Вырубная прокладка фланца двигателя - одна из самых уязвимых деталей при ремонте и модернизации. Со временем она теряет упругость, трещит, пропускает масло и охлаждающую жидкость. Замена на анаэробный герметик-формирователь прокладок стала альтернативой, которую берут инженеры и закупщики, когда нужна надежная герметизация без промежуточных заказов под штампованный размер. Анаэробный формирователь прокладок отверждается в отсутствие воздуха между плотно прилегающими металлическими поверхностями, образуя монолитное уплотнение, которое стойко к маслам, антифризу и топливу. При соблюдении технологии нанесения и сборки такой герметик держит герметичность не хуже штатной прокладки.
Эта статья расскажет, как правильно выбрать герметик для замены вырубной прокладки, подготовить поверхности, нанести состав и смонтировать фланец так, чтобы герметизация была гарантирована. Материал ориентирован на технических специалистов, инженеров и снабженцев, которые отвечают за надежность узлов в цехе или сервисе.
Когда анаэробный формирователь прокладок заменяет вырубную прокладку
Вырубная прокладка предназначена для одноразового использования.
После первой разборки фланца она теряет упругость, остаток прижимается неравномерно, появляются микротечи. На вторичной установке штатная прокладка часто уже не герметизирует - ее нужно менять или искать оригинальный размер в каталоге, что требует времени и затрат.
Анаэробный герметик-формирователь решает эту задачу за счет того, что отверждается непосредственно в зазоре между фланцами, принимая конфигурацию поверхности. Если фланец жесткий, хорошо обработанный и прилегает плотно, такой герметик образует монолитное уплотнение, стойкое к маслу и температурным колебаниям. Допускаемый зазор зависит от типа герметика, но для стандартных составов находится в диапазоне до 0,25 мм на неупрочненных соединениях.
Герметик-формирователь эффективен при замене прокладок:
Фланцевых крышек масляного насоса и картера
Дистанционных втулок и прокладок редуктора
Разъемов корпусов КПП и гидробака
Фланцевых соединений с минимальными допусками
Главное условие - металлические поверхности должны быть чистыми, обезжиренными и без остатков старой резины или прокладочного материала.
Технические характеристики анаэробного герметика-формирователя
Анаэробный герметик принципиально отличается от силиконового формирователя прокладок или полиуретановых композитов.
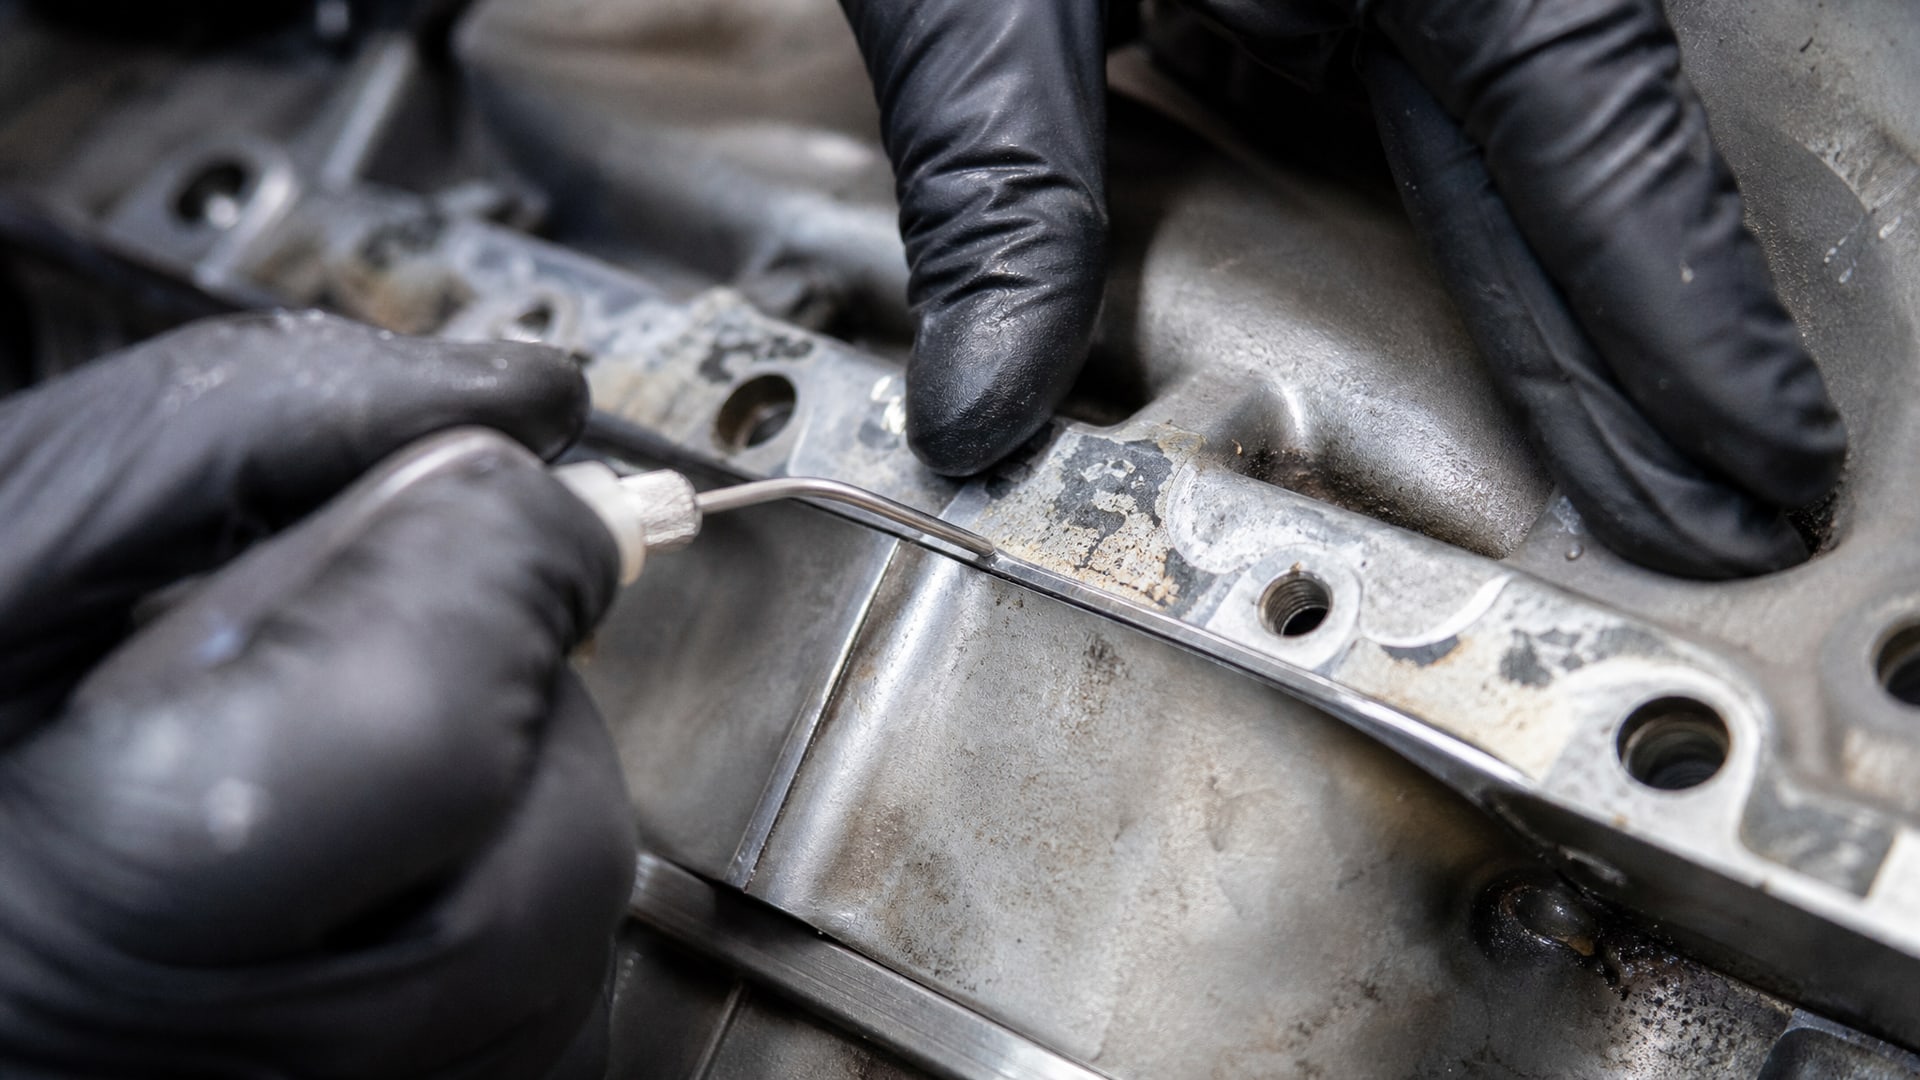
Он полимеризуется в отсутствие кислорода и влаги, поэтому работает только в зазоре между плотно прижатыми металлами. На открытом воздухе он не отверждается и остается жидким.
Основные технические параметры герметиков этого типа:
| Параметр | Типовое значение |
|---|
| Допускаемый зазор | 0,25 мм (базовый); до 1,27 мм с активатором |
| Температурный диапазон | -65 до +150 °C (в примерах указаны диапазоны -65 до +300 °F) |
| Время схватывания | 0,5–1 час |
| Полное отверждение | 24 часа |
| Стойкость | Масло, антифриз, топливо, промышленные жидкости |
| Рабочее давление (после отверждения) | Допускается низкое давление через 1 час; полная нагрузка - после 24 часов |
| Совместимые металлы | Сталь, чугун, алюминий |
Такие герметики не являются коррозионными для металлических поверхностей и признаны безопасными для фланцевых соединений двигателя, КПП и гидросистем.
Подготовка поверхностей и технология нанесения
Залог надежной герметизации - качество подготовки.
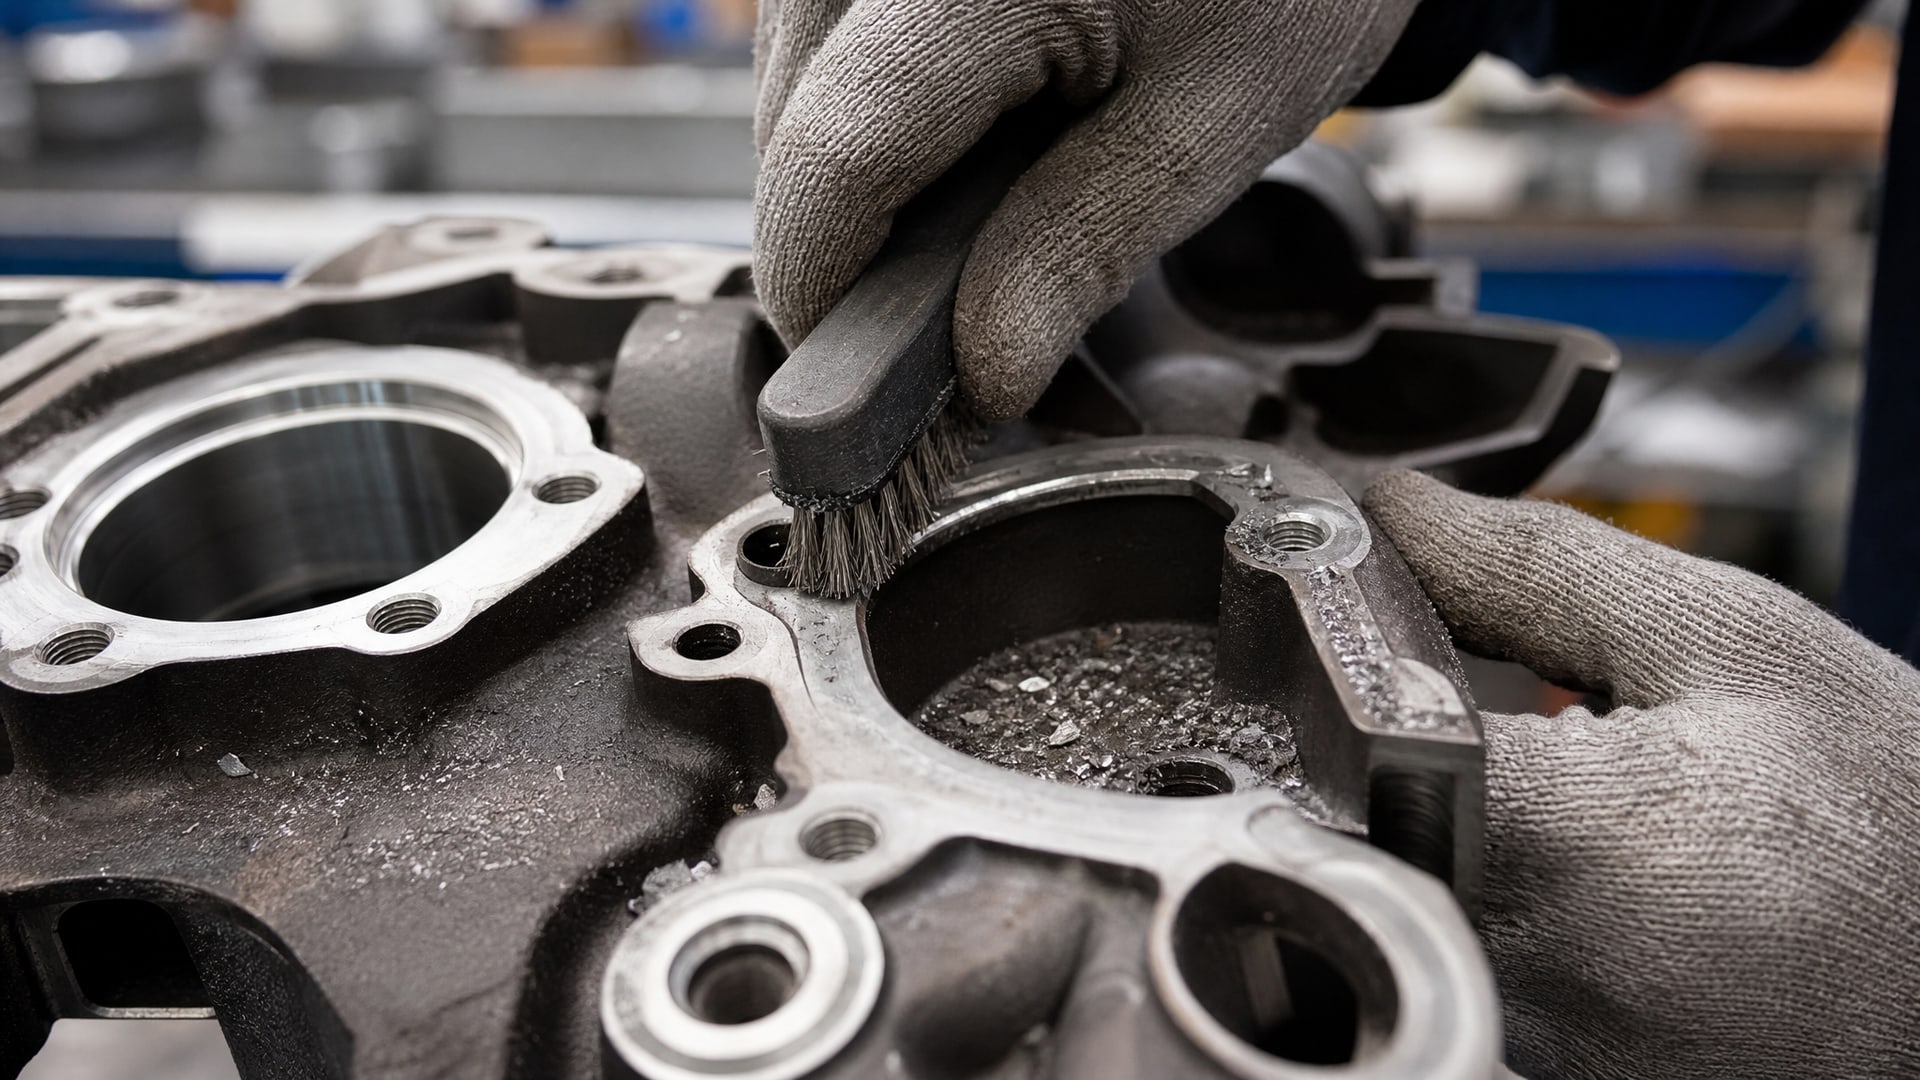
Даже хороший герметик не спасет, если на фланце остались частицы старой прокладки, окалина или масло. Герметик адгезирует только к чистому металлу.
Очистка и обезжиривание
Перед нанесением герметика поверхность должна быть:
Очищена от остатков старой прокладки (механически или щеткой)
Обезжирена спиртом, ацетоном или изопропилом
Высушена воздухом или чистой тряпкой
Осмотрена на предмет заметных рисок, вмятин или кривизны
Если фланец имеет видимый люфт, неровность или зазор более 0,25 мм, герметик может не обеспечить достаточную герметизацию. В таких случаях имеет смысл использовать активатор (праймер), который расширяет допускаемый зазор, но применение активатора требует дополнительного высыхания и усложняет процесс.
Нанесение герметика
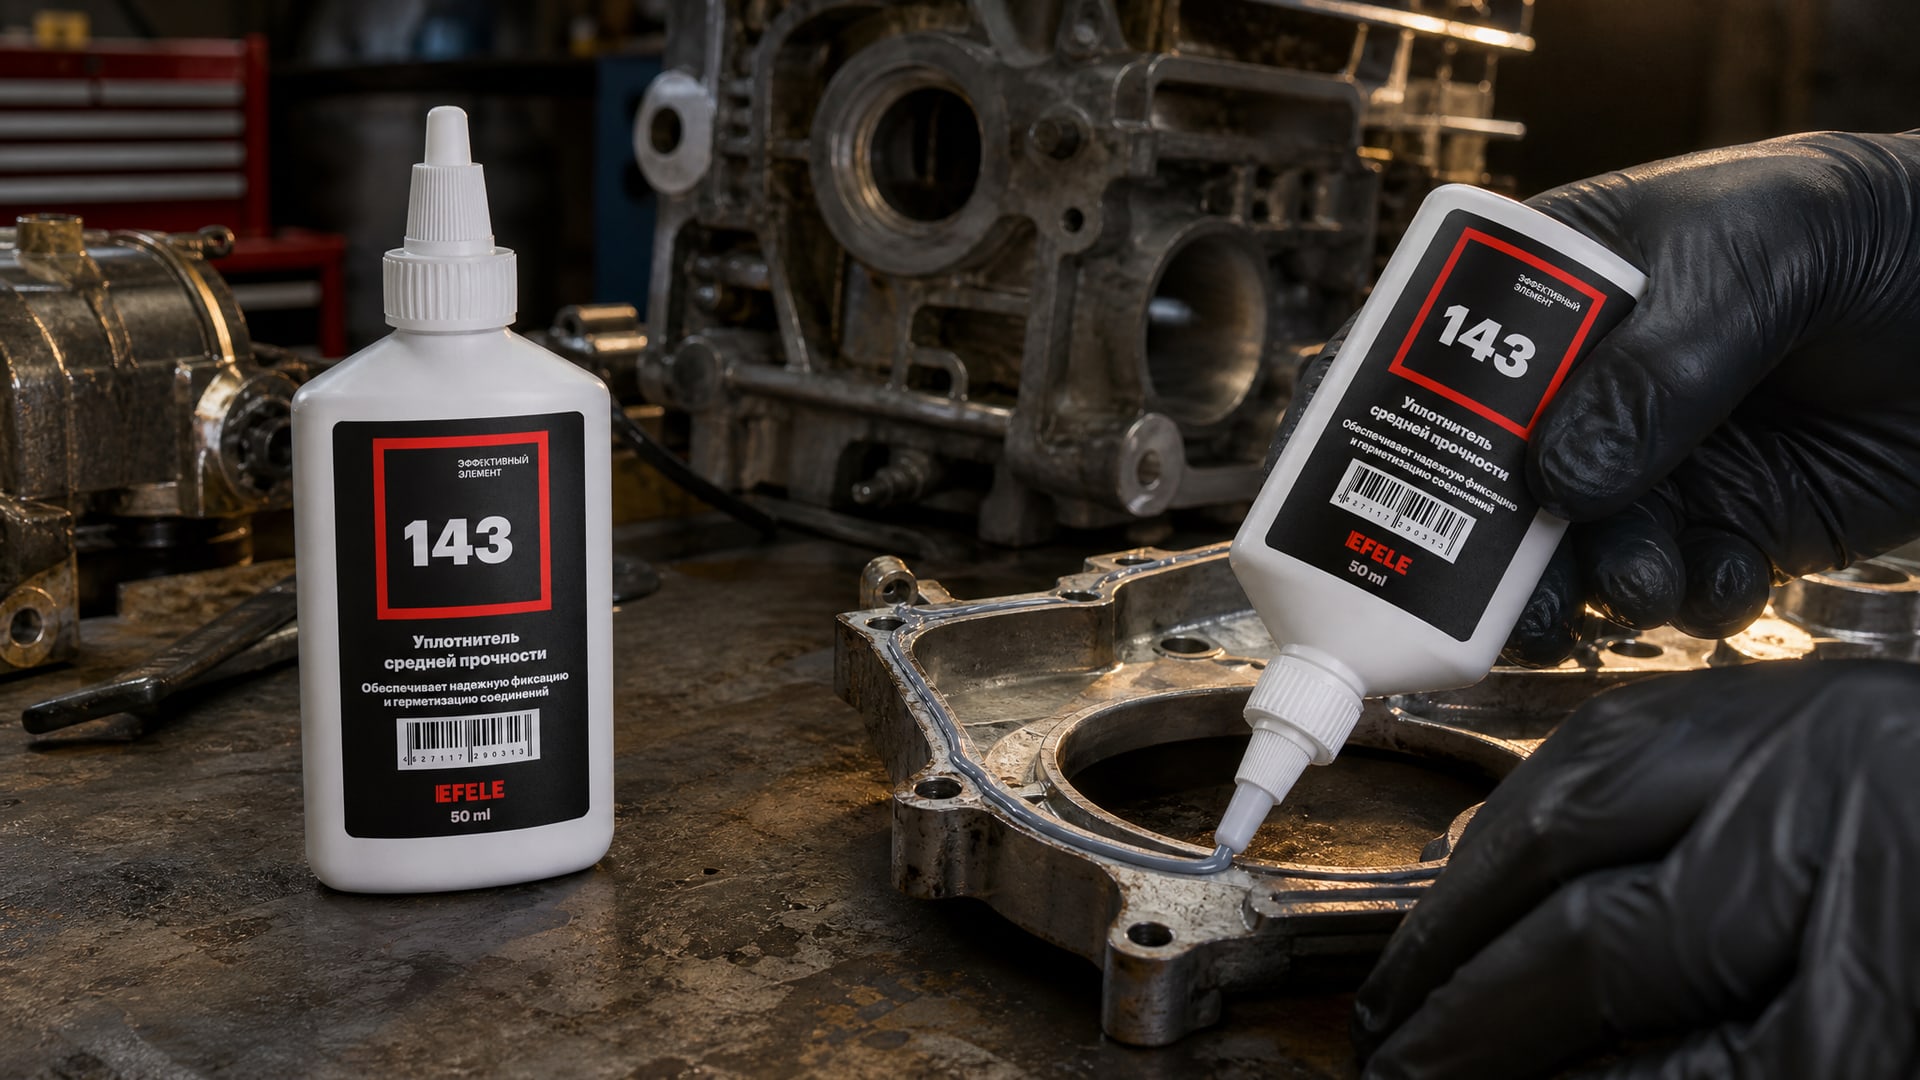
Герметик наносится непрерывным тонким валиком на одну из поверхностей фланца (обычно на корпус, а не на крышку). Слой должен быть ровным, без пропусков и без чрезмерного скопления. Толстый слой герметика не гарантирует лучшую герметизацию; напротив, он может не отвердеть полностью в глубине, оставаясь вязким и не обеспечивая нужной жесткости.
После нанесения герметика детали собирают без задержки - в течение 5–15 минут. Промедление приводит к частичному окислению поверхности герметика воздухом, что снижает адгезию. Затяжку болтов или винтов нужно проводить по спецификации, соблюдая крутящий момент и последовательность затяжки (если это предусмотрено конструкцией).
Совместимость герметика с рабочими средами
Анаэробный формирователь прокладок разработан именно для условий работы в двигателях, КПП и гидросистемах.
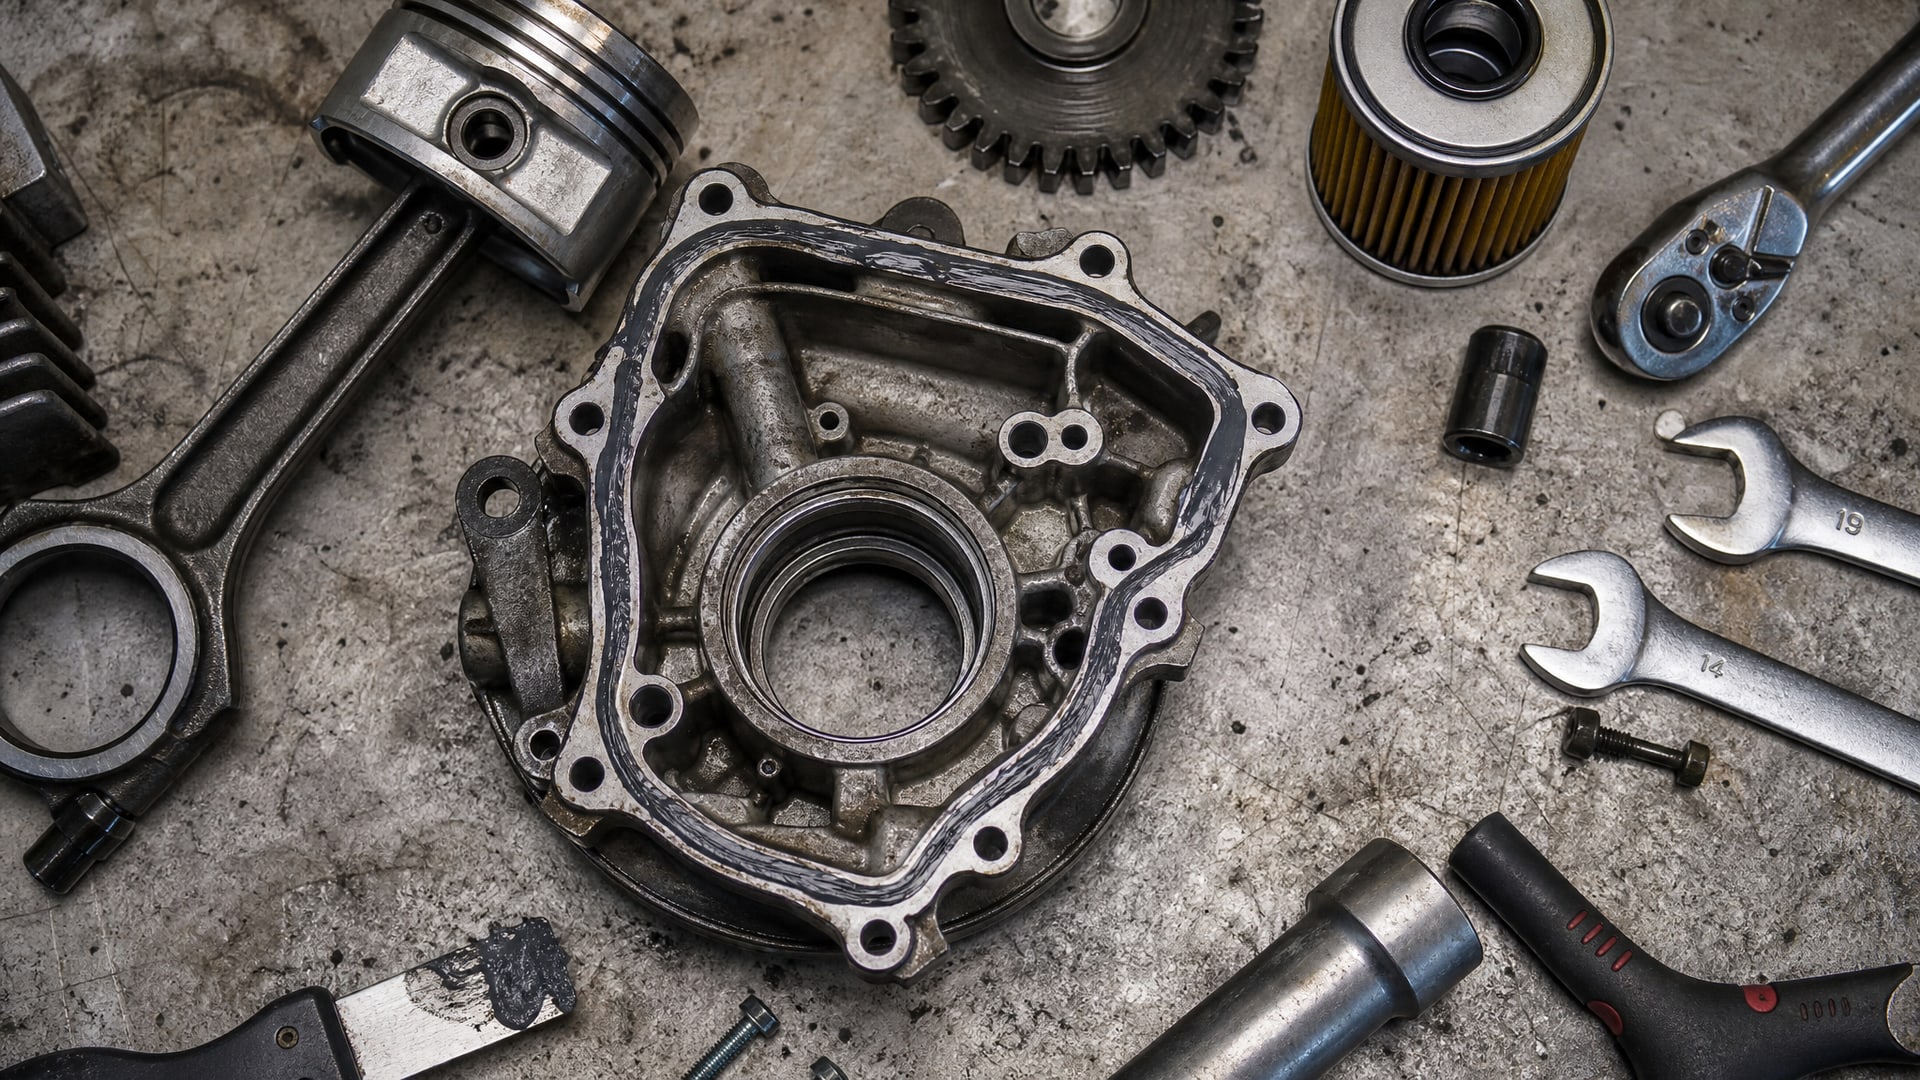
Его основное преимущество - стойкость к маслам, охлаждающим жидкостям (антифризу) и топливу, что исключает опасность вымывания герметика или его набухания при контакте с рабочей жидкостью.
Рабочие среды, к которым стоек герметик:
Герметик совместим с алюминиевыми крышками картеров, чугунными блоками цилиндров и стальными фланцами редукторов. Он не вызывает коррозии и не образует гальванических пар при контакте металлов.
На вязкость и адгезию герметика влияет температура окружающей среды во время нанесения. Холодные помещения замедляют полимеризацию; оптимальная температура сборки -20–25 °C.
Проблемные ситуации и способы их решения
Микротечи после высыхания герметика
Если через несколько часов после сборки из-под фланца начинает сочиться масло, это признак неправильной подготовки поверхностей или недостаточного контакта между фланцами. Герметик отвердел, но не в полном контакте с обеими поверхностями.
Решение: разобрать узел, тщательно очистить поверхности, убедиться в отсутствии деформаций и повторить сборку. Если проблема повторяется, возможно, требуется активатор для увеличения допускаемого зазора или переход на праймер-усилитель адгезии.
Задержка отверждения на холоде
В зимних условиях или при пониженной температуре герметик схватывается медленнее, полное отверждение может занять 36–48 часов вместо стандартных 24 часов. Нагружать соединение при этом нельзя.
Решение: либо поместить узел в теплое место (нужна температура 18–25 °C), либо заранее планировать время отверждения и держать узел под нагрузкой (например, в масле при холодном пуске) только после гарантированного отверждения.
Остатки герметика на краях фланца
После сборки герметик выдавливается из зазора и выступает по краям. Это нормально. Излишки не нужно тут же вытирать - они подсохнут и их легко удалить после отверждения. Если попытаться протереть герметик во влажном состоянии, можно нарушить уплотнение в зазоре.
Решение: оставить излишки высыхать, после полного отверждения (24 часа) аккуратно срезать или отломать затвердевшие наплывы.
Когда герметик неэффективен и какое решение выбрать
Анаэробный герметик-формирователь - инструмент узкой специализации.
Он работает только в определенных условиях.
Герметик НЕ подходит:
Для пластиковых фланцев и крышек (герметик не адгезирует к пластику без специальной подготовки)
Для соединений с видимым люфтом или зазором более 0,5 мм без активатора
Для гибких уплотнений и резиновых прокладок (герметик разрушает резину)
Для поверхностей, регулярно подвергающихся разборке и сборке (герметик рассчитан на монтаж, а не на многократную переборку)
Для систем, работающих при температуре выше 150 °C в течение длительного времени
В этих случаях целесообразнее использовать штатные вырубные прокладки, силиконовые формирователи прокладок (для менее ответственных соединений) или специальные прокладочные материалы на основе крафт-бумаги.
Например, когда герметизация фланца требуется обеспечить без разборки узла в течение всего межремонтного периода, а поверхности металлические и плотно прилегающие, герметик решает задачу экономно. На таких участках цехе его берут систематически. Между тем, когда соединение будет разбираться каждый квартал или нужна супергибкость, вырубная прокладка остается лучшим выбором.
На практике, когда герметизация фланца должна быть надежной при регулярных включениях и выключениях, когда масло постоянно фильтруется через микрощели, имеет смысл применить комбинированный подход: тонкий слой анаэробного герметика в сочетании с хорошей очисткой поверхностей. EFELE 143 зарекомендовал себя как жидкий уплотнитель, который эффективен именно в таких режимах, удерживая герметичность фланца при вибрации, фреттинге и колебаниях температуры холодного пуска.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик вместо прокладки сразу же после нанесения?
Герметик схватывается через 0,5–1 час, но соединение может выдерживать только низкое давление. Полное отверждение происходит за 24 часа, и только после этого узел готов к полной нагрузке и работе в номинальном режиме. Если потребность в герметичности возникает в первый час, герметик может не обеспечить нужную надежность.
Чем отличается анаэробный герметик от силиконового формирователя прокладок?
Анаэробный герметик полимеризуется без доступа воздуха между плотно прижатыми металлами. Силиконовый формирователь отверждается на открытом воздухе за счет испарения растворителя или за счет влаги. Анаэробный герметик жестче, стойче к маслам и работает при выше температурах; силиконовый гибче и подходит для менее ответственных соединений.
Какой зазор допускается между фланцами?
Для стандартного анаэробного герметика допускается зазор до 0,25 мм. Если зазор больше, нужно использовать активатор (праймер), который расширяет допускаемый зазор до 1,27 мм. При зазоре более 1,27 мм герметик не гарантирует герметизацию.
Можно ли наносить герметик без предварительной очистки фланца?
Нет. Герметик адгезирует только к чистому металлу. Остатки старой прокладки, масло или грязь препятствуют адгезии и приводят к микротечам. Очистка и обезжиривание - обязательный этап.
Работает ли анаэробный герметик на алюминиевых фланцах?
Да, герметик совместим с алюминиевыми крышками, корпусами и фланцами. Он не вызывает коррозии алюминия и удерживает герметичность при контакте с маслом и антифризом. Алюминий перед нанесением герметика нужно очистить и обезжирить так же, как и сталь.
Заключение
Анаэробный формирователь прокладок - это проверенный инструмент для замены вырубной прокладки фланца двигателя, когда соединение жесткое, хорошо обработанное и плотно прилегающее. Герметик герметизирует без дополнительных расходников и держит герметичность при работе с маслами, антифризом и топливом. Критичны три фактора: чистая обезжиренная поверхность, тонкий непрерывный валик герметика и немедленная сборка с затяжкой по спецификации. Полное отверждение занимает 24 часа; до этого времени нагружать соединение нельзя.
Для каждого ремонта имеет смысл предварительно проверить зазор между фланцами, убедиться в жесткости и отсутствии деформаций, а затем выбрать герметик в соответствии с рабочей температурой и допускаемым зазором. Если сомнения остаются, стоит проконсультироваться с техподдержкой производителя или провести тестовую сборку на неответственном узле. Систематически применяя герметик по правилам, закупщики и инженеры избегают повторных разборок и снижают потери на герметизацию.


