Чистота поверхности после фрезерования алюминия зависит не только от режимов резания и геометрии инструмента, но и от правильного выбора и применения смазочно-охлаждающей жидкости. При обработке алюминиевых сплавов СОЖ выполняет функции, которые напрямую влияют на качество готовой детали: предотвращает налипание стружки на режущую кромку, улучшает вынос стружки из зоны резания и снижает риск заусенцев и задиров. Вопреки распространенному мнению, что алюминий можно обрабатывать всухую, практика показывает: при налипании материала на инструмент поверхность быстро теряет качество, появляются задиры и неровности. Статья разберет, как правильная концентрация, pH и тип СОЖ обеспечивают чистоту обработки, на какие ошибки закупщики и технологи наиболее часто натыкаются, и какие регулярные проверки предотвращают дефекты.
Почему при фрезеровании алюминия ухудшается чистота поверхности
Основная трудность при фрезеровании алюминиевых сплавов - это не только высокая теплоемкость и мягкость металла, но прежде всего его склонность налипать на режущую кромку инструмента.
Когда материал налипает, на кромке образуется встроенная кромка (built-up edge), которая изменяет эффективный угол при резании и начинает заминать поверхность вместо того, чтобы резать чисто. Результат - задиры, неровности и потеря требуемого качества.
Второй фактор - неэффективный вынос стружки. Алюминиевая стружка часто закручивается и остается в зоне резания или в карманах обработанной детали. Когда эта стружка повторно попадает под инструмент, она работает как абразив и оставляет риски на обработанной поверхности. Третий момент - неправильно подобранная или загрязненная СОЖ усугубляет оба процесса: если жидкость не имеет достаточной смазывающей способности или ее концентрация низка, налипание усиливается; если pH неправильный, поверхность алюминия может окраситься или деградировать.
Исследования показывают, что при одинаковых режимах резания и инструменте разные охлаждающие техники дают заметно разную шероховатость поверхности. Это означает, что выбор СОЖ и способ ее подачи - не второстепенные факторы, а принципиальные для достижения требуемого качества.
Роль концентрации СОЖ и pH в чистоте обработки
Концентрация водосмешиваемой СОЖ при фрезеровании алюминия должна находиться в пределах 5–10%.
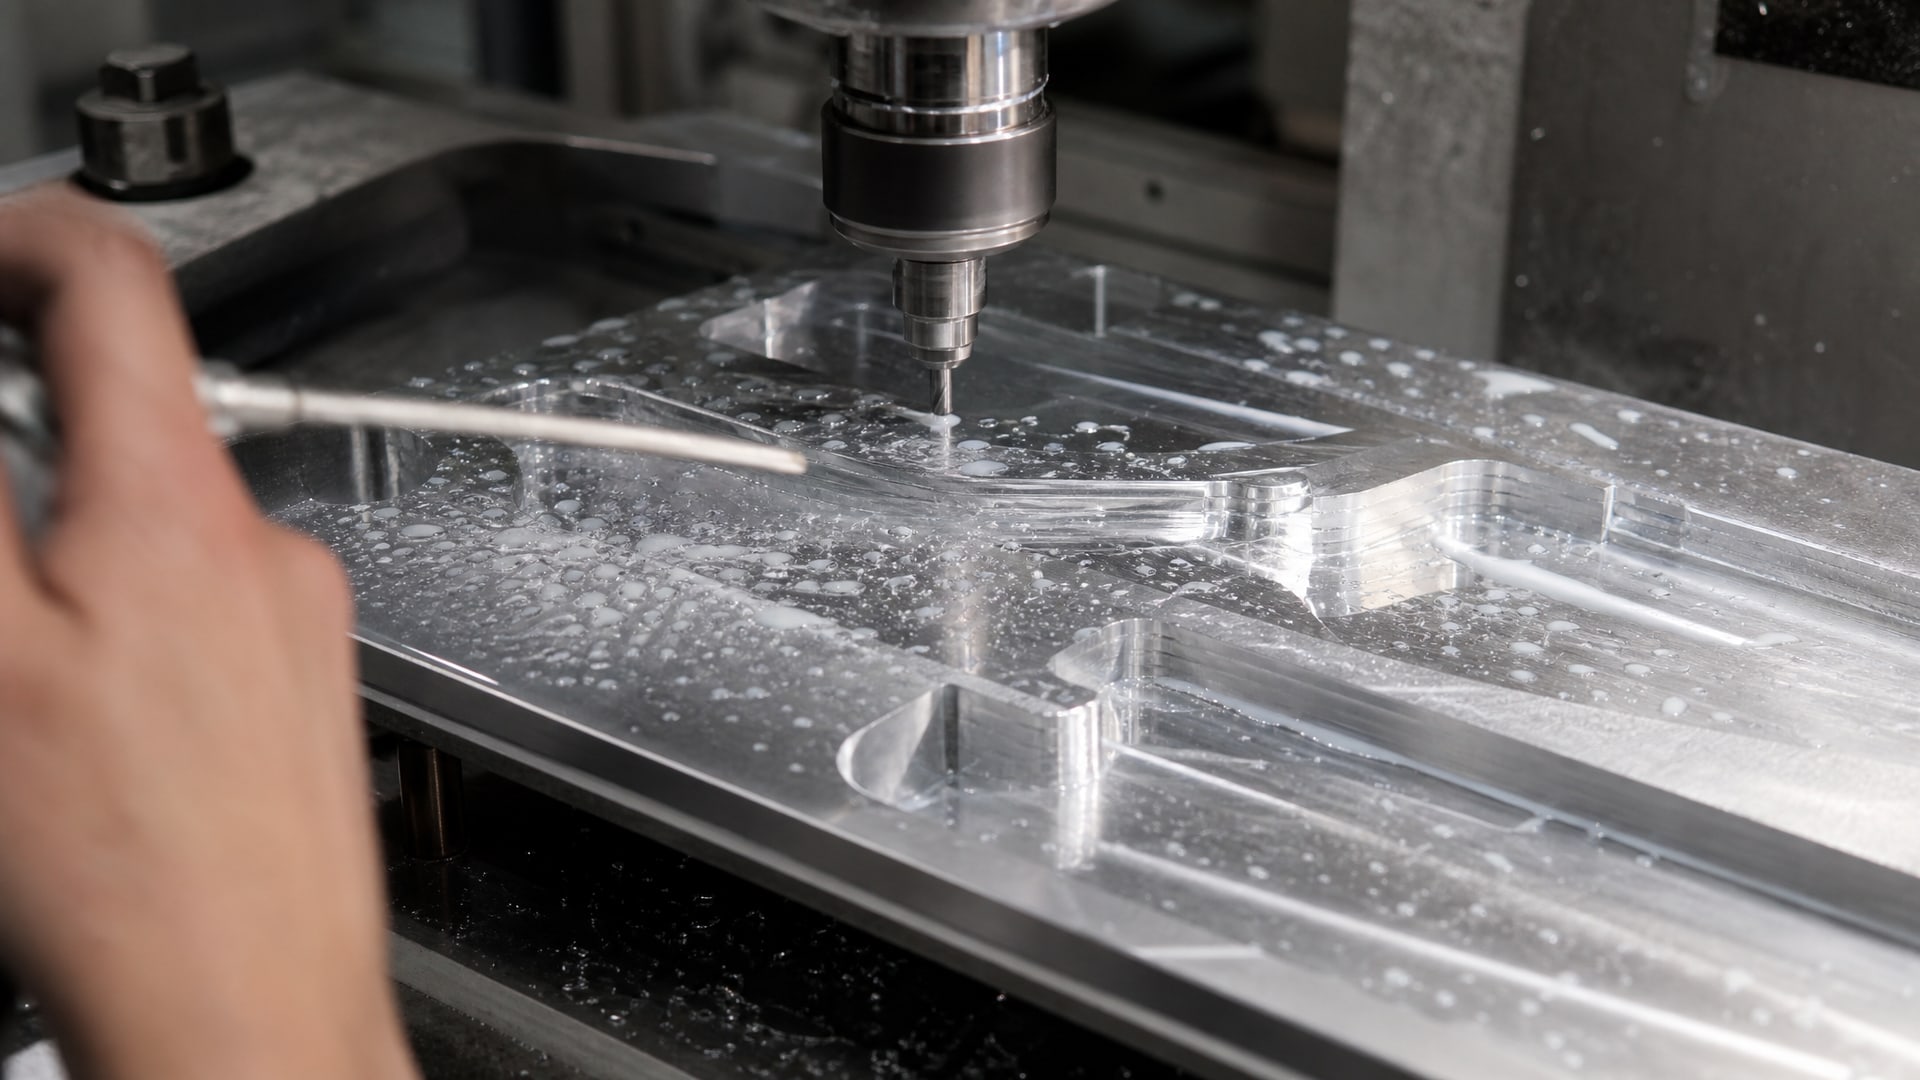
Это не произвольный диапазон, а результат баланса между смазывающей способностью и охлаждением. Для высокоскоростного чистового фрезерования, когда требуется минимальная шероховатость (вплоть до Ra 0,8 мкм), рекомендуется работать в нижней части диапазона -5–7%, чтобы не перегружать систему и сохранять четкость стружкоудаления. Для тяжелых операций, глубоких карманов и сложных сплавов концентрацию повышают до 8–10%, усиливая смазку и охлаждение.
Частая ошибка: предположить, что повышение концентрации сверх рекомендованного всегда улучшит результат. На практике слишком высокая концентрация (выше 12–15%) ухудшает чистоту поверхности, потому что жидкость становится вязче, растет пенообразование, снижается эффективность отвода тепла и стружки из зоны резания.
pH жидкости столь же важен. Оптимальный диапазон для алюминиевой обработки - pH 8,5–9,5. При pH ниже 8,5 риск окрашивания (потемнения) алюминиевой поверхности растет, и увеличивается коррозивное воздействие. При pH выше 9,5 стабильность состава может снизиться, и поверхность может получить химические ожоги. Ежедневный мониторинг pH и концентрации - не излишняя предосторожность, а стандартная практика, без которой нельзя гарантировать воспроизводимость качества.
Чтобы поддерживать стабильность, необходимо не только правильно разводить СОЖ исходной концентрацией, но и регулярно проверять оба параметра, особенно если объем производства высокий или система работает несколько дней подряд. При естественном испарении воды концентрация растет, что может привести к описанным выше проблемам.
Выбор типа СОЖ для алюминиевых сплавов
Для фрезерования алюминия подходят водосмешиваемые синтетические и полусинтетические составы.
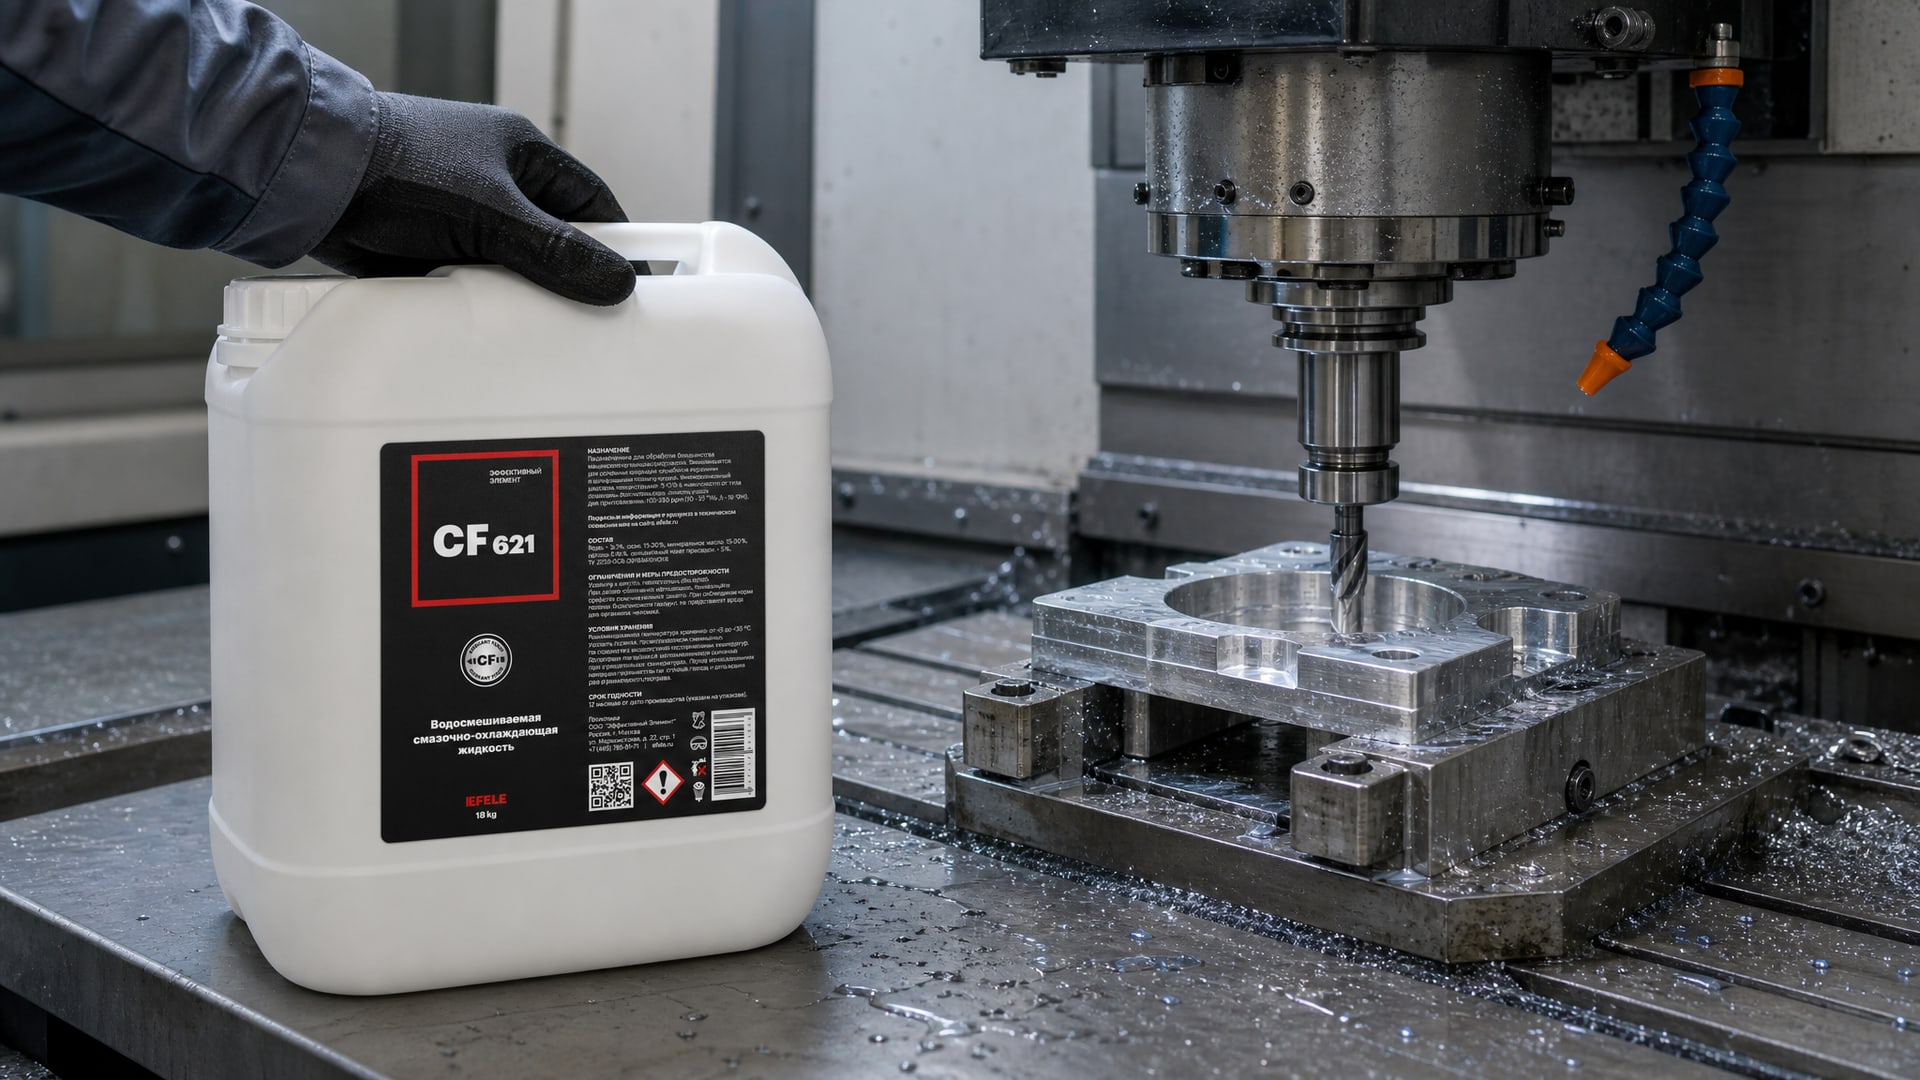
Ключевой критерий - совместимость с алюминием и отсутствие компонентов, которые могут вызвать коррозию или окрашивание.
При выборе состава нужно убедиться, что СОЖ помечена как chlorine-free (без хлора), потому что хлорированные присадки при контакте с алюминием могут привести к пятнам и коррозии. Полусинтетическая водорастворимая СОЖ, такая как EFELE CF-621, специально разработана для обработки алюминиевых сплавов и обеспечивает необходимое сочетание смазывающей способности и стабильности состава в широком диапазоне концентраций.
Еще один важный момент - низкое пенообразование и хорошее отделение воздуха. Если при внутренней подаче через инструмент или при турбулентном потоке жидкость начинает пениться, пузырьки воздуха вмешиваются в пленку смазки, и налипание алюминия, наоборот, усиливается. Кроме того, хорошо отделяющаяся воздушная фаза необходима для того, чтобы система естественной циркуляции работала стабильно и стружка эффективно выводилась.
Фильтруемость СОЖ также критична. На алюминиевом производстве стружка часто содержит взвесь мелкого алюминия, который может забить сетку фильтра или загустить жидкость. Сетка должна пропускать частицы примерно до 15–25 мкм, но при этом удалять крупную стружку. Регулярная замена фильтра предотвращает накопление загрязнений и сохраняет гидравлическое давление в системе.
Стружкоэвакуация и ее влияние на качество поверхности
Способ подачи охлаждающей жидкости напрямую влияет на качество обработки.
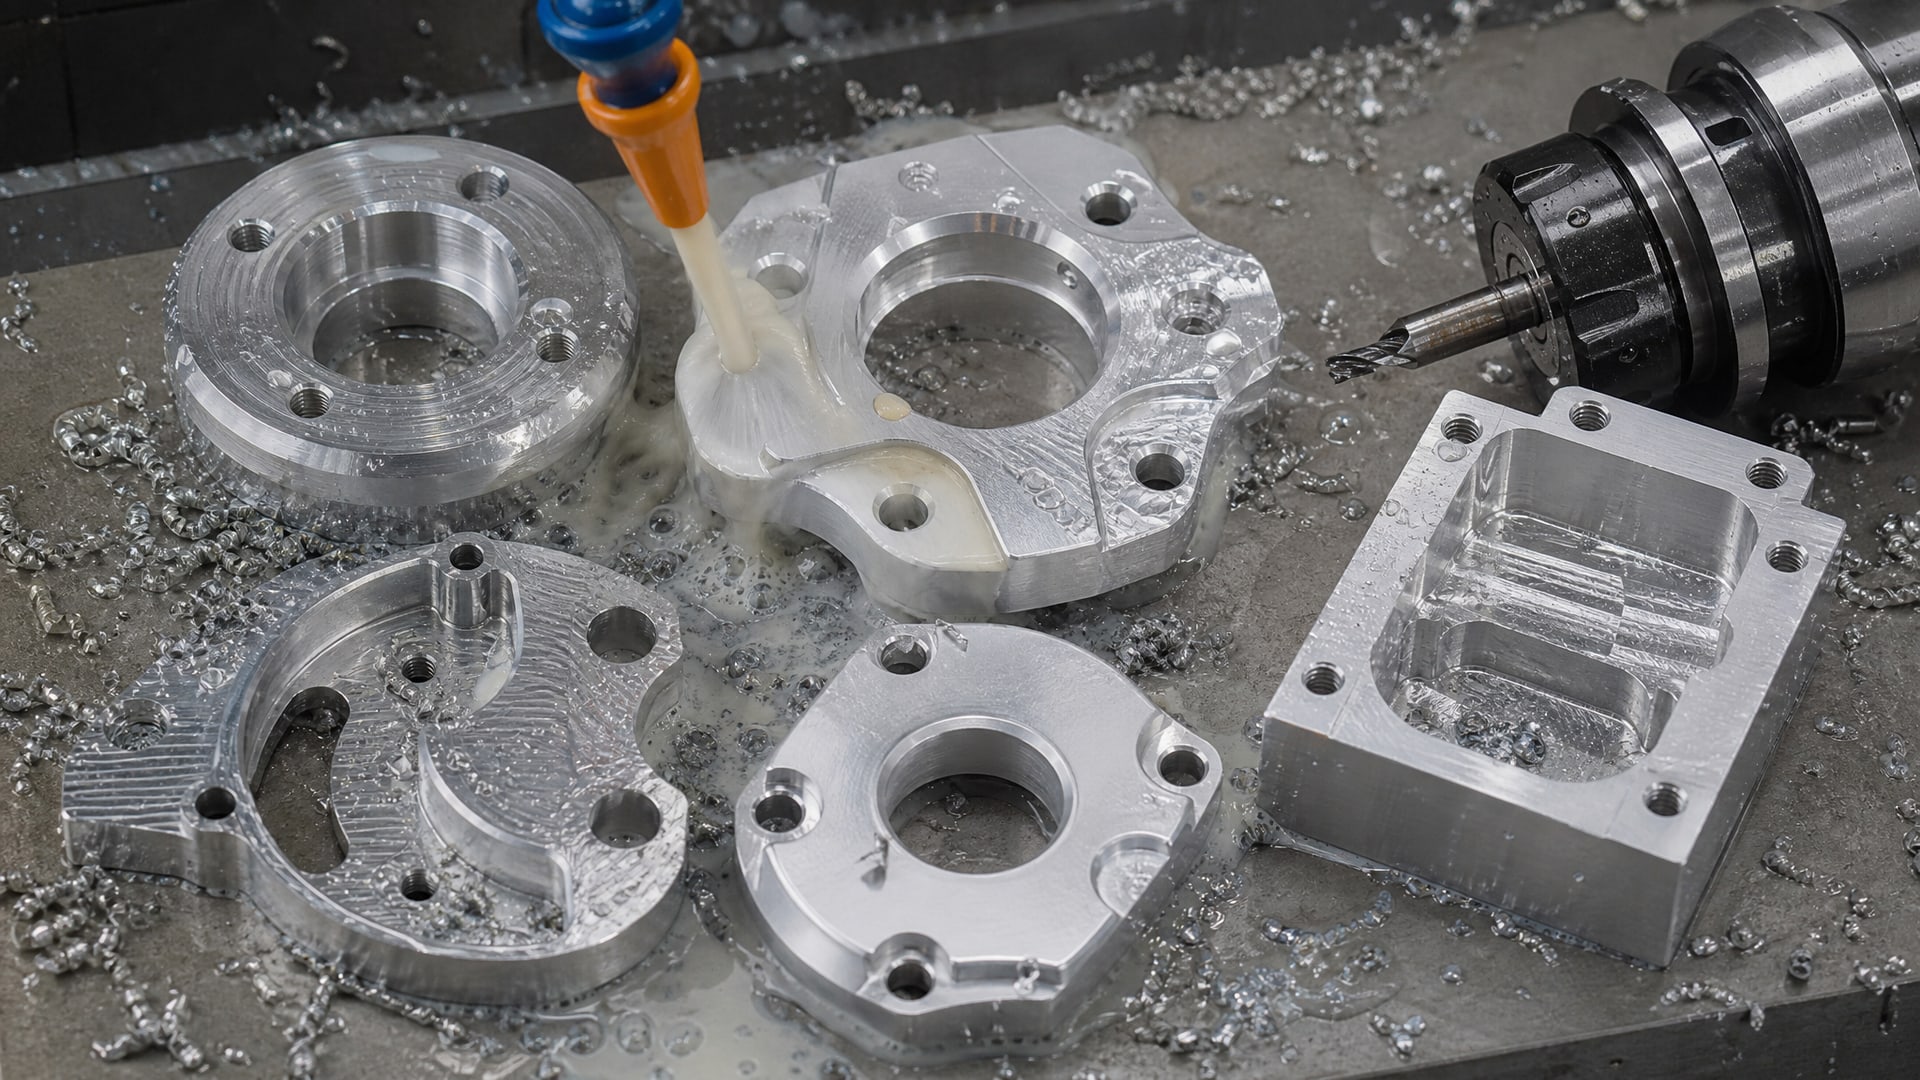
Выделяют три основные техники: flood coolant (затопление зоны резания), подача через инструмент (through-spindle) и комбинированная подача с направленным воздухом.
Flood coolant - самый традиционный и часто используемый способ. Жидкость подается с высоким объемным расходом (обычно 10–30 л/мин в зависимости от операции) под давлением на зону резания. Это обеспечивает хорошее охлаждение и вынос крупной стружки, но в глубоких карманах и сложных полостях стружка может остаться.
Through-spindle подача проводит жидкость внутри инструмента и выводит ее прямо в зону контакта. Это особенно эффективно при фрезеровании глубоких карманов, потому что гарантирует попадание смазки и охладителя в самое критичное место. Однако эта техника требует специальной оснастки и инструмента с отверстиями для подачи.
Направленная подача с воздухом (air blast) - комбинация направленного потока жидкости и сжатого воздуха. Воздух помогает выбить стружку из полости и предотвратить ее повторное попадание под инструмент. Эта техника дороже, но на сложных операциях часто дает лучший результат по чистоте.
На практике инженеры часто комбинируют способы: например, основной flood coolant дополняют вспомогательной подачей воздуха или выбирают траекторию инструмента (trochoidal или adaptive paths), которая сама способствует лучшему выводу стружки. Стружка, оставшаяся в зоне резания, - это главный враг чистоты поверхности, поэтому выбору техники стружкоэвакуации нужно уделять не меньше внимания, чем выбору самой жидкости.
Регулярный контроль состояния СОЖ и профилактика дефектов
Стабильность и долговечность работы СОЖ зависят от регулярного контроля и профилактики.
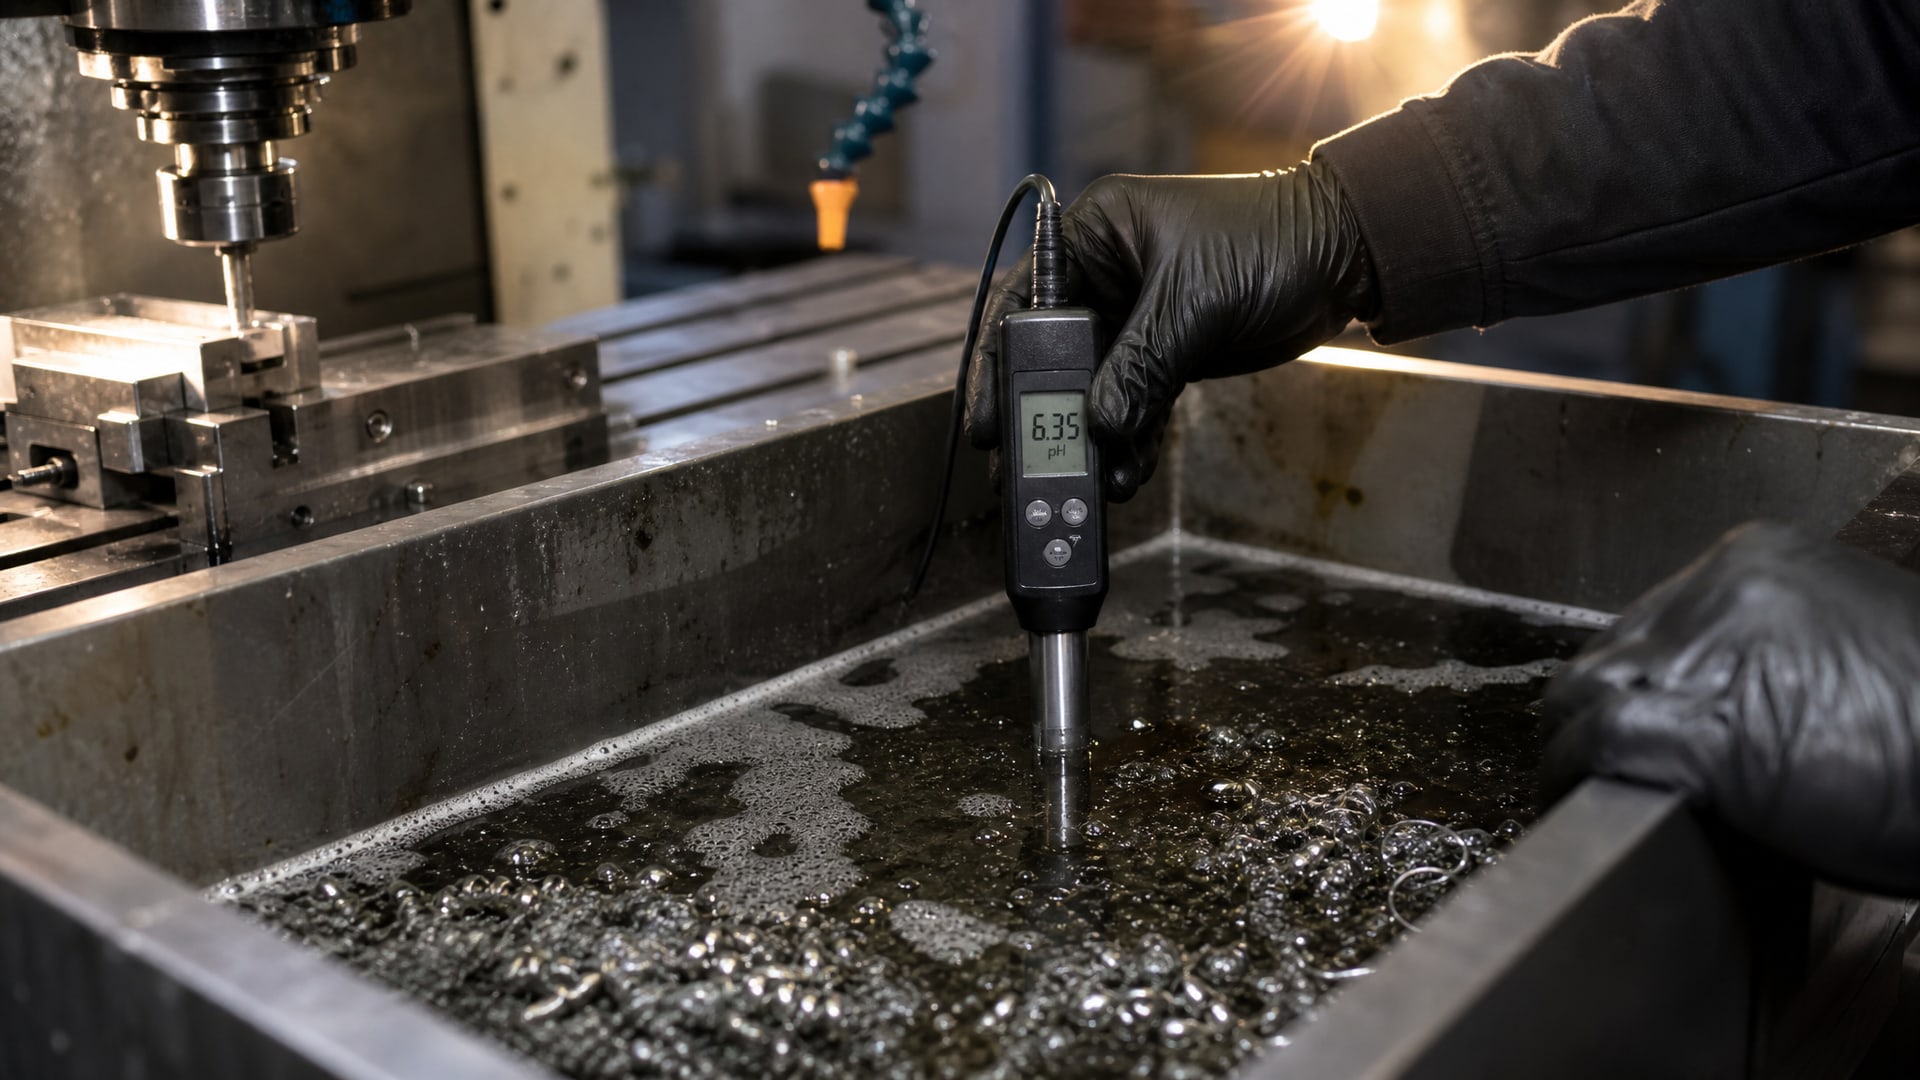
Основные параметры, которые нужно проверять:
Концентрация - ежедневно тестируется рефрактометром или другим методом, рекомендуемый диапазон 5–10% для алюминия.
pH - проверяется ежедневно pH-метром, оптимальный диапазон 8,5–9,5.
Фильтрация - сетка проверяется на загрязнение, крупная стружка удаляется немедленно, тонкая фильтрация выполняется 1–2 раза в неделю.
Внешний вид - жидкость не должна иметь резкого запаха, плесени или слоения, признак деградации - темный осадок на дне емкости.
Температура - система охлаждения должна поддерживать температуру СОЖ в диапазоне 15–55°C; перегрев ускоряет окисление и сокращает срок службы.
Когда параметры выходят за пределы допуска, нужно действовать незамедлительно. Если концентрация упала ниже 5%, добавляют концентрат до нормы. Если pH поднялся выше 9,5, обычно это признак загрязнения алюминиевой взвесью - нужна переработка или частичная замена жидкости. При появлении пены или потери смазывающей способности проверяют наличие воды и загрязнений и при необходимости заменяют часть системы.
Такой плановый контроль предотвращает большинство дефектов поверхности, связанных именно с СОЖ. Даже если геометрия инструмента идеальна и режимы правильны, деградированная жидкость начнет портить качество в течение 2–3 дней работы.
Связь между СОЖ, геометрией инструмента и режимами резания
Нельзя рассматривать качество обработки как результат только выбора СОЖ.
На практике чистота поверхности - это комплексный результат трех факторов: типа и состояния жидкости, геометрии и остроты режущего инструмента, параметров резания (подача, скорость, глубина).
Острый инструмент с правильной передней геометрией при сочетании с хорошей СОЖ дает чистоту до Ra 0,8 мкм. Но если инструмент затупился, даже идеальная жидкость не поможет - дефекты поверхности обеспечены. Аналогично, если выбрана неправильная подача (слишком высокая или низкая), СОЖ не компенсирует этот недостаток.
Исследования показывают, что при одинаковых инструменте и режимах разные охлаждающие техники дают разные шероховатости. Это означает, что оптимизация требует системного подхода: выбор СОЖ, проверка подачи жидкости, контроль режимов резания и состояния инструмента должны выполняться в комплексе, а не по отдельности.
На производстве это часто означает, что при внедрении новой детали или при переходе на новый сплав нужно сначала провести пробные проходы, отрегулировать скорость и подачу, установить оптимальную концентрацию СОЖ, а затем перейти на стабильный режим. Попытка сразу задать режимы по табличным данным без привязки к реальной системе часто приводит к разочарованиям.
Часто задаваемые вопросы
Можно ли фрезеровать алюминий без СОЖ?
Алюминий часто режут всухую, особенно при высокоскоростном фрезеровании мягких сплавов. Однако при налипании стружки и плохом ее выносе качество поверхности быстро деградирует. СОЖ не всегда обязательна, но при требованиях к чистоте более Ra 1,6 мкм ее применение заметно снижает риск дефектов и повышает стабильность процесса.
Какая концентрация СОЖ самая универсальная для алюминия?
Универсальный диапазон -7–8%, который подходит для большинства операций среднего размера. Однако для точного выбора нужно учитывать тип сплава, глубину резания и требуемую чистоту: для чистовой обработки -5–7%, для тяжелых операций -8–10%.
Почему после смены СОЖ поверхность вначале хуже?
Это нормально: новая жидкость требует 2–3 дней на адаптацию системы. Нужно проверить концентрацию, pH и фильтрацию, дать системе стабилизироваться. Если проблема не уходит, возможно, новая СОЖ не совместима со старой или требуется полная промывка системы.
Как часто менять фильтр при фрезеровании алюминия?
При интенсивном производстве (8+ часов в день) сетка фильтра проверяется ежедневно, крупная стружка удаляется по мере накопления. Полная замена сетки или переработка жидкости выполняется 1–2 раза в неделю, в зависимости от объема и типа операций.
Может ли высокий pH испортить алюминиевую поверхность?
Да, при pH выше 9,5 велик риск химических ожогов и окрашивания алюминия. При этом стабильность самой жидкости снижается. Поэтому контроль pH в пределах 8,5–9,5 - это не перестраховка, а необходимая мера для сохранения качества детали.
Заключение
Качество обработки алюминия при фрезеровании определяется правильным сочетанием выбора СОЖ, контроля ее параметров и оптимизации режимов резания. Главная задача жидкости - предотвращение налипания материала на инструмент и эффективный вынос стружки из зоны резания. Для этого необходимо работать в диапазоне концентрации 5–10%, поддерживать pH на уровне 8,5–9,5 и регулярно проверять состояние жидкости.
Ежедневный мониторинг концентрации, pH и состояния фильтра - это минимальные меры, которые предотвращают большинство дефектов поверхности. Выбор водосмешиваемой СОЖ, совместимой с алюминием и имеющей низкое пенообразование, создает надежную базу для стабильного производства. Следующий шаг - проверить текущее состояние системы охлаждения на вашем производстве: измерить концентрацию и pH, оценить эффективность стружкоэвакуации и убедиться, что инструмент в порядке. На основе этих данных можно строить план оптимизации обработки с прицелом на требуемую чистоту поверхности.


