Конвейеры в пищевых цехах работают в режиме, который другие производства просто не знают: после каждого цикла производства оборудование проходит циркуляционную мойку с горячей водой, щелочами и кислотами. Эта агрессивная среда вымывает обычную смазку за часы, оставляя узлы без защиты и открывая путь коррозии и фреттингу. Допуск NSF H1 означает, что смазка разрешена для случайного контакта с пищей, но это не гарантирует автоматически стойкость к CIP - нужны дополнительные свойства: высокая водостойкость, адгезия к металлу и устойчивость к химии. Статья раскрывает, как выбирать и применять пищевые смазки для оборудования, чтобы оно прошло сотни циклов мойки без потери функциональности.
Вы узнаете, чем отличается H1 от других категорий допусков, какие параметры смотреть в техописаниях, как рассчитать дозировку и вести карту смазки оборудования, чтобы избежать и недосмазки, и избытка.
NSF H1 и ISO 21469: что означают эти допуски
H1 - это не тип смазки и не мера ее качества, а категория допуска.
Она регулируется NSF (National Sanitation Foundation) и обозначает, что смазка может быть использована в зонах, где технически неизбежен случайный контакт с пищевым продуктом. Допуск выдается только на основе состава и испытаний; само по себе наличие H1 не означает, что смазка не смывается водой или защищает от коррозии.
ISO 21469 - это стандарт гигиенических требований к смазкам. Он охватывает не только формулирование продукта, но и его производство, использование и обращение. Смазка может иметь H1 без ISO 21469, но практически все современные пищевые смазки с высокой репутацией несут обе верификации. Различие важно: H1 - это допуск, ISO 21469 - это процессный стандарт.
Принципиально отличается H2 - это категория смазок для зон, где контакт с пищей вообще не допускается. H2 нельзя применять рядом с открытой продукцией или на оборудовании, которое ее касается. На практике H2 используют для передач, подшипников и цепей в отдельных помещениях, где мойка не затрагивает узлы.
Есть еще категория 3H для прямого контакта - это разделительные агенты (например, для форм при производстве). В пищевом производстве встречается редко.
Водостойкость и адгезия: почему обычная смазка не выживает в CIP
Циркуляционная мойка CIP - это не протирка, это циклический пресс горячей воды, щелочей и кислот под давлением.
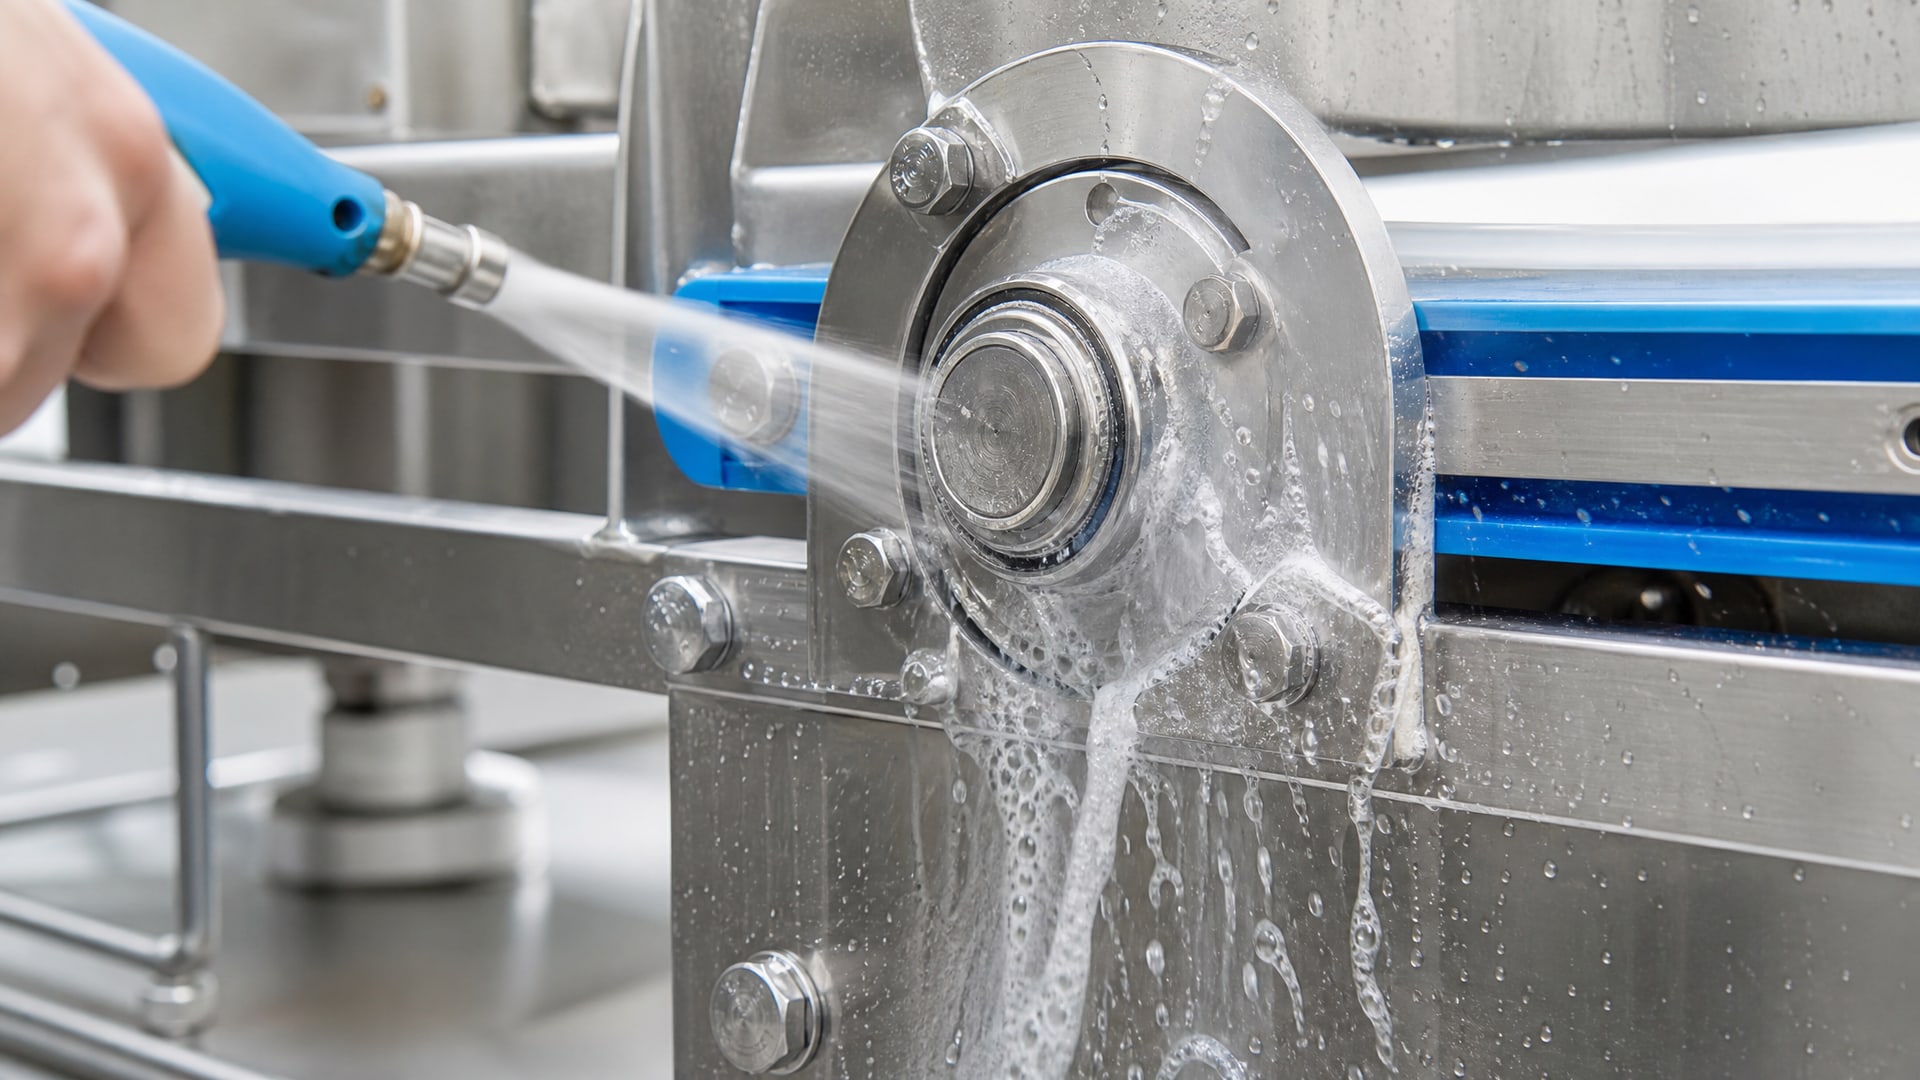
За цикл мойки смазка испытывает шок: температура от 40 до 80 °C, рН от 13 (щелочь) до 1 (кислота), напор и коррозионный потенциал. Обычная минеральная смазка или даже стандартная литиевая начинает вымываться в первые минуты. Вода проникает в поры смазочной пленки, разрушает ее структуру, а щелочь и кислота атакуют металл, если смазка уже ушла.
Поэтому для конвейеров в мокрых зонах нужна смазка с высокой водостойкостью (water washout resistance). На техническом языке это означает, что смазка не только не смывается целиком, но сохраняет структуру и адгезию к металлу даже после контакта с водой. В техописаниях это часто называют «resistant to water washout» или обозначают через отсутствие видимого смыва после стандартного теста.
Адгезия - это свойство смазки прилипать к поверхности. В мокрых условиях это критично: если смазка не держится на металле, она просто уходит с первым потоком воды. Адгезия зависит от базового масла, загустителя и пакета присадок. Некоторые составы содержат специальные адгезивные добавки, которые заставляют молекулы смазки «прилипать» к поверхности прочнее.
Устойчивость к щелочам и кислотам - отдельный параметр. Щелочь разрушает некоторые типы масел (особенно натуральные), а кислота может окислять углеводороды. Для пищевых смазок, которые работают в режиме CIP, нужны формулы, которые не вступают в реакцию с обеими химиями или нейтрализуют их влияние через пакет присадок.
Классы консистенции (NLGI) и их роль в CIP-условиях
NLGI - это классификация консистенции пластичной смазки по пенетрации (глубине, на которую стандартный конус погружается в смазку).
NLGI 00 - очень мягкая, почти жидкая; NLGI 1 - средняя; NLGI 2 - густая, типовая. Это не стандарт пищевой безопасности и не мера водостойкости - это просто показатель, насколько твердой или жидкой является смазка при нанесении.
Для конвейеров в зоне мойки выбор NLGI зависит от узла и условий. Если конвейер идет прямо в мойку и должен работать в условиях избытка воды, иногда выбирают NLGI 00 или 1, потому что они лучше удерживаются в узком зазоре и не выдавливаются потоком воды так быстро, как совсем жидкое масло. Если же узел временно защищен от прямого контакта, можно использовать NLGI 2 - она держится лучше и долго не расходуется.
Важно понимать: более густая смазка не означает более водостойкую. Густота - это механическое свойство, водостойкость - это химическое. Можно встретить мягкую NLGI 1 с отличной водостойкостью и, наоборот, неплохую по консистенции NLGI 2, которая вымывается за несколько циклов мойки. Поэтому при выборе нельзя ориентироваться только на класс.
Допуски загрязнения: 10 ppm и 1 ppm
Допуск на содержание смазки в пищевом продукте - это еще один параметр, который часто путают с H1.
NSF устанавливает пределы, допуск составляет примерно 10 ppm (parts per million, частей на миллион) для обычных минеральных и синтетических смазок при случайном контакте с пищей. Для силиконовых смазок предел жестче - до 1 ppm, потому что силикон считается более инородным веществом.
Это означает, что если смазка случайно попадет в продукт, количество не должно превышать этот предел. На практике это достигается двумя путями: минимальной дозировкой и полным удалением остатков после мойки. Если вы наносите смазку в количестве, которое соответствует требованиям сертификата, и она полностью смывается при CIP, то контакт практически исключен.
Это также подчеркивает важность карты смазки оборудования: нужно фиксировать точное количество, которое наносится в каждую точку, и убедиться, что оно минимально необходимо.
Как выбирать пищевую смазку для конвейера в условиях CIP
При выборе смазки нужно рассмотреть несколько критериев одновременно:
Тип узла - цепь, подшипник, открытая передача, линейная направляющая. Каждый требует разный баланс вязкости, адгезии и консистенции.
Температура - не только рабочая температура конвейера, но и температура мойки. Если мойка идет горячей водой (60-80 °C), смазка должна сохранять свойства при такой температуре.
Химия CIP - какие щелочи и кислоты используются. Разные системы мойки используют разные реагенты, и некоторые составы лучше переносят конкретную химию.
Частота и интенсивность мойки - если конвейер моется 5 раз в день, это другой стресс, чем мойка 2 раза в неделю.
Заявленная водостойкость - в техописании должны быть слова «water washout resistant» или упоминание о высокой устойчивости к вымыванию.
Двойная верификация - ищите продукты, на которых написано «NSF H1 + ISO 21469» или есть сертификат обеих систем.
Для высоконагруженных узлов в условиях агрессивной мойки рекомендуется использовать термо- и водостойкую смазку с добавками, обеспечивающими антикоррозионную защиту. Например, EFELE SG-392 обладает повышенной устойчивостью к экстремальным температурам и влажности, что позволяет ей работать в самых жестких режимах CIP без потери защитных свойств.
Минимально необходимое количество и техника нанесения
NSF в сертификатах прямо требует применение смазки в минимально необходимом количестве.
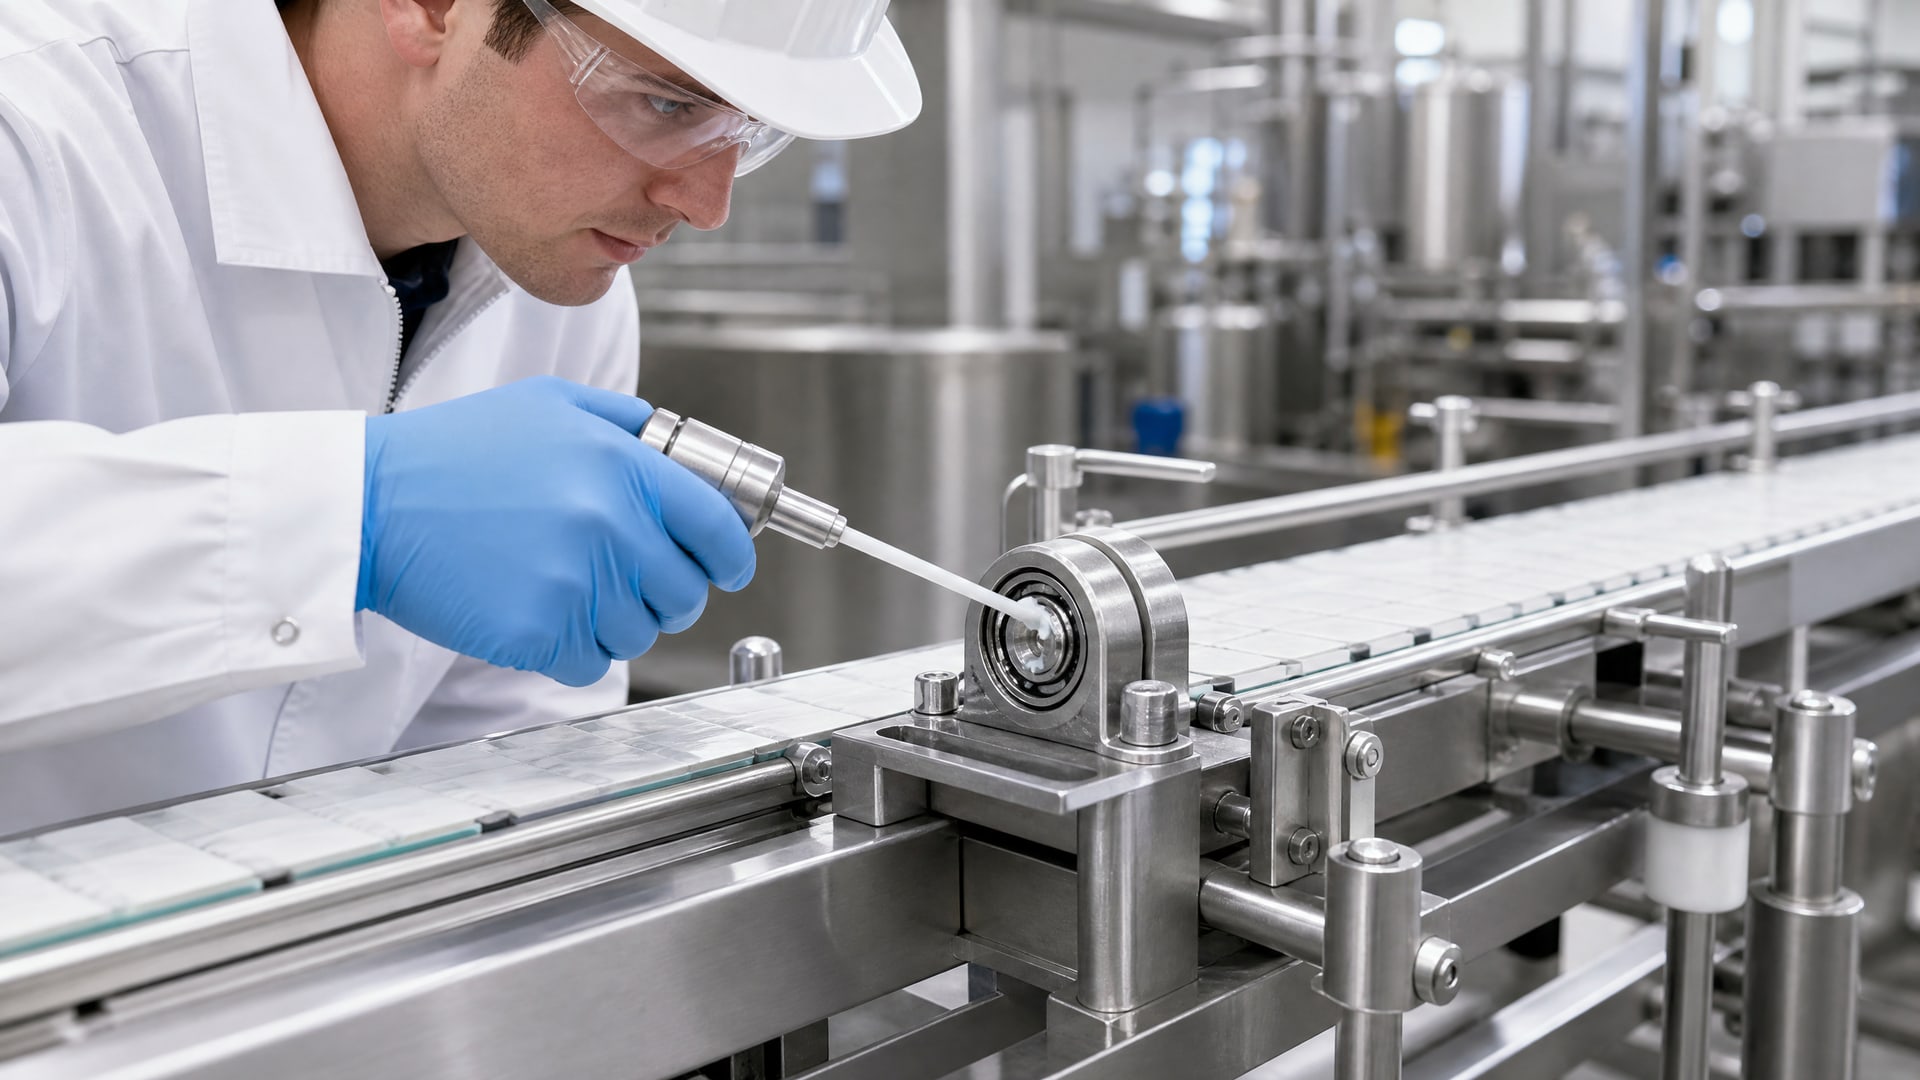
Это не просто рекомендация, это условие допуска. Если на точку смазки положить в два раза больше, чем нужно, то даже если смазка H1, она может не полностью смыться и попасть в продукт, превысив допуск 10 ppm.
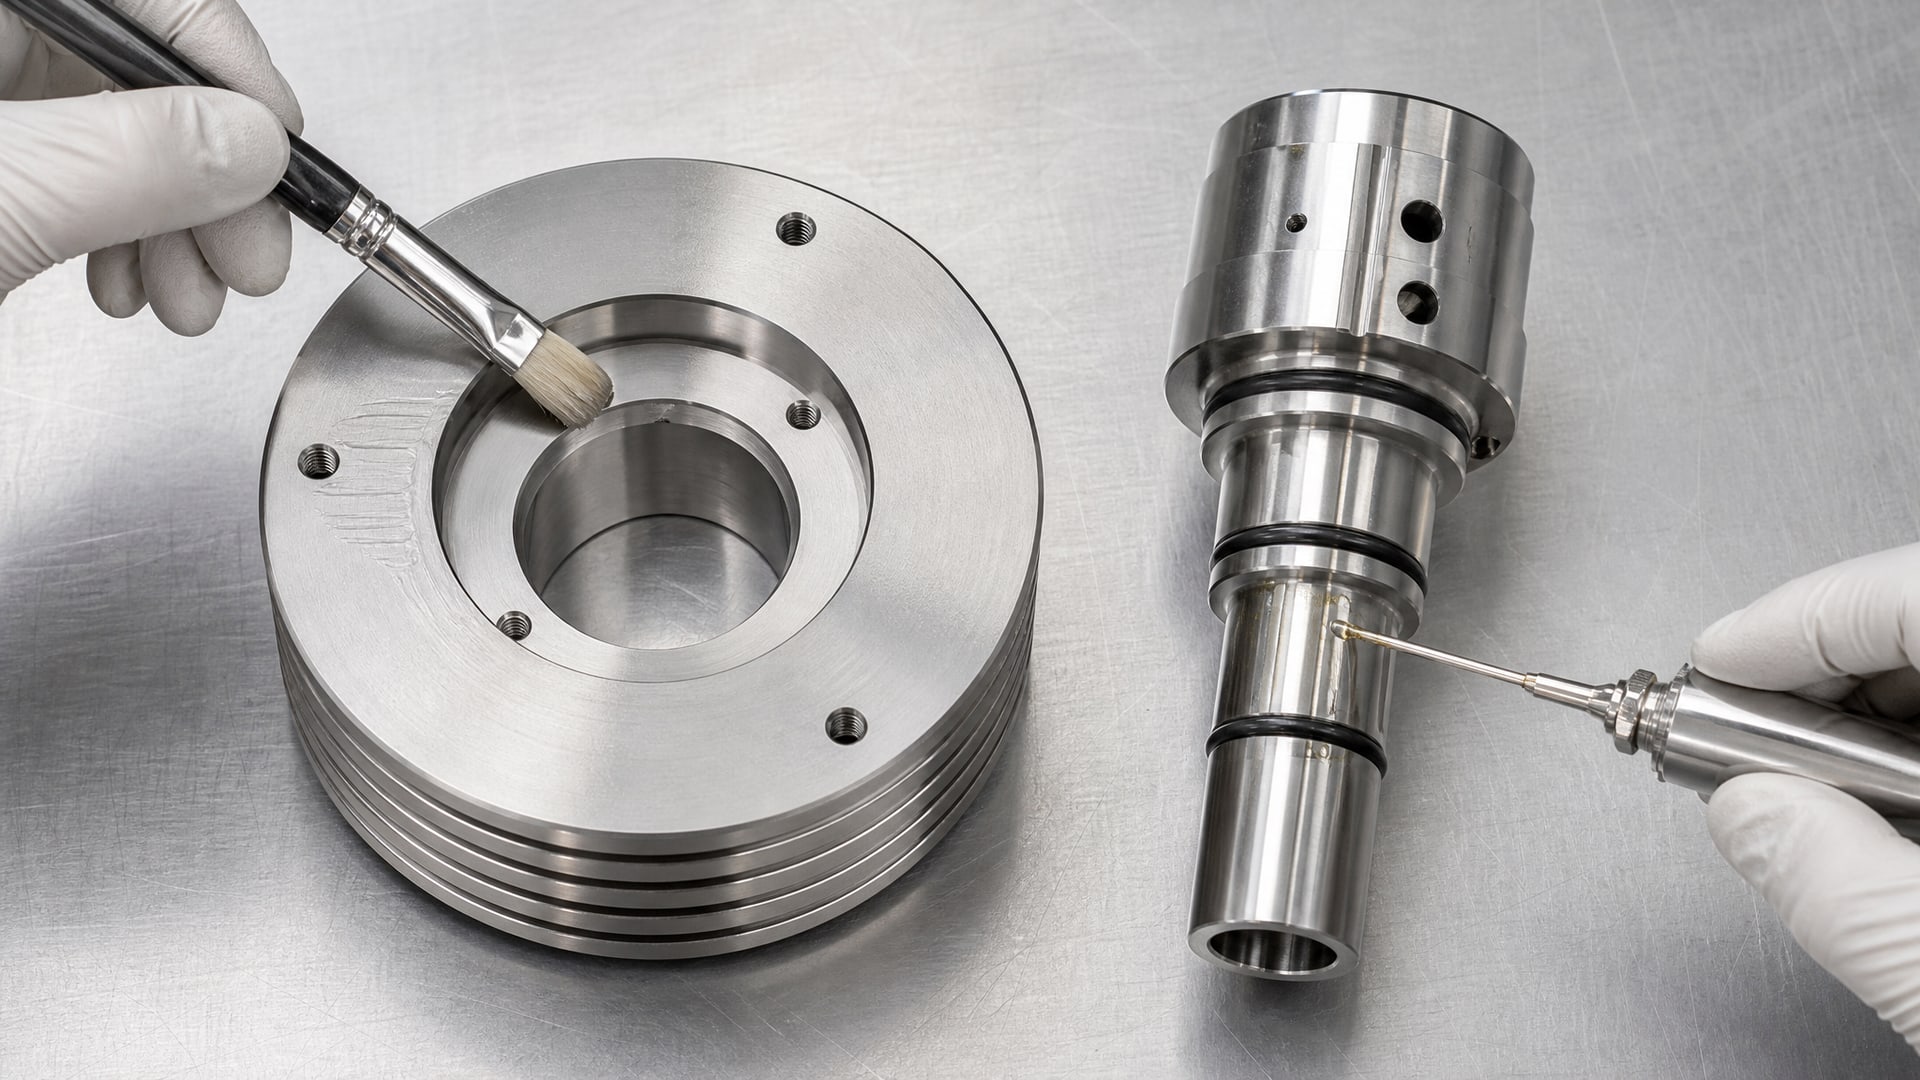
На практике это означает: мажешь только то, что нужно. Для цепей конвейера - тонкая пленка на каждый шарнир; для подшипников - небольшой шарик в фитинг или смазочный патрубок; для открытых передач - ровная полоса на зубья.
После нанесения излишки не протирают чистой тряпкой (так сотрется вся смазка) - смазка остается, и ее количество должно быть достаточным. Все лишнее должно смыться при первом цикле CIP естественным образом, а основной слой остаться на поверхности благодаря адгезии.
Если смазка используется как временная антикоррозионная пленка на хранилище или неработающей части конвейера, ее нужно удалить мойкой или протиркой перед тем, как оборудование вернется в работу рядом с пищевым продуктом.
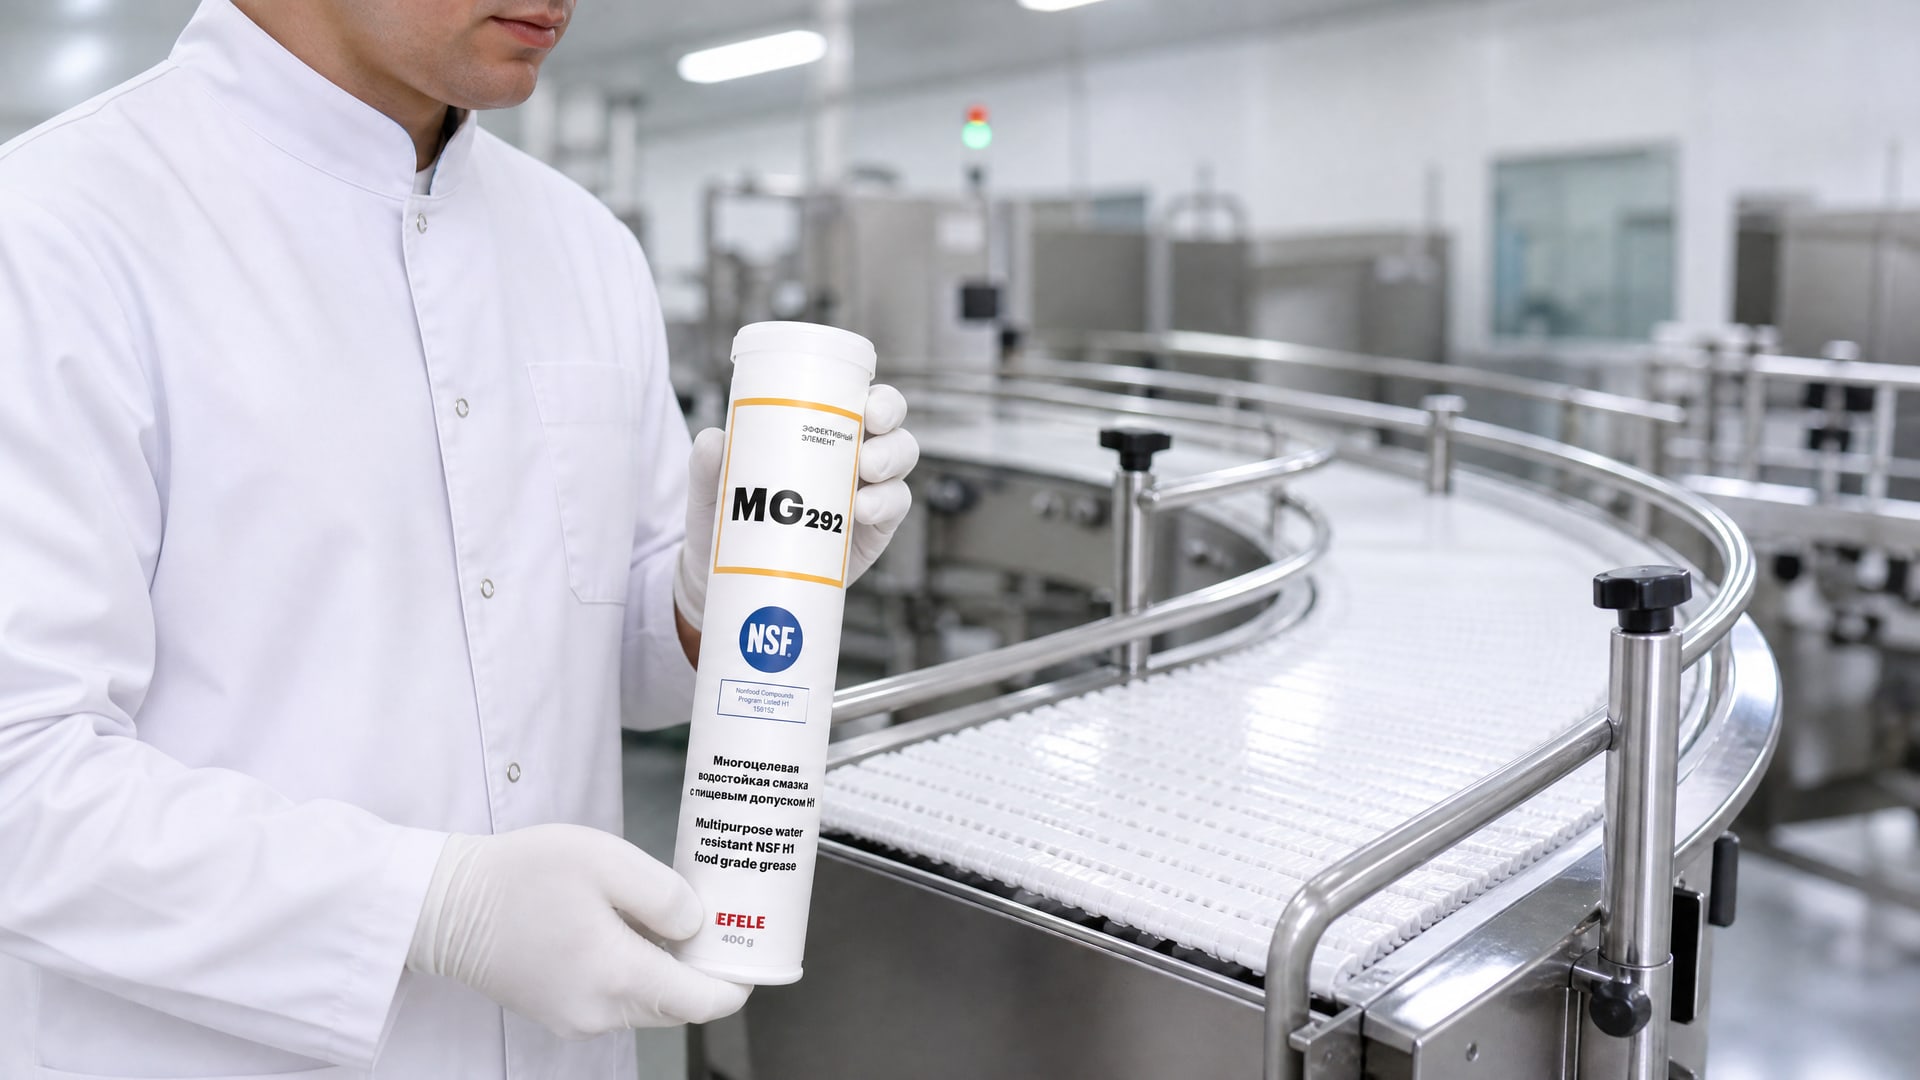
Для конвейеров, работающих в условиях агрессивной мойки CIP, нужно тщательно подбирать состав и дозировку. Водостойкая многоцелевая смазка EFELE MG-292 с допуском NSF H1 разработана именно для таких условий - она обеспечивает надежную защиту узлов от вымывания и коррозии, сохраняя адгезию к металлу даже после повторяющихся циклов горячей мойки с щелочами и кислотами.
Карта смазки оборудования: инструмент инженера и снабженца
Карта смазки - это таблица, в которой указаны все точки смазывания конвейера с указанием типа смазки, интервала обслуживания, объема нанесения и условий мойки.
Для пищевого производства такая карта - не опция, а необходимость.
В карте должно быть указано:
Узел (например, «цепь транспортера на участке 1», «подшипник приводного вала»)
Тип смазки (например, «EFELE MG-292, NSF H1, NLGI 2»)
Интервал обслуживания (каждый день, раз в неделю, после Х циклов мойки)
Объем (в граммах или миллилитрах - точное количество)
Условия (влажная зона, прямой контакт с мойкой, периодически в брызги и т.д.)
Примечание (например, «полностью смывается при CIP, переносит щелочь до рН 13 и кислоту до рН 1»)
Карта служит нескольким целям. Во-первых, она предотвращает случайную замену смазки на неподходящую (например, обычную техническую вместо H1). Во-вторых, она фиксирует точные объемы, что помогает соблюдать требование минимально необходимого количества. В-третьих, она упрощает аудит: инспектор пищевой безопасности сразу видит, что руководство контролирует процесс.
На большинстве участков пищевых производств карта ведется в бумажном виде или в электронной системе управления обслуживанием. Главное - обновлять ее, если меняется оборудование, смазка или условия мойки.
Таблица выбора пищевой смазки по условиям
| Условие | Рекомендуемый NLGI | Ключевые требования | Пример применения |
|---|
| Цепь конвейера, прямой контакт с мойкой | NLGI 1–2 | H1, водостойкость, адгезия | Транспортная лента в мокрой зоне |
| Подшипник подвижной части, влажная среда | NLGI 2 | H1, коррозионная защита, стабильность | Ось конвейера, работающая во время мойки |
| Открытая передача (зубчатые колеса), периодическое смывание | NLGI 2 | H1, EP-присадки, водостойкость | Передача редуктора над конвейером |
| Линейная направляющая, защита под кожухом | NLGI 2 | H1, низкий коэффициент трения | Движущиеся столы упаковочной линии |
| Временная антикоррозионная пленка | NLGI 1–00 | H1, легко смывается мойкой | Защита неработающих узлов перед хранением |
Часто задаваемые вопросы
Может ли пищевая смазка для оборудования полностью переносить мойку CIP без потерь адгезии?
Нет, полной потери нет, но хорошая водостойкая смазка теряет 20–40% объема за цикл и сохраняет остаток, который защищает узел. Это нормально. Поэтому интервалы обслуживания в условиях CIP короче, чем в сухой среде. Карта смазки должна указывать, насколько часто нужно переносить смазку - может быть, каждый день или раз в три дня.
Что выбрать: масло для смазки пищевого оборудования или пластичную смазку?
Масло проникает глубже в зазоры и подходит для тонких зазоров и высоких скоростей. Пластичная смазка держится лучше в условиях вибрации и мойки благодаря загустителю. Для конвейеров в мокрых зонах чаще берут пластичные смазки NLGI 1–2, потому что они лучше остаются на месте при пульсирующем потоке воды.
Как рассчитать минимально необходимое количество смазки для точки?
Нужно посмотреть в документацию оборудования (руководство производителя конвейера) или в сертификат смазки. Там обычно указано количество для конкретного узла. Если информации нет, ориентир: для цепи -0,5–1 г на шарнир, для подшипника -0,3–0,5 g в смазочный патрубок. Лучше недосмазить, чем пересмазить.
Какая смазка применяется для пищевого оборудования, если нужна термостойкость?
Для высоконагруженных узлов и температур выше 60 °C нужна синтетическая смазка с полиальфаолефиновой или эстеровой базой. Она сохраняет вязкость при нагреве лучше, чем минеральная. Проверяйте в техописании диапазон температур - должно быть указано, что смазка работает при нужной вам температуре.
Почему карта смазки для пищевого оборудования нужна, если смазка H1 и уже одобрена?
Карта - это документальное доказательство контроля. Инспектор видит, что вы не просто используете пищевую смазку, а целенаправленно ведете режим обслуживания, соблюдаете объемы и условия мойки. Также карта помогает переносить смазку в правильное время и избежать ошибок при замене людьми.
Заключение
Пищевые смазки с допуском NSF H1 - это не универсальное решение, а начало пути. Для защиты конвейеров от агрессивной мойки CIP нужна смазка с заявленной водостойкостью, адгезией к металлу и устойчивостью к щелочам и кислотам. Выбор зависит от типа узла, температуры, химии мойки и частоты циклов. NLGI-класс влияет только на консистенцию, не на стойкость к воде.
Ваш следующий шаг: соберите карту смазки оборудования с указанием каждой точки, типа смазки, объема и условий мойки. Проверьте техописание каждой смазки на предмет H1 и ISO 21469, убедитесь, что в сертификате указаны водостойкость и коррозионная защита. Согласуйте карту со своим поставщиком смазок и утвердите ее у руководства производства - это станет основой стабильной работы конвейеров и соответствия требованиям пищевой безопасности.


