Если резьбовое соединение должно держаться от самоотвинчивания, но при этом разбираться руками без нагрева и экстремальных усилий, то средний фиксатор резьбы - это именно то, что нужно инженеру или закупщику. Анаэробный фиксатор средней прочности полимеризуется в зазоре между витками резьбы, создавая упругую связку, которая удерживает крепеж от вибрации, но остается снимаемым обычным ручным инструментом на крепеже диаметром 1/4"–3/4". Статья помогает разобраться в классификации по прочности, подобрать материал под конкретный узел и избежать типичных ошибок при применении.
Три класса фиксаторов: когда выбирать средний
Анаэробные фиксаторы резьбы разделяют по прочности на три основные категории: низкую, среднюю и высокую.
Каждая имеет свой диапазон применения и сервисные характеристики.
Низкая прочность рассчитана на легкие соединения, которые часто разбирают: маленькие крепежи, резьбы в тонкостенных корпусах, винты в электронике. Состав полимеризуется в течение часов и снимается рукой или простым инструментом даже без усилия. Однако он не годится для узлов, подверженных вибрации.
Средняя прочность - основной выбор для производственных и сервисных узлов: муфты, подшипниковые крышки, маслопроводы, крепежи на двигателях и редукторах. Состав удерживает резьбу от самоотвинчивания при вибрации, но требует стандартного ручного инструмента для разбора. Это рабочий компромисс для оборудования, которое периодически обслуживают.
Высокая прочность применяют, когда узел должен быть постоянным или разбирается редко. Разборка такого соединения требует либо значительных усилий, либо нагрева до 200–250°C. Используется в критичных узлах, где вибрация исключена или минимальна.
Для узла, который придется разбирать несколько раз в год, выбирают средний фиксатор.
Как полимеризуется анаэробный состав и почему подготовка поверхности критична
Анаэробный фиксатор полимеризуется в отсутствие воздуха между металлическими поверхностями в зазоре резьбы.
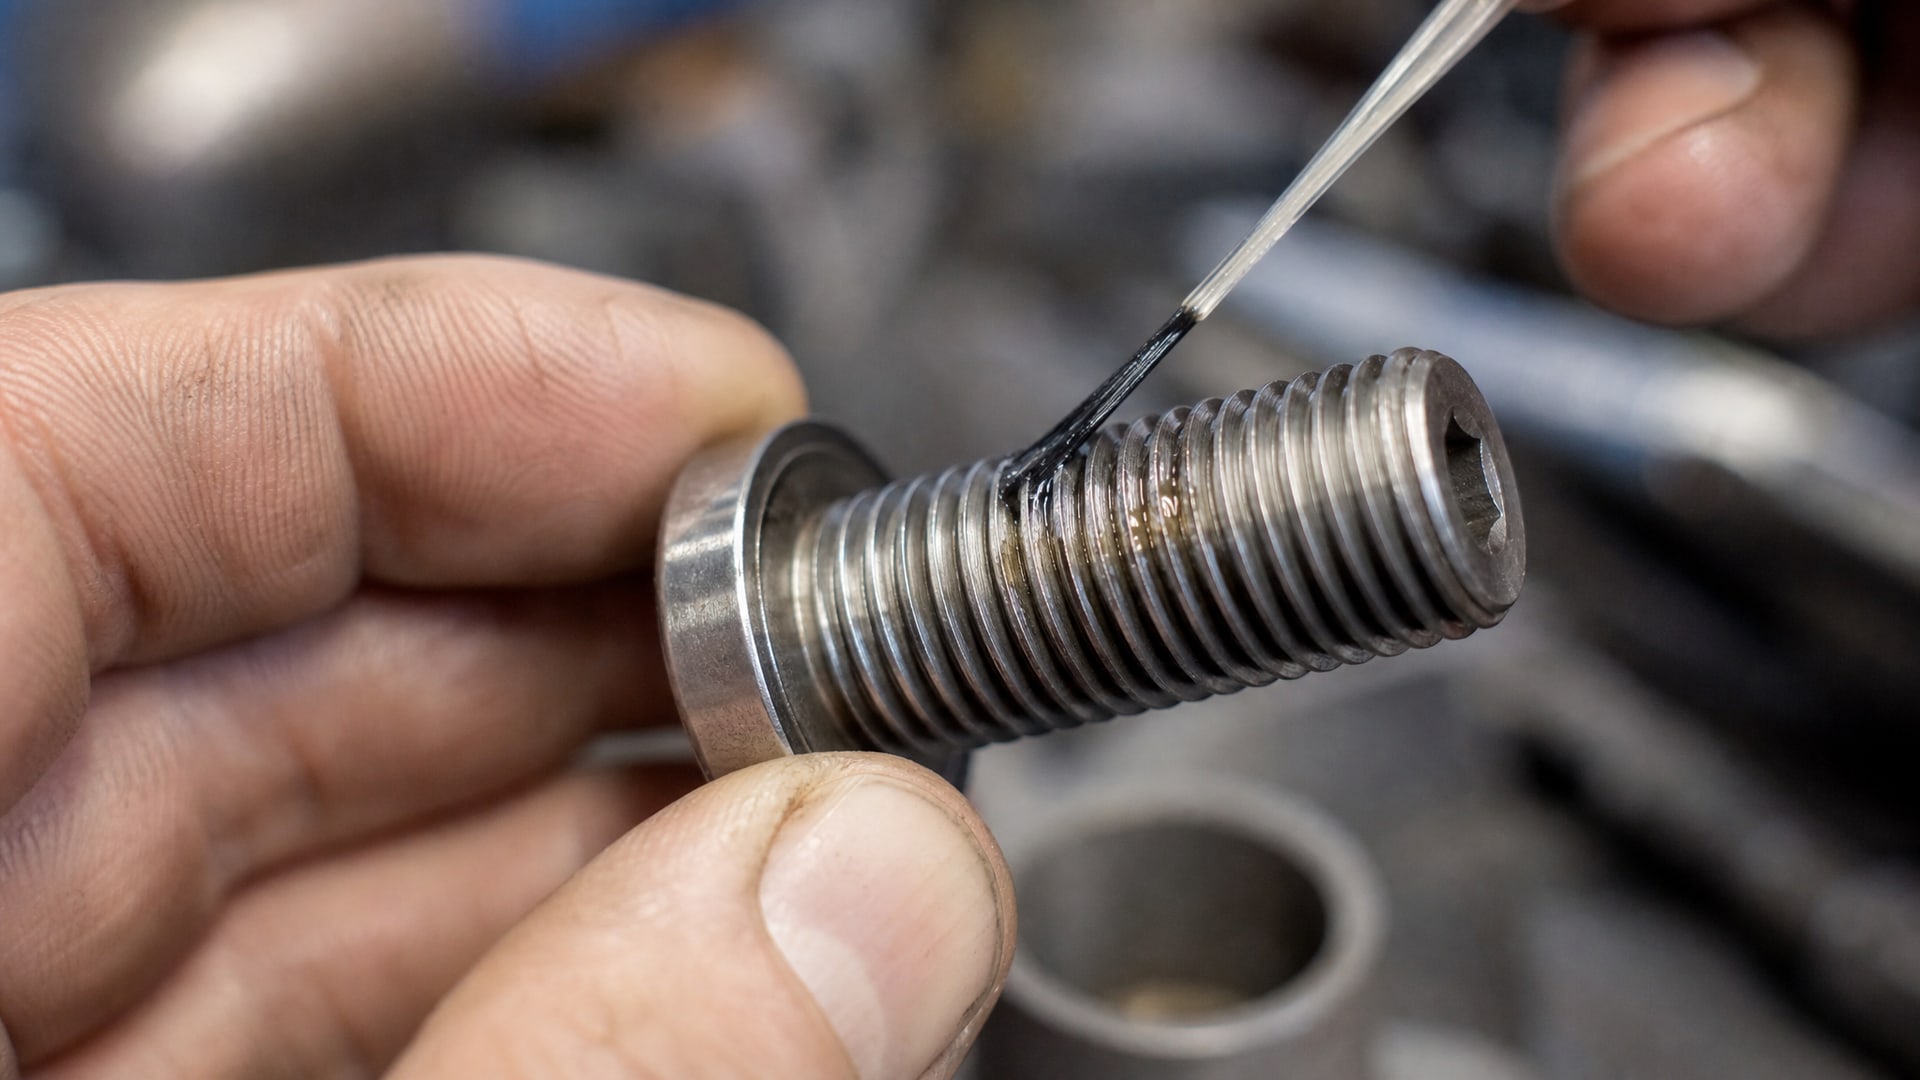
Когда болт входит в гайку или отверстие, слой состава перекрывается от кислорода, и происходит сшивание (полимеризация) в течение 24–48 часов при комнатной температуре.
Однако есть условие: поверхность должна быть чистой. Масло, смазка, окись или грязь образуют барьер, который препятствует контакту состава с металлом. В результате полимеризация замедляется, становится неполной или вообще не начинается. Техруководства прямо указывают: перед нанесением фиксатора очистить резьбу от масла и загрязнений.
Для неактивных металлов (алюминий, нержавеющая сталь, медные сплавы) может потребоваться праймер или активатор - вспомогательный состав, который ускоряет полимеризацию и повышает надежность результата. Без праймера полимеризация на неактивных поверхностях может занять недели или оказаться неполной. Проверь в техпаспорте совместимость фиксатора с материалом, на который его планируешь наносить.
Как правильно наносить средний фиксатор на резьбу
Анаэробный фиксатор наносят непосредственно в зону зацепления резьбы, а не на головку болта.
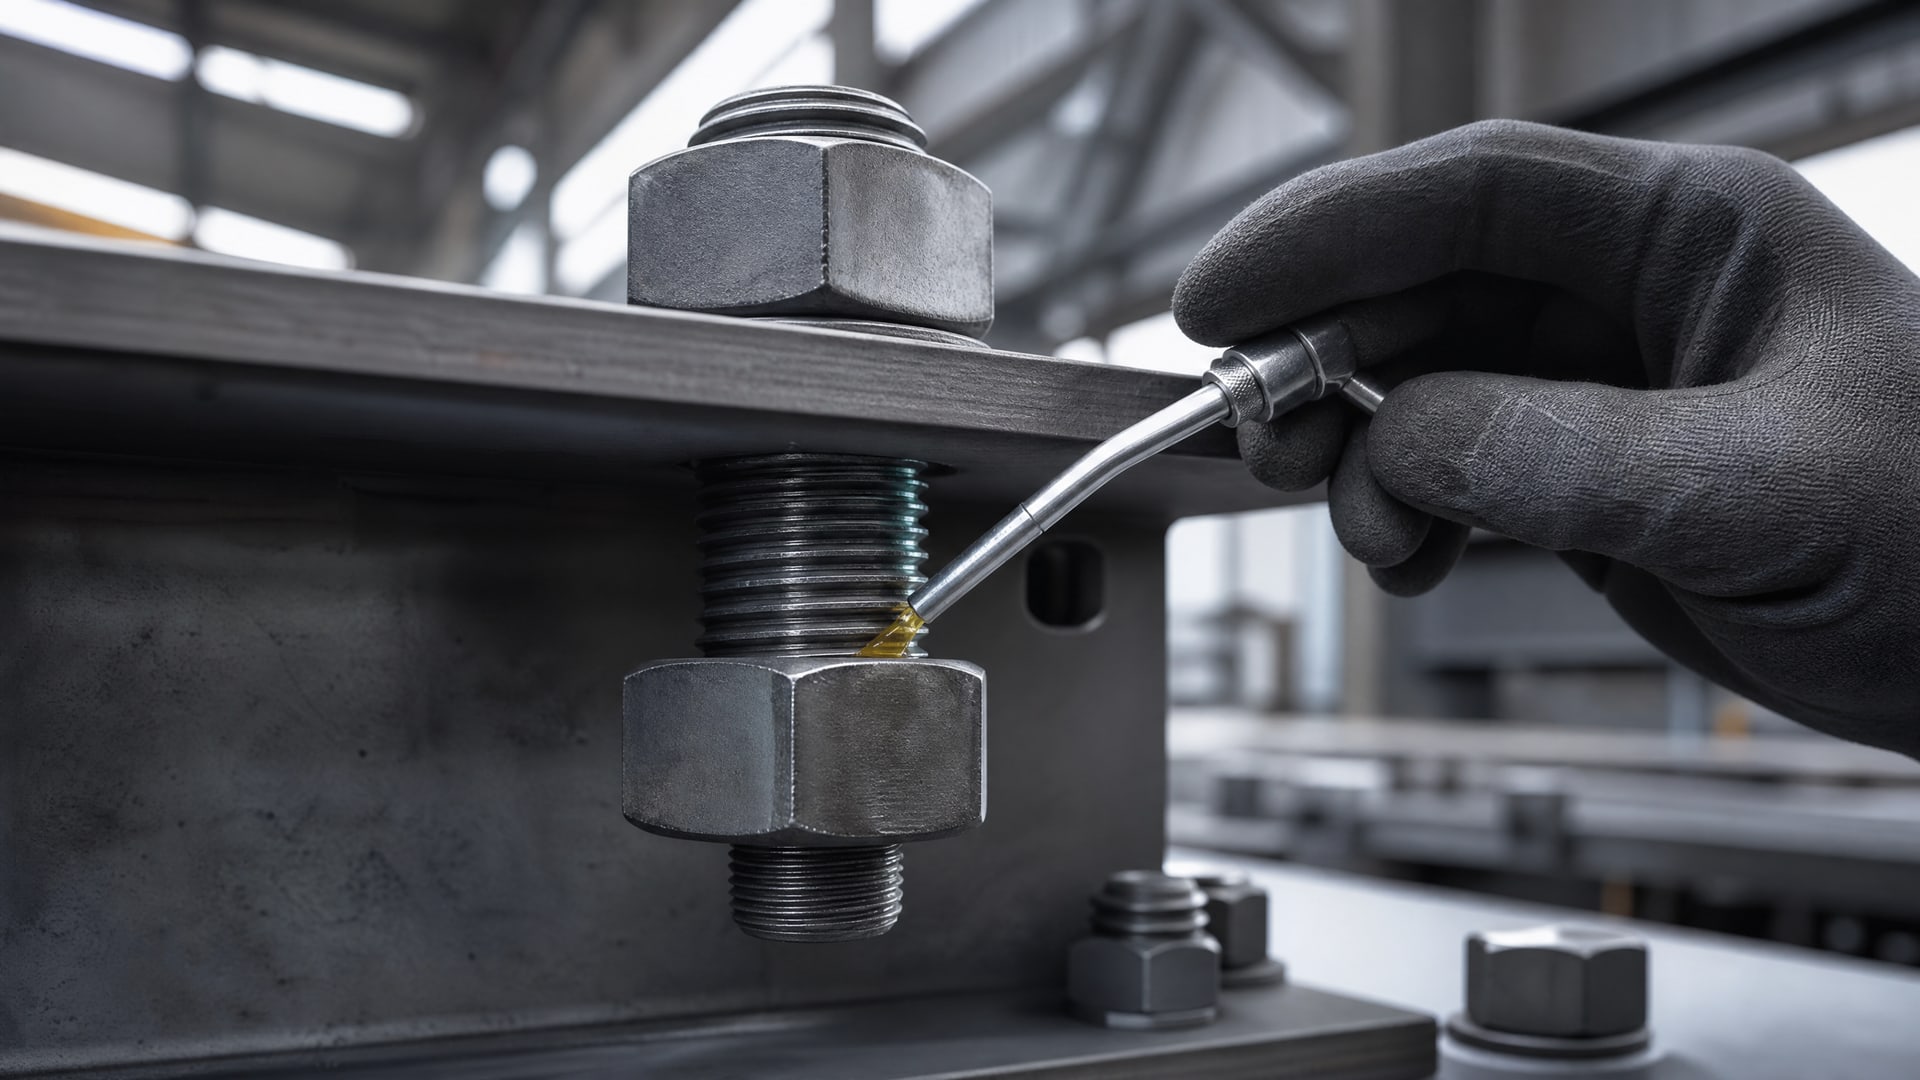
Для сквозного отверстия состав наносят на болт в зоне входа в гайку; для глухого отверстия - на витки болта перед завинчиванием. Вязкость типового среднего фиксатора составляет около 1200 сps, что позволяет материалу проникать в зазор резьбы и распределяться равномерно.
Наносить нужно небольшое количество - капля или две на каждый виток в зоне контакта. Если нанести слишком много, состав будет выдавливаться и вытекать при затяжке, что приводит к неравномерной фиксации. После нанесения можно сразу затягивать крепеж.
Полимеризация при комнатной температуре занимает 24 часа для первичного схватывания и 48 часов для полной прочности. На практике многие закупщики и ремонтники берут узел в работу через 4–6 часов, но максимальная надежность достигается через двое суток.
Момент срыва и разборка: на какие цифры ориентироваться
Ключевой параметр для выбора среднего фиксатора - break-loose torque (момент срыва), то есть усилие, необходимое для откручивания зафиксированного болта.
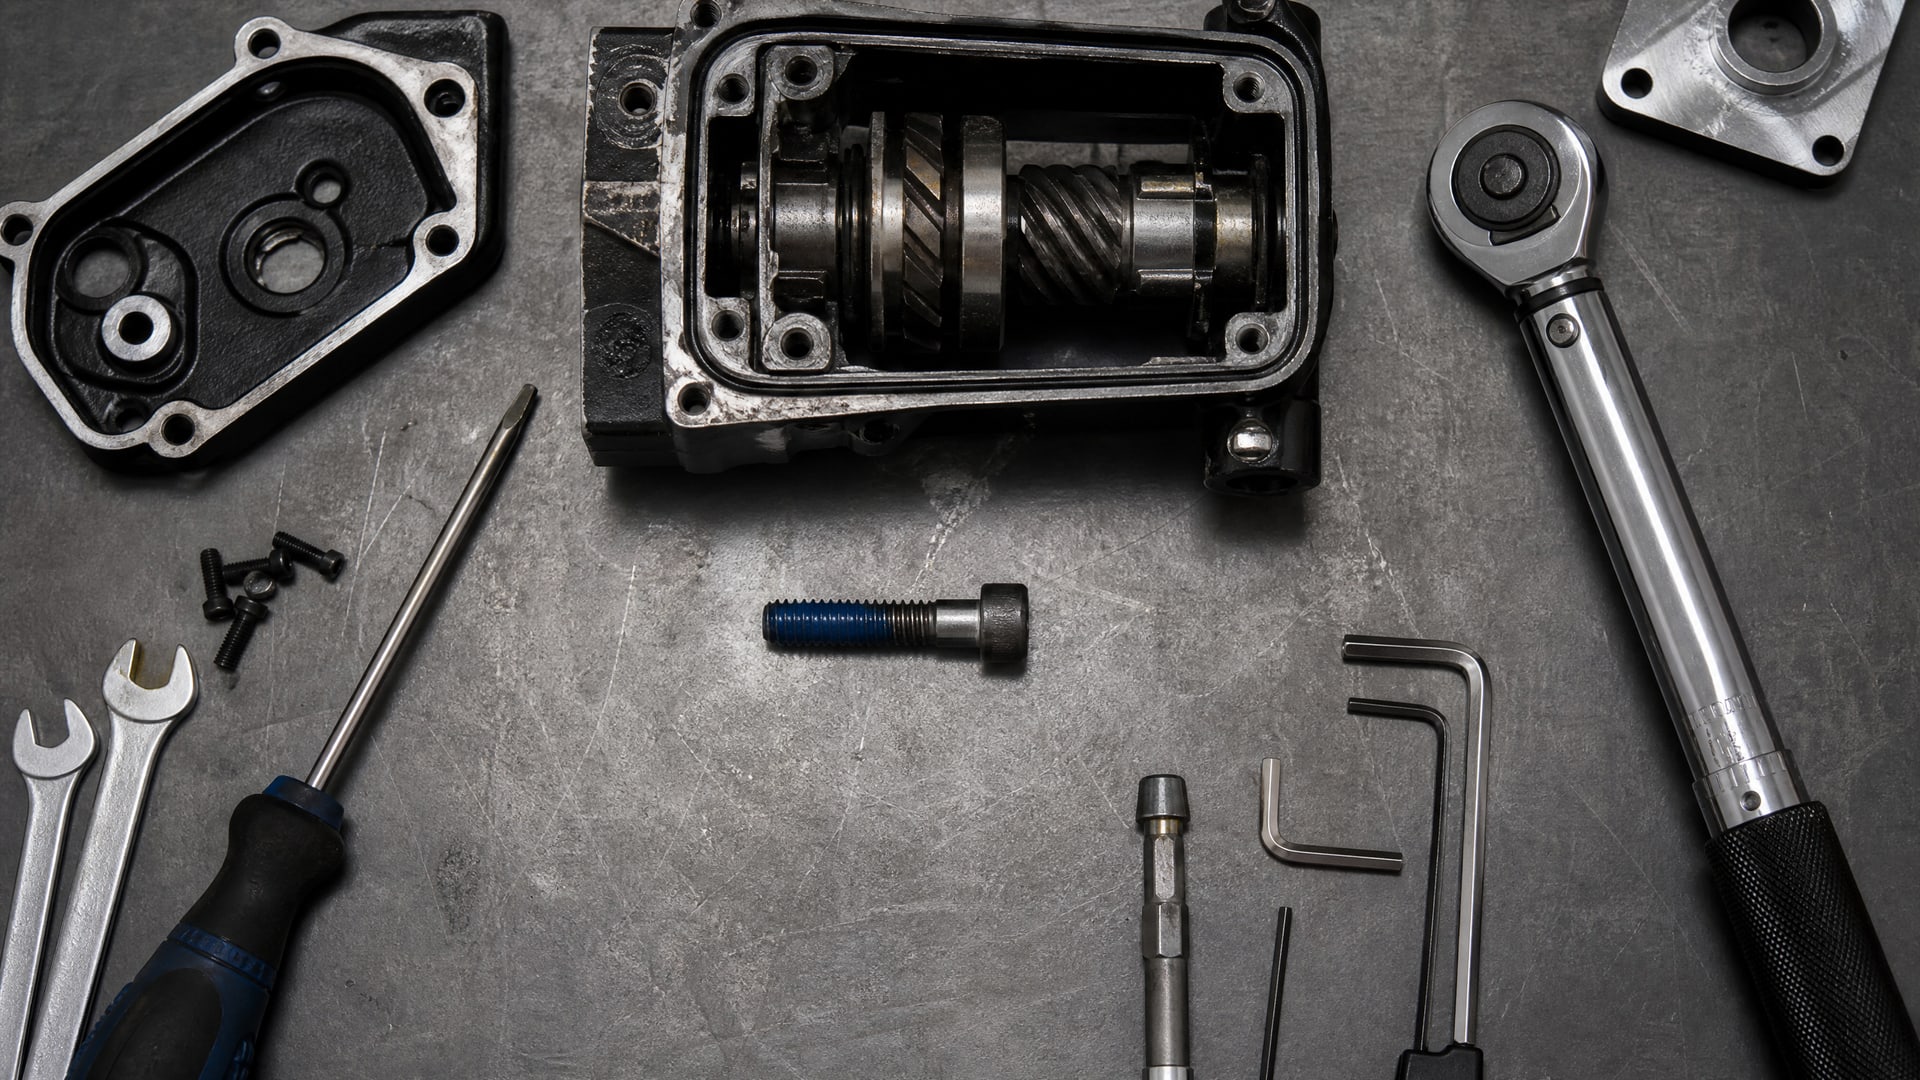
Этот параметр измеряют по стандартам ISO 10964 или DIN EN 15865 на контрольных образцах и указывают в техпаспорте.
Для среднего фиксатора типовой break-loose torque составляет около 15–16 Н·м на стали при диаметре крепежа примерно М8–М10. Это примерно на 25% больше, чем у незафиксированного крепежа, если затяжка выполнена до 75% proof load (предельной нагрузки).
Однако цифра зависит от нескольких факторов:
Диаметр и материал крепежа: крупный болт даст больший момент срыва, чем мелкий винт.
Подготовка поверхности: чистая резьба обеспечит полную полимеризацию и максимальный момент срыва; загрязненная поверхность даст результат ниже паспортных цифр.
Величина затяжки: если затянуть крепеж сильнее или слабее, момент срыва изменится.
Тип металла и метод испытания: разные стандарты используют разные контрольные материалы и условия.
Когда выбираешь средний фиксатор, важно не только знать слово «средний», но и проверить в техпаспорте конкретный break-loose torque для твоего диаметра крепежа и материала.
Температурный диапазон и работа в условиях вибрации
Анаэробный фиксатор средней прочности рассчитан на рабочие температуры до 180°C (360°F).
Это охватывает большинство промышленных узлов: маслопроводы, муфты, подшипниковые крышки на машинах общего назначения, коробки передач легкого класса.
При кратковременном нагреве до 200°C состав сохраняет фиксирующие свойства, но стабильность падает. Если оборудование работает при температурах выше 180°C постоянно, нужно выбрать высокотемпературный вариант или пересмотреть узел в целом.
Вибрация - главная причина, по которой используют фиксаторы. Когда резьба испытывает циклические нагрузки, незафиксированный болт медленно отвинчивается. Анаэробный материал упруго связывает витки резьбы, гасит микросмещения и предотвращает самоотвинчивание. Для узлов, подверженных вибрации (турбины, редукторы, вентиляторы), средний фиксатор - стандартный выбор.
Когда нужна разборка: инструмент и усилия
Основное преимущество среднего фиксатора - возможность разборки стандартным ручным инструментом.
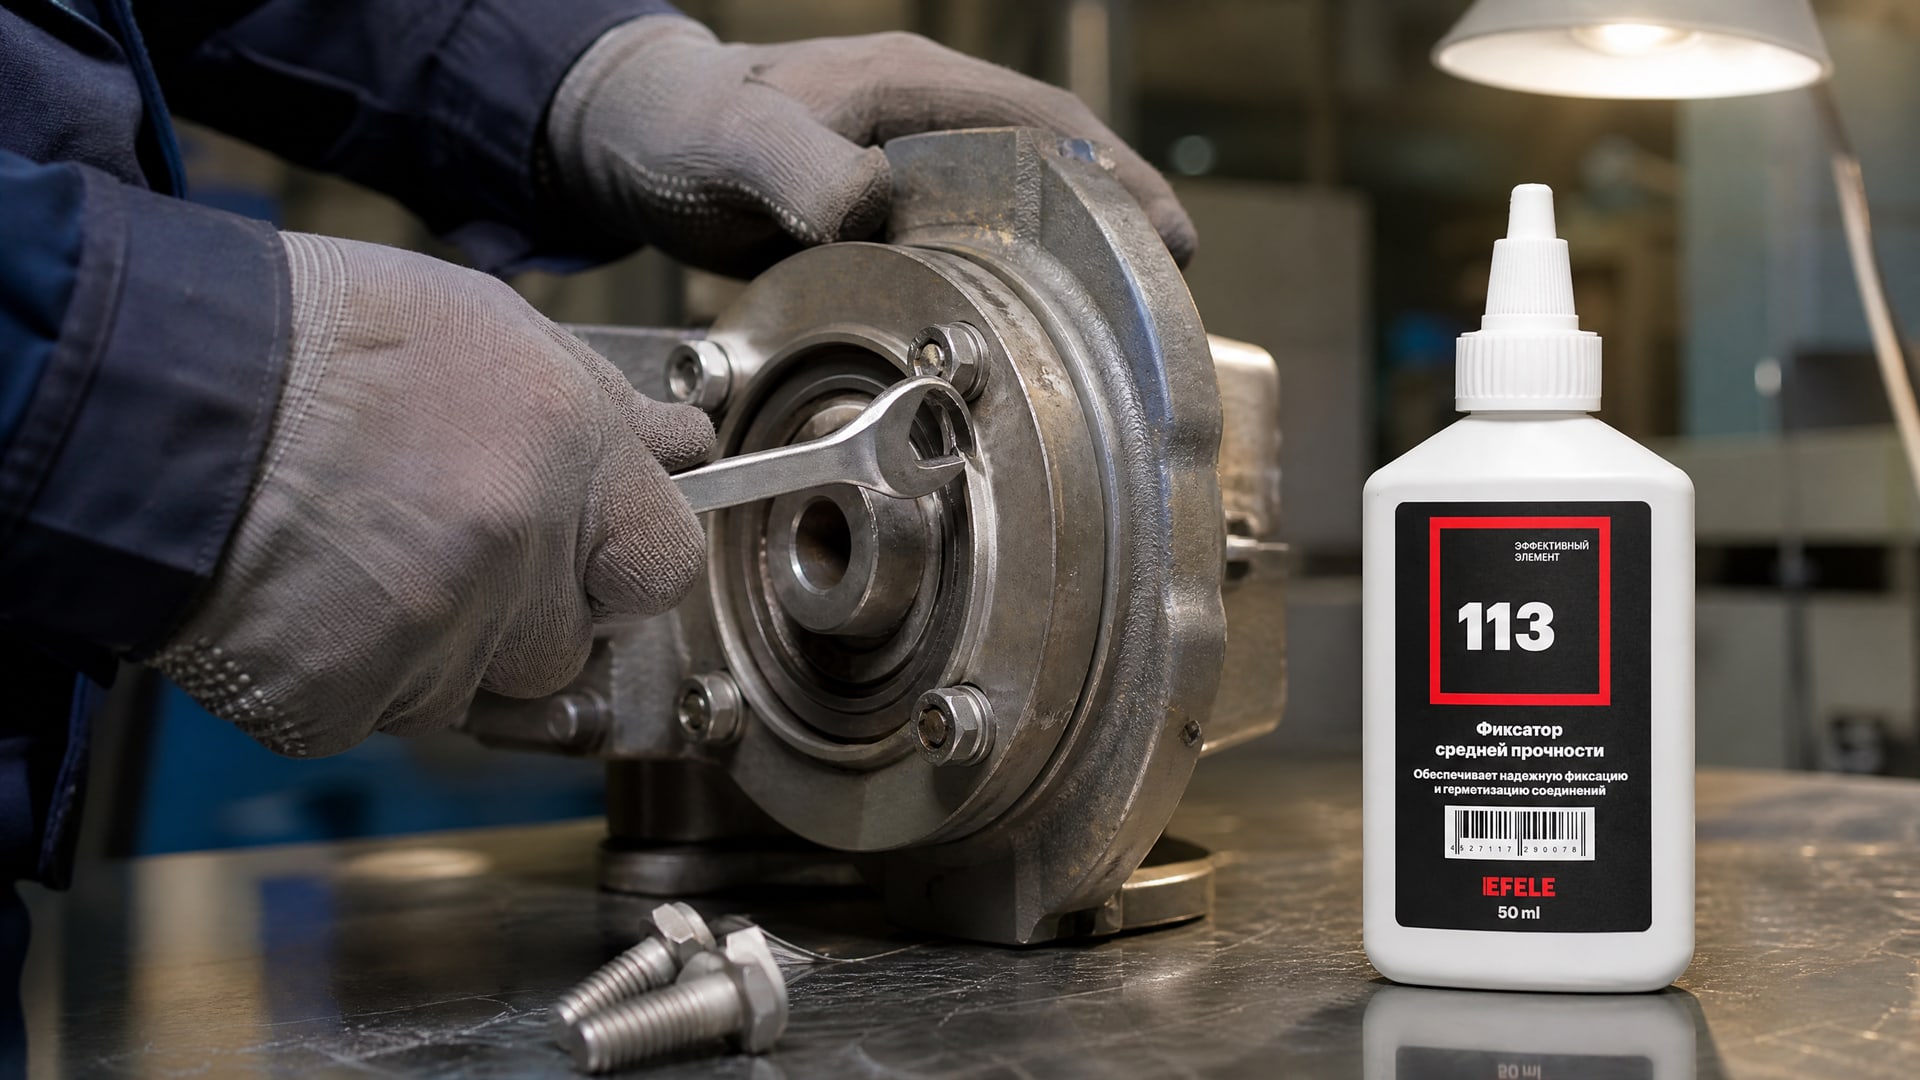
Открутить болт или гайку можно обычным гаечным ключом, без нагрева и без экстремальных усилий. На практике разборка среднефиксированного соединения занимает несколько секунд и ощущается как раскручивание слегка затянутого болта с небольшим сопротивлением.
Для узлов, которые требуют надежной фиксации, но при этом должны быть доступны для демонтажа, оптимальным выбором станет анаэробный фиксатор резьбы средней прочности. Такой материал практикуют на линиях фасовки, в ремонтных мастерских и в сервисных центрах, когда нужно разбирать оборудование для замены уплотнений, прочистки каналов или ревизии подшипников. EFELE 113 - пример анаэробного состава средней прочности, который берут для узлов, разбираемых несколько раз в год.
Если соединение зафиксировано высокой прочностью, разборка потребует нагрева до 200–250°C, что усложняет сервис и повышает риск коробления деталей. Высокая прочность имеет смысл только для постоянных узлов.
Таблица: сравнение классов фиксаторов по прочности
| Параметр | Низкая прочность | Средняя прочность | Высокая прочность |
|---|
| Диаметр крепежа | М3–М6, мелкие винты | М6–М20, болты и гайки | М6–М20, критичные узлы |
| Break-loose torque | Низкий, рука | 15–16 Н·м (ориентир) | 40–60 Н·м и выше |
| Демонтаж | Рука, без усилия | Ручной инструмент, легко | Нагрев 200–250°C или механизм |
| Полимеризация | 1–2 часа | 24–48 часов | 24–48 часов |
| Рабочая температура | До 150°C | До 180°C | До 250°C и выше |
| Применение | Электроника, тонкостенные корпуса | Вибрирующие узлы, оборудование общего назначения | Постоянные узлы, высокие нагрузки |
Типичные ошибки при выборе и применении
Ошибка 1: выбор высокой прочности для узла, который разбирают.
Многие закупщики думают: чем выше прочность, тем лучше. На самом деле высокая прочность затрудняет сервис. Если оборудование нужно разбирать 2–3 раза в год, высокая прочность становится помехой, требует нагрева и создает риск повреждения деталей. Для разборных узлов достаточно среднего класса.
Ошибка 2: ориентация только на цвет. На рынке фиксаторы часто маркируют по цвету: синий обычно означает средний класс, красный - высокий. Однако цвет - это условный знак, не стандарт. Разные производители могут использовать разные цвета для одного класса прочности. Главный критерий - технический класс, момент срыва и диапазон применения в паспорте.
Ошибка 3: нанесение на грязную или масляную резьбу. Это приводит к неполной полимеризации и слабой фиксации. Перед нанесением обязательно очистить резьбу от масла, смазки и загрязнений.
Ошибка 4: слишком обильное нанесение. Если залить состав щедро, он будет выдавливаться при затяжке, и фиксирующий слой получится тонким и неравномерным. Достаточно капли на каждый виток в зоне контакта.
Ошибка 5: использование состава для неподходящего диаметра крепежа. Техпаспорт указывает диапазон диаметров, на которые рассчитан материал. Применение фиксатора сверх рекомендованного диапазона может привести к чрезмерной скованности узла или, наоборот, к недостаточной фиксации.
Ошибка 6: пренебрежение праймером на неактивных металлах. Если резьба из алюминия, нержавеющей стали или латуни, стандартный фиксатор может полимеризоваться неполно. Праймер обязателен.
Часто задаваемые вопросы
Средний фиксатор - это действительно слабый?
Нет. Средняя прочность означает не слабость, а целевое назначение: удержание при вибрации и возможность разборки без нагрева. На практике момент срыва среднего фиксатора составляет 15–16 Н·м, что достаточно для предотвращения самоотвинчивания на крепеже диаметром 1/4"–3/4". Для разборных производственных узлов это оптимальный выбор.
Если нужна разборка, можно ли вообще обойтись без фиксатора?
Теоретически да, если узел не подвергается вибрации. Но на практике большинство промышленного оборудования испытывает вибрацию: от работающего двигателя, от потока жидкости, от нагрева и охлаждения. Средний фиксатор решает проблему самоотвинчивания и одновременно остается разборным.
Как долго полимеризуется средний фиксатор?
При комнатной температуре первичное схватывание происходит за 24 часа, полная прочность достигается за 48 часов. На практике узел часто берут в работу через 4–6 часов, но максимальную надежность получают через двое суток.
Можно ли наносить средний фиксатор на уже смазанный крепеж?
Нежелательно. Смазка или масло препятствуют полимеризации анаэробного состава. Если крепеж защищен смазкой, ее нужно удалить перед нанесением фиксатора. Некоторые составы более терпимы к смазочным жидкостям, но это исключение, а не правило.
Почему для неактивных металлов нужен праймер?
Анаэробные составы полимеризуются на основе контакта с активными металлами, особенно со сталью и чугуном. На алюминии, нержавеющей стали и медных сплавах поверхность менее активна, и полимеризация может быть замедленной или неполной. Праймер химически подготавливает поверхность, обеспечивая надежное отверждение состава.
Заключение
Средний фиксатор резьбы - это рабочий стандарт для узлов, которые держат вибрацию и при этом разбираются руками несколько раз в год. Состав полимеризуется в отсутствие воздуха между витками резьбы, удерживает крепеж от самоотвинчивания при температурах до 180°C и снимается обычным ручным инструментом. Момент срыва типового среднего фиксатора составляет 15–16 Н·м, что примерно на 25% выше, чем у незафиксированного крепежа при затяжке до 75% proof load.
Главное условие успеха - очистка резьбы от масла и загрязнений перед нанесением, правильное дозирование (капля на виток), и ожидание полной полимеризации (48 часов). Для неактивных металлов не забудь про праймер. Если четко следовать техруководству и проверить в паспорте break-loose torque для твоего диаметра крепежа, результат будет предсказуемым и надежным. Начни с выбора среднего фиксатора, который соответствует диаметру и материалу твоего крепежа, проверь рабочую температуру в техпаспорте и убедись, что состав совместим с базовым металлом - и проблема самоотвинчивания будет решена без усложнения сервиса.


