Разбитое посадочное место корпуса - частая проблема на производстве и при ремонте техники. Подшипник прослабляется, начинает люфтить, а замена всей корпусной детали обходится дорого. Есть ли способ вернуть надежную посадку без капитального ремонта? Ответ есть, но с важным уточнением: восстановление зависит от того, насколько глубок износ, и какие методы применяются.
Статья помогает инженерам, снабженцам и техническим специалистам разобраться, когда можно ограничиться анаэробной фиксацией, а когда требуется полноценное восстановление посадочного места. Вы узнаете о допусках и стандартах, критериях выбора решения и практических этапах ремонта.
Когда фиксация подходит, а когда требуется восстановление
Анаэробные фиксирующие составы для цилиндрических соединений - это полимеры, которые затвердевают без доступа воздуха при контакте с металлом.
Они применяются на подшипниках, втулках и рукавах в корпусе, но работают эффективно только при определенных условиях.
Фиксация анаэробным составом подходит, когда зазор между подшипником и посадочным местом корпуса не превышает 0,1 мм, а сама поверхность отверстия сохранила геометрию. В этом случае состав заполняет микронеровности и остаточный люфт, восстанавливая удерживающую способность соединения.
Однако если корпус разбит сильнее - зазор вырос на 0,2 мм и более, поверхность истерта и волнообразна - одного фиксатора недостаточно. Здесь требуется восстановление посадочного места под подшипник как отдельная технологическая операция: нанесение восстановительного материала, механическая обработка до нужного диаметра, и только после этого фиксация подшипника.
Критерии оценки состояния разбитого корпуса
Перед тем как принять решение о методе ремонта, измерьте и проверьте три параметра.
Диаметральный зазор. Используйте индикатор часового типа или микрометр. Если разница между внешним диаметром подшипника и внутренним диаметром отверстия корпуса не превышает 0,05–0,1 мм, и поверхность гладкая - фиксация может быть достаточной. Если зазор 0,2 мм и более - требуется восстановление.
Состояние посадочной поверхности. Осмотрите отверстие под лупой или в лупу. Есть ли риски, забоины, волны? Сетка фильтра микрошероховатости не должна быть грубее Ra 1,6 мкм для корпуса; оптимально - Ra 0,8 мкм. Если поверхность истерта волнообразно или там видны царапины глубже микронеровностей - это признак износа, требующий восстановления.
Биение. При вращении подшипника в корпусе заметьте, люфтит ли он равномерно или в одном месте щель больше. Неравномерный люфт указывает на овальность или конусность отверстия, что требует восстановления.
Анаэробные фиксирующие составы для подшипников: принцип и применение
Анаэробный фиксирующий состав работает благодаря простой химии: полимер находится в стабильном состоянии, пока открыт доступ воздуха.
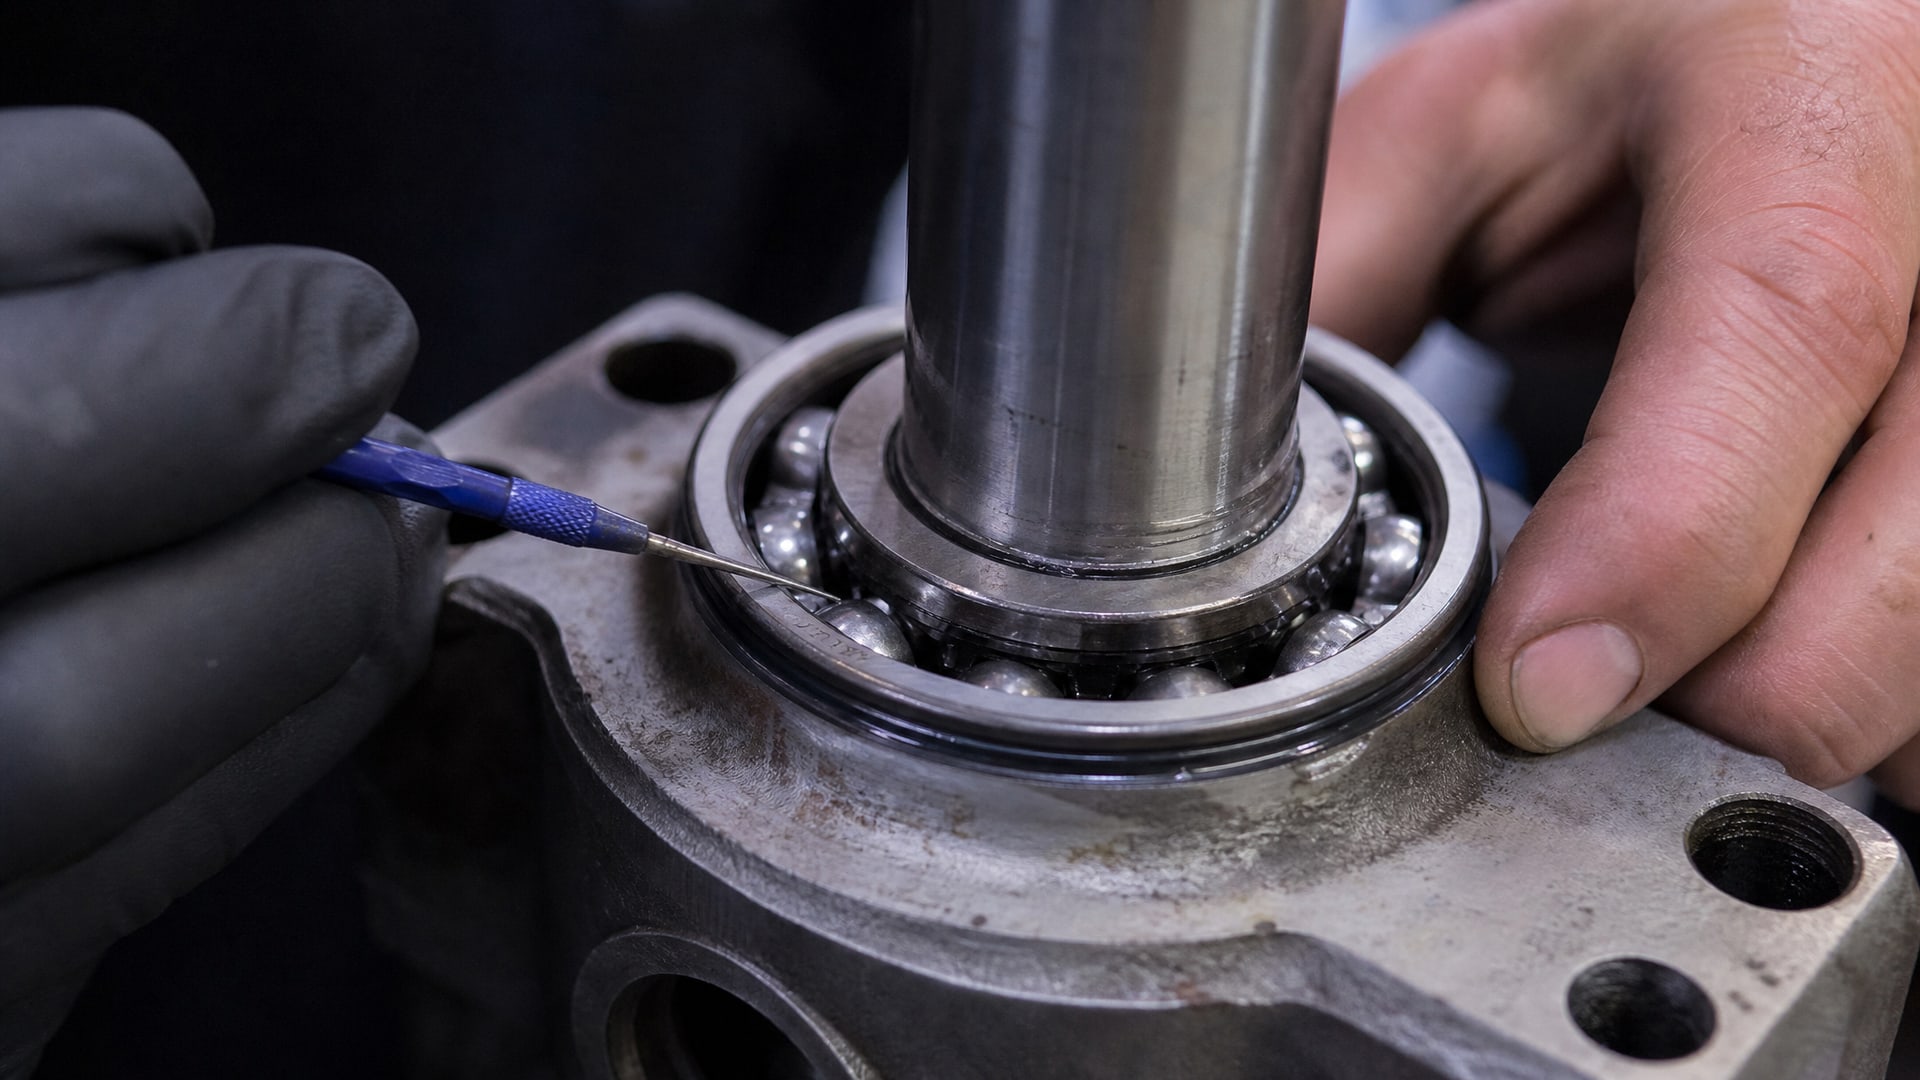
Как только вы собираете соединение (подшипник входит в отверстие) и между поверхностями остается только микроскопическая щель без кислорода, начинается полимеризация. Состав связывает микронеровности металла, создавая механическое сцепление.
Для надежной полимеризации и удержания подшипника необходимо соблюдать четыре условия.
Чистота поверхностей. Удалите весь грязь, пыль, окисел и остатки старой смазки. На масляной или грязной поверхности полимеризация не произойдет, и фиксация не состоится. Используйте обезжириватель (ацетон, этиловый спирт или специальный очиститель) и дайте поверхностям просохнуть полностью.
Активатор при необходимости. Если металл неактивный (нержавеющая сталь, алюминий, латунь) или отверждение идет медленнее обычного, применяют активатор. Он ускоряет полимеризацию и гарантирует полное отверждение. Активатор наносят на одну из поверхностей (часто на подшипник) тонким слоем, дают ему высохнуть 2–3 минуты, затем наносят сам фиксирующий состав.
Распределение состава. Нанесите анаэробный фиксатор пунктирной линией по всей окружности подшипника или отверстия корпуса. Не лейте состав, как клей в шов; микроскопический слой по периметру работает эффективнее. Затем медленно проворачивайте подшипник в отверстии несколько раз, чтобы состав распределился равномерно и заполнил все зазоры.
Время отверждения. Дайте узлу время на фиксацию. Большинство анаэробных составов набирают достаточную прочность за 24 часа при комнатной температуре, хотя финальная прочность достигается за 48–72 часа. До полного отверждения не нагружайте соединение и не трогайте узел.
Когда нужен активатор
Активатор необходим в трех случаях: если вал и корпус изготовлены из медленно полимеризующихся металлов (медь, латунь, нержавеющая сталь), если отверстие корпуса или подшипник имеют пассивирующий слой (заводское покрытие), или если в помещении холодно (ниже 15 °C). В остальных случаях при работе с углеродистой или легированной сталью полимеризация обычно происходит без активатора.
Допуски и стандарты для посадочных мест подшипников
Чтобы понять, какую посадку восстанавливать и к какому диаметру проводить обработку, необходимо знать стандартные допуски.
SKF и международные стандарты ISO 286-2 и ISO 1101 определяют посадки для подшипниковых соединений. Для отверстия корпуса обычно назначают допуск класса IT6 или IT7; для вала применяют IT5 или IT6. Буквенные обозначения (H, G, F, P) указывают положение поля допуска.
Типовая посадка для статических нагрузок в корпусе - это отверстие с допуском H7 (например, 50H7 для диаметра 50 мм). Для подшипника внешнего кольца это означает минимальный натяг или переходная посадка, гарантирующие, что кольцо не проворачивается в корпусе.
Если корпус был изношен и восстанавливается, целевой диаметр считается по исходному чертежу, и восстановительный материал (эпоксидная смола, полимерный состав или сварка) наносится до диаметра, позволяющего затем обработать отверстие ровно в пределах допуска H7 или требуемого класса.
Шероховатость посадочной поверхности
Рекомендуемая шероховатость для отверстия корпуса под подшипник - Ra 1,6 мкм; для вала, на котором монтируется подшипник, - Ra 0,8 мкм. Эти значения справочные и могут варьироваться в зависимости от назначения узла и режима работы. После восстановления посадочного места и финишной обработки шероховатость должна находиться в этих пределах или не превышать их.
Слишком грубая поверхность (Ra 3,2 мкм и выше) приводит к неравномерному давлению на подшипник, ускоренному износу и люфту. Слишком гладкая поверхность (Ra 0,2 мкм) может затруднить смачивание фиксирующим составом и снизить его сцепление.
Методы восстановления посадочного места под подшипник в корпусе
Если зазор превышает 0,1 мм или поверхность отверстия изношена, фиксация одним анаэробным составом не поможет.
Требуется восстановление посадочного места как обязательный этап перед фиксацией.
Восстановление с помощью полимерных составов
Полимерные металлополимеры и эпоксидные составы заполняют разбитое отверстие. Материал наносится на предварительно очищенное и обезжиренное отверстие, затем отверждается, и отверстие обрабатывается (растачивается, шлифуется или растачивается на токарном станке) до требуемого диаметра согласно допуску H7 или требуемому классу.
Этот метод экономичнее замены корпуса, но требует навыков в применении материала и наличия токарного оборудования для финишной обработки. Материал должен быть совместим с рабочей средой и температурой, в которой будет работать узел.
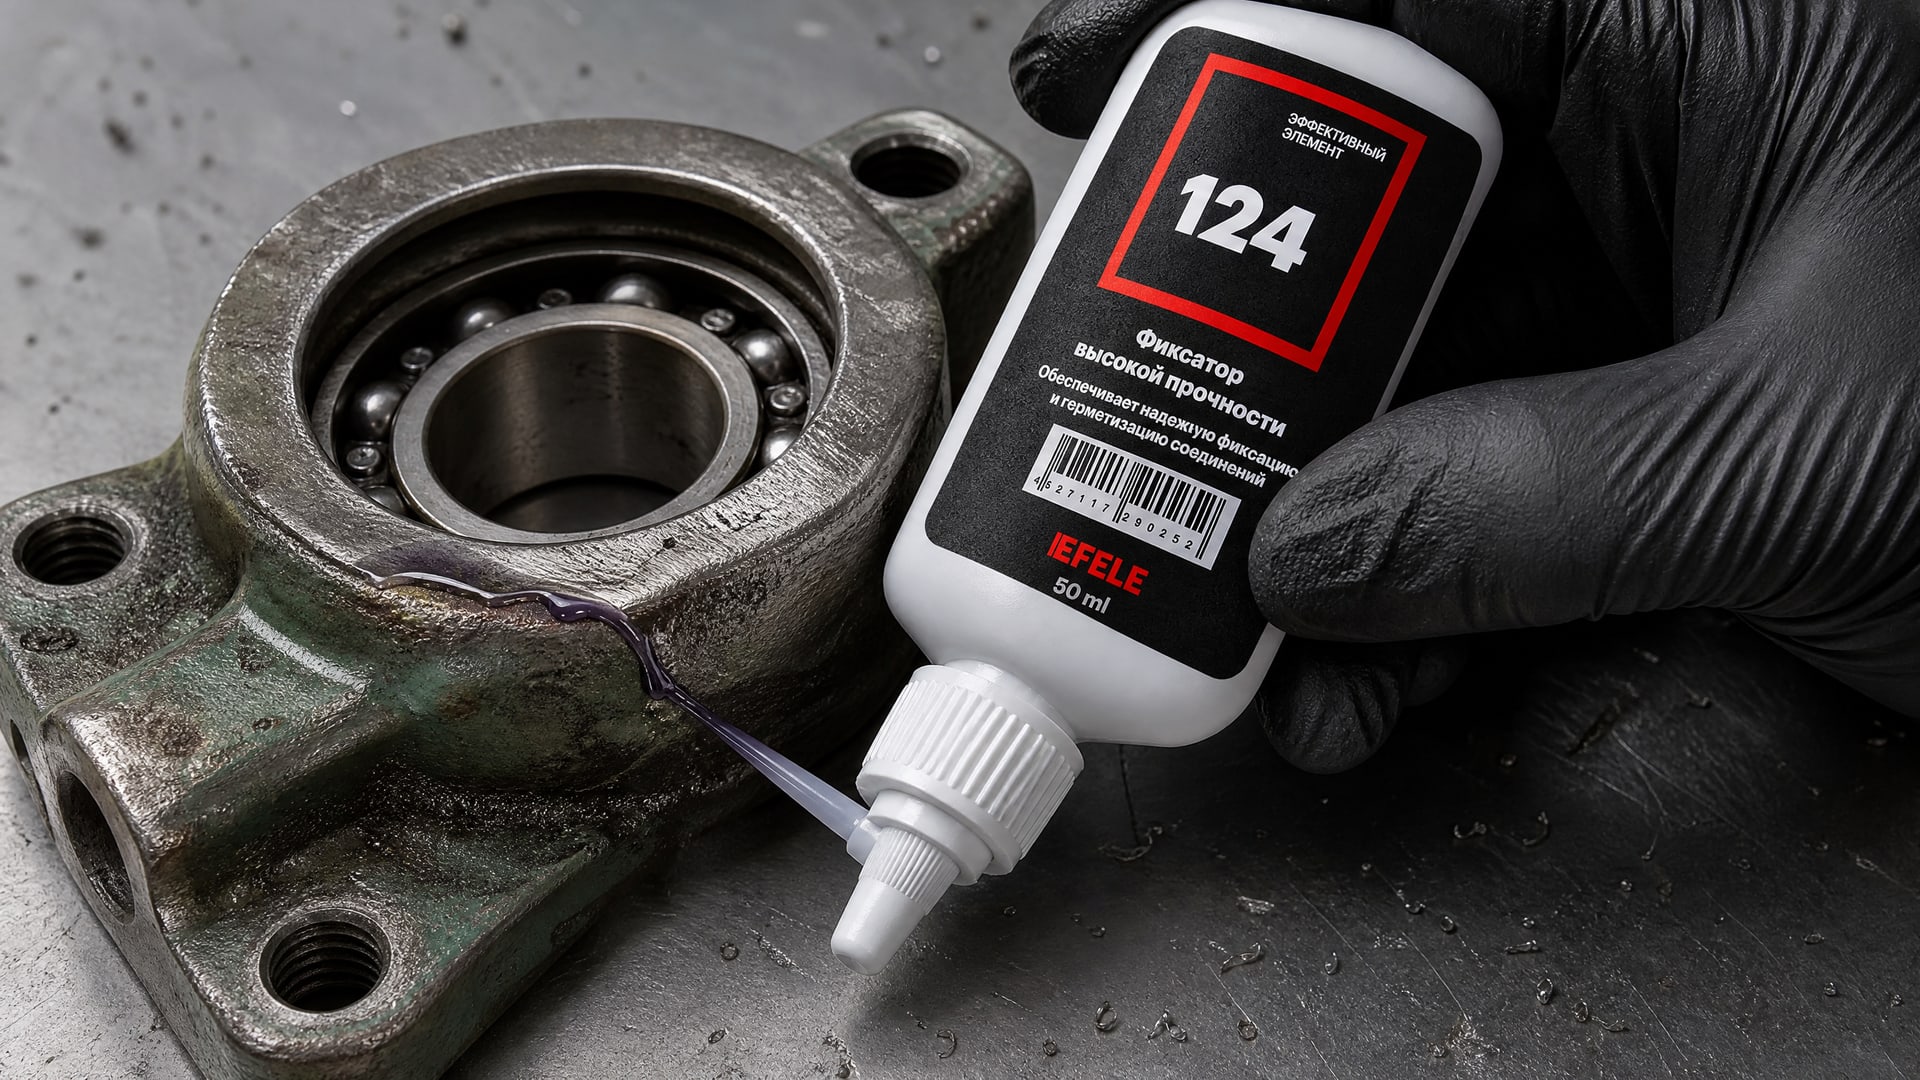
Для вал-втулочных соединений с зазором, требующих надежной фиксации при вибрационных и циклических нагрузках, используются специальные анаэробные составы. Например, EFELE 124 предназначен для соединений с зазором до 0,15 мм и обеспечивает высокую прочность связи, вытесняя воздух и заполняя микротрещины в разбитом месте. Такие составы наносят после механического восстановления геометрии посадочного места, что гарантирует надежность соединения при температурах до рабочих пределов материала.
Метод наплавки и механической обработки
На валах и втулках возможна наплавка изношенного участка с последующей механической обработкой до требуемого диаметра. Этот метод дольше и требует специального оборудования (наплавочный станок или сварочный аппарат), но гарантирует полное восстановление металлической структуры.
Восстановление на месте без разборки узла
В некоторых случаях (если доступ позволяет) разбитое отверстие корпуса можно восстановить прямо на собранном узле, нанеся восстановительный полимер в кольцевую канавку или щель вокруг подшипника. Однако это требует точного позиционирования и часто требует дополнительной механической зачистки после отверждения.
Пошаговая техника фиксации подшипника анаэробным составом
Когда состояние посадочного места позволяет ограничиться фиксацией (зазор не превышает 0,1 мм, поверхность достаточно гладкая), следуйте этому алгоритму.
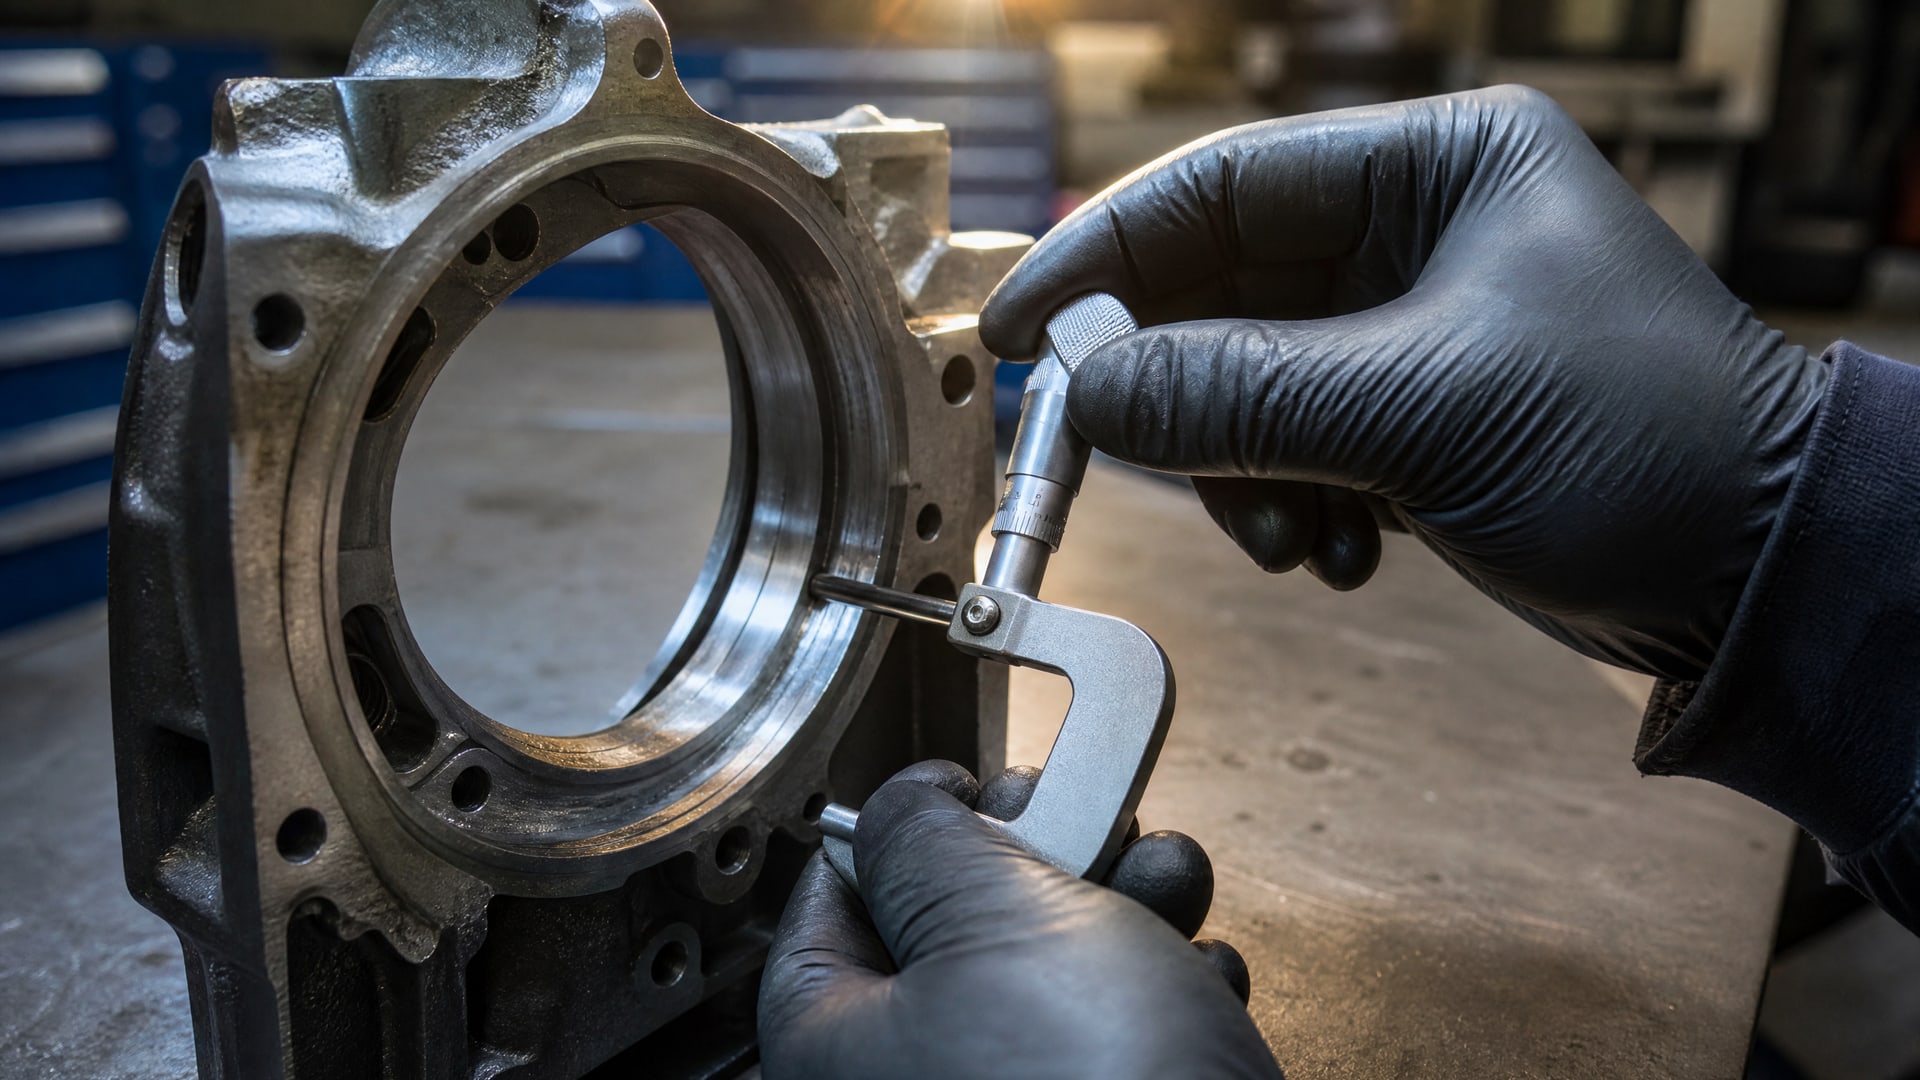
Шаг 1. Подготовка и измерение.
Разберите узел. Измерьте диаметр подшипника и отверстия корпуса микрометром или индикатором. Если зазор более 0,1 мм или на поверхности видны царапины, переходите к восстановлению посадочного места.
Шаг 2. Очистка поверхностей.
Удалите из отверстия корпуса весь старый материал, грязь, окислы и остатки смазки. Протрите внутреннюю поверхность отверстия тканью, смоченной в ацетоне или спирте. Повторите несколько раз, пока ткань не будет чистой. Дайте отверстию полностью высохнуть (5–10 минут).
Подшипник также очистите от пыли и масла. Если это цилиндрический подшипник внешнего кольца, протрите внешнюю поверхность кольца.
Шаг 3. Применение активатора (если необходимо).
Если металл корпуса - нержавеющая сталь, медь, латунь или если температура в цехе ниже 15 °C, нанесите тонкий слой активатора на подшипник. Дайте активатору высохнуть 2–3 минуты.
Шаг 4. Нанесение анаэробного состава.
Нанесите анаэробный фиксирующий состав пунктирной линией (микроскопический слой) по всей окружности подшипника. Важно не переполнить щель; избыток состава не улучшит фиксацию и затруднит последующий разбор.
Шаг 5. Сборка и проворачивание.
Введите подшипник в отверстие корпуса. Медленно проворачивайте подшипник несколько раз (2–3 оборота) внутри отверстия, чтобы состав распределился равномерно и вытеснил воздух.
Шаг 6. Фиксация и отверждение.
Оставьте узел неподвижным на время, необходимое для начального отверждения (обычно 24 часа при комнатной температуре). При необходимости ускорения процесса можно осторожно нагреть узел до 80–100 °C. После полного отверждения (48–72 часа) подшипник будет надежно зафиксирован и готов к работе.
Шаг 7. Проверка.
Попробуйте провернуть подшипник вручную или проверьте люфт прибором. Люфт должен исчезнуть или уменьшиться до нормального (согласно паспорту подшипника).
Таблица: Когда фиксация достаточна, а когда требуется восстановление
| Признак | Диаметральный зазор | Состояние поверхности | Рекомендуемое решение |
|---|
| Небольшой износ | До 0,05 мм | Гладкая, Ra 0,8–1,6 мкм | Анаэробная фиксация |
| Умеренный износ | 0,05–0,1 мм | Микронеровности, без риск | Фиксация + контроль |
| Явный износ | 0,1–0,2 мм | Волнообразность, неравномерность | Восстановление + фиксация |
| Сильный износ | Свыше 0,2 мм | Царапины, рубцы, овальность | Восстановление посадочного места |
Демонтаж соединения, зафиксированного анаэробным составом
Если в будущем потребуется разобрать узел, зафиксированный анаэробным фиксатором, помните, что эти составы рассчитаны на высокую удерживающую способность.
Основной способ демонтажа - локальный нагрев. Нагрейте соединение до примерно 254 °C (490 °F) с помощью строительного фена, паяльной лампы или в термокамере. Материал фиксатора размягчается при этой температуре, и вы сможете провернуть подшипник и извлечь его из отверстия, пока узел еще горячий.
Дайте узлу остыть, протрите остатки затвердевшего состава мягкой щеткой или тканью. Если остаются твердые частицы внутри отверстия, их можно аккуратно удалить шпателем или мягким абразивом, стараясь не повредить поверхность.
Часто задаваемые вопросы
Можно ли наносить анаэробный фиксатор на загрязненную маслом поверхность?
Нет. Масло и грязь образуют барьер, препятствующий контакту полимера с металлом. Полимеризация не произойдет, и фиксация не состоится. Всегда очищайте и обезжиривайте поверхности перед применением. Это занимает 10–15 минут, но гарантирует результат.
Какой зазор может заполнить анаэробный фиксирующий состав?
Типовые составы рассчитаны на зазоры до 0,1 мм. Если диаметральный зазор между подшипником и отверстием корпуса превышает 0,1–0,15 мм, состав может не заполнить щель полностью, и фиксация будет ненадежной. В этом случае требуется восстановление посадочного места.
Нужно ли всегда использовать активатор с анаэробным фиксатором?
Активатор нужен при работе с неактивными металлами (нержавеющая сталь, алюминий, медь) или когда отверждение идет медленнее (температура ниже 15 °C). На обычной углеродистой стали при комнатной температуре активатор обычно не требуется, но его применение не повредит и ускорит процесс.
Сколько времени нужно ждать перед началом эксплуатации после фиксации подшипника?
Для начального схватывания достаточно 24 часов при комнатной температуре. Однако полная прочность достигается за 48–72 часа. До полного отверждения не подвергайте соединение нагрузкам и вибрации. Если есть возможность ускорить отверждение нагревом (80–100 °C), время можно сократить до 4–6 часов.
Как отличить, требуется ли восстановление посадочного места или достаточна фиксация?
Измерьте диаметр подшипника и отверстия микрометром. Если зазор не превышает 0,1 мм и поверхность отверстия гладкая (без волн, царапин, овальности), фиксация достаточна. Если зазор более 0,1–0,15 мм или на поверхности видны дефекты, переходите к восстановлению посадочного места как обязательному этапу перед фиксацией.
Можно ли восстановить посадочное место под подшипник на валу так же, как на корпусе?
Принцип тот же, но техника отличается. На валу нарастить материал сложнее из-за его вращающейся геометрии. Обычно используют наплавку с последующей механической обработкой (растачивание, шлифовка). Для восстановления посадочного места под подшипник на валу часто требуется специальное оборудование и опыт. На практике вал часто проще заменить, чем восстанавливать.
Заключение
Восстановление посадочных мест подшипников в корпусе без замены детали возможно, но требует правильного диагноза и выбора метода. Если зазор не превышает 0,1 мм и поверхность достаточно гладкая, анаэробный фиксирующий состав эффективно заполнит микрозазоры и восстановит надежную посадку. При более серьезном износе необходимо предварительное восстановление геометрии посадочного места полимерными составами или другими методами, после которого применяется фиксирующий состав.
Следующий практический шаг - измерить зазор и оценить состояние поверхности вашего разбитого корпуса, сверить результаты с таблицей допусков ISO 286-2 и выбрать метод ремонта. Если сомнения остаются, проконсультируйтесь с техническим специалистом производителя подшипников или поставщика восстановительных материалов.


