Смазочный материал, нанесенный на чистый металл, держится иначе, чем когда его наносят поверх лакокрасочного покрытия. Дело не просто в том, что краска «слабая» - дело в принципиально разных поверхностях и механике контакта. Когда вы кладете смазку на окрашенную поверхность, между смазкой и металлом встает промежуточный слой: ЛКМ со своей адгезией к основанию, своей толщиной и собственными ограничениями по прочности. При механической нагрузке ломается не граница между смазкой и краской, а сама краска может отслоиться или продавиться под нагрузкой. На чистом металле смазка вступает в прямой контакт с твердой поверхностью, и результат предсказуем и контролируем. Эта статья объясняет, почему адгезия смазки к металлу принципиально отличается от работы по ЛКМ, какие стандарты это регулируют и как избежать потери надежности при выборе между окрашенной и оголенной поверхностью.
Статья полезна закупщикам, инженерам и техническим специалистам, которые выбирают между нанесением смазки на чистый металл или работают с узлами, где поверхность уже покрыта. Вы узнаете, что такое адгезия в контексте покрытий, почему краска может выступать слабым звеном, как обезжиривание влияет на результат и на что полагаться при контроле качества.
Что такое адгезия и как она работает в системе «смазка–поверхность»
Адгезия - это прочность сцепления нанесенного материала с основанием.
В контексте смазочных материалов речь идет о том, насколько прочно смазка удерживается на поверхности и не вспучивается, не отслаивается ни при механической нагрузке, ни при температурных колебаниях. Когда смазка или антифрикционное покрытие контактируют с поверхностью, установка прямого взаимодействия с твердым материалом позволяет создать предсказуемый результат. Адгезия нарастает благодаря электромагнитным силам, механическому сцеплению на микроуровне и молекулярным взаимодействиям.
Различают два сценария. Первый: смазка или антифрикционное покрытие наносятся прямо на очищенный от коррозии и загрязнений металл. Второй: смазку кладут поверх уже существующего лакокрасочного слоя. В первом случае система простая: смазка с металлом - два компонента. Во втором случае система усложняется: смазка - ЛКМ - металл, и прочность всей цепи ограничена самым слабым звеном. И зачастую слабое звено - это лакокрасочный слой.
Почему адгезия ЛКМ к металлу не гарантирует успех смазки
Адгезия лакокрасочного покрытия к металлу оценивается методом решетчатого надреза по ISO 2409:2020 и ГОСТ 15140-78.
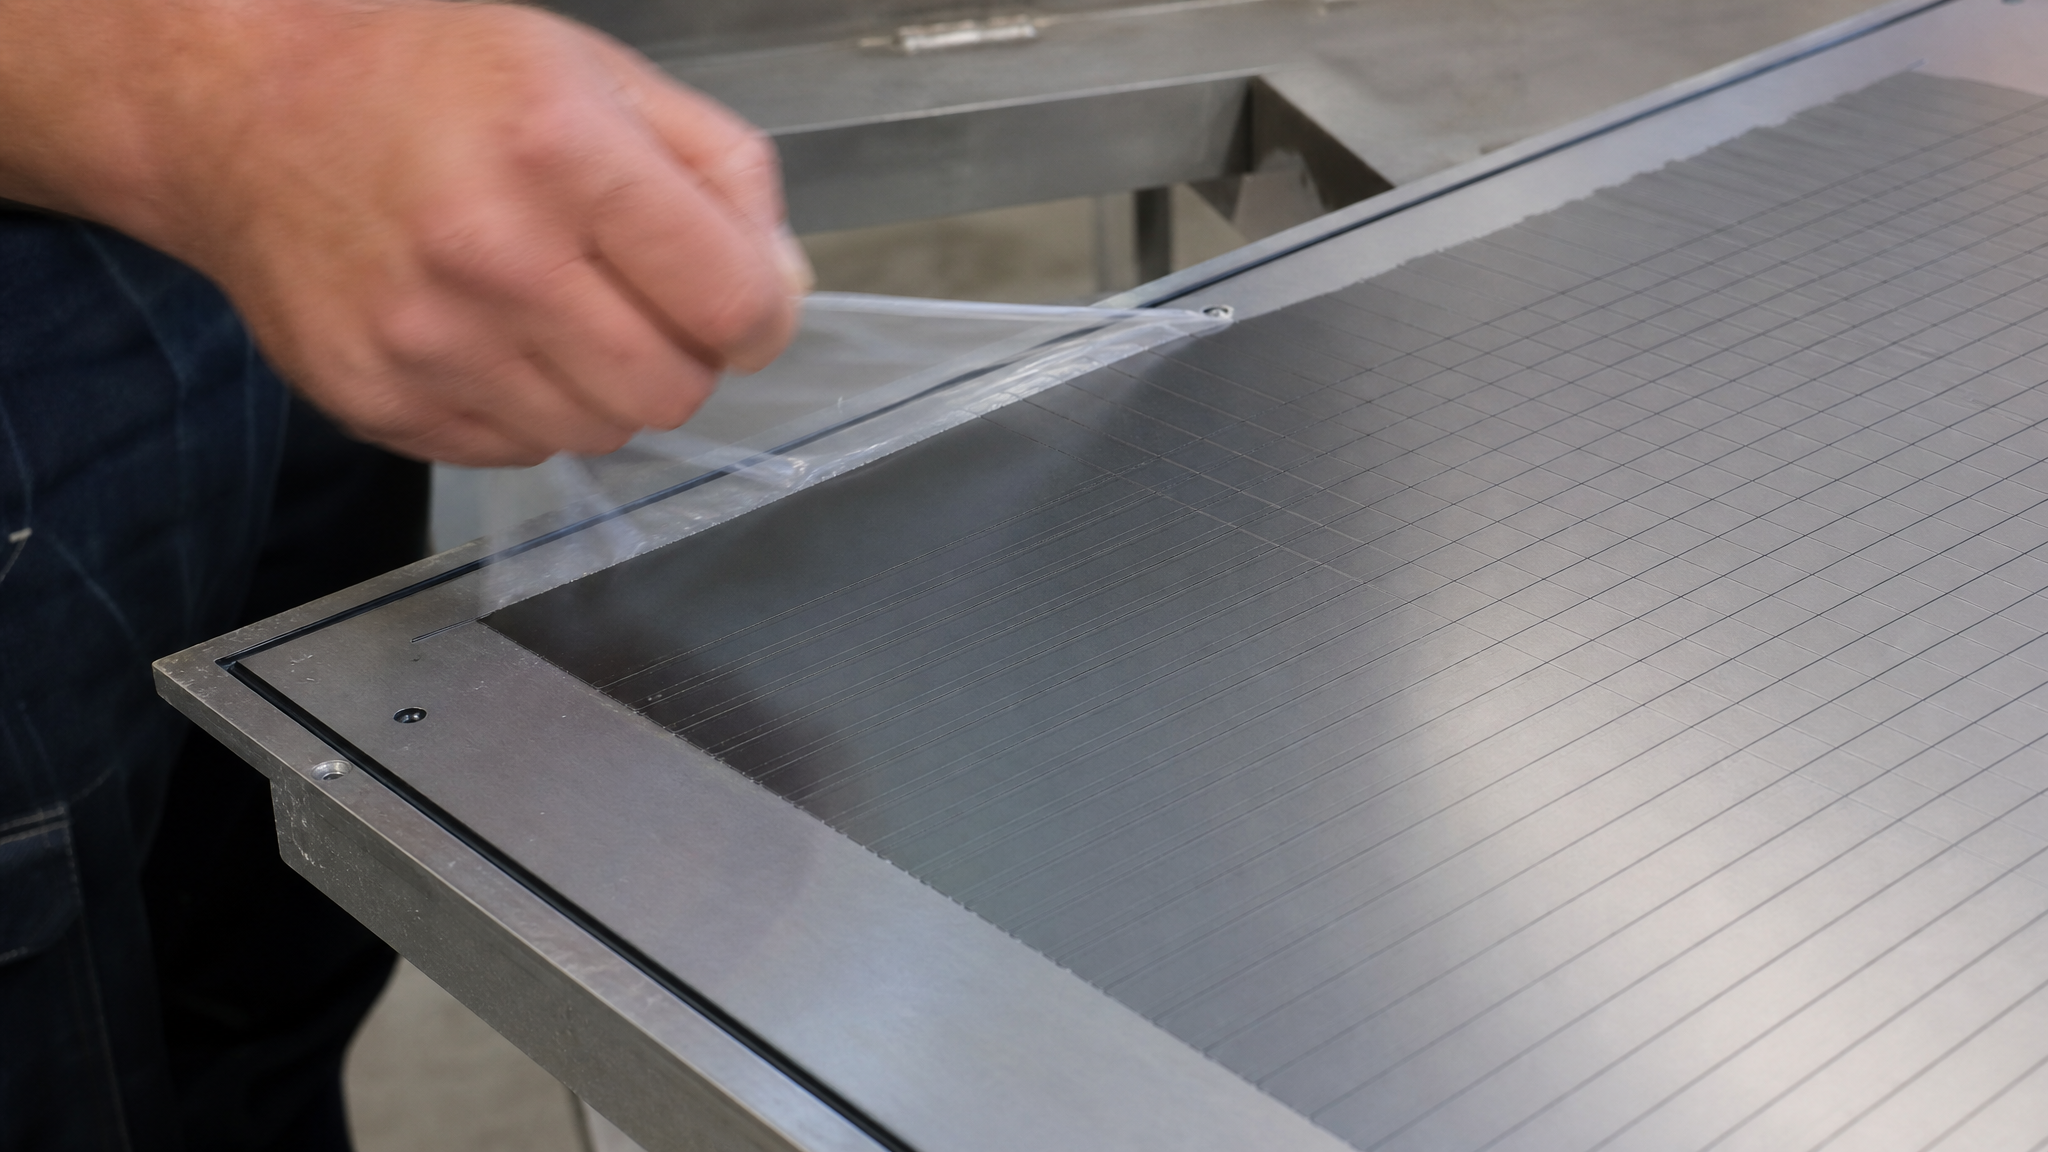
Метод работает для покрытий толщиной до 200–250 мкм в зависимости от стандарта. Суть проста: на поверхность наносят решеточный паттерн надрезов, затем проверяют, как слой отслаивается. Шкала оценки идет от 0 (не отслаивается - отлично) до 5 (полное отслаивание - плохо).
Однако хорошая оценка адгезии ЛКМ не означает, что смазка на этом слое будет работать безупречно. Вот почему:
Тонкий лакокрасочный слой, даже с отличной адгезией к металлу, сам может выступать как мягкая подложка под механической нагрузкой. При сдвиговых силах, трении или прессовании слой краски может локально деформироваться и продавливаться.
Смазка, лежащая на краске, давит на нее как на промежуточный материал. Если под нагрузкой происходит микроскопическое смещение краски, смазка может потерять контакт или вспучиться по краям.
При повторных циклах нагрузки краска может начать расслаиваться именно на границе со смазкой, даже если исходная адгезия к металлу была хорошей.
На чистом металле таких проблем нет. Металл жесткий, не продавливается под нагрузкой, и смазка удерживается за счет прямого взаимодействия с твердой поверхностью.
Роль поверхностных загрязнений и обезжиривания перед смазкой
Перед нанесением любого смазочного материала стандартная практика - обеспечить чистую поверхность основания.
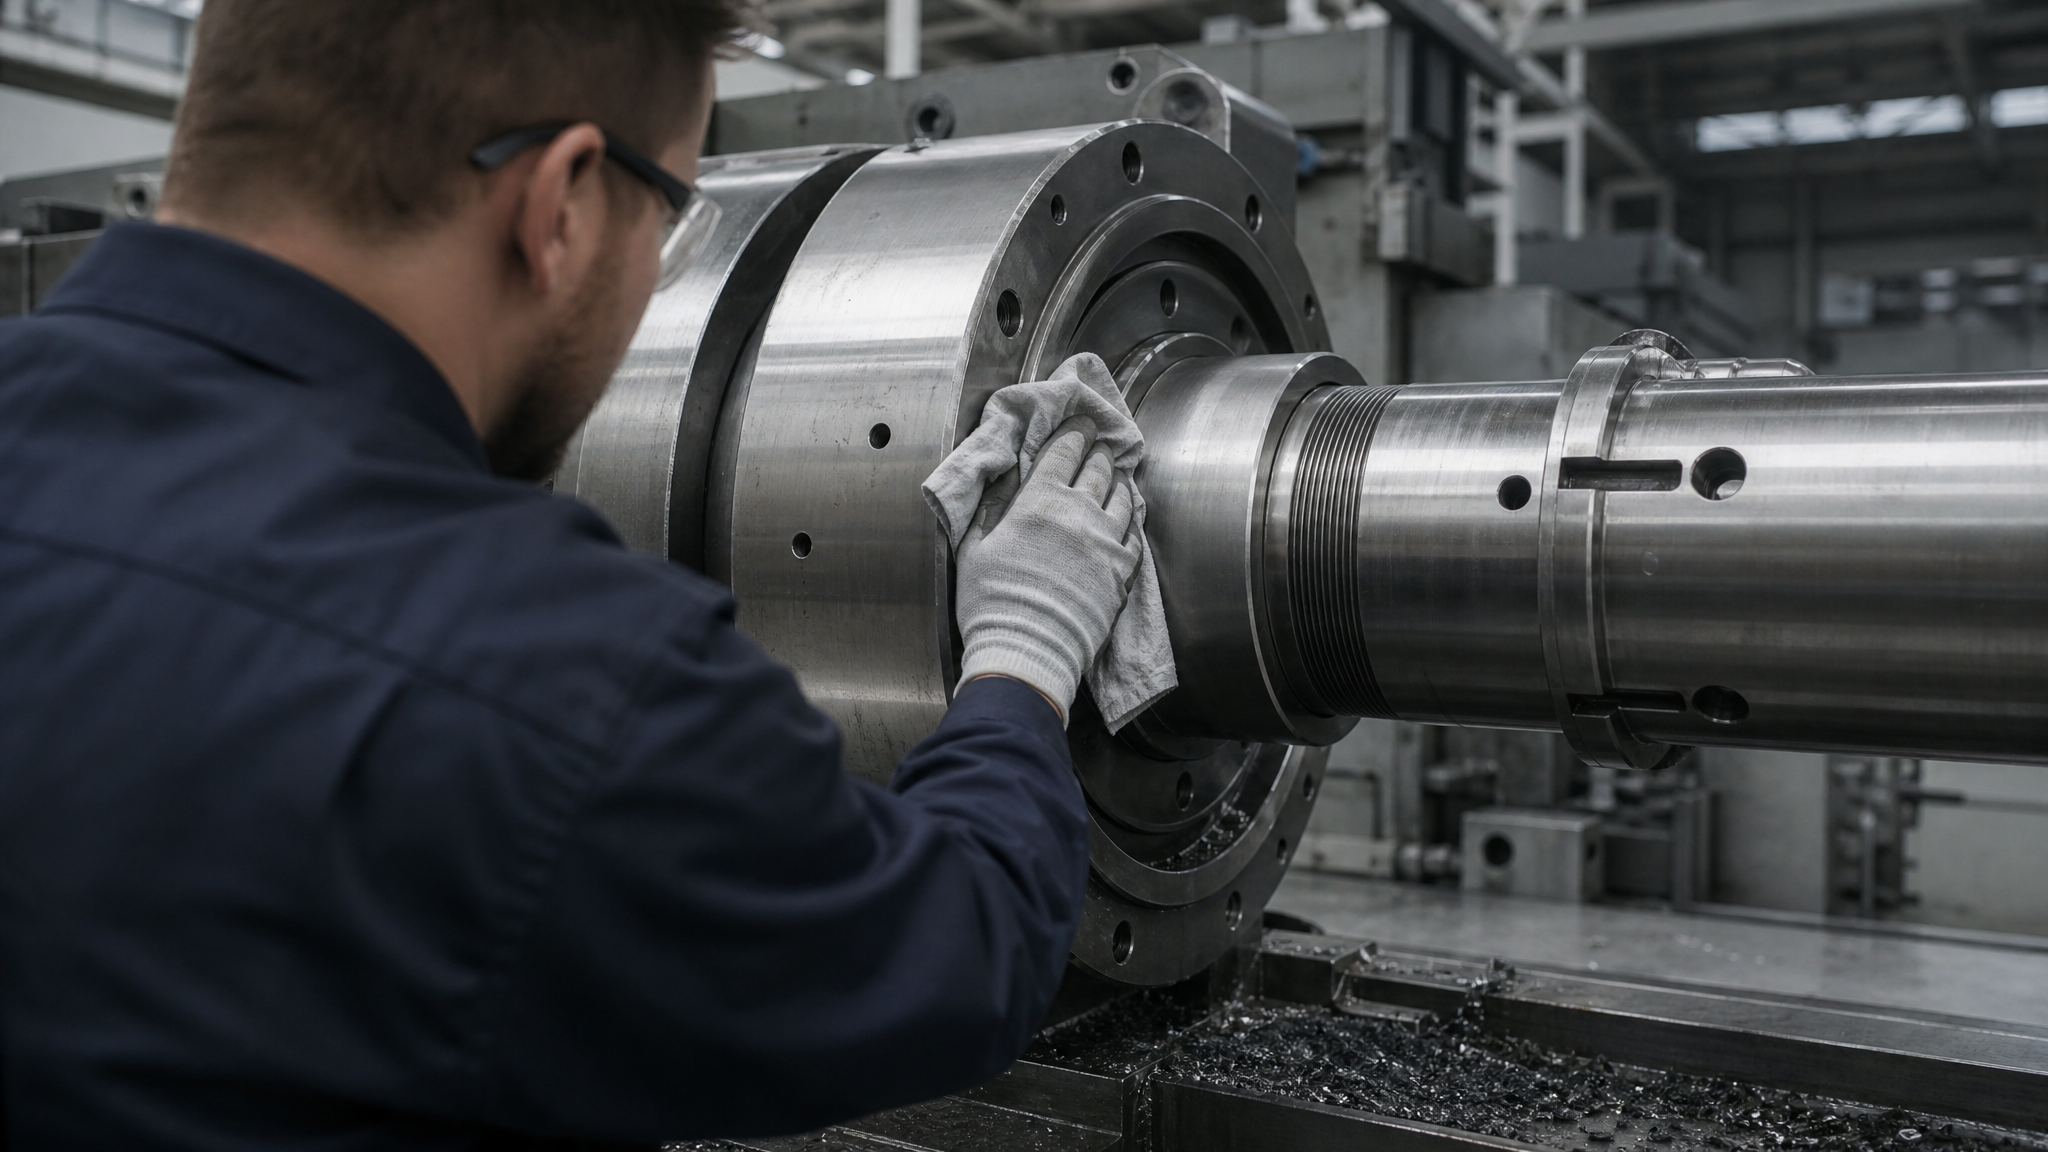
Это не просто гигиена процесса; загрязнения напрямую влияют на адгезионное поведение смазки.
На металлической поверхности после механической обработки остаются:
Остатки машинного масла и технологической жидкости;
Микрочастицы стружки и пыли;
Оксидные пленки (если металл долго лежал без защиты);
Влага и соли, привнесенные из воздуха.
Эти вещества образуют промежуточный слой, который не позволяет смазке адгезировать к металлу полноценно. Результат: смазка остается на поверхности как бы «на ножках», не интегрируясь с основанием.
Когда речь идет об окрашенной поверхности, ситуация еще сложнее. Загрязнения на краске задерживаются дольше, уходят медленнее, и смазка, нанесенная на грязную краску, получает вдвойне слабую адгезию: и к краске, и через краску к металлу.
На адгезию смазки к металлическим поверхностям в жидких средах сильно влияют поверхностно-активные вещества (ПАВ), особенно компоненты с моющей активностью. По мере роста концентрации ПАВ сила адгезии частиц к металлу снижается. Это означает, что смазка, содержащая активные моющие вещества, может «скользить» по загрязненной поверхности или по краске, не задерживаясь в нужных местах.
Обезжиривание перед смазкой - это не опциональный шаг. Это гарантия того, что смазка получит необходимый контакт с основанием, независимо от того, окрашена ли поверхность или нет.
Стандарты оценки адгезии: что они говорят о надежности
Для оценки адгезии лакокрасочных покрытий используются два основных подхода.
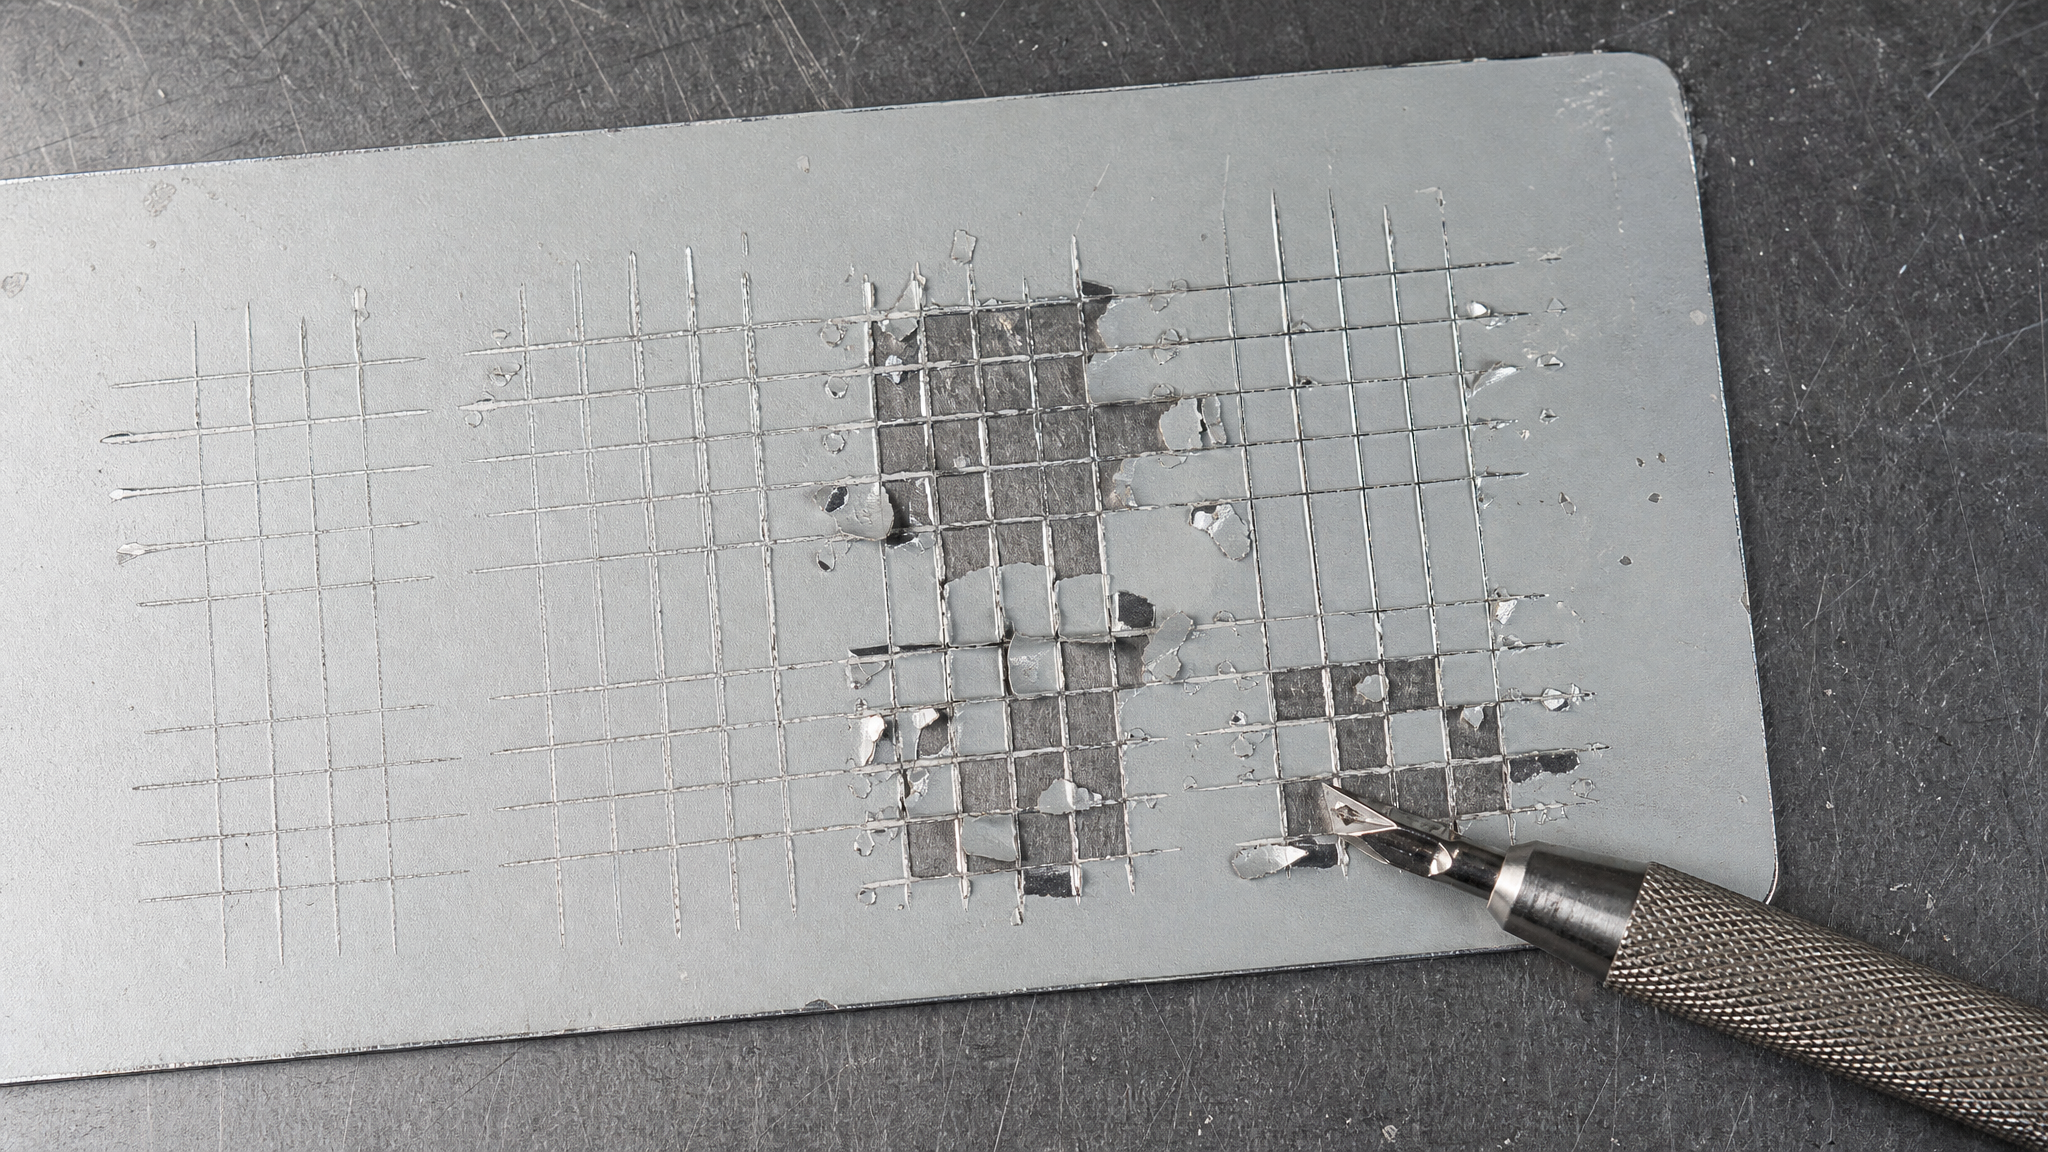
ISO 2409:2020 применяет метод решетчатого надреза для покрытий толщиной до 250 мкм. Результаты даются в виде качественной шкалы от 0 до 5, где 0 - отлично, 5 - отслаивается полностью.
ГОСТ 15140-78 описывает четыре метода определения адгезии к металлическим поверхностям. Метод 2 - это тот же решетчатый надрез, но ограничен толщиной до 200 мкм.
Оба стандарта важны: они показывают не только результат, но и границы применимости. То, что стандарт не оценивает покрытия толще определенной величины, - это сигнал: при большей толщине предсказуемость снижается, и сопротивление разрушению становится менее гарантированным.
Для резьбовых смазок, которые должны работать на высокие нагрузки и высокие температуры, действует ГОСТ Р ИСО 13678-2015 (идентичный ISO 13678:2010). В этом стандарте задаются конкретные параметры:
Эти параметры важны, потому что смазка, которая теряет консистенцию при нагреве или выделяет масло, не сможет надежно держаться ни на металле, ни на краске. Она просто стечет.
Когда смазка на краске становится проблемой: сценарии отказа
Есть несколько типовых ситуаций, когда нанесение смазки поверх краски приводит к отказу или неудовлетворительному результату.
Фреттинг и микроскопические сдвиги. Когда два элемента прижимаются друг к другу с небольшой вибрацией или микроскопическими сдвигами, на границе краски и смазки может начаться процесс отслаивания. Краска, которая казалась адгезивной при испытании неподвижной поверхности, при циклическом движении начинает расслаиваться микроскопическими кусочками. Смазка в этот момент бессильна - она может только замедлить процесс, но не остановить его.
Холодный пуск и расширение-сжатие. При перепадах температуры коэффициенты теплового расширения у краски и металла различаются. Смазка, зажатая между ними, испытывает цикличные напряжения. Если краска неважного качества, она начинает растрескиваться, и смазка вымывается через трещины.
Попадание воды и коррозионных сред. Вода проникает под краску намного легче, чем под смазку на чистом металле. Там, где края краски отходят или краска имеет микротрещины, вода медленно подтравливает адгезию. Смазка, лежащая сверху, замечает это слишком поздно.
Локальное выдавливание слоя. При высокой контактной нагрузке (например, в резьбовых соединениях или при сборке с натягом) краска под смазкой может выдавливаться в стороны, как мягкая подложка. Результат: смазка остается, но слой краски под ней нарушен, и риск коррозии металла возрастает.
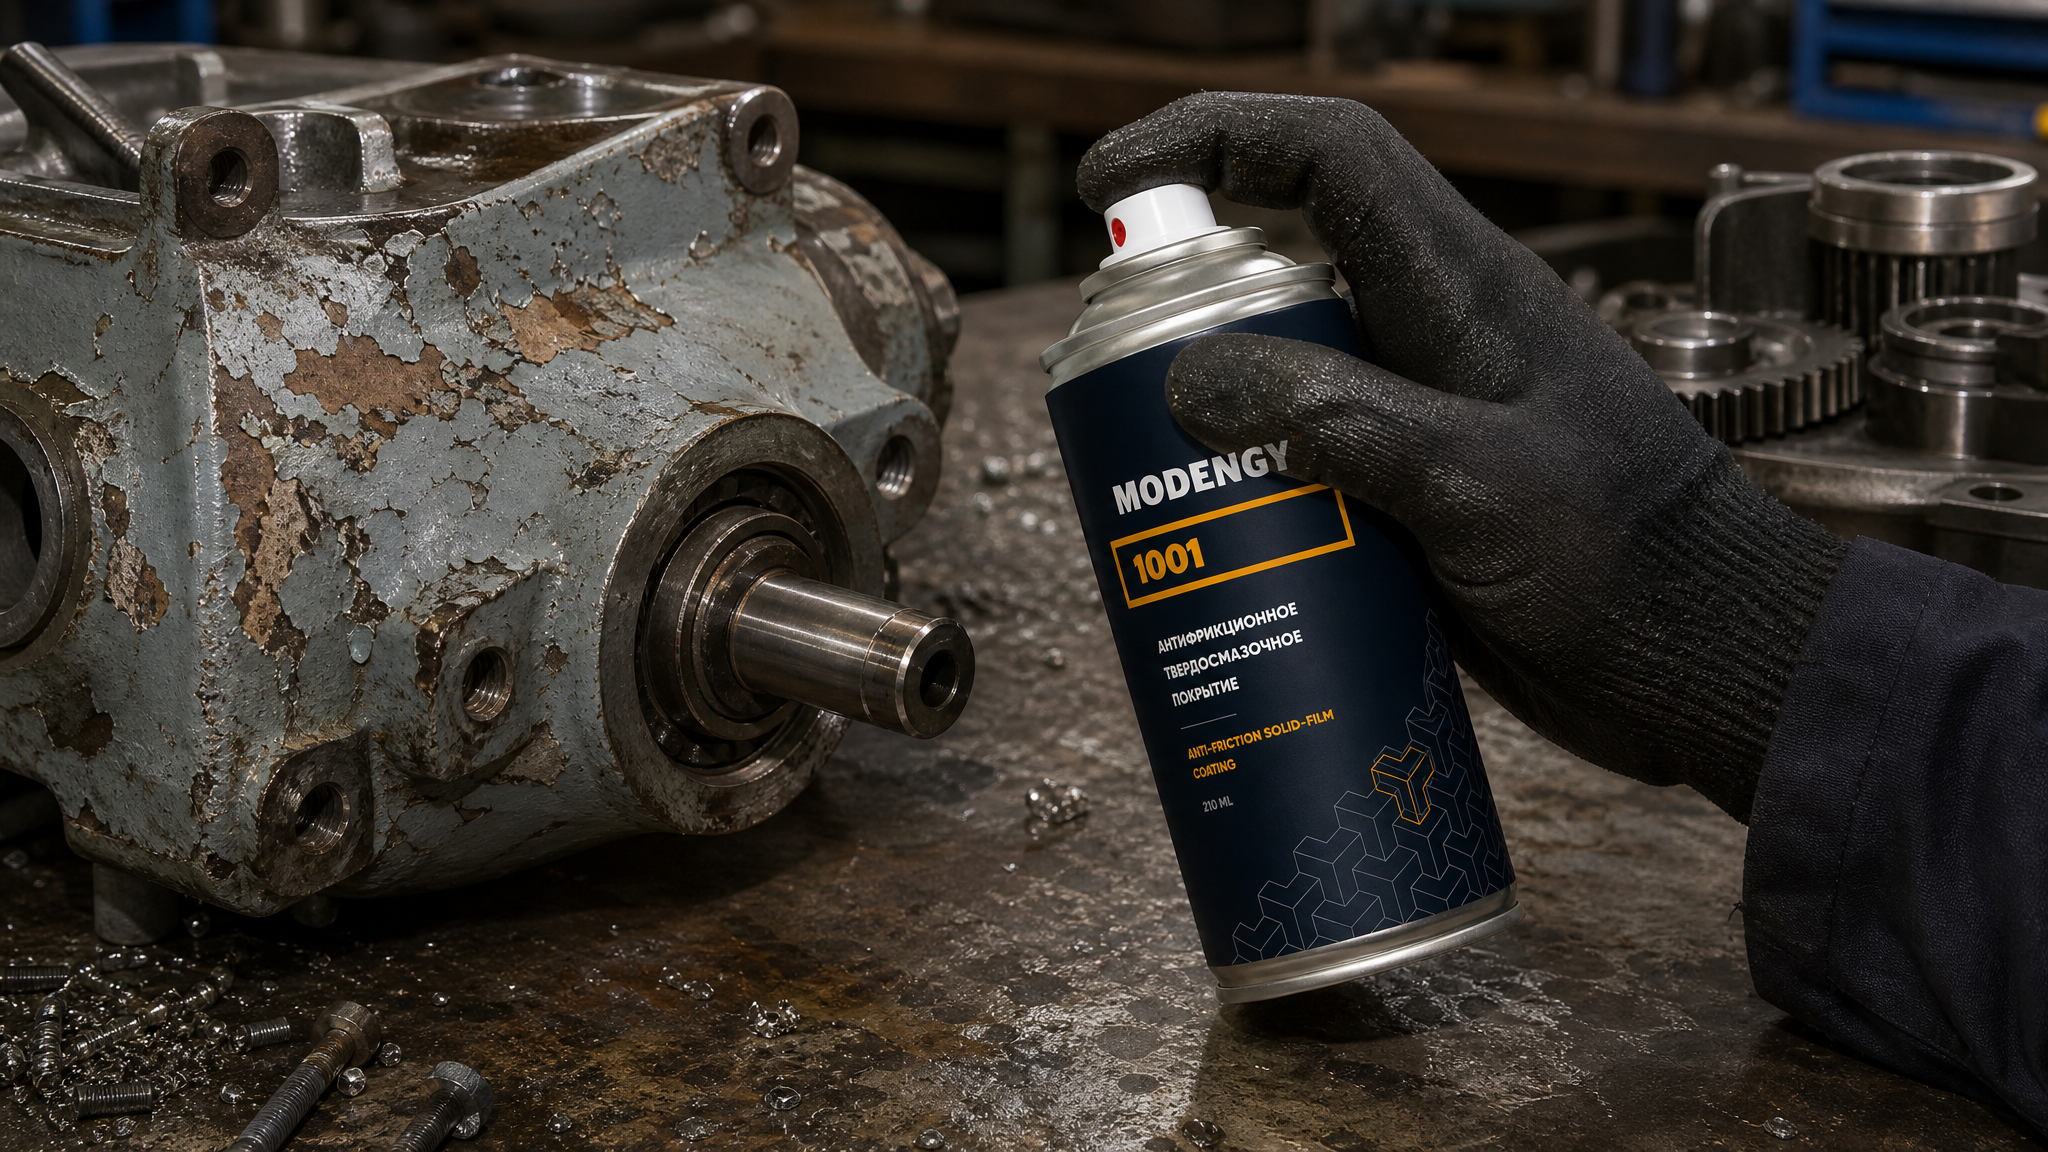
Антифрикционные твердосмазочные покрытия, такие как MODENGY 1001, обходят эти проблемы благодаря тому, что они формируют прочный смазочный слой непосредственно на металле, без промежуточной краски. Слой не продавливается и не отслаивается под нагрузкой, обеспечивая надежную адгезию и стабильное снижение трения в течение всего срока службы.
Как выбрать: обнажить металл или работать с окрашенной поверхностью
Выбор между чистым металлом и окрашенной поверхностью зависит от конкретной задачи, но общие рекомендации таковы.
Выбирайте чистый металл, если:
Узел подвергается механической нагрузке, вибрации или цикличному движению. Здесь смазка по металлу держится предсказуемо.
Требуется высокая надежность в течение длительного срока. Без краски как промежуточного слоя вероятность внезапного отказа ниже.
Возможны перепады температуры или воздействие влаги. Прямой контакт смазки с металлом обеспечивает лучшую защиту.
Поверхность подвергается контролю качества и испытаниям. На чистом металле результаты адгезии более воспроизводимы.
Окрашенную поверхность оставляйте, если:
Узел работает в мягких условиях без сильной вибрации и нагрузок. Здесь краска не будет подвергаться разрушению.
Краска изначально хорошего качества и демонстрирует оценку адгезии 0–1 по ISO 2409. Это сигнал, что слой держится прочно.
Нет возможности механически удалить краску без ущерба для детали. Тогда нужно выбрать смазку, совместимую с ЛКМ.
Краска выполняет функцию защиты от коррозии, и удаление ее противоречит требованиям конструкции.
При работе с окрашенной поверхностью сначала убедитесь, что краска прошла испытание адгезии по ISO 2409 или ГОСТ 15140, и получила оценку не хуже 1–2 балла. Это не гарантирует успех, но значительно повышает вероятность того, что смазка не развалит покрытие под нагрузкой.
Часто задаваемые вопросы
Что такое адгезия и как она отличается от прочности смазки?
Адгезия - это сила, с которой один материал прилипает к другому. Она описывает, насколько хорошо смазка или покрытие остаются на поверхности при нагрузке. Прочность смазки - это ее способность сопротивляться деформации и сдвигу между трущимися элементами. Хорошая адгезия не гарантирует хорошую прочность, и наоборот. На чистом металле смазка может иметь отличную адгезию, но если сама смазка мягкая, она все равно выдавливается под давлением. На краске может быть плохая адгезия даже при жесткой смазке.
Почему рекомендуют обезжиривать поверхность перед смазкой, если краска же защищает металл?
Краска защищает от коррозии, но не обеспечивает контакт смазки с поверхностью ниже. Обезжиривание удаляет технологические остатки и загрязнения, которые мешают смазке адгезировать. Даже если краска толстая, под ней может лежать грязный слой, и смазка, нанесенная сверху, будет держаться за счет краски. Если краска потом потрескается, смазка теряет опору. На чистом металле, обезжиренном перед смазкой, таких проблем нет.
Можно ли полагаться на результаты испытания адгезии краски при выборе смазки?
Отчасти да. Если краска получила оценку 0–1 по ISO 2409, это говорит о хорошем сцеплении с металлом. Но это не гарантирует, что смазка будет держаться на этой краске или что краска выдержит механическую нагрузку от смазки. Испытание адгезии - это статический тест. Реальная работа часто включает вибрацию, сдвиговые силы и температурные циклы, при которых поведение может быть другим. Испытание - это указатель, а не гарантия.
Что такое продавливание мягкой подложки и когда оно происходит?
Продавливание - это локальная деформация слоя материала под точечной или распределенной нагрузкой. Если смазка или покрытие наносятся на мягкий слой (например, на краску низкого качества или прорезиненный материал), то при прессовании или при трении нагруженная деталь может вдавиться в подложку. Краска в таких местах истончается, смазка теряет толщину, и результат становится непредсказуемым. На жестком основании (чистый металл) такого не происходит.
Вреден ли постоянный контакт смазки с лакокрасочным покрытием?
Да, если смазка содержит активные растворители или ПАВ, она может размягчать краску, особенно старые или дешевые лакокрасочные составы. Даже если растворители не агрессивны, циклические нагрузки и вибрация со временем выявляют слабости краски. Контакт смазки - это не главная беда, но он ускоряет естественный процесс деградации. На чистом металле смазка работает без таких побочных эффектов.
Заключение
Адгезия к ЛКМ - это не то же самое, что надежность смазки на окрашенной поверхности. Чистый металл дает более предсказуемый результат, потому что исключает промежуточный слой, который может отслаиваться, продавливаться или разрушаться под нагрузкой. Краска, даже с хорошей адгезией к основанию, остается слабым звеном: она может расслаиваться при вибрации, вымываться при попадании влаги или выдавливаться при локальных нагрузках. ISO 2409 и ГОСТ 15140 ограничивают толщину ЛКП для оценки адгезии до 200–250 мкм - это явный сигнал, что надежность покрытий имеет границы.
Перед нанесением смазки обезжиривайте поверхность, независимо от того, окрашена ли она или нет: остаток загрязнений менял адгезионное поведение независимо от состава самой смазки. Если возможно удалить краску без ущерба для конструкции, выбирайте чистый металл - особенно для узлов с вибрацией, сдвиговыми нагрузками и температурными циклами. Если краска остается, убедитесь, что она прошла испытание адгезии и получила оценку не хуже 1–2 балла. В любом случае планируйте переосмотр поверхности через 3–6 месяцев эксплуатации - это позволит вовремя заметить признаки расслаивания краски или вымывания смазки и принять корректирующие меры.