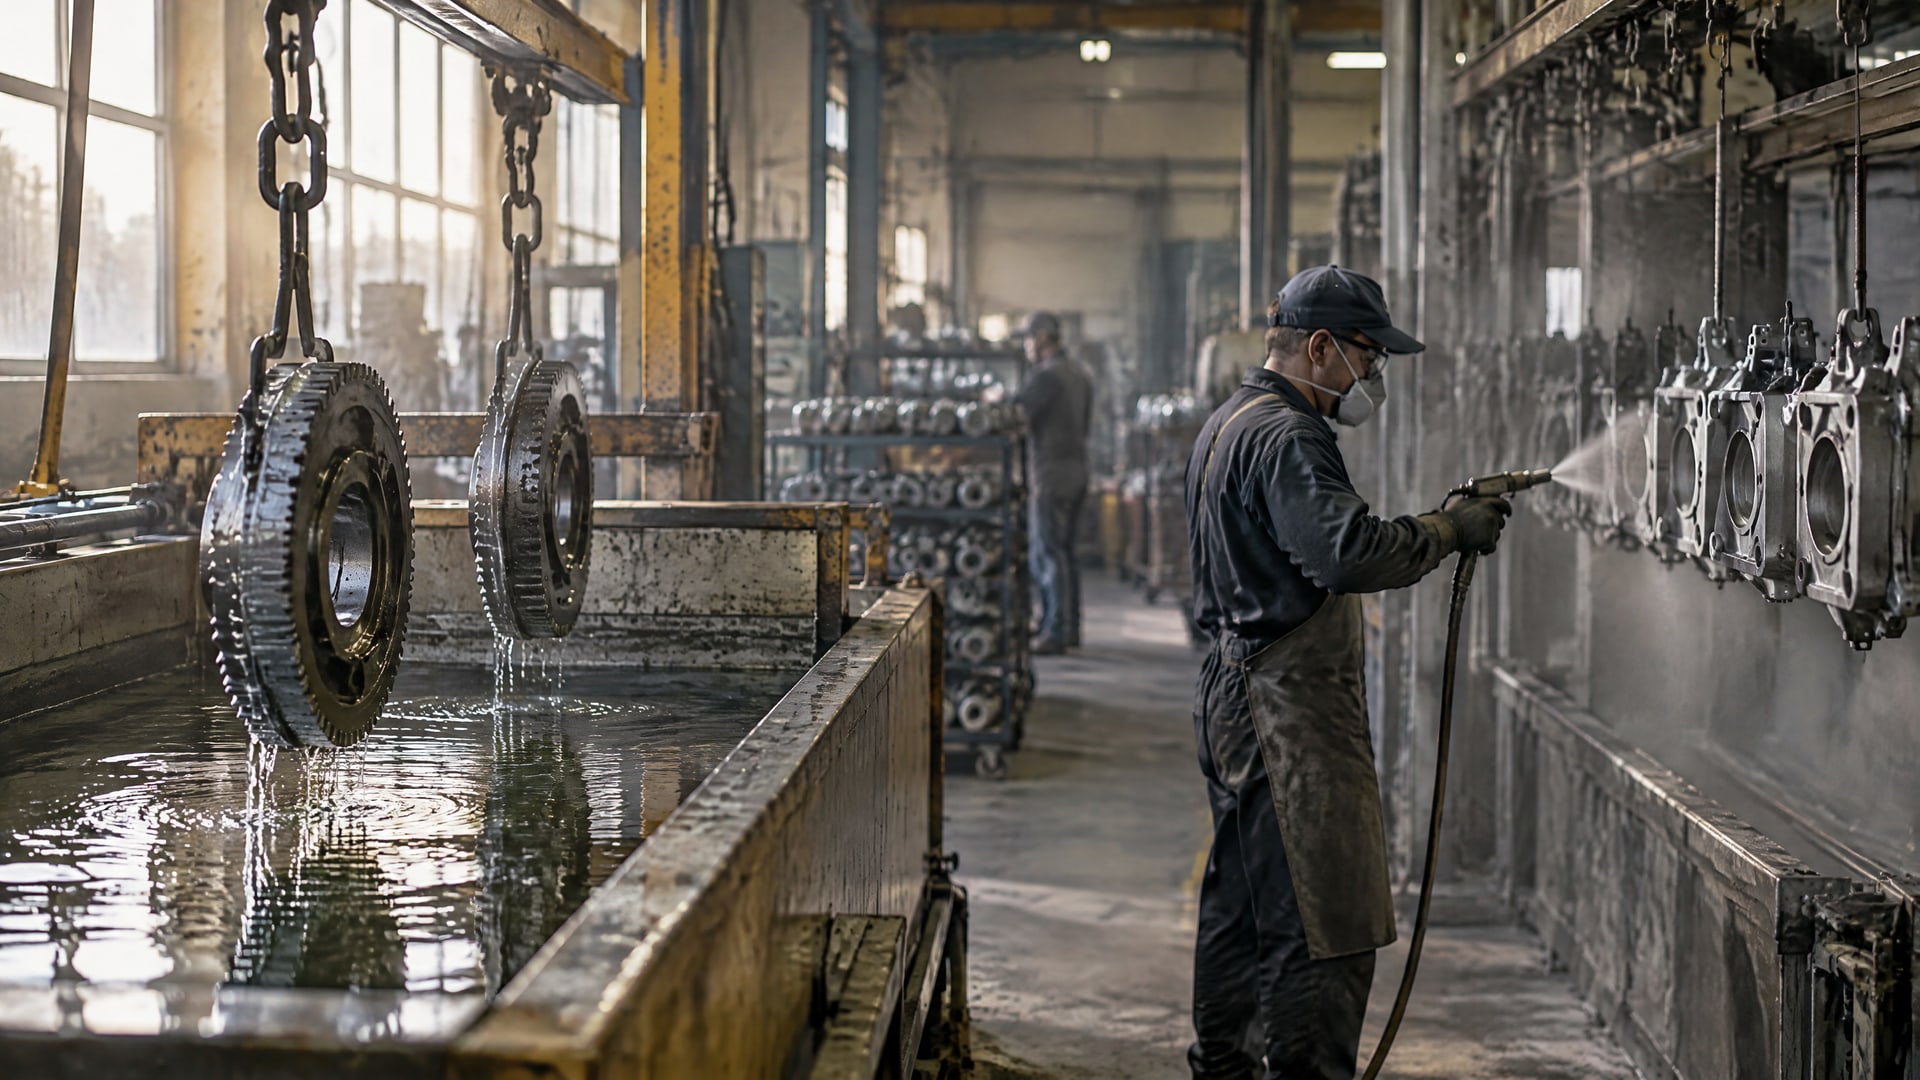
Окунание обычно выгоднее распыления при серийной обработке мелких деталей и сложной геометрии: оно помогает равномерно покрывать скрытые участки и сокращает потери материала на повторных проходах. Распыление удобнее для крупных деталей, точечного ремонта и локального нанесения. Выбор зависит от формы изделия, требуемой толщины, объема партии и допустимости подтеков или непрокрасов.
Статья будет полезна инженерам, техническим специалистам и закупщикам, которые выбирают методы нанесения покрытий для производственного участка. Разберем, где окунание дает технологические и экономические преимущества, когда лучше распыление и как подготовка поверхности и контроль толщины влияют на результат.
Как выбрать метод нанесения покрытия
Окунание и распыление решают одну задачу разными способами.
При окунании деталь погружают в состав, а затем контролируют стекание и формирование слоя. При распылении состав подают на поверхность направленной струей или факелом, поэтому оператор может обрабатывать отдельные зоны и менять траекторию нанесения.
Для выбора метода оценивают четыре параметра: геометрию детали, требуемую толщину, размер партии и допустимый риск подтеков или непрокрасов. Также имеют значение вязкость состава и требования к равномерности покрытия. Например, на детали с отверстиями, углублениями и внутренними поверхностями распылением сложнее обеспечить одинаковое покрытие каждого участка. Окунание в таких случаях позволяет обработать геометрию целиком, но режим извлечения и стекания нужно подобрать так, чтобы не образовывались наплывы.
Что влияет на производительность
Для мелких деталей окунание или окунание с центрифугированием может обеспечить обработку большого количества изделий за один цикл. Это подходит для крепежа, пружин, скоб и других небольших элементов, выпускаемых партиями. Распыление на таком потоке может потребовать больше времени на позиционирование и обработку отдельных поверхностей.
На крупных изделиях преимущества меняются местами. Распылением проще управлять зоной нанесения и обрабатывать отдельные участки без полного погружения детали. Поэтому метод часто выбирают для крупногабаритных изделий, ремонтных работ и мелко- или среднесерийного выпуска.
Оценивайте не только скорость
При сравнении затрат учитывают расход материала и долю брака, а не только время самого нанесения. На сложной детали попытка распылить состав во все скрытые зоны может потребовать нескольких проходов и увеличить потери. Окунание способно уменьшить эти потери, если для детали подобраны вязкость состава, скорость извлечения и режим удаления излишков.
Однако окунание не всегда обеспечивает нужную локальность. Если отдельные поверхности должны остаться без покрытия, распыление обычно проще сочетать с маскировкой и контролем границ. Решение принимают по технологическому маршруту всей детали, а не по одному этапу нанесения.
Когда окунание выгоднее распыления
Окунание особенно эффективно, когда нужно наносить покрытие на большое количество небольших деталей за повторяющиеся циклы.
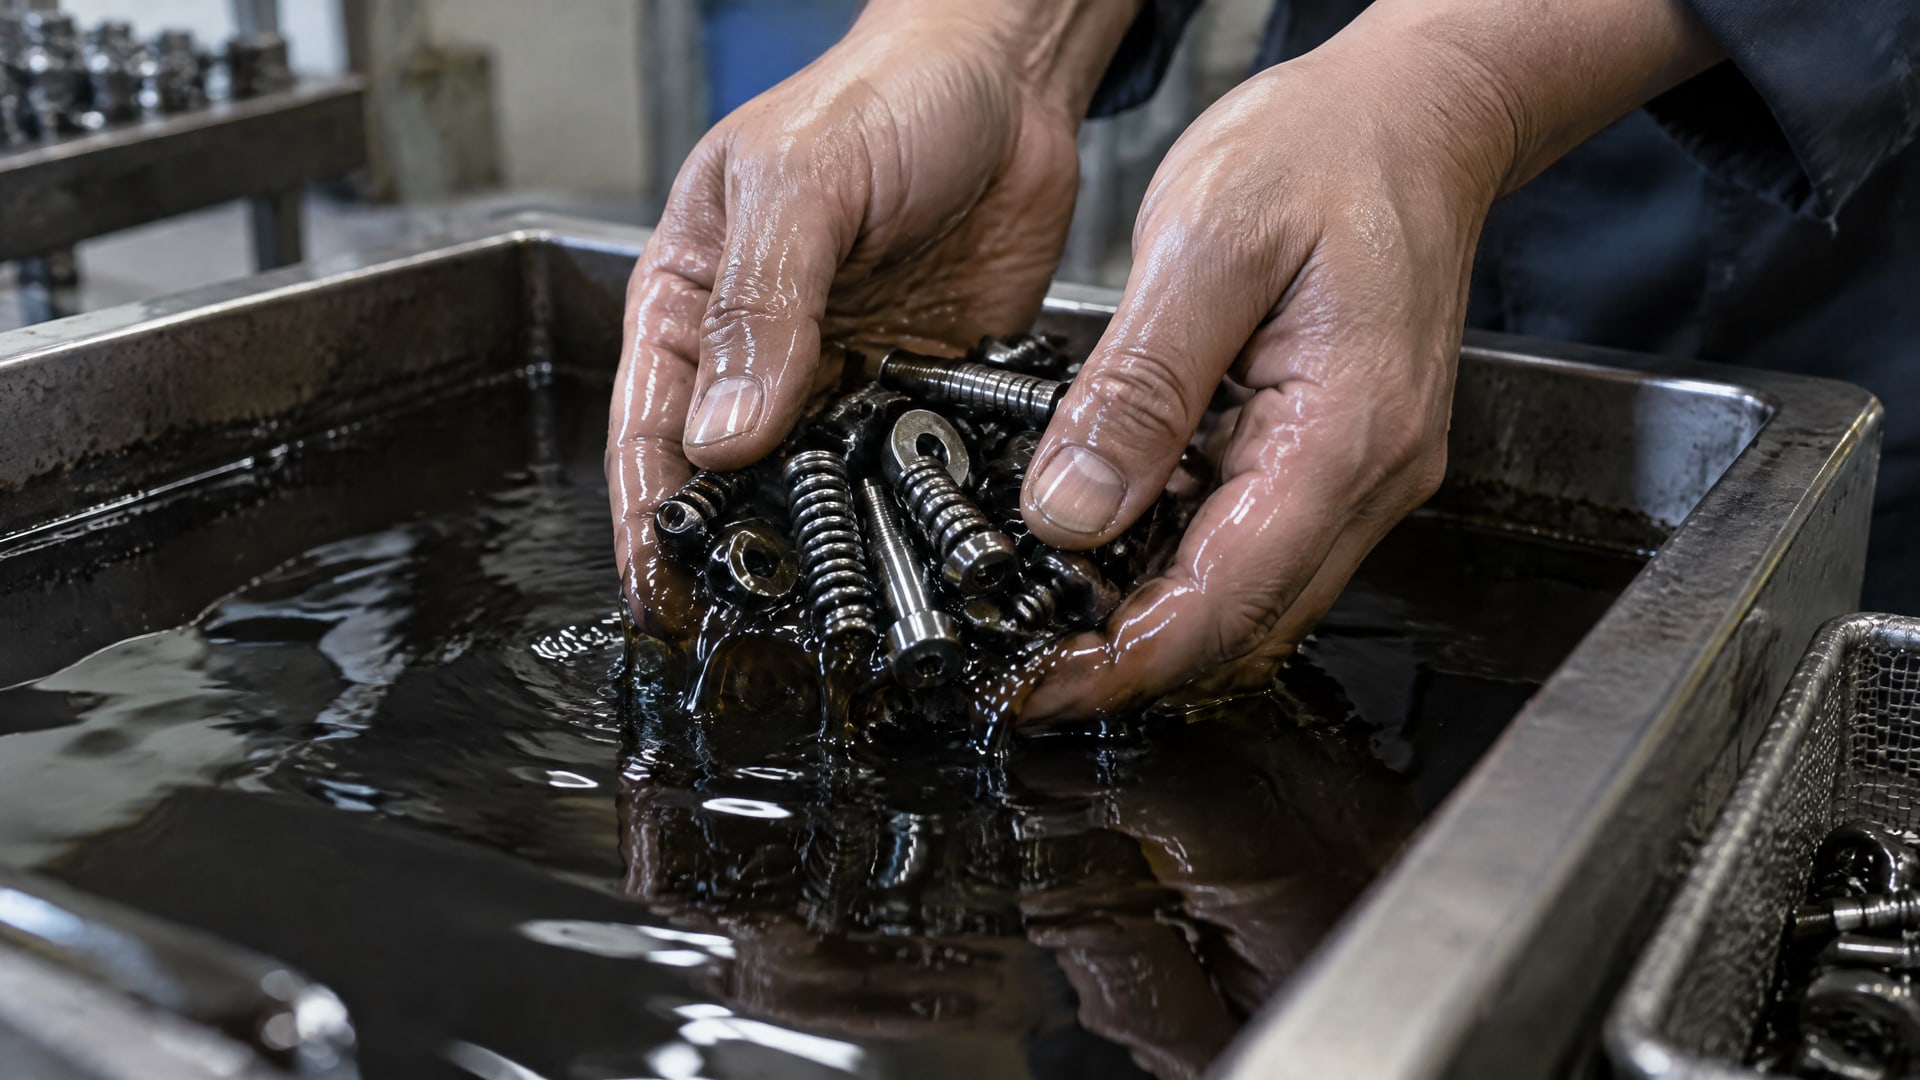
К таким изделиям относятся крепеж, пружины и скобы. При правильно настроенных параметрах метод помогает сформировать равномерный слой на деталях со сложной формой и снижает вероятность пропустить скрытые участки.
Этот способ также рассматривают, если распыление потребовало бы нескольких проходов для обработки углублений и внутренних поверхностей. Меньшее число проходов может сократить потери материала и упростить процесс. Но окунание не гарантирует результат само по себе: нужно учитывать вязкость состава, скорость извлечения детали и стекание излишков.
Толщина покрытия и повторяемость партии
Типичный диапазон толщины антифрикционных покрытий составляет 5–20 мкм. Для ряда нагруженных применений указывают диапазон 10–20 мкм, но конкретный слой выбирают по требованиям к детали и покрытию. Если для партии важна повторяемость, окунание с установленными режимами может быть стабильнее распыления, особенно при обработке мелких деталей.
Слишком тонкий слой снижает ресурс и коррозионную стойкость. Избыточная толщина повышает риск трещин и разрушения слоя при сдвиге, а также может помешать сборке из-за изменения размеров. Поэтому допуск на толщину покрытия следует задавать с учетом посадочных поверхностей и проверять на деталях после нанесения.
Как избежать подтеков и непрокрасов
Окунание помогает покрывать скрытую геометрию, но для получения равномерного слоя важны стекание и удаление избытка состава. Неправильно выбранные параметры могут привести к потекам или скоплению материала в углублениях. Перед запуском серии проверяют несколько деталей и корректируют режим, если толщина распределяется неравномерно.
При необходимости обработать только отдельную поверхность преимущество переходит к распылению. Оно дает более точный контроль зоны нанесения и упрощает локальную маскировку. Иными словами, окунание выигрывает на повторяющемся процессе обработки целой детали, а распыление - там, где важна избирательность.
Когда распыление практичнее
Распыление выбирают для крупных деталей, точечного ремонта и производства с небольшими или средними партиями.
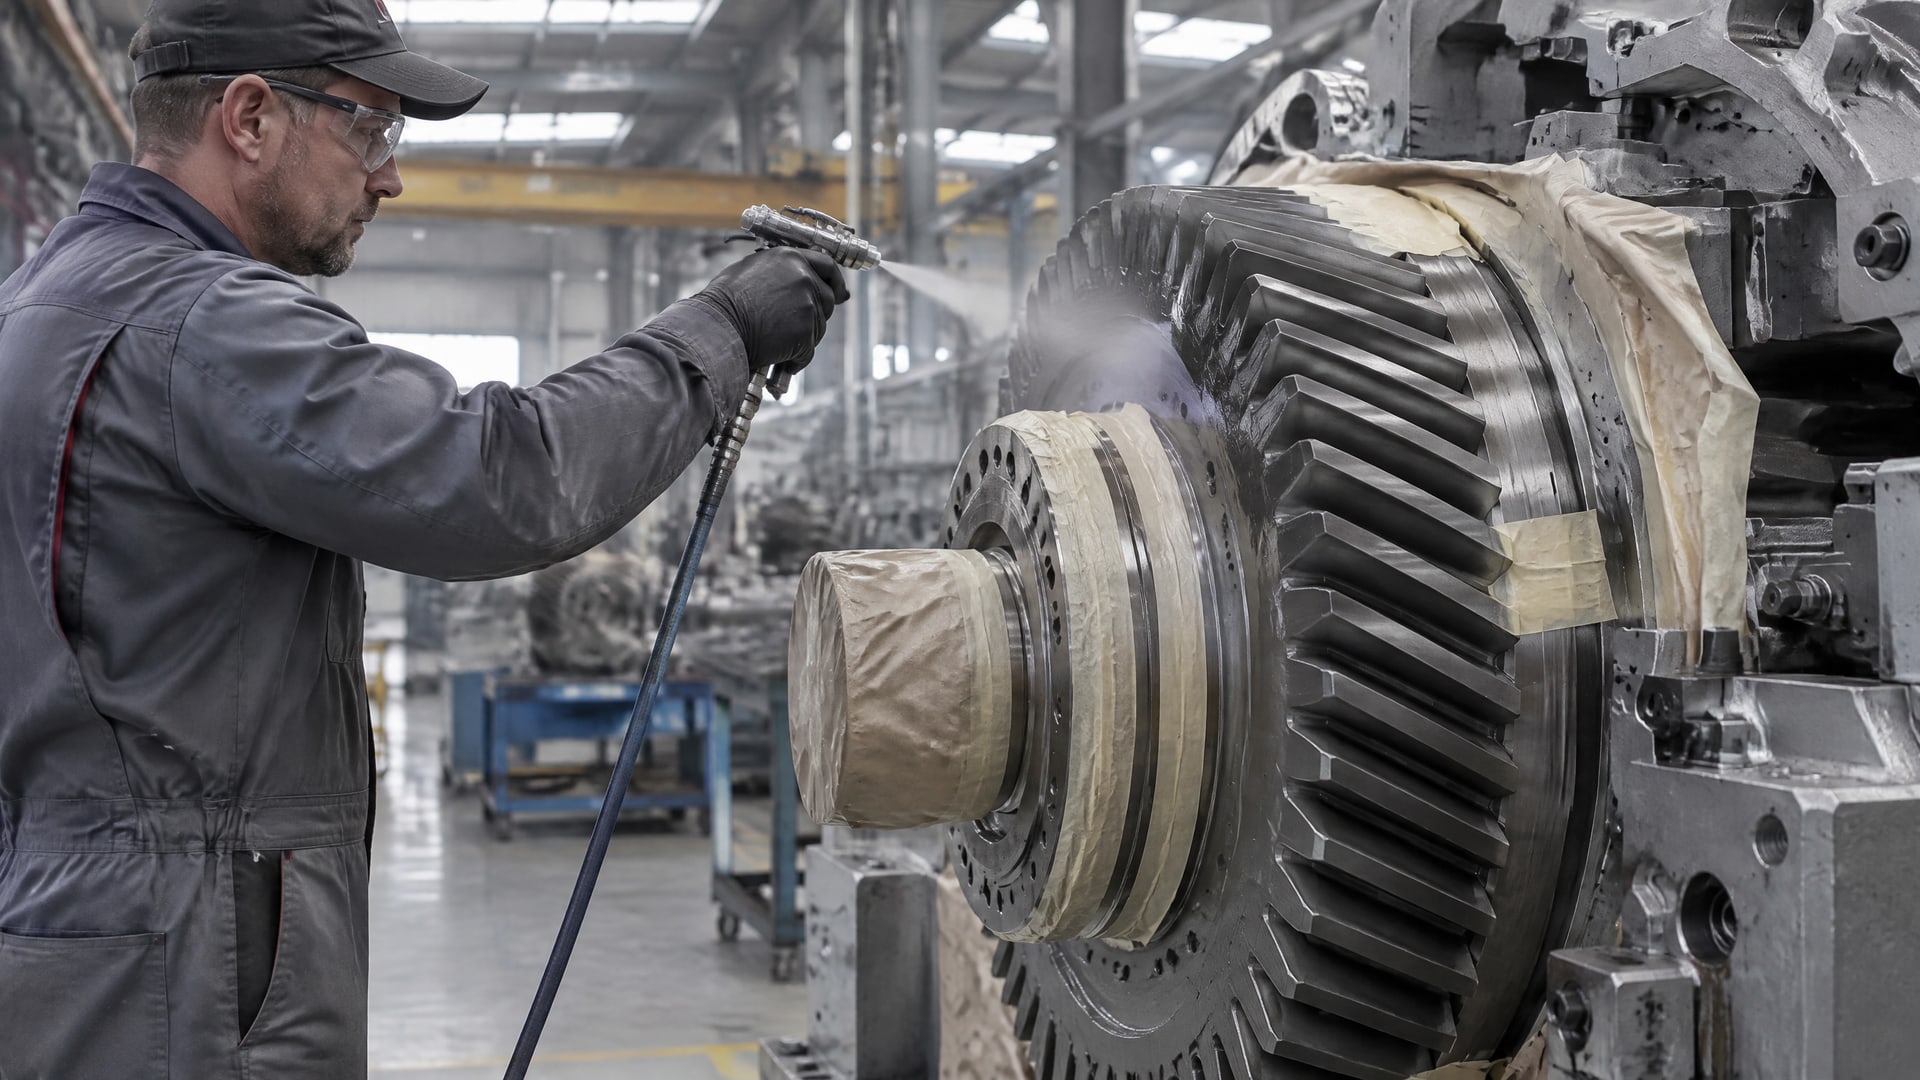
Оператор может направить состав на нужную поверхность, изменить траекторию и отдельно обработать локальный участок. Это удобно, когда деталь нельзя погрузить целиком или часть ее поверхностей должна остаться без покрытия.
Метод также практичен при ремонте, когда требуется восстановить слой на ограниченной зоне без повторной обработки всего изделия. По сравнению с окунанием распыление дает больший контроль над границами покрытия. Но на детали со сложной геометрией приходится учитывать, что прямой доступ к скрытым участкам может быть затруднен.
Работа с маскировкой и сложной геометрией
Если конструкция включает участки, которые нельзя покрывать, распыление позволяет точнее управлять областью нанесения. Маскировка помогает сохранить заданные посадочные поверхности и контактные зоны. При этом сложная геометрия требует проверки доступности всех поверхностей для распылительной струи: скрытые участки могут получить более тонкий слой или остаться непрокрашенными.
Окунание в подобной ситуации может охватить скрытые зоны лучше, но затруднить локальное исключение отдельных поверхностей. Поэтому инженер сопоставляет две задачи: равномерно обработать геометрию или ограничить нанесение конкретным участком. Если нужны оба результата, процесс проверяют на опытных деталях до запуска серийного нанесения.
Требования к участку нанесения
При распылении с летучими и горючими жидкостями необходимо учитывать требования промышленной безопасности и пожарные нормы. Для операций распыления и окунания применяют требования NFPA 33 и местные нормы для окрасочных работ. Конкретные требования зависят от материалов и организации участка, поэтому их включают в оценку процесса до выбора оборудования.
Способ нанесения не отменяет необходимости отверждения. В зависимости от механизма отверждения оно может проходить при комнатной температуре или при нагреве до 250 °C. Следовательно, сравнивать методы нужно вместе с последующими этапами: сушкой или полимеризацией, контролем слоя и перемещением детали по производственному маршруту.
Антифрикционное покрытие: толщина, подготовка и отверждение
Равномерность слоя важнее стремления нанести максимально возможную толщину.
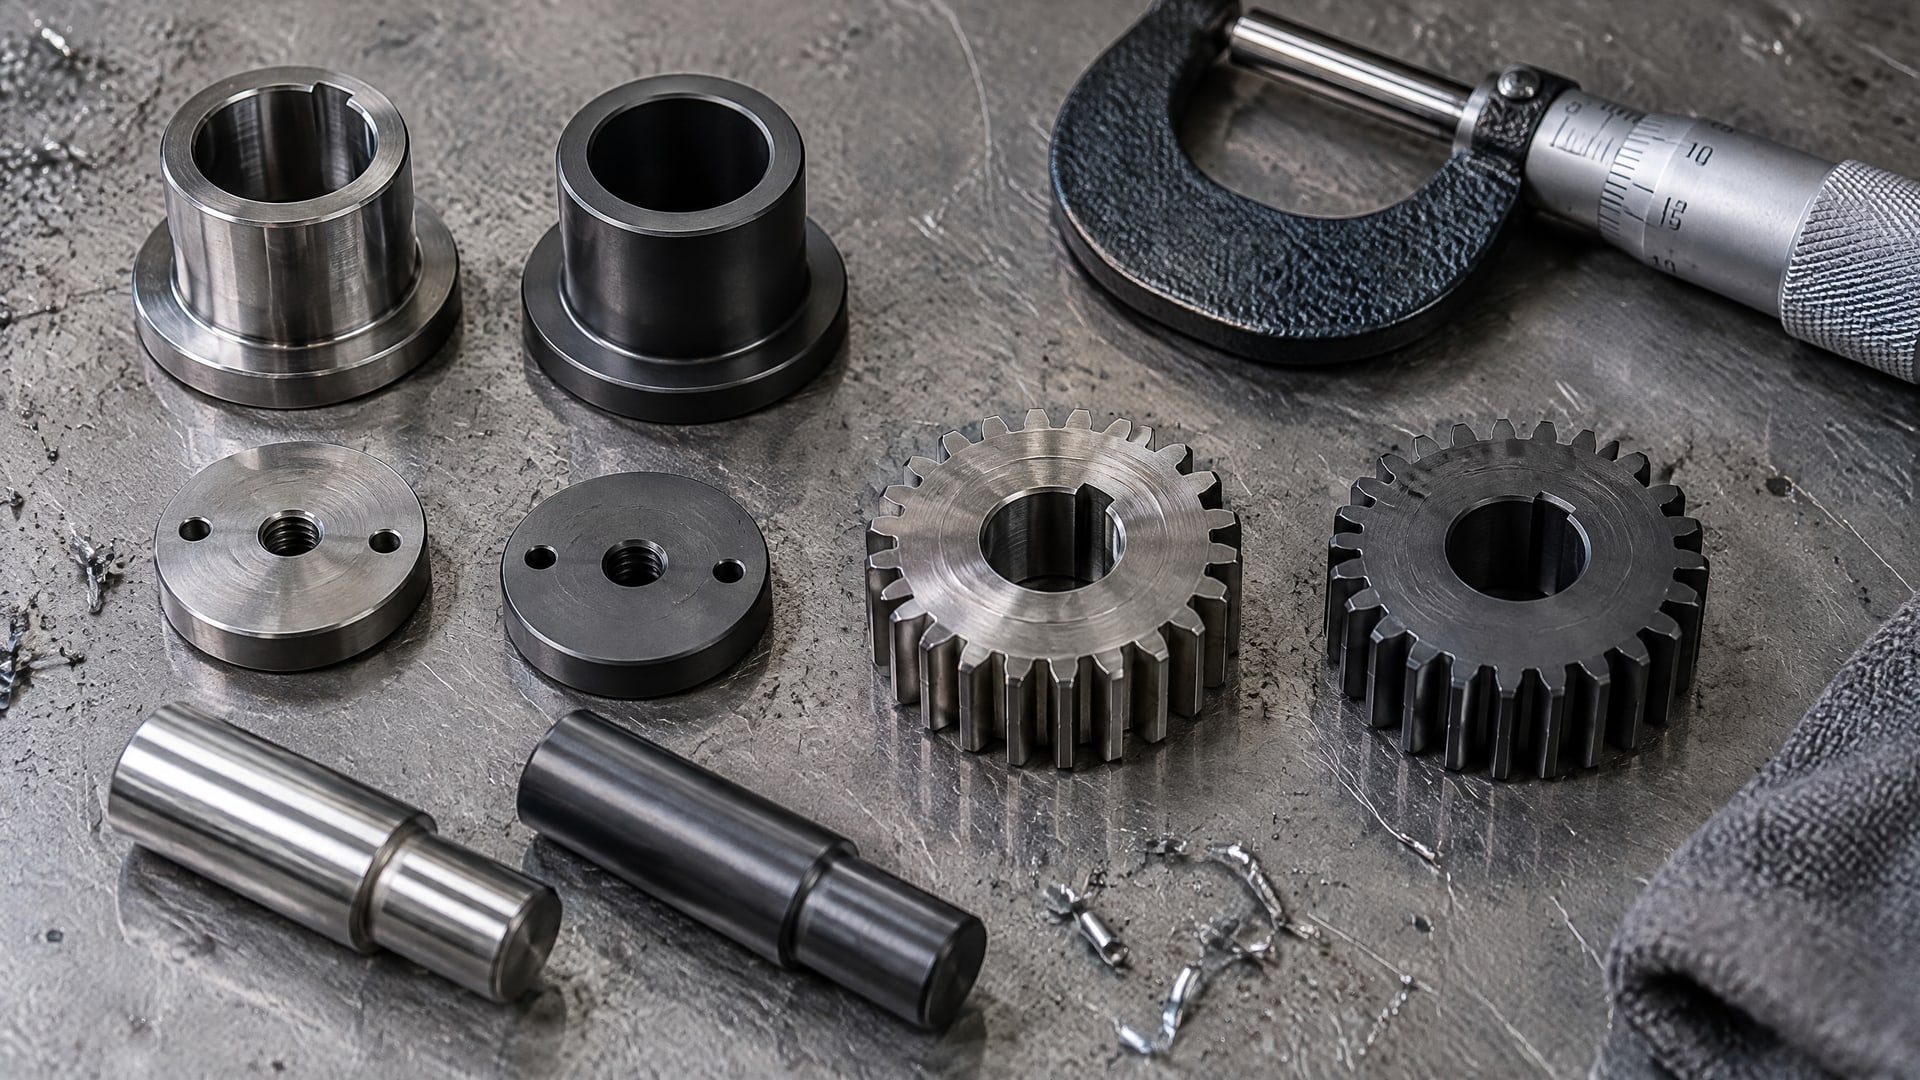
Для многих антифрикционных покрытий ориентир составляет 5–20 мкм, а для ряда нагруженных применений приводится диапазон 10–20 мкм. Эти значения не заменяют требований к конкретной детали: толщину и допуск согласуют с посадками, рабочими поверхностями и технологией сборки.
Контроль размеров особенно важен для резьбовых соединений и посадочных поверхностей. ISO 4042 относится к электропокрытиям, а не к антифрикционным покрытиям, поэтому его нельзя считать прямым нормативом для выбора толщины последних. Однако стандарт можно рассматривать как методическую аналогию: толщина покрытия влияет на размеры и способна создать помехи при сборке.
Подготовка основы и адгезия
Перед нанесением поверхность обезжиривают. Для повышения адгезии применяют фосфатирование или абразивную обработку, если эти операции подходят материалу и технологическому процессу. Для стали и алюминия качество подготовки влияет на стойкость покрытия к сдвигу и отслаиванию.
В качестве практического ориентира для хорошей адгезии приводится шероховатость Ra 0,8–1,5 мкм. Это не универсальное требование для любого состава и детали: параметры подготовки проверяют по технологии конкретного покрытия. Если нанести материал на загрязненную или недостаточно подготовленную поверхность, даже удачно выбранный способ нанесения не устранит риск слабого сцепления.
Отверждение после нанесения
После нанесения многим антифрикционным покрытиям требуется сушка или отверждение. Режим зависит от материала и механизма формирования слоя. В качестве примеров для отдельных материалов приводятся режимы 60 минут при 150 °C и 30 минут при 180 °C; переносить эти параметры на другие составы нельзя.
До начала работ следует выяснить, какой цикл отверждения нужен для выбранного покрытия, и проверить, допускает ли его деталь. Это особенно важно для узлов с термочувствительными элементами и для деталей, у которых после нанесения должны сохраниться заданные размеры. Режим фиксируют вместе с параметрами нанесения, чтобы обеспечить повторяемость между партиями.
Выбор покрытия для редуктора и других узлов
Антифрикционное твердосмазочное покрытие рассматривают для узлов, где требуется снижение трения без постоянной подачи масла или пластичной смазки.
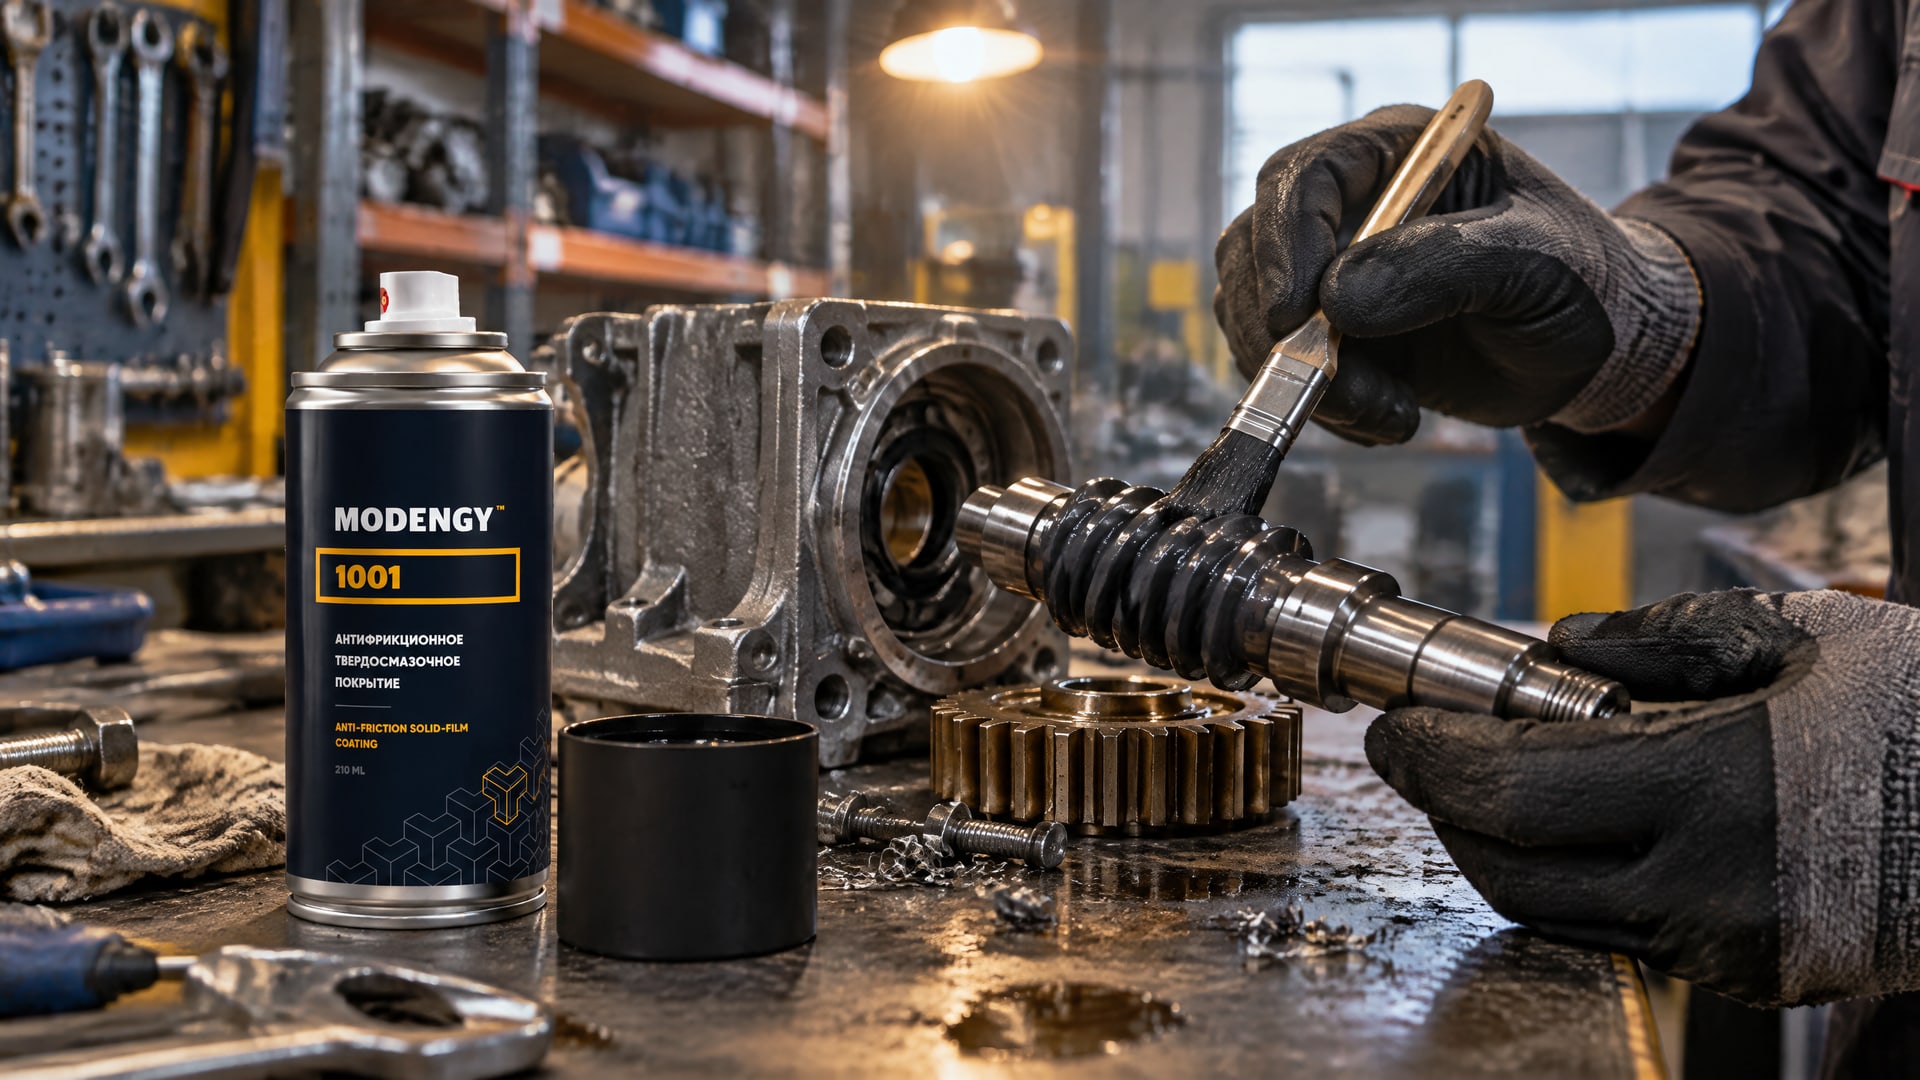
При выборе учитывают нагрузку, скорость, характер движения, температуру и требования к толщине. Универсального состава для всех деталей нет: покрытие подбирают под режим работы конкретного сопряжения.
В редукторных узлах важно оценить условия пуска, контактирующие поверхности и доступность обслуживания. Если узел работает на малой скорости и испытывает высокую нагрузку, либо движение имеет осциллирующий характер, твердосмазочный слой может быть одним из вариантов сухой долговременной смазки. Способ нанесения выбирают отдельно: окунание удобно для партии деталей с повторяющейся геометрией, распыление - для крупных деталей и локальной обработки.
При холодном пуске и фреттинге узкие контактные зоны могут испытывать повышенное трение, а при потере жидкой смазки узел лишается привычного режима смазывания. Для задач снижения трения в червячных редукторах и других узлах, где нужен тонкий прочный слой, рассматривают антифрикционное твердосмазочное покрытие MODENGY 1001. До выбора способа нанесения сверяют требования к поверхности, толщине и отверждению с технологией конкретной детали.
Если закупщик сравнивает варианты и планирует антифрикционные покрытия купить для участка, полезно запросить техническую документацию на состав и требования к нанесению. В ней проверяют допустимые способы нанесения, подготовку основы, рабочую толщину и цикл отверждения. Затем оценивают потребность в маскировке, оборудовании и контроле партии, а не только цену материала.
Часто задаваемые вопросы
Что выгоднее: окунание или распыление?
Окунание чаще выгоднее для серийных партий мелких деталей и изделий со сложной геометрией, особенно если нужно обработать скрытые участки. Распыление удобнее для крупных деталей, локального ремонта и нанесения на ограниченную зону. Сравнивать методы следует с учетом расхода материала, повторяемости слоя и последующей обработки.
Какой допуск задавать на толщину антифрикционного покрытия?
Универсальный допуск нельзя назначить без данных о детали и покрытии. Типичная толщина антифрикционного слоя составляет 5–20 мкм, но конкретное значение согласуют с посадочными размерами и требованиями узла. Перед серийным нанесением проверяют опытные детали и фиксируют приемлемый диапазон в технологической документации.
Подходит ли окунание для сложной геометрии?
Да, окунание может быть удобнее распыления для обработки скрытых поверхностей и деталей с углублениями. Результат зависит от вязкости состава, скорости извлечения и стекания излишков. Эти параметры проверяют на пробной партии, чтобы избежать непрокрасов, подтеков и скопления материала в углублениях.
Нужно ли отверждать покрытие после нанесения?
Часто нужно, но режим зависит от состава и механизма формирования слоя. Для отдельных материалов приводятся примеры 60 минут при 150 °C и 30 минут при 180 °C, однако эти параметры нельзя автоматически переносить на другие покрытия. Требуемый цикл сверяют с технической документацией на выбранный материал.
Заключение
Окунание выгоднее распыления, когда предприятие обрабатывает серийные партии мелких деталей или должно равномерно покрыть сложную геометрию и скрытые поверхности. Распыление практичнее для крупных изделий, локального ремонта и участков, где нужно точно ограничить зону нанесения. В обоих случаях результат зависит от толщины слоя, подготовки основы и режима отверждения.
Следующий шаг - выбрать несколько типовых деталей и провести пробное нанесение выбранным способом. Зафиксируйте толщину, равномерность покрытия, наличие подтеков и результаты сборки, затем сверяйте параметры процесса с требованиями к конкретному узлу.