Адгезия - это прочность сцепления смазки с поверхностью металла. Когда смазочный материал плохо держится на гладких и полированных поверхностях, он стекает, вспучивается, оставляет пятна или вообще не обеспечивает смазывающего эффекта. Причина низкой адгезии кроется не столько в самой смазке, сколько в состоянии подложки: окислы, микротонкая масляная пленка, пыль и неподходящий микрорельеф резко снижают силу сцепления.
Инженеры и закупщики часто упускают этап подготовки, считая его второстепенным. На самом деле правильная подготовка поверхности - это фундамент, на котором стоит вся дальнейшая работа смазки. Из этой статьи вы узнаете, какие механизмы определяют адгезию, какие ошибки совершают при нанесении, и как подготовить поверхность так, чтобы смазка работала предсказуемо.
Механизмы адгезии и роль чистоты поверхности
Адгезия смазочного материала к металлу работает на трех уровнях: механическое зацепление в микрорельефе, физико-химическое притяжение молекул и химическое/диффузионное взаимодействие между компонентами смазки и верхним слоем металла.
Каждый механизм требует определенных условий.
Энергия поверхности металла - критический параметр, который определяет, насколько охотно молекулы смазки смочат и прилипнут к подложке. На свежем чистом металле энергия максимальна; окислы, ржавчина и масляная пленка резко снижают эту энергию. Даже микротонкий слой загрязнения становится преградой: молекулы смазки взаимодействуют не с металлом, а с пленкой, то есть со слабым местом.
Микрошероховатость поверхности создает механическое зацепление. Полированный и гладкий металл, включая нержавеющую сталь, имеет очень низкий профиль неровностей, поэтому смазка скольжает по нему легче и держится слабее. В то же время излишняя шероховатость может задерживать загрязнения. Оптимальная высота микронеровностей находится в диапазоне, который обеспечивает баланс между механическим удержанием и минимизацией пор для пыли.
На практике это означает, что нельзя просто нанести хорошую смазку на видимо чистый металл и ждать надежного результата. Нужно поочередно удалить окалину, ржавчину, старые покрытия, затем обезжирить и проверить адгезию на скрытом участке.
Подготовка поверхности: этапы и технологии
Подготовка включает несколько обязательных этапов: удаление видимых загрязнений и старых покрытий, механическая или термоабразивная обработка, обезжиривание, сушка и непосредственное нанесение.
Удаление старых покрытий и окалины
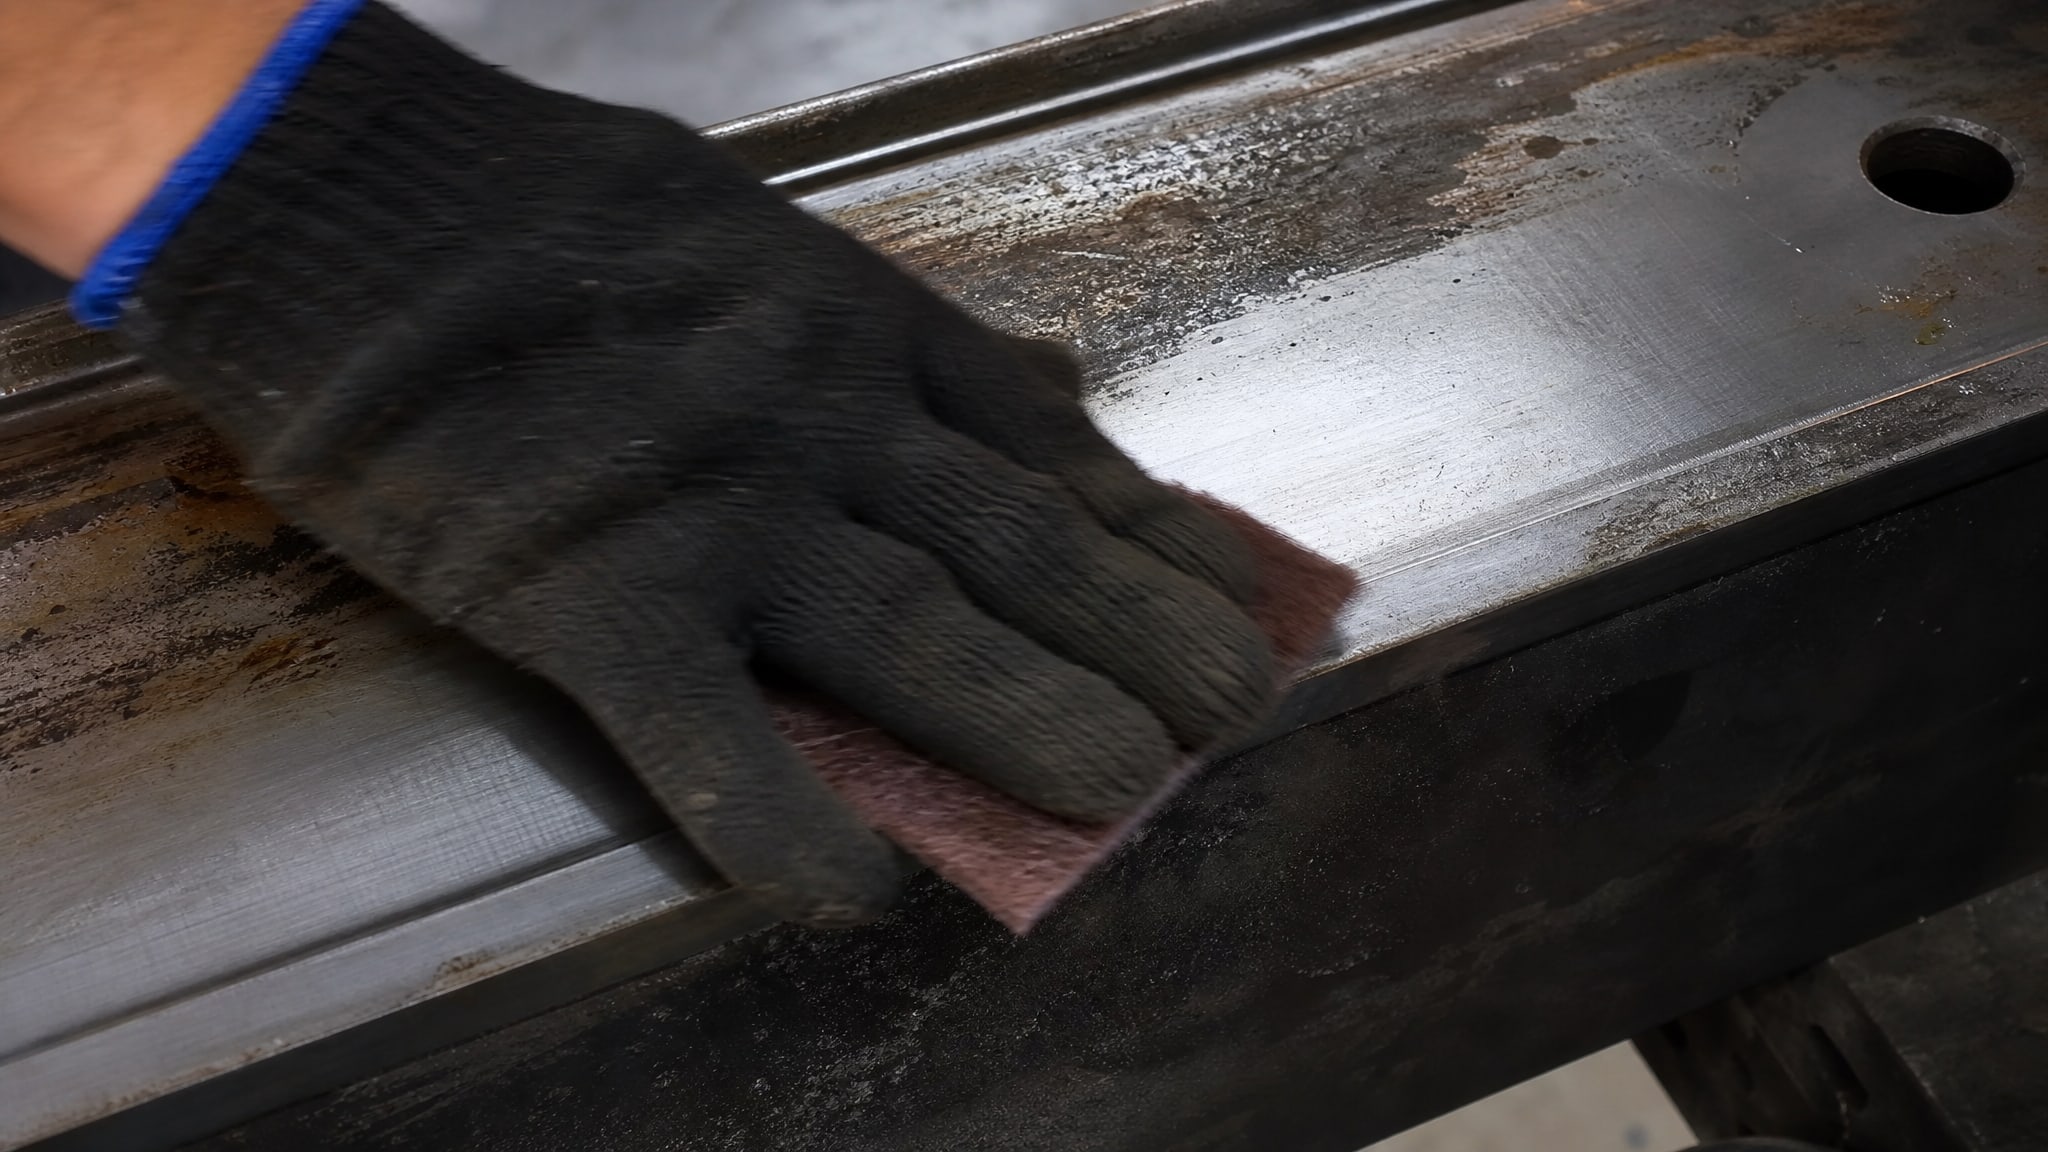
Ржавчина, окалина, потускнение и остатки старой смазки или краски - все это механические преграды для сцепления. Их удаляют щеткой, абразивной тканью, химическими преобразователями ржавчины или пескоструйной обработкой. На производстве часто используют термоабразивную обработку, которая одновременно удаляет загрязнения и создает активный микрорельеф, повышая энергию поверхности металла.
Если смазка наносится поверх краски или лака, важно проверить не только адгезию самой смазки, но и прочность сцепления старого лакокрасочного материала с металлом. Отрыв может начаться по слабому нижнему слою, и смазка не поможет.
Обезжиривание
После механической очистки следует обезжиривание. Даже невидимая масляная пленка толщиной в несколько микронов заметно снижает адгезию. Для нового чистого металла рекомендуется обезжиривание спирто-ацетоновыми растворами или органическими растворителями, если они допустимы по технике безопасности. Важно, чтобы растворитель был совместим с самой смазкой - некоторые компоненты смазки могут быть чувствительны к остаткам растворителя.
На практике обезжиривание проводят только один раз, перед нанесением смазки, а не в виде повторяющейся процедуры. После обезжиривания поверхность нужно просушить и максимально быстро нанести смазку, чтобы избежать повторного окисления и оседания пыли.
Контроль адгезии перед массовым нанесением
Перед тем как наносить смазку на всю производственную серию, рекомендуется пробное нанесение на малозаметный участок с последующей выдержкой 24-48 часов. За это время видны вспучивание, отслаивание, неправильное смачивание, изменение цвета и блеска лакокрасочного материала - все признаки несовместимости смазки с подложкой. Также проверяют стойкость смазки к стеканию и окружающей среде.
Если смазка должна работать на вертикальных, нагруженных или вибрирующих поверхностях, выбирают специализированные адгезионные смазки, а не обычные смазочные материалы, потому что последние рассчитаны на нанесение в горизонтальные шпиндели и не удерживаются на косых и вертикальных участках.
Особенности адгезии на нержавеющей стали и гладких поверхностях
Нержавеющая сталь часто воспринимается как идеальная подложка для смазки: она гладкая, не корродирует и выглядит чистой.
На самом деле гладкость сама по себе не гарантирует хорошую адгезию. Поверхностные свойства нержавеющих сталей отличаются от обычной стали: энергия поверхности ниже, микрорельеф менее выраженный, и молекулы смазки могут скользить по поверхности без прочного сцепления.
Для нержавейки важны строгое обезжиривание и избегание механических повреждений во время подготовки, потому что царапины и микротрещины на нержавеющей стали могут инициировать коррозию при контакте со смазкой. Выбирают смазки, которые хорошо смачивают нержавеющую сталь; это часто указано в технических данных производителя.
Полированные и хромированные поверхности также сложны для адгезии. Их гладкость - результат специальной обработки, которая сводит микрорельеф почти к нулю. Механическое зацепление на таких поверхностях невозможно, и адгезия зависит только от физико-химического притяжения. В этих случаях используют смазки с высокой адгезионной активностью и убедительно проверяют совместимость перед применением.
Влияние загрязнений и ошибки при нанесении
Самые частые причины низкой адгезии - это невидимые загрязнения и нарушения технологии нанесения.
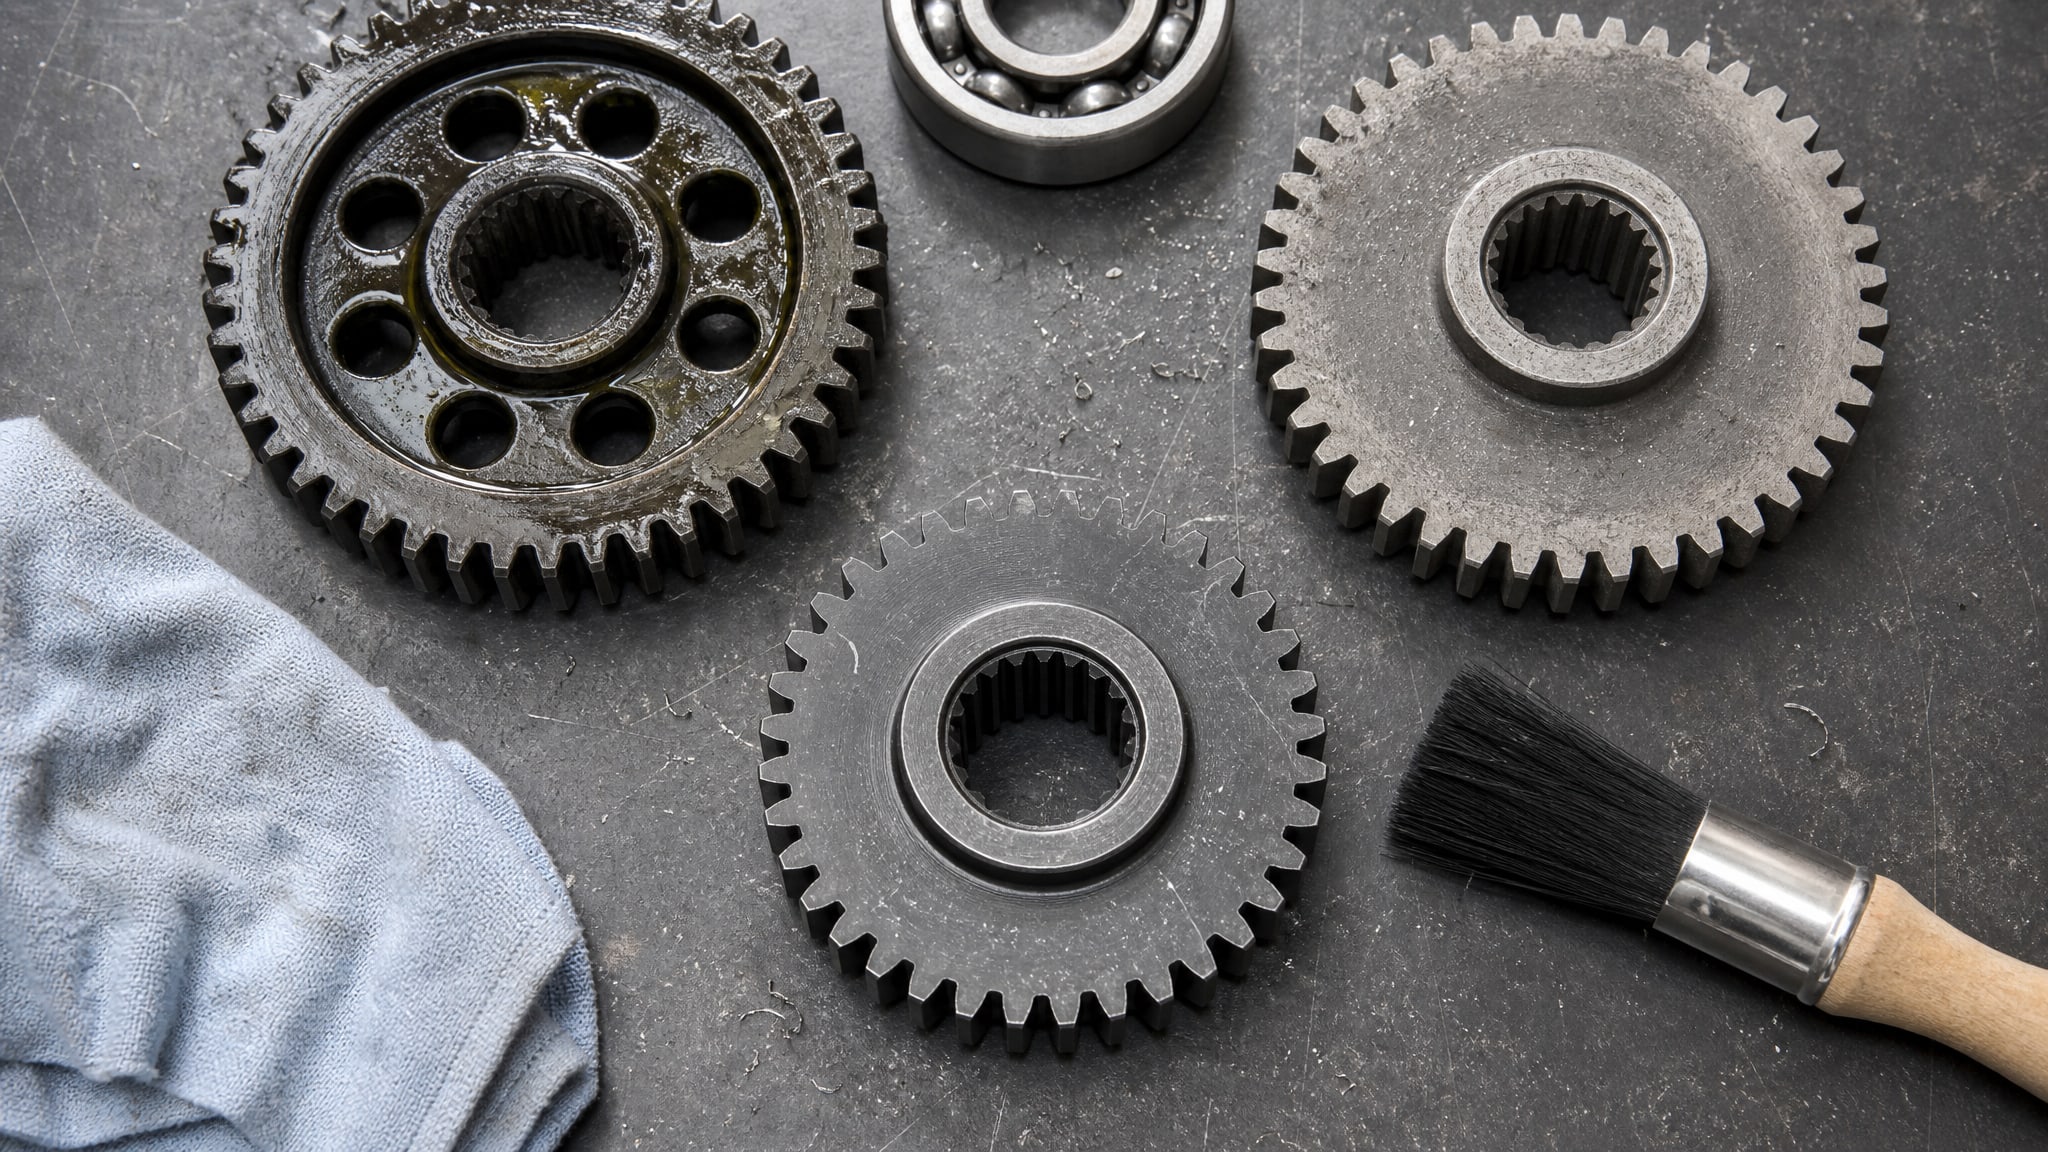
Даже тонкая масляная пленка, оставшаяся после предыдущей смазки, может замаскировать чистоту поверхности визуально, но оставить невидимый барьер для новой смазки.
Пыль оседает на обезжиренную поверхность в течение минут, особенно если в цеху циркулирует воздух от станков или открыты окна. Поэтому обезжиривание и нанесение нужно проводить без длительного промежутка: сухая, чистая поверхность готова к смазке на считанные минуты.
Избыточная толщина смазки не помогает сцеплению - наоборот, ухудшает его. Смазку наносят тонким и равномерным слоем, как указано в технической документации. Излишки убирают после сборки, но не протирают сразу же, пока смазка не высохла; преждевременное удаление слоя разрушает адгезию.
Время высыхания и выдержки - критический параметр, который часто игнорируют. Недосушка смазки ухудшает сцепление и стойкость к вибрации и нагрузкам. Нужно выдержать смазку в соответствии с рекомендациями производителя перед введением оборудования в работу.
Для задач, где требуется максимальная адгезия и устойчивость к стеканию - например, при смазывании вертикальных направляющих, муфт и высоконагруженных контактов, - применяют твердосмазочные покрытия. Для решения проблемы низкой адгезии твердосмазочных покрытий, таких как MODENGY 1003, к гладким металлическим поверхностям критически важна правильная подготовка поверхности. При вымывании покрытия во влажной среде или при фреттинге в холодный пуск виной часто бывает не качество самого состава, а недостаточная подготовка подложки или выбор неправильного класса твердости покрытия для конкретного материала.
Контроль адгезии: методы оценки
Адгезию покрытий и смазок контролируют несколькими методами.
Стандартный лабораторный метод - нормальный отрыв по ГОСТ 27890-88, в котором адгезия измеряется в МПа. Для большинства промышленных смазок и твердосмазочных покрытий адгезия должна быть не менее 20 МПа.
На практике в цехе используют визуальный контроль: смотрят на вспучивание, отслаивание, изменение цвета и блеска, проверяют прочность сцепления (тест ногтем или пластиковым скребком), оценивают стойкость к стеканию на наклонной поверхности. Эти простые тесты дают быструю и часто достаточную информацию, если нет доступа к лабораторному оборудованию.
Для адгезионных смазок применяют также испытания на циклическую нагрузку, вибрацию и температурное старение, чтобы убедиться, что смазка не только прилипает изначально, но и держится при рабочих условиях.
Совет инженера: подготовка поверхности под твердосмазочное покрытие
Сценарий: На гладких направляющих токарного станка образуется фреттинг и окислы; обычная смазка быстро вымывается.
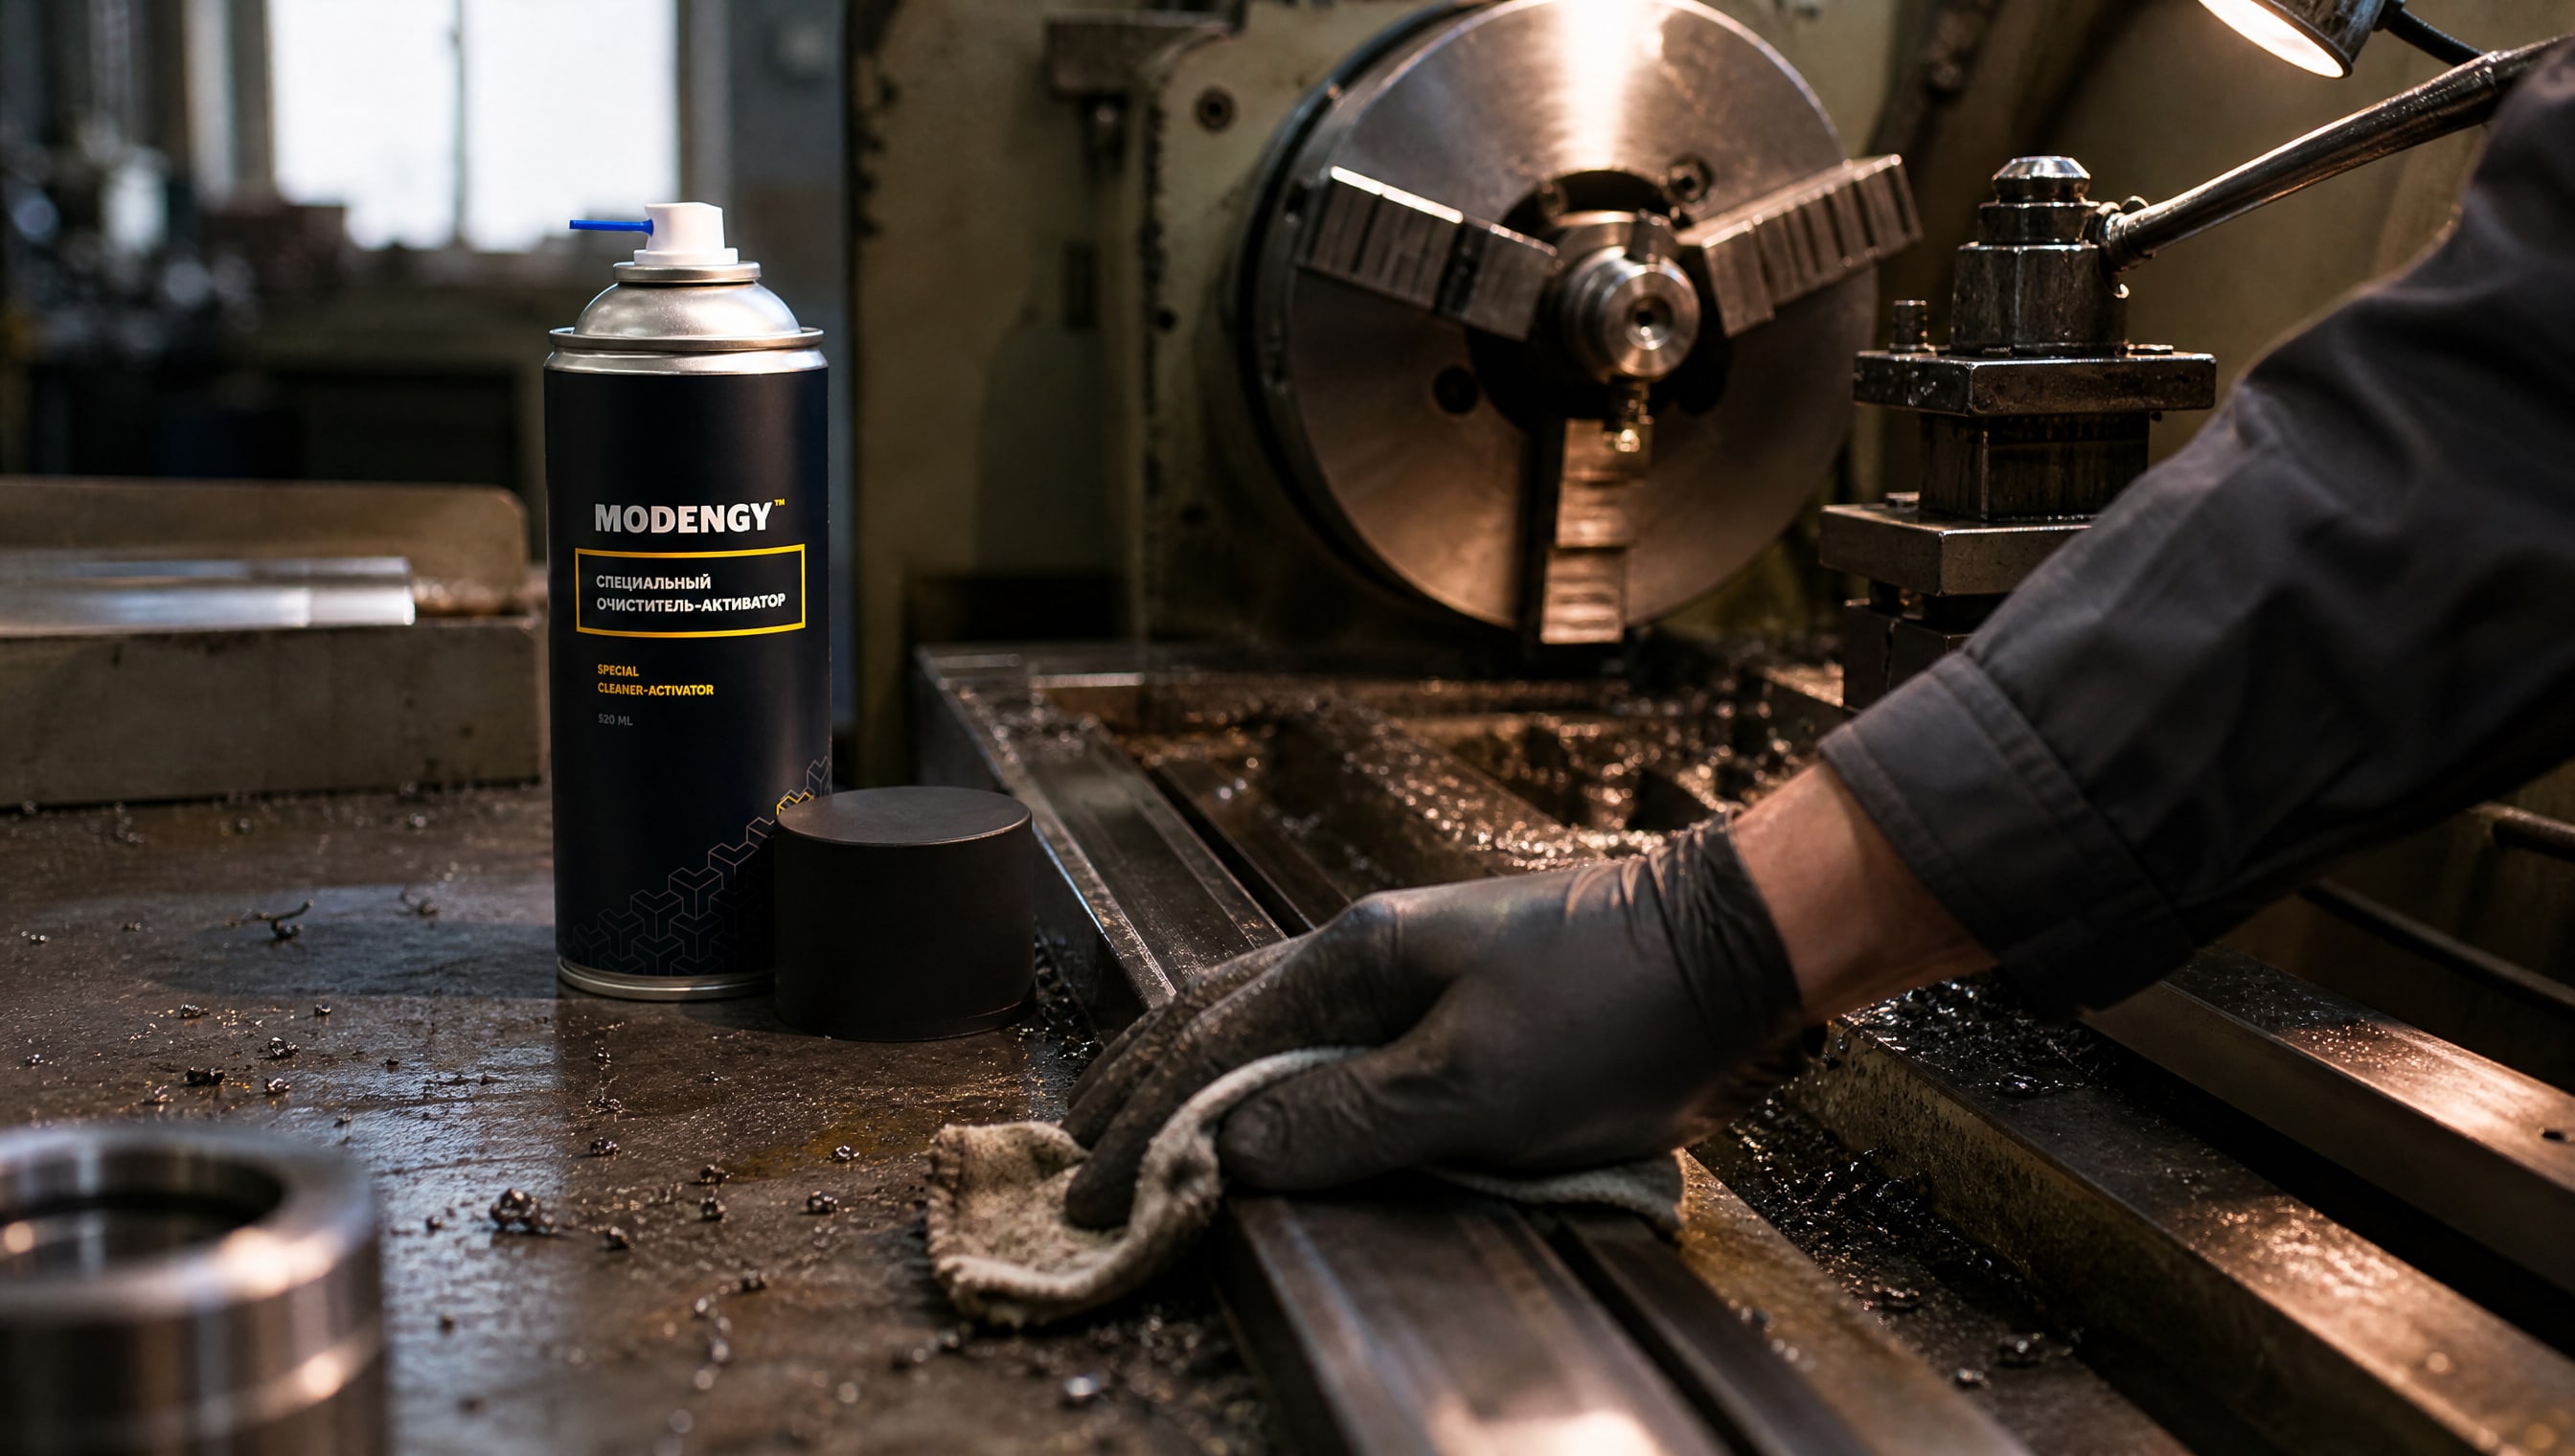
Нужно нанести твердосмазочное покрытие, которое прослужит 3-4 месяца при постоянной работе.
Что сделали: Очистили направляющие от масла и окислов спирто-ацетоновым растворителем, прошлись щеткой из нержавеющей стали для равномерной микрошероховатости. Использовали специальный очиститель-активатор MODENGY Очиститель-активатор, который подготовил поверхность к нанесению и обеспечил максимальную адгезию. Нанесли покрытие тонким слоем и выдержали 2 часа перед запуском станка.
Итог: Покрытие держалось 4,5 месяца без отслаивания, фреттинг не появился, направляющие остались защищены. При отсутствии подготовки с активатором результат был бы значительно хуже.
Частые ошибки и заблуждения
Заблуждение 1: «Если смазка хорошая, она прилипнет к любому металлу».
Факт: адгезия зависит не только от самой смазки, но и от чистоты, шероховатости, энергии поверхности и подготовки основания. На грязной или окисленной поверхности даже премиальная смазка не будет держаться.
Заблуждение 2: «Нержавейка всегда лучше держит смазку, потому что она гладкая и чистая».
Факт: гладкость сама по себе не гарантирует адгезию. Для сцепления важны смачивание, отсутствие загрязнений и микрорельеф. У нержавеющих сталей поверхностные свойства могут отличаться от обычной стали, и адгезия может оказаться ниже.
Заблуждение 3: «Обезжиривание можно пропустить, если поверхность выглядит чистой».
Факт: даже тонкая пленка масла или пыли заметно снижает адгезию, поэтому обезжиривание является обязательным этапом и не должно пропускаться.
Заблуждение 4: «Достаточно нанести больше смазки, и она будет держаться лучше».
Факт: для адгезионных составов важнее тонкий равномерный слой и правильная подготовка, чем избыточная толщина. Толстый слой даже может ухудшить адгезию и привести к стеканию.
Заблуждение 5: «Нужна дорогая смазка с импортным названием, чтобы смазка держалась на гладком металле».
Факт: адгезия определяется совместимостью смазки и поверхности, а также правильной подготовкой. Российские адгезионные смазки, при условии правильного выбора и применения, показывают такие же результаты, как импортные аналоги, при более разумной стоимости владения.
Часто задаваемые вопросы
Почему смазка вспучивается и отслаивается от металла даже после нанесения?
Вспучивание часто указывает на несовместимость смазки с основанием (краской, лаком или верхним слоем металла), недостаточное обезжиривание или слишком толстый слой нанесения. Также причиной может быть неправильное время высыхания - если смазка нанесена на влажную или не полностью чистую поверхность, сцепление изначально слабое и нарушается при первых же колебаниях температуры.
Как проверить адгезию смазки на месте применения без лабораторного оборудования?
Нанесите смазку на скрытый участок, выдержите 24-48 часов, затем посмотрите на изменение цвета, блеска и попробуйте отскрести ногтем или пластиковым скребком. Если смазка легко отходит или видны пузыри и отслаивание, адгезия недостаточна и нужна переподготовка поверхности.
Нужно ли обезжиривать поверхность перед каждым нанесением смазки в процессе эксплуатации?
Нет. Обезжиривание требуется один раз - перед первым нанесением смазки. Во время эксплуатации смазка работает как защитный слой; повторное обезжиривание разрушит эту защиту и потребует новой подготовки, что экономически нецелесообразно.
На какую минимальную адгезию нужно ориентироваться при выборе смазки?
Согласно ГОСТ 27890-88, адгезия покрытия к металлу должна быть не менее 20 МПа. Однако для высоконагруженных и вибрирующих приложений рекомендуется выбирать смазки с адгезией выше этого значения - от 25 МПа и более.
Какие факторы влияют на адгезию смазки к нержавеющей стали?
Чистота поверхности, отсутствие масляной пленки, мягкая щеточная обработка для создания микрорельефа, выбор смазки, которая хорошо смачивает нержавейку, и быстрое нанесение после обезжиривания. Нержавейка требует более внимательной подготовки, чем обычная сталь, но при условии правильного подхода адгезия достигается надежная.
Заключение
Адгезия смазки к металлу - это результат комплексной работы: чистоты поверхности, ее микрорельефа, правильного выбора смазки и соблюдения технологии нанесения. На гладких и полированных металлических поверхностях, включая нержавейку, адгезия требует особого внимания к подготовке, потому что механическое зацепление исключено из уравнения и остаются только физико-химические и химические механизмы сцепления.
Начните с оценки состояния подложки: определите, новый ли это чистый металл, окрашенная поверхность или нержавейка. Затем последовательно удалите загрязнения, проведите обезжиривание, создайте оптимальный микрорельеф и проверьте совместимость смазки пробным нанесением на скрытом участке. Этот подход избавляет от разочарований и непредсказуемых результатов, а смазка работает ровно так, как она должна работать.