Резьбовое соединение под вибрацией, ударными нагрузками или температурными колебаниями саморазвинчивается, если не принять специальные меры. Сварка дорога и требует подготовки, шпонки усложняют конструкцию. Анаэробный фиксатор прочность обеспечивает через химическую полимеризацию в узком зазоре между витками резьбы - это надежное решение для металл-металл соединений, которое работает именно потому, что полимер затвердевает без доступа кислорода. Статья поможет инженерам и закупщикам правильно выбрать состав по параметрам, не ошибиться с прочностью и избежать типичных ошибок при применении.
Как работает анаэробный фиксатор и почему он фиксирует резьбу
Анаэробный фиксатор резьбы остается жидким на воздухе благодаря наличию в составе ингибитора кислорода.
Когда жидкость попадает в узкий металлический зазор между витками резьбы болта и гайки (или между резьбой в отверстии), кислород туда не проникает, ингибитор срабатывает, и полимеризация начинается. Состав затвердевает и образует полимерный слой толщиной несколько микрон, который предотвращает микросдвиги витков резьбы под вибрацией.
Именно поэтому анаэробный фиксатор прочность обеспечивает в условиях, когда крепеж работает под нагрузкой и вибрирует. Традиционные методы (шайба Гровера, контргайка) работают как пружинные стопоры, но не дают химической фиксации в самой резьбе. Фиксатор заполняет все микропустоты в резьбе и не позволяет крепежу ослабляться самостоятельно. Однако это решение работает только для металлических соединений, а не как универсальный клей для любых материалов.
Типы прочности и когда какой выбирать
На рынке есть три основных класса анаэробных фиксаторов по прочности: низкая, средняя и высокая.
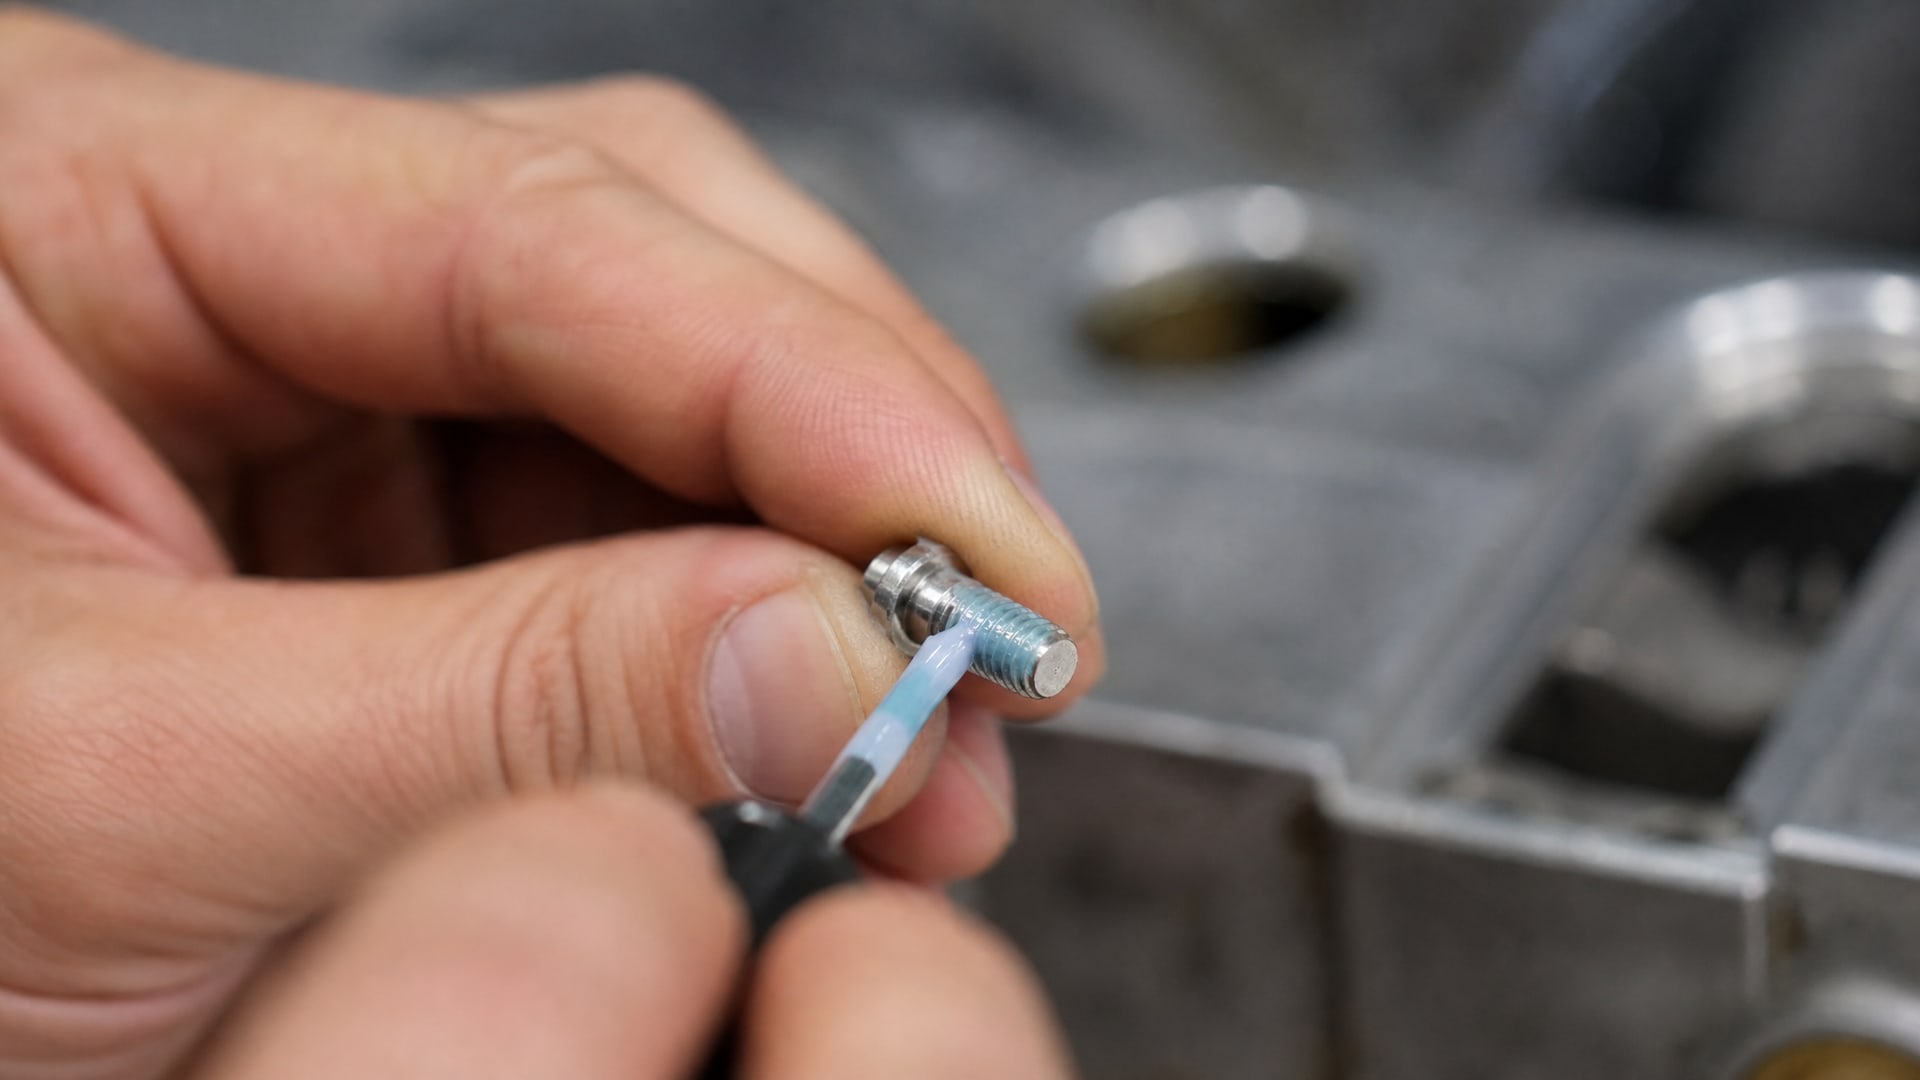
Каждый класс соответствует разным задачам и условиям.
Низкая прочность: для легких нагрузок и частого демонтажа
Составы низкой прочности дают момент откручивания около 5 Н·м и прочность на сдвиг примерно 8 МПа. Они подходят для мелкого крепежа, датчиков, контрольных пробок, где соединение часто надо разбирать. Такие фиксаторы держат сборку от самоотвинчивания под слабой вибрацией, но не требуют нагрева при демонтаже.
Средняя прочность: универсальный выбор для большинства узлов
Фиксатор резьбы средней прочности анаэробный - самый распространенный вариант на производстве. Он дает момент откручивания около 26 Н·м и прочность на сдвиг 15–20 МПа. Средняя прочность подходит для болтов, которые подвергаются вибрации и ударам, но при этом должны разбираться - например, крепеж коробок скоростей, насосов, редукторов. Соединение держится надежно, но при необходимости откручивается стандартным ключом без специального нагрева. Для разъемных соединений это оптимальный выбор, потому что не усложняет обслуживание и при этом защищает от самоотвинчивания.
Высокая прочность: для неразъемных и критичных соединений
Фиксатор резьбы анаэробный высокой прочности красный обеспечивает момент откручивания 40 Н·м и выше, прочность на сдвиг до 27,6 МПа. Его применяют, когда соединение не планируют разбирать или разбирают редко, и когда нагрузки на резьбу максимальные. При необходимости демонтажа потребуется нагрев до 200–250 °C. Высокопрочные составы используют в главных передачах, жестких валах, ответственных узлах машин.
Цвет (красный, синий, зеленый) - не гарантия прочности. Один производитель может выпустить синий состав высокой прочности, другой - красный состав средней. Всегда смотрите технический лист: там указаны реальные моменты откручивания и значения прочности на сдвиг.
Температурные диапазоны: как не ошибиться при выборе для нагруженных узлов
Стандартные анаэробные фиксаторы работают в диапазоне −55 °C до +150…+180 °C.
Это подходит для большинства узлов - коробок передач, редукторов, насосов, работающих при нормальной температуре масла. Но если узел нагревается выше, нужно выбирать специальный высокотемпературный состав.
Высокотемпературные фиксаторы сохраняют работоспособность вплоть до +350 °C и дают прочность на сдвиг 27,6 МПа при этой температуре. Они применяются в турбокомпрессорах, выпускных коллекторах, узлах на контакте с горячим маслом. Если положить обычный состав в соединение, которое нагревается до 200 °C, полимер размягчится и соединение ослабится - фиксирующий эффект потеряется.
Перед выбором проверьте рабочую температуру узла и верхний предел фиксатора по техлисту. Даже 10–20 °C выше допустимого - это риск. Если сомневаетесь, берите высокотемпературный состав: цена немного выше, но надежность гарантирована.
Время полимеризации: как правильно спланировать сборку и нагрузку
Анаэробные фиксаторы полимеризуются в два этапа.
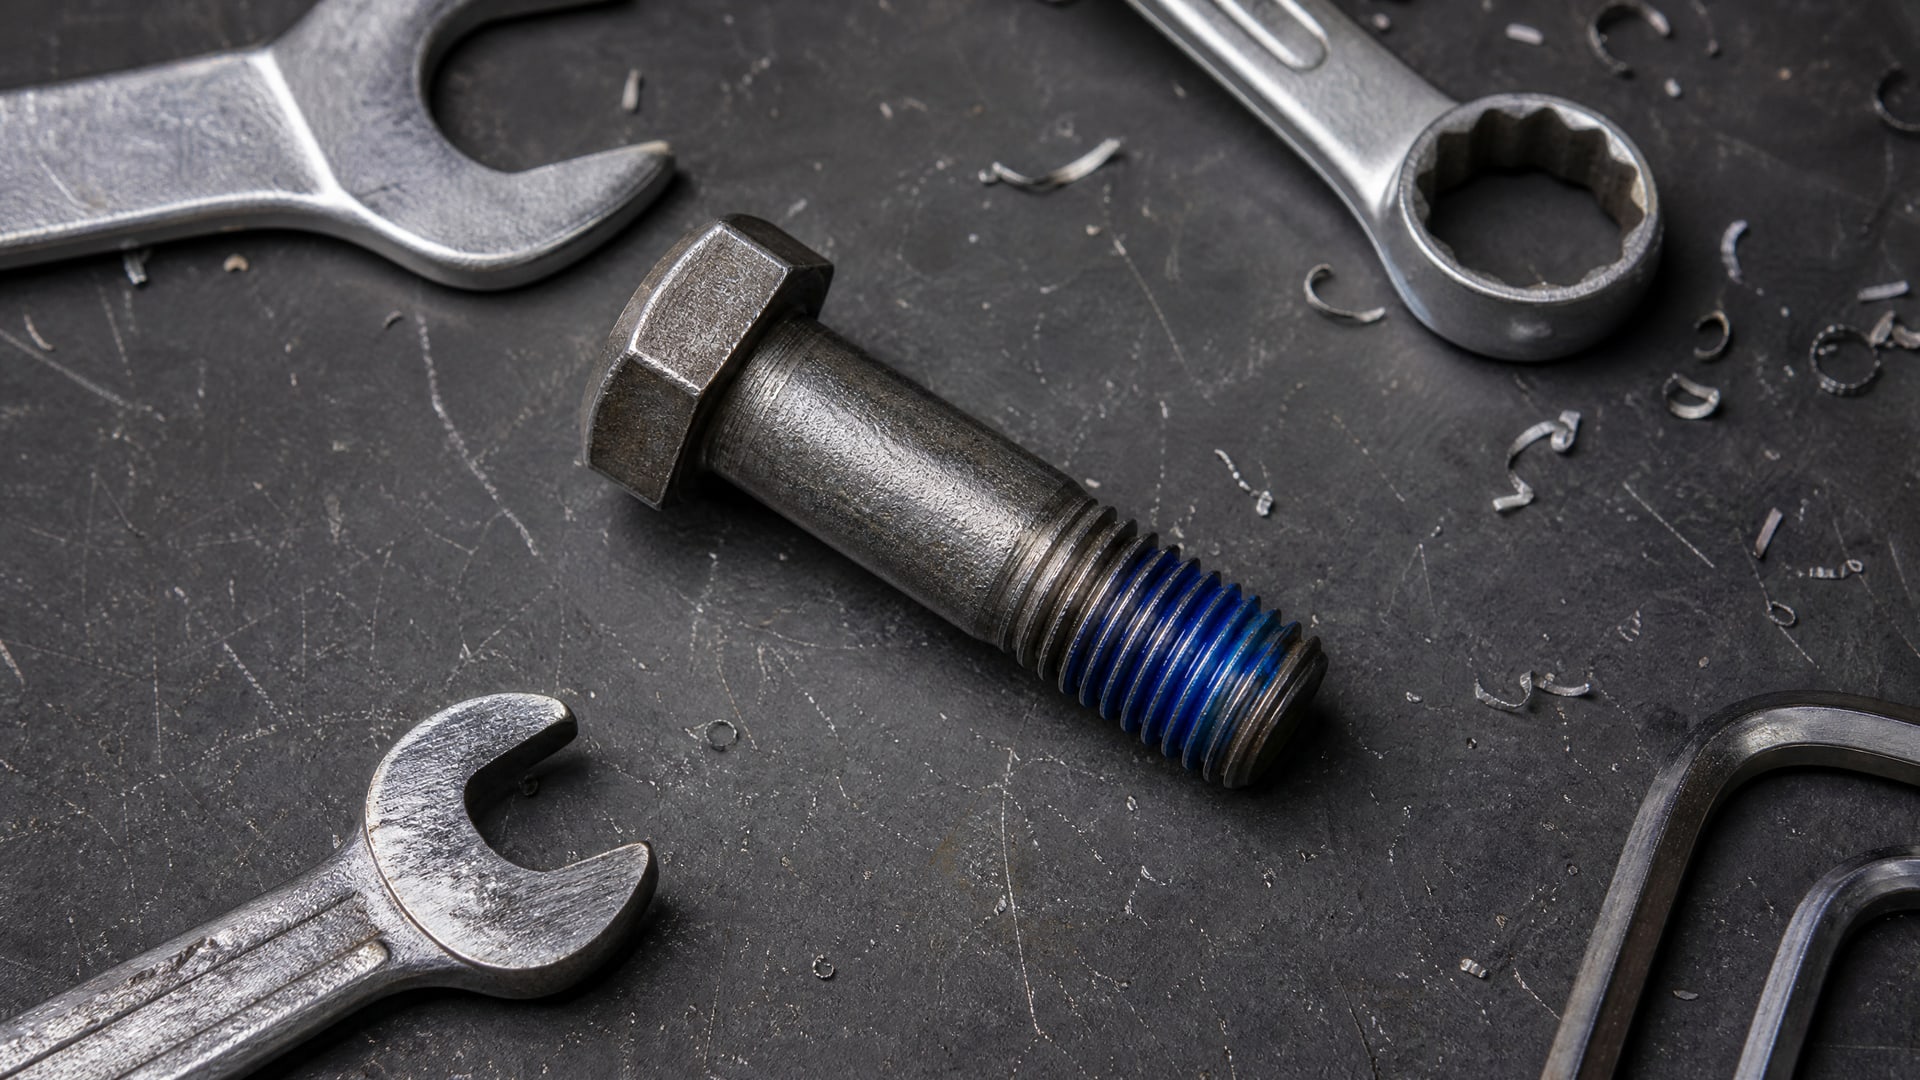
На первом этапе, через 5–40 минут, состав достаточно затвердевает, чтобы соединение держалось и его можно было переместить. Это первичная фиксация, но она еще не окончательная. На втором этапе, через 24 часа, полимер набирает полную расчетную прочность. Некоторые составы достигают максимума только через 48 часов.
Это означает, что соединение нельзя нагружать сразу после сборки. Если болт закручен днем, работать с ним под нагрузкой безопасно не раньше чем на следующий день. Если нагрузить узел через час-два, фиксирующий слой еще мягкий и может деформироваться, не обеспечив нужную прочность.
На практике это влияет на производственный цикл: либо собирают соединение и дают ему «вежать» 24 часа перед отправкой, либо на этапе разработки конструкции делают припуск на время отверждения. Для сборки линий и оборудования всегда планируйте ночь простоя после применения фиксатора.
Крепление резьбы вибрация: почему анаэробный фиксатор эффективнее механических стопоров
Вибрация - главный враг резьбового соединения.
Под повторяющимися колебаниями болт ослабляется даже при правильном моменте затяжки, потому что происходит микросдвиг витков. Шайба Гровера или контргайка замедляют процесс, но не останавливают его полностью: они работают только если упругость пружины еще сохраняется.
Анаэробный фиксатор прочность против вибрации обеспечивает принципиально иначе. Полимер заполняет щели между витками и не дает им смещаться относительно друг друга. Даже при интенсивной вибрации микроподвижек не происходит, потому что полимерный слой постоянно сопротивляется этому. Исследования показывают, что крепеж, обработанный фиксатором средней или высокой прочности, выдерживает в несколько раз больше циклов вибрации, чем крепеж только с механическими стопорами.
Для узлов, которые работают в условиях постоянной вибрации - конвейеры, вибросита, молотилки - анаэробный фиксатор часто становится обязательным элементом технологии сборки. Даже если есть гровер, добавление фиксатора повышает надежность на порядок. Это особенно важно на линиях, где отказ крепежа приводит к остановке производства.
Практическая подготовка и сборка: от очистки до контроля
Эффективность анаэробного фиксатора зависит не только от выбора состава, а и от того, как подготовлено соединение.
Несоблюдение технологии может свести все преимущества на нет.
Очистка металла
Перед нанесением фиксатора болт и резьбовое отверстие (или гайка) обязательно очищают от грязи, пыли, окислов и масла. Масло - главный враг анаэробных фиксаторов: оно создает пленку между металлом и полимером, и адгезия теряется. Используйте обезжириватель или протрите ветошью, смоченной в растворителе. После этого дайте поверхности высохнуть.
Если резьба ржавая, слегка пройдитесь по ней щеткой или наждачной бумагой - удалите оксид, чтобы открыть чистый металл. Анаэробный фиксатор прочность обеспечивает именно на чистом металле, а не на пленке ржавчины.
Нанесение
Фиксатор наносят тонкой пленкой на несколько витков резьбы болта или на стенку отверстия. Не нужно мазать половину болта - достаточно 2–3 витков. Излишки удаляют перед затяжкой чистой тряпкой или не удаляют, если это конструктивно допустимо; главное - чтобы фиксатор оказался именно в резьбе, а не снаружи.
Затяжка и ориентирование
Болт затягивают с правильным моментом, указанным в конструкции. Момент затяжки и прочность фиксатора - разные параметры: первый зависит от диаметра болта и материала, второй - от выбранного состава. После затяжки болт можно слегка провернуть (на 1–2 оборота) - это помогает фиксатору распределиться равномерно по резьбе.
Время перед нагрузкой
После сборки дайте соединению время на первичную фиксацию (5–40 минут, в зависимости от состава и температуры окружающей среды). Затем еще желательно 24 часа до полной нагрузки. На практике это означает, что сборку планируют с учетом ночного простоя.
Зазор между резьбами
Анаэробные фиксаторы работают лучше всего при зазоре примерно 0,25–0,3 мм. Если зазор слишком большой (например, грубая резьба, плохой допуск), фиксатор может не заполнить все щели и прочность будет ниже ожидаемой. Если зазор почти нулевой (очень тонкие витки, плотная посадка), фиксатор может просто не попасть туда. Обычно при стандартной метрической резьбе это не проблема, но на нестандартных соединениях стоит проверить.
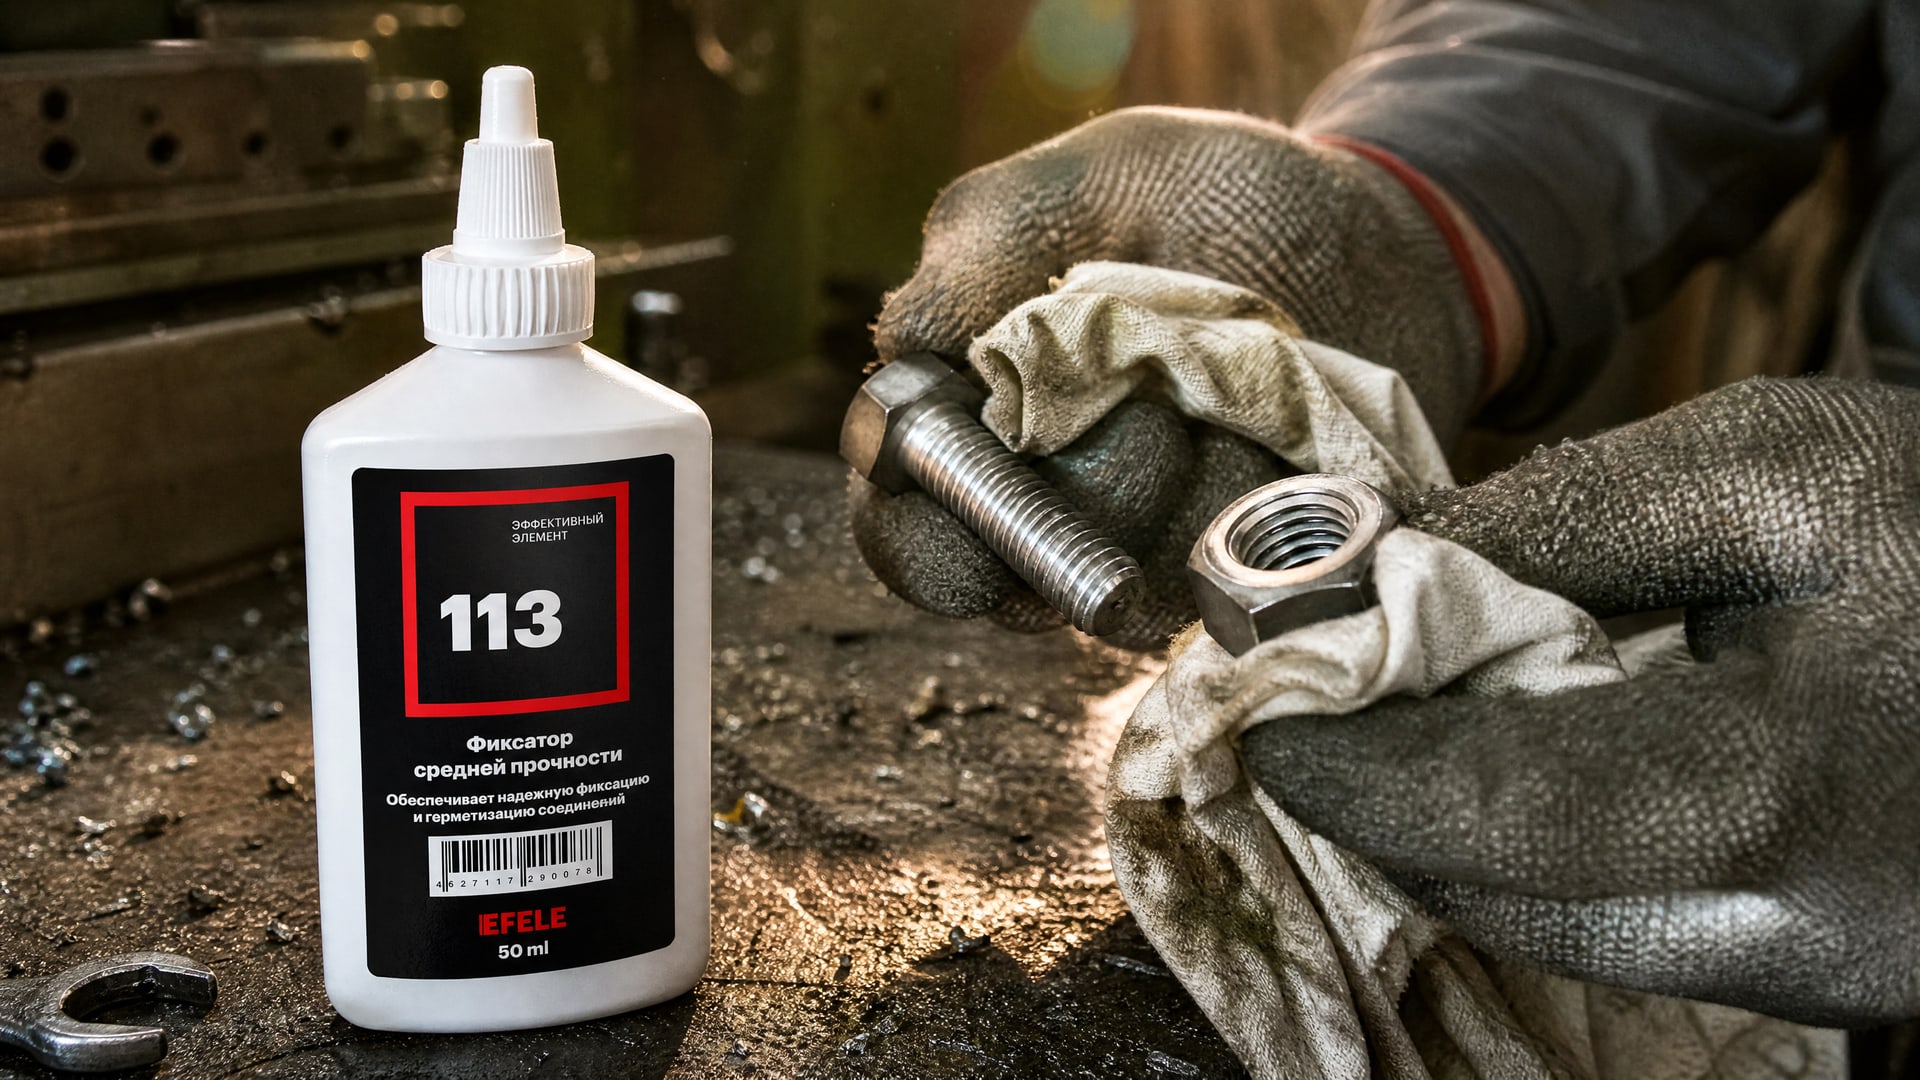
Для резьбовых соединений, которые могут подвергаться вибрациям и требуют возможности демонтажа, подойдет анаэробный фиксатор EFELE 113 средней прочности. Он обеспечивает надежную фиксацию при вибрации и не требует экстремального нагрева при разборке, что удобно при плановом техническом обслуживании.
Упрочнение резьбовых соединений: комбинированные методы и их эффективность
Один анаэробный фиксатор - это уже значительный прирост прочности, но в особо ответственных узлах его комбинируют с другими методами.
Фиксатор + правильный момент затяжки
Правильный момент затяжки - основа долговечности соединения. Если болт недотянут, он раскручивается быстро. Если перетянут, металл пластически деформируется и теряет упругость, теряется предварительное натяжение. Анаэробный фиксатор работает лучше всего, когда болт затянут в пределах нормы: тогда он сохраняет предварительное натяжение и добавляет к нему химическую фиксацию.
Фиксатор + контргайка или шайба
Для критичных узлов применяют и фиксатор, и контргайку. Контргайка работает как механический стопор, фиксатор - как химический. Вместе они дают дублирующую защиту: даже если одна система откажет (например, пружина шайбы потеряет упругость), вторая еще держит соединение.
Фиксатор + наружное крепление
В некоторых случаях соединение дополнительно фиксируют снаружи: например, приваривают болт к детали, наносят краску или лак поверх затянутого болта (это позволяет визуально заметить откручивание). Это методы доп. страховки, применяются редко, только в самых ответственных конструкциях.
На большинстве производств анаэробный фиксатор работает как самостоятельное решение, без дополнительных механических стопоров. Этого достаточно, если выбран правильный класс прочности и соблюдена технология сборки.
Типичные ошибки при выборе и применении
Много отказов в поле вызваны не плохим фиксатором, а неправильным его подбором или применением.
Вот типичные ошибки.
Ошибка 1: выбор по цвету. Красный цвет часто ассоциируется с высокой прочностью, но на самом деле цвет - это просто краситель и не гарантирует ничего. Один производитель делает красный состав средней прочности, другой - красный состав низкой. Всегда смотрите техлист: там указаны моменты откручивания и прочность на сдвиг в МПа. Это и есть реальный класс.
Ошибка 2: использование высокопрочного состава для разборных узлов. Если выбрать фиксатор резьбы анаэробный высокой прочности красный для соединения, которое надо разбирать ежемесячно, демонтаж превращается в пытку: потребуется либо нагреть болт до 200+ градусов, либо просто срезать его. Для разборных узлов берите среднюю прочность - она дает надежную фиксацию и при этом разбирается обычным ключом.
Ошибка 3: нагрузка соединения сразу после сборки. Если собрали узел с фиксатором с утра и к полудню включили машину, полимер еще не полимеризовался полностью. Под нагрузкой он может деформироваться и не обеспечить нужную прочность. Полная прочность только через 24 часа.
Ошибка 4: применение фиксатора на неочищенную резьбу. Масло, грязь или ржавчина - барьер между металлом и фиксатором. Адгезия теряется, прочность минимальная. Всегда предварительно очищайте соединение.
Ошибка 5: выбор состава без учета температуры. Обычный фиксатор при 200 °C размягчается и перестает держать. Если узел нагревается, нужен высокотемпературный состав, рассчитанный на эту температуру.
Ошибка 6: использование анаэробного фиксатора не в резьбе. Анаэробный фиксатор работает именно в узком зазоре металл-металл. Если попытаться приклеить им что-то на открытом воздухе или на пластик, результат будет слабым. Это не универсальный клей.
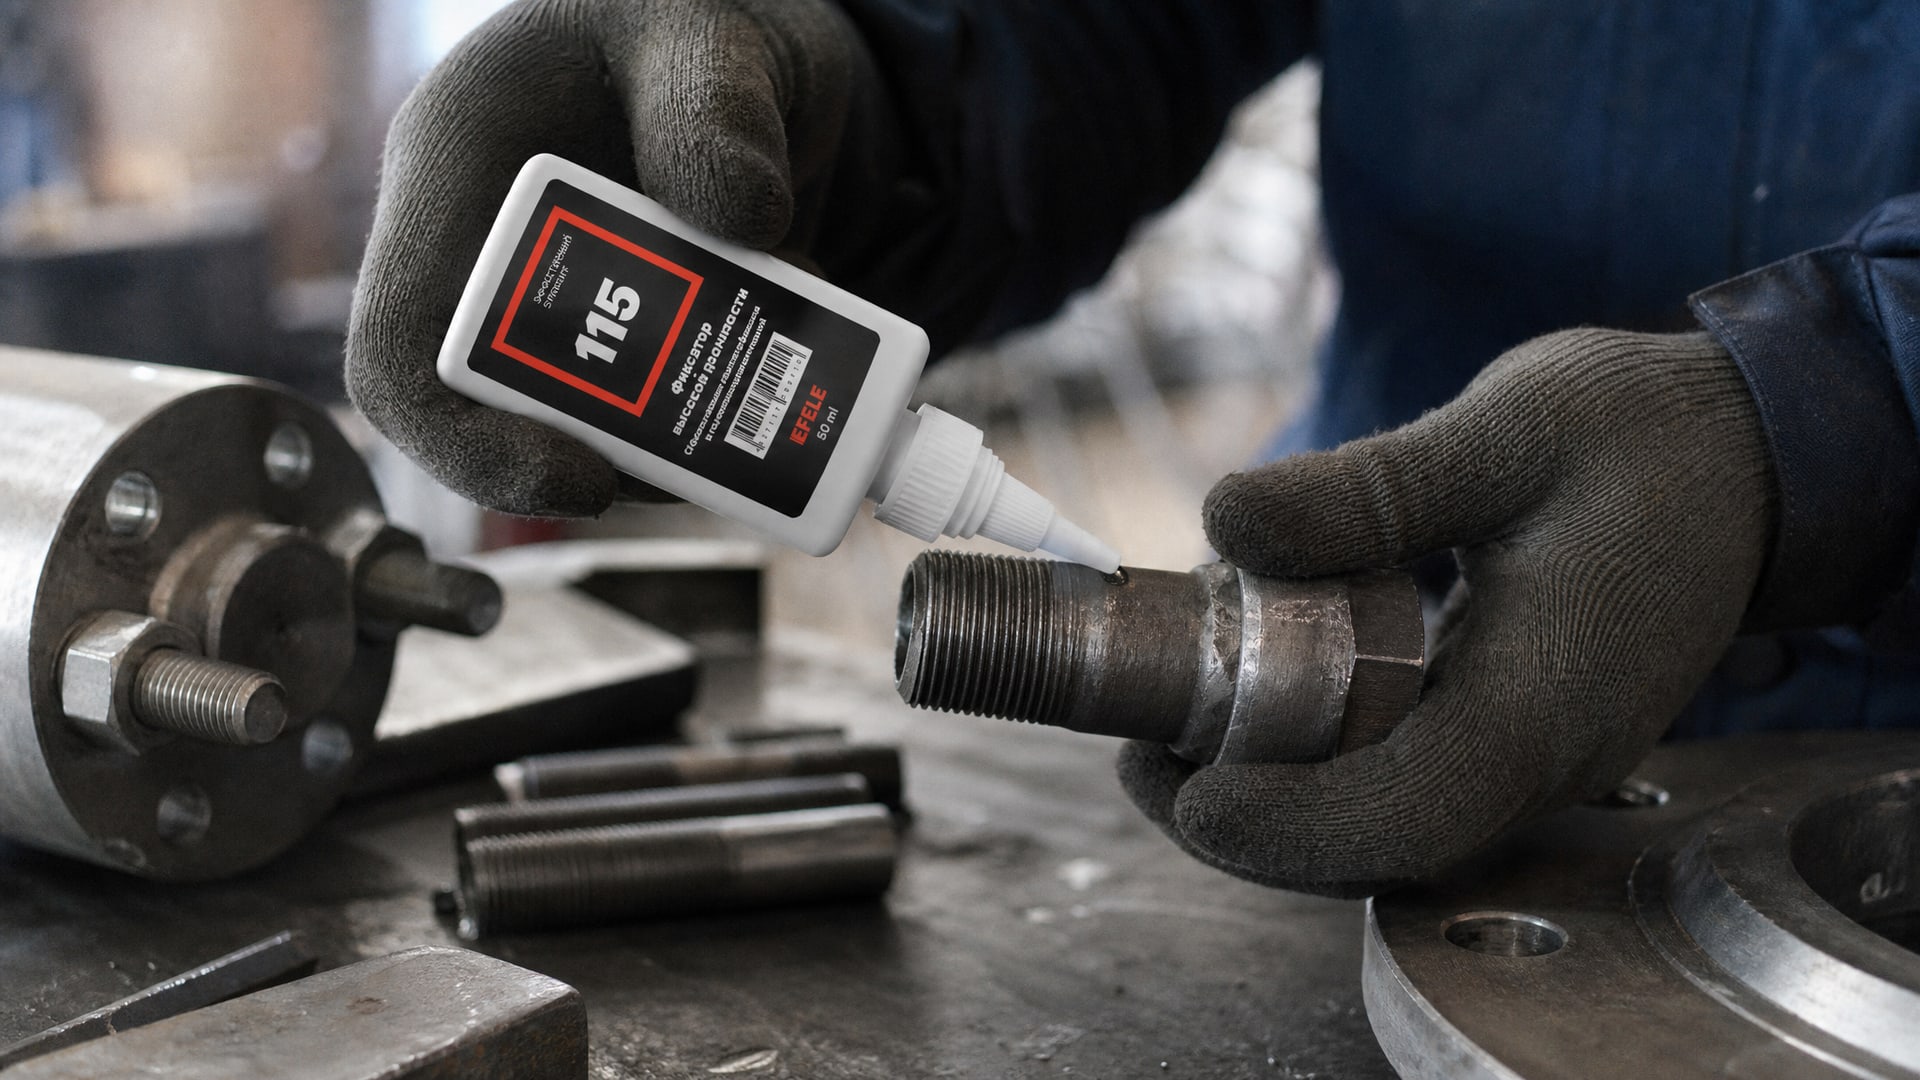
В случаях, когда требуется максимальная прочность и соединение не планируется часто разбирать, рекомендуется использовать высокопрочный анаэробный фиксатор EFELE 115. Он обеспечивает момент откручивания 40+ Н·м и применяется в главных передачах, валах и других ответственных узлах машин, где надежность критична.
Часто задаваемые вопросы
Какой фиксатор выбрать для узла с вибрацией?
Для узлов с вибрацией подходит фиксатор резьбы средней прочности анаэробный с прочностью на сдвиг 15–20 МПа и моментом откручивания 26 Н·м. Если нагрузки экстремальные (молотилка, вибросито), рассмотрите высокопрочный состав. Главное - смотреть на параметры в техлисте, а не на цвет.
Можно ли использовать фиксатор при температуре выше 150 °C?
Обычные составы работают до 150–180 °C. Если узел горячее, нужен специальный высокотемпературный фиксатор (на +350 °C). Проверьте верхний предел в техлисте. Превышение даже на 20 °C может привести к размягчению полимера и потере фиксации.
Как долго ждать перед нагрузкой на соединение?
Первичная фиксация наступает через 5–40 минут. Полная рабочая прочность формируется за 24 часа. На практике это означает, что соединение нельзя нагружать сразу. Лучше собирать узел с вечера и включать его на следующий день.
Отличаются ли анаэробные фиксаторы по составу или это просто разный цвет?
Разный цвет - это просто краситель. Реально отличаются компоненты полимера, ингибиторы и добавки, которые определяют прочность, температурный диапазон и время полимеризации. Это видно только из техлиста, а не из цвета. Два красных фиксатора разных производителей могут иметь совершенно разные свойства.
Что делать, если соединение ослабилось через несколько месяцев?
Может быть несколько причин: фиксатор был нанесен на грязное или масляное соединение (адгезия была плохая); соединение работает выше допустимой температуры; момент затяжки был неправильный; или узел испытывает экстремальную вибрацию, которая требует более высокопрочного состава. Разберите соединение, очистите его, выберите подходящий фиксатор и соберите заново.
Заключение
Анаэробный фиксатор прочность резьбового соединения обеспечивает через химическую полимеризацию в зазоре между витками. Это эффективная альтернатива сварке и механическим стопорам, которая надежно защищает от самоотвинчивания под вибрацией и температурными колебаниями. Ключ к успеху - не путать классы прочности по цвету, а выбирать состав по реальным параметрам (момент откручивания, прочность на сдвиг, температурный диапазон), соблюдать технологию сборки (очистка, сухость, первичная фиксация) и планировать полную полимеризацию за 24 часа перед нагрузкой.
Следующий шаг: возьмите техлист подходящего анаэробного фиксатора для вашего узла, проверьте верхний температурный предел и момент откручивания, подготовьте соединение (очистка, обезжиривание), нанесите состав на 2–3 витка резьбы и дайте ему полимеризоваться 24 часа перед включением узла под нагрузку. Таким образом вы гарантируете, что крепеж больше не раскрутится.