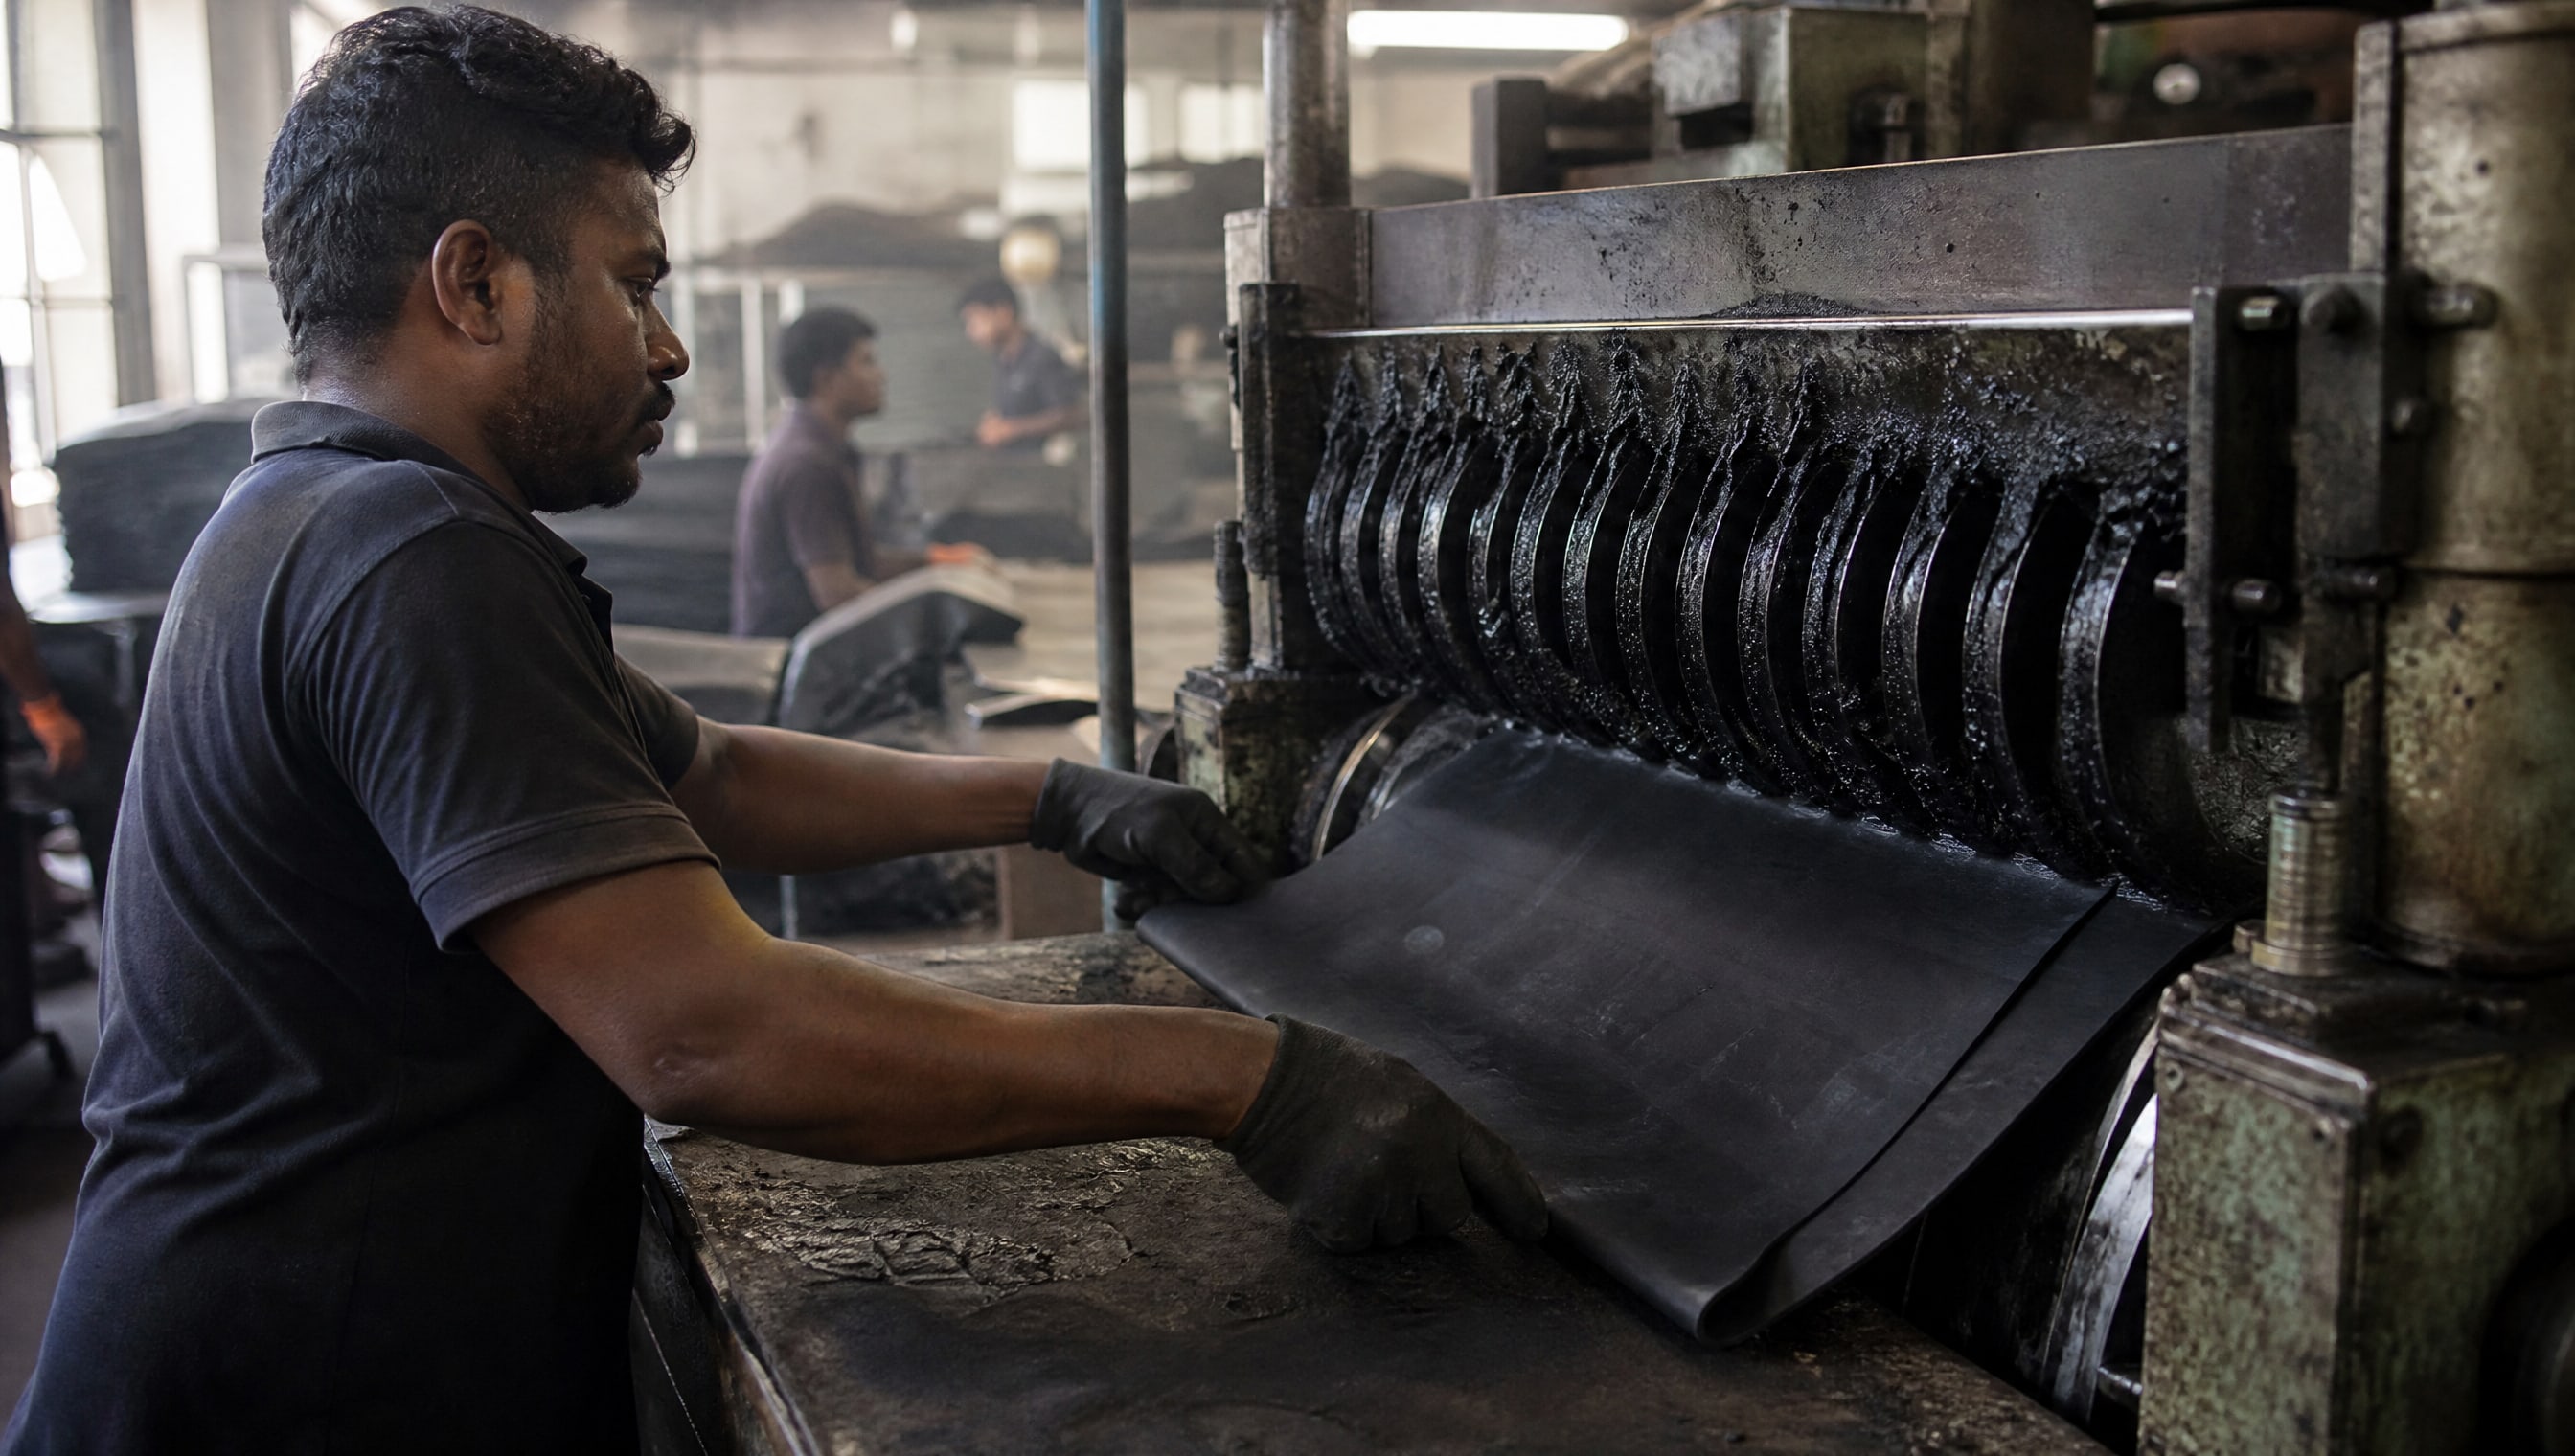
Резка резины и полимерных материалов часто создает две одновременные проблемы: режущая кромка ножа нагревается из-за трения, а сам материал липнет к поверхности инструмента, образуя нагар и ускоряя износ. Решение лежит не в смазке, которую смывает тепло и текучесть материала, а в твердом антифрикционном покрытии, которое образует на ноже невидимый разделительный слой. Такое покрытие работает как вторая кожа инструмента: оно снижает коэффициент трения, предотвращает прилипание резины к металлу и увеличивает ресурс ножа в 1,5–6,0 раза в зависимости от условий. Статья рассчитана на инженеров, технических специалистов и снабженцев, которые подбирают инструмент и материалы для операций резки эластомеров и полимерных материалов.
Как трение и налипание разрушают режущий инструмент
При резке резины возникает локальный нагрев в зоне контакта кромки ножа с материалом.
Резина, как вязко-пластичный материал, при нагреве становится еще более текучей и прилипает к металлу. Молекулы каучука и наполнителей адгезируют (цепляются) к поверхности стали или другого материала основы ножа, образуя слой нагара. Этот нагар:
увеличивает фактический размер режущей кромки, отчего нож начинает резать не как лезвие, а как тупой скребок;
создает дополнительное трение, которое еще больше разогревает инструмент и материал;
заставляет оператора прилагать больше силы, ускоряя процесс усталости и хрупкого излома ножа.
Коэффициент трения при контакте нетокопроводящей резины со сталью может доходить до 0,4–0,6; при добавлении налипания этот показатель растет. Обычные жидкие смазки в этом случае не помогают: они либо вымываются пластичным материалом, либо окисляются и испаряются под действием температуры. Вот почему нужна не смазка, а твердое антифрикционное покрытие, которое остается на поверхности ножа и работает как тонкий, но прочный барьер.
Антифрикционные и антиадгезионные покрытия: в чем разница
Оба типа покрытий решают задачу трения, но акцент разный.
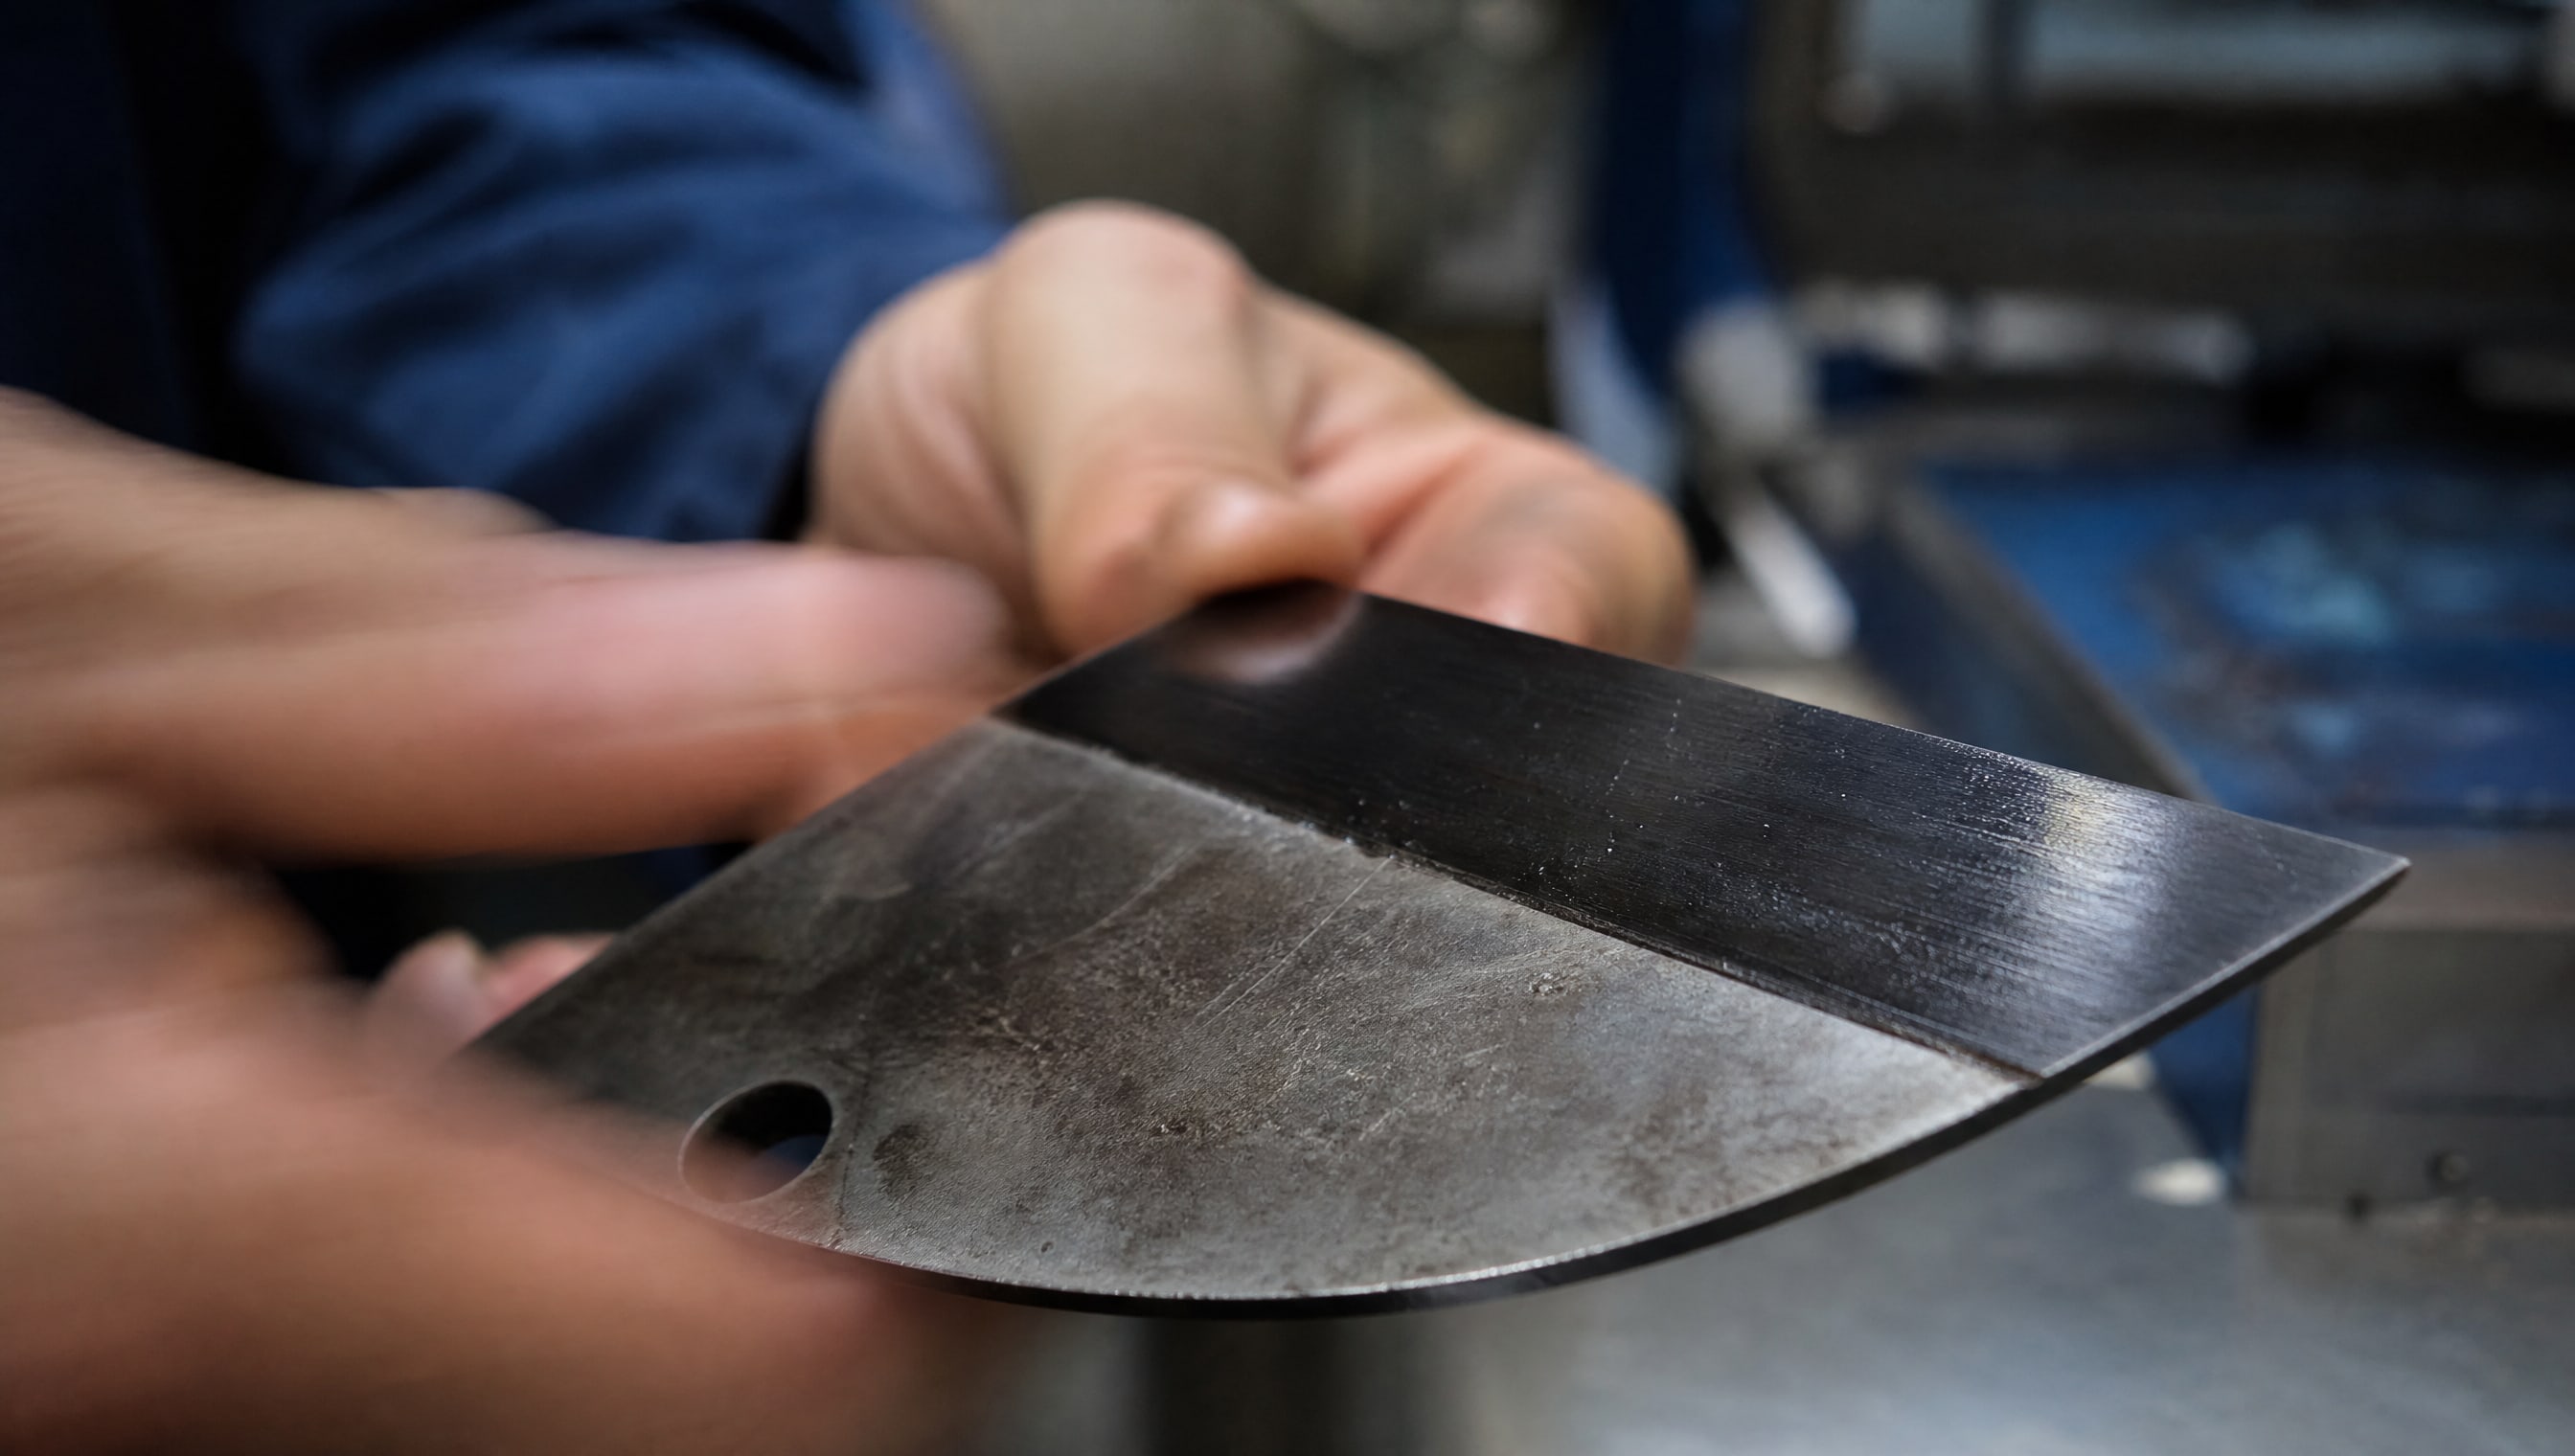
Антифрикционные покрытия - это слои, которые понижают коэффициент трения между поверхностями. Они имеют высокую твердость (от 3000 до 4200 HV в зависимости от материала), но при этом остаются мягче основы ножа. Такая разница твердости заставляет материал скользить по покрытию, а не заедать. Популярные антифрикционные системы:
TiAlN: твердость 3200 HV, коэффициент трения 0,55, рабочая температура до 800 °C;
TiAlN SuperA: твердость 3400 HV, коэффициент трения 0,6, температура до 900 °C;
AMT: твердость 4000 HV, коэффициент трения 0,3, температура до 1200 °C.
Антиадгезионные покрытия - это системы, которые образуют на поверхности инструмента явный разделительный слой, предотвращающий прилипание полимера к металлу. Такое покрытие работает в диапазоне от −50 °C до +350 °C и специально разработано для горячих ножей и пресс-форм. Антиадгезионное покрытие часто содержит низкофрикционные добавки (например, графит или MoS₂), которые снижают адгезию вязких материалов к металлу.
Для резки резины оптимален комбинированный подход: покрытие должно одновременно снижать трение и предотвращать налипание. Это значит, что коэффициент трения должен быть не выше 0,4, твердость - не менее 3000 HV, и обязательно хорошая адгезия к основе ножа.
Технические параметры и выбор по рабочим условиям
При выборе антифрикционного покрытия для резки резины нужно смотреть на четыре ключевых показателя.
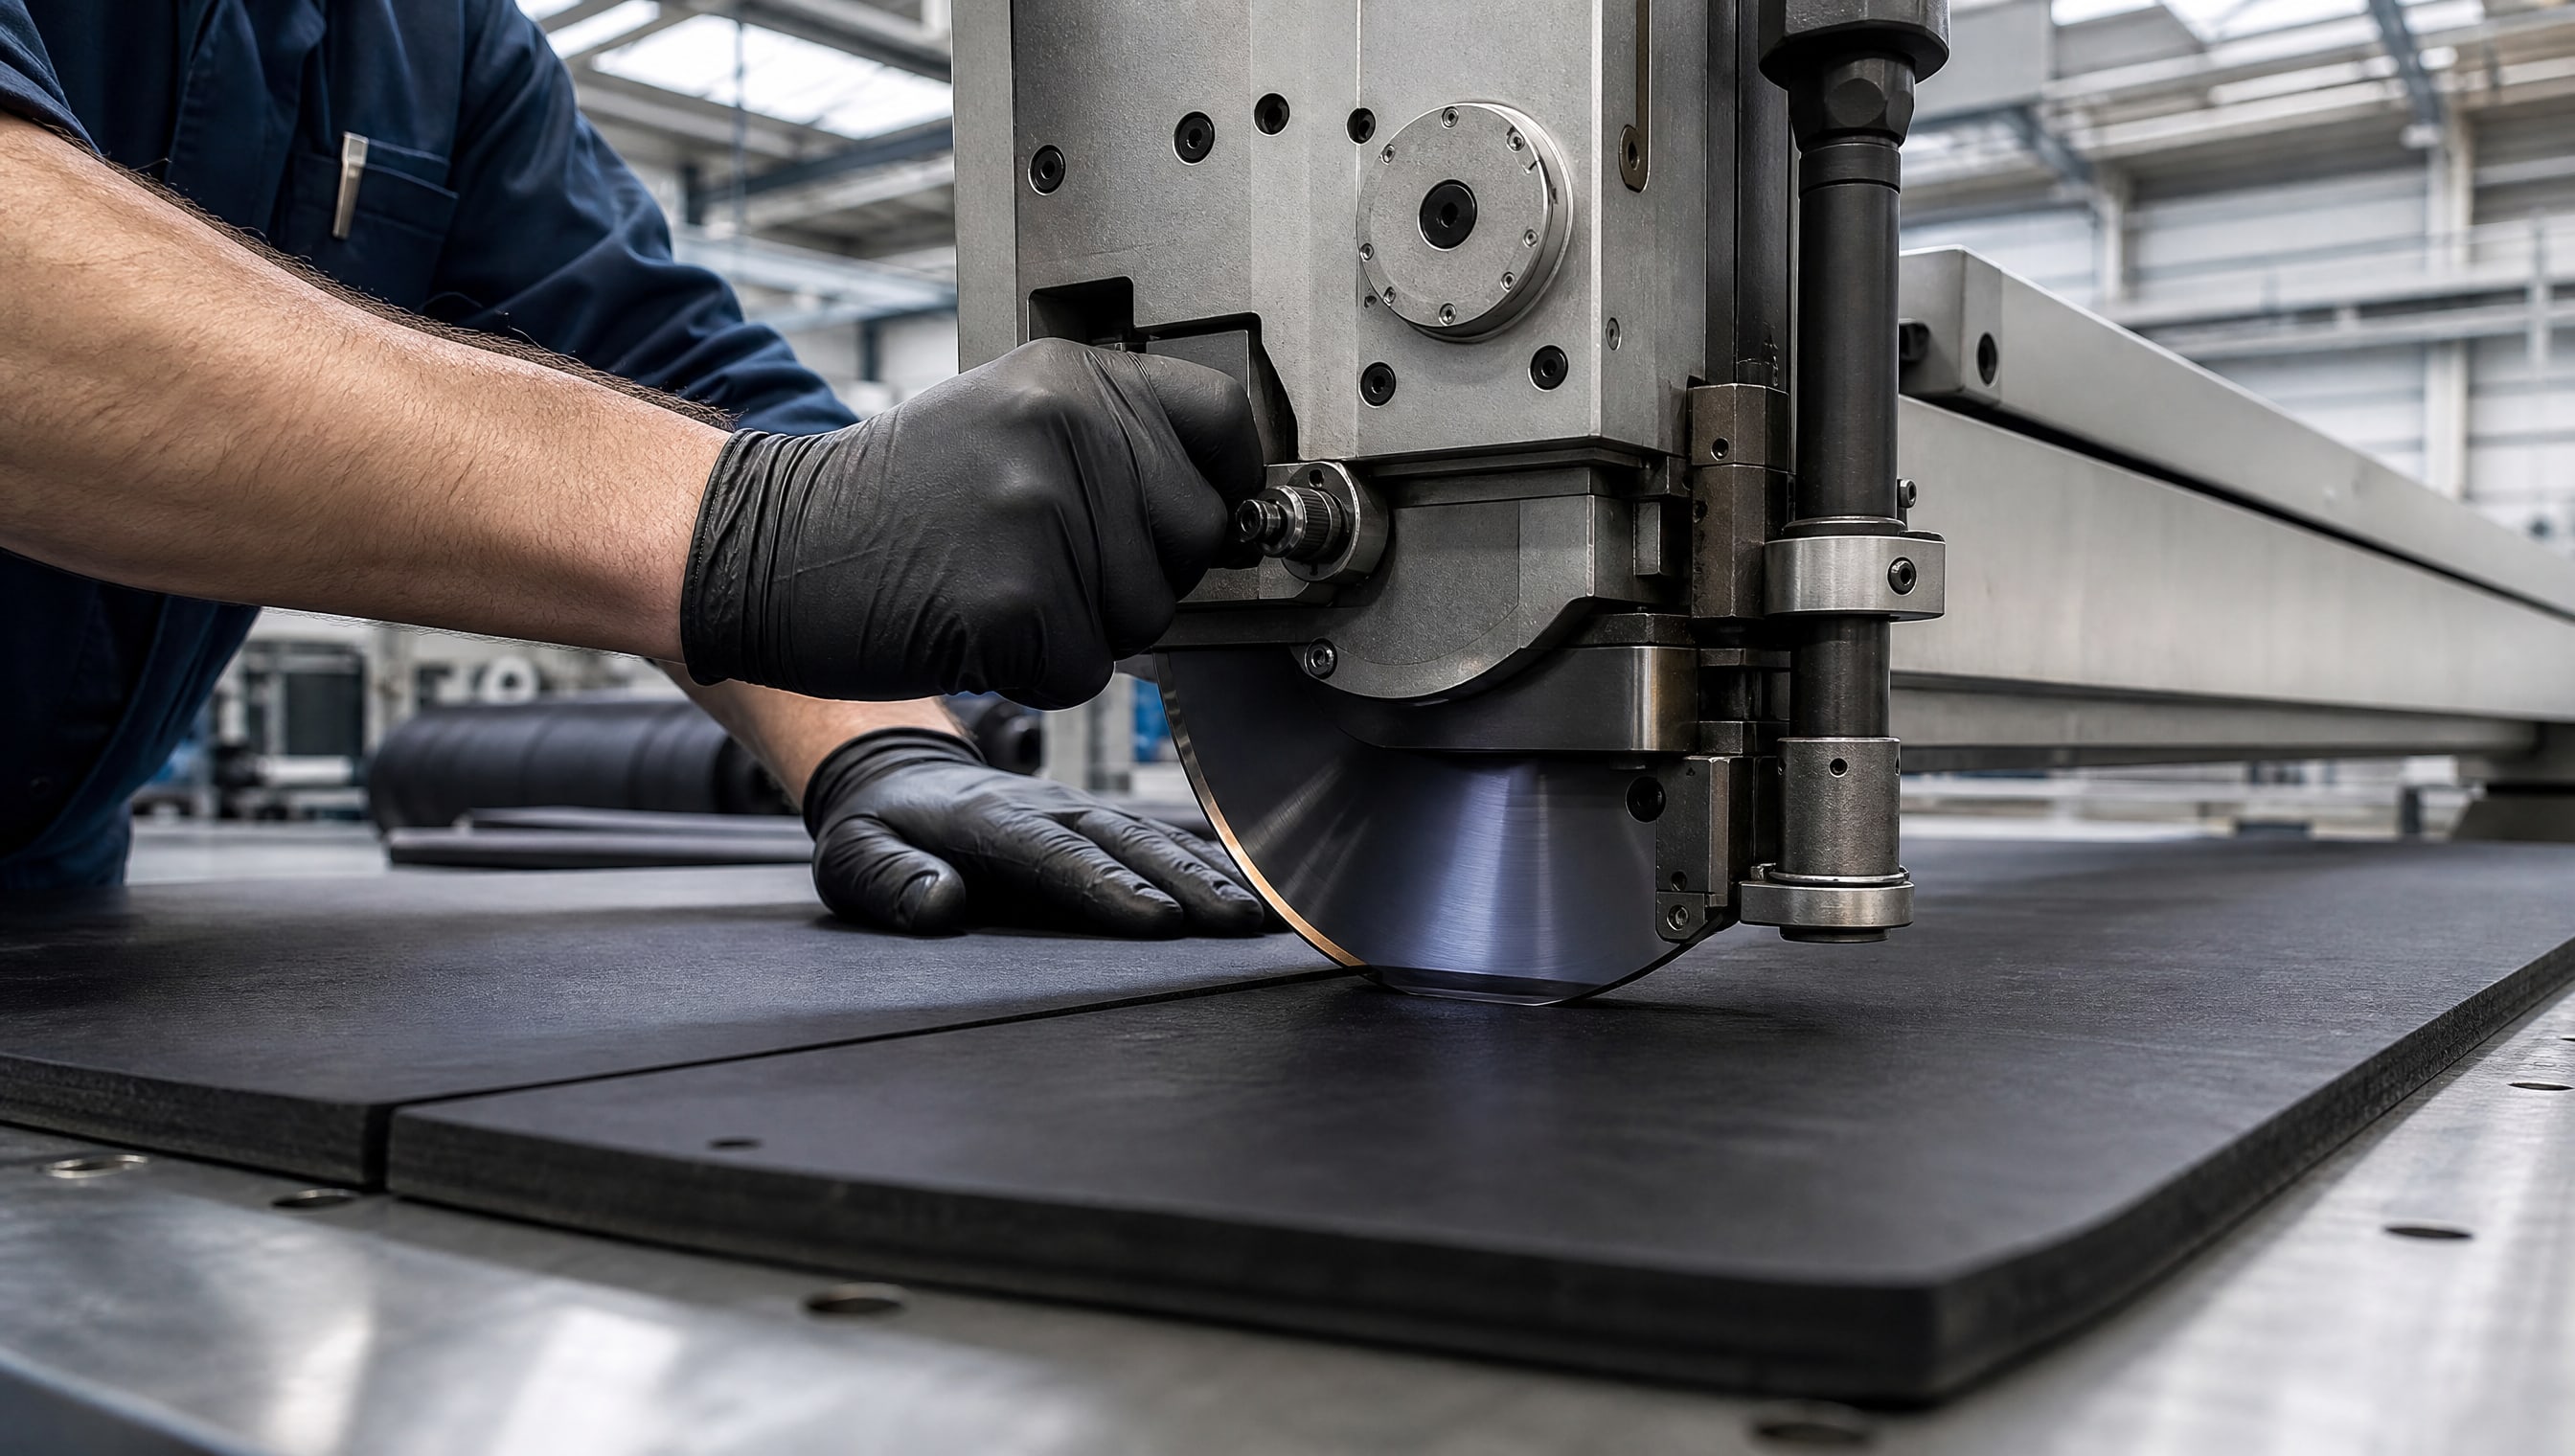
1. Коэффициент трения (µ)
Это показатель скольжения материала по поверхности. Чем ниже коэффициент, тем меньше нагрева и сопротивления. Для резки налипающих материалов нужен коэффициент не выше 0,3–0,4:
TiN: µ = 0,25 (очень низкое трение, универсально);
TX-S: µ = 0,25 (низкое трение, высокотемпературное);
TiAlN: µ = 0,55 (среднее трение, баланс твердости и фрикции);
Carbo (покрытие на основе углерода): µ < 0,1 (минимальное трение, но применяется на холодном инструменте).
Для резки резины лучше выбирать покрытия с µ = 0,25–0,3.
2. Твердость (HV)
Твердость защищает покрытие от механического износа и царапин. Но она не главная характеристика: важнее все же низкое трение и адгезия. Диапазон для резки резины - от 3000 до 4200 HV. Покрытия типа AMR и AMT (твердость 4000–4200 HV) подходят для более агрессивных условий, но требуют хорошей подготовки подложки.
3. Толщина слоя
Антифрикционные покрытия наносятся тонким слоем, обычно 2–6 мкм:
Переслой больше 6 мкм избыточен и может привести к отслаиванию; недостаточный слой не даст нужного эффекта.
4. Температура работы
Для резки горячей резины и полимеров критична термостойкость покрытия:
| Покрытие | Макс. температура, °C | Рабочий диапазон | Применение |
|---|
| TiN | 500 | Холодная резка, низкие скорости | Универсальный инструмент |
| TiAlN | 800 | Средняя резка с нагревом | Резка резины на умеренных скоростях |
| TX-S, AML | 800 | Резка полимеров, среднее тепловыделение | Горячие ножи для пленок |
| AMR, AMT | 1000–1200 | Высокоскоростная резка, сильный нагрев | Резка толстой резины и каучука |
| Антиадгезионное покрытие | 350 | −50…+350 °C | Горячие прессформы, ножи для полимеров |
Как антифрикционное покрытие предотвращает налипание и увеличивает ресурс
Режимы работы инструмента с антифрикционным покрытием кардинально отличаются от голого ножа.
Вот три механизма, которые работают одновременно.
Механизм 1: Разделительный слой
Антифрикционное покрытие образует на поверхности ножа микроскопический разделительный барьер, который молекулы резины не могут пробить. Вместо того чтобы прилипать к стали, каучук скользит по низкофрикционной пленке. На микроскопическом уровне это похоже на контакт не металла с резиной, а пластика с пластиком - адгезия резко падает.
Механизм 2: Снижение локального нагрева
Коэффициент трения напрямую связан с количеством выделяемого тепла. Если µ = 0,25 вместо 0,5, то тепловыделение уменьшается вдвое. Это значит, что резина остается более хладнокровной, не размягчается настолько, чтобы налипать, и процесс остается управляемым. Ножи с TiN, TX-S или другими низкофрикционными покрытиями остаются на 30–50 °C прохладнее, чем без покрытия.
Механизм 3: Сохранение остроты кромки
Без покрытия нож быстро матируется налипанием и становится неэффективным. С антифрикционным покрытием кромка остается острой дольше, потому что не образуется нагар, который царапает и вмерзает в микронеровности. Стойкость инструментов с антифрикционным покрытием может быть в 1,5–6,0 раза выше, в зависимости от материала резины и режима резки.
На практике это означает, что ножи с покрытием требуют переточки реже, окончательный брак за счет задиров и неровностей резко снижается, и производительность участка растет.
Подготовка ножа и нанесение покрытия
Успех антифрикционного покрытия на 70% зависит от подготовки поверхности ножа, на 30% - от самого покрытия.
Этап 1: Чистка и обезжиривание
Нож должен быть очищен от масляной пленки, окиси и механических загрязнений. Любой остаток смазки или ржавчины под покрытием приведет к его отслаиванию. Используется механическая абразивная очистка (щетка по металлу, абразивный материал) или химическое обезжиривание.
Этап 2: Активация поверхности
Для улучшения адгезии покрытия к основе ножа поверхность часто обрабатывают ионными пучками или обогащают водородом в вакуумной камере. Некоторые ножи перед покрытием подогревают до 200 °C - это увеличивает подвижность молекул на поверхности и улучшает сцепление покрытия с основой.
Этап 3: Нанесение покрытия
Антифрикционные покрытия наносятся в вакуумной камере методом физического осаждения (PVD) или химического осаждения (CVD). При комнатной температуре контролируется толщина слоя (2–6 мкм) и его однородность. Процесс занимает 2–4 часа в зависимости от типа покрытия.
Этап 4: Контроль качества
Перед использованием покрытие проверяется на сцепление с основой (адгезия), толщину слоя, микротвердость и отсутствие микротрещин. Плохое покрытие начнет отслаиваться в течение первых часов работы.
Когда ножи с покрытием поступают на участок резки, их не нужно смазывать дополнительно и не нужно протирать перед использованием - они готовы к работе сразу.
Применение в различных условиях резки резины
Антифрикционные покрытия универсальны, но выбор типа покрытия зависит от конкретной операции.
Холодная резка эластомеров (вулканизированная резина, каучук)
Температура в зоне резки не превышает 200–300 °C. Подходят покрытия с низким трением и универсальной температурной стойкостью:
TiN (коэффициент трения 0,25, температура до 500 °C);
TiAlN (коэффициент трения 0,55, температура до 800 °C).
Эти ножи режут сырую резину, каучуковые шланги, прокладки, ремни.
Горячая резка и формование полимеров
При работе с горячими прессформами и ножами для резки мягких полимеров температура поднимается до 350 °C и выше. Тут нужны высокотемпературные покрытия с явной антиадгезией:
TX-S, AML (температура до 800 °C, коэффициент трения 0,25–0,3);
AMT (температура до 1200 °C, коэффициент трения 0,3);
Специализированные антиадгезионные покрытия (рабочий диапазон −50…+350 °C для горячих ножей).
Такие ножи используются на линиях резки мягких полимеров, формования резины, отделки готовых изделий.
Резка слоистых композитов и армированной резины
Если в резине есть текстильный или стеклянный корд, нож испытывает не только налипание, но и абразивный износ. Здесь работают высокотвердые покрытия:
AMR (твердость 4200 HV, коэффициент трения 0,3, температура до 1000 °C);
Carbo (твердость более 6000 HV, но коэффициент трения менее 0,1).
Эти покрытия защищают кромку от стирания волокнами, одновременно снижая адгезию.
Выбор между Carbo и AMR зависит от температурного режима: Carbo работает до 700 °C, AMR - до 1000 °C. Для холодной резки композита можно использовать Carbo; для горячей - AMR.
Частые ошибки при выборе и применении покрытия
Ошибка 1: выбирают по твердости, забыв про коэффициент трения
Закупщик видит в спецификации «твердость 4200 HV» и думает, что это - лучший выбор. На деле супертвердое покрытие, если оно не имеет низкого коэффициента трения (0,3–0,4), может быть хрупким и трещинить при ударных нагрузках. Для резки резины куда важнее трение, чем абсолютная твердость. Амплитуда: ищи баланс.
Ошибка 2: используют «универсальное» покрытие для горячих операций
TiN - отличное покрытие, но его температурный потолок -500 °C. Если ножи работают при 800 °C, покрытие деградирует, теряет низкофрикционные свойства и начинает отслаиваться. Для горячих резок нужны специальные антиадгезионные или высокотемпературные покрытия типа TX-S или AMT.
Ошибка 3: смешивают кованые ножи с покрытием
Кованые ножи часто имеют неровную поверхность, окалину, раковины. Если такой нож просто покрыть без подготовки, покрытие ляжет неравномерно и отслоится. Перед покрытием кованый нож нужно тщательно отшлифовать и обезжирить.
Ошибка 4: думают, что покрытие избавляет от смазки вообще
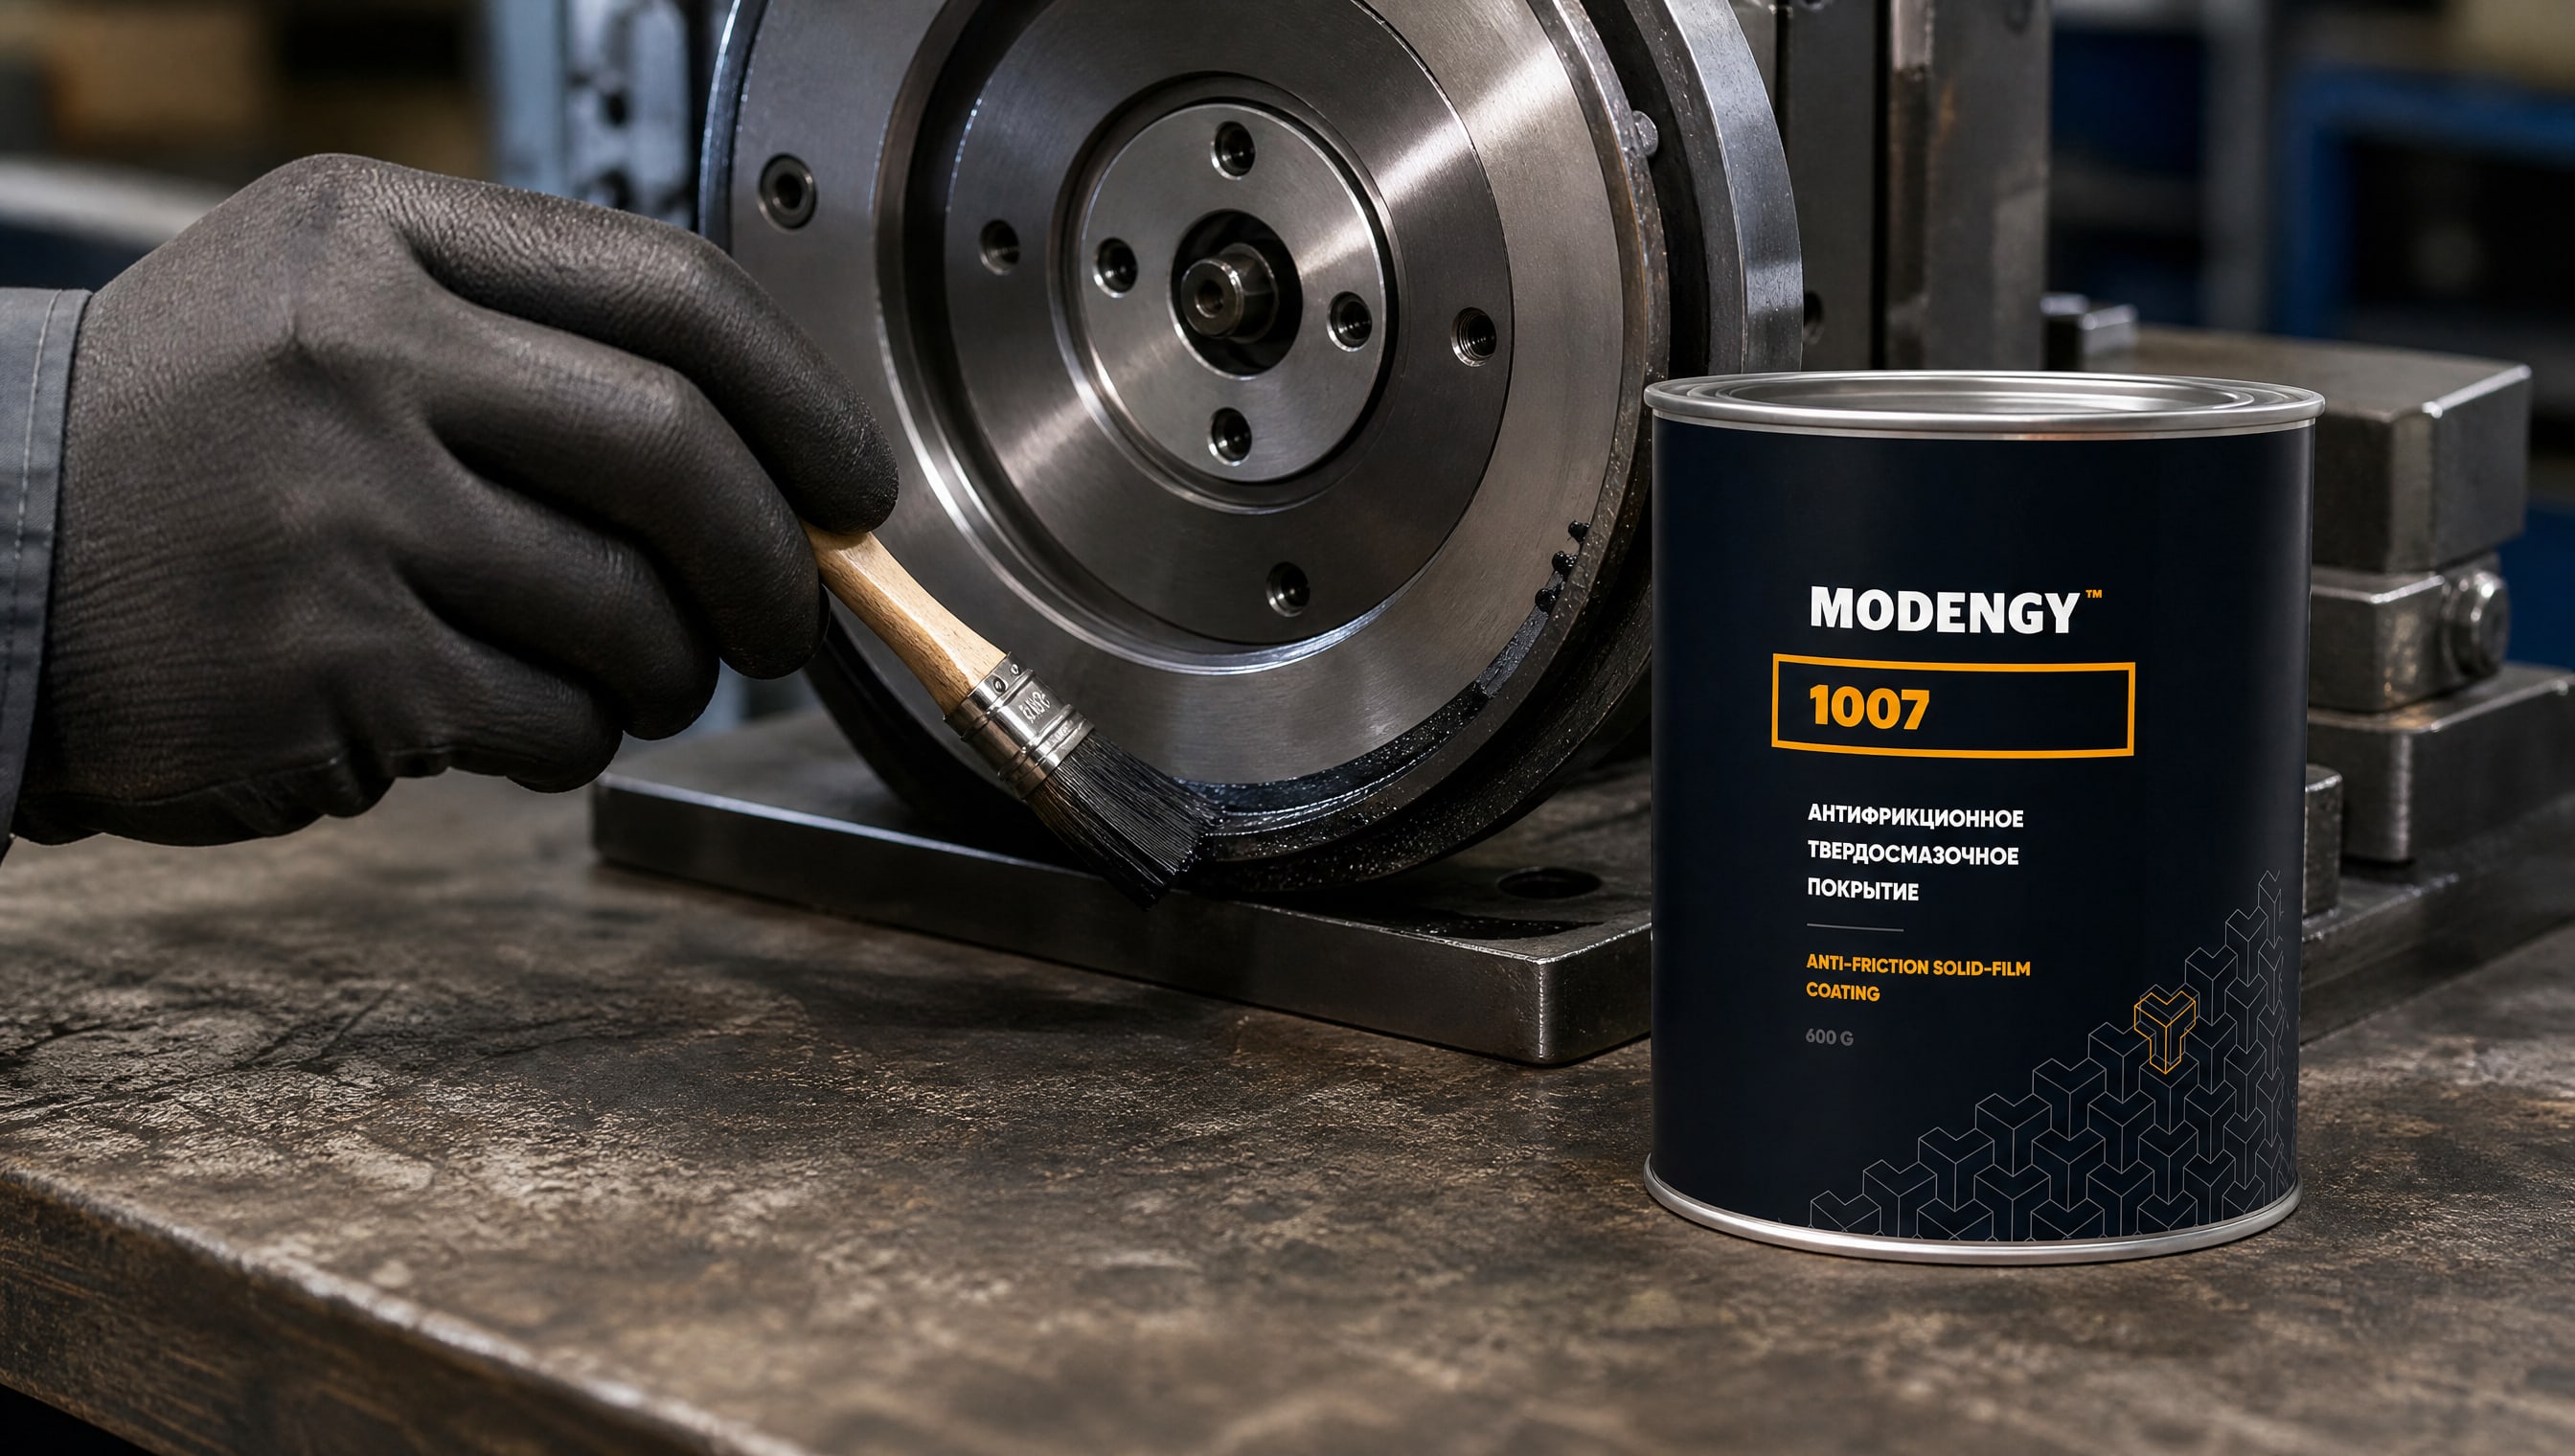
Антифрикционное покрытие снижает необходимость в смазке, но не исключает ее полностью. На участках скольжения (направляющие механизма резки, зубчатые передачи) по-прежнему нужна качественная смазка - просто не на режущей кромке. MODENGY 1007, например, использует графитовую основу, которая дополняет антифрикционное покрытие ножа и предотвращает холодный пуск механизма, вымывание смазки в условиях высоких температур.
Ошибка 5: ждут чудо, не подбирая режим резки
Даже лучшее покрытие не поможет, если режим резки неправильный. Если скорость слишком высокая, нож будет перегреваться независимо от покрытия. Если геометрия ножа не подходит материалу (угол заточки, ширина лезвия), покрытие не спасает. Подбор режима остается приоритетом.
Часто задаваемые вопросы
Чем антифрикционное покрытие отличается от обычной смазки для резки?
Смазка - это жидкий или вязкий материал, который попадает в зону контакта и вымывается теплом и текучестью резины. Покрытие - это твердая микроскопическая пленка (2–6 мкм), которая остается на поверхности ножа и работает как постоянный разделительный слой. Смазка нужна для механизма резки; покрытие - именно для режущей кромки и ее контакта с материалом.
На сколько процентов повышается ресурс ножа с антифрикционным покрытием?
Источники приводят диапазон: 1,5–6,0 раз выше, чем у ножей без покрытия. Конкретная цифра зависит от типа материала, режима резки, геометрии ножа и качества самого покрытия. Для резки холодной резины прирост ресурса обычно 2–3 раза; для горячей резки налипающих полимеров - до 6 раз.
Какой коэффициент трения должен быть для резки резины?
Для эффективной резки налипающей резины коэффициент трения должен быть 0,25–0,4. Ниже 0,25 - отличный выбор; выше 0,4 - риск налипания и перегрева. TiN и TX-S с µ = 0,25 считаются оптимальными; TiAlN с µ = 0,55 подходит для холодной резки с более низкими требованиями.
Какая температура работы нужна для горячей резки резины?
Для горячей резки и формования полимеров нужны покрытия с температурой работы минимум 800 °C. Если ножи работают при локальном нагреве до 1000 °C и выше (например, при резке толстой армированной резины), выбирайте AMT или AMR. Для стандартной горячей резки достаточно TX-S или AML на 800 °C.
Можно ли восстановить антифрикционное покрытие после износа?
Восстановление сложнее, чем первичное нанесение, потому что нужно снять старое покрытие, подготовить поверхность и наложить новое. На практике дешевле и проще купить новые ножи с заводским покрытием, чем восстанавливать старые. Исключение - дорогие инструменты большого размера (например, дисковые ножи диаметром более 200 мм), которые имеет смысл переполировать и переполировать заново.
Заключение
Антифрикционное покрытие инструмента - это не роскошь, а инженерная необходимость при резке налипающих материалов вроде резины и полимеров. Покрытие снижает коэффициент трения до 0,25–0,3, образует разделительный слой, который препятствует адгезии материала к ножу, и увеличивает ресурс инструмента в 1,5–6,0 раза. Выбор типа покрытия зависит от температуры работы, типа резины и режима резки; универсального покрытия нет. Для холодной резки подойдут TiN или TiAlN; для горячей - TX-S, AML, AMT или специализированные антиадгезионные покрытия. Главное - не путать твердость с эффективностью: ориентируйтесь на коэффициент трения, адгезию к основе и температурный диапазон, а не только на показатель HV.
Следующий шаг: проверьте, при какой температуре работают ваши ножи, уточните тип резины или полимера, который режется, и согласуйте выбор покрытия со специалистом по инструменту или напрямую с поставщиком. Если на участке чередуются холодная и горячая резка, попробуйте две разные серии ножей вместо одной универсальной - результат может быть заметнее.