Выбор антифрикционного покрытия для оборудования пищевой промышленности - это не просто техническая задача, а вопрос безопасности и соответствия строгим регуляторным требованиям. Материал, нанесенный на направляющие, фильеры или узлы скольжения, может контактировать с продуктом, брызгами или конденсатом, поэтому его допустимость определяется не только износостойкостью, но и соответствием стандартам на пищевой контакт.
В этой статье разберемся, какие категории пищевых допусков существуют, как они влияют на выбор покрытия, и какие критерии нужно учитывать при подборе решения для конкретного узла оборудования. Статья адресована инженерам, техническим специалистам и снабженцам, которые ежедневно сталкиваются с подбором смазочных материалов и защитных покрытий для упаковочных линий, экструдеров и других систем пищевого производства.
Категории пищевых допусков и их различия
Стандарт NSF разделяет допуски в зависимости от вероятности и характера контакта с пищей.
Это различие критично для подбора антифрикционного покрытия, так как материал, пригодный для одной зоны, может быть недопустим для другой.
NSF H1 - допуск для узлов, где возможен случайный, технически неизбежный контакт с пищей. Практически это означает, что смазка или частицы покрытия могут попасть в продукт, но это не является нормальным режимом работы узла. Типичные примеры: масляные пленки на направляющих упаковочного оборудования, смазка в подшипниках над лентой конвейера, антифрикционные слои на деталях, расположенных над продуктом или рядом с ним. Предельное содержание остаточного материала, которое допускается попасть в продукт, составляет 10 ppm (0,001% по массе).
NSF H2 применяется к компонентам, где контакт с пищей исключен полностью. Это внешние направляющие, приводные валы, защитные кожухи, системы, не имеющие доступа к продукту. Для H2 требования менее строгие: материал не должен содержать тяжелые металлы, но остальные ограничения на компоненты ослаблены по сравнению с H1.
NSF 3H - допуск для прямого контакта с пищей. Это разделительные агенты, смазки для оборудования пищевого типа, покрытия для внутренних поверхностей тары. Требования здесь самые строгие, и такие материалы подвергаются отдельной сертификации.
Важный момент: H1 и H2 - это не иерархия «выше-ниже», а разные категории для разных условий. Нельзя заменить H1 на H2 в контактном узле только потому, что H2 дешевле; точно так же не имеет смысла класть H1 на зоны, где контакт исключен.
Российские требования к пищевым покрытиям
Международный сертификат NSF - это необходимое, но не достаточное условие для применения антифрикционного покрытия в России.
Отечественное регулирование добавляет дополнительный слой требований.
Любой материал, который контактирует с пищевой продукцией или может косвенно соприкасаться с ней, обязан соответствовать ГОСТ 30333 «Материалы полимерные. Определение миграции основных компонентов в модельные среды». Этот стандарт регулирует методы испытания и предельные уровни миграции вредных веществ в продукт.
Кроме того, для гигиенических покрытий, наносимых на внутреннюю поверхность тары для пищевой продукции, применяется ГОСТ 13434-79 и его развитие ГОСТ Р 54561-2011. Если покрытие используется на оборудовании, контактирующем с пищей, требуется оформление паспорта безопасности и получение разрешения или подтверждения допустимости от компетентных органов (обычно это согласование с региональным Роспотребнадзором).
На практике это означает, что закупщик должен запросить у поставщика не только сертификат NSF H1 или H2, но и документы, подтверждающие соответствие ГОСТ 30333, паспорт безопасности материала и, если требуется, письмо от органов надзора о допустимости применения на конкретном оборудовании.
Как определить, какой допуск нужен вашему узлу
Перед тем как выбирать антифрикционное покрытие, нужно честно ответить на несколько вопросов о конкретном узле оборудования.
Есть ли прямой контакт с пищевым продуктом? Если ответ «да» - нужен допуск 3H. Примеры: внутренние поверхности экструдера, в которых движется пищевой полимер; направляющие, по которым скользит продукт; лопатки миксера или печенья на конвейерной ленте. Если ответ «нет» - переходим к следующему вопросу.
Может ли происходить случайный контакт через брызги, конденсат или отскоки? Если узел расположен над лентой конвейера, над упаковкой, рядом с местом, где идет отсыпка продукта, и если существует даже малая вероятность попадания масла или частиц покрытия на продукт - нужен H1. Пример: подшипник привода над лентой конвейера, смазанный маслом, может в результате брызг или конденсации отдать небольшое количество масла вниз.
Полностью ли исключен контакт? Если узел находится снаружи машины, не имеет доступа к продукту и защищен кожухом - достаточно H2. Пример: внешняя направляющая приводного вала, защищенная кожухом и расположенная на расстоянии от зоны продукта.
Для фильер пленочного экструдера логика подбора одновременно и проще, и сложнее. С одной стороны, фильеры работают при высоких температурах (часто 200-250 °C). С другой стороны, в них движется полимер, который позже идет в производство пищевой упаковки, - это уже предполагает контакт с пищевым продуктом на конечном этапе. Поэтому для фильер нужно ориентироваться на 3H или, как минимум, на H1 с максимальной температурной стабильностью.
Технические параметры антифрикционных покрытий для пищевого производства
Помимо допуска, антифрикционное покрытие должно отвечать ряду эксплуатационных характеристик, которые определяются условиями конкретного узла.
Температурный диапазон - первый параметр, который смотрят инженеры. Для оборудования пищевого производства это может быть от -10 °C до +120 °C в холодильных линиях, или до +200 °C и выше для узлов, расположенных вблизи нагреваемых элементов. При выборе покрытия нужно убедиться, что его полимерная матрица не теряет эластичность и адгезию в указанном диапазоне.
Износостойкость - способность покрытия выдерживать многократное трение и механическую нагрузку. На направляющих упаковочного оборудования, где за смену происходят тысячи циклов движения, низкая износостойкость приведет к истиранию слоя за несколько недель. На фильерах экструдера, где покрытие испытывает давление и трение от движущегося расплава, требуется максимальная твердость и адгезия.
Адгезия (прочность сцепления с подложкой) - критична для всех типов узлов. Если покрытие плохо прилипает к металлу, оно начнет отслаиваться, и в первую очередь этот процесс будет заметен в местах с наибольшей нагрузкой. Для пищевого оборудования плохая адгезия также означает возможность попадания отслоившихся частиц в продукт.
Химическая стойкость - способность выдерживать действие моющих средств, дезинфектантов и щелочных растворов, которыми моют пищевое оборудование. На линиях с дневной промывкой горячей водой и ночной дезинфекцией (типично для молочных, мясных, кондитерских производств) покрытие должно оставаться целым и не размягчаться.
Для узлов, где требуется сочетание антифрикционных свойств и высокой химической стойкости, рекомендуется заранее заказать пробное нанесение и испытания на образцах. Часто выясняется, что покрытие, прошедшее тесты на чистом масле, может разрушиться под действием щелочного дезинфектанта или вспенившегося при кипячении агента.
Выбор антифрикционного покрытия для фильер экструдера
Фильеры пленочного экструдера - это один из самых сложных случаев для выбора защитного слоя.
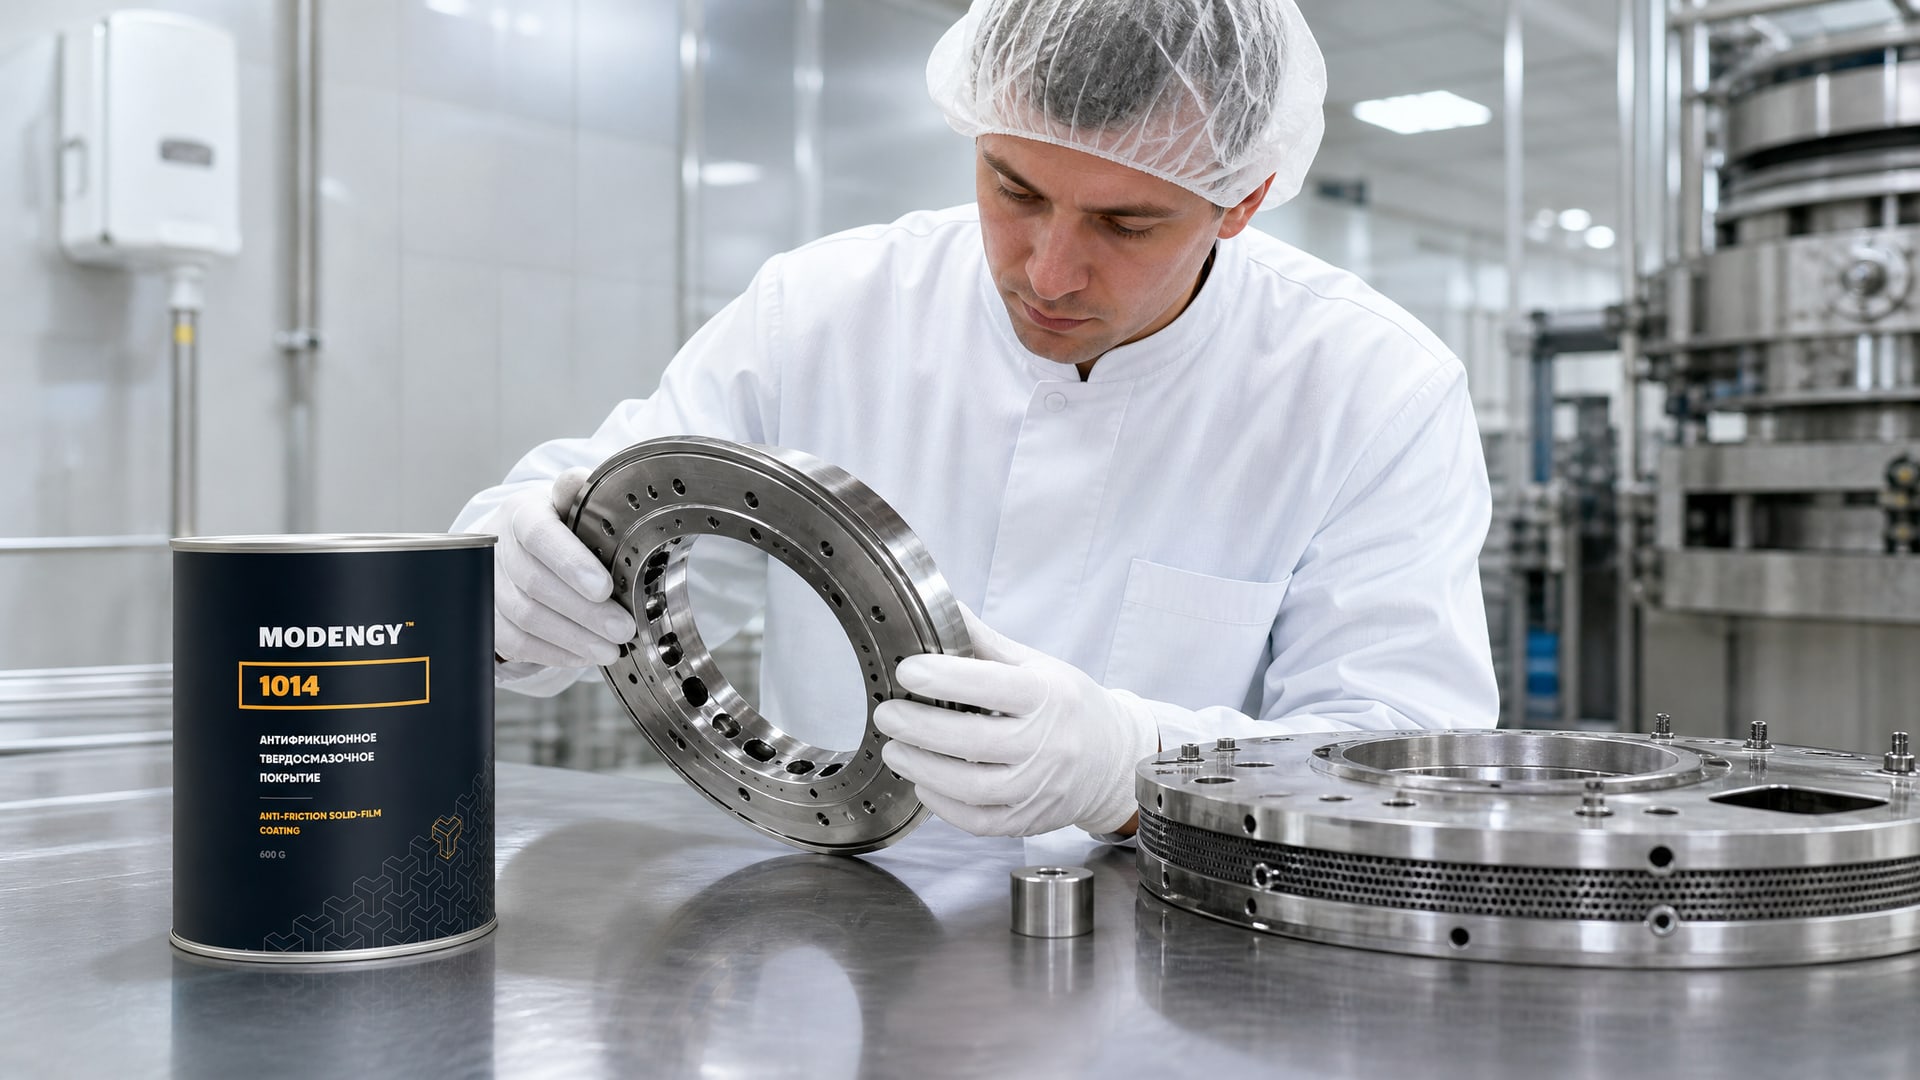
Узел находится в чрезвычайно агрессивной среде: высокая температура (200-250 °C и выше), абразивное действие расплава полимера, периодические механические нагрузки при смене рецептуры и частые циклы нагрева-охлаждения.
На практике на фильерах используют два подхода. Первый - нанесение самого тонкого и твердого антифрикционного слоя, который остается на месте даже при длительной эксплуатации. Это покрытие должно обладать максимальной адгезией, минимальной пористостью и предельной механической прочностью. Второй подход - использование защитного слоя, который постепенно (в течение сотен часов работы) выполняет свою функцию, слегка стираясь, и затем восстанавливается при следующем техническом обслуживании.
Для фильер, над которыми стоит упаковочное оборудование, работающее с пищевой пленкой, адгезия может быть достигнута за счет MODENGY 1014 - материала, который сочетает антифрикционные свойства и химическую стойкость даже при экстремальных температурах. Особенность этого решения в том, что оно обеспечивает стабильное скольжение расплава и не вступает в химическое взаимодействие с полимерами, что критично, когда полимер позже используется в пищевой упаковке.
Перед нанесением покрытия фильеру требуется тщательная абразивная обработка (обычно пескоструйная подготовка или матирование) для обеспечения максимальной адгезии. После нанесения покрытие должно полностью полимеризоваться (время отверждения указано в технической документации) перед пуском машины.
Технология нанесения и контроль качества
Правильное нанесение антифрикционного покрытия определяет половину успеха.
Даже материал с идеальной химической формулой и пищевым допуском не сработает, если его нанести неправильно.
Подготовка поверхности - обязательный этап. Поверхность должна быть обезжирена, очищена от оксидов и окалины, высушена. Шероховатость поверхности (обычно Ra 3,2-6,3 мкм) обеспечивает механическое «якорение» покрытия. Если поверхность отполирована до зеркала, адгезия будет низкой, и покрытие отслоится при первой же механической нагрузке.
Толщина слоя - должна быть в пределах, рекомендованных производителем (обычно 30-100 мкм для антифрикционных покрытий). Слой тоньше - не обеспечит требуемый срок службы; слой толще - будет хрупким и потрескается при первом же перепаде температуры.
Полимеризация - критична для полиуретановых, эпоксидных и акриловых покрытий. Если собрать узел до полного отверждения, механические нагрузки при сборке повредят незащищенный слой, и его адгезия будет нарушена. Для большинства композиций требуется 24-48 часов при комнатной температуре или ускоренное отверждение при повышенной температуре (60-80 °C).
Проверка сплошности и качества - выполняется визуально и инструментально (толщиномер). На покрытии не должно быть потеков, капель, пузырей, прожогов и участков без слоя.
После нанесения покрытия на готовое изделие рекомендуется перед первым использованием провести испытание совместимости с рабочей средой (маслом, полимером, моющим средством). Для упаковочного оборудования имеет смысл нанести небольшое количество используемого масла на покрытие и оставить на 24 часа при рабочей температуре - в норме масло не должно размягчать или набухать покрытие.
Совет инженера: тестирование покрытия перед полным развертыванием
На одном из заводов по производству кисломолочных продуктов стояла задача: надежно защитить направляющие и фильеры упаковочной машины от смешивания предыдущего ненищевого смазочного материала с производственным маслом.
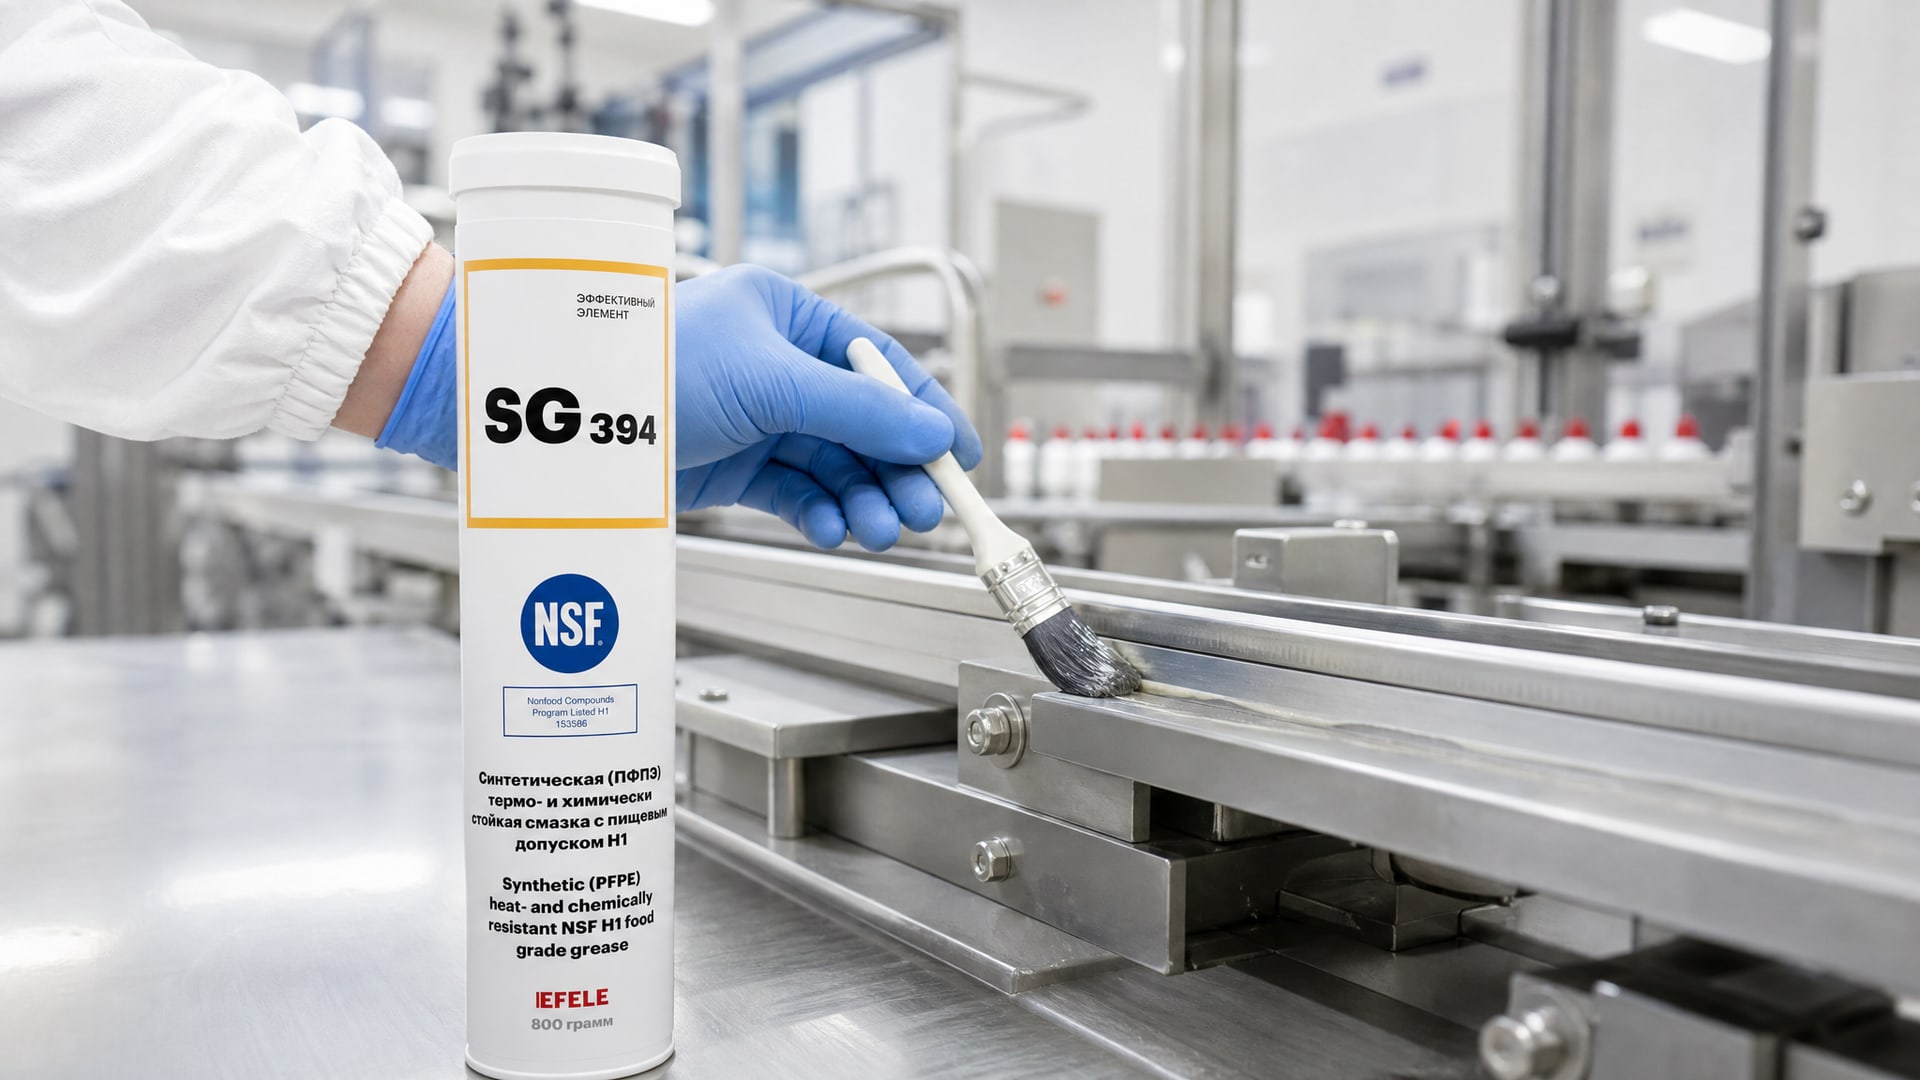
Условия были жесткие: ежедневная мойка машины горячей водой, дезинфекция щелочным раствором, температура около узлов 40-60 °C, высокие циклические нагрузки.
Была выбрана стратегия пробного нанесения. На несколько направляющих и один набор деталей нанесли EFELE SG-394 - термо-химстойкое антифрикционное покрытие с допуском NSF H1. Образцы отправили на полную полимеризацию, после чего установили в работающую машину в параллель с контрольными (ненанесенные) деталями.
Результат: через две недели покрытые детали показали отсутствие износа и полное отсутствие миграции материала на продукт (проверено по анализу). Контрольные детали за тот же период показали видимые следы окисления. На основе результата было решено перенести всю направляющую систему на покрытие. Итог: сокращение цикла обслуживания в два раза, исключение перекрестного загрязнения и устойчивый результат в течение года эксплуатации.
Частые ошибки при выборе антифрикционного покрытия
Ошибка 1: выбирать только по температуре, игнорируя контакт с продуктом.
Высокотемпературное покрытие без пищевого допуска может быть идеальным для узла с точки зрения износостойкости, но запрещенным с точки зрения санитарных норм. Всегда начинайте с определения типа контакта, а потом ищите материал с требуемым допуском и нужной температурной стойкостью.
Ошибка 2: полагаться только на международный сертификат. NSF H1 на этикетке - это хорошо, но этого недостаточно для России. Всегда запрашивайте ГОСТ 30333, паспорт безопасности и, если это критично, письмо от поставщика о согласовании с органами надзора.
Ошибка 3: наносить покрытие на неподготовленную поверхность. Даже лучший материал не прилипнет к жирной, ржавой или полированной поверхности. Инвестируйте в правильную подготовку - это дешевле, чем переделывать детали через месяц.
Ошибка 4: спешить с пуском после нанесения. Незаконченная полимеризация - первая причина отслаивания покрытия и попадания его частиц в продукт. Следуйте рекомендациям производителя по времени отверждения.
Ошибка 5: применять H2 для узлов, где возможен контакт с пищей. H2 - это не «слабый вариант», а неправильный вариант. Ориентируйтесь на реальные условия узла, а не на цену или привычку.
Часто задаваемые вопросы
Что такое случайный контакт с пищей и почему это важно для выбора покрытия?
Случайный контакт - это попадание материала в продукт не как норма работы, а как техническая неизбежность: брызги масла на ленту, микрочастицы покрытия при износе, конденсат на охлаждаемом узле. NSF H1 разрешает такой контакт, но с предельным уровнем миграции 10 ppm. Для узлов, где контакт исключен (кожухи, внешние детали), достаточно H2 и требований меньше.
Может ли покрытие с допуском H1 использоваться вместо H2?
Да, может, но это избыточно и дорого. H1 - это более строгая категория, поэтому материал с H1 подойдет и для зон без контакта. Однако если вы точно знаете, что контакта нет, имеет смысл выбрать H2-покрытие и сэкономить на материале.
Как часто нужно перепроверять сертификаты и допуски покрытия?
Допуски не меняются с течением времени, но важно проверить, что поставщик не изменил состав материала без уведомления. Если поставщик меняет источник сырья или производителя компонентов, могут измениться и допуски. Рекомендуется раз в год запрашивать актуальные копии сертификатов и техлистов.
Можно ли наносить антифрикционное покрытие поверх старого слоя смазки?
Нет. Старая смазка - это загрязнение, которое предотвратит адгезию нового покрытия. Перед нанесением новой защиты поверхность должна быть тщательно очищена и обезжирена до металла.
Какой антифрикционный материал выбрать для фильеры экструдера, работающей при 220 °C?
Выбор зависит от того, контактирует ли расплав полимера с покрытием. Если да - нужен допуск 3H и максимальная термостойкость (проверьте техлист на рабочий диапазон до 220 °C и выше). Если фильера не контактирует с продуктом (редко, но бывает), можно ограничиться H1 или H2. В любом случае проведите пробное испытание на образцах перед полным развертыванием.
Заключение
Выбор антифрикционного покрытия для оборудования с пищевым допуском требует одновременного внимания к трем аспектам: определение реальных условий контакта с продуктом, соответствие международным и российским нормативам, и проверка технических характеристик (температура, износостойкость, адгезия, химическая стойкость).
Начните с честного анализа вашего узла: есть ли прямой контакт, возможны ли брызги или конденсат, полностью ли исключен контакт? Ответ определит, нужен ли вам H1, H2 или 3H. Затем убедитесь, что материал соответствует не только NSF, но и российским требованиям (ГОСТ 30333, паспорт безопасности). Наконец, проверьте, что покрытие работает в вашем конкретном температурном диапазоне и совместимо с используемыми маслами и дезинфектантами. Правильно выполненное нанесение, полная полимеризация и периодическая проверка качества обеспечат надежную защиту и долгий срок службы.