Переход на смазки с допуском NSF H1 - это не просто замена одного продукта на другой, а комплексный процесс переоценки всех точек смазки на предприятии. H1 предназначена для зон, где возможен случайный контакт смазки с пищевым продуктом, и требует гораздо более строгого подхода к отбору компонентов и документированию, чем обычные индустриальные смазки. Когда вы переходите на H1, вам нужно не только закупить новый материал, но и провести аудит оборудования, проверить совместимость, очистить смазочные системы и сформировать новые процедуры обслуживания. Эта статья - пошаговый чек-лист, который поможет техническому специалисту и снабженцу избежать типовых ошибок и организовать переход без простоев и потери трaceability.
Статья предназначена для инженеров, закупщиков и руководителей производств на пищевых предприятиях, которые готовят переход на H1 или уже находятся на этапе планирования.
Этап 1: аудит смазочных систем и построение риск-карты
Прежде всего нужно провести инвентаризацию всех смазочных точек на предприятии и определить, где требуется H1.
Это не означает, что вся смазка должна быть H1 - в зонах, где контакт с пищей полностью исключен, можно оставить обычную индустриальную смазку или перейти на H2, которая имеет менее жесткие требования к составу.
Разделите оборудование по зонам контакта:
Высокий риск: подшипники над производственной лентой, цепи редукторов, узлы формования и запечатывания упаковки, шпиндели, направляющие, работающие во влажной среде и близко к продукту.
Средний риск: подшипники электрических приводов, которые находятся вблизи производственных зон, но защищены кожухом.
Низкий риск: подшипники насосов технической воды, редукторы в подвальных помещениях, смазка для закрытых редукторов без вероятности брызг на продукт.
На этапе аудита создайте таблицу со следующими графами: наименование оборудования, узел или узлы, текущая смазка (тип и производитель), режим работы (температура, нагрузка, влажность), ориентировочный расход в месяц, зона по риску контакта с пищей. Эта таблица станет основой вашей карты смазки и позволит отследить, какое оборудование переходит в приоритет.
Затем выделите критичные узлы, где смена смазки требует наибольшей осторожности: подшипники, которые работают при повышенной температуре; узлы, куда требуется частая подпитка (значит, выше риск неправильного нанесения); оборудование, которое используется одновременно несколькими сменами (велик риск ошибки в выборе смазки, если документирование слабое).
Этап 2: проверка документов и выбор поставщика
Когда вы определили, какие узлы переходят на H1, начните с поиска поставщика и проверки его документов.
Не все смазки, позиционируемые как «пищевые», имеют официальный допуск H1. H1 - это не просто маркетинговое название, а подтверждение того, что смазка соответствует строгим нормам безопасности и допускается для случайного контакта с пищей.
Запросите у поставщика следующие документы:
Декларация о соответствии ТР ТС 030/2012 (техрегламент пищевой безопасности Союза).
Листинг в реестре NSF (NSF White Book), который подтверждает, что смазка внесена в базу разрешенных для пищевых производств.
Техпаспорт (TDS) с указанием всех характеристик: NLGI, диапазон рабочих температур, вязкость базового масла, тип присадок, совместимость с материалами.
Лист безопасности (SDS) с информацией о компонентах и первой помощи.
Данные о партии, дате производства и сроке годности. Смазки H1 могут менять свои свойства при длительном хранении, поэтому партия должна быть свежей.
Соответствие FDA 21 CFR 178.3570 (если смазка поставляется с указанием на соответствие американским стандартам пищевого производства).
Проверьте, что в документах явно написано: смазка разрешена для H1-применения, а не просто отнесена к категориям H2 или 3H. H2 предназначена для зон, где контакт исключен, и может содержать присадки, которые недопустимы при случайном контакте. Если поставщик не может предоставить полный пакет или туманно отвечает на вопросы о допусках, это красный флаг - нужен другой поставщик.
Также уточните у поставщика совместимость смазки с вашими материалами: резиной уплотнений (различают EPDM, NBR, PTFE), пластиками кожухов и трубопроводов, и моющими/дезинфицирующими средствами, которые используются в цехе. Несовместимость может привести к разбуханию уплотнений, потере адгезии смазки или ее вымыванию при санитарной обработке.
Этап 3: критерии выбора смазки по условиям работы
После того как вы убедились в документах поставщика, нужно выбрать конкретный тип смазки для каждого узла.
H1 - это категория по допуску, а не один продукт; в рамках H1 существуют смазки разных типов консистенции (NLGI класс), температурных диапазонов и назначения.
При выборе учитывайте:
Температура. Узлы, работающие при температуре выше 60 °C, требуют H1 с хорошей окислительной стабильностью и высокой температурой каплепадения. Для низкотемпературных применений (холодильные камеры, морозильники) нужна смазка с низкой вязкостью и хорошей текучестью при минусовых температурах. Уточните в TDS, при каком диапазоне температур смазка сохраняет свойства консистентности (NLGI).
Нагрузка и скорость. Редукторы и цепные передачи с высокой нагрузкой требуют смазок с более высокой вязкостью базового масла (например, ISO VG 220, а не ISO VG 46). Подшипники при высокой скорости требуют более текучей смазки, иначе происходит перегрев. Посмотрите в техпаспорт оборудования и запросите у производителя машины рекомендуемую вязкость.
Влажность и санитарная обработка. На пищевых производствах регулярно проводится влажная уборка и дезинфекция. Смазка должна быть устойчива к вымыванию водой и к воздействию щелочных/кислотных моющих средств. Многие производители указывают в TDS отмывание смазки водой или растворами при стандартных тестах - это важный параметр. Проверьте совместимость с конкретными средствами, которые используются на вашем производстве.
Совместимость с материалами и режимом обслуживания. Если оборудование работает с полиэтиленом, полипропиленом или другими пластиками, убедитесь, что смазка не повреждает их. Также уточните, совместима ли смазка с системами центральной смазки или требуется ручное нанесение. Смешивание разных основ (синтетических и минеральных) без подтверждения совместимости может привести к расслоению, снижению жидкотекучести и отказам подшипников.
Для подшипников над конвейерами, работающих при комнатной температуре с умеренными нагрузками, обычно подходит универсальная H1 пластичной консистенции NLGI 2. Такие смазки обеспечивают хорошую адгезию (цепкость к поверхности), предотвращают утечки и легко наносятся точечно или из автоматических дозаторов.
Этап 4: проверка совместимости и пилотное тестирование
Прежде чем переводить все оборудование на новую смазку, проведите пилотное тестирование на одном-двух узлах каждого типа.
Это может быть один подшипник редуктора, одна цепная передача, один набор направляющих. Тестирование должно длиться минимум две недели при нормальной работе оборудования.
Во время пилота проверяйте:
Адгезия смазки: она не должна вытекать из подшипника при вибрации, но и не должна высыхать или окаменевать на узле.
Состояние уплотнений: нет ли набухания, усадки, трещин резины.
Условия эксплуатации: нет ли перегрева подшипника, шума, люфта, которые указали бы на неправильный выбор смазки.
Поведение при санитарной обработке: если начинается плановая дезинфекция, проверьте, остается ли смазка на узле или вымывается полностью (неправильно).
Совместимость с соседними смазками: если на машине установлены смазки разных типов (например, H1 на подшипнике и обычная смазка на редукторе рядом), убедитесь, что они не смешиваются и не вызывают конфликтов.
Если за две недели не возникло проблем, можно переходить к поэтапной замене на других узлах того же типа. Если выявлены несовместимости (например, разбухание резины или вымывание смазки), обсудите результаты с поставщиком и подберите альтернативу.
Этап 5: пошаговый чек-лист перехода на H1
Переходить на H1 нужно поэтапно, соблюдая строгую последовательность и документирование.
Общее время перехода рассчитывается по формуле: количество единиц оборудования × среднее время на переоборудование одной машины (обычно 30-60 минут) + время на документирование + 20-30% резерва на непредвиденные проблемы.
Шаг 1: составьте график перехода. Укажите, какое оборудование переходит в первую очередь (высокий риск), во вторую (средний риск), в третью (низкий риск). Согласуйте график с производством, чтобы минимизировать простои.
Шаг 2: подготовьте смазку и инструмент. Закупите H1 с запасом 10-15% от расчетного объема (страховка на утечки, пролития, пересортицу). Приготовьте шприцы, насосы, воронки, тряпки и контейнеры для сбора старой смазки. Убедитесь, что весь инструмент чист и не загрязнен остатками других смазок.
Шаг 3: очистите смазочные точки. Перед нанесением новой смазки тщательно удалите старую. Для узлов с легким доступом - щетка или чистая тряпка. Для цепей и редукторов - промывка керосином или обезжиривающим растворителем (убедитесь, что растворитель совместим с пластиками и резиной на машине). После промывки дайте узлу высохнуть или продуйте сжатым воздухом.
Шаг 4: нанесите новую смазку. Наносите H1 тонкой пленкой, не перенасыщайте узел. После сборки машины аккуратно удалите видимые наплывы смазки с помощью чистой тряпки.
Шаг 5: обновите карту смазки. В разделе узла внесите новую смазку, ее NSF-статус, дату замены, ответственного специалиста. Если у вас есть система учета (CMMS или бумажная картотека), обновите там же.
Шаг 6: обучите обслуживающий персонал. Убедитесь, что техники и операторы знают о переходе, понимают, что новая смазка - H1, и знают, что нельзя смешивать ее со старой смазкой. Дайте каждому смены копию обновленной карты смазки или инструкцию с фотографиями.
Шаг 7: документируйте переход. Создайте реестр замен со следующей информацией: дата замены, оборудование, артикул и партия новой смазки, тип старой смазки, ответственный, подпись. Этот реестр нужен для аудитов HACCP и Роспотребнадзора.
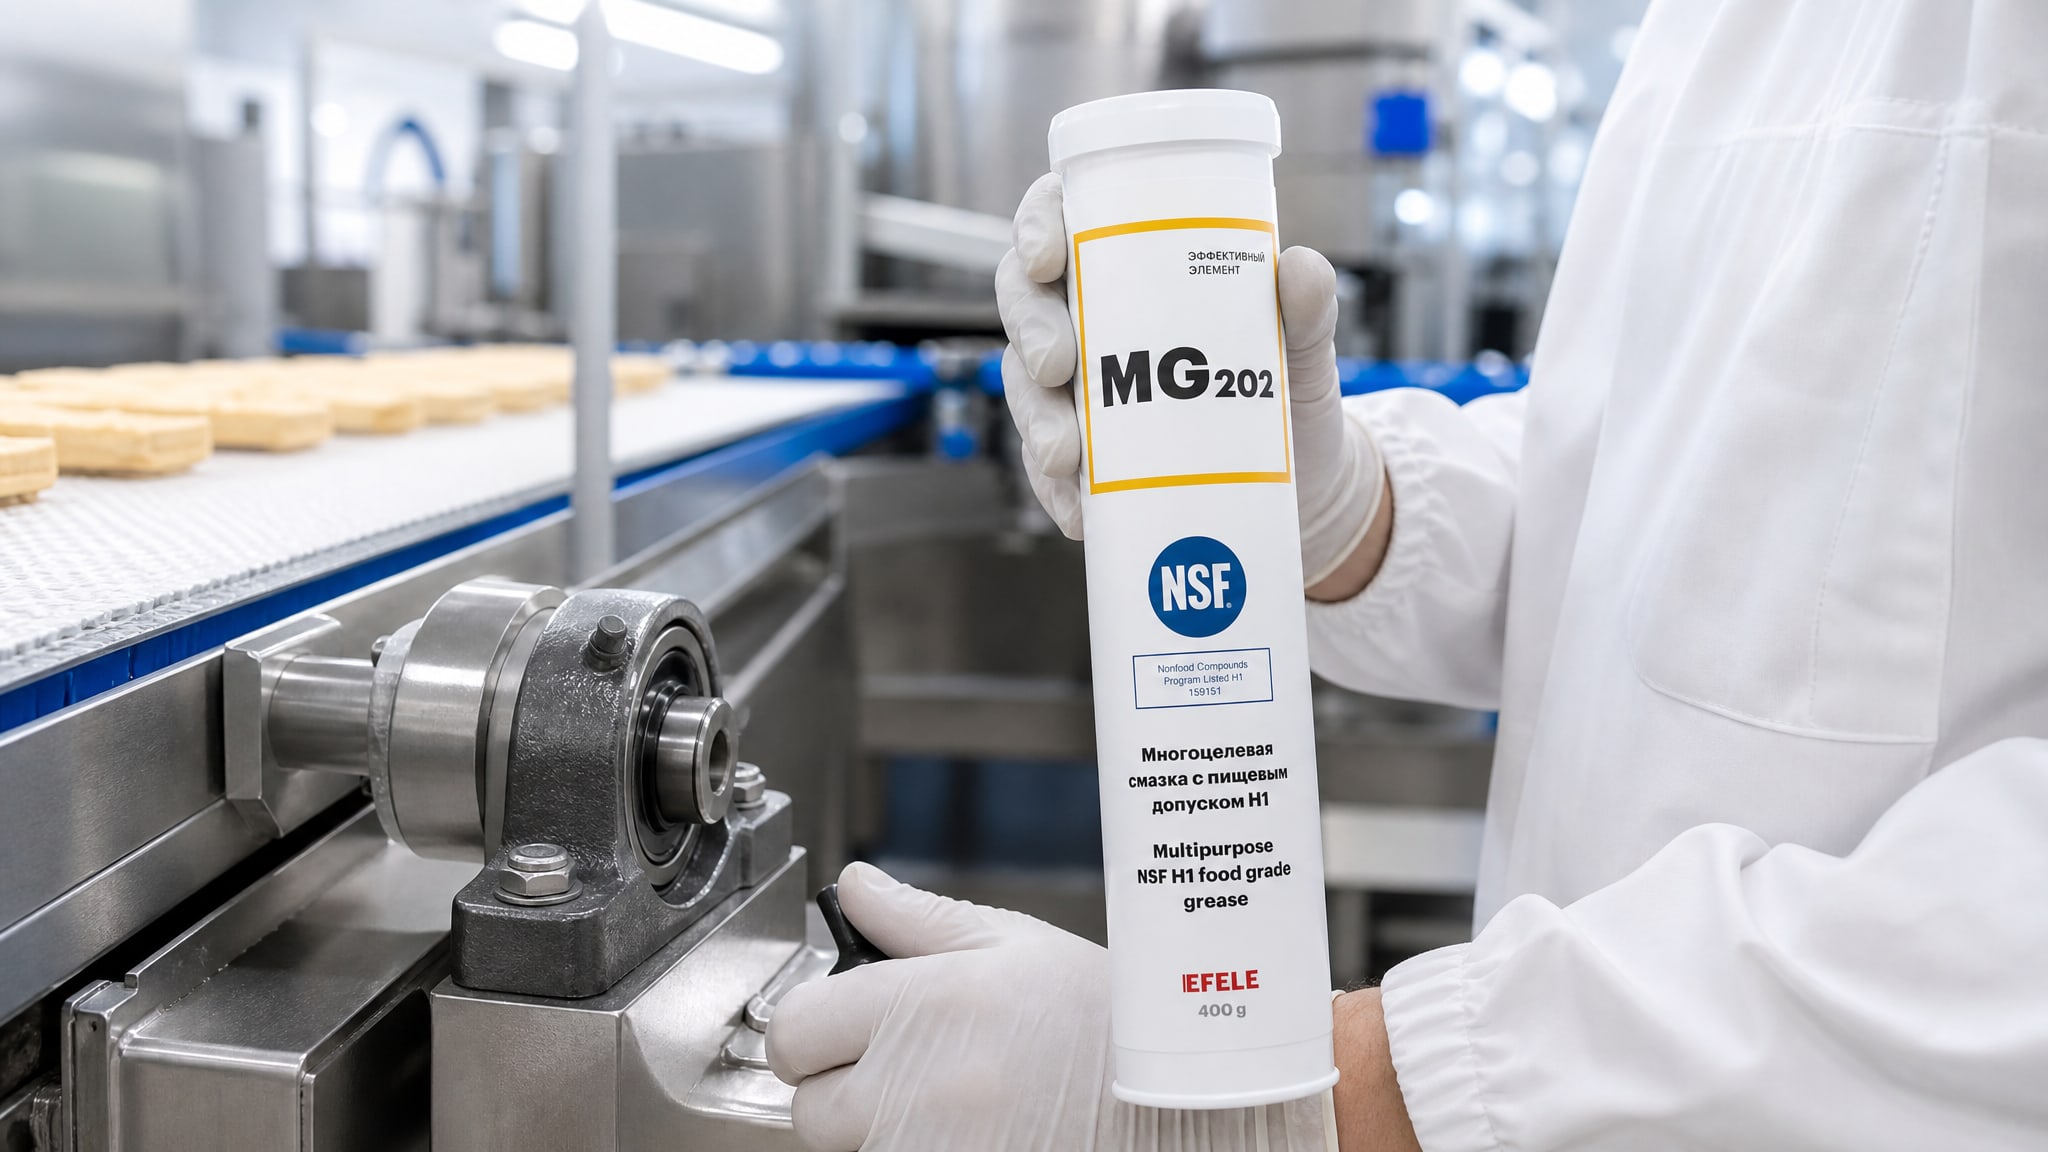
Во время перехода на H1 решаются вопросы совместимости каждого конкретного узла, поэтому важно выбирать смазки, предназначенные для работы в пищевых условиях и с учетом всех операционных параметров. Например, на подшипниках над производственной лентой конвейера, работающей при комнатной температуре с умеренной нагрузкой и частой санитарной обработкой, рекомендуется использовать многоцелевую H1 пластичную смазку NLGI 2 - она обеспечивает хорошую адгезию, устойчива к вымыванию и легко наносится точечно. Одним из проверенных вариантов, который прижился на большинстве упаковочных и конвейерных линий, является EFELE MG-202 (NSF H1), NLGI 2, диапазон -40...+120 °C, вязкость ISO VG 68, совместима с эластомерами и пищевыми средствами.
Этап 6: координация с аудитом HACCP и требованиями Роспотребнадзора
Переход на H1 тесно связан с системой HACCP вашего предприятия.
HACCP (анализ рисков и критических контрольных точек) требует, чтобы вы определили критические точки контроля (ККТ), где возможны риски загрязнения продукта, и установили процедуры их мониторинга. Смазки в производственных зонах часто обозначаются как потенциальная ККТ.
Обновите свой HACCP-план следующим образом:
Добавьте в раздел «потенциальные опасности» пункт о попадании смазки в продукт.
Укажите, какие узлы отнесены к ККТ по смазке (обычно это высокорисковые узлы: подшипники над лентой, цепи над продуктом, направляющие).
Определите управляющие меры: использование только H1 в высокорисковых зонах, регулярная проверка целостности уплотнений, обучение персонала.
Установите мониторинг: ежедневный визуальный осмотр узлов, еженедельная или ежемесячная проверка карты смазки ответственным лицом.
Документируйте все проверки в журнале мониторинга ККТ.
Для Роспотребнадзора требуется, чтобы вы предоставили при аудите:
Приказ о переводе на H1 с указанием даты и причины.
Копии деклараций ТР ТС 030/2012 и NSF-листингов на все используемые H1-смазки.
Карту смазки с указанием зон применения и типов смазок.
Реестр замен с датами, ответственными и подписями.
HACCP-план с актуальным анализом рисков по смазкам.
Процедуру обучения персонала по использованию H1 и ведению документов.
Проверяющий сотрудник обычно фокусируется на том, чтобы убедиться, что высокорисковые узлы действительно используют H1, что документирование ведется последовательно и что персонал это знает. Если вы предоставляете полную документацию и демонстрируете системный подход, претензий не возникает.
Часто задаваемые вопросы
Чем различаются H1 и H2 смазки?
H1 применяется в зонах с возможностью случайного контакта смазки с пищей; H2 предназначена для оборудования пищевого производства, где контакт с пищей полностью исключен. H1 имеет более жесткие требования к составу и безопасности компонентов. Подмена H1 на H2 в высокорисковой зоне нарушает требования безопасности и может привести к замечаниям контролирующих органов. H2 дешевле, но только потому, что она не предполагает такой близости к продукту.
Нужна ли мне очистка оборудования перед нанесением H1, если я меняю одну смазку на другую?
Да, если вы переходите с обычной индустриальной смазки на H1, очистка обязательна. Остатки старой смазки могут быть несовместимы с H1 по составу или содержать посторонние примеси. Минимум - удалить видимую грязь, максимум - промыть узел растворителем. После промывки дайте узлу высохнуть перед нанесением H1.
Что делать, если я случайно смешал H1 со старой смазкой?
Прекратите использование этого узла и проведите повторную очистку. Неизвестное смешение может привести к снижению эффективности H1, ее несовместимости с уплотнениями или выпадению присадок в осадок. Информирование об этом - часть документирования; отметьте в реестре дату, узел и причину переделки.
Какие документы я должен запросить у поставщика H1?
Декларацию ТР ТС 030/2012, листинг NSF, техпаспорт (TDS) с полными характеристиками (NLGI, вязкость, диапазон температур, совместимость), лист безопасности (SDS), данные о партии и сроке годности. Если поставщик не предоставляет какой-то документ, это причина для поиска другого поставщика или эскалации вопроса руководству.
Как часто нужно проверять смазку после перехода на H1?
В течение первого месяца после замены - еженедельно визуально осматривайте узел и ведите журнал состояния. После месяца переходите на стандартный график обслуживания, обычно ежемесячный или квартальный в зависимости от нагруженности оборудования. Все проверки должны быть зафиксированы в карте смазки.
Заключение
Переход на пищевую смазку H1 - это не один день замены, а систематический процесс, который требует аудита, подбора, тестирования и последующего документирования. Начните с полной инвентаризации смазочных точек и построения риск-карты, затем проверьте документы поставщика, проведите пилотное тестирование на одном-двух узлах, поэтапно переводите оборудование и обновляйте HACCP-план. Соблюдение этого чек-листа гарантирует, что ваше производство будет иметь надежную и документально подтвержденную систему смазки, соответствующую требованиям пищевой безопасности и готовую к проверкам контролирующих органов.
Следующий шаг: составьте график перехода на основе таблицы риска, согласуйте его с начальником цеха, и начните с одной группы оборудования (например, конвейеры первой линии). Это позволит вашей команде отработать процедуру и выявить потенциальные проблемы до полного масштабирования на весь завод.