Демонтируемый фиксатор резьбы - это анаэробный жидкий клей, который фиксирует и герметизирует резьбовые соединения, но при этом позволяет их разбирать обычными ручными инструментами без повреждения крепежа и деталей. Отличие от высокопрочных составов в том, что они рассчитаны на работу в металлическом зазоре и обеспечивают контролируемый момент срыва - достаточный для удержания вибрации и герметизации, но недостаточный для безвозвратного "прикипания" соединения.
Выбор правильного демонтируемого фиксатора резьбы критичен для операционной эффективности: неправильный состав приводит либо к вымыванию смазки из зазора, либо к невозможности разборки без нагрева и повреждений. Статья поможет инженерам, закупщикам и техническим специалистам разобраться, на какие параметры смотреть при подборе, как правильно наносить состав и какие ошибки чаще всего совершают при применении.
Что такое анаэробный фиксатор резьбы и как он работает
Анаэробные фиксаторы резьбы полимеризуются только в отсутствие воздуха и кислорода, то есть внутри зазора между витками резьбы болта и гайки или между болтом и резьбовым отверстием.
Когда состав попадает в узкую щель между металлами, кислород перестает проникать, и запускается цепная реакция полимеризации. Молекулы вязкого жидкого состава связываются в твердый полимер, который заполняет микронеровности и воздушные зазоры, создавая барьер против вымывания смазки и микросдвигов.
Для демонтируемых соединений производители специально подбирают количество и тип компонентов так, чтобы полимер был упругим, но не хрупким. Это позволяет соединению выдерживать вибрацию без ослабления, но при этом разбираться при приложении разумного момента.
Ключевое свойство демонтируемого состава - это момент срыва (breakaway torque) и прочность на сдвиг (shear strength). Эти характеристики измеряют по стандарту ISO 10123, который устанавливает методику испытания анаэробных жидких клеев на крепежных изделиях. Для низкопрочных составов типичные значения сдвига составляют 10–16 N/mm² - это достаточно, чтобы противостоять вибрации, но недостаточно, чтобы "приклеить" соединение намертво.
Различие между низкой и средней прочностью фиксаторов
Не все демонтируемые фиксаторы одинаковые.
На рынке встречаются два подтипа: низкая прочность (low strength) и средняя прочность (medium strength). Выбор между ними определяется условиями работы и схемой обслуживания.
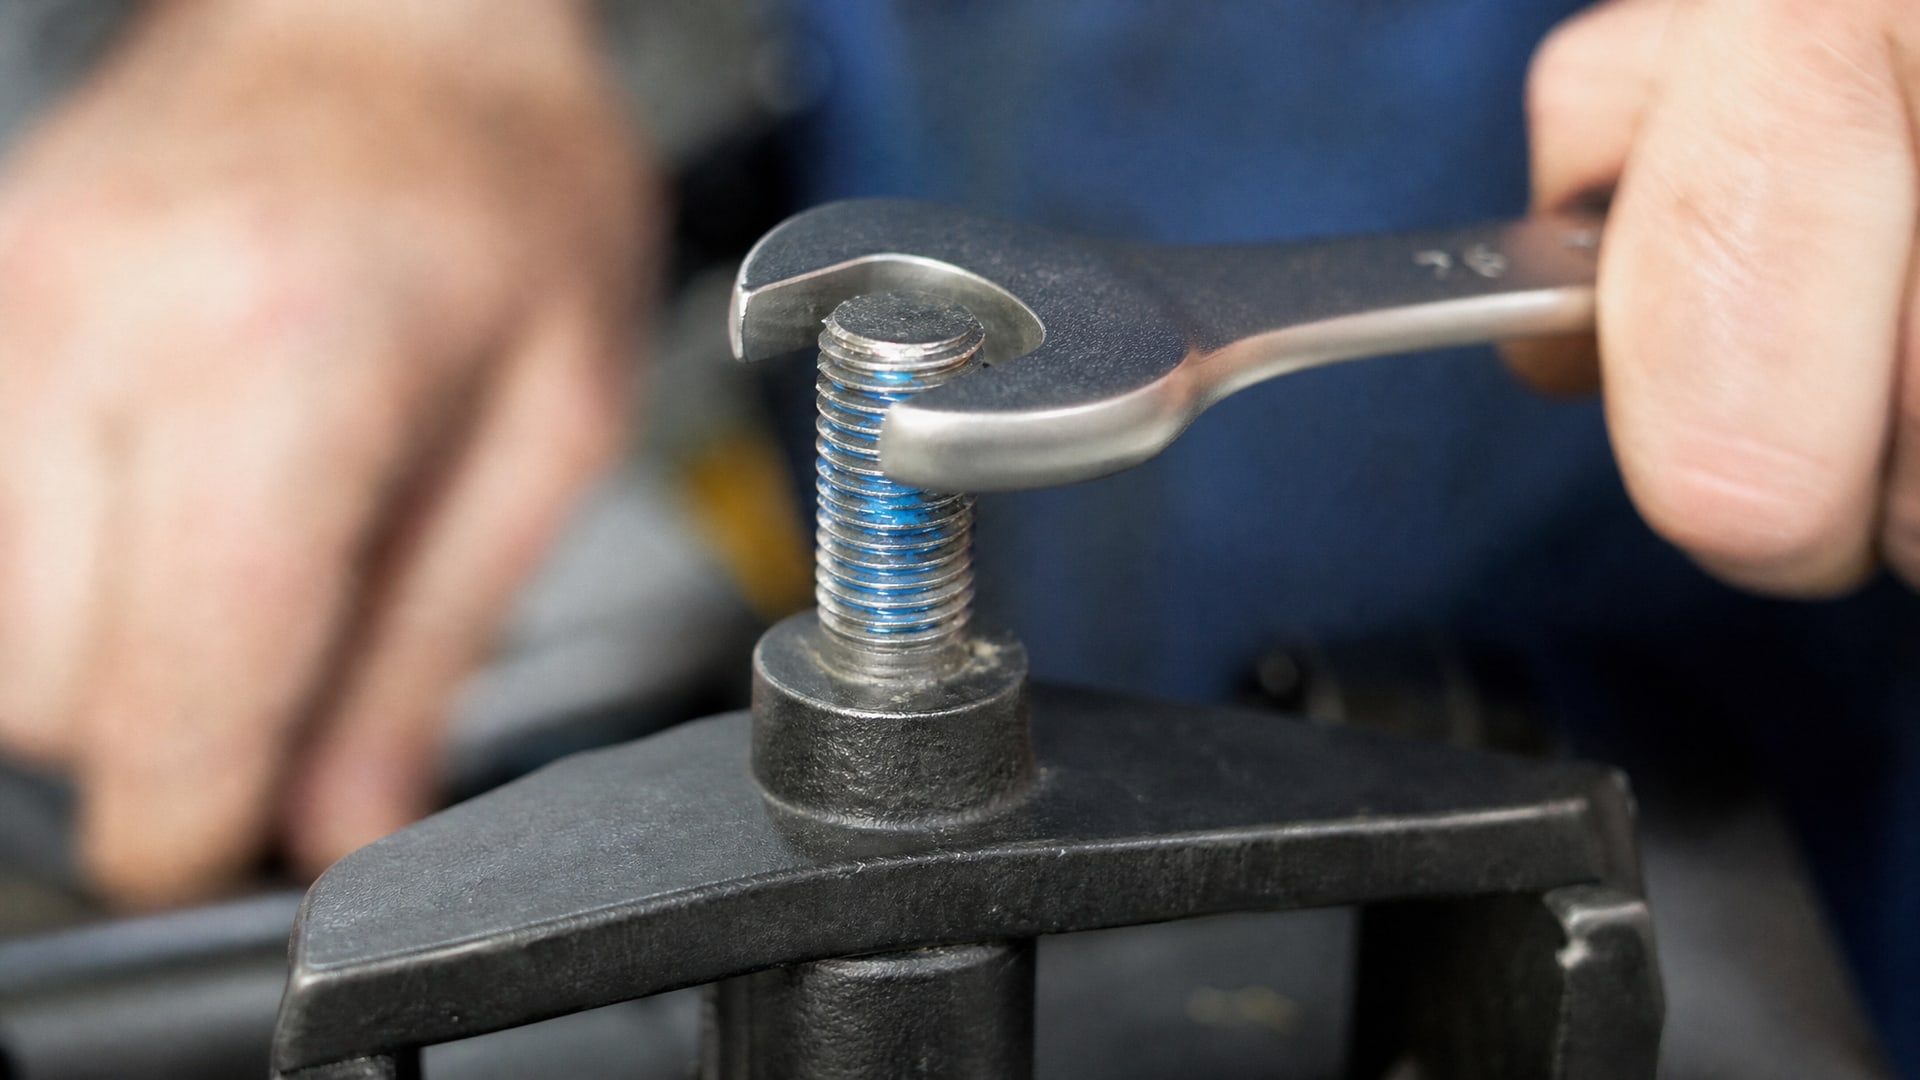
Низкопрочные составы разбираются с минимальным усилием: соединение откручивается рукой с гаечным ключом без каких-либо вспомогательных приемов. Они подходят для оборудования, которое часто разбирают в процессе регулировки, замены деталей или плановых ревизий. Типичные примеры - крепеж кожухов, крышек доступа, регулировочных элементов. Такие составы также выбирают для легких соединений малого диаметра (М4–М12), где избыток прочности не нужен.
Среднепрочные составы держат соединение крепче и обеспечивают лучшую защиту от вибрации, но требуют при разборке нормального инструмента - гаечного ключа, накидного ключа или торцевого монтажа. Они подходят для резьбы среднего диаметра (М10–М20) в условиях вибрирующего оборудования или при возможности периодической коррозии. Разборка по-прежнему остается демонтируемой, но может потребовать большего физического усилия.
Оба типа позволяют разбирать соединение без нагрева в нормальных условиях. Однако, если момент затяжки был чрезмерно высоким, длина зацепления велика или произошла коррозия, производители рекомендуют использовать локальный нагрев соединения до 250 °C или 400 °F. При таких температурах полимер размягчается и соединение откручивается, пока узел еще теплый.
Критерии выбора демонтируемого фиксатора по типу соединения и материалу
Правильный выбор состава зависит от четырех ключевых параметров: материал поверхности, диаметр и длина резьбы, условия эксплуатации и схема разборки.
Материал поверхности: активные и пассивные металлы
На активных металлах - чугуне, стали, оцинкованной стали - анаэробные фиксаторы полимеризуются быстро, обычно за 5–30 минут в зависимости от зазора и температуры. На пассивных металлах - нержавеющей стали, алюминии, никелированных или хромированных поверхностях - полимеризация замедляется в разы. Это происходит потому, что полимеризация требует металлических ионов и радикалов, которые пассивные металлы выделяют медленнее.
Для пассивных металлов и при температуре окружающей среды ниже 5 °C рекомендуется использовать активатор - вспомогательную жидкость, которую наносят на поверхность перед или после фиксатора. Активатор содержит вещества, которые ускоряют запуск полимеризации. Обычно активатор подает на резьбу в виде нескольких капель из отдельного дозатора, а затем через несколько секунд наносят сам фиксатор.
Диаметр и длина резьбы
Для резьбы диаметром M4–M8 выбирают низкопрочные составы: в этом диапазоне малый зазор и высокая удельная жесткость соединения уже достаточно удерживают вибрацию. Избыток прочности сделает разборку затруднительной.
Для M10–M20 возможны оба варианта - низкая или средняя прочность. Выбор зависит от условий: если соединение вибрирует или находится в коррозионной среде, лучше средняя прочность. Если соединение часто разбирается, лучше оставить низкую.
Для резьбы выше M20 и для глухих отверстий с большой длиной зацепления обычно рекомендуют среднюю прочность, так как вероятность вибрационного ослабления выше, и полимер должен работать дольше.
Условия эксплуатации
Если соединение находится в:
Сухой среде при комнатной температуре - подойдет любой демонтируемый состав;
Влажной среде, машинных маслах или газовых средах - нужна средняя или высокая прочность, так как вероятность фреттинга и вымывания выше;
Температурных циклах - лучше средняя прочность, чтобы избежать люфта при тепловом расширении;
Вибрирующем оборудовании - низкая прочность, вероятно, уже недостаточна; выбирайте среднюю.
Подготовка поверхности: почему очистка и обезжиривание критичны
Один из самых частых источников отказов при применении анаэробных фиксаторов - это грязь и масло на резьбе.
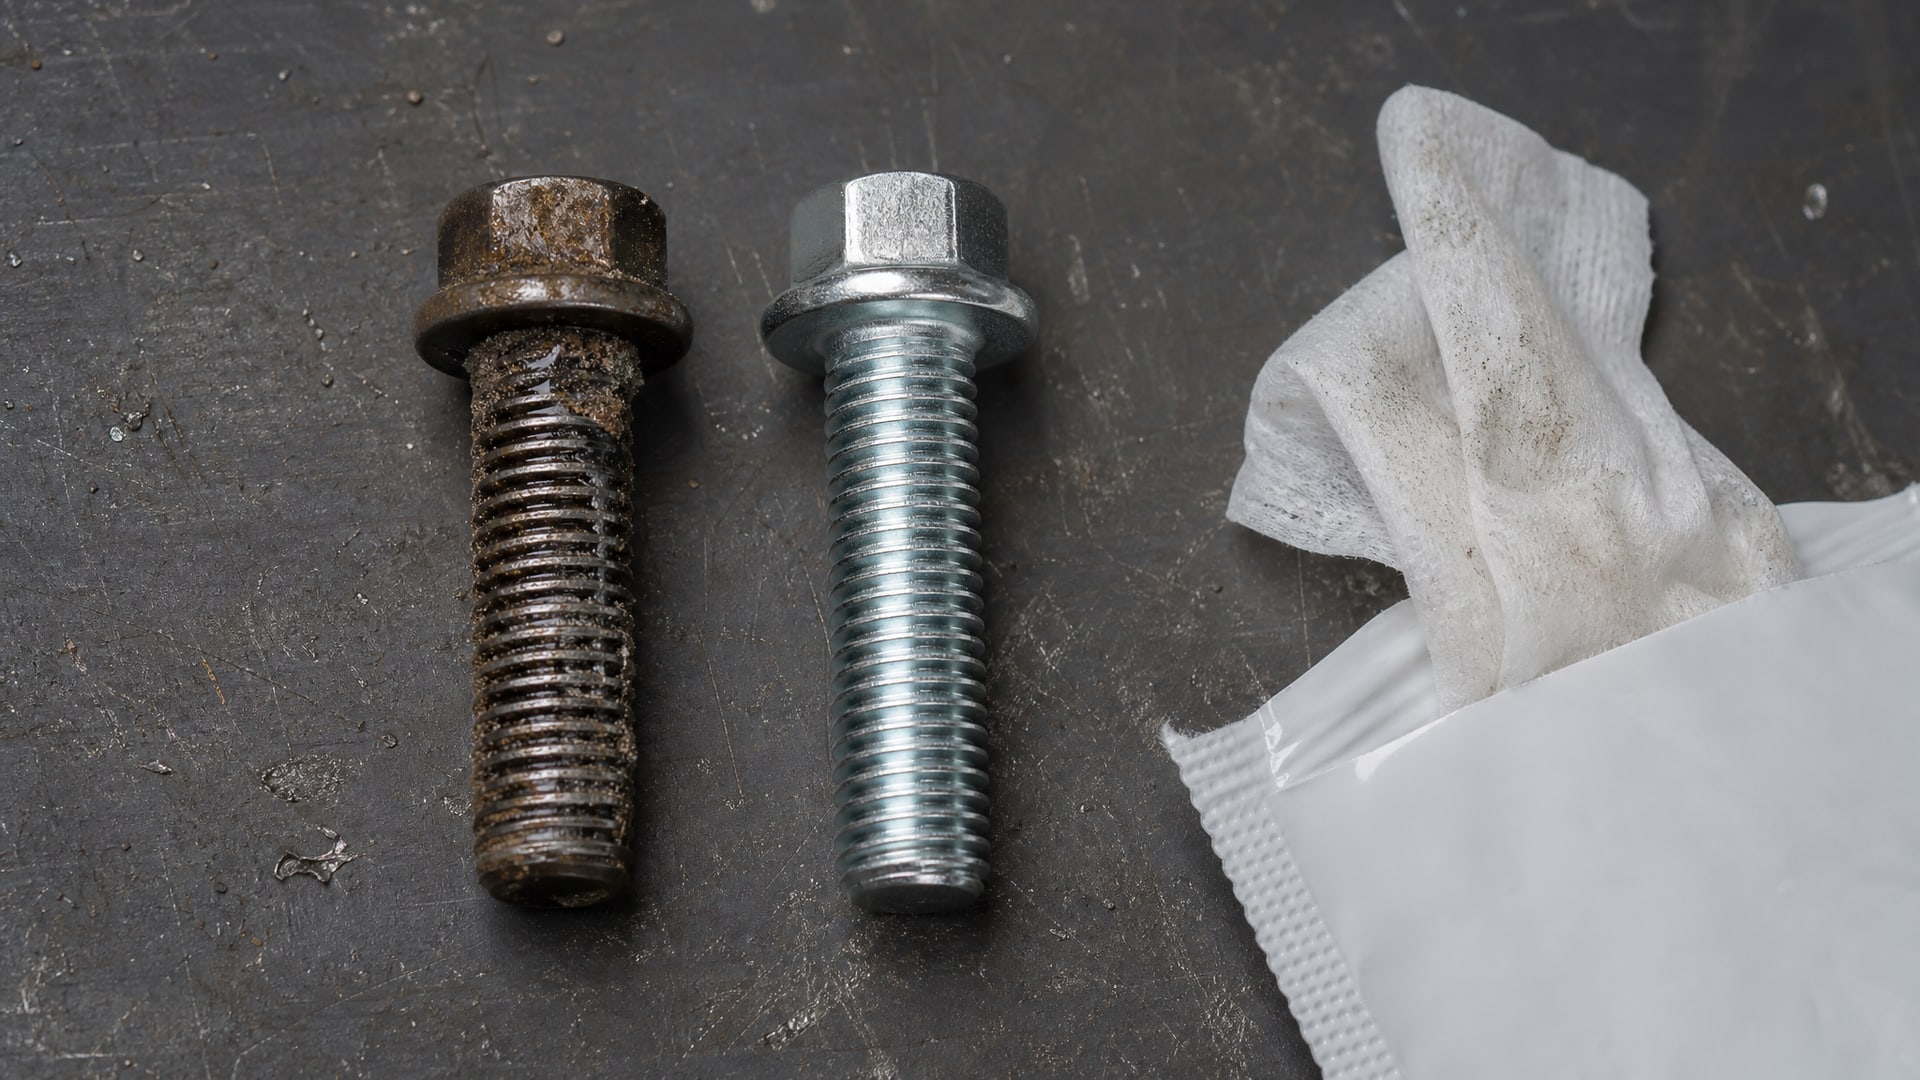
Если болт или отверстие покрыты старой смазкой, ржавчиной, песком или продуктами износа, молекулы фиксатора не смачивают металл, а просто скатываются в комок внутри зазора, не заполняя микронеровности и не образуя прочного полимера.
Технические листы всех производителей указывают на необходимость чистой и сухой поверхности. Перед нанесением фиксатора следует:
Протереть резьбу чистой сухой тканью или щеткой, чтобы удалить пыль и грязь.
При наличии масла или смазки - протереть тканью, смоченной в спирте, ацетоне или специальном обезжиривателе, и дать высохнуть.
Проверить, что резьба свободна от ржавчины; в случае коррозии использовать щетку или наждачную бумагу.
Убедиться, что внутри резьбового отверстия нет стружки или остатков от предыдущего крепежа.
На пассивных металлах и при холодной погоде (ниже 5 °C) очищенную и сухую поверхность часто обрабатывают активатором перед нанесением фиксатора. Активатор распределяют тонким слоем по всей рабочей зоне резьбы.
Схема нанесения: сквозные и глухие отверстия
Способ нанесения анаэробного фиксатора зависит от конструкции соединения.
Для сквозного отверстия (болт проходит насквозь и выступает с противоположной стороны):
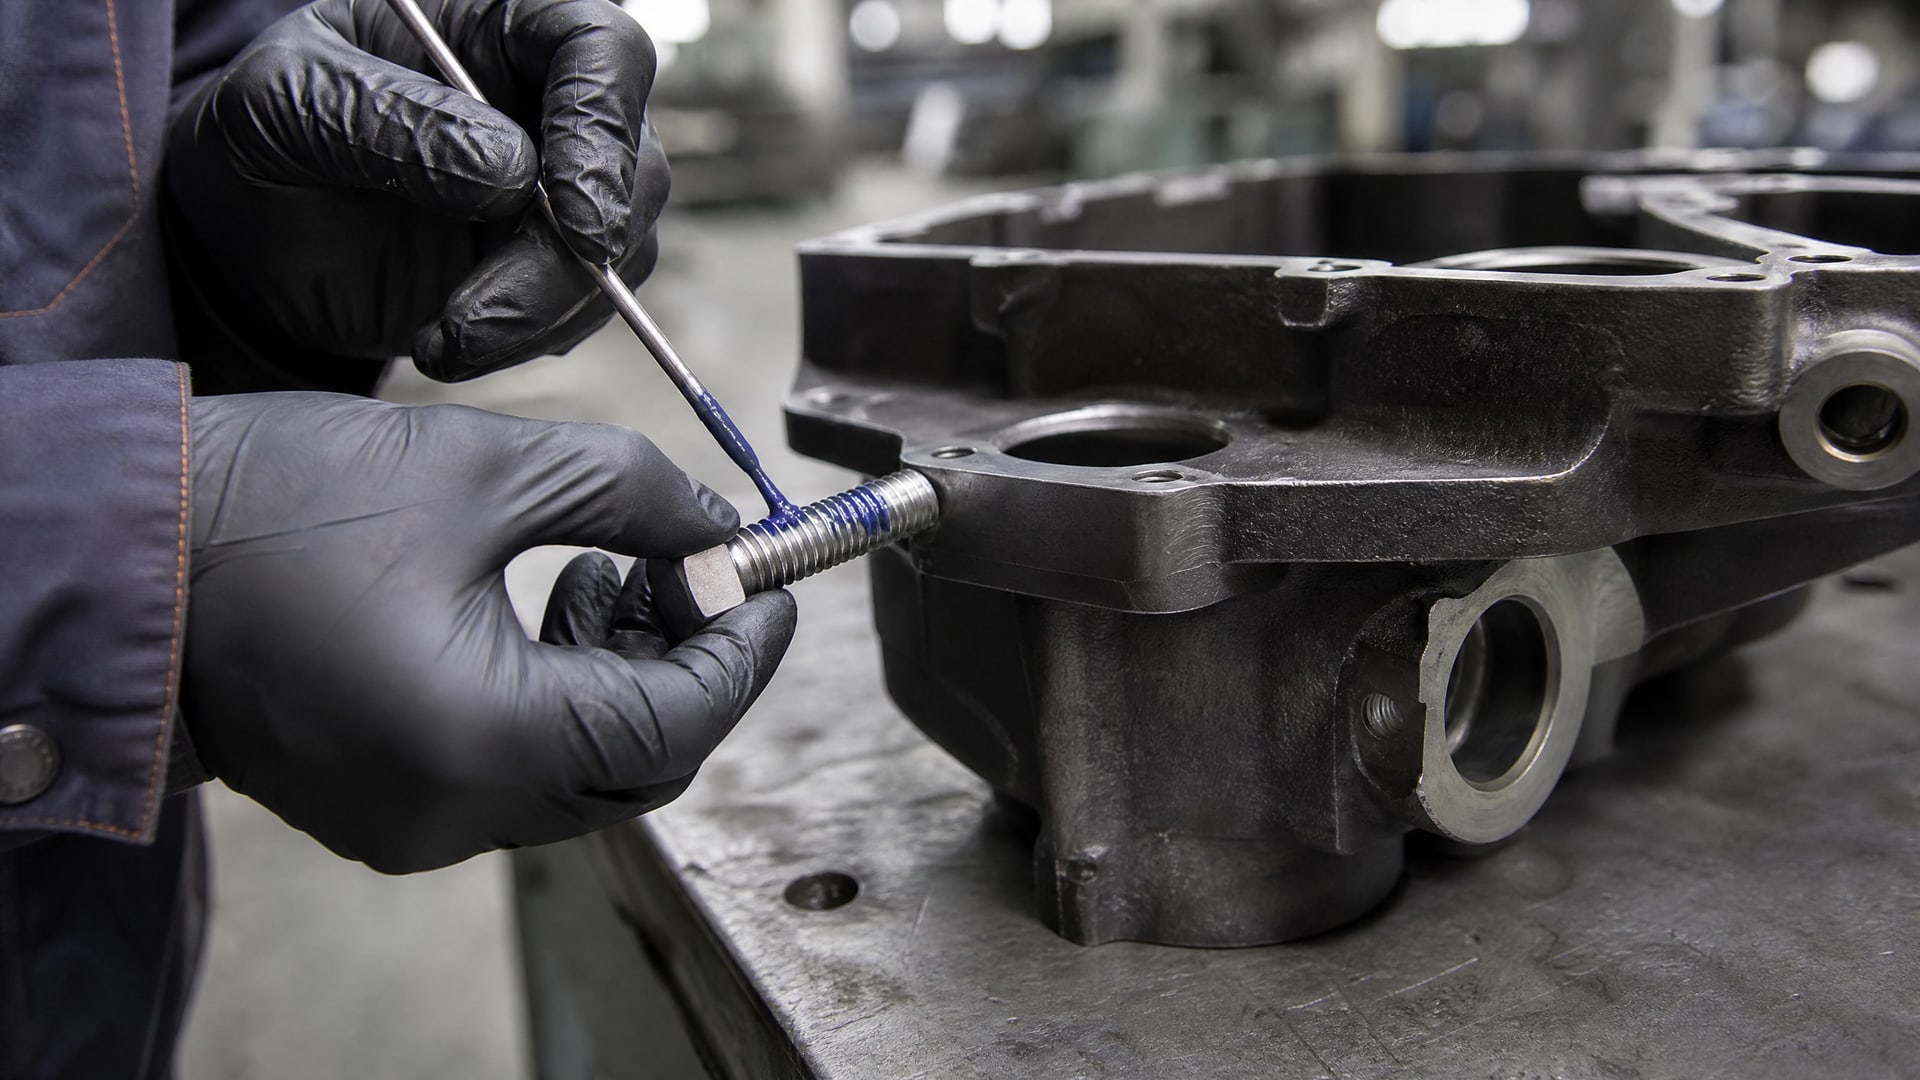
Наносят 2–3 капли фиксатора на витки резьбы болта перед его вставкой в отверстие, равномерно распределяя вокруг окружности.
После вставки болта и начальной затяжки лишний фиксатор вытесняется из зазора; это нормально.
Полная затяжка производится после того, как фиксатор начнет полимеризоваться (обычно через 1–5 минут).
Для глухого отверстия (резьба нарезана внутри глубокого отверстия, болт не проходит насквозь):
Наносят несколько капель фиксатора прямо в нижнюю часть резьбового отверстия (на 1–2 см ниже уровня вращения болта).
Вставляют болт и начинают вворачивание; фиксатор при вращении распределяется по виткам.
Затягивают до нужного момента и дают полимеризоваться.
Важное правило: не касайтесь наконечником бутылки металлической резьбы при нанесении. Если металлические ионы или стружка попадут в состав, может забиться дозатор и ухудшится полимеризация.
Условия разборки: обычный инструмент, активатор и нагрев
Демонтируемый фиксатор резьбы разбирается в три способа в зависимости от условий.
Способ 1. Обычный ручной инструмент - наиболее частый сценарий. Для низкопрочных составов соединение откручивается гаечным ключом, торцевым ключом или отверткой почти как обычный болт. Требуемый момент для срыва обычно в 1,5–2 раза выше, чем для чистого болта, но все еще в пределах разумного ручного усилия.
Способ 2. Локальный нагрев - рекомендуется при застревании или при очень прочном соединении. Соединение нагревают горелкой или феном до 250 °C (400 °F), при этой температуре полимер размягчается, и болт откручивается, пока узел еще теплый. Нагрев - это штатный способ демонтажа для средних и высоких прочностей, а не признак неправильного выбора состава.
Способ 3. Химический растворитель - если соединение долго находилось на открытом воздухе и произошла коррозия или полимеризация усилилась со временем, можно перед нагревом нанести на зазор слабый растворитель (например, ацетон), который размягчит полимер. Это ускоряет разборку без высокой температуры.
Производители подчеркивают, что если соединение не откручивается обычным инструментом, это не означает, что выбран неправильный состав. Трудная разборка может быть следствием чрезмерной затяжки, большой длины зацепления или условий коррозии; во всех этих случаях нагрев - нормальная процедура.
Как выбрать между конкретными продуктами и объемами упаковки
На рынке встречаются демонтируемые фиксаторы в объемах 10 мл, 50 мл, 250 мл и выше.
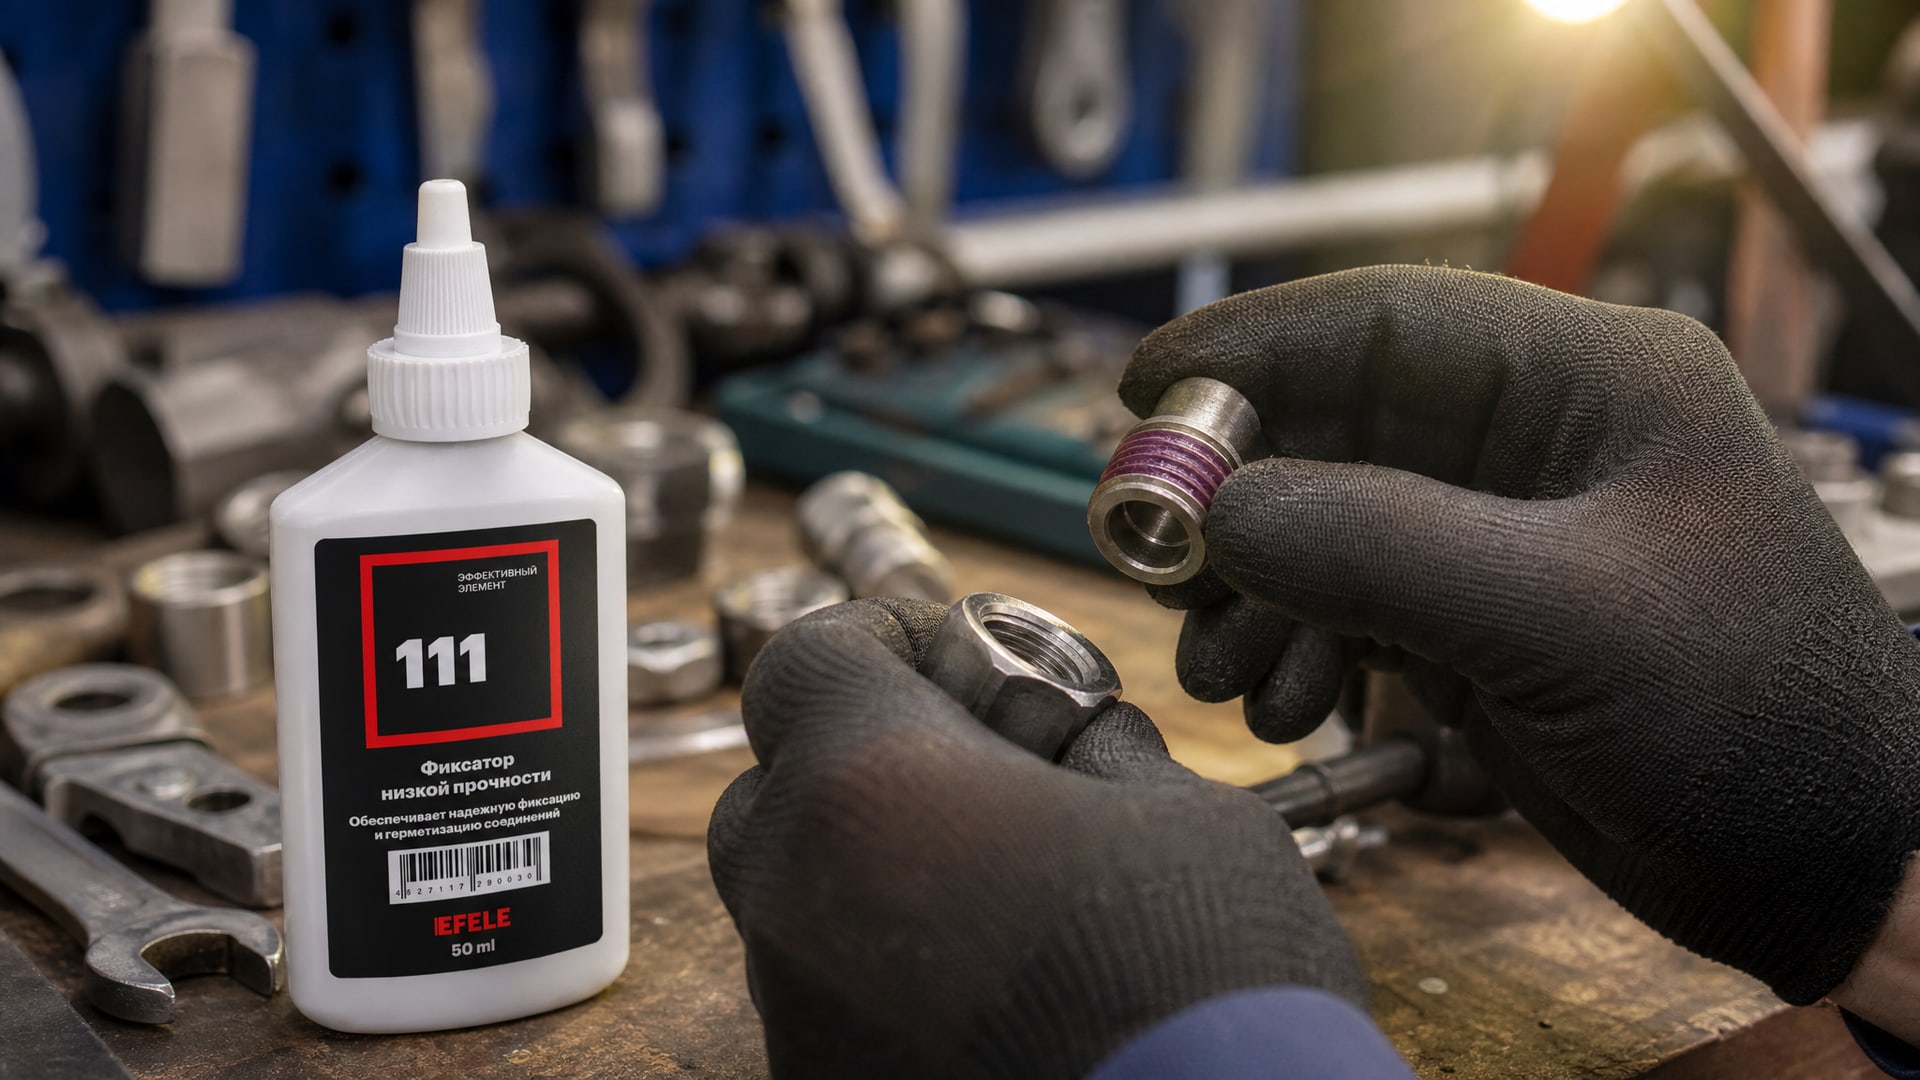
Выбор объема зависит от интенсивности применения и схемы дозирования.
Для малого производства или ремонта (периодическое применение, несколько соединений в месяц):
10 мл - мини-упаковка для ручного дозирования пипеткой; выгодна, если соединения редкие и разнообразные по диаметру.
50 мл - оптимальный размер для мастерской или участка наладки; хватает на 50–100 соединений в зависимости от диаметра резьбы.
Для среднего производства (регулярное применение в цехе или на линии):
250 мл - удобен в использовании, достаточный запас для 2–3 недель работы, хорошее соотношение цены и объема.
1 л и более - экономичен при большой интенсивности, но требует правильного хранения и дозирующего оборудования.
При выборе обращайте внимание на наличие дозирующей насадки или пластикового наконечника. Это облегчает нанесение и предотвращает попадание воздуха в остаток состава, что замедляет полимеризацию.
Часто разбираемые резьбовые соединения до М20 требуют состава, который гарантирует легкую разборку при нормальном осевом усилии. В цехах используют анаэробный фиксатор резьбы низкой прочности EFELE 111, который обеспечивает момент срыва в диапазоне 10–18 N·m и полимеризуется за 15–30 минут на активных металлах. Для пассивных металлов и холодных условий рекомендуется активатор того же производителя.
Частые ошибки при выборе и применении
Ошибка 1: выбор по цвету, а не по прочности
Многие закупщики ориентируются на визуальный признак: "демонтируемые фиксаторы синего цвета, высокопрочные - красного". Это упрощение: цвет - лишь условное обозначение, а прочность определяется составом. Производители разных стран и компаний используют разные цвета для одного класса. Надежный критерий - это техническое наименование ("low strength", "removable", "medium strength") и данные прочности из технического листа.
Ошибка 2: попытка разбирать соединение сразу после нанесения
Фиксатор требует времени на полимеризацию: от 5 минут до нескольких часов в зависимости от материала, температуры и диаметра резьбы. Если попытаться открутить соединение раньше, полимер не будет полностью сформирован, и связь ослабнет. На большинстве упаковок указывают минимальное время перед нагрузкой (например, 24 часа для полной прочности).
Ошибка 3: нанесение на грязную или влажную поверхность
Это приводит к либо к невозможности полимеризации, либо к слабой связи. Результат - соединение либо вообще не держит вибрацию, либо со временем ослабевает. Очистка занимает всего несколько минут, но спасает часы работы.
Ошибка 4: использование активатора "на всякий случай"
Активатор ускоряет полимеризацию, но его избыток может привести к слишком быстрой полимеризации и неравномерному распределению фиксатора в зазоре. Активатор нужен только при работе с пассивными металлами или при температуре ниже 5 °C.
Ошибка 5: выбор слишком высокой прочности для разъемного соединения
Если выбран высокопрочный фиксатор вместо демонтируемого, разборка станет невозможной без нагрева и может привести к срыву шлица болта или деформации гайки. Для разъемных соединений всегда выбирайте низкую или среднюю прочность.
Часто задаваемые вопросы
Как открутить демонтируемый фиксатор резьбы, если он не откручивается обычным инструментом?
Если соединение не откручивается при разумном усилии (момент в пределах 20–30 N·m), используйте локальный нагрев. Нагрейте соединение горелкой или феном до 250 °C, дождитесь, пока полимер размягчится, и откручивайте, пока соединение горячее. Это штатный способ демонтажа и не означает ошибку при выборе состава.
Можно ли применять анаэробный фиксатор на нержавеющей стали?
Да, можно, но с активатором. На нержавеющей стали (пассивный металл) полимеризация идет медленнее, чем на обычной стали. Перед нанесением фиксатора обработайте резьбу активатором, подождите 30–60 секунд, а затем нанесите фиксатор. Полимеризация ускорится в 2–3 раза.
Как отличить низкопрочный фиксатор от среднепрочного при покупке?
Смотрите на карточке товара или техническом листе параметр "shear strength" (прочность на сдвиг) по ISO 10123. Для низкопрочных составов это обычно 10–16 N/mm², для среднепрочных -20–25 N/mm². Также производители часто используют английские названия: "low strength", "medium strength", "removable", "semi-permanent".
Нужно ли применять активатор для болтов в помещении при комнатной температуре?
Активатор нужен для пассивных металлов (нержавеющая сталь, алюминий) или при температуре ниже 5 °C. Если вы работаете с обычной стальной резьбой при комнатной температуре, активатор не требуется - фиксатор полимеризуется за 15–30 минут.
Сколько фиксатора нужно для одного болта?
Для одного типового болта М10–М16 достаточно 1–2 капель для сквозного отверстия и 3–5 капель для глухого. Количество зависит от диаметра резьбы и длины зацепления. Начните с малого количества - лучше недолить, чем перелить. Излишек просто вытесняется при затяжке.
Заключение
Выбор демонтируемого фиксатора резьбы - это не выбор бренда или цвета, а рациональное решение на основе трех параметров: материала поверхности, диаметра резьбы и условий эксплуатации. Для большинства разъемных соединений в промышленности подходит низкопрочный состав, который разбирается обычным инструментом без нагрева. На пассивных металлах и при холоде используйте активатор. Главное правило - чистая и обезжиренная поверхность перед нанесением.
Если вы закупщик или инженер, ответьте для себя на три вопроса: из какого металла резьба (активный или пассивный), как часто будет разбираться соединение (еженедельно, ежемесячно или один раз в год) и какая температура окружающей среды при сборке (выше или ниже 5 °C). Ответы направят вас к нужному типу состава и схеме применения. При соблюдении схемы нанесения и подготовки поверхности вероятность отказа снижается к минимуму.