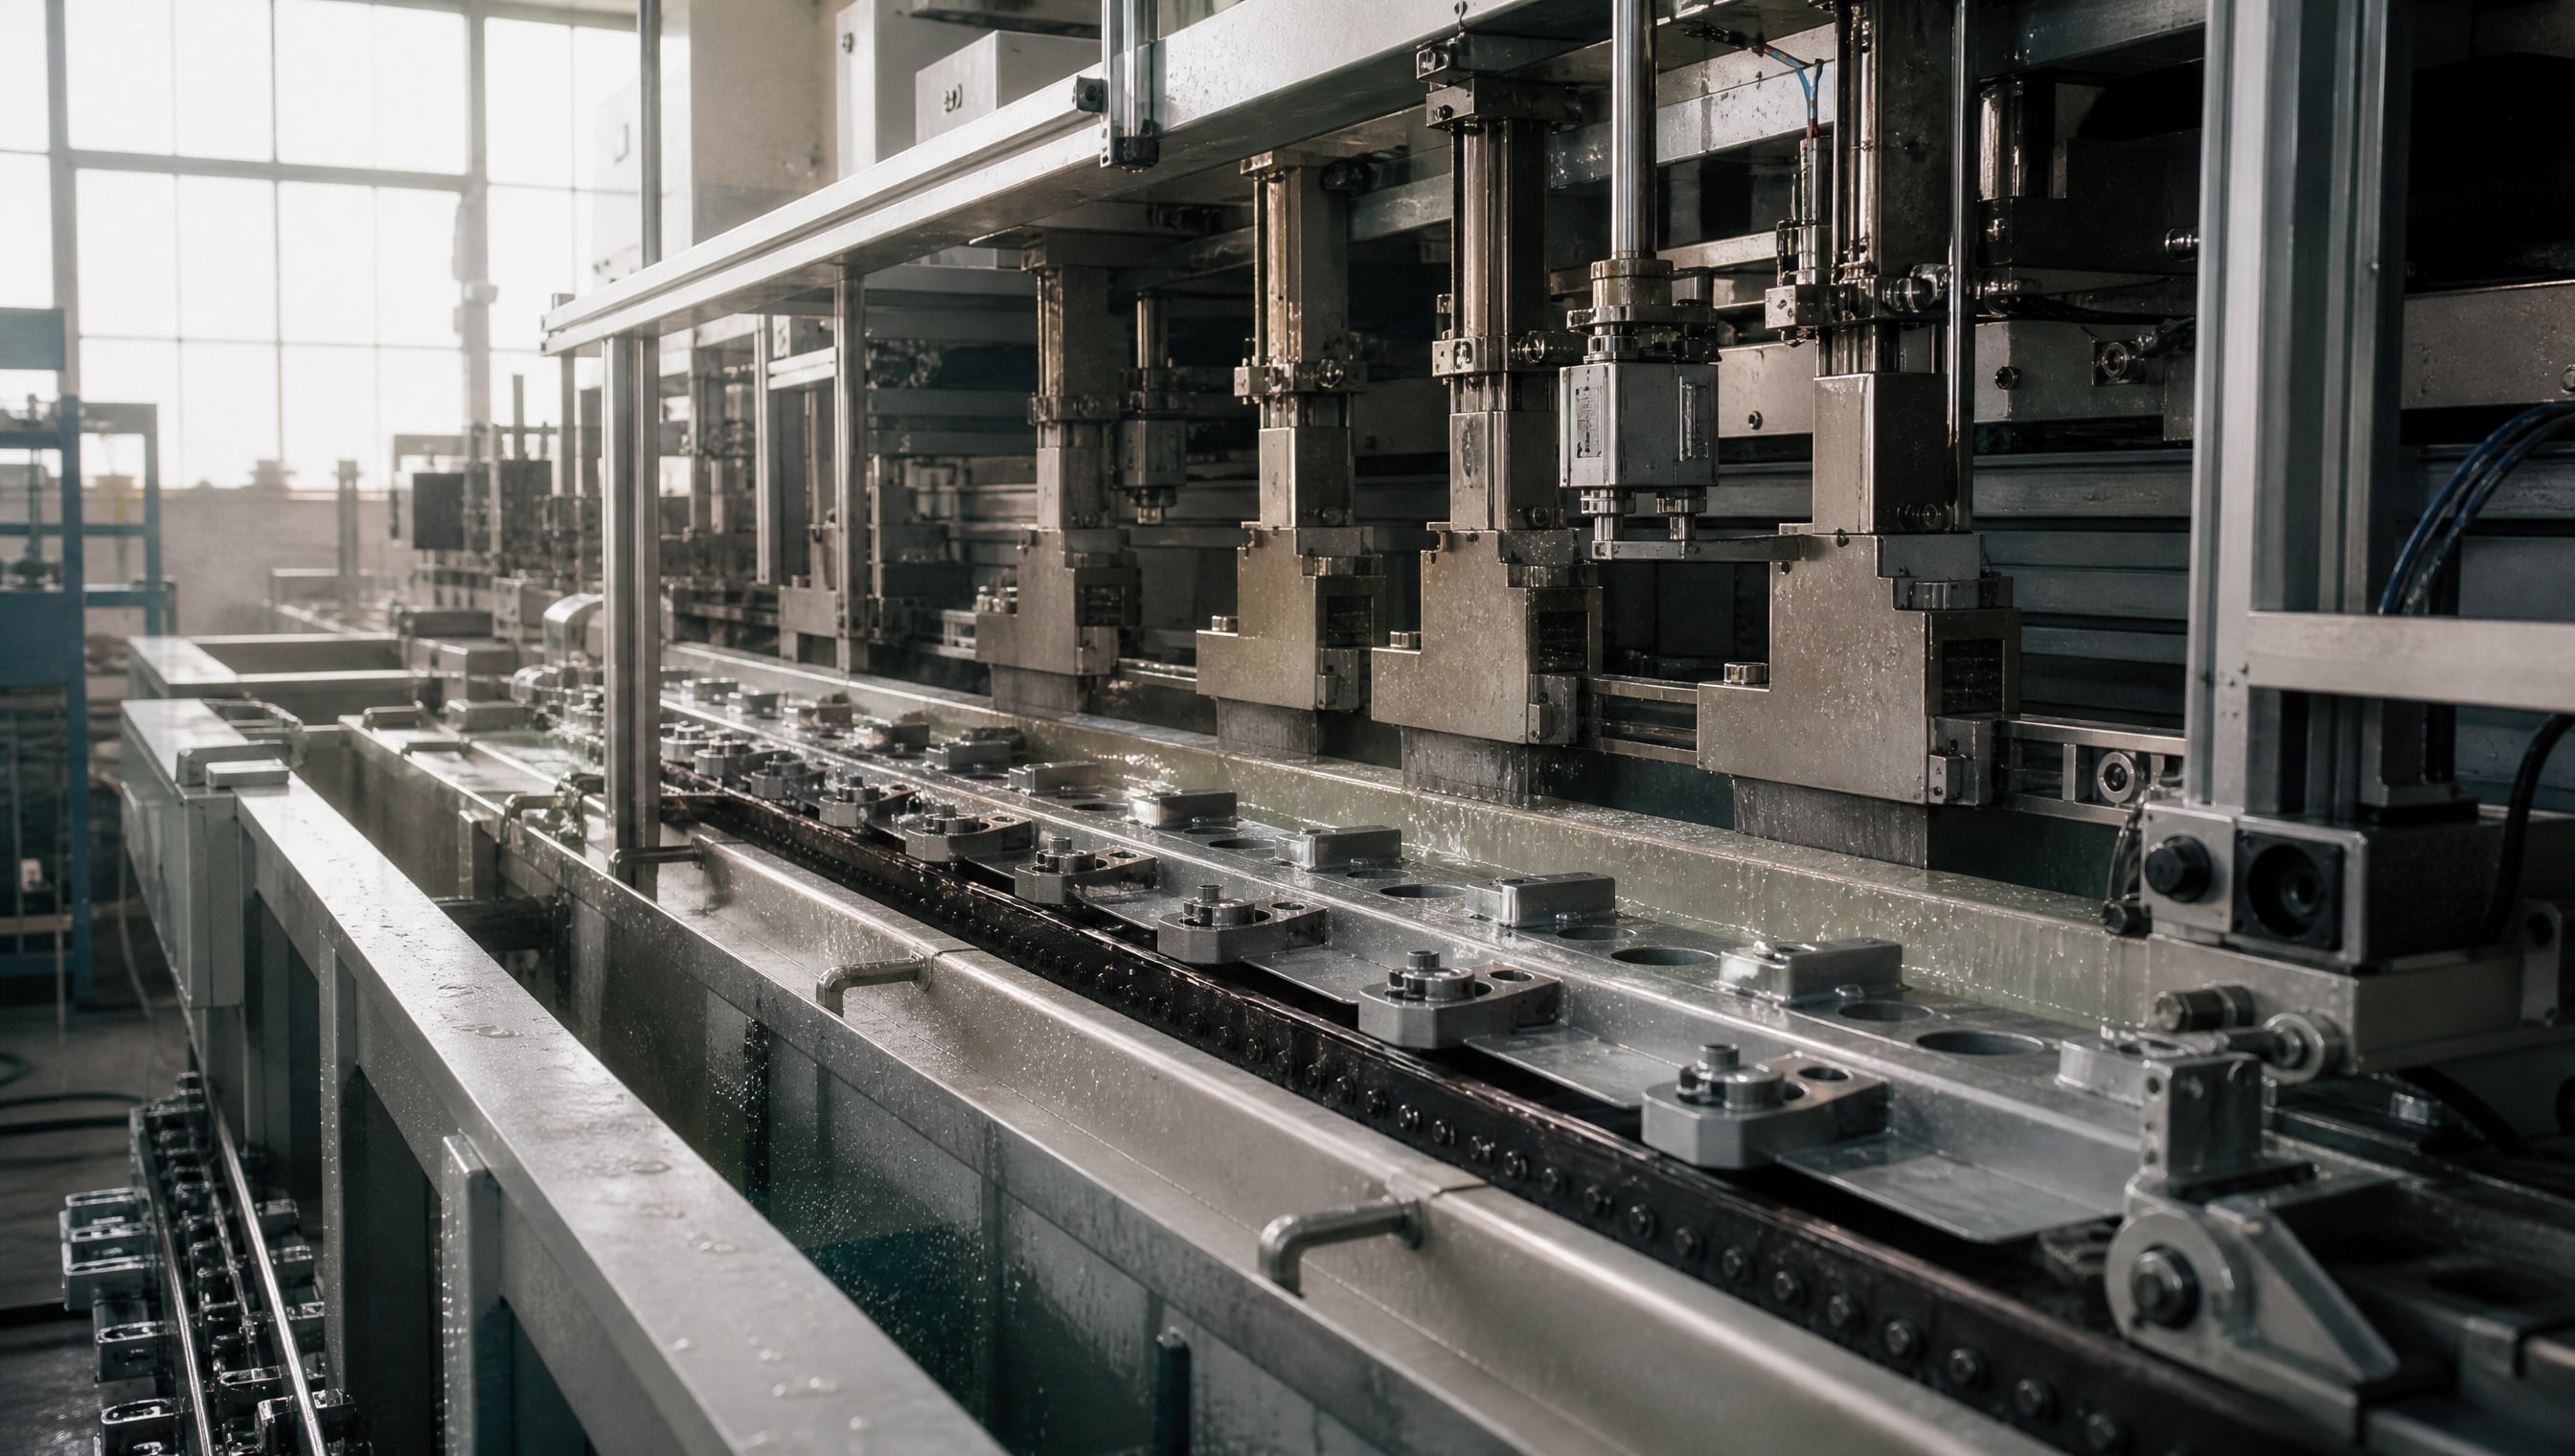
Фосфатирование - это химическая обработка металлической поверхности, при которой образуется тонкий конверсионный слой из труднорастворимых фосфатов. Этот слой выполняет роль подслоя, который напрямую влияет на адгезию лакокрасочных и порошковых покрытий, а также замедляет развитие подпленочной коррозии. Для инженеров и закупщиков, отвечающих за качество окраски и долговечность изделий, понимание роли фосфатирования критично: оно не заменяет систему покрытий, но значительно улучшает ее надежность. Статья рассказывает о технологии фосфатирования, его связи с подготовкой поверхности и практическом применении перед покраской и порошковой окраской.
Что такое фосфатирование и его роль в системе защиты
Фосфатирование - химический процесс, при котором на поверхности стали, алюминия или других цветных металлов образуется слой фосфатов железа, цинка или марганца.
Этот слой имеет толщину несколько микронов и служит переходным слоем между голым металлом и системой лакокрасочных покрытий. Основная функция фосфатирования - повышение адгезии (то есть силы сцепления) между металлом и лакокрасочным материалом, а также замедление коррозионных процессов, развивающихся под слоем краски.
Важно понимать, что фосфатирование не заменяет грунт и финишное покрытие. Это именно подслой, этап в технологической цепочке подготовки. Фосфатная пленка сама по себе не обеспечивает долговременную защиту от агрессивных сред и механических воздействий; она лишь создает химическое сцепление, на которое затем опирается вся система защиты. Такой подход особенно важен для изделий, работающих в условиях влажности, контакта с солями, щелочными или кислотными средами.
Для порошковой окраски фосфатирование рассматривается как особенно практичный вариант подготовки. Тонкий фосфатный слой улучшает электростатическое осаждение порошка и замедляет подпленочную коррозию, которая может развиваться, если под краской остаются микроскопические поры или участки с плохой адгезией. Образование слоя толщиной 0,03–0,07 мг/см² - оптимальный параметр для такого применения.
Подготовка поверхности: основа качественного фосфатирования
Успех фосфатирования напрямую зависит от качества предварительной подготовки поверхности.
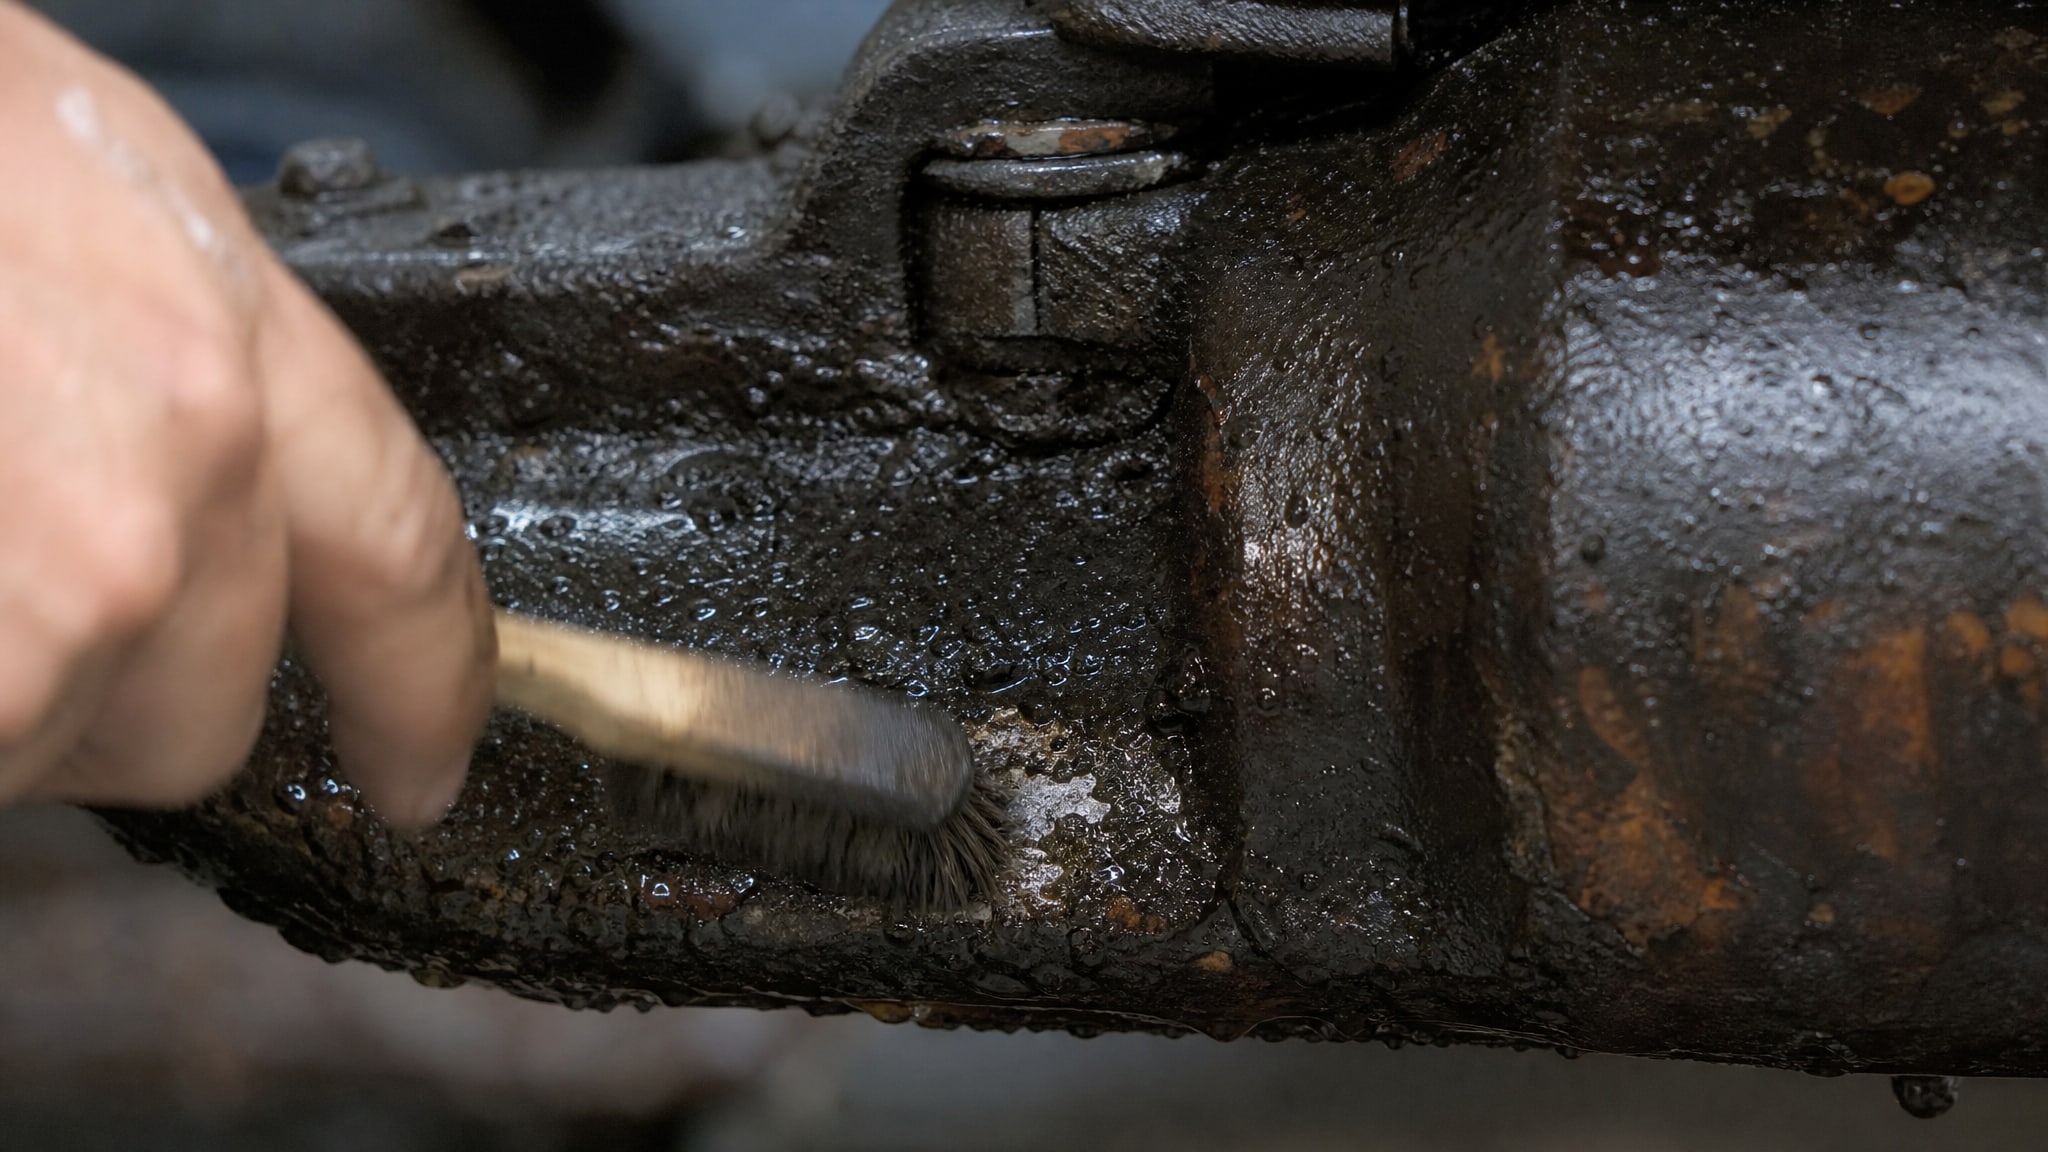
Если металл загрязнен маслами, СОЖ, ржавчиной, окалиной или остатками старого покрытия, фосфатный слой не сформируется равномерно. Реагенты просто не смогут вступить в химическое взаимодействие с поверхностью в загрязненных зонах, что приведет к локальным дефектам адгезии и быстрому развитию коррозии под покрытием.
Подготовка поверхности включает несколько этапов. Первый - механическая очистка, которая может включать шлифование, абразивную обработку или пескоструйную обработку. Пескоструй особенно полезен, когда нужно удалить толстый слой окалины или старого покрытия и одновременно создать микрошероховатость. Эта шероховатость увеличивает площадь контакта между поверхностью и фосфатирующим раствором, что повышает равномерность и качество формирующегося слоя.
Второй этап - химическая очистка, удаление масел и органических загрязнений. Здесь применяют щелочные растворы, которые работают при температуре 55–75 °C. Такая температура необходима для эффективного растворения жиров и технологических пленок, накопившихся на поверхности во время производства, хранения и транспортировки детали.
Третий этап - промывка водой, часто проточной или деминерализованной. Эта операция особенно критична: переноса реагентов между ваннами нужно избежать, чтобы не загрязнить раствор для фосфатирования и не снизить качество конверсионного слоя. Недостаточная промывка - частая причина низкой адгезии и ускоренной коррозии даже при правильно выполненном фосфатировании.
Механическая подготовка и пескоструйная обработка
Пескоструйная обработка и другие механические методы подготовки поверхности - это не альтернатива химическому фосфатированию, а его необходимое дополнение.
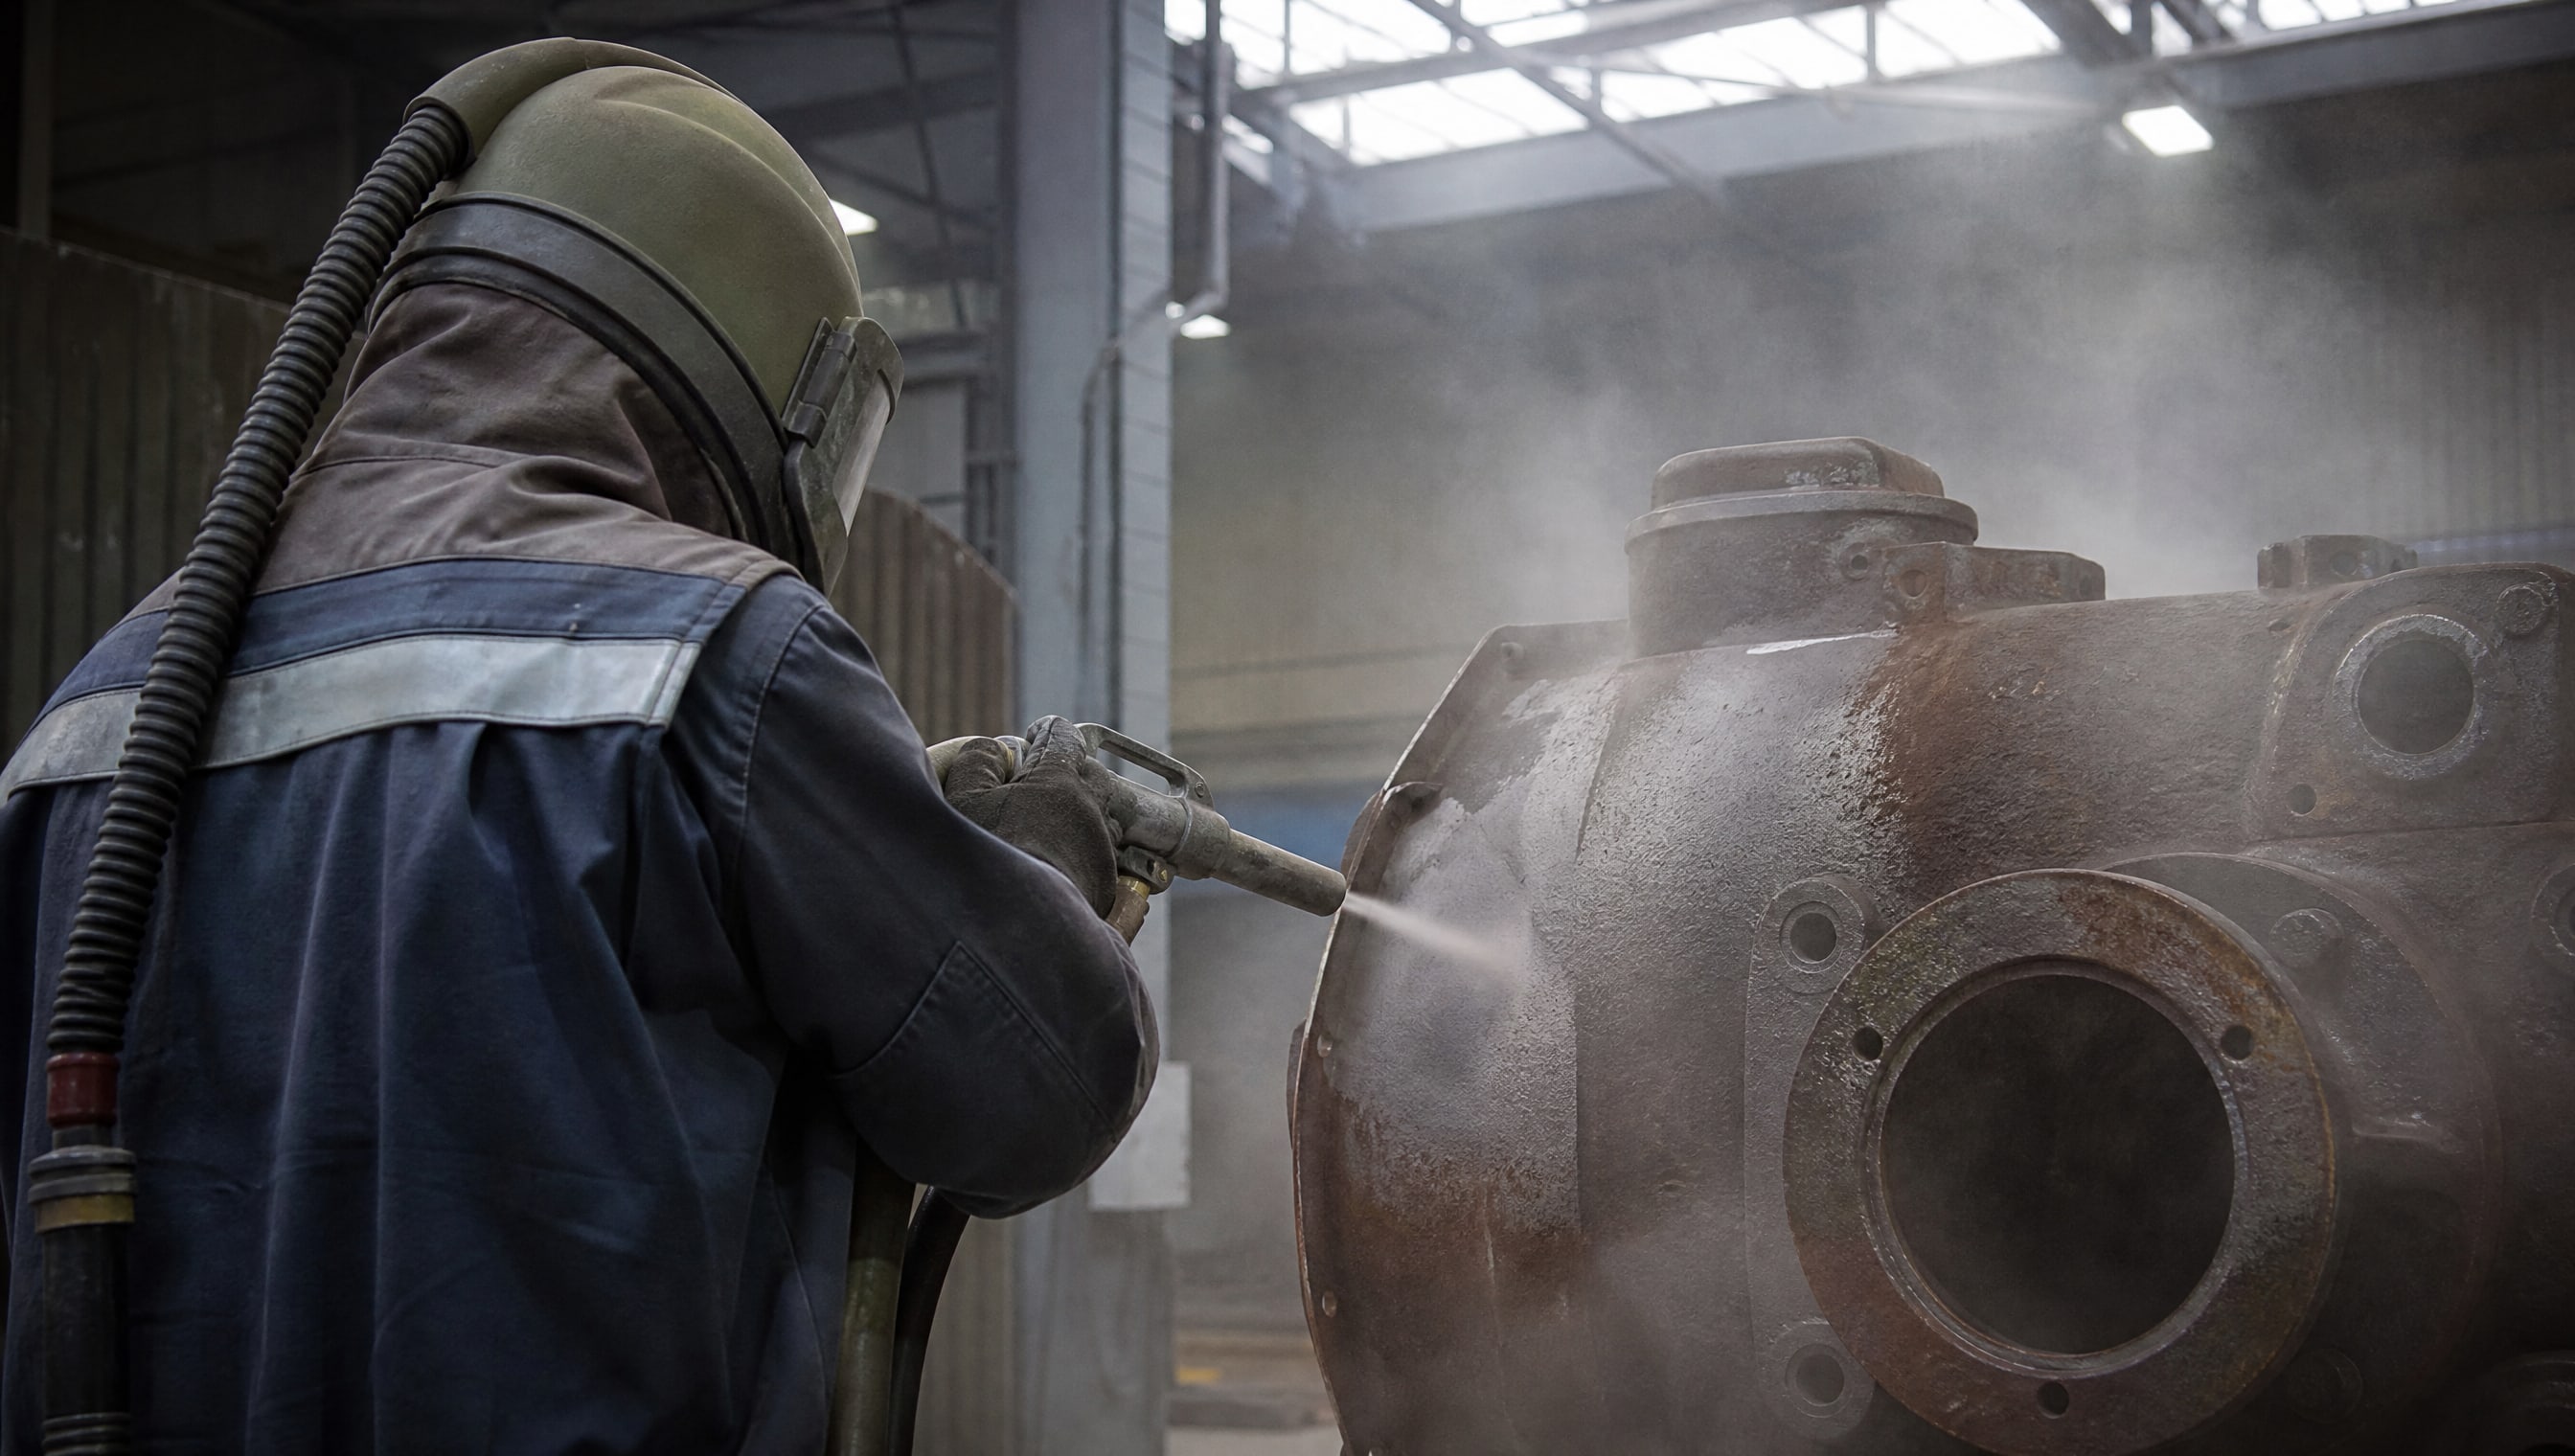
Механическая обработка удаляет толстые слои загрязнений, ржавчины и старого покрытия, которые химическими методами удалить сложно или невозможно. Одновременно пескоструй или микроабразивное травление создают микрошероховатость на поверхности, которая становится основой для лучшего проникновения фосфатирующего раствора и более прочного адгезионного контакта.
Шероховатость поверхности, созданная пескоструем, увеличивает площадь контакта между металлом и фосфатирующим реагентом примерно в 2–3 раза в сравнении с гладко обработанной поверхностью. Это означает, что фосфатный слой образуется более равномерно и имеет меньше микродефектов. Впоследствии такой слой обеспечивает более высокую адгезию для грунта и финишного покрытия.
Важно правильно выбрать абразив и параметры пескоструя, чтобы не перегрузить и не деформировать деталь. После механической обработки поверхность должна быть чистой от пыли абразива; ее нужно продуть или осторожно промыть перед переходом к химической очистке. Таким образом, механическая подготовка и пескоструйная обработка работают в единой технологической цепочке с химической очисткой и фосфатированием, повышая надежность всей системы защиты.
Фосфатирование перед окраской и порошковой окраской
Для традиционной жидкой окраски (краски на основе растворителей или водные эмульсии) фосфатирование выступает как промежуточный слой, обеспечивающий химическую адгезию.
Это особенно важно, когда деталь будет работать во влажной среде или подвергаться воздействию щелочных и кислотных веществ. Фосфатный слой препятствует прямому контакту основного металла с внешней агрессивной средой и защищает грунт от разрушения влагой, проникающей через микропоры лакокрасочной системы.
Для порошковой окраски фосфатирование имеет дополнительное значение. Порошковые краски наносятся методом электростатического напыления, и качество адгезии порошка к подготовленной поверхности влияет на финальное качество покрытия. Фосфатный слой толщиной 0,03–0,07 мг/см² обеспечивает оптимальное взаимодействие между электростатически заряженными частицами порошка и поверхностью детали. Это предотвращает отслоение покрытия в процессе полимеризации и последующей эксплуатации.
Кроме того, порошковые краски требуют более высокой адгезии, чем жидкие составы, потому что они наносятся без растворителя, который бы способствовал смачиванию и проникновению в микронеровности. Фосфатный слой компенсирует этот фактор, создавая активную химическую основу для адгезии. Многие производители рекомендуют именно фосфатирование как предпочтительный метод подготовки перед порошковой окраской благодаря его надежности и экономичности.
Совет инженера: фосфатирование и дополнительная защита
На фосфатированную поверхность, особенно перед нанесением финишного покрытия, полезно наносить дополнительные защитные слои. Антифрикционные покрытия, такие как составы серии MODENGY, могут применяться на уже фосфатированных деталях для усиления коррозионной защиты и снижения износа в местах контакта и скольжения. Такой многослойный подход распространен в ремонтных службах и на линиях сборки, где нужна повышенная надежность: слой фосфатирования обеспечивает адгезию, а дополнительное покрытие - защиту от коррозии и механического изнашивания. Комбинирование технологий позволяет достичь долговечности в сложных условиях эксплуатации.
Типичные ошибки при выборе и применении фосфатирования
Одна из самых частых ошибок - попытка фосфатировать грязный или жирный металл.
Многие закупщики и технические специалисты предполагают, что фосфатирующий состав сам удалит загрязнения. На практике это не работает: масла и ржавчина создают барьер, препятствующий химическому взаимодействию реагентов с металлом. Результат - неравномерный слой, низкая адгезия, быстрая коррозия под покрытием. Инвестиция в фосфатирование становится напрасной тратой, потому что экономия на подготовке привела к отказу системы покрытия.
Вторая типичная ошибка - предположение, что фосфатирование само заменяет грунт и краску. Фосфатная пленка слишком тонка и хрупка, чтобы служить самостоятельной защитой. Она может придавать цвет (фосфатные слои часто окрашены в серый, желтый или голубой оттенок в зависимости от типа соли), но эта окраска не устойчива к механическим повреждениям и ультрафиолету. Полная система защиты обязательно включает грунт и финишное покрытие.
Третья ошибка - пренебрежение промывкой между операциями. Если после фосфатирования плохо промыть деталь, остатки реагентов будут разрушать адгезию финишного слоя, особенно если это водная краска или двухкомпонентный грунт, чувствительный к остаточной щелочности.
Четвертая ошибка - смешивание пескоструйной обработки и фосфатирования в одном понятии. Пескоструй - механический способ удаления окалины и создания шероховатости. Фосфатирование - химический процесс формирования конверсионного слоя. Они дополняют друг друга, но не являются альтернативами. Использование только одного из них приводит к неполной подготовке поверхности и низкой адгезии.
Выбор средств для фосфатирования и контроль качества
На рынке представлены различные составы для фосфатирования, различающиеся по типу фосфатной соли (железо, цинк, марганец), концентрации, рабочей температуре и скорости формирования слоя.
Выбор средства должен соответствовать типу металла (сталь, алюминий, медь), толщине требуемого слоя и последующей системе покрытий.
Для закупщика, выбирающего средство для фосфатирования, ключевой критерий - соответствие спецификации, которую предъявляет производитель краски или порошкового покрытия. Многие составы являются рабочими стандартами, проверенными временем на производстве, а не новинками. Закупщики возвращаются к проверенным вариантам второй и третий год подряд именно потому, что они дают предсказуемый результат: ожидаемую толщину слоя, равномерность покрытия и стабильную адгезию к финишному материалу.
Контроль качества фосфатного слоя проводится несколькими методами. Визуальный осмотр позволяет обнаружить пропуски, шероховатость, несоответствие цвету (каждый тип соли имеет характерный оттенок). Для более точной оценки используют испытания адгезии, например кросс-хатч тест (ГОСТ 15140) или отрыв покрытия. Толщину слоя, особенно для порошковой окраски, контролируют магнитными толщиномерами, хотя фосфатные слои - очень тонкие, и прямое измерение затруднено.
На производствах, где применяется холодное фосфатирование (без нагрева), время реакции может быть больше, зато система более простая в управлении. Горячее фосфатирование при 55–75 °C работает быстрее и обеспечивает более равномерный слой, но требует контроля температуры и больших энергозатрат.
Часто задаваемые вопросы
Какова роль фосфатирования перед покраской?
Фосфатирование создает тонкий конверсионный слой на поверхности металла, который повышает адгезию лакокрасочного материала к основе и замедляет коррозию под краской. Это не самостоятельное защитное покрытие, а этап подготовки в системе защиты. Фосфатный слой улучшает сцепление грунта и финишного слоя, предотвращает отслоение краски и замедляет развитие подпленочной коррозии.
Нужно ли фосфатирование перед порошковой окраской?
Да, фосфатирование - практичный и экономичный способ подготовки перед порошковой окраской. Оптимальная толщина слоя для стали составляет 0,03–0,07 мг/см². Фосфатный слой улучшает электростатическое осаждение порошка, обеспечивает прочную адгезию при полимеризации и защищает от коррозии под покрытием. Многие производители порошковых красок рекомендуют именно фосфатирование как предпочтительный метод.
Можно ли пескоструйную обработку заменить фосфатированием?
Нет, это разные операции. Пескоструй - механический способ удаления окалины, ржавчины и создания шероховатости поверхности. Фосфатирование - химическое формирование конверсионного слоя. Они дополняют друг друга: пескоструй подготавливает поверхность, создавая нужную шероховатость, а фосфатирование образует слой для адгезии. Использование только одного метода приводит к низкому качеству подготовки.
Как подготовить поверхность перед фосфатированием?
Поверхность нужно очистить механически (пескоструй, шлифование) и химически (щелочное обезжиривание при 55–75 °C для удаления масел и СОЖ), затем промыть проточной или деминерализованной водой. Критично удалить ржавчину, окалину, старое покрытие и остатки технологических пленок. Качество фосфатирования полностью зависит от чистоты поверхности перед обработкой.
Может ли фосфатирование заменить краску?
Нет. Фосфатный слой - это подслой, а не финишное покрытие. Фосфатная пленка слишком тонка для самостоятельной защиты, быстро теряет цвет под ультрафиолетом и не устойчива к механическим повреждениям. Полная система защиты обязательно включает фосфатирование, грунт и финишное лакокрасочное покрытие или порошковую краску.
Заключение
Фосфатирование металла - это не универсальное решение для защиты, а ключевой этап подготовки поверхности, который существенно повышает адгезию лакокрасочных и порошковых покрытий. Его роль часто недооценивают закупщики, которые сосредотачиваются только на выборе краски, игнорируя подготовку. На практике качество фосфатного слоя определяется качеством предварительной очистки: механической (пескоструй, шлифование) и химической (щелочное обезжиривание, промывка). Именно тщательная подготовка поверхности - удаление ржавчины, окалины, масел и СОЖ - закладывает основу для успешного фосфатирования.
Для порошковой окраски фосфатирование рассматривается как стандартный инструмент подготовки благодаря его надежности и предсказуемому результату. Слой толщиной 0,03–0,07 мг/см² обеспечивает оптимальную адгезию порошка и замедляет подпленочную коррозию. Следующий шаг для инженера или снабженца - выбрать средство для фосфатирования, соответствующее спецификации финишного покрытия, и внедрить процедуру контроля качества на производстве: визуальный осмотр слоя и испытания адгезии (кросс-хатч тест). Это предотвратит преждевременный выход системы защиты из строя и обеспечит долговечность изделий в эксплуатации.