Протечка в фланцевом соединении обходится дорого: простой оборудования, потери жидкости или газа, риск загрязнения окружающей среды. Анаэробный герметик для фланцев решает эту проблему, но только если подобран правильно и нанесен по технологии. Главное его преимущество - он полимеризуется без воздуха, прямо в узком зазоре между близко прилегающими металлическими поверхностями, создавая герметичный слой толщиной несколько десятков микрон.
Эта статья расскажет инженерам и закупщикам, как выбрать подходящий состав, на какие параметры смотреть и какие ошибки совершают чаще всего. Вы узнаете, почему универсальный герметик не подходит для всех фланцев, как правильно подготовить поверхности и сколько времени ждать перед вводом в работу.
Типы фланцевых соединений и выбор герметика
Не все фланцы герметизируют одинаково.
Анаэробный герметик предназначен только для жестких, точно обработанных металлических фланцев с минимальными зазорами. Его суть в том, что он полимеризуется без доступа воздуха между близко прилегающими поверхностями, заполняя микронеровности и капиллярные зазоры.
Существуют три основных типа уплотняемых поверхностей. Плоские фланцы (flat face) имеют сплошную поверхность без выступов и требуют герметика с шириной валика, соответствующей ширине sealing surface (рабочей поверхности). Raised face фланцы выступают над основной плоскостью и также герметизируются по периметру выступа. Tongue-and-groove фланцы имеют паз, в который укладывается герметик - здесь ширина валика подбирается по ширине паза, а не по основной поверхности.
Для каждого типа сначала определяют номинальную ширину уплотнителя по техническому чертежу фланца. Только после этого выбирают анаэробный герметик с совместимым максимальным зазором. Если зазор фактический больше, чем заявлен в техническом листе герметика (обычно до 0,25 мм), состав не заполнит его полностью и произойдет протечка.
Металлические фланцы и альтернативные варианты
Анаэробные герметики рассчитаны на металлические фланцы. Если поверхности неровные, зазор больше допустимого или требуется заполнение дефектов, переходят на другие системы. Силиконовые герметики типа FIPG позволяют мостить зазоры до 1 мм и работают в диапазоне от −55 °C до +200 °C с временной стойкостью до +260 °C, но сохнут дольше (24 часа полного отверждения) и требуют быстрой сборки после нанесения, чтобы не пересохли края.
Формируемые на месте прокладки (formed-in-place gaskets) используют, когда геометрия фланца нестандартна или нужна большая гибкость. Здесь герметик выполняет роль связующего и заполнителя одновременно, распределяясь по всей ширине рабочей поверхности.
Ключевые параметры при выборе анаэробного герметика
Закупщик или инженер должен сверять четыре критических параметра герметика перед покупкой.
Максимальный допустимый зазор
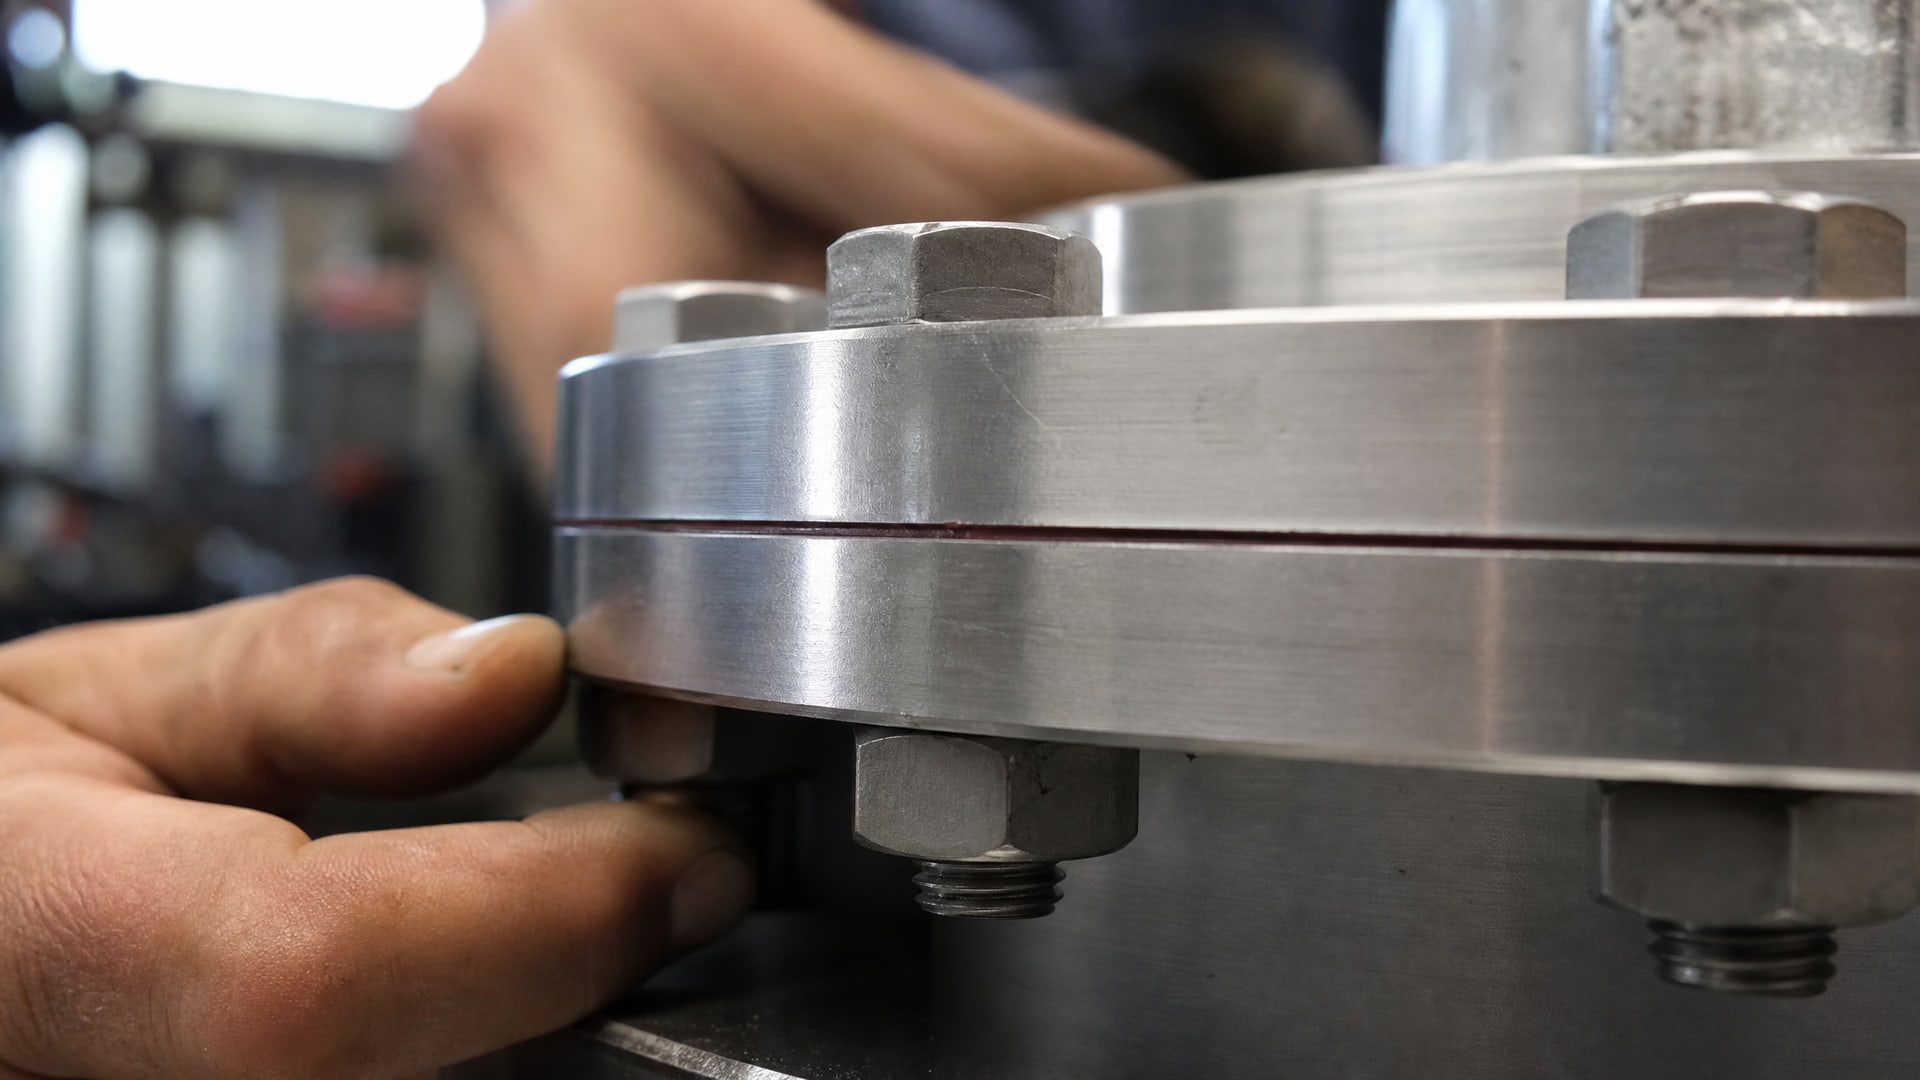
Это главное ограничение. В большинстве анаэробных герметиков максимальный зазор составляет 0,25 мм, в некоторых - около 0,38 мм (0,015 дюйма). Если фактический зазор больше, герметик не заполнит его полностью, и протечка произойдет вдоль периметра или через болтовые отверстия. Зазор измеряется щупом или рассчитывается по чертежу перед нанесением.
Рабочая температура
Анаэробные герметики работают в диапазоне примерно от −20 °C до +150 °C, некоторые до +200 °C. Если среда нагревается выше этого, герметик теряет прочность и начинает течь. Например, в системах горячей воды или паровых линиях нужно проверить, выдерживает ли выбранный состав максимальную температуру рабочей среды, а не только среднюю.
Давление среды
Производители делят режимы на четыре категории. Без давления герметик готов к работе сразу. При низком давлении до 3,44 МПа необходимо подождать 30–45 минут полимеризации в зазоре. Высокое давление от 3,44 до 17,23 МПа требует 4 часов до ввода в работу. Экстремально высокое давление выше 17,23 МПа (до 34,47 МПа) требует полной полимеризации в течение 24 часов. Эти времена указаны при комнатной температуре и нормальной влажности.
Материал и жидкость в системе
Анаэробные герметики работают с минеральным маслом, дизельным топливом, водой и многими органическими жидкостями. Однако если среда содержит агрессивные вещества (ацетон, метанол, щелочные растворы в высокой концентрации), нужно уточнить совместимость в техническом листе. Некоторые составы разработаны специально для пищевых или фармацевтических систем - это отдельная категория.
Герметизация фланцевых соединений металлоконструкций: подготовка поверхностей
Подготовка поверхностей определяет надежность герметизации больше, чем выбор самого герметика.
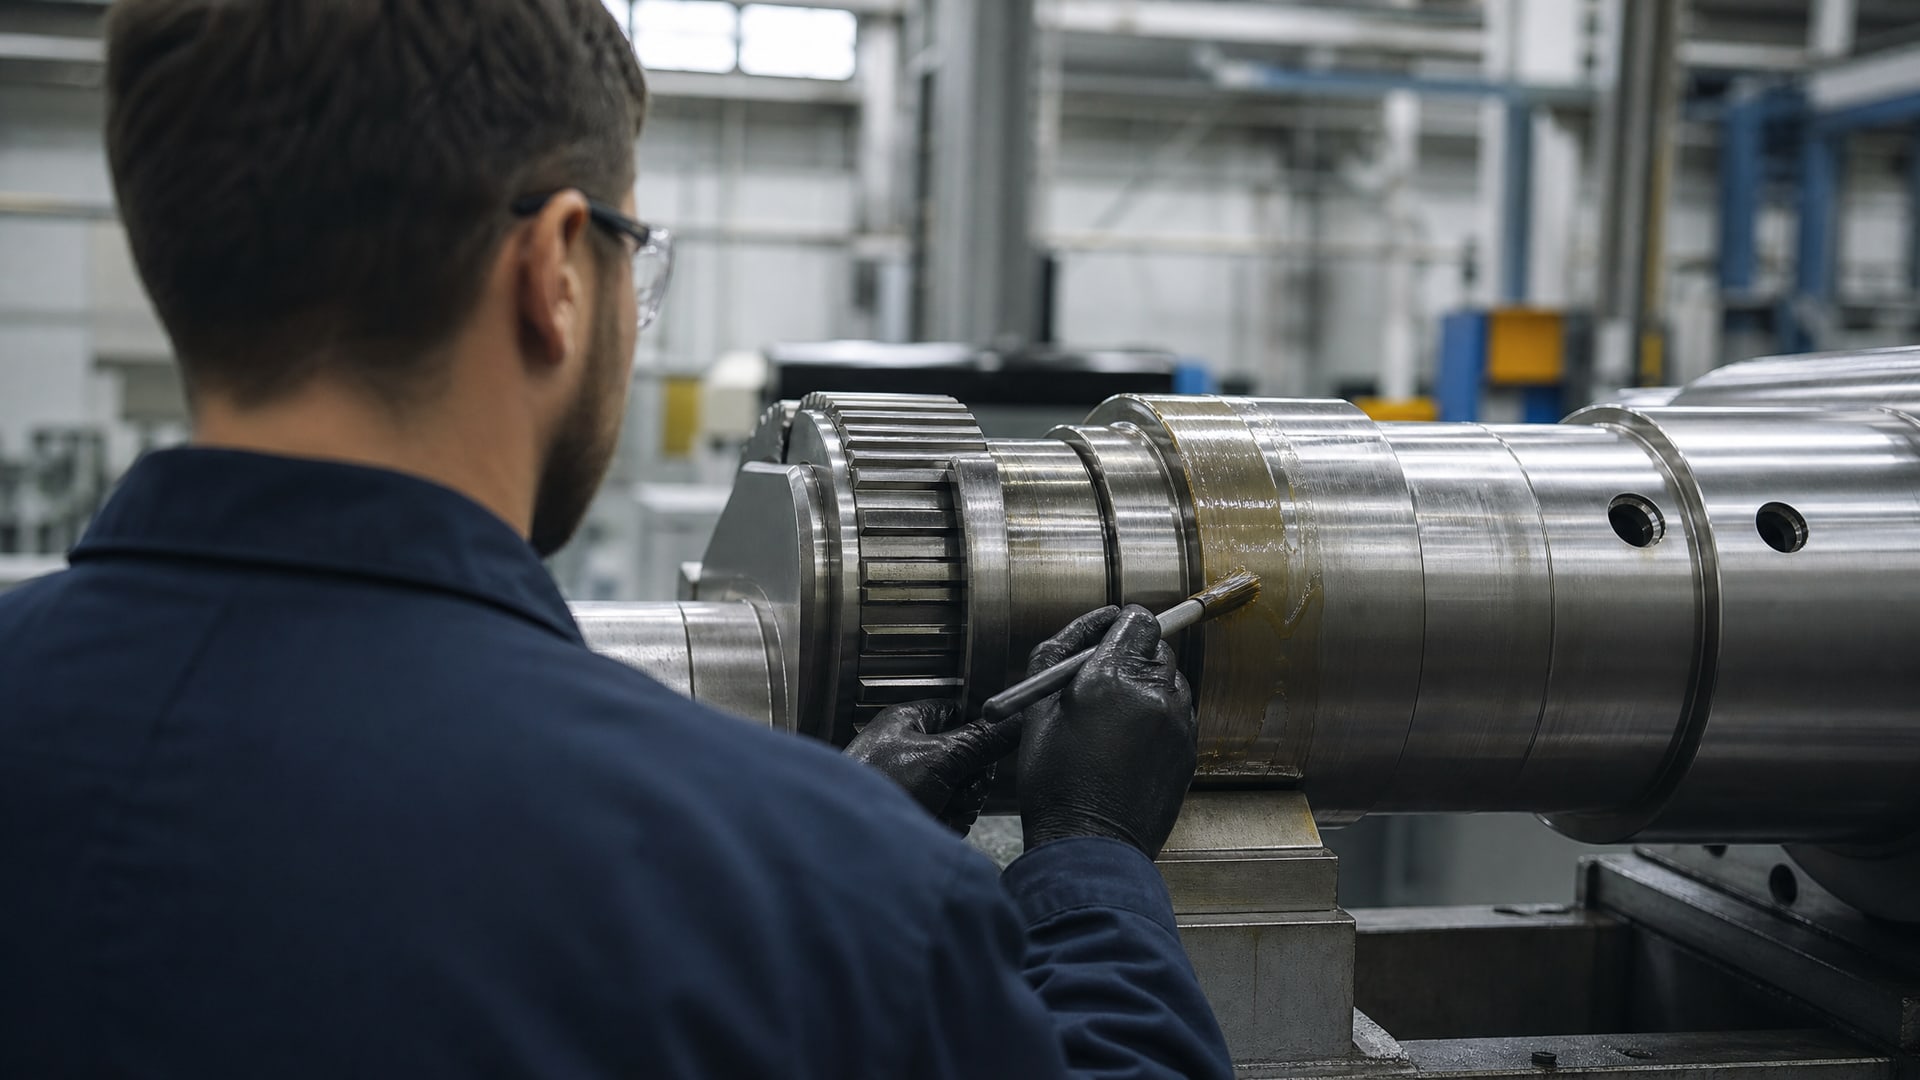
Ошибка на этапе очистки приводит к протечкам даже дорогостоящих составов.
Удаление старого материала и обезжиривание
Перед нанесением нового герметика полностью удаляют остатки старой прокладки, герметика и загрязнений механически (скребком, щеткой, мелкой наждачной бумагой) или растворителем. Даже тонкий слой старого материала нарушает контакт нового герметика с металлом и ослабляет адгезию. После механической очистки поверхность обезжиривают спиртом, ацетоном или специальным очистителем - сухой ветошью, без ворса.
Проверяют, полностью ли удалена жидкость с поверхности. Если остатки растворителя или влага попадут под герметик, полимеризация замедлится или не произойдет вообще.
Проверка геометрии и прямолинейности
Перед сборкой проверяют плоскостность фланцев щупом. Если неровность больше допустимой (обычно не более 0,1 мм на 100 мм), фланец нужно переточить или использовать другой герметик с большей мостящей способностью.
Чем герметизировать фланец: технология нанесения
Способ нанесения герметика определяет его распределение в зазоре и финальную герметичность.
Непрерывный валик вокруг болтовых отверстий
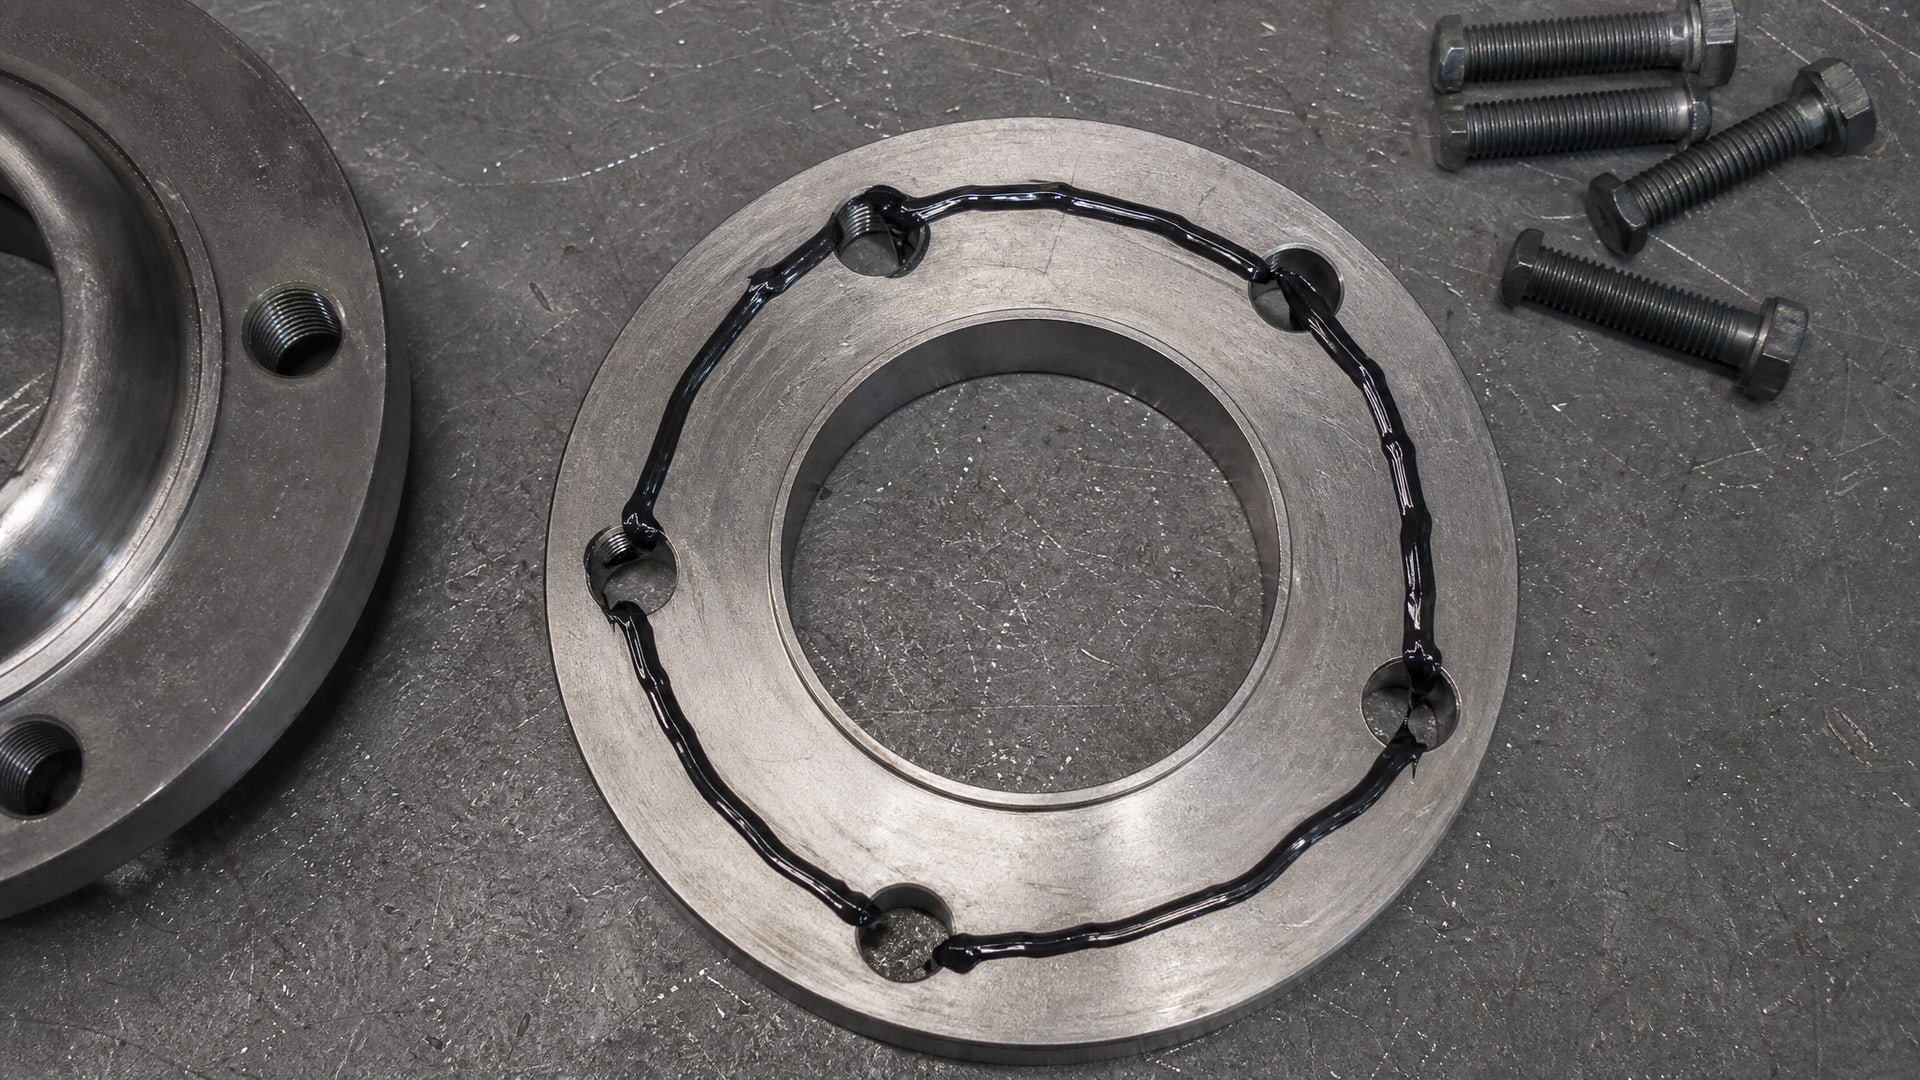
Герметик наносят непрерывной линией вокруг всех болтовых отверстий, замыкая контур. Это критично: если герметик нанесен прерывистыми участками, между ними останутся каналы для утечки, и герметизация потерпит крах при включении давления.
Толщина валика должна быть достаточной (обычно 2–3 мм), но не избыточной. Чем больше герметика между фланцами, тем дольше он полимеризуется в глубине. Излишки герметика выдавливаются при затяжке и удаляются ветошью до того, как герметик полностью схватится.
Время между нанесением и сборкой
Сборку выполняют в течение 10–45 минут после нанесения герметика в зависимости от типа состава и условий. Если выждать слишком долго, края валика начнут схватываться на воздухе, что нарушит герметичность на периметре. Если собрать слишком быстро (в течение 1–2 минут), герметик может не заполнить микронеровности должным образом.
Оптимально собирать фланец спустя 5–15 минут после нанесения, когда герметик осел в зазоре, но еще не начал полимеризацию.
Затяжка болтов по циклу
Затяжку болтов выполняют не в один прием. Первый цикл - предварительная затяжка с моментом примерно 50% от номинального, крест-накрест (1–3–5–7–2–4–6–8 и т. д. для восьмиболтового фланца). После этого выполняют окончательную затяжку по инструкции производителя спустя указанное время (обычно через 30–60 минут).
Такой режим позволяет герметику постепенно распределиться в зазоре без выдавливания и обеспечивает равномерное уплотнение по всему периметру.
Выбор фланцевого герметика: практические критерии
На рынке существует несколько основных категорий анаэробных герметиков, различающихся по назначению и производительности.
Универсальные анаэробные герметики
Это составы общего назначения, рассчитанные на средние давления (до 3–7 МПа) и температуры (от −20 °C до +120 °C). Они подходят для большинства систем теплоснабжения, водоснабжения и общепромышленных приложений. Время фиксации - около 30 минут, полная полимеризация в зависимости от давления.
Высокопрочные герметики для критичных систем
Для систем с давлением выше 10 МПа, высокими вибрациями или экстремальными температурами берут специализированные составы. Они полимеризуются медленнее (4–24 часа до ввода в работу), но обеспечивают прочность связи с металлом, которая не ослабевает со временем.
Герметики с допуском для пищевой промышленности
Отдельная категория - составы, одобренные для пищевых систем. Они инертны к пищевым кислотам и маслам, не выделяют токсичных веществ и сертифицированы по пищевому законодательству. Цена такого герметика выше, но использование обязательно в фасовке, пищеварочной аппаратуре и молочных системах.
Какие материалы используются для герметизации фланцевых соединений
Кроме анаэробных герметиков, в практике герметизации фланцевых соединений металлоконструкций применяют несколько других материалов.
Силиконовые герметики FIPG
FIPG (формируемая на месте прокладка) - это силиконовый герметик, который отвердевает на воздухе и образует резиноподобный уплотнитель. Такой герметик мостит зазоры до 1 мм, работает при температурах от −55 °C до +200 °C (временно до +260 °C) и полностью отверждается за 24 часа. Используется в двигателестроении, когда допуски менее жесткие, чем у точных фланцев.
Прокладочные материалы и паста
Паронит, резина и бумажные прокладки применяют, когда нужна толстая, упругая прослойка между фланцами. Они компенсируют небольшую неплоскостность и вибрации, но требуют правильного выбора толщины и материала. Герметизирующую пасту (на основе графита или тефлона) часто наносят на готовые прокладки для улучшения герметичности.
Уплотнительные кольца
О-кольца (резиновые кольца) и кольца из политетрафторэтилена (PTFE) применяют в специальных конструкциях фланцев (например, в язычно-пазовых соединениях). Они обеспечивают надежную герметизацию при правильной геометрии паза.
Частые ошибки при герметизации фланцев и как их избежать
Многие инженеры и монтажники совершают одни и те же ошибки, которые приводят к протечкам.
Ошибка 1: игнорирование зазора. Герметик выбирают без измерения фактического зазора, предполагая, что он стандартный. В результате герметик не заполняет пространство полностью. Решение: измерить щупом перед нанесением или рассчитать по чертежу.
Ошибка 2: неполная очистка. Оставляют остатки старого герметика, краски или ржавчины. Это нарушает контакт нового герметика с металлом. Решение: полностью удалить старый материал механически и обезжирить спиртом.
Ошибка 3: прерывистое нанесение. Герметик наносят отдельными мазками, оставляя промежутки. При давлении жидкость найдет этот зазор и потечет. Решение: наносить непрерывный валик, замыкая контур.
Ошибка 4: сборка с задержкой. Выполняют сборку через 2–3 часа после нанесения, когда герметик уже схватился на воздухе. Края валика теряют подвижность, и герметичность ухудшается. Решение: собирать в течение 10–45 минут после нанесения в зависимости от указаний производителя.
Ошибка 5: одновременная затяжка всех болтов. Сразу затягивают болты с полным моментом. Герметик выдавливается неравномерно, остаются незаполненные участки. Решение: затягивать крест-накрест в два цикла: сначала к 50% момента, затем окончательно спустя время.
Ошибка 6: ввод в работу без выдержки. Не дожидаются указанного времени до ввода под давление. Герметик не полимеризовался полностью и вытекает под нагрузкой. Решение: соблюдать времена из технического листа (30 минут -4 часа в зависимости от давления).
Часто задаваемые вопросы
Какой зазор максимально допустим для анаэробного герметика?
Для большинства анаэробных герметиков максимальный зазор составляет 0,25 мм, в некоторых составах до 0,38 мм. Если зазор больше, герметик не заполнит его полностью и произойдет протечка. Перед выбором нужно измерить или рассчитать фактический зазор по чертежу. Если зазор непредсказуем или превышает 0,4 мм, используют формируемые на месте герметики типа FIPG или паронитовые прокладки.
Можно ли использовать анаэробный герметик на неровных фланцах?
Нет. Анаэробный герметик рассчитан на жесткие, точно обработанные поверхности. Если фланцы неровные, герметик не заполнит впадины и не обеспечит герметичность. В этом случае нужна паронитовая прокладка, резиновое кольцо или более мягкий герметик типа FIPG, который мостит зазоры до 1 мм.
Сколько времени ждать перед вводом герметизированного фланца под давление?
Время зависит от величины давления. Без давления герметик готов сразу. При низком давлении (до 3,44 МПа) ждут 30–45 минут. При высоком давлении (3,44–17,23 МПа) требуется 4 часа полимеризации. При экстремально высоком давлении (выше 17,23 МПа) выдерживают полные 24 часа. Это время актуально при комнатной температуре и нормальной влажности; в холоде полимеризация медленнее.
Что делать, если герметик вытек до полной полимеризации?
Это признак ошибки подготовки или нанесения. Причины: зазор больше допустимого, герметик нанесен прерывисто, болты затянуты неправильно, введено давление раньше времени. После удаления негерметичного состава нужно полностью очистить поверхности, переподготовить их и повторить процесс, соблюдая все требования. Если зазор окажется слишком велик, переходят на другой тип герметика.
Совместим ли анаэробный герметик с силиконовыми герметиками FIPG?
Нет, их не рекомендуется смешивать. Если нужно перейти с одного типа на другой (например, заменить старый FIPG на анаэробный), нужно полностью удалить остатки первого герметика. Остатки силиконового герметика замедлят полимеризацию анаэробного состава и ослабят герметичность.
Заключение
Герметизация фланцевых соединений - задача, которая решается технологически, а не материально. Правильный выбор анаэробного герметика и его применение требуют внимания к четырем критическим параметрам: максимальный зазор, рабочая температура, давление среды и совместимость с жидкостью в системе. Но даже лучший герметик не спасет систему с плохой подготовкой поверхностей или ошибками при сборке.
Обобщив рекомендации производителей: очистите фланцы полностью, нанесите герметик непрерывным валиком, соберите в течение 10–45 минут крест-накрест затягиванием болтов в два цикла, дождитесь указанного времени полимеризации перед вводом под давление. Эти простые шаги снижают риск протечек на 90% и предотвращают простои оборудования, потери жидкостей и дорогостоящий ремонт. Выбирайте герметик на основе спецификации конкретного фланца, а не универсального совета - и герметизация будет надежной.