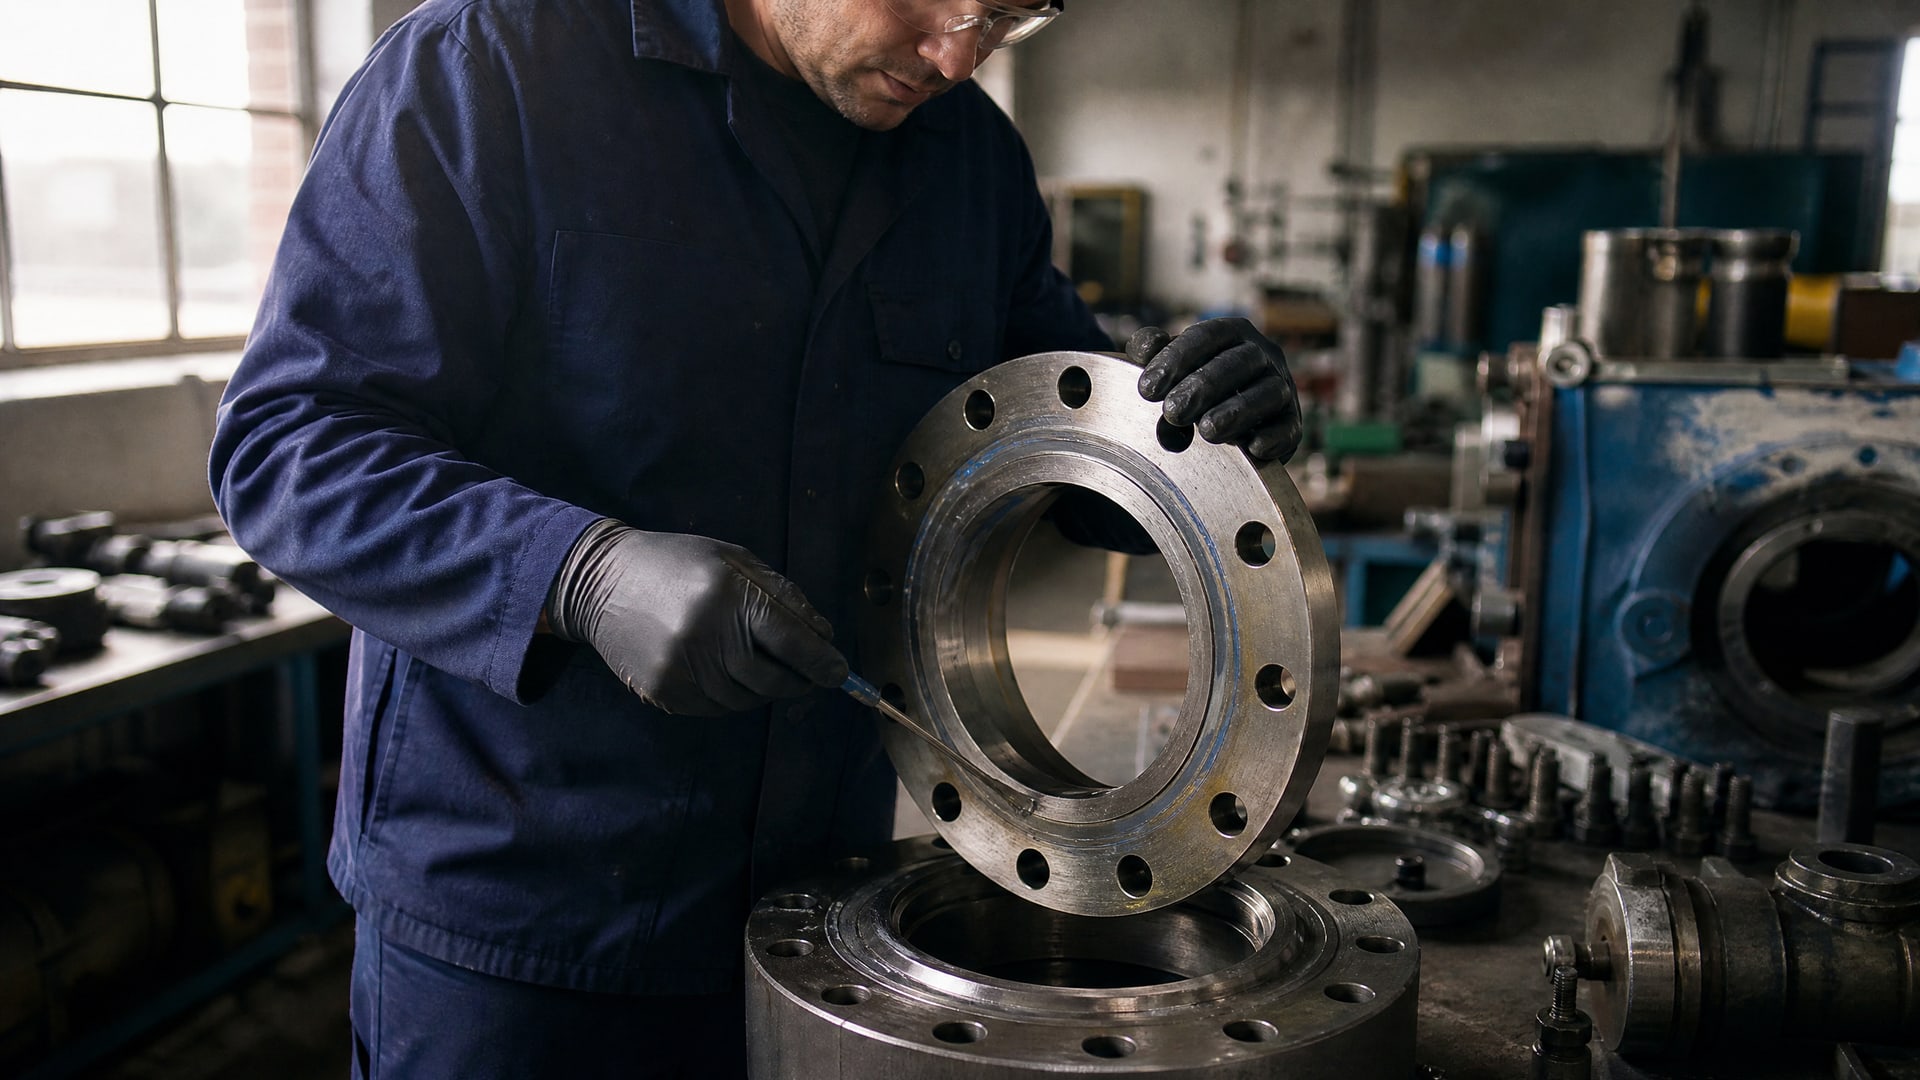
Протечки в фланцевых соединениях - одна из частых причин простоев оборудования и потерь продукции на производстве. Проблема возникает, когда между двумя металлическими поверхностями остаются микронеровности, через которые просачиваются жидкости и газы. Анаэробные герметики решают эту задачу, создавая непрерывный герметичный слой в зазорах между фланцами без доступа воздуха. Правильный выбор состава и соблюдение технологии нанесения позволяют избежать повторных разборок и затрат на переделку.
Эта статья поможет техническим специалистам, инженерам и закупщикам разобраться в принципах работы анаэробных герметиков, понять, на какие параметры смотреть при выборе, и освоить правильную технику монтажа. Вы узнаете, почему универсальный подход часто ведет к протечкам, какие характеристики фланца критичны для герметичности, и как проверить готовность соединения к работе.
Как работает анаэробный герметик для фланцевых соединений
Анаэробные герметики отвердевают в условиях, противоположных обычным лакам и клеям: они полимеризуются только в отсутствие кислорода, в присутствии металлических поверхностей и активных металлов.
Именно эта химическая особенность делает их идеальными для жестких металлических фланцев, где герметик попадает в узкую щель между двумя деталями.
Когда вы наносите такой состав на фланец и прижимаете обе половины вместе, герметик заполняет микронеровности и мелкие зазоры. По мере того как воздух вытесняется из зазора, начинается полимеризация. Полученный слой одновременно является и клеем (создает адгезию к металлу), и уплотнителем (перекрывает каналы, по которым просачиваются жидкости и газы).
Однако у этого принципа есть ограничения. Анаэробный герметик не может работать в зазорах более 0,25 мм - на такое расстояние воздух проникает слишком глубоко, и полимеризация не начинается. Поэтому герметик нужно применять только на фланцы, соответствующие определенным геометрическим требованиям. Если зазор больше допустимого, герметик останется мягким и не обеспечит герметичность.
Какие параметры фланца определяют герметичность соединения
Многие закупщики думают, что герметик сам «компенсирует» недостатки поверхности.
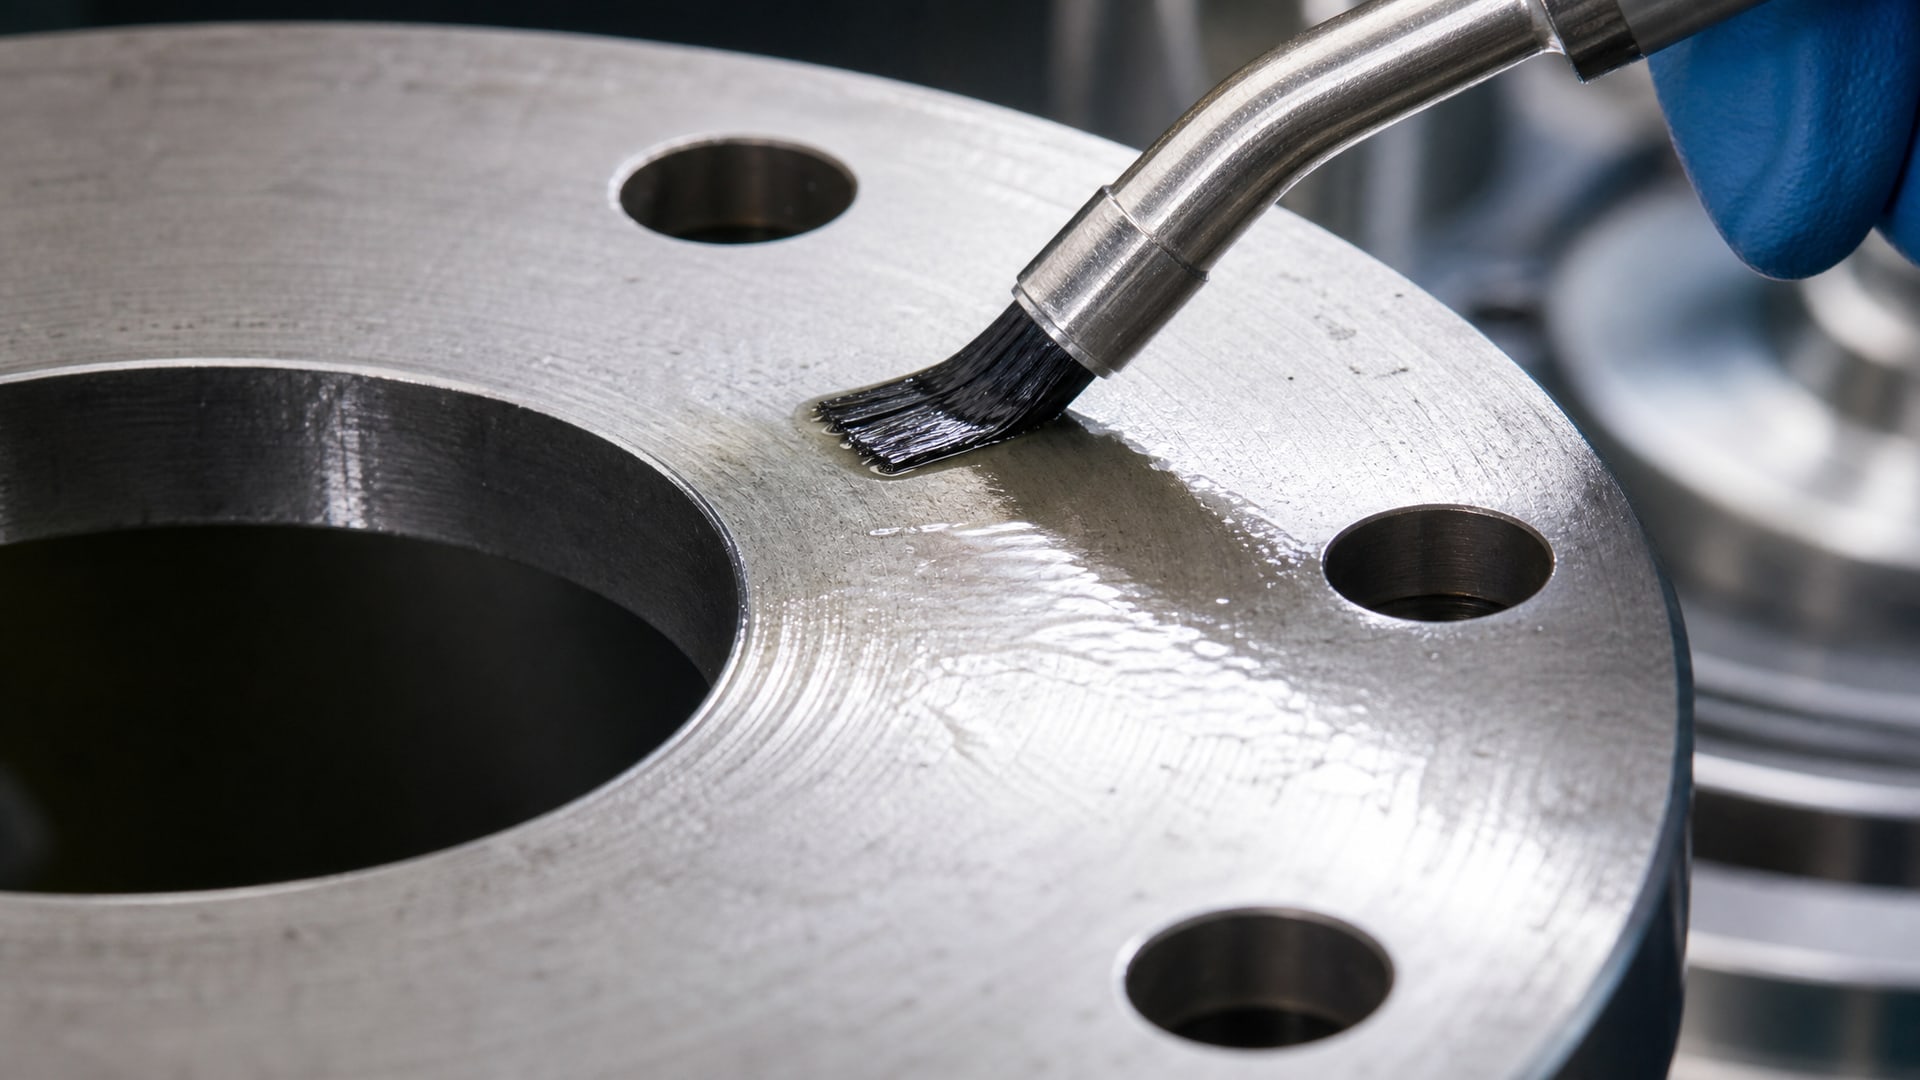
На самом деле обратное: даже самый качественный анаэробный состав не спасает плохо подготовленный фланец. Вот почему инженеры требуют проверки геометрии перед сборкой.
Плоскостность и шероховатость
Плоскостность фланца должна быть не более 0,1 мм на длине 400 мм. Это значит, что если прижать к фланцу ровную линейку, зазор между ними нигде не превысит 0,1 мм. Если поверхность волнистая или выпуклая, герметик не заполнит все впадины равномерно, и останутся каналы для протечки.
Шероховатость измеряют в микронах. Для фланцевых соединений нужно поддерживать Ra (среднее арифметическое отклонение) в диапазоне 0,8–3,2 мкм. Слишком гладкая поверхность (Ra < 0,8 мкм) дает плохую адгезию герметика - он просто не прилипает. Слишком шероховатая (Ra > 3,2 мкм) создает глубокие каналы, заполнить которые одной пленкой герметика невозможно.
Для полноты контроля проверяют также Rz (высота неровностей по десяти точкам, норма 3–21 мкм) и Rmax (максимальная высота профиля, норма 4–30 мкм). Эти параметры говорят о том, насколько острые и глубокие впадины на поверхности.
Ширина опорной зоны
Опорная зона - это площадь фланца, где герметик контактирует с металлом и создает уплотнение. Она должна быть не менее 5 мм по ширине по всему периметру фланца. Вокруг болтовых отверстий требуется минимум 3 мм перекрытия. Если опорная зона уже, герметик не имеет достаточной площади для адгезии и может порваться при вибрации или температурном расширении.
Контактное давление
Контактное давление - это сила, с которой болты прижимают одну половину фланца к другой. Для автомобильных двигателей типичное минимальное контактное давление составляет 2,5 MPa. Если болты недостаточно затянуты, герметик будет сдавлен слабо, не заполнит зазоры как надо, и возникнет протечка. Но перетягивать тоже вредно - избыточное давление деформирует тонкостенные фланцы и может разрушить уже отвердевший герметик.
Когда нужен анаэробный герметик, а когда - другой тип уплотнения
Анаэробные герметики универсальны, но не для всех типов соединений.
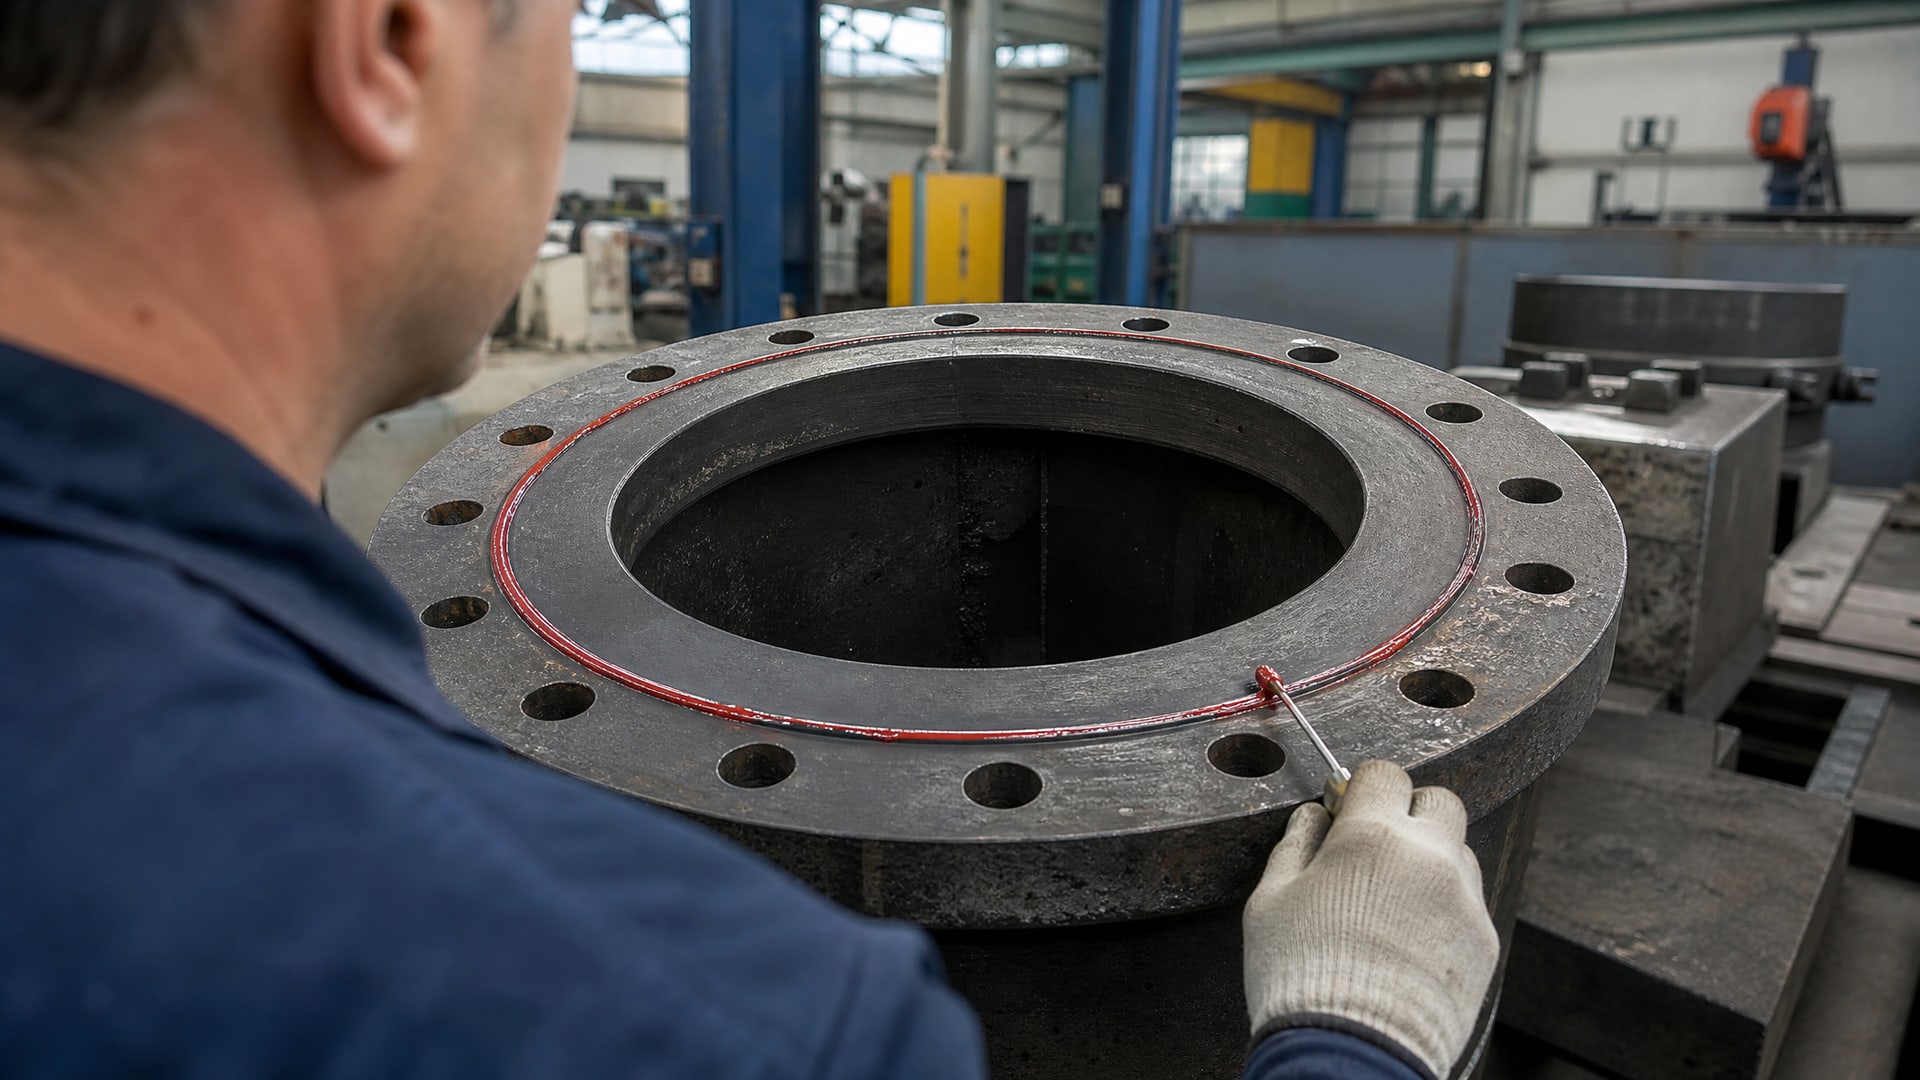
Выбор уплотнения зависит от того, с какой поверхностью вы работаете.
Жесткие металлические фланцы
Анаэробный герметик - первый выбор для жестких металлических фланцев (сталь, чугун, алюминиевые сплавы) с хорошо обработанными поверхностями. Герметик заполняет микронеровности, твердеет, не требует дополнительной прокладки, и соединение становится компактнее.
Резиновые или пластиковые уплотнители
Если фланец имеет резиновое или пластиковое уплотнительное кольцо, анаэробный герметик не нужен - он может повредить эластомер или нарушить его работу. В этом случае уплотнитель уже обеспечивает герметичность.
Деформируемые или поврежденные фланцы
Когда зазор больше 0,25 мм или поверхность фланца деформирована, нужны другие решения: листовые паронитовые прокладки, армированные прокладки, или силиконовые FIPG-герметики (которые остаются эластичными и работают в больших зазорах). Попытка закрыть крупный дефект слоем анаэробного герметика приведет к протечке.
Спецматериалы для агрессивных сред
Если фланц работает с горячим маслом, топливом или щелочами, выбирайте герметики с допусками для этих сред. Не все составы одинаково стойки к окислению и химическому воздействию. При выборе смотрите техлист - там указаны допустимые жидкости и температурные диапазоны.
Материалы используются для герметизации фланцевых соединений
Когда говорят о материалах для герметизации фланцевых соединений металлоконструкций, имеют в виду несколько категорий, каждая с разным назначением.
Анаэробные жидкие герметики
Это однокомпонентные составы, которые наносят валиком или шпателем. После нанесения герметик остается мягким до тех пор, пока его не заключат между фланцами. В условиях без доступа воздуха и при контакте с металлом начинается полимеризация. Готовый слой имеет среднюю прочность и может немного деформироваться при перепадах температуры, что защищает от трещин.
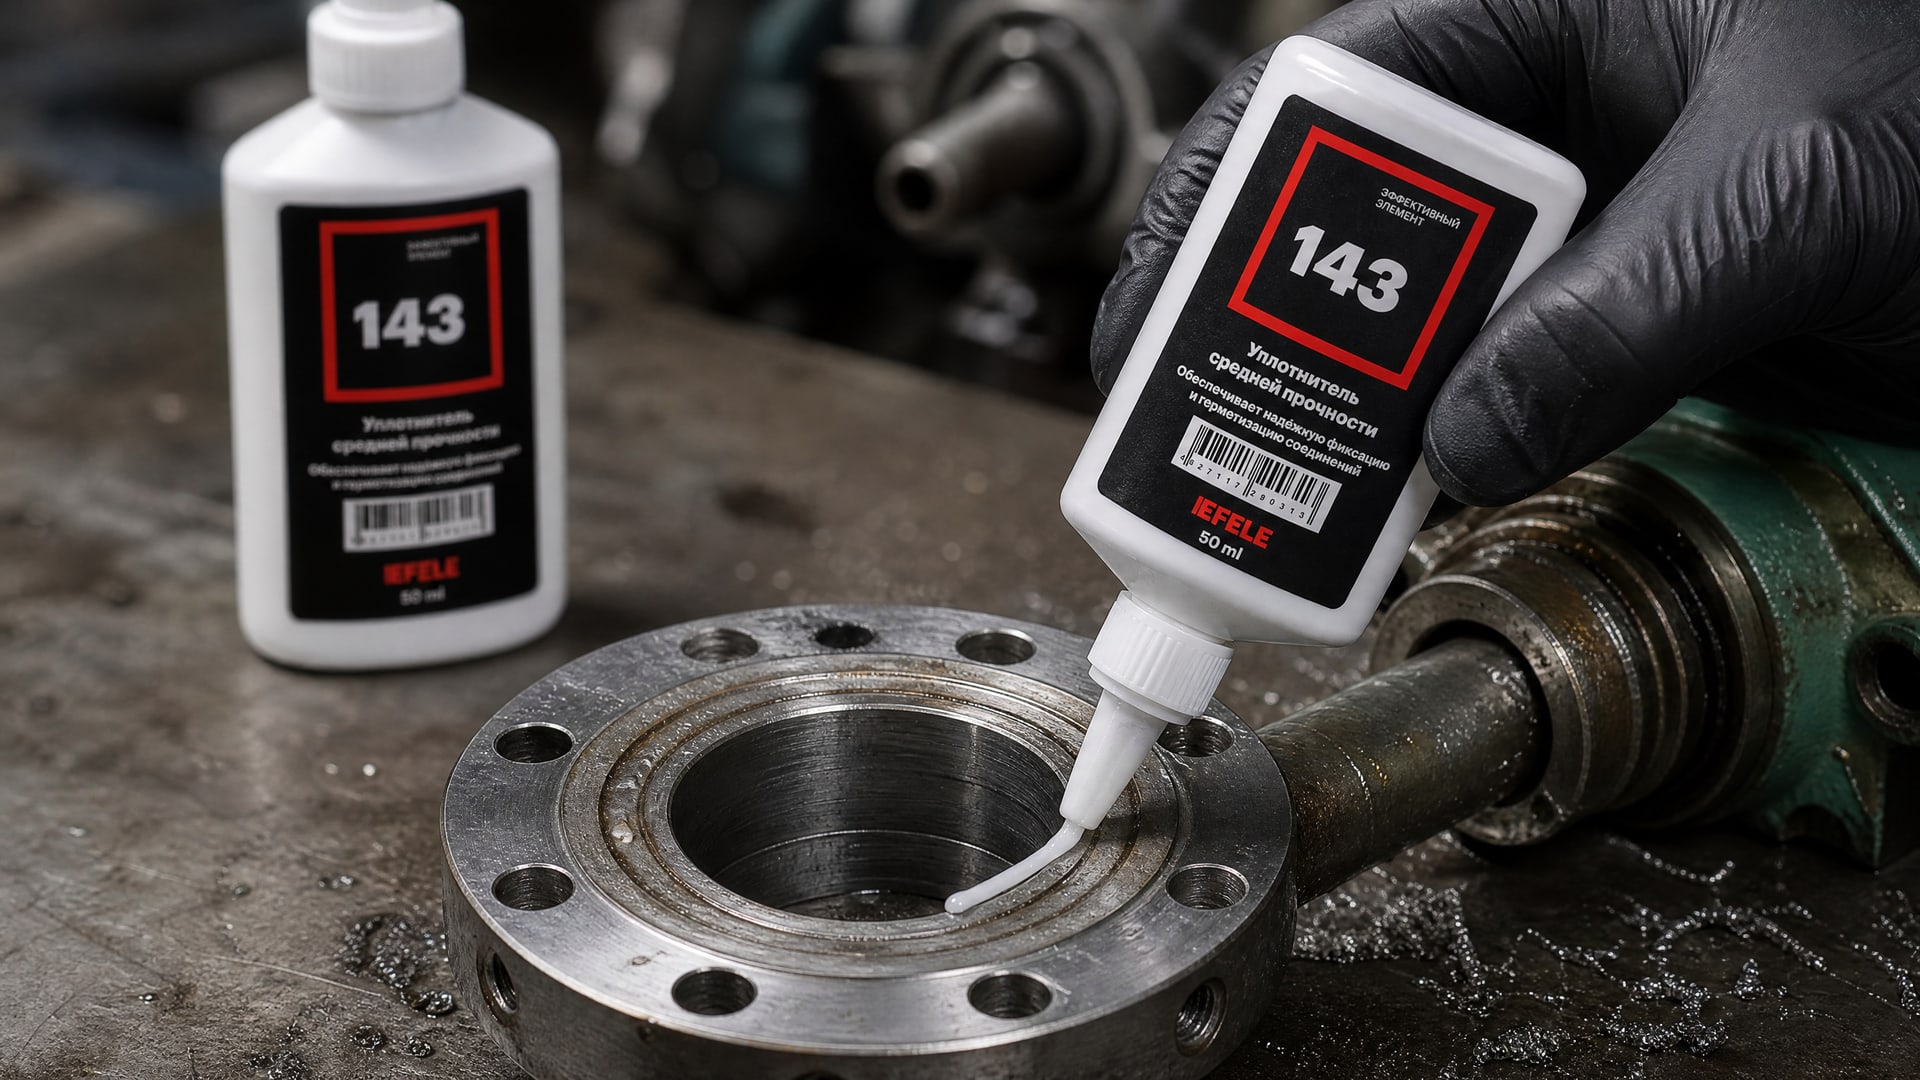
Для герметизации плоских разборных металлических фланцевых соединений, требующих средней или высокой прочности, в производстве используют специализированные анаэробные жидкие уплотнители. На практике такие составы применяют для фланцев с давлением до 3–5 MPa и температурой рабочей среды от −40 до +120 °C (допуски зависят от конкретного герметика). EFELE 143 - российский анаэробный жидкий уплотнитель, который используют на линиях фасовки, в ремонтных мастерских и в цехах машиностроения для герметизации таких соединений. Его выбирают за предсказуемый результат, отсутствие необходимости праймера и понятный подбор по типу фланца.
Силиконовые FIPG-герметики
FIPG (Form-In-Place Gasket) - это герметики на основе силикона, которые остаются гибкими даже после отверждения. Они работают в зазорах до 1–2 мм (намного больше, чем анаэробные), стойки к низким температурам и часто используются в двигателестроении. Минус: они медленнее отверждаются (до 10 минут на сборку и до суток на полную готовность), не такие прочные при сдвиге, и требуют больше времени перед вводом в эксплуатацию.
Листовые прокладки и паронит
Традиционные уплотнители - паронитовые или асбестовые прокладки - остаются актуальными для больших зазоров, нестандартных геометрий фланцев и когда нужна разборка-сборка много раз. Их просто вырезают по размеру фланца и укладывают между половинками. Недостатки: они занимают место, увеличивают толщину узла, и со временем теряют упругость.
Фторопластовые ленты и уплотнители
Фторопласт (PTFE, или фтор-каучук FKM) используют для высокотемпературных соединений (до 200 °C и выше) и в присутствии агрессивных сред. Часто применяют как дополнительный слой под герметик или как самостоятельный уплотнитель в спецусловиях.
Пошаговая технология нанесения анаэробного герметика на фланец
Главное в нанесении герметика - не спешить.
Спешка на любом этапе приводит к протечкам.
Этап 1. Подготовка поверхности
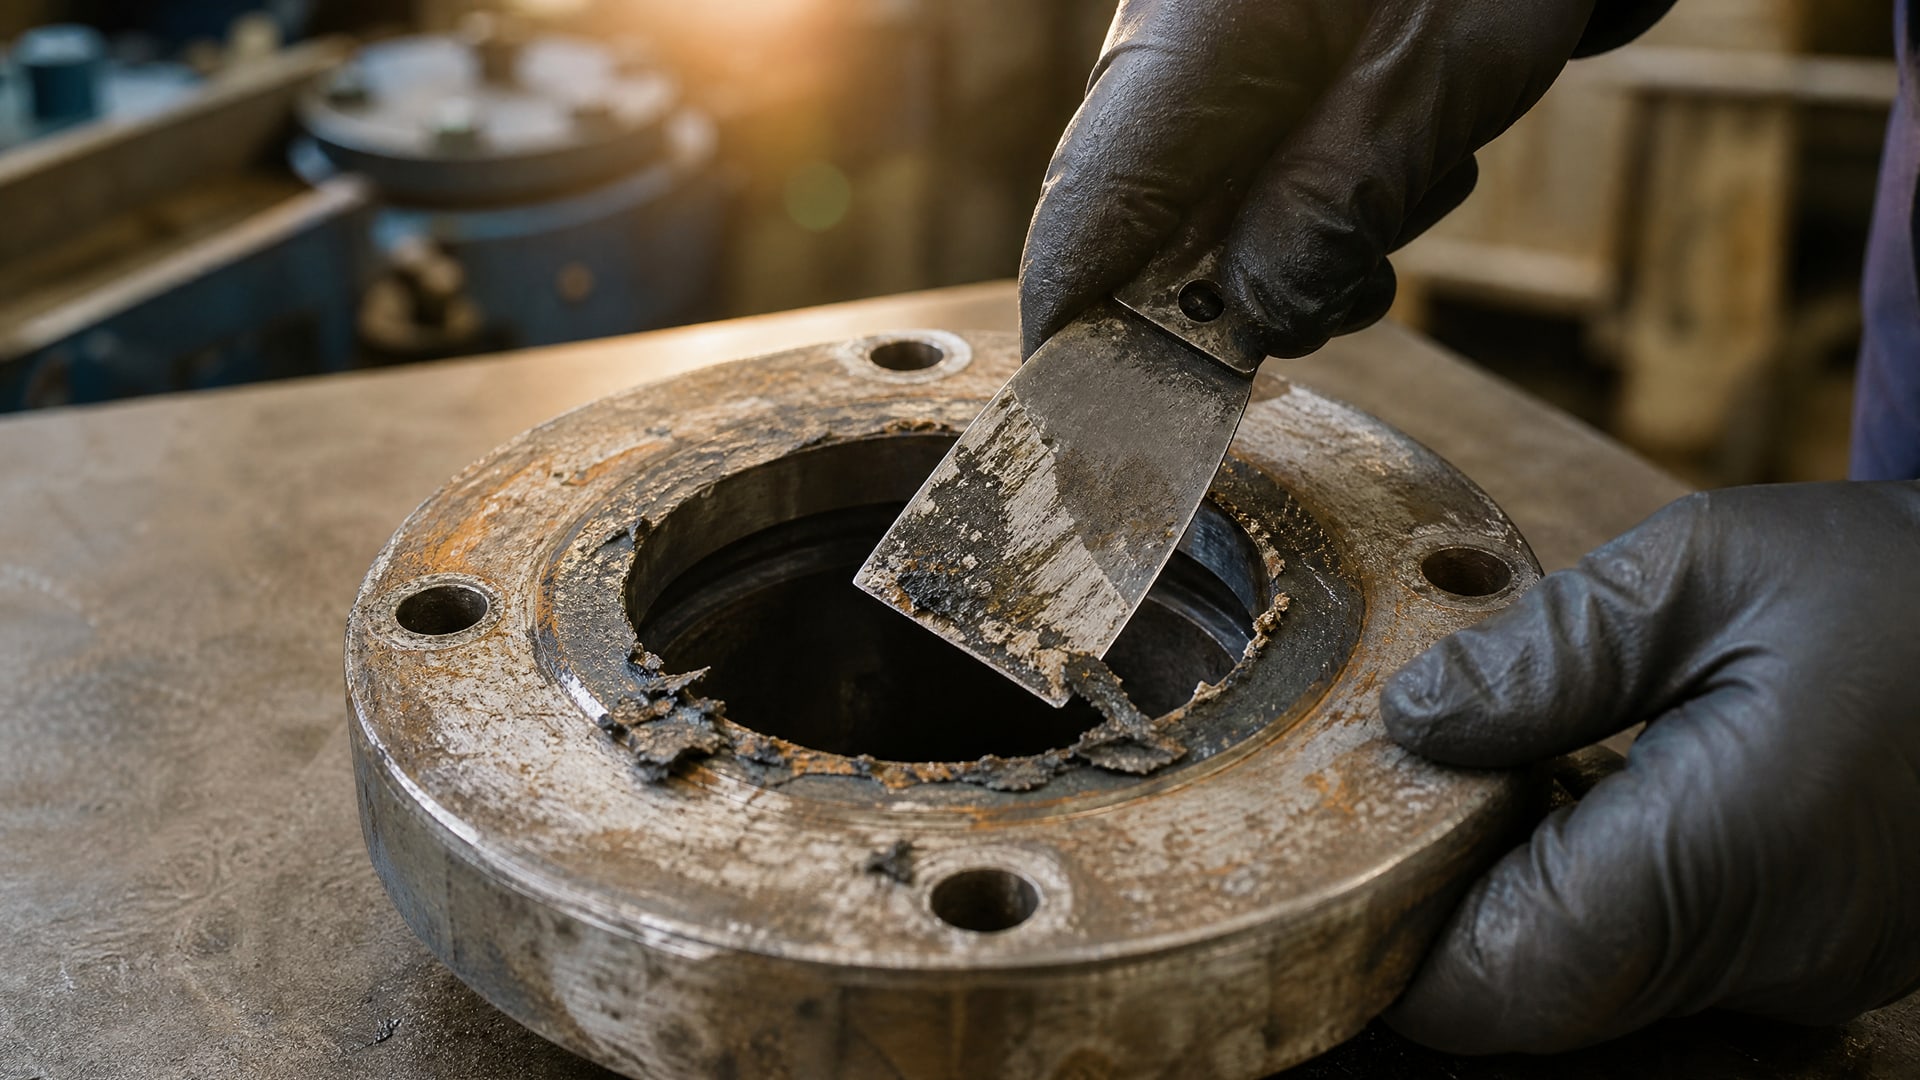
Сначала полностью удалите старый герметик, прокладку или остатки предыдущего уплотнения. Используйте скребок, шпатель или мягкую щетку; на нержавейке можно применить абразивный мат, чтобы не поцарапать поверхность.
Затем протрите обе половинки фланца чистой сухой тканью, удаляя пыль и частицы старого материала. После этого обезжирьте поверхность спиртом или специальным обезжиривающим средством. Жиры, масло и грязь препятствуют адгезии герметика к металлу - даже тонкий слой загрязнения вызовет протечку.
Проверьте плоскостность фланца линейкой: зазор между поверхностью и линейкой на всем протяжении не должен превышать 0,1 мм. Если плоскостность нарушена, фланец нужно отшлифовать или заменить.
Этап 2. Нанесение герметика
Наносите герметик непрерывным валиком по всему периметру фланца на одну половинку (обычно на нижнюю, чтобы герметик не стекал). Вокруг каждого болтового отверстия делайте обводку, замыкая контур. Толщина валика - примерно 1–2 мм; не делайте слишком толстый слой, иначе герметик не полимеризуется правильно.
Если фланцы большие и нужно точное позиционирование, используйте направляющие штифты или центрующие элементы, чтобы при прижатии герметик не размазался и соединение не сместилось.
Этап 3. Сборка и затяжка
Совместите обе половинки фланца и прижмите их вместе. Начните затягивать болты крест-накрест (по диагонали), чтобы давление распределялось равномерно. Первый проход - легкая затяжка (примерно на 30 % от требуемого момента), чтобы герметик равномерно распределился в зазоре. Затем дайте герметику начать полимеризоваться 5–10 минут.
Завершите окончательную затяжку болтов до требуемого момента (информация на чертеже или в инструкции оборудования). Всю сборку желательно выполнить в течение 45 минут - если время истечет, герметик начнет твердеть и равномерное распределение нарушится.
Этап 4. Выдержка перед испытанием
Не подавайте давление на соединение сразу же. Анаэробный герметик набирает прочность постепенно. Контрольное испытание под низким давлением (не более 0,03 MPa / 0,3 bar) можно проводить не ранее чем через 20 минут; при необходимости допустимо испытание при 0,05 MPa / 0,5 bar. Полная рабочая нагрузка допустима после полного отверждения, время которого указано в инструкции (обычно 24 часа для полной прочности).
Типичные ошибки при герметизации фланцевых соединений и как их избежать
Ошибки при герметизации приводят либо к немедленной протечке, либо к отказу в поле, когда оборудование уже введено в эксплуатацию.
Вот самые частые ошибки.
Пренебрежение подготовкой поверхности
Многие специалисты экономят время и наносят герметик на грязную или жирную поверхность, думая, что адгезия и так будет. Результат: герметик либо вообще не прилипает, либо держится непрочно, и при первом же давлении отслаивается. Руководства требуют обязательной очистки и обезжиривания - это не рекомендация, а условие работоспособности.
Нанесение слишком толстого слоя
Если нанести герметик толще 2–3 мм, внутренние слои не получат достаточно кислорода (или, точнее, будут отрезаны от контакта с металлом), и полимеризация произойдет неравномерно. Центр слоя может остаться мягким, и герметичность будет нарушена.
Превышение времени сборки
Если вы после нанесения герметика ждали дольше 45 минут перед тем, как прижать фланцы, герметик начнет твердеть в воздухе. При последующем прижатии он не заполнит зазор как надо - получится неплотное соединение.
Слабая или неравномерная затяжка болтов
Если болты затянуты слабо, герметик не будет сжат достаточно, и воздух в зазоре останется слишком долго. Полимеризация может не начаться вообще, и герметик останется мягким. Если же затяжка неравномерная (некоторые болты затянуты сильнее, чем другие), давление распределится неравномерно, и часть герметика не полимеризуется.
Использование герметика не по назначению
Например, применение герметика для фланцев с зазором 0,3 мм (когда допуск - до 0,25 мм) гарантирует протечку. Или нанесение анаэробного герметика на фланец с резиновым кольцом - герметик может повредить кольцо или помешать его работе.
Часто задаваемые вопросы
Чем отличается анаэробный герметик от силиконового FIPG?
Анаэробный герметик работает в узких зазорах (до 0,25 мм), твердеет быстро, прочнее при сдвиге, но требует идеально подготовленной поверхности и жесткого фланца. FIPG (силиконовый) остается гибким, работает в больших зазорах (до 1–2 мм), медленнее отверждается (до суток), и подходит для несовершенных поверхностей. FIPG выбирают для двигателей и приборов, которые часто разбирают; анаэробный - для промышленных фланцевых соединений высокого давления.
Можно ли наносить анаэробный герметик поверх старого герметика?
Нет. Старый герметик блокирует контакт металла с новым составом, и полимеризация не произойдет. Старый материал нужно полностью удалить механической очисткой.
Какое минимальное время ожидания перед испытанием соединения под давлением?
Контрольное испытание при низком давлении (≤0,03 MPa) можно проводить не ранее чем через 20 минут после сборки. При нужном давлении соединение можно загружать после полного отверждения, указанного в инструкции (обычно 24 часа).
Почему герметик не прилипает к фланцу?
Причины: жир или окисел на поверхности, слишком гладкая поверхность (Ra < 0,8 мкм), старый герметик, который не был удален, или использование герметика с истекшим сроком годности. Всегда очищайте и обезжиривайте поверхность перед нанесением.
Что делать, если после отверждения герметика остается щель и идет протечка?
Причины могут быть: зазор между фланцами больше допустимого (>0,25 мм), плоскостность нарушена, болты недостаточно затянуты, герметик нанесен с пропусками, или использован неправильный герметик для данного типа фланца. Соединение нужно разобрать, очистить, проверить геометрию фланца и повторить процесс сборки.
Заключение
Герметизация фланцевых соединений - это не просто нанесение герметика: это комплекс требований к подготовке поверхности, выбору правильного материала, соблюдению технологии нанесения и контролю качества. Анаэробные герметики идеальны для жестких металлических фланцев с хорошей геометрией, но они не универсальны. Успех зависит от плоскостности поверхности (допуск 0,1 мм на 400 мм), шероховатости (Ra 0,8–3,2 мкм), ширины опорной зоны (минимум 5 мм) и правильной затяжки болтов.
Начните с проверки чертежей и технических требований вашего оборудования, убедитесь, что зазор между фланцами не превышает 0,25 мм, и проведите ревизию геометрии поверхностей перед сборкой. После этого сразу же в работу: очистка, обезжиривание, нанесение герметика непрерывным валиком, равномерная затяжка болтов в течение 45 минут, выдержка не менее 20 минут перед испытанием при низком давлении. Такой порядок исключит 90 % причин протечек.