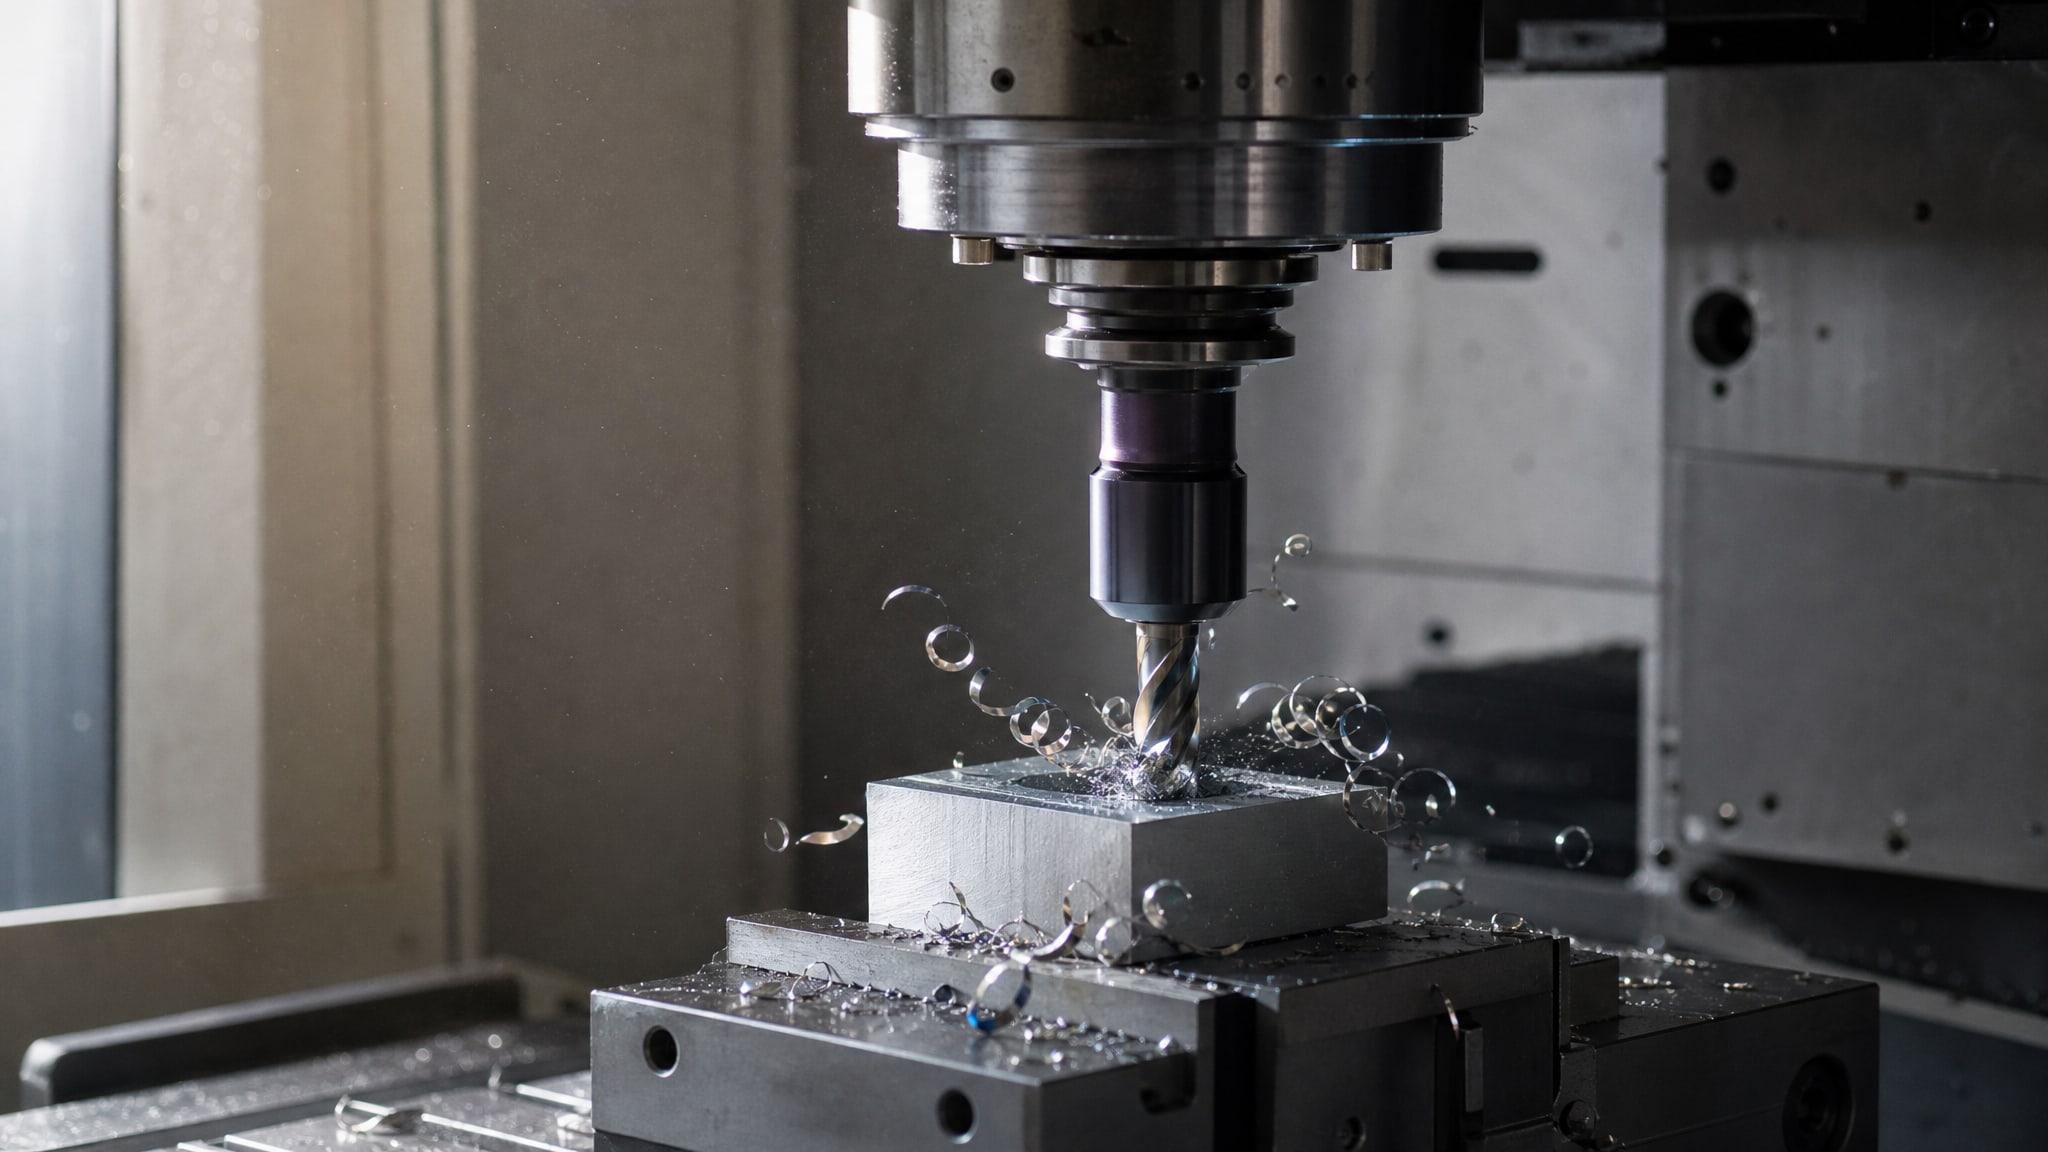
Графитовое покрытие на режущем инструменте решает комплекс производственных задач: снижает трение между инструментом и обрабатываемым материалом, продлевает срок службы и улучшает качество поверхности детали. Для высокоскоростной стали SKH-51, которая работает при экстремальных температурах и нагрузках, твердосмазочное графитовое покрытие становится критичным компонентом конструкции, особенно на участках контакта с эластомерами и в условиях сухого трения.
Статья разберет механизм действия графитовых покрытий, их адгезию к базовому материалу, влияние на микрогеометрию режущей кромки и практические результаты применения на производстве. Материал адресован инженерам, техническим специалистам и закупщикам, которые выбирают инструмент для высокопроизводительных линий.
Физика и механизм действия графитового покрытия
Графит работает как твердый смазывающий материал благодаря слоистой кристаллической структуре.
Атомные слои углерода удерживаются между собой слабыми ван-дер-ваальсовыми силами, что позволяет им легко скользить относительно друг друга при нагрузке. Когда две поверхности (инструмент и обрабатываемый материал или контактирующая часть) приходят в соприкосновение, графитовые чешуйки ориентируются перпендикулярно направлению движения и образуют мягкий слой разделения.
Коэффициент трения графита в сухом состоянии составляет 0,1-0,2, в то время как у голой стали SKH-51 он может достигать 0,6-0,8. Такое снижение трения прямо влияет на теплообразование в зоне контакта: при прочих равных условиях температура режущей кромки падает на 50-100°C, что замедляет диффузионный износ и продлевает стойкость инструмента.
Важно различать графитовое покрытие от графитовой смазки. Покрытие прочно сцеплено с основой и не стирается при первых же оборотах - это постоянный защитный слой. Смазка же наносится жидкой эмульсией или аэрозолем и требует периодического пополнения. На режущем инструменте работает именно твердосмазочное покрытие, так как оно выдерживает вибрации, ударные нагрузки и абразивное действие стружки.
Требования к адгезии и подготовке поверхности стали SKH-51
Адгезия - это сила сцепления покрытия с подложкой - определяет долговечность защиты.
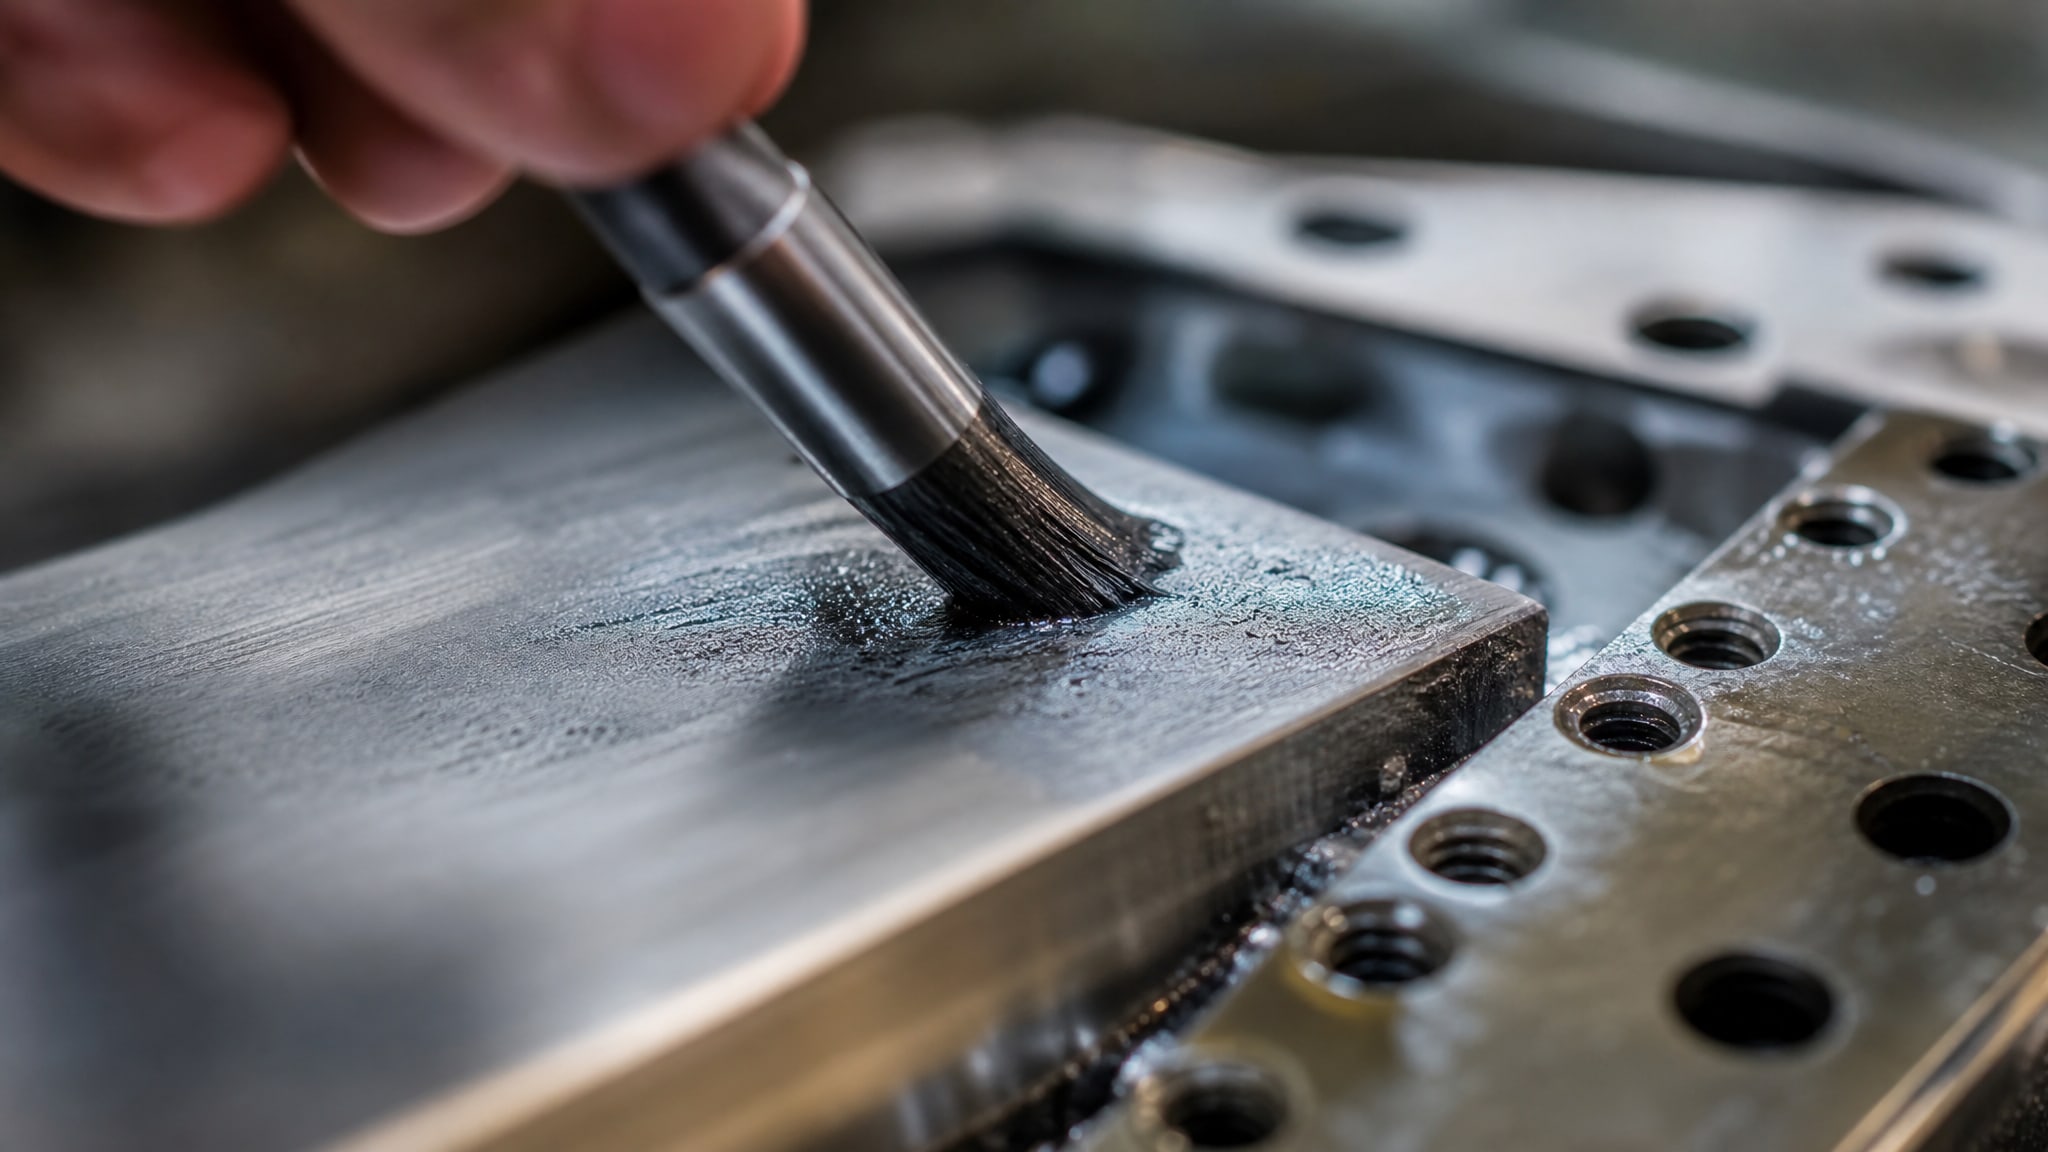
Графитовое покрытие прилипает к стальной поверхности через две механизма: механическое зацепление микронеровностей и химическое взаимодействие с оксидами железа на поверхности.
Для достижения надежной адгезии необходима правильная подготовка основы:
Удаление масляных пленок и загрязнений спиртом или дегидратирующими растворами (без органических масел, которые препятствуют смачиванию).
Абразивная обработка поверхности (пескоструйная обработка, полировка абразивными щетками или микрозернистой наждачной бумагой) для создания микрошероховатости с глубиной 1,5-3 микрометра.
Температурная предварительная обработка: нагрев инструмента перед нанесением покрытия до 80-120°C снижает влажность поверхности и улучшает текучесть связующего компонента покрытия.
Выдержка инструмента во влажной среде избегается перед нанесением, так как гидроксидная пленка железа ухудшает смачивание.
Если указанные процедуры пропустить, покрытие начнет отслаиваться уже в первые часы работы. Опыт производств показывает: из 100 случаев отслоения графитового покрытия около 85% происходит именно из-за некачественной подготовки основы, а не из-за дефектов самого покрытия.
Графитовое покрытие при контакте с резиной и эластомерами
Режущий инструмент на линиях обработки резины и эластомерных материалов работает в условиях, когда материал прилипает к кромке и образует наросты.
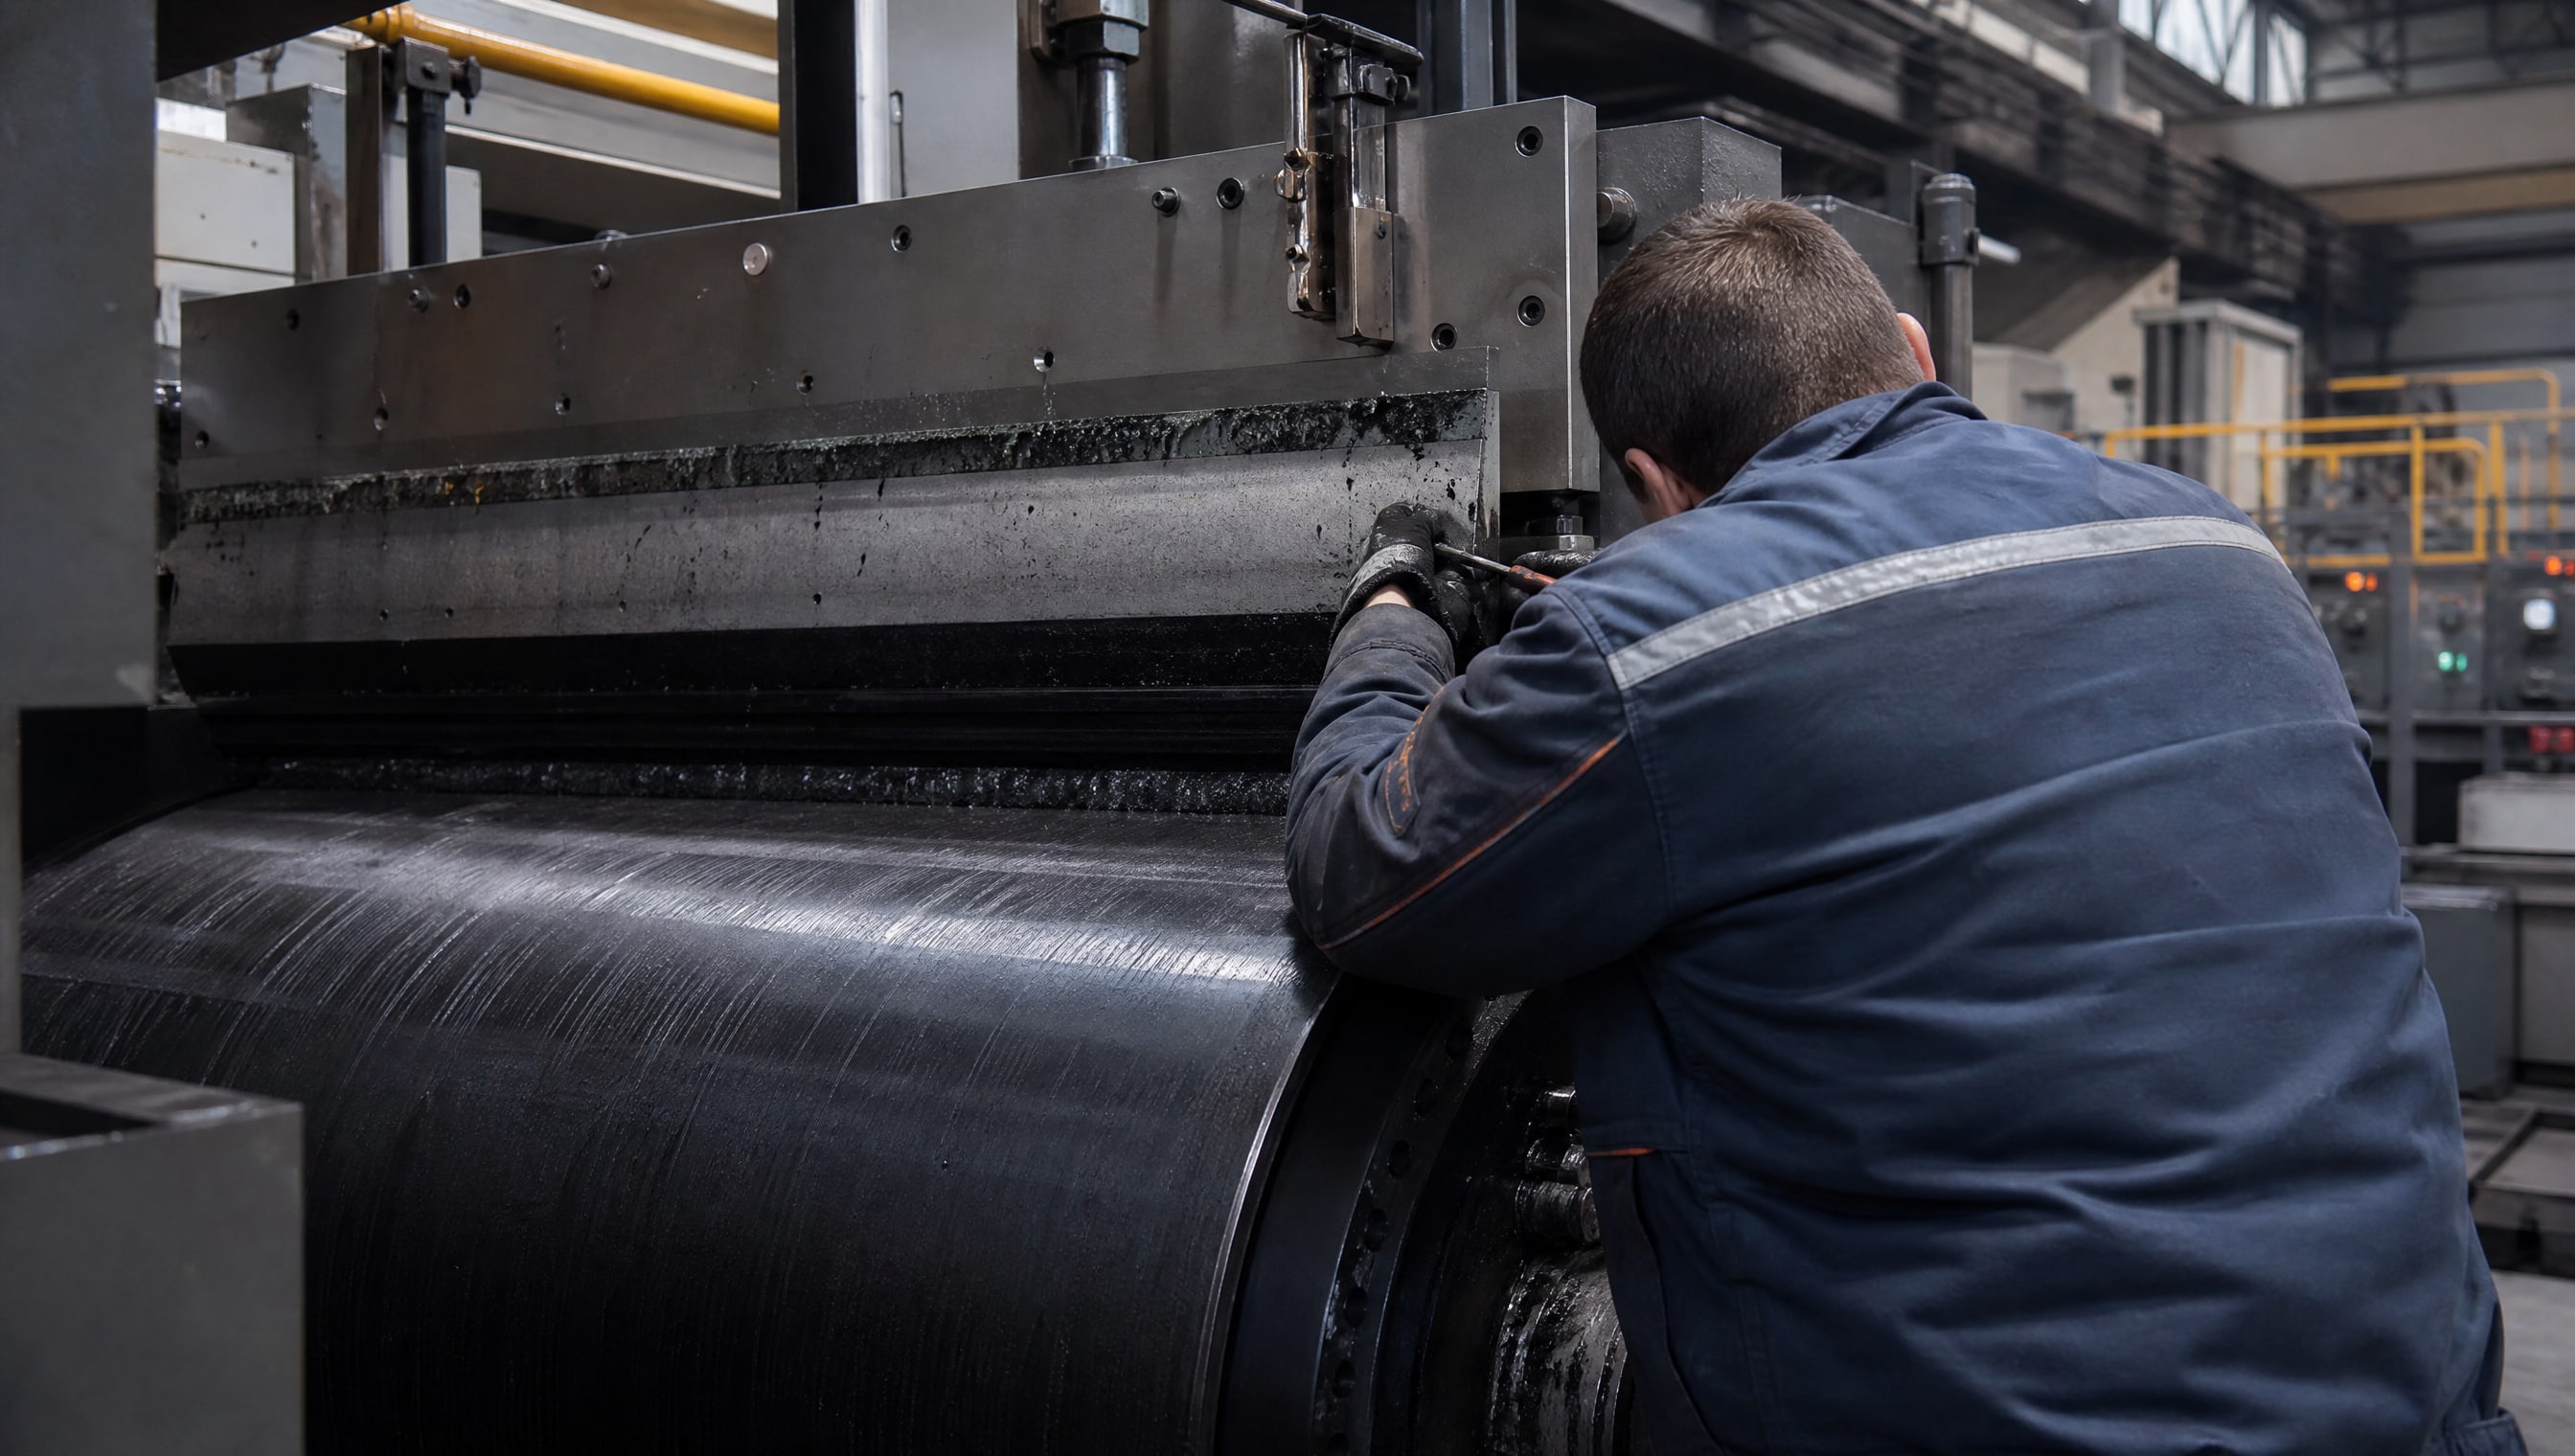
Каждый раз, когда инструмент перестает касаться детали, нарост отрывается, вызывая микрохолодное свариваниие и фреттинг-коррозию - истирание микрочастиц стали воздействием стружки и материала.
Графитовое покрытие решает эту проблему трояко:
Снижает поверхностную энергию стали, препятствуя адгезии резиновой или полимерной стружки к инструменту.
Создает мягкий слой, который абсорбирует переменные микронагрузки от прилипания-отрыва материала, предотвращая микросваривание стальных поверхностей.
Защищает основной материал от химического воздействия компонентов резины (серы, ускорителей вулканизации), которые при повышенной температуре окисляют незащищенную сталь.
Когда инструмент без покрытия работает с резиной, грани и кромки приобретают шероховатую матовую поверхность за 2-4 часа непрерывной работы. Покрытый инструмент сохраняет гладкость и геометрию на протяжении 10-15 часов, что дает 5-7-кратное увеличение стойкости. Для закупщиков это означает, что переточка происходит реже, а значит, ниже затраты на восстановление парка режущих инструментов.
При выборе графитового покрытия для работы с резиной важно убедиться, что состав совместим с материалом эластомера и условиями температурной обработки. Графит сам по себе химически инертен, но связующее вещество (часто смоляная или керамическая основа) должно выдерживать температуры обработки без разложения. Для обеспечения долговечности и снижения трения режущих инструментов из стали SKH-51, работающих в контакте с резиной, на производстве применяют твердосмазочные покрытия с графитовой основой, которые предотвращают прилипание материала и продлевают интервал между переточками.
Влияние графитового покрытия на микрогеометрию режущей кромки
Толщина графитового покрытия - параметр, от которого зависит и защитный эффект, и качество обработанной поверхности.
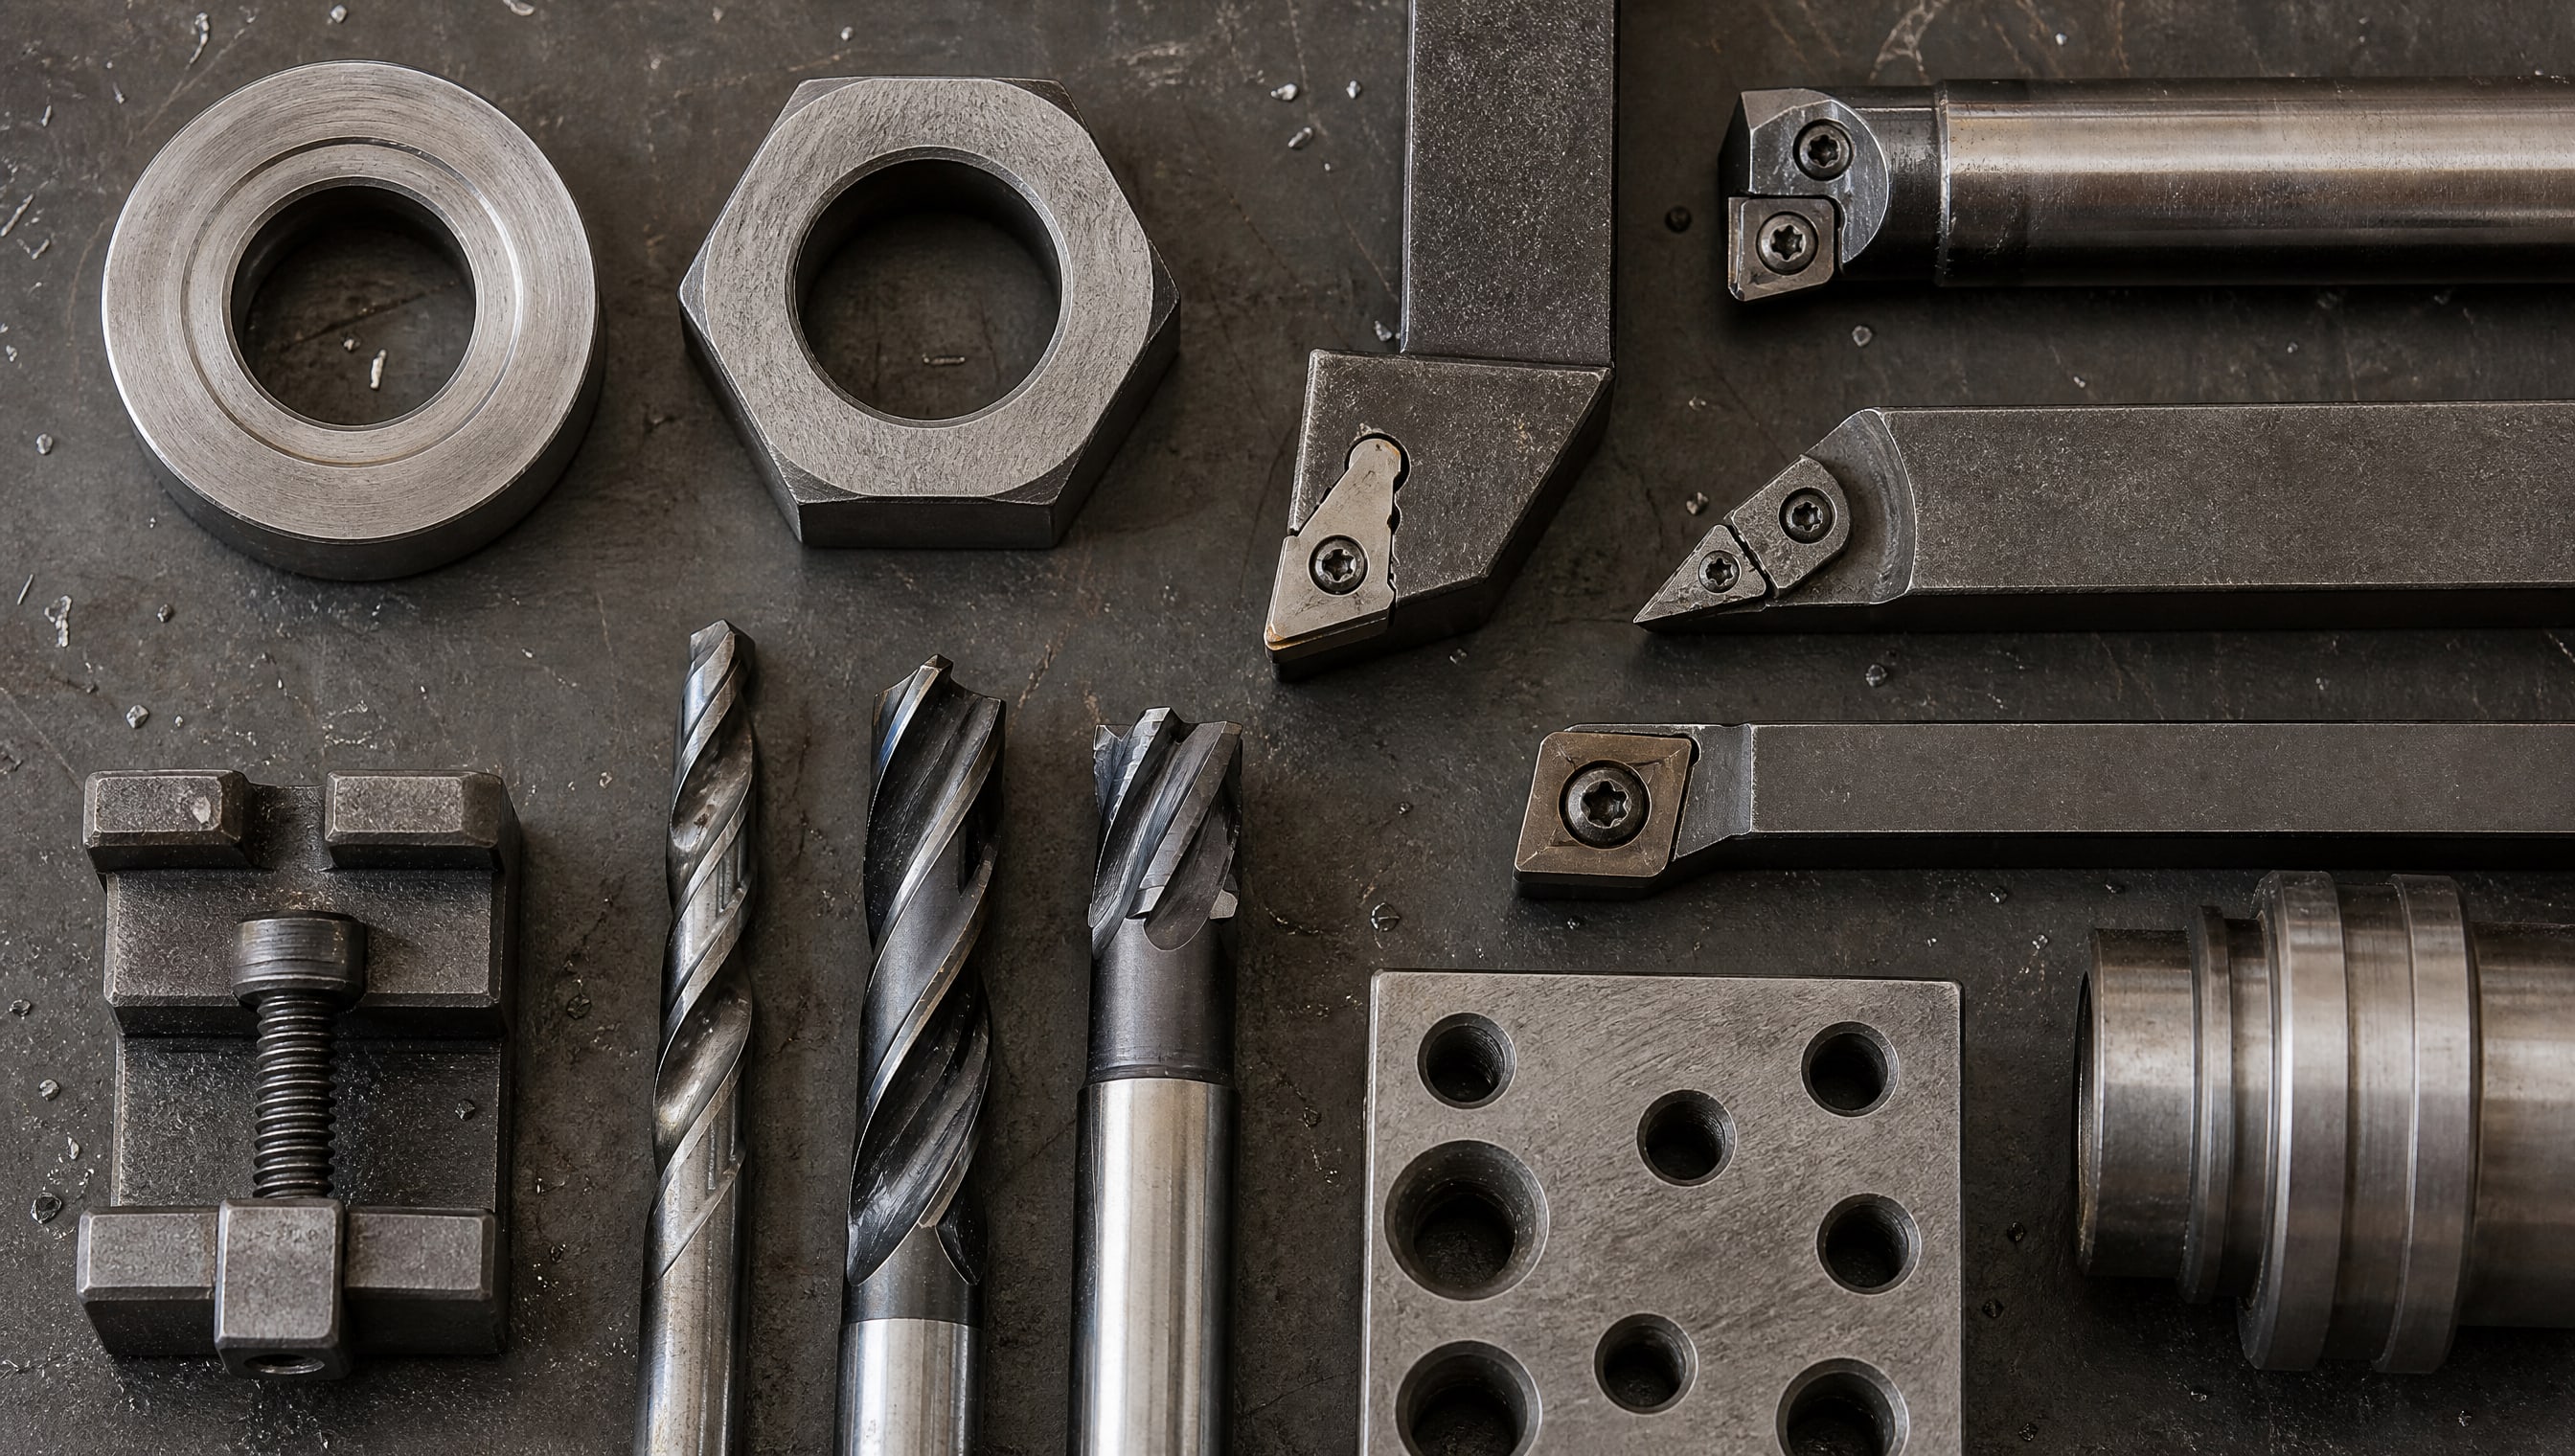
Если покрытие слишком толстое (больше 20 микрометров), оно может скруглить острую кромку, снизив точность обработки и увеличив силы резания. Если слишком тонкое (менее 2 микрометров), оно недостаточно защищает от абразивного износа стружкой.
Оптимальная толщина слоя составляет 5-15 микрометров, при которой защита режущей кромки сохраняется, а микрогеометрия остается неизменной. Графит, будучи мягким материалом, не увеличивает твердость кромки, но именно благодаря мягкости он работает как подшипник скольжения между инструментом и материалом. Твердость самого инструмента (для SKH-51 это 63-65 HRC в отожженном состоянии) сохраняется полностью, так как покрытие не проникает в базовый материал.
При микроскопическом анализе режущей кромки с графитовым покрытием видно, что слой плотно прилегает к поверхности, повторяя все ее неровности. На границе раздела между графитом и сталью образуется переходный слой толщиной 0,5-1 микрометр, где происходит взаимное проникновение частиц графита и кристаллитов оксида железа. Эта граница отвечает за адгезию и предотвращает отслаивание даже при циклических нагрузках.
Температурный диапазон работы и стабильность графитового покрытия
Графит как смазывающий материал функционирует в широком температурном диапазоне: от минус 40°C до плюс 500°C и даже выше в инертных атмосферах.
При повышении температуры коэффициент трения графита меняется незначительно - он остается в пределах 0,1-0,3 вплоть до 400°C, что делает его идеальным выбором для высокоскоростного инструмента SKH-51.
Сталь SKH-51 - быстрорежущая сталь со сложным составом (вольфрам, молибден, ванадий, кобальт и хром), которая сохраняет твердость при температурах до 600°C. При сухом резании или резании без охлаждающей жидкости температура в зоне контакта инструмента и стружки может достигать 400-500°C. При этой температуре минеральная смазка испарится, полимерное покрытие начнет разлагаться, а графит продолжит работать, снижая трение и теплообразование.
Над 500°C графит может окисляться на воздухе, особенно если на поверхность инструмента попадет расплавленная стружка или брызги окисляющих сред. Однако в защитной среде (например, при использовании керамического связующего, которое изолирует графит от кислорода) графитовое покрытие остается активным и при 600°C. На практике большинство операций резания протекает в диапазоне 300-450°C, где графит абсолютно стабилен и предсказуем.
Ускоренное окисление и потеря смазывающих свойств происходят при контакте графитового покрытия с сильными окислителями (хлорированные СОЖ, перекись водорода, азотная кислота), но такие среды редко используются при резании стали SKH-51. В обычных производственных условиях стабильность графитового покрытия по времени не вызывает проблем.
Преимущества для производства и экономический эффект
Применение графитового покрытия на режущем инструменте из стали SKH-51 дает производству несколько ощутимых преимуществ.
Увеличение стойкости инструмента на 3-7 раз (в зависимости от условий обработки) означает, что одна переточка инструмента может быть заменена на 2-3 смены непрерывной работы. Для цехов с массовым производством это снижает затраты на переточку и простой оборудования.
Снижение силы резания на 15-25% при одновременном снижении температуры зоны резания на 50-100°C позволяет использовать станки меньшей мощности или обрабатывать детали с меньшей вибрацией, что улучшает точность на 0,02-0,05 мм. Это особенно актуально для прецизионной обработки.
Улучшение качества обработанной поверхности (снижение шероховатости Ra на 20-30%) достигается за счет стабильного трения и снижения налипания материала на кромку. Обработанная поверхность требует меньше доводочных операций.
Предсказуемость износа графитового покрытия позволяет точнее планировать переточку: в отличие от голого инструмента, который может внезапно затупиться, покрытый инструмент сохраняет режущую способность равномерно, что облегчает диспетчеризацию и предотвращает брак.
Часто задаваемые вопросы
Почему графитовое покрытие не стирается при работе?
Графит держится на стали благодаря механическому сцеплению с микрошероховатостью и химическому взаимодействию с поверхностными оксидами. Твердосмазочное покрытие прочнее, чем обычная графитовая смазка, так как компоненты слиты в единый слой через нагрев и отвердевание связующего вещества. При правильной подготовке основы адгезия достаточна, чтобы выдержать вибрации, ударные нагрузки и абразивное действие стружки.
Совместимо ли графитовое покрытие с охлаждающей жидкостью?
Да, графит совместим с минеральными и синтетическими СОЖ. При мокром резании охлаждающая жидкость даже улучшает работу графитового слоя, смывая частицы стружки и предотвращая налипание. Однако при высоких концентрациях щелочных или кислотных СОЖ может происходить постепенное растворение связующего вещества покрытия. Для уточнения совместимости следует свериться со спецификацией конкретного покрытия.
Какая толщина графитового покрытия оптимальна?
5-15 микрометров - стандартный диапазон. Слой в 5-8 микрометров подходит для точного инструмента (сверла, развертки), где каждая десятая миллиметра отклонения критична. Слой в 10-15 микрометров применяют для фрез, резцов и сверл большого диаметра, где допуска шире и дополнительная защита снизит износ.
При какой температуре работает графитовое покрытие?
Графит сохраняет смазывающие свойства от минус 40°C до плюс 500°C в атмосфере и до 600°C в защитной среде. При сухом резании режущего инструмента SKH-51, когда температура в зоне контакта часто достигает 400-450°C, графитовое покрытие остается эффективным и не теряет адгезию.
Можно ли восстановить графитовое покрытие после переточки?
Нельзя восстановить на месте - нужна переточка с переосадкой покрытия в производственных условиях. Производители режущего инструмента обычно предлагают услугу переточки с восстановлением графитового слоя. Стоимость такой переточки выше обычной на 20-40%, но благодаря увеличению стойкости суммарные затраты на цикл жизни инструмента остаются ниже.
Заключение
Графитовое покрытие для режущего инструмента из стали SKH-51 - это проверенный на практике способ снизить трение, продлить стойкость инструмента и улучшить качество обработанной поверхности. Механизм работы основан на слоистой структуре графита, которая обеспечивает низкий коэффициент трения (0,1-0,2), стабильность в широком температурном диапазоне (от минус 40°C до 500°C) и совместимость с большинством материалов и охлаждающих жидкостей. Ключевой фактор успеха - правильная подготовка поверхности перед нанесением покрытия и выбор оптимальной толщины слоя (5-15 микрометров).
Для закупщиков и инженеров практический совет: при выборе покрытого инструмента убедитесь в наличии технического паспорта с указанием адгезии, толщины слоя и температурного диапазона. Проведите пилотное испытание на одном участке производства, сравнив стойкость и качество обработки с текущим инструментом. Данные первого цикла помогут рассчитать реальный ROI и обосновать переход на графитовое покрытие для всех операций резания.