Антифрикционное покрытие поршней требует точного соблюдения толщины и равномерности нанесения. При ручном распылении толщина слоя часто варьируется от нескольких микрометров до десятков, что напрямую влияет на долговечность детали, уровень износа и шум двигателя. Многие закупщики и технические специалисты ориентируются только на визуальный контроль или одноточечные замеры - такой подход приводит к браку партий и возврату на переделку. Статья раскрывает, какой слой считается рабочим, какими приборами его мерить и как проверить качество адгезии без разрушения детали.
Материал подготовлен для инженеров, ремонтных служб и снабженцев, которые выбирают технологию нанесения и хотят минимизировать доле некачественных деталей в партии.
Рабочий диапазон толщины и его функции
Антифрикционные покрытия поршней работают в диапазоне 5–25 мкм.
Минимальная толщина в 5 мкм закладывает основу защиты от задирания, но не гарантирует полный эффект шумоподавления. При толщине 10–12 мкм достигается оптимальное снижение износа, задиров и схватывания - это базовый ориентир для большинства применений. Если требуется и дополнительное снижение шума, толщину поднимают до 18–20 мкм.
Превышение 25 мкм опасно: покрытие начинает работать против себя. Во-первых, толстый слой ухудшает адгезию к основанию, особенно если подготовка поверхности была недостаточной. Во-вторых, при монтаже поршня в цилиндр неравномерный слой свыше нормы может препятствовать посадке или вызывать перекосы. Эксперты подчеркивают, что слишком толстое покрытие - это не гарантия надежности, а причина брака.
На практике это означает, что задача инженера при ручном нанесении - удержать слой в окне 5–25 мкм, а не стремиться к максимуму. Для юбок поршней, которые требуют меньше защиты, чем головная часть, толщину часто держат в нижней половине диапазона.
Технология ручного распыления и контроль процесса
При ручном нанесении через аэрозольный баллон или распылитель ключ - в консистентности слоя.
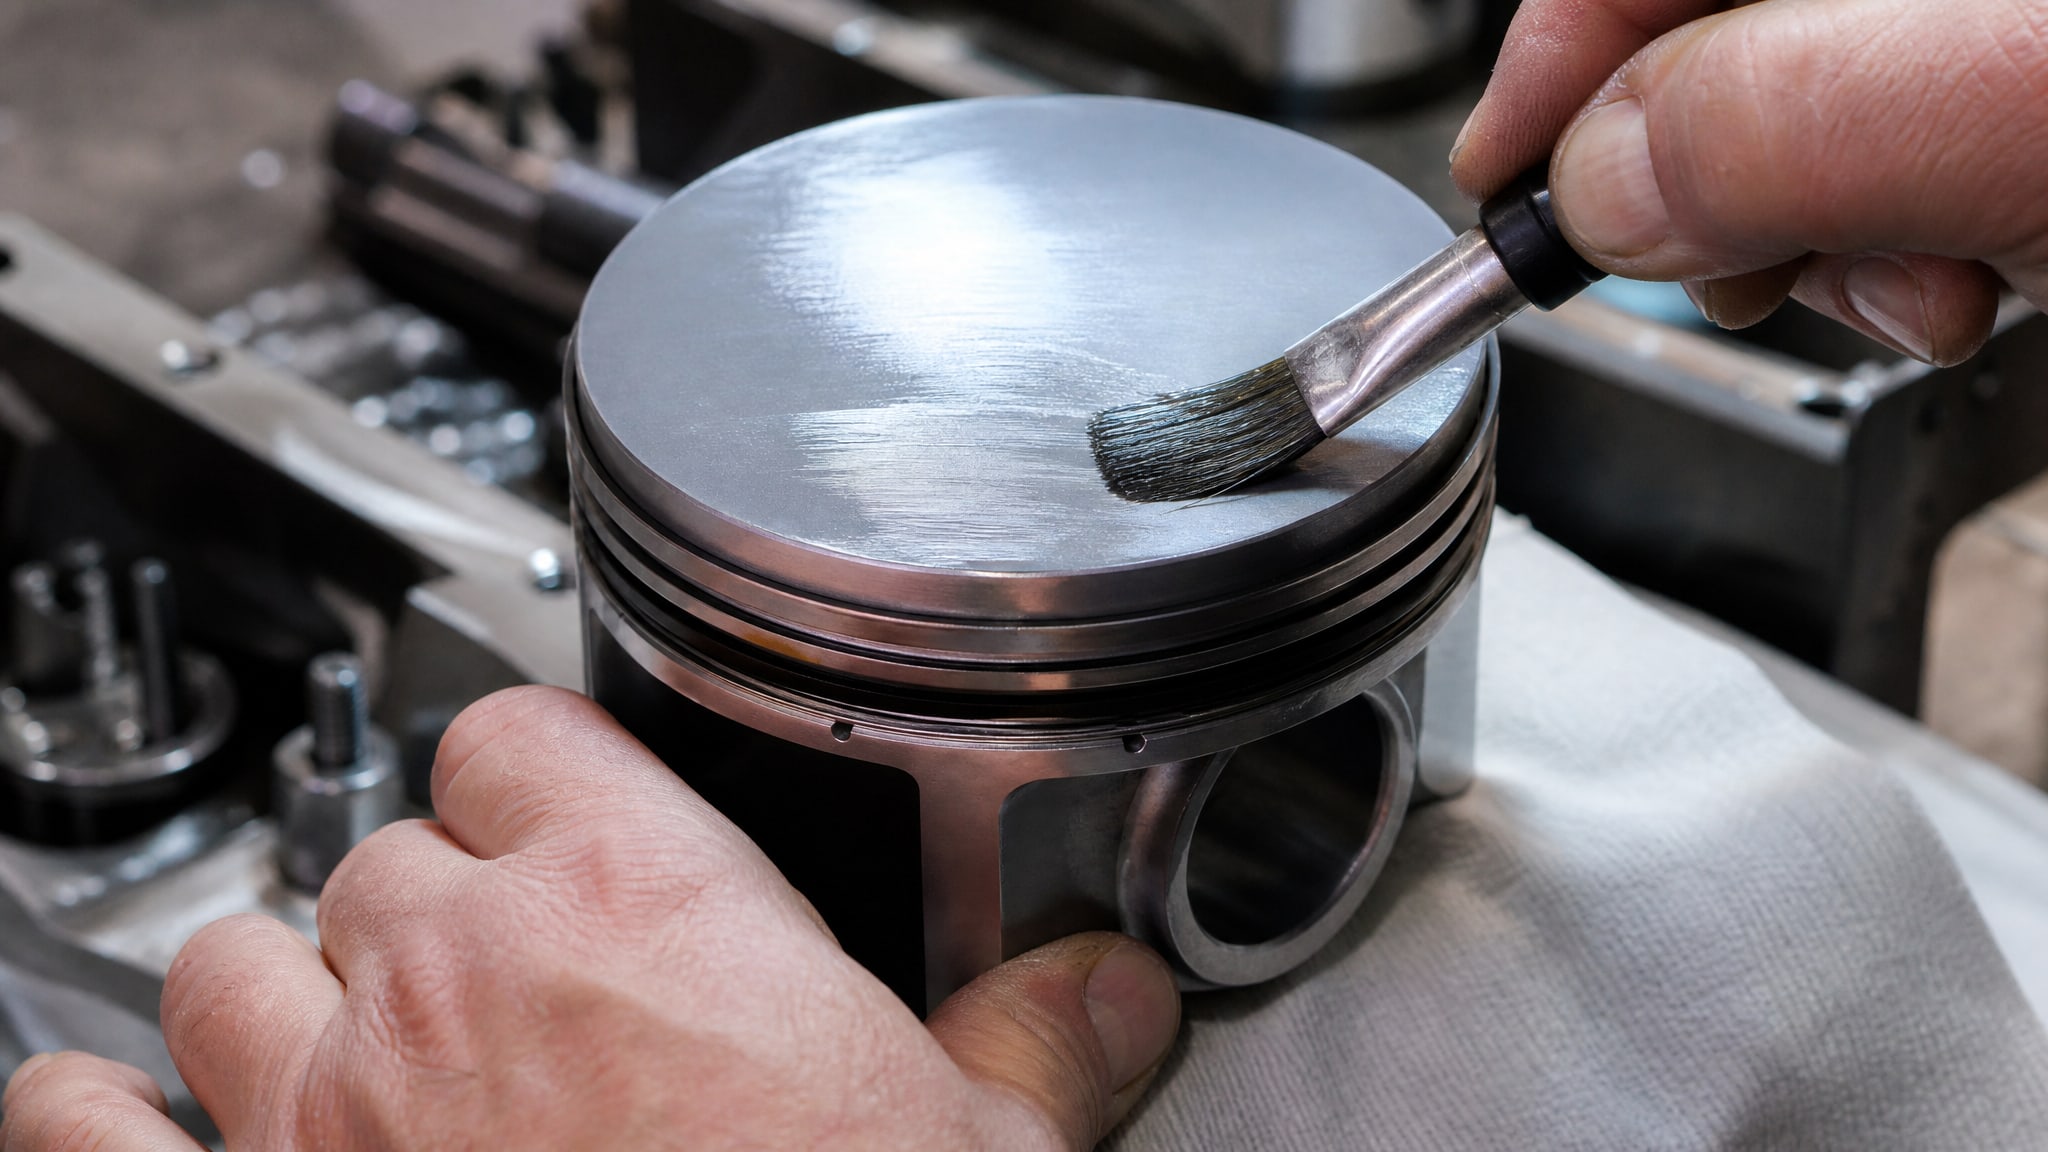
Перед работой баллон встряхивают 3–5 минут до характерного звука металлического шарика, иначе концентрация вещества неоднородна. Расстояние от сопла до поверхности поршня держат в диапазоне 25–30 см - этот интервал позволяет покрытию достичь детали еще влажным и образовать ровный слой без потеков и сухих зон.
Если требуется итоговая толщина более 12 мкм, лучше нанести два-три тонких слоя с промежуточной выдержкой, чем ради скорости делать один плотный проход. При одном толстом проходе велик риск неравномерности, образования линз и потеков - такой слой часто получается неоднородным по адгезии. Тонкие слои, напротив, ложатся равномерно и имеют лучшее сцепление.
Перед нанесением поршень обязательно очищают от масла, воды и пыли. Если на поверхности остались окисные пленки или следы обработки, адгезия и стабильность результата резко падают. В цехах для этого используют обезжиривающие средства и тканевую чистку или кратковременное погружение в ванну.
Для обеспечения равномерного и контролируемого слоя в цехах, где объемы выше, нередко переходят на механизированное распыление - специализированный пистолет позволяет удерживать расстояние и давление постоянно, что особенно важно для партий в сотни деталей.
Приборы для измерения толщины после отверждения
После отверждения партии поршней толщину слоя проверяют электронными толщиномерами.
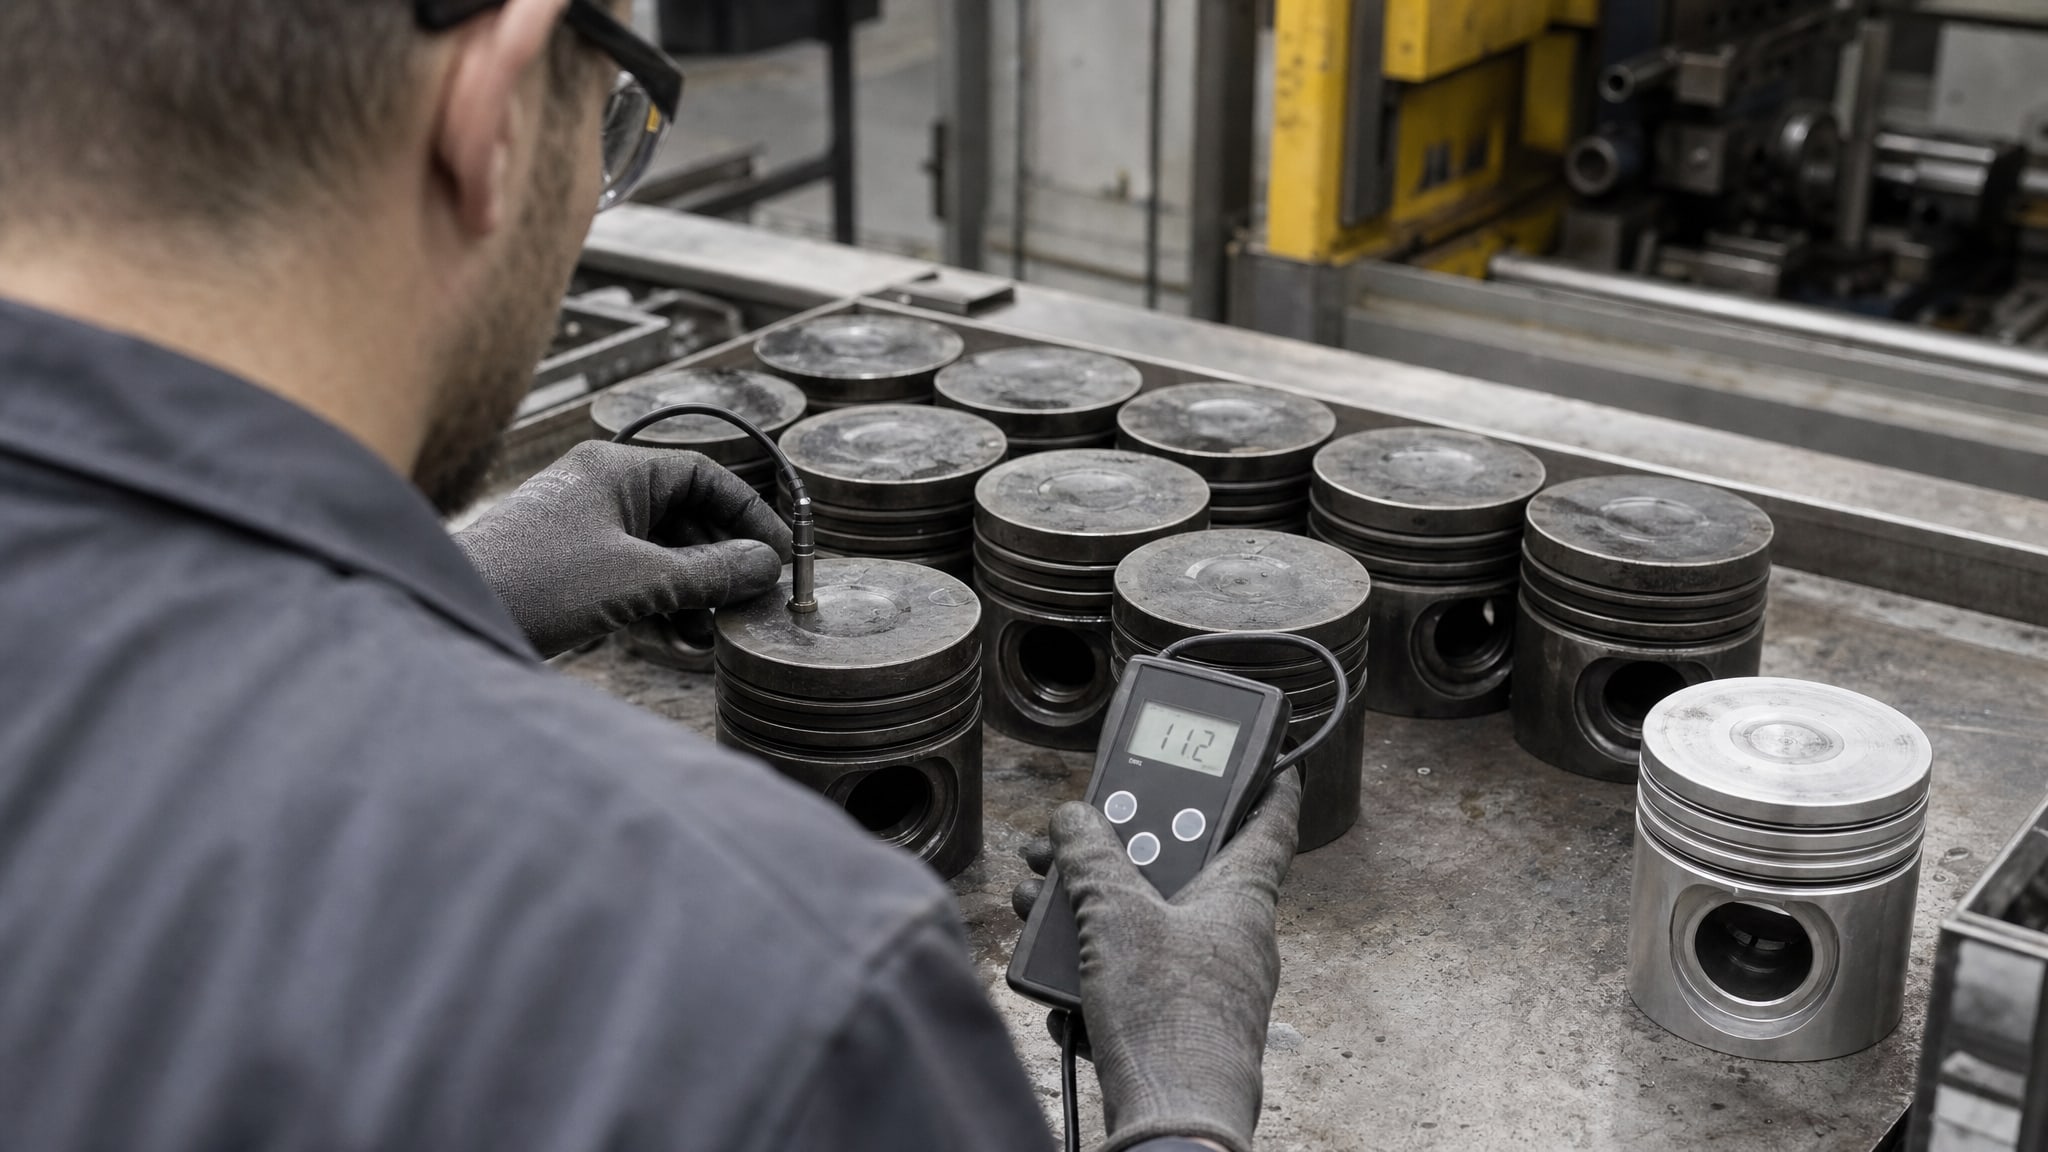
Выбор прибора зависит от основного материала детали. Если поршень изготовлен из алюминиевого сплава (неферромагнитный материал), используют вихретоковый толщиномер. Если основание ферромагнитное (сталь или чугун), подходит магнитный толщиномер. Неправильный выбор прибора дает ошибочные данные, поэтому перед закупкой важно уточнить марку поршня.
Вихретоковые приборы работают на принципе изменения индуктивности катушки при воздействии переменного поля покрытия. Магнитные толщиномеры измеряют магнитное притяжение к ферромагнитной подложке через слой немагнитного покрытия. Оба типа дают результаты с точностью до 1–2 мкм, что достаточно для контроля в окне 5–25 мкм.
Важное правило: одного замера на детали недостаточно. Толщину проверяют в минимум трех-четырех точках - по центру головки, ближе к краю, на юбке. Если толщина варьируется более чем на 3–5 мкм между точками, это сигнал неравномерного нанесения. При таком результате партию либо переделывают, либо отправляют на дополнительный контроль адгезии, чтобы исключить риск отслоения.
Проверка адгезии и равномерности
Толщина слоя - только половина контроля.
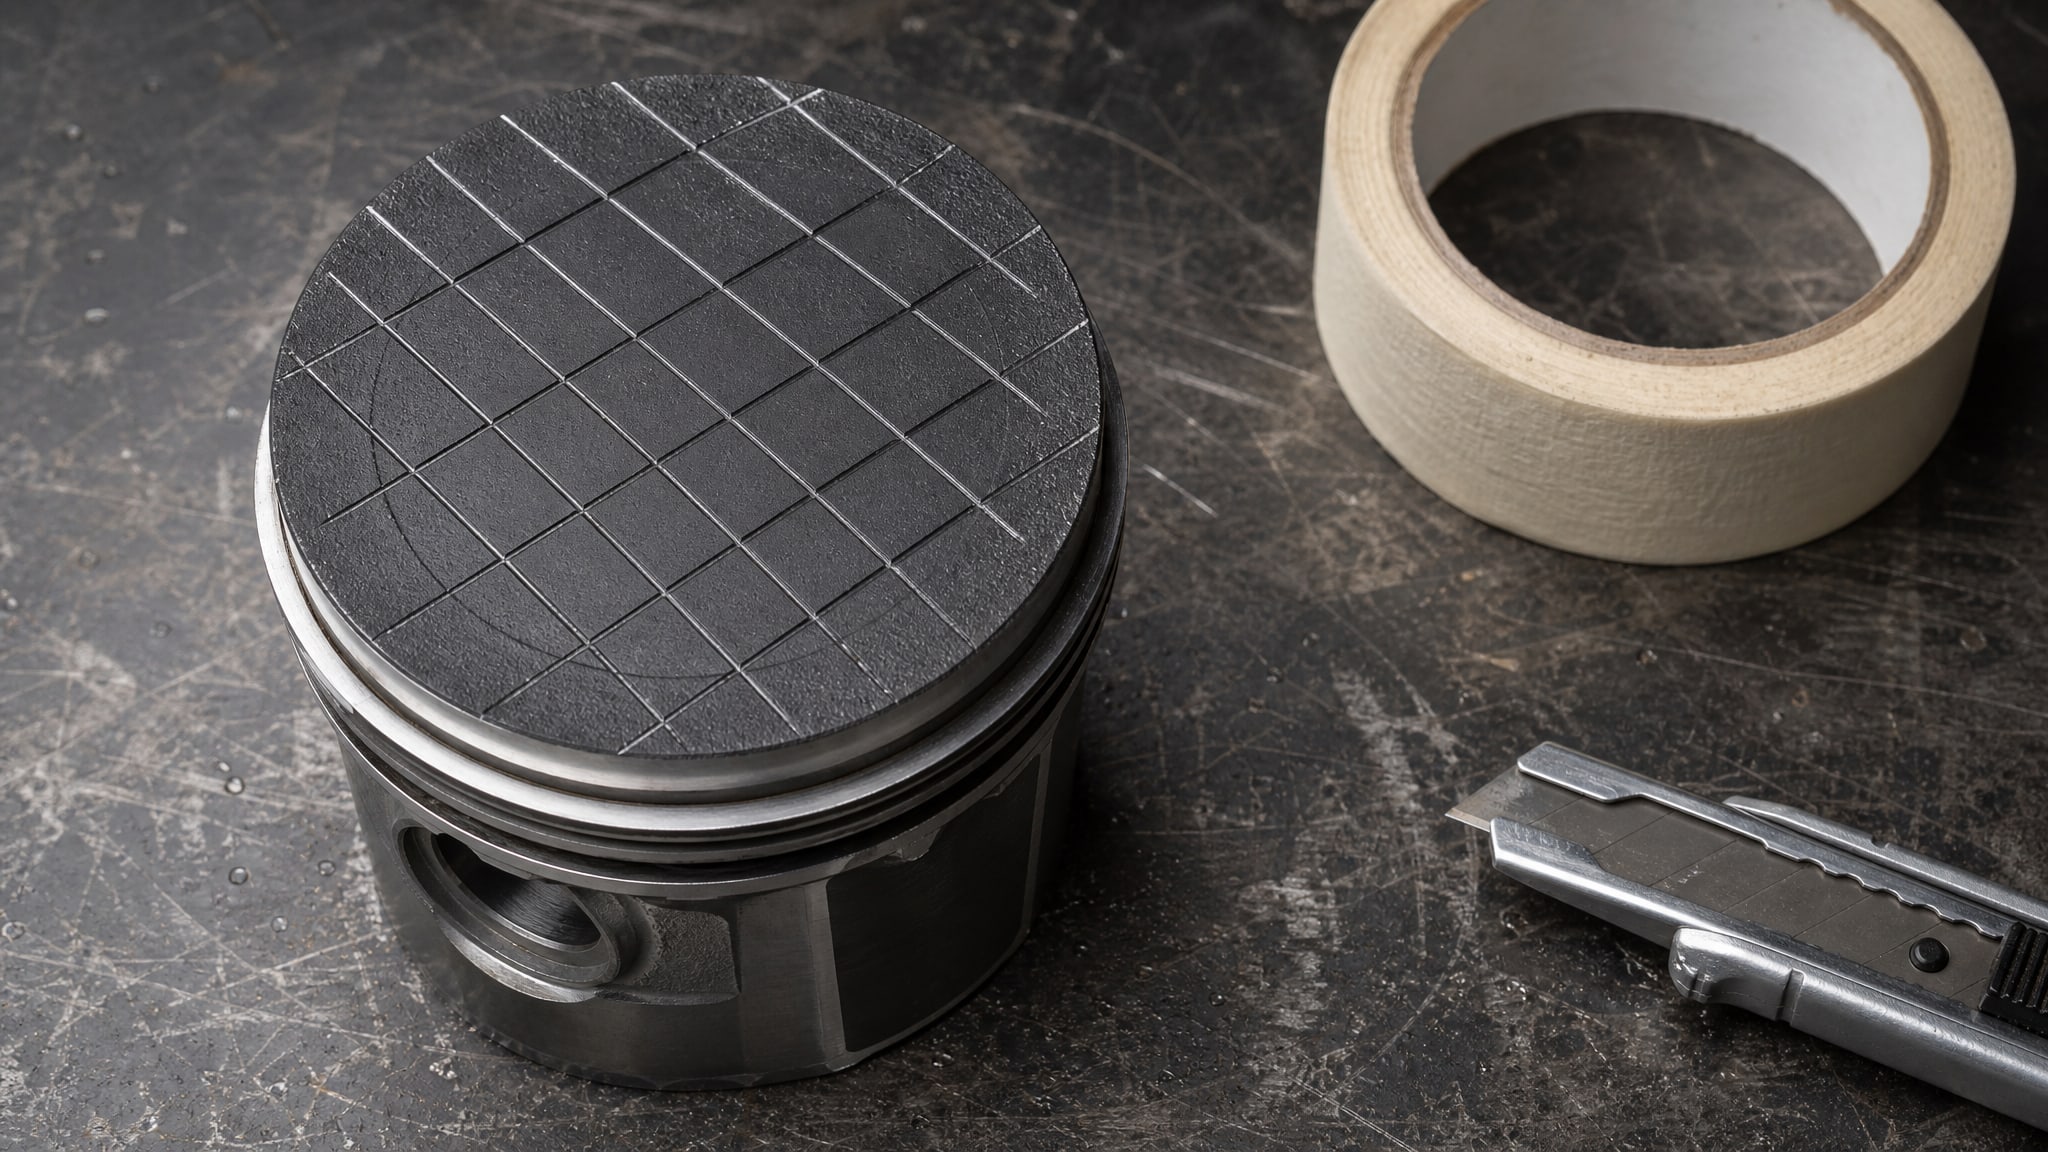
Если покрытие плохо держится на основании, оно начнет отслаиваться при нагреве и вибрации в моторе. Для проверки сцепления используют несколько методов.
Стандартный метод - ASTM D3359 с решетчатыми надрезами и клейкой лентой. На отвержденное покрытие наносят решетку неглубоких надрезов, затем наклеивают скотч и резко отрывают. Если под лентой осталось покрытие без отслоений, адгезия хорошая. Если покрытие сняло полосами или полностью, адгезия неудовлетворительная - причина часто в плохой очистке поверхности.
Более суровая проверка - выдержка поршня в кипящей воде не менее 30 минут, а затем охлаждение в холодной воде. Такой тепловой стресс выявляет слабые места адгезии. После охлаждения деталь осматривают на предмет вздутий, трещин и отслоений. Если обнаружены пузыри или кромки, отпадающие слои, это признак недостаточного сцепления или попадания влаги под покрытие во время нанесения.
При проверке равномерности визуально осматривают покрытие при боковом свете. Тонкие места светлеют, толстые - темнеют. Если видны локальные потеки, впадины или «пересушенные» участки, это следствие неправильной техники распыления - слишком близкое расстояние, неравномерная скорость движения сопла или попадание влаги в баллон.
Частые ошибки при ручном нанесении и их последствия
Первая ошибка - попытка нанести весь слой за один проход.
Результат: покрытие получается с потеками, сухими зонами и неравномерной толщиной. Кроме того, один толстый слой теплится быстрее и может получить пузыри при отверждении.
Вторая ошибка - слишком близкое расстояние до поверхности (менее 25 см). При 10–15 см распыление становится точечным, образуются лужи и наплывы, а края остаются тонкими.
Третья ошибка - нанесение без предварительной очистки. Масло на поршне образует барьер для адгезии. Даже если слой выглядит нормально, через несколько часов работы двигателя он начнет отслаиваться.
Четвертая ошибка - проверка только одной точки толщины и пропуск теста на адгезию. Такой контроль не выявляет локальные дефекты, и брак может дойти до конечного пользователя.
Пятая ошибка - использование баллона сразу после холодного хранения без достаточного встряхивания. Вещество расслаивается, первые распылы получают слишком разреженный слой, последние - концентрированный. Это приводит к варьированию толщины в пределах одного поршня.
Контрольный лист подготовки и нанесения
Для минимизации брака на производстве многие цехи используют чек-лист перед и после нанесения.
Перед нанесением:
Очистить поршень от масла, воды и абразива.
Проверить целостность баллона и сроки использования материала.
Встряхнуть баллон 3–5 минут до звука шарика.
Подготовить толщиномер (вихретоковый или магнитный в зависимости от основы).
Обозначить на детали точки для последующих замеров.
Во время нанесения:
Держать расстояние 25–30 см от сопла до поверхности.
Движение сопла - плавное, без рывков, параллельно поверхности.
Нанести первый слой, дать ему подсохнуть 2–3 минуты.
Нанести второй слой под углом 90 градусов к первому (если требуется).
Если нужен третий слой, выдержать паузу и повторить.
После отверждения (обычно через 4–6 часов при комнатной температуре):
Измерить толщину в четырех точках.
Проверить адгезию методом надрезания скотчем (ASTM D3359) или тестом в кипящей воде для критичных партий.
Визуально осмотреть равномерность и наличие потеков, пузырей.
Если толщина в диапазоне 5–25 мкм, адгезия хорошая и нет внешних дефектов, деталь отправляют в работу; если хотя бы один параметр не соответствует, отправляют на переделку.
Часто задаваемые вопросы
Что значит диапазон 5–25 мкм и какую толщину выбрать для конкретного поршня?
Для типовых поршней двигателей внутреннего сгорания рабочий диапазон 5–25 мкм означает, что слой может быть как тонким (5 мкм), так и толстым (25 мкм) и оставаться эффективным. Выбор зависит от функции: для головной части поршня, которая испытывает максимум трения, берут 10–12 мкм; для юбки, которая работает мягче, -5–8 мкм. Если нужен шумопонижающий эффект, толщину поднимают до 18–20 мкм.
Может ли один толстый слой заменить два тонких?
Нет. Один проход часто дает неравномерность, потеки и слабую адгезию из-за дисбаланса сушки. Два-три тонких слоя лягут равномернее и будут держаться надежнее. К тому же при одном толстом проходе выше риск образования пузырей при отверждении.
Достаточно ли визуального контроля или нужны приборы?
Приборы необходимы. Глаз не может оценить толщину в микрометрах, а цвет и матовость зависят от многих факторов (угол света, пигментация материала и прочее). Толщиномер даст точное число; тест адгезии выявит скрытые дефекты. Вместе они исключают половину брака, который проходит при одном визуальном контроле.
Какой толщиномер выбрать для алюминиевого поршня?
Для алюминиевого поршня используют вихретоковый толщиномер, потому что алюминий - неферромагнитный материал. Магнитный толщиномер на алюминии работать не будет. Если поршень из чугуна или стали, подходит магнитный прибор.
Может ли толстый слой мешать посадке поршня в цилиндр?
Да. Если слой неравномерен и местами превышает 25 мкм, диаметр поршня может увеличиться на величину превышения. При посадке в цилиндр это вызывает перекос, заедание или невозможность установки. Поэтому равномерность и соблюдение верхней границы (25 мкм) - критичны.
Заключение
Контроль толщины антифрикционного слоя при ручном нанесении - это не формальность, а основа качества готовых поршней. Рабочий диапазон 5–25 мкм установлен не случайно: в этом окне достигается оптимальный баланс защиты от износа, адгезии и посадочных размеров. Ручное распыление требует дисциплины: встряхивание баллона, расстояние 25–30 см, несколько тонких слоев и обязательная очистка основания.
Проверка толщины электронным толщиномером, тест адгезии и визуальный осмотр равномерности - это минимум, который исключает типовые дефекты. Закупщикам рекомендуется требовать в спецификации не только диапазон толщины (например, 10–12 мкм для поршней), но и указание методов контроля (вихретоковый или магнитный толщиномер, ASTM D3359 для адгезии) и допуск на вариацию между точками (±3–5 мкм). Такой подход минимизирует возвраты и гарантирует, что партия поршней будет работать без отслоений и преждевременного износа.