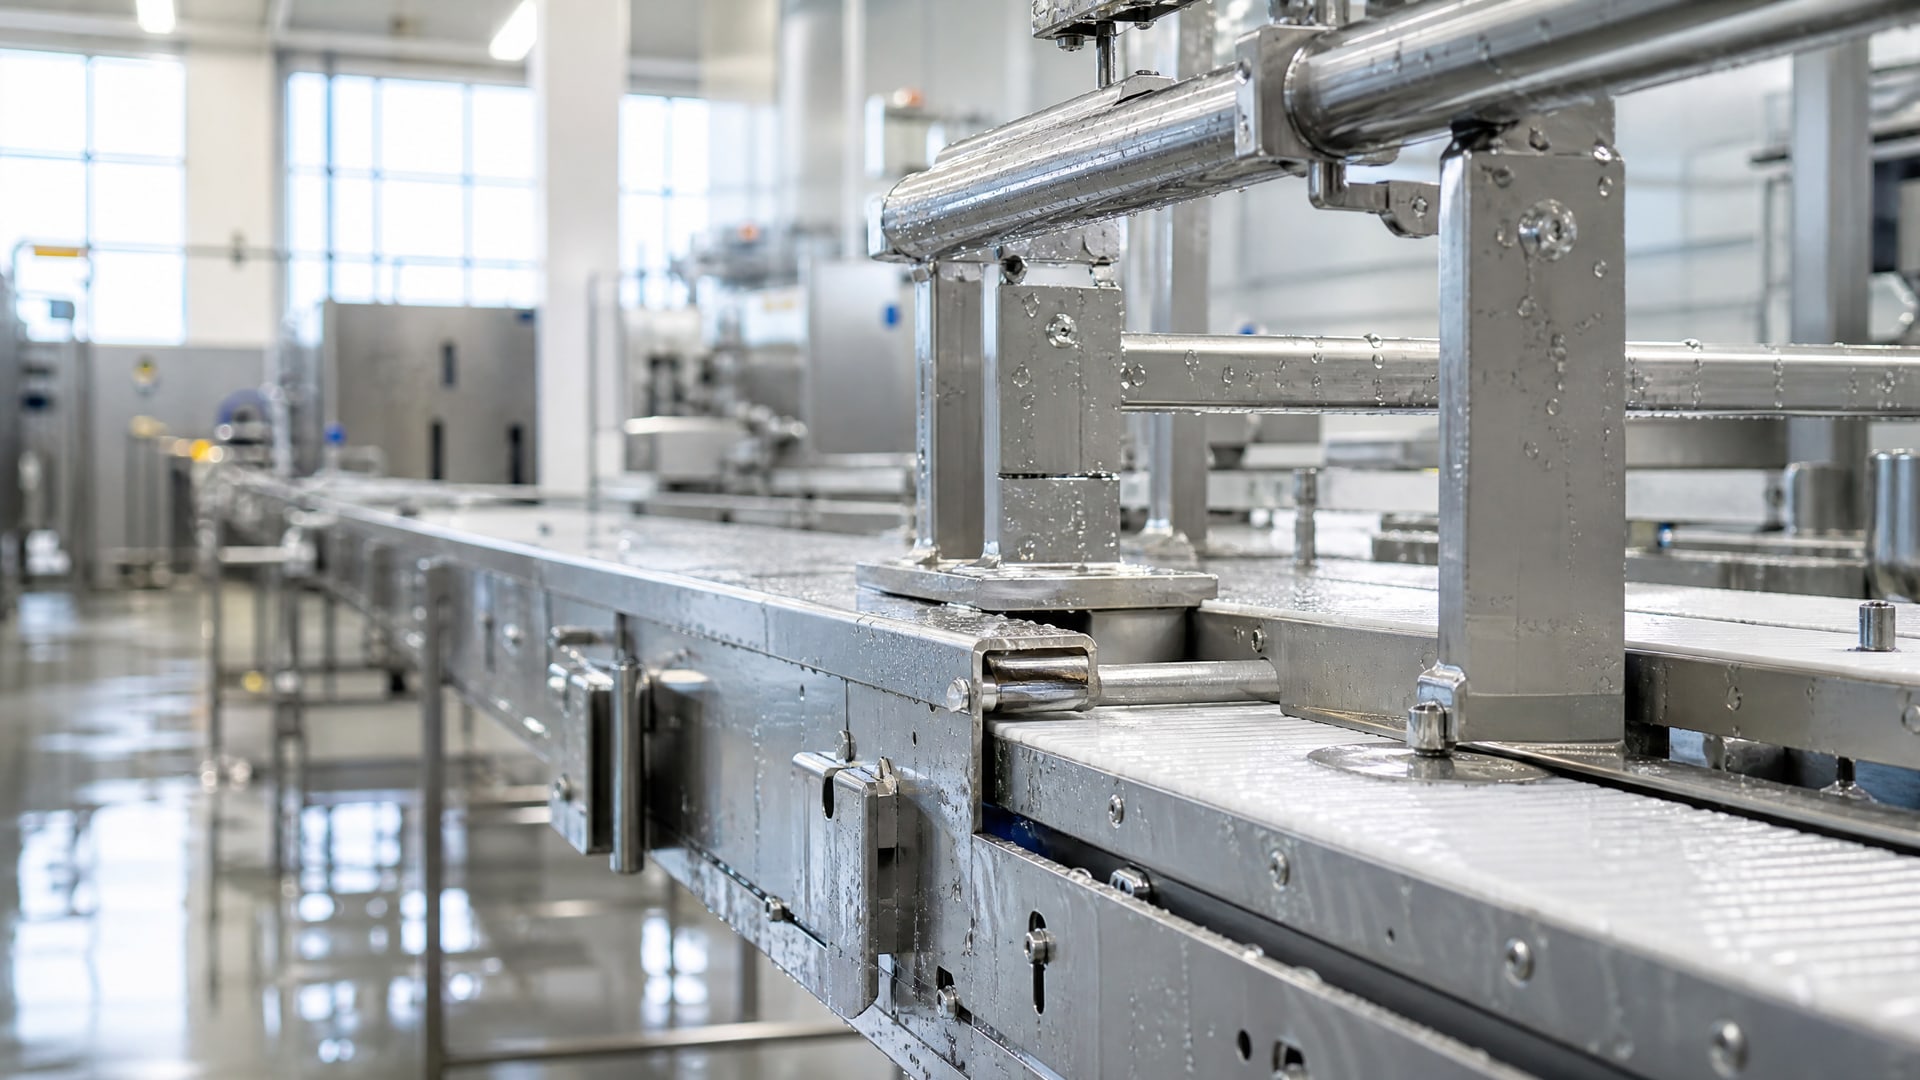
Коррозия оборудования в пищевом производстве начинается не с первого дня работы - она запускается в момент, когда закончилась мойка и вода высохла. Вода проникает в зазоры, вытесняет остатки смазки и запускает окисление металла. Именно поэтому выбор правильной защиты после мойки критичен: простая смазка тут не поможет, нужна смазка, которая удержится на поверхности и создаст барьер от влаги. Смазки класса H1 - продукты с допуском на случайный, технически неизбежный контакт с пищей - решают эту задачу, если выбраны с учетом требований к стойкости к вымыванию и коррозионной защите. В статье мы разберем, какие свойства H1-смазок работают против коррозии, как правильно их выбрать и на какие параметры ориентироваться при закупке.
Почему коррозия появляется именно после мойки
На производстве мойка необходима, но она же - главная опасность для металла.
Вода и моющие растворы проникают между деталями, вытесняют смазку и остаются в микропорах и зазорах. Когда влага испаряется неравномерно, на незащищенных участках начинается окисление. Скорость коррозии зависит от материала, температуры воздуха и скорости высыхания, но процесс всегда один: без защитной пленки металл вступает в реакцию с кислородом.
Обычные минеральные масла и смазки на водяной основе здесь не помогают - они либо смываются напрямую, либо оставляют тонкий слой, который быстро высыхает и теряет защитные свойства. Даже если смазка осталась в зазорах, она не может полностью вытеснить воду из микропор. Результат: под влажной пленкой начинается микрокоррозия, которая углубляется с каждым циклом мойки.
В пищевой промышленности эта проблема особенно острая, потому что оборудование моют постоянно и жестко - под высоким давлением, горячей водой, с использованием моющих средств. Узлы вроде подшипников конвейеров, цепных передач, направляющих столов и клапанов после washdown-мойки за считаные часы могут покрыться ржавчиной, если их не защитить правильно.
Стойкость к вымыванию: главный показатель защиты
Когда говорят о защите оборудования от воды, речь идет не о том, что смазка не размокает, а о том, что она держится на поверхности и в зазорах под напором воды и после него.
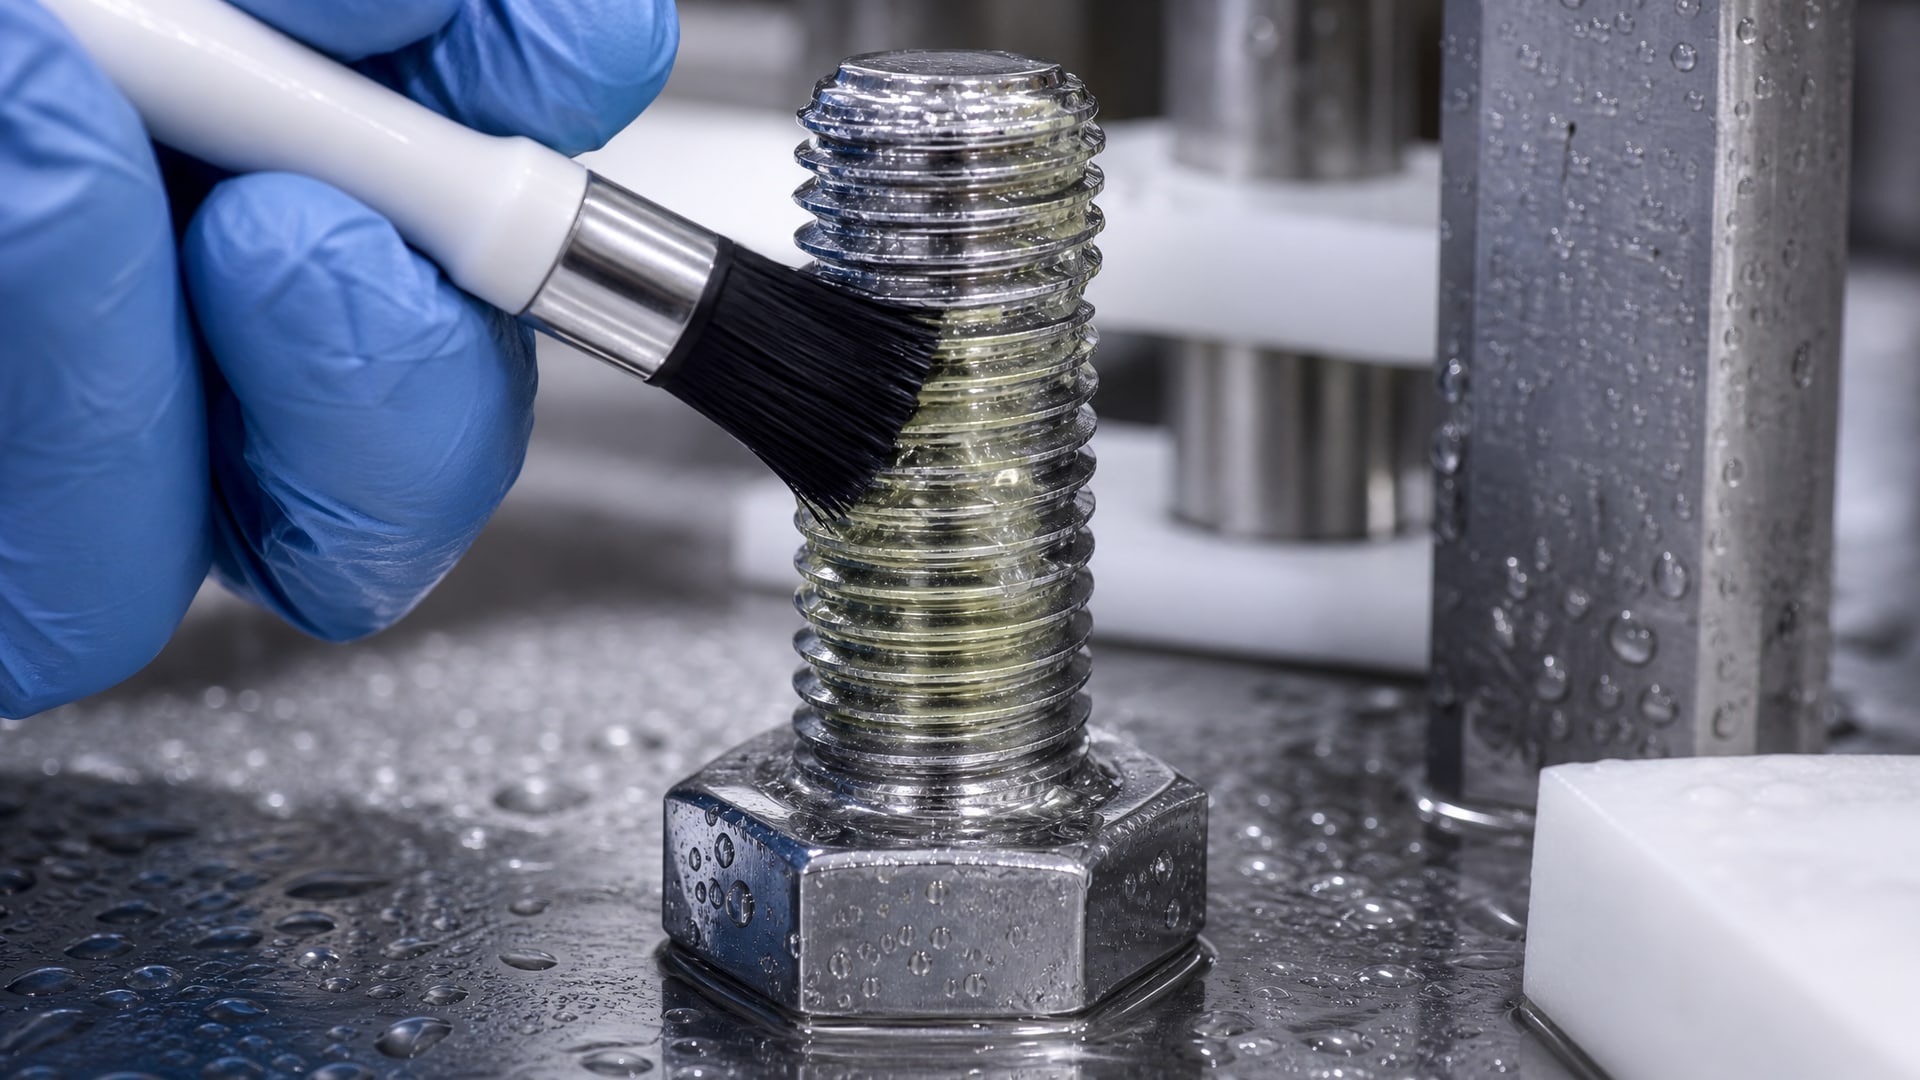
Этот показатель называется water washout resistance или spray-off resistance.
Для измерения стойкости к вымыванию используется стандартный тест ASTM D1264 / DIN 51 807: смазку наносят на металлическую поверхность, обрабатывают горячей водой 79 °C в течение 1 часа и замеряют, сколько процентов смазки осталось. По результатам вся смазка делится на классы:
Класс 1 - менее 10% смазки смыто; более 90% осталось на месте. Это целевой показатель для оборудования, которое часто контактирует с водой.
Класс 2 - вымыто 10–30% смазки. Приемлемо для периодического контакта с водой, но не для режима постоянной мойки.
Класс 3 - вымыто более 30% смазки. Такой продукт не подходит для washdown-зон.
В отраслевых материалах по надежности пищевых предприятий прямо указано, что для оборудования в зонах с постоянной водой результат теста должен быть менее 10%. Это не просто цифра в спецификации - это гарантия того, что после мойки на узлах останется достаточно защитной пленки, чтобы предотвратить коррозию до следующего цикла смазки.
H1-статус сам по себе не определяет стойкость к вымыванию. Смазка может быть зарегистрирована как NSF H1 и при этом относиться к классу 2 или даже 3 по DIN 51 807. Именно поэтому при выборе нужно смотреть в технический лист продукта и проверять, указан ли там результат теста washout и в какой класс попадает продукт.
Как H1-смазка создает антикоррозионную защиту
Защита H1-смазки от коррозии работает по принципу создания барьера между металлом и влагой.
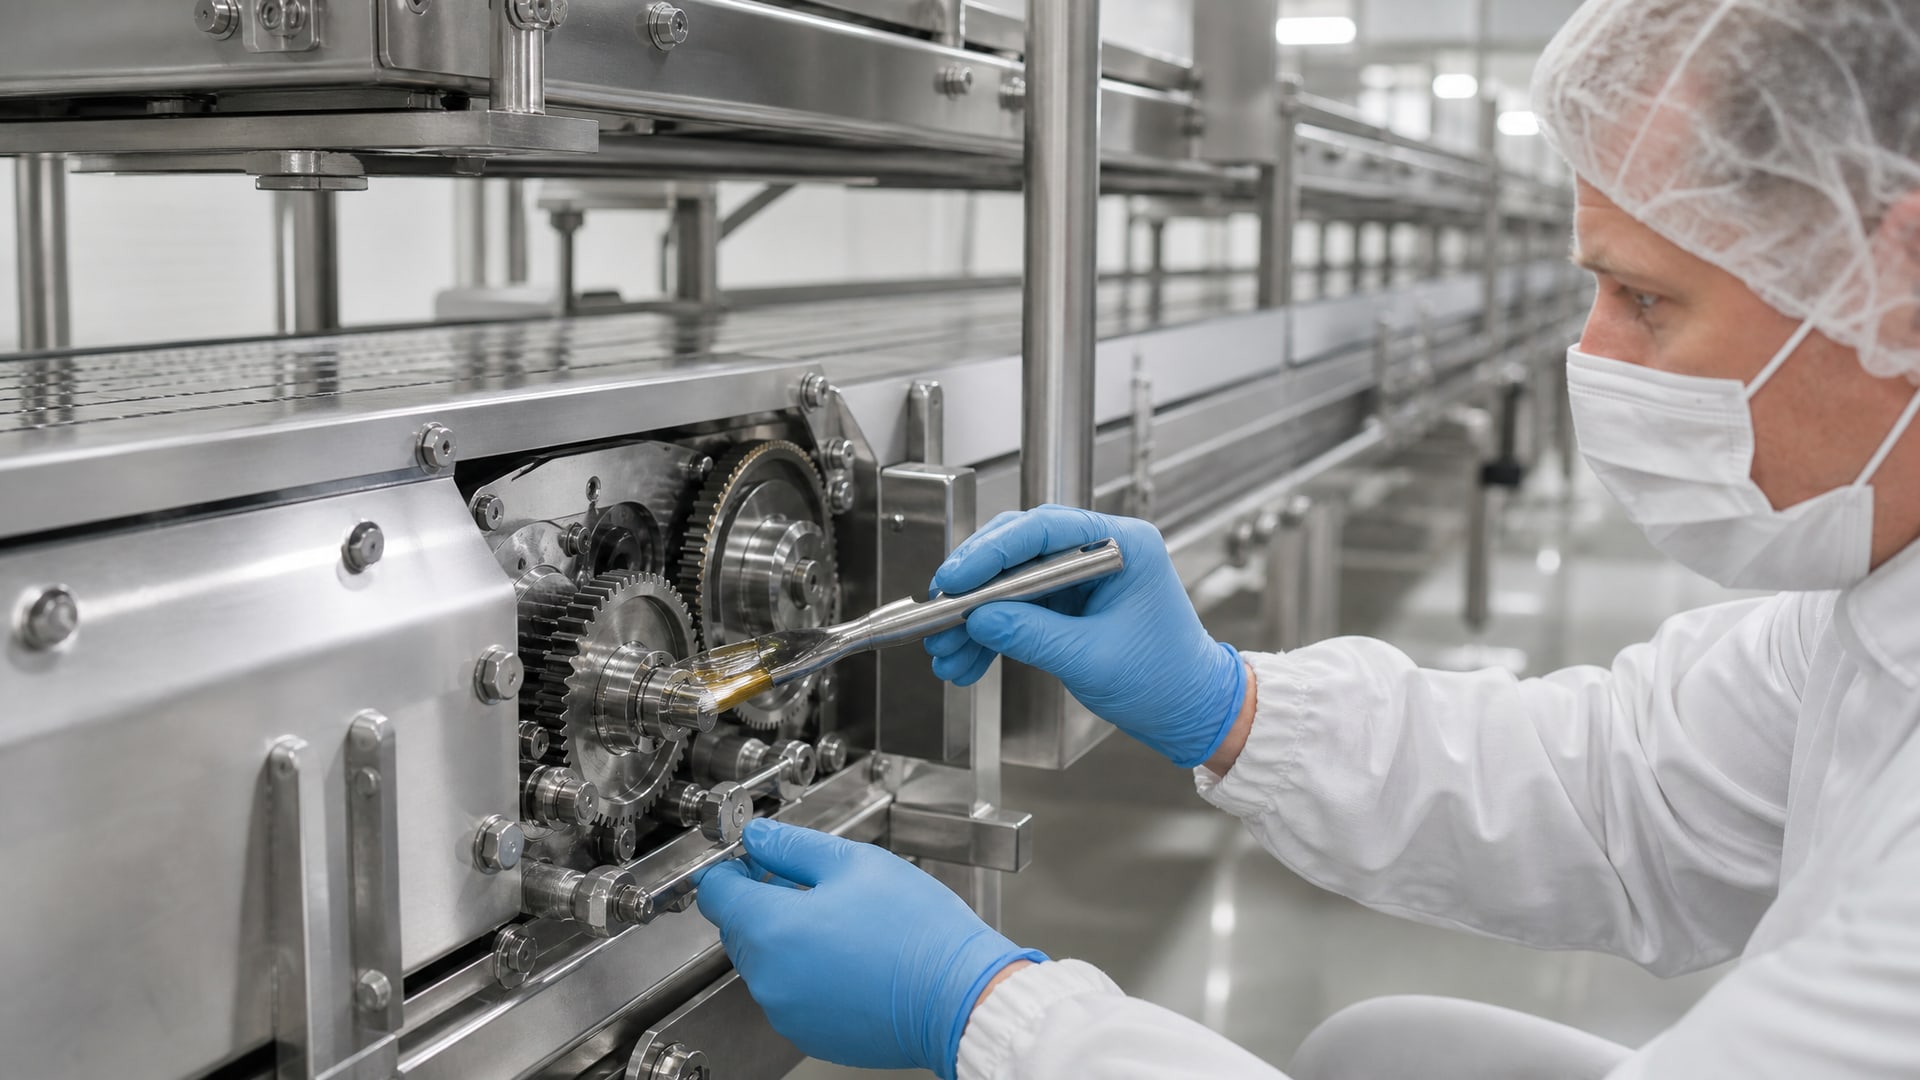
Смазка должна быть липкой - иначе говоря, иметь высокую адгезию к поверхности - и при этом удерживать влагу на поверхности, не позволяя ей проникнуть вглубь.
Для этого в состав H1-смазок добавляют:
Загустители с гидрофобными свойствами - они создают структуру, которая удерживает жидкий компонент смазки и не позволяет ему легко вымываться водой.
Базовые масла высокой степени очистки - минеральные масла, которые вытесняют воду и образуют плотный слой на металле.
Ингредиенты с противокоррозионным действием - вещества, которые либо физически блокируют доступ влаги к поверхности, либо химически нейтрализуют первые очаги окисления.
Если смазка правильно выбрана и нанесена, она работает так: вода попадает на поверхность, но под смазочной пленкой микропотоки воды движутся вдоль детали и стекают вниз, так и не достигнув металла. Остаток влаги испаряется через несколько часов, а смазка остается.
Важный момент: это работает только если смазка остается на месте. Если продукт вымывается более чем на 30%, защита становится неполной, и окисление начинается именно в тех местах, где пленка распалась.
Выбор H1-смазки для условий высокого водяного воздействия
Когда перед закупщиком встает задача выбрать смазку для пищевого оборудования, которое часто моют, правильный алгоритм выглядит так:
Шаг 1. Проверьте наличие H1-регистрации. NSF H1 значит, что смазка прошла независимую сертификацию и допустима для мест, где возможен случайный контакт с пищей. Это базовое требование. Смазки H2 (контакт с пищей запрещен) и H3 (прямой контакт) здесь не подойдут.
Шаг 2. Найдите в техническом листе результат теста DIN 51 807 или ASTM D1264. Если производитель не указывает результат washout-теста - это красный флаг. Узнайте у поставщика, в какой класс по этому тесту попадает продукт. Ищите класс 1 (менее 10% вымывается).
Шаг 3. Проверьте заявленную защиту от коррозии. В спецификации может быть указано: corrosion protection, rust prevention, excellent metal wetting. Если упоминается, что продукт протестирован на стойкость к соляному туману (salt spray test) или имеет антикоррозионное покрытие - это плюс.
Шаг 4. Уточните применение в washdown-условиях. Производитель должен прямо указать, что продукт рассчитан на среды с частой мойкой, steam cleaning или pressure washing. Это показатель, что смазка разработана с учетом вашего применения.
Шаг 5. Согласуйте NLGI-класс и форму выпуска с типом узла. Для подшипников чаще берут NLGI 2, для цепей и открытых узлов - NLGI 1 или спрей, для направляющих - NLGI 2 с хорошей адгезией. Но NLGI-класс - второстепенный параметр. Важнее водостойкость.
Для защиты высоконагруженных узлов трения пищевого оборудования от коррозии после мойки рекомендуется использовать водостойкую смазку EFELE SG-392 с допуском NSF H1, которая обеспечивает надежную защиту и продлевает срок службы оборудования. Этот продукт специально разработан для условий, где оборудование регулярно проходит washdown-мойку, и гарантирует, что защитная пленка останется на месте после высыхания.
Ошибки при выборе смазки для защиты от коррозии
Ошибка 1: "Раз H1 - значит, подходит." H1 указывает только на пищевую безопасность.
Смазка может быть H1, но при этом вымываться на 50% за час - и тогда она не защитит от коррозии. Всегда проверяйте washout-тест.
Ошибка 2: "Важнее вязкость, потом водостойкость." В washdown-зонах приоритет обратный. Сначала смотрите на стойкость к воде и коррозии, потом подбираете вязкость и NLGI-класс под конкретный узел. Мощная адгезия и низкое вымывание куда полезнее, чем высокая несущая способность смазки, которая смоется за два цикла мойки.
Ошибка 3: "После каждой мойки смазка полностью обновляется, так что стойкость к вымыванию не важна." На практике закупщики редко наносят смазку после каждой мойки - это дорого и организационно сложно. Поэтому смазка часто остается на оборудовании от 3 до 7 дней. За это время узел может пройти несколько циклов мойки. Если выбрать продукт с классом washout 2 или 3, к концу недели защиты не будет.
Ошибка 4: "Универсальная пищевая смазка подойдет везде." Разные узлы требуют разные подходы. Например, для вертикальных рельс направляющих стола нужна смазка с очень высокой адгезией, чтобы не стекала при мойке под напором. Для цепной передачи важна текучесть, чтобы смазка проникала в зазоры между звеньями. Универсальных решений нет.
Ошибка 5: "Дешевле купить обычную смазку и менять ее чаще." На первый взгляд логично, но в итоге выходит дороже: требуется больше труда, чаще останавливается оборудование, выше риск коррозии при переходе между циклами. Качественная водостойкая H1-смазка с низким washout работает дольше, требует реже переносить, и результат надежнее.
Режимы нанесения: как максимизировать защиту
Даже с идеальной смазкой результат зависит от того, как ее наносить:
Тонкая пленка. Смазку наносят тонко - буквально пятно размером с булавочную головку на узел трения. Толстый слой смазки скорее вымоется и заодно создаст место скопления влаги.
Сразу после сборки. Смазку наносят в последнюю очередь, когда деталь или узел уже установлены. Если нанести раньше, она потечет под собственным весом.
После мойки и высыхания. Если узел только что вымыт, его сначала полностью высушивают (воздухом, ветошью, в сушильной камере), потом наносят смазку. Наносить смазку на влажную поверхность неэффективно - она не прилипнет плотно.
Система контроля. На крупных производствах смазку наносят по графику: например, каждый понедельник и четверг, или после каждой второй мойки. График зависит от того, как часто моют оборудование и как быстро смазка теряет эффективность при текущем режиме мойки.
На некоторых предприятиях используют аэрозольные H1-смазки с распылителем - это упрощает нанесение на открытые узлы вроде подшипников конвейеров. Но результат достаточен только если распылитель обеспечивает тонкий слой, а не толстое облако аэрозоля.
Стандарты и нормативы для пищевого оборудования
NSF (National Sanitation Foundation) регистрирует смазки для пищевой промышленности и разделяет их на три категории:
H1 - случайный контакт с пищей; применяется на оборудовании в зонах, где теоретически возможно попадание смазки на продукт, но это предотвращается конструкцией или операционными процедурами.
H2 - контакт с пищей запрещен; применяется на оборудовании, которое обработает пищу, но само не соприкасается с ней (например, воздушные компрессоры для розлива напитков).
H3 - прямой контакт; применяется как разделительный агент на оборудовании для формования пищи (например, для демкулирования хлеба).
Для защиты оборудования от коррозии после мойки используются именно H1-смазки. Регистрация NSF - независимое подтверждение соответствия смазки требованиям пищевой индустрии, и без нее продукт формально не может применяться в пищевом производстве, даже если по составу он безопасен.
Дополнительно смазки могут соответствовать стандарту ISO 21469, который тоже контролирует гигиенические и санитарные свойства смазок для пищевой промышленности. Наличие обеих сертификаций - NSF H1 и ISO 21469 - дает максимальную уверенность в качестве и надежности продукта.
Часто задаваемые вопросы
Что делать, если смазка вымывается более чем на 10%?
Если в тесте DIN 51 807 смазка показала класс 2 (10–30% вымывается), ее можно использовать только при условии переноса смазки на узел после каждой мойки. Если переносить невозможно или нерационально, лучше выбрать другой продукт с классом 1. На практике многие закупщики допускают класс 2, если мойка происходит раз в день и есть ночной перерыв - за ночь смазка восстанавливает защиту. Но если мойка несколько раз в день, класс 1 обязателен.
Можно ли использовать H1-смазку как противоржавчинный спрей сразу после мойки?
Да, это один из правильных сценариев применения. H1-смазка, нанесенная тонким аэрозолем сразу после мойки и высыхания, создает защитную пленку, которая предотвращает влагу и кислород. Но это работает только если смазка имеет низкое вымывание (класс 1 по DIN 51 807) и хорошую адгезию к металлу.
Влияет ли NLGI-класс смазки на ее стойкость к воде?
NLGI определяет консистенцию (твердость), а не стойкость к вымыванию. NLGI 1 и NLGI 2 могут одинаково вымываться или удерживаться в зависимости от состава загустителя и базового масла. Для выбора смотрите водостойкость по отдельности, NLGI-класс подбирайте по типу узла.
Как часто нужно переносить смазку на оборудование в washdown-зонах?
На практике интервал зависит от количества циклов мойки в неделю и класса стойкости смазки к вымыванию. Если это класс 1 и мойка раз в день, смазку переносят раз в 3–5 дней. Если класс 2 и мойка несколько раз в день, интервал сокращается до 1–2 дней. Точный график лучше выработать опытным путем на конкретном производстве.
Почему H1-смазку не наносят толстым слоем, если нужна защита?
Толстый слой смазки создает три проблемы: во-первых, под ним скапливается влага, вызывая микрокоррозию; во-вторых, смазка быстрее вымывается, потому что толстый слой хуже прилипает к деталям; в-третьих, в толстом слое застревают частицы моющего средства и грязи, которые работают как абразив. Тонкая пленка - оптимум: она защищает, но не создает застойные зоны.
Заключение
Коррозия оборудования в пищевой промышленности после мойки - не случайность, а результат неправильного выбора или применения смазки. H1-смазка решает эту проблему, но только если ее выбирать не по названию допуска, а по конкретным параметрам: стойкость к вымыванию по ASTM D1264 / DIN 51 807 (класс 1, менее 10%), подтвержденная коррозионная защита и заявленная пригодность для washdown-сред. Главный критерий - результат теста water washout: если смазка остается на месте после мойки, защита от коррозии будет, если вымывается - никакая H1-регистрация не поможет.
При выборе смазки составьте небольшой чек-лист: проверьте H1-статус, запросите результат DIN 51 807, убедитесь в противокоррозионной защите, согласуйте тип смазки с узлом. Затем установите график переноса смазки после мойки (зависит от интенсивности мойки и класса стойкости) и на практике оцените, хватает ли защиты до следующего цикла. Если вымывание более 10%, перейдите на продукт с лучшей стойкостью или увеличьте частоту нанесения. Такой подход займет первых месяц-два, но затем система стабилизируется, коррозия почти исчезнет, и оборудование прослужит значительно дольше.