Твердосмазочное покрытие часто стирается за несколько часов работы, но это почти никогда не следствие низкого качества материала. В 90% случаев причина - неправильная подготовка поверхности, загрязнение детали перед нанесением или нарушение времени между обработкой и покрытием. Адгезия (способность покрытия прочно держаться на основании) зависит прежде всего от чистоты и физического состояния металла, а не только от характеристик самого состава.
Эта статья предназначена для инженеров, технических специалистов и закупщиков, которые сталкиваются с преждевременным отслаиванием или истиранием твердосмазочных пленок на деталях из стали и нержавейки. Вы узнаете, почему адгезия падает, как правильно подготовить поверхность, какие стандарты и методы контроля использовать, и какие типичные ошибки приводят к отказам.
Почему твердосмазочные покрытия теряют адгезию
Адгезия - это прочность связи между покрытием и основанием.
Если эта связь слаба, пленка начинает слоиться, крошиться или полностью отделяться уже в первые часы или дни работы. Причины падения адгезии обычно системные.
Главный враг адгезии - загрязнение поверхности. Остатки масла, оксиды металла, влага, пыль или промышленные загрязнения создают между металлом и покрытием слой, который препятствует механическому зацеплению. Даже тонкий слой воды или старого консервирующего масла может разорвать связь.
Вторая причина - недостаточная шероховатость. Твердосмазочное покрытие не плавится и не растворяет основу; оно держится механически за микро- и макро-неровности поверхности. Если металл слишком гладкий или предварительно не подвергался абразивной обработке, он не дает покрытию за что «зацепиться». Рекомендуемые значения шероховатости Ra составляют 2,5–6,3 мкм; ниже - риск слабого сцепления.
Третья причина - окисление между подготовкой и нанесением. Даже на стали, при обычной температуре в цеху, активированная поверхность начинает окисляться и загрязняться в течение часов. Если между обезжириванием и нанесением покрытия прошло более 8 часов, требуется повторное обезжиривание перед нанесением.
Для нержавеющей стали проблема еще острее. Нержавейка естественно покрыта плотным оксидным слоем, который защищает от коррозии, но одновременно затрудняет адгезию новых материалов. Простое обезжиривание и механическая абразивная обработка не разрушают этот слой полностью, поэтому нужна дополнительная химическая подготовка - пассивация или травление.
Стандартная схема подготовки поверхности для улучшения адгезии
Подготовка поверхности - это последовательная цепочка операций, каждая из которых готовит металл к следующей.
Пропуск или спешка в любом этапе приводит к потере адгезии и преждевременному износу покрытия.
Этап 1: Обезжиривание и очистка
Первый шаг - удалить все органические загрязнения: масло, консервирующую смазку, пыль, остатки производственных жидкостей. Обычно используют щелочные моющие растворы, горячую воду или органические растворители (в зависимости от типа загрязнения и возможностей производства).
При работе с нержавеющей сталью обезжиривание особенно важно, потому что последующая абразивная обработка должна проводиться на чистую поверхность. Остатки жира или масла будут экранировать часть металла от абразива и блокировать дальнейшую активацию поверхности.
Этап 2: Абразивная подготовка (дробеструйная или пескоструйная обработка)
Абразивная обработка достигает двух целей: удаляет поверхностные оксиды и создает микрошероховатость для механического зацепления покрытия.
Рекомендуемая степень очистки по ISO 8501-1 составляет не менее Sa 2.5 (удаление 75% поверхности от оксидов) или Sa 3 (полное удаление оксидов и старых покрытий). Результирующая шероховатость должна быть в диапазоне Ra 2,5–6,3 мкм. Это не критично тонкую шероховатость, а достаточную для естественного зацепления пленки.
Для стали без нержавейки часто достаточно drite blasting среднего размера. Для нержавеющей стали часто используют более мягкие абразивы или специальные режимы, чтобы не сформировать дополнительные микроповреждения, которые могут стать центрами коррозии.
Этап 3: Химическая обработка (для нержавейки или если требуется)
Для нержавеющей стали после абразивной обработки необходимо провести пассивацию или химическое травление. Пассивация - это обработка в слабой кислоте (обычно лимонной или азотной), которая удаляет железо с поверхности и укрепляет оксидный слой. После пассивации поверхность становится более восприимчива к адгезии неорганических покрытий.
Для обычной углеродистой стали пассивация не обязательна, но рекомендуется фосфатирование, если требуется улучшить как адгезию, так и коррозионную стойкость в дальнейшем.
Этап 4: Защита между подготовкой и нанесением
После любой обработки поверхность остается активной и уязвимой. Если между этапом подготовки и нанесением покрытия проходит более 8 часов, необходимо повторное обезжиривание. Это означает, что в промышленной практике нельзя подготавливать детали задолго до операции покрытия; лучше синхронизировать эти процессы так, чтобы между ними было несколько минут, максимум 1-2 часа.
Хранение подготовленных деталей требует защиты от влаги и загрязнений. Идеально - немедленное нанесение покрытия в чистом цеху.
Особенности подготовки нержавеющей стали для твердосмазочных покрытий
Нержавеющая сталь (типа AISI 304, 316 и других аустенитных марок) требует особого подхода.
Ее основное достоинство - коррозионная стойкость благодаря хромовому оксидному слою. Это же свойство затрудняет адгезию твердосмазочных покрытий.
Стандартное обезжиривание плюс механическая абразивная обработка дают лишь временный результат: защитный оксидный слой нержавейки восстанавливается в течение минут, и адгезия падает. Поэтому техрегламенты прямо указывают на необходимость химической активации.
Процесс выглядит так: обезжирить → абразивоструйная обработка → пассивация (химическое травление) → немедленное нанесение покрытия. Пассивация обычно проводится в растворах лимонной или азотной кислоты слабой концентрации (типичные условия: 20–40% кислоты, 20–60 минут при комнатной температуре или ускоренно при нагреве). После пассивации деталь промывается в чистой воде и сушится.
Критично то, что время между пассивацией и нанесением покрытия должно быть минимальным - в идеале не более 30 минут. Если этот срок превышен, рекомендуется повторное обезжиривание перед нанесением.
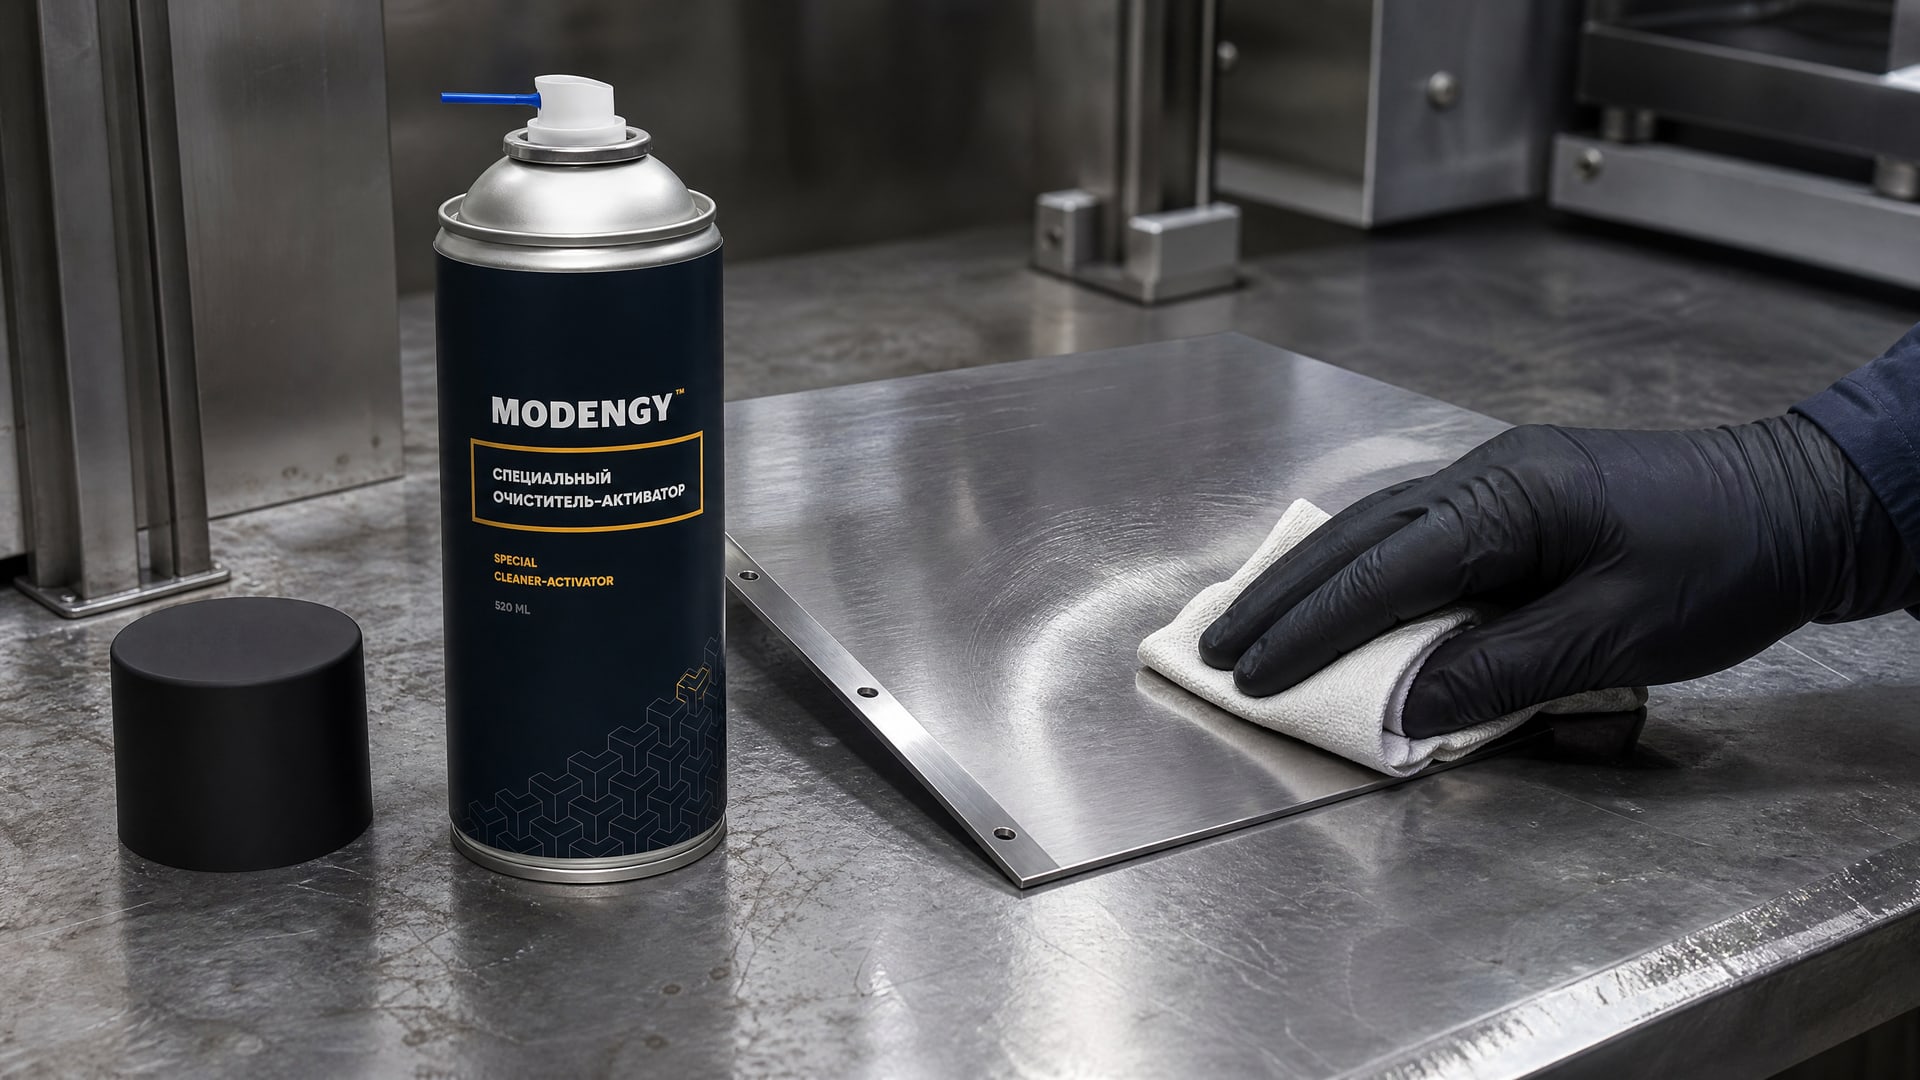
Для максимальной адгезии твердосмазочного покрытия на нержавеющей стали AISI 304 необходимо тщательно подготовить поверхность, используя специализированный очиститель-активатор (например, MODENGY Очиститель-активатор), который обеспечивает удаление загрязнений и активирует оксидный слой в соответствии с требованиями производителя покрытия.
Контроль толщины пленки и режимов отверждения
Эффективность твердосмазочного покрытия зависит не только от состава и подготовки, но и от точного соблюдения толщины пленки и условий отверждения.
По стандарту ASTM D2510, типовой диапазон толщины сухой пленки твердосмазочного покрытия составляет 0,005–0,013 мм. Это очень тонкие слои - примерно в 10 раз тоньше листа бумаги. Профессиональные аэрозольные распылители, кисти и промышленные установки настроены именно на этот диапазон.
Распространенное заблуждение - что чем толще слой, тем лучше адгезия и ресурс. На практике это не так. Слой толще 0,015–0,02 мм становится нестабильным: внешние части сохнут быстрее, чем внутренние, возникают внутренние напряжения, и пленка начинает трескаться и слоиться. Кроме того, на избыточный слой повышается риск его отслаивания при механических нагрузках в процессе сборки или первых циклов работы.
Отверждение (сушка) должно соответствовать указаниям производителя покрытия. Большинство твердосмазочных пленок сушатся при комнатной температуре в течение 1–4 часов, но некоторые требуют нагрева (50–80°С) или ускоренной сушки. Недостаточное отверждение приводит к тому, что покрытие остается мягким и быстро стирается при трении. Избыточный нагрев может разложить органические компоненты и снизить адгезию.
После отверждения толщину пленки рекомендуется проверить толщинометром (электромагнитным или вихревым, в зависимости от типа основания). Если толщина выходит за рамки стандарта, деталь необходимо переделать.
Методы контроля адгезии и износостойкости
Даже при соблюдении всех этапов подготовки адгезия должна быть проверена.
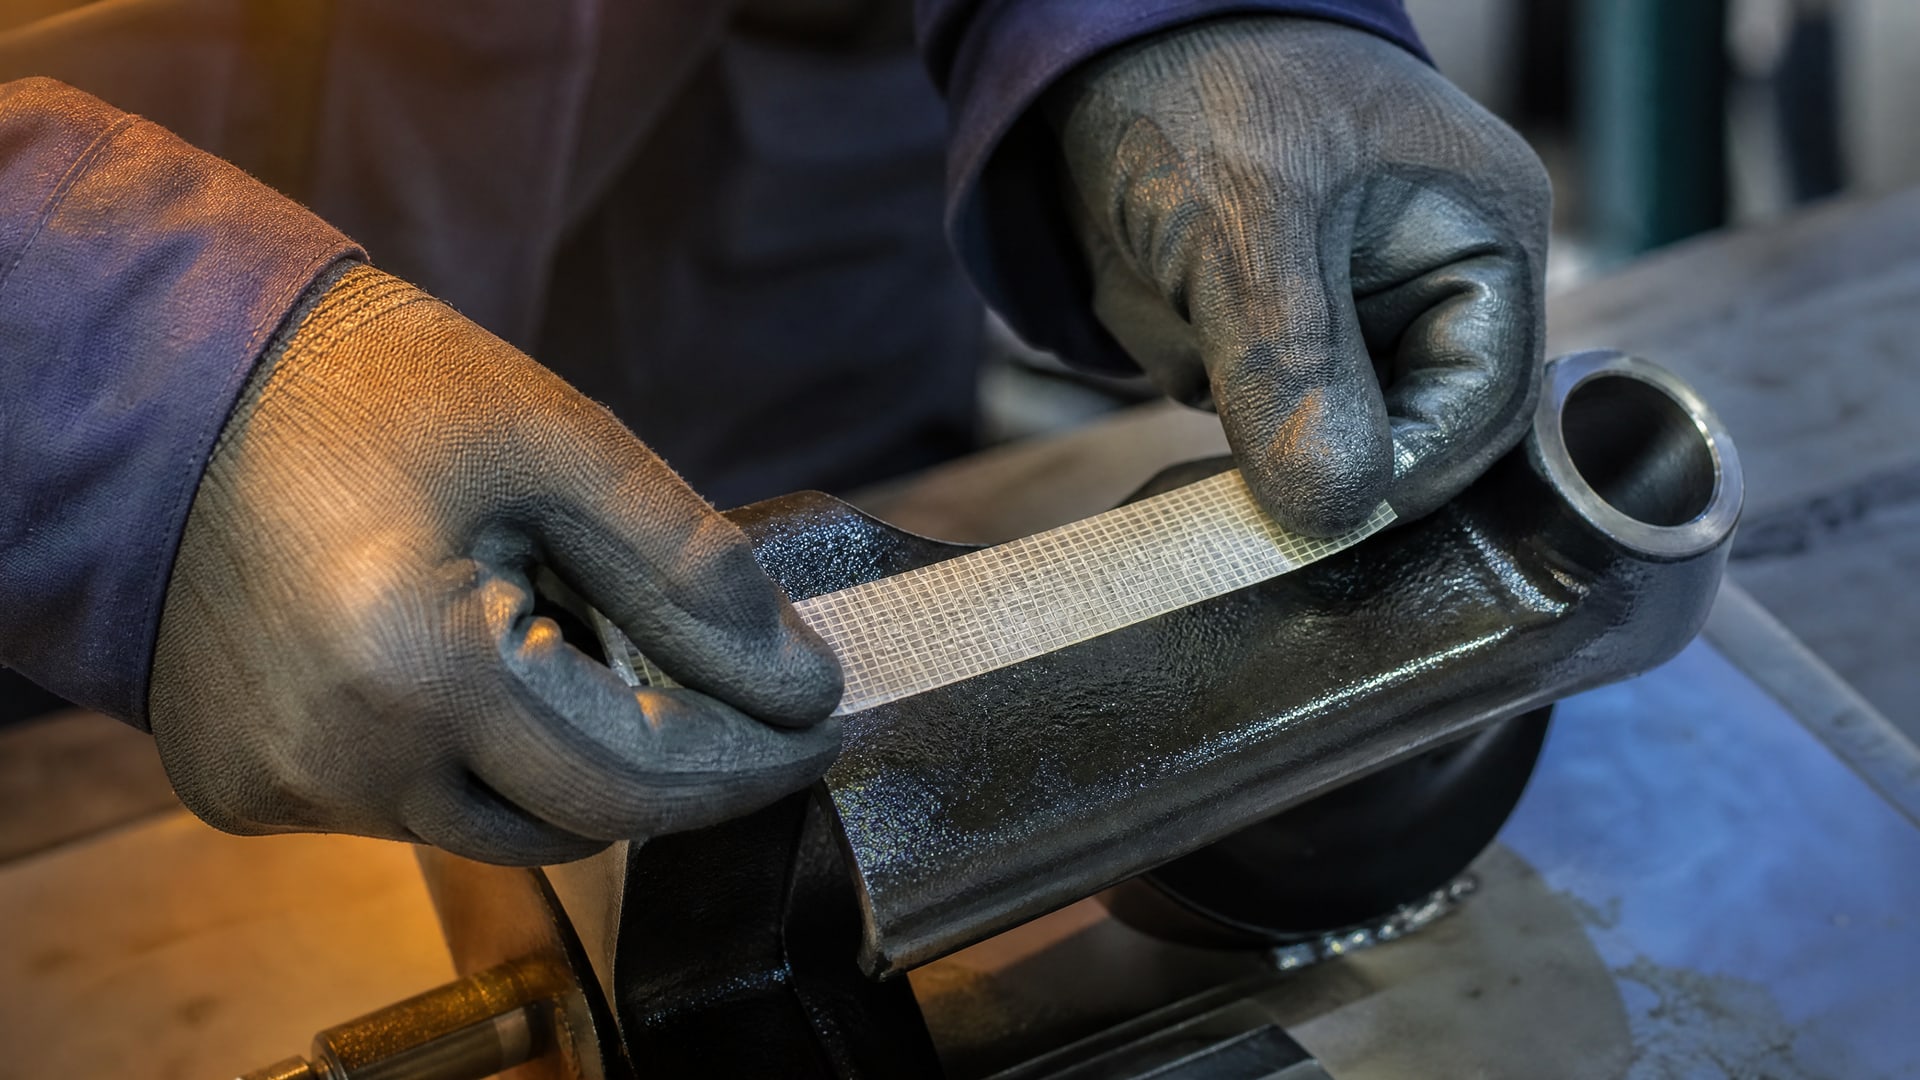
Полагаться только на внешний вид - ошибка: пленка может выглядеть красиво, но плохо держаться на основании.
Тест адгезии лентой (ASTM D2510)
Самый простой и доступный метод контроля - это лент-тест. На покрытую деталь наклеивается специализированная клейкая лента с известной адгезией (обычно не менее 45 oz/in или 12,5 N/25,4 мм по стандарту). Лента прижимается, а затем резко срывается.
Результаты оценивают так: если лента отрывает пленку полностью, обнажая основу металла, адгезия признается неудовлетворительной. Если остается тонкий порошкообразный налет на ленте - это допустимо, адгезия считается хорошей. Этот метод можно проводить прямо в цеху и повторять неоднократно на разных участках детали для выявления локальных дефектов.
Испытание на износостойкость (ASTM D2625)
ASTM D2625 - стандартный метод определения долговечности и несущей способности твердосмазочного покрытия в паре сталь-сталь. Испытание проводится на специальном стенде (например, четырехшариковый тестер или блок-кольцо), где покрытая и непокрытая детали контактируют под нагрузкой.
Результат показывает, как долго пленка защищает поверхность от износа и при какой нагрузке происходит ее полное истирание. Это важно: красиво выглядящее покрытие может оказаться слабозащищенным при реальных условиях.
При выборе твердосмазочного покрытия рекомендуется запросить у производителя результаты испытаний по ASTM D2625 и убедиться, что покрытие выдерживает нагрузки и скорости, которые ожидаются в вашем оборудовании.
Типичные ошибки, приводящие к раннему отслаиванию покрытий
Инженеры и закупщики часто совершают повторяющиеся ошибки при работе с твердосмазочными покрытиями.
Пропуск абразивной обработки или замена ее на полировку. Полировка удаляет загрязнения, но не создает необходимую шероховатость. Результат - скользкая поверхность, на которую покрытие не может прочно сцепиться. Абразивная обработка (дробеструйная или пескоструйная) - обязательна.
Игнорирование временного окна между подготовкой и нанесением. Если детали подготавливают утром, а покрывают вечером, за день поверхность накопит окисный слой и загрязнения. Нужно либо ускорить цикл, либо повторить обезжиривание перед нанесением.
Обработка нержавейки как обычной стали. Без пассивации или химического травления адгезия на нержавейке всегда будет слабой. Это не экономия, это гарантированный брак.
Нанесение слишком толстого слоя. Многие думают, что толще - значит надежнее. На самом деле излишняя толщина (свыше 0,015–0,02 мм) повышает риск растрескивания и отслаивания.
Отсутствие контроля адгезии. Если не проверять адгезию лентой и не тестировать ресурс по стандарту, вы узнаете о проблеме только когда покрытие сотрется в реальной работе.
Смешивание разных поставщиков при подготовке и покрытии. Очиститель от одного производителя и покрытие от другого могут быть несовместимы по химии поверхности. Лучше согласовать процесс с поставщиком покрытия или использовать полный комплекс его материалов.
В целом, для решения проблем со стиранием твердосмазочных покрытий, важно не только правильно подготовить поверхность, но и выбрать покрытие, подходящее для конкретных условий эксплуатации, например, из широкой линейки антифрикционных покрытий MODENGY, которая охватывает разные температурные диапазоны, нагрузки и материалы основания.
Часто задаваемые вопросы
Почему твердосмазочное покрытие стирается за несколько часов?
Главные причины - неправильная подготовка поверхности (недостаточное обезжиривание или отсутствие абразивной обработки), загрязнение между подготовкой и нанесением, а также неправильные режимы сушки. Для нержавейки - отсутствие пассивации. Редко дело в самом покрытии; почти всегда это системная ошибка в процессе.
Чем отличается АСТМ D2510 от АСТМ D2625?
ASTM D2510 проверяет адгезию - насколько прочно покрытие держится на основании. ASTM D2625 проверяет износостойкость и несущую способность - как долго покрытие выдерживает трение и нагрузку. Для полной оценки нужны оба теста.
Можно ли подготавливать детали заранее, а покрывать их через несколько дней?
Нет. Подготовленная поверхность активна и быстро окисляется и загрязняется. Если прошло более 8 часов, нужно повторное обезжиривание. Если прошли сутки и более, лучше переделать подготовку с нуля. Оптимально - подготовить и покрыть с разницей в несколько минут или часов.
Нужно ли фосфатировать все металлы перед нанесением твердосмазочного покрытия?
Нет. Для обычной углеродистой стали фосфатирование желательно, но не обязательно; оно улучшает адгезию и коррозионную стойкость. Для нержавейки фосфатирование не применяется; вместо него используется пассивация. Выбор нужно согласовать с техрегламентом покрытия.
Какая толщина сухой пленки считается нормой?
По стандарту ASTM D2510 нормативный диапазон -0,005–0,013 мм. Ниже - риск недостаточной защиты, выше - риск растрескивания и отслаивания. Проверку проводят толщинометром.
Заключение
Преждевременное стирание твердосмазочного покрытия - это почти никогда не следствие его низкого качества, а результат пропусков или спешки в подготовке поверхности. Адгезия достигается последовательным сочетанием обезжиривания, абразивной очистки, химической обработки (особенно для нержавейки), контроля временных зазоров и соблюдения режимов нанесения и отверждения.
Чтобы гарантировать долгий ресурс покрытия, используйте стандарты ASTM D2510 и ASTM D2625 для контроля адгезии и износостойкости, документируйте каждый этап подготовки и не пренебрегайте специальными требованиями для нержавеющей стали. Начните с пересмотра своего процесса подготовки: скорее всего, там найдутся резервы для улучшения результата без дополнительных затрат.