Анаэробные фиксаторы - это однокомпонентные составы, которые отверждаются без доступа кислорода при контакте с металлом и одновременно герметизируют резьбовое соединение. Они заполняют зазоры в резьбе, снижая риск самоотвинчивания под воздействием вибрации, ударных нагрузок и температурных колебаний. Выбор правильного фиксатора зависит от условий эксплуатации, требуемой прочности, температурного диапазона и возможности разборки узла при техническом обслуживании. Статья поможет инженерам, закупщикам и техническим специалистам разобраться в классификации анаэробных фиксаторов и выбрать оптимальное решение для своих задач.
Почему гайки откручиваются: механизм самоотвинчивания
Резьбовые соединения ослабляются под влиянием вибрации, циклических нагрузок и температурных перепадов.
Вибрация вызывает микропроскальзывание витков резьбы относительно друг друга, что постепенно ослабляет соединение. При отсутствии фиксации даже хорошо затянутая гайка может самопроизвольно раскрутиться на несколько витков за недели эксплуатации, особенно если узел испытывает частые колебания.
ГОСТ Р 70116-2022 классифицирует методы предотвращения самоотвинчивания на механические и химические. Механические методы (пружинные шайбы, контргайки, стопорные кольца) требуют дополнительного крепежа и часто неудобны в плотных конструкциях. Химические методы, основанные на анаэробных фиксаторах, более компактны и надежны при правильном выборе состава.
Для гидроцилиндров и подобных узлов проблема стоит особенно остро: масло в полостях ускоряет процесс ослабления. Здесь недостаточно просто подтянуть гайку - нужно комплексное решение, которое одновременно фиксирует резьбу и герметизирует соединение.
Классификация анаэробных фиксаторов по прочности
Анаэробные фиксаторы разделяются на три основных класса прочности, каждый из которых решает свой круг задач.
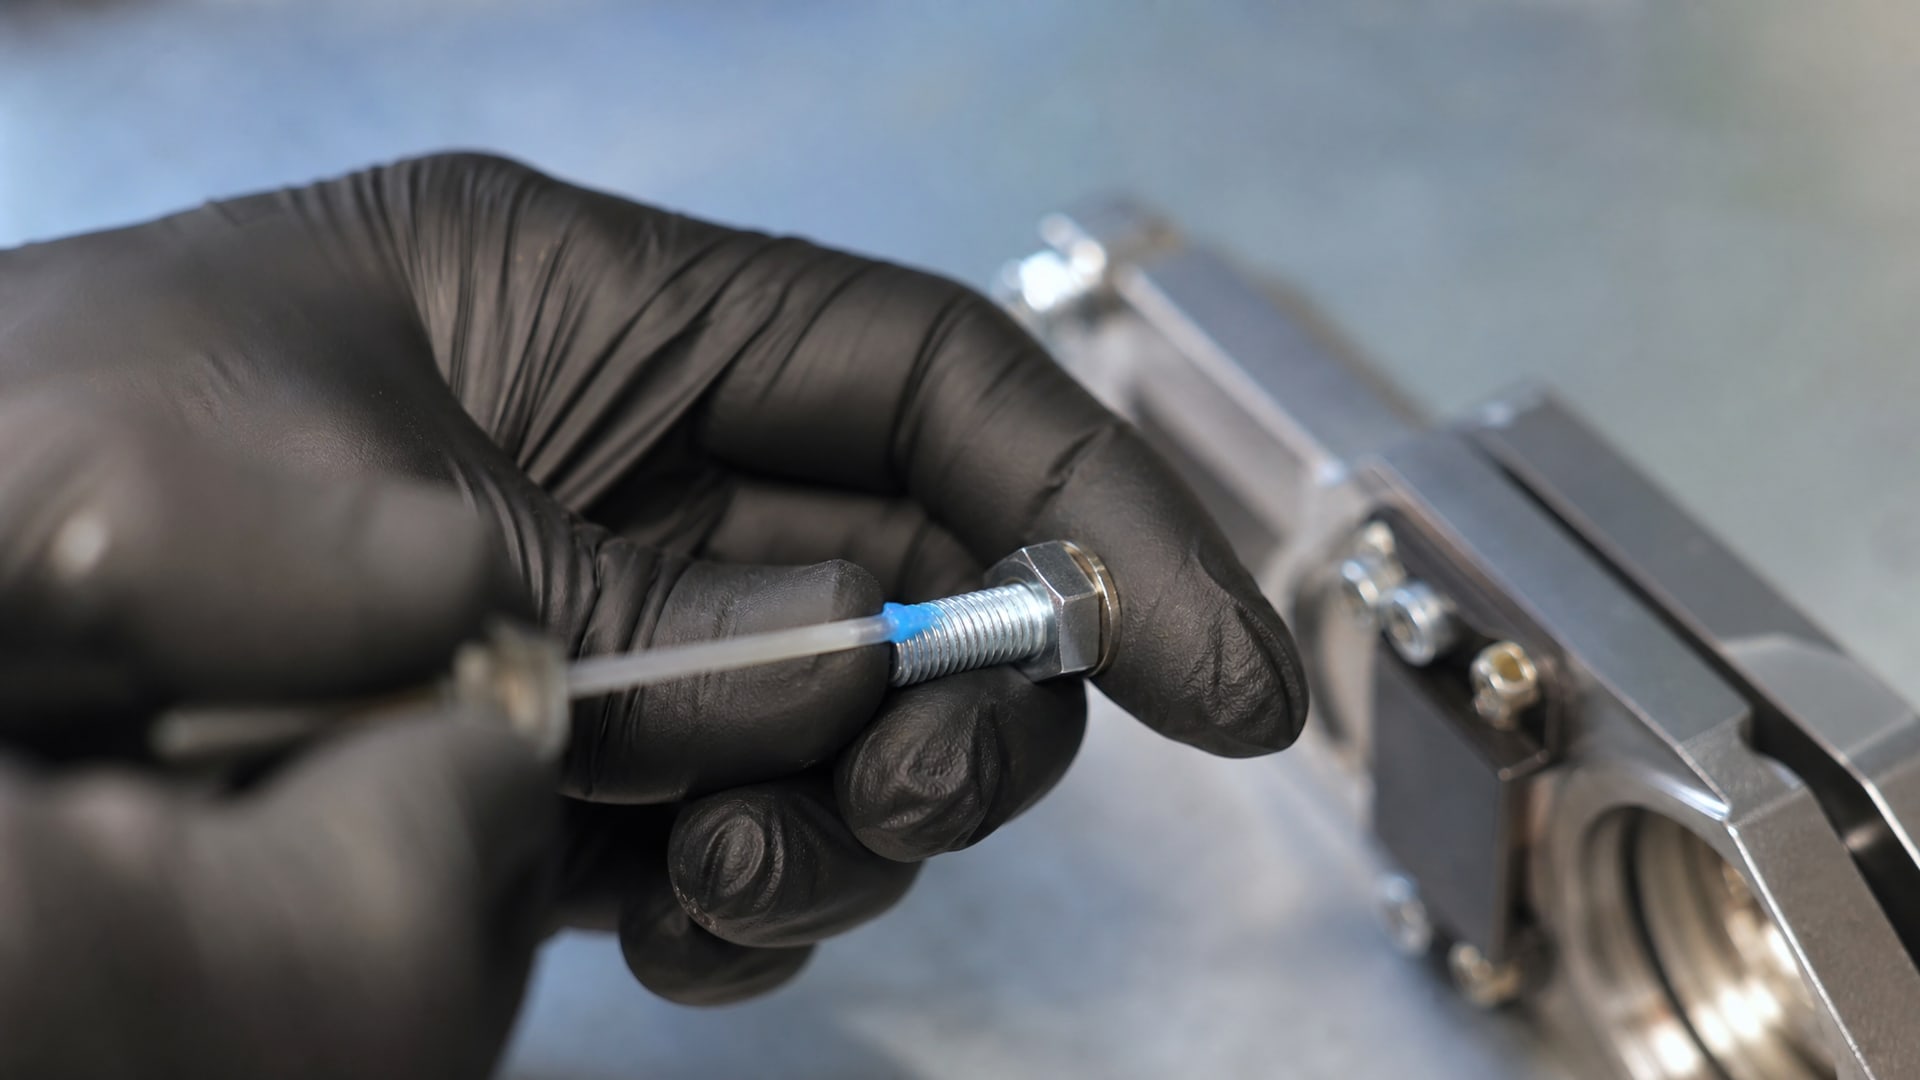
Низкая прочность (около 5 Н·м)
Составы низкой прочности используются для соединений, которые необходимо разбирать часто. Они легко разбираются стандартным инструментом при комнатной температуре, не требуют нагрева или чрезмерных усилий. Подходят для регулировочных узлов, сенсорных элементов и других устройств, где частый демонтаж - нормальная операция. Однако фиксирующая способность такого класса ограничена и не подходит для вибронагруженных или высокотемпературных соединений.
Средняя прочность (около 26 Н·м)
Это самый универсальный класс. Средняя прочность обеспечивает надежную фиксацию при вибрации и ударных нагрузках, но при этом позволяет разборку стандартным инструментом в условиях эксплуатации. Для часто разбираемых соединений, подвергающихся вибрации - например, крепеж в промышленном оборудовании, узлы крепления на движущихся механизмах - средняя прочность оптимальна. Она дает уверенность в надежности без излишних сложностей при техническом обслуживании.
Высокая прочность (около 40 Н·м)
Высокопрочные фиксаторы предназначены для ответственных соединений, которые редко разбираются. Разборка таких узлов требует либо нагрева (до +200°C), либо приложения значительных усилий, нередко с риском повреждения крепежа. Используются в критичных узлах машин, где самоотвинчивание недопустимо, но переборка планируется редко или не планируется вообще.
Важно помнить, что выбор класса зависит не только от величины вибрации, но и от возможности демонтажа при ремонте. Слишком высокий класс может перевести разборку неразборной операции, требующей специального оборудования.
Основные показатели при выборе фиксатора
При выборе анаэробного фиксатора нужно сверять техническую документацию по ряду ключевых параметров, а не полагаться на маркетинговые названия вроде «сверхсильный» или «универсальный».
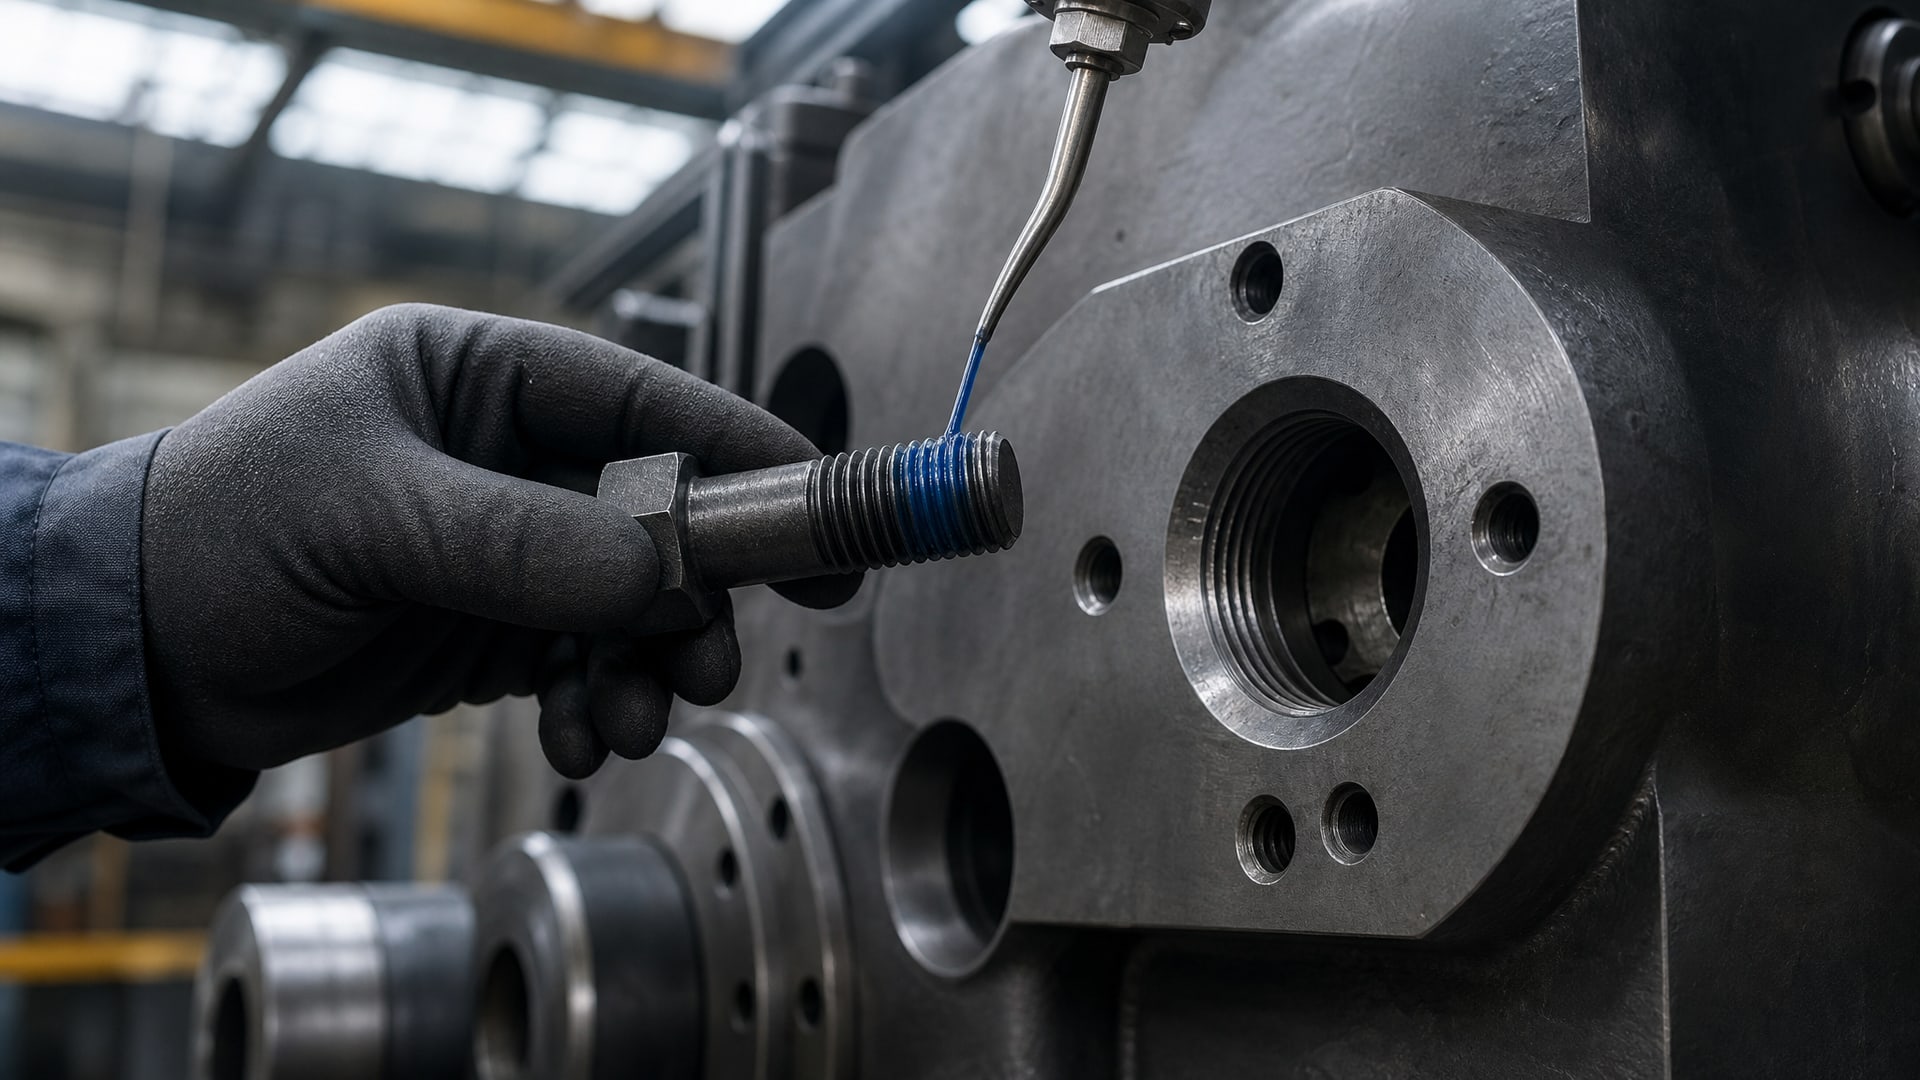
Прочность фиксации и типы испытаний
Стандарт ISO 10964 определяет два основных показателя прочности:
Breakaway torque - момент, необходимый для первого поворота гайки после отверждения фиксатора. Это начальное сопротивление при разборке.
Prevailing torque - постоянное сопротивление вращению, которое проявляется на протяжении всего процесса разворачивания.
При выборе важно смотреть оба показателя, так как разные составы могут различаться между собой по этим характеристикам. Стандарт ISO 10123 дополнительно оценивает сдвиговую прочность в лабораторных условиях. Сравнивать фиксаторы разных производителей корректно только если они испытаны по одинаковой методике.
Температурный диапазон
Стандартные анаэробные фиксаторы работают в диапазоне от -55°C до +180°C. Однако для высокотемпературных применений (двигатели, системы отопления, компрессорные узлы) нужны специальные термостойкие составы, выдерживающие до +250–350°C в зависимости от конкретного продукта. Если узел подвергается нагреву выше указанного предела, обычный фиксатор потеряет эффективность и может вызвать самоотвинчивание под нагрузкой.
Время фиксации
Начальное схватывание анаэробных фиксаторов происходит в течение 10–20 минут, но это не означает полную готовность узла к работе. Полные значения прочности развиваются постепенно по мере отверждения состава, которое может занимать несколько часов или даже суток в зависимости от материала и зазора между резьбой. Техническая карта должна четко указывать как время первичной фиксации, так и время достижения полной номинальной прочности.
Максимальный диаметр резьбы
Большинство среднепрочностных фиксаторов работают на резьбе до М36, тогда как высокопрочные и высокотемпературные могут быть ограничены М20 или даже М10. Это связано с глубиной зазора в резьбе и адгезионной способностью состава. Если попытаться нанести фиксатор на резьбу большего диаметра, он может не заполнить зазор полностью и потеряет эффективность.
Выбор по условиям работы: вибрация, температура, масло
Выбор фиксатора нужно начинать не с прочности, а с анализа условий эксплуатации конкретного узла.
Вибронагруженные узлы
Для соединений, подвергающихся постоянной или частой вибрации, выбирают составы с хорошо подтвержденными показателями prevailing torque. Prevailing torque показывает именно то сопротивление, которое удерживает гайку при колебаниях - это более значимый показатель, чем простая прочность разрыва. Для часто разбираемых в сервисе вибронагруженных узлов оптимальна средняя прочность, которая обеспечивает надежность, но не требует нагрева при разборке.
Высокотемпературные соединения
Если узел подвергается нагреву выше +120°C, стандартный фиксатор будет терять прочность. Для таких случаев выбирают специальные термостойкие составы с верхним пределом +180°C, +250°C или выше в зависимости от условий. Например, для систем отопления, компрессорных узлов и двигателей нужны именно такие составы. Техническая карта термостойкого фиксатора должна четко указывать не просто температуру, но и сохраняемую прочность при этой температуре.
Узлы, работающие в масле и гидравлических жидкостях
Для гидроцилиндров и других узлов, где резьба находится в контакте с маслом, эффективность обычного фиксатора снижается. Масло замедляет полимеризацию и ослабляет адгезию. Здесь необходим состав, который специально разработан для работы в маслянистой среде и обеспечивает как фиксацию, так и герметизацию. При выборе такого состава важно убедиться в ТДС, что он протестирован именно в условиях масляного загрязнения.
Легко разбираемые узлы
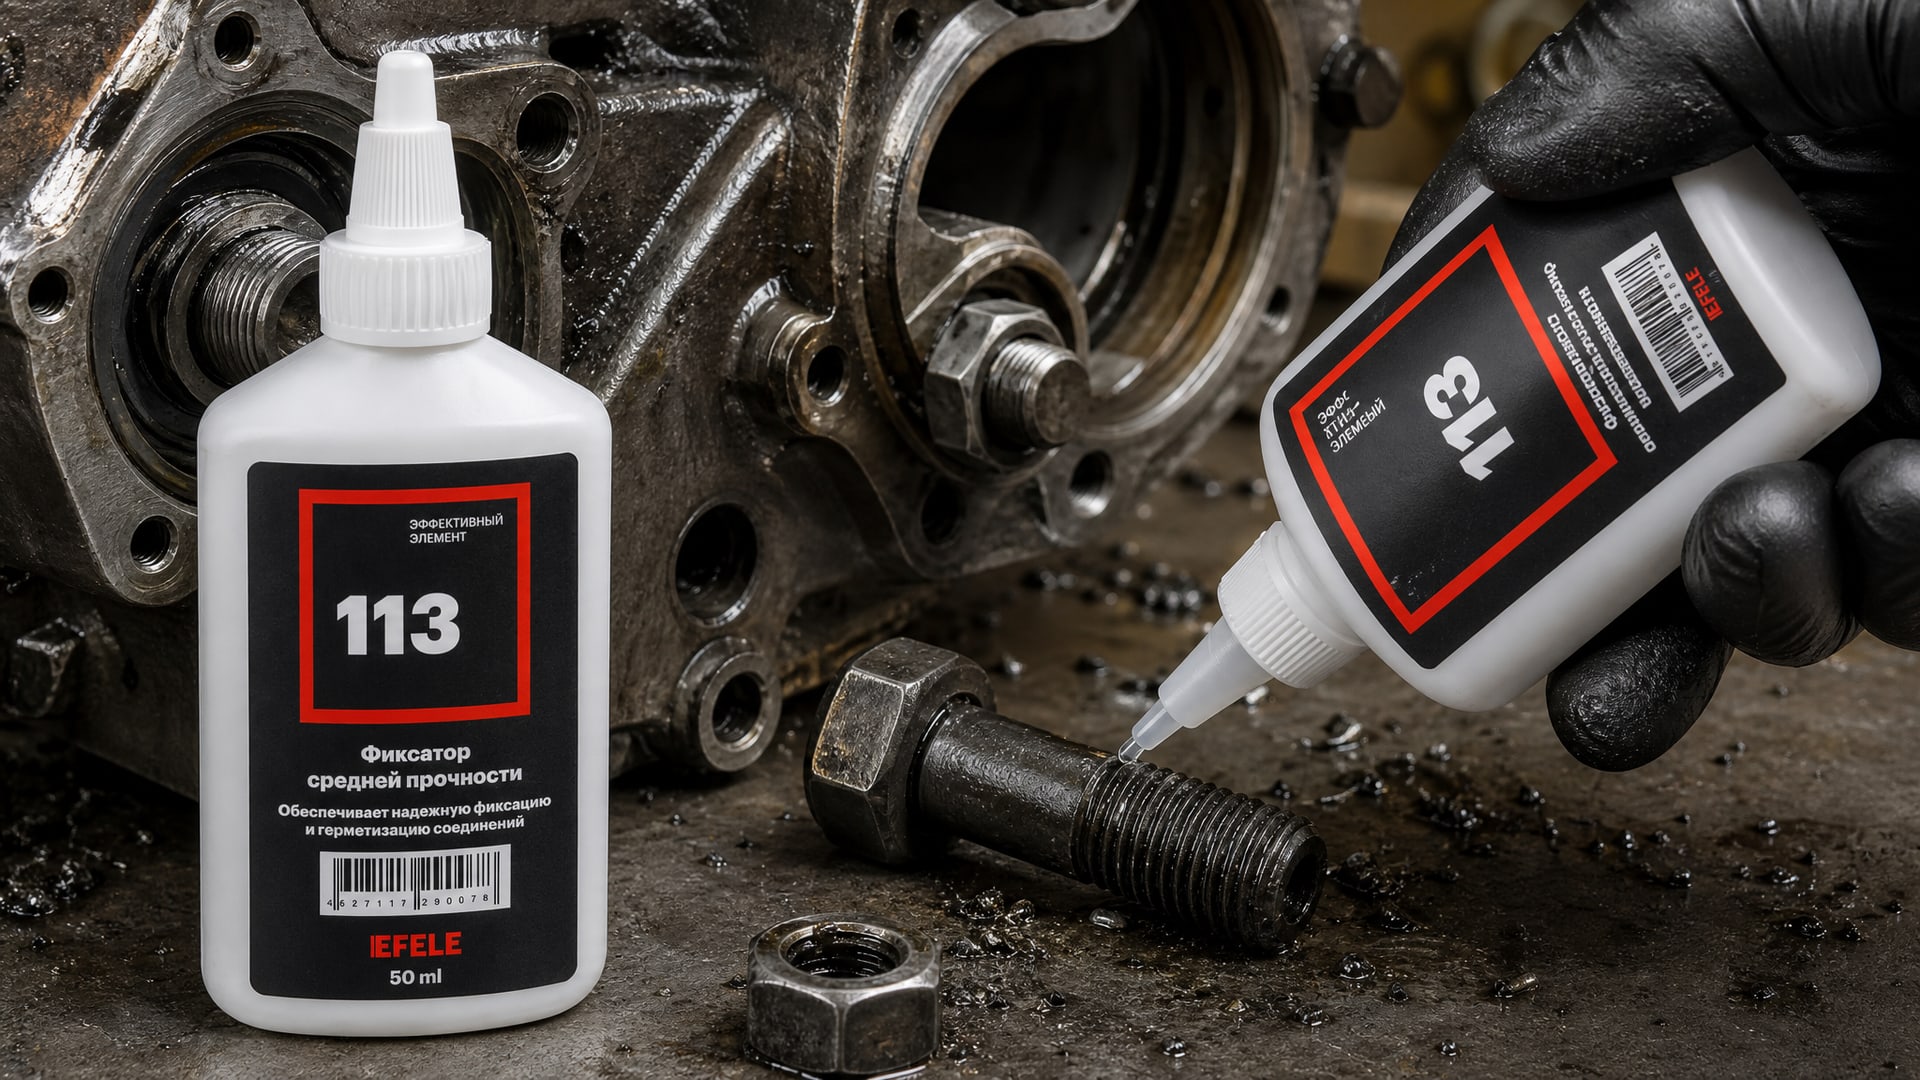
Если соединение входит в регулярный цикл обслуживания или может потребовать частой разборки, приоритет - средняя прочность без нагрева при демонтаже. В этом случае берут EFELE 113, например, что обеспечивает хороший баланс между фиксацией от вибрации и удобством разборки стандартным инструментом.
Ошибки при подборе фиксатора и подготовке резьбы
Неправильный выбор или неправильное применение анаэробного фиксатора часто приводят к отказам.
Ошибка 1. Выбор только по названию класса без проверки стандарта испытаний
Марок фиксаторов много, и маркетинговые названия могут быть обманчивы. Два состава с названием «средней прочности» разных производителей могут иметь разные значения prevailing torque и breakaway torque, если они испытаны по разным методикам. Правильный подход - сверить техническую карту продукта и убедиться, что показатели получены по ISO 10964 или эквивалентной стандартизованной методике.
Ошибка 2. Игнорирование подготовки поверхности
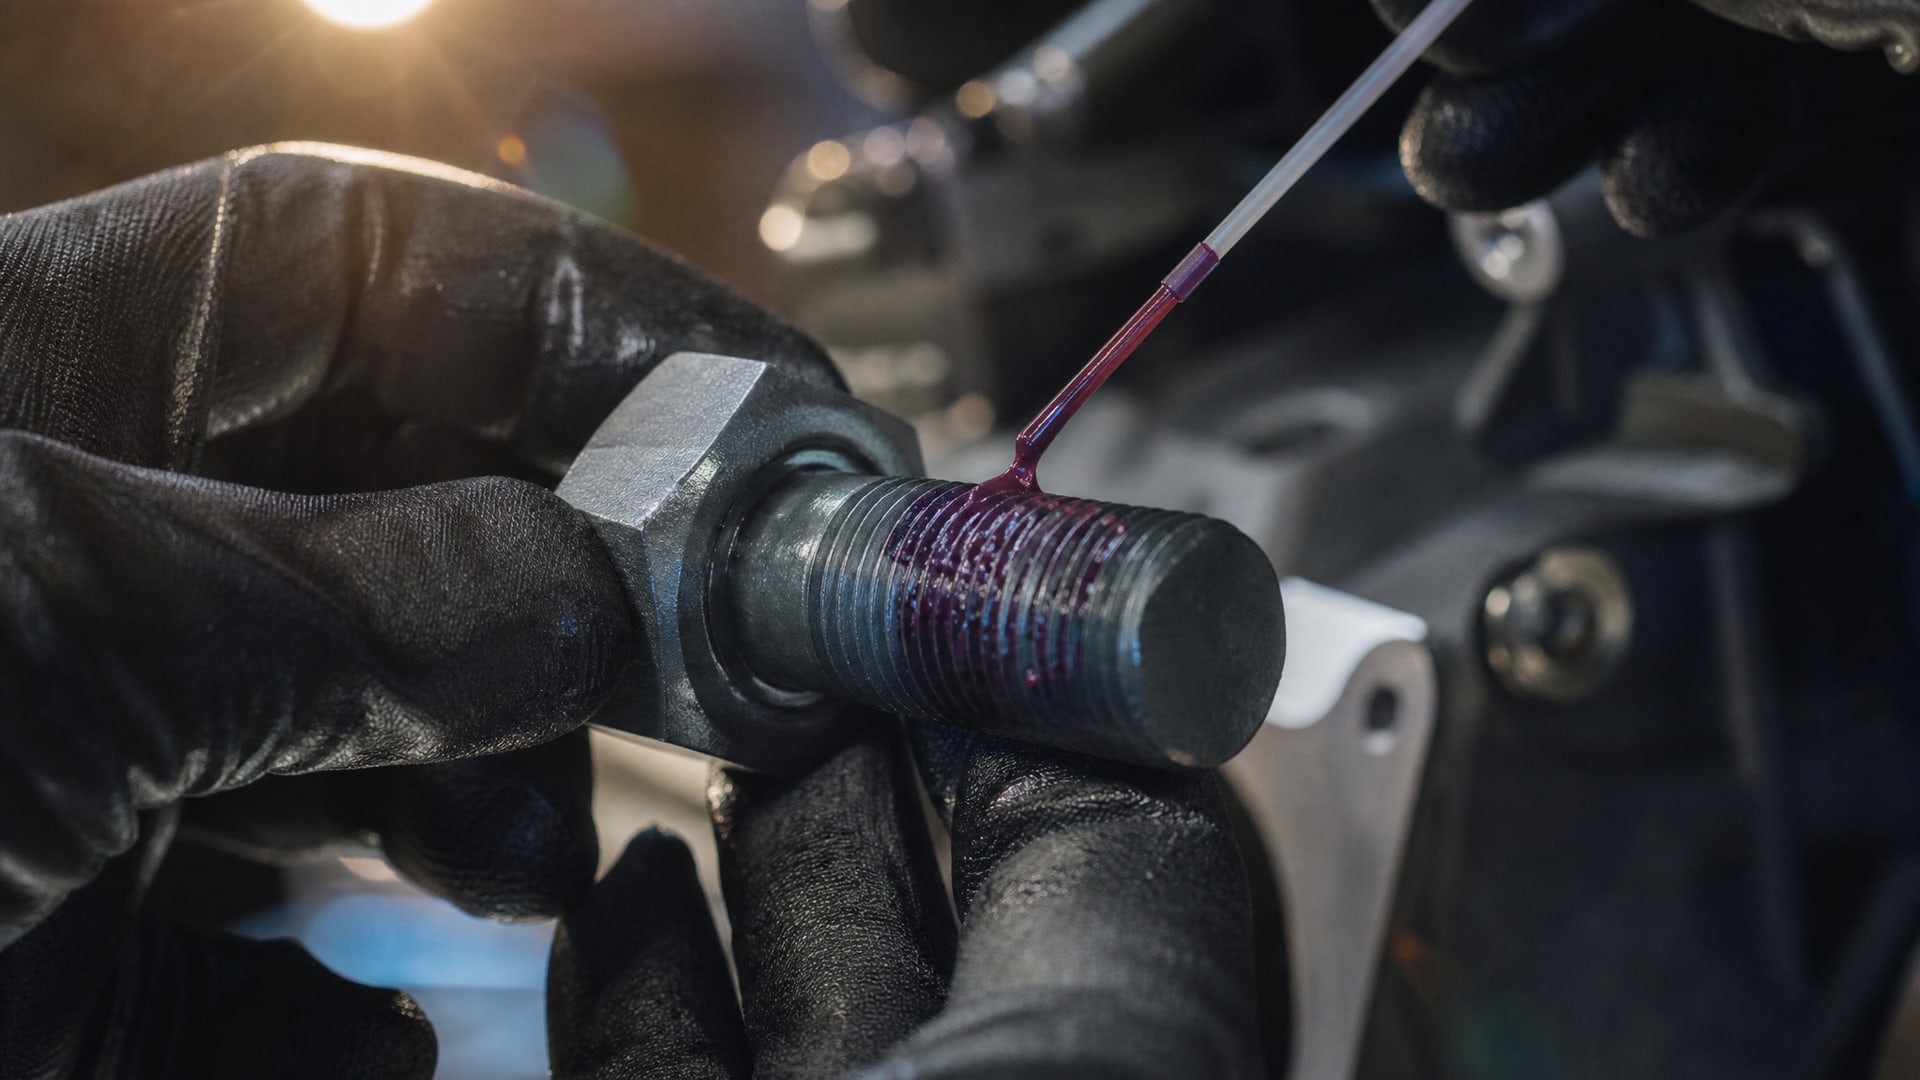
Анаэробные фиксаторы рассчитаны на контакт с чистым металлом. Если резьба загрязнена маслом, ржавчиной, старым герметиком или окисью, фиксатор не обеспечит требуемую прочность. Резьбу нужно очистить (можно протиркой, обезжириванием или механической чисткой) перед нанесением состава. Слой загрязнения толщиной даже в несколько микрон может полностью нарушить адгезию.
Ошибка 3. Ошибка 3. Применение фиксатора для восстановления сорванной резьбы
Сорванная резьба (поврежденные витки, потеря геометрии) требует ремонтного вмешательства - восстановления геометрии, использования ремонтного крепежа большего диаметра или резьбовых вставок. Фиксатор не восстанавливает геометрию и не может держать гайку на поврежденной резьбе. Его можно использовать только на корректно восстановленной или неповрежденной резьбе.
Ошибка 4. Выбор слишком высокого класса прочности для часто разбираемых узлов
Если специалист в сервисе вынужден разбирать узел с высокопрочным фиксатором, разборка становится проблемой. Требуется нагрев, повышенные усилия, возможно повреждение крепежа или корпуса. Для часто разбираемых соединений лучше выбрать средний класс, который гарантирует надежность, но остается обслуживаемым.
Ошибка 5. Игнорирование времени полного отверждения
Хотя первичное схватывание происходит за 10–20 минут, полная прочность развивается медленнее. Если нагрузить узел раньше времени, указанного в ТДС, фиксатор не будет держать надежно. Для резьбы на масле, в холодных условиях или при большом зазоре время отверждения может быть даже больше, чем в стандартных условиях.
Анаэробные фиксаторы для специальных применений
Для сантехнических систем отопления и водоснабжения
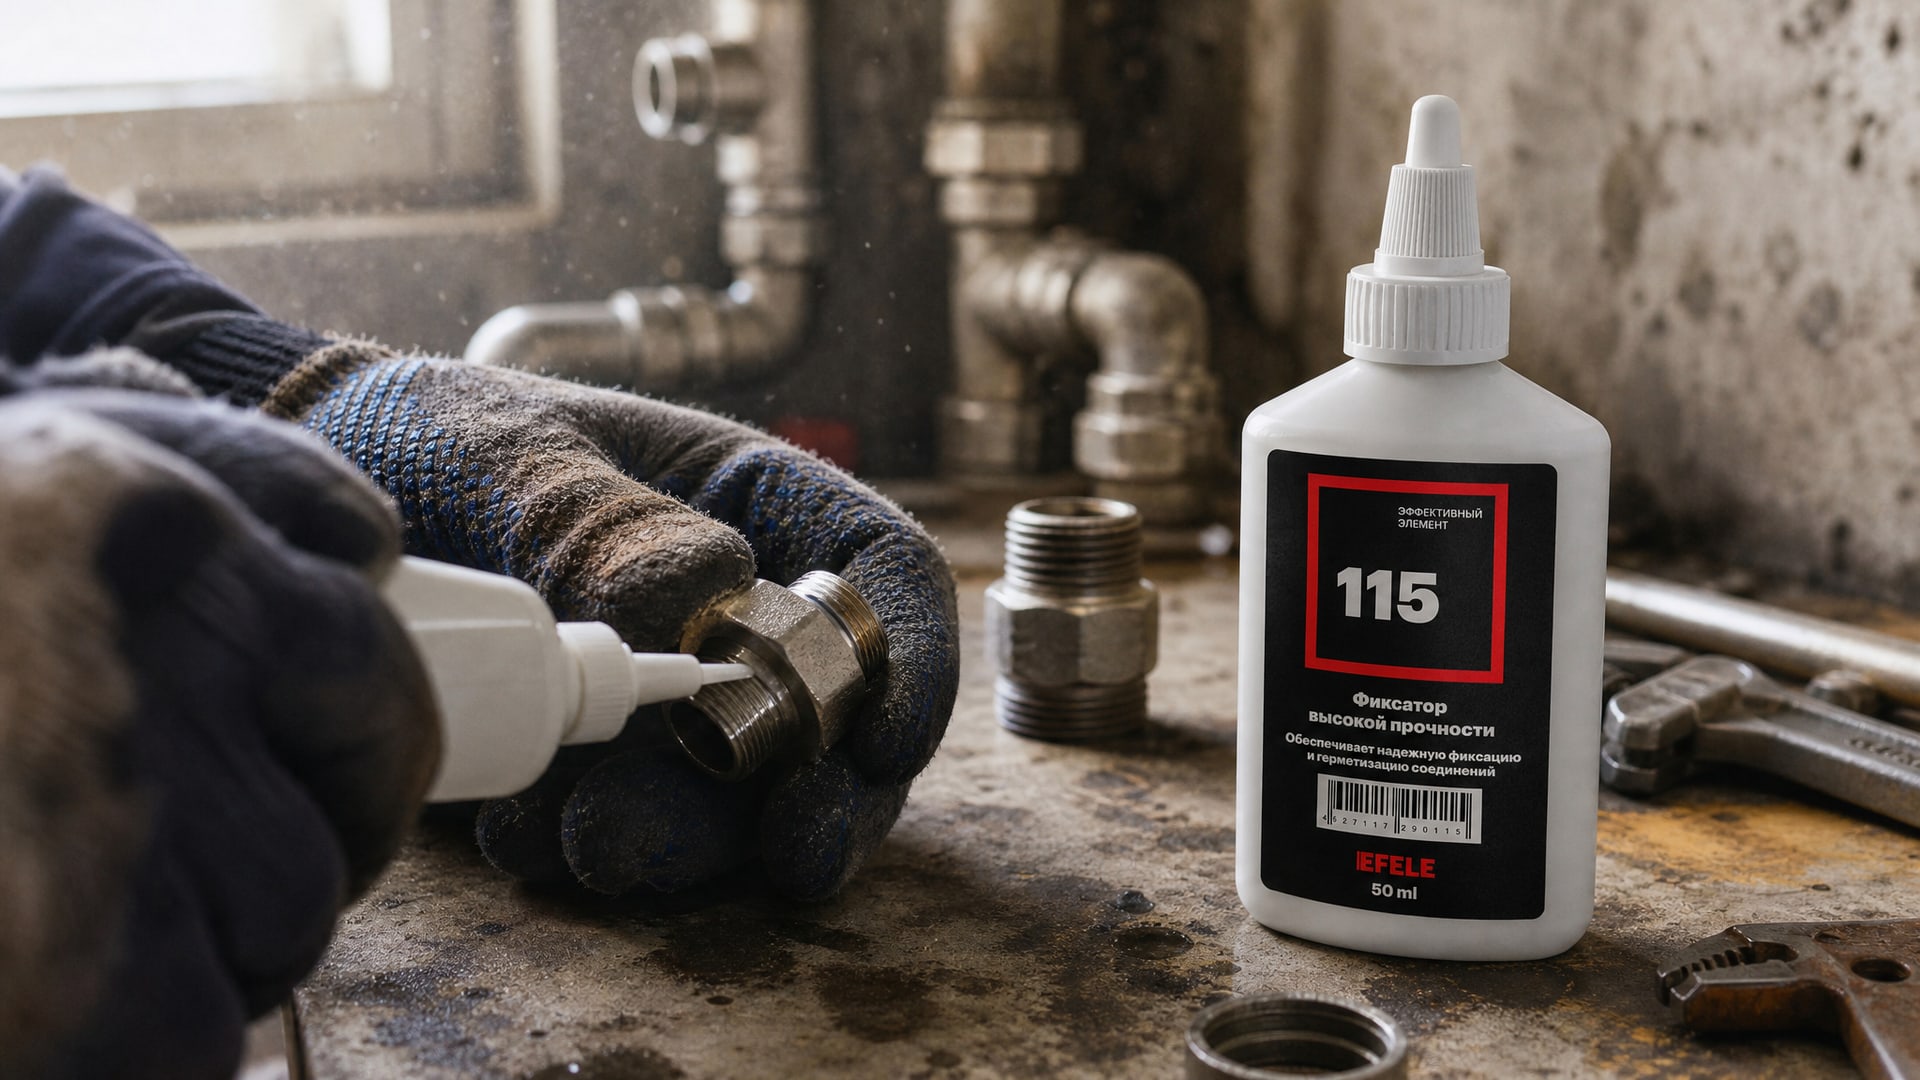
Сантехмастера и снабженцы сталкиваются с резьбовыми соединениями трубопроводов, которые должны быть герметичны и не допускать протеканий под давлением. Здесь нужен анаэробный герметик для резьбовых соединений, обладающий одновременно фиксирующей и герметизирующей способностью. Для таких применений выбирают составы средней прочности, которые позволяют разборку при ремонте, но дают уверенность в герметичности под давлением воды и в диапазоне температур до +120°C.
Для гидроцилиндров и гидроаппаратуры
Резьба в гидроцилиндре часто находится в контакте с маслом под давлением. Обычный фиксатор здесь неэффективен. Нужен состав, который специально разработан для масляной среды и обеспечивает как противовибрационную фиксацию, так и герметизацию. Температурный диапазон должен охватывать возможный нагрев масла (часто +80–100°C), а прочность - быть достаточной для противодействия вибрации от гидравлических ударов.
Для высокотемпературных машин и двигателей
Узлы, подвергающиеся температурам выше +150°C, требуют специального термостойкого фиксатора. Стандартные составы теряют прочность при таких температурах. Термостойкие варианты сохраняют характеристики благодаря особой химической формуле, которая полимеризуется иначе и выдерживает длительный нагрев. Такие составы обычно имеют ограничение по максимальному диаметру резьбы (часто М20 или меньше) из-за особенности полимеризации.
Для узлов, требующих высокой надежности и редкой разборки, часто выбирают EFELE 115, способный выдерживать температуры до +180°C при хорошей прочности фиксации, или аналогичные высокотемпературные составы конкурентов.
Часто задаваемые вопросы
Как пользоваться анаэробным герметиком для резьбовых соединений?
Нанесите небольшое количество состава на резьбу болта или вывернутую гайку (не заливайте всю резьбу), вверните гайку и затяните до рабочего момента. Герметик распределится в зазорах резьбы. Излишки могут выступить - их убирают после сборки. Дождитесь полного отверждения (обычно 2–24 часа в зависимости от продукта) перед нагрузкой на соединение. Время первичной фиксации (10–20 минут) - это не полная готовность, а только первоначальное схватывание.
Чем отличаются синий и красный фиксаторы резьбы?
Синий фиксатор обычно низкой прочности (около 5 Н·м) и предназначен для часто разбираемых соединений, разбирается без нагрева. Красный - высокой прочности (около 40 Н·м), требует нагрева для разборки и используется для ответственных редко разбираемых узлов. Промежуточный класс (средняя прочность, около 26 Н·м) часто маркируется зеленым. Однако это условное деление; всегда проверяйте техническую карту, так как маркировка может отличаться у разных производителей.
Как узнать, нужен ли мне фиксатор средней или высокой прочности?
Если соединение входит в регулярный цикл разборки (ежемесячное обслуживание, сезонная переборка), выбирайте среднюю прочность - разборка будет обычным инструментом. Если это узел, который разбирается редко или не разбирается вообще, и важна максимальная надежность против вибрации, берите высокую прочность. Также учитывайте условия работы: высокие температуры, масло, вибрация - все это говорит в пользу более прочного класса.
Почему анаэробный герметик для резьбовых соединений отопления не держит на грязной резьбе?
Анаэробные фиксаторы полимеризуются при контакте с чистым металлом. Слой грязи, масла, ржавчины или старого герметика препятствует адгезии (проще говоря, приклеиванию состава к металлу). Даже тонкий слой загрязнения может полностью нарушить фиксацию. Перед нанесением фиксатора резьбу обязательно очистите: протрите сухой тканью, при необходимости обезжирьте или аккуратно пройдитесь щеткой для удаления окиси.
Какой фиксатор выбрать, если гайку нужно регулировать после монтажа?
Если гайка регулируется после отверждения фиксатора, нужна средняя прочность без нагрева, иначе при регулировке вы либо сломаете гайку, либо не сможете ее повернуть. Убедитесь, что техническая карта указывает на возможность разборки при комнатной температуре и что момент разборки не превышает возможности стандартного инструмента.
Заключение
Выбор анаэробного фиксатора для предотвращения самоотвинчивания гаек - это не просто покупка «сильного клея». Нужно анализировать условия работы узла (вибрация, температура, наличие масла), понимать различие между классами прочности и проверять технические характеристики по стандартизованным методикам. Большинство задач решает фиксатор средней прочности, если важна возможность разборки, или высокопрочный состав для ответственных редко разбираемых соединений. Правильная подготовка резьбы (очистка, обезжиривание) - критичный этап, определяющий реальную надежность фиксации. Сверяйте выбор по техническому листу (ГОСТ Р 70116-2022, ISO 10964, ISO 10123), а не по маркетинговым названиям, и вы избежите большинства ошибок и отказов в эксплуатации.