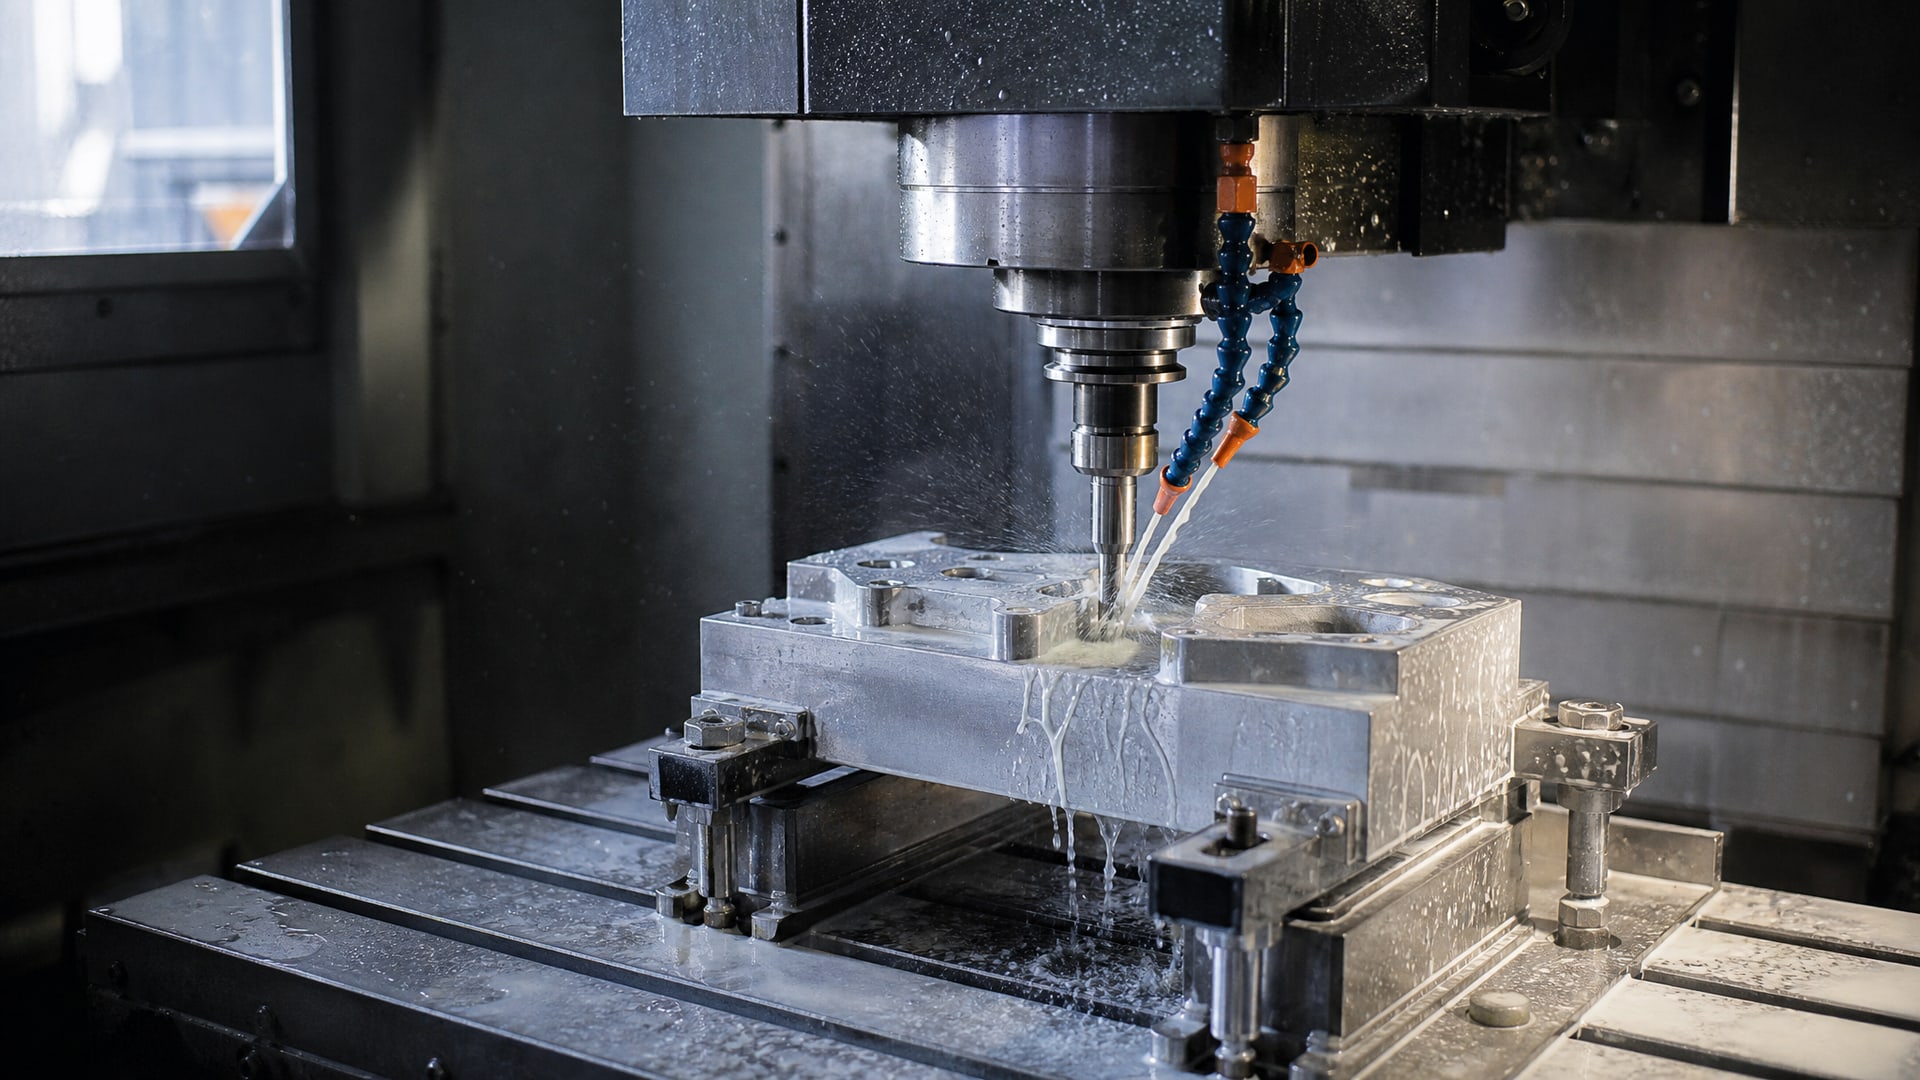
Срок службы режущего инструмента на станке с ЧПУ зависит не только от параметров обработки и качества самой фрезы или сверла, но в значительной мере от правильного подбора смазочно-охлаждающей жидкости. СОЖ выполняет две основные функции: отводит тепло из зоны резания и создает защитную пленку между инструментом и заготовкой. При неправильном выборе жидкость может привести к ускоренному износу, ухудшению качества поверхности и перерасходу инструмента. Инженеры и закупщики часто сталкиваются с проблемой: как найти оптимальный баланс между охлаждением, смазкой, надежностью системы и стоимостью владения. Эта статья разберет, какие факторы определяют выбор СОЖ для станков с ЧПУ и как избежать распространенных ошибок.
Как материал заготовки определяет выбор СОЖ
Первый и главный критерий при выборе сож для чпу станка - материал детали, которую предстоит обрабатывать.
Алюминий, нержавеющая сталь, титан и обычная углеродистая сталь требуют совершенно разных подходов.
Для алюминия и его сплавов (например, 6061 и 7075) нужны нейтральные по окрашиванию составы, которые не вызывают коррозии и не оставляют пятен на поверхности. При этом важно, чтобы pH жидкости был ниже 8,5 для этих сплавов - слишком щелочная среда может повредить поверхность. Напротив, для нержавеющей стали и титана требуются жидкости с усиленными противоизносными свойствами, которые способны создавать более прочную защитную пленку в зоне контакта. Обычные углеродистые стали обычно менее требовательны, однако и для них важна правильная комбинация охлаждения и смазки.
Выбор также зависит от того, обрабатывает ли станок мягкие металлы или твердые сплавы. Чем выше твердость заготовки, тем сильнее тепловыделение в зоне резания, поэтому требуется более эффективное охлаждение. Эксперты рекомендуют проводить пилотный тест при переходе на новую жидкость: сравнить стойкость инструмента, шероховатость готовой поверхности и стабильность концентрации эмульсии в течение нескольких часов работы.
Охлаждение или смазка: как правильно расставить приоритеты
Многие закупщики допускают распространенную ошибку: считают, что главное в СОЖ - только охлаждение, а смазка вторична.
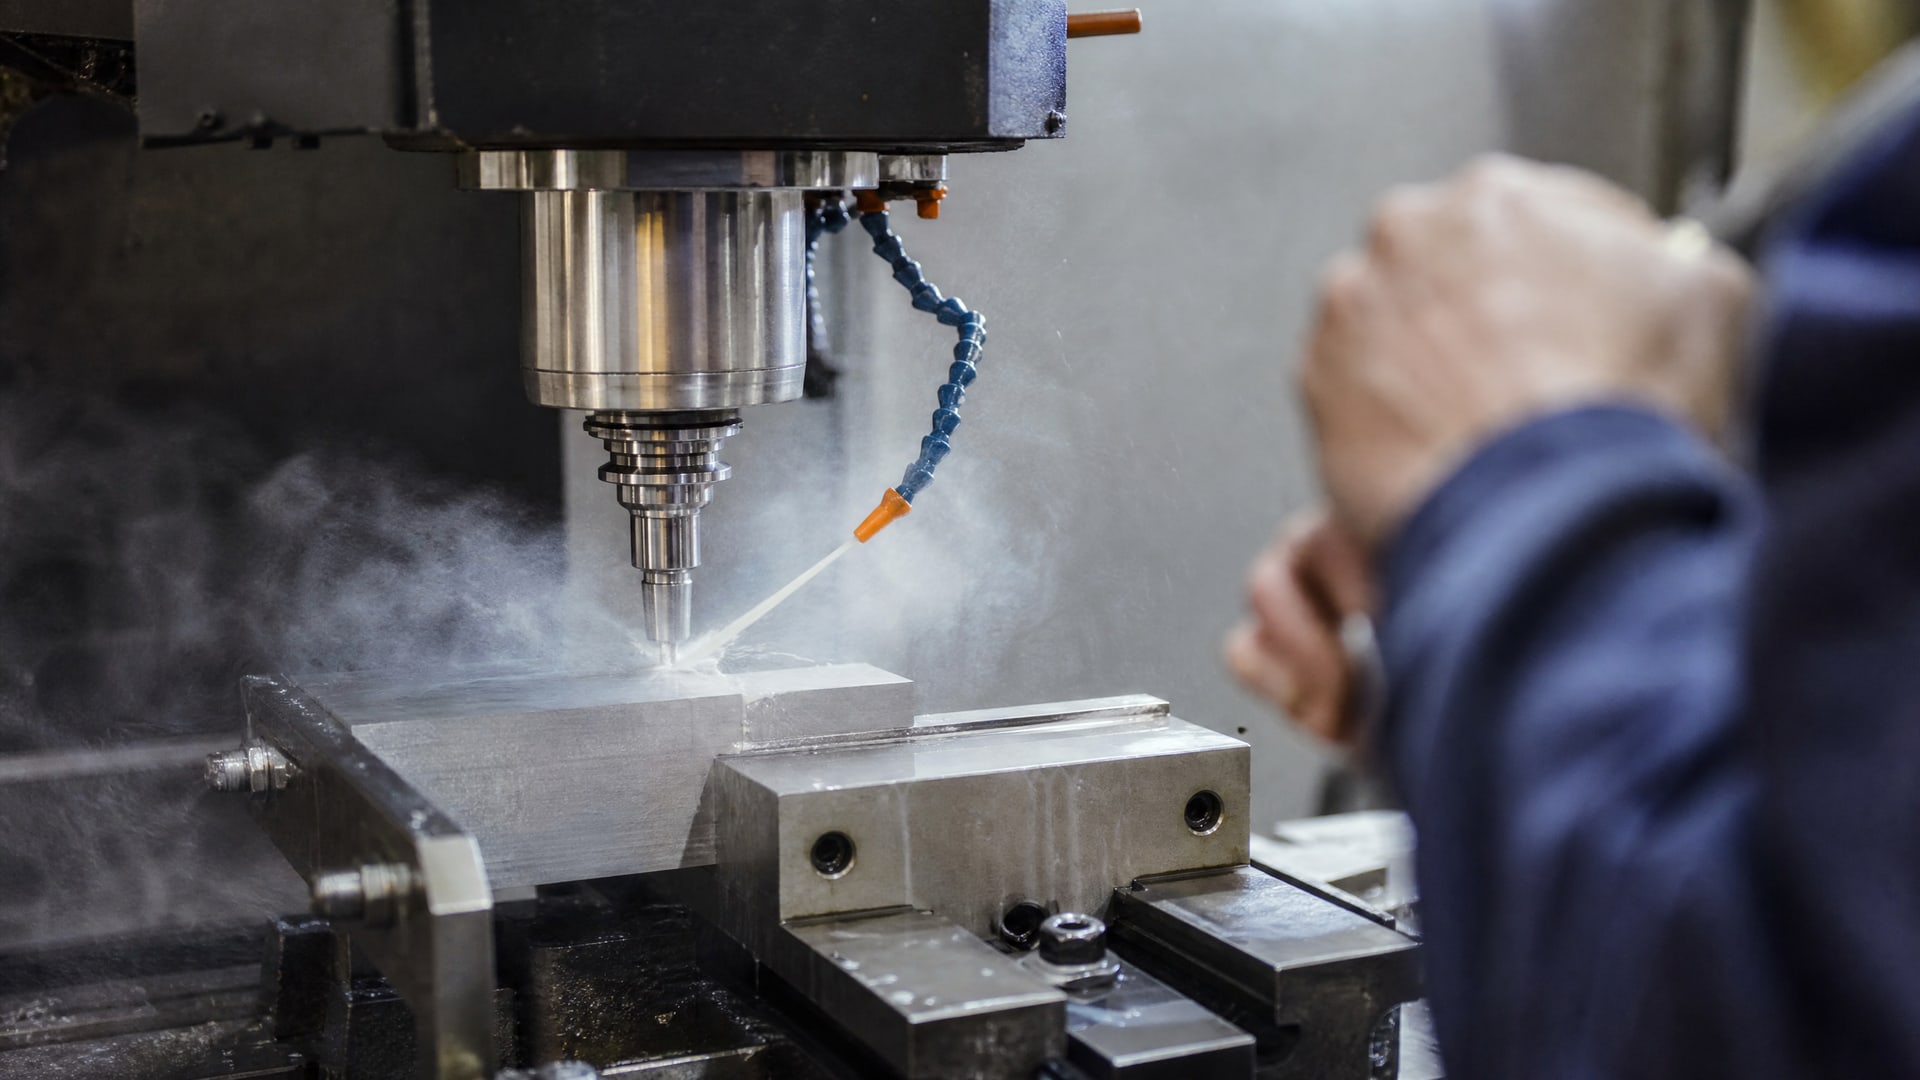
На самом деле для разных операций приоритеты различаются.
Для высокоскоростного фрезерования (скорости более 100-200 м/мин в зависимости от материала) главная задача - максимально быстро отводить тепло из зоны резания. В этом случае роль охлаждения доминирует: жидкость должна иметь высокую теплоемкость и хорошо циркулировать по системе станка. При этом смазка отступает на второй план, потому что при высоких скоростях тонкая вязкая пленка разрывается и не может обеспечить полную защиту.
Напротив, при нарезании резьбы, развертывании отверстий и других операциях с низкой скоростью вращения приоритет смещается на смазывающую способность жидкости. В этих случаях инструмент находится в зоне резания дольше, трение выше, и нужна более стойкая защитная пленка. Выбор сож для токарного станка с чпу часто требует именно таких составов с повышенной смазкой, особенно если на станке нарезают резьбу или обрабатывают вязкие материалы вроде нержавейки.
Практическое правило: для обрабатывающих центров с высокими оборотами применяют водосмешиваемые жидкости, так как они лучше охлаждают и безопаснее для оператора. Для некоторых токарных операций и швейцарских автоматов предпочитают чистые масляные составы, которые дают лучшую смазку, но требуют более эффективной системы очистки воздуха от масляной пыли.
Чистота системы: почему фильтрация напрямую влияет на ресурс инструмента
Загрязнение СОЖ мелкими частицами - одна из главных причин преждевременного выхода режущего инструмента из строя.
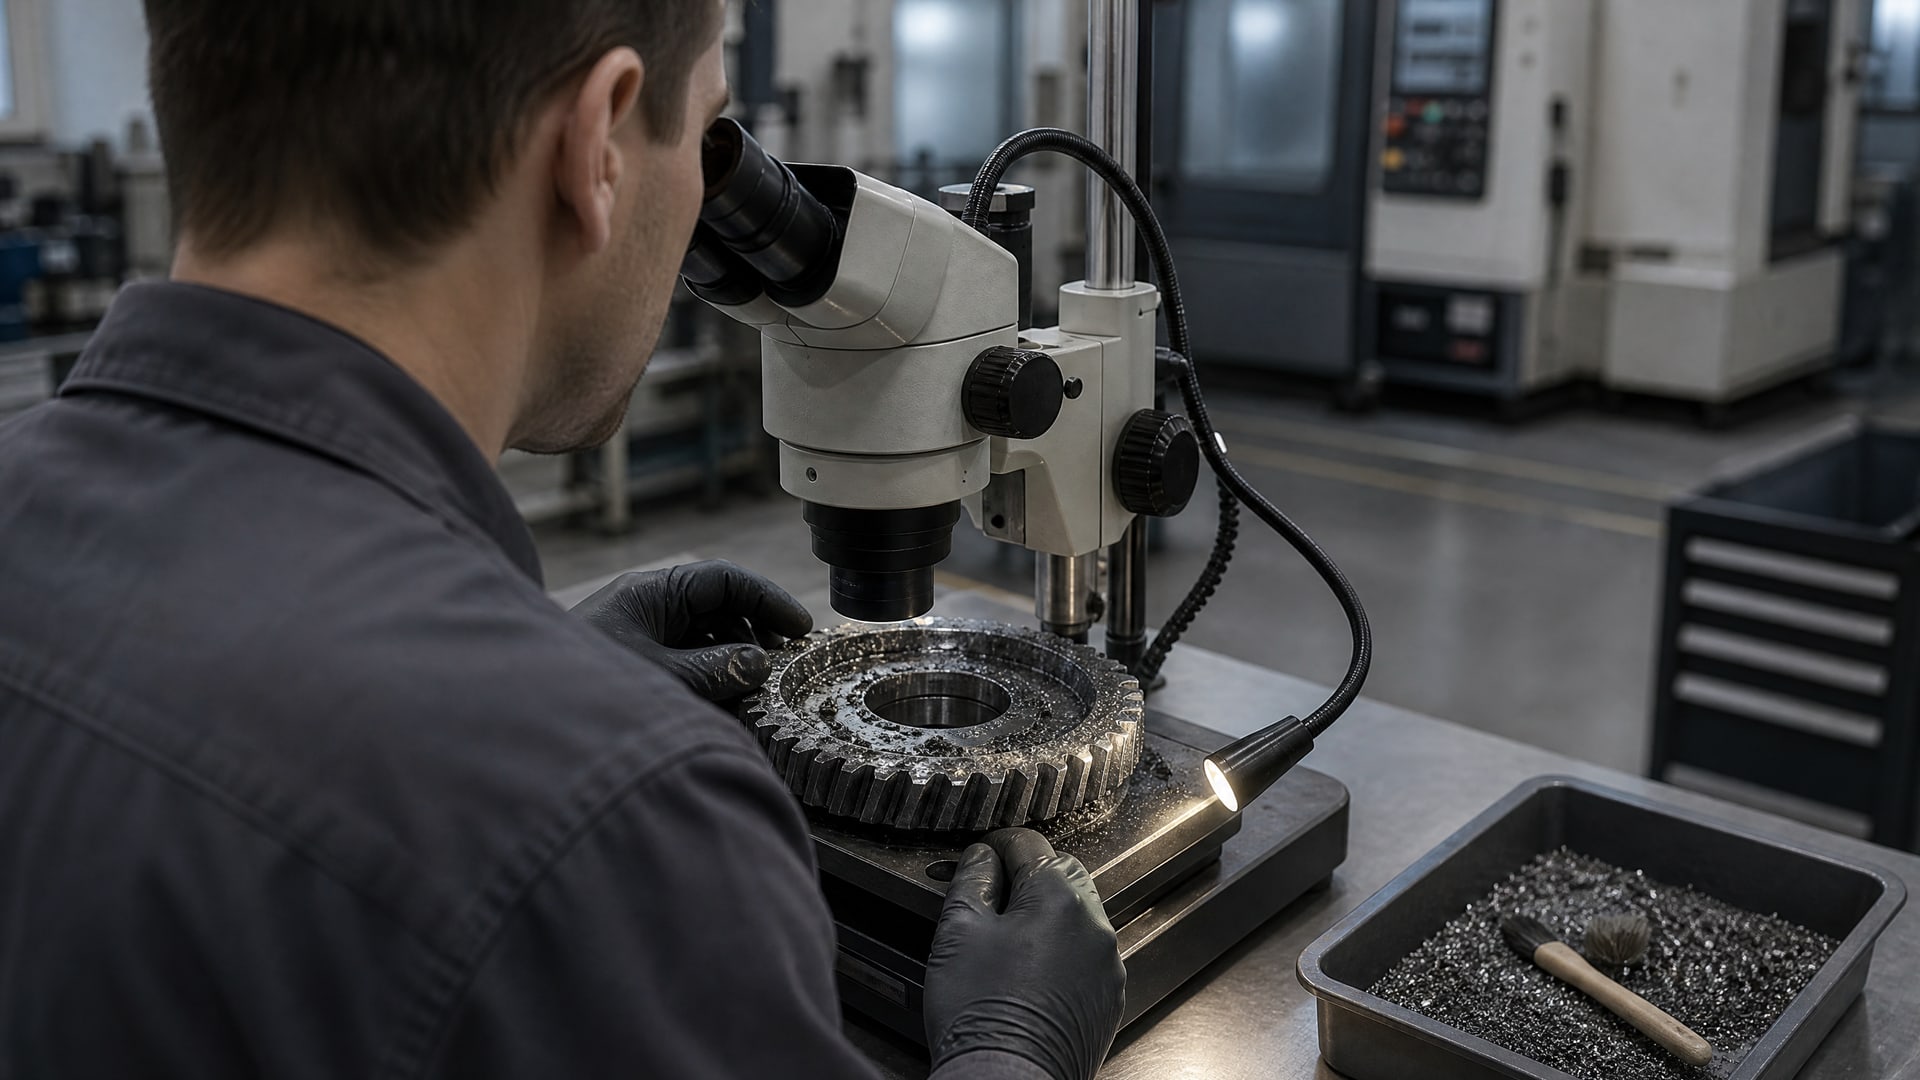
Эксперты связывают попадание частиц размером примерно 5 мкм в зону резания с заметным ухудшением качества поверхности и сокращением стойкости инструмента. При плохой или отсутствующей фильтрации эти частицы действуют как микроабразив, постоянно царапая как режущую кромку инструмента, так и уже готовую поверхность детали.
Типичный станок без фильтрации может быстро накопить загрязнение на уровне 22/20/17 по классификации ISO 4406. Рекомендуемая целевая чистота для большинства операций - около 18/16/13. Для достижения и поддержания такого уровня нужна система фильтрации, рассчитанная минимум на 1,5× расхода циркуляционного насоса станка. Это значит, что если насос подает 50 л/мин, фильтр должен быть способен пропускать не менее 75 л/мин в режиме обслуживания.
При выборе фильтра важно не путать номинальную и абсолютную фильтрацию по ISO 16889. Номинальный рейтинг (например, «10 мкм номинально») часто используется в маркетинговых целях и может вводить в заблуждение: фильтр может пропустить до 75% частиц этого размера. Абсолютная фильтрация дает более точную информацию о том, какие частицы действительно задерживаются. На практике ориентир для фильтрации составляет 10–20 мкм на точке применения - это баланс между эффективностью и сроком службы фильтроэлемента.
Система фильтра для сож станков с чпу должна включать датчик перепада давления и дренаж. Когда перепад давления достигает рекомендуемого порога (обычно это 3–5 бар в зависимости от конструкции), фильтроэлемент пора менять. Эксперты советуют следить за ростом ΔP и не допускать засорения фильтра до состояния, когда жидкость начинает обходить его через байпас.
Водосмешиваемые жидкости: требования к качеству воды и контроль параметров
Водосмешиваемые СОЖ (эмульсии и полусинтетические составы) применяются на подавляющем большинстве обрабатывающих центров благодаря лучшему охлаждению, пожарной безопасности и экологичности.
Однако они требуют более тщательного контроля, чем чистые масла.
Первый фактор - качество воды для приготовления эмульсии. Если в воде много солей, микроорганизмов или механических примесей, это сразу повлияет на стабильность жидкости, pH и рост бактерий. Рекомендуется использовать мягкую воду или дистиллированную, а не воду прямо из скважины или водопровода без подготовки.
Второй фактор - pH жидкости. Для водосмешиваемых СОЖ pH должен быть около 8,6 и выше, чтобы снижать риск коррозии, подавлять рост микроорганизмов и обеспечивать правильную работу противоизносных пакетов. При этом, как уже упоминалось, для алюминия pH должен быть ниже 8,5 - это требует подбора специализированных составов. Проверку pH нужно проводить еженедельно, особенно в первые недели после заправки системы.
Третий фактор - контроль концентрации. Эмульсия должна готовиться в правильном соотношении концентрата к воде (обычно 1:4 до 1:9 в зависимости от типа). Превышение концентрации сож для станков с чпу приводит к появлению пены, ухудшению охлаждения и быстрому загрязнению системы. Недостаточная концентрация снижает защиту инструмента и ускоряет окисление жидкости. Проверку концентрации удобно проводить регулярно, используя рекомендуемый производителем метод.
Четвертый фактор - наличие микроорганизмов (бактерий и грибков). Они могут расти в эмульсии, вызывая неприятный запах, отложения в системе и коррозию. Если в жидкости появился запах или она начала пениться, это признак биологического загрязнения. В таких случаях может потребоваться промывка системы или добавление консерванта.
Признаки того, что СОЖ пора менять
Многие операторы и закупщики переоценивают срок службы жидкости, полагаясь только на внешний вид.
На самом деле существует ряд четких признаков, которые указывают на необходимость замены сож станков с чпу.
Запах - один из первых сигналов. Кислый или затхлый запах свидетельствует об окислении жидкости или развитии микроорганизмов. Появление отложений на дне резервуара, в фильтре или на деталях станка также говорит о деградации эмульсии.
Падение pH ниже оптимального уровня (примерно 8,0 и ниже) означает, что буферная емкость жидкости исчерпана и началось окисление. При этом возрастает риск коррозии и снижается эффективность противоизносных присадок.
Рост загрязнения частицами (по ISO 4406 вверх до 20/18/15 и выше) указывает на то, что фильтрация не справляется или система изнашивается. Ухудшение фильтруемости - если жидкость начинает забивать фильтр быстрее обычного - также признак старения состава.
Наиболее практичный индикатор - снижение стойкости инструмента. Если при неизменных параметрах обработки фреза начала ломаться или затупляться заметно быстрее, это прямой сигнал проверить состояние жидкости.
Полная замена системы обычно требуется раз в 6–12 месяцев в зависимости от интенсивности работы, качества фильтрации и типа обрабатываемых материалов.
Масляные СОЖ: когда выбирать и как ухаживать
Хотя водосмешиваемые жидкости доминируют в обрабатывающих центрах, масляные СОЖ остаются незаменимы для ряда операций: глубокого нарезания резьбы, обработки вязких материалов и некоторых типов автоматической обработки на швейцарских станках.
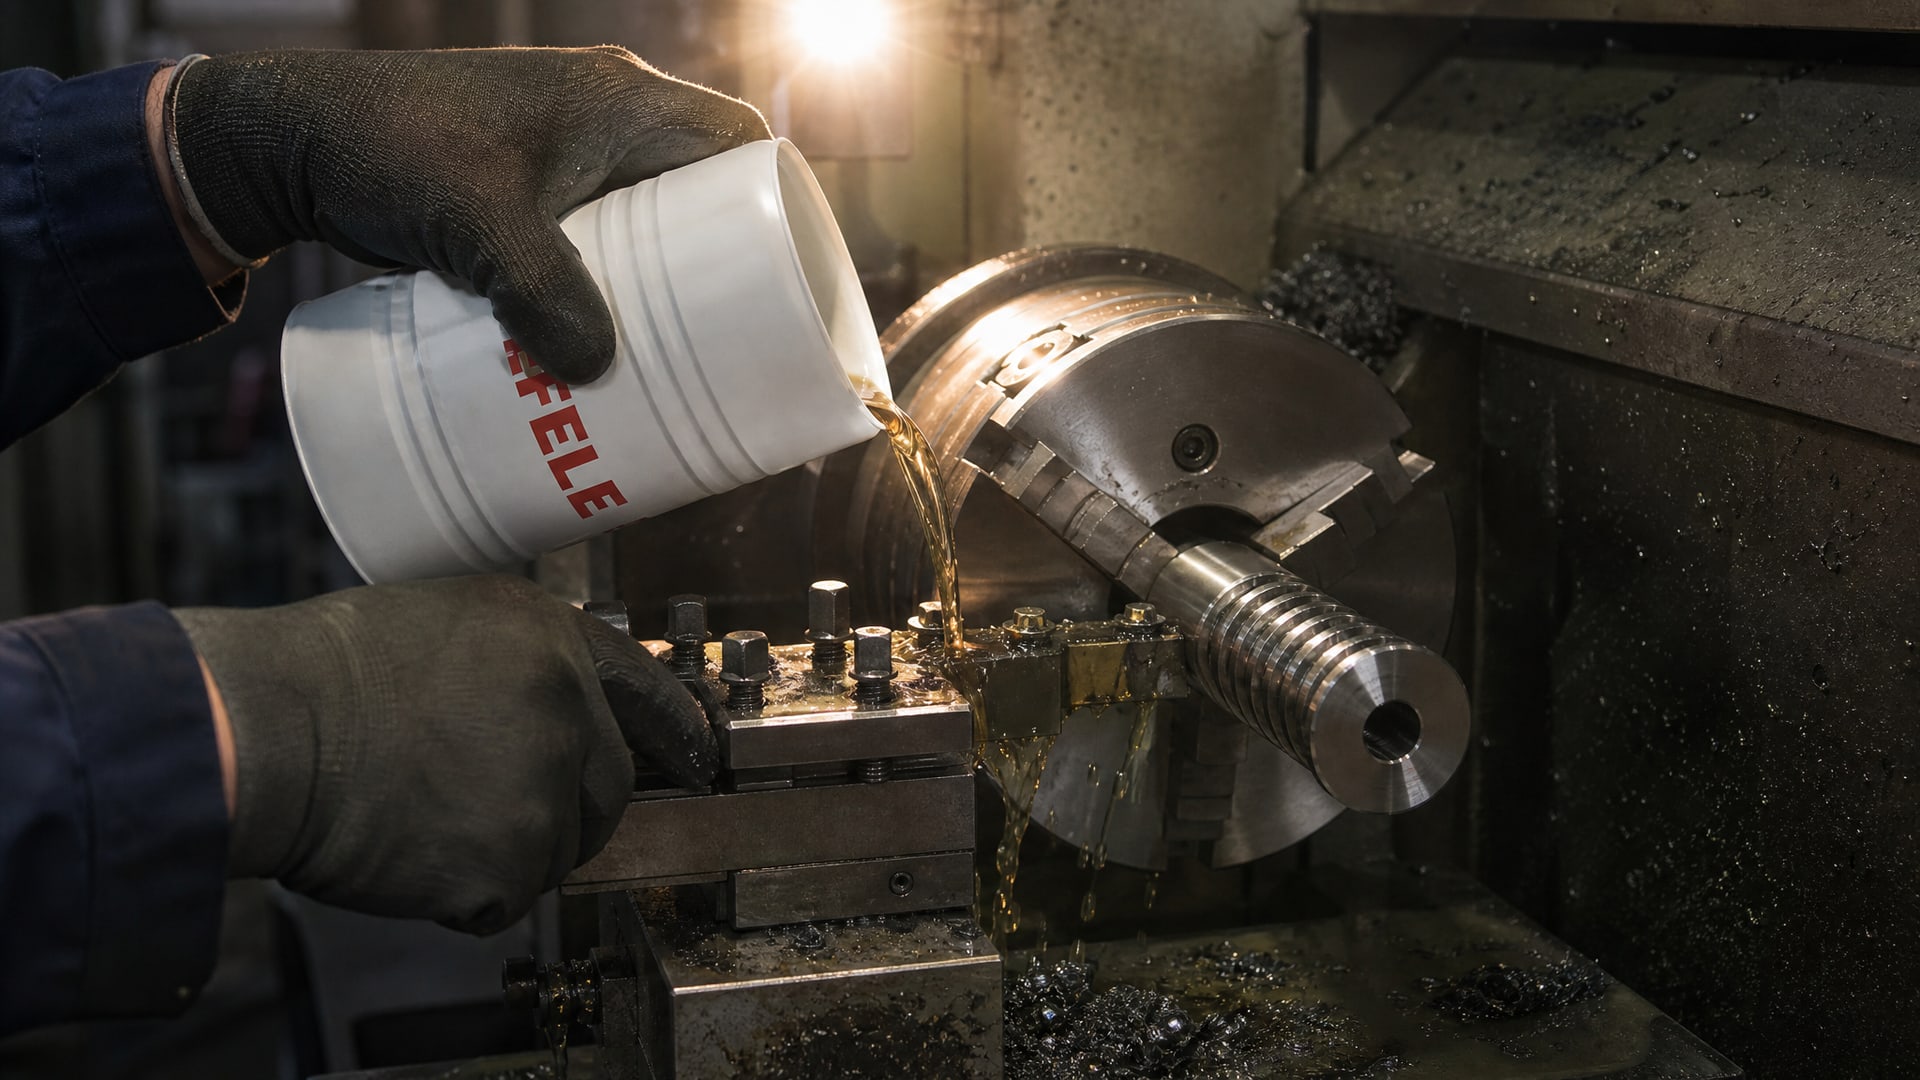
Масляные составы обеспечивают лучшую смазывающую способность благодаря более стойкой защитной пленке.
Для выбора масляной жидкости и фильтрации есть свои нюансы. Вязкость масляной СОЖ обычно выше, чем водосмешиваемой, поэтому фильтр должен быть рассчитан на большие объемы и более частую замену фильтроэлемента. Качество воздуха в цехе также становится критичнее: масляная пыль, если ее не собирать специальными системами, быстро загрязняет жидкость.
Для операций, требующих высокой смазки, в том числе обработки на токарных станках с чпу, можно рассмотреть EFELE CF-632, которая обеспечивает высокую производительность и защиту инструмента при нарезании резьбы и других тяжелых операциях. Масляные составы требуют регулярного отстоя (даже пара часов в конце смены), чтобы абразивные частицы оседали на дно резервуара.
При хранении масляной СОЖ важно следить за окислением и загрязнением. Если жидкость долго стоит без использования, она может потемнеть и утратить часть свойств. Перед использованием рекомендуется провести повторную фильтрацию и проверку параметров.
Подбор концентрации и подготовка системы
Подготовка системы смазки перед запуском станка - важный этап, который часто недооценивают.
Неправильно разведенная эмульсия или загрязненная система уменьшают ресурс инструмента с самого первого дня работы.
При подготовке водосмешиваемой жидкости нужно соблюдать правильное соотношение концентрата и воды. Концентрация сож для станков с чпу обычно указывается производителем в диапазоне (например, 6–10%). Меньшая концентрация используется для тонких операций с малым объемом тепловыделения, большая - для тяжелых режимов и высоких скоростей. Если концентрация будет слишком низкой, жидкость не обеспечит достаточной защиты; если слишком высокой, система забьется и снизится охлаждение.
Перед первым заполнением рекомендуется промыть резервуар и трубопроводы, чтобы удалить ржавчину, пыль и остатки предыдущей жидкости. Даже небольшие загрязнения в системе могут служить центром развития микроорганизмов.
После смешивания жидкость должна отстояться (обычно 2–4 часа) перед запуском станка. Это позволяет воздушным пузырькам выйти и жидкости стабилизироваться. Затем нужно заполнить систему, включить циркуляцию и проверить работу всех форсунок подачи. Первичное заполнение часто требует замены фильтра раньше обычного, потому что в резервуаре скапливаются остатки загрязнений.
Системы очистки СОЖ и роль фильтрации в снижении затрат
Грамотно организованная система фильтрации и очистки - это не просто расход на обслуживание, а прямое вложение в экономику производства.
Предотвращение износа инструмента за счет чистоты жидкости зачастую окупает затраты на фильтр и замену фильтроэлементов за пару недель.
Система очистки сож для станков чпу может состоять из нескольких уровней:
Механическая фильтрация (сетчатые или картридж-фильтры 10–20 мкм) - удаляет частицы металла и абразива.
Сепарирующие центрифуги или гравитационные отстойники - применяются для масляных жидкостей с целью отделения водной фракции и тяжелых загрязнений.
Микрофильтры (3–5 мкм) - используются в особо требовательных операциях для получения экстра-чистой жидкости.
Пистолет сож для станков с чпу должен быть оснащен фильтром-сепаратором на конце, чтобы ручная подача не вводила загрязнения в зону резания. Это особенно важно при работе с высокоточными операциями.
Регулярный контроль состояния жидкости (анализ pH, концентрации, чистоты по ISO 4406) позволяет своевременно выявить проблемы и планировать замену. Такой подход, называемый кондитивным обслуживанием, снижает внеплановые простои и продлевает интервал замены жидкости на 20–30%.
Практические рекомендации по выбору для разных типов операций
Выбор сож обработка на чпу зависит от конкретной операции, и эксперты рекомендуют следовать четкому алгоритму.
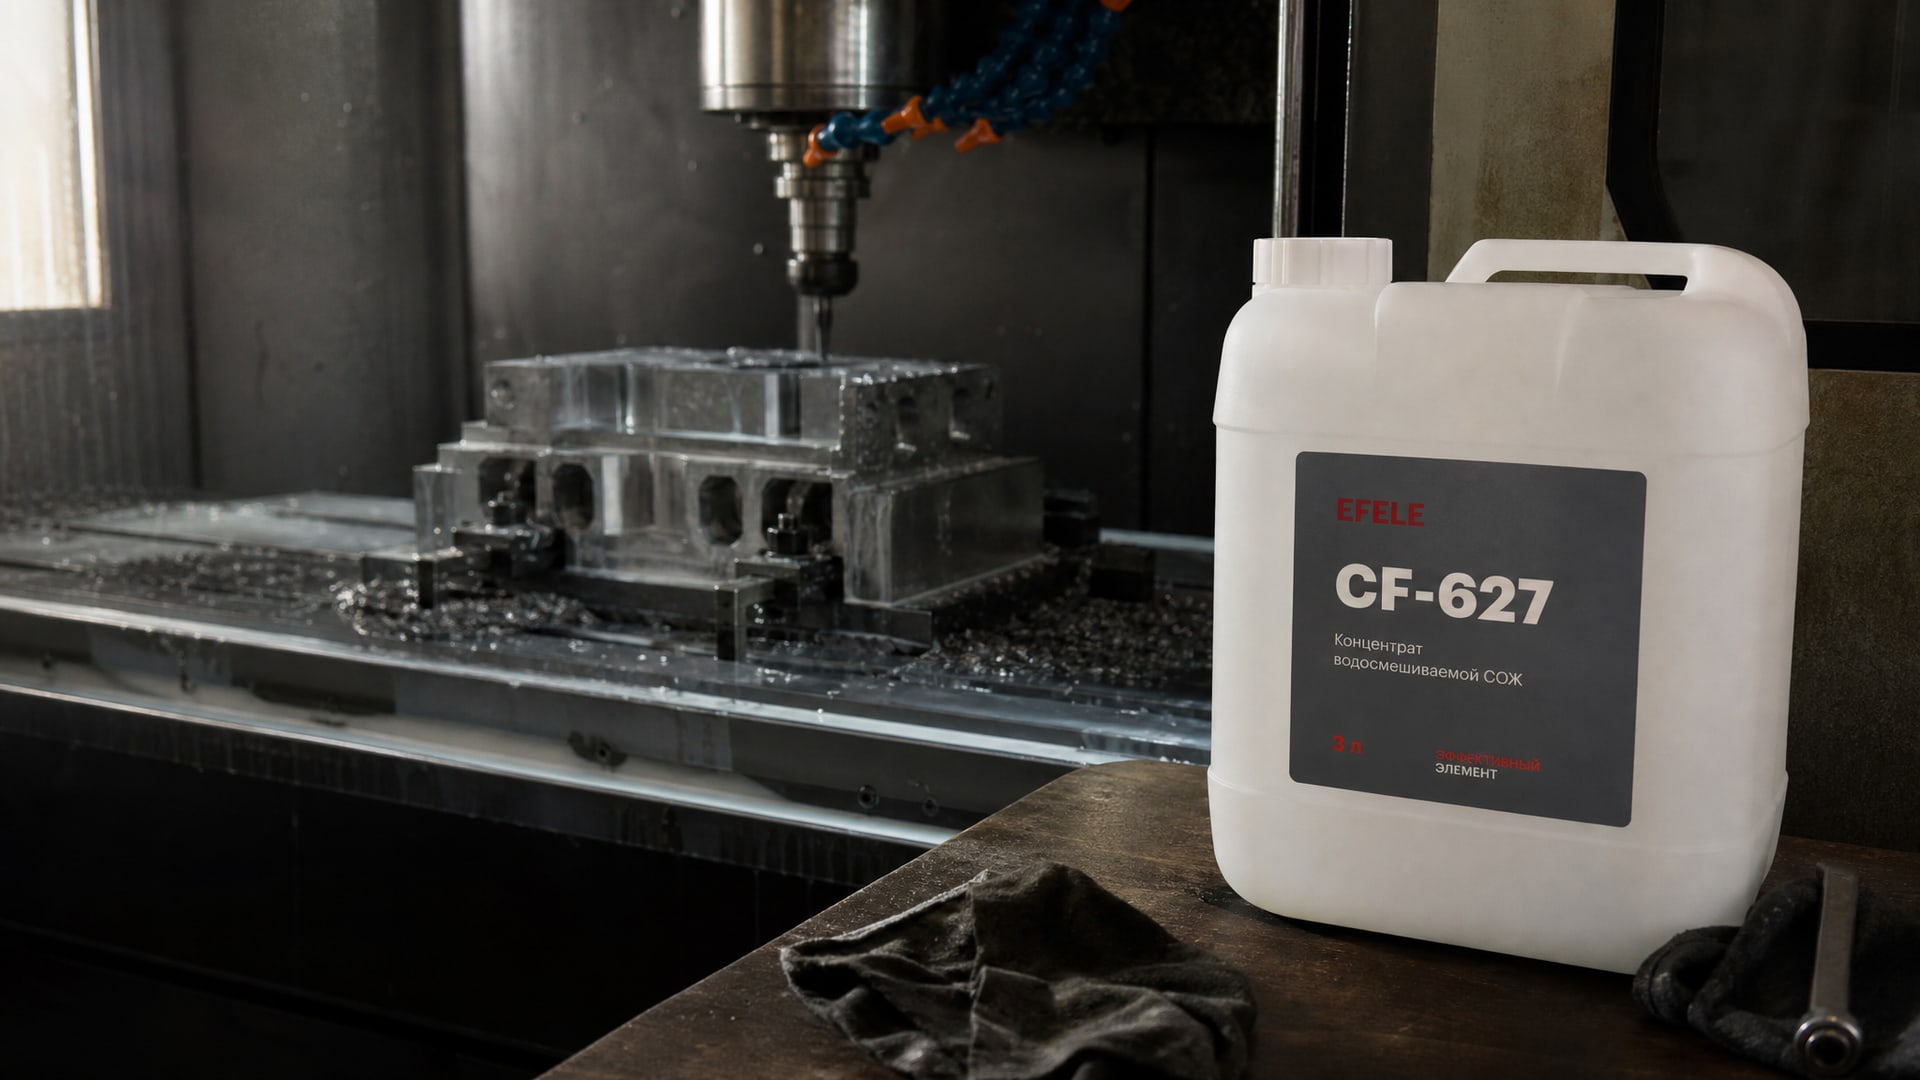
Для фрезерования (включая высокоскоростное фрезерование) приоритет - охлаждение и отвод тепла. Водосмешиваемые полусинтетические жидкости с pH 8,6–9,0 и низкой вязкостью - оптимальный выбор. Они обеспечивают хорошую циркуляцию, эффективно охлаждают и удобны для работы. Для универсальных задач обработки металлов на ЧПУ станках, где требуется полусинтетическая водосмешиваемая СОЖ, можно рассмотреть EFELE CF-627, которая отвечает требованиям большинства фрезерных операций и обеспечивает предсказуемый результат при правильной фильтрации.
Для нарезания резьбы требуется жидкость с повышенной смазывающей способностью. Часто применяют масляные составы или полусинтетические с улучшенным противоизносным пакетом. Скорость резьбонарезания ниже, чем при фрезеровании, поэтому охлаждение отступает на второй план. Здесь важна стойкость пленки и чистота системы, чтобы избежать залипания инструмента.
Для развертывания отверстий (как предварительного, так и чистового) нужна жидкость с хорошей смазкой и стабильностью. Зазоры между развертком и отверстием минимальны, поэтому любое загрязнение ведет к заклиниванию и поломке инструмента. Требуется максимально чистая система (18/16/13 по ISO 4406) и регулярный контроль фильтрации.
Для обработки алюминия - нейтральные non-staining составы с pH ниже 8,5. Алюминий быстро окисляется и может оставить следы на поверхности при контакте с щелочной жидкостью. Одновременно нужна хорошая смазка, потому что алюминий тягучий и режущая кромка может "вязнуть" при недостаточной защите.
Для обработки нержавейки и титана - специальные составы с усиленным противоизносным пакетом и хорошей теплоотводностью. Эти материалы вязкие и генерируют много тепла. Требуется щелочная среда (pH 8,6–9,0) для подавления коррозии инструмента. Фильтрация должна быть максимально строгой (18/16/13 и лучше).
Как провести пилотный тест перед переходом на новую СОЖ
Перед тем как полностью перевести производство на новую жидкость, эксперты советуют провести пилотный тест.
Это страхует от неожиданных проблем и позволяет объективно оценить, подходит ли выбранная СОЖ для конкретного оборудования и операций.
Тест обычно проводится на одном станке или одной операции в течение 8–40 часов непрерывной работы. Во время теста нужно:
Сравнить стойкость режущего инструмента (сколько деталей обработала фреза, как выглядит кромка, есть ли прижоги).
Оценить шероховатость готовой поверхности и размерную точность деталей.
Проверить стабильность концентрации эмульсии, pH и чистоты жидкости за период теста.
Обратить внимание на наличие пены, запаха или отложений в системе.
По результатам теста можно сделать вывод: улучшилось ли качество, снизился ли расход инструмента, остались ли проблемы с совместимостью жидкости и системы смазки. Если результаты положительные, переход можно начинать с полной замены в смене "по часам" (например, в пятницу вечером) с промывкой системы перед заливкой новой жидкости.
Часто задаваемые вопросы
Как узнать, какая именно СОЖ была в станке раньше?
Если документация потеряна, можно обратиться к производителю станка или попросить анализ жидкости в лаборатории. По химическому составу специалист определит тип (масло, эмульсия, полусинтетика) и примерный класс. Если нужно срочно запустить станок, можно промыть систему горячей водой несколько раз и начать с универсальной полусинтетической жидкости средней концентрации.
Почему в СОЖ появился запах и пена, хотя жидкость была залита недавно?
Запах обычно указывает на развитие микроорганизмов (бактерий или грибков) или начало окисления. Пена может появиться из-за неправильной концентрации, попадания воздуха в систему или использования воды плохого качества при приготовлении эмульсии. Первый шаг - проверить pH и концентрацию; если они в норме, провести фильтрацию и добавить консервант.
Можно ли смешивать СОЖ от разных производителей?
Крайне не рекомендуется. Разные производители используют разные противоизносные пакеты и эмульгаторы, которые могут несовместимы друг с другом и привести к нестабильности жидкости, осадкам и потере защитных свойств. Лучше полностью слить старую жидкость и промыть систему перед переходом на новый продукт.
Какой фильтр выбрать - тканевый или картридж, 10 мкм или 20 мкм?
Выбор зависит от типа жидкости и требований к чистоте. Для водосмешиваемых жидкостей хорошо работают картридж-фильтры 10–20 мкм (по абсолютному рейтингу по ISO 16889). Тканевые фильтры удобны для масляных жидкостей, так как их легче чистить повторно, но они требуют более частого обслуживания. Главное - выбирать по абсолютной фильтрации, а не по номинальной, чтобы избежать разочарований.
Как часто менять фильтроэлемент?
Это зависит от перепада давления (ΔP). Когда ΔP достигает порога (обычно 3–5 бар), фильтр нужно менять. В среднем, при нормальной работе и чистой системе, фильтроэлемент служит от 2 недель до 2 месяцев. Если фильтр забивается быстро (за несколько дней), это признак того, что в систему постоянно попадают новые загрязнения - нужно проверить герметичность и источник загрязнения.
Почему инструмент ломается при работе с новой СОЖ?
Причин может быть несколько: неправильная концентрация (слишком низкая), несовместимость жидкости с материалом заготовки (например, агрессивная жидкость для алюминия при pH выше 8,5), загрязнение системы при переходе на новую жидкость, или неправильные параметры обработки. Рекомендуется провести пилотный тест перед полным переходом и убедиться, что система чистая.
Заключение
Выбор СОЖ для станков с ЧПУ - это не одноразовое решение, а долгосрочное инвестирование в качество и экономику производства. Правильный подбор жидкости в зависимости от материала заготовки, типа операции и требований к смазке снижает расход режущего инструмента на 20–40% и улучшает качество поверхности. Не менее важно обеспечить чистоту системы через своевременную фильтрацию (10–20 мкм на точке применения), регулярный контроль pH и концентрации для водосмешиваемых жидкостей, а также своевременную замену жидкости при появлении признаков старения.
Начните с анализа вашего оборудования: какие материалы вы обрабатываете, какие операции наиболее критичны, насколько требовательна система смазки к чистоте. Затем проведите пилотный тест на одном станке, сравните результаты, и если они положительные, планомерно переходите на новую жидкость. Помните, что стоимость владения СОЖ включает не только цену самой жидкости, но и расходы на фильтрацию, анализ и замену инструмента. Инвестиция в правильную фильтрацию часто окупается за счет сохраненного инструмента за первые недели работы.