Анаэробный герметик - это практическое решение для замены традиционной прокладки на жестких металлических фланцевых соединениях. В отличие от классической прокладки, жидкий герметик образует тонкую полимерную пленку прямо между поверхностями, исключая пути утечки и обеспечивая герметичность при давлении и температурных колебаниях. Статья расскажет, как правильно подготовить поверхности, нанести герметик и собрать узел, чтобы достичь надежной герметизации без дополнительных прокладок. Информация полезна инженерам, техническим специалистам и закупщикам, которые отвечают за выбор и применение герметизирующих материалов на производстве.
Анаэробный герметик для прокладок выбирают не случайно: он прост в применении, не требует точного подгона, работает в условиях вибрации и служит альтернативой при необходимости быстрой замены или ремонта узла на месте. Главное - соблюдать технологию подготовки и нанесения.
Когда анаэробный герметик заменяет прокладку, а когда нет
Анаэробные герметики рассчитаны на жесткие металлические соединения, где две поверхности прилегают друг к другу почти без зазора.
Типичный минимальный контактное давление для легковых автомобильных применений составляет 2,5 МПа, что достаточно для уплотнения тонкой полимерной пленки между фланцами.
Герметик эффективен в следующих ситуациях:
Замена прокладки при плановом техническом обслуживании на гбц (головка блока цилиндров) и других двигательных узлах.
Герметизация фланцевых соединений в трубопроводах, гидросистемах и масляных магистралях при условии, что поверхности плоские и без крупных дефектов.
Аварийный ремонт течей на месте без разборки оборудования, если герметизирующий стык доступен.
Работа в условиях вибрации и перепадов температур, когда обычная прокладка может сдвигаться или изнашиваться.
Однако анаэробный герметик НЕ подойдет, если:
Фланцы имеют значительную коробленость, глубокие раковины или повреждения: герметик не компенсирует крупный износ и не заполнит зазоры более 0,25 мм.
Соединение требует частой разборки: анаэробный слой сложнее удалять и переделывать, чем менять традиционную прокладку.
На пассивных металлах (нержавеющей стали) без использования активатора: герметик может не застывать в нужные сроки.
Требуется работа при температурах ниже минимально допустимых для конкретного состава.
Подготовка поверхностей фланца
Качество герметизации на 80% зависит от подготовки.
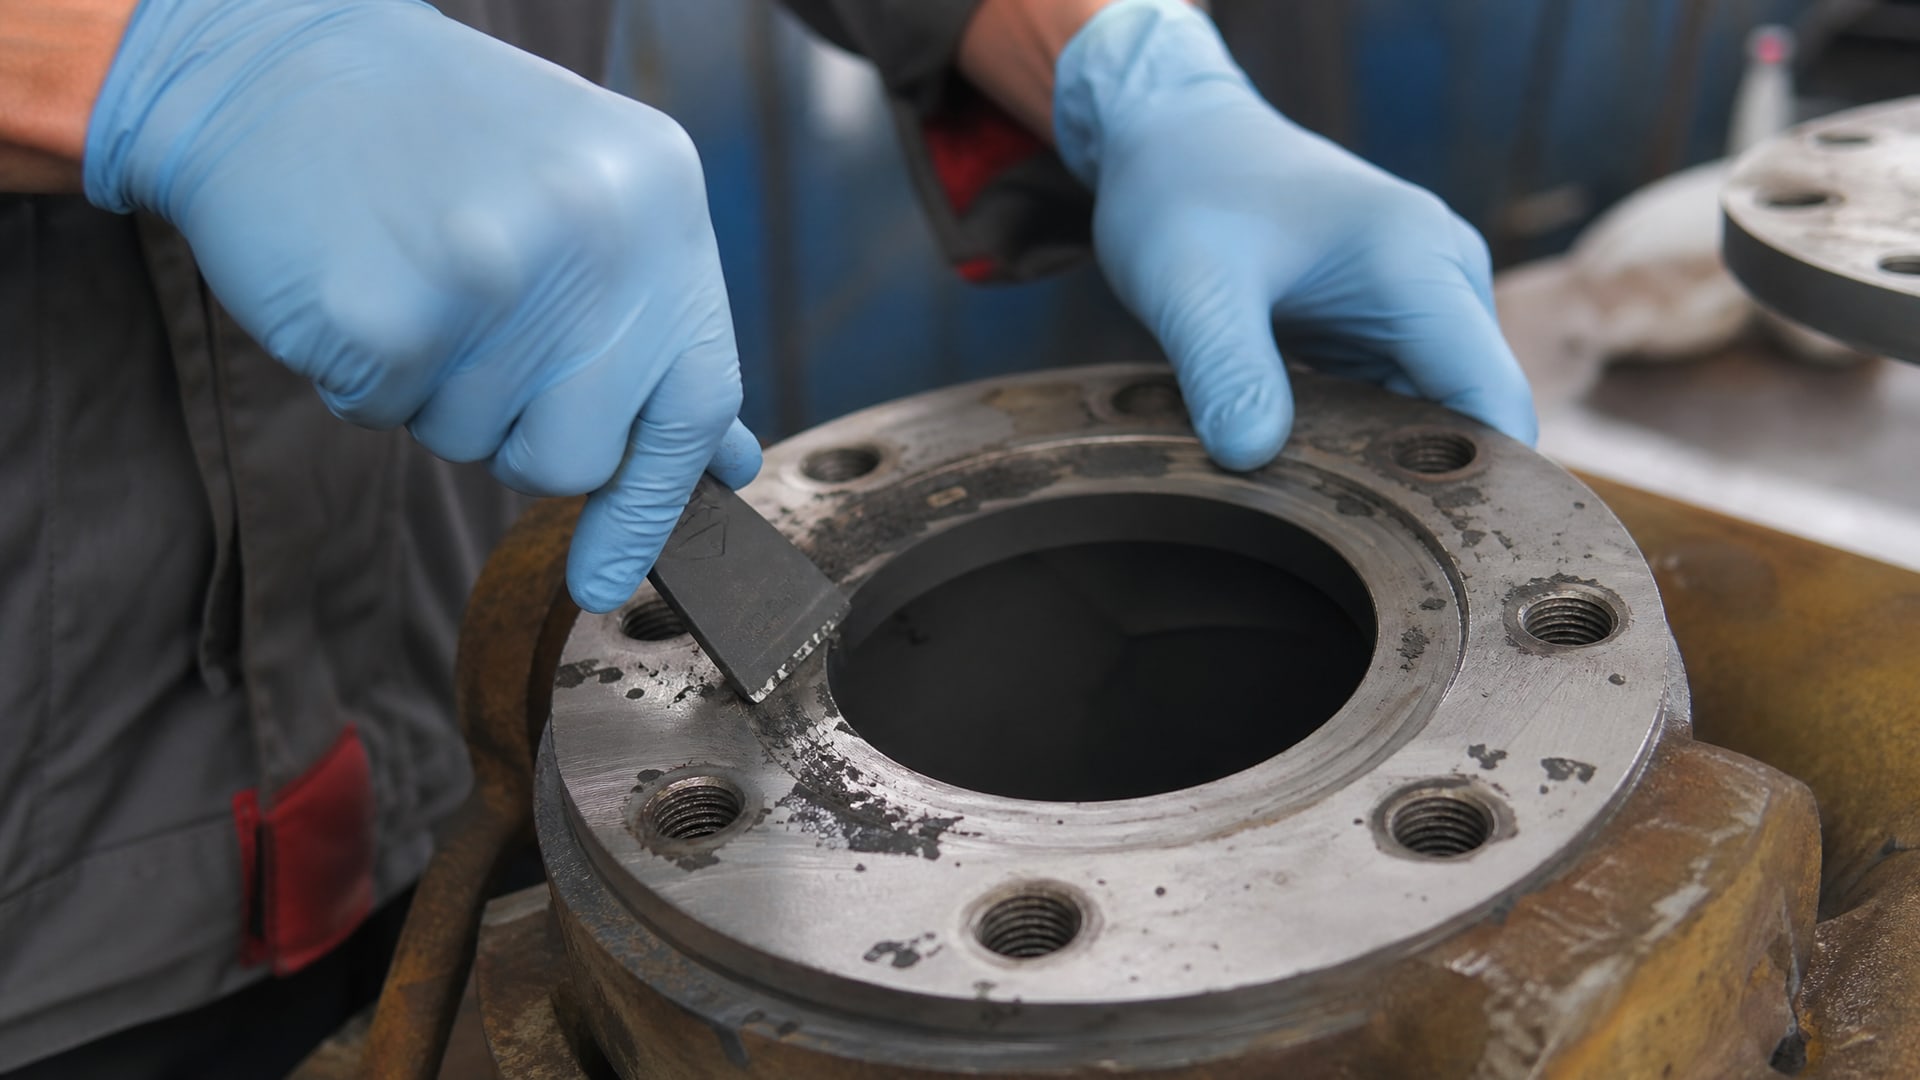
Даже небольшие остатки старой прокладки, масла или грязи нарушают адгезию герметика к металлу и приводят к течам через несколько часов работы.
Порядок подготовки:
Демонтируйте фланец и снимите старую прокладку полностью. Используйте пластиковый скребок или щетку; избегайте металлических инструментов, чтобы не поцарапать поверхность.
Обезжирьте обе поверхности растворителем (ацетон, уайт-спирит или специальный очиститель) и протрите чистой безворсовой тряпкой.
Дайте поверхностям полностью высохнуть. Влага препятствует отверждению анаэробного герметика.
Проверьте состояние фланца визуально и щупом: поверхность должна быть относительно гладкой, без глубоких царапин и выколов.
Рекомендуемая шероховатость для обработанных фланцев: Ra 0,8–3,2 мкм и плоскостность 0,1 мм на 400 мм длины. Если поверхность сильно заржавела или содержит наслоения, перед нанесением герметика проведите мягкую абразивную обработку (0000 сталь-вулен) и повторите обезжиривание.
Для пассивных металлов, таких как нержавеющая сталь, поверхности обезжириваются тем же образом, но перед нанесением герметика может потребоваться праймер или активатор, ускоряющий полимеризацию. Проверьте рекомендации производителя герметика для каждого типа металла.
Технология нанесения герметика на фланец
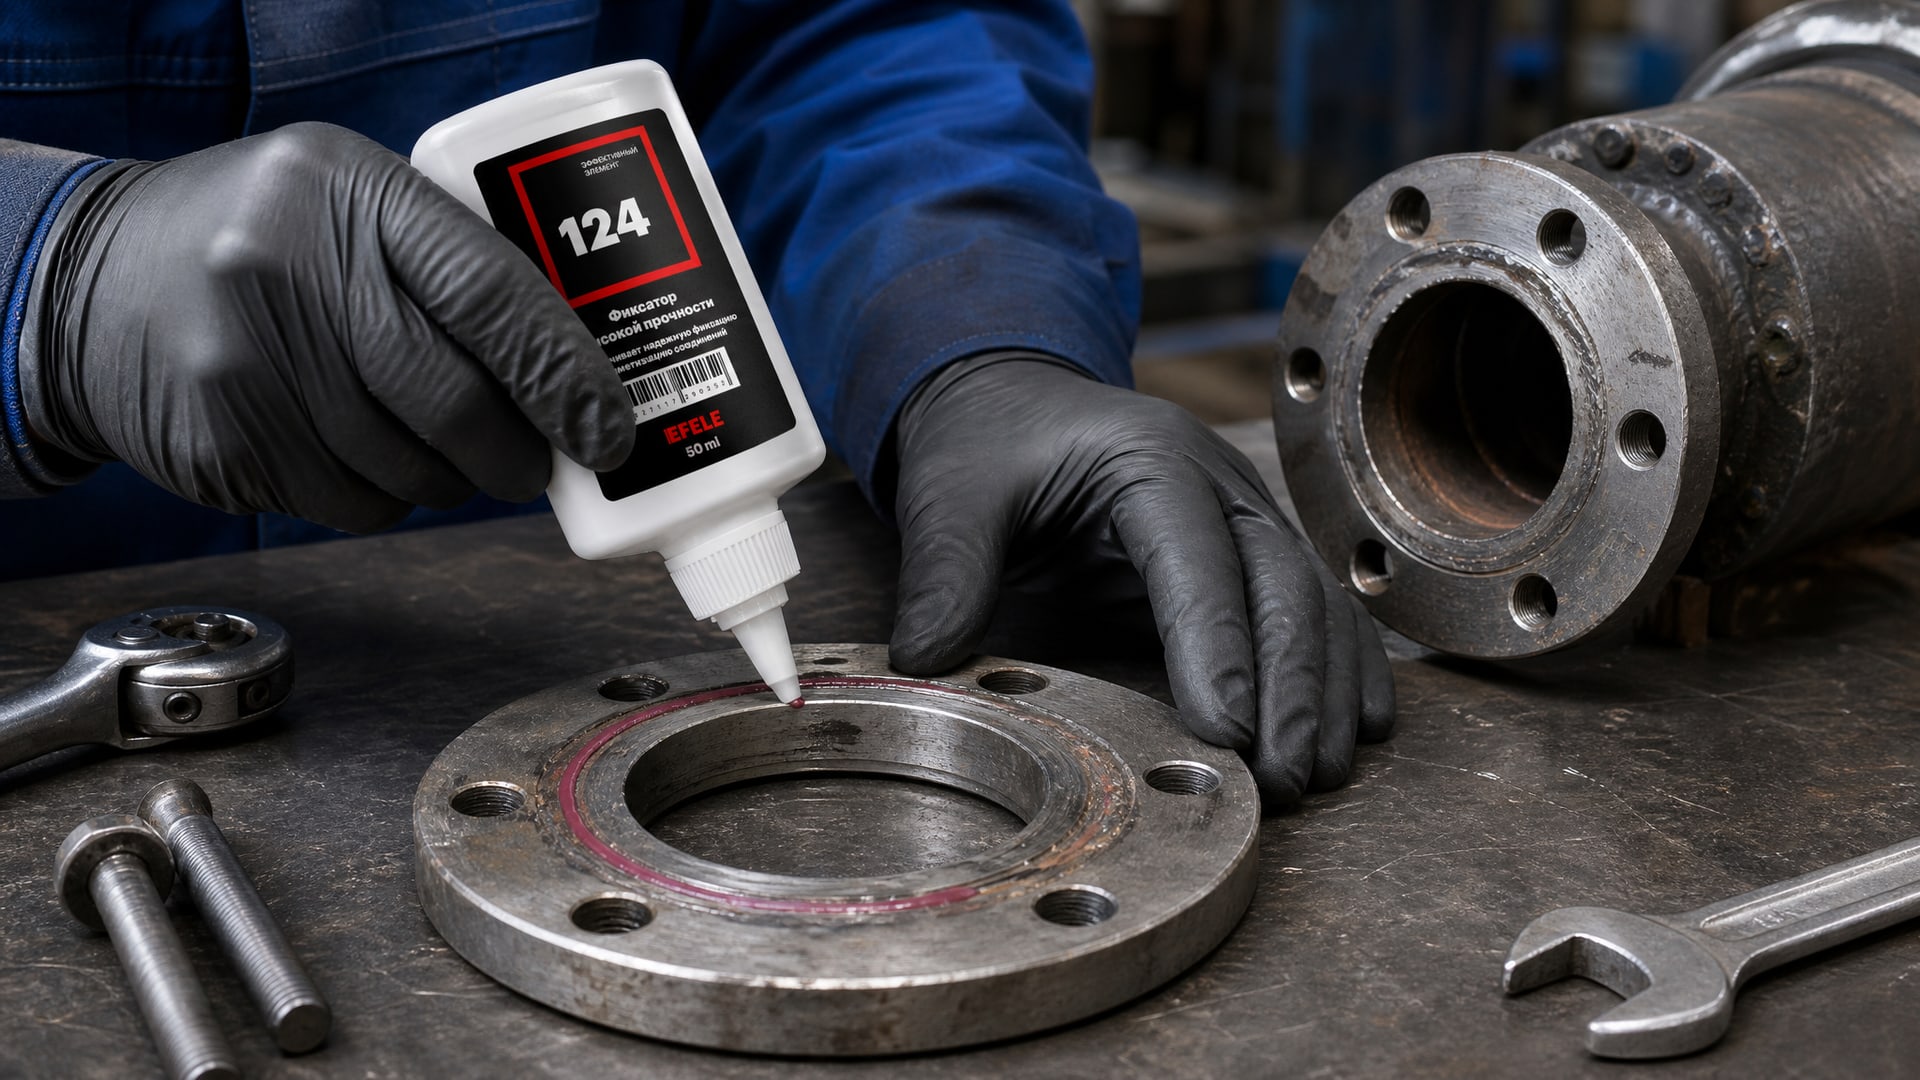
После подготовки поверхностей герметик наносится непрерывным валиком на одну из фланцевых поверхностей, обычно на менее доступную или неподвижную часть соединения.
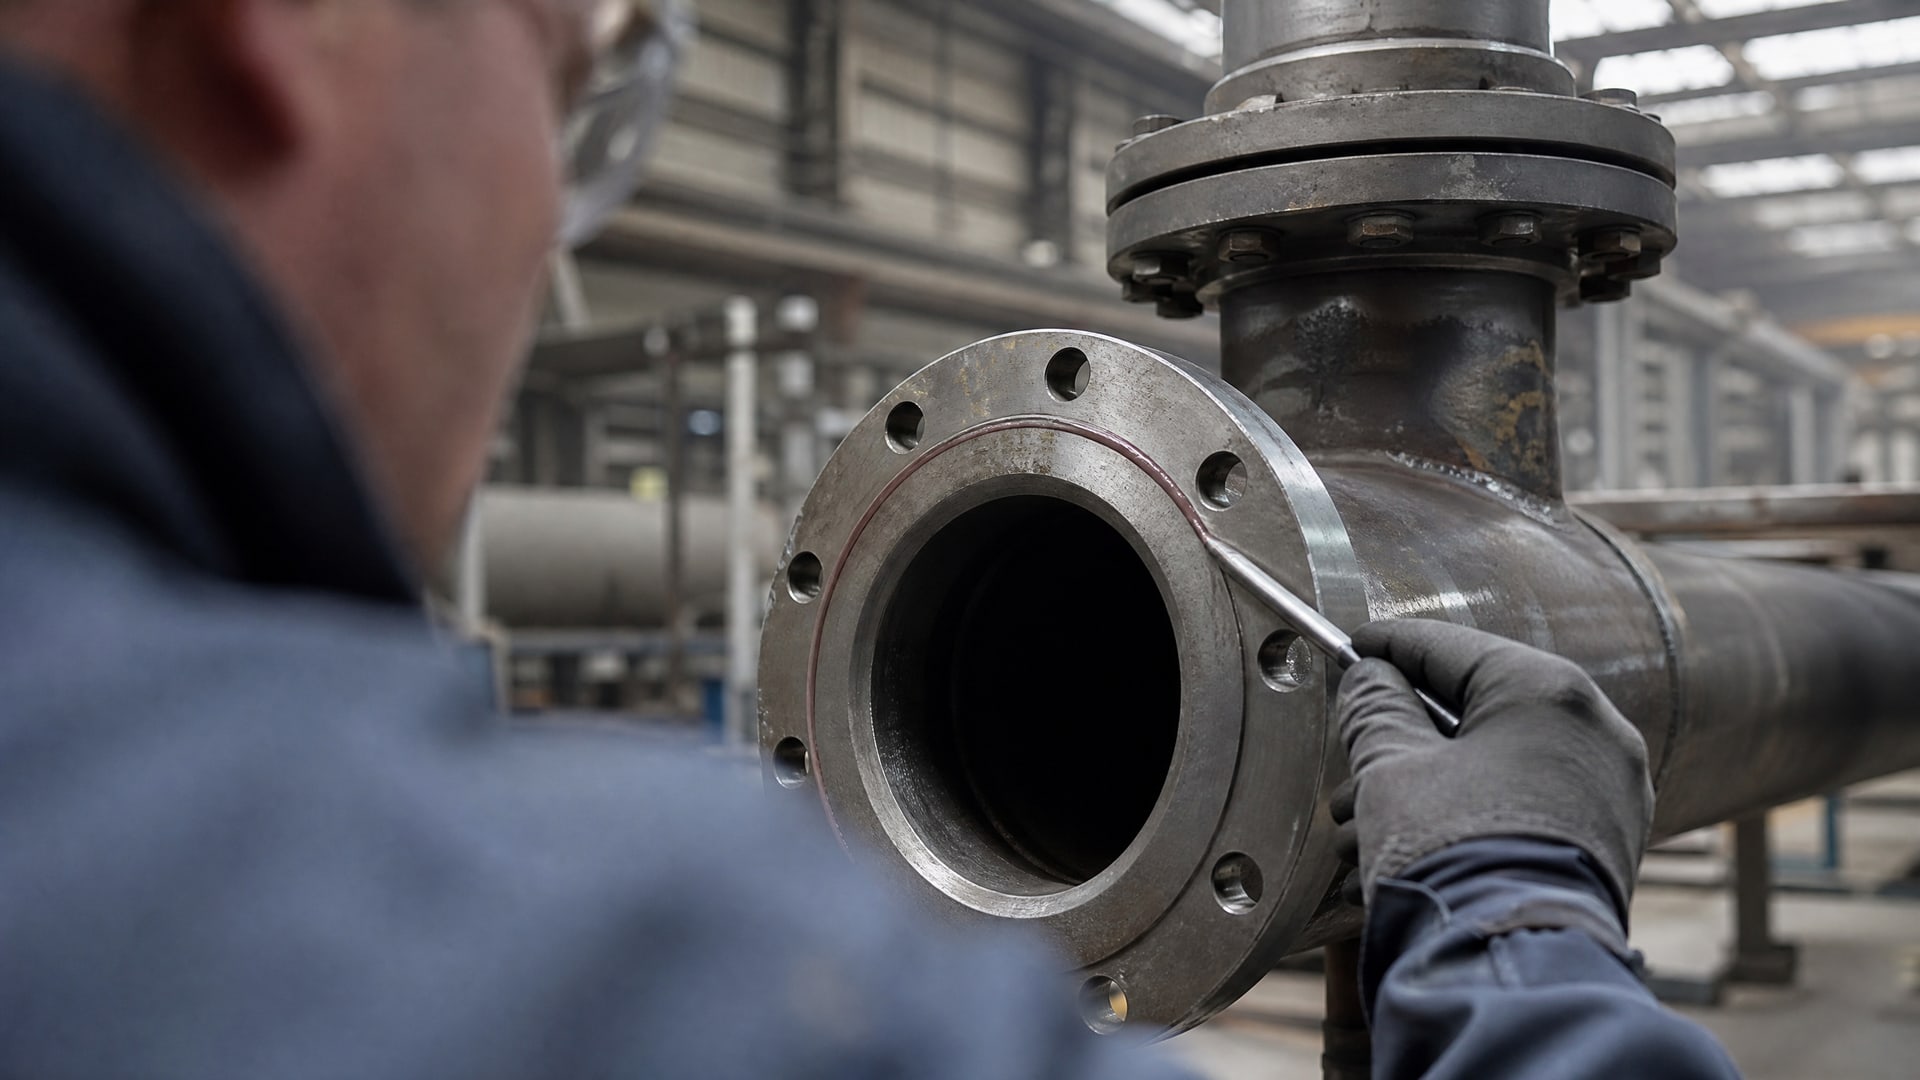
Правила нанесения:
Используйте тонкий, равномерный слой: избыток герметика не улучшает герметизацию, а выдавливается из-под болтов и загрязняет узел. Толщина слоя после сборки должна быть примерно 0,5–1 мм.
Валик наносится по периметру фланца, огибая все отверстия под болты с минимальным перекрытием 5 мм по зоне стыка. Вокруг каждого болта герметик должен образовать замкнутое кольцо толщиной примерно 3 мм, чтобы исключить утечку по крепежному каналу.
Если фланец имеет сложную геометрию с ребрами или выступами, огибайте все контуры, чтобы герметик перекрывал потенциальные пути утечки.
Для крупных фланцев рекомендуется использовать дозирующее оборудование, шприц или кисть для равномерного распределения.
Сразу после нанесения не касайтесь валика, не сдвигайте деталь и не допускайте попадания влаги или пыли на свежий герметик.
Сборка узла должна быть выполнена как можно быстрее после нанесения, обычно в течение 10–15 минут, пока герметик остается текучим и может равномерно распределиться по поверхности.
Сборка и затяжка болтов
Быстрая и правильная сборка узла - залог герметичности.
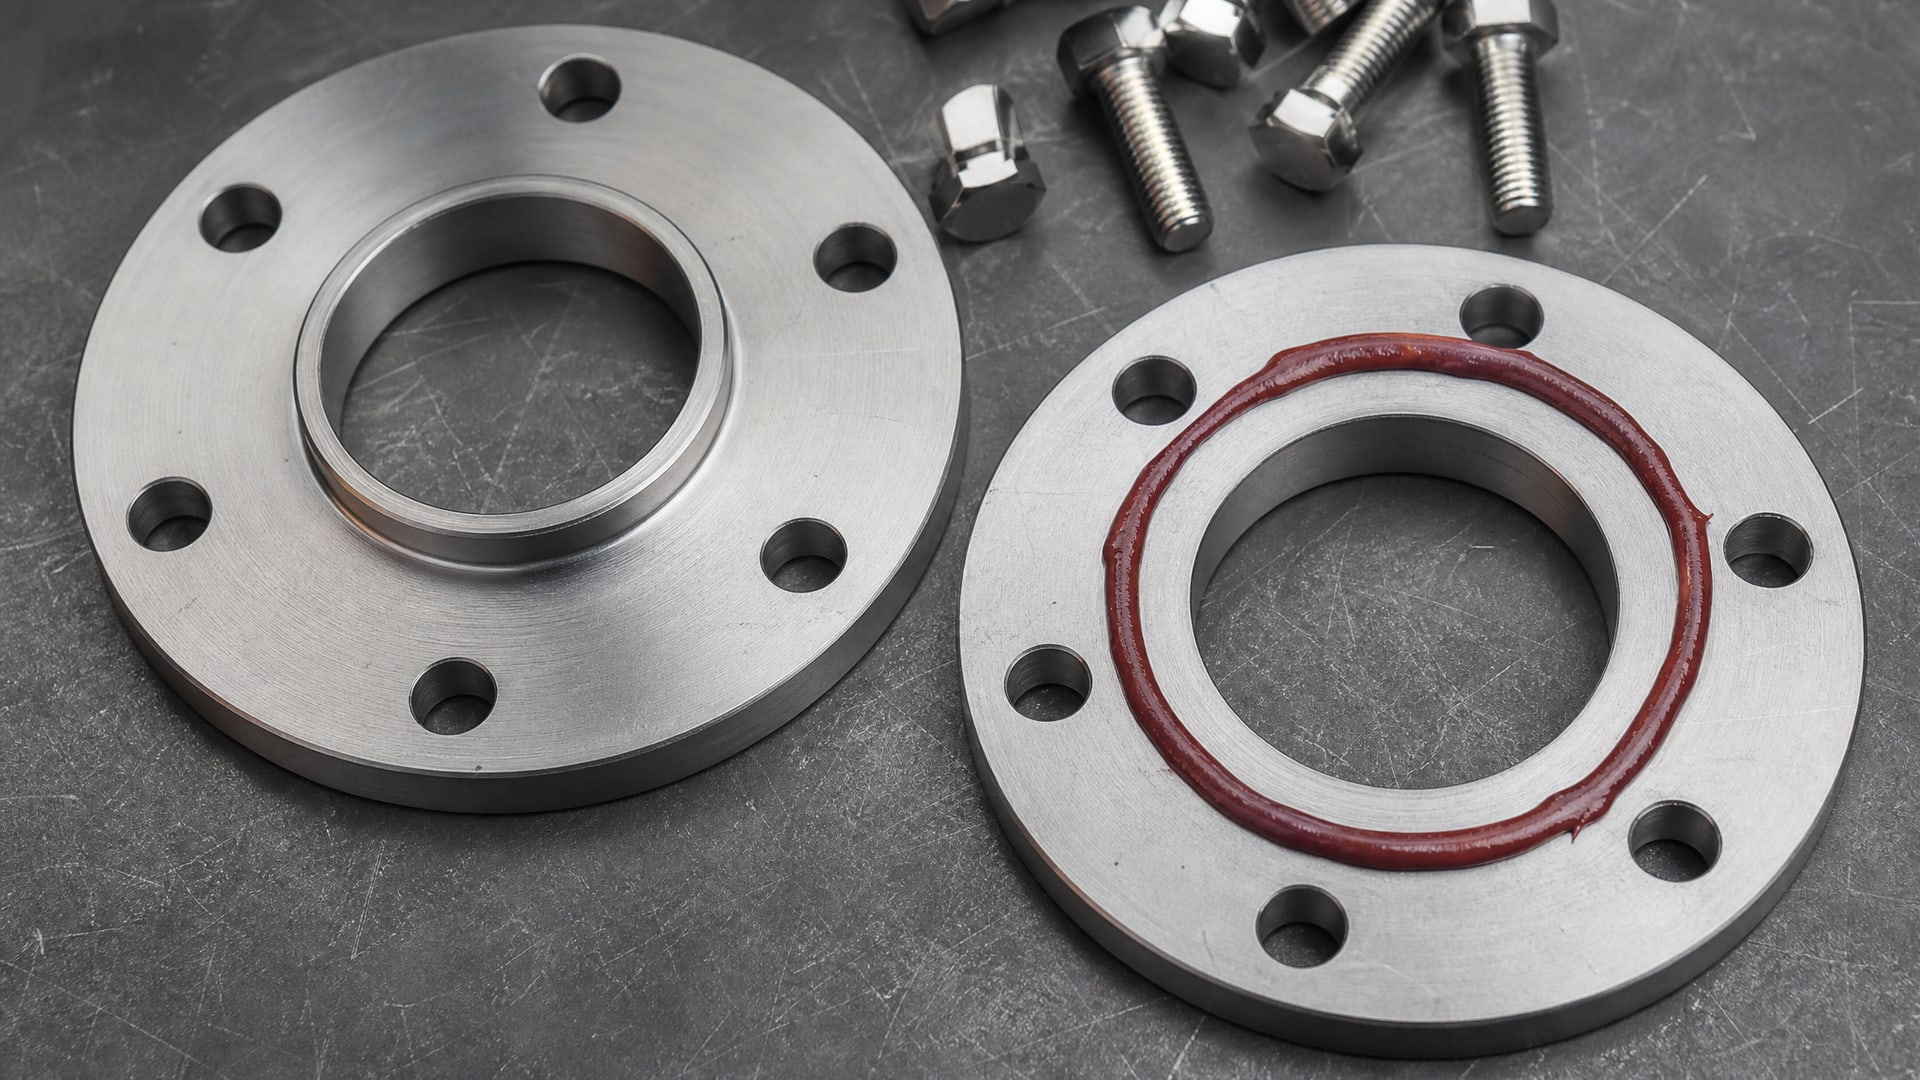
Неправильное положение деталей или медленная затяжка приводят к размазыванию герметика и появлению микротечей.
Порядок сборки:
Совместите отверстия под болты обеих частей фланца и аккуратно сведите поверхности, не допуская смещения или скольжения. Чрезмерное боковое смещение размазывает валик герметика и нарушает его непрерывность.
Вставьте болты и начните крест-накрест затягивание: сначала затяните все болты от руки, чтобы детали прилегли, затем переходите на ключ.
Затяжку выполняйте равномерно, слой за слоем, начиная с болтов в диагональных углах, затем переходя к соседним. Это исключит перекос.
Соблюдайте момент затяжки по спецификации производителя узла. Недостаточная затяжка не даст нужного контактного давления и герметик не схватится; чрезмерная затяжка может деформировать фланец.
После первого полного затяжного цикла дайте узлу постоять 15–20 минут, затем выполните контрольное подтягивание всех болтов на четверть оборота для выравнивания давления.
Отверждение и возврат в работу
Анаэробный герметик отверждается путем полимеризации в присутствии металлических ионов на поверхности фланца.
Скорость отверждения зависит от состава, температуры и наличия активатора.
Сроки отверждения:
Фиксация (первичное схватывание) наступает обычно в течение 15–30 минут при комнатной температуре.
Ориентировочный возврат в работу возможен через 1 час, однако это условный срок и зависит от специфики герметика.
Полное отверждение (максимальная прочность и герметичность) достигается примерно за 24 часа при температуре 20–25 °C.
При низких температурах отверждение замедляется, при повышенных (свыше 60 °C) ускоряется.
Испытание на герметичность допускается проводить не раньше чем через 20 минут после сборки, но при низком пробном давлении - не более 0,03 МПа - чтобы не нарушить формирующийся полимерный слой.
После 24-часового отверждения узел может работать при полных рабочих давлениях и температурах согласно технической спецификации герметика и конструкции фланца. Для надежной герметизации фланцевых соединений в условиях вибрации и перепадов температур профессионалы выбирают продукты, проверенные на практике: анаэробный герметик EFELE 124 обеспечивает высокую прочность полимерного слоя и стабильность при колебаниях давления в двигателных узлах и гидросистемах.
Контроль герметичности и возможные дефекты
После отверждения узел проверяется на герметичность визуально и функционально.
Типичные дефекты и способы их предотвращения:
Точечные течи вокруг болтов - признак неполного перекрытия герметиком болтовых отверстий или недостаточного контактного давления. Убедитесь, что при нанесении валик полностью окружает каждый болт и затяжка равномерна.
Течь по внешнему периметру фланца - герметик вытеснен из-под детали во время сборки из-за смещения или медленной затяжки. Проверьте плоскостность фланца и соблюдение последовательности затяжки крест-накрест.
Медленное выступание жидкости через микротрещины - возможно, герметик не полностью отвердел или на поверхности оставались остатки влаги. Обязательно дайте узлу 24 часа на полное отверждение перед работой на полную мощность.
Размазанный или прерывистый валик перед сборкой - признак чрезмерного давления при нанесении или движения детали. Наносите герметик спокойно, без торопливости, и немедленно собирайте узел.
Если течь обнаружена, не пытайтесь нанести герметик поверх существующего слоя: полностью разберите узел, удалите старый герметик, подготовьте поверхности заново и повторите нанесение и сборку.
Формирователь прокладок и область применения герметика
Анаэробный герметик часто называют формирователем прокладок, потому что он создает полимерную прокладку прямо в месте соединения, заменяя необходимость в готовой резиновой или картонной детали.
Преимущество такого подхода - отсутствие необходимости в точных размерах и поиске запчастей; недостаток - невозможность быстро отремонтировать узел без полной переподготовки поверхностей.
Формирователь прокладок используется в следующих областях:
Двигателестроение - герметизация гбц, картеров, поддонов масла, когда требуется предсказуемое отверждение и стойкость к масляным средам и температурным скачкам.
Гидропередачи и гидроцилиндры - герметизация фланцев в условиях высокого давления и вибрации; герметик работает при давлении до нескольких десятков МПа.
Трубопроводные системы - замена традиционных паронитовых или резиновых прокладок в соединениях, где требуется надежная герметизация при вибрации.
Системы охлаждения и отопления - герметизация фланцевых переходов в условиях цикличного нагрева и охлаждения.
Выбор между герметиком-формирователем и готовой прокладкой зависит от типа соединения, требований к температуре, давлению и периодичности обслуживания. Для стационарных узлов с редким демонтажом герметик предпочтительнее; для разборных систем, которые часто перестраиваются, традиционная прокладка может быть удобнее.
Часто задаваемые вопросы
Почему герметик течет, если я нанес его правильно?
Течь может быть вызвана остатками влаги на поверхности фланца перед нанесением, недостаточным контактным давлением во время затяжки или смещением деталей при сборке. Проверьте, полностью ли вы высушили поверхности после обезжиривания и соблюдали ли равномерность затяжки крест-накрест. Если поверхность нержавеющей стали, убедитесь, что применили активатор.
Сколько времени нужно ждать перед запуском узла под нагрузку?
Узел может работать при пониженных нагрузках примерно через 1 час после сборки, но полное отверждение и максимальная герметичность достигаются за 24 часа. Не пускайте узел на полную мощность до полного отверждения герметика, особенно если требуется работа при повышенном давлении или температуре.
Может ли герметик использоваться для гбц на холодном двигателе?
Да, герметик-формирователь прокладок работает и при низких температурах, но отверждение замедляется. Если требуется ускорение отверждения в холодных условиях, используйте активатор. После холодного пуска дайте двигателю поработать на холостых оборотах 5–10 минут, чтобы герметик достаточно прогрелся и полностью схватился.
Как удалить старый герметик при повторной сборке?
Используйте пластиковый скребок, безворсовую тряпку и растворитель (уайт-спирит или ацетон). Удаляйте герметик тщательно, так как остатки нарушат адгезию нового слоя. После удаления обязательно обезжирьте поверхность повторно и дайте ей полностью высохнуть перед нанесением нового герметика.
Совместим ли анаэробный герметик с минеральным маслом и охлаждающей жидкостью?
Да, большинство анаэробных герметиков совместимы с минеральными маслами, трансмиссионными жидкостями и водоэтиленгликолевыми охлаждающими жидкостями. Однако перед выбором герметика проверьте техническую спецификацию на предмет совместимости с конкретной средой в вашем узле.
Нужно ли применять активатор на обычной стали?
Обычная углеродистая сталь содержит достаточно ионов для отверждения анаэробного герметика без дополнительного активатора. Активатор требуется для пассивных металлов (нержавеющей стали, хромированных поверхностей, алюминия), где поверхность окислена и не содержит активных ионов.
Заключение
Замена прокладки фланца анаэробным герметиком - это надежный и практичный способ герметизации жестких металлических соединений при условии соблюдения технологии. Ключевые этапы - тщательная подготовка поверхностей, правильное нанесение тонкого валика с полным перекрытием болтовых отверстий, быстрая сборка узла и терпеливое ожидание полного отверждения в течение 24 часов. Герметик работает в условиях вибрации, перепадов температур и при различных рабочих давлениях, что делает его предпочтительным материалом для двигателей, гидросистем и трубопроводов.
Следующий шаг - выбрать герметик, соответствующий вашему применению: для стандартных стальных фланцев без особых требований подойдет универсальный состав, а для нержавеющей стали или низких температур учтите наличие активатора в комплекте. После каждого применения ведите учет времени отверждения и условий работы, чтобы при необходимости повторить процесс с учетом полученного опыта.