На производстве, где упаковка и маркировка продукции - критичные этапы технологического процесса, выбор смазки становится вопросом не только надежности оборудования, но и безопасности готового товара. Современные упаковочные линии и этикеровочные машины работают с интенсивными нагрузками, перепадами температур и требуют точного соответствия требованиям санитарии.
Основной вызов для закупщика и инженера - разобраться, какая пищевая смазка действительно безопасна, какие стандарты гарантируют это безопасность, и как подойти к подбору материала с научной точки зрения. Статья раскрывает технические требования, стандарты допусков (NSF H1, H2, ISO 21469) и систему выбора смазки на основе анализа условий эксплуатации, а не только названия оборудования.
Роль пищевого допуска в системе управления качеством
Допуск NSF (National Sanitation Foundation) появился в системе управления безопасностью пищевых производств именно как инструмент для подтверждения того, что материал прошел контроль и может находиться в заводском окружении без риска контаминации.
NSF H1 - это именно допуск для смазочных материалов, которые могут иметь случайный контакт с пищей, в то время как H2 применяют там, где контакт исключен конструктивно.
Важный момент: NSF H1 не означает прямое нанесение смазки на продукт. Это допуск для ситуаций, когда капля смазки может упасть со скользящей поверхности или подвижного соединения во время техобслуживания, а затем быть удалена стандартной процедурой санитарной очистки линии. Предельный уровень случайного попадания смазочного материала в пищу составляет 10 мг на 1 кг продукта - этот параметр устанавливает стандарт и является контрольной точкой при аудите ХАССП.
Однако просто наличие маркировки «пищевая» на этикетке не гарантирует соответствие NSF H1 или ISO 21469. Закупщику следует проверять официальный реестр NSF White Book, запрашивать сертификат и техническую документацию. На российском рынке дополнительно требуется соответствие техническому регламенту ТР ТС 030/2012 и наличие декларации о соответствии.
Технические параметры и стандарты выбора пищевой смазки
Выбор материала начинается с определения критических контрольных точек по системе ХАССП, затем анализируется режим работы узла.
Параметры, которые должны быть указаны в технической карточке смазки:
Класс вязкости и NLGI для пластичных смазок (например, NLGI 2 для общих применений, NLGI 0 или 1 для узлов с высокой скоростью).
Диапазон рабочих температур: минимальная температура холодного пуска и максимальная температура длительной работы.
Тип базового масла: высокоочищенное минеральное масло, полиальфаолефин (PAO), синтетическое углеводородное или силиконовое масло.
Адгезия (способность смазки удерживаться на смазываемой поверхности) - особенно важна для вертикальных и наклонных узлов упаковочного оборудования.
Совместимость с материалами оборудования: резинотехнические изделия, пластики, лакокрасочные покрытия.
Стандарты, на которые следует ориентироваться: ISO 21469 (микробиологическая безопасность смазочных материалов для пищевой промышленности), NSF H1 или FDA 21 CFR 178.3570 для допуска на контактные узлы. При закупке важно проверить эти стандарты в документе TDS или в сертификате производителя.
Выбор смазки для упаковочного оборудования: анализ по узлам
На упаковочных линиях смазка требуется в разных точках: направляющие рам, шнеки пневматических прижимов, ленточные приводы, цепные передачи, направляющие штоков и подвижные соединения механизма расположения и прижима упаковки.
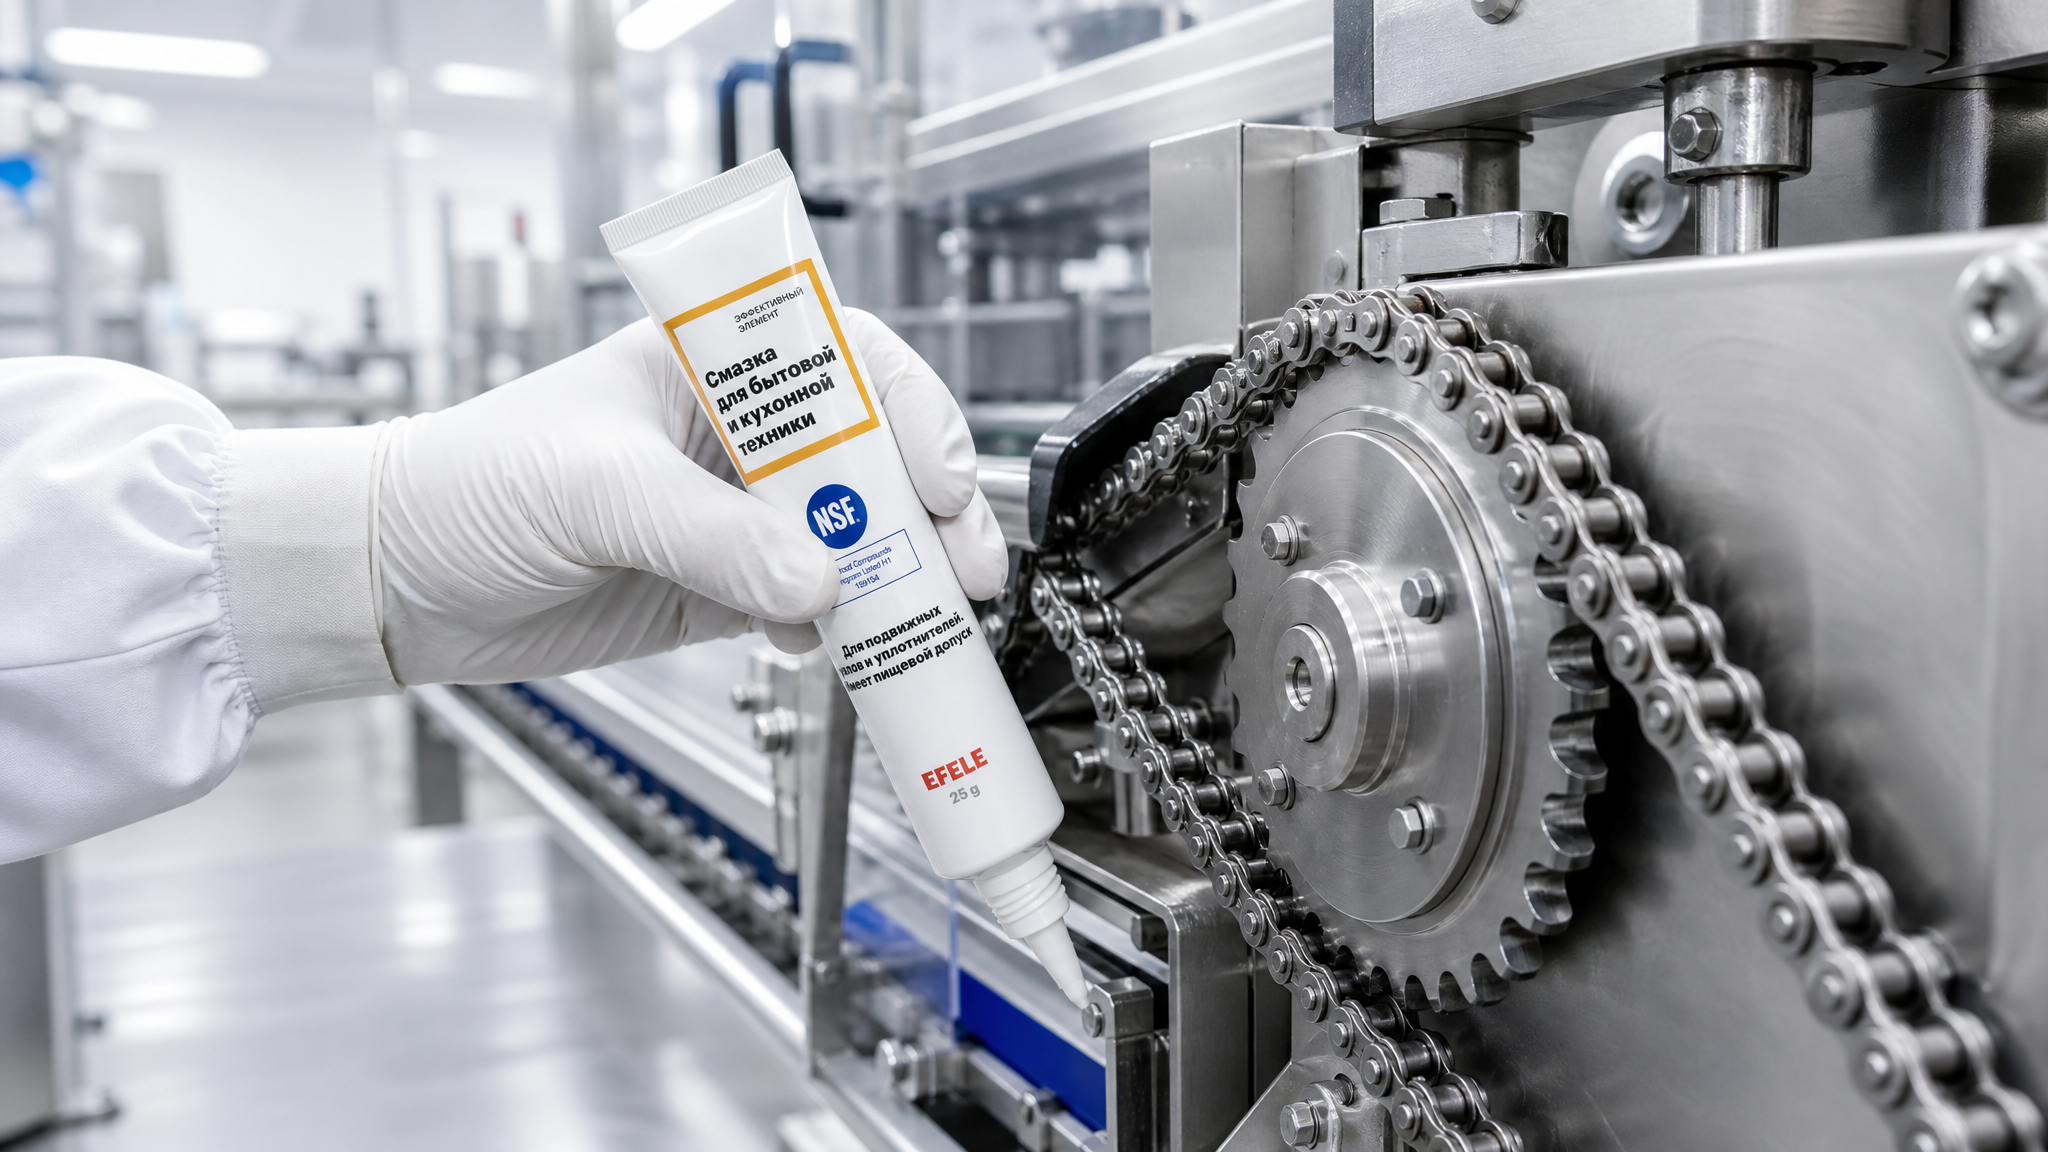
Для направляющих и скольжения по направляющим (узлы среднего давления, умеренные температуры) подходят пластичные смазки с NLGI 2 на основе PAO или высокоочищенных минеральных масел, с адгезией, достаточной чтобы не вымываться при контакте с влагой или паром, но и не создавать избыточного сопротивления. Для термочувствительных и химически активных сред упаковочного оборудования (например, участки с озонированием, УФ-обработкой или близостью к полимерным материалам) рекомендуется термо- и химстойкая смазка, которая устойчива к окислению при температурах до 120-150 °C и не разлагается под действием активных веществ. Такие смазки обеспечивают надежное смазывание узлов, где возможно вымывание обычной пластичной смазки или ее деградация под влиянием температуры.
Для редукторов и зубчатых передач в упаковочном оборудовании, работающих с повышенными нагрузками и скоростями, используют трансмиссионные масла пищевого допуска. Эти масла обладают противозадирными присадками, защищающими от микроповреждений зубьев при высоких нагрузках. Класс вязкости подбирается в зависимости от скорости вращения: для медленных редукторов (менее 100 об/мин) обычно применяют масла класса ISO VG 150–220, для более скоростных узлов - ISO VG 32–68.
Выбор смазки для этикеровочного оборудования и особенности ее применения
Этикеровочные машины включают механизмы захвата и подачи этикетки, ролики натяжения ленты, направляющие подвижных частей.
Особенность этикеровочного оборудования - часто высокая скорость работы и малые зазоры в узлах, где смазка должна обеспечивать плавное движение без перекоса. Здесь критична адгезия: смазка должна держаться на поверхности, а не стекать вниз или вымываться во время очистки оборудования.
Для большинства узлов этикеровочных машин применяют пластичные смазки с пищевым допуском NLGI 1 или NLGI 2, в зависимости от скорости. Силиконовые смазки особенно популярны в этикеровочных лониях благодаря своим смачивающим свойствам и стабильности при перепадах температур. Силиконовые смазки хорошо выдерживают контакт с полимерными материалами, не разбухают резинотехнические изделия и обеспечивают минимальное трение в узлах высокой скорости.
Для зон на этикеровочной машине, где контакт смазки с этикеткой или клеем исключен конструктивно (например, внутренние подшипники редуктора, закрытые узлы), могут применяться смазки категории H2, то есть без пищевого допуска, если это подтверждено анализом ХАССП. Однако на практике многие операторы предпочитают использовать единую пищевую смазку для всех узлов, чтобы исключить риск смешения и перепутывания материалов.
Совет инженера: система управления смазками на производстве
На пищевом предприятии, где работают упаковочные и этикеровочные линии, важно внедрить систему, которая предотвращает смешение пищевых и непищевых смазок.
Такая система включает: цветовую маркировку емкостей и шприцев, отдельное хранилище для пищевых материалов, ведомость по каждому узлу оборудования с указанием допуска и марки материала, регулярный аудит соответствия.
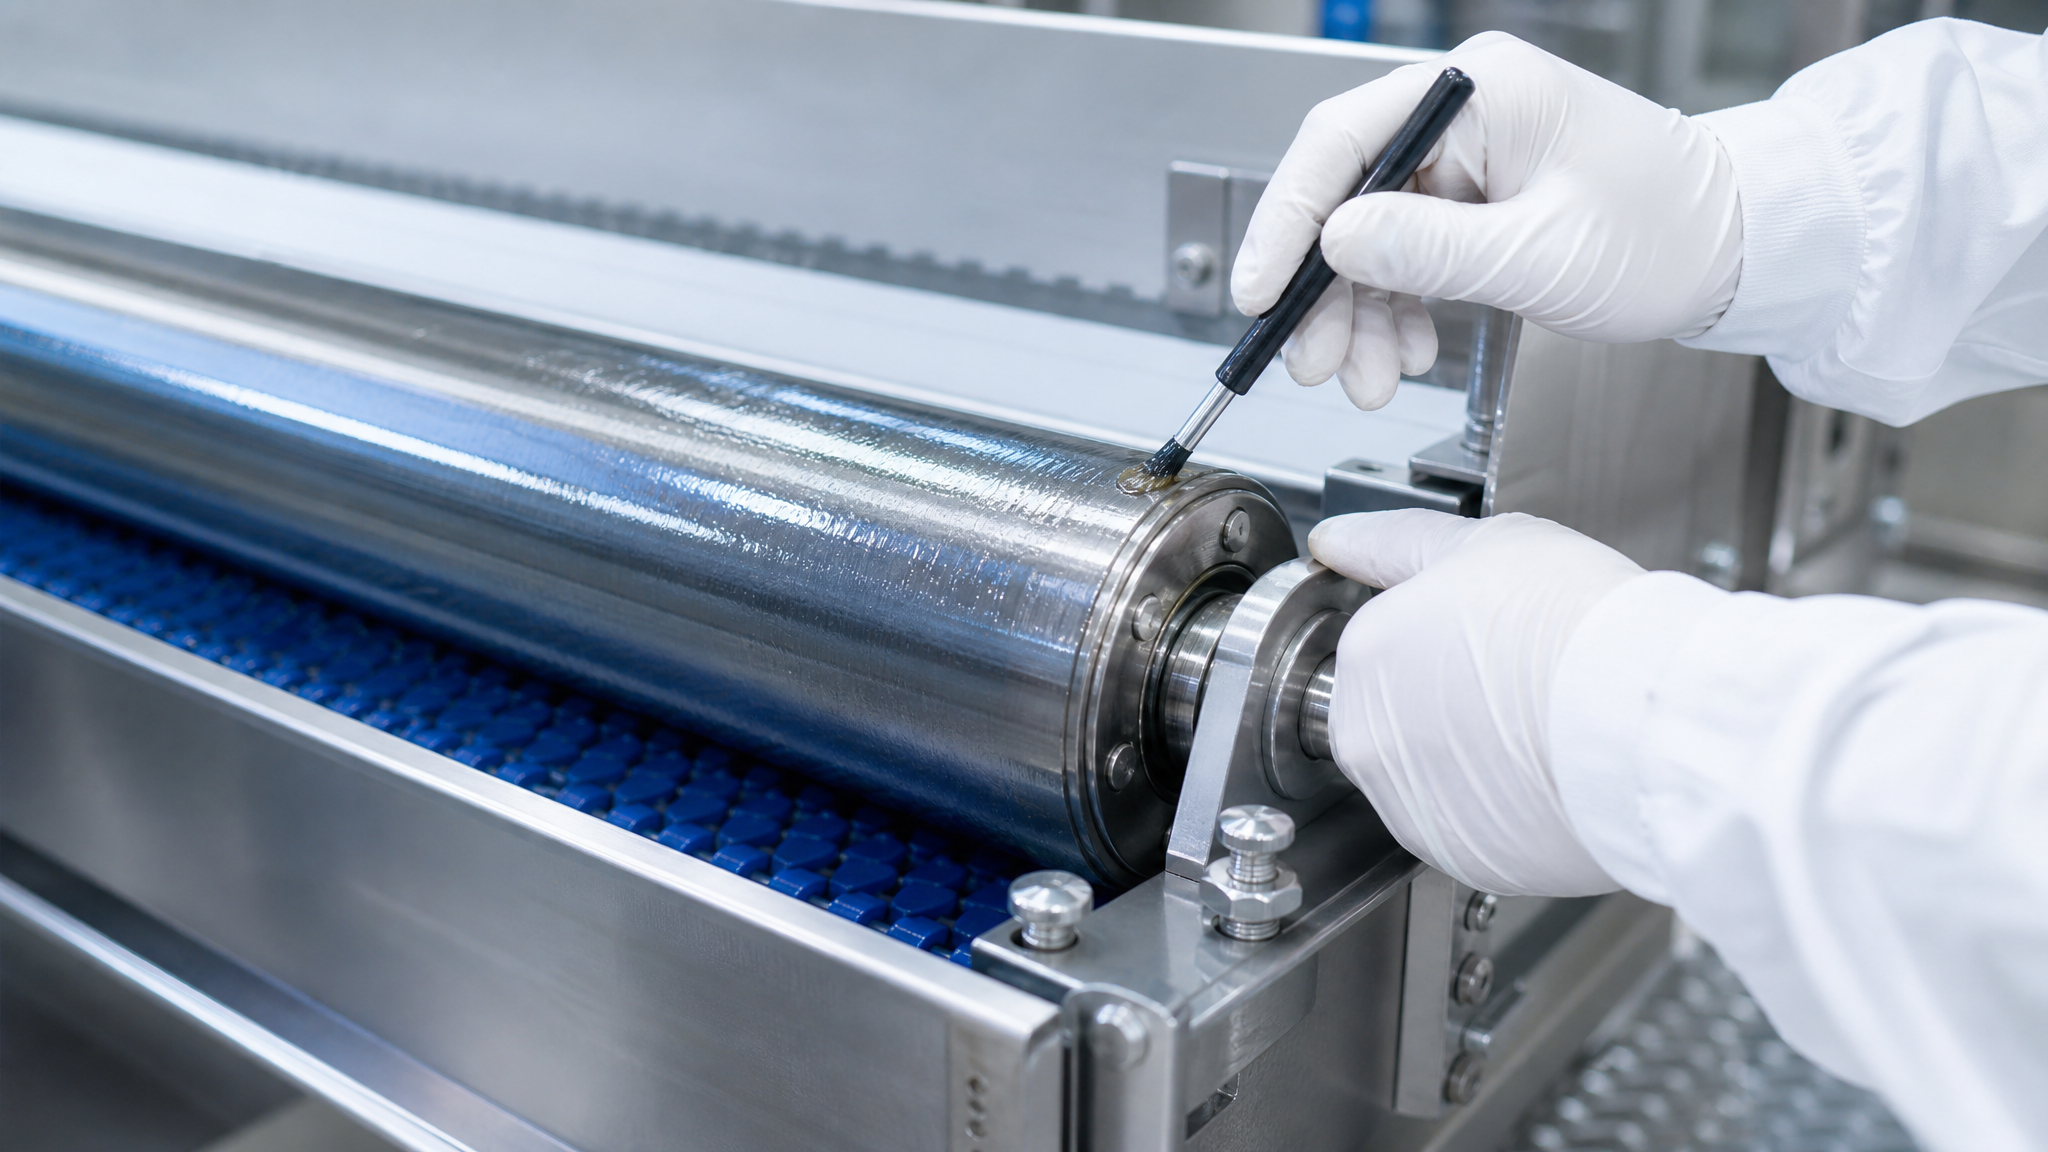
Для смазывания подвижных узлов оборудования, где возможен случайный контакт с пищей или упаковкой, важно выбирать материалы, которые проверены и понятны с точки зрения документации. На крупных производствах применяют силиконовые смазки с пищевым допуском для механизмов захвата и подачи, универсальные PAO-смазки для направляющих, а для редукторов и трансмиссий - специализированные трансмиссионные масла. Такой подход создает буфер безопасности: каждый материал выбран под конкретные условия, документирован, и его свойства известны операторам.
Замена или дополнение стандартной смазки без проверки документов и допусков - риск. Если производитель оборудования рекомендует конкретный материал с NSF H1, замена на другой продукт требует проверки совместимости и переподтверждения безопасности в рамках ХАССП.
Четыре документа, которые должны быть при закупке пищевой смазки
Перед подписанием контракта на поставку пищевой смазки для упаковочного или этикеровочного оборудования закупщик должен запросить и получить:
1. Сертификат NSF или запись в NSF White Book - это официальный документ, подтверждающий, что материал прошел проверку NSF и может применяться в пищевом производстве. Сертификат содержит категорию допуска (H1, H2 или 3H), номер реестра и срок действия.
2. Техдокумент TDS (Technical Data Sheet) - выписка с основными параметрами: класс вязкости, NLGI, температурный диапазон, адгезия, окисляемость, совместимость с материалами. TDS должен быть переведен на русский или быть доступен на английском.
3. Паспорт безопасности SDS (Safety Data Sheet) на русском языке или в соответствии с требованиями ТР ТС 032/2013 - документ о составе, опасности, правилах хранения и действиях при аварийных ситуациях.
4. Декларация о соответствии требованиям ТР ТС 030/2012 (технический регламент о требованиях к материалам и изделиям, контактирующим с пищевыми продуктами) - подтверждает, что продукт соответствует российскому законодательству и может быть использован на территории России.
Отсутствие хотя бы одного из этих документов - повод отложить закупку и запросить их у поставщика или производителя. При поступлении документов рекомендуется передать их инженеру безопасности пищевого производства для анализа совместимости с текущей системой ХАССП.
Часто задаваемые вопросы
Чем отличается пищевая смазка с пищевым допуском от обычной смазки?
Пищевая смазка с допуском NSF H1 или ISO 21469 прошла микробиологическое тестирование и проверку на безопасность состава при случайном контакте с продуктом. Обычная смазка не имеет таких гарантий и может содержать вещества, которые при попадании в пищу представляют риск. Допуск подтверждается сертификатом, а обычная смазка - просто маркировкой.
Подходит ли пищевая силиконовая смазка для всех узлов упаковочного оборудования?
Силиконовые смазки хороши для узлов высокой скорости и мест, где важна совместимость с полимерами. Однако для редукторов и зубчатых передач с высокими нагрузками нужны противозадирные свойства, которые силикон не гарантирует. Для каждого узла выбор определяется условиями работы, а не названием смазки. Всегда проверяйте рекомендации производителя оборудования.
Может ли смазка для хлебопекарного оборудования использоваться на этикеровочной линии?
Может, если совпадают условия работы узла (температура, нагрузка, скорость) и подтвержден нужный допуск (NSF H1, H2 или другой). Тип оборудования сам по себе это не гарантирует. Всегда сверяйте технические параметры и режимы работы перед использованием материала на новом оборудовании.
Как часто нужно менять пищевую смазку на упаковочном оборудовании?
Периодичность замены зависит от интенсивности работы, условий окружающей среды и состояния смазки. На большинстве современных автоматических линий рекомендуется ежемесячный осмотр узлов, проверка консистенции и цвета смазки, а полная замена - раз в полугодие или при загрязнении. График должен быть установлен в плане техническою обслуживания оборудования.
Что означает NSF H1 и почему это важно для пищевого производства?
NSF H1 - это допуск для смазочных материалов, которые могут иметь случайный контакт с пищей. Важно, потому что подтверждает, что состав проверен на безопасность и предельный уровень попадания смазки в продукт не превышает 10 мг на 1 кг. Это дает производству документальную базу для соответствия требованиям санитарии и ХАССП.
Заключение
Комплексное обслуживание упаковочного и этикеровочного оборудования на пищевом предприятии невозможно без правильного выбора пищевой смазки. Это не вопрос маркетинга, а требование санитарии, качества продукции и ответственности перед потребителем.
Путь к выбору простой: начните с анализа режима работы каждого узла (температура, нагрузка, скорость, риск контакта с продуктом), определите, требуется ли допуск NSF H1 или H2, затем запросите у поставщика четыре документа (сертификат NSF, TDS, SDS и декларацию о соответствии). Убедитесь в совместимости материала с параметрами оборудования, внедрите систему маркировки и хранения, чтобы исключить смешение пищевых и непищевых смазок. При соблюдении этих правил риск контаминации минимален, оборудование работает надежно, а производство остается в соответствии с техрегламентом.