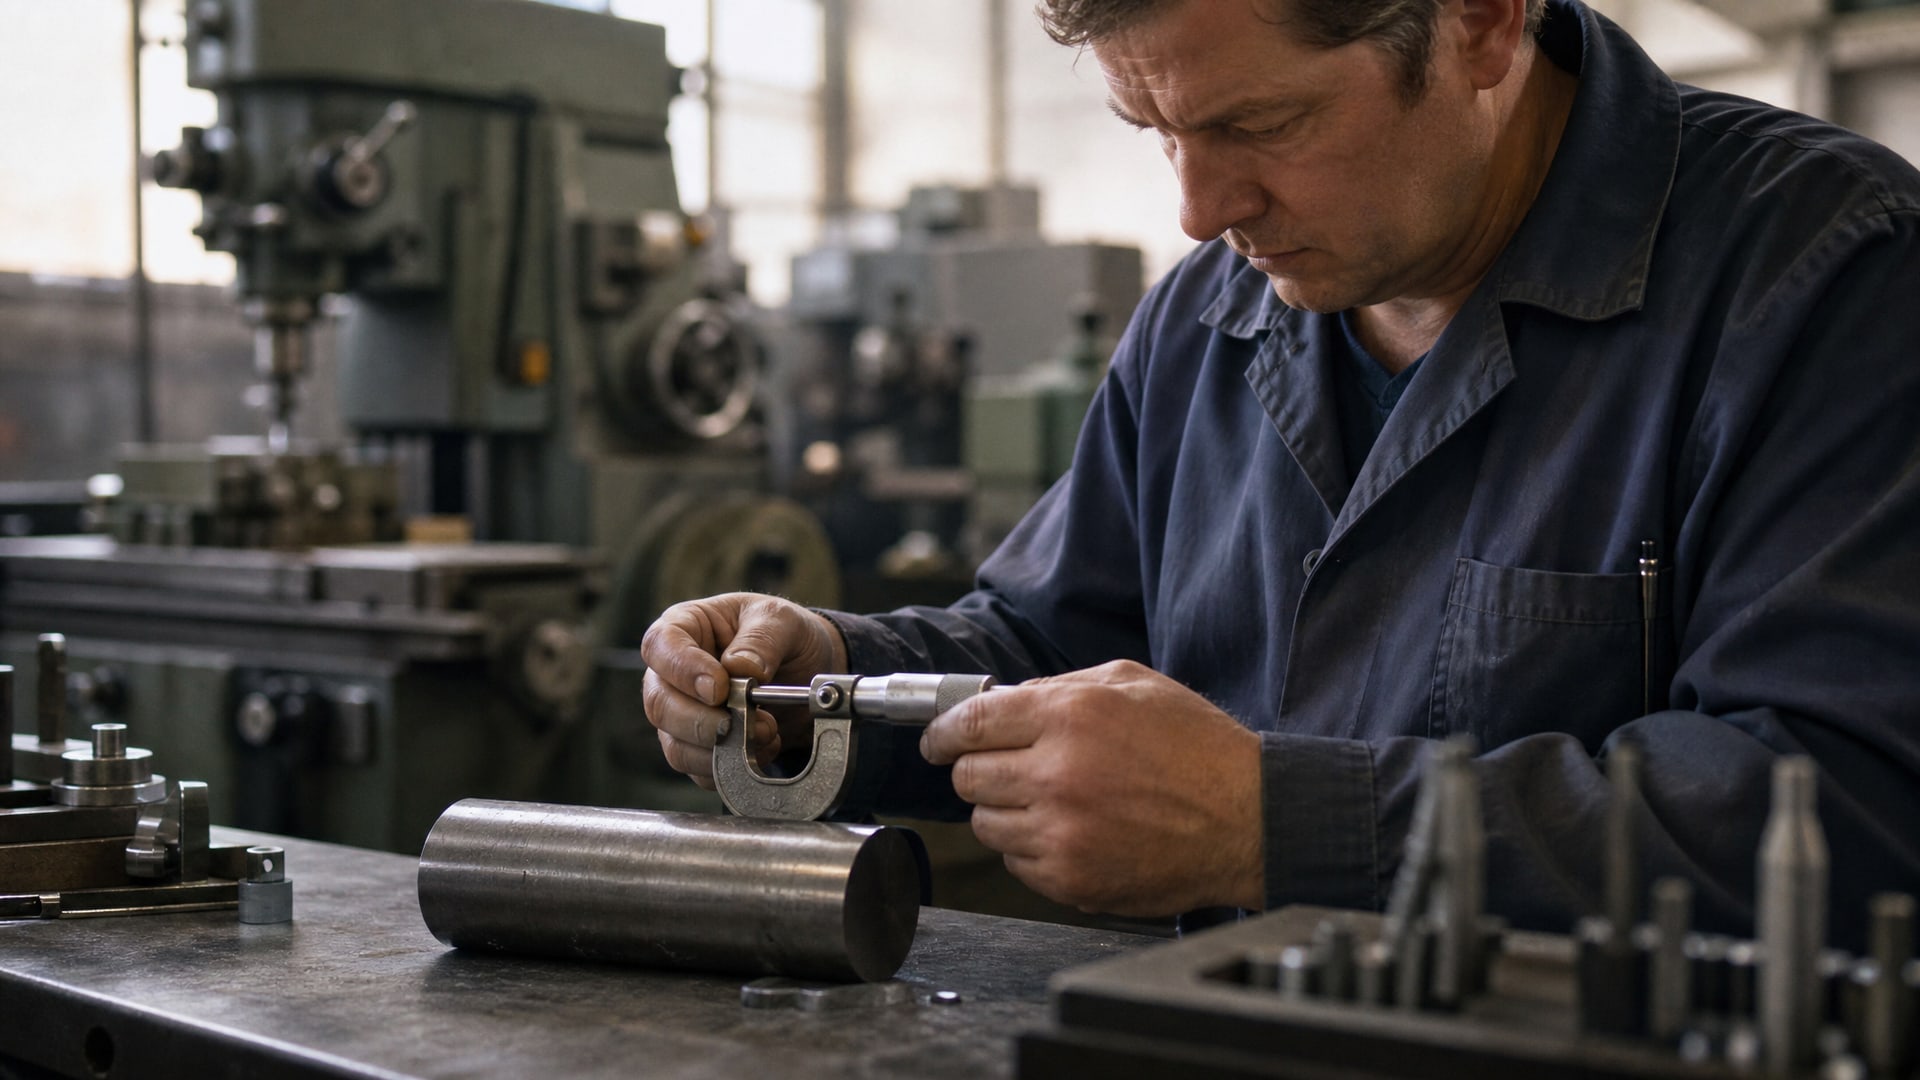
Измерение толщины покрытия на цилиндрических деталях - задача, требующая понимания возможностей и ограничений измерительного инструмента. Микрометр часто рассматривают как универсальный способ контроля, однако его точность на криволинейных поверхностях зависит не только от класса инструмента, но и от методики применения, геометрии детали и типа самого покрытия. Специалистам, инженерам и закупщикам важно знать: когда микрометр действительно дает результат, где его точность падает, и какие альтернативы работают эффективнее. Статья разбирает практические проблемы измерения на цилиндрах, нормативные требования и современные подходы к неразрушающему контролю толщины покрытий.
Причины отклонений при измерении на цилиндрических поверхностях
Микрометр показывает плохую повторяемость на круглых деталях не потому, что инструмент неисправен, а потому, что цилиндрическая геометрия создает условия для геометрических искажений.
Если деталь имеет овальность или локальные вмятины, точка контакта микрометра может варьироваться, и каждое измерение дает разный результат. Нормативно это учитывается: в ГОСТ 6507-90 проверка микрометра типа МЗ выполняется по мерам с цилиндрическими измерительными поверхностями, установленными на расстоянии 2–3 мм от края измерительных поверхностей инструмента. Такое расположение минимизирует влияние краевых эффектов и неровностей на краях мер.
Для деталей с диаметром свыше 25–50 мм рекомендуется применять штатив для закрепления микрометра, чтобы исключить деформацию скобы от собственного веса и отклонения, вызванные деформацией рук оператора. Установка микрометра в штатив или хотя бы изоляция скобы от тепла рук существенно снижает погрешность, особенно при длительной серии измерений.
Овальность, конусность и локальные отклонения
Цилиндрические детали редко бывают идеально круглыми. Овальность (отклонение формы от окружности в одной плоскости) и конусность (изменение диаметра вдоль оси) заставляют оператора получать разные показания в зависимости от ориентации микрометра относительно детали. Поэтому для полной оценки размера обычно рекомендуют проводить несколько измерений в разных сечениях (вверху, внизу, по сторонам) и в разных плоскостях вдоль оси. Эта методика входит в стандартную практику контроля цилиндрических деталей и отражена в учебно-метрологических материалах.
Если проверяется диаметр покрытого цилиндра (например, после нанесения антифрикционного слоя), то овальность или неравномерность самого покрытия дополнительно усложняет картину, потому что микрометр будет давать результаты, отражающие как геометрию основы, так и локальные утолщения или истончения слоя.
Допуск и погрешность: что говорит ГОСТ и практика
Погрешность микрометра - не статичная величина.
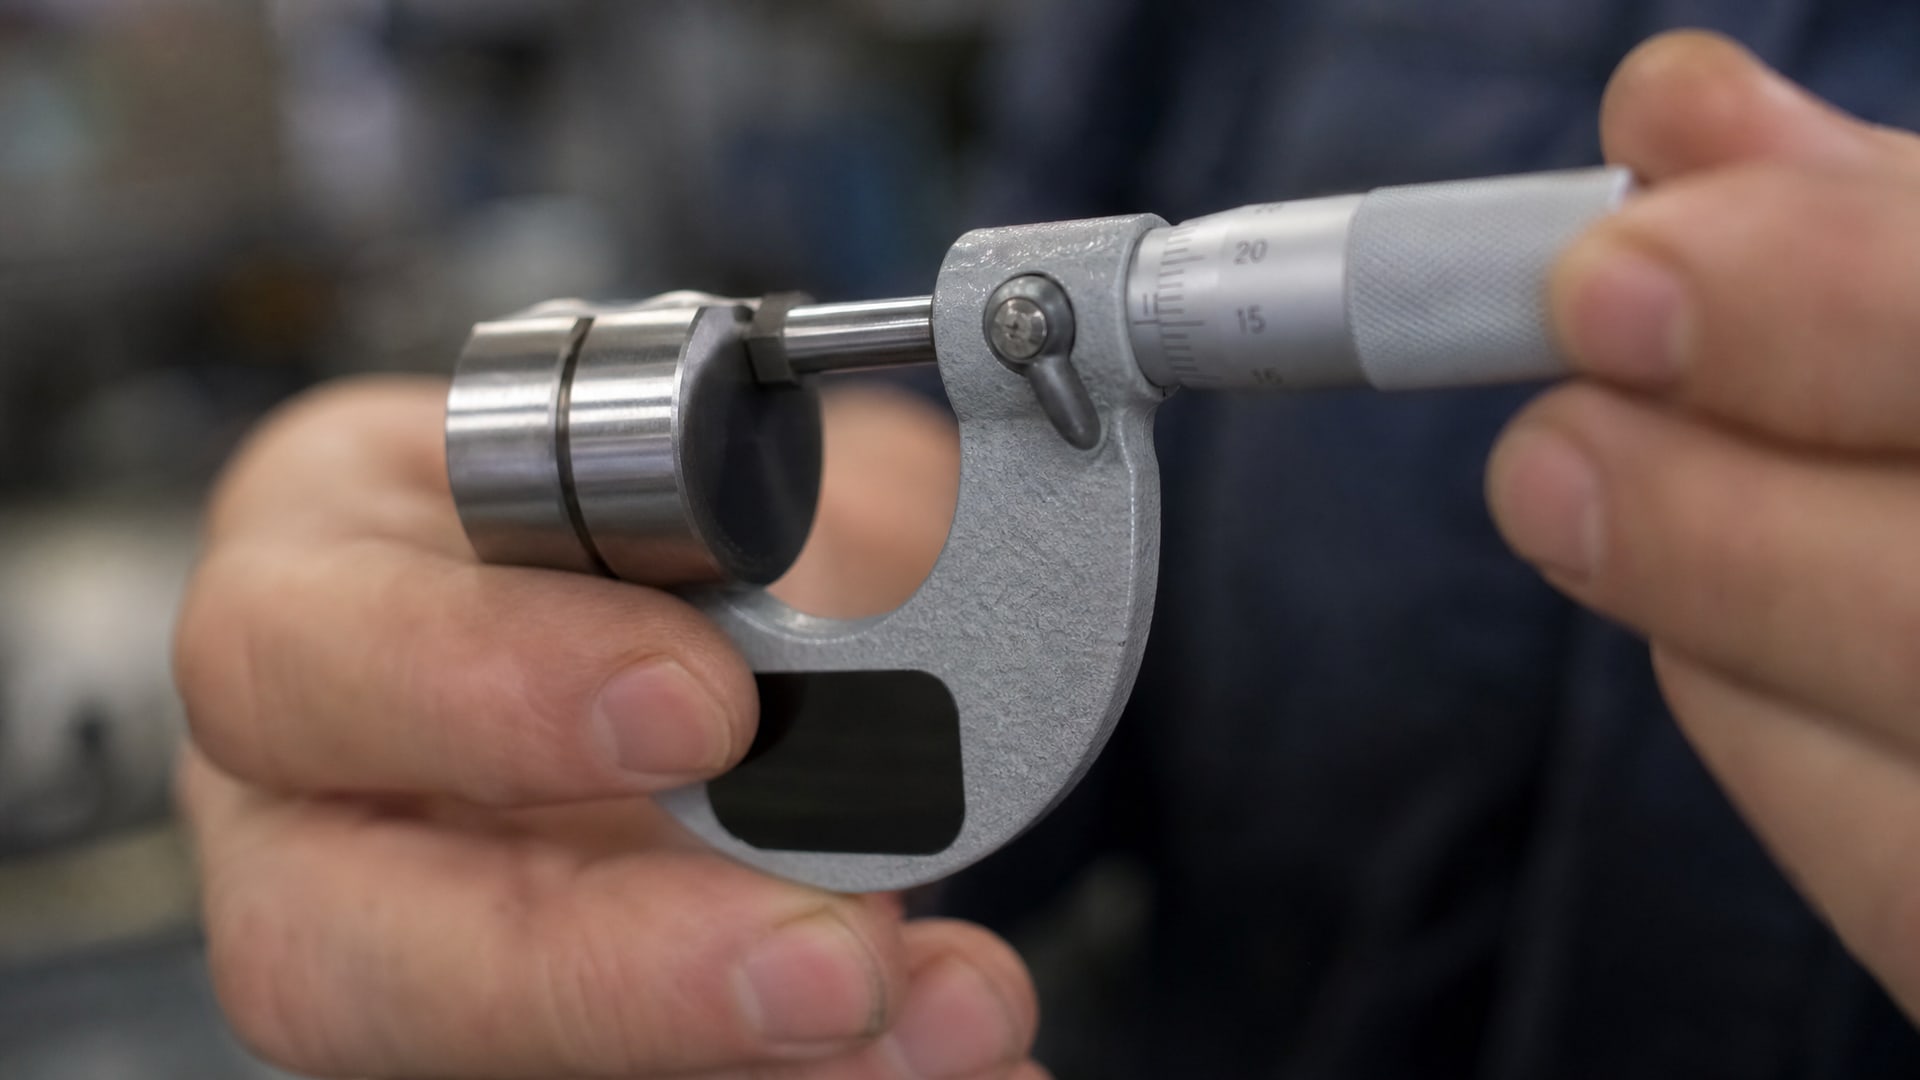
Она зависит от диапазона измеряемых размеров, класса точности инструмента, его состояния и условий работы.
| Диапазон измерений | Типовая допускаемая погрешность |
|---|
| 0–25 мм | 2–4 мкм |
| 25–50 мм | 2–4 мкм |
| 50–75 мм | 3–5 мкм |
| 300–600 мм | 6–10 мкм |
Однако эти цифры отражают инструментальную точность при идеальных условиях. В реальной практике суммарная погрешность, включающая калибровку микрометра, износ измерительных поверхностей, силу прижатия, температурные отклонения, отклонение от параллельности контактирующих поверхностей, изгиб скобы и ошибку оператора при отсчете, может составлять от 5 до 50 мкм в зависимости от типоразмера.
Влияние факторов на итоговую точность
Калибровка - первый шаг. Перед серией измерений микрометр проверяют по концевым мерам длины или мерам с цилиндрическими поверхностями. Если нулевая отметка смещена, все последующие результаты будут систематически занижены или завышены. Это легко исправить, но важно не забывать.
Температура. Микрометр и деталь должны находиться в одинаковых температурных условиях. Если инструмент нагрелся от рук оператора, а деталь лежит на прохладном столе, тепловое расширение скобы внесет дополнительную ошибку. Для работы в условиях, где нужна максимальная точность, рекомендуют выдерживать инструмент и деталь при комнатной температуре перед измерением.
Усилие прижима. Чрезмерное усилие вызывает деформацию как детали, так и микрометра, и ошибка вырастает. Правильно использовать трещотку: она срабатывает при определенном крутящем моменте (обычно достаточно 3–4 срабатываний), гарантируя воспроизводимое, минимально необходимое усилие. Попытка «убедиться» в результате, переведя рукоятку в силовом режиме, только ухудшит воспроизводимость.
Чистота поверхностей. Пыль, окислы и загрязнения на измерительных поверхностях микрометра или на детали создают зазоры и вносят ошибку. Перед измерением обе поверхности протирают чистой мягкой тканью или используют растворитель для удаления масляной пленки.
Методы контроля толщины покрытия: когда микрометр не подходит
Методы контроля толщины покрытия делятся на две группы: разрушающие (микрометр в комбинации с размеривающим устройством после снятия слоя) и неразрушающие (толщиномеры, сохраняющие целостность изделия).
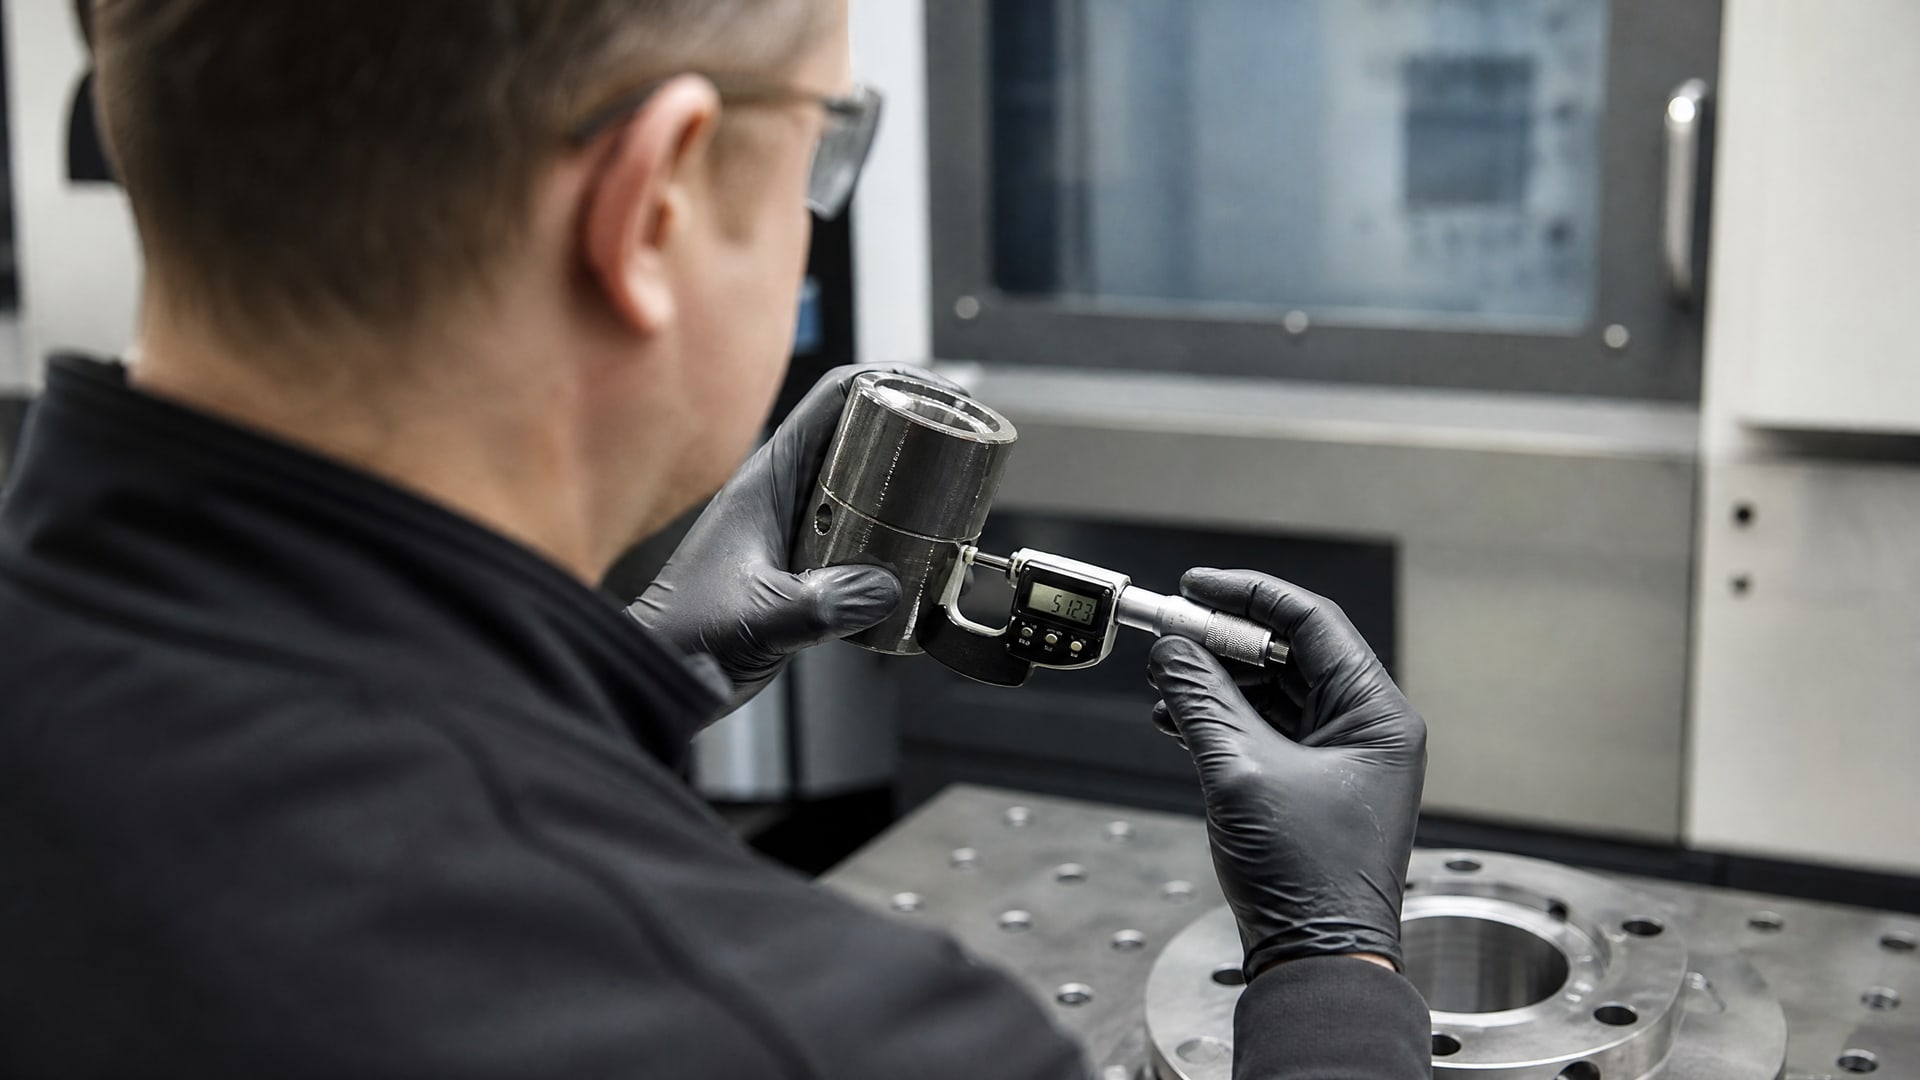
Для контроля толщины лакокрасочных покрытий микрометр практически не применяется, потому что слой часто мягкий и может быть поврежден или смещен контактом с микрометром. Вместо этого используют специализированные толщиномеры: электромагнитные (для ферромагнитных основ), вихретоковые (для немагнитных металлов) и ультразвуковые (для многослойных систем и композитов). Эти приборы дают непосредственное показание толщины в микронах или миллиметрах и позволяют контролировать покрытие прямо на готовом изделии, не разрушая его.
Неразрушающий контроль толщины покрытий
Неразрушающий контроль толщины покрытий - требование большинства промышленных стандартов и внутренних спецификаций. Преимущества очевидны: изделие остается целым, контроль быстрый, результат получают в точке, где его нужно, и можно проверить сотни точек на одной детали.
Магнитные толщиномеры работают на ферромагнитных материалах (сталь, чугун). Принцип основан на притяжении магнитного зонда к основе; толщина покрытия оценивается по силе этого притяжения. Точность типично ±5–10 мкм при хороших условиях.
Вихретоковые приборы применяют на цветных металлах (алюминий, медь, титан). Датчик генерирует высокочастотное магнитное поле, и на основе изменения его сопротивления вычисляется толщина изоляционного слоя (покрытия). Точность аналогична магнитным, но требует немного большего расстояния датчика от поверхности.
Ультразвуковые толщиномеры универсальны: работают на любых материалах, включая композиты и многослойные системы. Зонд посылает ультразвуковой импульс, который отражается от границ слоев, и по времени прихода импульса вычисляется толщина. Минус: требуют контактного геля и калибровки.
Когда все же берут микрометр
Микрометр применяют в разрушающих методах контроля толщины покрытия, когда образец или деталь специально срезается или снимается покрытие, и затем измеряют размер основания и основы с покрытием, вычисляя толщину как разность. Это дает высокую точность, но требует разрушения объекта. Используется в лабораторных условиях, на контрольных образцах или на отдельных пробах, отобранных со строительной площадки или производственной линии.
Техника правильного измерения на цилиндрических поверхностях
Чтобы получить надежный результат, необходимо придерживаться последовательности действий:
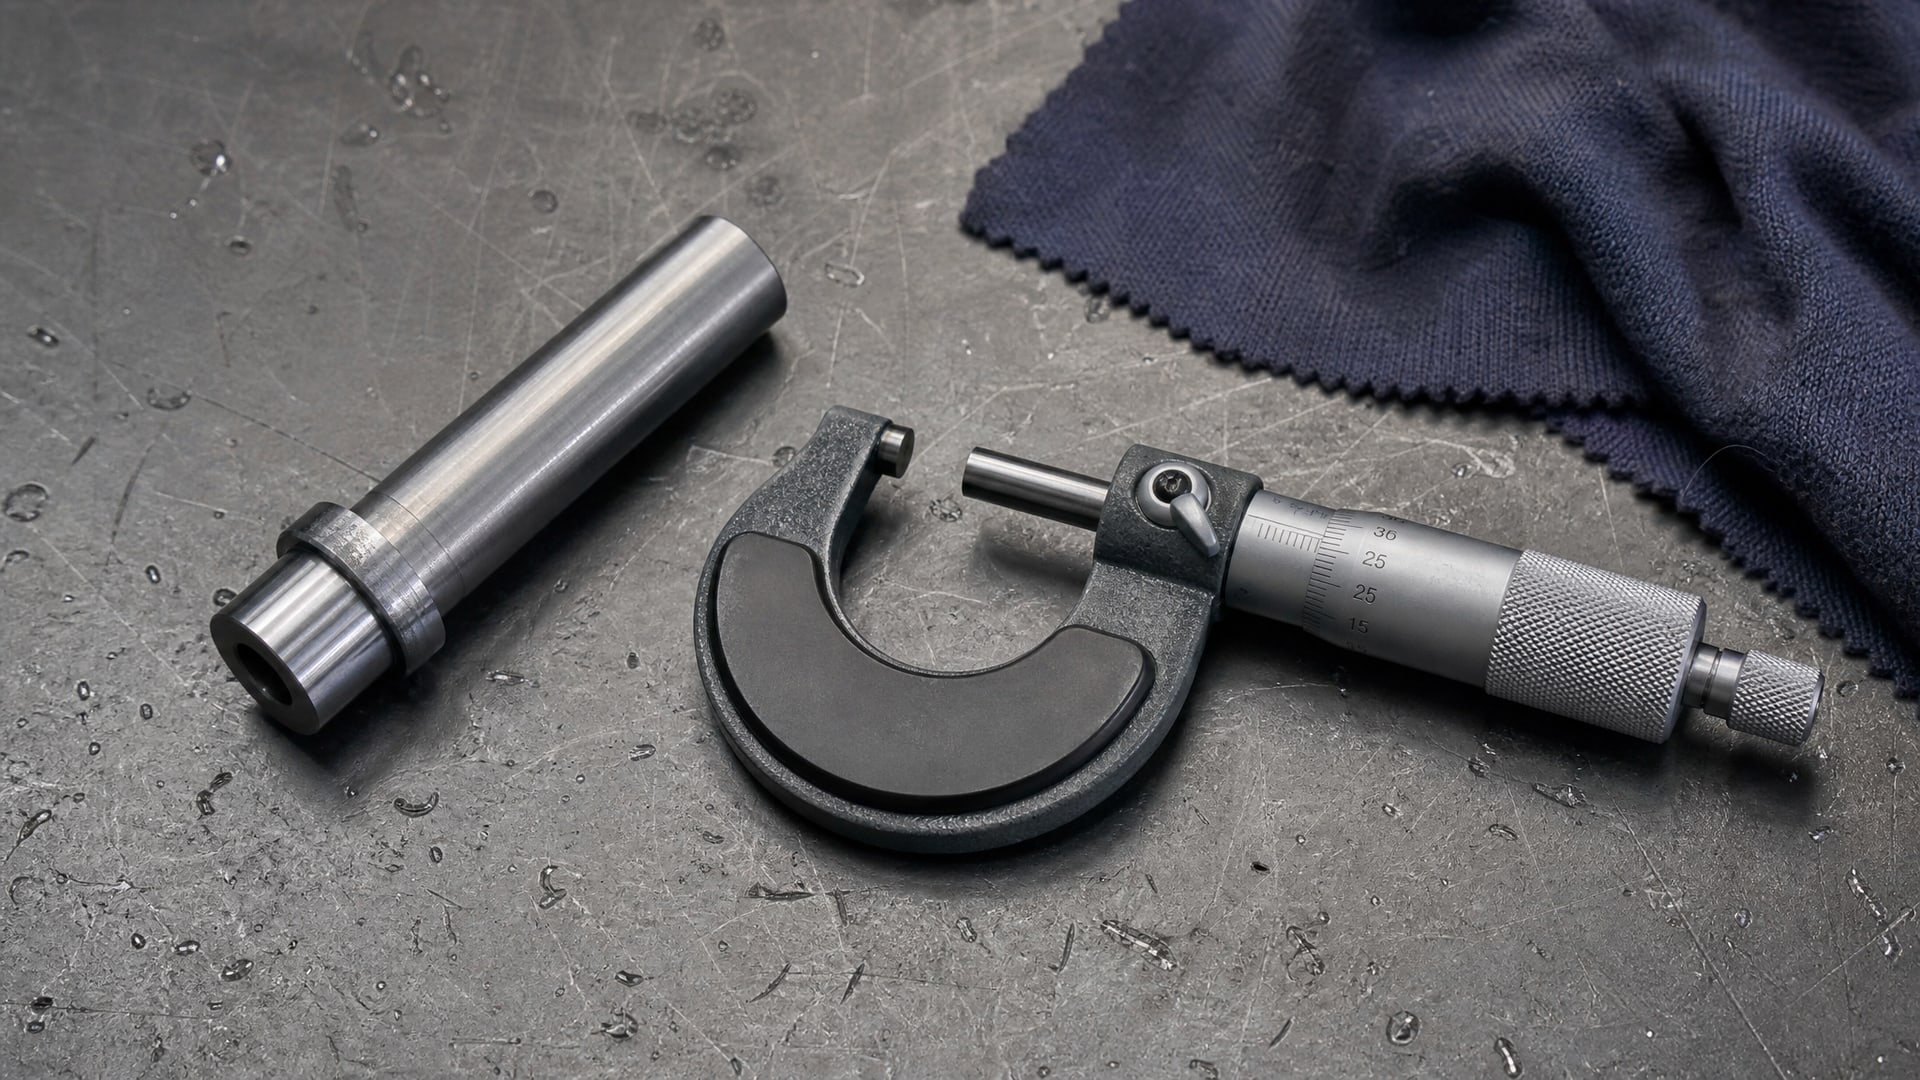
1. Подготовка инструмента и детали. Проверить калибровку микрометра по известной мере. Убедиться, что нулевая отметка совпадает. Протереть микрометр и деталь чистой тканью, удалить жировую пленку.
2. Температурное выравнивание. Дать инструменту и детали полежать в одинаковых условиях 15–30 минут, особенно если они только что принесены из соседнего помещения.
3. Позиционирование. Держать микрометр за скобу, не прижимая ее к телу. На цилиндре делать измерения в разных сечениях (минимум три плоскости) и разных высотах, чтобы выявить овальность или конусность.
4. Прижим через трещотку. После того как микрометр установлен на деталь, довести рукоятку до срабатывания трещотки. Обычно достаточно 3–4 щелчков. Не пытаться дожимать силой после трещотки.
5. Отсчет. На гладком микрометре отсчитывать значение по линейке и барабану. Убедиться, что линия отсчета совпадает с делением на барабане, а не находится между делениями.
6. Запись результатов. Записывать каждое измерение, включая номер сечения и ориентацию. Вычислить среднее значение и разброс; большой разброс указывает на проблемы с геометрией детали или техникой.
Для деталей от 25–50 мм и выше особенно полезно закреплять микрометр в штативе, чтобы исключить деформацию от собственного веса скобы.
Антифрикционные покрытия и контроль толщины на практике
На машиностроительных и сборочных предприятиях часто наносят антифрикционные покрытия для снижения трения и износа в узлах скольжения.
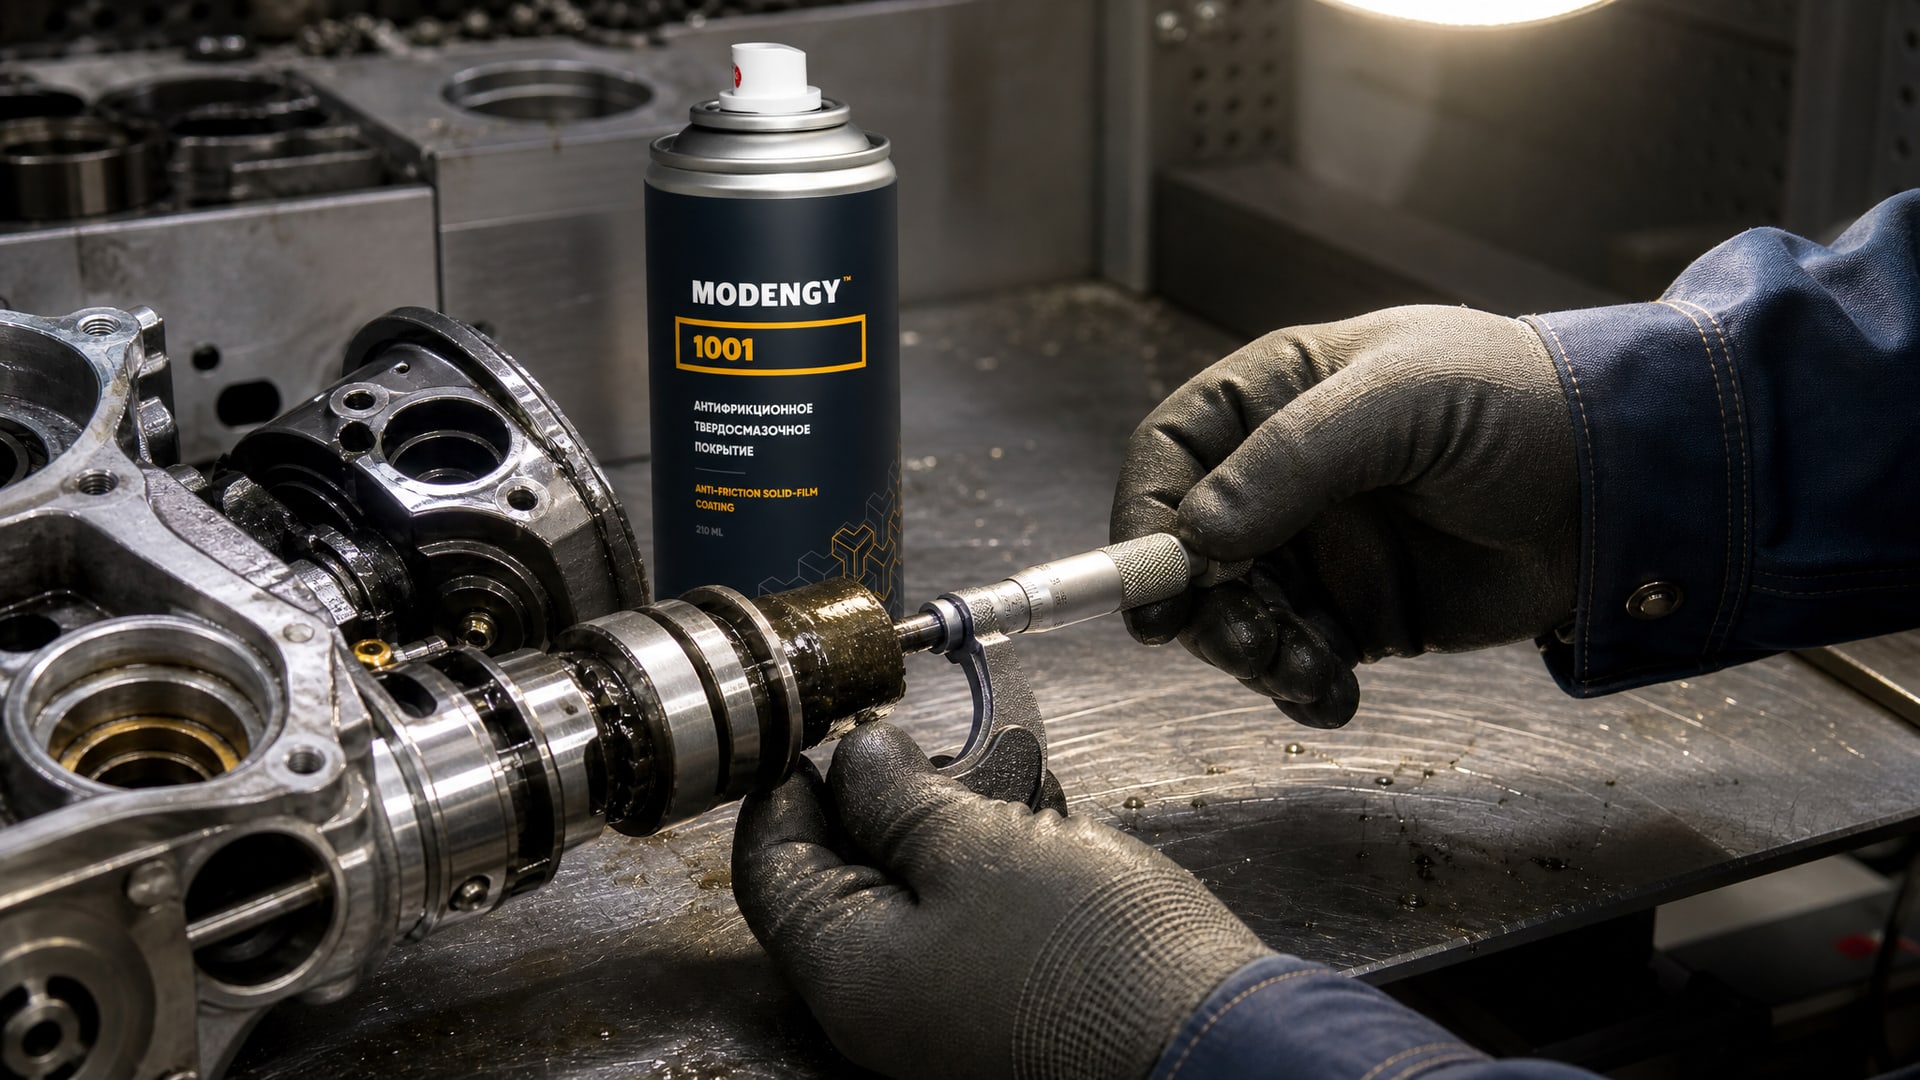
Для контроля толщины таких покрытий, если они наносятся на цилиндрические детали (штоки, валы, направляющие), принято использовать как разрушающие методы (микрометр на контрольных образцах или спилах), так и неразрушающие (вихретоковые толщиномеры для металлических основ или ультразвуковые для композитных).
Для контроля толщины антифрикционных покрытий, таких как MODENGY 1001, используются различные методы, включая неразрушающие. Вихретоковый толщиномер быстро и точно покажет толщину слоя прямо на детали, что критично при стремлении ускорить цикл выпуска без ущерба для качества. Если конструкция позволяет снять образец и провести лабораторный анализ, микрометр дает максимальную точность - порядка 0,01 мм и лучше.
Овальность и конусность цилиндра, на который нанесено покрытие, усложняют оценку толщины: в точках с максимальной и минимальной отметками диаметра слой может быть толще или тоньше из-за распределения наносимого материала. Поэтому при контроле антифрикционных покрытий на таких деталях рекомендуют снимать несколько измерений толщины по периметру.
Часто задаваемые вопросы
Почему результаты микрометра на одной и той же детали отличаются в разных сечениях?
Цилиндрические детали часто имеют небольшую овальность, конусность или локальные деформации, которые практически незаметны визуально. Микрометр при каждом новом измерении контактирует с разными точками на поверхности, поэтому получает разные размеры. Это нормально. Для полной оценки делают несколько измерений в разных плоскостях (вверху, внизу, по сторонам), вычисляют среднее и максимальное отклонение, и уже по этим данным судят о соответствии детали допуску.
Можно ли микрометром измерить толщину лакокрасочного покрытия?
В чистом виде - нет, потому что микрометр может повредить или смешать слой краски. Микрометр применяют разве что в лабораторных условиях на контрольных образцах, где покрытие уже снято. Для толщины лакокрасочных покрытий на готовом изделии используют специализированные электромагнитные или вихретоковые толщиномеры, которые дают точность ±10–15 мкм и не повреждают слой.
Что такое погрешность и почему она не равна цене деления?
Цена деления микрометра (обычно 0,01 мм) показывает, на какие части разделена шкала, но не гарантирует точность измерения. Погрешность включает калибровку, состояние инструмента, температуру, усилие прижима, ошибку оператора и другие факторы. Реальная погрешность может быть в несколько раз выше цены деления. Например, на микрометре 0–25 мм типовая допускаемая погрешность составляет 2–4 мкм, а на приборе 300–600 мм уже 6–10 мкм, несмотря на одну и ту же цену деления.
Как правильно пользоваться трещоткой микрометра?
Трещотка (рифленая рукоятка с муфтой) срабатывает при достижении определенного крутящего момента, гарантируя одинаковое усилие прижима. Нужно вращать трещотку по часовой стрелке до срабатывания. Обычно хватает 3–4 щелчков. После этого дополнительно не дожимать. Трещотка исключает вариабельность усилия от оператора и делает результаты повторяемыми.
В чем разница между микрометром и толщиномером для контроля покрытия?
Микрометр - механический прибор, требует контакта с поверхностью и ручного отсчета; точен, но работает только на отдельных образцах или после разрушения объекта. Толщиномер (магнитный, вихретоковый, ультразвуковой) - электронный, неразрушающий, быстро дает результат прямо на готовом изделии; точность немного ниже, но скорость и универсальность выше. Для серийного контроля толщины покрытий на производстве толщиномеры практичнее.
Заключение
Микрометр остается ценным инструментом для контроля размеров цилиндрических деталей, однако его точность на криволинейных поверхностях зависит не от одной только цены деления, а от совокупности факторов: правильной калибровки, одинаковой температуры инструмента и детали, минимально необходимого усилия прижима через трещотку, множественных измерений в разных сечениях и, главное, от понимания того, что овальность и конусность детали требуют системного подхода к контролю. Для контроля толщины лакокрасочных, гальванических и большинства антифрикционных покрытий микрометр не является методом первого выбора; вместо него применяют специализированные неразрушающие толщиномеры - магнитные, вихретоковые или ультразвуковые. Выбор метода контроля толщины покрытия напрямую связан с материалом основы, типом и назначением покрытия, а также требованиями нормативной документации. Ваш следующий шаг: определить класс точности и диапазон размеров, необходимые для вашей задачи, провести проверку микрометра по эталонным мерам и, если речь идет о покрытиях, оценить целесообразность внедрения специализированного толщиномера для ускорения контроля и повышения надежности результатов.