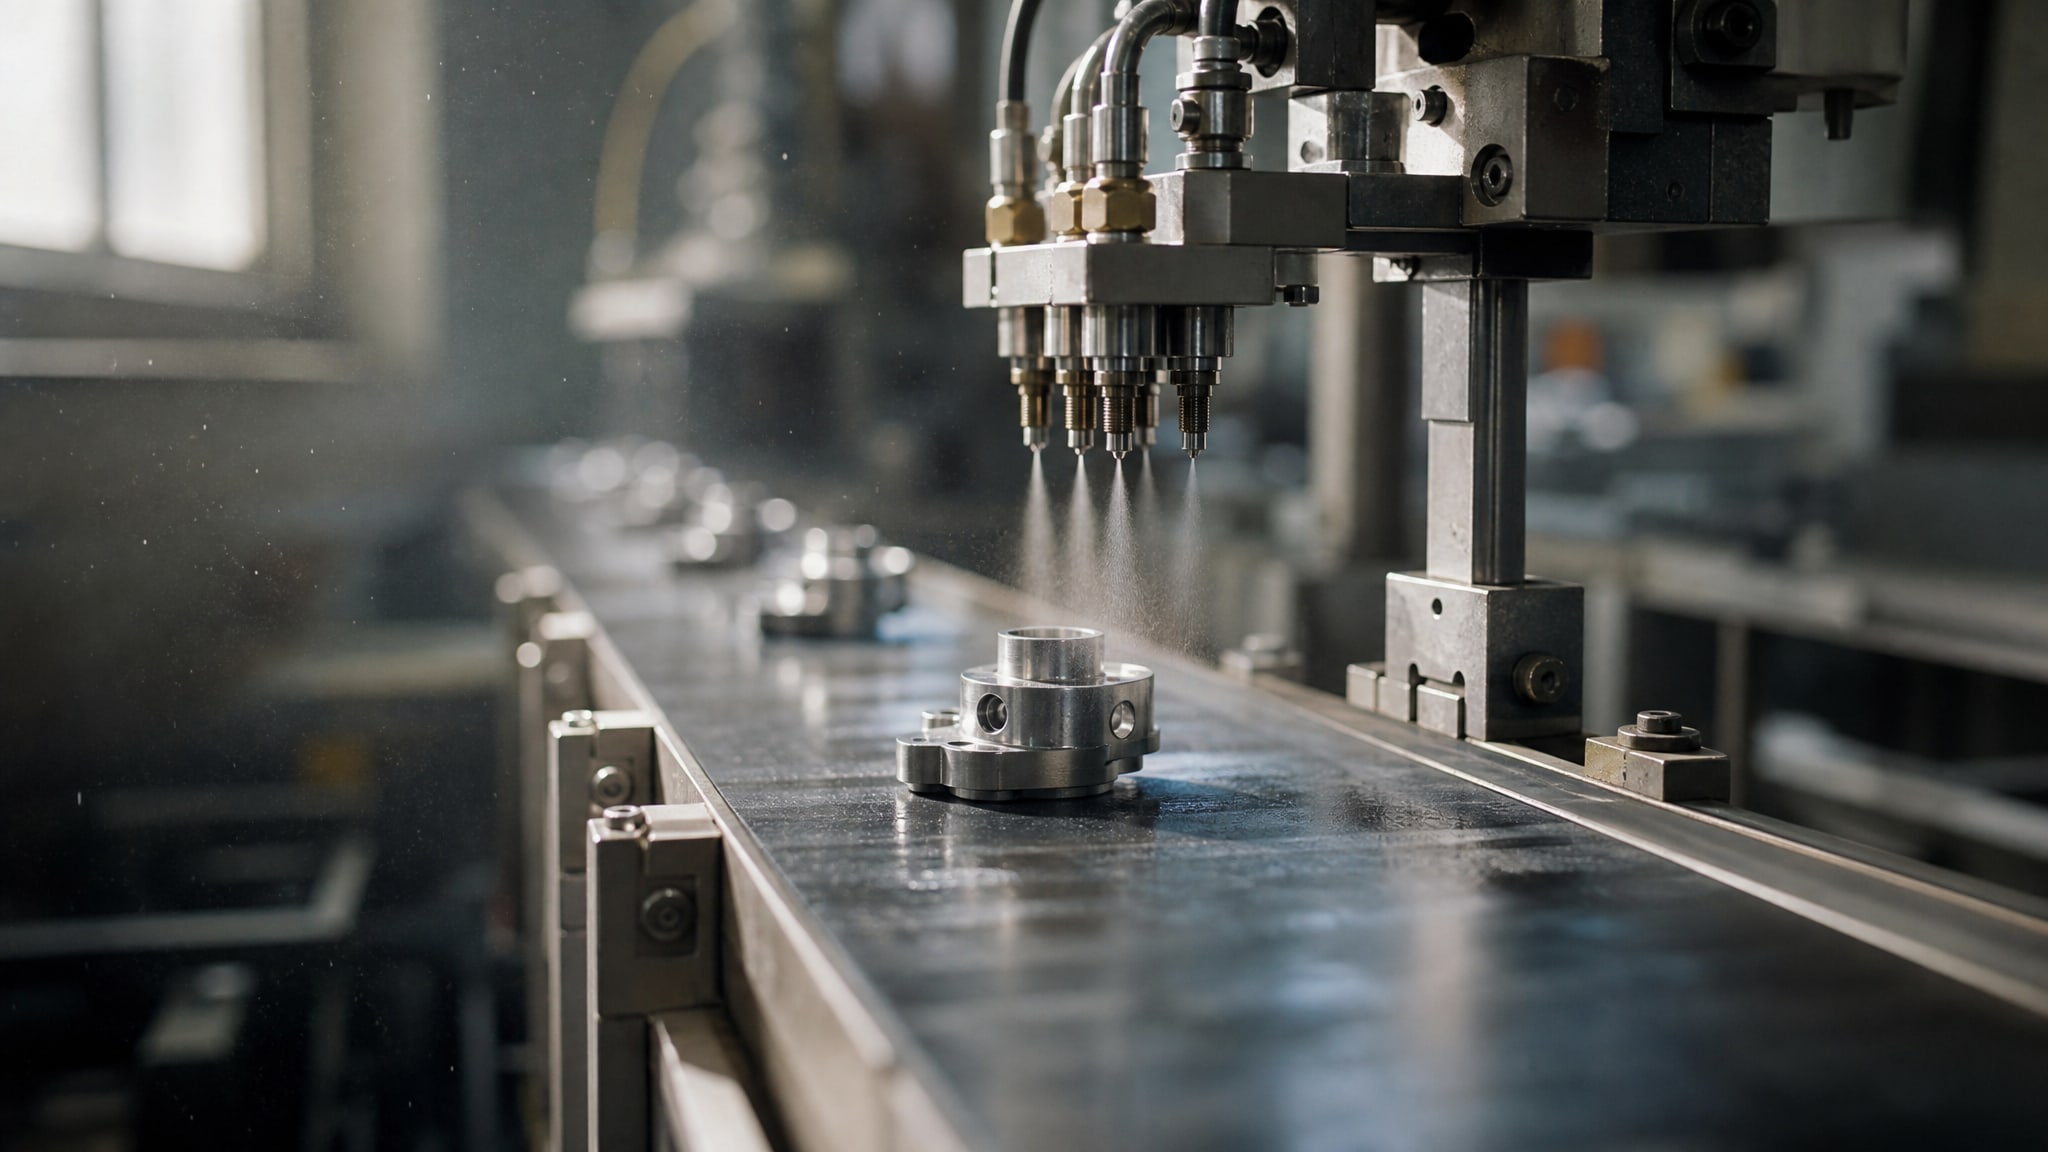
Серийное распыление на мелкие детали - это один из самых требовательных процессов в промышленности. Главная проблема: получить не просто покрытие нужной толщины, а обеспечить его точность и равномерность по всей партии. Тонкие слои, сложная геометрия деталей, постоянное колебание параметров процесса - все это делает контроль толщины критичным звеном производства. Без инструментального измерения и правильной технологии нанесения партия легко уходит в брак: то покрытие толще, чем требуется, то тоньше, то разнится по поверхности детали. Эта статья разберет, как избежать этих ошибок, какие методы контроля действительно работают и как настроить процесс так, чтобы толщина была предсказуемой и стабильной.
Статья полезна для технических специалистов, инженеров-технологов и закупщиков производств, где требуется покрытие на малогабаритные элементы с жесткими допусками. Вы узнаете, почему визуальная оценка неприемлема, как выбрать между методами измерения, какие режимы распыления дают наилучший результат, и как организовать контроль на линии так, чтобы брак не прошел.
Почему толщина слоя - это не просто эстетика
Толщина покрытия напрямую влияет на функциональность и долговечность детали.
Слой слишком тонкий - и защита от коррозии или фрикционное снижение исчезает за месяцы. Слой толще нормы - детали начинают заедать, усиливается износ сопряженных элементов, растет расход материала. На мелких деталях эта проблема обостряется: любая ошибка распределения вещества по поверхности создает локальные неравномерности. Особенно критичны углы, кромки и внутренние полости, где слой часто получается либо значительно толще (скопление распыляемого материала), либо заметно тоньше (затенение факела).
Допустимый диапазон толщины для порошковой окраски -70–120 мкм. В этом коридоре детали работают надежно: сцепление с основой стабильно, защита достаточна, поведение в сборке предсказуемо. Выход за границы приводит к браку: либо покрытие слезает при механическом нагруженном контакте, либо мешает сборке и вызывает потертости.
При аэрозольном нанесении на миниатюрные элементы эта точность достигается только последовательностью тонких слоев. Каждый проход должен быть легким, равномерным и тонким. Пауза между слоями -10–15 минут при комнатной температуре 20–25 °C - необходима для просушки и усадки, иначе верхний слой размывает нижний.
Методы контроля толщины слоя
Инструментальный контроль толщины - это набор разных технологий, каждая со своей областью применения.
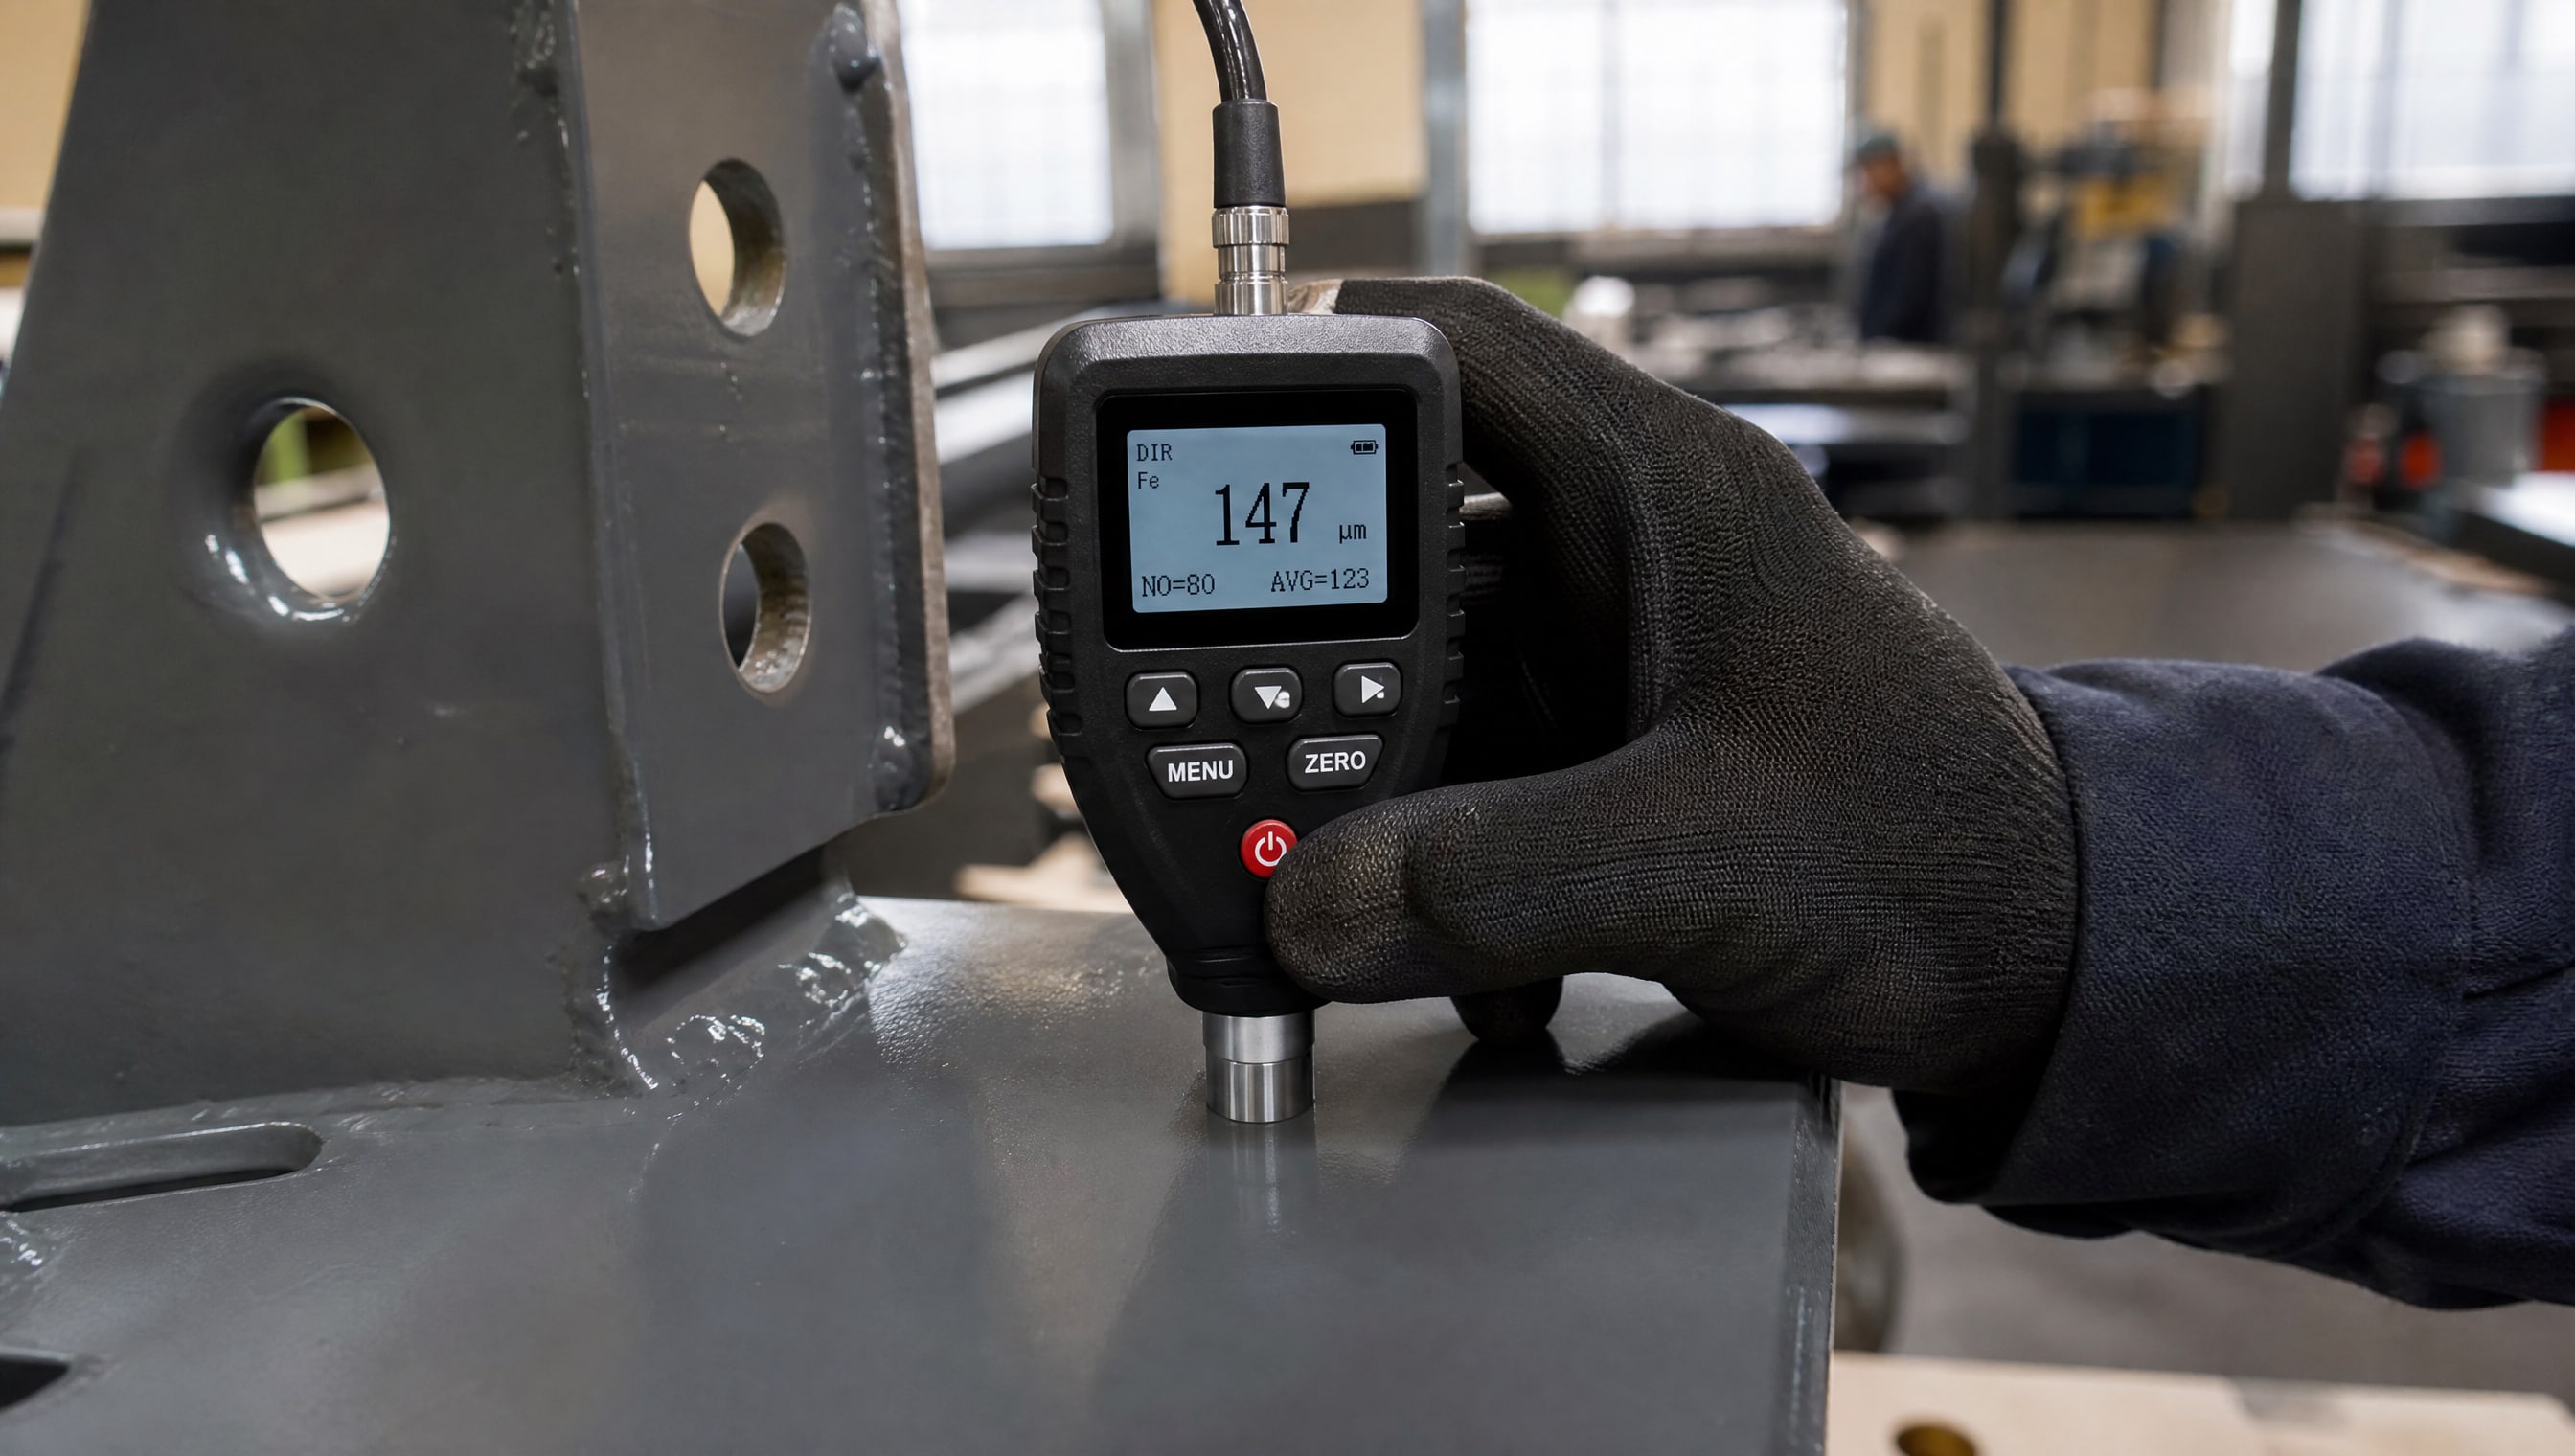
Магнитный толщиномер
Это самый распространенный в цехах прибор. Прост в применении: прижал датчик к поверхности - получил показание. Работает только на ферромагнитных основаниях: черный и низколегированный сталь. Диапазон измерения обычно 0–1000 мкм. Точность ± 5–10 мкм для тонких слоев, что хорошо для контроля порядка на линии. Недостаток: на немагнитных основаниях (нержавеющая сталь, алюминий, пластик) бесполезен.
Ультразвуковой толщиномер
Универсальнее магнитного. Работает на любом основании - и магнитном, и немагнитном, и даже на керамике и полимерах. Принцип: зондирует слой ультразвуком, измеряет время прохождения волны. Выдает точность ± 10–20 мкм для слоев 50–500 мкм. Требует калибровки на образце известной толщины перед использованием.
Оптические методы
Оптическая интерферометрия применяется в лабораториях для очень тонких слоев (ниже 10 мкм) и требует специальной подготовки образца. Для серийного контроля на линии неудобна: долго и требует чистоты.
Контроль среза
Когда нужна абсолютная точность, берут образец, шлифуют срез под углом и измеряют толщину под микроскопом. Метод разрушающий, но дает истинное значение. На партии из 100 деталей измеряют 2–3 образца в начале, середине и конце смены. Применяется для приемки сложных или спорных партий.
Косвенный контроль по резонансной частоте
При ультразвуковом распылении толщину можно отслеживать по изменению резонансной частоты ультразвуковой колебательной системы. Чем толще осаждаемый слой, тем ниже частота. Метод не требует разрушения образца и дает постоянный мониторинг процесса в реальном времени.
Как организовать контроль на серийном производстве
Точность толщины достигается только систематическим контролем.
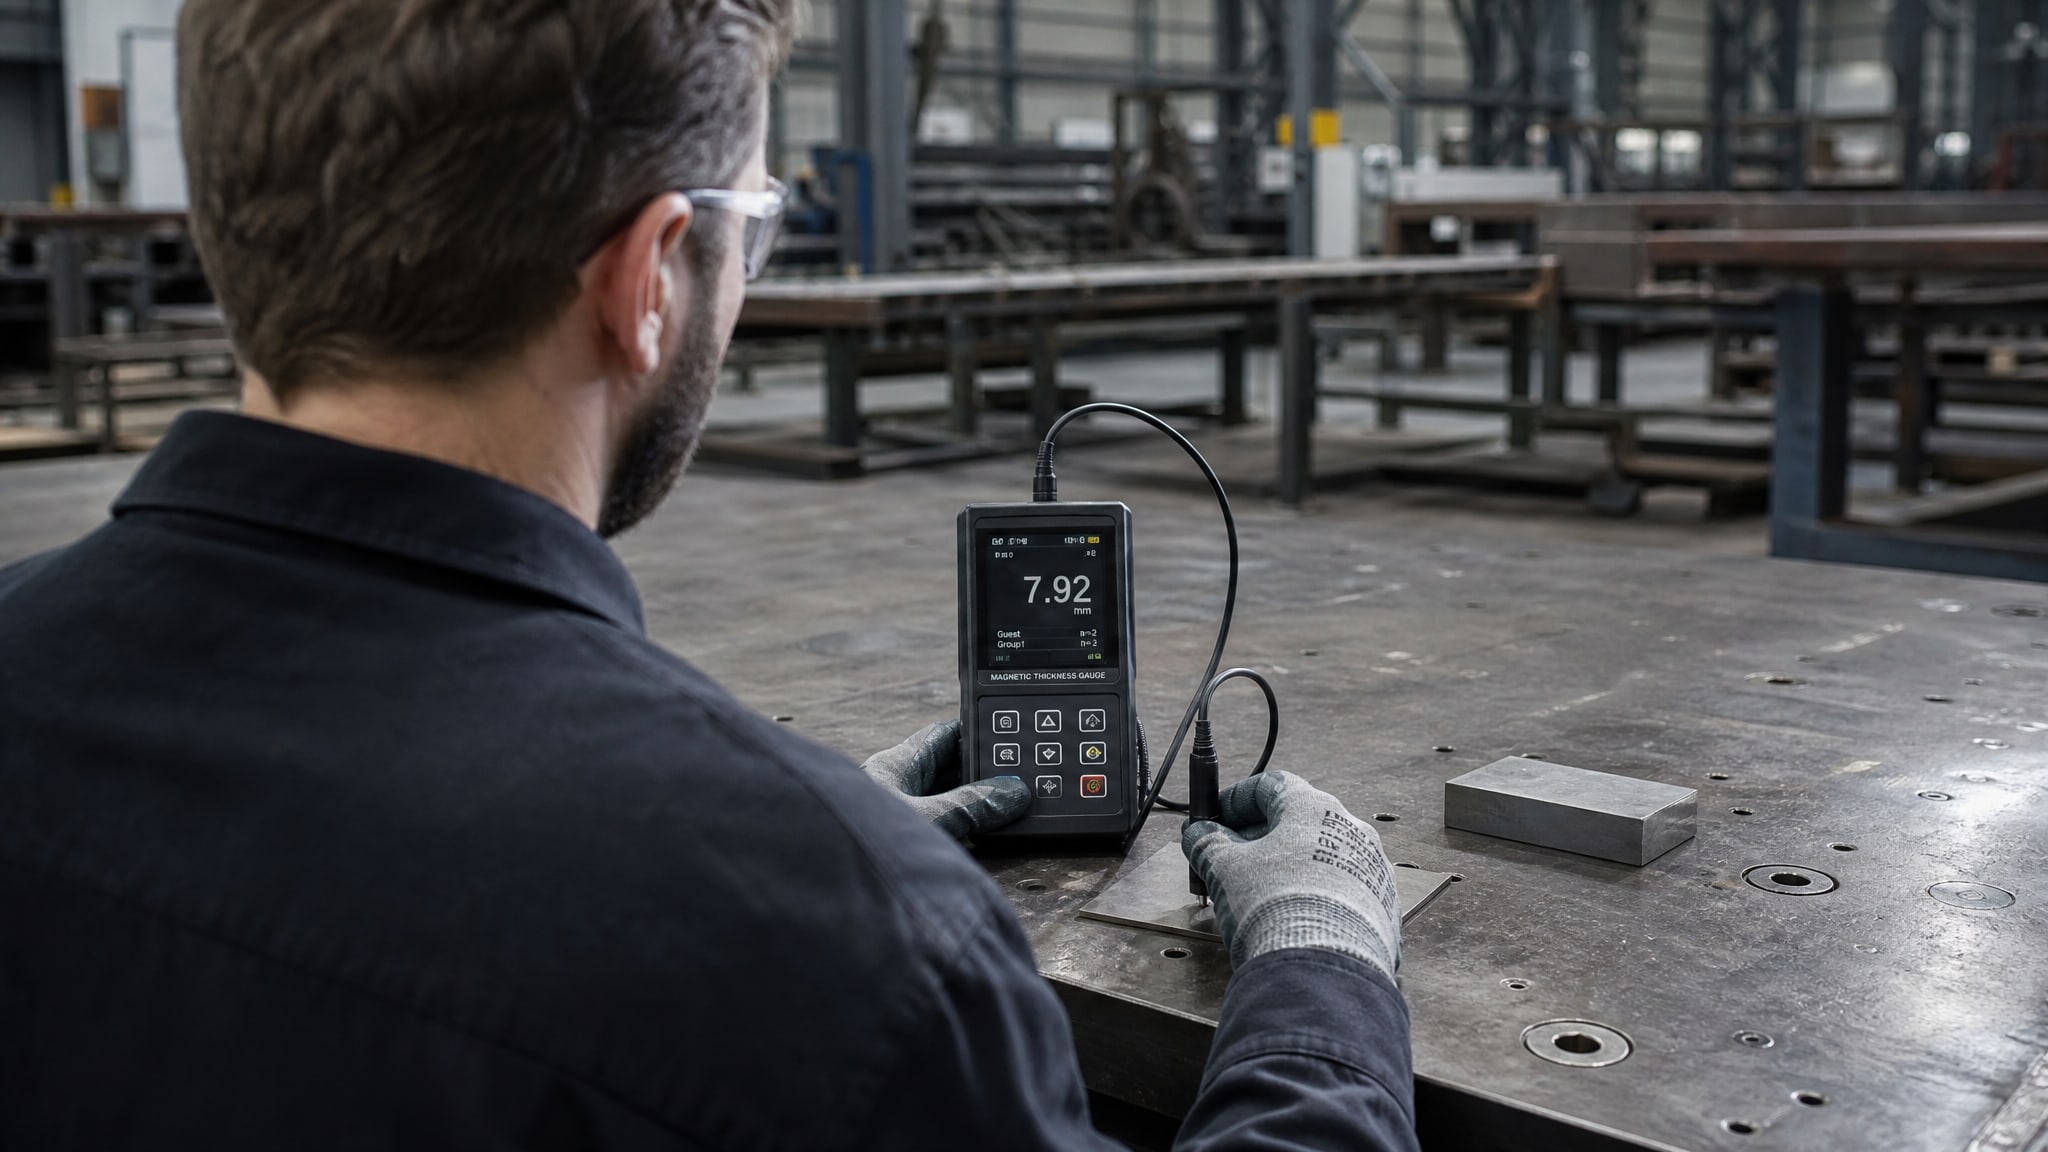
Случайные замеры ловят брак, но не предотвращают его. Вот схема, которая работает.
Подготовка и калибровка
Перед началом смены все толщиномеры калибруют на стандартных образцах. Магнитный толщиномер - на железной пластине нулевой толщины и на образце известной толщины. Ультразвуковой - на двух-трех образцах диапазона, близкого к ожидаемым показаниям. Калибровка записывается в журнал.
Пробное нанесение
На тестовые образцы наносят покрытие в условиях, максимально близких к серийным: то же расстояние факела, то же давление, та же скорость подачи, та же температура помещения. Сразу после просушки и охлаждения образцы измеряют в пяти точках: в центре плоской грани, на двух кромках и в двух местах, где возможно скопление материала (углы, полости). Рассчитывают среднее и разброс.
Если разброс больше 20 % от среднего - режимы переналаживают: изменяют давление, расстояние, скорость или вязкость покрывающего материала. Когда разброс в норме и среднее значение совпадает с целевым - можно запускать серию.
Контроль во время производства
Каждые 30–60 минут берут одно-два изделия из текущей партии и измеряют. Это позволяет отловить дрейф процесса: постепенное уменьшение давления в баллоне аэрозоля, появление засоров, колебания температуры в цехе. Если толщина начала выходить за границы, нанесение останавливают, переналаживают параметры и снова делают пробное нанесение.
Финальный контроль
После просушки (или после печи, если процесс предусматривает термообработку) все детали партии проходят выборочный контроль. Для партии в 100 деталей замеры делают минимум на 5–10 изделиях (случайный выбор из начала, середины и конца партии). Если хотя бы на одной детали толщина вне допуска, вся партия идет на пересмотр или переработку.
Ошибки при распылении на мелкие детали
Мелкие детали требуют особой техники.
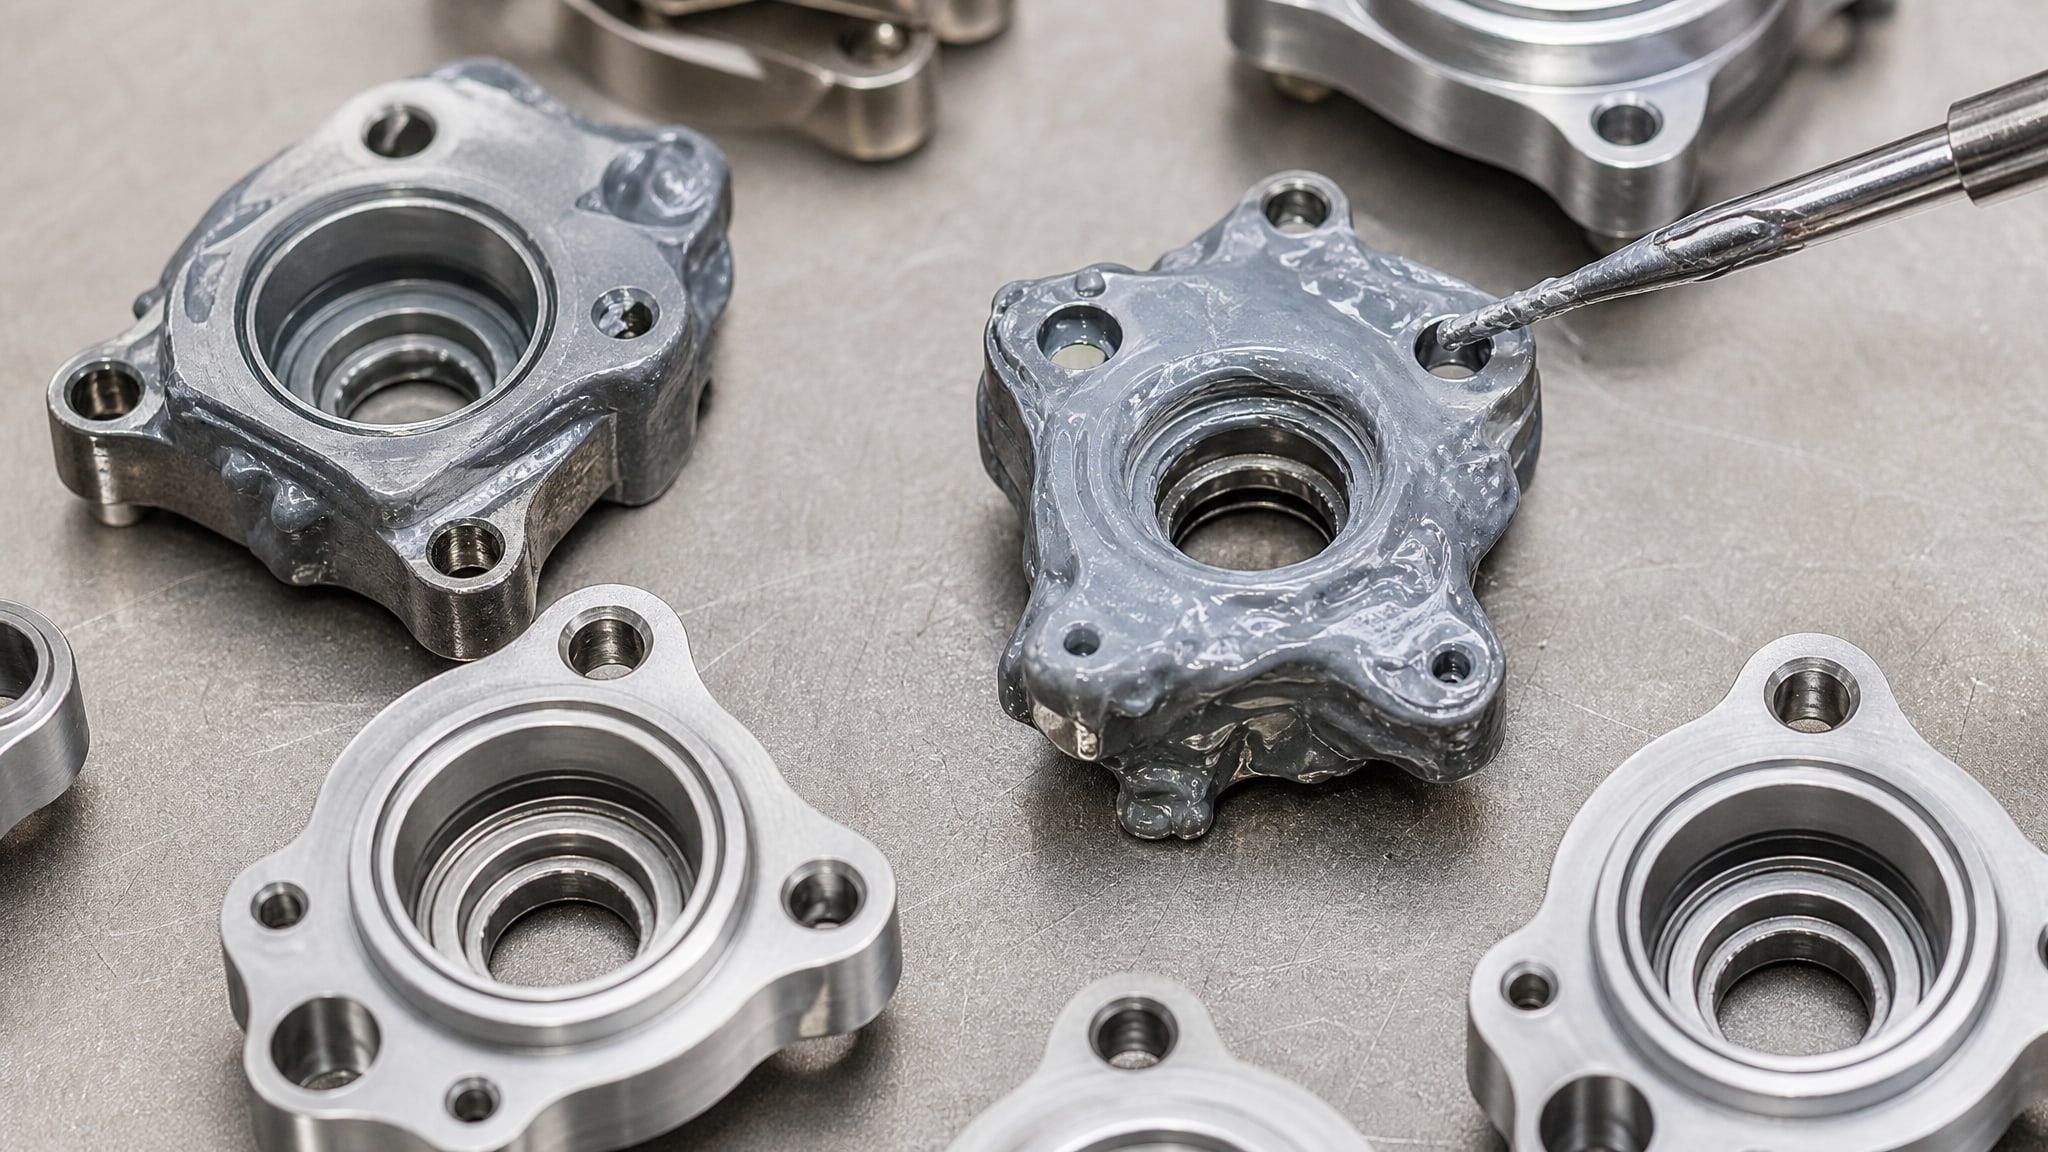
Обычные режимы здесь не работают.
Один толстый слой вместо нескольких тонких
Самая частая ошибка. Оператор думает: мол, зачем несколько раз, нанесу за один раз толстый слой и готово. Результат: подтеки, наплывы, деформация геометрии. На деталях сложной формы (с отверстиями, выступами, вогнутостями) материал скапливается в одних местах и не достает в других. Правильный подход - несколько тонких слоев, каждый тонкий и равномерный, между ними пауза на просушку.
Неправильное расстояние до поверхности
Держать факел слишком близко - и слой получится толще нужного с потеками. Слишком далеко - слой тоньше и неравномерный, материал может не долетать до всех участков. Для мелких деталей рекомендуют минимально допустимое расстояние и короткие, прерывистые проходы. Это снижает риск подтеков и улучшает управление толщиной.
Игнорирование полостей и кромок
На краях и в полостях толщина почти всегда отличается от среднего значения: часто больше, потому что материал перераспределяется. Ни один инструментальный метод не даст полную картину без измерения в этих критических зонах. Включайте их в контроль обязательно.
Отсутствие пауз между слоями
Если нанести второй слой поверх первого раньше, чем первый подсохнет, верхний слой размывает нижний, и толщина становится непредсказуемой. Рекомендуемая пауза 10–15 минут при 20–25 °C должна соблюдаться строго, иначе процесс теряет управляемость.
Выбор инструмента в зависимости от применения
Разные покрытия требуют разных методов контроля.
Вот практическая схема выбора.
| Тип основания | Тип покрытия | Рекомендуемый метод | Диапазон, мкм | Точность |
|---|
| Черная сталь | Порошковое, лак | Магнитный толщиномер | 50–500 | ±5–10 |
| Нержавейка, алюминий | Порошковое, лак, эмаль | Ультразвуковой толщиномер | 50–500 | ±10–20 |
| Пластик, керамика | Полимер, органик | Ультразвуковой толщиномер | 50–300 | ±10–20 |
| Любое основание | Тонкие слои, спорные партии | Контроль среза + микроскоп | 5–200 | ±2–5 |
| Система ультразвукового распыления | Любое покрытие в процессе | Резонансная частота | 0–мкм(непрерывно) | Косвенно, ±10–15 |
Для цехов с большим потоком мелких деталей эффективна комбинация: ультразвуковой толщиномер для оперативного контроля на линии и контроль среза 2–3 раза в смену для верификации. Это гарантирует и скорость, и надежность.
Нормирование толщины и допуски
Нормальный диапазон для большинства промышленных покрытий -70–120 мкм.
Это значение выбрано эмпирически: при такой толщине сцепление с основой стабильно, защита достаточна, детали без труда входят в сборку и функционируют долго. Тоньше 50 мкм - защита неполная, влага и кислород могут просачиваться. Толще 150 мкм - риск отслоения, деформации, заедания в сборке.
Для конкретного изделия допуск часто устанавливают как ±20 % от целевого значения. Если целевая толщина 100 мкм, то приемлемый диапазон -80–120 мкм. При этом среднее значение по партии должно быть ровно 100 мкм (или указано в спецификации). Если среднее сдвигается - процесс разрегулировался.
На практике закупщики и технологи часто используют критерий разброса: если разброс по партии не превышает 20 % от среднего, партию принимают. Это простой и надежный способ, хотя и менее строгий, чем поточечное сравнение с диапазоном. Для мелких деталей лучше совмещать оба подхода: каждое измерение в диапазоне ±10–15 % и разброс между измерениями не больше 20 %.
Часто задаваемые вопросы
Почему визуальная оценка толщины - это всегда ошибка?
Человеческий глаз улавливает очень грубые различия в цвете и блеске, но не различает толщину слоя. Например, при толщине 50 мкм и 70 мкм визуально разницы нет, хотя разброс составляет 40 %. Даже опытный специалист не сможет определить на глаз, является ли слой 90 мкм или 110 мкм. Для тонких слоев нужен только инструментальный контроль.
Какой толщиномер выбрать для нержавеющей стали?
На нержавейке магнитный толщиномер не работает (она не ферромагнитная). Берите ультразвуковой. Перед использованием обязательно отградируйте его на образцах известной толщины, сделанных на той же нержавейке: калибровка зависит от свойств основания.
Сколько точек измерения нужно на одной мелкой детали?
Минимум пять: центр плоской грани, две противоположные кромки и две зоны, где вероятно скопление материала (углы, полости). Если деталь имеет сложную форму (несколько гран, множество выступов), измерений должно быть больше.
Как часто проверять толщину во время смены?
Каждые 30–60 минут. Это позволяет поймать дрейф параметров: падение давления в системе, засоры, колебания температуры. Если толщина начала выходить за границы, остановите нанесение и переналадьте.
Что делать, если на одной партии из ста деталей две вышли толще нормы?
Вся партия требует пересмотра. Вероятно, процесс вышел из контроля, и других отклонений может быть больше. Проверьте калибровку толщиномера, заново измерьте всю партию. Если потом обнаружится еще брак, партию отправьте на переработку или рассортируйте по толщине с маркировкой.
Заключение
Контроль толщины слоя при серийном распылении на мелкие детали - это не опциональный процесс контроля качества, а ключевая технологическая операция. Визуальная оценка неработоспособна, одного измерения недостаточно, случайная проверка ловит брак, но не предотвращает его. Правильная схема включает пробное нанесение с контролем в пяти критических точках, регулярный мониторинг каждые 30–60 минут во время смены, финальный контроль после просушки и верификацию контролем среза на малой выборке из партии.
Выбор метода измерения зависит от типа основания и покрытия: магнитный толщиномер на черной стали, ультразвуковой - на нержавейке и алюминии, контроль среза - для спорных или критичных партий. Рабочий диапазон толщины 70–120 мкм с допуском ±20 % гарантирует баланс между защитой, функциональностью и сборочностью. Ваш следующий шаг - согласовать целевую толщину с требованиями применения, выбрать подходящий толщиномер, откалибровать его на образцах, провести пробное нанесение и запустить контроль по схеме: пять точек на тестовом образце, затем регулярный мониторинг и выборочная верификация партии.