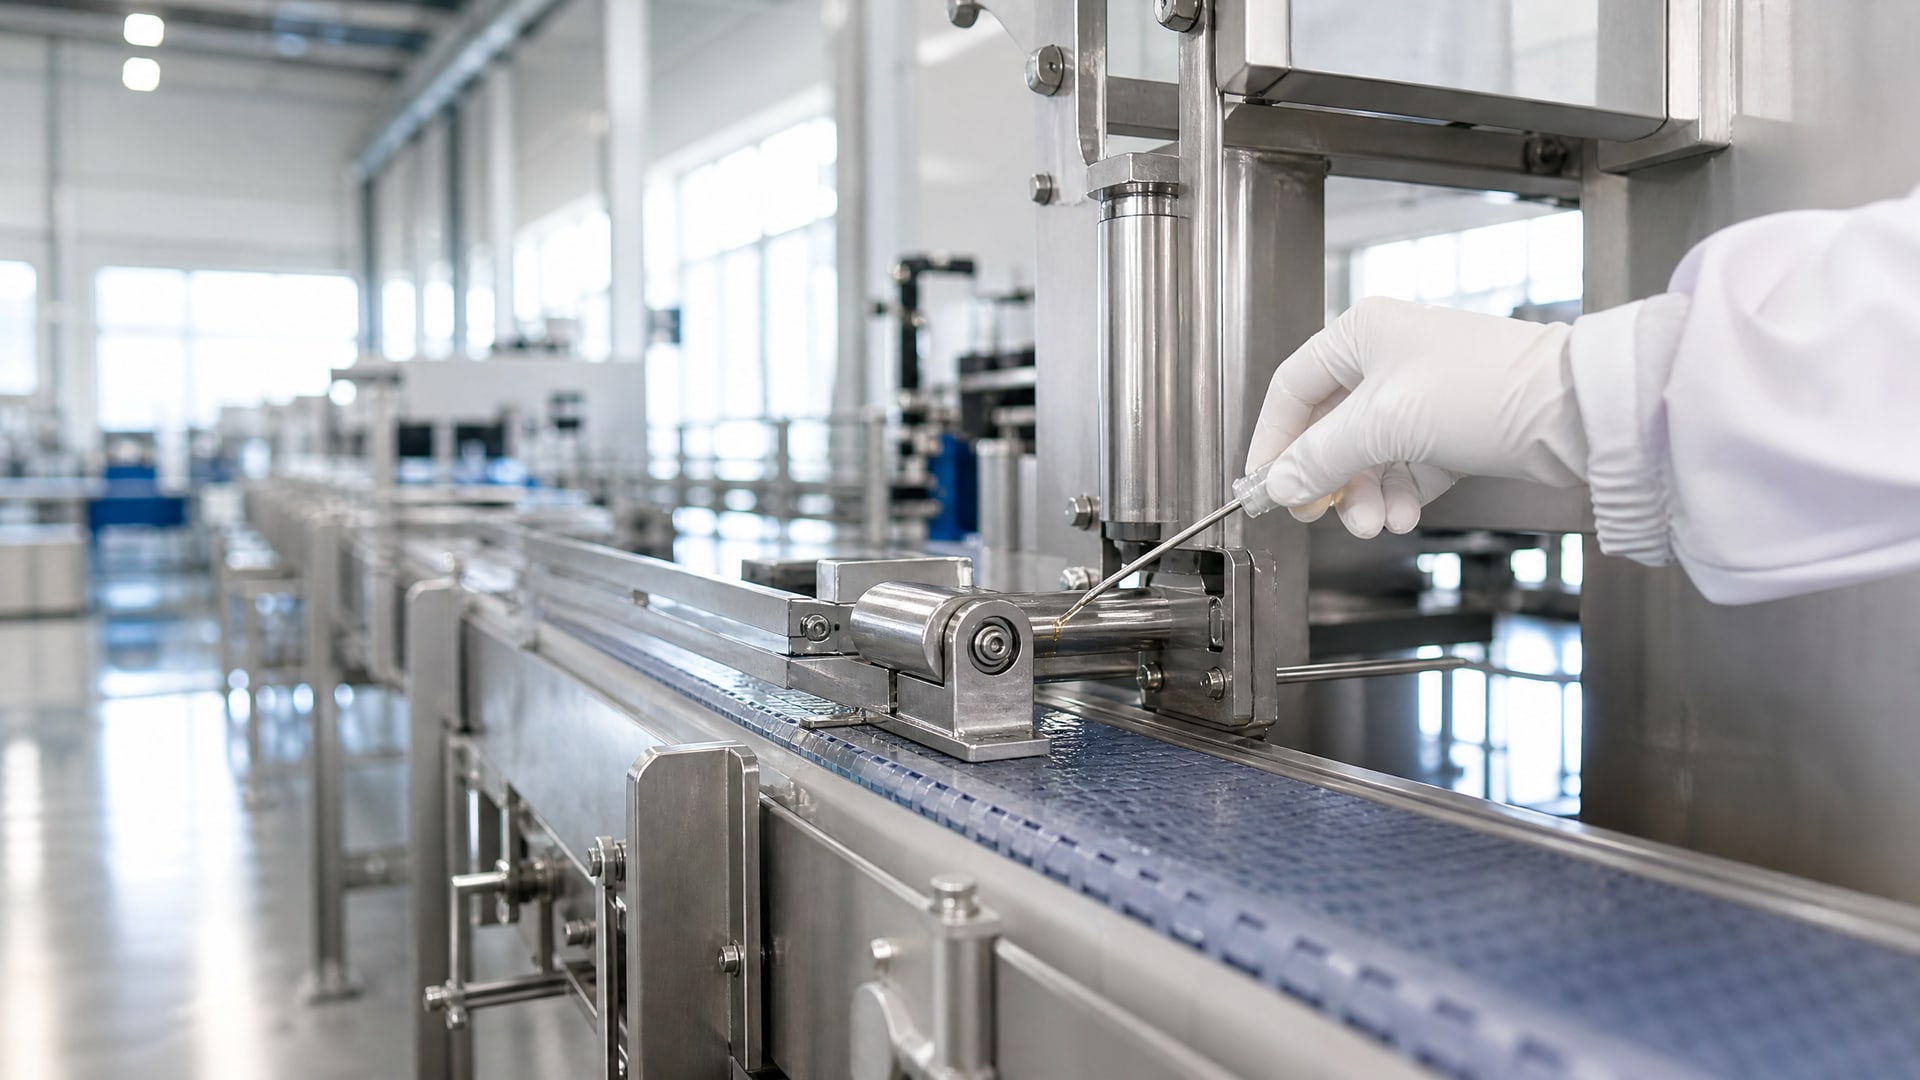
Выбор смазочного материала для конвейерного оборудования в пищевом производстве - это не просто вопрос удобства. От правильного подбора зависит безопасность готовой продукции, соответствие санитарным стандартам и стабильность работы транспортерных систем. Главное отличие пищевых смазок - допуск NSF H1, который гарантирует безопасность при случайном и технически неизбежном контакте со съедобным продуктом. Однако сам этот допуск - только начало. Закупщик и инженер должны понимать, что H1 - это не универсальный решение для любого оборудования, а строго определенная категория, где каждый продукт выбирается под конкретную задачу: температурный режим транспортера, материал ленты, характер производства и риск загрязнения. В этой статье разберемся, как правильно подобрать пищевую смазку в форме спрея, какие ошибки допускают при выборе и на что смотреть, чтобы не покупить неподходящий материал.
Что такое NSF H1 и почему это важно для смазок конвейеров
NSF H1 - это не просто маркетинговый ярлык «пищевая» или «для контакта с едой».
Это конкретная категория смазок, допустимых в пищевом производстве, с четко определенным стандартом. Допуск H1 разрешает смазке находиться в зоне возможного случайного попадания в продукт или на упаковку - например, когда капля смазки с валика конвейера может брызнуть на хлеб или на упаковочный материал. При этом объемы контакта строго лимитированы: предельное допустимое загрязнение составляет до 10 мг/кг (10 ppm), то есть речь идет именно о минимальных случайных количествах.
Для транспортерных лент H1 выбирают потому, что в производстве хлеба, кондитерских изделий, макаронных изделий и прочих пищевых товаров невозможно полностью исключить риск микроскопического контакта смазки с продуктом. Валики, цепи, ремни передачи движения работают в непосредственной близости от пищи. При этом производство не может остановиться ради идеала чистоты. Поэтому закупщик выбирает смазку H1: она гарантирует, что даже при попадании не нанесет вреда.
Важно различать NSF H1 от других категорий. Если смазка контактирует с пищей постоянно и необходимо для процесса - например, в разделительных агентах на формах для хлеба - нужна уже категория NSF 3H (раньше звучала как H3), а не H1. Это принципиально иной допуск с иными требованиями к составу. Путаница между H1 и 3H - частая ошибка при закупке смазок.
Критерии выбора пищевой смазки для конвейеров: что смотреть помимо H1
Допуск H1 - это необходимое, но недостаточное условие.
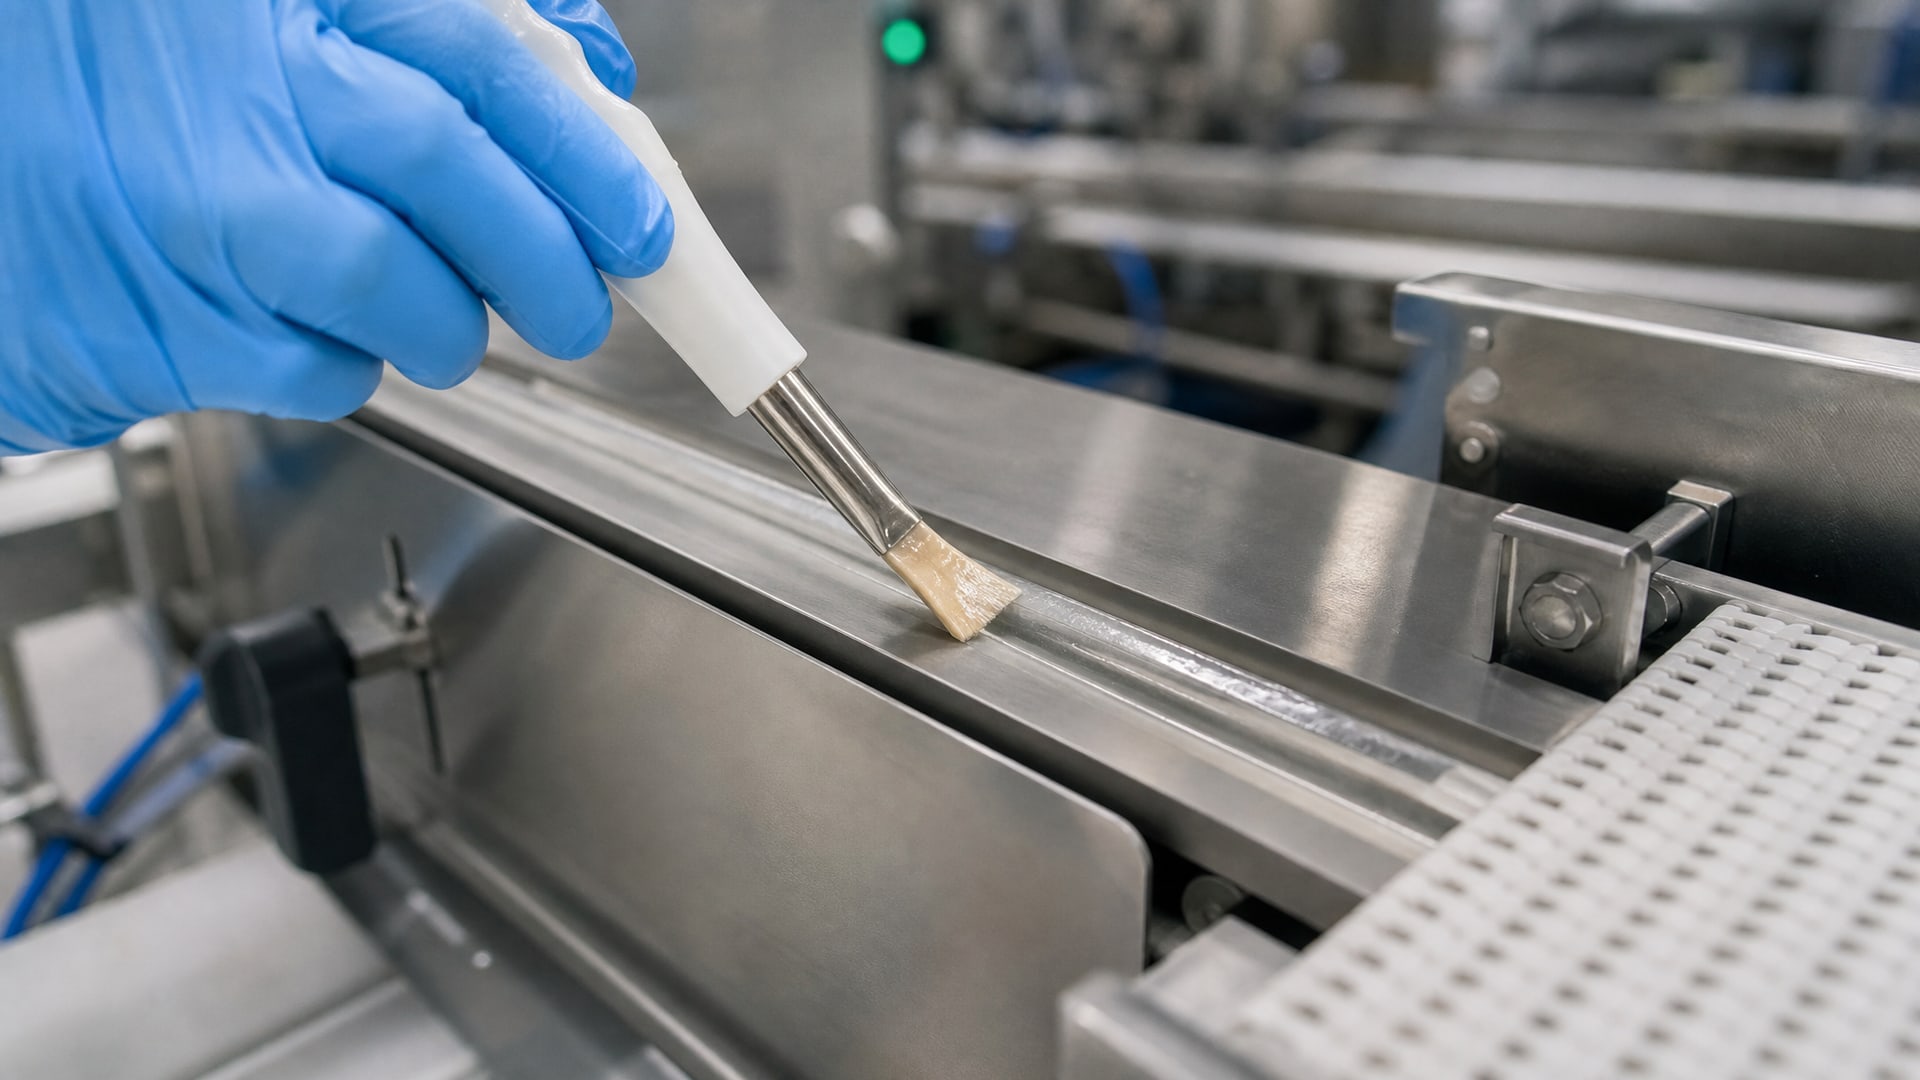
При выборе спрей-смазки для транспортерной ленты инженер и снабженец должны проверить минимум пять параметров.
Температурный диапазон применения
Каждая пищевая смазка работает в определенном диапазоне. Например, для типичного пищевого конвейера, работающего при комнатной температуре, подходят смазки с рабочим диапазоном от минус 40 до плюс 135 °C. Это охватывает как холодные зоны (холодильные камеры) и холодные пуски на неотапливаемых участках, так и нагреваемые конвейеры печных отделений хлебопекарни. Если смазка не рассчитана на такую температуру, она либо загустеет при охлаждении и не будет смазывать, либо вытечет и пригорит при нагреве.
Вязкость по ISO VG и совместимость с материалом ленты
Пищевые смазки для конвейеров обычно выпускают в классах вязкости ISO VG 46 и ISO VG 100. Выбор между ними зависит от скорости движения ленты и типа материала. Параллельно обязательна проверка совместимости со резиной и пластиком ленты: некоторые базовые масла вызывают набухание или растрескивание прокладок. Производитель смазки должен предоставить данные по совместимости. Если проверку не провести, смазка, даже правильная по всем остальным параметрам, может разрушить саму ленту.
Испаряемость и остаток на поверхности
Спрей-смазка содержит растворитель, который испаряется, оставляя защитный слой масла на поверхности ленты. Если растворитель испаряется медленно, на ленте остается тонкая пленка, которая смазывает; если испаряется слишком быстро, можно ошибиться с дозировкой. В технических листах производители указывают время полного испарения растворителя - это критичная цифра для согласования с режимом работы конвейера.
Стойкость к смыванию и влажности
На многих участках пищевого производства используются CIP-системы (санитарная мойка оборудования). Смазка должна выдерживать моющие и дезинфицирующие растворы, не смываясь полностью. При этом она не должна оставлять жирные следы, которые нарушат адгезию (прилипание) моющего средства. Адгезия - это способность смазки держаться на поверхности, не скатываясь каплями; это особенно важно для вертикальных и наклонных участков ленты.
Материал базового масла
Пищевые смазки обычно готовят на основе белого минерального масла или синтетических углеводородов (PAO). Выбор базового масла влияет на температурный диапазон, стойкость к окислению и совместимость с материалами. Силиконовые смазки также могут иметь допуск H1, но их чаще используют для специальных задач (например, для резиновых уплотнений), чем для общего смазывания конвейеров.
Как правильно наносить пищевую смазку-спрей на транспортерную ленту
Форма спрея удобна, но требует точного соблюдения техники нанесения.
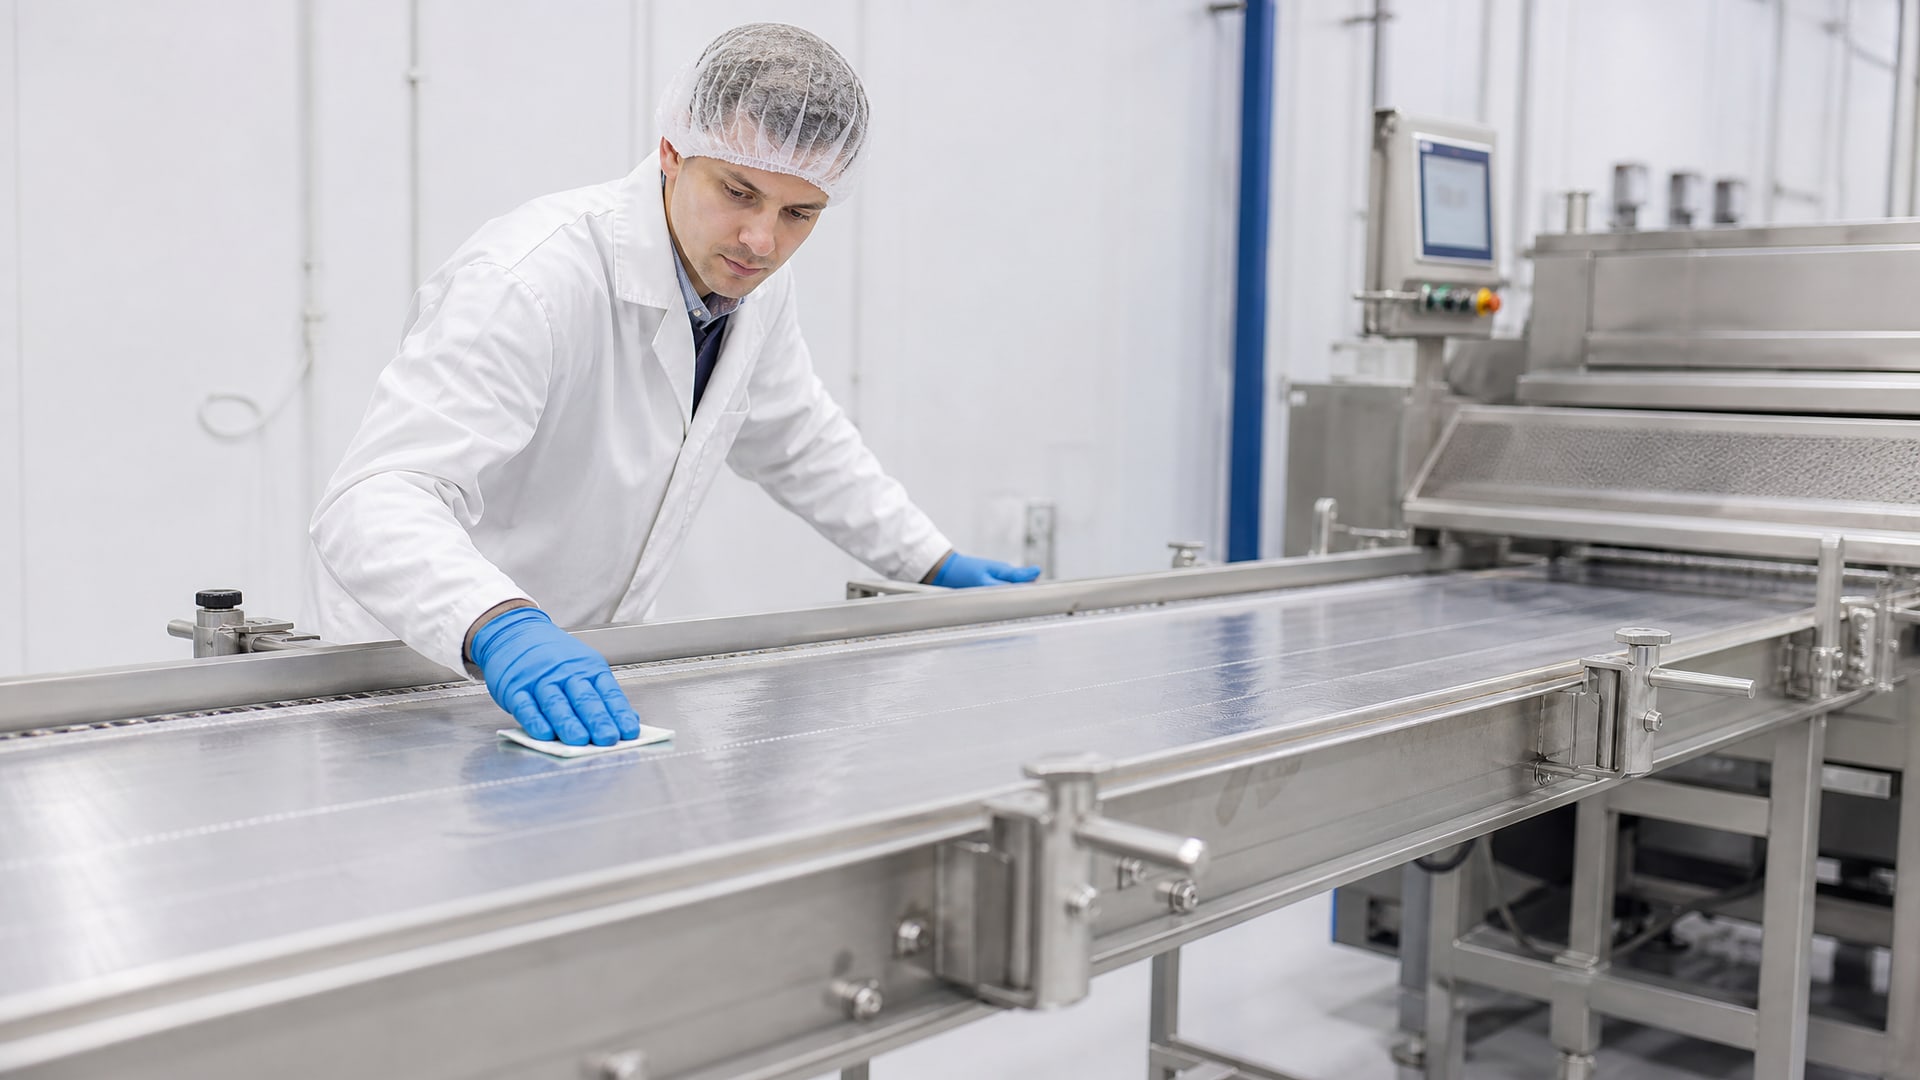
Ошибки здесь - прямой путь к перерасходу, загрязнению продукции или недостаточной смазке.
Остановка оборудования перед нанесением
Первое правило: конвейер должен быть остановлен. Это не рекомендация, а обязательное требование, указанное в технических листах всех производителей. Причины две: безопасность рабочего (никто не должен распылять смазку на движущиеся части) и равномерность нанесения. Если попытаться наносить спрей на работающий конвейер, смазка размажется неравномерно, часть улетит в воздух, часть попадет мимо валиков.
Тонкий слой и равномерность
Смазку наносят очень тонким слоем - не «смазать весь валик», а нанести едва заметную пленку. На валиках диаметром 100-200 мм одного-двух коротких впрысков баллончика обычно достаточно, чтобы покрыть длину ленты. Избыток смазки не улучшает работу, а только увеличивает расход, притягивает пыль и может создать скользкую поверхность.
Время испарения растворителя перед запуском
После нанесения спрея нужно дать время растворителю испариться. Типично это 5-15 минут в зависимости от состава. Если запустить конвейер раньше, жидкая смазка не будет держаться на месте и просто разлетится. Производители пищевых спреев это прямо указывают в инструкции: дождитесь высыхания перед включением оборудования.
Личная защита и гигиена
При нанесении спрея рабочий должен использовать перчатки и по возможности маску, чтобы не вдыхать аэрозоль. Это стандартная практика безопасности. После нанесения руки моют; перчатки выбрасывают.
Различие между NSF H1 и ISO 21469: почему нельзя путать
Две категории - два разных понятия.
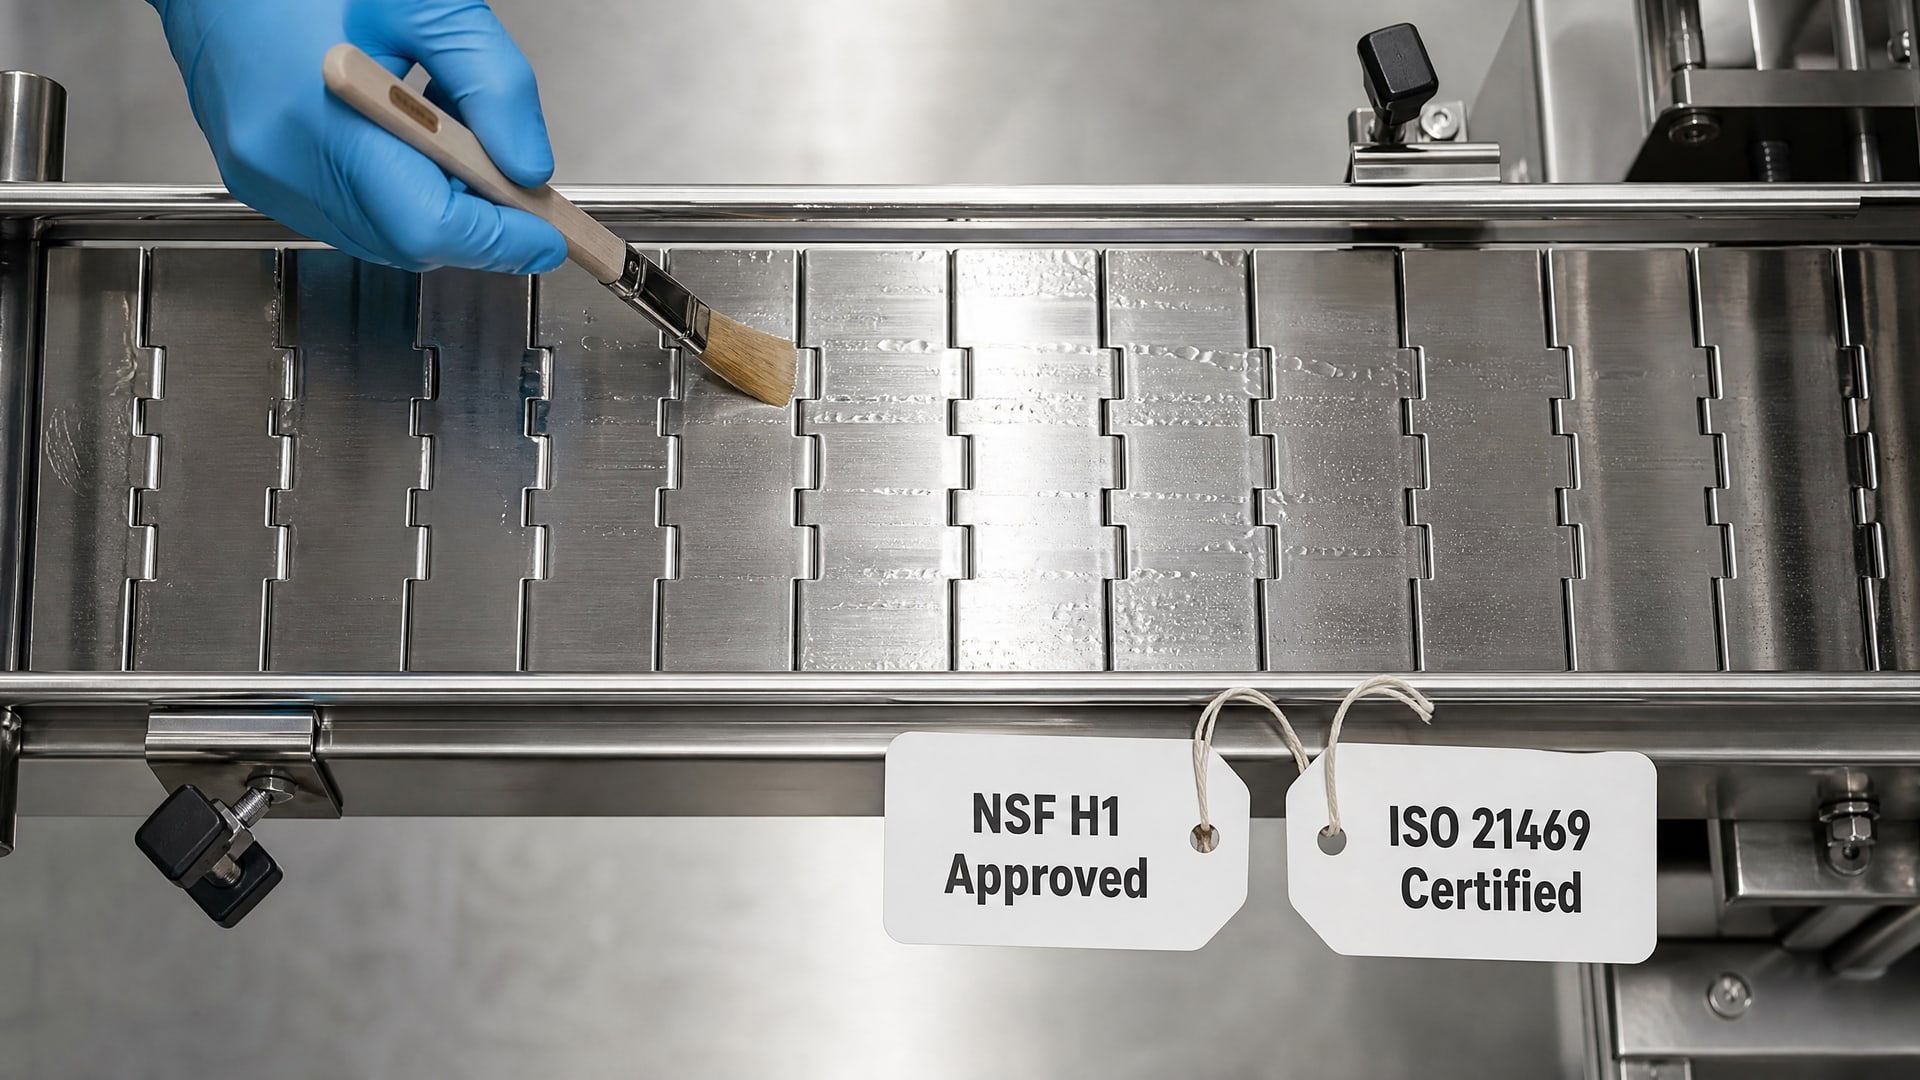
NSF H1 - это допуск конкретного продукта. ISO 21469 - это стандарт для производства, обращения и использования смазок в пищевой, фармацевтической и косметической промышленности.
NSF H1 означает, что смазка проверена и допущена к применению в зонах возможного контакта с едой. Это свойство самого продукта.
ISO 21469 устанавливает требования ко всему производственному процессу: как смазку нужно делать, хранить, транспортировать, применять и контролировать в гигиенических целях. Стандарт охватывает чистоту сырья, условия производства, упаковку, документирование и обучение персонала. Компания может выпускать смазку H1, но если не соблюдает требования ISO 21469, ее продукт не будет полностью соответствовать гигиеническим стандартам. Однако для очень многих закупщиков в России наличие допуска NSF H1 - достаточный критерий; соответствие ISO 21469 - дополнительное преимущество, а не обязательное условие.
Типичные ошибки при выборе пищевой смазки для конвейеров
Ошибка 1: использование обычной (не пищевой) смазки, потому что «там же не едят»
Это опасный и частый просчет. Пищевое производство - это не обязательно видимый контакт. Даже если конвейер в зоне упаковки, где нет прямого контакта с продуктом, смазка может разбрызгиваться, особенно при высокой скорости. Капля обычной смазки на упаковочной пленке или на борту коробки, которая потом попадет в руки потребителю - это уже нарушение стандартов и репутационный риск для завода.
Ошибка 2: предположение, что любой H1-спрей подходит для любого конвейера
H1 - это только допуск, а не универсальный паспорт совместимости. Даже при наличии H1 смазку нельзя применять без проверки температурного диапазона, вязкости и совместимости с материалом ленты. Например, смазка, рассчитанная на конвейеры при комнатной температуре, не подойдет для печной ленты, где температура поднимается выше 100 °C.
Ошибка 3: смешивание разных смазок
При смене продукта или при поспешной закупке разных поставщиков могут перемешаться несовместимые смазки. Это приводит к расслоению, образованию осадка, ухудшению смазывающих свойств. Перед переводом на новую пищевую смазку нужно провести очистку системы и промывку. Заводы с централизованными системами смазывания должны полностью опорожнить старый материал и затем залить новый.
Ошибка 4: нанесение спрея на работающий конвейер
Встречается на практике, несмотря на запреты в технических листах. Результат - неравномерное нанесение, повышенный расход, риск попадания смазки мимо нужного узла и прямая угроза безопасности рабочего.
Ошибка 5: отсутствие реестра и маркировки смазок
В больших цехах может быть несколько видов смазок: пищевые H1 для конвейеров, обычные технические смазки для механизмов, вспомогательные составы для CIP-систем. Без четкой маркировки, системы хранения и реестра вероятность перепутать продукты возрастает. На производствах с сертификацией по пищевой безопасности такой реестр - обязательная часть документации.
Чек-лист выбора пищевой смазки-спрея для транспортерной ленты
Перед покупкой проверьте эти пункты:
Допуск NSF H1 - товар должен иметь на упаковке и в техническом листе явное указание NSF H1.
Температурный диапазон - рабочая температура конвейера должна попадать в диапазон смазки; типично это минус 40 до плюс 135 °C для пищевых конвейеров.
Класс вязкости - ISO VG 46 или ISO VG 100 в зависимости от типа конвейера и скорости движения ленты.
Совместимость с материалом - проверьте, что смазка совместима с резиной и пластиком вашей ленты (запросите это у поставщика).
Время испарения растворителя - должно быть указано в техническом листе; обычно 5-15 минут.
Стойкость к CIP-процессам - если на вашем заводе используется санитарная мойка оборудования, убедитесь, что смазка выдерживает моющие растворы.
Объем упаковки - спреи выпускают в баллончиках от 200 мл до 1 л; рассчитайте расход в месяц и выберите удобный размер.
Место хранения - смазку нужно держать в прохладном месте вдали от открытого огня; баллончики под давлением требуют аккуратного обращения.
Соответствие внутренней спецификации завода - если у вас есть утвержденный список смазок, убедитесь, что выбранный продукт в этом списке или согласуйте его добавление с инженерной службой.
Для транспортерных лент хлебопекарного оборудования, требующих пищевого допуска с хорошей температурной стойкостью и антифрикционными свойствами, используют смазки-спреи, которые прижились на отечественных заводах благодаря простоте применения и стабильному качеству. Спрей-форма позволяет точно дозировать нанесение и быстро освежить смазочный слой во время профилактического обслуживания без разборки оборудования.
Силиконовая смазка с пищевым допуском NSF H1: когда ее выбирать
Наряду с минеральными смазками на основе белого масла, в пищевом производстве применяют силиконовые составы с допуском H1.
Их преимущества - исключительная температурная стойкость (до 200 °C и выше) и устойчивость к окислению. Недостаток - более высокая цена и узкая область применения.
Силиконовые смазки выбирают для специальных узлов: уплотнения вращающихся валов, где требуется защита резины от рассыхания; высокотемпературные участки конвейеров печей; зоны с интенсивным воздействием влаги и пара. Однако для большинства типовых конвейеров центральной ленты они избыточны.
Когда выбирать силиконовую смазку H1:
- рабочая температура выше 100 °C;
- требуется долгосрочная защита резиновых уплотнений от высыхания;
- высокая влажность в цехе и частые CIP-процессы;
- узлы требуют редкого нанесения смазки (экономия времени).
Для обычных конвейеров комнатной и низкой температуры минеральные смазки дешевле и достаточны.
Часто задаваемые вопросы
Что означает допуск NSF H1 в смазке?
NSF H1 - это допуск на случайный и технически неизбежный контакт с пищей. Это не значит, что смазку можно есть или что она полностью безвредна. Это значит, что если капля смазки случайно попадет на продукт в объеме не более 10 мг/кг, она не нанесет вреда здоровью. Допуск требует использования безопасных компонентов и гигиенически чистого производства смазки.
Можно ли использовать обычную смазку на пищевом конвейере, если там нет видимого контакта с едой?
Нет. Даже если контакт с продуктом маловероятен, смазка может разбрызгиваться и попадать на упаковочный материал, борта лент, в воздух цеха. Это нарушит стандарты безопасности пищевого производства и создаст риск для репутации предприятия. На всех конвейерах пищевого производства нужно использовать только смазки с допуском H1.
Чем отличается спрей от пластичной смазки H1?
Спрей - это жидкая смазка с растворителем в баллончике под давлением; удобен для быстрого нанесения и доступа к узким местам. Пластичная смазка (класс NLGI, например NLGI 2) - плотнее и держится на месте лучше, но наносится с большей трудозатратой. Для транспортерных лент обычно выбирают спреи из-за удобства, но выбор зависит от конкретного узла.
Как часто нужно наносить пищевую смазку на конвейер?
Интервал зависит от интенсивности работы, температуры и нагрузки на ленту. Типично смазку наносят раз в 1-2 недели при постоянной работе конвейера. На некоторых заводах используют автоматические системы капельной подачи, которые смазывают ленту непрерывно. Производитель смазки и конструктор конвейера должны дать рекомендацию по интервалу.
Может ли пищевая смазка H1 разрушить резину ленты транспортера?
Если смазка H1 совместима с материалом ленты (это обычно указано в техническом листе), то нет. Однако если проверку совместимости не провести, некоторые базовые масла могут вызвать набухание или растрескивание резины. Перед применением новой смазки всегда запрашивайте у производителя данные совместимости с резиной и пластиком.
Заключение
Пищевая смазка H1 для транспортерных лент - это не выбор между маркетинговым ярлыком и реальной безопасностью. Допуск NSF H1 гарантирует, что смазка прошла проверку на безопасность при случайном контакте с пищей, что критично для производства. Однако сам допуск - только начало. Правильный выбор требует проверки температурного диапазона, класса вязкости, совместимости с материалом ленты, стойкости к CIP-мойкам и испаряемости растворителя. Типичные ошибки - использование обычной смазки вместо пищевой, применение спрея без предварительной остановки конвейера и игнорирование необходимости очистки оборудования при смене продукта.
Следующий шаг: запросите у производителя или поставщика технический лист вашего конвейера, определите его температурный режим и материал ленты, затем обратитесь к поставщику смазок с этими данными и спецификацией в руках. Закупщик должен сверяться со спецификацией, а не с красивым названием на упаковке. При переводе производства на пищевую смазку проведите очистку старого материала и ведите реестр всех используемых смазок в цехе - это убережет от ошибок смешивания и облегчит контроль качества.