Лабораторные методы анализа - основа контроля качества смазочных материалов, масел и техжидкостей на производстве. Расхождения в результатах испытаний смазок на коррозию и другие ключевые параметры часто возникают не из-за дефектов продукта, а вследствие недостаточной внимательности к точности измерений смазочных материалов. Даже отклонение в сотые доли процента при определении концентрации активного вещества, вязкости или адгезии может привести к неправильной оценке коррозионной стойкости смазки и, как следствие, к ошибкам в выборе смазочного материала для критических узлов оборудования.
Статья раскрывает причины расхождений лабораторных данных, показывает, почему методология исследований требует предельной внимательности к деталям, и объясняет, как технические специалисты и закупщики могут минимизировать ошибки при контроле качества смазочных материалов. Понимание этих вопросов особенно важно в индустриальном B2B-секторе, где допуск на ошибку минимален.
Источники ошибок в лабораторных методах анализа смазочных материалов
Расхождения результатов испытаний смазок не случайны.
Они вырастают из конкретных источников неточности, которые начинаются задолго до момента, когда проба поступает в прибор. Современные методы лабораторного анализа требуют понимания всей цепочки: от отбора образца до интерпретации данных.
Первый и часто недооцениваемый источник - нарушение условий хранения и транспортировки пробы. Смазочные материалы чувствительны к температурным колебаниям и влажности воздуха. Если образец хранился при 25 °C, а затем был протестирован при 18 °C, разница в вязкости может составить 1-2 %, что автоматически приведет к расхождению в оценке коррозионной стойкости смазки. Вода - враг точности: содержание влаги в пробе всего на 0,1 % выше нормы нарушит результаты испытаний на адгезию и изменит значение показателя окисления.
Второй источник - калибровка оборудования. Лабораторные методы исследования пациента анализ крови и индустриальные тесты смазок объединяет одно: если прибор не откалиброван, данные будут систематически смещены. Рефрактометр, который используется для определения концентрации водорастворимых СОЖ, требует проверки с эталонной жидкостью перед каждой сменой. Смещение показаний на 0,05 Brix означает, что в системе будет либо недостаточно СОЖ (риск коррозии стали и чугуна), либо ее избыток (перерасход, поломки наноса).
Третий источник - условия в лаборатории. Влажность выше 70 % или ниже 30 % деформирует результаты гигроскопичных тестов. Колебания температуры в диапазоне более 3-5 °C нарушают воспроизводимость вязкостных и адгезионных измерений. На крупных производственных площадках лаборатории часто расположены рядом с цехами, где микроклимат нестабилен, а вибрация от оборудования влияет на точность аналитических весов.
Четвертый источник - человеческий фактор при пробоподготовке. Если проба масла отбирается из резервуара грязным шприцем, в образец попадут механические примеси, и тест на коррозионную стойкость будет невалидным. Если образец смешивается неполно перед разделением на подпробы, разные порции могут содержать разное количество осадка, что создаст кажущиеся расхождения результатов испытаний смазок между повторами.
Точность измерений смазочных материалов зависит и от выбора метода. Один и тот же параметр (например, уровень окисления) можно определить несколькими стандартизированными методами, каждый из которых даст немного другой результат. Технические специалисты часто сравнивают данные, полученные разными способами, и ошибочно полагают, что это - расхождение. На самом деле это - диапазон методологической вариабельности, которая заложена в самих стандартах.
Методы лабораторного химического анализа смазок: роль аттестации и валидации
Методология исследования в лабораториях индустриального профиля строится на принципе уверенности в данных.
Если результат не подтвержден документально - то его нет. Это не бюрократия, а защита от ошибок, которые могут стоить предприятию простоев и аварий.
Аттестация лаборатории - это не разовая процедура. Она предполагает регулярную проверку оборудования, сличение результатов с эталонными образцами и участие в кольцевых межлабораторных сравнениях. Когда независимые лаборатории измеряют один и тот же образец смазки, нормально ожидать разброс результатов в пределах 5-10 % от среднего значения (в зависимости от параметра). Если расхождение превышает 15-20 %, это сигнал о том, что одна из лабораторий выходит из поля допуска и требует переатестации.
Валидация метода - это проверка того, что выбранный способ анализа действительно дает точные и воспроизводимые результаты для конкретного типа смазочного материала. Литиевая смазка и синтетическое масло требуют разных условий хранения образцов; методика, подходящая для одного, может быть непригодна для другого. Точность измерений смазочных материалов невозможна без предварительной валидации: когда одна и та же проба тестируется десять раз подряд, результаты должны отличаться не более чем на 2-3 %.
Реактивы для лаборатории - еще один узел контроля. Растворители, индикаторы, калибровочные жидкости имеют сроки годности и требуют сертификации. Если использовать просроченный реактив, это не только аннулирует результат, но может привести к опасным ситуациям (например, при определении коррозионной активности).
Документирование - основа воспроизводимости. Каждый лист результатов должен содержать: дату и время анализа, условия в лаборатории (температуру, влажность), идентификационные номера калибровочных образцов, ФИО оператора, результаты проверки холостого опыта. Без этого расхождения результатов испытаний смазок будут возникать снова и снова, и никто не сможет разобраться, в чем причина.
Коррозионная стойкость смазки: почему сотые доли имеют значение
Испытания смазок на коррозию - один из самых критичных тестов на производстве.
От результата зависит, защитит ли смазка стальные и медные детали от ржавчины или нет. И здесь даже малые расхождения в измерениях могут дорого обойтись.
Коррозионная активность смазки определяется, в частности, содержанием в ней хлорид-ионов и свободной серы. Оба параметра измеряются в процентах или даже в миллионных долях (ppm). Если содержание хлоридов измерено как 0,05 %, а на самом деле оно 0,12 %, смазка будет одобрена для узлов, где ее использование создаст риск коррозии. Расхождения результатов испытаний смазок часто именно отсюда и начинаются.
Методы лабораторного анализа коррозионной активности требуют использования стандартных тестовых пластин из меди или стали, которые погружаются в смазку при контролируемой температуре (часто 100 °C) на определенное время. После извлечения пластина осматривается визуально или инструментально. Если условия температуры сбились на 2-3 °C или образец был слишком мал (менее стандартного объема), результат будет искажен. Точность измерений смазочных материалов в этом тесте напрямую зависит от педантичности соблюдения протокола.
Аттестация лаборатории включает регулярное воспроизведение тестов на коррозию с использованием эталонных образцов смазок, чьи свойства точно известны. Если результаты начинают «плыть» - на 0,5 балла по шкале коррозии в сторону хуже - это первый сигнал о том, что оборудование требует диагностики.
На практике, когда закупщик или технический специалист получает данные от двух лабораторий и видит расхождение в оценке коррозионной стойкости смазки, первый вопрос должен быть: какие условия были использованы? Одна лаборатория проводила тест при 100 °C 24 часа, другая - при 98 °C 22 часа? Это объясняет расхождение. Но если условия совпадали, причина в калибровке либо в материале эталонных пластин.
Влияние внешних факторов на воспроизводимость результатов
Лабораторные методы анализа воды, масел и смазок показывают, что даже казалось бы незначительные факторы окружающей среды влияют на финальные данные.
Это не теория - это практика, с которой сталкиваются ежедневно в цехах и испытательных центрах.
Влажность воздуха выше 60 % приводит к адсорбции влаги на поверхности металлических деталей, которые входят в состав приборов (например, поршня вискозиметра или весов). Это смещает показания на 0,5-1 %. Отопление в зимний период, с другой стороны, снижает влажность ниже 30 %, что вызывает электростатическое накопление заряда - источник помех в электронных измерительных приборах.
Вибрация от близлежащего оборудования (прессов, фрезеров) влияет на аналитические весы. Если весы установлены без виброизоляции в цехе, где работает тяжелое оборудование, погрешность может достичь 0,1-0,2 г на каждый грамм взвешиваемого образца - это 10-20 %, что автоматически нарушает воспроизводимость тестов.
Освещение тоже играет роль. Коррозионная стойкость смазки проверяется визуально или под микроскопом. Если освещение неравномерно или цветовая температура меняется (например, утром светлее, чем вечером), оценка степени коррозии медной пластины будет субъективна. Два оператора могут дать оценку на 1-2 балла разную - и это расхождение результатов испытаний смазок будет приписано ошибке в контроле качества продукта, хотя причина - в условиях лаборатории.
Химический состав воды, используемой для приготовления растворов и промывки посуды, критичен. Если вода содержит соли жесткости или микроэлементы, это исказит результаты титрования или анализа содержания воды в образце.
Совет: если лаборатория работает в помещении, где нельзя обеспечить стабильные условия, результаты следует помечать с указанием условий на момент измерения. Это позволит другим специалистам правильно интерпретировать данные и не ошибиться при сравнении.
Как минимизировать расхождения: практический подход для технических специалистов
Технические специалисты и закупщики могут сделать много для того, чтобы расхождения результатов испытаний смазок сводились к минимуму, еще до поступления проб в лабораторию.
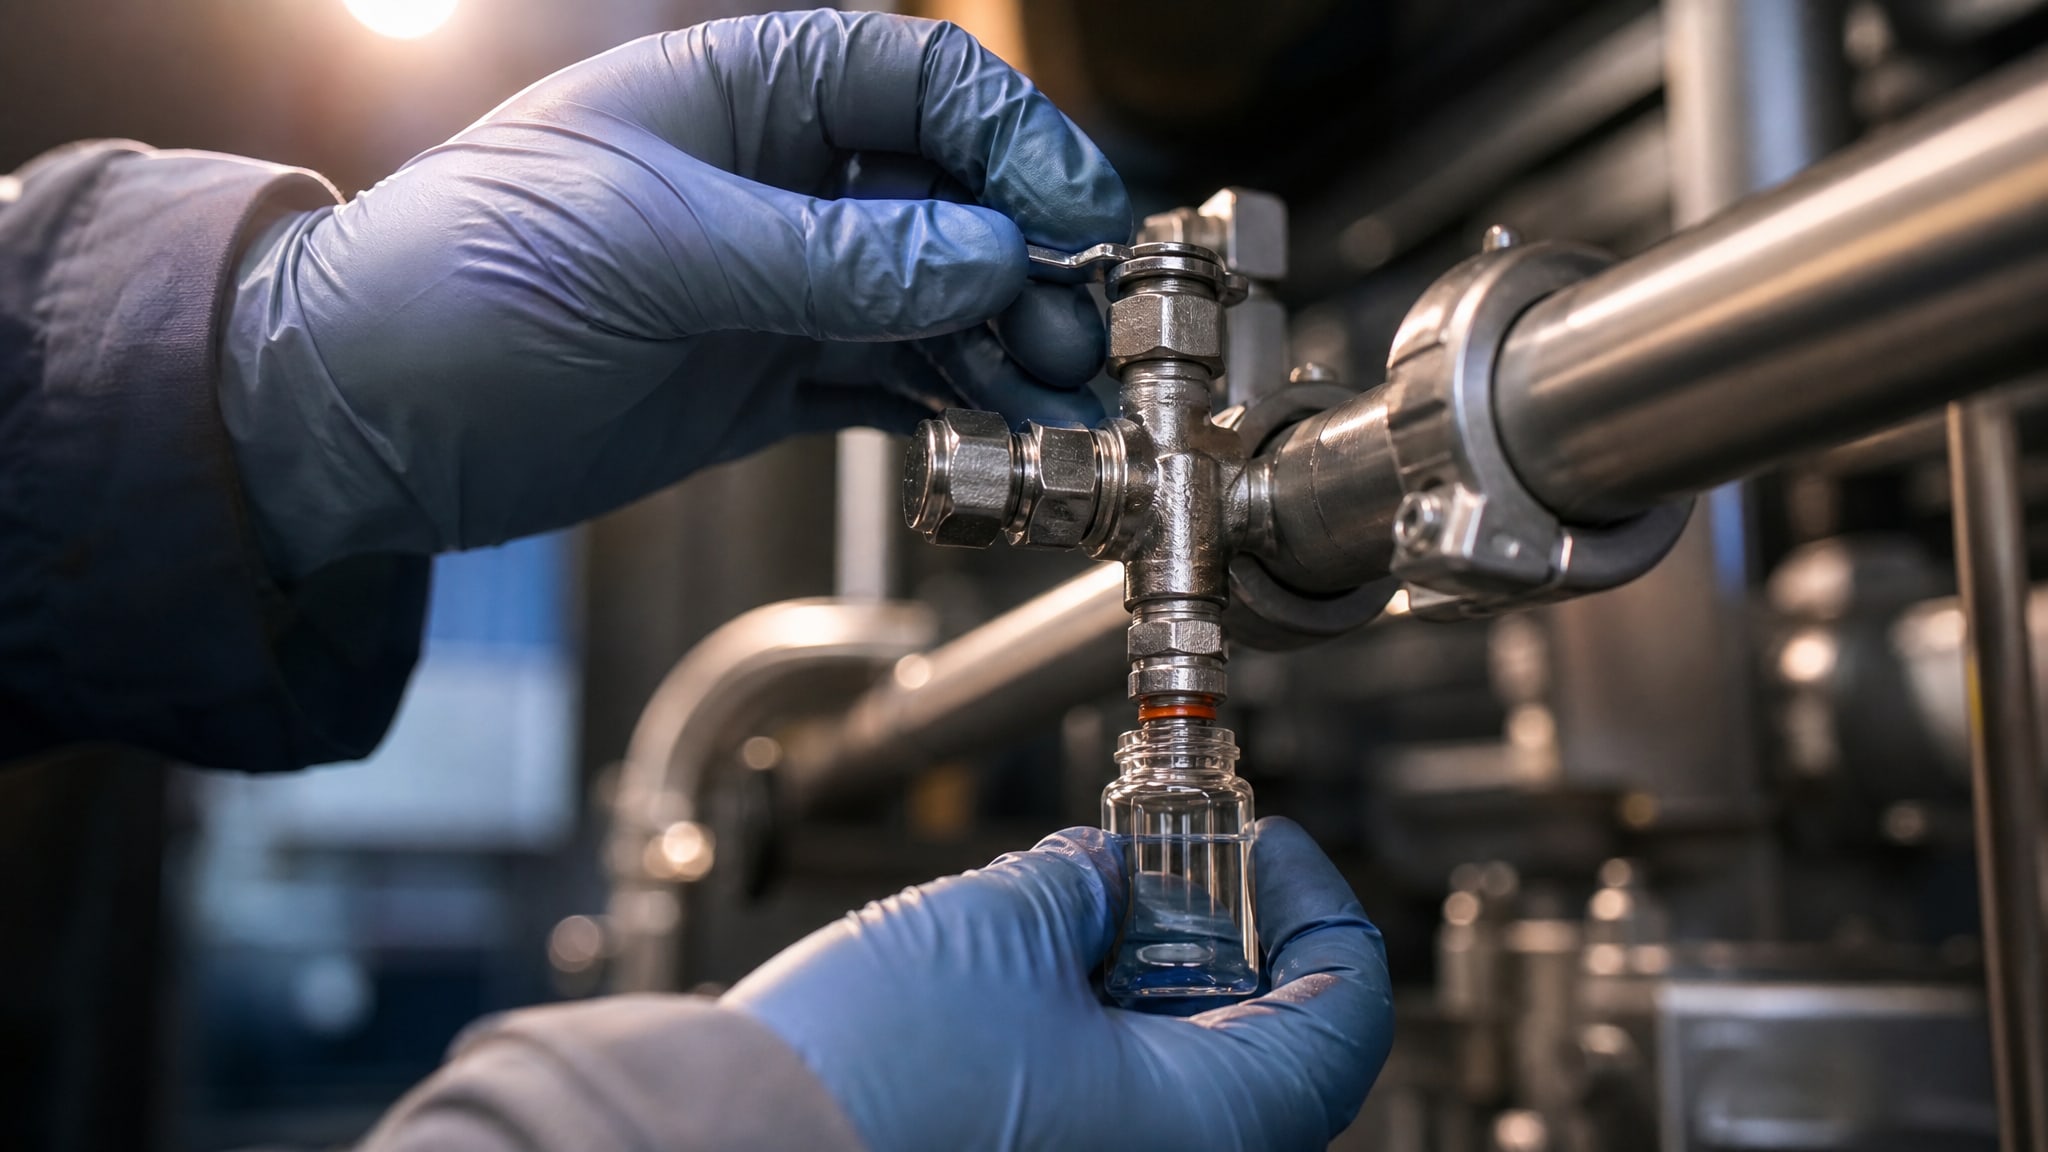
Первое: правильный отбор проб. Образец должен быть репрезентативным и отбираться в строго определенной точке системы. Если речь о циркуляционной системе смазки, проба берется из активного расходного бака, а не с дна, где накопился осадок. Если о неподвижной смазке в консистентном виде - образец отбирается из нескольких мест упаковки, чтобы охватить возможное расслоение. Объем пробы должен быть согласован с лабораторией заранее, чтобы на нее хватило для всех тестов, включая повторы.
Второе: хранение и логистика. Образец упаковывается так, чтобы минимизировать контакт с воздухом (особенно для окисляющихся масел), и перевозится в темной герметичной таре. Вибрация при доставке грузовиком может вызвать выпадение осадка, поэтому пробу следует снова перемешать перед анализом (документируя этот факт).
Третье: выбор аккредитованной лаборатории. Аттестация лаборатории - не гарантия, но сильный сигнал того, что там соблюдаются стандарты и регулярно проверяется точность оборудования. Закупщик должен убедиться, что лаборатория прошла проверку компетентного органа и имеет сертификат соответствия стандартам качества.
Четвертое: при подозрении на расхождение - заказать перепроверку в той же лаборатории. Если результат воспроизвелся, расхождение было случайным. Если результат сильно отличается от первого, есть основания проверить оборудование лаборатории.
Пятое: сравнение данных от разных лабораторий имеет смысл, только если они используют одинаковые методы и условия. Иначе сравнивать нечего. Перед отправкой проб в независимую лабораторию следует согласовать с ней протокол испытания, чтобы он совпадал с протоколом исходной лаборатории.
Участие закупщика и технических специалистов в межлабораторных сравнениях и практике обмена образцами со смежными производствами помогает выявить систематические сдвиги в данных раньше, чем они приведут к браку или сбоям на оборудовании.
Современные методы лабораторного анализа и автоматизация
Технологический прогресс позволяет частично уйти от субъективности и человеческого фактора, но требует понимания новых ошибок, которые вводят автоматизированные системы.
Современные методы лабораторного анализа включают хроматографию, спектрофотометрию, титрование с электронной фиксацией точки эквивалентности. Каждый из этих методов менее подвержен субъективности, чем визуальная оценка, но более требователен к качеству калибровки и к пониманию того, что делает прибор.
Автоматизированные системы смешивания проб, дозирования реактивов и регистрации результатов снижают влияние человеческого фактора. Но они же вводят новый риск: если программа имеет баг или лицензия истекла и обновление не установлено, система может давать систематически смещенные результаты, которые при первом взгляде выглядят абсолютно нормально.
Когда в лаборатории внедряют новое оборудование, первый этап - параллельные испытания с использованием старого метода. Если в течение месяца новое оборудование дает результаты, которые совпадают со старым в пределах 3-5 %, переход завершен. Если расхождения больше - требуется диагностика и переквалификация операторов.
Цифровая фиксация результатов автоматически снижает риск ошибок при переписывании, но требует защиты от несанкционированного доступа и изменений. Лаборатории используют криптографическую подпись и резервное копирование, чтобы результаты были неизменяемы.
Лабораторный метод количественного анализа сегодня часто дополняется машинным анализом изображений: например, при оценке коррозионной стойкости смазки камера снимает эталонную пластину, а программа количественно оценивает площадь поражения. Это объективнее, чем визуальная оценка, но требует обучения модели и регулярной валидации на новых партиях эталонных пластин.
Часто задаваемые вопросы
Что такое лабораторный метод количественного анализа и почему он важен для контроля смазок?
Количественный анализ - это определение точного содержания нужного компонента в образце (например, процент воды, хлоридов или присадок). Это критично для смазок, потому что даже 0,1-0,5 % отклонения в содержании ключевых компонентов может снизить коррозионную стойкость смазки или изменить ее вязкость. Без количественного анализа невозможно убедиться, что продукт соответствует спецификации.
Почему результаты испытаний смазок от двух лабораторий могут отличаться на 5-10 %?
Разница обычно объясняется вариабельностью методов, условиями окружающей среды в момент анализа, состоянием калибровочного оборудования и опытом операторов. Если обе лаборатории аттестованы, расхождение в 5-10 % считается нормальным. Свыше 15 % - повод заказать перепроверку.
Можно ли полагаться на результаты анализа смазки, если лаборатория не имеет аттестации?
Нет. Без аттестации нет гарантии, что оборудование откалибровано, протоколы соблюдены, и реактивы сертифицированы. Это повышает риск получить недостоверные данные, на основе которых может быть принято ошибочное решение о качестве смазки.
Что делать, если при повторном анализе получился другой результат, чем при первом?
Сначала убедитесь, что пробы хранились в одинаковых условиях и не смешивались с другими образцами. Если условия совпадали, попросите лабораторию проверить калибровку оборудования и провести третий анализ. Если третий результат ближе ко второму, первый был ошибкой. Если все три разные - нужна диагностика оборудования.
Как коррозионная стойкость смазки связана с точностью лабораторных измерений?
Коррозионная стойкость оценивается путем погружения тестовых пластин в смазку при строго определенных условиях температуры и времени. Малое отклонение от протокола - даже на 2-3 °C или на 1-2 часа - приведет к другому результату. Это не значит, что смазка изменилась, это значит, что условия теста не были соблюдены, и результат не валиден.
Заключение
Расхождения результатов испытаний смазок возникают не потому, что смазочные материалы непредсказуемы, а потому, что лабораторные методы анализа требуют педантичного соблюдения множества деталей: калибровки оборудования, условий окружающей среды, пробоподготовки, квалификации персонала. Точность измерений смазочных материалов - это не роскошь, это инженерная дисциплина, которая экономит деньги предприятия и предотвращает аварии.
Технические специалисты и закупщики должны обращаться в аттестованные лаборатории, согласовывать протоколы анализа заранее, правильно отбирать и хранить пробы, а при расхождении данных требовать документированных объяснений. Даже сотые доли процента имеют значение в индустриальной практике - и это не детализм, а основа надежности производства.