Твердосмазочные покрытия решают одну из самых сложных задач в машиностроении - обеспечение надежного скольжения и защиты в условиях, где традиционные масла и пластичные смазки неэффективны или невозможны. Но качество этих покрытий зависит в первую очередь не от самого материала, а от подготовки поверхности. Когда речь идет о деталях сложной геометрии - узлах с отверстиями, резьбами, полостями и каналами - требования к предварительной обработке возрастают многократно. Остатки масла, пыль абразива, влага в глубоких отверстиях или скрытые заусенцы способны полностью свести на нет эффективность покрытия еще до его полимеризации.
Статья разбирает все этапы подготовки деталей сложной геометрии - от первичного обезжиривания до финальной сушки, приводит точные параметры абразивной обработки и показывает, почему контроль этих параметров критичен для инженеров, технологов и закупщиков, ответственных за качество узлов.
Обезжиривание как фундамент подготовки
Первый этап работ - полное удаление масел, смазок, эмульсий и прочих загрязнений.
Это не просто санитарная операция; присутствие даже микроскопического слоя смазки служит барьером между основой и твердосмазочным покрытием, напрямую ухудшая адгезию. На практике обезжиривание разделяется на химическое и механическое.
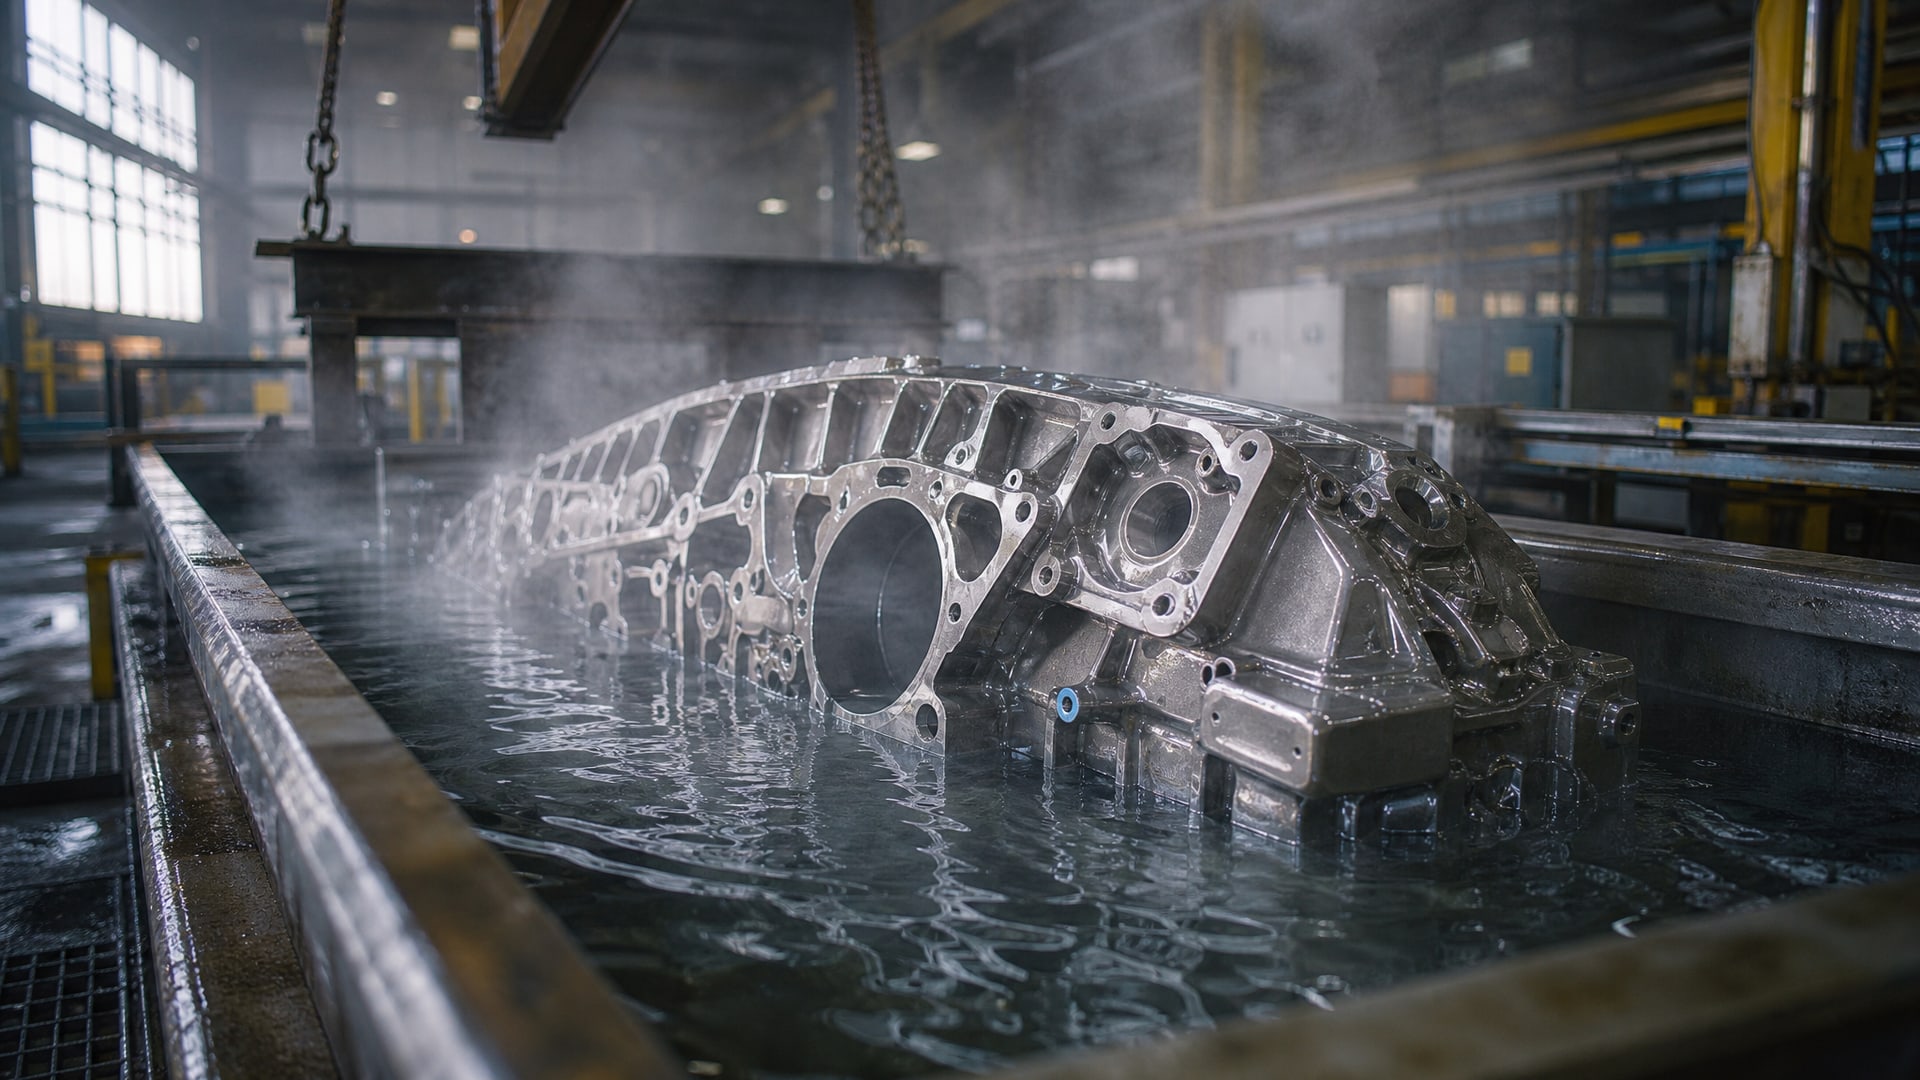
Химическое обезжиривание выполняется щелочными растворами или органическими растворителями. В индустриальной практике используют горячие щелочные ванны (50–70 °C) или ультразвуковую обработку в обезжиривающих составах. Для деталей со сложной геометрией, особенно если в них имеются скрытые полости и резьбы, ультразвук критичен - он проникает туда, где обычное погружение малоэффективно.
После химического обезжиривания детали промывают в деионизированной или дистиллированной воде. Это не мелочь: остатки щелочи или растворителя подготавливают поверхность к интенсивной коррозии и препятствуют равномерному нанесению покрытия. Для деталей с технологическими отверстиями промывка должна быть тройной, с полным сливом жидкости из внутренних полостей между проходами.
Механическое обезжиривание - удаление стружки, пыли и грязи - проводят мягкой щеткой или сжатым воздухом перед химической обработкой. Это позволяет химикатам действовать более эффективно на открытую поверхность.
Абразивная подготовка и формирование микрорельефа
После обезжиривания поверхность готовят к адгезии твердосмазочного покрытия.
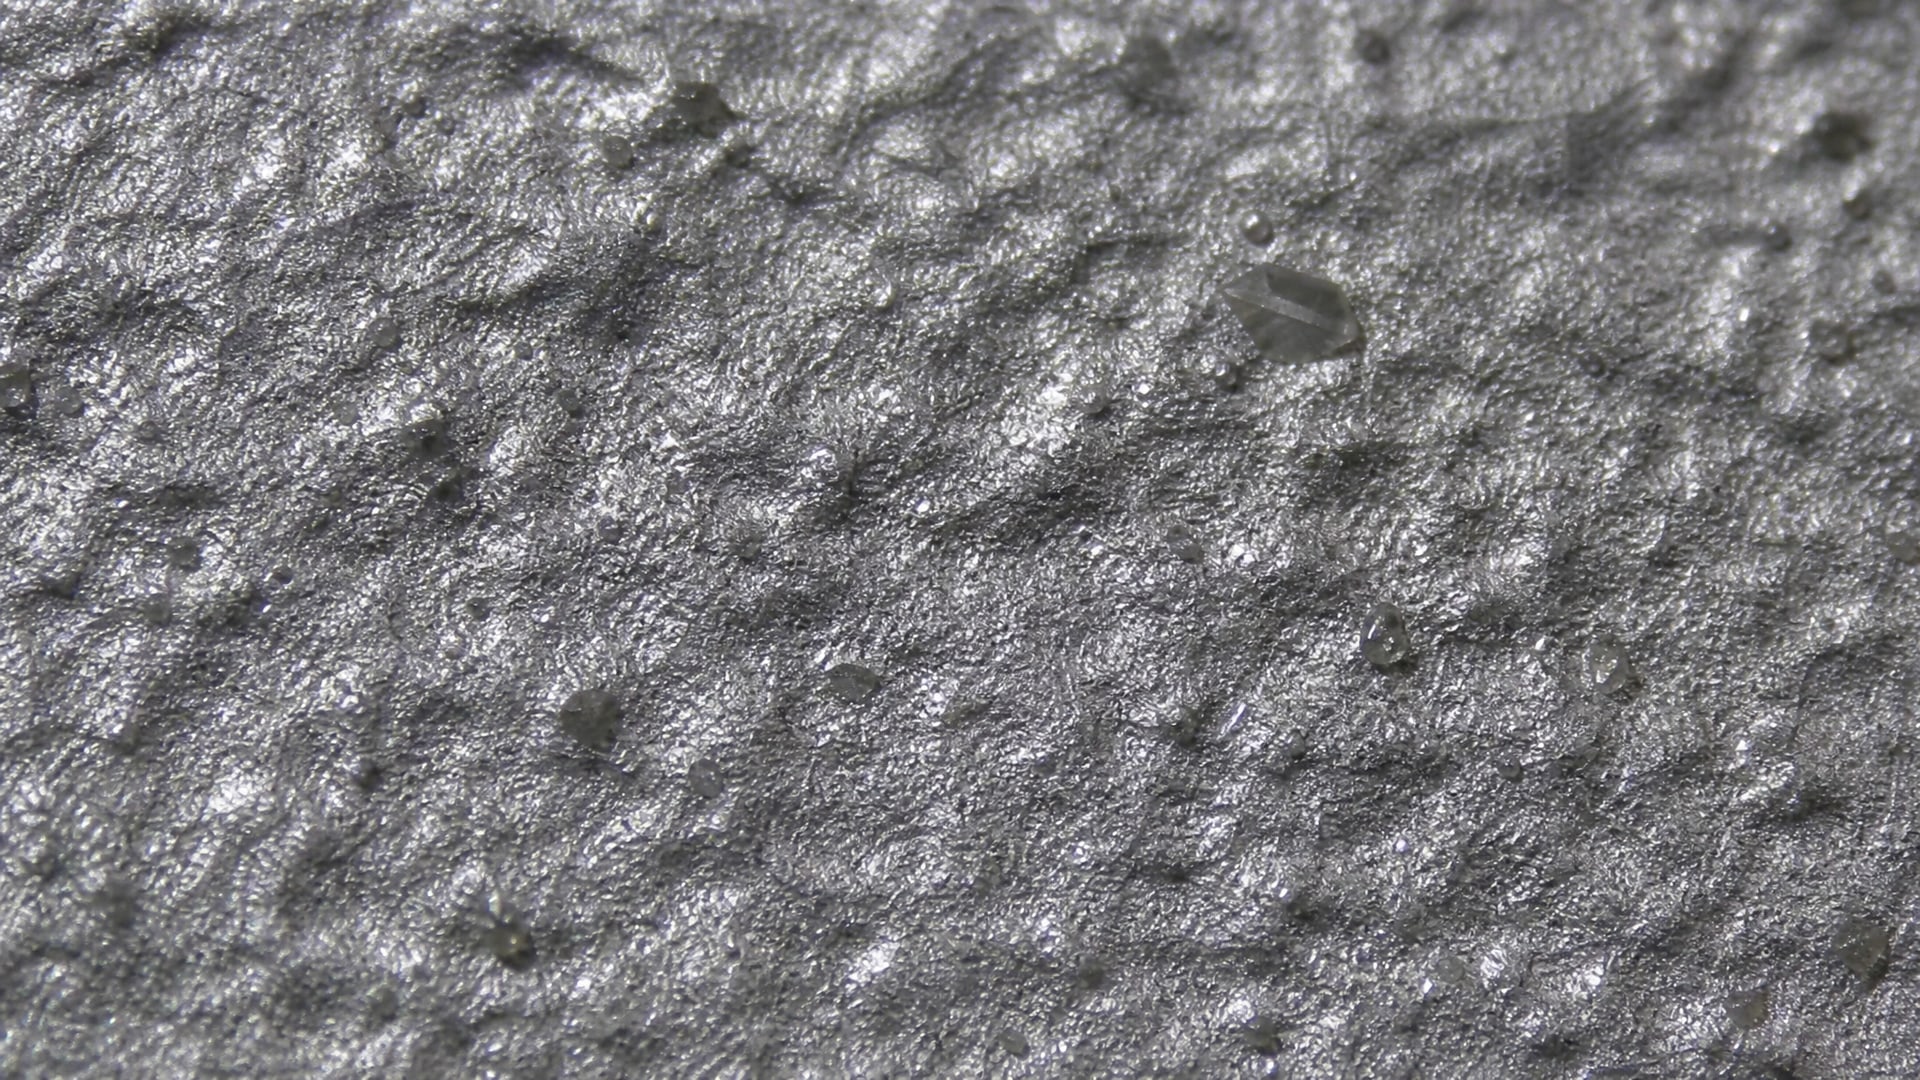
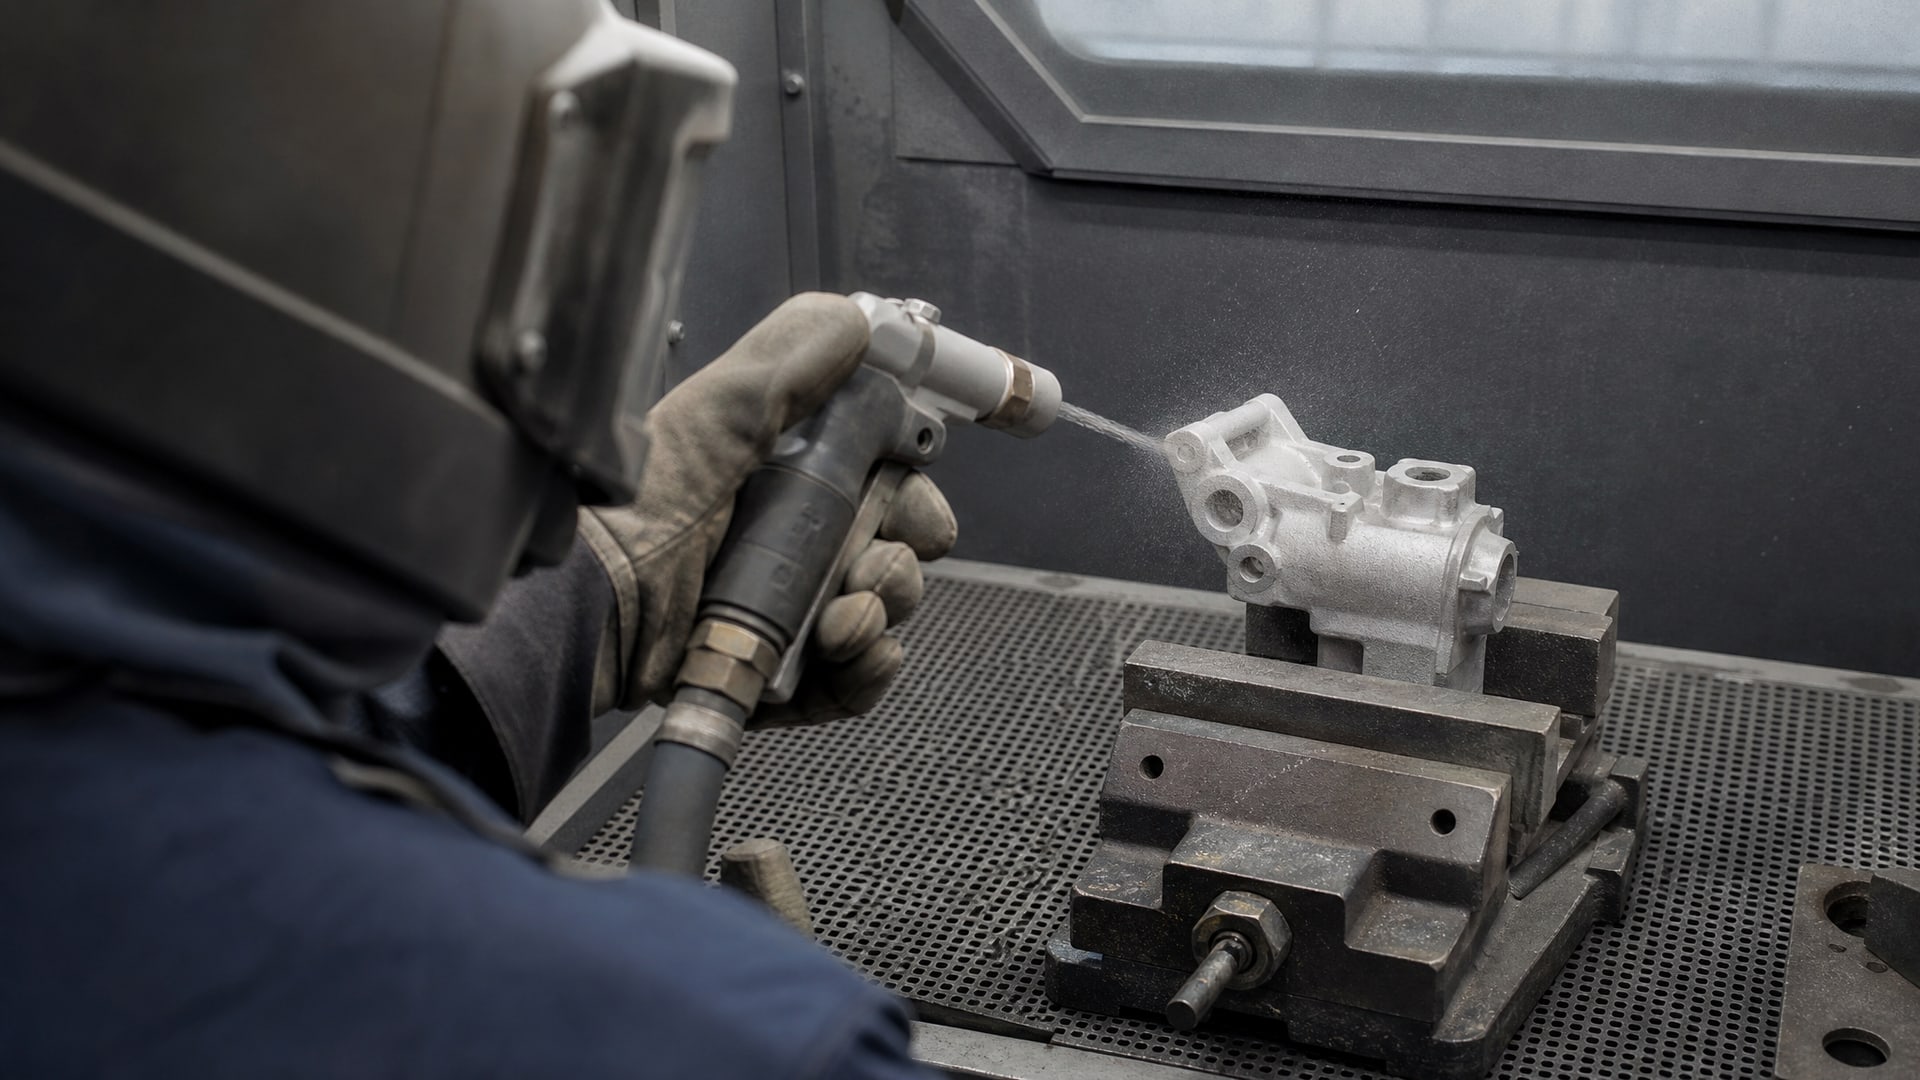
Гладкая, полированная поверхность обеспечивает плохое сцепление; требуется управляемая шероховатость. В большинстве промышленных техкарт для этого применяют абразивоструйную обработку (grit blasting).
Параметры абразивной обработки
Стандартный режим для стальных деталей - окись алюминия зернистостью 220 при давлении 30 psi (примерно 2 атм). Это обеспечивает шероховатость поверхности 0,5–0,9 мкм Ra (20–35 микродюймов), что оптимально для адгезии твердосмазочных покрытий. Более грубая обработка может повредить размерную точность, особенно критичную для сопрягаемых поверхностей; более мягкая не создает достаточный микрорельеф.
Степень чистоты поверхности после абразивной обработки классифицируется по ГОСТ Р ИСО 8501-1-2014. Для твердосмазочных покрытий рекомендуется достигать уровня Sa 2,5 (80–90 % поверхности в свежем металлическом цвете, видны только точечные зоны исходной окраски) или Sa 3 (полный металлический блеск). Для внутренних полостей и резьб, где ручная дробеструйка невозможна, применяют St 3 (механическую чистку проволочными щетками).
Особенности сложной геометрии при абразивной подготовке
Детали со сложной геометрией требуют предварительного анализа. Если есть глубокие технологические отверстия, слепые резьбы, U-образные каналы или ступенчатые полости, нужно убедиться, что:
абразив полностью удаляется после обработки и не остается в закрытых полостях,
моющая жидкость беспрепятственно стекает из полостей при промывке,
высушивание детали охватывает все скрытые зоны, включая слепые отверстия.
Заусенцы (burrs), возникающие при механической обработке до нанесения покрытия, удаляют обязательно. Они не только ухудшают равномерность слоя, но и становятся очагом отслоения покрытия под нагрузкой. Для деталей с резьбами это особенно важно: острые грани нарушают геометрию резьбового зацепления и создают концентраторы напряжений.
Контроль и селективная обработка для разных материалов
Один режим подготовки не подходит для стали, нержавейки, алюминия и титана одновременно.
Материал диктует свой алгоритм.
Углеродистая и легированная сталь
Для обычной конструкционной стали применяют стандартный режим grit blasting с окисью алюминия 220 при 30 psi. Допустима предварительная химическая очистка в щелочном растворе при 50–70 °C с ультразвуком. Во многих техкартах рекомендуется дополнительное фосфатирование (железофосфатирование или цинкофосфатирование) как конверсионный подслой перед нанесением твердосмазочного покрытия. Это улучшает адгезию и сроки службы, особенно в условиях влажности.
Нержавеющая сталь
Нержавейка требует особого внимания к обезжириванию: ее пассивный оксидный слой затрудняет полную адгезию. Согласно ГОСТ 9.402-2004 и ASTM A380/A380M, обезжиривание проводят в щелочных растворах без хлора (чтобы избежать питтинга), с обязательной тройной промывкой и сушкой. Абразивная обработка - более мягкая, чем для углеродистой стали, часто применяют окись алюминия или стеклянные микросферы меньшей фракции. Давление снижают до 20 psi. После обработки требуется повторная промывка и немедленная сушка, так как нержавейка более чувствительна к влаге под покрытием.
Алюминий и его сплавы
Алюминий не переносит агрессивную абразивную обработку. Вместо grit blasting часто применяют химическое травление в слабых кислотах (травление в фтористых или серных кислотах) или мягкий абразив (стеклянные микросферы, сухой лед). После травления - обязательная нейтрализация, промывка и сушка. Фосфатирование или хроматирование на алюминии играет критичную роль для адгезии.
Давление и фракция абразива для алюминия:
- окись алюминия 400–600 mesh при 10–15 psi,
- либо стеклянные микросферы при 15–20 psi.
Титан и медные сплавы
Титан требует исключения хлорсодержащих растворителей и щелочей выше pH 10. Обезжиривание - щадящее, чаще органическими растворителями. Абразивная обработка проводится с еще большей осторожностью, чем для алюминия. Медные сплавы обезжириваются в слабощелочных растворах, абразив - мягкий, давление - минимальное.
Дренаж, сушка и контроль влаги в скрытых зонах
Это, пожалуй, самый коварный этап для деталей сложной геометрии.
Остатки воды, особенно в слепых отверстиях, резьбах и полостях, способны полностью разрушить адгезию твердосмазочного покрытия изнутри - вода препятствует кроссполимеризации и создает микропузырьки под слоем.
Механика дренажа и положения деталей
После всех мокрых операций (обезжиривание, промывка) детали должны быть размещены так, чтобы вода стекала из всех полостей. Для деталей со слепыми отверстиями (blind holes) часто требуется поворот или вибрация. Если геометрия позволяет, деталь переворачивают несколько раз, чтобы влага вытекла со всех сторон.
Сушка и температурные режимы
После механического дренажа переходят к принудительной сушке. Стандартный метод:
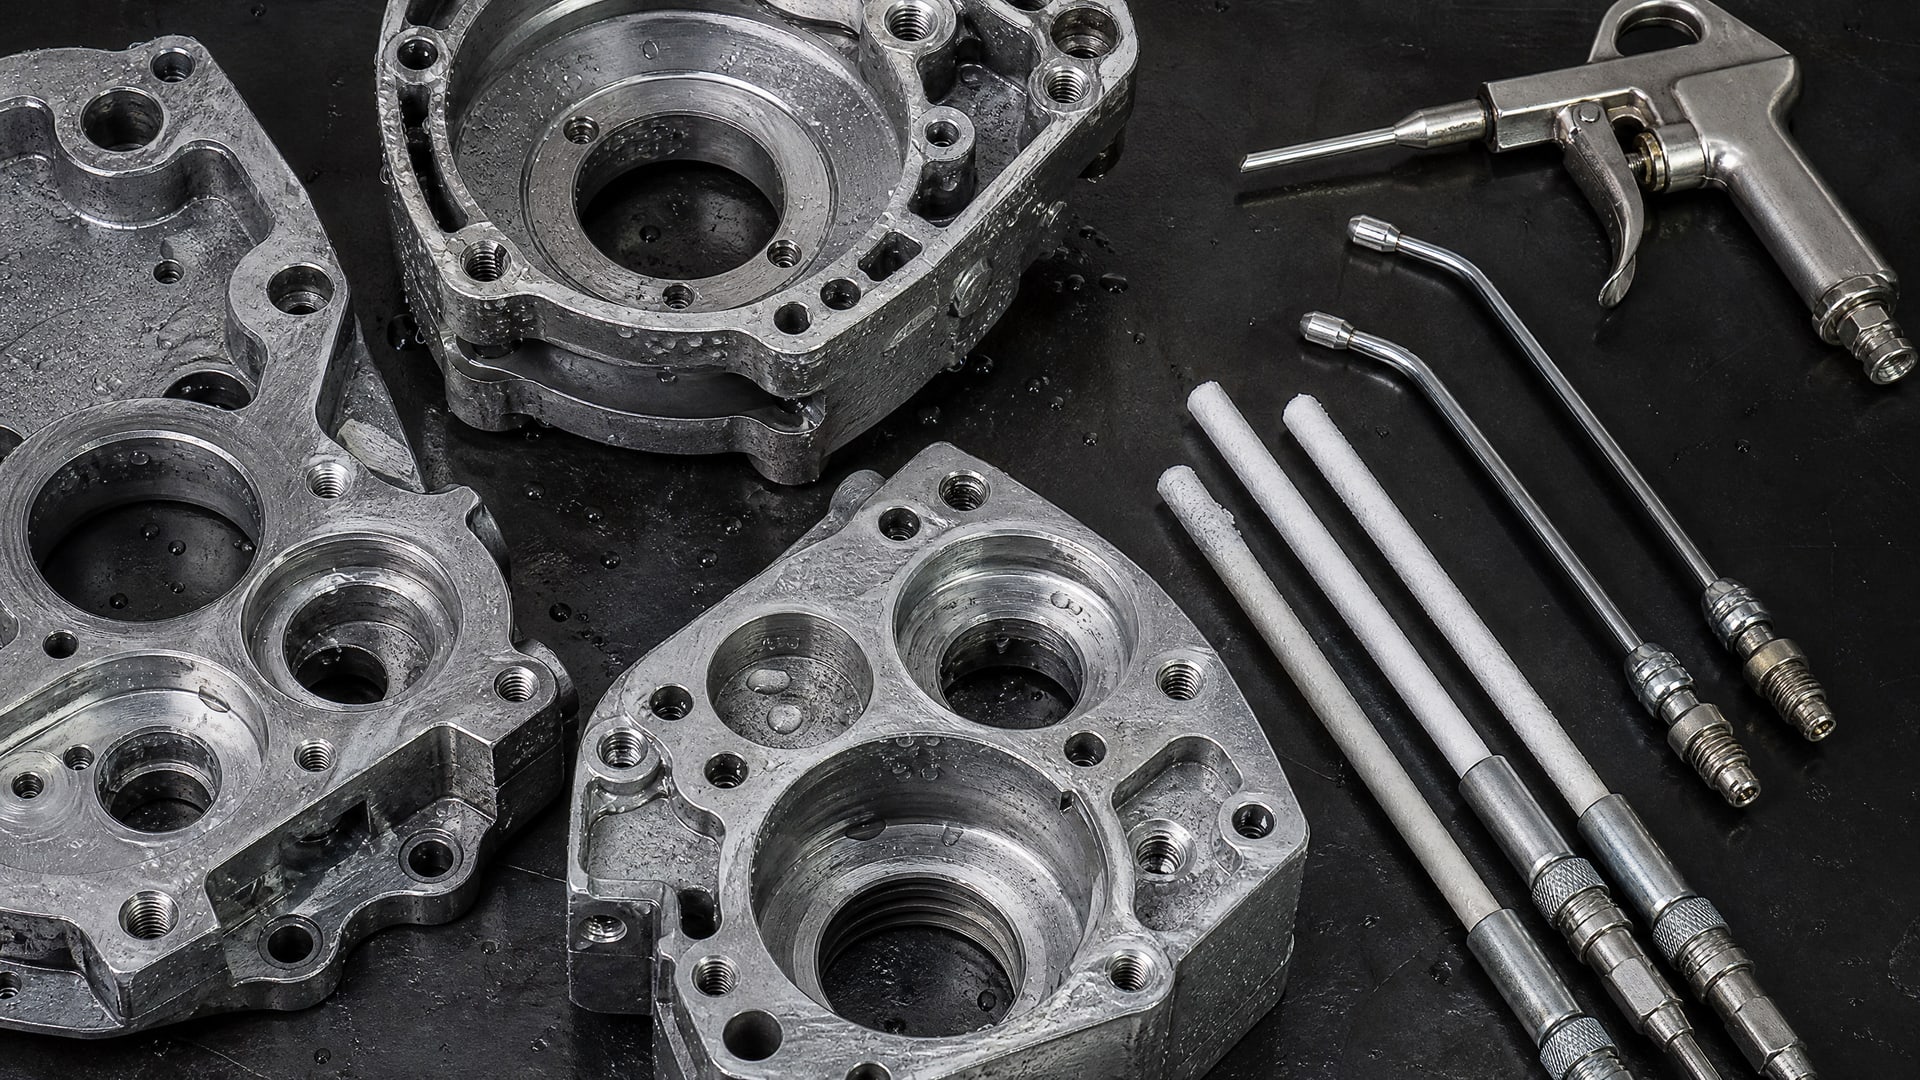
- теплый сжатый воздух (20–50 °C) - продувка всех отверстий и полостей в течение 10–20 минут,
- или размещение в сушильном шкафу при 60–80 °C в течение 30–60 минут.
Для слепых резьб иногда используют продувку со сжатым воздухом через специальные переходники, чтобы воздух проходил по всей длине отверстия. Проверка готовности: деталь касается к поверхности белого блокнота - никаких влажных пятен не должно быть.
Контроль времени между сушкой и нанесением
Это критично. После сушки и перед нанесением твердосмазочного покрытия не должно пройти более 4–6 часов. За это время на металлической поверхности может выпасть конденсат или начаться поверхностная окисляемость. Если деталь хранилась, нужна повторная 15–20-минутная продувка перед нанесением.
Учет толщины покрытия и допусков при конструировании
Твердосмазочное покрытие имеет толщину 15–50 мкм в зависимости от типа (сухие пленки толще, аэрозоли тоньше).
Это означает, что поверхность детали после полимеризации увеличивается на эту величину. Если допуск на диаметр отверстия составляет ±0,1 мм, а покрытие добавляет 30 мкм (0,03 мм) с обеих сторон, то отверстие может выйти за нижний допуск.
При конструировании детали со сложной геометрией, которая будет покрыта твердосмазочным материалом, нужно:
заложить увеличение размеров на 0,05–0,08 мм (в зависимости от типа покрытия) при расчете допусков,
перепроверить посадки в резьбах и сопряжениях после нанесения пробного покрытия,
при необходимости провести финальную механическую обработку после полимеризации, если допуск критичен.
Например, когда закупщик заказывает детали со сложной геометрией, важно согласовать с поставщиком: будет ли окончательная размерная обработка (шлифовка, хонингование) проводиться до или после покрытия. Это влияет на технологическую последовательность и итоговое качество.
Контроль качества подготовки и типичные дефекты
Визуальный и инструментальный контроль
В начале серийного производства проводят комплексный контроль:
Визуальная оценка степени очистки - поверхность должна быть матовой, без видимых масляных пятен, ржавых точек, пыли и абразива. Проверка: белая чистая ткань, смоченная в ацетоне, протирает поверхность - следов ржавчины и масла не должно быть.
Типичные дефекты и их причины
Дефект: отслоение покрытия в зонах резьб или полостей.
Причина: остатки абразива или влага в скрытых зонах.
Решение: усилить промывку, применить прямую продувку слепых отверстий.
Дефект: неравномерная толщина покрытия с тонкими участками.
Причина: наличие масла или конденсата на поверхности во время нанесения.
Решение: повторная сушка перед нанесением, сокращение времени между сушкой и нанесением.
Дефект: пузырьки и поры в покрытии.
Причина: вода или воздух, заключенные в полостях, выделяются при полимеризации.
Решение: более длительная или более интенсивная сушка, применение вакуума при нанесении.
Дефект: коррозия под покрытием в течение нескольких недель.
Причина: недостаточное удаление солей при промывке, либо использование нерекомендованного обезжиривателя.
Решение: применение дополнительного подслоя (фосфатирование), усиление контроля чистоты воды при промывке.
Интеграция в производственный цикл
Подготовка деталей со сложной геометрией часто вызывает узкое место в производстве, если ее не планировать заранее.
Закупщикам и инженерам стоит договориться с поставщиком или цехом заранее:
какая операция будет последней перед поступлением на покрытие (часто это обезжиривание),
сколько времени допустимо между завершением подготовки и нанесением покрытия,
будут ли технологические отверстия закупориваться пробками или позволены открытыми,
какой контроль будет проводиться (точечный или сплошной).
На практике многие производства используют централизованные зоны подготовки: например, в цехе для всех поступающих деталей проводят обезжиривание, абразивную обработку и сушку, а затем отправляют на участок нанесения покрытия. Это позволяет стандартизировать процесс и обучить операторов единому алгоритму.
При применении твердосмазочного покрытия на основе дисульфида молибдена, например MODENGY 1002, критично соблюдение каждого из описанных этапов подготовки. Это покрытие обеспечивает снижение трения в узлах со сложной геометрией - в резьбах, направляющих со скрытыми полостями, в уплотнениях и сопряжениях. Но при подготовке, проведенной небрежно, даже отличное покрытие не раскроет свой потенциал; влага или остатки абразива полностью нейтрализуют его преимущества.
Часто задаваемые вопросы
Можно ли наносить твердосмазочное покрытие на деталь, если она выглядит чистой визуально?
Нет. Визуально чистая поверхность может содержать остатки масла, минеральную пыль, соли от щелочной промывки, влагу в скрытых полостях - все это невидимо для глаза. Они остаются под покрытием и препятствуют адгезии. Перед нанесением нужен инструментальный контроль: профилометрия, проверка на карбоне, протирка белой тканью в растворителе.
Почему для нержавейки отличается режим абразивной обработки?
Нержавейка имеет плотный пассивный оксидный слой, затрудняющий адгезию. Более мягкий абразив и низкое давление (15–20 psi вместо 30 psi) позволяют открыть микрорельеф, не повредив сам материал. Чрезмерно агрессивная обработка может вызвать питтинг-коррозию под покрытием.
Что делать со слепыми резьбами, если абразив в них невозможно удалить полностью?
Слепые резьбы требуют специальной обработки: после абразивоструйки проводят интенсивную продувку сжатым воздухом в течение 20–30 минут, часто с применением вибрации и поворота детали. Затем высушивают при 60–80 °C и проверяют чистоту через лупу. В критичных случаях применяют механическую чистку проволочной щеткой внутри резьбы перед окончательной промывкой.
Сколько времени может пройти между сушкой и нанесением покрытия без потери качества?
Оптимальный интервал - не более 4–6 часов при нормальной влажности воздуха. За это время на высушенной металлической поверхности может выпасть конденсат или произойти начальное окисление. Если деталь хранилась дольше, требуется повторная 15–20-минутная продувка сжатым воздухом перед нанесением.
Нужно ли фосфатирование перед твердосмазочным покрытием?
Для углеродистой стали фосфатирование улучшает адгезию и срок службы, особенно в условиях влажности и в циклических нагрузках. Это не всегда обязательно, но рекомендуется в критичных приложениях. Для нержавейки и алюминия фосфатирование заменяют на хроматирование или иные конверсионные подслои, совместимые с материалом.
Заключение
Подготовка деталей сложной геометрии к нанесению твердосмазочных покрытий - это не просто предварительная операция, а ключевой процесс, от качества которого зависит долговечность и эффективность всего узла. Обезжиривание, абразивная обработка с соблюдением параметров (0,5–0,9 мкм Ra, давление 30 psi для стали), полная сушка скрытых полостей и контроль времени между сушкой и нанесением - каждый шаг имеет прямое влияние на адгезию покрытия.
Для закупщиков и инженеров это означает, что при заказе деталей со сложной геометрией необходимо заранее согласовать с поставщиком технологию подготовки, требования по контролю и допускаемый интервал перед покрытием. На производстве стоит стандартизировать процесс: выделить зону подготовки, обучить персонал, проводить выборочный контроль адгезии и влаги. Это требует вложений в оборудование и подготовку, но окупается предсказуемым качеством, сокращением брака и увеличением ресурса узлов в эксплуатации.