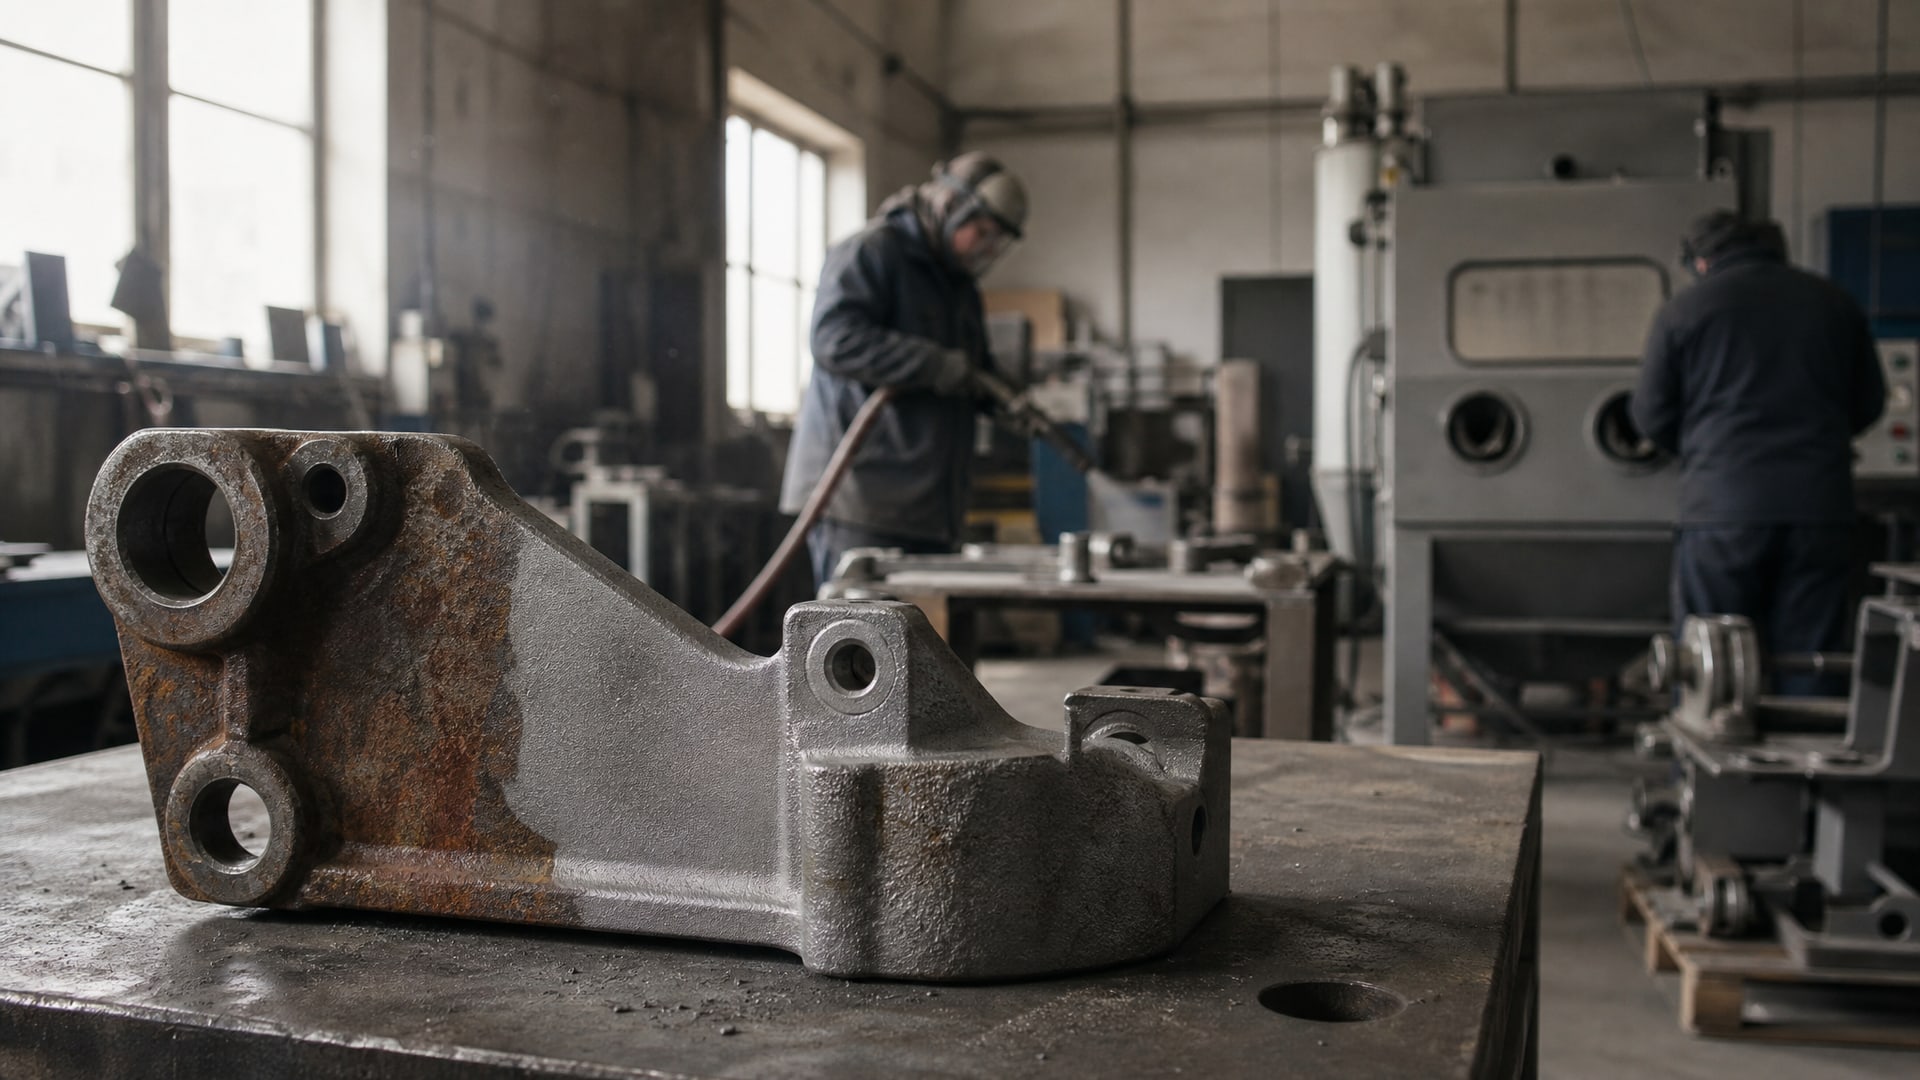
Подготовка поверхности перед нанесением покрытия - это не вспомогательный этап, а критически важный процесс, напрямую влияющий на адгезию, долговечность и экономику защитного слоя. Многие инженеры и закупщики недооценивают влияние термообработки и способа нарезки деталей на фактическую площадь, которую нужно обрабатывать и покрывать. На практике геометрические дефекты, остаточная влага, заусенцы и масляные пленки - все это не только ухудшает прилипание покрытия, но и увеличивает расход материала и риск дефектов. Статья разбирает, как стандарты ГОСТ определяют требования к поверхности, какую роль играет шероховатость в микронах, и почему подготовка технологически неотделима от самого нанесения.
Эта информация полезна инженерам производств, ремонтных служб и специалистам по закупкам, которые хотят сократить брак, оптимизировать расход покрытий и обеспечить надежную защиту от коррозии.
Почему подготовка поверхности начинается до покрытия
Цель подготовки металлических поверхностей перед нанесением покрытия - удалить вещества, которые мешают окрашиванию и ускоряют коррозию, одновременно обеспечив требуемую адгезию покрытия к металлической подложке.
ГОСТ 9.402-80 и его современная версия ГОСТ 9.402-2004 определяют эту цель как обязательную, а не как рекомендацию.
На практике это означает, что подготовка начинается не в момент открытия краски, а на этапе планирования нарезки, термообработки и механической обработки деталей. Если после нарезки на краю детали остался заусенец или острая кромка с радиусом менее 0,3 мм, его нужно удалить до окрашивания. Если в процессе фрезеровки на поверхность попало минеральное масло или была образована микротрещина, это станет локальным источником отслаивания покрытия через несколько месяцев.
Многие производства ошибочно полагают, что если визуально деталь выглядит гладко и чистой, то подготовка минимальна. На самом деле стандарты требуют не только убрать видимую грязь, но и удалить химические загрязнения (масла, окислы), отрегулировать шероховатость под конкретный тип покрытия и обеспечить удаление влаги и газов, особенно для литых изделий.
Влияние механической обработки на состояние кромок и микрогеометрию
Механическая обработка - нарезка, фрезеровка, резка, сверление - оставляет на поверхности микродефекты и влияет на форму кромок.
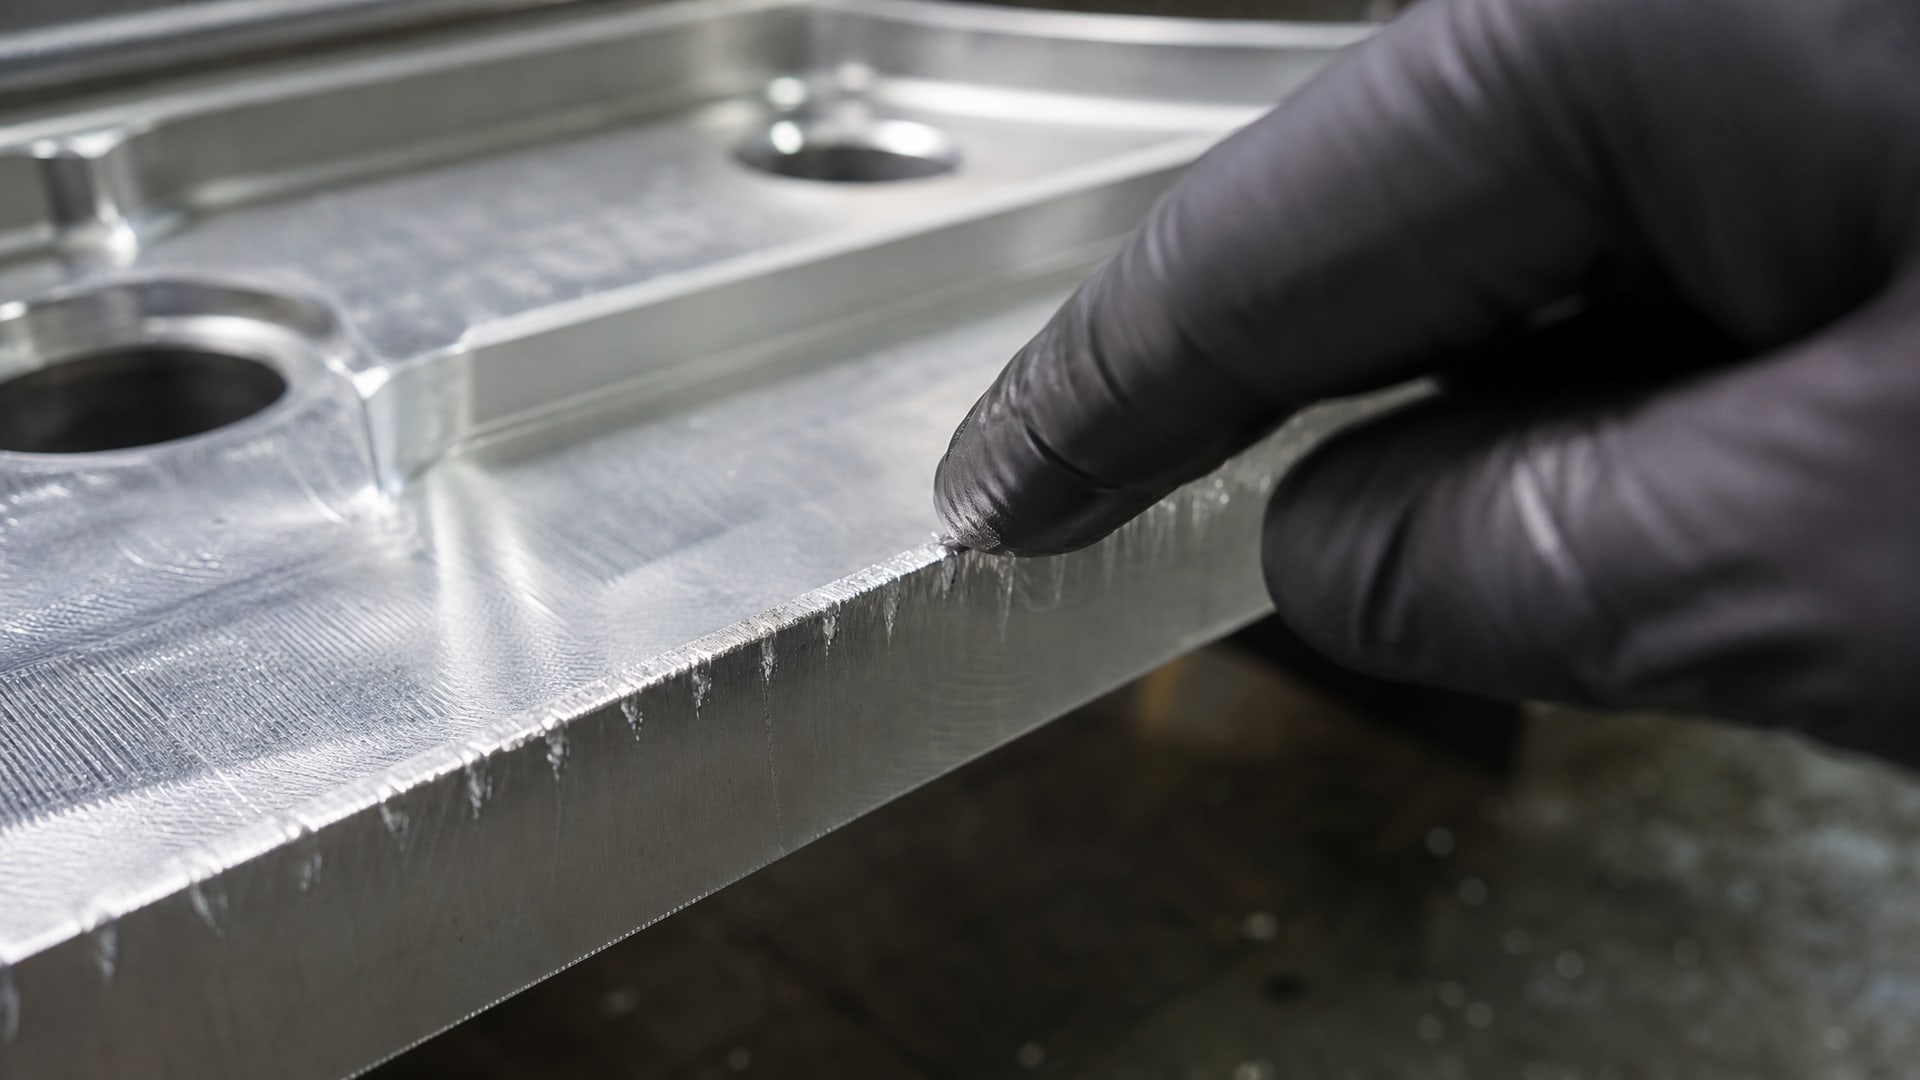
ГОСТ 9.402-80 прямо требует удаления заусенцев, острых кромок, сварочных брызг, наплывов и остатков флюса. Для острых кромок установлен предел: радиус менее 0,3 мм считается недопустимым и должен быть доведен или удален.
Почему это важно для расхода покрытия и адгезии? Потому что:
Острая кромка создает локальное напряжение при нанесении покрытия и при его сушке; покрытие в таких зонах растягивается неравномерно и может трескаться или отслаиваться.
Заусенец - ловушка для влаги и загрязнений, даже если его не видно невооруженным глазом; влага под покрытием начинает работать как коррозионный элемент.
Выемки, микротрещины и риски от инструмента увеличивают фактическую площадь поверхности, требующей покрытия; полимерное покрытие, вязкое и недостаточно текучее, может не заполнить такие полости, оставляя воздушные карманы.
На производствах, где после механической обработки выполняется правильная подготовка (шлифовка кромок, удаление заусенцев, обезжиривание), расход лакокрасочного материала и адгезия покрытия заметно улучшаются. Наоборот, если пропустить эти операции и попытаться «заделать» все краской, результат - повышенный расход, неравномерная толщина покрытия и риск дефектов при хранении или транспортировке.
Термообработка и дегазация поверхности
Термообработка деталей (особенно литых изделий) влияет на состояние поверхности перед покрытием сильнее, чем многие представляют.
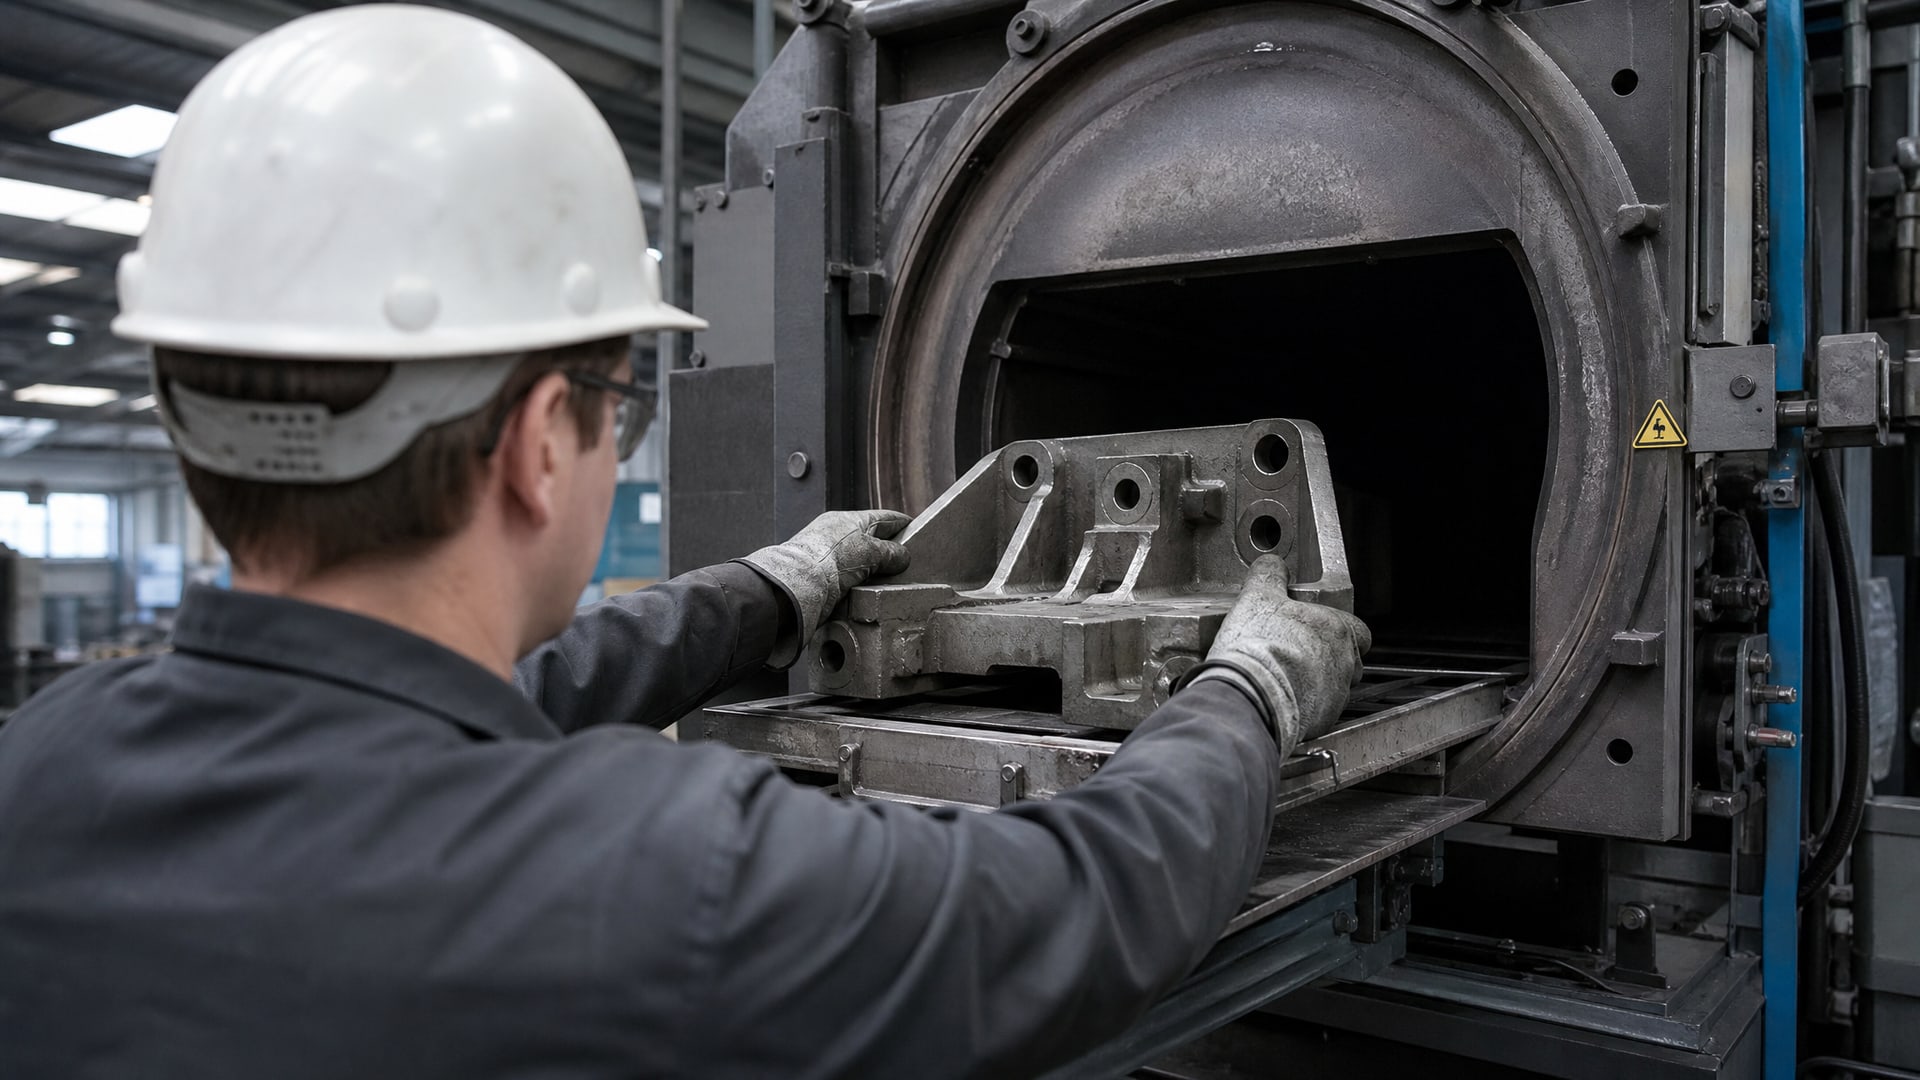
В технологических указаниях по подготовке поверхностей перед нанесением лакокрасочных покрытий прямо предусмотрена операция удаления газов через прокаливание.
Для удаления газов из литых металлических изделий перед окрашиванием допускается прокаливание не ниже 250 °C в течение 30 минут с последующим охлаждением не ниже 40 °C. Эта операция кажется лишней только до тех пор, пока не столкнешься с дефектом в виде пузырей, пор или шелушения покрытия через месяц-два после производства.
Остаточные газы, адсорбированные влага и водяной пар, захваченные в микропорах отливки, при нанесении вязкого полимерного покрытия начинают выделяться, создавая давление на границе раздела «металл - покрытие». Если покрытие уже затвердело, оно начинает отслаиваться от поверхности.
Для обеспечения удаления влаги перед нанесением газотермических покрытий допускается нагрев деталей до 150–200 °C. При удалении адсорбированных жировых загрязнений в обоснованных случаях нагрев может доходить до 350 °C. После прокаливания или нагрева обязательно охлаждение до температуры окружающей среды, но не ниже 40 °C, и защита от конденсата до нанесения покрытия.
Усадка и изменение геометрии при термообработке
Еще один аспект, часто игнорируемый при планировании подготовки: при нагреве и охлаждении детали геометрия может измениться. Хотя для большинства конструкционных сталей и алюминиевых сплавов усадка незначительна, в ответственных случаях (прецизионные детали, сборка с допусками менее 0,1 мм) нужно учитывать тепловое расширение или усадку.
Это важно потому, что если детали нарезаны перед термообработкой, а допуск критичен для подгонки, то после прокаливания размеры могут измениться на несколько сотых миллиметра. Тогда подготовка поверхности (шлифовка кромок, обезжиривание) должна выполняться именно после термообработки, а не до нее. Это увеличивает площадь работ и расход подготовительных материалов.
Шероховатость поверхности и ее влияние на толщину и расход покрытия
Шероховатость металлической поверхности - один из главных параметров, определяющих адгезию и фактическую толщину наносимого покрытия.
ГОСТ 9.402-80 требует, чтобы шероховатость поверхности соответствовала требованиям ГОСТ 9.032-74. Для ряда полимерных покрытий технологические инструкции устанавливают конкретное значение: Rz 10–30 мкм, где Rz - высота неровностей по десяти точкам.
Что это означает на практике?
Гладкая поверхность (Rz менее 10 мкм) - плохая адгезия полимерного покрытия; требуется либо применение грунта, либо искусственное увеличение шероховатости механическим способом или пескоструйной обработкой.
Оптимальная шероховатость (Rz 10–30 мкм) - обеспечивает механическое сцепление покрытия с поверхностью; расход минимален, адгезия максимальна.
Чрезмерная шероховатость (Rz более 30 мкм) - увеличивает расход материала, так как вязкое покрытие должно заполнить все впадины; при напылении могут возникать поры и неоднородность толщины.
Толщина покрытия в микронах зависит не только от параметров краски или полимера, но и от начального состояния поверхности. На гладкой поверхности при одинаковом количестве наносимого материала итоговая толщина будет выше, но адгезия ниже. На шероховатой поверхности толщина распределится неравномерно, часть материала «уйдет» на заполнение впадин, и если шероховатость чрезмерна, средняя толщина покрытия может оказаться ниже требуемой.
Удаление загрязнений и влаги перед нанесением
ГОСТ 9.402-80 классифицирует поверхность по степени зажиренности и степени окисленности.
Загрязнения подразделяются на категории, включая уровень загрязнений до 3 г/м² и свыше 3 г/м². На практике это означает, что необходимо контролировать не только видимую грязь, но и невидимые пленки масел, окислы и влагу.
После обезжиривания и травления поверхность промывается водой по ГОСТ 2874-82, а затем обезпыливается сжатым воздухом по ГОСТ 9.010-80. На подготовленную поверхность не допускаются масло, пыль, влага и конденсат. Это требование кажется очевидным, но на практике часто нарушается: детали хранят на открытом воздухе, не защищая от влаги, или обезпыливают грязным воздухом из компрессора без фильтрации.
Совет инженера: контроль влаги и обезжиривание
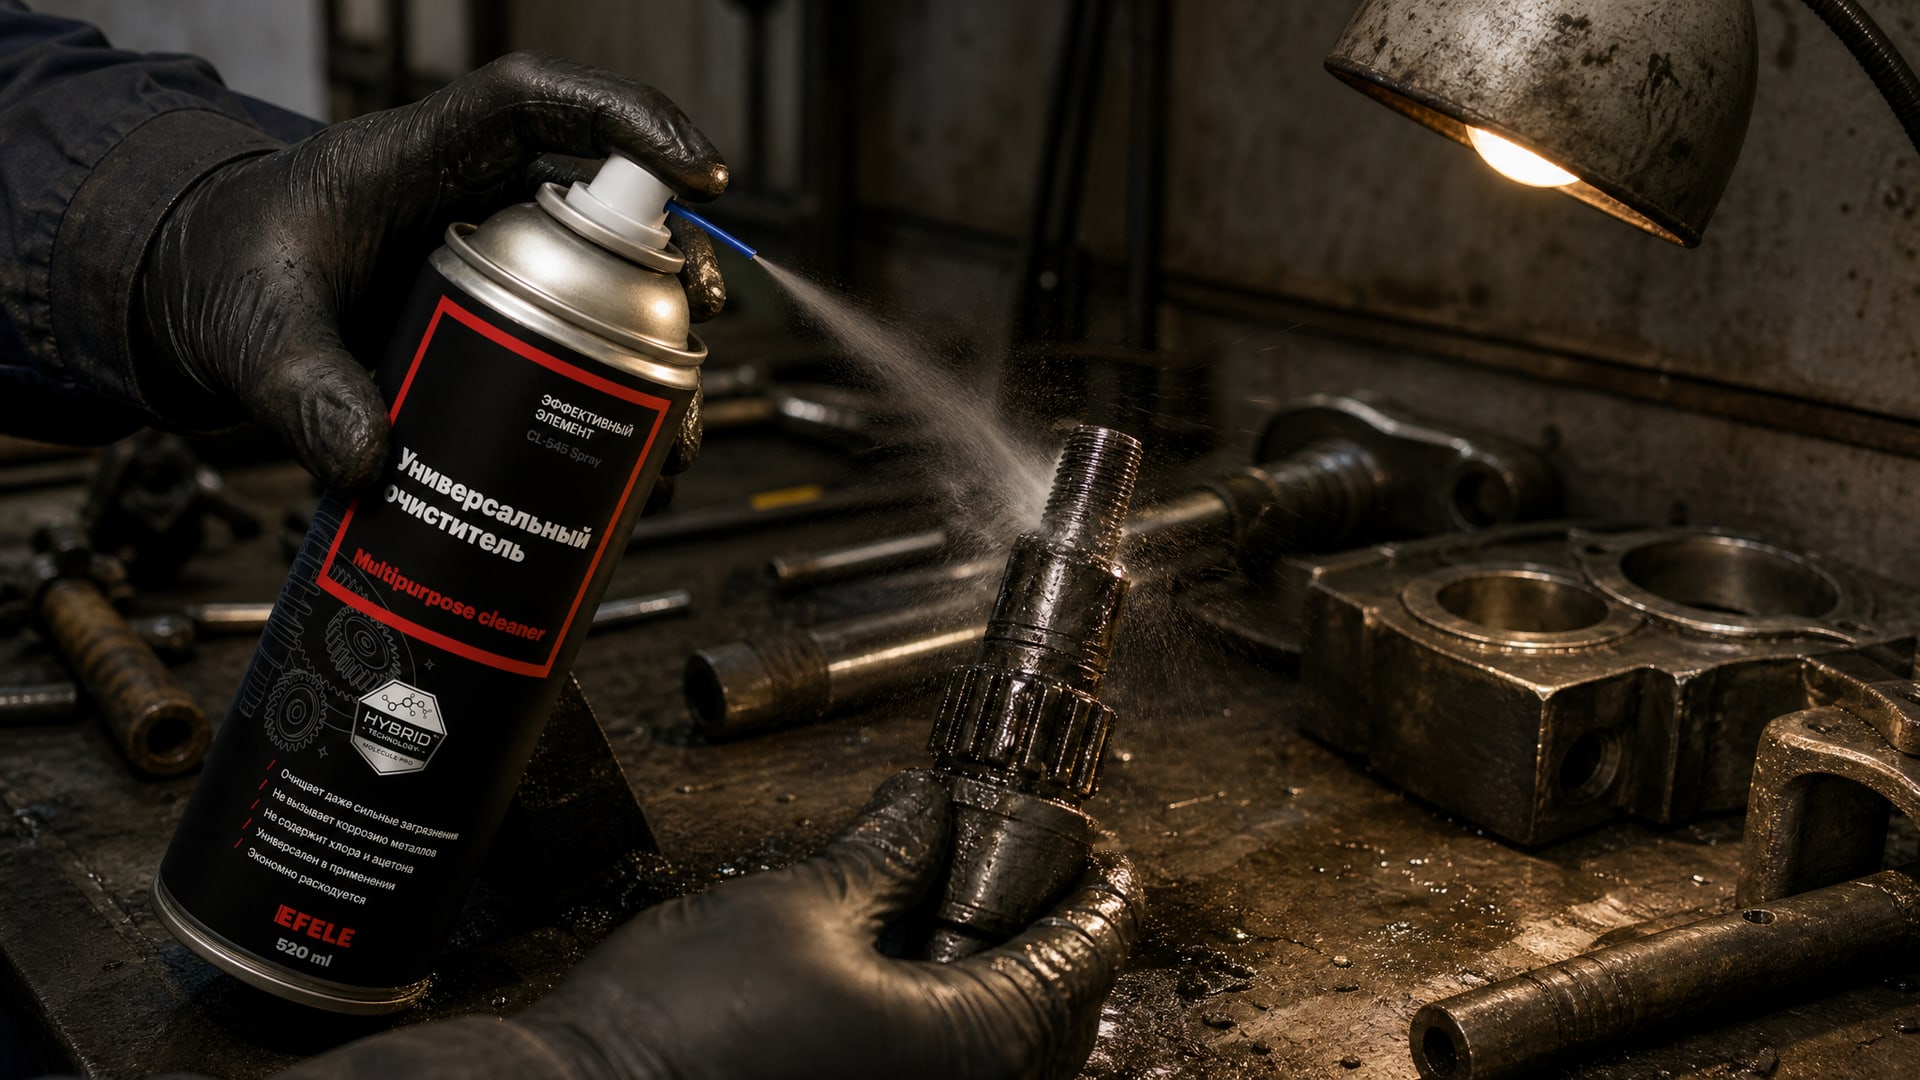
На производстве, где монтируют полимерные покрытия на металлических деталях в условиях повышенной влажности (рядом с мойкой, в цехе с водяным охлаждением), часто сталкиваются с дефектом «апельсиновая корка» или пузыри под покрытием. Причина - конденсат на холодной детали, попавший под покрытие. Решение: нагреть подготовленную деталь до 50–60 °C, нанести покрытие, а затем дать ему полимеризоваться при повышенной температуре. Для обеспечения качественной подготовки поверхности перед нанесением покрытия необходимо использовать эффективные очистители-обезжириватели. На линиях, где требуется высокая скорость подготовки, в таких условиях применяют EFELE CL-545 Spray, универсальный очиститель, который быстро удаляет масло, пыль и остатки загрязнений, позволяя переходить к нанесению покрытия без задержек. Такой подход экономит время переподготовки и снижает риск дефектов.
Нормативные требования к подготовке перед разными типами покрытий
Подготовка поверхности перед нанесением огнезащитного покрытия имеет свои особенности: помимо удаления масел и загрязнений, требуется обеспечить плотный контакт между металлом и огнезащитным слоем.
Стандарты требуют не только чистоты, но и определенной шероховатости для механического сцепления.
Для лакокрасочных покрытий основные требования определены ГОСТ 9.402-80 и включают удаление коррозионных продуктов, окалины и окислов до определенной степени. Для полимерных порошковых или жидких систем требования могут быть строже: часто необходима шлифовка, пескоструйная обработка или электролитическая полировка.
Для газотермических покрытий (напыление, плазменное или дуговое), применяемых на сложных деталях, требования к чистоте и влаге самые жесткие. Перед напылением поверхность нагревается до 150–200 °C для удаления влаги и затем охлаждается. Любой конденсат или масло в момент напыления приведет к слабому сцеплению и дефектам.
| Тип покрытия | Основное требование | Допустимая шероховатость Rz, мкм | Дополнительная подготовка |
|---|
| Лакокрасочное | Удаление масел, окалины, окислов | 10–30 | Грунтование, шпатлевка при необходимости |
| Полимерное порошковое | Удаление влаги, масел, окислов | 10–30 | Нагрев до 150–200 °C перед напылением |
| Газотермическое (напыление) | Удаление газов, влаги, масел | 10–50 | Прокаливание 250 °C, обезпыливание сжатым воздухом |
| Огнезащитное | Плотный контакт, чистота | 10–30 | Удаление окислов, нагрев до 350 °C в обоснованных случаях |
Часто задаваемые вопросы
Нужна ли подготовка поверхности, если деталь выглядит чистой и гладкой?
Да, подготовка обязательна по ГОСТ 9.402-80 независимо от визуального состояния. На гладкой поверхности могут остаться невидимые пленки масел, микротрещины от инструмента, адсорбированная влага и газы. Все это ухудшает адгезию покрытия. Даже свежеобработанная деталь требует обезжиривания, проверки шероховатости и удаления заусенцев перед нанесением.
Можно ли заменить подготовку поверхности толстым слоем покрытия?
Нет. Толстое покрытие не скроет и не компенсирует дефекты подготовки. ГОСТ 9.402-80 требует сначала удалить дефекты, а потом наносить покрытие. Если на поверхности остался заусенец, острая кромка или масло, толщина покрытия над этим местом будет неравномерной, а адгезия слабой. Результат - отслаивание и коррозия под покрытием через несколько месяцев.
Как измерить шероховатость поверхности перед нанесением покрытия?
Шероховатость измеряется профилометром (прибором, снимающим профиль поверхности) по ГОСТ 2789. На производстве используют портативные приборы, которые показывают параметр Rz в микронах. Для большинства полимерных покрытий целевой диапазон - Rz 10–30 мкм. Если шероховатость ниже, нужна механическая обработка (шлифовка, пескоструй) или грунтование. Если выше - риск чрезмерного расхода и пор в покрытии.
Влияет ли термообработка детали на подготовку поверхности перед покрытием?
Да, существенно. При прокаливании литых изделий при температуре не ниже 250 °C в течение 30 минут удаляются адсорбированные газы и влага, которые могут вызвать дефекты покрытия. После термообработки деталь охлаждается до не ниже 40 °C и затем обезжиривается. Если пропустить нагрев, остаточные газы начнут выделяться под уже нанесенным покрытием, вызывая пузыри и отслаивание.
Какой сжатый воздух использовать для обезпыливания подготовленной поверхности?
Сжатый воздух должен соответствовать ГОСТ 9.010-80, то есть быть осушенным и очищенным от масел и пыли. На практике используют компрессоры с фильтром-регулятором и осушителем. Грязный или влажный воздух из компрессора оставит на подготовленной поверхности масло и влагу, что свяжет всю подготовку. Перед нанесением покрытия обезпыливание повторяют.
Заключение
Подготовка поверхности перед нанесением покрытия - это не разовая операция, а систематический процесс, начинающийся с момента проектирования нарезки и механической обработки деталей. Термообработка, удаление заусенцев и острых кромок (радиус менее 0,3 мм по ГОСТ 9.402-80), контроль шероховатости (Rz 10–30 мкм), удаление масел и влаги - все эти этапы влияют на адгезию, толщину, расход и долговечность покрытия.
Если вы отвечаете за закупку материалов или управление производством, начните с аудита текущей подготовки: проверьте наличие контроля шероховатости, убедитесь, что выполняется удаление заусенцев и острых кромок после нарезки, установите регулярную проверку эффективности обезжиривания. Небольшие инвестиции в правильную подготовку вернут многократный выигрыш через сокращение брака, снижение расхода покрытий и увеличение срока защиты от коррозии.