Качество защитных покрытий на 70% зависит от состояния основания, на которое они наносятся. Правильная подготовка стальной поверхности - это не просто удаление ржавчины и грязи, а комплекс работ, регламентированный международными стандартами и направленный на обеспечение надежной адгезии и долговечности всей защитной системы. Инженеры и закупщики промышленного сектора должны понимать, что толщина защитных покрытий, их износостойкость и коррозионная стойкость напрямую связаны с качеством предварительной обработки металла. В этой статье разберем ключевые этапы подготовки поверхности, нормативные требования и практические методики, которые гарантируют эффективность последующего нанесения покрытия.
Статья полезна техническим специалистам, ремонтным мастерам и снабженцам, которые отвечают за выбор материалов и контроль качества на производстве или в сервисном центре.
Основные стандарты подготовки поверхности стали
Подготовка стальных деталей к окрашиванию и защитным покрытиям регулируется международной серией стандартов ISO и российскими ГОСТами, которые устанавливают не только конечный результат, но и методы достижения требуемого качества.
ГОСТ Р ИСО 8501-1-2014 - это базовый документ для визуальной оценки чистоты стальной поверхности перед окрашиванием. Стандарт определяет четыре степени окисления металла и классифицирует степени подготовки поверхности, включая случаи, когда требуется удалить остатки старых покрытий. Он применим к поверхностям, обработанным абразивоструйной очисткой, ручными и механическими инструментами, а также газопламенной очисткой.
ГОСТ 9.402-2004 устанавливает общие требования к качеству поверхности изделий из черных и цветных металлов и описывает технологии подготовки перед окрашиванием, включая катодное и анодное электроосаждение и порошковые покрытия. В нем прямо указано, что основная цель подготовки - удалить вещества, мешающие окрашиванию и ускоряющие коррозию, и обеспечить требуемую адгезию покрытия к металлической подложке.
Серия ISO 8501/8502/8503/8504 распределяет задачи так: ISO 8501 отвечает за визуальную чистоту, ISO 8502 - за методики испытаний для оценки чистоты, ISO 8503 - за шероховатость после пескоструйной очистки, ISO 8504 - за сами методы подготовки поверхности.
ГОСТ 34667.4-2020 (эквивалент ISO 12944-4:2017) описывает типы поверхностей и их подготовку для защиты стальных конструкций лакокрасочными системами. Стандарт разделяет подготовку на первичную (полную) и вторичную (частичную): при первичной подготовке удаляются окалина, ржавчина, старые ЛКП и загрязнения, а поверхность доводится до чистой стали; при вторичной - очищается только нужная зона для ремонта или локального восстановления.
Удаление ржавчины со стали: степени очистки по ГОСТ
Удаление ржавчины - это не единовременная операция, а процесс, который оценивается по определенным степеням в зависимости от метода обработки и требуемого качества поверхности.
ГОСТ 9.402-2004 и ГОСТ 34667.4-2020 устанавливают следующие степени очистки для различных методов:
Sa - очистка при абразивоструйной обработке до «белой» или «почти белой» поверхности (удаляется вся окалина, ржавчина и старые покрытия);
St - обработка ручными и механическими инструментами (щетки, шабер, наждачная бумага) до удаления рыхлой ржавчины и отслаивающихся частей старого покрытия;
Be - газопламенная очистка, при которой металл нагревается и загрязнения удаляются тепловым воздействием.
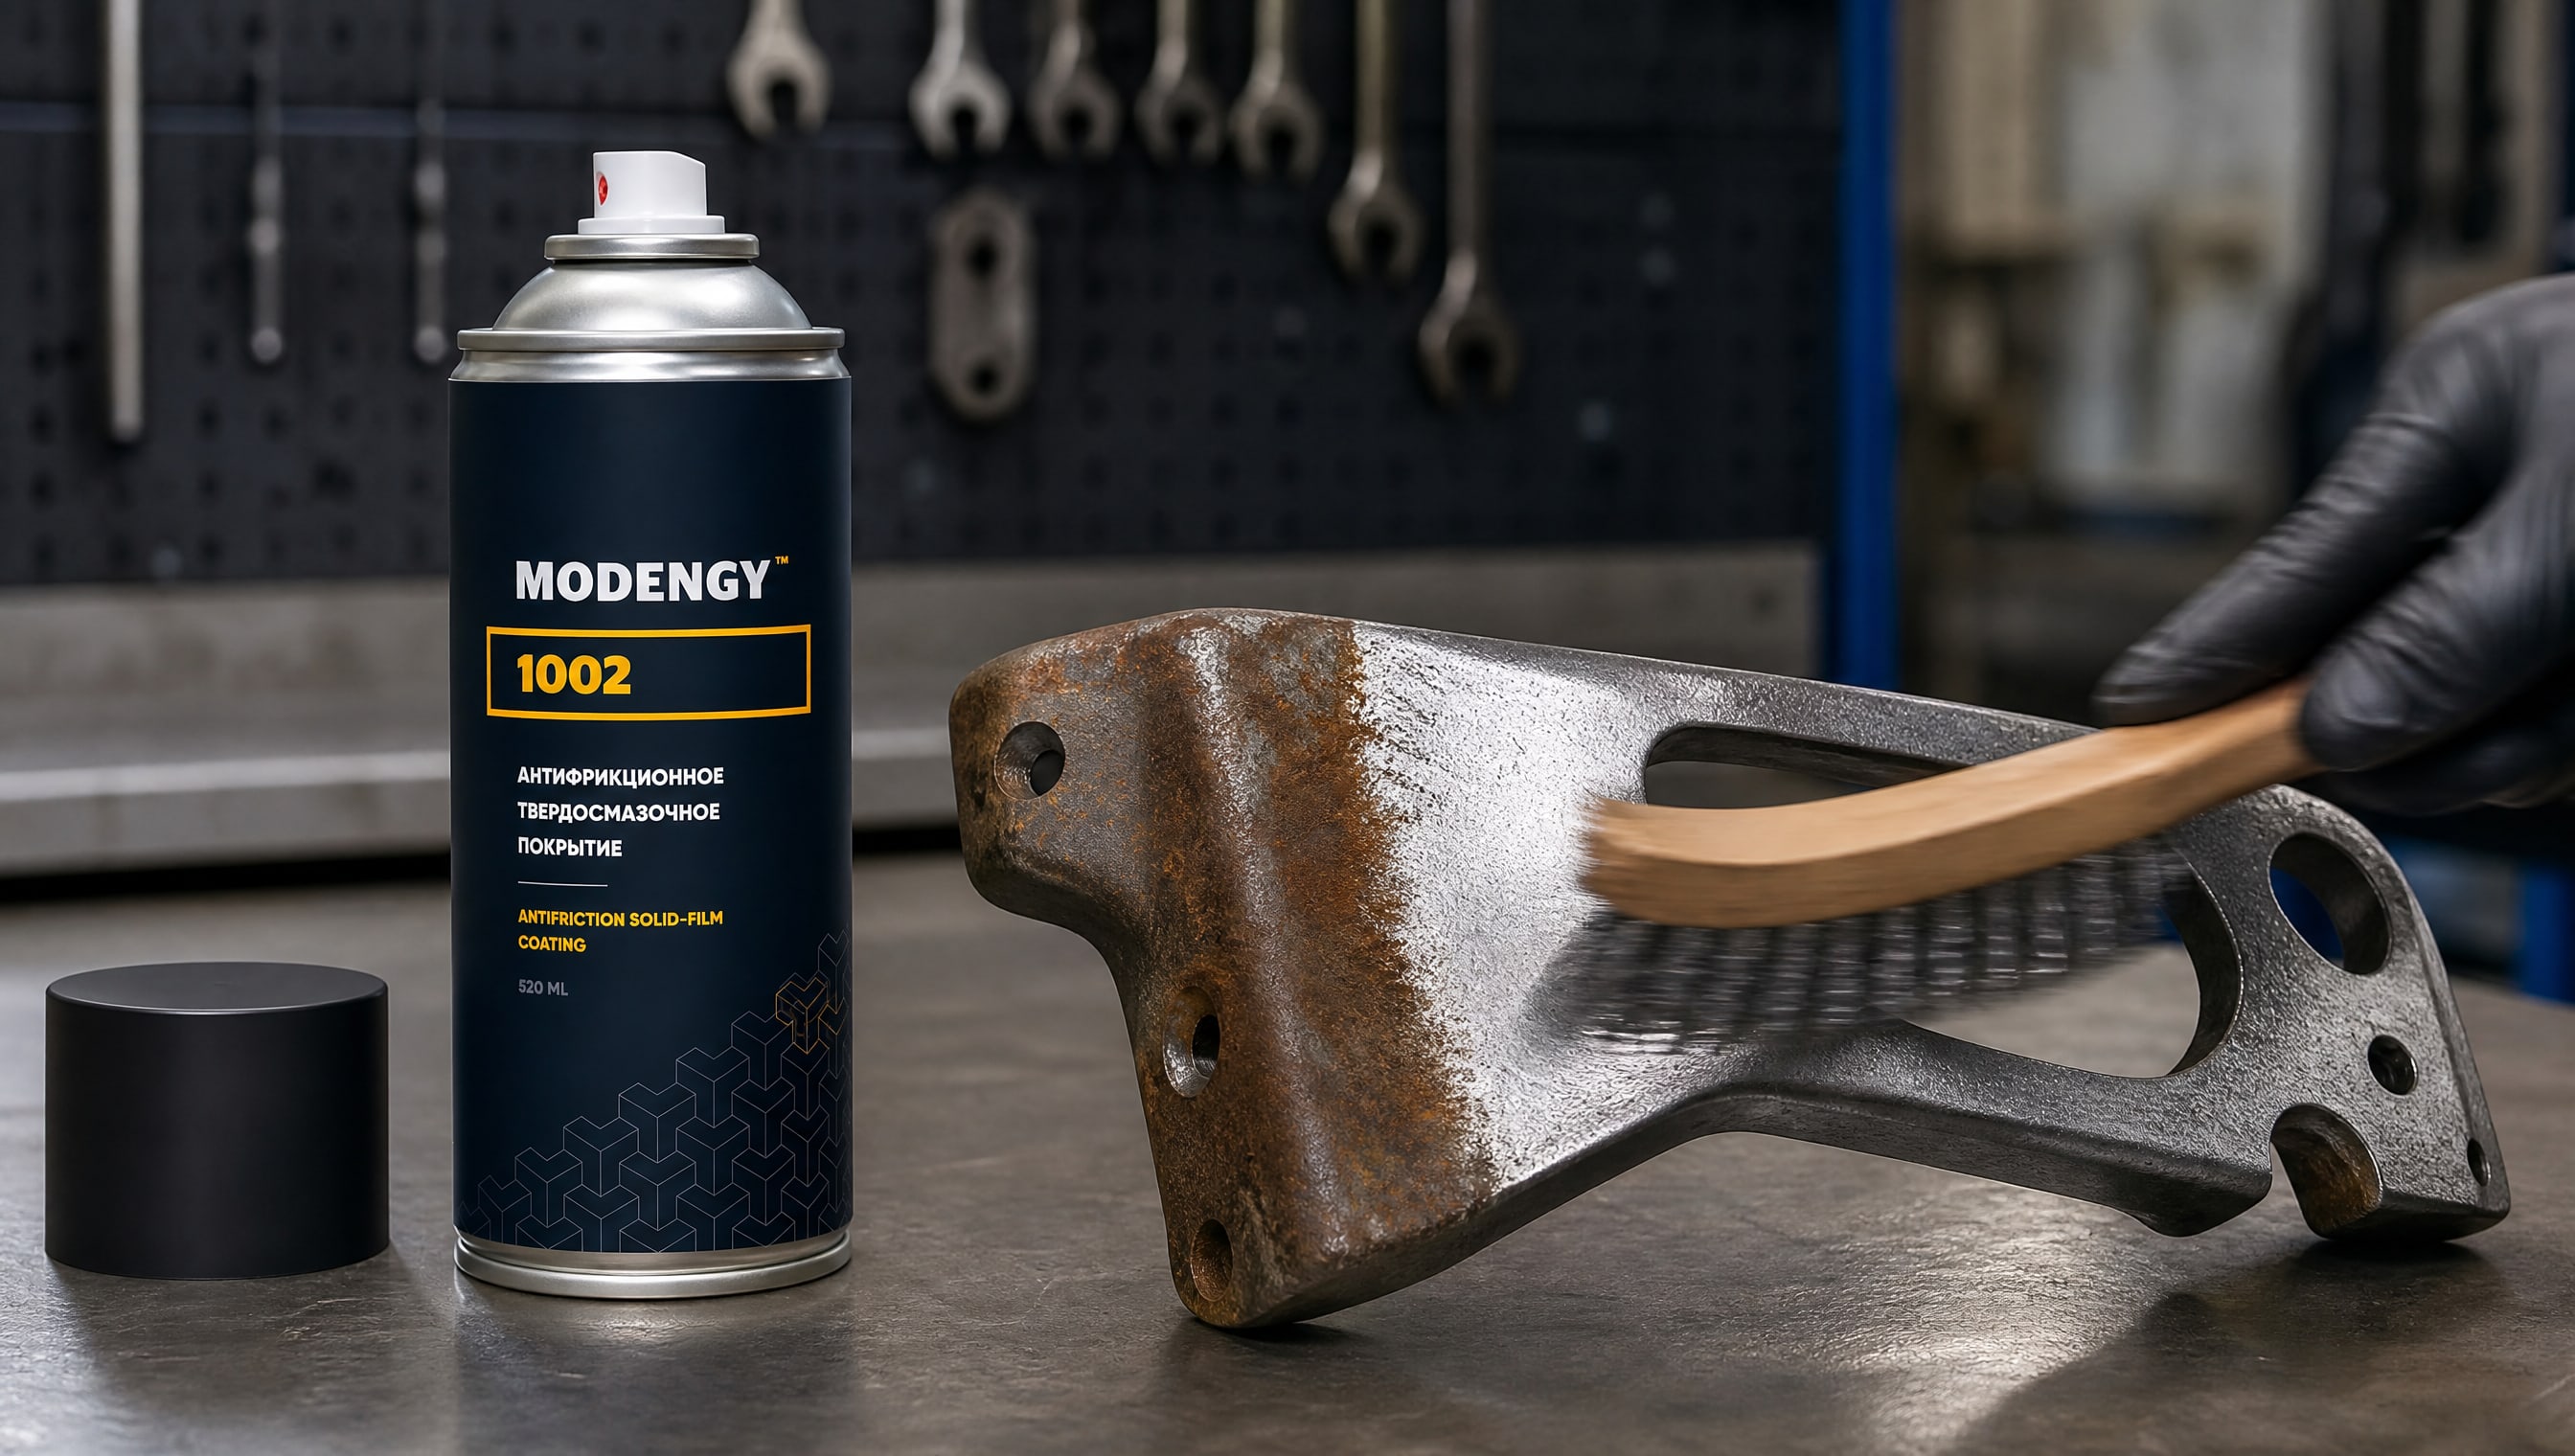
Для ремонтных работ и восстановления изношенных деталей выбор степени очистки зависит от состояния поверхности и требуемого срока службы нового покрытия. Если на детали есть глубокие рытвины, коррозионные язвы или выраженный износ, недостаточно просто удалить поверхностную ржавчину - нужно оценить, требуется ли восстановительное покрытие для выравнивания профиля поверхности. В таких случаях применяются антифрикционные твердые покрытия, которые создают прочный защитный слой и одновременно восстанавливают геометрию детали; например, состав MODENGY 1002 наносится на предварительно подготовленную поверхность и обеспечивает как защиту от дальнейшего износа, так и восстановление габаритов.
Шероховатость поверхности стали и ее роль в адгезии покрытия
Шероховатость стальной поверхности - это отдельный от визуальной чистоты параметр, который прямо влияет на качество адгезии защитного покрытия.
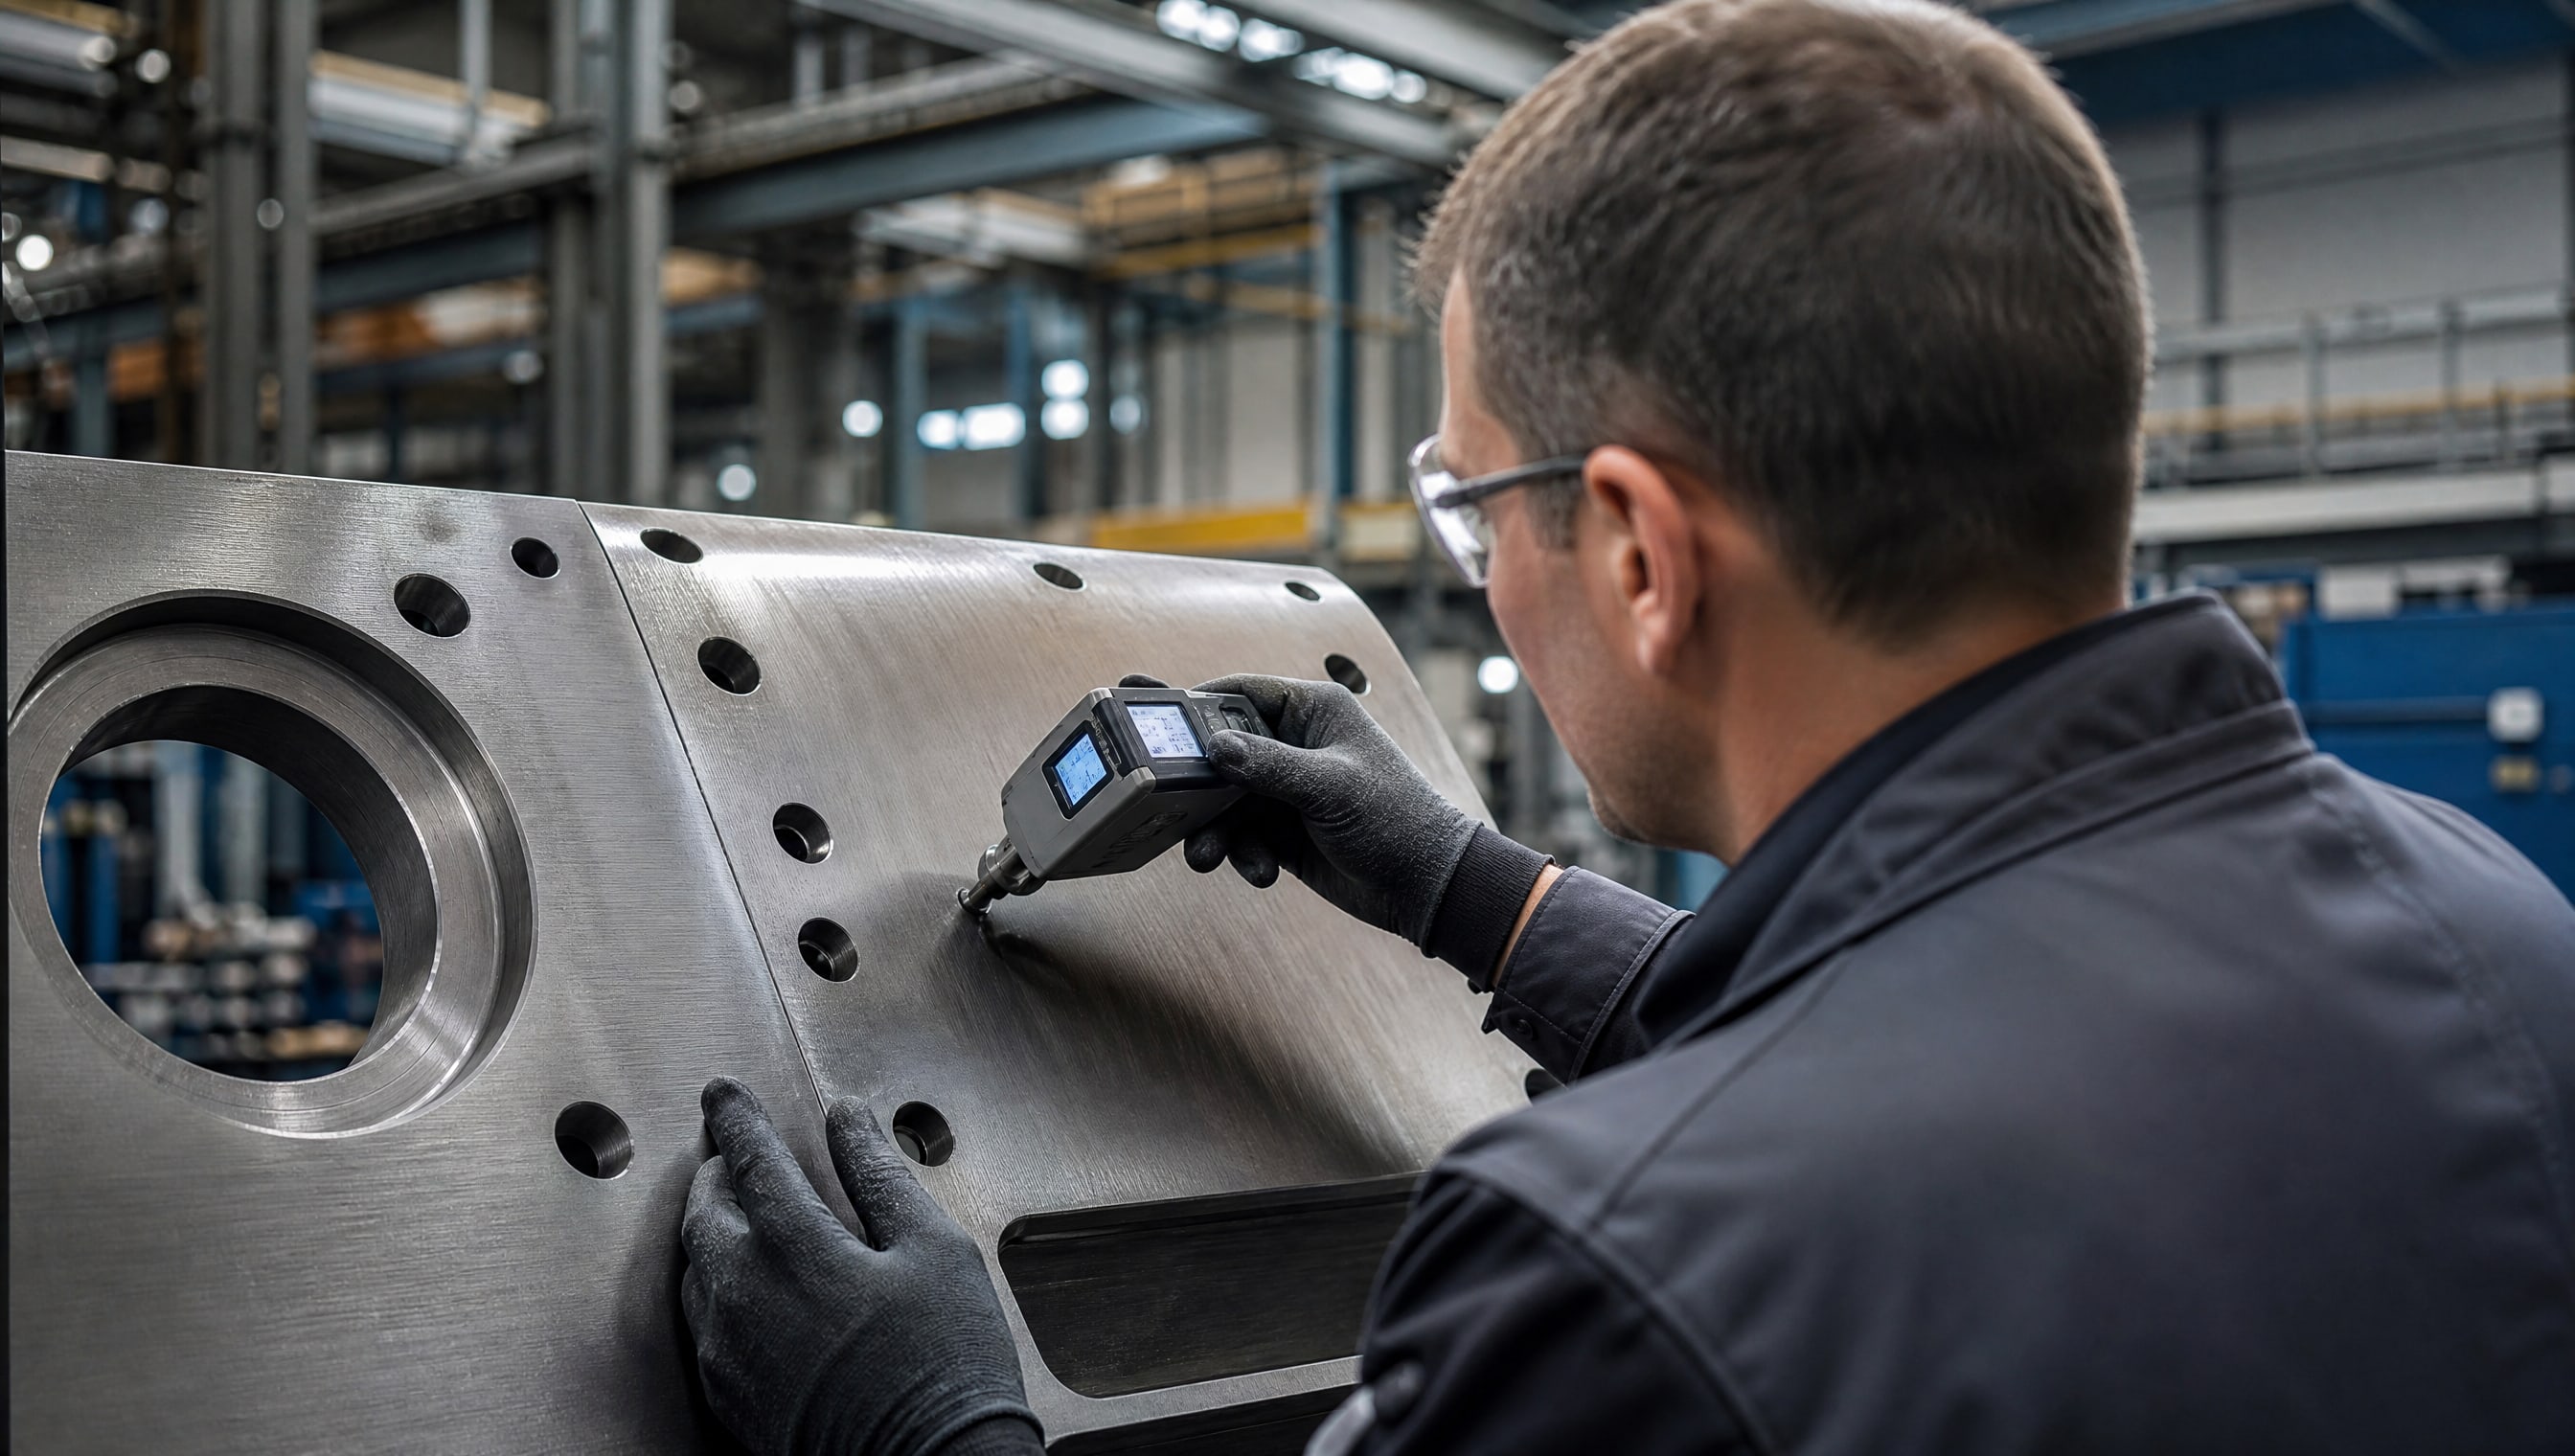
Для оценки шероховатости применяются ГОСТ 2789 и ГОСТ 9.032, которые устанавливают параметры профиля поверхности (высота неровностей, среднее арифметическое отклонение и т. д.). После абразивоструйной очистки шероховатость должна соответствовать определенному классу, чтобы новое покрытие хорошо сцепилось с основанием.
Микровпадины и микровыступы на поверхности создают механическую зацепку для молекул покрытия. Если поверхность слишком гладкая, адгезия будет слабой и покрытие может отслоиться. Если же поверхность слишком шероховата (с острыми выступами), острые пики могут пробивать тонкие слои покрытия при механических воздействиях или вибрации.
ISO 8503 устанавливает классы шероховатости после пескоструйной обработки: от очень мелкой (для тонких лакокрасочных систем) до крупной (для толстослойных эпоксидных и полиуретановых систем). Выбор класса шероховатости зависит от типа и толщины предусмотренного защитного покрытия - эту информацию всегда проверяют в технических спецификациях на покрытие.
Методы подготовки поверхности перед окрашиванием
ГОСТ 34667.4-2020 и ISO 8504 описывают несколько методов подготовки поверхности, каждый из которых имеет свои преимущества и ограничения.
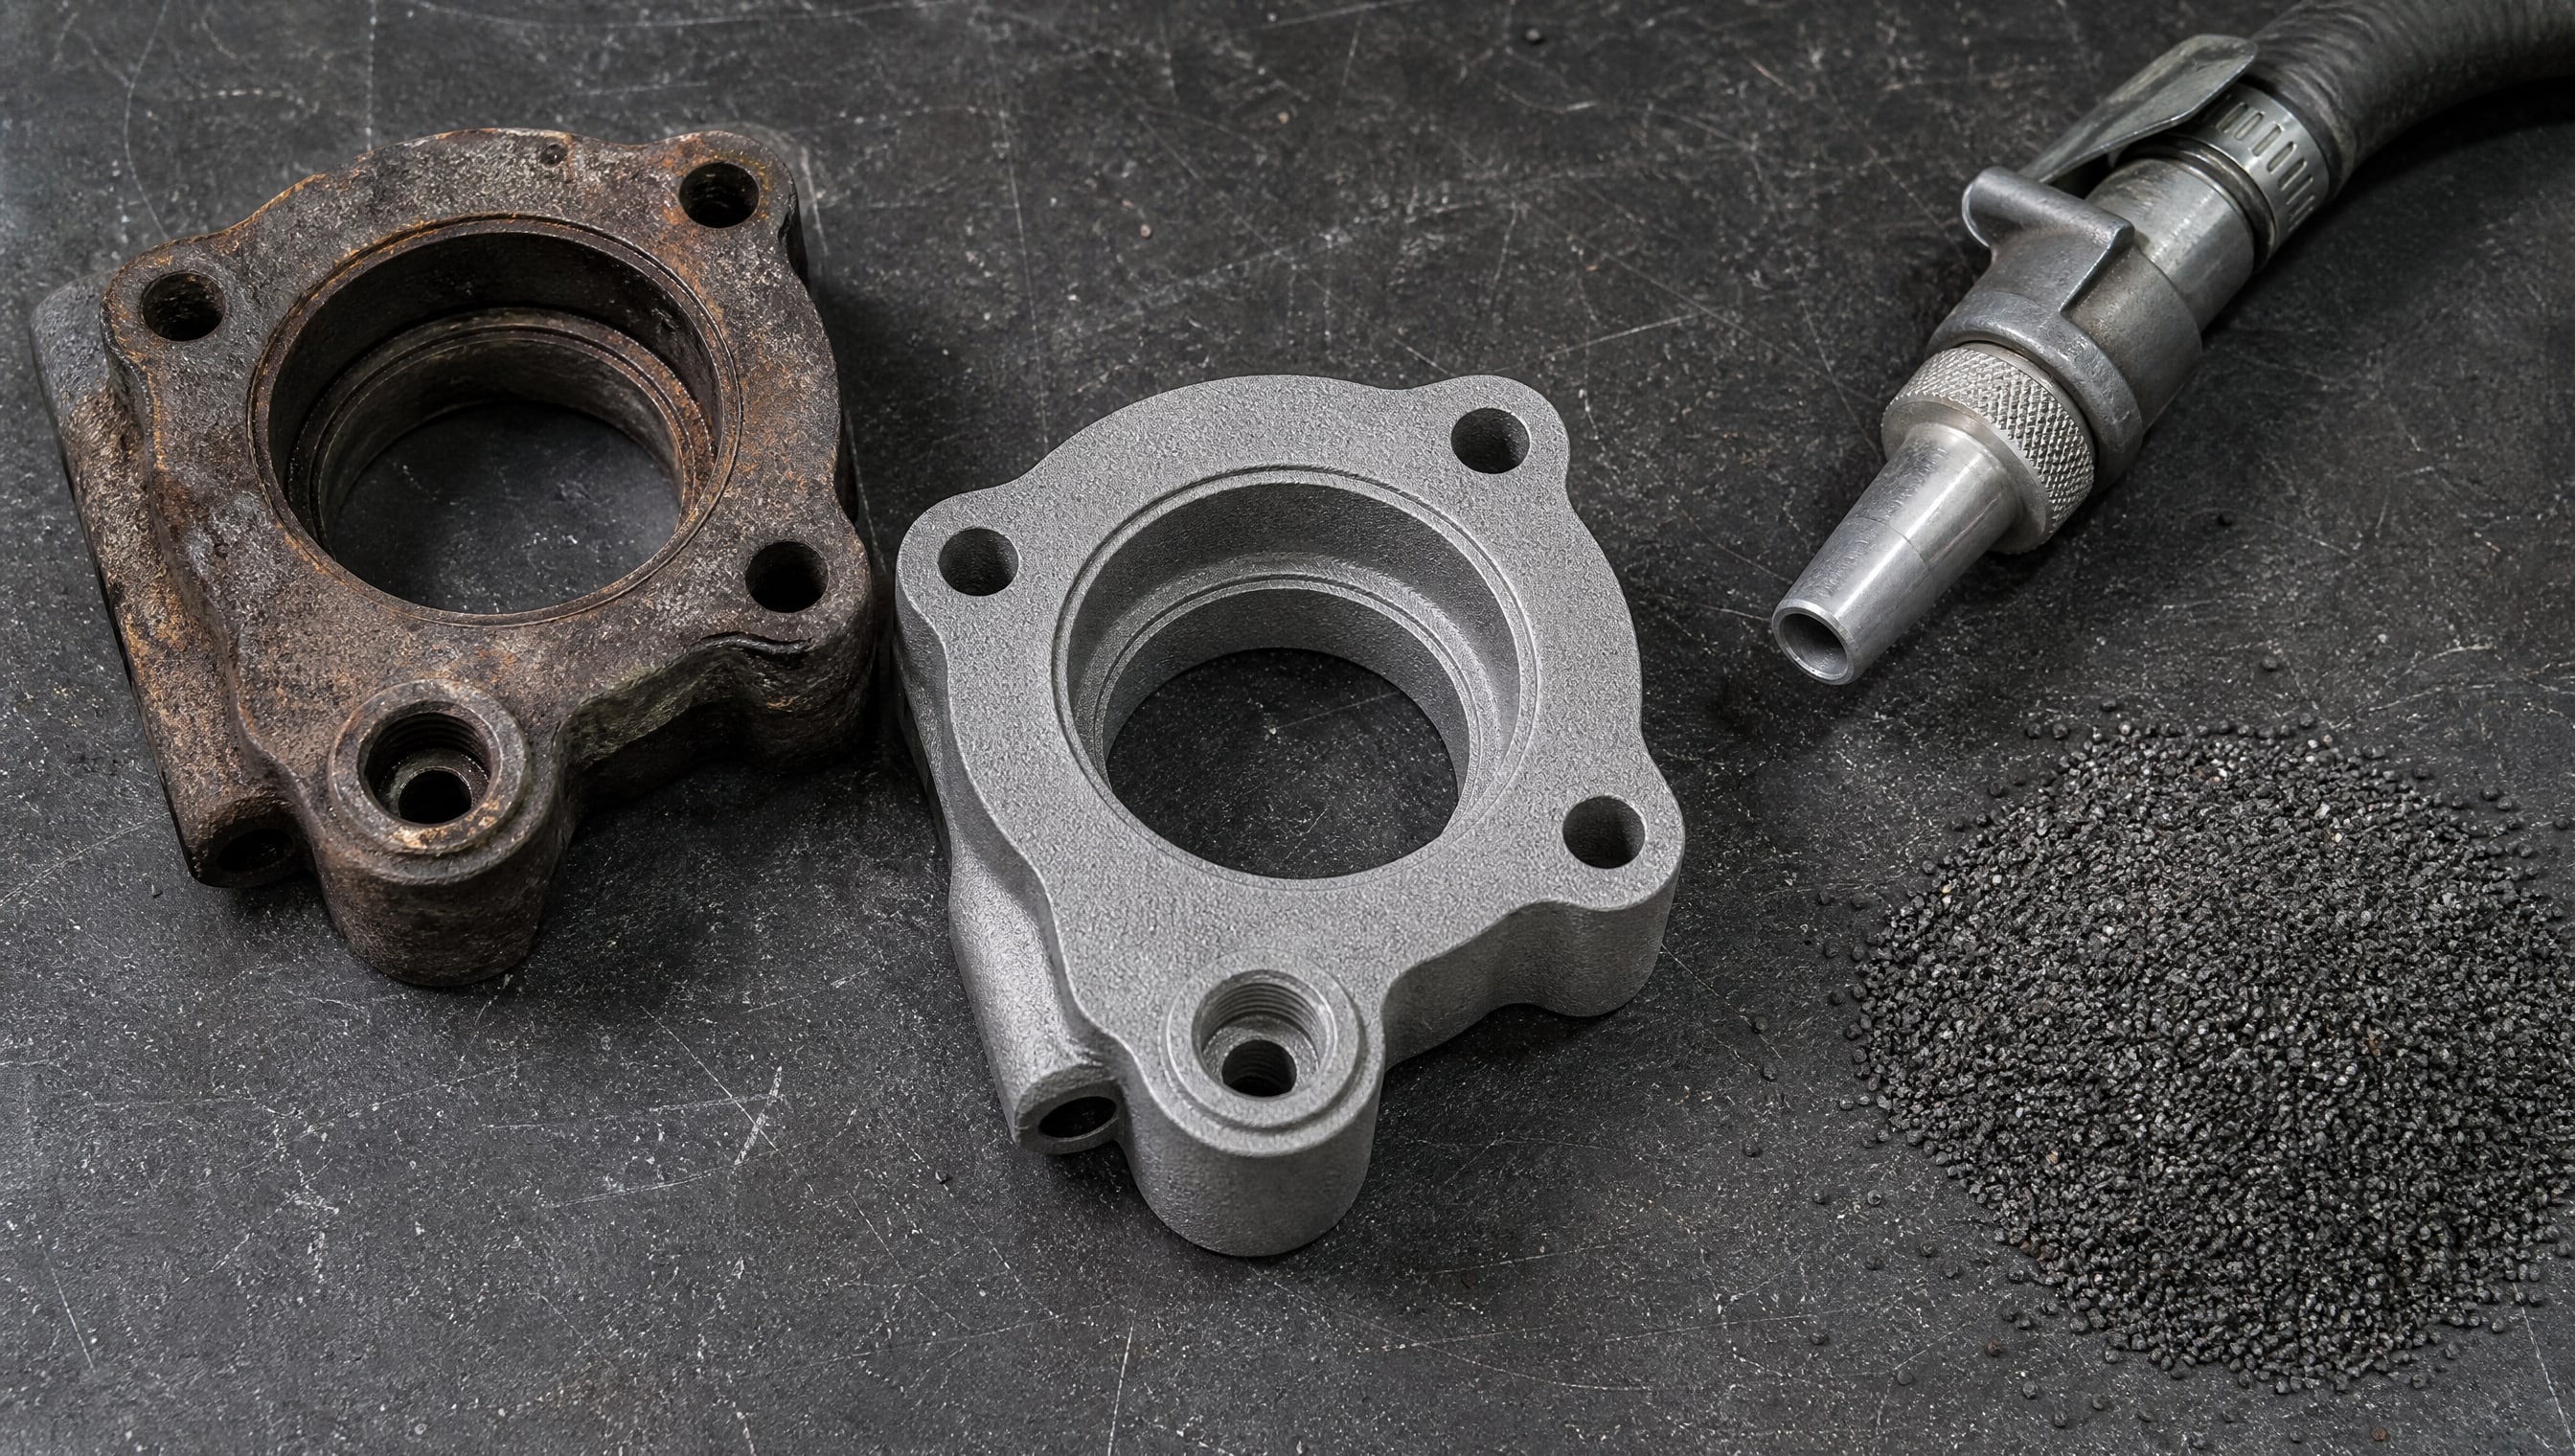
Абразивоструйная очистка
Абразивоструйная очистка обеспечивает максимальную степень подготовки (Sa), удаляет окалину, ржавчину и старые покрытия полностью. Этот метод применяется на производствах с высокими требованиями к адгезии, например для подготовки конструкций под эпоксидные и полиуретановые краски. Недостаток - высокая стоимость, экологические требования (пыль, утилизация абразива) и необходимость специального оборудования.
Ручная и механическая обработка
Ручные инструменты (шпатели, щетки) и механизированные инструменты (угловые шлифмашины, дрели с насадками) позволяют удалить рыхлую ржавчину и отслаивающиеся старые покрытия до степени St. Этот метод дешевле и мобильнее, но менее интенсивен; его используют в полевых условиях, при местном ремонте и восстановлении фрагментов конструкций.
Газопламенная очистка
Газопламенный способ (Be по ГОСТ) применяется реже, в основном для крупных стальных изделий и конструкций. Поверхность нагревается открытым пламенем, загрязнения и рыхлая окалина отделяются термическим воздействием. Метод требует высокой квалификации и соблюдения техники безопасности.
Контроль адгезии и качества подготовки поверхности
После выполнения работ по подготовке поверхности необходимо убедиться, что она действительно соответствует требуемому качеству.
ГОСТ Р ИСО 8501-1-2014 предусматривает визуальную оценку, при которой поверхность сравнивается со стандартными образцами чистоты. Однако визуальная оценка - это только часть контроля.
ISO 8502 устанавливает дополнительные испытания для проверки наличия загрязнений, которые не видны невооруженным глазом (соли, масла, остатки химических препаратов). Наличие таких загрязнений может привести к плохой адгезии и преждевременному отслаиванию покрытия, поэтому проведение этих тестов критично перед нанесением тонких лакокрасочных систем или при подготовке в условиях повышенной влажности и загрязненности воздуха.
Кроме того, качество адгезии покрытия к подложке проверяется испытанием на отслаивание (ISO 4624), при котором приклеенный к покрытию диск отрывается специальным приспособлением. Результат испытания показывает реальную прочность сцепления и помогает выявить ошибки в подготовке поверхности на ранней стадии, еще до выхода изделия на эксплуатацию.
Толщина защитного покрытия: ГОСТ и методики измерения
Толщина защитных покрытий - это самостоятельный параметр, который регулируется отдельно от стандартов подготовки поверхности.
Часто закупщики и инженеры путают два понятия: подготовка поверхности (как она должна выглядеть и как ее готовить) и толщина защитного покрытия (какой слой наносится и как его измерять).
Требуемая толщина защитного покрытия зависит от типа используемого материала (лакокрасочное, гальваническое, порошковое, металлическое и т. д.), условий эксплуатации детали (коррозионно-активная среда, механические нагрузки, температура) и установленного срока службы. Для каждого типа покрытия существуют свои стандарты, устанавливающие минимальную и максимальную толщину.
Протокол испытаний определения толщины защитного покрытия включает измерения специальными приборами (толщиномерами, датчиками на основе электромагнитного или электрического принципа) в нескольких точках на поверхности детали. Результаты заносятся в таблицу с указанием координат измерений, полученных значений и допусков. Такой протокол необходим для документирования качества выполненных работ и для отправки заказчику в качестве подтверждения соответствия спецификации.
Важно помнить, что толщина покрытия не зависит от степени подготовки поверхности - она устанавливается технологической картой на этапе нанесения. Однако качество подготовки напрямую влияет на адгезию: если адгезия плохая, тонкое покрытие может отслоиться и потеряет свои защитные свойства, несмотря на то что его толщина соответствует спецификации.
Часто задаваемые вопросы
Какой стандарт выбрать для оценки чистоты стальной поверхности перед окрашиванием?
Для визуальной оценки чистоты используют ГОСТ Р ИСО 8501-1-2014 или ISO 8501-1, который устанавливает четыре степени окисления и классифицирует поверхность по наличию окалины, ржавчины и остатков старых покрытий. Затем результат сверяют с требованиями ГОСТ 9.402-2004 для выбора метода подготовки.
Почему шероховатость поверхности стали важна для адгезии покрытия?
Шероховатость создает механическую зацепку, которая позволяет молекулам покрытия прочнее удерживаться на основании. Слишком гладкая поверхность дает слабое сцепление, слишком острая - может пробиваться при вибрации. Класс шероховатости выбирают в соответствии с типом наносимого покрытия по ISO 8503.
Чем подготовка поверхности отличается от толщины защитного покрытия?
Подготовка поверхности - это очистка и создание условий для хорошей адгезии. Толщина защитного покрытия - это параметр наносимого слоя, который контролируется отдельно приборами и протоколами испытаний. Оба параметра важны для качества, но это разные задачи.
Какой метод подготовки выбрать для ремонтной очистки локального участка?
Для локального ремонта обычно применяют ручные и механизированные инструменты (ручная обработка, степень St по ГОСТ), так как это дешевле и мобильнее. Если требуется высокое качество адгезии новой системы, используют абразивоструйную очистку (степень Sa).
Нужно ли проверять адгезию после подготовки поверхности перед нанесением покрытия?
Да, ISO 4624 предусматривает испытание на отслаивание, которое проверяет реальную прочность сцепления. Это особенно важно в условиях, когда возможны загрязнения, повышенная влажность или при работе с критичными деталями.
Заключение
Подготовка поверхности стальных деталей перед нанесением защитных покрытий - это комплекс работ, четко регламентированный международными стандартами ISO 8501/8502/8503/8504 и российскими ГОСТами 9.402-2004 и 34667.4-2020. Правильная очистка от ржавчины, оценка шероховатости и выбор метода подготовки прямо влияют на долговечность и надежность всей защитной системы. Толщина защитных покрытий - это отдельный параметр, контролируемый протоколами испытаний и специальными приборами, но именно качество подготовки обеспечивает хорошую адгезию, без которой никакая толщина покрытия не гарантирует долгосрочную защиту от коррозии.
Следующий шаг - согласовать с поставщиком материалов точные требования к подготовке поверхности (степень очистки, класс шероховатости, допустимые загрязнения), составить технологическую карту работ и определить план контроля адгезии и толщины покрытия на каждом этапе производства.