Плохая адгезия твердосмазочного покрытия на закаленной стали - не редкость на производстве. Детали выглядят обработанными, но через несколько циклов нагрузок или при контакте с влагой покрытие начинает шелушиться и осыпаться. Инженеры и закупщики часто ищут причину в самом материале покрытия, но исследования показывают: в 80% случаев проблема кроется в подготовке поверхности.
Закаленная сталь создает дополнительные вызовы. После термообработки на ней остаются окалина, масляные следы, микрооксидные пленки и остаточные напряжения. Если эти факторы не учесть перед нанесением покрытия, даже качественный материал не обеспечит надежное сцепление. В этой статье разберем, что именно нарушает адгезию, как это диагностировать и какие процедуры гарантируют прочное сцепление покрытия с подложкой.
Механизмы адгезии и роль подготовки поверхности
Адгезия - это способность покрытия удерживаться на подложке.
Процесс не магический: он основан на четырех механизмах одновременно. Первый - химическое взаимодействие между атомами покрытия и стали. Второй - механическое зацепление в микропорах шероховатости поверхности. Третий - адсорбция молекул связующего вещества на чистой поверхности металла. Четвертый - взаимная диффузия атомов на границе раздела.
Каждый из этих механизмов может быть нарушен загрязнением. Жировая пленка толщиной в несколько нанометров блокирует химическое взаимодействие. Микропески и окалина на поверхности стали не дают покрытию плотно прилечь. Оксидная пленка толщиной 25–30 нм, которая образуется при нагреве закаленной детали выше 250°C, становится промежуточным слоем с низкой адгезией. Влага расклинивает тонкий слой между покрытием и металлом, создавая давление, которое постепенно отслаивает покрытие.
Именно поэтому подготовка поверхности стоит на первом месте. Без нее даже качественное твердосмазочное покрытие не сцепится надежно. На производствах, где контролируют весь цикл подготовки, процент брака по адгезии снижается в два-три раза.
Причины плохой адгезии твердосмазочных покрытий на закаленных сталях
Остаточные загрязнения после закалки
После закалки деталь часто выглядит чистой, но это обман зрения. На ней остаются масляные пятна (особенно если закалка шла в масле для легированных сталей), следы от рук оператора, пыль, окалина и микроскопические частицы окислов.
Жировые пленки - самые опасные. Они невидимы для глаза, но полностью блокируют адсорбцию связующего вещества покрытия. Если деталь брали в руках без перчаток или перчатки были грязными, жир с кожи или с материала перчаток остается на стали. При попытке нанести покрытие оно просто не смачивает такую поверхность и скатывается комками либо ложится рыхлым слоем без сцепления.
Следы от инструмента, осколки абразива после шлифования, микрочастицы ржавчины - все это становится микромостиком между подложкой и покрытием, который дает ложное впечатление сцепления. На самом деле под ним уже идет расслоение.
Оксидные пленки и окалина
Окалина, образовавшаяся при закалке, - особая проблема. Это не просто поверхностный слой, это хрупкая структура, которая держится на стали за счет окислительной связи. Толщина окалины может варьироваться, но микроскопическая оксидная пленка всегда присутствует после термообработки, особенно если отпуск проводили при 160–200°C.
Такая пленка имеет низкую адгезионную прочность сама по себе. Она может быть тонкой (25–30 нм при нагреве), но этого достаточно, чтобы разорвать контакт между покрытием и металлом. Представьте, что вы наносите покрытие не на сталь, а на окислительный слой, который не то что не держится сам, но еще и препятствует химическому взаимодействию покрытия с железом под ним.
Полное удаление окалины - жесткое требование. Если после пескоструйной или микропескоструйной обработки на поверхности остаются хотя бы следы окалины (темные пятна, налет), адгезия будет нарушена на 100%.
Влага и адсорбционные слои
Влага - враг адгезии номер два после жира. Если деталь хранилась во влажном помещении, была промыта водой и недостаточно обсушена, молекулы воды образуют тонкий адсорбционный слой на поверхности. Этот слой невидим, но он есть.
Когда вы наносите покрытие, эта тонкая пленка воды работает как клин. Молекулы покрытия не могут проникнуть сквозь нее к металлу. Со временем вода испаряется, и между покрытием и подложкой остается микровакуум или микропузырьки воздуха. Адгезия падает, покрытие начинает отслаиваться, особенно по краям и в местах, подверженных циклическим нагрузкам.
Эксперты рекомендуют либо обезвоживание поверхности специальными средствами, либо предварительный подогрев детали перед нанесением покрытия. Сухая, теплая поверхность гарантирует лучшее сцепление.
Некачественное обезжиривание
Обезжиривание - не просто помывка. Это многоэтапный процесс, требующий соблюдения трех условий одновременно: правильная температура раствора, достаточное время контакта и активность самого обезжиривающего состава.
Если раствор потерял активность (это происходит после обработки десятков деталей), он не справляется с жиром. Если температура ниже оптимальной, жир остается на поверхности. Если время контакта слишком короткое (например, секунды вместо минут), обезжириватель просто не успевает смыть загрязнение.
На производстве это выглядит так: смену обезжиривающий раствор не менял три месяца, концентрация упала, начались жалобы на плохую адгезию. Или: оператор спешит и опускает деталь в раствор на пять секунд вместо требуемых десяти. Результат одинаков - жир остается, адгезия разрушается.
Диагностика: где и как разрушается адгезия
Первый диагностический шаг - определить, по какому слою произошло разрушение.
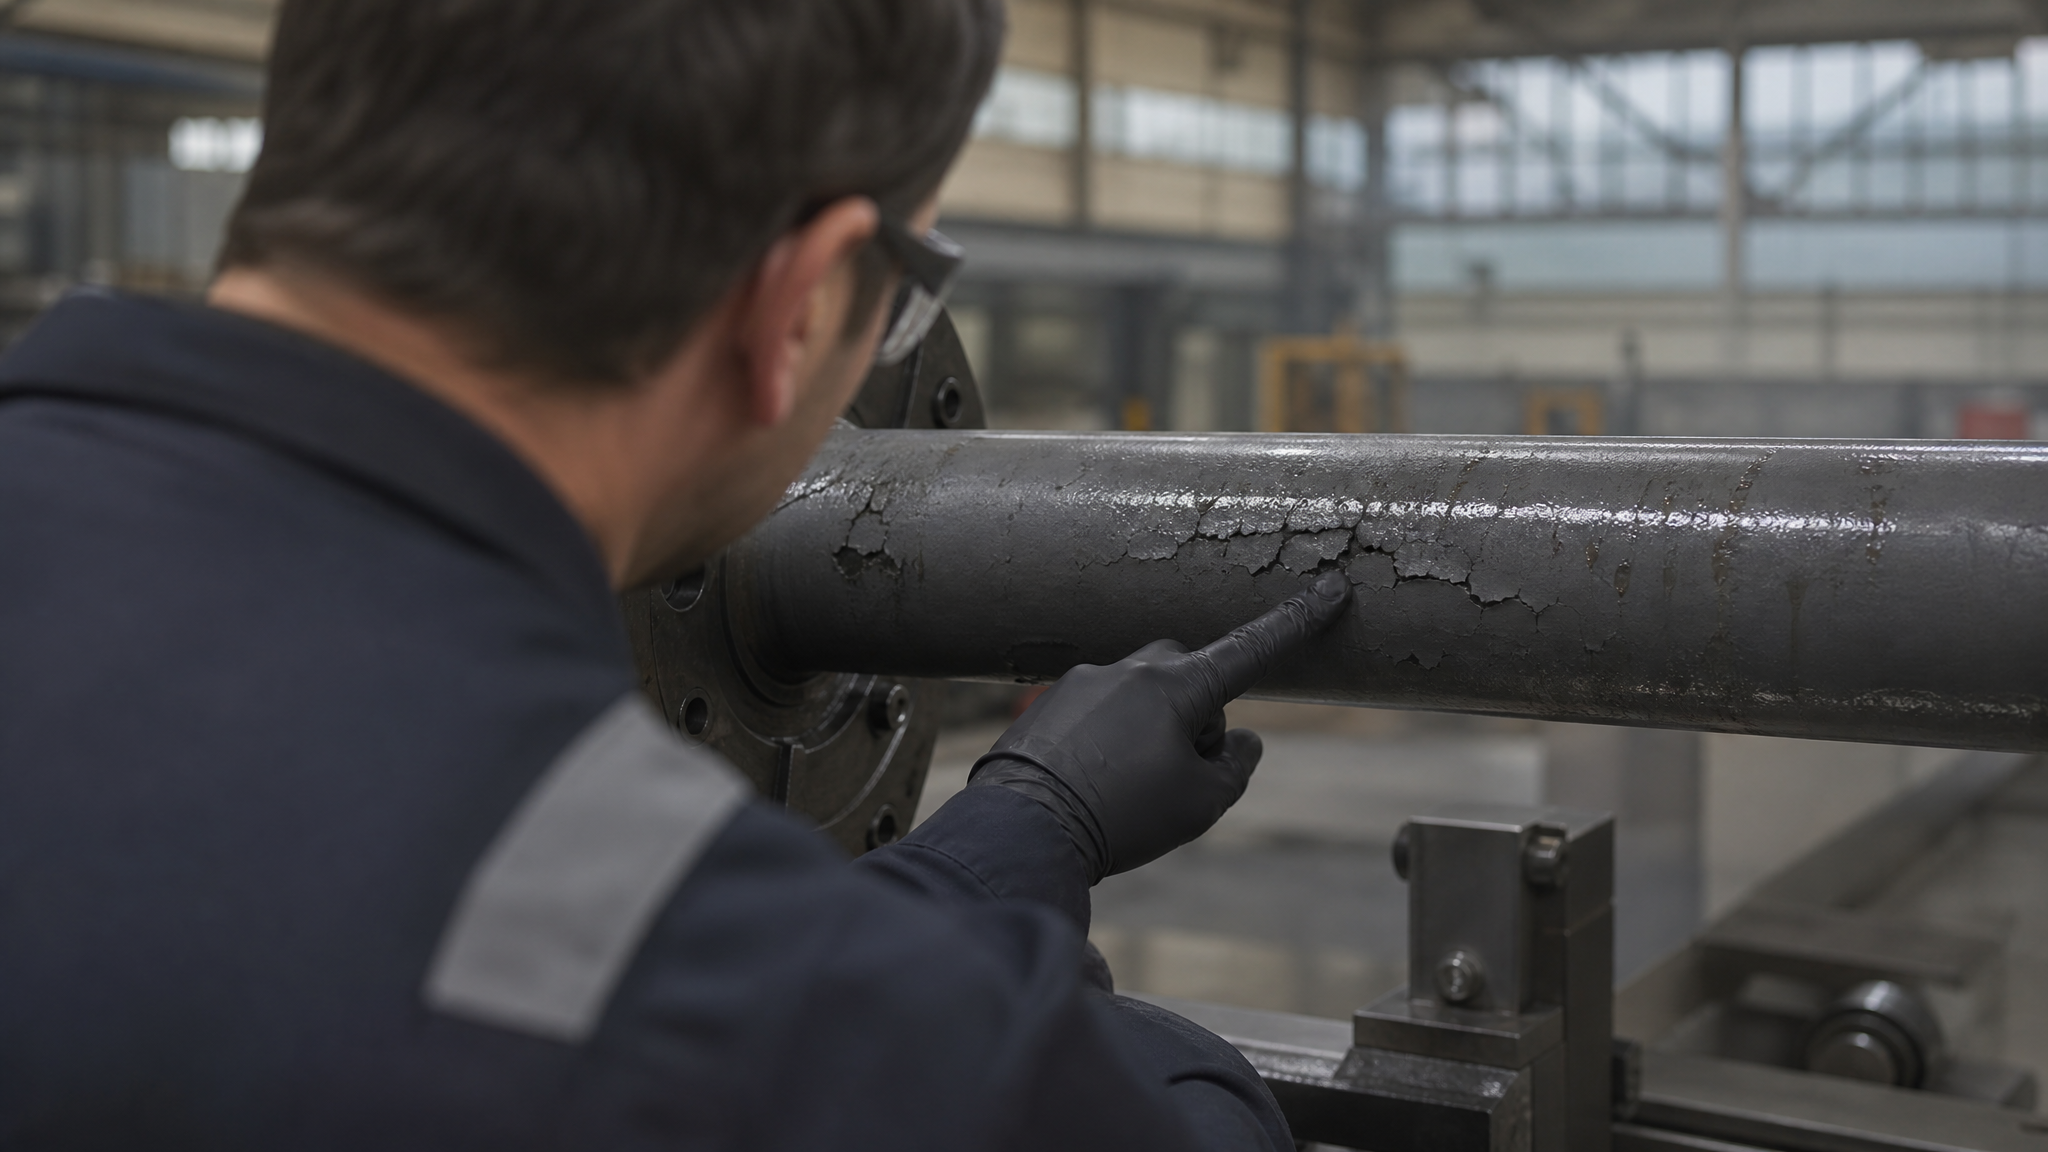
Это критично для поиска причины.
Разрушение по покрытию: покрытие расслаивается само по себе, внутри него появляются трещины. Это говорит о проблемах с режимом полимеризации (печь, время отверждения) или с самим материалом покрытия (нарушение технологии изготовления, неправильное хранение).
Разрушение по грунту (если есть): грунт отслаивается от подложки, а покрытие может оставаться на грунте. Это признак плохой подготовки поверхности грунта или наличия оксидной пленки между сталью и грунтом.
Разрушение по подложке: это самый опасный случай. Покрытие и грунт отходят целиком, оставляя чистую сталь. Причина - либо масляное загрязнение, либо влага, либо полное отсутствие механического зацепления (гладкая, отполированная поверхность).
Разрушение по границе окислительного слоя: окалина отходит вместе с покрытием. Это яркий признак того, что окалина не была удалена перед нанесением.
Если дефект единичный, небольшой по площади, ищите локальное загрязнение или механическое повреждение во время хранения. Если отслоение массовое и охватывает всю деталь или большую часть, ищите системную ошибку: либо весь цикл подготовки нарушен, либо нарушены параметры нанесения и полимеризации.
Подготовка поверхностей перед нанесением твердосмазочных покрытий
Подготовка поверхностей под покрытия на закаленных сталях состоит из четырех обязательных этапов.
Этап 1: Удаление окалины и крупных загрязнений
Окалину удаляют механически: пескоструйная обработка, микропескоструйная обработка или шлифование. Пескоструйная обработка - традиционный метод, но она грубовата и может оставить глубокие микропоры, где потом поселится влага. Микропескоструйная обработка более щадящая и точная, она создает нужную шероховатость без излишних повреждений металла.
После обработки поверхность должна быть светлой, без черных пятен и налета. Если пятна остаются, процедуру повторяют.
Этап 2: Обезжиривание
Выбирают щелочной или органический обезжиривающий раствор. Щелочные растворы подходят для загрязнений животного и растительного происхождения. Органические (на основе углеводородов) лучше справляют с минеральными маслами и графитом.
Параметры, которые контролируют:
- Температура раствора: обычно 40–60°C для щелочных растворов.
- Время контакта: от 5 до 15 минут в зависимости от степени загрязнения.
- Концентрация раствора: не ниже рекомендованной производителем.
- Свежесть раствора: раствор нужно менять или регенерировать, если он потерял активность.
После обезжиривания деталь промывают деионизированной водой, чтобы смыть остатки раствора.
Этап 3: Травление и удаление оксидов
Травление удаляет тонкий оксидный слой, который остался после механической обработки. Для стали используют слабые растворы кислот (фосфорная, соляная) или специальные протравливающие пасты.
Время травления зависит от толщины оксидного слоя, обычно 5–30 минут. После травления деталь снова промывают и тщательно сушат. Если после травления оксидный слой восстановился (прошло много времени), процедуру повторяют.
Этап 4: Финишная очистка и активация
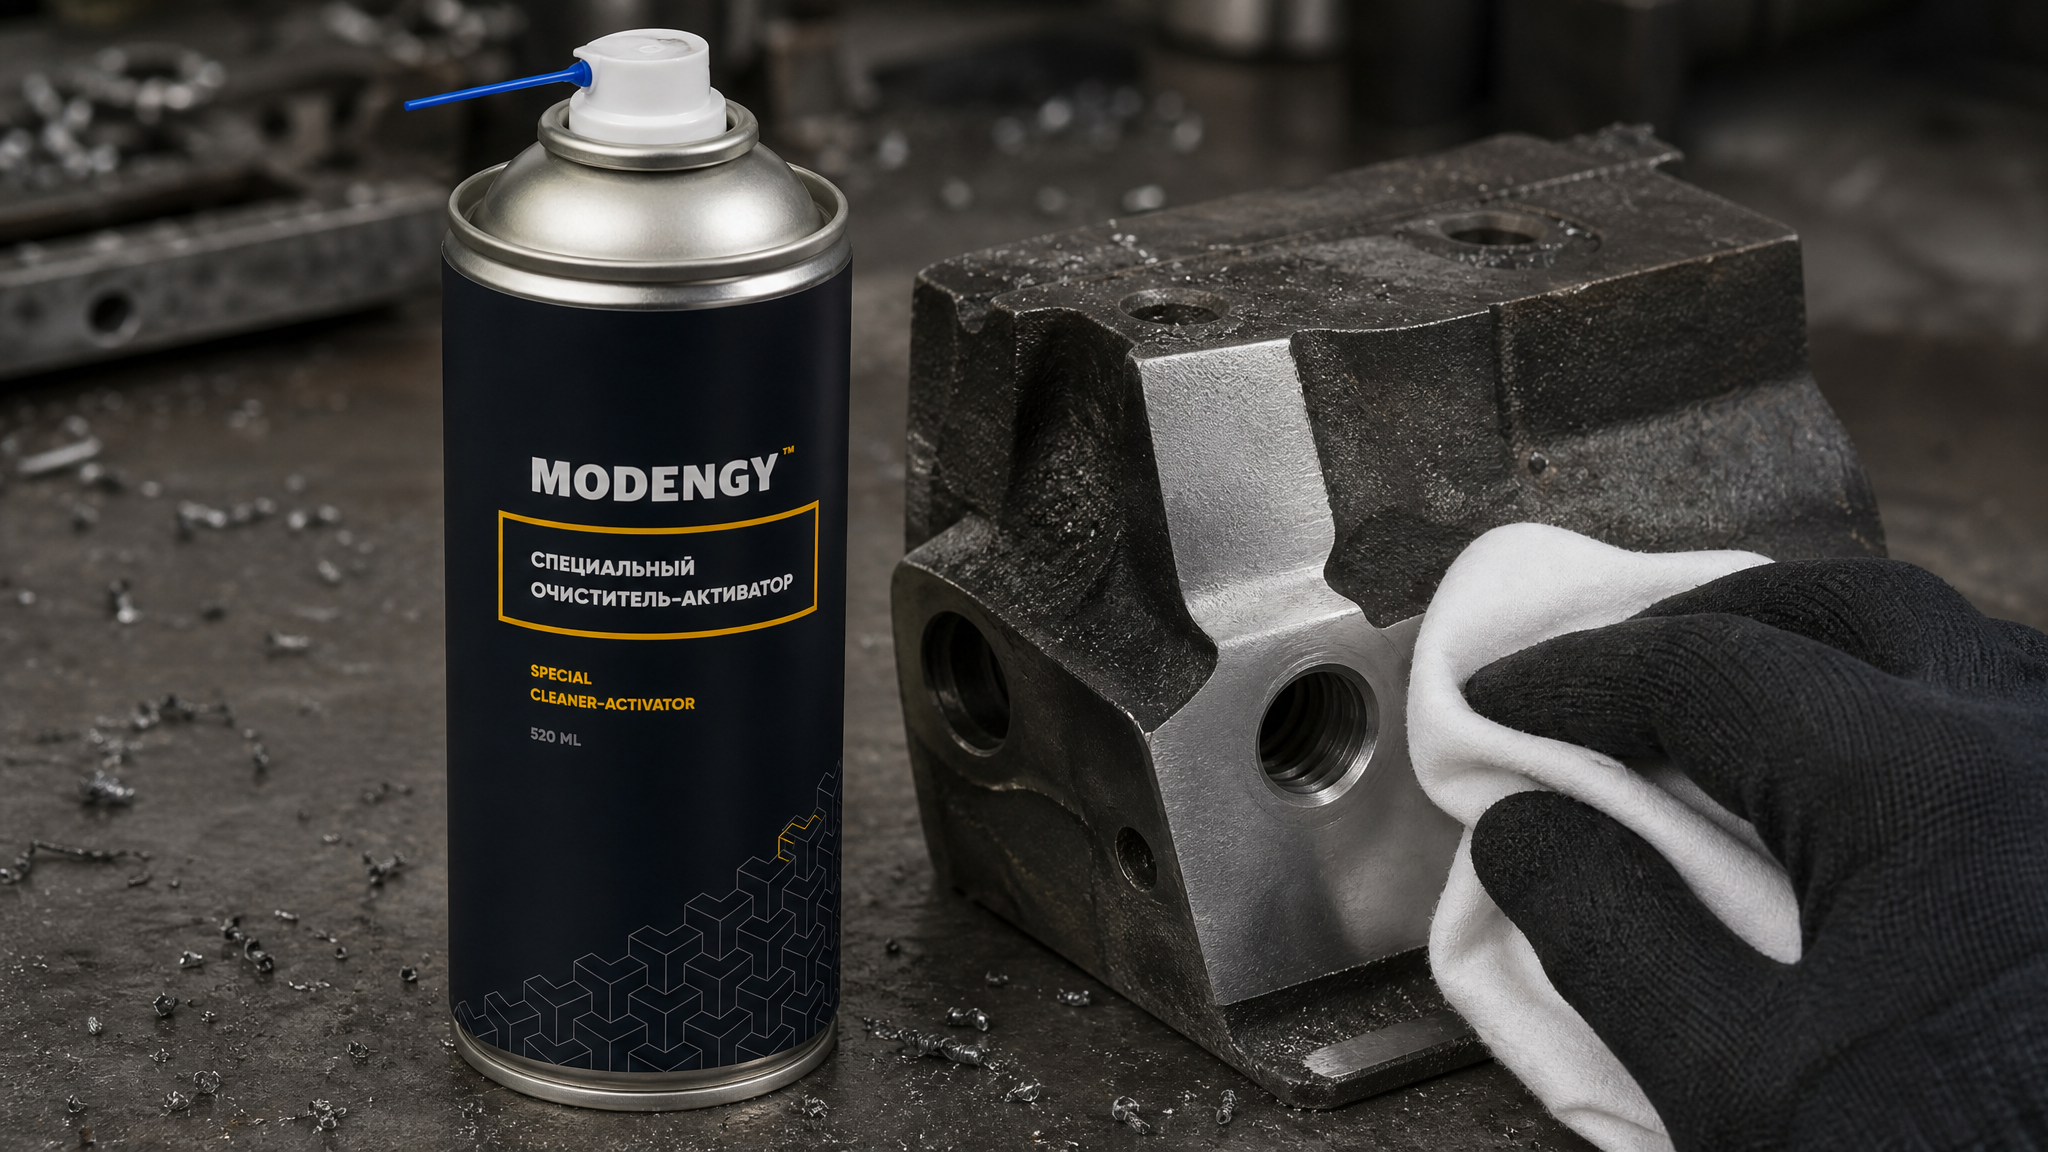
На этом этапе удаляют последние следы влаги, воды и микрочастиц. Используют спирт (изопропиловый) или специальные активирующие составы. Для финишной очистки и активации поверхности перед нанесением покрытий рекомендуется использовать очиститель-активатор MODENGY, который улучшает адгезию покрытия и предотвращает образование микровлажных слоев между покрытием и металлом.
Активация открывает активные центры на поверхности металла, на которых размещаются молекулы связующего вещества покрытия. Это последний, но критично важный шаг.
Влияние состояния подложки: закалка, отпуск и остаточные напряжения
Даже идеально подготовленная поверхность может быть слабой, если сама деталь повреждена при термообработке.
Закаленная сталь - это высокое внутреннее напряжение. Если закалка проведена неправильно, эти напряжения распределены неравномерно.
Перегрев при закалке создает крупнокристаллическую структуру и глубокие окислительные слои. Такая сталь более хрупкая и менее восприимчива к адгезии.
Неправильный отпуск (или его отсутствие) оставляет в материале невысокие остаточные напряжения, которые постепенно релаксируют после нанесения покрытия. Это вызывает внутренние напряжения между покрытием и подложкой, ведущие к отслоению. Отпуск обычно проводят при 160–200°C в течение часа или более, чтобы стабилизировать структуру.
Остаточные напряжения в самой стали могут быть причиной того, что покрытие держится нестабильно: хорошо на одних участках, плохо на других. Если при диагностике замечена такая неравномерность, стоит проверить качество закалки и отпуска.
На производстве это означает, что перед нанесением покрытия важно удостовериться, что детали получили правильную термообработку. Если история детали неизвестна (например, деталь пришла от поставщика), стоит провести контрольную проверку микротвердости или просто осмотреть на предмет деформаций и трещин.
Различие между массовым и локальным отслоением
Статистика производственного брака показывает, что причины массового и локального отслоения резко отличаются.
Массовое отслоение (охватывает 50% и более площади детали или несколько деталей подряд) почти всегда указывает на системную ошибку. Это может быть:
Весь цикл подготовки проведен неправильно (например, обезжиривание пропущено).
Обезжиривающий раствор потерял активность.
Режим нанесения нарушен (низкая температура распыления, неправильное давление).
Режим полимеризации нарушен (печь не достигает нужной температуры, время отверждения сокращено).
Партия материала покрытия дефектна.
При массовом отслоении нужно остановить процесс и пересмотреть весь цикл с начала.
Локальное отслоение (один дефект на детали, или несколько дефектов на разных деталях) говорит о точечной проблеме:
На этом месте осталось загрязнение (жир, пыль, окалина).
Механическое повреждение при транспортировке или хранении.
Дефект в контактной оснастке (грязная перчатка оператора, загрязненный кронштейн для удержания детали).
Локальное нарушение в полимеризации (например, деталь прислонялась к стенке печи и не получила равномерный нагрев).
При локальном отслоении проверяют конкретное место: нет ли видимого загрязнения, не было ли механического удара, была ли деталь в контакте с чем-то грязным перед нанесением покрытия.
Совет инженера: альтернативный подход при хроническом отслоении
Если на производстве хроническая проблема с адгезией, несмотря на соблюдение всех процедур подготовки, можно рассмотреть применение антифрикционных твердосмазочных покрытий MODENGY.
Такие покрытия разработаны специально для закаленных и легированных сталей, они обеспечивают высокую адгезию даже при сложных условиях подготовки поверхности и работают в широком диапазоне температур и нагрузок.
Сценарий: на крупном производстве давно борются с отслоением покрытий на зубцах кранов и шестернях после закалки. Методика подготовки соблюдается, но брак все еще около 5%. Решение: переход на специализированное твердосмазочное покрытие, которое проверено на такие детали. Результат: брак упал до 0,2%, ресурс деталей увеличился в полтора раза.
Часто задаваемые вопросы
Что делать, если поверхность выглядит чистой, но адгезия все равно плохая?
Чистота на глаз обманчива. Масляная пленка толщиной в несколько нанометров, оксидная пленка после термообработки, тонкий слой влаги - все это невидимо, но резко снижает адгезию. Проведите обезжиривание и финишную активацию поверхности. Если это не помогло, проверьте режим нанесения и параметры печи при полимеризации.
Почему закаленная сталь хуже держит покрытие, чем мягкая?
Закаленная сталь обработана термически, что создает окалину, окислительные слои и остаточные напряжения. После закалки требуется отпуск при 160–200°C, чтобы стабилизировать структуру. Если отпуск неправильный или остаточные напряжения не релаксировали полностью, адгезия может быть ниже. Кроме того, на закаленной стали часто остаются масляные следы от самой закалки (особенно если закалка в масле).
Сколько времени обычно требуется на полную подготовку поверхности перед покрытием?
Полный цикл подготовки занимает 40–90 минут в зависимости от степени загрязнения и размера деталей. Это включает механическую обработку (20–40 минут), обезжиривание (10–15 минут), промывку водой (5 минут), травление (5–30 минут), финишную сушку и активацию (5–10 минут). Спешка на любом из этих этапов приводит к браку.
Если отслоение только в отдельных местах, нужно ли переделывать весь процесс?
Не обязательно. Локальное отслоение обычно указывает на точечное загрязнение, механическое повреждение или дефект в контактной оснастке, а не на системную ошибку. Проверьте, есть ли видимые загрязнения в месте отслоения, не было ли механического удара, не коснулась ли деталь чего-то грязного. Если причина найдена и устранена, остальные детали могут быть в порядке.
Какую роль играет микропескоструйная обработка в подготовке поверхности?
Микропескоструйная обработка удаляет окалину и создает микрошероховатость, необходимую для механического зацепления покрытия. Она мягче, чем обычная пескоструйная обработка, поэтому не повреждает металл. После обработки поверхность должна быть светлой и равномерно матовой. Если остаются темные пятна, процедуру повторяют.
Заключение
Плохая адгезия твердосмазочных покрытий на закаленных сталях - это почти всегда следствие неправильной подготовки поверхности, а не дефекта самого покрытия. Жировые пленки, оксидные слои толщиной 25–30 нм, влага и некачественное обезжиривание блокируют адгезионные механизмы еще до нанесения.
Полный цикл подготовки (механическая очистка, обезжиривание, травление, финишная активация) гарантирует, что покрытие получит надежное сцепление с подложкой. Важно также проверить состояние самой детали после закалки: остаточные напряжения, неправильный отпуск или перегрев могут стать скрытой причиной дефектов.
Если вы столкнулись с массовым отслоением, пересмотрите весь процесс подготовки и параметры нанесения. Если дефект локальный, ищите загрязнение или механическое повреждение в конкретном месте. Диагностика по слоям разрушения (покрытие, грунт, подложка, окислительный слой) поможет точно определить причину и предпринять правильные шаги.