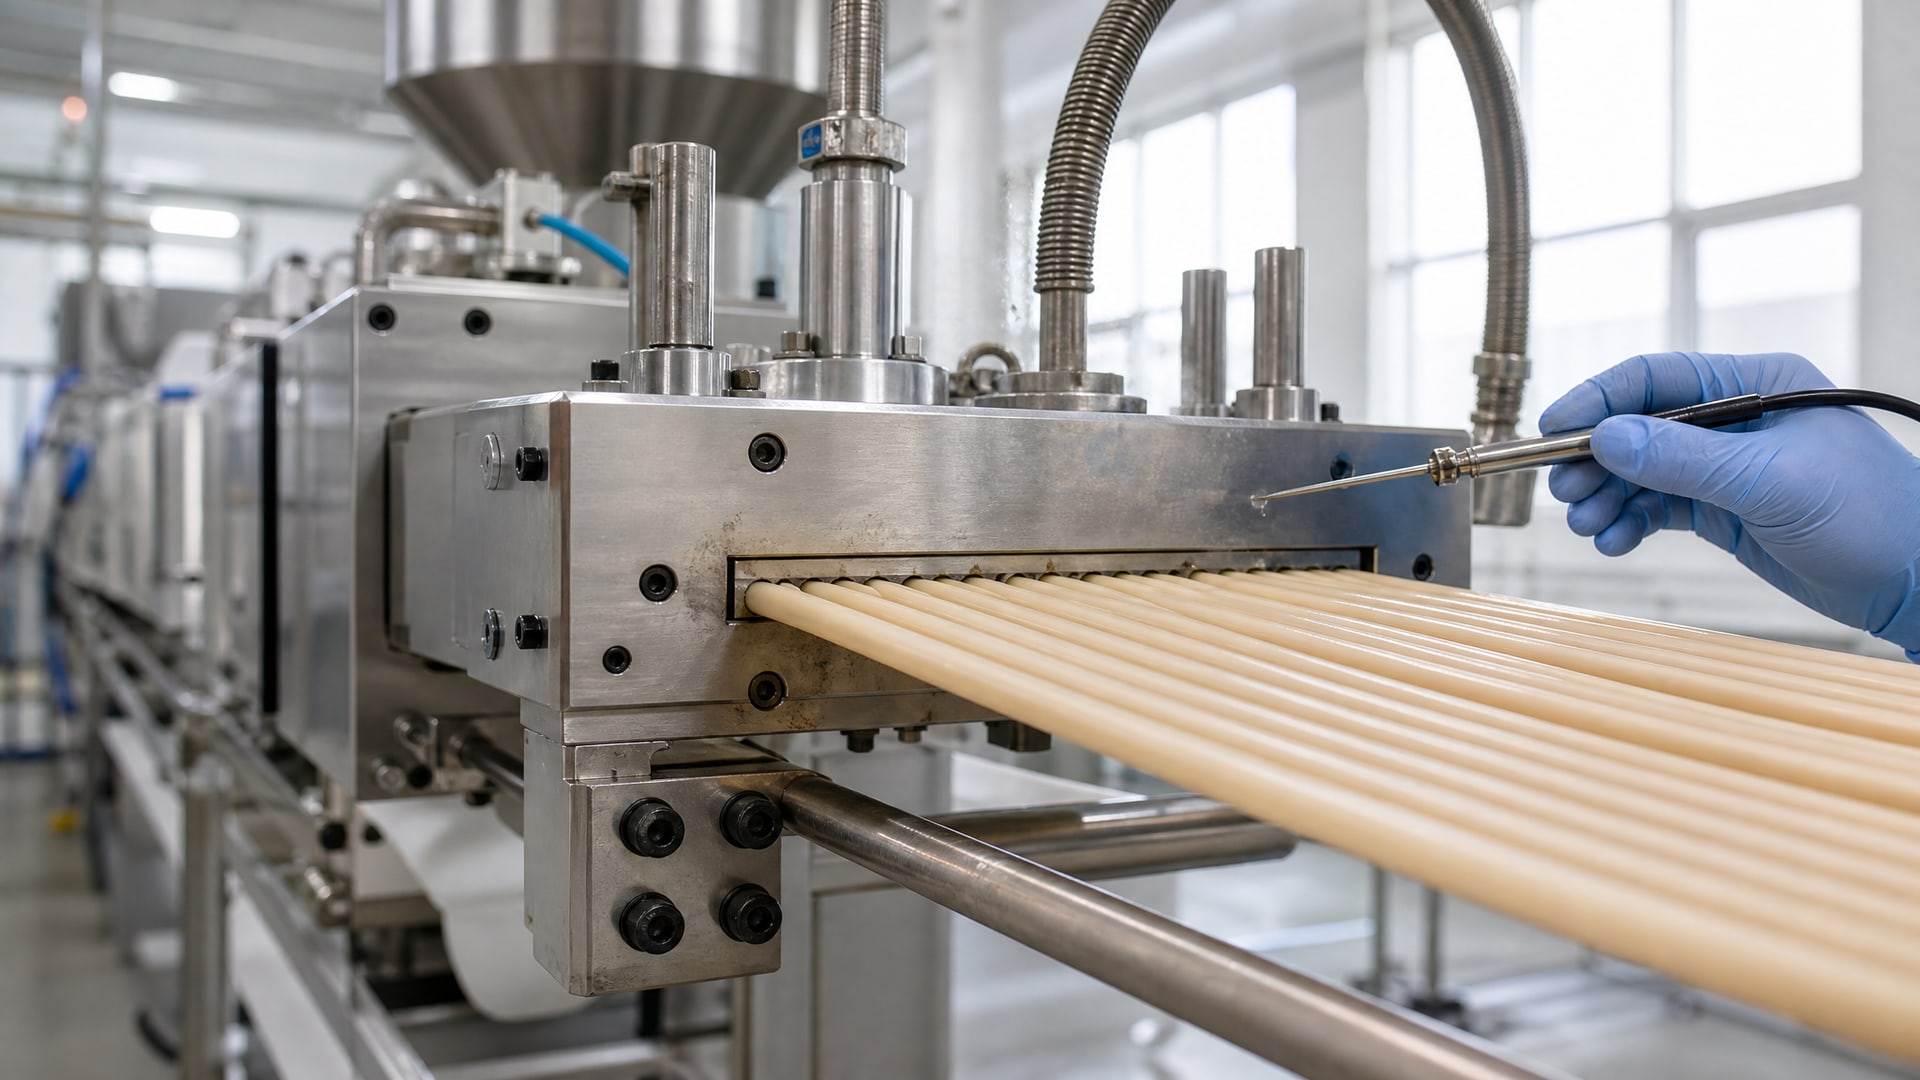
Пригорание полимера на экструзионной линии - проблема, которая останавливает производство, снижает качество продукции и требует длительной очистки матрицы. На пищевой упаковке расплав прилипает к металлу из-за сочетания высокой температуры, трения и адгезии полимера; простая смазка узлов здесь не поможет. Нужен специальный разделительный состав - вещество, которое наносят тонкой пленкой на контактные поверхности матрицы перед запуском, чтобы предотвратить налипание и облегчить выход готовой пленки или профиля.
Выбрать правильный разделитель непросто: он должен соответствовать типу полимера, режимам процесса, требованиям пищевого допуска (если линия работает под упаковку) и нормативам страны-заказчика. В этой статье разберем, как определить причины пригорания, на что смотреть при подборе разделительного состава и какие ошибки допускают при закупке.
Почему полимер пригорает на матрице
Налипание расплава к металлу происходит не случайно.
Горячий полимер выходит из цилиндра при температуре 200–280 °C (в зависимости от типа: полиэтилен, полипропилен, полиэстер), попадает на охлаждающую матрицу и вступает в контакт с ее поверхностью. Если металл шероховатый или недостаточно охлаждается, полимер прилипает микронеровностями и не отделяется в нужный момент.
Кроме того, расплав может плохо охлаждаться и остается пластичным в критической зоне дольше необходимого. Эксперты отмечают, что при контакте горячего расплава с металлом наиболее эффективный способ борьбы - хорошее охлаждение инструмента с циркуляцией воды, особенно в контактной зоне.
Типовые причины налипания на матрице:
Недостаточное охлаждение матрицы или неравномерная циркуляция воды в каналах.
Загрязнение или коррозия поверхности матрицы; она становится более липкой.
Низкая шероховатость контактной поверхности (полированный металл способствует адгезии).
Переработка липких или низкоплавких полимеров без предварительной подготовки.
Излишняя влажность сырья; при разложении воды расплав становится реактивнее.
Когда происходит налипание, производство останавливается: нужна либо очистка матрицы горячей водой (30–60 минут), либо ее демонтаж и промывка щелочным раствором. Каждый час простоя обходится дорого.
Как правильно подобрать разделительный состав
Разделительный состав - это не обычная смазка для машин.
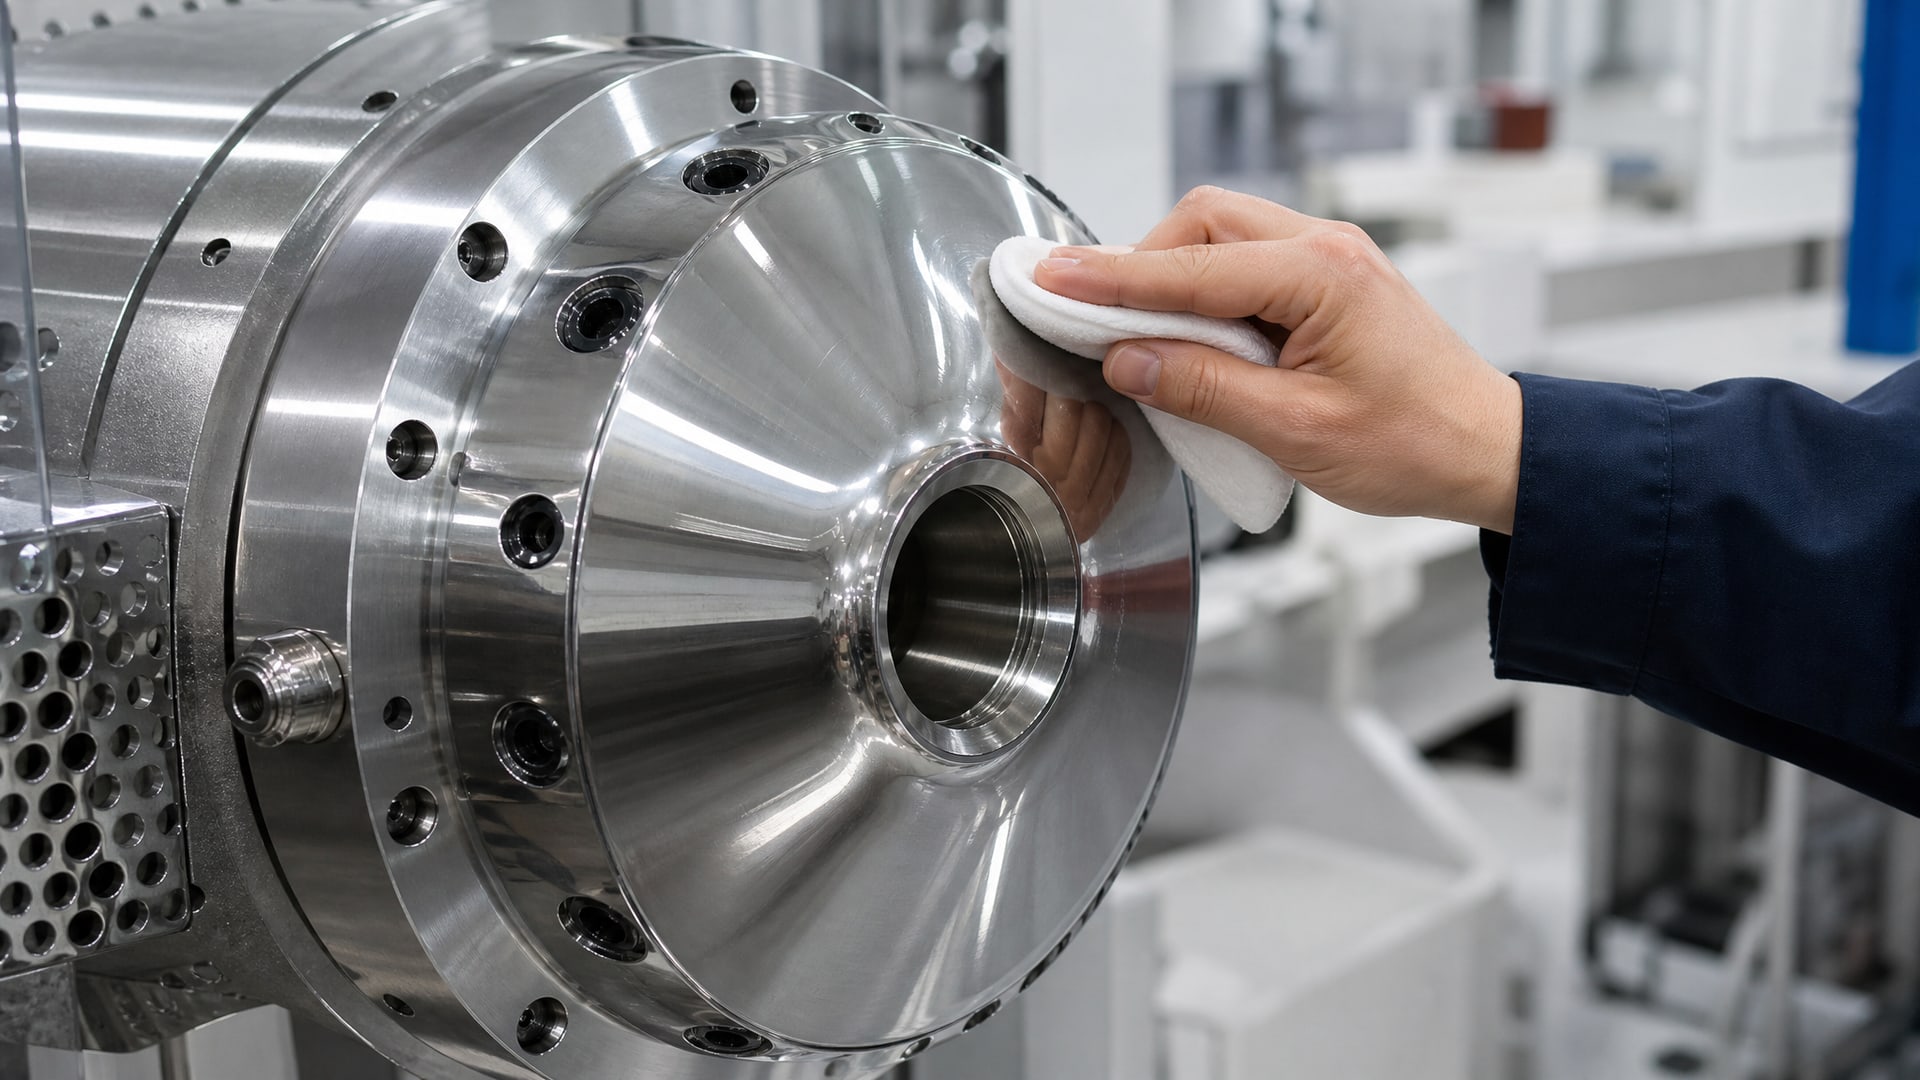
Его задача не в снижении трения между деталями, а в предотвращении прилипания расплава к поверхности контакта. Состав наносят тонкой пленкой - буквально несколько микрон - чтобы он действовал, но не переносился на готовый продукт.
Проверка функции и назначения в паспорте
Когда вы видите фразу «пищевой допуск», это еще не гарант пригодности для экструзионной линии. Смазка может быть пищевой, но предназначена для смазки подшипников оборудования, а не для контакта с горячим расплавом. Нужно проверить в техническом паспорте (TDS, technical data sheet):
Поле Function или Application: должно быть написано "release agent", "mold release", "surface lubricant for extrusion", "release coating for food packaging" или "lubricant for forming/stamping".
Раздел Compliance / Approvals: должны быть указаны FDA 21 CFR 175.300 (для прямого контакта с пищей) или 21 CFR 178.3910 (для смазки оборудования, контактирующего с пищей).
Допуск NSF: 3H - для прямого контакта как разделитель упаковки; H1 - для случайного контакта (например, смазка узлов, которая может случайно попасть на продукт).
Если в паспорте нет этих полей, напросите их у поставщика или выберите другой материал.
Выбор по типу полимера и режиму
Разные полимеры требуют разных подходов. Полиэтилен (ПЭ) - липкий при обработке, хорошо держит пленку, но легко прилипает. Полипропилен (ПП) - менее липкий, но может плохо охлаждаться при высоких скоростях. Полиэстер - высокоплавкий, требует повышенной температуры матрицы и стабильного охлаждения.
Опытные закупщики смотрят на состав разделителя:
Силиконовые разделители (силиконовое масло или их смеси) - универсальны, работают при температуре расплава 200–300 °C, не вступают в химическое взаимодействие с полимером. Наносятся спреем или нанесением кистью. При правильной дозировке - минимальный перенос на продукт.
Восковые разделители - дешевле, но менее устойчивы при высоких температурах (выше 150–180 °C плохо держат форму).
Комбинированные составы (воск + силикон) - компромисс; работают в среднем температурном диапазоне.
Для пищевой упаковки из полиэтилена или полипропилена стандартная практика - использование силиконовых разделителей с подтверждением NSF 3H или H1. Расход обычно составляет несколько граммов на час работы линии (зависит от площади матрицы и режима).
Минимально необходимое количество
Принцип, прописанный в американских регламентах (21 CFR 178.3860, 21 CFR 178.3910), строг: разделитель применяется в минимальном количестве, достаточном для технического эффекта. Переизбыток приводит к:
Переносу смазки на готовую пленку, что ухудшает адгезию краски и печать.
Загрязнению режущих ножей и валиков, требуется чаще чистить.
Накоплению на направляющих и охлаждающих валиках, что со временем нарушает геометрию продукта.
Практика показывает: если при визуальном осмотре пленка выглядит маслянистой, это значит, что разделителя нанесено слишком много. Пленка должна казаться сухой, но при этом - гладкой и без складок, характерных для прилипания.
Комплексный подход к устранению пригорания
Разделительный состав - не панацея.
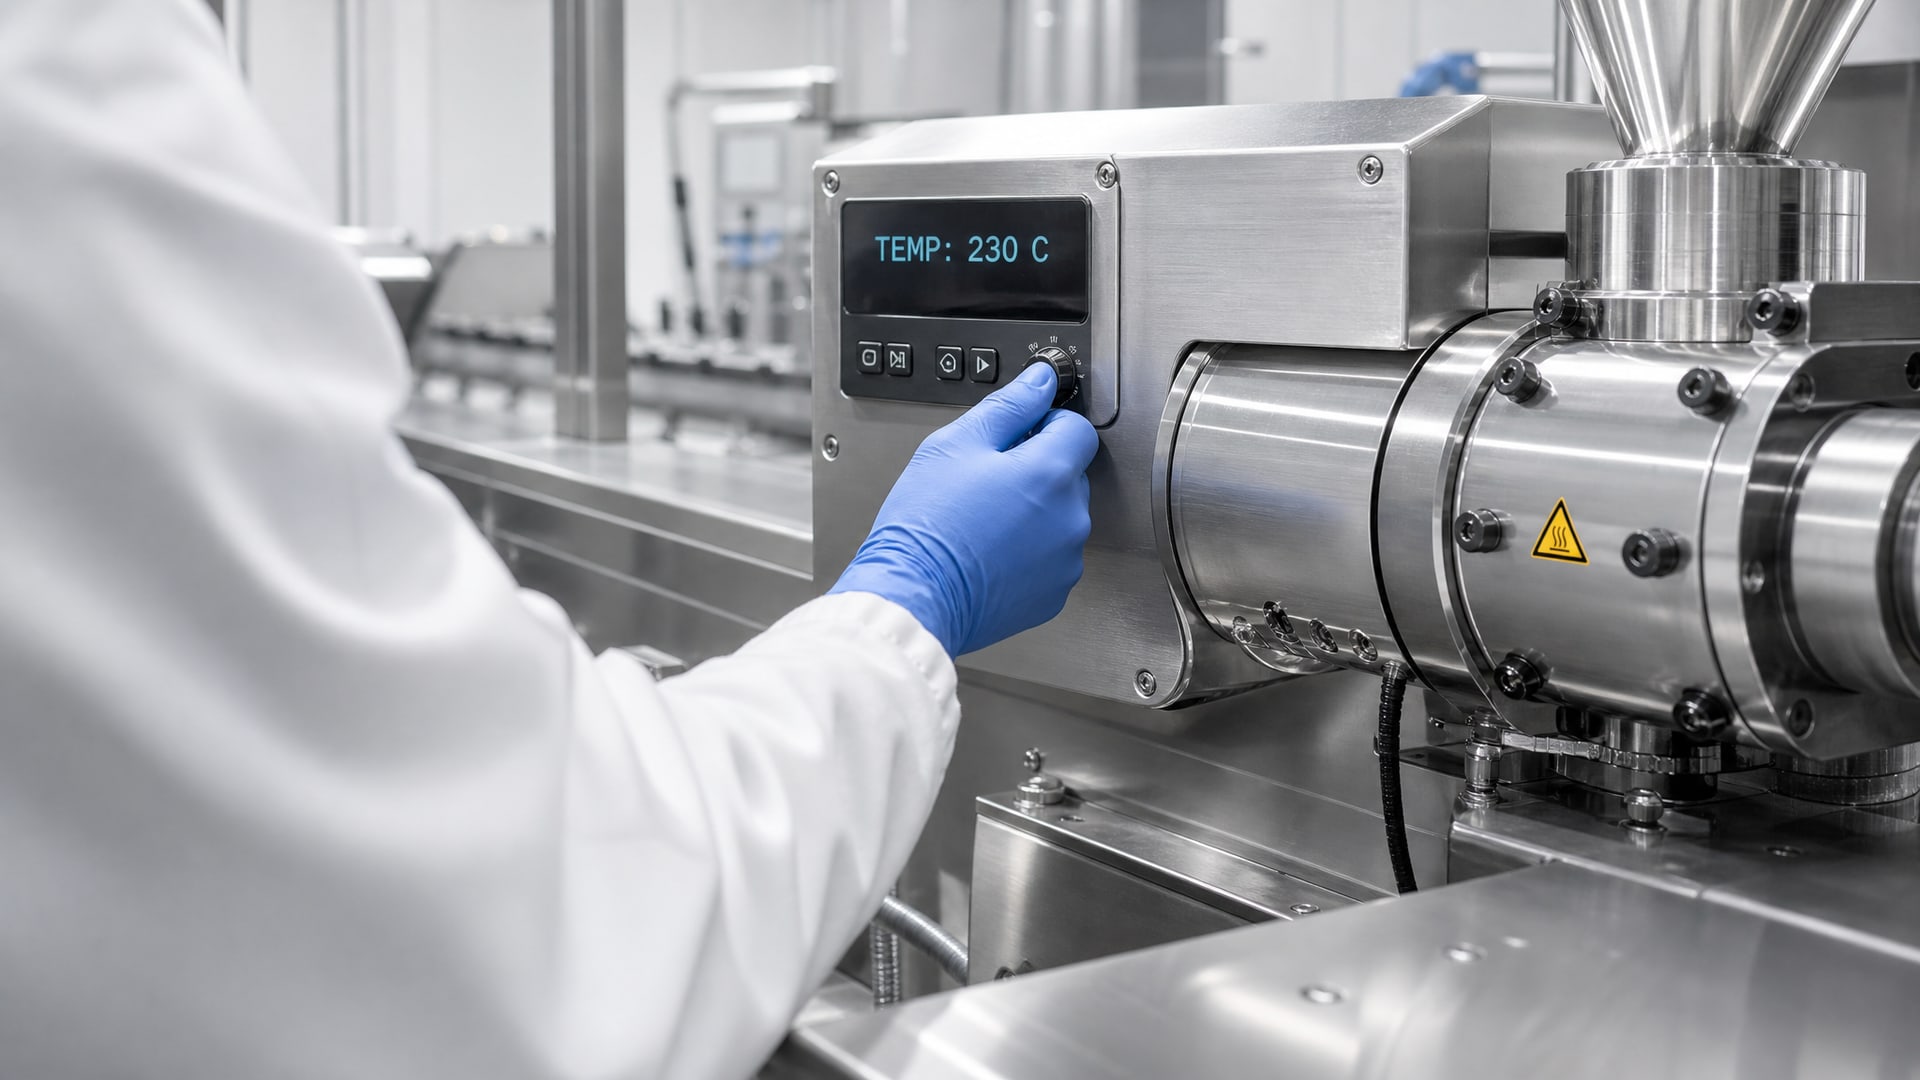
Если на линии плохо охлаждается матрица или неправильно настроены режимы, один только разделитель не решит проблему полностью.
Регулировка режима процесса
Экспертные руководства по экструзии (в частности, по полиэстерам типа Surlyn) рекомендуют начинать с корректировки параметров:
Температура расплава: оптимальная зона 220–260 °C для большинства полиэтилена. Не стремитесь к минимуму - недостаточный нагрев ведет к плохому течению расплава и локальному перегреву в матрице.
Температура задней зоны цилиндра: если позволяет мощность привода, удерживайте ее не выше 150 °C для липких полимеров. Это снижает переплавку.
Скорость шнека: умеренная 30–40% от максимальной скорости оборудования обеспечивает более стабильный поток и меньше паразитного тепла.
Циркуляция воды в матрице: она должна быть интенсивной и равномерной. Проверьте, нет ли закупорок в каналах охлаждения; эффективная циркуляция - залог холодной поверхности контакта.
Влажность сырья: перед переработкой проверьте влажность полимерного гранула. Высокая влажность (>0,1%) приводит к разложению полимера и рост адгезии. Сушка при 60–80 °C за 2–4 часа улучшает результат.
Подготовка и очистка матрицы
Перед запуском линии, особенно после простоя или смены сырья:
Очистите матрицу от остатков старого полимера горячей водой (примерно 70–80 °C).
Если налет стойкий, используйте щелочной раствор (pH 10–12) и пластиковую щетку, не металлическую.
Осушите матрицу сжатым воздухом; влага на металле способствует коррозии и адгезии.
Проверьте состояние контактной поверхности под лупой: микротрещины и неровности - причина налипания. Если матрица повреждена, ее полирование или восстановление могут заметно улучшить ситуацию.
Применение разделителя
После очистки и сушки матрица готова к нанесению разделителя:
Способ нанесения: аэрозольный спрей (если разделитель выпускается в баллончике) или кисть/тряпка для жидких составов. Наносите равномерно тонкий слой; повторное нанесение - только после сборки, перед отправкой в печь (если нужно).
Время выдержки: после нанесения дайте 5–10 минут, чтобы растворитель испарился, если применяется спиртовой разделитель. Силиконовые готовы к работе сразу.
Контроль дозировки: для аэрозоля -1–2 секунды распыления на элемент; для жидкого - тонкая пленка без стекания. Проверьте расход: стандартный для малой матрицы -5–15 мл за смену, для крупной - до 50 мл.
Пищевой допуск: что означают NSF 3H и H1
Для экструзионных линий, производящих упаковку пищевых продуктов, требуется четкое соответствие нормативам.
В России и странах ЕАЭС действуют собственные регламенты, но закупщики часто ориентируются на американские стандарты FDA и программу NSF, потому что многие полуфабрикаты и готовая упаковка экспортируются.
NSF 3H: прямой контакт с пищей
NSF 3H применяется к разделительным составам и смазкам, которые могут напрямую соприкасаться с пищевым продуктом. Типовые сценарии:
Разделитель на матрице при производстве пищевой пленки или контейнеров, где часть состава может остаться на готовой упаковке.
Смазка направляющих в заполняющих машинах, где капли могут упасть на упаковку или продукт.
Смазка резки и формования в линии упаковки.
Материалы с сертификацией NSF 3H прошли тестирование на безопасность и миграцию в пищу. Это означает, что даже если небольшое количество разделителя попадет на продукт или упаковку, оно не нанесет вред здоровью потребителя.
NSF H1: случайный контакт
NSF H1 предназначена для смазок и жидкостей в зонах, где контакт с пищей маловероятен, но теоретически возможен. Примеры:
Смазка подшипников электромоторов, установленных над конвейером с продуктом.
Масло в гидравлике близ линии упаковки (утечка маловероятна, но в норме включена).
Антикоррозионное покрытие на деталях, расположенных рядом, но не в прямом контакте с пищей.
NSF H1 - более мягкий стандарт, чем 3H, но все равно гарантирует пищевую безопасность при соблюдении нормы применения.
Ошибка: путаница между 3H и H1
Часто закупщики путают эти категории и считают H1 "более строгим", чем 3H. На самом деле верно обратное: 3H - это более высокий уровень допуска, для прямого контакта. Если вам нужен разделитель на матрицу, смотрите 3H; если это смазка узла оборудования вдалеке от продукта - H1 может подойти.
В документах указывается комбинация: "NSF H1 & 3H" означает, что состав пригоден как для случайного, так и для прямого контакта.
Ошибки при выборе разделительного состава
Ошибка 1: подмена общего слова "пищевой" на конкретный допуск
Вы нашли в поиске «пищевая смазка» и решили, что она подойдет. Приходит баллончик со смазкой, на этикетке написано "food grade". Но в паспорте нет ни FDA CFR, ни NSF. Это не разделитель - это смазка для подшипников, которая, возможно, не токсична, но не прошла тестирование на миграцию и не предназначена для контакта с расплавом.
Решение: всегда требуйте в паспорте точную ссылку: "FDA 21 CFR 175.300 for release agents" или "NSF 3H certified for direct food contact".
Ошибка 2: поиск смазки вместо разделителя
Смазка и разделитель - разные функции. Смазка снижает трение между движущимися деталями. Разделитель предотвращает налипание материала к поверхности. Смазка может быть вязкой, с присадками против износа; разделитель - это тонкая пленка, часто жидкая или аэрозольная.
Если вы купите обычную литиевую смазку с пищевым допуском и попытаетесь нанести ее на матрицу, она будет стекать, скапливаться в углублениях и не даст равномерного покрытия. Кроме того, толстый слой смазки переносится на полимер, испортит его.
Решение: в запросе покупки четко пишите "разделительный состав для экструзии" или "release agent for extrusion", не "смазка".
Ошибка 3: применение без учета режима
Разделитель подобран, наносится, но пригорание все равно возникает через день работы. Закупщик винит разделитель, просит замену - но проблема может быть в режиме.
Если охлаждение матрицы слабое, температура расплава скачет, сырье влажное - никакой разделитель не спасет. Нужно одновременно скорректировать процесс.
Решение: перед сменой разделителя проверьте давление воды в охлаждающих каналах, температурные зонды в цилиндре, влажность гранулята. Если все в норме, только тогда меняйте материал.
Ошибка 4: излишне щедрое нанесение
Оператор линии думает: мол, если нанести побольше разделителя, пригорание точно не будет. Результат - пленка выходит маслянистой, типография потом жалуется, что краска не держится, и через неделю линия встает на промывку.
Правило FDA прямое: минимально необходимое количество для технического эффекта. Это значит столько, чтобы предотвратить налипание, но не больше.
Решение: проведите тест дозировки. Нанесите разделитель в разных объемах (0,5, 1, 2 мл на элемент) и запустите линию на 30 минут. Найдите минимум, при котором нет пригорания. Зафиксируйте время распыления или объем для каждого типа матрицы.
Ошибка 5: игнорирование сроков хранения и условий
Разделители на основе силикона со временем расслаиваются, если баллончик хранится в холоде или при жаре. Воск-силиконовые смеси при неправильном хранении кристаллизуются. Результат - состав перестает работать, оператор думает, что "смазка испортилась", но на деле виноват склад.
Решение: проверяйте условия хранения в паспорте; храните баллончики при 15–25 °C, вдалеке от нагревателей и холодных окон. Перед использованием встряхивайте баллончик, если это аэрозоль.
Чек-лист при подборе разделительного состава
Используйте этот перечень, когда выбираете новый разделитель для линии:
[ ] Функция в паспорте указана как "release agent" или "mold release" - не просто "lubricant".
[ ] Для пищевой упаковки: FDA 21 CFR 175.300 или 178.3910 - конкретные номера разделов.
[ ] Допуск NSF 3H для прямого контакта или H1 для косвенного - в зависимости от назначения.
[ ] Температурный диапазон совпадает с режимом линии - например, -20…+280 °C для полиэтилена.
[ ] Состав указан: силикон, воск, комбинированный - выбор зависит от типа полимера.
[ ] Расход за час указан в паспорте или дано рекомендуемое количество.
[ ] Способ нанесения: аэрозоль, жидкий, кисть - соответствует вашей матрице.
[ ] Сроки хранения и условия изучены; склад подготовлен.
[ ] Совместимость с полимером проверена: нет ли указания на несовместимость с ПЭ или ПП.
[ ] Пробный запуск линии (30–60 минут) показывает результат без пригорания и переноса - перед полной закупкой.
Практический пример: синтетический разделитель на силиконовой основе
Допустим, ваша линия производит пищевую пленку из полиэтилена.
Матрица охлаждается водой, температура расплава 240 °C. Раньше использовали импортный аналог (название опускаем), теперь ищите альтернативу.
Вы выбираете силиконовый разделитель с подтверждением NSF 3H и FDA 21 CFR 175.300. В паспорте сказано: "адаптивная силиконовая смазка, адгезия 5–7 мкм, расход 1–2 мл на элемент за смену, диапазон -20…+300 °C". Это означает:
Состав подходит для экструзии (адгезия указана микронами, это про толщину пленки).
Допуски пищевые, можно использовать.
Дозировка известна: примерно 5–10 мл на час для матрицы среднего размера.
Запас по температуре есть.
Вы заказываете пробный 200-граммовый баллончик, наносите при стандартной дозировке на чистую, сухую матрицу. Линия работает 60 минут - нет налипания, пленка гладкая, никакого маслянистого налета. Тест пройден. Вы переходите на постоянное снабжение этим материалом, но контролируете каждую смену: дозировка, чистота матрицы, режимы охлаждения.
Со временем может понадобиться небольшая корректировка объема (на 10–15%), но суть остается: минимально необходимое количество при условии, что процесс настроен правильно.
Рекомендации по интеграции в производство
Если вы переходите с одного разделителя на другой, выполняйте переход постепенно:
Очистите матрицу полностью от старого состава.
Запустите пробный цикл (30–60 минут) с новым разделителем при стандартной дозировке.
Осмотрите готовую продукцию на предмет налипания и переноса смазки.
Отрегулируйте дозировку, если нужно, по результатам пробного цикла.
Проинформируйте оператора о новом материале, способе нанесения и предполагаемой расход.
Для пищевых производств, где использование разделительного состава с допуском NSF критично, целесообразно использовать смазочные материалы EFELE с пищевым допуском NSF H1, которые обеспечивают безопасность и соответствие нормативам, при этом обеспечивая надежное разделение полимера на экструзионных линиях.
Часто задаваемые вопросы
Чем отличается NSF 3H от NSF H1?
NSF 3H сертифицирует разделители для прямого контакта с пищей (например, на матрице). NSF H1 - для смазок узлов, где контакт маловероятен, но теоретически возможен. Если нужен состав для матрицы, выбирайте 3H; для смазки подшипников неподалеку - H1 тоже подходит.
Можно ли использовать силиконовый аэрозоль вместо специального разделителя?
Не рекомендуется, если это обычный технический силикон без пищевого допуска. Даже если он хорошо работает, вы не сможете подтвердить пищевую безопасность, и готовая упаковка не пройдет аудит в торговой сети. Используйте материал с FDA CFR и NSF.
Какой разделитель выбрать для полиэстера?
Полиэстер - высокоплавкий полимер, требует стабильной температуры матрицы 250–280 °C. Подходят силиконовые разделители с диапазоном минимум -20…+300 °C. Воск менее устойчив при такой температуре. Проверьте в паспорте совместимость с полиэстером.
Сколько разделителя наносить на матрицу?
В среднем 1–2 мл на один элемент матрицы за смену (8 часов). Для аэрозоля это примерно 1–2 секунды распыления. Правило: столько, сколько нужно, чтобы предотвратить пригорание, но не больше. Проведите тест дозировки на вашей линии.
Что делать, если разделитель переносится на готовую пленку?
Причины: 1) излишняя дозировка - снизьте вдвое; 2) плохая сушка после нанесения - подождите 10 минут перед запуском; 3) низкая температура расплава - проверьте зонды; 4) неправильный тип разделителя - убедитесь, что это именно разделитель, а не смазка.
Заключение
Пригорание полимера на экструзионной линии решается комплексно: одновременно корректировкой режима процесса (температура, охлаждение, влажность сырья, состояние матрицы) и применением подходящего разделительного состава. Для пищевой упаковки разделитель должен иметь подтверждение NSF 3H или H1 и соответствие FDA CFR, что гарантирует безопасность и допустимость использования.
Ключ к успеху - прочитать техпаспорт, проверить точную функцию ("release agent"), провести пробный запуск на 30–60 минут и установить минимально необходимую дозировку. Излишек разделителя не помогает, а вредит: портит готовую продукцию и загрязняет оборудование. Если проблема налипания сохраняется после внедрения разделителя, вернитесь к проверке режимов и состояния матрицы - решение часто там, а не в выборе химии.
Для подбора и внедрения нового разделителя обратитесь к технической поддержке поставщика, проведите тестирование на вашем оборудовании и зафиксируйте оптимальные параметры нанесения. Это обеспечит устойчивый результат и исключит вынужденные простои из-за налипания.