Подшипники с увеличенным зазором C3 работают в условиях, где температура внутреннего кольца намного выше температуры внешнего. При нагреве детали расширяются неравномерно, и правильный зазор предотвращает заклинивание и разрушение. Однако одного увеличенного зазора недостаточно: если смазка не выдерживает температуру узла, она теряет вязкость, вымывается из зоны контакта, и подшипник начинает работать всухую. Эта статья объясняет, как подобрать и использовать высокотемпературную смазку для подшипников C3, чтобы избежать преждевременного отказа и дорогостоящих остановок производства.
Статья будет полезна техническим специалистам, инженерам и закупщикам, которые сталкиваются с перегревом подшипников в электродвигателях, сушилках, печах, вентиляторах и редукторах, работающих при частоте вращения 3000 об/мин и выше.
Радиальный зазор C3 и температурные режимы подшипников
C3 - это класс радиального зазора, при котором расстояние между внутренним кольцом и телами качения увеличено относительно стандарта CN.
Этот зазор необходим тогда, когда узел работает с постоянным нагревом и разницей температур между кольцами.
При нагреве металл расширяется. Если внутреннее кольцо подшипника нагревается сильнее (что типично при посадке с натягом на валу и трении в зоне контакта), оно расширяется больше, чем наружное кольцо. При разности температур 10–30°C зазор может уменьшиться на 15–25 мкм - это существенно для прецизионного узла. C3 предварительно компенсирует этот эффект, чтобы зазор оставался в норме даже при нагреве.
| Класс зазора | Типичный диапазон рабочей температуры | Применение |
|---|
| CN (нормальный) | до 65°C | Обычные электродвигатели, станки при умеренной нагрузке |
| C3 | 80–120°C | Двигатели 3000 об/мин, сушилки, печи, редукторы с натягом |
| C4 | 100–140°C | Тяжелые условия, повышенные скорости, высокие натяги |
| C5 | 120°C и выше | Экстремальные условия, индукционное нагревание |
Для электродвигателей класс C3 рекомендуют, если частота вращения превышает 70% от номинальной скорости подшипника, а также для типовых 2-полюсных двигателей с номиналом 3000 об/мин. В таких узлах обычно работают с давлениями контакта, которые вызывают фрикционный нагрев, и внутреннее кольцо может быть на 15–25°C горячнее внешнего.
Важно помнить: C3 решает проблему теплового расширения, но не защищает от деградации самой смазки. Если температура превышает рабочий диапазон смазочного материала, она теряет свойства независимо от класса зазора.
Высокотемпературная смазка для подшипников: почему обычная литиевая смазка не подходит
Обычная литиевая смазка общего назначения рассчитана на длительную работу при температуре наружного кольца не выше 95–110°C.
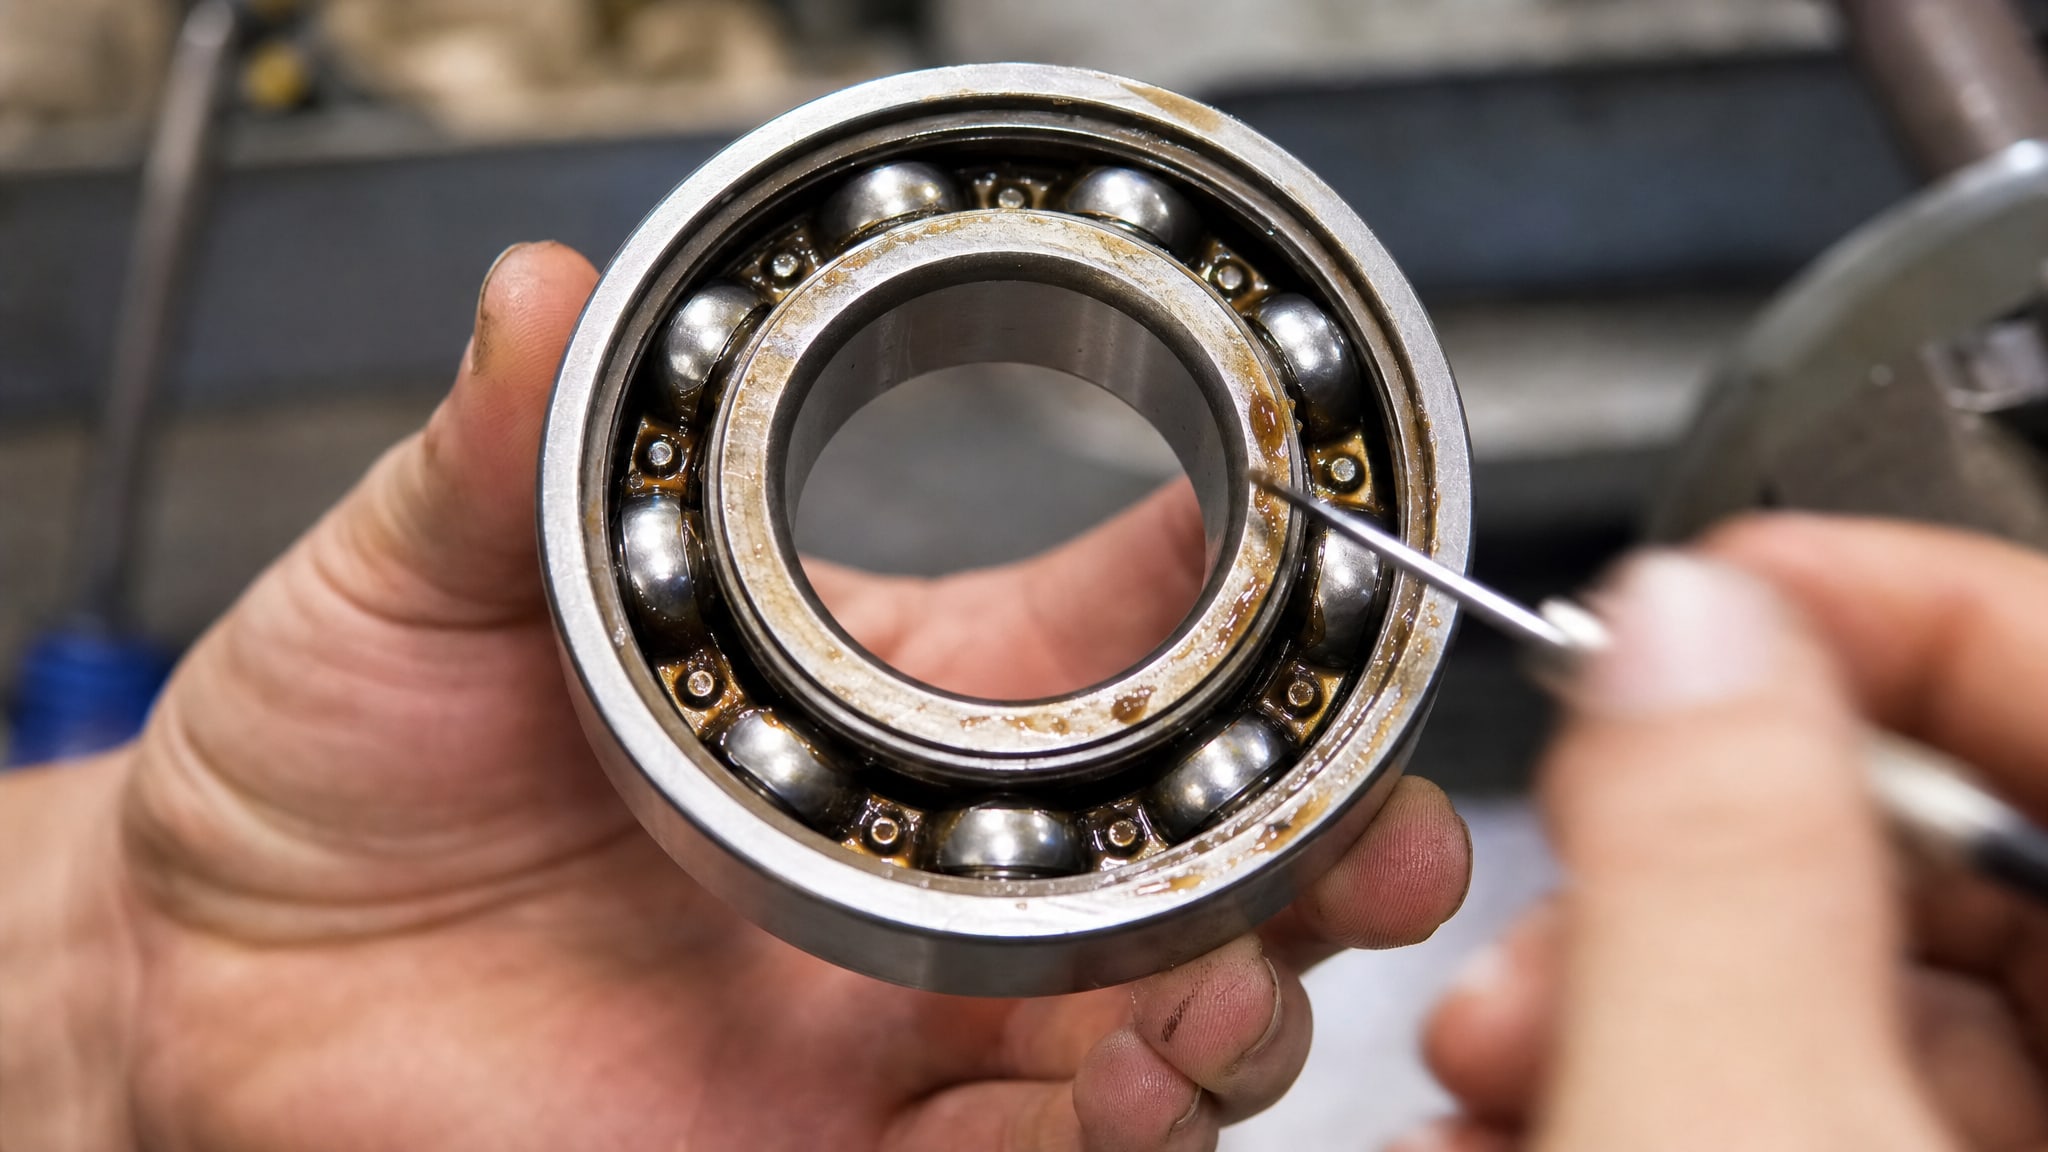
При превышении этого диапазона происходит несколько нежелательных процессов: базовое масло разжижается, загустители размягчаются, окисление смазки ускоряется, и она быстро теряет защитные свойства.
Для подшипников в сушильных камерах, на горячих валках, в печах и других узлах, где температура постоянно держится на уровне 120–150°C, нужна высокотемпературная смазка. Она отличается от обычной несколькими характеристиками:
Более высокая температура начала разложения: базовое масло - синтетическое или полусинтетическое, с точкой кипения выше 200°C.
Окислительная стабильность: загустители и присадки устойчивы к окислению при повышенной температуре; срок службы такой смазки при 120°C измеряется сотнями часов, а не десятками.
Вязкость при температуре: формула подобрана так, чтобы при рабочей температуре узла (110–150°C) смазка оставалась в оптимальном диапазоне вязкости, не превращалась в жидкость и не вымывалась центрифугой под действием вращения.
Адгезия к металлу: высокотемпературная смазка хорошо держится на поверхностях подшипника, образуя пленку, которая не стекает и не вскипает при фрикционном тепле в зоне контакта.
Признак неправильного выбора смазки: если подшипник работает всего несколько месяцев, а потом начинает греться, издавать шум и быстро разрушается - часто это результат использования смазки с недостаточным температурным диапазоном. При работе в узле с наружной температурой 100–110°C и внутренней 130–140°C необходимо искать состав, рассчитанный минимум на 150°C, иначе смазка будет служить не полный год.
Вытекание смазки при высокой температуре: проблема и решение
Одна из самых частых жалоб: подшипник работает нормально, но смазка постоянно вытекает из-под вала, и нужно переподполнять узел каждые 2-3 недели.
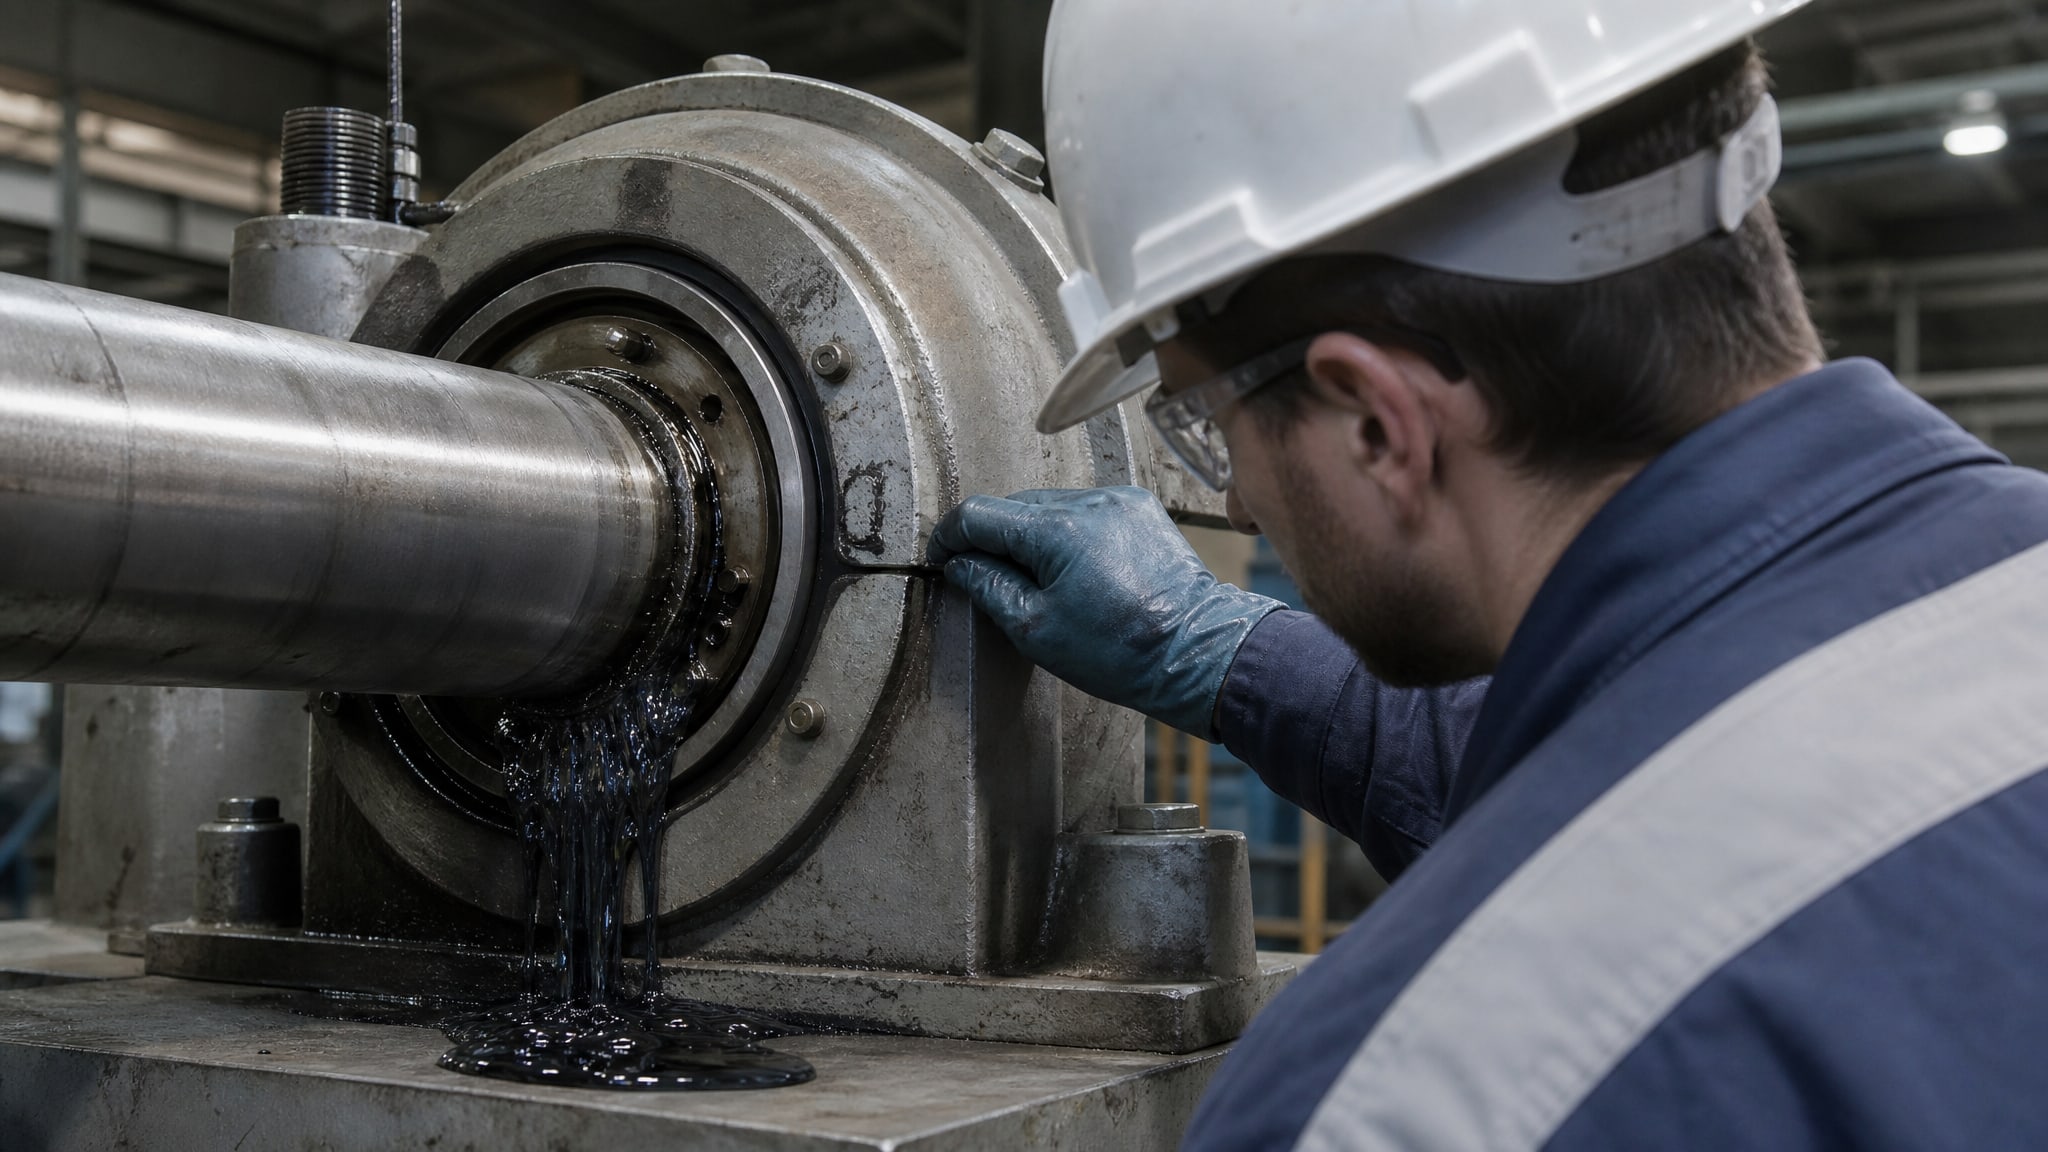
Это связано с несколькими факторами одновременно.
Во-первых, при повышении температуры вязкость масла в смазке падает экспоненциально. Обычное минеральное масло при 100°C может быть в два раза жиже, чем при 40°C. Если базовое масло высокотемпературной смазки рассчитано на диапазон 120–180°C, а реальная температура оказывается на краю или за краем этого диапазона, смазка буквально стекает с поверхности и выдавливается центробежной силой вращения.
Во-вторых, высокие обороты создают центробежную нагрузку. На скорости 3000 об/мин и выше эта сила очень велика, и только достаточно вязкая и адгезивная смазка может удержаться в зоне контакта. Если смазка жидкая, она вытекает через зазоры подшипника независимо от того, насколько хорош загуститель.
В-третьих, при наличии микротрещин в уплотнениях или износе манжет смазка легче всего вытекает именно при высокой температуре, потому что теплые слои смазки менее вязкие и проще просачиваются через щели.
Для решения этой проблемы используют составы с повышенной адгезией и стабильностью вязкости при нагреве. В таких смазках выбирают загустители, которые держат вязкость в более узком диапазоне (индекс вязкости выше 100), и добавляют присадки, улучшающие прилипаемость к металлу. На практике при работе на скорости 3000 об/мин и выше в сушилках и печах показывают хорошие результаты составы на основе полиальфаолефина или эстера с литиевым или полиуреаовым загустителем, рассчитанные на непрерывную работу при 130–160°C.
Подбор высокотемпературной смазки для скоростных подшипников
Скоростные подшипники - это узлы, в которых частота вращения велика (часто 3000 об/мин и выше), а тепловыделение заметно.
Они встречаются в двигателях переменного тока, вентиляторах, насосах и центрифугах. Для таких узлов выбор смазки критичен, потому что неправильная вязкость или недостаточная температурная стойкость приведет либо к перегреву, либо к выдавливанию смазки.
При подборе высокотемпературной смазки для ступичных подшипников и скоростных узлов нужно учитывать несколько параметров:
Рабочая температура узла (измеренная инфракрасным термометром на наружном кольце, а не угадываемая). Смазка должна иметь рабочий диапазон, который на 10–20°C выше реальной температуры узла. Если узел работает при 120°C, нужна смазка с минимальным температурным пределом 130–140°C.
Класс NLGI (консистенция). Для скоростных подшипников обычно берут NLGI 2 (пластичная смазка стандартной консистенции) или даже NLGI 1 (более жидкая). NLGI 3 или выше может быть слишком жесткой и будет разогреваться за счет сопротивления вращению.
Базовое масло: для температур 80–120°C подходит минеральное масло с улучшенной окислительной стабильностью; для 120–160°C нужно переходить на синтетику (полиальфаолефин, полиэфир или эстер).
Загуститель: для высокотемпературных условий предпочитают полиуреаовые, полиамидные и полиуретановые загустители, которые лучше держат структуру при нагреве, чем простой литий.
Присадки к окислению: при работе при температурах выше 110°C смазка должна содержать ингибиторы окисления и антиокислительные присадки, которые продлевают срок службы.
Рекомендуемый подход к подбору:
1. Измерь реальную температуру узла во время работы под нагрузкой.
2. Добавь 15–20°C и посмотри, какие смазки имеют такой верхний предел рабочей температуры.
3. Проверь, соответствует ли класс NLGI скоростному режиму (для 3000 об/мин берут обычно NLGI 2 или 1).
4. Убедись, что смазка предназначена для подшипников (а не, например, для направляющих или втулок), потому что состав присадок различается.
5. Проведи пробную замену и наблюдай за температурой в течение первых часов работы.
Температурные пределы и признаки неправильного выбора
Нормальная температура работы подшипников качения до 65°C считается оптимальной; температуры 70–95°C для электродвигателя - приемлемо; выше 95°C начинается перегрев для обычных узлов, и нужна проверка.
Для подшипников C3 с высокотемпературной смазкой верхний предел обычно 120–160°C (в зависимости от конкретного состава). Если температура превышает 150°C, нужно рассмотреть переход на класс C4 или C5, проверить посадки, нагрузку и убедиться, что смазка действительно рассчитана на такую температуру.
Признаки того, что смазка не подходит по температуре:
Подшипник начал греться в течение первых недель после замены: смазка разжижается, и из-за центробежной силы вытекает; узел работает полусухо.
Появился характерный запах горелого: это признак окисления смазки, начала разложения базового масла и загустителя.
Смазка потемнела, приобрела черный цвет: окисление и деградация базового масла.
Вокруг подшипника образовались потеки смазки: при работе под нагревом смазка становится более текучей и просачивается через уплотнения.
При любом из этих признаков нужно остановить узел, промыть подшипник от остатков старой смазки (это важно: остатки окисленной смазки работают как абразив и ускоряют износ) и заменить на состав с более высоким температурным диапазоном.
Компенсация теплового расширения: как C3 и смазка работают вместе
C3 и высокотемпературная смазка - это не конкурирующие, а дополняющие друг друга решения.
Зазор компенсирует тепловое расширение деталей, смазка защищает контактные поверхности от износа и передачи избытков тепла.
При работе подшипника в условиях повышенной температуры происходит следующее:
1. Валу и внутреннему кольцу передается тепло от трения и от окружающей среды (например, от горячего теплообменника, вала печи).
2. Внутреннее кольцо нагревается сильнее, чем наружное, и расширяется быстрее.
3. Если бы зазор был нормальным (CN), внутреннее кольцо "давило" бы на тела качения, и подшипник заклинивало бы.
4. C3 предварительно увеличивает зазор, чтобы при нагреве расширение внутреннего кольца компенсировалось, и рабочий зазор оставался в безопасном диапазоне.
5. Высокотемпературная смазка, в свою очередь, обеспечивает смазывание при этой температуре: она не окисляется быстро, сохраняет вязкость и адгезию, не вытекает.
Если выбрать правильно оба компонента, подшипник работает долго и надежно. Если пренебречь одним из них - например, поставить C3, но залить обычную смазку - узел начнет быстро деградировать. Смазка потеряет свойства, начнет окисляться, вытекать, и в итоге подшипник будет работать всухую, несмотря на правильный зазор.
Часто задаваемые вопросы
Почему высокотемпературная смазка для подшипников ступиц синяя?
Некоторые производители окрашивают высокотемпературные смазки в синий, зеленый или красный цвет, чтобы облегчить визуальное отличие от смазок общего назначения. Цвет - это просто краситель и не влияет на свойства смазки. Главное - проверить температурный диапазон и консистенцию, а не ориентироваться на цвет.
Можно ли использовать смазку для подшипников до 350 градусов в обычном узле с температурой 100°C?
Да, можно, но это будет переизбыток. Такие смазки дороже, и если узел работает при 100°C, достаточно смазки с диапазоном до 130–150°C. Тратить деньги на состав до 350°C нужно только если реально работаешь при 200°C и выше.
Чем отличается литиевая смазка для подшипников высокотемпературная от обычной?
Высокотемпературная отличается базовым маслом (синтетика вместо минерала), загустителем (полиуреаовый или полиамидный вместо литиевого), и наличием стабилизирующих присадок. Сам факт, что загуститель литиевый, еще не означает высокую температурную стойкость - нужно проверить характеристики TDS.
Как купить высокотемпературную смазку для подшипников без ошибок?
Перед покупкой запиши: 1) реальную рабочую температуру узла (измеренную); 2) класс NLGI (обычно 2 для скоростных узлов); 3) требования по допускам (если нужны NSF H1 для пищевого оборудования); 4) объем расхода в год. После этого попроси у поставщика техлист (TDS) и проверь пункты про температурный диапазон и адгезию.
Если подшипник C3 и работает при 3000 об/мин, какую смазку выбрать?
Для двигателей 3000 об/мин с подшипниками C3 выбирай высокотемпературную смазку NLGI 2 на синтетической основе, рассчитанную на 120–150°C. Это средний вариант; если узел загруженный или в тяжелой среде, рассмотри переход на NLGI 1 (более жидкая) или класс C4.
Заключение
Смазка для подшипников высокотемпературная - это не просто смазка, но специально формулированный состав, который сохраняет свои свойства при повышенной температуре, не окисляется быстро, не вытекает под центробежной силой вращения и обеспечивает надежное смазывание в условиях, где обычная смазка отказала бы за несколько недель.
Подшипники C3 требуют не только увеличенного зазора для компенсации теплового расширения, но и правильного выбора смазки. Если ты работаешь с электродвигателями 3000 об/мин, сушилками, печами, вентиляторами или другими узлами, где температура держится на уровне 100–150°C, следующий шаг - измерить реальную температуру узла во время работы, уточнить класс подшипника (C3, C4 или C5) и подобрать высокотемпературную смазку с запасом по температурному диапазону. Эта инвестиция окупится снижением числа отказов подшипников и уменьшением времени простоев оборудования.