Переход от лабораторного образца к надежной смазке на производственной линии занимает годы целенаправленных испытаний, пилотных запусков и постоянного мониторинга. Когда стоит задача найти смазку для высоких температур, технические специалисты часто ограничиваются одной цифрой - температурой каплепадения - и упускают из виду критичные характеристики, которые определяют реальный ресурс узла. За три года развернутого внедрения становятся видны все слабые места: вымывание масла, окисление при нагреве, фреттинг на крестовинах, потеря адгезии на скоростных подшипниках. Эта статья описывает практический путь внедрения высокотемпературной смазки в промышленных условиях, от первых лабораторных проверок по стандартам ASTM и ISO до мониторинга ресурса в реальных узлах.
Читатель узнает, какие испытания действительно предсказывают долговечность смазки, почему NLGI и каплепадение недостаточно, и как организовать трехлетний цикл внедрения без дорогостоящих потерь из-за отказа смазки в критическом узле.
Стандартизация высокотемпературных смазок: от ISO 6743-9 к ISO 12924
Классификация смазок по температурным диапазонам - основа любого внедрения.
Международный стандарт ISO 6743-9 и новый ISO 12924:2023 кодируют смазку четырьмя параметрами: минимальная и максимальная рабочие температуры, коррозионная защита, способность работать под нагрузкой и NLGI-консистенция.
В ISO 12924:2023 верхний температурный класс обозначается отдельным символом. Например, смазка с верхним лимитом выше 300 °C попадает в категорию U или выше. NLGI-номер при этом не меняется - это остается исключительно показателем консистенции, определяемым по методу ASTM D217 (worked penetration при 25 °C).
Начинающие технические специалисты часто путают эти параметры. Смазка NLGI 2 со стандартным литиевым загустителем может иметь каплепадение 180 °C и не подойти для 150 °C, а смазка NLGI 3 с полимочевинным загустителем - иметь каплепадение 260 °C и работать до 180 °C в реальном узле. Консистенция влияет на распределение смазки в подшипнике, но температурный класс определяется именно базовым маслом, загустителем и пакетом присадок.
| Параметр | Определение | Что показывает |
|---|
| Верхняя рабочая температура (ISO 12924) | Максимум из паспорта | Теоретический потолок |
| Dropping point (ASTM D2265) | Температура, при которой смазка текучей каплей стекает | Точка плавления загустителя |
| NLGI-номер | Консистенция по ASTM D217 при 25 °C | Пластичность, насосуемость |
| Oil separation (маслоотделение) | % масла, выделившегося при стандартном нагреве | Стабильность при температуре |
Для высокотемпературных применений (250-400 °C) одного ISO-кода недостаточно. Нужны дополнительные испытания.
Лабораторные испытания: какие тесты действительно предсказывают надежность
Путь от образца к производству начинается в лаборатории.
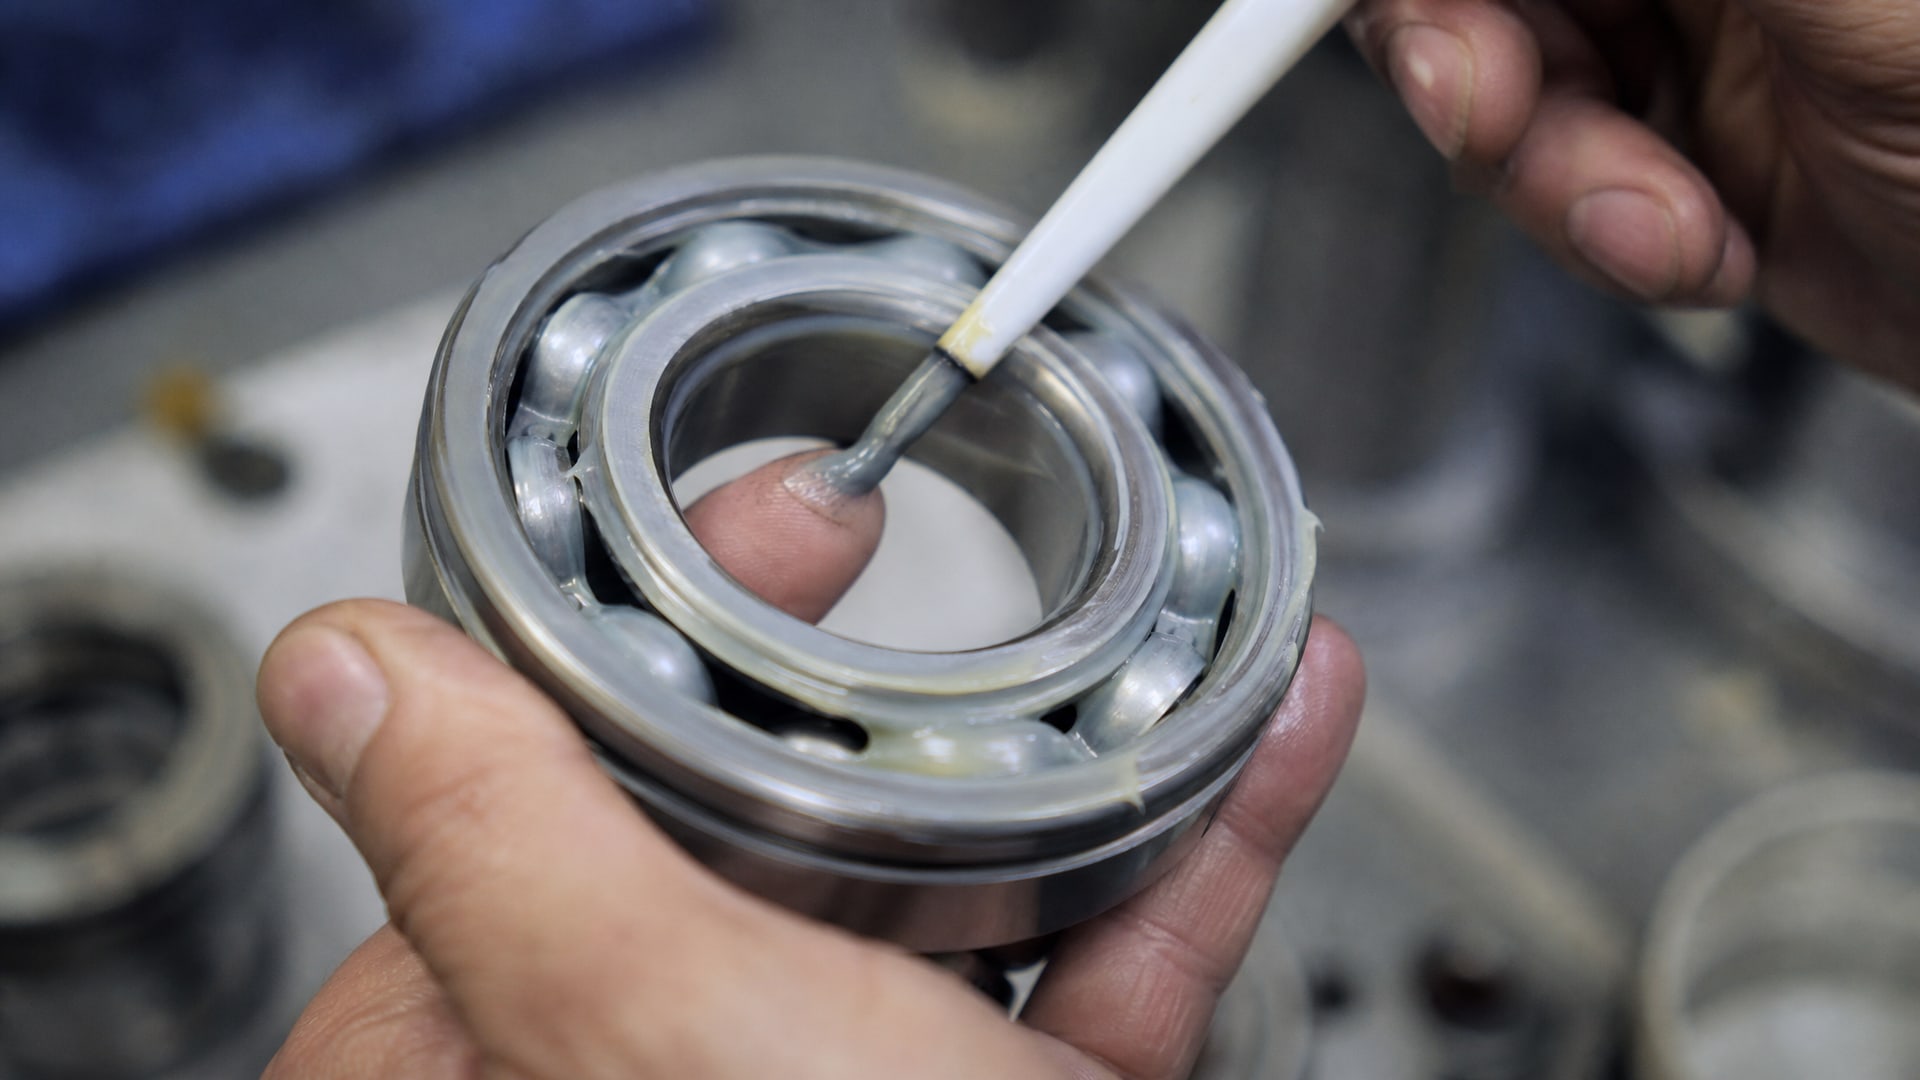
Здесь проверяют пять ключевых аспектов: консистенция, температурный запас, окислительная стабильность, маслоотделение и поведение в подшипнике.
Консистенция и каплепадение: необходимо, но недостаточно
NLGI-номер определяют по ASTM D217. Для высокотемпературных смазок выбирают обычно NLGI 2 или NLGI 3, реже NLGI 1. Каплепадение измеряют по ASTM D566 (классическая печь) или ASTM D2265 (предпочтительнее для высоких температур, работает до 400 °C). Для смазки, заявленной как работающей "до 400 °C", ASTM D2265 дает более надежный результат.
Однако каплепадение - лишь точка плавления загустителя, а не гарантия работоспособности. Смазка может иметь drop point 280 °C, но при 200 °C окисляться так быстро, что потеряет свойства за сутки реальной работы. Или может не держать пленку в подшипнике из-за слишком жидкого базового масла, хотя каплепадение в норме.
Окислительная стабильность: ASTM D942 и долговечность смазки
Тест ASTM D942 (окислительная стабильность изотермически) нагревает смазку при фиксированной температуре (обычно 100 или 150 °C) и пропускает через нее воздух, фиксируя изменение кислотного числа и консистенции. Это испытание показывает, насколько быстро смазка деградирует при нагреве.
Для высокотемпературных смазок ASTM D942 - один из основных показателей. Смазка может выдержать 100 часов без значительного роста кислотного числа - это хороший знак окислительной стабильности. Но если окислительная стабильность слаба, то даже с высоким каплепадением смазка прослужит на производстве несколько недель вместо нескольких месяцев.
Маслоотделение: ASTM D6184 и пленкообразование
Под нагревом загуститель может отдать часть базового масла, и смазка потеряет связность. ASTM D6184 измеряет количество масла, выделившегося при нагреве (обычно при 100 °C). Для высокотемпературных смазок норма - не более 3-5 % масла за определенное время.
Если маслоотделение чрезмерно, то в подшипнике образуется масляная лужа вместо управляемой пленки, может произойти тепловой уход, и смазка перестанет защищать. Если маслоотделение недостаточно, смазка слипается, не распределяется, и трение возрастает.
Летучесть: ASTM D2595 и испарение при температуре
ASTM D2595 определяет, сколько процентов смазки испаряется при нагреве до 150 °C (или другой температуры, указанной в спецификации). Для смазок, работающих выше 150 °C, эта цифра становится критичной. Если за сутки испаривается 5 % смазки, то за месяц может испариться треть, и смазка перестанет работать.
Высокотемпературные смазки с низкой летучестью (менее 3-5 % за 22 часа) работают дольше и требуют реже переподсмазки. Это особенно важно для закрытых узлов, где пополнить смазку без разборки не получится.
Подшипниковые тесты R2F и R0F: реальный ресурс
Лабораторные тесты выше показывают свойства смазки в пробирке. Но как она работает в подшипнике? Для этого существуют стандартизованные подшипниковые тесты R2F (машина для испытания подшипников на высокой скорости с малой нагрузкой) и R0F/R0F+ (тесты на высокую температуру и ресурс).
R2F оценивает способность смазки защитить подшипник при повышенной скорости вращения. R0F/R0F+ выявляют предел высокотемпературной пригодности (High Temperature Performance Limit, HTPL) и минимальный ресурс L50 (время, при котором отказ наступит у 50 % образцов).
Для высокотемпературной подшипниковой смазки минимальный ресурс R0F должен быть не менее 1000 часов при температуре 150 °C. Если испытание показывает 500 часов - смазка не пройдет внедрение на скоростных узлах.
Этап 1: пилотные испытания на производстве (3-6 месяцев)
После того как образец прошел лабораторные тесты и получил базовый допуск, начинается пилотный этап на реальном оборудовании.
Здесь становятся видны проблемы, которые лаборатория не могла предсказать.
Выбор пилотного узла: условия должны быть репрезентативны
Первый пилотный узел выбирают так, чтобы он отражал реальные условия производства: температура окружающей среды, влажность, тип нагрузки, скорость вращения. Если в конечном внедрении смазка будет работать на подшипниках суппорта литейной формы при 180 °C с циклическими нагрузками, то пилотный стенд тоже должен имитировать этот режим.
Для высокотемпературных задач пилотный узел часто снабжают датчиками температуры, чтобы отслеживать, не происходит ли тепловой уход. Смазка, которая хороша на лабораторном стенде, может начать окисляться на производстве из-за пульсирующих нагрузок или циклических перепадов температуры, невоспроизводимых в лаборатории.
Мониторинг: анализ смазки каждые 4-6 недель
Во время пилота смазку отбирают из узла каждые 4-6 недель и анализируют в лаборатории. Проверяют кислотное число (рост кислотного числа выше 2-3 единиц от исходного говорит об интенсивном окислении), консистенцию (по ASTM D217), механическую стабильность (поддается ли смазка деградации при перемешивании).
Одновременно ведут визуальный мониторинг: есть ли утечка смазки, не изменила ли она цвет (почернение говорит об окислении или загрязнении), нет ли посторонних звуков или вибрации в узле. Температура подшипника снимается регулярно; если она начинает медленно расти неделя за неделей, это признак деградации смазки или неправильной консистенции.
Критерии завершения пилота
Пилот считается успешным, если за 3-6 месяцев смазка:
Не вызвала перегрева подшипника (температура осталась в пределах норма ± 10 °C).
Показала кислотное число прироста не более чем 1-2 единицы от исходного.
Не утекла из узла чрезмерно (потеря объема не более 10-20 % за период).
Сохранила консистенцию (NLGI не снизилась более чем на 0,5 пункта).
Не потребовала внеплановой переподсмазки.
Если пилот показывает, что каплепадение низко (ниже 200 °C) или кислотное число растет слишком быстро, принимается решение: либо переформулировать смазку (изменить загуститель, добавить антиоксиданты, выбрать базовое масло с лучшей стабильностью), либо пересмотреть применение.
Этап 2: масштабирование и переход на производство (6-12 месяцев)
Если пилот пройден успешно, смазка переходит на производственные узлы.
Здесь нужны два последовательных шага: валидация технологии производства и обучение персонала.
Производственная валидация: консистентность партий
Лабораторный образец может быть идеален, но его массовое производство требует контроля. Первые две-три промышленные партии проверяют дополнительно: каплепадение, NLGI, окислительная стабильность, маслоотделение должны совпадать с образцом в пределах допусков (обычно ±3 °C для каплепадения, ±0,5 NLGI для консистенции).
Если партия не соответствует, ее отправляют на переработку. Это замедляет внедрение, но спасает репутацию на производстве. Критичная смазка, которая вдруг изменила свойства, вызовет сбой в работе и отвернет инженеров от всего проекта.
Интеграция в систему переподсмазки
Большинство производственных узлов используют централизованные системы переподсмазки или ручную смазку по графику. Для высокотемпературных смазок график переподсмазки может отличаться от стандартного. Если новая смазка имеет лучшее маслоотделение и ниже летучесть, интервал можно увеличить. Если наоборот, интервал сокращают.
На этом этапе составляют спецификацию для закупщика, в которую включают: артикул смазки, NLGI-номер, требуемые допуски (каплепадение, EMCOR - коррозионная защита, oil separation), стандарты контроля качества (ASTM D2265, ASTM D942, ASTM D6184), интервал переподсмазки и условия хранения.
Закупщики получают четкую инструкцию: смазка должна отвечать спецификации и допускаться для поставки только из одобренного источника. Это исключает риск "дешевой подделки", которая сорвет все внедрение.
Организация переподсмазки
Персонал получает краткое обучение: когда смазывать (по графику), сколько смазки наносить (тонкая пленка, не слой), как проверить, что узел смазан правильно. Ошибка на этом этапе может быть критичной: если переподсмазать и смазка залипнет, начнется тепловой уход. Если недосмазить, смазка не будет работать.
Особое внимание уделяется высокотемпературным узлам. Смазку наносят перед смену или перед пуском, чтобы она имела время распределиться. Горячий подшипник (выше 150 °C) смазывают только если оборудование остановлено и остыло до приемлемой температуры (иначе смазка быстро испарится).
Этап 3: долгосрочный мониторинг и оптимизация (12-36 месяцев)
После первого года эксплуатации смазка переходит в режим долгосрочного мониторинга.
Здесь решается, остаться ли на текущей смазке или перейти на более оптимальное решение.
Анализ ресурса подшипников
Каждые 3-6 месяцев берут пробы смазки и отправляют на анализ. Тренд кислотного числа, консистенции и механической стабильности показывает, как быстро смазка деградирует. Если кислотное число растет линейно (на 0,5 единицы в месяц), можно спрогнозировать, когда оно достигнет критического значения (обычно 3-4 единицы, в зависимости от спецификации), и пересчитать интервал переподсмазки.
Одновременно ведут контроль подшипников: измеряют виброускорение, температуру, шум. Если все эти показатели стабильны год за годом, смазка работает правильно. Если виброускорение начинает расти, это признак того, что смазка теряет пленку, и нужно либо переподсмазывать чаще, либо выбирать смазку с лучшей адгезией.
Решение о расширении на другие узлы
Если мониторинг показал стабильный результат, смазку переводят на все аналогичные узлы производства. Например, если высокотемпературная смазка прошла годичный пилот на трех подшипниках суппорта, ее рекомендуют на все 50 суппортов в цехе.
При расширении вновь проверяют партии от поставщика, обновляют спецификацию с учетом опыта (например, увеличивают требование к маслоотделению, если первые партии показали проблемы) и перепроверяют обучение персонала.
Внесение поправок в интервал переподсмазки
Первый год мониторинга часто выявляет, что график переподсмазки был рассчитан неправильно. Если анализ показывает, что кислотное число растет медленнее, чем ожидалось, интервал можно увеличить, что снизит затраты на материалы и труд. Наоборот, если показатели ухудшаются быстрее, интервал сокращают.
На этом этапе многие организации вводят дополнительный контроль: раз в полгода вскрывают подшипник, визуально осматривают, проверяют не вызвала ли смазка коррозию или фреттинга (микродвижений между поверхностями). Графитовые смазки особенно нужно проверять на предмет отделения графита и образования абразивных частиц.
Практический пример: высокотемпературная смазка для подшипников при 180-200 °C
Допустим, производство требует смазку для подшипников главного вала печи, работающих при среднегодовой температуре 180 °C с пиками до 200 °C, под переменной нагрузкой, в условиях влажности до 80 %.
Требуется ресурс минимум 1 год между переподсмазками.
Фаза 1: лаборатория (месяцы 1-3)
Выбирают несколько образцов смазок разных производителей и проверяют:
- Каплепадение ASTM D2265: требуется > 240 °C.
- Окислительная стабильность ASTM D942: кислотное число после 100 ч нагрева при 150 °C не должно вырасти более чем на 2 единицы.
- Маслоотделение ASTM D6184 при 100 °C: не более 3 %.
- NLGI: 2 или 3 (для вращающихся узлов предпочитают NLGI 2).
- EMCOR (коррозионная защита): 0 или 0-1 (сталь и медь не должны ржаветь).
- R0F минимум 1000 ч при 150 °C.
Из нескольких кандидатов отбирают два-три лучших по совокупности показателей. Здесь можно встретить как импортные так и отечественные формулы.
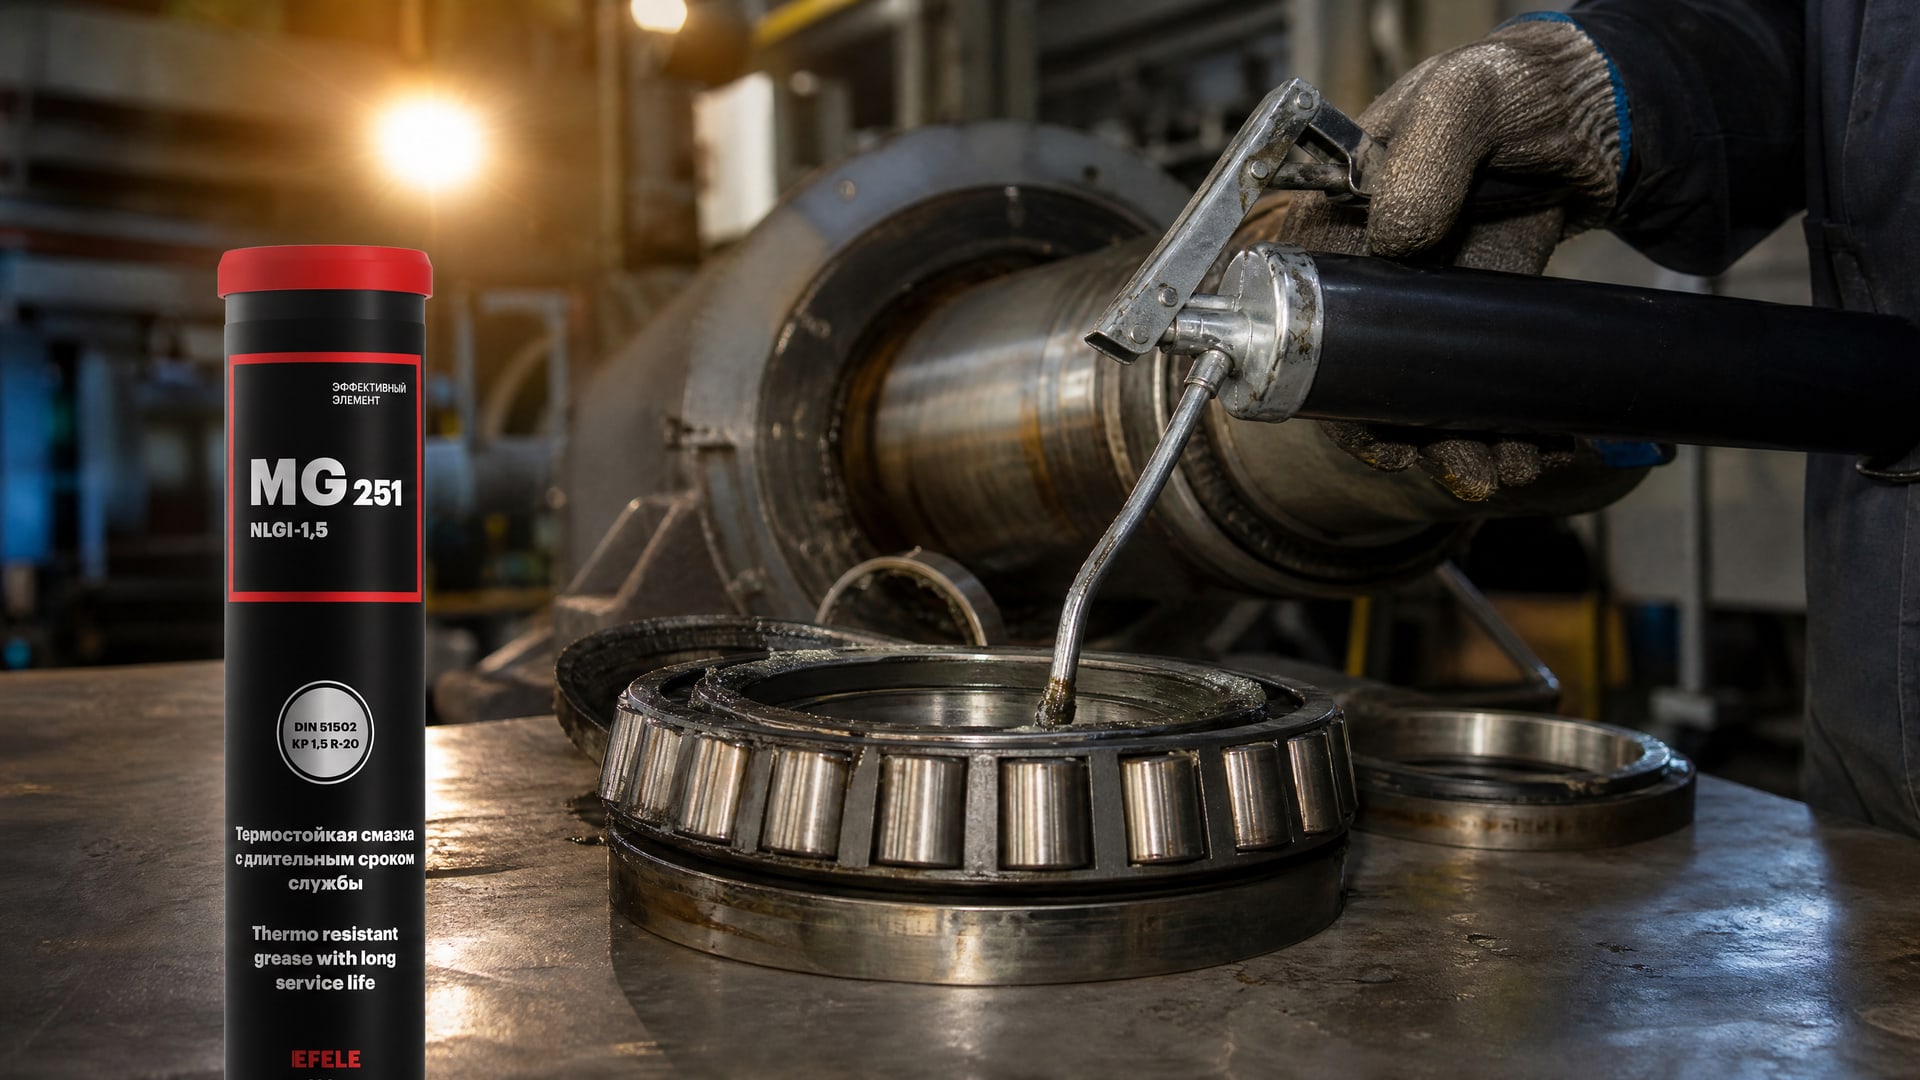
На этом этапе важно отдать предпочтение смазкам, которые уже зарекомендовали себя на российском производстве и имеют наладку под наши условия. Во многих цехах прижилась полимочевинная термостойкая смазка, которая хорошо держит адгезию на высокоскоростных подшипниках. EFELE MG-251 - пример такой формулы, предназначенный для долговременной смазки подшипников при высоких температурах. Смазка прошла испытания в похожих условиях и имеет хорошие показатели маслоотделения и механической стабильности, что критично для подшипников с циклическими нагрузками.
Фаза 2: пилот (месяцы 4-9)
Лучший образец (или два) устанавливают на три подшипника главного вала на разных печах. В течение 6 месяцев ведят мониторинг: еженедельно записывают температуру подшипника, ежемесячно отбирают пробы смазки.
За 6 месяцев четыре анализа показали:
- Температура подшипника: первый месяц 182 °C, затем стабилизировалась на 185 °C (это нормально, смазка прогрелась).
- Кислотное число: исходное 0,3, после 1 месяца 0,6, после 3 месяцев 1,1, после 6 месяцев 1,8 (рост медленный, хороший знак).
- NLGI: остался 2, не изменился (загуститель стабилен).
- Визуально: смазка темнеет (нормально при 185 °C), утечек нет, звуков нет.
Решение: пилот пройден, переходим на все узлы.
Фаза 3: внедрение (месяцы 10-24)
Смазку вводят на все 12 печей (48 подшипников главного вала). Одновременно:
- Уточняют спецификацию: каплепадение > 240 °C, NLGI 2±0,5, маслоотделение < 3 %, EMCOR 0, кислотное число < 0,5 (исходное).
- Обновляют инструкцию переподсмазки: каждые 3 месяца наносят 2 грамма смазки на подшипник.
- Учат персонал правильной технике нанесения.
За первые 3 месяца внедрения пробы показывают, что смазка в полях ведет себя так же, как на пилотных узлах.
Фаза 4: долгосрочный мониторинг (месяцы 25-36)
На втором году каждые 6 месяцев берут пробы. Тренд кислотного числа показывает, что оно растет примерно на 0,3 единицы в квартал. Экстраполируя, можно предсказать, что через 12 месяцев оно достигнет 2,5-3,0, то есть критического уровня. Решение: оставить интервал переподсмазки 3 месяца.
На третий год ресурс подшипников проверяют через разборку: не видно коррозии, графита (если это графитовая смазка), фреттинга. Подшипники остаются в рабочем состоянии, значит, смазка выбрана правильно.
Вывод: смазка внедрена на 36 месяцев. Ресурс оценен. Дальше возможны две стратегии: либо остаться на этой смазке и продолжить мониторинг, либо попробовать новую формулу с еще лучшей стабильностью, если бюджет позволяет.
Испытания для смазок с графитом и специальными применениями
Графитовая смазка часто используется для высокотемпературных применений, но требует дополнительных проверок.
Графит в смазке работает как вторичный смазочный слой при высоких скоростях или температурах, когда масляная пленка может разрушиться. Однако графит сам по себе абразивен, если он содержит посторонние примеси или если его концентрация неправильна.
Для графитовой смазки, предназначенной работать при высоких температурах, проверяют:
Размер и чистоту частиц графита (обычно 1-10 микрон для хорошей смазки).
Концентрацию графита в матрице (5-15 % по массе, в зависимости от применения).
Стабильность графита при нагреве: не окисляется ли он (окисленный графит теряет смазывающие свойства).
Прилипание графита к поверхности (адгезия) после нагрева.
Тест ASTM D5864 (трибологический тест для смазок с твердыми смазочными материалами) показывает, как графит взаимодействует с поверхностью при нагреве. Для высокотемпературных применений нужны графитовые смазки с хорошей адгезией и низкой летучостью базового масла.
Для крестовин и шарниров, которые часто смазывают графитовой смазкой, добавляется требование: смазка не должна вымываться водой. EMCOR тест (ASTM D6138) показывает коррозионную защиту, но не вымываемость. Отдельный тест (water washout, ASTM D1264) измеряет, сколько смазки потеряется при контакте с водой.
Часто задаваемые вопросы
Чем каплепадение отличается от рабочей температуры смазки?
Каплепадение (ASTM D2265) - это температура, при которой смазка начинает текучей каплей стекать вниз. Это точка плавления загустителя, но не гарантия работоспособности. Смазка может иметь каплепадение 280 °C, но при 200 °C окисляться так быстро, что потеряет свойства за месяц. Рабочая температура - это диапазон, при котором смазка сохраняет свойства (вязкость, адгезию, защиту от коррозии) в течение требуемого ресурса.
Что означает NLGI 2 и можно ли его использовать вместо NLGI 3 для высокой температуры?
NLGI 2 и NLGI 3 - это классы консистенции (твердость смазки), определяемые по ASTM D217. NLGI 3 гуще, чем NLGI 2. Для высокотемпературных подшипников часто выбирают NLGI 2, потому что она лучше распределяется при нагреве. Замена NLGI 3 на NLGI 2 без пилотных испытаний может привести к вытеканию смазки. Выбор консистенции зависит от типа узла и скорости вращения, а не от температуры.
Почему графитовая смазка для высоких температур требует дополнительных испытаний?
Графит - это твердый смазочный материал, который работает вторичным слоем при высокой температуре. Однако графит может окисляться, терять адгезию или создавать абразивные частицы. Для графитовых смазок нужны тесты на чистоту графита, его стабильность при нагреве (ASTM D942 применяется к смеси), адгезию (ASTM D5864) и устойчивость к вымыванию (если смазка работает влажной среде).
Если пилотное испытание прошло успешно за 6 месяцев, почему нужно ждать еще год перед полным внедрением?
Пилот за 6 месяцев показывает стабильность в конкретных узлах, но может не выявить редкие проблемы. Например, если температура печи сезонно варьируется (летом выше, зимой ниже), одного лета недостаточно. Также могут быть проблемы с партиями от поставщика: первая партия была хорошей, а вторая имеет отклонение. Дополнительный контроль на год снижает риск неудачного расширения.
Как понять, что смазка деградирует: нужно ли разбирать подшипник?
Косвенные признаки деградации: рост температуры подшипника (на 10-15 °C за месяц), увеличение вибрации или шума, потемнение смазки. Если эти признаки есть, берут пробу смазки на анализ (кислотное число, консистенция, механическая стабильность). Разбирать подшипник ежемесячно не нужно, но раз в год при плановом техническом обслуживании визуальный осмотр и проверка на коррозию или фреттинг помогут подтвердить, что смазка выбрана правильно.
Заключение
Путь смазочного материала от лабораторного образца к надежной работе на производстве требует трех лет систематических испытаний, пилотирования и мониторинга. Начинают с лабораторных тестов по стандартам ASTM и ISO, которые проверяют консистенцию, каплепадение, окислительную стабильность, маслоотделение и ресурс подшипника. Эти тесты необходимы, но неполны: каплепадение и NLGI - это не гарантия высокотемпературной работоспособности.
Пилотный этап на реальном оборудовании (3-6 месяцев) выявляет проблемы, которые лаборатория не может предсказать: вымывание в водной среде, потерю пленки при циклических нагрузках, деградацию под влиянием окружающей среды. Успешный пилот дает право на расширение и постановку на производство. Наконец, долгосрочный мониторинг (12-36 месяцев) подтверждает предсказуемость ресурса и позволяет оптимизировать интервалы переподсмазки.
Технические специалисты должны помнить: высокотемпературная смазка - это не одна цифра в паспорте, а сложная система из консистенции, базового масла, загустителя и пакета присадок. Выбирать ее нужно по связке параметров, проверять при пилотировании и постоянно мониторить в производстве. Этот подход исключает дорогостоящие отказы и гарантирует стабильность работы узлов на протяжении многих лет.