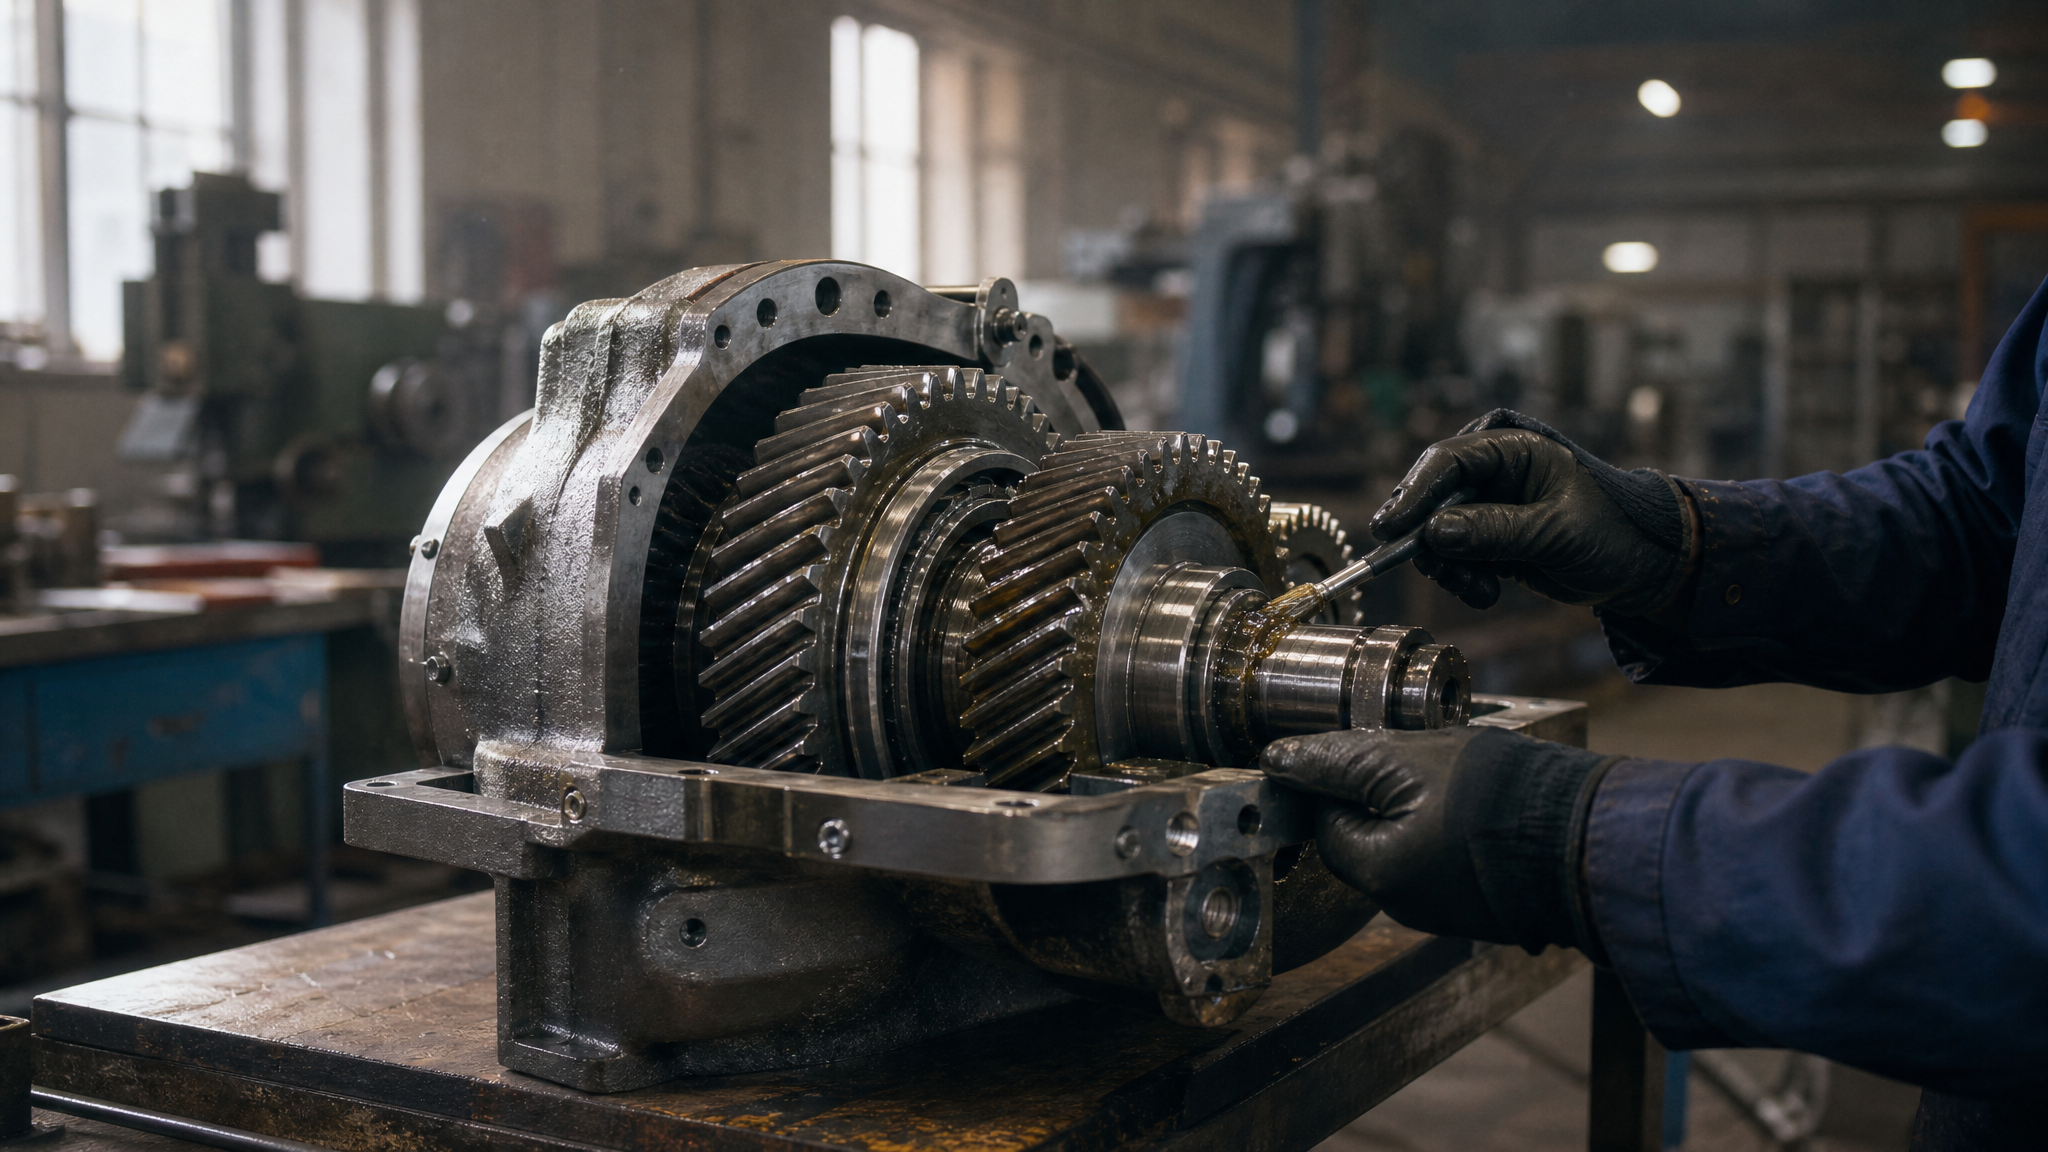
Зубчатые передачи несут максимальные нагрузки в приводных системах - от мельничных установок до промышленных редукторов. Срок их службы зависит не только от конструкции, но и от качества смазочной защиты. Особенно критична защита открытых зубчатых передач: они работают в условиях вибрации, пыли и постоянного срыва смазочной пленки под действием центробежных сил.
Твердосмазочные покрытия и правильно подобранные жидкие смазочные материалы кардинально меняют картину. При адгезии 80-90% к поверхности зуба и периодическом обновлении пленки удается снизить износ на 40-60%, предотвратить коррозию и точечную коррозию, а также увеличить интервалы между капитальными ремонтами редуктора на несколько лет. Статья объясняет механизм действия твердосмазочных систем, режимы нанесения и критерии выбора для разных типов передач.
Почему смазочная защита - ключ к ресурсу редуктора
Зубчатая передача работает в режиме непрерывного скольжения и перекатывания.
На контактных поверхностях зубьев возникают локальные давления, достигающие сотен мегапаскалей. Без смазочной пленки металл быстро изнашивается - образуются микрозадиры, которые развиваются в трещины и сколы.
Смазка решает эту задачу четырьмя способами:
снижает трение между боковыми поверхностями зубьев на 20-30%;
предотвращает прямой контакт металла с металлом и замедляет износ;
повышает контактную прочность благодаря гидродинамической подпорке пленки;
защищает от окисления, ржавчины и точечной коррозии, которая сокращает срок службы редуктора даже при низких нагрузках.
Для открытых передач защита от коррозии становится критичной, потому что передача постоянно подвергается воздействию влаги, пыли и перепадам температуры. Классический расход смазки для открытых передач -0,5–1,0 г/ч на 1 см ширины зубчатого венца - обеспечивает тонкий, но непрерывно возобновляемый слой защиты.
Твердосмазочные покрытия: отверждение и адгезия
Твердосмазочные покрытия отличаются от текучих смазок тем, что образуют стабильный слой на поверхности металла.
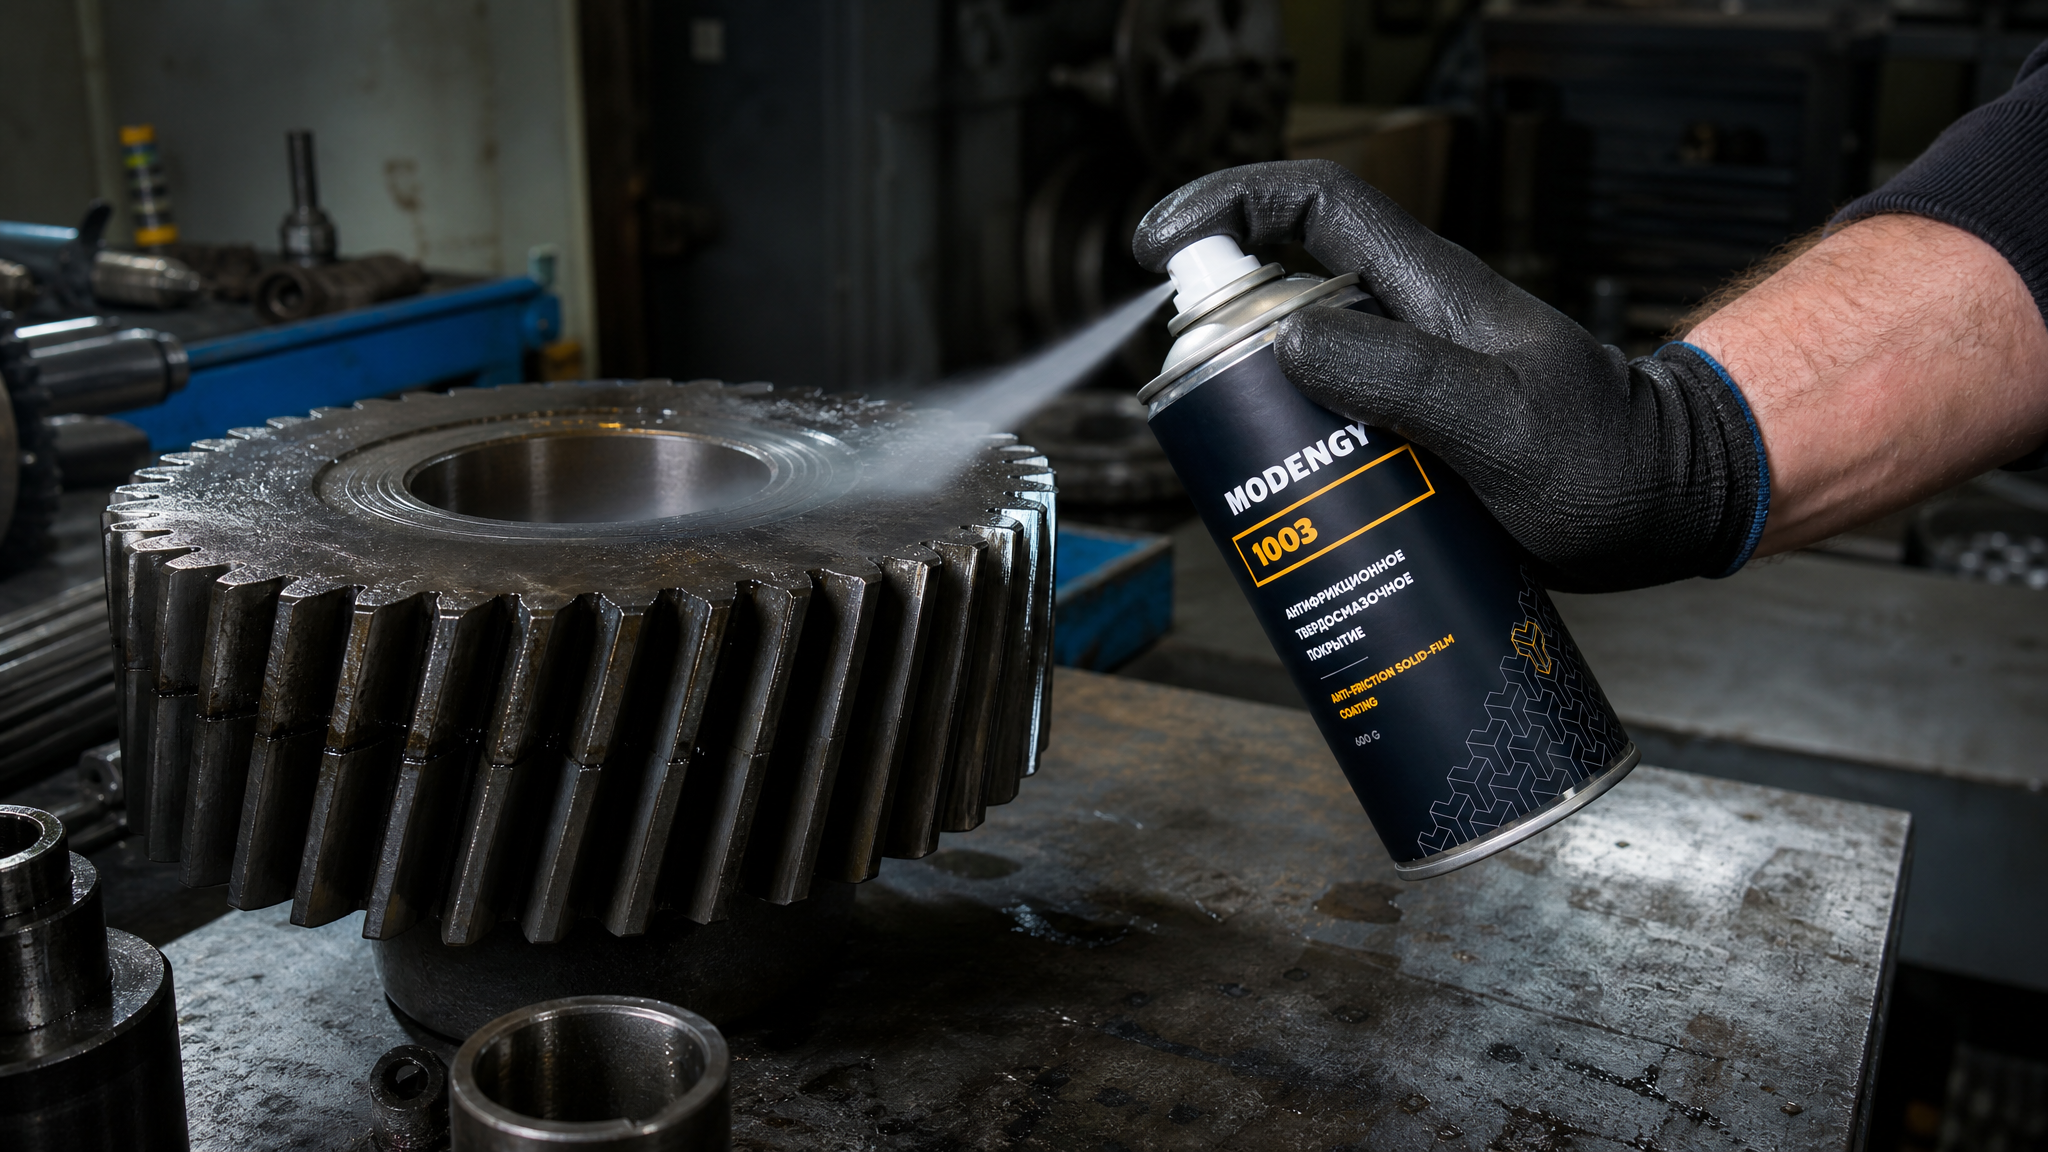
После отверждения такое покрытие удерживается на зубе благодаря высокой адгезии, которая варьируется в диапазоне 80-90% в зависимости от подготовки поверхности и состава.
Адгезия - это способность покрытия прилипать к металлу. Она не равна пластичности смазки и не зависит от класса консистенции NLGI. Для твердосмазочных материалов адгезия определяется несколькими факторами:
качеством подготовки поверхности зуба (очистка от окисла, шероховатость 1,6–3,2 мкм);
составом связующей смолы, которая создает механическое и химическое зацепление с металлом;
температурой отверждения - покрытия отверждаются при комнатной температуре (16–20 часов) или при нагреве до 80–120 °C (2–4 часа).
При использовании твердосмазочного покрытия на основе графита, дисульфида молибдена или бора нитрида материал заполняет микронеровности поверхности и образует прочный слой толщиной 15–50 мкм. Этого достаточно, чтобы пережить ударные нагрузки и вибрацию в течение нескольких месяцев непрерывной работы.
Для приработки зубчатых передач в условиях высоких нагрузок и холодных пусков, когда вязкость масла еще не позволяет создать гидродинамическую пленку, твердосмазочные материалы служат буфером. MODENGY 1003 обеспечивает защиту на стадии холодного пуска и при фреттинге, отверждаясь как при комнатной, так и при повышенной температуре, что позволяет выбрать режим нанесения под конкретное оборудование.
Подготовка поверхности зубчатых колес перед нанесением покрытия
Адгезия покрытия напрямую зависит от качества подготовки поверхности.
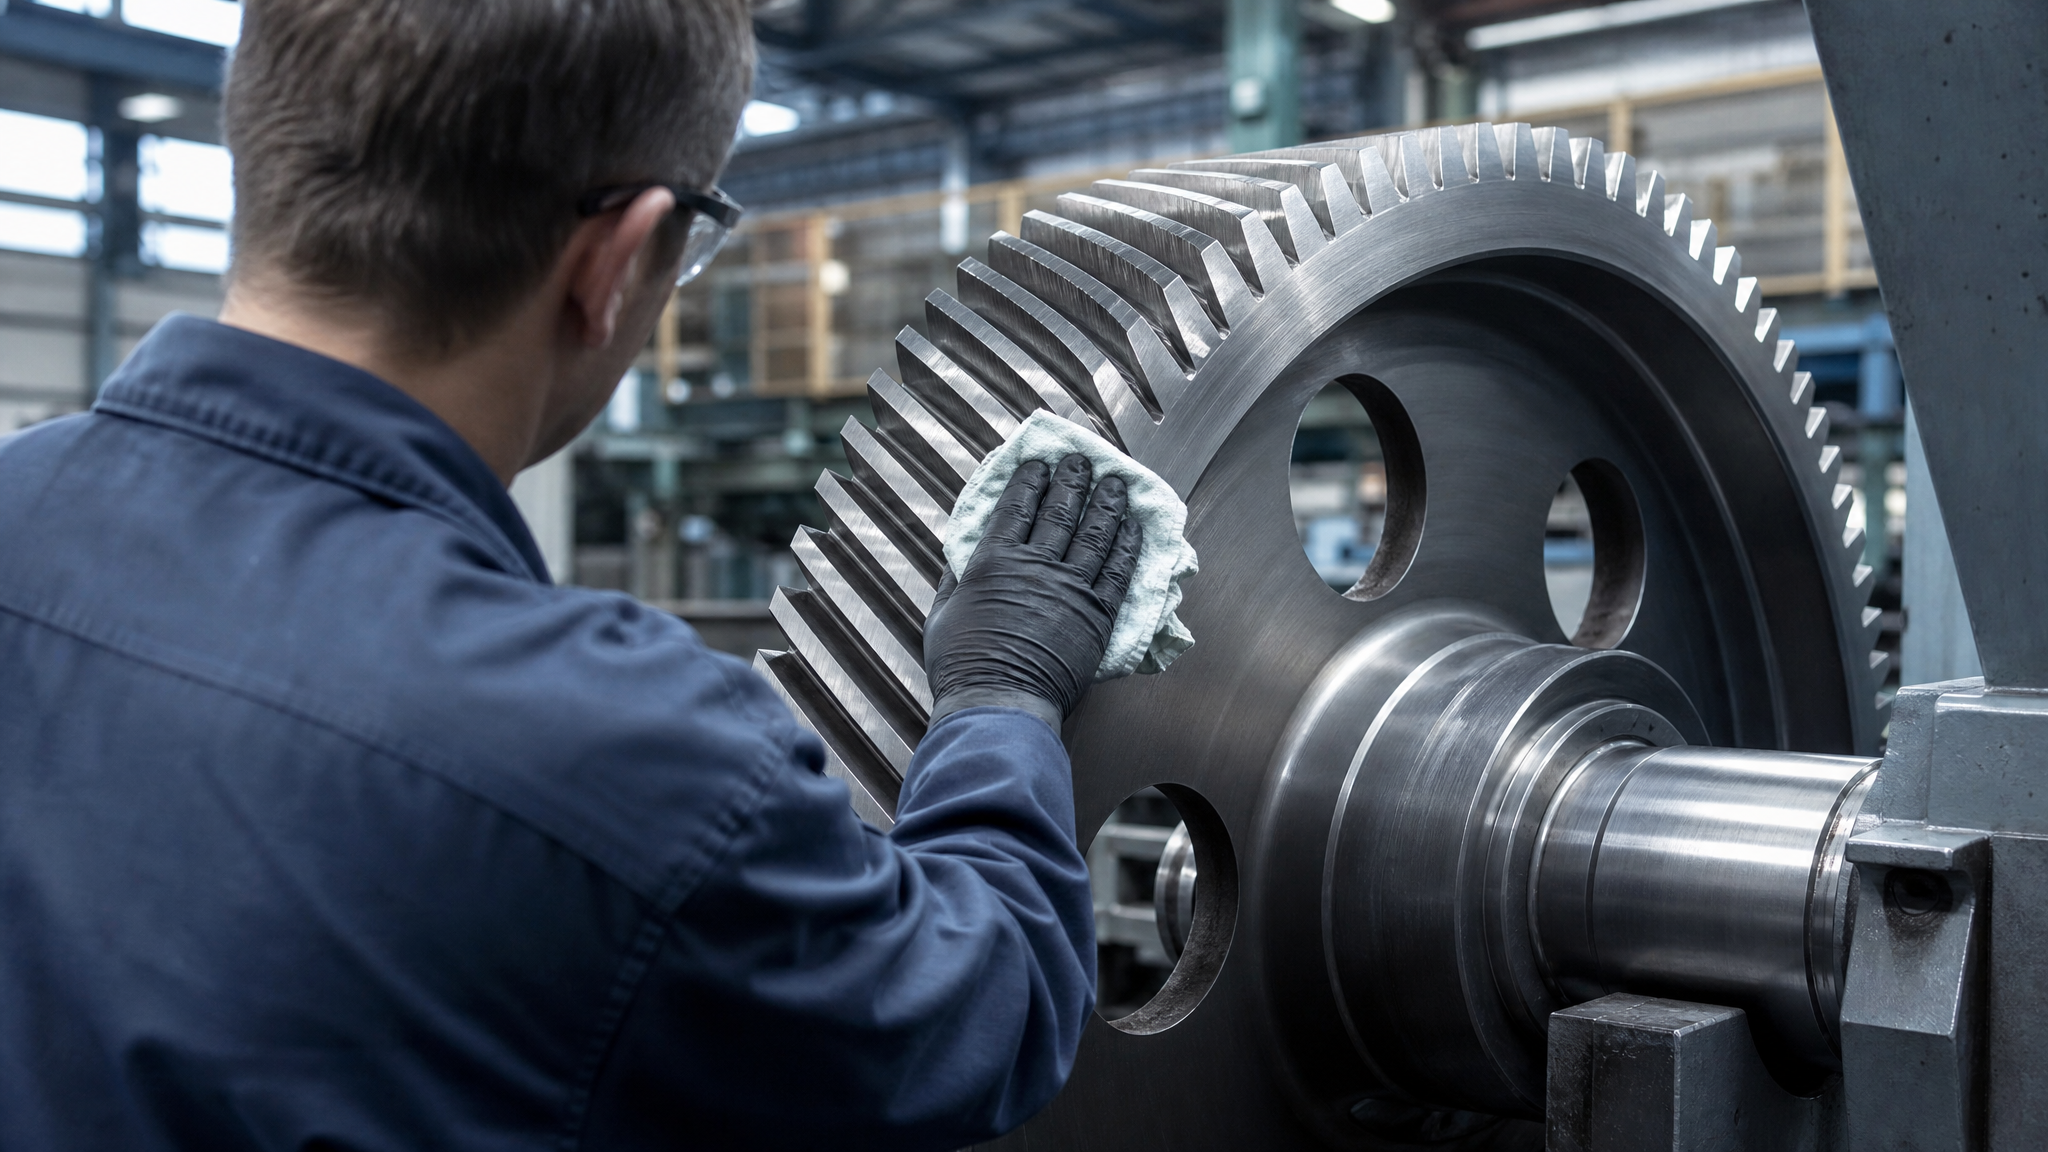
Если на зубе остается окисный слой, смазка лежит поверх и быстро отслаивается. Поэтому подготовка - это не формальность, а инженерный этап, который определяет долговечность покрытия.
Технология подготовки включает несколько шагов:
Обезжиривание. Удаление остатков заводского масла, пыли и грязи спиртом или щелочным раствором. После обезжиривания зуб должен смачиваться водой полностью (угол смачивания близок к нулю).
Механическая очистка. Абразивная обработка щеткой, дробью или пескоструйная обработка для удаления окисного слоя и создания микрошероховатости. Целевая шероховатость - Ra 1,6–3,2 мкм.
Удаление пыли. После обработки нужно удалить всю пыль сжатым воздухом или мягкой щеткой, чтобы частицы не попали под покрытие.
Сушка. Влага снижает адгезию, поэтому перед нанесением покрытия поверхность должна быть абсолютно сухой (влажность не выше 5-8% от веса).
На больших производствах для этого используют встроенные системы очистки, которые работают прямо на станке. На малых площадях применяют портативные приспособления - щеточные барабаны, воздушные пистолеты, салфетки без ворса.
Ошибки при подготовке приводят к ускоренному отслаиванию покрытия. Если на зубе остался хотя бы 10-15% поверхности с окислом или жиром, в этих местах возникают пузырьки воздуха, которые служат очагами отслаивания под нагрузкой.
Режимы нанесения смазки для открытых и закрытых передач
Режим нанесения смазки определяет баланс между защитой и экономией материала.
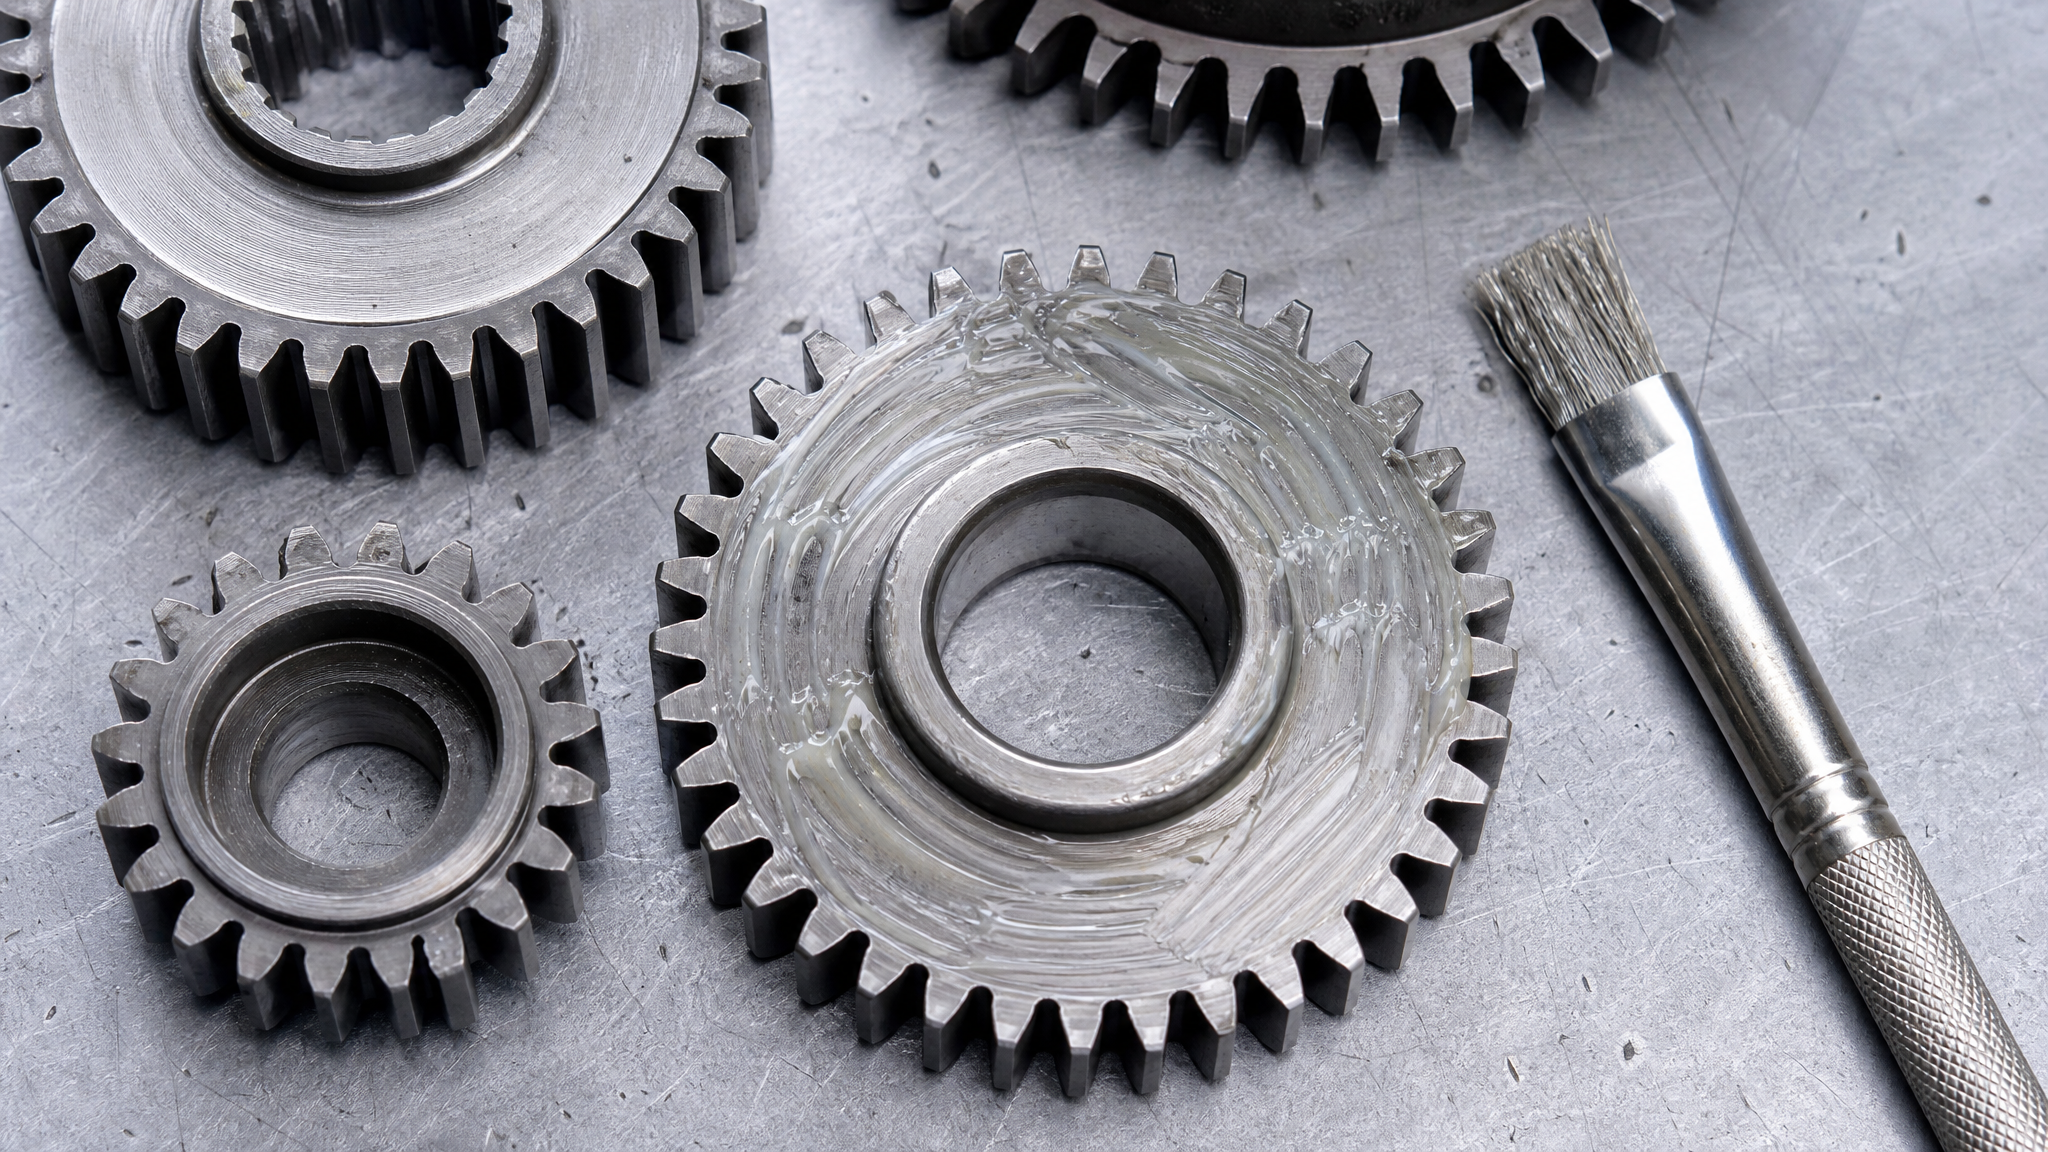
Слишком редкое нанесение оставляет передачу без защиты; слишком частое - неэффективно и создает излишние загрязнения.
Открытые зубчатые передачи
Для открытых передач смазка наносится вручную или с помощью автоматических распылителей. Рекомендуемая периодичность при ручном нанесении - один раз в смену, то есть каждые 8 часов. При высоких нагрузках, повышенной запыленности или работе во влажной среде частоту увеличивают до двух раз в смену.
Расход зависит от типа смазки:
для графитовых смазок -0,5–1,0 г/ч на 1 см ширины венца;
для высоковязких синтетических составов -0,3–0,5 г/ч на 1 см ширины венца.
Смазка должна наноситься равномерно по всей ширине венца и по всем рабочим поверхностям зубьев. Недостаточное покрытие оставляет отдельные участки без защиты, и именно там начинается ускоренный износ и коррозия.
Автоматические системы распыления работают по схеме импульсов: короткие порции (5–10 секунд) подаются каждые 15–30 минут. Такой режим обеспечивает постоянное наличие смазки на зубьях и экономит материал по сравнению с ручным нанесением.
Закрытые промышленные передачи
Закрытые редукторы требуют совсем других подходов. Передача работает в замкнутом корпусе, масло циркулирует и охлаждается. Согласно ГОСТ ISO 12925-1-2013, который распространяется на смазочные материалы для закрытых промышленных зубчатых передач, требования к вязкости, противоизносным присадкам и тепловой стойкости существенно отличаются от открытых передач.
Для закрытых редукторов не применяются графитовые смазки в том виде, в котором они используются для открытых передач. Вместо этого применяются индустриальные масла с присадками, которые циркулируют под действием работы редуктора. Периодичность смены масла - от 500 до 2000 часов в зависимости от нагрузки, температуры и степени загрязнения.
Попытка применить рекомендации открытых передач к закрытым редукторам приводит к ошибкам: например, если внести в масло графитовую смазку в количестве, пригодном для открытой передачи, произойдет выпадение осадка и засорение масляных каналов.
Отверждение смазочного покрытия и сроки набора прочности
Время отверждения твердосмазочного покрытия критично для начала эксплуатации редуктора.
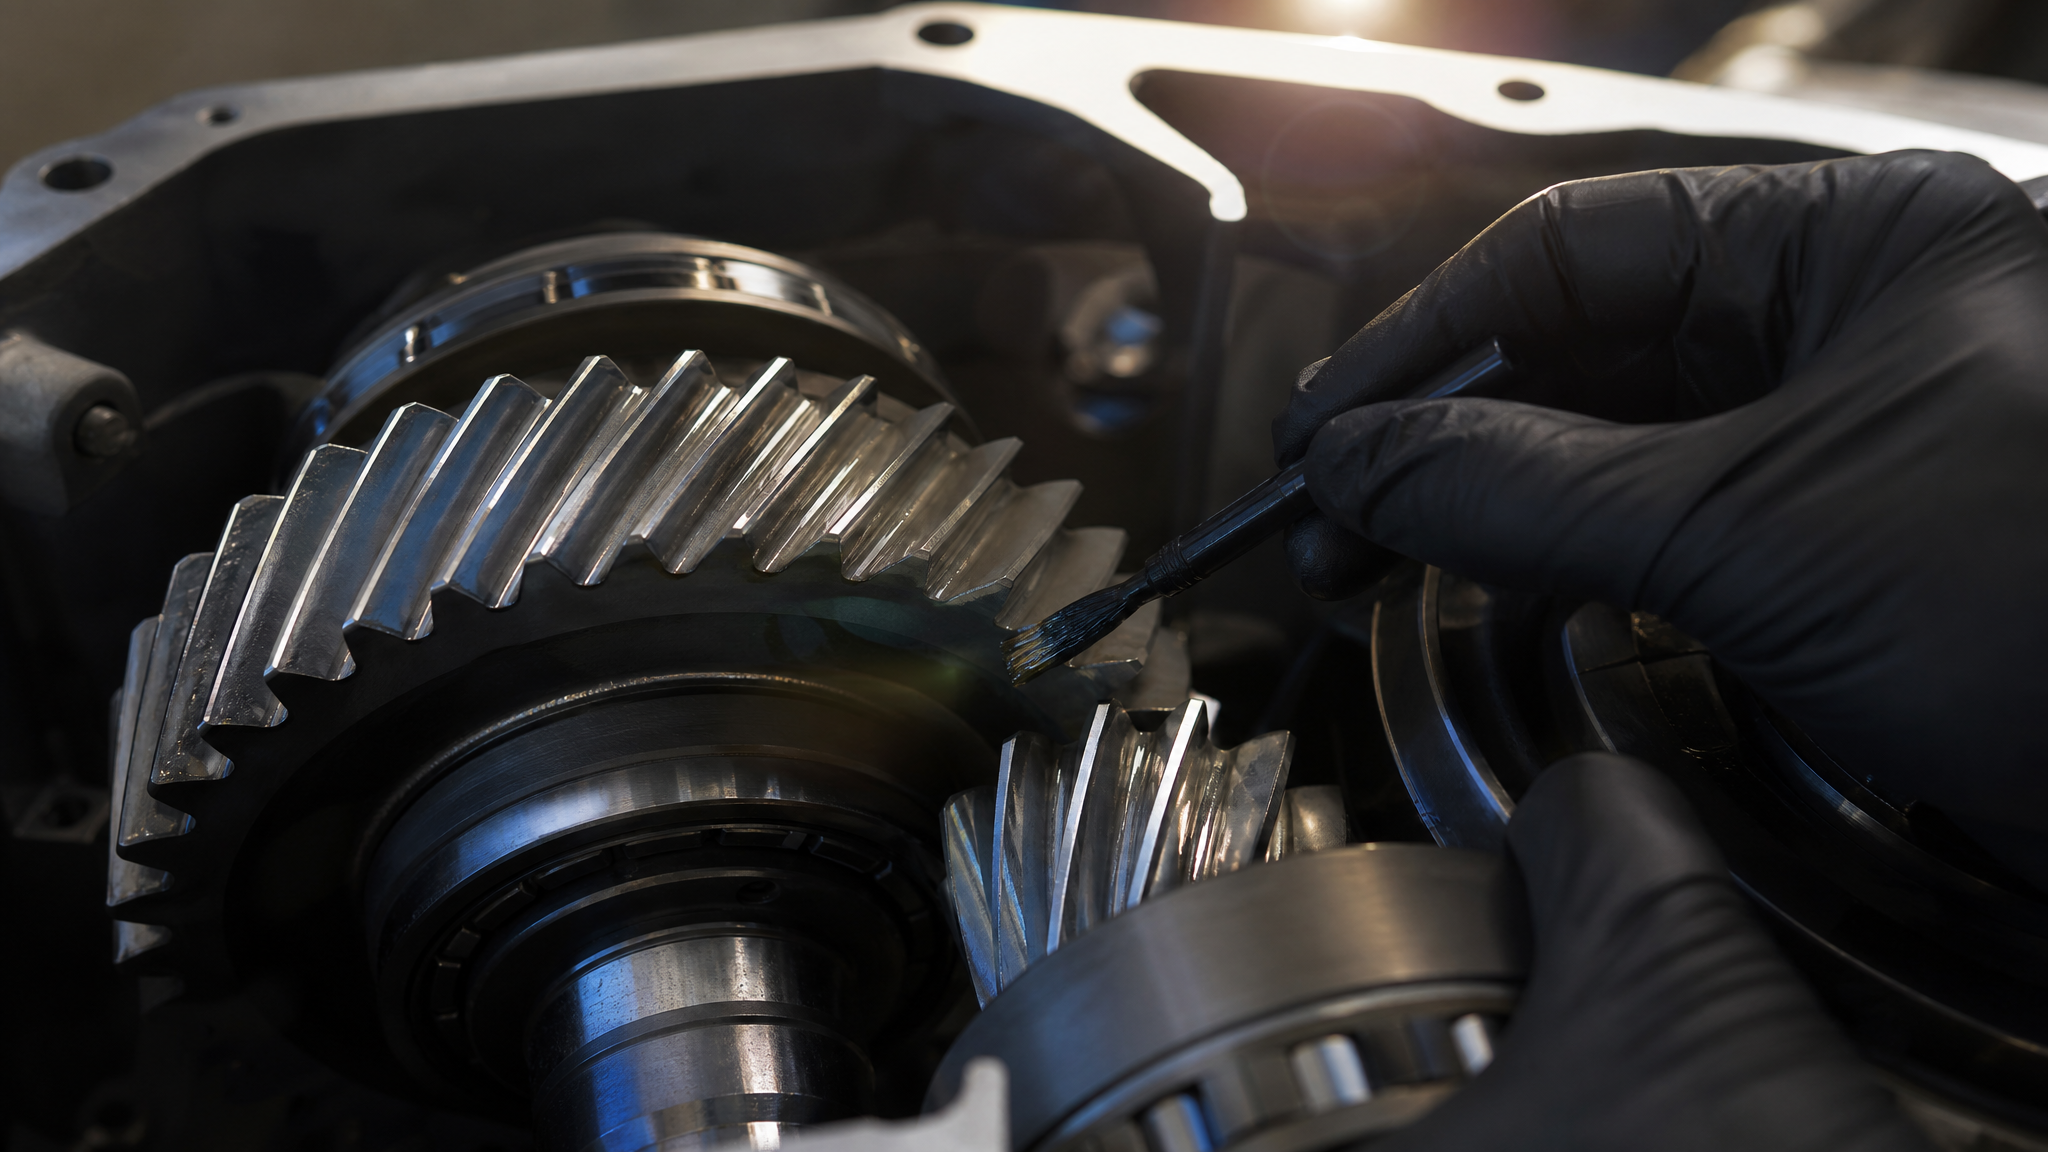
Если нагрузить передачу до полного отверждения, покрытие может отслоиться или образовать трещины.
Отверждение твердосмазочных материалов происходит двумя способами:
при комнатной температуре (16–25 °C) -16–20 часов до первого использования, 24–48 часов для полной кросс-сшивки;
при повышенной температуре (80–120 °C) -2–4 часа в печи или с использованием инфракрасного излучения.
На этапе отверждения происходят два процесса: 1) испарение летучих компонентов; 2) полимеризация смолы, которая создает трехмерную сетку и прочное сцепление слоев.
Если начать работу раньше, чем пройдено 80-90% отверждения, возможны следующие дефекты:
прилипание пыли к влажному покрытию;
размазывание материала при легких нагрузках;
неравномерное распределение толщины покрытия;
снижение адгезии на 20-30%.
Для производства с жесткими сроками используют ускоренное отверждение при нагреве. Например, при 100 °C покрытие набирает рабочую прочность за 3-4 часа, при 120 °C - за 2 часа. Однако при слишком быстром нагреве летучие компоненты могут образовать пузырьки, что снизит однородность покрытия.
Смазка для шестеренок и зубчатых передач: выбор под условия работы
Выбор смазочного материала зависит от типа передачи, режима нагрузки, температуры и окружающей среды.
Общие критерии:
| Параметр | Открытая передача | Закрытая передача | Пластмассовая передача |
|---|
| Базовое масло, вязкость при 40 °C | 500–1000 сСт | 32–220 сСт | 5–32 сСт |
| Классификация NLGI | 0, 00 (графитовая) | - (индустриальное масло) | - |
| Адгезия | 80–90% (критична) | 50–70% | 60–80% |
| Защита от коррозии | высокая | средняя | низкая (часто пластмасса не требует) |
| Периодичность смазывания | 1–2 раза в смену | не требуется (масло циркулирует) | 1–2 раза в месяц |
Для пластиковых (полиуретановых) зубчатых передач требования существенно мягче. Пластмасса не ржавеет, поэтому защита от коррозии не критична. Однако вязкость масла должна быть ниже, чтобы не создавать перегрева в пластмассовых материалах. Период смазывания -1–2 раза в месяц.
Для металлических открытых передач, особенно в условиях тяжелого промышленного производства (мельницы, вращающиеся печи, конвейеры), требуется графитовая смазка высокой адгезии. Графит обеспечивает низкий коэффициент трения (0,05–0,15), хорошо прилипает к металлу и защищает от влаги и окисления.
При выборе между жидкой смазкой и твердосмазочным покрытием следует учитывать:
жидкая смазка - постоянно требует пополнения, но проще в применении, подходит для уже работающих редукторов;
твердосмазочное покрытие - наносится один раз перед сборкой или капитальным ремонтом, служит 3–6 месяцев в зависимости от нагрузки, требует чистой подготовки поверхности.
Как прогнозировать ресурс редуктора после применения смазочных технологий
Увеличение срока службы зубчатых передач можно оценить по простой методике: сравнить интенсивность износа до и после применения новой смазочной системы.
При правильной подготовке поверхности и выборе материала износ снижается на 40-60%, что соответствует увеличению ресурса редуктора на 50-150%.
Практический пример: если редуктор открытой мельницы работал 12 месяцев до капитального ремонта, а после применения твердосмазочного покрытия с периодическим нанесением жидкой смазки работает 24-30 месяцев, то эффект налицо. Экономия на капитальных ремонтах и простое оборудования часто окупает затраты на материалы и процесс подготовки в течение первого года эксплуатации.
Мониторинг износа проводят несколькими методами:
визуальный осмотр - раз в месяц проверяют отсутствие задиров, трещин и коррозии на зубьях;
вибродиагностика - ускорение и частота вибрации указывают на начало дефектов на ранней стадии;
анализ продуктов износа в смазке (если используется циркуляционная система) - наличие железа, медью и алюминия выше нормы указывает на ускоренный износ.
Часто задаваемые вопросы
Как часто нужно смазывать открытые зубчатые передачи?
При ручном нанесении смазки рекомендуемая периодичность - один раз в смену (каждые 8 часов). При высоких нагрузках, повышенной влажности или запыленности частоту увеличивают до двух раз в смену. Для автоматических систем распыления применяются импульсы каждые 15–30 минут продолжительностью 5–10 секунд. Правило: равномерность и регулярность важнее объема нанесения за один раз.
В чем разница между смазкой для открытых и закрытых редукторов?
Открытые передачи нуждаются в графитовых пластичных смазках (NLGI 0–00) с высокой адгезией, потому что подвергаются вибрации, центробежным нагрузкам и влаге. Закрытые редукторы смазываются циркулирующим индустриальным маслом класса ISO VG 32–220 со специальными противоизносными присадками. Стандарт ГОСТ ISO 12925-1-2013 распространяется только на закрытые передачи; открытые передачи требуют отдельных рекомендаций.
Какую роль играет подготовка поверхности перед нанесением твердосмазочного покрытия?
Подготовка поверхности определяет адгезию покрытия на 70-80%. Окисел, жир и пыль резко снижают адгезию, приводя к отслаиванию покрытия под нагрузкой. Требуется обезжиривание, абразивная очистка до шероховатости Ra 1,6–3,2 мкм, удаление пыли и полная сушка. Качество подготовки напрямую влияет на срок службы: хорошая подготовка удлиняет ресурс покрытия на 50-100%.
Сколько времени требуется на отверждение твердосмазочного покрытия перед эксплуатацией?
При комнатной температуре твердосмазочное покрытие требует 16–20 часов до первого использования и 24–48 часов для полной полимеризации. При нагреве (80–120 °C) время сокращается до 2–4 часов. Преждевременная нагрузка на недо-отвержденное покрытие приводит к его отслаиванию и снижению адгезии на 20-30%.
Какой расход смазки на один зубчатый венец считается оптимальным?
Для графитовых смазок норма расхода -0,5–1,0 г/ч на 1 см ширины венца. Для высоковязких синтетических составов расход может быть снижен до 0,3–0,5 г/ч на 1 см ширины венца. Избыток смазки не улучшает защиту; главное - равномерность покрытия всех рабочих поверхностей зубьев. Недостаток приводит к появлению незащищенных участков и ускоренному износу.
Заключение
Смазка для зубчатых передач - это не просто технологическая мелочь, а инженерный рычаг, который влияет на ресурс редуктора в несколько раз. Для открытых передач высокая адгезия твердосмазочного покрытия, правильная подготовка поверхности (обезжиривание, абразивная очистка до шероховатости Ra 1,6–3,2 мкм) и регулярное нанесение смазки (1–2 раза в смену) повышают срок службы на 50-150%. Для закрытых редукторов действуют иные стандарты (ГОСТ ISO 12925-1-2013), требующие циркуляционного масла и отдельной схемы контроля.
Ваш следующий шаг: 1) определить тип вашей передачи (открытая или закрытая); 2) провести обследование текущего состояния зубьев (задиры, ржавчина, вибрация); 3) выбрать материал на основе условий работы и нагрузки; 4) организовать подготовку поверхности перед нанесением (если используется твердосмазочное покрытие); 5) установить регулярный график смазывания и мониторинга износа. При соблюдении этих шагов редуктор прослужит значительно дольше, а экономия на аварийных ремонтах окупит затраты на внедрение передовых смазочных технологий.