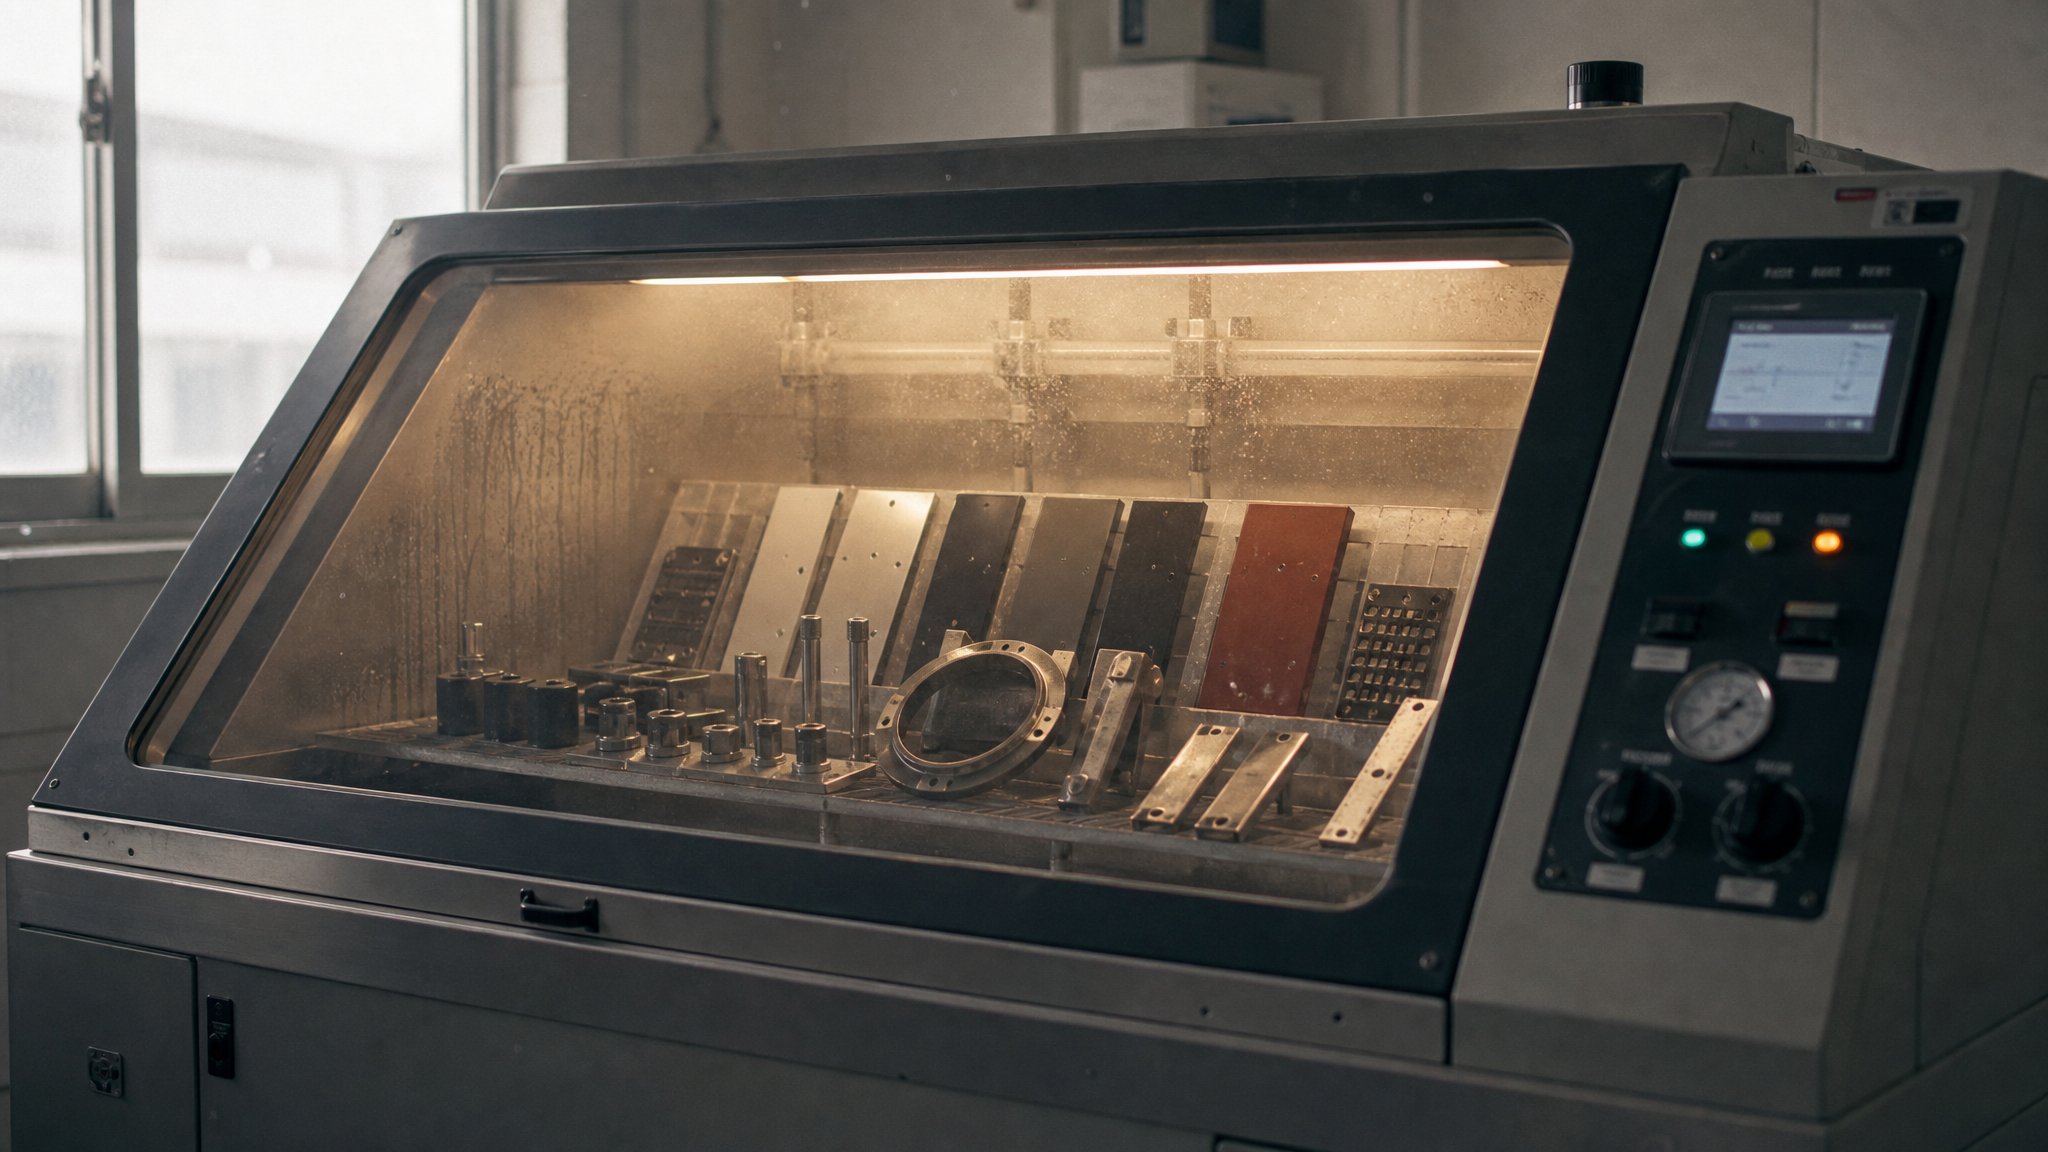
Камера соляного тумана - это оборудование для ускоренного воспроизведения коррозионных процессов, которые в реальной атмосфере развиваются месяцами и годами. Испытания в такой камере позволяют за дни или недели получить данные о стойкости покрытия к соляной агрессии, оценить качество подготовки поверхности и адгезию материала к основе. Для технических специалистов и закупщиков промышленного сектора эти испытания критичны при выборе защитных покрытий для изделий, работающих в прибрежных регионах, во влажной среде или под воздействием дорожных реагентов. Статья объясняет, как организуется испытание в камере соляного тумана, какие стандарты регламентируют процесс, почему подготовка поверхности определяет результат, и как интерпретировать данные сравнения покрытий.
Зачем нужны испытания в камере соляного тумана
Испытания в камере соляного тумана широко применяют в машиностроении, судостроении, авиационной промышленности и в цехах, где изделия эксплуатируются во влажной или морской атмосфере.
Ускоренное воспроизведение коррозии позволяет быстро сравнить несколько систем покрытий и выбрать оптимальный вариант без многомесячной выдержки на открытом воздухе. Закупщики и технические специалисты используют такие испытания при аттестации новых материалов, контроле качества производства и проверке соответствия техническим требованиям.
Основное преимущество камеры - управляемость условий. Концентрация соляного раствора, pH, температура и скорость осаждения фиксируются и контролируются, что обеспечивает повторяемость результатов. При одинаковой методике результаты становятся сопоставимыми, а причины отказа покрытия - воспроизводимы.
Однако важно помнить: соляной туман моделирует морской климат или воздействие дорожных реагентов, но не учитывает механическое абразивное воздействие, термоциклирование или воздействие агрессивных жидкостей. Поэтому испытание в камере рассматривают как сравнительный метод, а не как единственный критерий долговечности изделия в эксплуатации.
Нормативная база: стандарты испытаний
Испытания в камере соляного тумана регламентируют несколько стандартов, каждый из которых охватывает свой аспект или тип материала:
ГОСТ 9.308-85 - ускоренные коррозионные испытания металлических и неметаллических покрытий, включая соляной туман.
ГОСТ 30630.2.5-2013 - испытание на воздействие соляного тумана как климатического фактора.
ГОСТ 9.401 - стойкость лакокрасочных покрытий к воздействию внешней среды.
ISO 9227 - международный стандарт, включающий режимы NSS (нейтральный соляной туман), AASS (ацидированный аэрозоль) и CASS (циклический ацидированный тест).
На практике выбор стандарта зависит от типа изделия и покрытия. Для базовой оценки стойкости к морской коррозии берут нейтральный соляной туман (NSS, ГОСТ Р 52763-2007). Если нужно смоделировать более жесткие условия - выбирают кислые режимы AASS или CASS.
В ГОСТ Р 52763-2007 и ГОСТ 28207-89 строго описаны параметры раствора и условия:
| Параметр | Значение |
|---|
| Концентрация NaCl | 5 ± 1 % по массе |
| Диапазон pH | 6,5–7,2 |
| Температура | 35 ± 2 °C |
| Чистота соли | не более 0,1 % йодистого натрия, не более 0,3 % примесей |
Температура в камере по ГОСТ 28207-89 должна составлять ровно 35 ± 2 °C; любое отклонение от режима может исказить результаты. Скорость осаждения раствора, по ГОСТ Р 55001-2012, должна быть в диапазоне от 0,2 до 40 мл/ч; минимальный полезный объем камеры - не менее 0,2 м³. Эти требования гарантируют, что испытание корректно воспроизводит агрессивную среду.
Выбор правильного стандарта и проверка аттестации камеры - основа корректного сравнения. Нарушение параметров делает результаты непригодными для сопоставления одной системы с другой.
Подготовка поверхности: ее роль в коррозионной стойкости
Подготовка поверхности перед нанесением покрытия - один из ключевых факторов, который определяет результаты испытаний в камере соляного тумана.
Неправильная подготовка может привести к слабой адгезии, локальным дефектам и быстрому разрушению покрытия, хотя сам материал защиты имеет высокую коррозионную стойкость.
Типовые операции подготовки включают механическую очистку (шлифовку, обезжиривание), удаление окислов и загрязнений, а также нанесение грунтовочного слоя. Качество очистки проверяют визуально или при помощи стандартизированных методов (например, тест на липкость пыли). Если на поверхности остаются соли, оксиды или органические загрязнения, влага и кислород будут проникать под покрытие, инициируя коррозию.
На производстве часто встречаются дефекты подготовки: неравномерная шероховатость, остатки абразива в углублениях, недостаточное обезжиривание. Все это снижает адгезию и создает микрозазоры, в которых влага накапливается и вызывает подслойную коррозию. При испытании в камере соляного тумана такие дефекты проявляются быстро: покрытие начинает вздуваться, расслаиваться или выкрашиваться раньше, чем у образцов со правильной подготовкой.
Поэтому при сравнении нескольких систем покрытий обязательно нужно подготовить все образцы по единой методике, с одинаковой степенью чистоты и шероховатости. Если один образец подготовлен тщательнее, чем другой, результаты испытания не будут корректны - различие может быть обусловлено подготовкой, а не качеством самого покрытия.
Адгезия покрытия: почему она важнее, чем кажется
Адгезия - это способность покрытия удерживаться на поверхности основного материала (металла, сплава, предыдущего слоя краски).
От адгезии зависит, останется ли защитный слой на месте во время испытания в камере соляного тумана или отслоится при первых признаках коррозионной атаки.
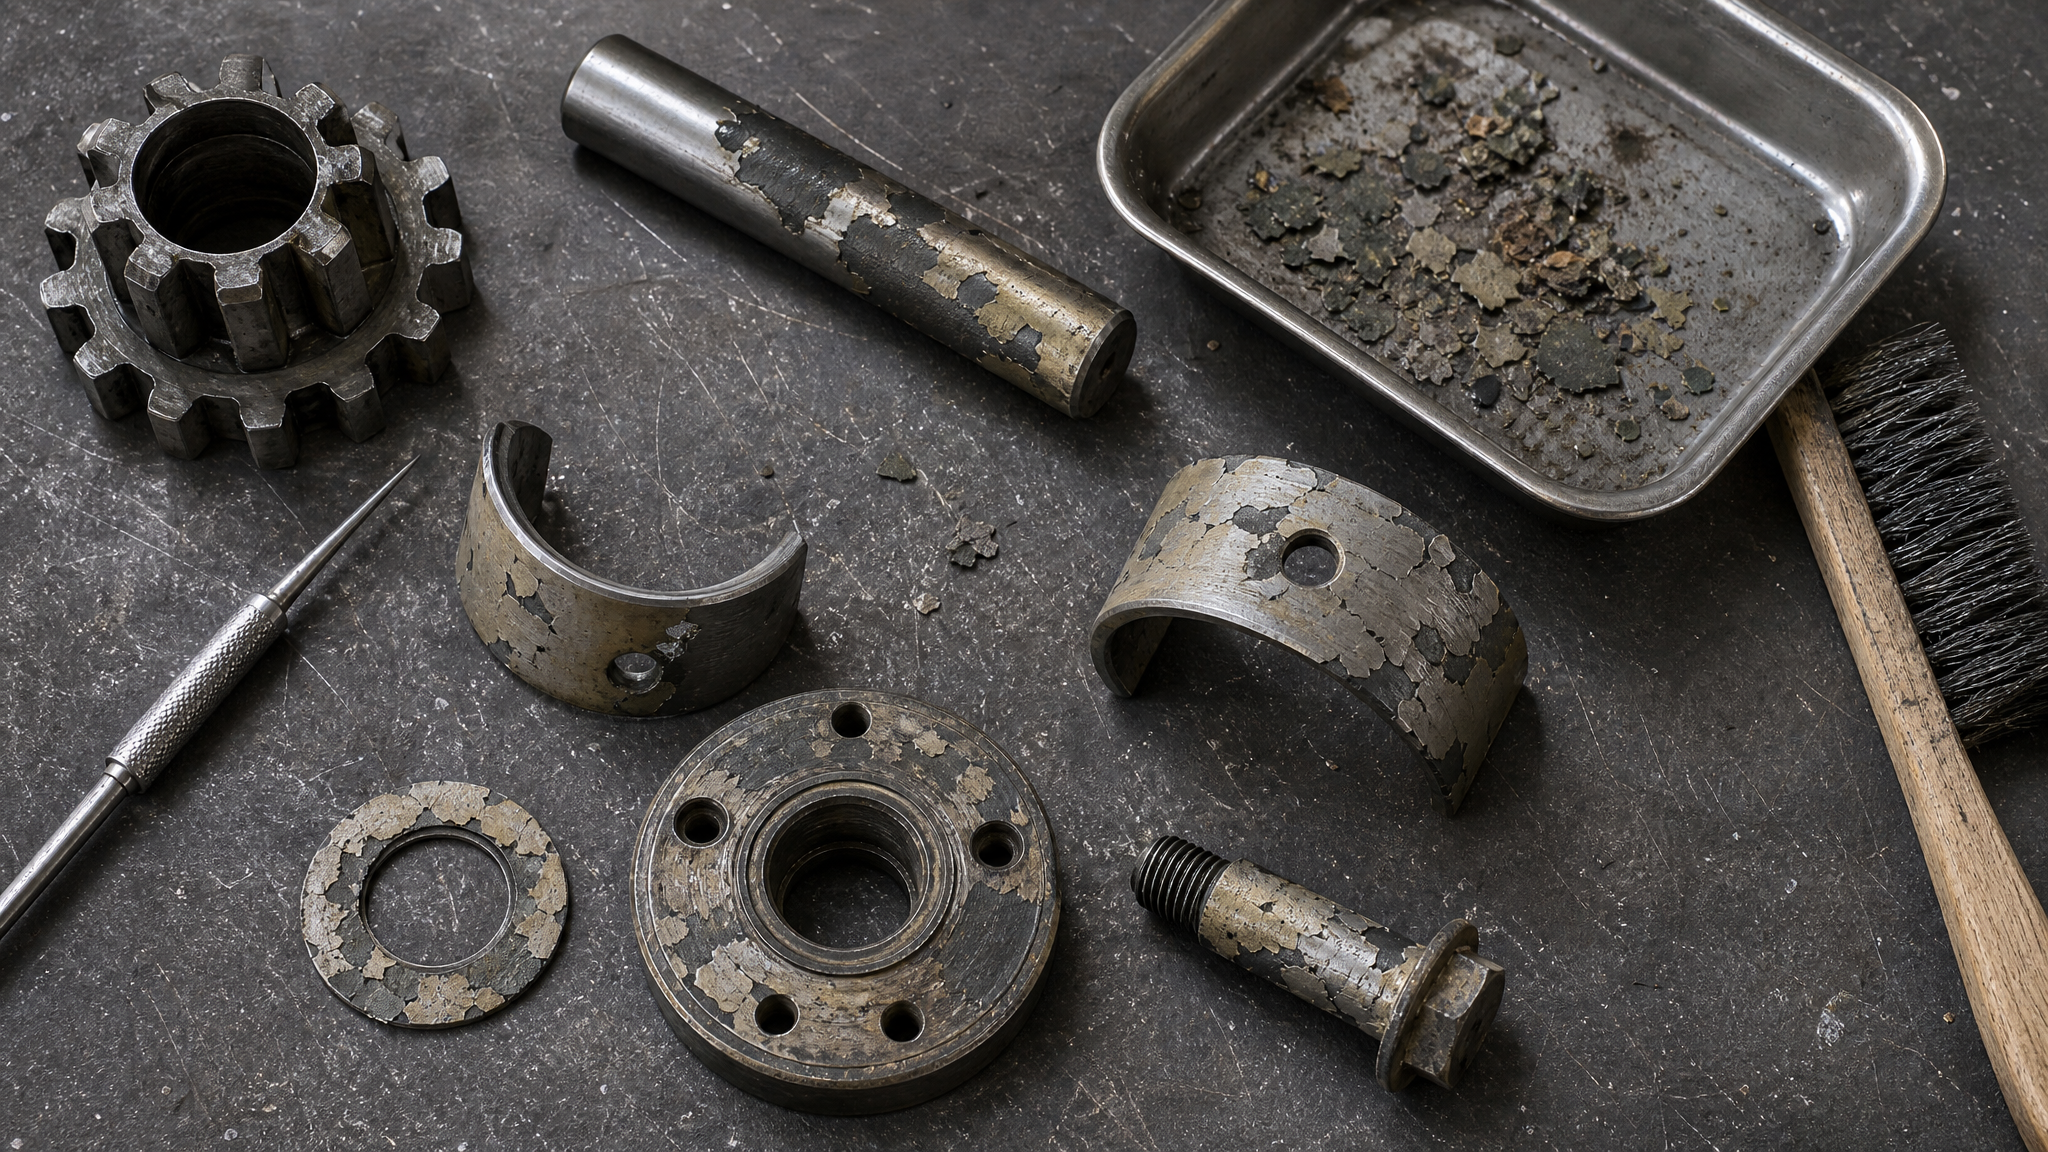
Плохая адгезия маскирует истинную коррозионную стойкость материала: покрытие может отслоиться не потому, что оно химически нестойко к хлоридам, а потому, что не держится на основе. При интерпретации результатов испытаний нужно различать два типа отказов:
Отказ из-за коррозии: под слоем выявляются оксиды, ржавчина или белый налет (продукты окисления). Это говорит о проникновении влаги и ионов хлорида.
Отказ из-за слабой адгезии: покрытие отслаивается целыми пластинами, часто еще до видимых признаков коррозии. Это результат дефектной подготовки поверхности или несовместимости материалов.
В производстве адгезию проверяют до соляного тумана - обычно методом перекрестного надреза (ГОСТ 4765) или методом отслоения. Образцы с недостаточной адгезией исключают из испытания, чтобы они не искажали результаты. Если адгезия хорошая, то отслоения при испытании - надежный индикатор коррозионной атаки, а не дефекта технологии.
На практике адгезия зависит от нескольких факторов: правильной подготовки, совместимости грунта и финишного слоя, толщины наносимого слоя и соблюдения технологических пауз. Если нанести финишное покрытие на плохо высохший грунт, адгезия упадет. Если использовать несовместимые материалы (например, ненадлежащий грунт под краску), адгезия также будет недостаточной.
Выкрашивание покрытия: причины и признаки
Выкрашивание - это разрушение и отпадение фрагментов покрытия, которое можно наблюдать при испытании в камере соляного тумана или в эксплуатации.
На первый взгляд, это означает, что покрытие неустойчиво к коррозии. Однако в большинстве случаев выкрашивание - это комплексное явление, вызванное несколькими факторами одновременно.
Основные причины выкрашивания:
Дефекты подготовки поверхности. Остатки окислов, соли, масла или загрязнения нарушают контакт между материалом основы и первым слоем покрытия. Влага проникает под покрытие и инициирует локальную коррозию, которая откалывает фрагменты.
Слабая адгезия между слоями. Если грунт плохо держится на основе или финишный слой не прилипает к грунту, при колебаниях температуры и влажности в камере возникают напряжения, которые приводят к расслоению.
Нарушение рецептуры или техники нанесения. Чрезмерно толстый слой может растрескиваться при высыхании; слишком тонкий - не обеспечивает достаточную защиту. Неправильно подобранный растворитель или нарушение времени сушки также приводят к дефектам структуры.
Механические повреждения до испытания. Царапины, вмятины или микротрещины служат входными точками для влаги и ионов хлорида.
Локальное окисление под покрытием. Даже при хорошей подготовке, если на поверхности остались микроскопические частицы металла в окисленном состоянии, они могут служить катодом для гальванической коррозии.
При сравнении покрытий в камере соляного тумана важно зафиксировать, в каком месте и при каких условиях началось выкрашивание: от края образца (указывает на проблему с краевой адгезией), от царапины (дефект механической устойчивости), или равномерно по всей поверхности (общая коррозионная слабость). Правильная диагностика помогает выявить, улучшить ли подготовку, изменить рецептуру покрытия или выбрать принципиально другой материал.
Методика испытания и факторы, влияющие на результаты
Испытание в камере соляного тумана - это стандартизированная процедура, в которой каждый этап документируется.
Типовая выдержка образцов длится от 24 часов до нескольких недель; встречаются испытания на 24, 48, 96, 240, 480, 720 часов и более. Продолжительность выбирают в зависимости от стандарта и поставленной задачи.
Процедура включает:
Подготовку образцов (очистку, нанесение грунта и финишного слоя, сушку).
Маркировку образцов и фиксацию толщины покрытия (обычно 40–150 микрон в зависимости от стандарта).
Размещение образцов в камере на специальных подставках, обеспечивающих циркуляцию воздуха.
Поддержание заданной температуры (35 ± 2 °C по ГОСТ 28207-89), pH раствора (6,5–7,2) и скорости осаждения (0,2–40 мл/ч по ГОСТ Р 55001-2012).
Периодическое извлечение образцов для осмотра (например, на 24, 96, 240, 480 часах).
Оформление протокола испытаний с описанием характера коррозии, степени выкрашивания и адгезии.
Ключевой фактор, влияющий на результаты - стабильность параметров среды. Даже небольшие колебания температуры, pH или концентрации раствора могут привести к непредвиденному ускорению или замедлению коррозии. Поэтому камеры, используемые для испытаний, должны быть аттестованы и регулярно проверяться. По ГОСТ Р 52763-2007 для верификации аппаратуры используют контрольные показатели: потери массы образцов должны находиться в диапазоне (140 ± 40) г/м² и (7,5 ± 2,5) мг/м² в зависимости от режима.
Еще один важный фактор - корректное применение одинаковой методики ко всем образцам при сравнении. Если один образец подвергнут более жесткой предварительной подготовке, чем другой, или размещен в более активной зоне камеры (ближе к распылителю), результаты окажутся смещенными. На практике закупщики и инженеры часто требуют повтора испытаний, если есть подозрение на методические ошибки.
Интерпретация результатов и выбор покрытия
После завершения испытания в камере соляного тумана образцы оценивают по шкале коррозионного поражения, регламентированной стандартом.
Обычно используют визуальное описание: отсутствие ржавчины, точечная коррозия, линейная коррозия, подслойная коррозия, вздутие и отслоение.
При сравнении нескольких покрытий важно помнить несколько правил:
Сравнение корректно только при одинаковой методике. Одинаковая подготовка образцов, одинаковая толщина слоев, одинаковая температура и pH, одинаковая выдержка. Любое отклонение делает результаты неправомерными.
Результат испытания - сравнительный, а не абсолютный. Если покрытие А показало точечную коррозию, а покрытие Б - линейную через 240 часов, это говорит о большей защитной способности А в данных условиях. Но это не означает, что А прослужит ровно в два раза дольше в реальной эксплуатации.
Необходимо учитывать адгезию и механические свойства. Покрытие может быть химически устойчиво к хлоридам, но легко скалываться при механическом воздействии. Испытание в камере не выявляет такой дефект.
Разные режимы (NSS, AASS, CASS) дают разные выводы. Нейтральный соляной туман (NSS) моделирует морской климат; кислые режимы - более агрессивные условия. При выборе режима нужно ориентироваться на реальные условия эксплуатации.
На производстве специалисты часто проводят испытания комплексно: сначала проверяют адгезию (перекрестный надрез, отслоение), затем - коррозионную стойкость в камере соляного тумана, и, если требуется, добавляют климатические испытания (циклическое воздействие влаги и температуры). Такой подход дает полноценное представление о качестве и долговечности покрытия.
Твердосмазочные покрытия в испытаниях по коррозионной стойкости
Твердосмазочные покрытия используют в узлах скольжения и направляющих, где требуется одновременно снизить трение и защитить от коррозии.
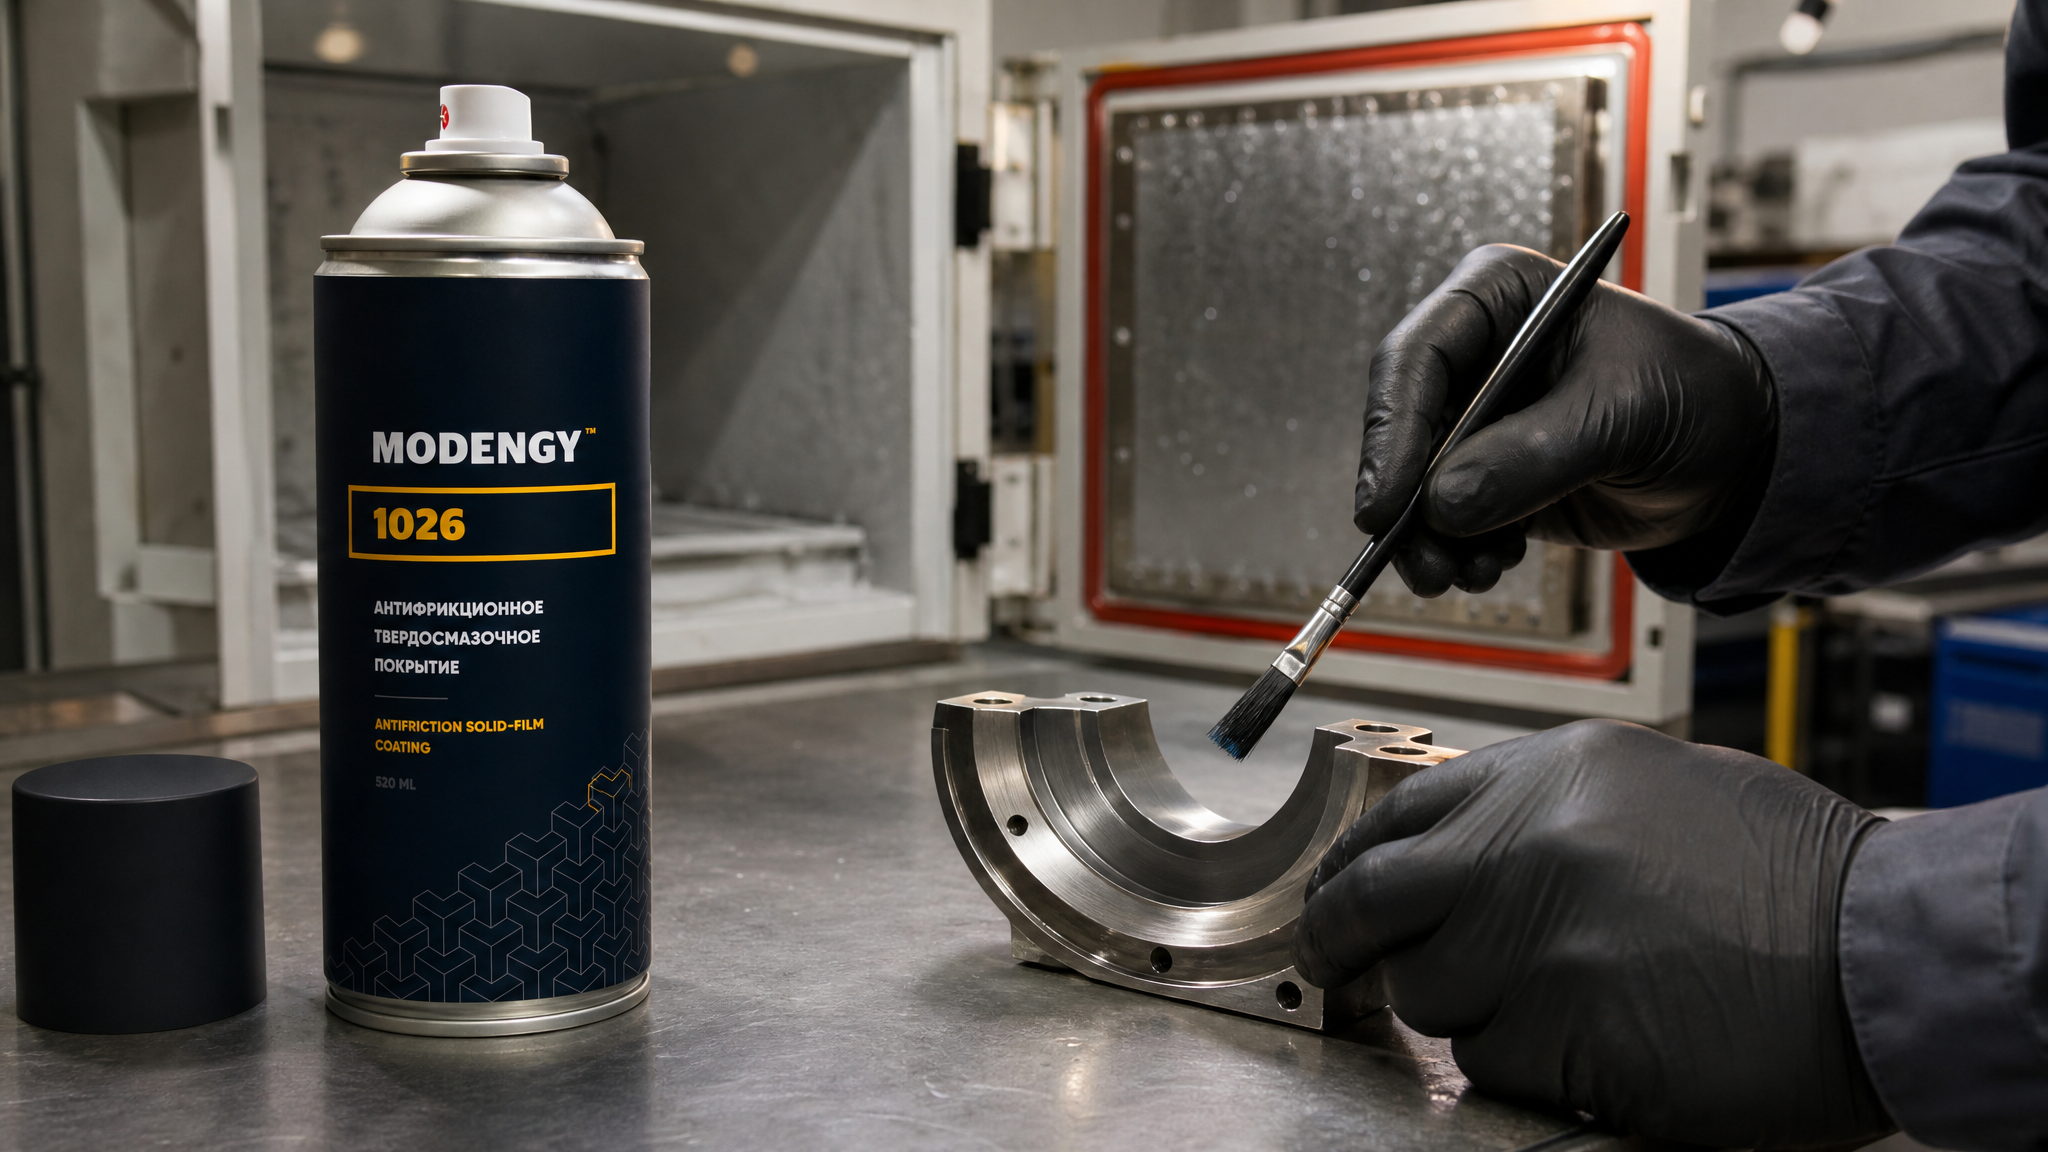
Такие материалы часто работают во влажной среде и на морских объектах, поэтому их коррозионная стойкость - важная техническая характеристика.
При оценке твердосмазочного покрытия в камере соляного тумана проверяют несколько параметров: сохранение адгезии, отсутствие вздутий и отслоений, а также степень коррозии под слоем. Например, MODENGY 1026 - антифрикционное твердосмазочное покрытие, которое применяется в машиностроении и может быть оценено по этой же методике. Его коррозионная стойкость определяется как композицией наполнителей, так и адгезией к основе и качеством подготовки поверхности перед нанесением.
На практике твердосмазочные покрытия часто испытывают в сочетании с проверкой трибологических свойств: измеряют коэффициент трения до и после соляного тумана, чтобы убедиться, что защитный слой не потерял смазывающую способность. Это важно, потому что потеря смазящей функции при сохранении внешнего вида покрытия может привести к отказу изделия в эксплуатации.
Выбор твердосмазочного покрытия для влажных условий требует проверки его поведения именно в агрессивной среде, а не только на сухих образцах. Испытание в камере соляного тумана - это часть контроля качества таких материалов на производстве и при приемке на складе.
Часто задаваемые вопросы
Какие стандарты регламентируют испытания в камере соляного тумана?
Основные стандарты - ГОСТ 9.308-85 для ускоренных коррозионных испытаний, ГОСТ 30630.2.5-2013 для воздействия соляного тумана, ГОСТ 9.401 для лакокрасочных покрытий и международный ISO 9227, включающий режимы NSS, AASS и CASS. Параметры раствора и условия испытания описаны в ГОСТ Р 52763-2007 и ГОСТ 28207-89. Выбор стандарта зависит от типа изделия и покрытия.
Почему концентрация раствора строго 5 ± 1 %?
Концентрация 5 % хлорида натрия воспроизводит морскую атмосферу. При других концентрациях кинетика коррозии изменяется; результаты станут несопоставимы со стандартными образцами и другими лабораториями. Строгое соблюдение параметров гарантирует повторяемость и корректность сравнения.
Может ли хорошее покрытие выкрашиваться в камере соляного тумана?
Да, если дефектна подготовка поверхности или слабая адгезия между слоями. Выкрашивание может быть вызвано остатками окислов, неправильной толщиной слоя или несовместимостью материалов, а не только коррозионной слабостью самого покрытия. Поэтому перед соляным туманом проверяют адгезию и готовят все образцы по единой методике.
Как отличить коррозионный отказ от отказа из-за адгезии?
При коррозионном отказе под отслоившимся слоем видны оксиды, ржавчина или белый налет (продукты окисления). При отказе из-за адгезии покрытие отслаивается целыми пластинами, часто еще до видимых признаков коррозии. Правильная диагностика требует осмотра под увеличением и описания в протоколе испытания.
Сколько часов нужно испытывать покрытие в камере соляного тумана?
Продолжительность зависит от стандарта и задачи. Типовые выдержки -24, 48, 96, 240, 480, 720 часов и более. Короткие испытания (24–96 часов) используют для сравнения; долгие (480–1000 часов) - для ресурсной оценки. Продолжительность должна соответствовать цели и выбранному стандарту.
Заключение
Камера соляного тумана - это надежный инструмент для ускоренной оценки коррозионной стойкости покрытий в условиях, приближенных к морской или влажной атмосфере. Исходя из источников, правильное проведение испытаний требует соблюдения стандартов (ГОСТ 9.308-85, ГОСТ 30630.2.5-2013, ГОСТ 9.401, ISO 9227), контроля параметров раствора (концентрация 5 ± 1 % NaCl, pH 6,5–7,2, температура 35 ± 2 °C) и единообразной подготовки образцов. Результаты зависят не только от состава покрытия, но и от качества подготовки поверхности, адгезии и отсутствия дефектов нанесения.
При выборе системы защиты для влажных условий эксплуатации используйте испытания в камере соляного тумана как сравнительный метод, не полагаясь на них в качестве единственного критерия. Убедитесь, что результаты получены по одной методике, проверьте адгезию до и после испытания, и сопоставьте данные с требованиями вашего технического задания. Для изделий из стали, алюминия или композитов, работающих на открытом воздухе, прибрежных регионах или под воздействием дорожных реагентов, испытание в аккредитованной лаборатории - необходимый этап контроля качества.