Смазки серий 394 и 881 решают разные задачи на производстве, хотя обе часто используются в пищевой промышленности и высокотемпературных узлах. Различия в составе, консистенции и назначении принципиальны: неправильный выбор между ними приводит к преждевременному износу подшипников, утечкам или отказам оборудования. В этом материале разберем, чем они отличаются, какие технические параметры определяют их применение, и как правильно подобрать смазку для конкретного узла - будь то направляющие печи, редуктор или система с дозатором.
Статья адресована техническим специалистам, снабженцам и инженерам, которые сталкиваются с выбором между несколькими вариантами смазки и хотят понять, почему один вариант работает, а другой - нет.
Техническая характеристика смазки 394
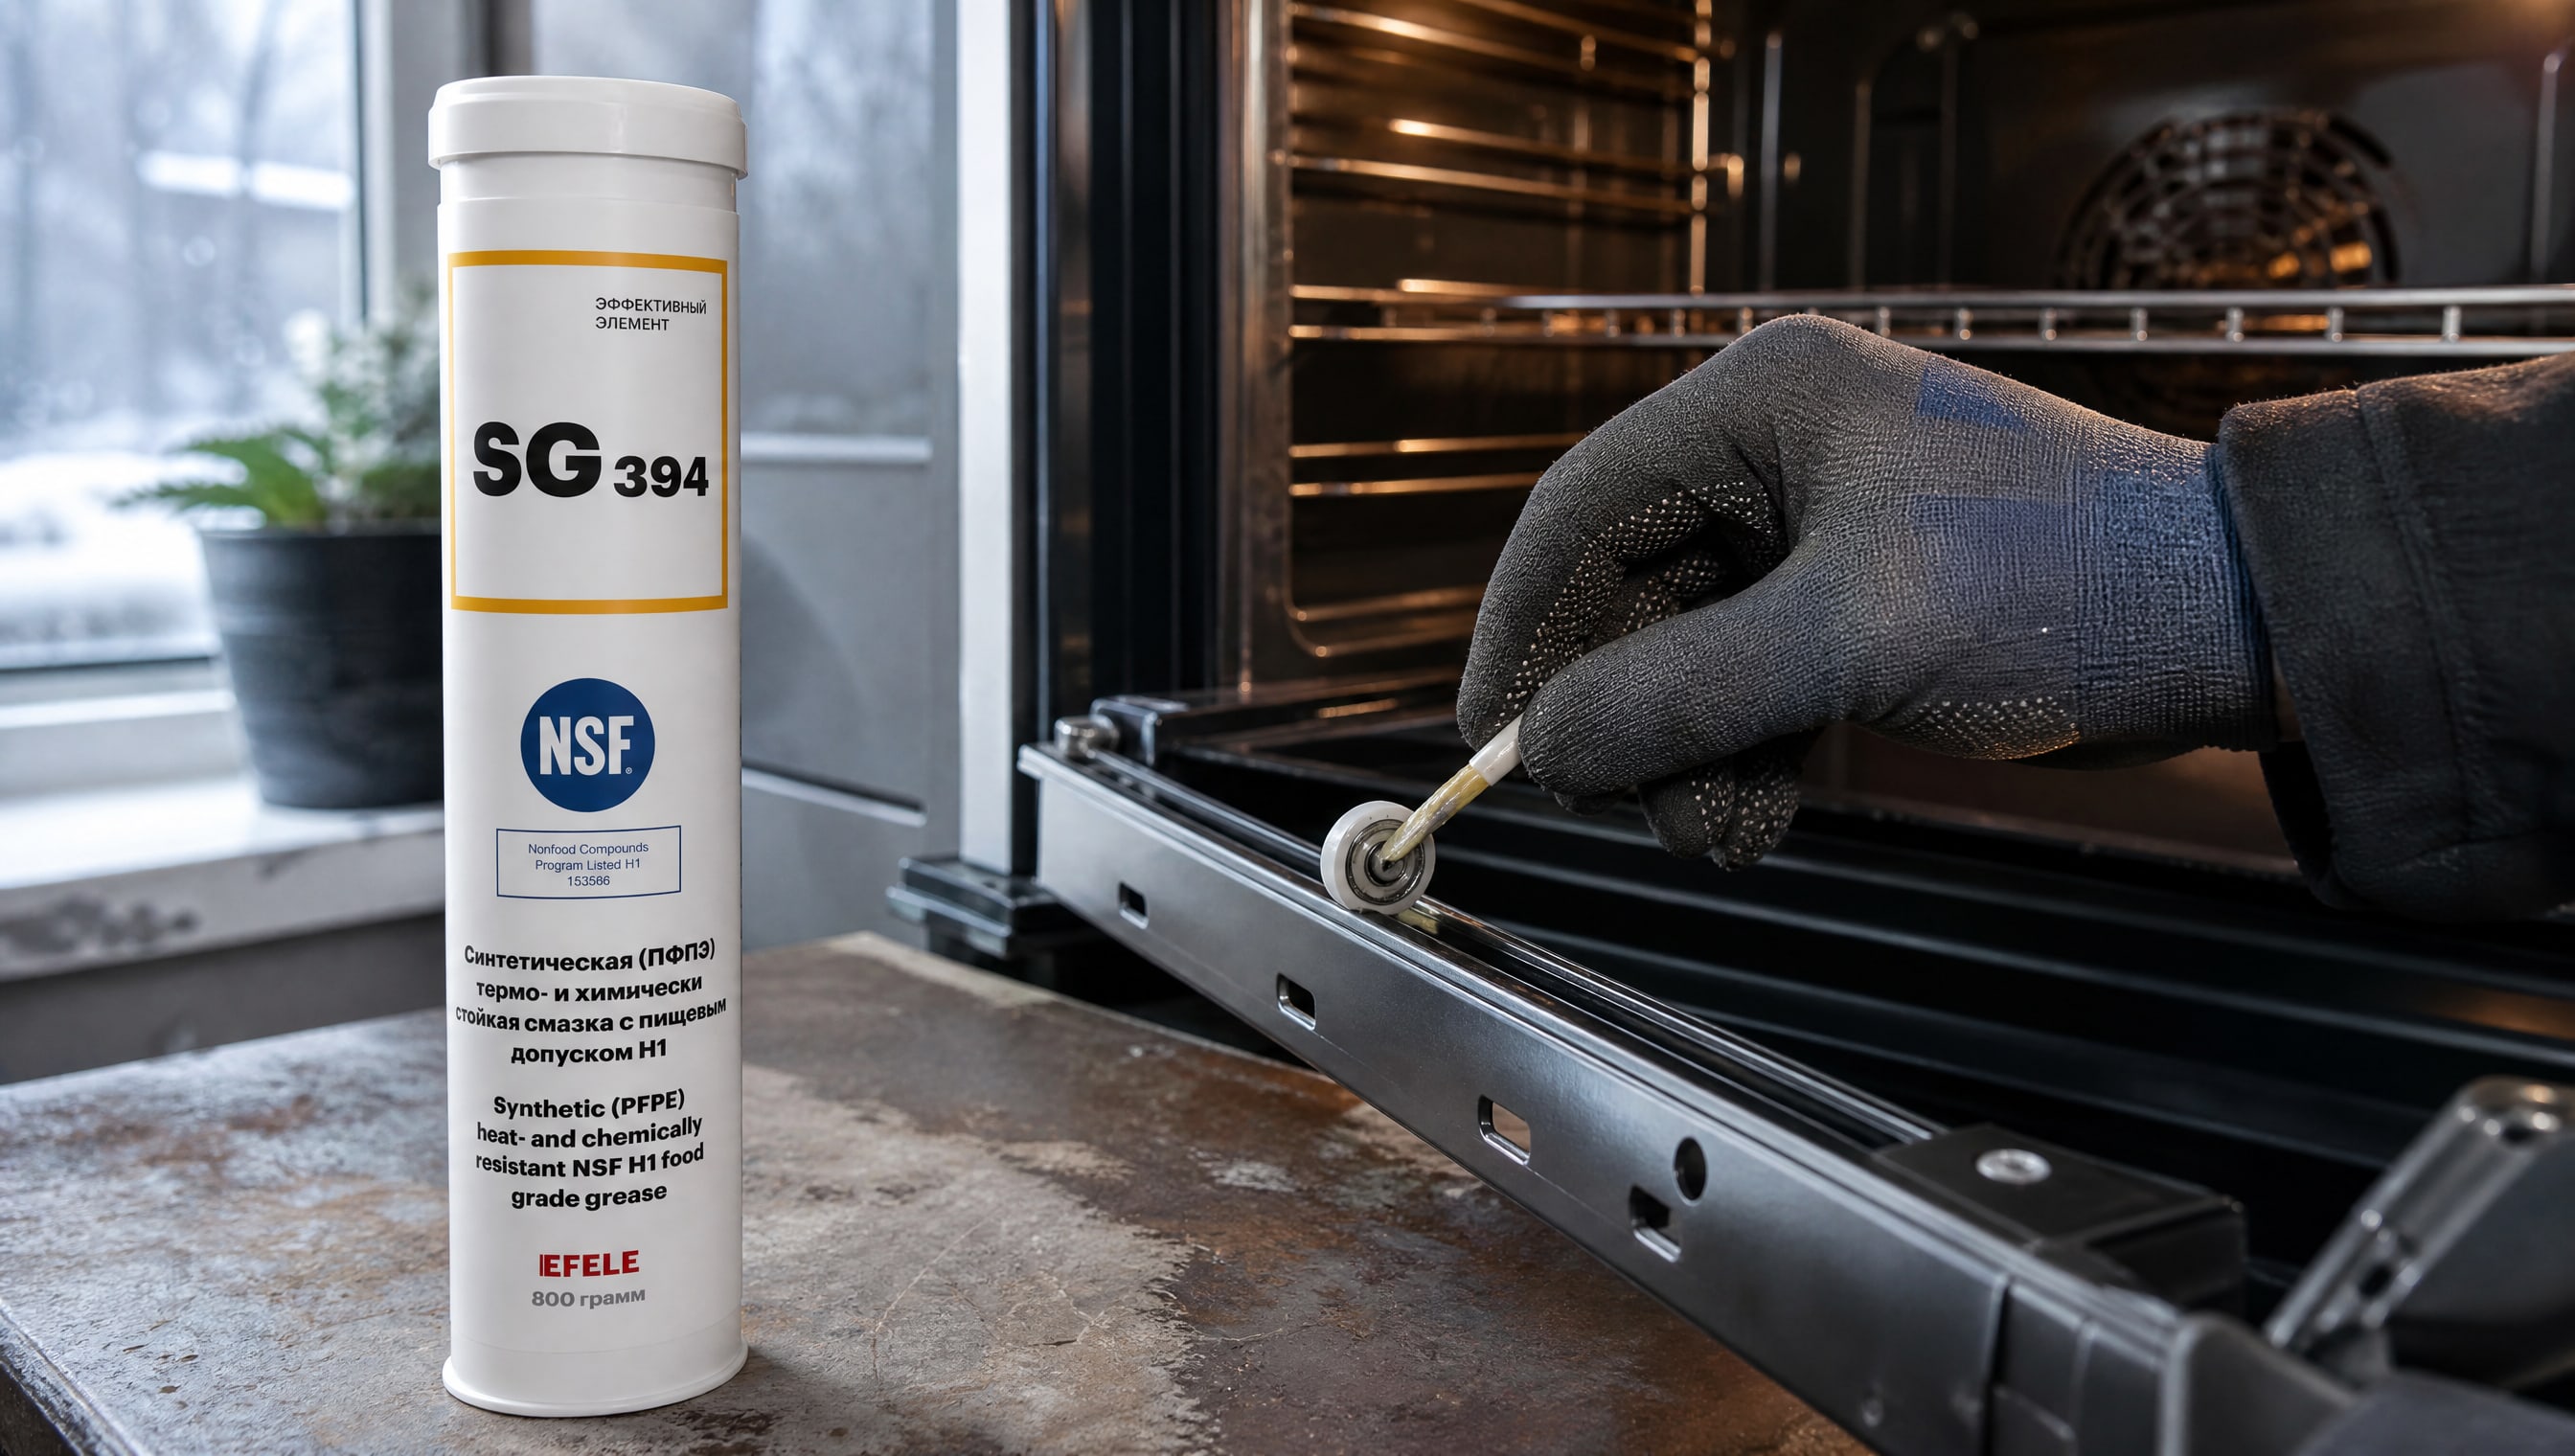
Смазка серии 394 построена на основе перфторполиэфира (PFPE) - синтетического углеводорода экстремальной стойкости.
Загустителем служит политетрафторэтилен (PTFE, известный как тефлон), что обеспечивает отсутствие точки каплепадения. Это означает, что при нагреве структура смазки не разрушается и она не вытекает из узла, как обычная литиевая смазка, - вместо этого она сохраняет консистенцию в широком диапазоне температур.
Класс консистенции 394 лежит в диапазоне NLGI 1–2. Кинематическая вязкость базового масла при 40 °C составляет 510 мм²/с, что относит ее к вязким составам - предназначенным для узлов с относительно низкой скоростью вращения и высокими нагрузками. Рабочий диапазон температур: от -20 до +260 °C. Пенетрация после перемешивания при 25 °C: 285–315, что коррелирует с мягкой консистенцией в пределах NLGI 1–2.
Смазка 394 сертифицирована по пищевому допуску NSF H1, соответствует ISO 21469 и DIN 51502, что позволяет использовать ее в узлах с возможным случайным контактом с продуктом. Однако пищевой допуск - это не универсальный «пропуск» на все машины пищевой промышленности, а лишь подтверждение безопасности при случайном попадании смазки в пищу.
Применение в реальных узлах
На практике смазка 394 работает в подшипниках и направляющих печей, ротационных узлах и запаечных линиях. Высокая несущая способность (ориентир нагрузки до 3600 Н) позволяет смазке выдерживать импульсные нагрузки в прессах и упаковочном оборудовании. За счет стойкости к окислению и химической инертности базового масла смазка долго служит в среде пара, влажности и колебаний температуры - типичных для пищевых производств.
Плотность смазки 394 выше, чем у стандартных литиевых аналогов: в стандартный картридж (шприц объемом 400 мл) помещается около 800 г материала, что удвоение по сравнению с обычной смазкой. Это важный практический параметр для планирования запасов и логистики, но не влияет на эксплуатационные свойства.
Подход к анализу смазки 881
Смазка или масло серии 881 требует отдельного анализа по полному паспорту продукта (ТДС/MSDS), так как в доступных надежных источниках не приведены ее полные технические параметры.
Однако вы можете применить стандартный алгоритм сравнения любых двух смазок, независимо от марки.
Что проверить в техническом паспорте 881
При получении паспорта смазки 881 сразу сверьте:
Тип базового масла: минеральное (группа I), синтетическое PAO (группа IV), сложный эфир, PFPE или иное. От этого зависит термостойкость и совместимость с резиновыми уплотнениями.
Загуститель: литий, полиуретан, бентонит, PTFE или другой. Это определяет консистенцию, адгезию и предельные температуры.
Класс NLGI: 0, 1, 1,5, 2, 3 и т. д. - это мера густоты, но не вязкости базового масла.
Кинематическая вязкость базового масла при 40 °C в мм²/с: именно эта цифра определяет пригодность к скоростным подшипникам или к низкоскоростным узлам.
Рабочий диапазон температур (минимум и максимум).
Пищевые допуски (NSF H1, H2, 3H) и соответствие стандартам (ISO, DIN, NLGI).
Точка каплепадения (если указана) или пометка об ее отсутствии.
Коэффициент трения, противозадирные присадки (ASTM D 2783) - для высоконагруженных узлов.
Если на официальном паспорте 881 указано, что она относится к цепным маслам или к смазкам для другого класса узлов (редукторы, открытые цепи, шпиндели), то сравнение с 394 следует строить с учетом этого различия в назначении.
Отличие 394 и 881: матрица параметров
Поскольку для 881 в надежных источниках полная спецификация недоступна, мы построим таблицу по известным для 394 параметрам и шаблон для 881, который вы заполните из ТДС:
| Параметр | EFELE SG-394 | Смазка 881 (данные из ТДС) |
|---|
| Тип базового масла | Перфторполиэфир (PFPE) | ? |
| Загуститель | Политетрафторэтилен (PTFE) | ? |
| Класс NLGI | 1–2 | ? |
| Вязкость при 40 °C, мм²/с | 510 | ? |
| Минимальная температура, °C | -20 | ? |
| Максимальная температура, °C | +260 | ? |
| Точка каплепадения | Отсутствует | ? |
| NSF допуск | H1 | ? |
| Стандарт маркировки | DIN 51502 | ? |
| Несущая способность (ориентир) | До 3600 Н | ? |
| Применение | Подшипники печей, направляющие, упаковка | ? |
Заполнив правую колонку из официального паспорта, вы получите объективное основание для выбора между 394 и 881 под вашу задачу.
Вязкость базового масла vs. класс NLGI
Частая ошибка при выборе смазки - путать консистенцию (NLGI) с вязкостью базового масла.
Это разные характеристики.
NLGI - это условная шкала мягкости смазки (от 00 до 6): чем выше номер, тем гуще смазка. NLGI 2 - мягкая консистенция, похожая на масло с загустителем; NLGI 3 - более твердая.
Вязкость базового масла (в мм²/с при 40 °C) - это текучесть самого масла, на котором сидит загуститель. Это значение определяет, насколько легко масло обтекает внутренние поверхности подшипника при его вращении.
Для узла с высокой скоростью вращения (например, электродвигатель со скоростью 3000 об/мин) нужна смазка с низкой вязкостью базового масла (20–50 мм²/с), чтобы масло не создавало гидродинамического сопротивления. Консистенция может быть NLGI 2 - она определит, как смазка держится в подшипнике, а не то, как быстро вращается вал.
Для узла с низкой скоростью и высокой нагрузкой (редуктор, пресс) нужна смазка с высокой вязкостью базового масла (300+ мм²/с), чтобы образовать защитную пленку под давлением. Смазка 394 с вязкостью 510 мм²/с - именно такой вариант.
Если вы возьмете смазку NLGI 2 с вязкостью 20 мм²/с в высоконагруженный редуктор, она прокачается и вытечет. Если возьмете NLGI 3 с вязкостью 510 мм²/с в быстрый подшипник, он перегреется из-за вязкого сопротивления.
Подбор смазки для подшипника: основные критерии
Чтобы выбрать между 394, 881 и другими вариантами, используйте эту последовательность:
1. Определите диаметр отверстия подшипника (D, мм) и скорость его вращения (n, об/мин). Вычислите произведение: dm = (D + d) / 2 × n, где d - диаметр вала. Полученное число dm (дм × об/мин) называют параметром смазывания. Для dm < 300 000 подходят более вязкие смазки; для dm > 500 000 нужны маловязкие составы.
2. Уточните рабочую температуру узла: минимальную при холодном пуске и максимальную в установившемся режиме. Закладывайте запас 10–15 °C выше максимума, чтобы смазка сохраняла вязкость и адгезию в реальной работе, а не на грани отказа.
3. Проверьте наличие контакта с пищей или моющими средствами. Если контакт есть и допускается, ищите NSF H1 или более высокую категорию. Если контакта нет, ограничение по пищевому допуску не требуется.
4. Выберите тип базового масла по температуре и стойкости к окислению. Для -20…+260 °C подходят только синтетические масла: PFPE (как в 394), сложные эфиры или PAO. Минеральное масло в этом диапазоне невозможно.
5. Проверьте совместимость с материалами узла: уплотнения, пластики, покрытия вала. Некоторые синтетические масла (особенно PFPE) агрессивны к стандартной резине и требуют специальных уплотнителей.
6. Согласуйте консистенцию (NLGI) с системой подачи: ручная закладка через тавотницу требует мягкой консистенции (NLGI 1–2), централизованная система дозатора - специального рецепта по давлению и текучести.
Смазка в дозаторе и подшипник: особенности подачи
Способ нанесения смазки влияет на выбор между 394, 881 и альтернативами.
Тавотница (ручной насос с иглой) предполагает, что смазка относительно мягкая и легко проходит через узкий канал при надавливании. Дозатор (автоматический или механический) работает по другому принципу и требует правильной адгезии и растекания.
Нанесение через тавотницу
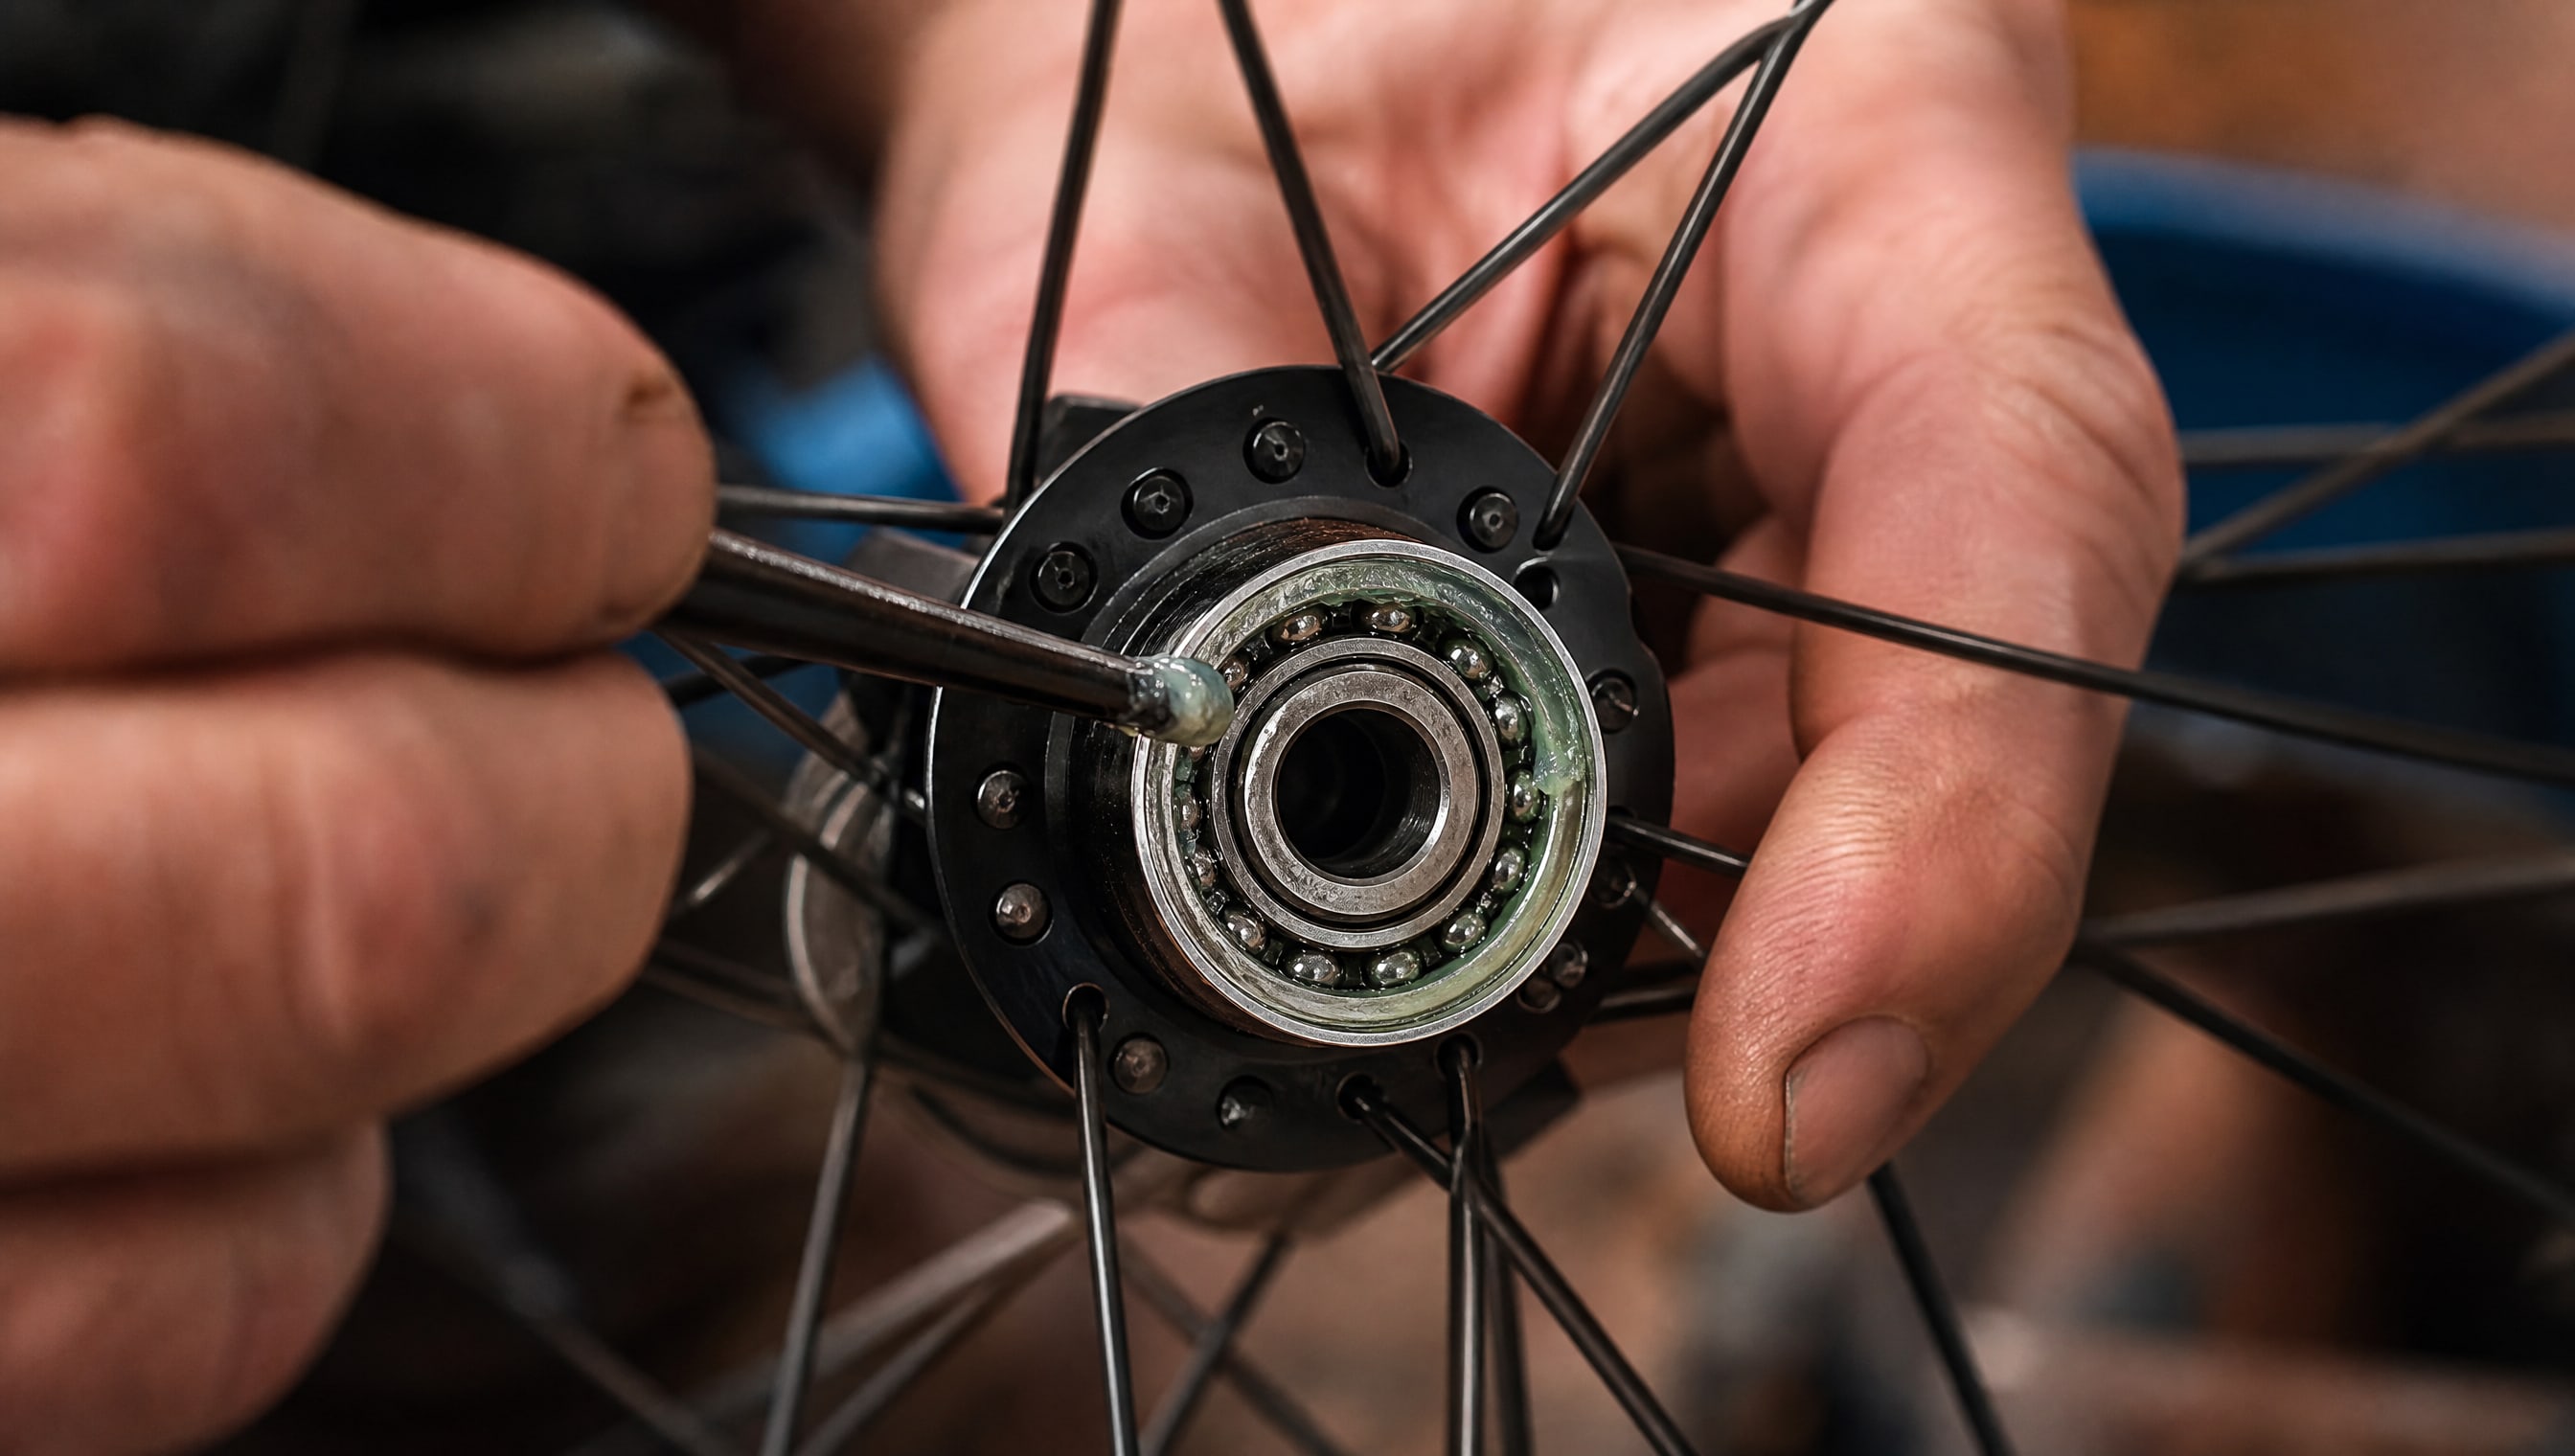
Тавотница подходит для смазок консистенции NLGI 1–2. Смазка 394 относится именно к этому диапазону. При нажатии на рычаг смазка выдавливается через спиральный канал в узкое отверстие подшипника и распределяется между контактными поверхностями. Ключевой параметр - адгезия: смазка должна прилипать к стальным поверхностям, а не скатываться обратно.
Синтетическое базовое масло (PFPE) в смазке 394 обладает хорошей адгезией к металлу, что облегчает подачу через тавотницу: смазка остается в узле, не требуя повторного подхода через 2–3 часа.
Если смазка 881 относится к цепным маслам или более мягким составам (NLGI 0), она может пройти через тавотницу, но есть риск слишком быстрого выдавливания и растекания за пределы узла.
Работа с централизованным дозатором
Дозаторы (шприцы с планок или системы периодического нагнетания) требуют точной согласованности смазки с внутренним сечением трубопровода и давлением насоса. Слишком густая смазка заклинит систему; слишком мягкая - будет вытекать и не достигнет периферийных подшипников.
Смазка 394 обычно совместима с дозаторами среднего давления (до 50 бар) благодаря мягкой консистенции и стабильности структуры. Однако перед первым использованием в новой системе нужно проверить, что смазка проходит по трубопроводу без закупорок и давление на манометре держится в норме.
Плотность 394 (высокая, до 800 г на 400 мл) означает, что при одинаковом объеме такой смазки будет больше вещества и она будет дольше подаваться в узлы. Это преимущество, если дозатор считает по объему; недостаток, если система рассчитана на определенный вес порции.
Специфика применения в пищевой промышленности
Обе смазки 394 и 881 могут быть адаптированы для пищевых производств благодаря пищевому допуску NSF H1.
Однако это не означает взаимозаменяемость.
Смазка 394 зарекомендовала себя на вафельных линиях, запаечных машинах и печных узлах, где требуется одновременно высокая температура (+200…+260 °C) и широкий диапазон. Синтетическое базовое масло (PFPE) не деградирует при контакте с паром и щелочными моющими растворами (pH 8–10), используемыми в санитарных обработках оборудования. Это критично: обычная литиевая смазка при многократных мойках щелочью быстро теряет консистенцию и вытекает.
Для 881 нужно уточнить применение в конкретном узле пищевого оборудования. Если это цепное масло, оно подходит для открытых цепей транспортеров, редукторов и направляющих конвейеров - но не для закрытых подшипников с ограниченным объемом смазки.
Справедливости ради отметим: пищевой допуск NSF H1 требуется далеко не для всех узлов пищевого оборудования. Если конкретный подшипник или редуктор герметичен и контакт с пищей исключен конструкцией, то NSF H1 - лишняя стоимость. В таких случаях экономнее использовать стандартные синтетические смазки без пищевого сертификата, если технические параметры (температура, вязкость, нагрузка) совпадают.
Часто задаваемые вопросы
Можно ли смешивать смазки 394 и 881?
Смешивание смазок разных типов базовых масел (особенно если одна на PFPE, а другая на PAO или минеральном масле) опасно. Они несовместимы химически: может произойти фазовое разделение, выпадение присадок и потеря смазывающей способности. Перед смешиванием проверьте совместимость в техпаспорте или избегайте этого в критичных узлах.
Почему смазка 394 дороже обычной литиевой?
Синтетическое базовое масло (PFPE), специальный загуститель (PTFE), пищевой допуск и широкий рабочий диапазон (-20…+260 °C) требуют дорогих сырьевых компонентов и сложного производства. Кроме того, 394 работает дольше (ресурс выше благодаря стойкости к окислению), что окупает начальную разницу в цене через 2–3 года эксплуатации.
Как проверить, что смазка правильно нанесена через тавотницу?
После нажатий на рычаг тавотницы смазка должна быть видна по краям подшипника или выступать небольшой капелькой из щелей узла. Не вытекать во все стороны, но и не остаться «в воздухе». При правильной подаче подшипник начинает работать тише (если до этого был слышен сухой треск) и температура на его корпусе немного повышается, потом стабилизируется.
Влияет ли высокая плотность смазки 394 на расход?
Да. Поскольку на один объем (мл) приходится больше граммов вещества, система дозатора будет расходовать смазку более интенсивно по весу, чем при использовании стандартной смазки. Если ваша система рассчитана по объему (мл в час), переходить на 394 нужно, согласовав давление с производителем дозатора.
Какая смазка подходит для низкотемпературной работы: 394 или 881?
Смазка 394 выдерживает -20 °C. Если ваш узел работает при -40 °C и ниже, ни 394, ни стандартная 881 (если ее минимум выше -20 °C) не подойдут. Нужна специальная низкотемпературная смазка на базе PAO или PFPE с депрессорными присадками. Проверьте минимальную температуру в паспорте 881.
Заключение
Смазка 394 и 881 - это продукты разных классов и назначений, хотя обе могут быть синтетическими и иметь пищевой допуск. Выбор между ними определяется не названием серии, а анализом технических параметров: вязкостью базового масла, типом загустителя, рабочей температурой, диаметром подшипника, скоростью вращения и способом подачи (тавотница, дозатор, централизованная система).
Для 394 вы получили полный набор данных: PFPE база, PTFE загуститель, -20…+260 °C, 510 мм²/с, NSF H1, NLGI 1–2. Для 881 получите официальный паспорт, заполните таблицу сравнения и сопоставьте параметры на основе критериев подбора (dm подшипника, температура, нагрузка, совместимость с уплотнениями). Этот методичный подход избавит вас от неправильных выборов и преждевременных отказов оборудования.