Шероховатость поверхности - один из ключевых параметров при подготовке металла к нанесению антифрикционного покрытия. От величины и характера микронеровностей зависит, насколько прочно адгезирует защитный слой, как долго он выдержит циклические нагрузки и трение, и не произойдет ли преждевременное выкрашивание. Инженеры и закупщики часто сталкиваются с вопросом: какая именно шероховатость (Ra в микрометрах) оптимальна для конкретного антифрикционного покрытия? От правильного выбора этого параметра на этапе подготовки поверхности зависит как технико-хозяйственные показатели производства, так и надежность изделия в эксплуатации.
В этой статье разберемся, как параметр Ra влияет на механическое сцепление покрытия с подложкой, почему покрытия выкрашиваются при неправильной шероховатости и какие стандарты регламентируют измерение этого показателя. Материал полезен специалистам, выбирающим режимы обработки перед нанесением защитных слоев, и закупщикам, контролирующим качество подготовки поверхности.
Что такое параметр Ra и как его измеряют
Шероховатость поверхности - совокупность микронеровностей с малыми шагами; для ее количественной оценки используют несколько параметров, главный из которых - Ra.
Это среднее арифметическое абсолютных отклонений профиля в пределах базовой длины. Проще говоря, если профилометр (или профилограф) проходит по поверхности и фиксирует все выступы и впадины, Ra показывает среднее значение всех этих отклонений от центральной линии профиля.
Измерение выполняют в соответствии со стандартами ГОСТ 2789-73 (российский стандарт) и ISO 4287 (международный). Пределы базовой длины - критично важны: они исключают из анализа волнистость и отклонения формы поверхности, которые имеют бо́льший период. Благодаря этому Ra отражает именно микрорельеф, а не общую геометрию детали.
Единица измерения Ra - микрометр (мкм). Стандартный ряд предпочтительных значений по ГОСТ 2789-73 включает: 0,025 / 0,05 / 0,1 / 0,2 / 0,4 / 0,8 / 1,6 / 3,2 / 6,3 / 12,5 / 25 / 50 / 100 мкм. Эти значения унифицированы в машиностроении, что упрощает коммуникацию между проектировщиками, производителями и поставщиками.
Для чертежей используется обозначение шероховатости по ГОСТ 2.309-73 (режим отечественного стандарта) или ISO 1302 (международное обозначение). На рабочих чертежах указывают не только величину Ra, но и метод достижения этой шероховатости, условия контроля и допуски.
Роль параметра Rz и соотношение с Ra
Наряду с Ra в спецификациях и контроле качества часто встречается параметр Rz - высота неровностей по экстремальным точкам профиля.
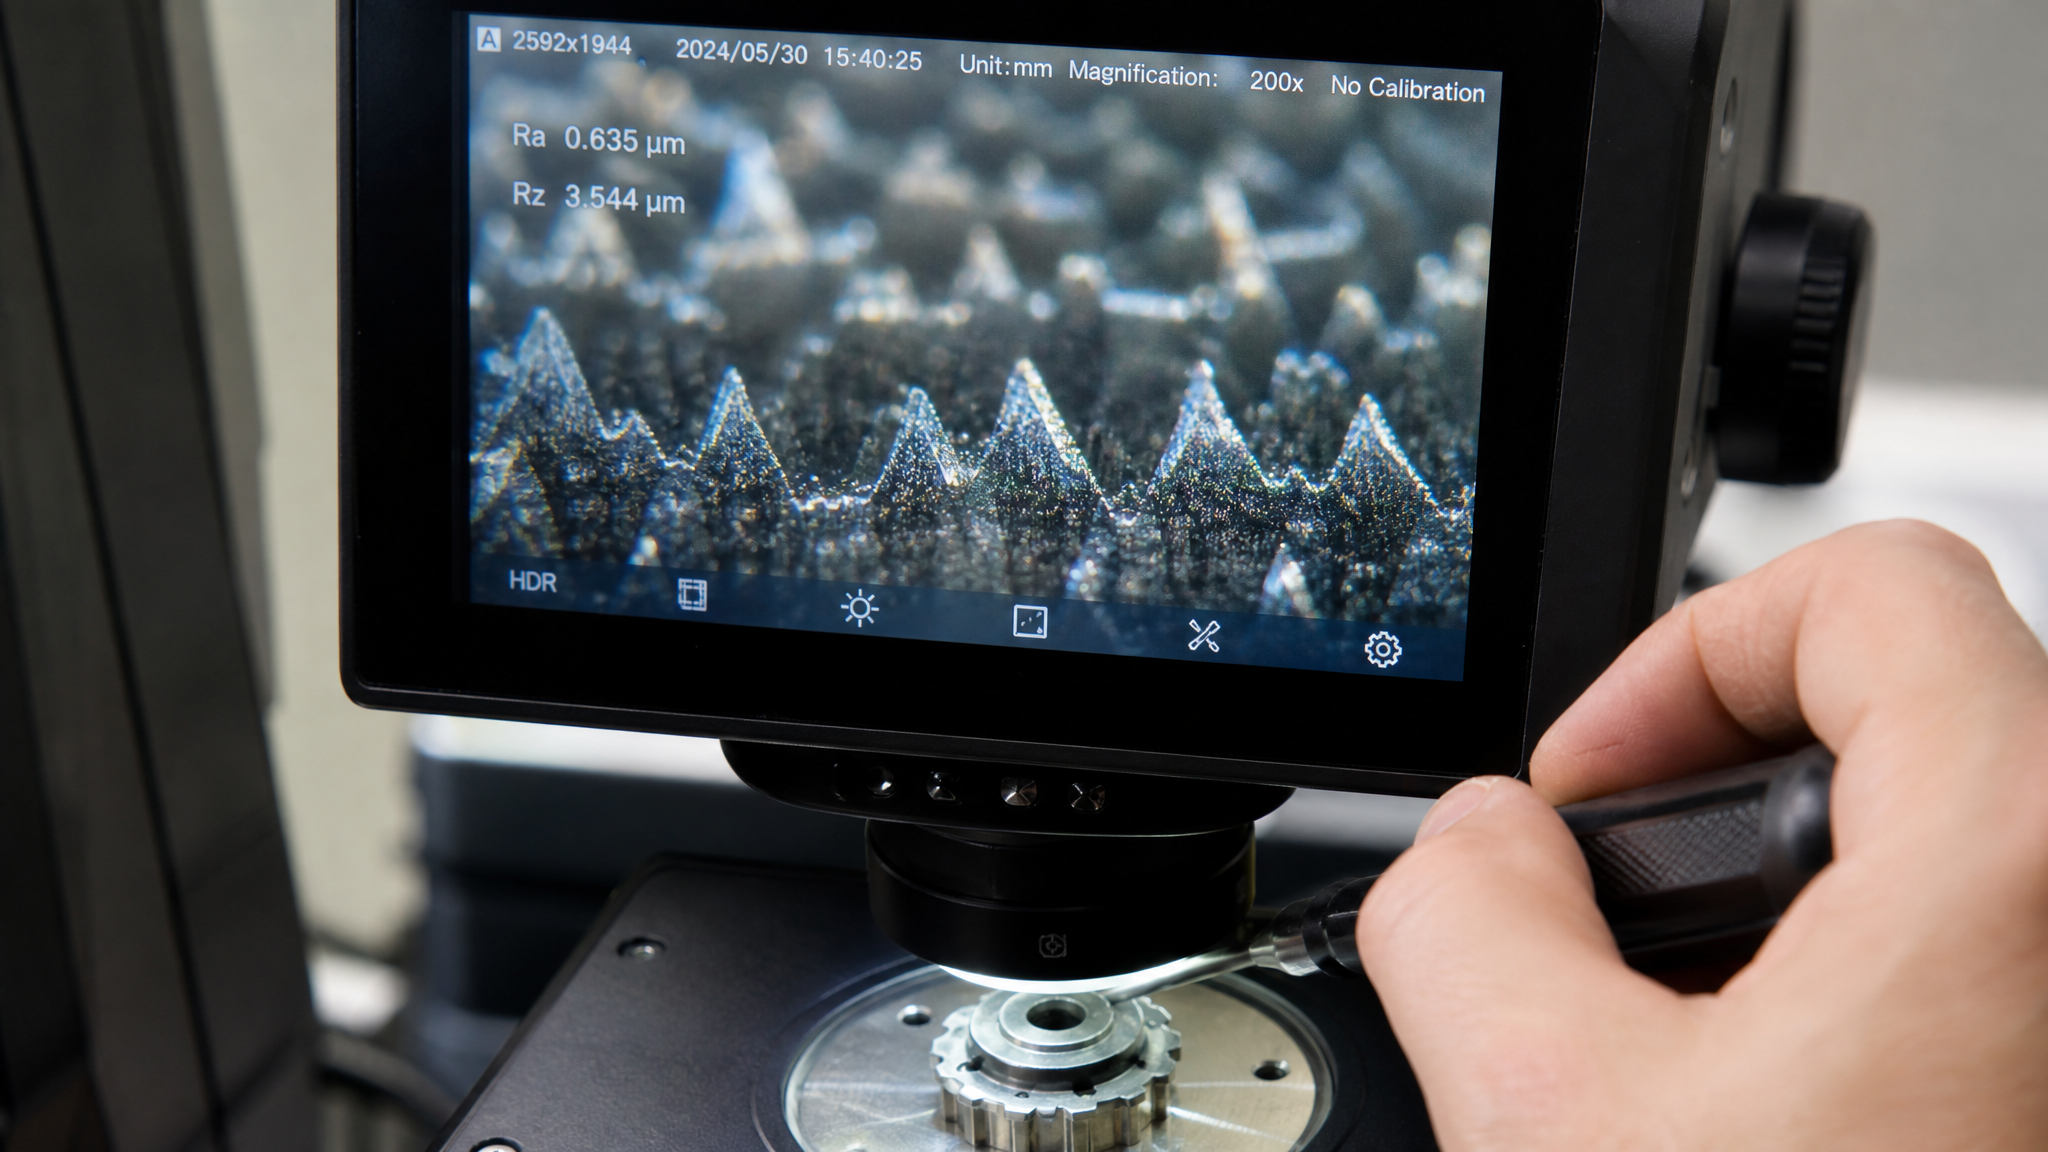
Если Ra - это «усредненная картина» всей микротопографии, то Rz более чувствителен к отдельным пикам и впадинам. Это особенно важно, когда один острый выступ может стать концентратором напряжений в покрытии и привести к локальному выкрашиванию.
Между Ra и Rz нет жесткой математической связи: она зависит от характера поверхности. Для грубых поверхностей соотношение Rz/Ra примерно равно 4, а для более чистых - около 5. Это означает, что если на поверхности Ra 0,8 мкм, то Rz может находиться в диапазоне 3,2–4,0 мкм. Однако это ориентиры, а не закон: реальное соотношение определяется методом обработки и режимом инструмента.
Параметр Rz особенно полезен при контроле поверхностей под герметичные соединения и уплотнения, где критичны именно пики, вызывающие продавливание и утечки. Для антифрикционных покрытий Rz служит дополнительным показателем: если Ra находится в допуске, но Rz чрезмерно велик, это может означать неравномерное распределение неровностей, что ухудшит адгезию в локальных зонах.
Таблица параметров шероховатости и классификация
Для удобства при выборе режимов обработки и контроля качества приведена таблица стандартных значений Ra по ГОСТ 2789-73 и их классификация:
| Ra (мкм) | Класс по ГОСТ 2789-73 | Приблизительный Rz (мкм) | Типовое применение |
|---|
| 0,025 | 1 | 0,1–0,15 | Прецизионные, оптические поверхности |
| 0,05 | 2 | 0,2–0,25 | Прецизионные узлы, калибры |
| 0,1 | 3 | 0,4–0,5 | Посадочные поверхности, направляющие |
| 0,2 | 4 | 0,8–1,0 | Ответственные сопряжения |
| 0,4 | 5 | 1,6–2,0 | Трущиеся поверхности, опорные площадки |
| 0,8 | 6 | 3,2–4,0 | Базовые поверхности, обычные детали |
| 1,6 | 7 | 6,4–8,0 | Детали общего назначения |
| 3,2 | 8 | 12,8–16,0 | Черновые поверхности |
| 6,3 | 9 | 25–32 | Грубые заготовки |
| 12,5 | 10 | 50–63 | Предварительно обработанные поверхности |
Эта таблица служит справочником при выборе режима обработки. Например, если требуется получить поверхность Ra 0,4–0,8 мкм перед нанесением антифрикционного покрытия, нужно учитывать, что шлифование дает диапазон 0,8–0,1 мкм, развертывание -0,8–0,2 мкм, фрезерование -1,6–0,4 мкм.
Оптимальная шероховатость для антифрикционных покрытий и адгезии
Шероховатость поверхности напрямую влияет на адгезию - способность покрытия механически сцепляться с подложкой.
Антифрикционные покрытия работают в условиях скольжения, колебаний и циклических нагрузок, поэтому прочность сцепления определяет их ресурс.
Практический ориентир для трущихся поверхностей - диапазон Ra 0,4–0,8 мкм. Эта шероховатость создает оптимальный микрорельеф: впадины достаточны для механического сцепления молекул покрытия, но вершины не столь острые, чтобы создавать локальные концентраторы напряжений. При нанесении покрытия жидкое вещество или суспензия заполняет микропоры, затвердевает и образует якорь, удерживающий слой на месте.
Слишком гладкая поверхность (Ra менее 0,2 мкм) ухудшает механическое сцепление: точек контакта становится меньше, и покрытие держится слабо. При первом же воздействии вибрации или фреттинга оно может отслоиться. Слишком грубая поверхность (Ra более 1,6 мкм) создает высокие вершины, которые во время эксплуатации испытывают локальное перенапряжение, особенно если на них приходятся точки контакта с движущейся деталью. Результат - выкрашивание покрытия с этих вершин и ускоренный износ.
При подготовке поверхности для нанесения антифрикционного покрытия рекомендуется предварительно измерить Ra с помощью портативного профилометра. Целевое значение должно сверяться со спецификацией производителя покрытия, так как разные системы (PTFE-содержащие, молибденовые, полиамидные и прочие) могут требовать разные параметры.
Подготовка поверхности: методы достижения требуемой шероховатости
Выбор метода подготовки определяет итоговую шероховатость.
Различные операции механической обработки дают разные диапазоны Ra.
Шлифование обеспечивает Ra в диапазоне 0,8–0,1 мкм. Это один из наиболее контролируемых методов, позволяющих добиться чистоты поверхности, близкой к целевому значению. Зернистость шлифовального круга, скорость подачи и режимы охлаждения влияют на результат. Для подготовки под антифрикционное покрытие часто используют финишное шлифование с мелкозернистыми кругами.
Фрезерование дает Ra в диапазоне 1,6–0,4 мкм. Метод менее точен, чем шлифование, но экономичнее для больших площадей. Финишное фрезерование с геометрией резца, оптимизированной на чистоту, позволяет приблизиться к нижнему концу диапазона.
Развертывание достигает Ra 0,8–0,2 мкм и обычно применяется для точения отверстий. Чистота поверхности выше, чем при сверлении, но ниже, чем при шлифовании.
Точение генерирует Ra 6,3–0,4 мкм в зависимости от режимов. Для достижения нижней границы диапазона требуется финишное точение с мелкой подачей и новым инструментом.
Микропескоструйная обработка используется для изменения микрорельефа поверхности. Она может как увеличивать шероховатость (если целевая поверхность была слишком гладкой), так и выравнивать микротопографию. Параметры обработки (размер зерен, давление, угол подачи) регулируют результат, но точный контроль Ra требует последующего измерения.
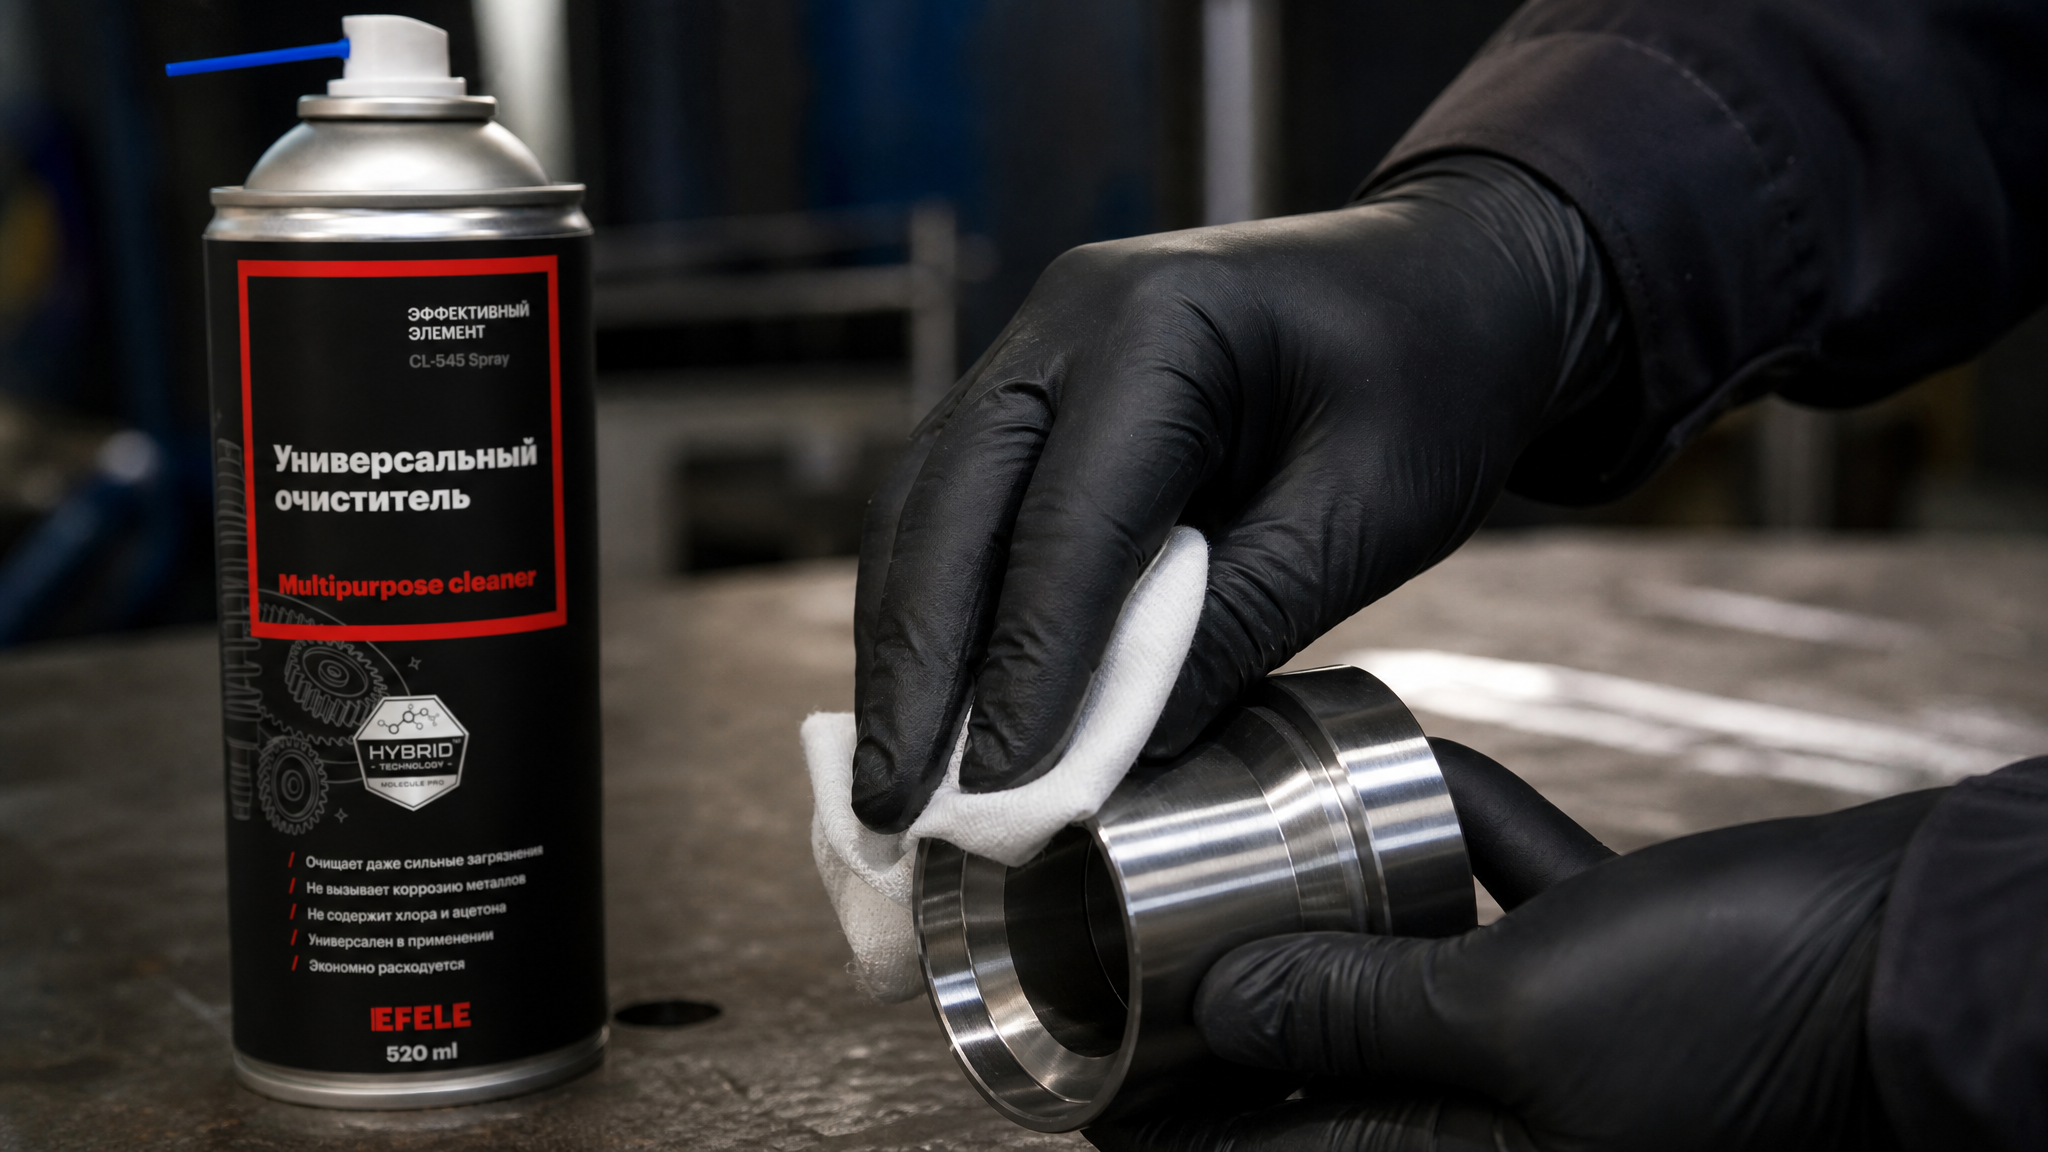
Часто перед нанесением антифрикционного покрытия проводят двухэтапную подготовку: грубую механическую обработку (фрезерование, точение) до приблизительного значения Ra, а затем шлифование или микропескоструйную обработку для достижения финального результата. После этого поверхность очищают от стружки, СОЖ и других загрязнений. Для эффективной подготовки поверхности перед нанесением антифрикционного покрытия, особенно при удалении машинных масел и следов обработки, рекомендуется использовать универсальный очиститель EFELE CL-545 Spray, который быстро и полностью убирает загрязнения, не оставляя масляной пленки, препятствующей адгезии.
Причины выкрашивания антифрикционного покрытия и роль шероховатости
Выкрашивание покрытия - отслоение и откол защитного слоя от подложки - одна из частых проблем при неправильной подготовке поверхности.
Шероховатость является важным, но не единственным фактором; однако ее влияние существенно.
Недостаточная шероховатость (Ra менее 0,2–0,3 мкм) приводит к выкрашиванию по причине слабого механического сцепления. Гладкая поверхность не дает покрытию «зацепиться», и под действием циклических нагрузок, вибрации или фреттинга (микроскольжения) слой отслаивается. Процесс начинается с краев или локальных зон и прогрессирует.
Чрезмерная шероховатость (Ra более 2–3 мкм) приводит к выкрашиванию иного характера: вершины микронеровностей находятся в условиях перенапряжения. Если противодействующая деталь (например, вал или направляющая) контактирует с этими вершинами, покрытие испытывает локальные ударные нагрузки и расслаивается именно на пиках. Кроме того, толщина покрытия на вершине может быть недостаточной, что также снижает прочность сцепления.
Неравномерность микротопографии - высокий параметр Rz при приемлемом Ra - указывает на то, что рядом с впадинами существуют острые вершины. При нанесении покрытия жидкий слой может не полностью заполнить острый гребень, и там образуется тонкое, хрупкое место.
Загрязнения и окисел на поверхности также провоцируют выкрашивание, но это отдельный от шероховатости фактор. Чистота поверхности регулируется обезжириванием и, при необходимости, химической или абразивно-струйной очисткой.
Контроль шероховатости перед нанесением покрытия показывает, что при соблюдении спецификации выкрашивание сокращается на 40–60% в сравнении с попаданием партии деталей с неконтролируемой поверхностью.
Специальные случаи: шероховатость для разных типов антифрикционных покрытий
Не все антифрикционные покрытия требуют одинаковую шероховатость.
Выбор параметра Ra зависит от типа покрытия, режима трения и геометрии контакта.
PTFE-содержащие покрытия (на основе политетрафторэтилена) часто наносят на поверхности с Ra 0,4–0,8 мкм. Эти материалы хорошо адгезируют к шероховатым основаниям благодаря грунтовочному слою. Слишком гладкая поверхность может привести к отслоению из-за слабого механического сцепления.
Молибденовые и вольфраматные покрытия обычно требуют Ra в диапазоне 0,8–1,6 мкм для оптимального сцепления с металлом. Они формируются путем осаждения из суспензии, поэтому нужна достаточная пористость поверхности.
Полиамидные и эпоксидные антифрикционные системы могут быть нанесены на поверхности с Ra 0,2–0,8 мкм; выбор внутри этого диапазона определяется режимом отверждения и температурой эксплуатации.
Керамические антифрикционные покрытия часто требуют более грубую поверхность (Ra 1,0–1,6 мкм) для глубокого механического якорения.
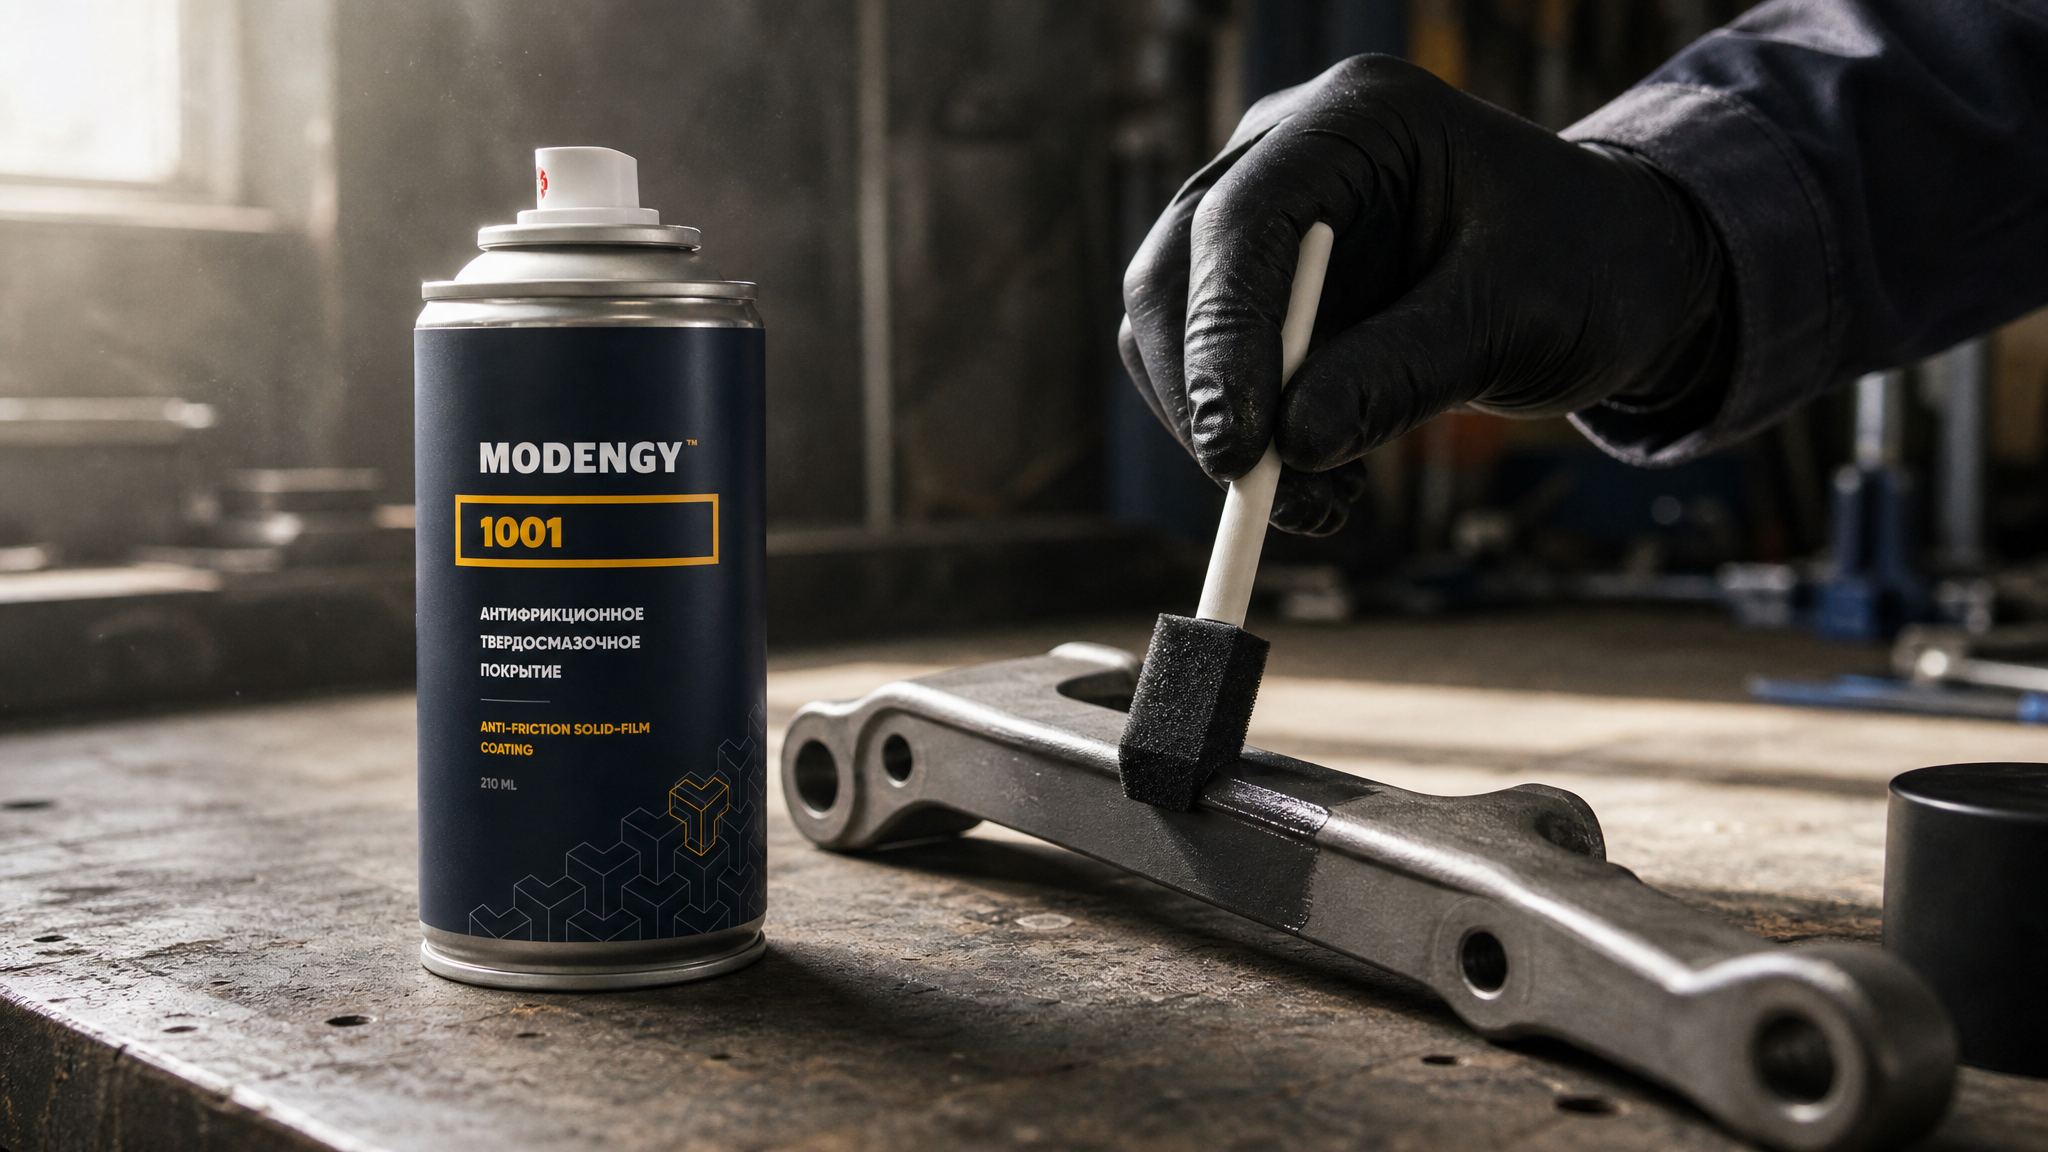
В качестве альтернативного антифрикционного покрытия, обеспечивающего высокую адгезию и стойкость даже на поверхностях с оптимальной шероховатостью, можно рассмотреть MODENGY 1001, который демонстрирует стабильные результаты в широком диапазоне Ra от 0,4 до 1,2 мкм и прижился на производствах благодаря сочетанию надежности и простоты контроля.
Точный целевой параметр Ra для конкретного покрытия всегда указан в техническом паспорте или спецификации производителя. Если спецификация отсутствует, следует согласовать требования напрямую с поставщиком материала.
Стандарты и нормативная база для контроля шероховатости
Контроль и обозначение шероховатости регламентированы российскими и международными стандартами, соблюдение которых гарантирует единообразие и взаимопонимание в отрасли.
ГОСТ 2789-73 - основной российский стандарт, устанавливающий параметры шероховатости поверхностей (Ra, Rz, Rmax и др.) и классификацию на 14 классов. Этот стандарт определяет ряд предпочтительных значений Ra и методику измерения.
ГОСТ 2.309-73 - стандарт обозначения шероховатости на чертежах. Регламентирует символы, способ их нанесения и указание допусков на чертежных документах.
ISO 4287:2021 - международный стандарт, определяющий геометрические параметры профиля шероховатости и методику их измерения. Эквивалентен ГОСТ 2789-73, но с расширениями и уточнениями.
ISO 1302:2015 - международное правило нанесения шероховатости на чертежи и в технической документации.
ISO 21920 - современный серийный стандарт, охватывающий определение и измерение геометрических параметров поверхностей.
Для контроля шероховатости используются портативные профилометры (контактного типа) или лазерные профилографы (бесконтактные). Приборы калибруют по эталонным образцам и сертифицируют в соответствии с ГОСТ и ISO. При проведении входного контроля деталей перед нанесением антифрикционного покрытия измерение Ra должно выполняться аттестованным специалистом с использованием калиброванного оборудования, с документированием результатов в приемо-сдаточной ведомости.
Часто задаваемые вопросы
Чем отличаются параметры Ra и Rz шероховатости?
Ra - среднее арифметическое отклонений микронеровностей, показывает общую «шероховатость» поверхности. Rz - высота неровностей по экстремальным точкам (пикам и впадинам), более чувствителен к отдельным острым выступам. Для покрытий важны оба: Ra обеспечивает общее сцепление, Rz показывает, нет ли опасных пиков. Соотношение Rz/Ra колеблется от 4 до 5 в зависимости от характера обработки.
Какой Ra выбрать для моего антифрикционного покрытия?
Оптимальный диапазон для большинства антифрикционных систем - Ra 0,4–0,8 мкм. Слишком гладкая поверхность (менее 0,2 мкм) ухудшает адгезию, слишком грубая (более 1,6 мкм) создает вершины, испытывающие перенапряжение. Конкретное значение всегда указано в спецификации производителя покрытия; если ее нет - уточните у поставщика материала.
Почему покрытие выкрашивается, если вроде бы шероховатость в допуске?
Выкрашивание может быть вызвано не только неправильной шероховатостью, но и загрязнениями на поверхности (следы СОЖ, окисел), неправильной технологией нанесения, недостаточным временем отверждения или воздействием неопределенной температуры. Проверьте чистоту поверхности перед нанесением и условия хранения покрытия. Для исключения влияния загрязнений используйте универсальный очиститель перед нанесением покрытия.
Как измерить шероховатость в условиях цеха?
Используйте портативный контактный профилометр, калиброванный по эталонным образцам. Прибор нужно разместить перпендикулярно направлению обработки и провести 3–5 измерений в разных точках детали. Запишите результаты и сравните с допуском. Лазерные профилографы дороже, но удобнее для массового контроля на конвейере.
Может ли микропескоструйная обработка регулировать Ra?
Да. Микропескоструйная обработка изменяет микротопографию поверхности. Меньшие зерна и низкое давление дают более гладкий результат, крупные зерна и высокое давление - более грубый. Однако для достижения точного целевого Ra нужно измерять результат приборно; полагаться только на опыт оператора рискованно, особенно при жестких допусках.
Заключение
Шероховатость поверхности Ra - критически важный параметр при подготовке деталей под нанесение антифрикционного покрытия. Оптимальный диапазон 0,4–0,8 мкм обеспечивает баланс между механическим сцеплением (адгезией) и отсутствием локальных концентраторов напряжений. Слишком гладкая или чрезмерно грубая поверхность приводит к выкрашиванию, снижению ресурса покрытия и преждевременному отказу узла.
Для контроля качества подготовки используйте калиброванные профилометры и ориентируйтесь на спецификацию производителя конкретного покрытия. Выбирайте метод обработки (шлифование, фрезерование, микропескоструйная обработка) с расчетом на итоговый Ra, проверяйте поверхность перед нанесением и тщательно очищайте деталь от загрязнений. Такой подход минимизирует риск отслоения и выкрашивания, продлевает ресурс антифрикционного покрытия и снижает затраты на переработку дефектных деталей.