Вырубные прокладки на фланцевых соединениях - стандартный элемент любой производственной системы. Но при частых разборках, высоких температурах или контакте с агрессивной средой эти прокладки быстро приходят в негодность. Многие закупщики и инженеры ищут альтернативу, которая была бы надежнее, экономичнее и удобнее в применении. Анаэробные герметики предложили такое решение: вместо замены прокладок фланцевых соединений на новые резиновые или паронитовые элементы можно использовать жидкие составы, которые полимеризуются прямо в зазоре между металлическими поверхностями.
Эта статья расскажет, как технически корректно заменить вырубную прокладку фланца на герметик, какие условия необходимо соблюдать, чтобы не потерять герметичность, и какие типы соединений подходят для такого перехода, а какие требуют традиционного подхода.
Когда анаэробный герметик способен заменить вырубную прокладку
Анаэробный фланцевый герметик предназначен именно для замены вырубных прокладок на металлических фланцах - это не временное решение, а промышленный стандарт применения.
Он подходит для замены прокладок толщиной до 0,075 мм и формирует уплотнение, работающее по принципу «gasket in place» - зажимается прямо между фланцами без предварительной подготовки в виде отдельной детали.
Главное условие - жесткая и хорошо пригнанная поверхность фланца. Если металл деформирован, покоробленный или имеет глубокие риски, герметик не заполнит такие дефекты полностью, и герметичность будет скомпрометирована. В этом случае нужно либо отполировать/отремонтировать фланец, либо вернуться к традиционной резиновой или паронитовой прокладке.
Для активных металлов (углеродистая сталь, чугун) анаэробный герметик отверждается естественно при контакте с металлом и без воздуха. Для пассивных поверхностей (нержавеющая сталь, алюминий) в технических инструкциях рекомендуется использовать активатор или ускоритель отверждения, особенно при низкой температуре цеха. Это увеличивает скорость полимеризации и обеспечивает надежное уплотнение даже на сложных материалах.
Пошаговая технология замены прокладки фланцевого соединения на герметик
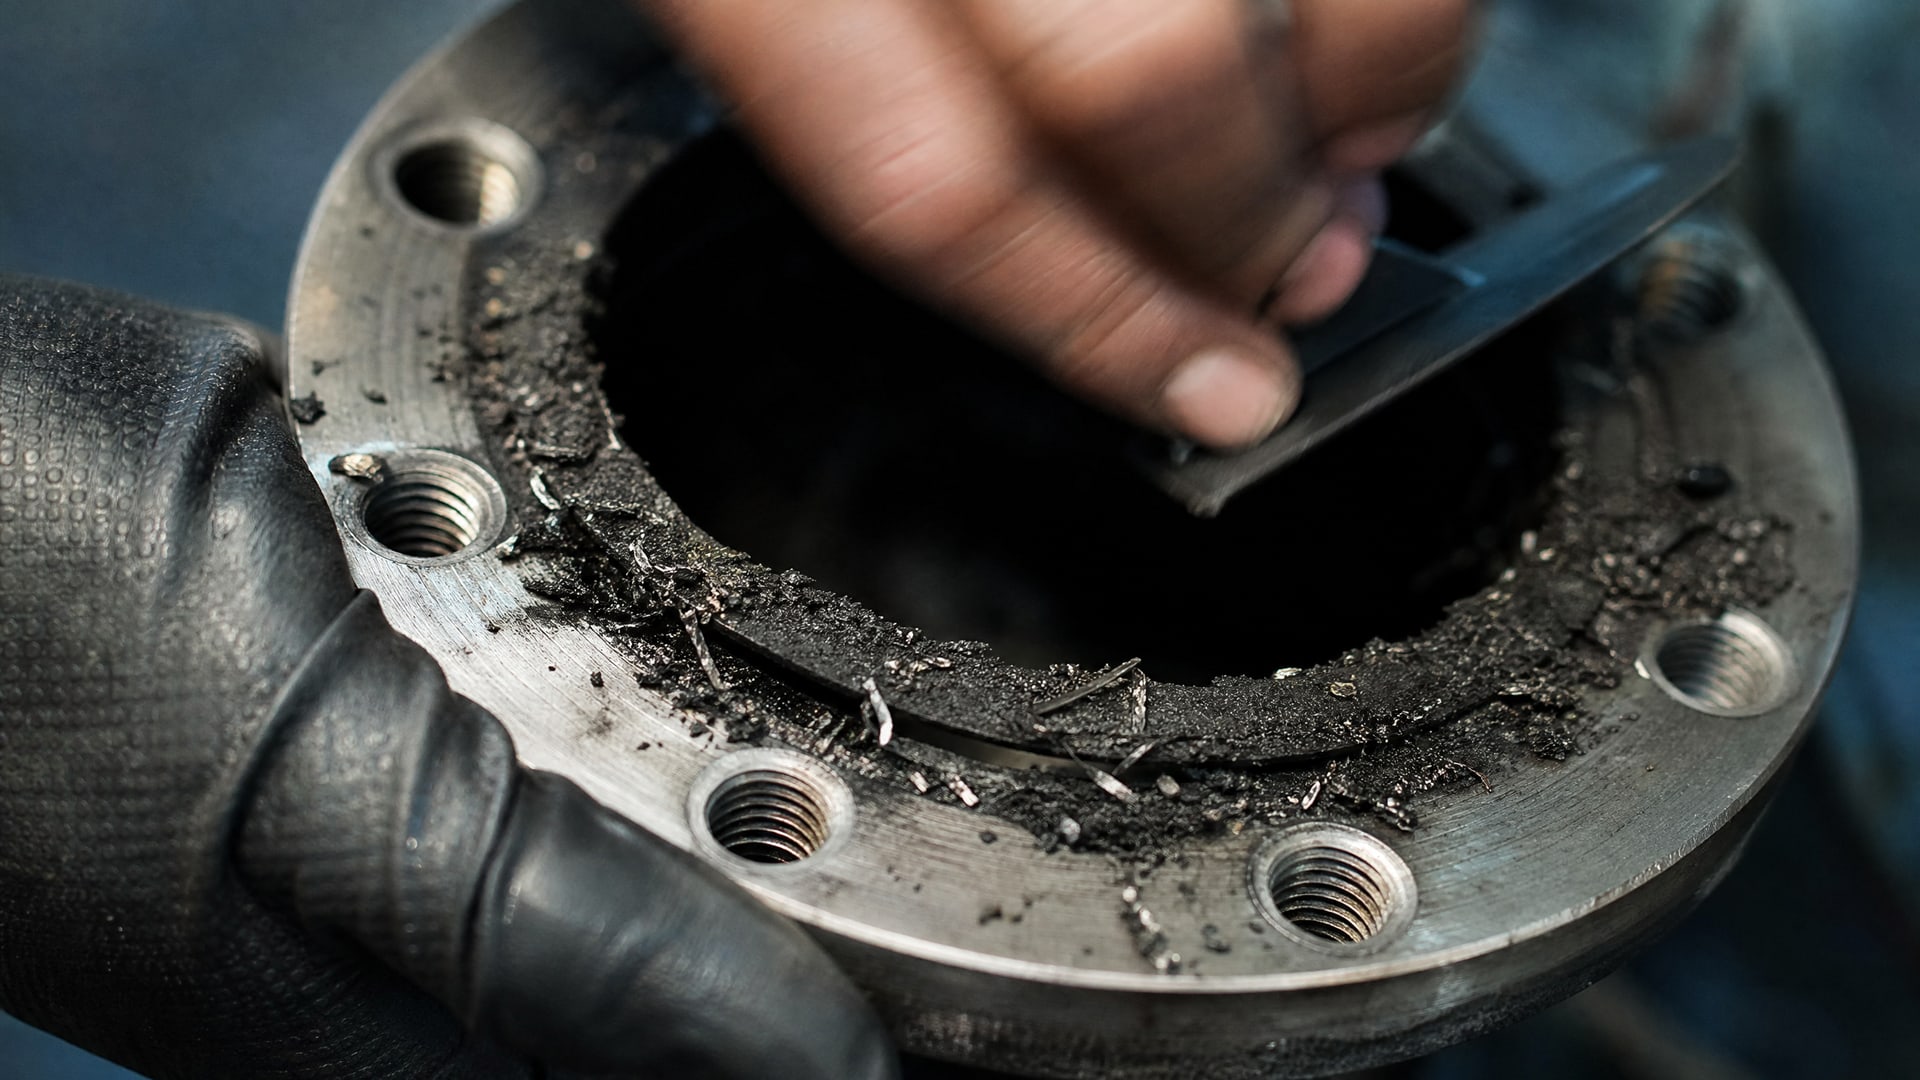
Подготовка поверхности: главный фактор надежности
Прежде чем наносить герметик, нужно полностью удалить старую прокладку, остатки рыхлого герметика, ржавчину, масло, грязь и пыль. Инструкции подчеркивают важность обезжиривания: даже слой масла толщиной в микроны нарушит адгезию герметика к металлу. Однако эксперты советуют избегать агрессивного соскабливания, которое может создать новые микротрещины и пути утечки. Мягкая щетка, ветошь и химический очиститель (спирт, ацетон) - оптимальный выбор.
После очистки фланец должен быть сухим и при комнатной температуре. Если геометрия фланца вызывает сомнения - видны глубокие риски, окалина или неровности - рекомендуется проверить допуски прилегания либо отполировать поверхность перед нанесением герметика. Это гарантирует, что герметик будет работать в расчетных условиях.
Нанесение валика: схема и толщина
Герметик наносят непрерывным валиком на одну сторону фланца (обычно на нижний фланец при вертикальном расположении соединения). Валик должен обязательно огибать все болтовые отверстия, чтобы предотвратить миграцию среды по резьбовым зонам и скрытые утечки. Эффективнее тонкий, равномерный валик, чем избыточное количество герметика - избыток выдавливается наружу и не добавляет герметичности.
Для больших фланцев допускается нанесение валиком или мягким роликом. Скорость нанесения должна быть такой, чтобы герметик не начал отверждаться до сборки соединения. После нанесения фланцы собирают как можно быстрее, потому что отверждение начинается, как только герметик попадает в замкнутый зазор без доступа воздуха.
Затяжка болтов и выдержка перед запуском
Болты затягивают моментом, установленным в заводской спецификации, по схеме крест-накрест для равномерного распределения давления. Неправильная или односторонняя затяжка приведет к неровному сжатию герметика и может оставить «слепые» зоны без герметизации.
После сборки необходимо выждать время, отведенное на отверждение. Для большинства составов возврат в эксплуатацию возможен примерно через 1 час, однако полная прочность достигается около 24 часов. Испытание давлением следует проводить только после набора герметиком достаточной прочности - иначе молодое уплотнение может быть повреждено скачком нагрузки.
Замена прокладки на фланцевом соединении газопровода: особые требования
Для газовых и высокого давления соединений замена вырубной прокладки на герметик требует дополнительной проверки.
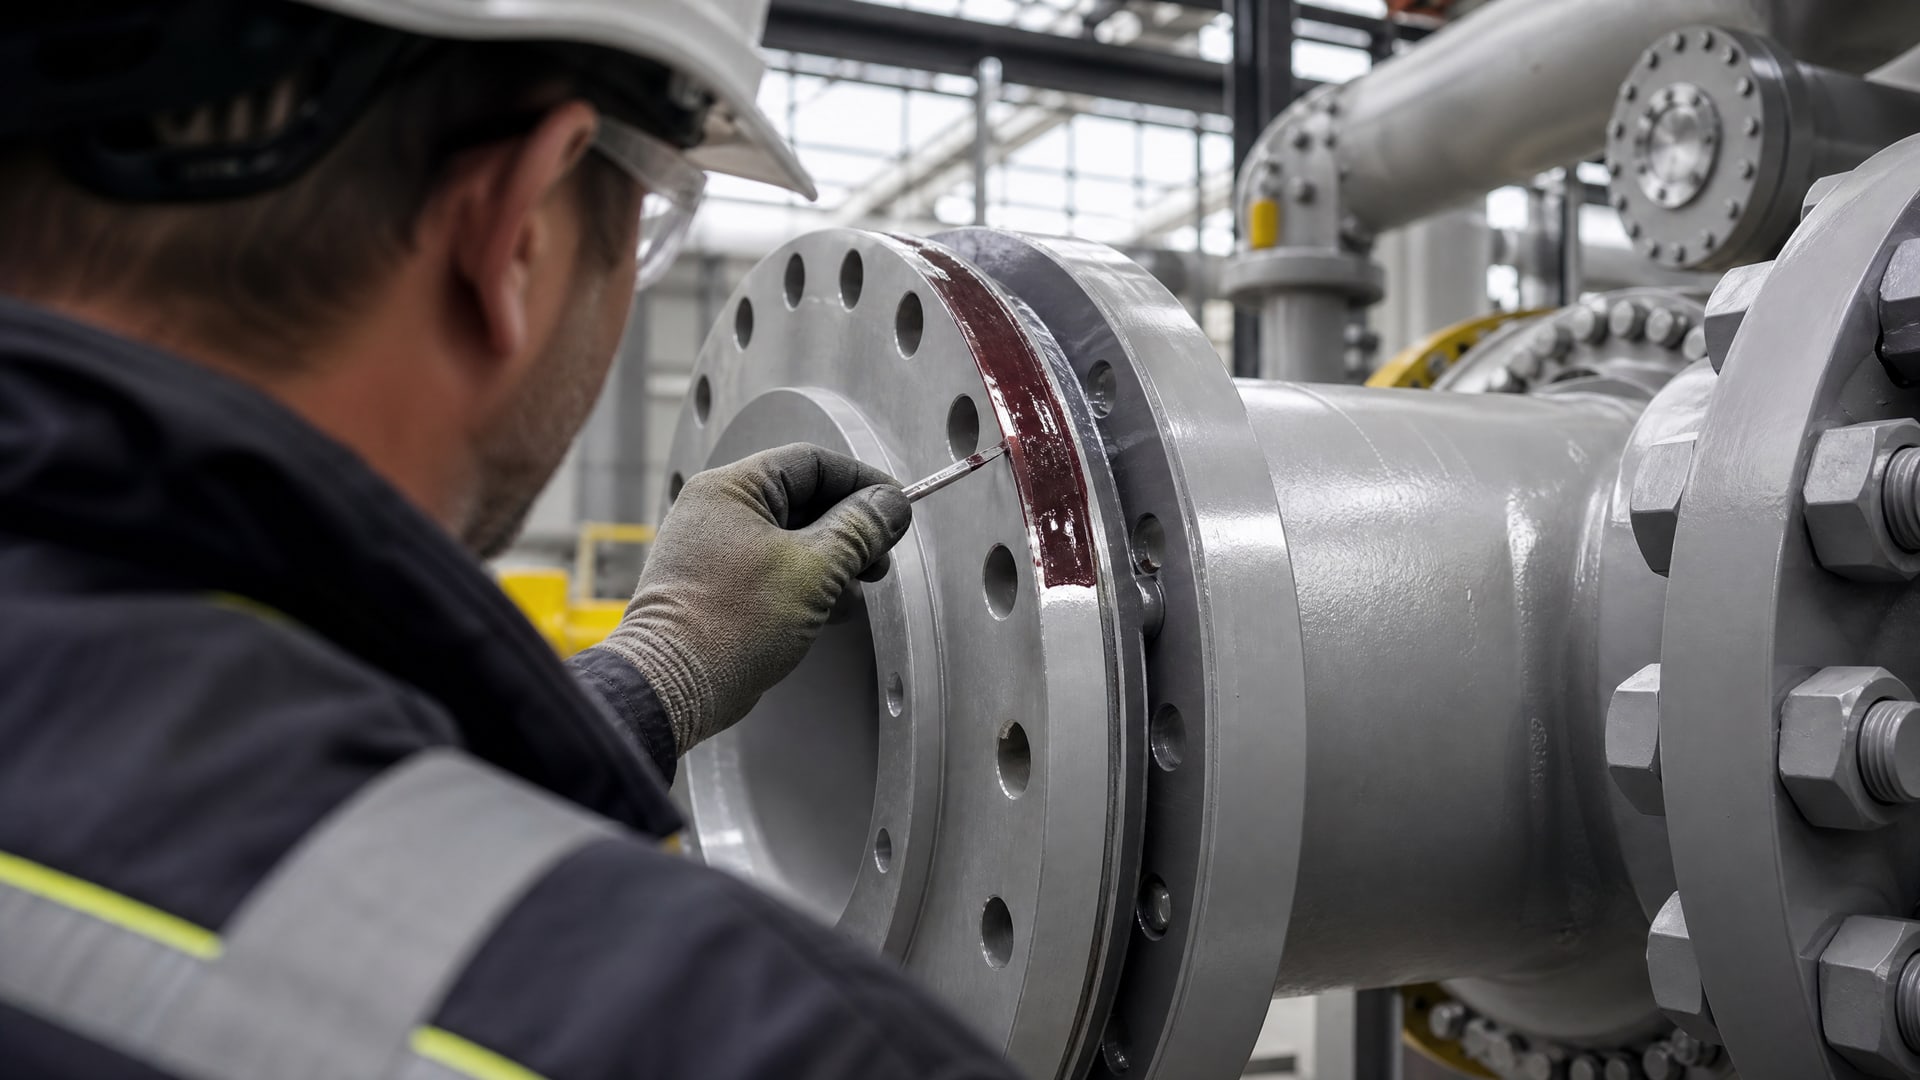
Анаэробный герметик должен быть совместим с рабочей средой (природный газ, технический газ, воздух), расчетным давлением, диапазоном рабочих температур и нормативными допусками. В отрасли часто ориентируются на отраслевые сертификации (например, DVGW для газового оборудования), которые имеют конкретные требования к составам.
Перед переходом на герметик в газовой линии необходимо проверить:
Совместимость состава с газовой средой и давлением системы.
Наличие необходимых отраслевых допусков и сертификатов (если требуются по нормативам).
Температурный диапазон герметика в сравнении с рабочими условиями.
Возможность проведения испытаний на герметичность после полного отверждения.
Если конкретный герметик не имеет такого допуска или вызывает сомнения, лучше вернуться к традиционной прокладке. Надежность ответственного соединения выше любых экономических выгод.
Преимущества перехода на анаэробный фланцевый герметик
Замена прокладок фланцевых соединений на жидкий герметик дает несколько практических выгод.
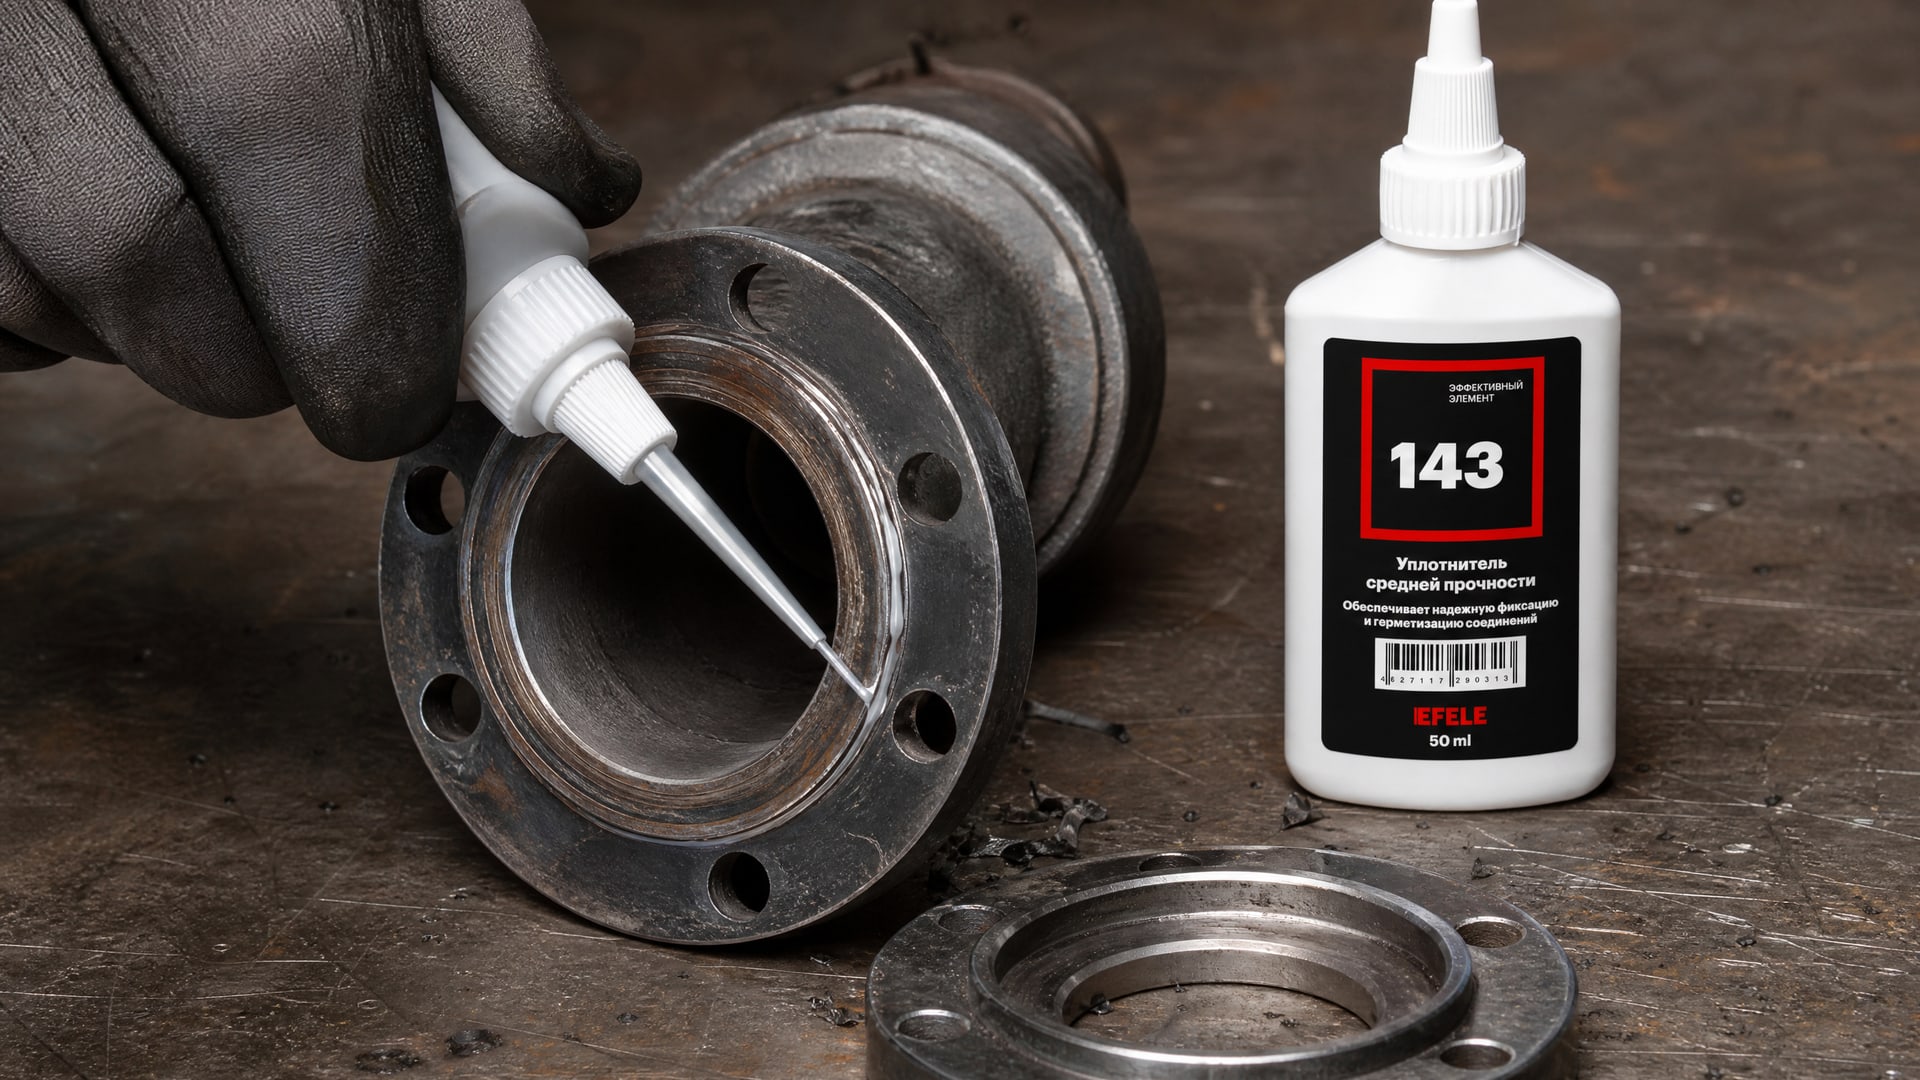
Во-первых, герметик компенсирует мелкие неровности и микроскопические зазоры, которые прокладка может не перекрыть полностью. Он заполняет все неровности поверхности, формируя уплотнение непосредственно на месте.
Во-вторых, при частых разборках не нужно искать точную по размеру прокладку - герметик адаптируется к зазору. Это снижает затраты на хранение запасных частей и упрощает логистику.
В-третьих, герметик не впитывает влагу и агрессивные среды так, как резина или паронит. Для систем с циклическим контактом с маслами, кислотами или щелочами герметик держится дольше. Многие производственные линии, где требуется замена прокладки на фланцевом соединении по технике безопасности каждые полгода, переходят на герметик для снижения трудозатрат.
Для герметизации плоских разборных металлических фланцевых соединений, где требуется высокая надежность при контакте с маслами и техническими жидкостями, на производстве прижился EFELE 143 - жидкий уплотнитель на основе анаэробной полимеризации. Состав сочетает хорошую текучесть при нанесении с быстрым набором прочности и устойчивостью к вымыванию и фреттингу при вибрации.
Отказ от вырубных прокладок: когда это имеет смысл
Отказ от вырубных прокладок в пользу герметика экономически оправдан на следующих участках:
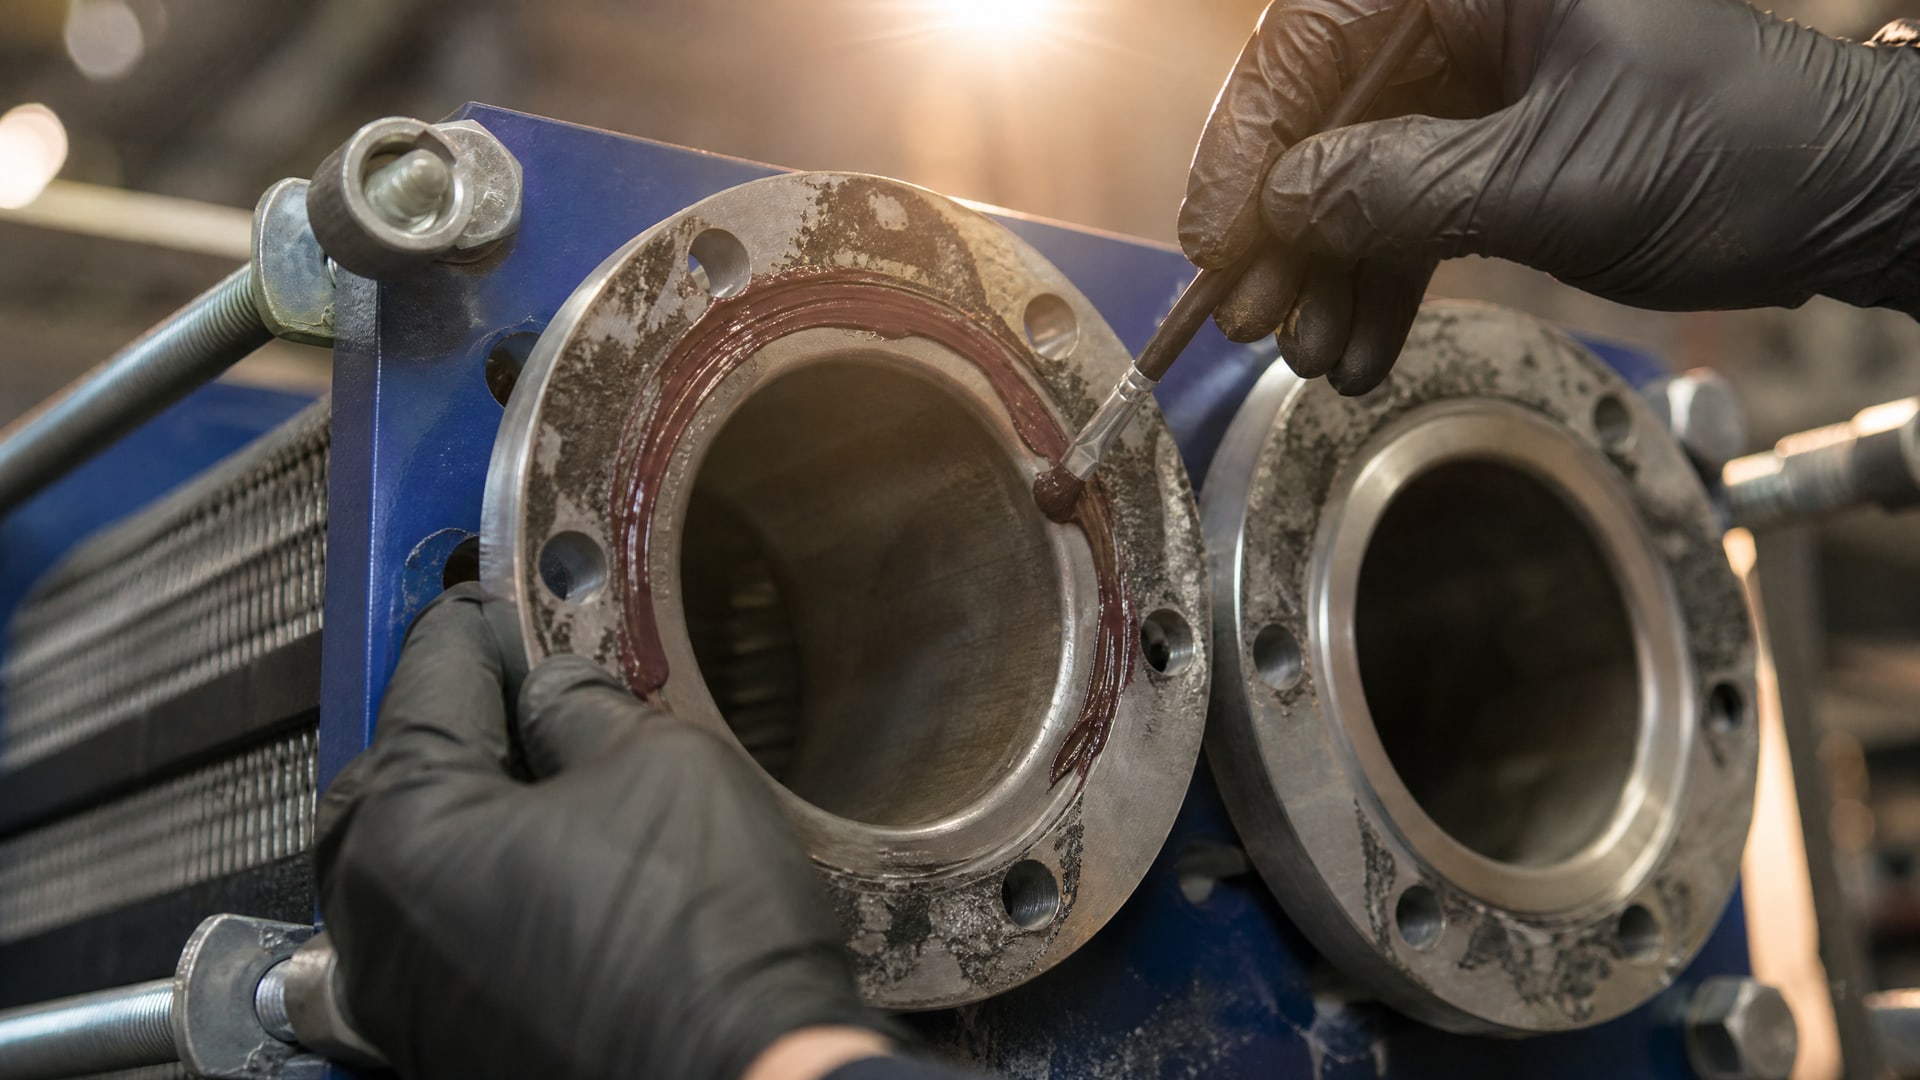
На разборных фланцевых соединениях, которые часто открываются для плановой очистки или замены внутренних элементов (теплообменники, фильтры).
На системах с вибрацией, где прокладка может смещаться и теряет герметичность; герметик работает монолитно и не подвержен фреттингу.
На соединениях с повышенным риском утечки агрессивной среды (масла, кислоты, щелочи), где прокладка быстро разбухает или разрушается.
На производстве, где требуется минимизировать время простоя при разборке и сборке - герметик наносится быстрее, чем укладывается и позиционируется резиновая прокладка.
Однако это не означает полный отказ от прокладок везде. На критичных соединениях, где нет опыта работы с герметиком или требуются жесткие сертификаты, прокладка остается страховкой.
Частые ошибки при замене прокладки на герметик
Нанесение герметика поверх старой прокладки
Один из самых частых недостатков - попытка сэкономить, оставив на фланце остатки старой прокладки и намазав герметик сверху. Промышленные гайды прямо указывают: это не работает. Герметик полимеризуется в замкнутом объеме без воздуха. Если под ним остается пористый материал старой прокладки, герметик не сцепляется с металлом, и со временем уплотнение разрушается.
Недостаточная очистка от масла и грязи
Второй источник отказов - спешка при подготовке. Фланец может выглядеть чистым на вид, но содержать слой масла толщиной в микроны. Такой слой нарушает адгезию, и герметик отслаивается при первом скачке давления. Обезжиривание должно быть обязательным этапом, особенно на участках после заводского хранения или при переходе из других систем.
Избыточное нанесение герметика
Некоторые мастера думают, что больше герметика - это надежнее. На самом деле эффективнее тонкий, непрерывный валик. Избыток герметика выдавливается при затяжке болтов и не добавляет герметичности. Чрезмерное количество может также замедлить отверждение.
Неправильный момент затяжки или асимметричная схема
Затяжка болтов по одной стороне или без соблюдения моментов приводит к неравномерному сжатию герметика. Молодой герметик выдавливается неравномерно, и в одной части фланца остаются зоны без герметизации. Все болты должны затягиваться крест-накрест и с усилием, согласованным со спецификацией фланца.
Запуск системы до полного отверждения
Хотя возврат в эксплуатацию возможен через 1 час, давление и тепловая нагрузка могут повредить молодое уплотнение. Лучше выждать полные 24 часа перед испытаниями и нагрузкой, особенно на соединениях высокого давления.
Часто задаваемые вопросы
Чем отличается замена прокладки фланца герметиком от традиционной прокладки?
Традиционная прокладка - это готовая деталь, которая укладывается в зазор. Герметик наносится жидко, затем полимеризуется прямо на месте, заполняя все неровности фланца. Герметик работает монолитно с металлом, не впитывает влагу и не смещается при вибрации. Недостаток: требует времени на отверждение и подходит только для жестких фланцев.
На каких материалах фланцев анаэробный герметик работает лучше?
На углеродистой стали и чугуне герметик отверждается естественно без активаторов. На нержавеющей стали и алюминии рекомендуется активатор, который ускоряет полимеризацию. На пластмассовых фланцах анаэробный герметик не подходит - нужны силиконовые или полиуретановые составы.
Допускается ли замена прокладок фланцевых соединений герметиком на напорных линиях?
Допускается, если герметик совместим с рабочей средой и давлением, и это согласовано с производителем оборудования или инженерным отделом. Для газопроводов требуется проверка отраслевых допусков. На ответственных соединениях первый раз лучше провести пробу на участке и убедиться в надежности перед массовым переходом.
Как долго герметик удерживает герметичность после замены прокладки?
При правильном применении анаэробный герметик держит герметичность годы - в той же логике, что и резиновая прокладка. Его ресурс определяется совместимостью с рабочей средой и температурой. На высокотемпературных линиях герметик может деградировать быстрее, чем паронит.
Периодичность замены прокладок фланцевых соединений: влияет ли герметик?
Если раньше прокладку меняли каждые полгода из-за разбухания или разрушения, герметик может увеличить интервал замены благодаря устойчивости к средам. Однако если разборка связана с технологией (очистка фильтра, проверка), периодичность разборок не изменится. Герметик только упростит процесс переборки.
Заключение
Замена прокладок фланцевых соединений на анаэробный герметик - это не гаджет и не инновация, а рабочий стандарт, давно доказавший надежность на производстве. Герметик работает надежно, если соблюдены три условия: жесткий фланец хорошей геометрии, идеальная чистота и обезжиривание поверхности, правильная схема нанесения и затяжки.
Главное ограничение - не технологическое, а нормативное: для ответственных систем (газопровод, напорная линия, пищевое производство) нужно проверить, допускает ли конкретный стандарт или регламент такую замену, и убедиться в совместимости состава с рабочей средой. Если сомнения остаются, лучше вернуться к традиционной прокладке - надежность выше экономии. Следующий шаг: проконсультироваться с поставщиком герметика или инженерным отделом вашего производства, согласовать выбор состава и провести пробу на участке перед массовым внедрением.