Когда тайваньское или японское производственное оборудование поступает на российское предприятие, стоит задача обслуживания и модернизации деталей, требующих антифрикционной защиты. Импортные покрытия для узлов трения часто недоступны в нужный срок или требуют долгого согласования логистики. Правильное импортозамещение защитных покрытий возможно только через понимание требуемых функциональных параметров: коэффициента трения, твердости, температурного диапазона и адгезии к материалу подложки. Статья помогает технологам, инженерам и закупщикам разобраться в типах антифрикционных решений, критериях выбора и процедурах контроля качества при переходе на российские материалы без потери производственной надежности.
Выбор покрытия влияет на долговечность узла, его приработку и финальную стоимость владения. Российский рынок предлагает несколько решений, однако они требуют правильной привязки к режиму работы конкретной детали. Мы разберемся, как сопоставить международные спецификации с отечественными стандартами и какие параметры проверять при приемке.
Почему импортозамещение защитных покрытий требует системного подхода
Импортное оборудование часто использует специфичные типы покрытий, подобранные под режим эксплуатации и материал детали.
Когда поставка оригинального покрытия затруднена, инженеры обращаются к аналогам на рынке, однако универсального «замена-на-замену» не существует. Каждое антифрикционное решение предназначено для определенного сочетания нагрузки, температуры, скорости скольжения и наличия смазки.
ГОСТ 26802-86 регулирует антифрикционные порошковые материалы на основе железа для узлов трения машин и механизмов, что соответствует международному стандарту ISO 5755/1. Однако сам стандарт задает материал, а не способ его нанесения и контроля. Поэтому технический отдел должен заранее определить функциональные требования: коэффициент трения, диапазон температур, твердость поверхности и допустимую шероховатость подложки.
Типичный сценарий: оборудование для фасовки или штампования работает с дроссельными заслонками, фильерами или направляющими, требующими антифрикционного слоя. Если оригинальное покрытие недоступно, нужно обеспечить эквивалентность по трению (чтобы не изменить усилие срабатывания), температуре (чтобы не отслоилось при пиковых нагрузках) и износостойкости (чтобы не истиралось за первые месяцы работы).
Типы антифрикционных покрытий и их функциональные параметры
Сравнение основных типов покрытий показывает, почему нельзя выбирать «вслепую».
Каждый материал занимает свою нишу:
| Тип покрытия | Коэффициент трения (сухое) | Твердость (HV) | Макс. температура (°C) | Оптимальное применение |
|---|
| MoS2 (дисульфид молибдена) | 0,03–0,06 | 100–300 | До 350 в воздухе | Узлы с ограниченной смазкой, вакуум |
| DLC (алмазоподобное углеродное) | 0,05–0,12 | 1200–4500 | 300–400 | Высокая твердость, износостойкость |
| PTFE (политетрафторэтилен) | 0,05–0,20 | Низкая | До 260 | Пищевые линии, низкий коэффициент трения |
| Графит | 0,10–0,20 | 700+ | До 700 | Высокотемпературные узлы |
Сухие твердосмазочные слои толщиной 5–20 мкм считаются оптимальными для большинства деталей производственного оборудования. Такая толщина обеспечивает достаточную защиту от фреттинга и холодного пуска, но не влияет на геометрию посадки и не требует дополнительной обработки после нанесения. В некоторых случаях (например, для ремонтных работ на месте) могут использоваться слои 15–40 мкм, однако это требует уточнения в техническом задании.
Выбор режима работы напрямую влияет на выбор покрытия. Для узлов, работающих при высоких температурах и требующих пищевого допуска, возможны решения с широким диапазоном рабочих температур и антифрикционными свойствами, позволяющие избежать вымывания смазки и обеспечить длительный срок службы. Если приоритет - минимизация трения, лучше выбрать MoS2 или DLC; если нужна прежде всего твердость и износостойкость, предпочтительнее DLC с высокой твердостью 1200–4500 HV.
Нанесение антифрикционного покрытия: методы и контроль качества
Способ нанесения определяет структуру слоя и его адгезию к основанию.
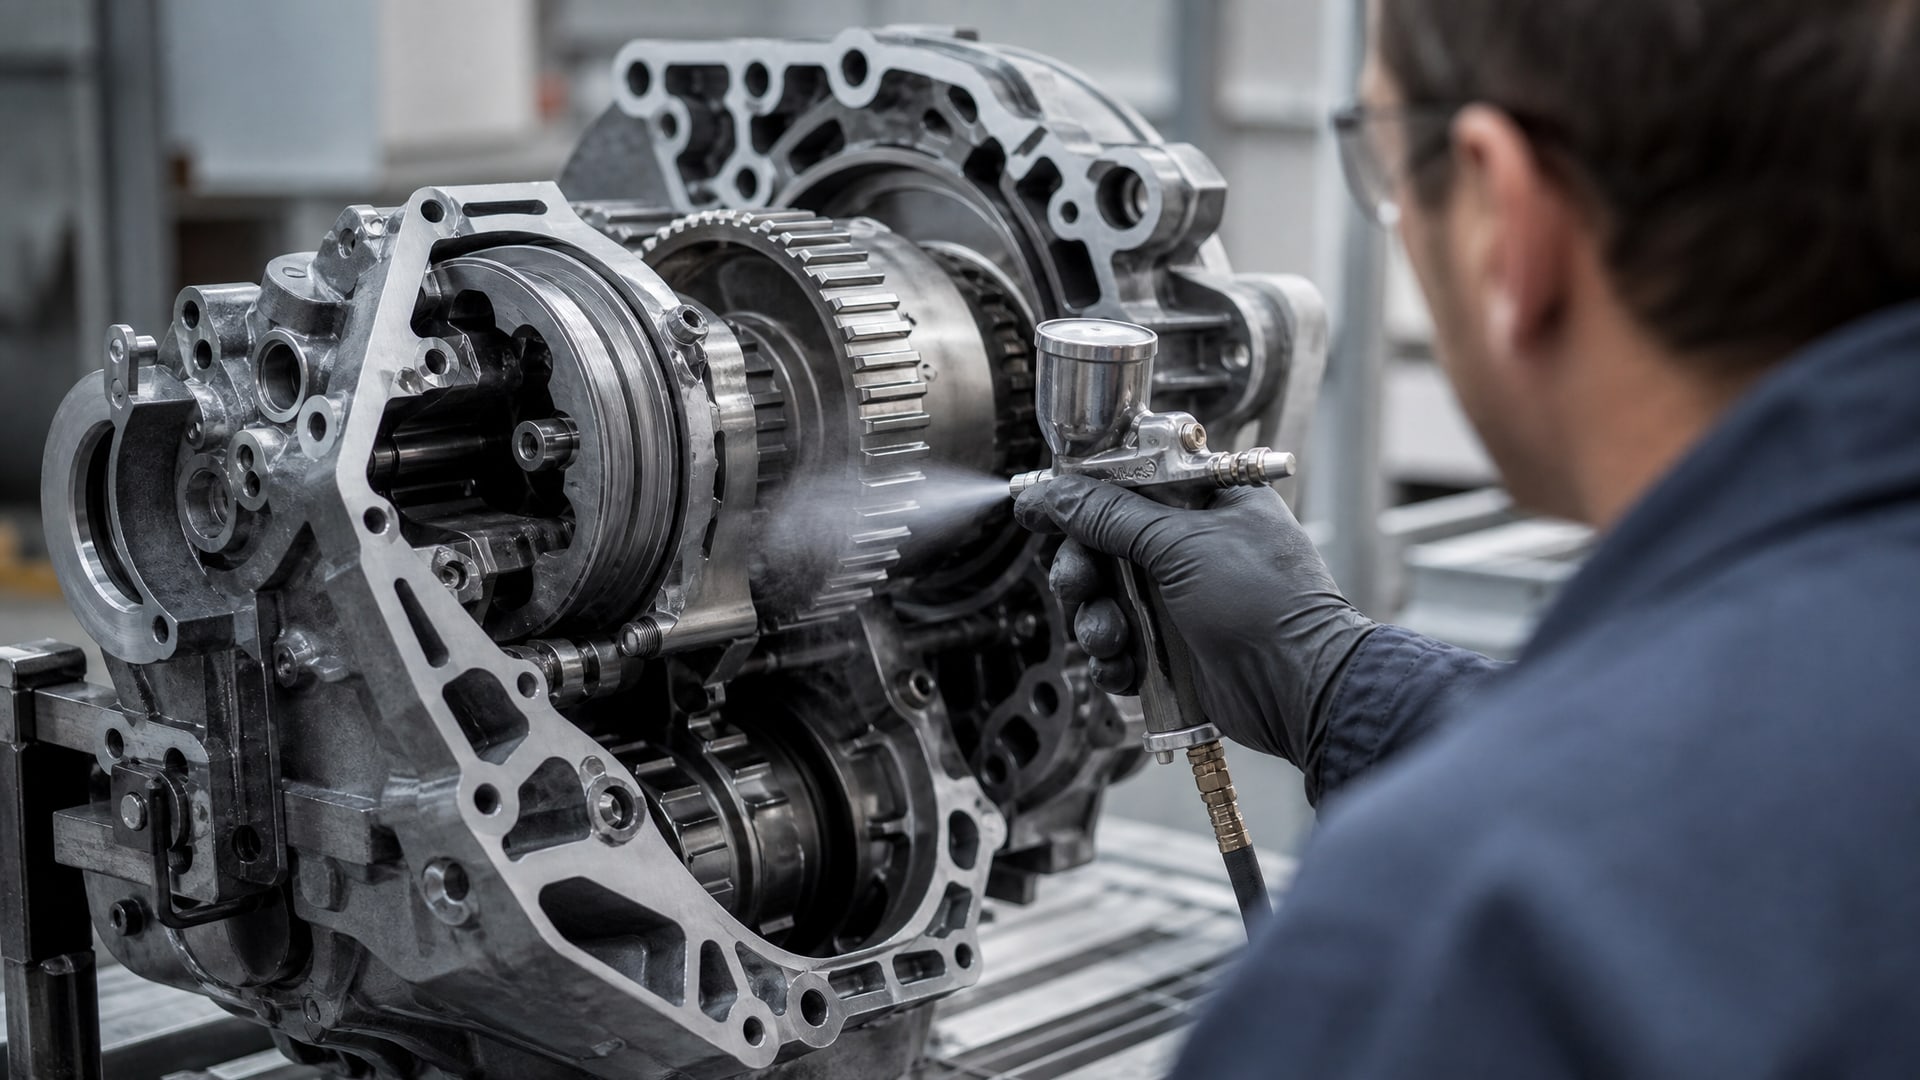
На производстве используются несколько методов:
Напыление (плазменное, газопламенное) - обеспечивает толстые слои и высокую плотность, применяется для крупных деталей и ответственных узлов
Электрофоретическое осаждение - используется для деталей сложной формы, равномерное распределение слоя
Воздушное распыление аэрозолей - экономичный способ для мелких деталей и полевого ремонта, требует защиты от пыли
Окунание в суспензию - применяется редко, в основном для массового производства с высокой автоматизацией
Независимо от метода, контроль качества должен охватывать три ключевых параметра согласно ГОСТ 9.302-88:
Толщина слоя - для сухого слоя обычный ориентир 5–20 мкм; превышение может ухудшить точность посадки, недостаток снизит защиту при фреттинге
Адгезия - проверяется методом сетчатого надреза (ГОСТ 15140 или ISO 2409) или отслаиванием; плохая адгезия приведет к отшелушиванию слоя в первые недели работы
Пористость и дефекты - оценивается визуально и инструментально; поры могут стать входными воротами для окисления и коррозии
Шероховатость подложки перед нанесением должна быть в диапазоне Ra 0,4–0,8 мкм; это критично для хорошей адгезии и предсказуемого финального размера детали. Если основание слишком гладкое, слой может отслоиться; если слишком шероховатое, повысится расход материала и потеряется точность посадки.
Защитные покрытия оборудования: привязка к импортным спецификациям
При переводе узла на импортозамещение инженер обязательно должен получить оригинальный документ от производителя оборудования (техническую карту, спецификацию или рабочий чертеж).
В нем указаны:
Материал детали (сталь, чугун, алюминий, медные сплавы)
Требуемый класс твердости и допуск на размер после покрытия
Минимальный коэффициент трения (для узлов скольжения)
Температурный диапазон и тип нагрузки (статическая, циклическая, ударная)
Тип контролирующего оборудования и методика приемки
Сопоставление российских стандартов с международными облегчает этот процесс. ГОСТ 26802-86 имеет аналог в ISO 5755/1, контроль адгезии по ГОСТ 15140 соответствует ISO 2409, а требования к толщине и пористости согласуются с ISO 19840. Если в спецификации указаны иностранные стандарты, имеет смысл запросить их русский перевод или привлечь специалиста для интерпретации.
Высокотемпературное покрытие для импортного оборудования часто требует дополнительной верификации. Например, если узел работает при 200 °C и выше, нужно убедиться, что выбранный материал стабилен в этом диапазоне не только в лабораторных условиях, но и под реальной нагрузкой. PTFE эффективен при температурах до 260 °C, тогда как DLC может работать до 300–400 °C в зависимости от связующего. Графитовые покрытия удерживают твердосмазочные свойства до 700 °C, но требуют специальной техники нанесения и дороже обходятся.
Покрытие для фильеры: специфика узла и выбор материала
Фильеры - это узлы для формообразования расплава пластика, резины или металла, поэтому требования к покрытию там острые.
Деталь работает при высокой температуре (150–350 °C в зависимости от материала), под давлением расплава, и должна обеспечивать легкое извлечение готовой детали (антипригарные свойства).
Для фильеры оптимальны несколько подходов:
Молибденовое покрытие (MoS2) - обеспечивает стабильный коэффициент трения 0,03–0,06, хорошо держится до 350 °C, снижает адгезию расплава к поверхности
DLC-покрытие - более твердое (1200–4500 HV), менее склонно к истиранию при частых циклах, температурный диапазон 300–400 °C, но дороже
Комбинированные системы - например, базовый слой MoS2 с топ-слоем полимера; обеспечивают длительный срок службы, но требуют согласованной технологии
Толщина для фильеры обычно подбирается в диапазоне 5–15 мкм, чтобы не нарушить точность формообразования. Контроль адгезии критичен: если покрытие отслоится, фрагменты попадут в расплав и испортят партию продукции.
Структурирование техзадания и закупки
Когда нужно заказать антифрикционное покрытие у отечественного поставщика, нельзя ограничиться фразой «сделайте как на импортной детали».
Техническое задание должно содержать:
Раздел 1: Геометрия и материал
- Чертеж детали или серийный номер оборудования
- Материал основания (сталь 45, чугун СЧ20, алюминиевый сплав и т.д.)
- Допуск на размер после покрытия (± 0,05 мм, ± 0,1 мм)
Раздел 2: Функциональные требования
- Коэффициент трения (не более 0,15, не менее 0,03 и т.д.)
- Твердость (минимум 100 HV, максимум 400 HV)
- Температурный диапазон (–40 до +200 °C, +150 до +300 °C)
- Тип нагрузки: статическая, циклическая, ударная, абразивная среда
Раздел 3: Контроль качества
- Толщина слоя (5–20 мкм с допуском ± 2 мкм)
- Адгезия по методу сетчатого надреза (допуск не хуже 2–3 баллов по ГОСТ 15140)
- Шероховатость подложки после подготовки (Ra 0,4–0,8 мкм)
- Пористость: визуальный контроль, допуск на мелкие поры
Закупщик получит коммерческое предложение, где указаны способ нанесения, сроки, цена и гарантия. На этом этапе имеет смысл запросить образцы и провести приемочные испытания перед полным заказом.
Часто задаваемые вопросы
Как отличить качественное антифрикционное покрытие от некачественного при осмотре?
При визуальном осмотре ищите равномерный блеск, отсутствие шелушения и трещин. Проверьте адгезию сеткой (сетчатый надрез - загибаете сетку 1×1 мм и смотрите, не поднялись ли края слоя). Хорошее покрытие не должно отходить более чем на 1–2 квадратика из 100. Толщину нужно измерять прибором (толщиномер), так как на глаз не определить.
Какая толщина слоя считается оптимальной для узлов скольжения?
Для большинства узлов оптимум -5–20 мкм. Тонкие слои (5–10 мкм) подходят, когда критична геометрическая точность; толстые (15–20 мкм) дают дополнительную защиту при фреттинге. Свыше 20 мкм расходится смысл - адгезия падает, а защита растет медленнее, чем цена.
Можно ли наносить антифрикционное покрытие на месте, без специального оборудования?
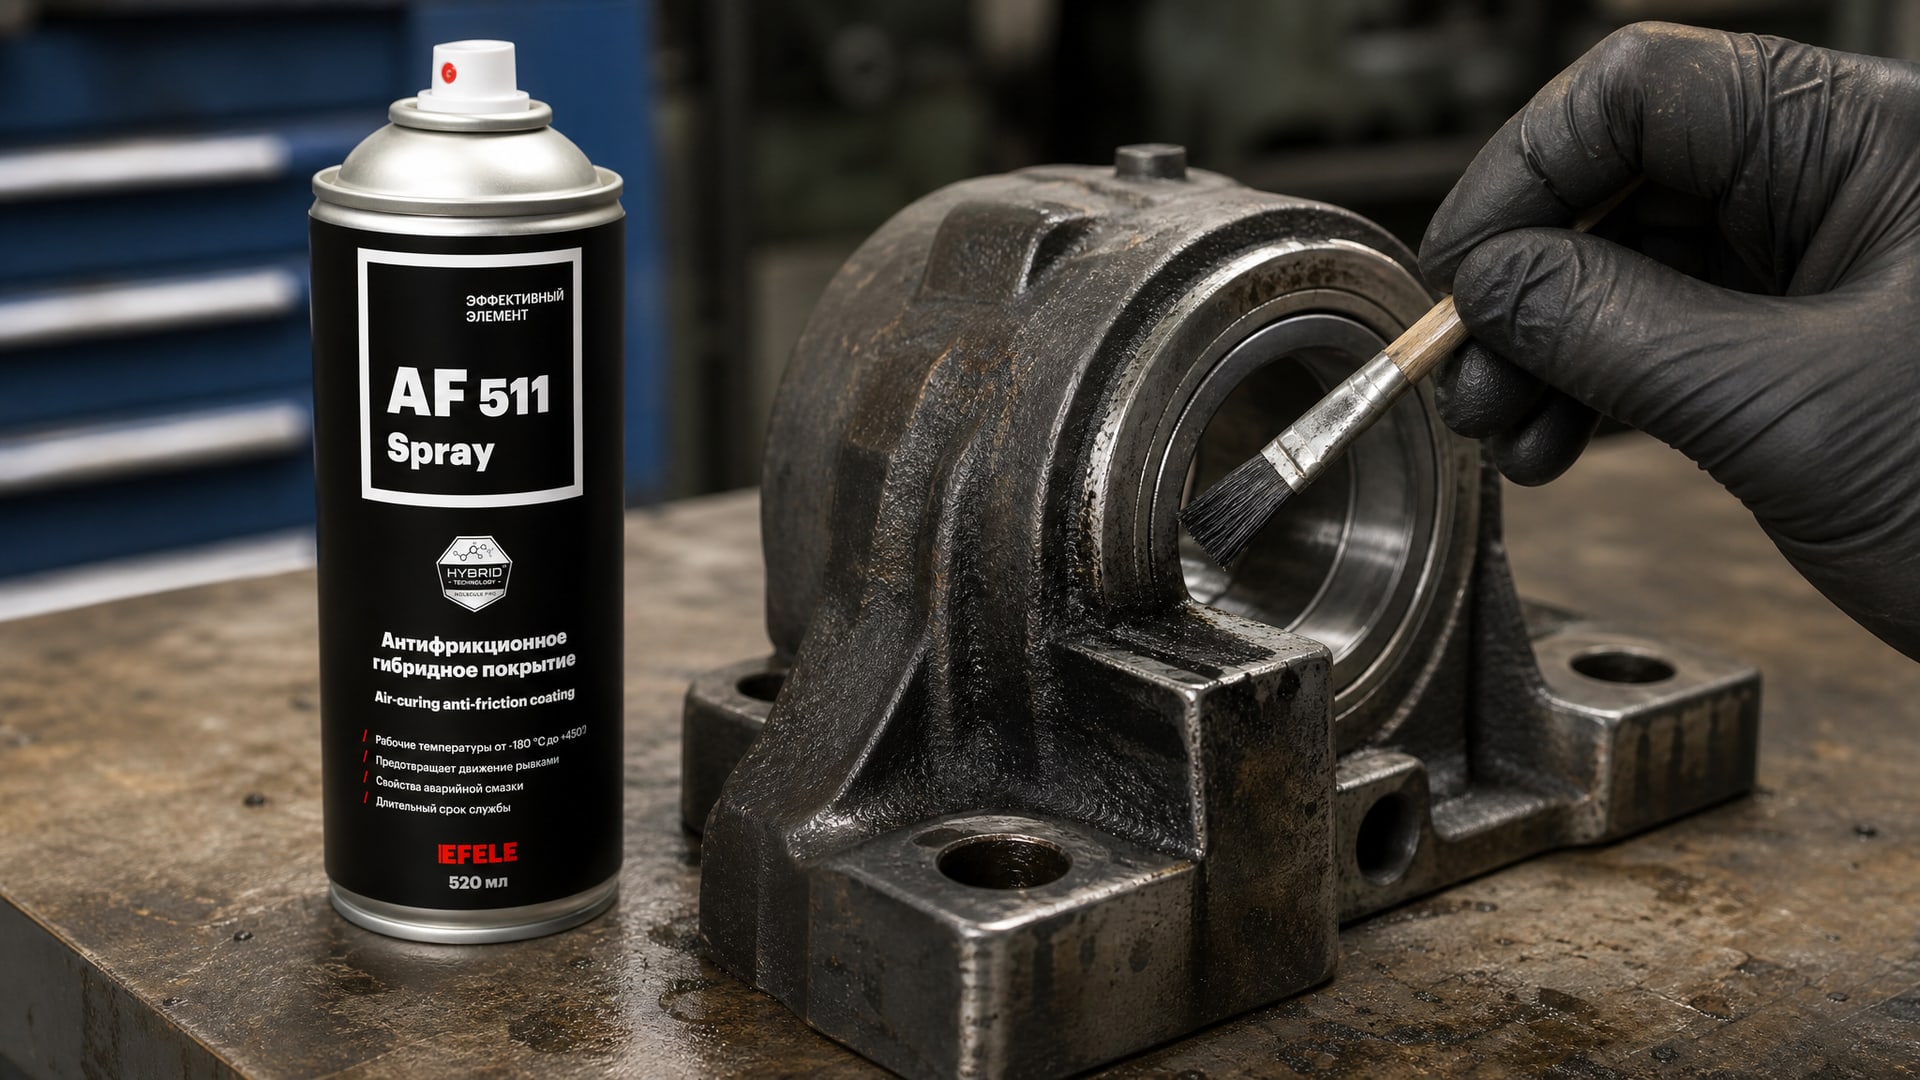
Да, но с оговорками. Аэрозольные системы (например, EFELE AF-511 Spray) позволяют наносить покрытие в мастерской или прямо на производстве, отверждаясь при комнатной температуре. Однако качество контроля будет ниже, чем при напылении в цехе. Для ответственных узлов лучше заказать профессиональное нанесение.
Какие стандарты проверять при импортозамещении защитных покрытий?
Главные российские: ГОСТ 26802-86 (материалы), ГОСТ 9.302-88 (контроль покрытий), ГОСТ 2789-73 (шероховатость), ГОСТ 15140 (адгезия). На международном уровне соответствуют ISO 5755/1, ISO 2409, ISO 19840. При импортозамещении проверяйте, указаны ли в оригинальной спецификации иностранные стандарты.
Какой коэффициент трения нужен для дроссельной заслонки?
Для гладкой работы без заедания обычно требуется коэффициент трения 0,05–0,12. Слишком низкий (ниже 0,03) может дать нежелательное проскальзывание; слишком высокий (выше 0,20) затруднит открытие и вызовет дополнительный износ. Смотрите в спецификации конкретного оборудования - диапазон может быть указан.
Заключение
Импортозамещение защитных покрытий для производственного оборудования - не просто замена на кажущийся аналог, а системная работа по привязке функциональных параметров к режиму узла. Антифрикционное покрытие должно соответствовать коэффициенту трения, температуре, нагрузке и условиям испытаний оригинального решения, иначе будет либо преждевременный износ, либо потеря точности посадки.
Российские стандарты ГОСТ 26802-86, ГОСТ 9.302-88 и методы контроля (толщина, адгезия, пористость) в полной мере позволяют обеспечить эквивалентность международным требованиям. Правильно сформированное техническое задание и отбор образцов перед серийным заказом минимизируют риск отказа. Начните с точного описания режима работы детали, сопоставьте стандарты с оригинальной спецификацией и согласуйте параметры контроля - и импортозамещение пройдет без срывов.