Морская коррозия разрушает крепежное соединение в сотни раз быстрее, чем сухой климат. На платформах и морских сооружениях нефтегазовая отрасль сталкивается с одновременным воздействием влаги, хлоридов и перепадов температур, что приводит к заеданию болтов, фреттингу и потере герметичности. Традиционное цинкирование и окраска справляются с коррозией, но не решают проблему скачков трения и срыва резьбы при монтаже в условиях минус 20–50 градусов. Антифрикционное твердосмазочное покрытие действует иначе: оно одновременно снижает трение, стабилизирует коэффициент сцепления и изолирует металл от агрессивной среды. Статья раскроет, какие свойства такого покрытия критичны для морского крепежа, какие стандарты испытаний применяются, и как выбрать решение, которое прослужит на шельфе без потерь ресурса.
Закупщики, инженеры и технические специалисты найдут здесь практический подход к оценке покрытий, сравнение с альтернативными методами защиты и ответы на главные вопросы при выборе материала для морского оборудования.
Почему на морских платформах традиционные методы защиты недостаточны
На оффшорных объектах болтовые соединения подвергаются тройному стрессу: соляной аэрозоль с хлоридами проникает в микротрещины, морская влажность ускоряет коррозию в 10–50 раз, а циклические колебания температуры приводят к фреттингу контактных поверхностей.
Смазки на углеводородной основе вымываются морской водой и теряют граничные свойства в первые недели. Цинковые покрытия предохраняют поверхность от кислорода, но не решают проблему "холодного", нестабильного трения при монтаже резьбы в минус 30–40 градусов.
Резьба болта, где зазоры составляют 0,1–0,2 миллиметра, становится ловушкой для соленой воды и микрочастиц грунта. При попадании влаги внутрь соединения окисление происходит под изолирующим слоем, и болт "прирастает" к отверстию. При попытке разобрать узел инженер рискует сорвать резьбу, потеряв крепежный элемент и целостность герметизации. Именно поэтому морская индустрия нефти и газа переходит на комплексную защиту: антифрикционное твердосмазочное покрытие одновременно блокирует доступ влаги к металлу и создает разделительный слой между резьбой.
Что такое антифрикционное твердосмазочное покрытие и как оно защищает от морской коррозии
Антифрикционное твердосмазочное покрытие - это полимерная система, усиленная частицами политетрафторэтилена (PTFE) и дисульфида молибдена (MoS₂).
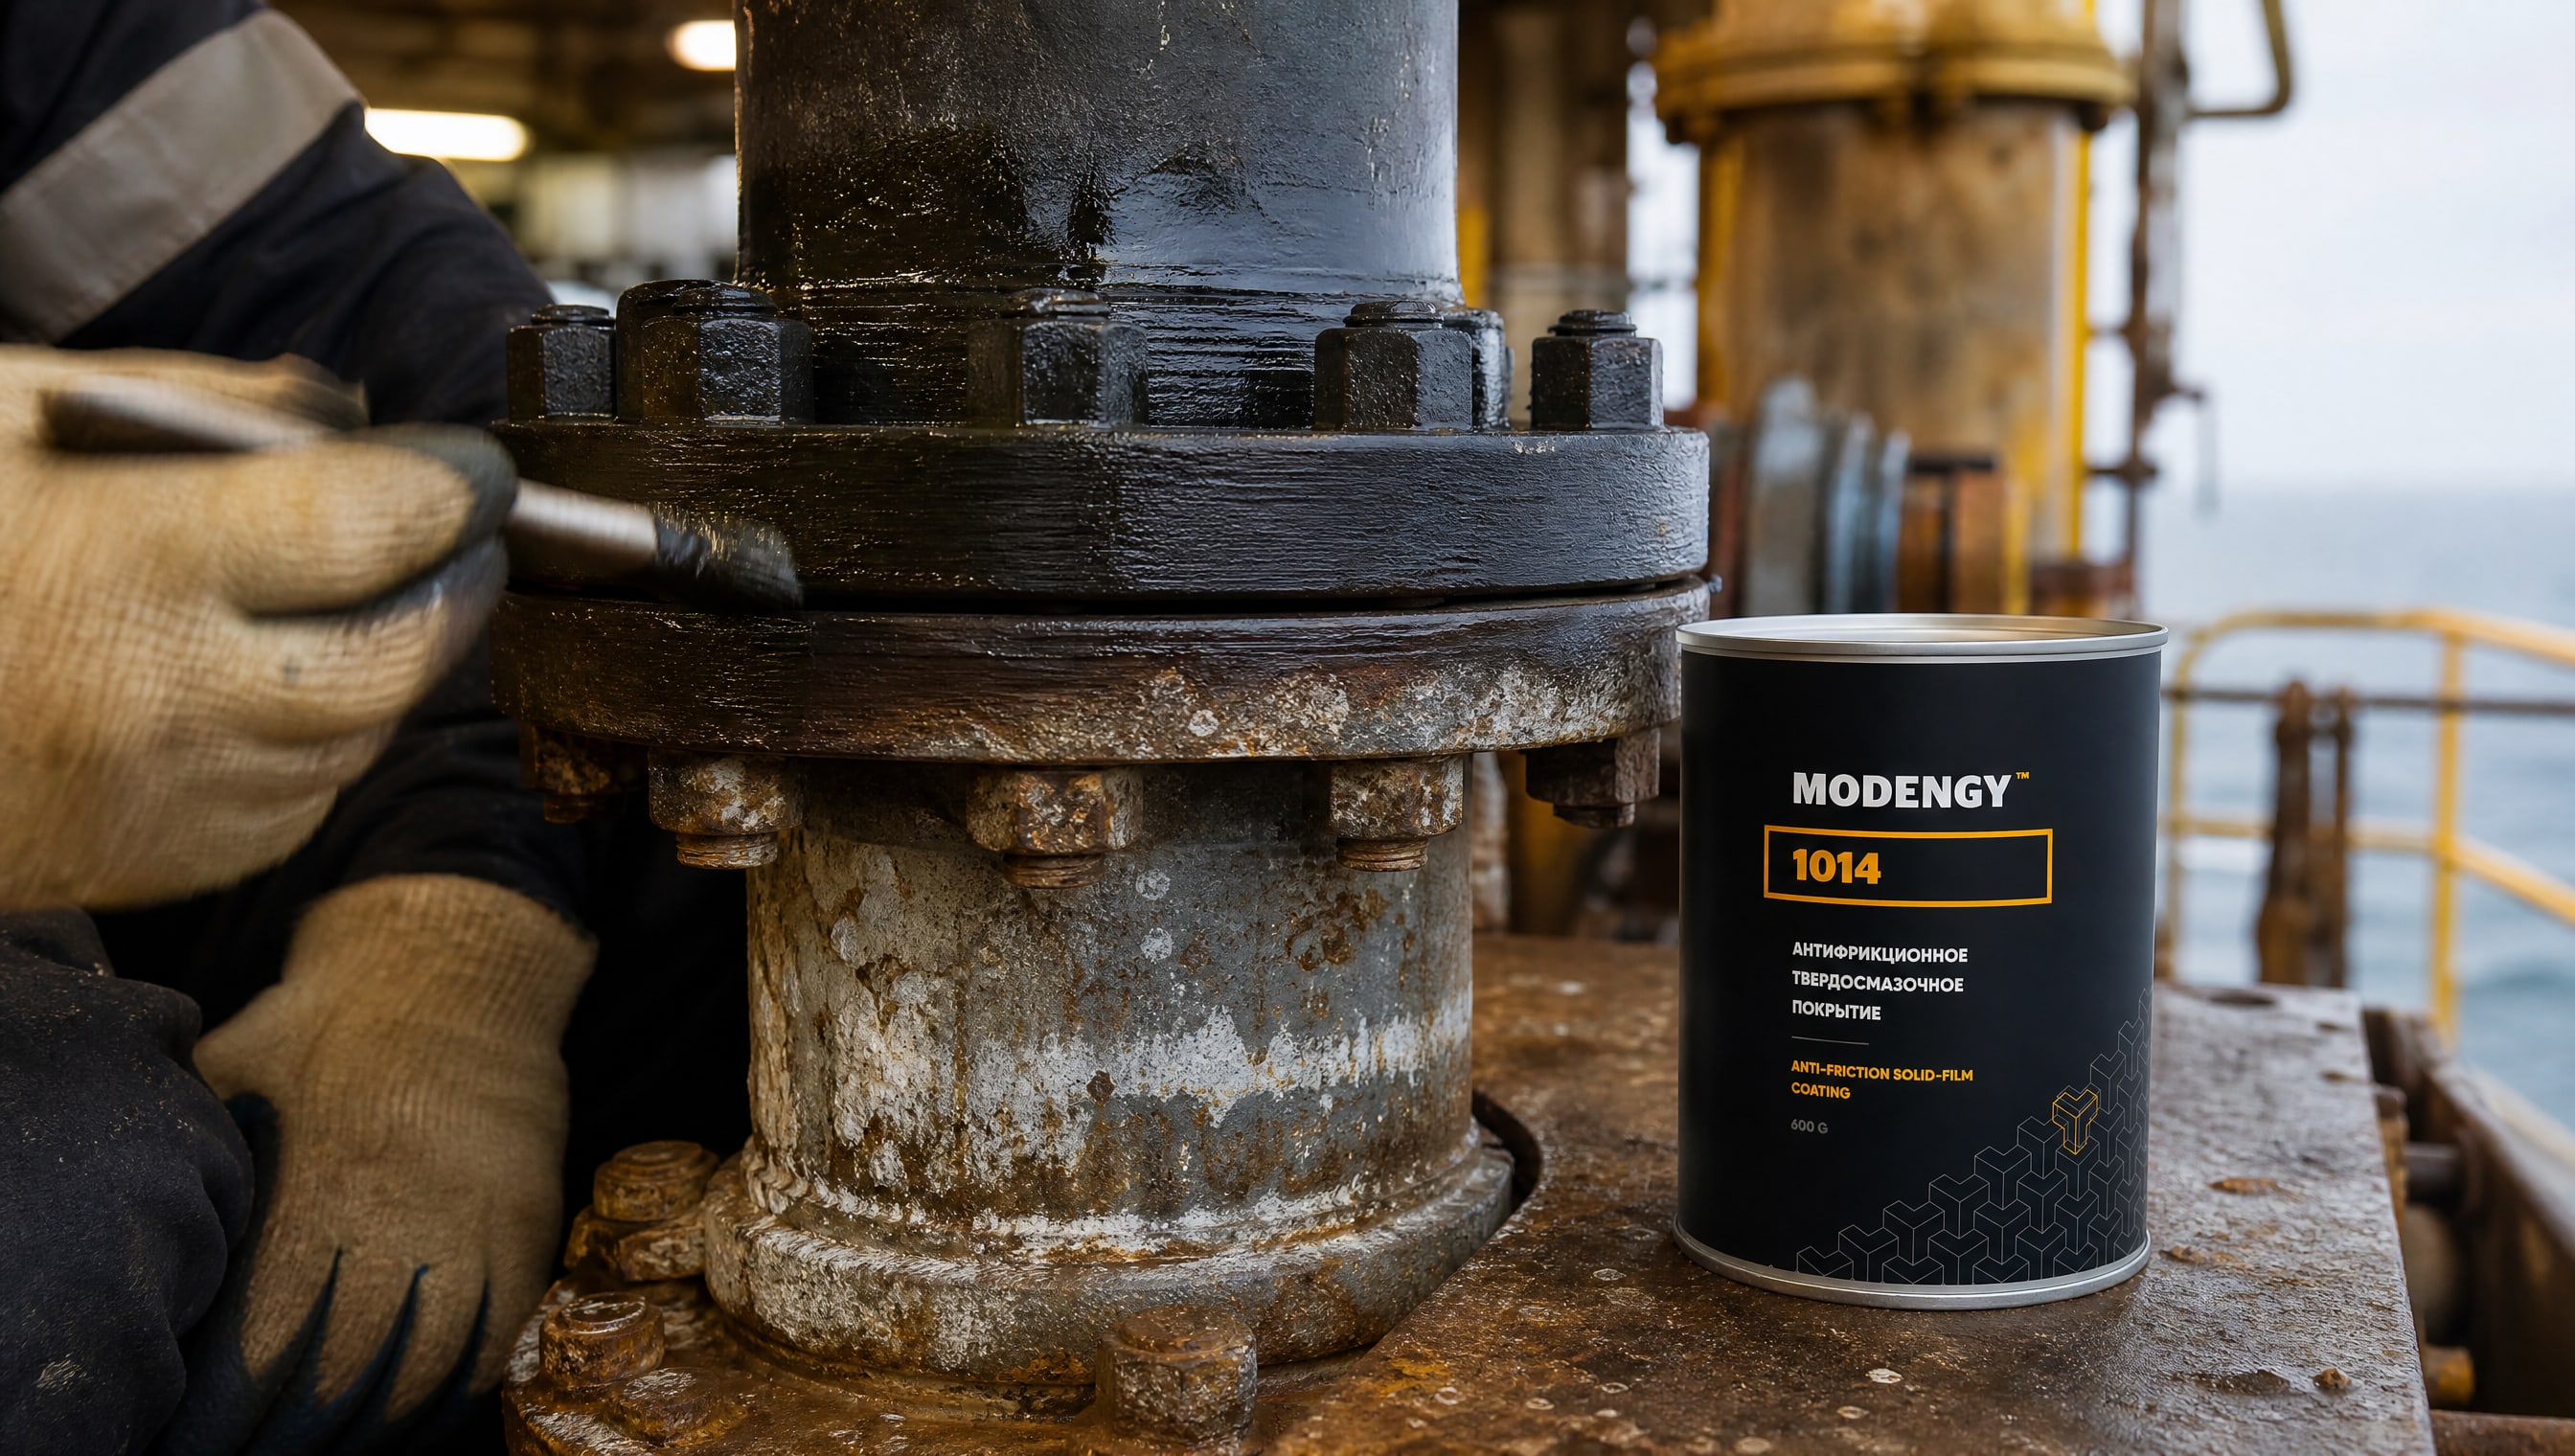
В отличие от пасты или жидкого масла, слой покрытия твердый, прилипает к поверхности и не вымывается. Толщина финишного слоя обычно составляет 15–25 микрометров - достаточно, чтобы заполнить микротрещины, но не так много, чтобы исказить размеры болта или привести к скоплению грязи.
Антикоррозионный механизм основан на двух принципах. Во-первых, PTFE и MoS₂ создают гидрофобный, химически инертный слой, который отталкивает влагу и соль. Праймер под покрытием, соединяясь с основным металлом, герметизирует микропоры. Во-вторых, сам полимерный матрикс не допускает электрохимического контакта между медью крепежа, кислородом и электролитом (морской водой). Испытания в камере соляного тумана по стандарту ISO 9227 подтверждают это: комплекс слой-праймер + антифрикционное покрытие выдерживает более 1000 часов в условиях непрерывного воздействия нейтрального соляного тумана, тогда как голый болт ржавеет за 24–48 часов.
Свойство стабилизации трения обеспечивает твердая смазка внутри полимерной матрицы. PTFE и MoS₂ не просто уменьшают коэффициент трения с 0,4–0,6 до 0,1–0,2, но и удерживают его постоянным при повторных монтажах. Это критично для резьбовых соединений: если трение прыгает, то и момент затяжки скачет, герметизация становится непредсказуемой. На платформе, где зима может быть минус 50 градусов, а затем вдруг наступит плюс 20, поведение болта должно быть одинаковым. MODENGY 1014, антифрикционное твердосмазочное покрытие на основе PTFE и дисульфида молибдена, работает в температурном диапазоне от минус 80 до плюс 450 градусов Цельсия, что охватывает все сценарии морского нефтегаза.
Испытания коррозионной стойкости: что означает ISO 9227
Стандарт ISO 9227 определяет ускоренное испытание в камере соляного тумана - метод, при котором образец подвергается воздействию мелкораспыленного раствора хлорида натрия при температуре 35 градусов Цельсия в течение фиксированного времени.
Цель - смоделировать годы морского выветривания за несколько недель.
Испытание проводится в несколько этапов: нейтральный соляной туман (NSS, самый щадящий), ацидифицированный туман (AASS) и циклический туман (CCSS) с последующим высушиванием. Каждый стандартный образец покрытия проверяется на появление красной ржавчины (оксида железа) - признака начала коррозии. Процесс останавливается, когда 5 процентов поверхности охвачено ржавчиной или образец прошел полное испытание.
Для морского крепежа нефтегазового оборудования применяют именно тест NSS (нейтральный туман), потому что он наиболее близко имитирует реальную морскую атмосферу. Результаты измеряются в часах. Если производитель заявляет "более 1000 часов", это означает, что при 35 градусах и 100-процентной влажности в атмосфере морской соли образец держится, по меньшей мере, 42 дня. В реальных условиях открытого моря, где ветер обдувает влагу, а ночью температура падает, это время растягивается в год или несколько лет.
Проверяя паспорт покрытия, технический специалист должен убедиться, что испытание выполнено именно по ISO 9227, указано время выдержки (не просто "большое", а конкретное число часов) и описана система нанесения (праймер + финишный слой, или только финиш). Результат "более 1000 часов" означает, что производитель прошел весь цикл и материал пережил минимальный предел.
Преимущество над цинкированием и защитными красками
Гальванизация (цинкирование) наносит на болт слой цинка толщиной 50–150 микрометров, который вступает в контакт с морской водой раньше стали и окисляется, защищая основной металл.
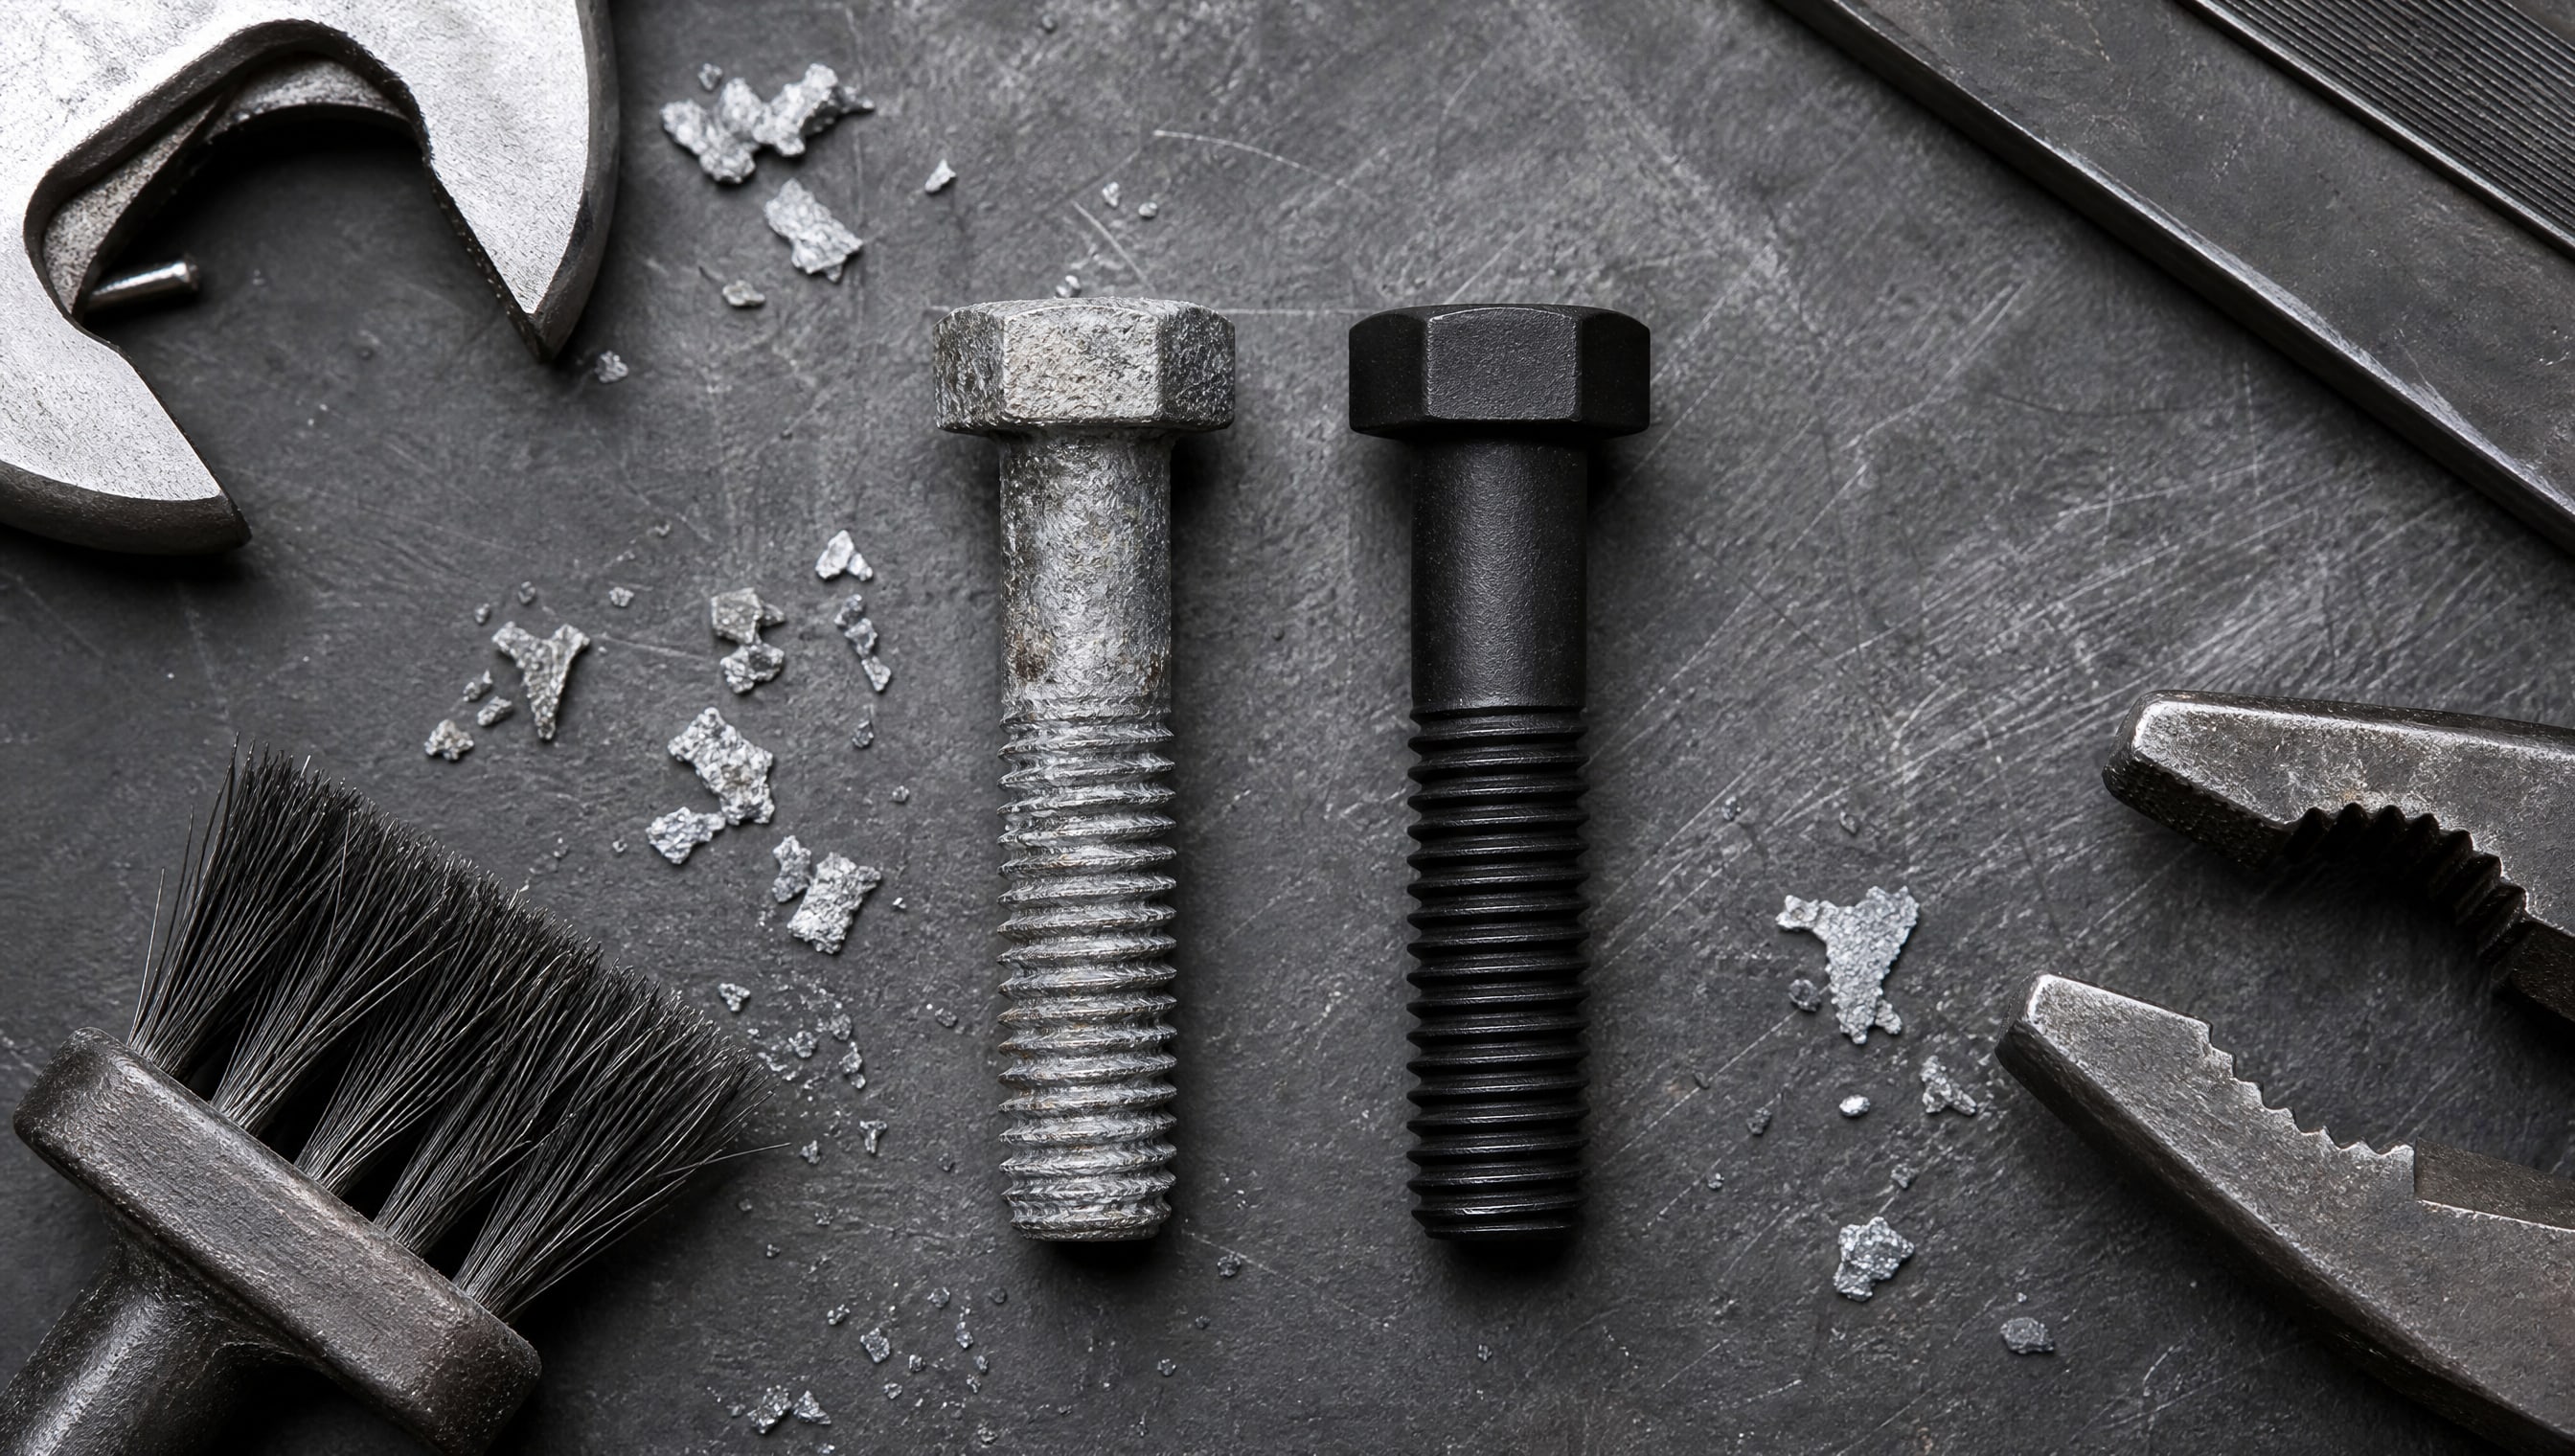
Эта система работает десятилетиями на берегу и в умеренном климате, но на открытом шельфе, где влажность близка к 100 процентам и соль постоянно присутствует, цинк расходуется быстрее. Кроме того, под защитным слоем начинается электрохимическая коррозия, и болт "приживается" к резьбе.
Защитные краски (эмали, полиуретаны) тоже ломаются при механическом воздействии, вибрации и перепадах температур. Первая царапина - и ржавчина начинает распространяться под краской.
Антифрикционное твердосмазочное покрытие работает иначе. Оно не расходуется со временем, как цинк, и не трескается от вибрации. PTFE и MoS₂ химически инертны; они не вступают в реакцию с хлоридами. Слой толщиной 15–25 микрометров остается эластичным и следует деформациям крепежа при затяжке-отпуске. Испытания показывают, что такое покрытие удерживает коррозионную защиту минимум несколько лет без перенанесения, тогда как цинк требует ревизии через 5–10 лет на шельфе.
При этом антифрикционное покрытие, в отличие от краски, не затрудняет монтаж и не требует дополнительной очистки перед сборкой. Твердая смазка в составе даже облегчает вворачивание болта и предотвращает срывы резьбы при холодном пуске.
Нанесение антифрикционного покрытия: система праймер + финишный слой
Качество защиты от морской коррозии зависит не только от самого верхнего слоя, но и от всей системы нанесения.
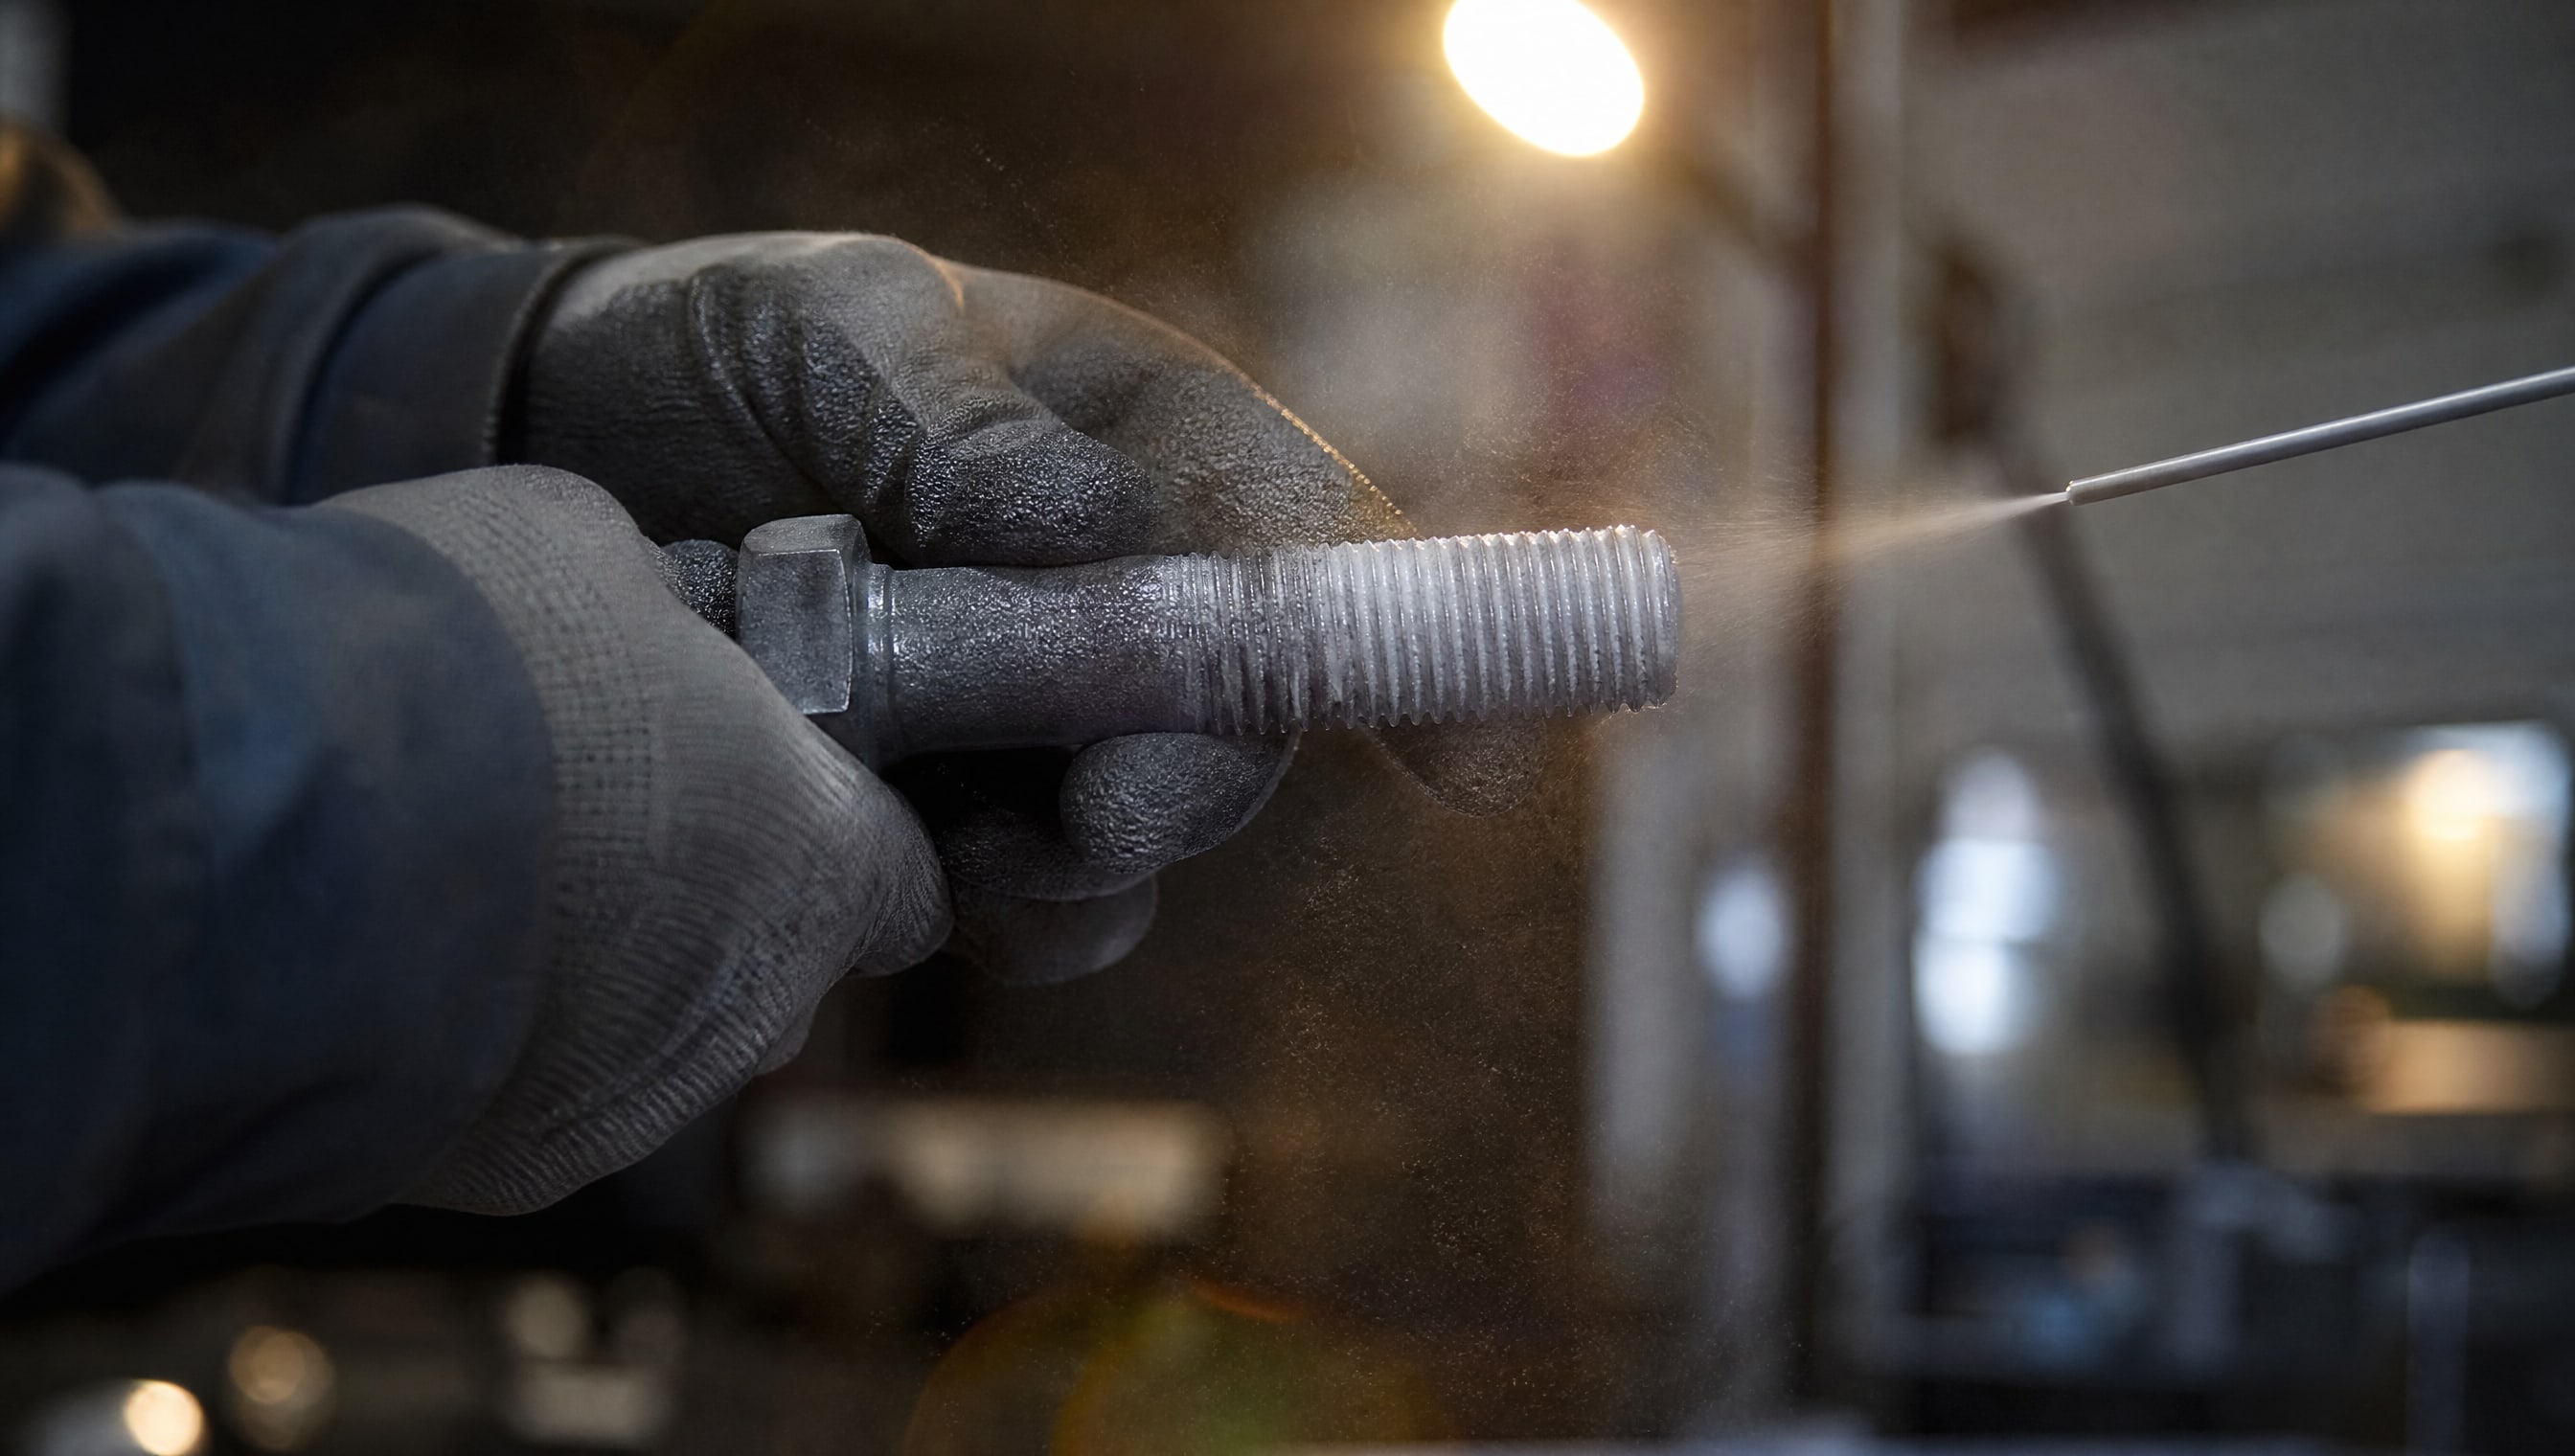
Испытания в камере соляного тумана, дающие результат "более 1000 часов", достигаются применением комплекса: праймер + антифрикционное твердосмазочное покрытие.
Праймер - это промежуточный слой, который адгезирует (прилипает) и к стали болта, и к финишному слою полимера. Он содержит эпоксидную смолу, которая заполняет микропоры металла и создает химическую связь с поверхностью. Без праймера финишный слой может отслаиваться при вибрации или перепадах температур, и коррозия будет развиваться под ним.
Финишный слой (обычно 15–25 микрометров) наносится на высушенный праймер. Это и есть видимое антифрикционное твердосмазочное покрытие с PTFE и MoS₂. При нанесении распылением или макаживанием частицы смазки равномерно распределяются в полимерной матрице.
Последовательность критична. Если нанести финиш на грязь или влагу, адгезия упадет. Если праймер слишком тонкий, влага будет капиллярно подтягиваться к стали. Если финиш слишком толстый, он может потрескаться при затяжке болта. Именно поэтому в спецификациях материалов для морского оборудования всегда указывают полную систему, а не просто "антифрикционное покрытие".
На практике на верфях и в сервисных центрах болты подготавливают в следующем порядке: механическая очистка (дробеструй, малая пескоструй), обезжириване растворителем, нанесение праймера (сушка 8–16 часов при комнатной температуре или 2–4 часа с нагревом), нанесение финишного слоя, финальная сушка перед упаковкой. Время производства одной партии составляет 1–2 дня. На больших площадях используют промышленные установки с камерами-сушилками, что гарантирует стабильность результата.
Совместимость покрытия с резьбой, уплотнениями и низкотемпературным монтажом
На морских платформах болты часто работают в контакте с резиновыми или полиуретановыми уплотнениями (O-ring, прокладки).
Обычная пластичная смазка может разбухать резину или передавать агрессивные компоненты. Антифрикционное твердосмазочное покрытие в этом смысле безопаснее: PTFE и эпоксидная смола совместимы с большинством стандартных уплотнений и не вызывают химического набухания.
При сборке резьбы на холоде (минус 20–50 градусов Цельсия) коэффициент трения традиционных смазок растет, а вязкость падает. Болт либо остается слабо затянут, либо инженер срывает резьбу, пытаясь достичь требуемого момента. Твердая смазка в составе MODENGY 1014 обеспечивает стабильное трение от минус 80 до плюс 450 градусов, что позволяет держать момент затяжки в узком диапазоне даже при зимней сборке.
Испытания показывают, что покрытие не мешает герметизации: после затяжки болта слой не отслаивается, не скатывается в комки и не попадает в зазоры контактирующих поверхностей. Многократные монтажи-демонтажи (до 10 циклов в испытаниях) не снижают коррозионную защиту и не повышают момент затяжки.
Применение на морских нефтегазовых платформах: глубина, долговечность и температурные режимы
Морское нефтегазовое оборудование работает в условиях, которые требуют исключительной надежности.
Платформы располагаются на глубинах до 500 метров и более, где давление воды достигает 50 МПа. Крепежные соединения подвергаются постоянной вибрации от волн, работы насосов и компрессоров. Температура может колебаться от минус 40 градусов зимой до плюс 60 градусов при работе оборудования.
Антифрикционные твердосмазочные покрытия изначально разработаны именно для таких условий. Они применяются на болтах фланцевых соединений, креплении электромоторов, шпильках раздельных блоков и шарнирных узлах. Испытания показывают, что полимерная матрица с PTFE сохраняет коррозионную защиту минимум 3–5 лет без перенанесения, при условии, что система нанесена правильно и болт не подвергается механической травме.
В сравнении с цинковым покрытием, которое требует ревизии через 5–10 лет, или с масляной смазкой, которая вымывается за месяцы, твердая смазка - это долгоживущее решение. Экономически это означает сокращение времени простоя оборудования при переборке, снижение расходов на техническое обслуживание и повышение коэффициента надежности системы. На глубине 300–500 метров замена одного болта требует погружения, что обходится в десятки тысяч рублей. Покрытие, которое держится годы, быстро окупает свою стоимость.
Часто задаваемые вопросы
Чем антифрикционное твердосмазочное покрытие отличается от обычной антикоррозионной смазки?
Антикоррозионная смазка - это маслянистая паста, которая вымывается морской водой за недели. Твердосмазочное покрытие - это полимерный слой толщиной 15–25 микрометров, который прилипает к металлу химически. PTFE и MoS₂ в его составе не растворяются в воде и не теряют свойства под давлением. Кроме того, покрытие не требует перенанесения каждый год.
Почему важна система "праймер + финишный слой", а не просто верхний слой?
Праймер создает химическую связь с металлом болта и заполняет микропоры. Без него финишный слой отслаивается при вибрации и циклических температурных скачках, и влага проникает под покрытие. Испытания в камере соляного тумана, дающие результат более 1000 часов, достигаются именно полной системой.
Какова толщина финишного слоя и почему это важно?
Стандартная толщина 15–25 микрометров. Если слой тоньше, он не закроет микротрещины. Если толще - может потрескаться при затяжке болта или вызвать скопление грязи. Производители указывают эту толщину в спецификации.
Совместимо ли антифрикционное покрытие с резиновыми уплотнениями?
Да. PTFE и эпоксидные смолы не вызывают набухания стандартных уплотнений (нитрил, EPDM, Viton). Испытания подтверждают, что многократные монтажи-демонтажи не нарушают герметизацию.
Как долго служит такое покрытие на шельфе в условиях морской воды?
При правильном нанесении антифрикционное твердосмазочное покрытие держит коррозионную защиту минимум 3–5 лет, а при благоприятных условиях дольше. Испытания в камере соляного тумана показывают более 1000 часов, что в реальных условиях соответствует году-двум непрерывного выветривания.
Заключение
Антифрикционное твердосмазочное покрытие решает одновременно две задачи морского нефтегаза: коррозионную защиту крепежа и стабилизацию трения при монтаже в экстремальных условиях. В отличие от цинкирования, которое расходуется со временем, или пастообразных смазок, которые вымываются водой, полимерная система с PTFE и MoS₂ остается работоспособной годы. Испытания по ISO 9227 подтверждают, что система праймер + финиш выдерживает более 1000 часов в камере соляного тумана.
Выбирая покрытие для морского оборудования, закупщик должен проверить трехкритерий: указано ли испытание по ISO 9227 с конкретным числом часов, описана ли полная система нанесения (а не просто финиш), и совместимо ли покрытие с проектной температурой и уплотнениями используемого крепежа. При выборе системы нанесения обратитесь к техническому подразделению поставщика материала - они помогут подобрать праймер и финишный слой, оптимальные для вашего типа болтов и условий эксплуатации.