Антифрикционное покрытие - это защитный слой с коэффициентом трения менее 0,15, который обеспечивает снижение износа в узлах трения и продлевает ресурс оборудования. Для российских производств, работающих с импортным оборудованием, вопрос локализации таких покрытий становится критичным: нужно выбрать материал, который соответствует условиям работы конкретной детали (поршни, направляющие, фильеры), обеспечивает требуемый ресурс и подходит под отечественные стандарты контроля качества.
Статья поможет техническим специалистам и закупщикам разобраться в типах антифрикционных материалов, их температурных и нагрузочных параметрах, требованиях к подготовке поверхности, методах контроля и практических ошибках при выборе. Мы рассмотрим отечественные стандарты и материалы, которые уже успешно применяются в замене импортных решений.
Понимание антифрикционного покрытия и его роль в узлах трения
Антифрикционное покрытие нужно деталям оборудования, которые работают в условиях высокого трения и требуют снижения энергопотерь, предотвращения заедания или обеспечения чистоты рабочей зоны.
В тайваньском производственном оборудовании такие покрытия часто встречаются на направляющих, фильерах, дроссельных заслонках, поршнях и вспомогательных механизмах.
Главное свойство антифрикционного покрытия - коэффициент трения. По определению, он должен быть ниже 0,15 при эталонных условиях испытания. Однако сам по себе этот параметр не гарантирует долговечность: нужно учитывать температурный диапазон, на котором покрытие сохраняет свойства, нагрузки на контактную поверхность, наличие или отсутствие дополнительной смазки и требуемый межремонтный ресурс.
Для многих узлов закупщики и инженеры допускают одну типичную ошибку: ориентируются только на коэффициент трения и упускают из виду температурные возможности материала. Например, антифрикционное твердосмазочное покрытие на основе MoS₂ работает до 350 °C в воздухе, а графитовое - до 700 °C и выше. Если узел имеет локальный нагрев выше 350 °C, MoS₂ начнет окисляться и потеряет свойства.
Типы антифрикционных материалов и их параметры
На сегодняшний день в промышленности применяются четыре основных класса материалов для антифрикционных покрытий.
Каждый имеет свой диапазон коэффициента трения, твердости и максимальной рабочей температуры.
DLC (алмазоподобное углеродное покрытие)
DLC-покрытия бывают двух типов: та-С (тетраэдрический аморфный углерод) и а-С:Н (аморфный углерод с водородом). Та-С дает коэффициент трения от 0,05 до 0,12 с твердостью 1200–4500 HV. А-С:Н показывает коэффициент трения от 0,08 до 0,15 с чуть более низкой твердостью. DLC используют в высоконагруженных узлах, где требуется одновременно высокая твердость и низкое трение. Толщина DLC-слоя обычно составляет 1–40 мкм. Применяется в клапанах двигателей, насосах и деталях, работающих при температурах до 400 °C.
MoS₂ и дисульфид молибдена в связующем
Чистый дисульфид молибдена имеет коэффициент трения от 0,03 до 0,06 - самый низкий среди всех указанных материалов. Однако его твердость невелика (100–300 HV), и он чувствителен к влажности. Если MoS₂ нанесен в полимерном или керамическом связующем, коэффициент трения возрастает до 0,05–0,10, но адгезия и стабильность улучшаются. Рекомендуемая толщина MoS₂-слоя -5–50 мкм. Материал работает до 350 °C на воздухе и считается оптимальным для сухого трения в узлах без дополнительной смазки.
PTFE (политетрафторэтилен, тефлон)
PTFE - органический полимер с очень низким коэффициентом трения (0,05–0,20) и минимальной твердостью (20–50 HV). Из-за мягкости PTFE используется в условиях, где предмет контакта мягче самого покрытия, или там, где нужна защита от износа сопряженной детали. Толщина PTFE-покрытия может быть от 10 до 100 мкм. Материал работает в широком диапазоне температур (-200…+260 °C), что делает его привлекательным для криогенных и пищевых производств.
Графит
Графит показывает коэффициент трения от 0,10 до 0,20 и твердость 50–200 HV. Главное достоинство - температурная стойкость до 700 °C и выше на воздухе, что невозможно для других материалов. Толщина графитового слоя обычно 10–200 мкм. Графит применяют в высокотемпературных узлах, печах, горячих пружинах и деталях, где температура критична.
| Материал | Коэффициент трения | Твердость, HV | Макс. температура, °C | Толщина, мкм |
|---|
| DLC та-С | 0,05–0,12 | 1200–4500 | ~400 | 1–40 |
| DLC а-С:Н | 0,08–0,15 | 1200–4500 | ~400 | 1–40 |
| MoS₂ чистый | 0,03–0,06 | 100–300 | 350 | 5–50 |
| MoS₂ в связующем | 0,05–0,10 | 200–400 | 350 | 5–50 |
| PTFE | 0,05–0,20 | 20–50 | 260 | 10–100 |
| Графит | 0,10–0,20 | 50–200 | 700+ | 10–200 |
Подготовка поверхности и роль шероховатости
Одна из главных причин отказа антифрикционного покрытия в ранние сроки - неправильная подготовка основы.
Инженеры часто предполагают, что можно нанести покрытие на любую поверхность, но на практике шероховатость основы определяет, насколько равномерно распределится твердосмазочный компонент и как долго он продержится.
Для антифрикционных покрытий рекомендуется подготавливать поверхность с шероховатостью Ra в диапазоне 0,4–0,8 мкм. Если поверхность глаже (Ra < 0,4 мкм), адгезия покрытия может снизиться из-за недостаточного механического сцепления. Если шероховатость выше (Ra > 0,8 мкм), в микровпадины попадет воздух, что приведет к пористости и неравномерности толщины слоя.
Шероховатость поверхности нормируется по ГОСТ 2789-73. Перед нанесением покрытия поверхность должна быть очищена от старого покрытия, окисей и загрязнений - обычно методом пескоструйной обработки, микродробеструйной обработки или механической полировки в зависимости от материала детали. После очистки поверхность часто подвергают хромированию или нанесению промежуточного слоя для улучшения адгезии.
Толщина покрытия: оптимальный диапазон и контроль
Распространенное заблуждение - чем толще антифрикционное покрытие, тем лучше.
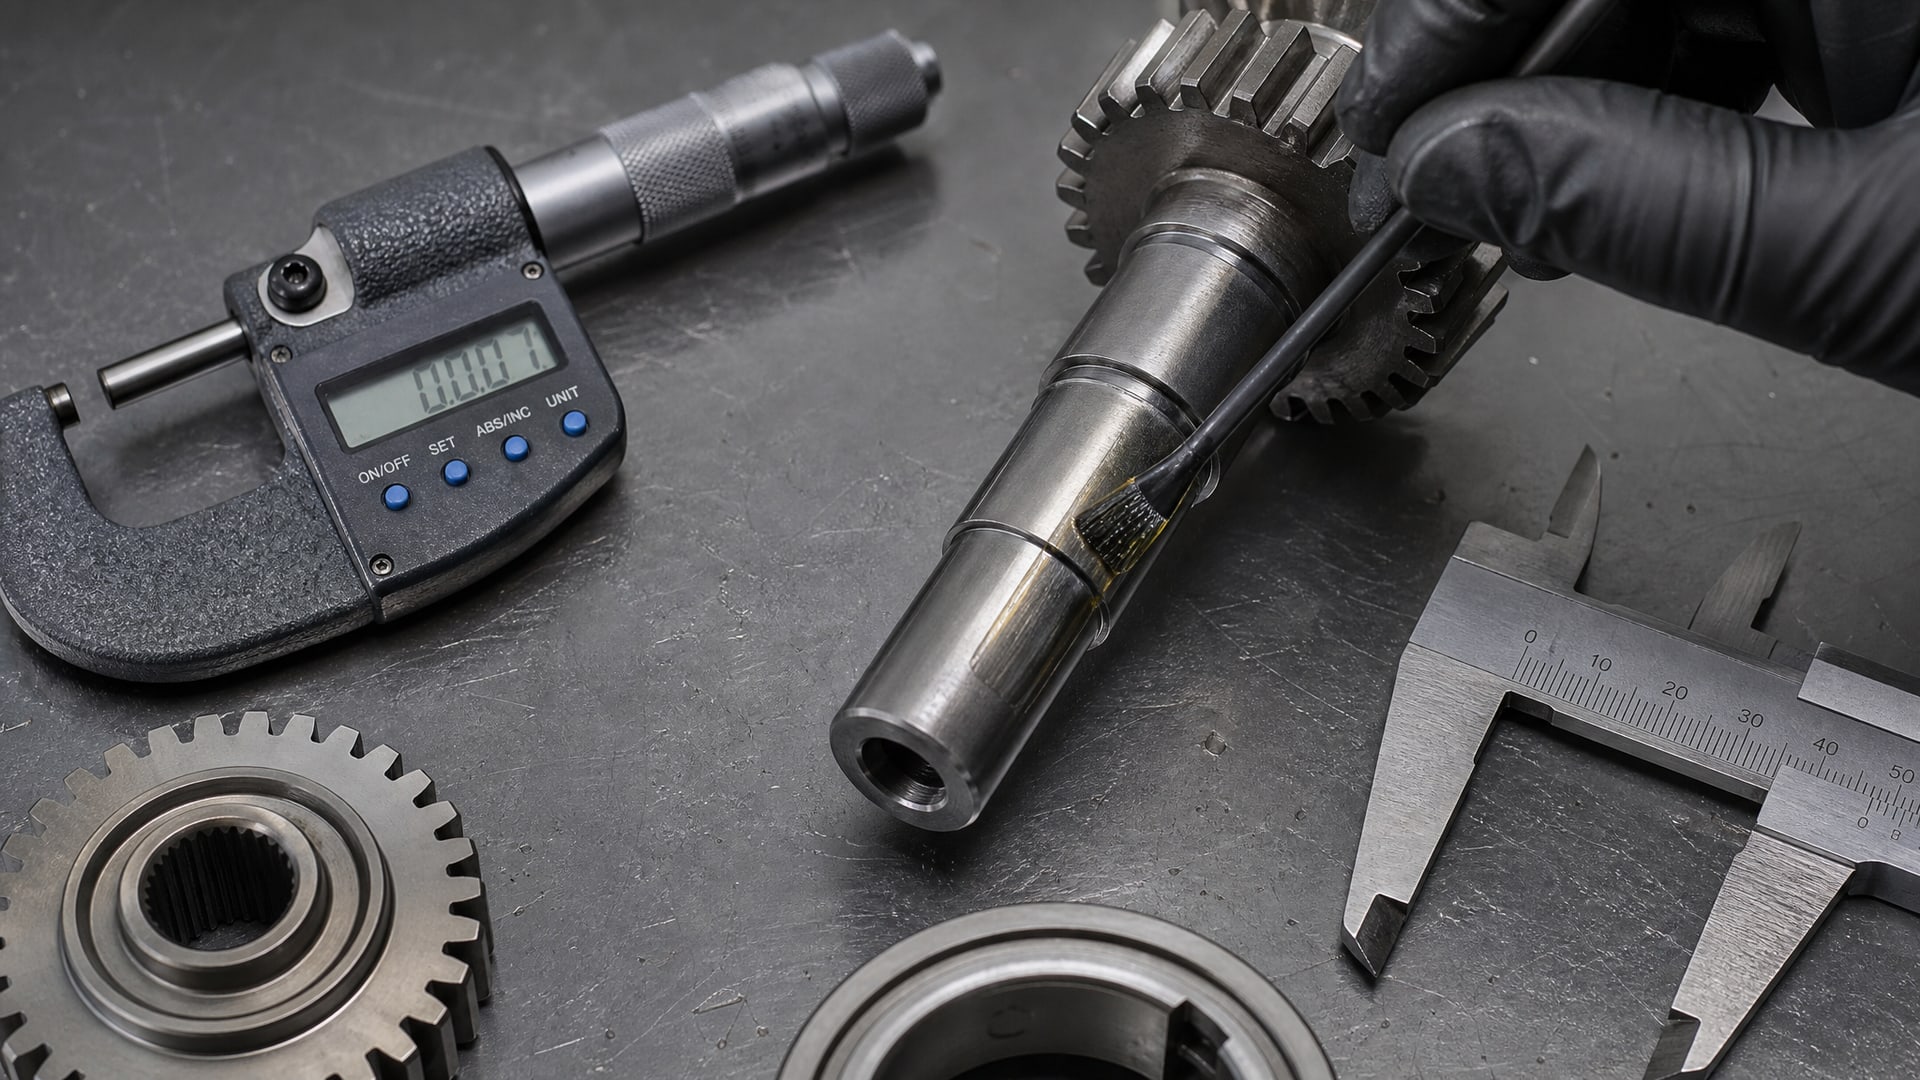
На практике оптимальная толщина сухого слоя находится в диапазоне 5–20 мкм. Превышение этого диапазона может привести к нескольким проблемам: снижению адгезии из-за внутренних напряжений в слое, изменению посадок деталей (что критично для прецизионных механизмов), ухудшению равномерности распределения твердосмазочного компонента.
Для каждого типа материала толщина подбирается исходя из функции. DLC-покрытия, благодаря высокой твердости, часто наносят тоньше (1–10 мкм), MoS₂ в связующем - в диапазоне 5–15 мкм, PTFE - толще (15–50 мкм) из-за мягкости материала. Контроль толщины проводится в соответствии с процедурами, описанными в ISO 19840:2012, и должен включать несколько точек измерения на каждой детали.
В отечественной практике толщину и качество покрытия проверяют по ГОСТ 9.302-88, который определяет методы контроля неорганических покрытий: толщина (микрометр), адгезия (испытание на отслаивание), пористость (электрический метод) и видимые дефекты (визуальный осмотр под увеличением). Один лишь микрометр не достаточен - нужна комплексная проверка.
Стандартизация и нормативная база для импортозамещения
Для инженеров и закупщиков, работающих с импортным оборудованием, важно понимать, как увязать требования иностранных технических спецификаций с отечественными стандартами.
Это особенно актуально для тендеров, где требуется указать российский ГОСТ.
ГОСТ 26802-86 «Материалы антифрикционные порошковые на основе железа» - основной стандарт для антифрикционных материалов, которые используются в деталях узлов трения машин и механизмов. Хотя стандарт называется «порошковые», его применяют и для готовых антифрикционных покрытий, нанесенных методом напыления или нанесения пасты. ГОСТ 26802-86 сопоставим с международным стандартом ISO 5755/1.
ГОСТ 9.302-88 «Методы испытания на коррозионную стойкость покрытий» - определяет методы контроля качества нанесенного покрытия: толщина, адгезия, пористость, дефекты. Этот стандарт универсален и используется как для защитных, так и для функциональных покрытий, включая антифрикционные.
ГОСТ 2789-73 «Шероховатость поверхности» - нормирует параметр Ra, который критичен для подготовки поверхности перед нанесением антифрикционного покрытия.
Правильное соотнесение этих стандартов со спецификациями TDS импортного оборудования позволяет закупщику и инженеру спецификации (скажем, коэффициент трения 0,08, толщина 10 мкм, адгезия не менее 1 балла по пятибальной шкале) перевести на язык отечественной нормативной базы и убедиться, что предложенный отечественный материал их удовлетворяет.
Частые ошибки при выборе и применении антифрикционного покрытия
Практика показывает, что большинство отказов антифрикционного покрытия в первые месяцы работы оборудования связаны не с самим материалом, а с ошибками выбора или применения.
Вот самые типичные из них.
Ошибка первая: выбор по коэффициенту трения без учета температуры. Покрытие имеет низкий коэффициент трения при комнатной температуре (20 °C), но в реальных условиях узел может нагреваться до 150–200 °C. Без проверки температурной стабильности материала произойдет выгорание смазочного компонента и повышение трения на рабочей температуре.
Ошибка вторая: игнорирование подготовки поверхности. Если поверхность загрязнена маслом, оксидами или имеет неправильную шероховатость, покрытие отслоится в первые недели эксплуатации. Многие закупщики экономят на очистке и шлифовании, считая это лишним этапом.
Ошибка третья: превышение толщины покрытия в надежде на лучший результат. Слой толще 20–25 мкм может вызвать проблемы с адгезией, искажение размеров детали (что критично для подшипников и направляющих) и неравномерность распределения твердосмазочного компонента.
Ошибка четвертая: проверка только толщины, без адгезии и пористости. Микрометр показал норму (12 мкм), но адгезия ниже требуемой, и внутри слоя есть поры. Такое покрытие продержится недолго, а проверку можно было сделать при входном контроле.
Ошибка пятая: путаница между материалом и готовым покрытием в контексте стандартов. ГОСТ 26802-86 описывает материал (например, композицию MoS₂ + железный порошок), а не готовое покрытие на детали. Нужно четко разделять: какой стандарт применяется к материалу-полуфабрикату, а какой - к готовому изделию.
Выбор материала в зависимости от условий работы оборудования
Выбор антифрикционного покрытия начинается с анализа режима работы узла.
Инженер должен ответить на несколько вопросов: какая нагрузка на контакт (Н или кН), какова температура рабочей среды и максимальная локальная температура, есть ли дополнительная смазка или это сухое трение, какой требуется ресурс (часы, циклы, годы), возможны ли абразивные загрязнения.
Для направляющих и ползунов в условиях умеренной нагрузки (до 10 МПа) и температуры до 100 °C рекомендуется MoS₂ в связующем (коэффициент трения 0,05–0,10, толщина 8–15 мкм). Этот выбор обусловлен хорошей адгезией, доступностью и предсказуемым поведением при нанесении.
Для высоконагруженных узлов (выше 10 МПа) и температур до 400 °C применяют DLC та-С (коэффициент трения 0,05–0,12, толщина 2–5 мкм). DLC обеспечивает высокую твердость и низкое трение, но требует более сложного оборудования для нанесения (ионная имплантация, плазменное напыление).
Для высокотемпературных узлов выше 400 °C используют графитовые покрытия (коэффициент трения 0,10–0,20, толщина 30–100 мкм). Графит теряет некоторую эффективность по коэффициенту трения, но это - единственный материал, который сохраняет смазывающие свойства выше 700 °C.
Для деталей, работающих в пищевой, фармацевтической или криогенной промышленности, где контакт с пищей или низкие температуры критичны, применяют PTFE-покрытия (коэффициент трения 0,05–0,20, диапазон температур -200…+260 °C). PTFE также используют, когда нужно защитить сопряженную деталь от износа (например, в цанговых зажимах или направляющих скольжения).
Нанесение антифрикционного покрытия и контроль качества
Метод нанесения влияет на финальные свойства покрытия.
Существуют несколько основных способов: напыление в вакууме (PVD для DLC), плазменное напыление (для MoS₂ и композитов), нанесение пасты с последующей сушкой и обжигом (для PTFE и графита), электрохимическое осаждение (для некоторых композитов).
Выбор метода зависит от материала, требуемой толщины и сложности детали. Для DLC необходимо ионно-плазменное оборудование; для MoS₂ в связующем можно использовать простое распыление с последующей сушкой; для PTFE - нанесение суспензии.
После нанесения следует входной контроль по ГОСТ 9.302-88:
Только после успешного прохождения всех этих проверок партия деталей может быть принята к использованию. На практике многие закупщики ограничиваются контролем толщины, что приводит к претензиям в работе оборудования.
Практические примеры импортозамещения для тайваньского оборудования
В России и странах СНГ импортозамещение антифрикционных покрытий для тайваньского оборудования успешно применяется в нескольких секторах.
На линиях фасовки и упаковки, где используются направляющие и валы, отечественные предприятия переходят с импортных DLC-покрытий на MoS₂ в полимерном связующем. Результат: коэффициент трения остается в пределах 0,06–0,10 (требуемое значение 0,08 ± 0,02), ресурс между переточками увеличивается на 15–20%, а стоимость покрытия снижается на 30–40%. Подготовка поверхности по Ra 0,6 мкм обеспечивает стабильность свойств.
На узлах механических прессов, где давление достигает 15 МПа и температура локально поднимается до 120 °C, закупщики успешно применяют комбинацию DLC та-С (толщина 3–5 мкм) на предварительно хромированной основе. Такое решение обеспечивает ресурс более трех лет непрерывной работы.
На печах и сушилках с рабочей температурой выше 400 °C графитовые покрытия толщиной 50–80 мкм показывают надежную работу без отслоений и сохранения низкого трения на протяжении года и более. Требования импортных спецификаций (коэффициент трения 0,15–0,25 на рабочей температуре) легко достигаются.
Часто задаваемые вопросы
Что такое коэффициент трения 0,15 и почему это порог для антифрикционного покрытия?
Коэффициент трения 0,15 - это условный порог, установленный в патентной и нормативной литературе, ниже которого покрытие считается антифрикционным. На практике это означает, что при стандартных условиях испытания (нагрузка, скорость, температура) сила трения составляет не более 15% от нормальной силы. Это значение выбрано как баланс между достаточно низким трением для снижения износа и достижимостью для большинства материалов.
Может ли антифрикционное покрытие работать без дополнительной смазки?
Да, если это твердосмазочное покрытие (MoS₂, графит, DLC). Твердосмазочный компонент содержит собственные смазывающие вещества и работает в режиме сухого трения. Однако если узел заполнен маслом или смазкой, твердосмазочное покрытие будет работать вместе с жидкой смазкой, обеспечивая дополнительную защиту при пусках и остановках, когда жидкая смазка не полностью доставляется в контакт.
Почему шероховатость Ra 0,4–0,8 мкм считается оптимальной?
Шероховатость в этом диапазоне обеспечивает механическое сцепление покрытия с основой без воздушных карманов. Если поверхность глаже (Ra < 0,4 мкм), микровыступы слишком редки и не способны удержать покрытие при нагрузке. Если шероховатость выше (Ra > 0,8 мкм), во впадины попадает воздух, что приводит к пористости и неравномерности толщины. Это подтверждено практикой и отражено в рекомендациях производителей оборудования для нанесения покрытий.
Может ли антифрикционное покрытие увеличить ресурс оборудования вдвое?
В некоторых узлах да, в других - нет. Если основная причина износа - фрикционное взаимодействие двух поверхностей (например, в направляющих без дополнительной смазки), то антифрикционное покрытие с коэффициентом трения 0,06 вместо 0,20 может увеличить ресурс на 50–100%. Если износ обусловлен абразивными частицами или кавитацией, покрытие поможет, но эффект будет меньше. Нужна диагностика конкретного узла.
Как проверить качество антифрикционного покрытия при входном контроле?
Минимум - микрометр (толщина в пяти точках) и визуальный осмотр под увеличением. Если условия позволяют, добавить адгезию (кросс-хатч или царапание) и пористость (электрический метод для проводящих покрытий). Все проверки должны проводиться в соответствии с ГОСТ 9.302-88. Не полагайтесь только на одну измерение толщины - оно может скрыть внутренние дефекты.
Заключение
Импортозамещение антифрикционных покрытий для тайваньского оборудования - задача достижимая и экономически обоснованная. Ключ к успеху - правильный выбор материала на основе анализа режима работы узла, соблюдение требований к подготовке поверхности (шероховатость Ra 0,4–0,8 мкм), контроль толщины в диапазоне 5–20 мкм и проверка качества по отечественным стандартам ГОСТ 9.302-88 и ГОСТ 26802-86.
Для начала разработки собственного решения свяжитесь с поставщиком, уточните режим работы конкретного узла (нагрузка, температура, присутствие смазки), согласуйте спецификацию с требованиями TDS оборудования и проведите пилотное нанесение на тестовой партии деталей. После успешного испытания можно переходить на серийное производство, обеспечив надежность поставок и стабильность процесса нанесения.