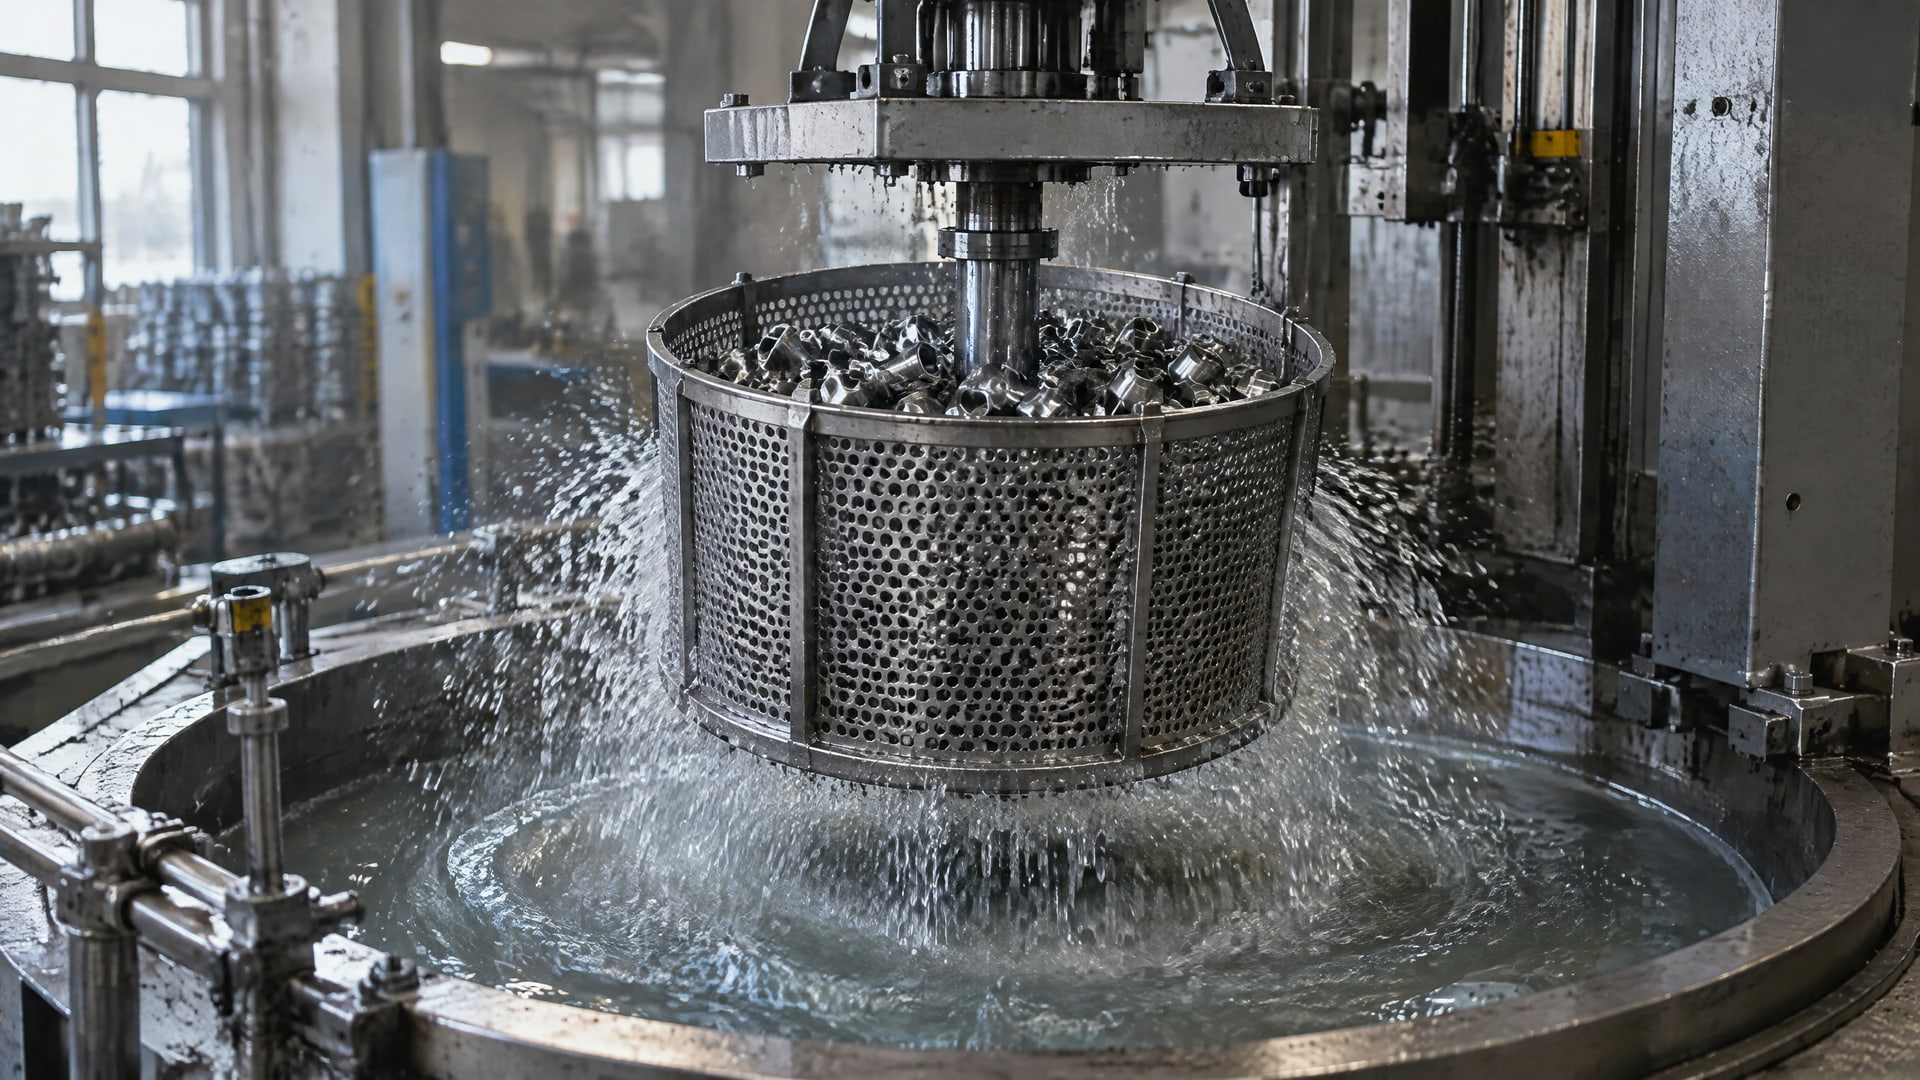
Окунание с центрифугированием позволяет покрывать партии мелких деталей, в том числе цилиндрических и кольцевых. Детали помещают в корзину, погружают в ванну с составом, а затем вращают: центробежная сила удаляет избыток материала через перфорацию корзины обратно в ванну. Равномерность слоя зависит от геометрии деталей, свойств состава, времени погружения и режима вращения.
Метод применяют, в частности, при нанесении твердосмазочных покрытий, когда важно обработать сразу группу небольших изделий и контролировать удаление излишка материала. Статья поможет инженерам, техническим специалистам и закупщикам оценить, подходит ли технология для конкретных деталей, какие параметры процесса учитывать и как связать нанесение с подготовкой поверхности, отверждением и контролем качества.
Как работает окунание с центрифугированием
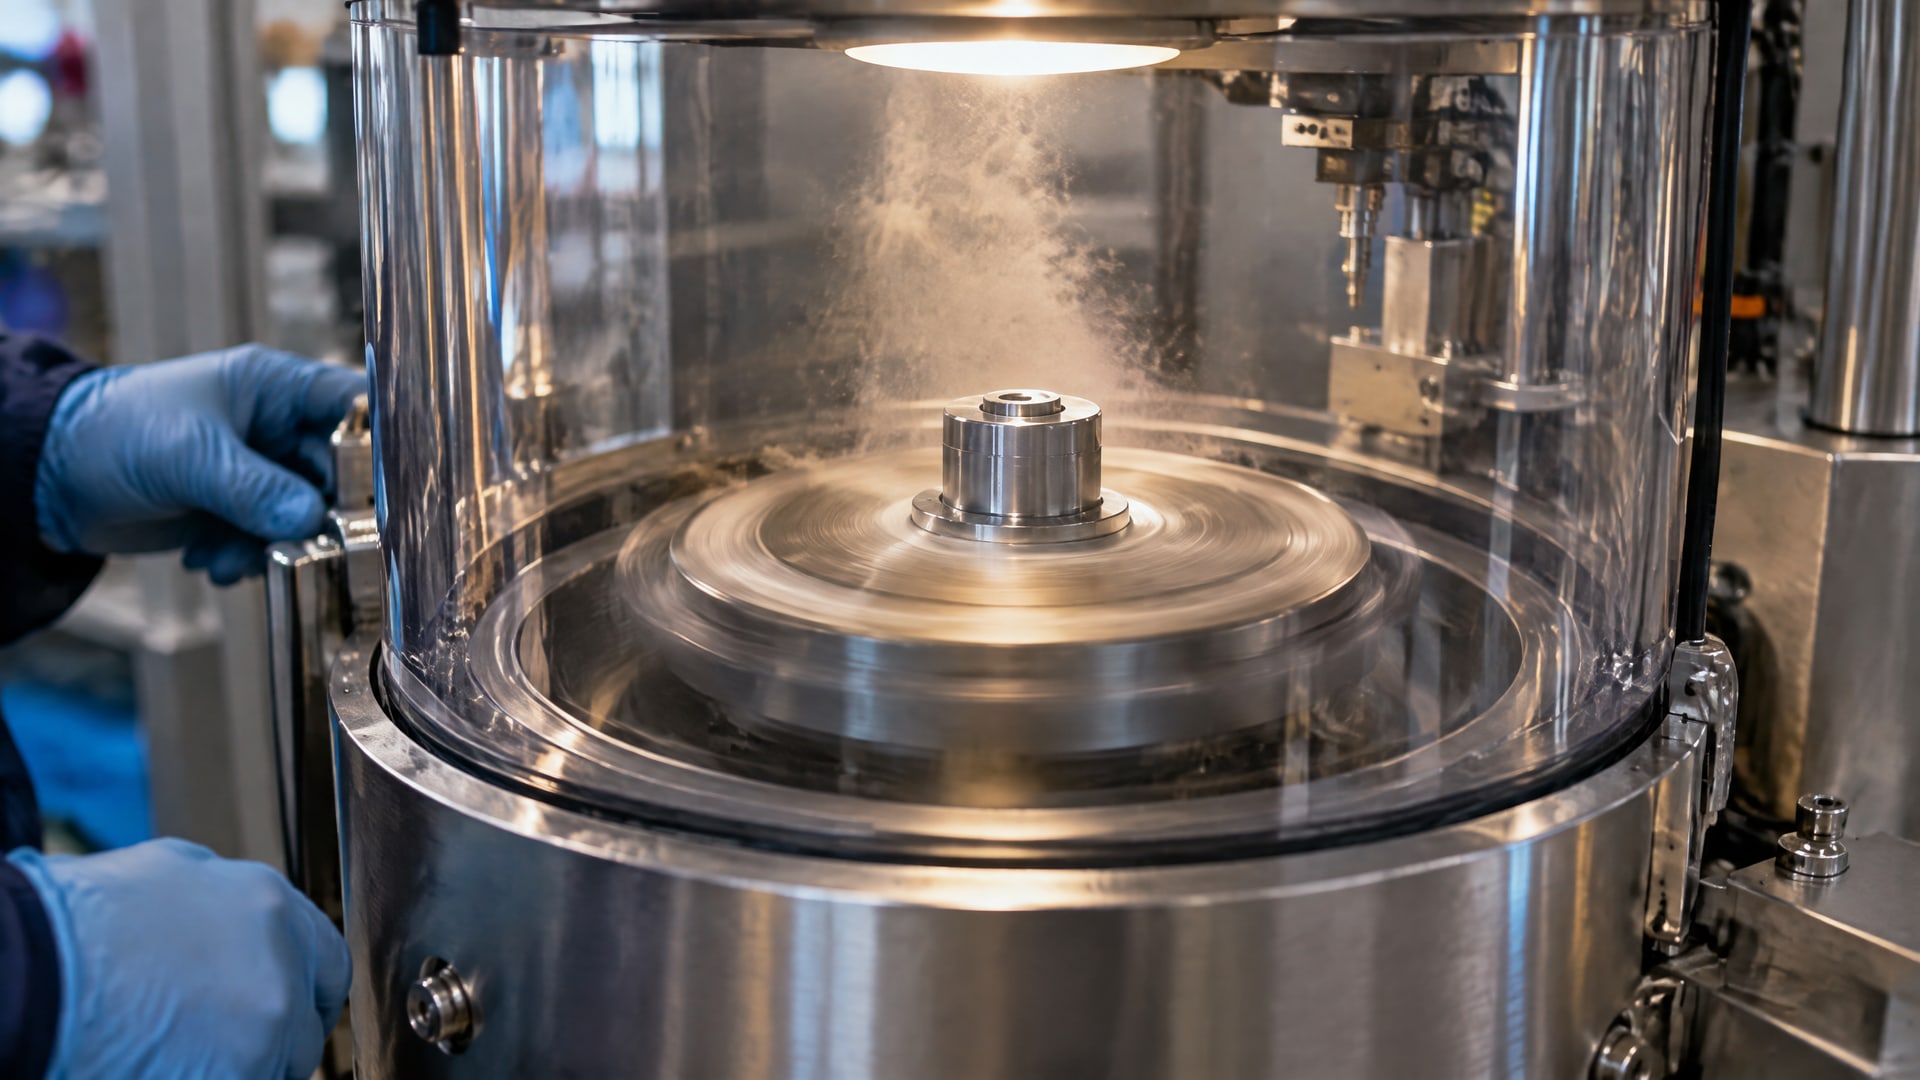
В технологии dip-spin детали помещают в перфорированную корзину и погружают в ванну с покрытием.
После извлечения корзину быстро вращают. Центробежная сила сбрасывает избыток состава с поверхности деталей, а материал проходит через отверстия корзины и возвращается в ванну. Такой способ объединяет нанесение погружением с последующим механическим удалением излишков.
Результат зависит не только от самого факта вращения. На слой влияют время погружения, размер корзины, скорость и длительность вращения, масса загрузки и вязкость состава. Если менять несколько параметров одновременно, становится сложнее понять, что именно вызвало изменение толщины или равномерности покрытия. Поэтому режим целесообразно отрабатывать последовательно, фиксируя настройки и результаты для каждой загрузки.
При погружении и извлечении на формирование пленки влияют вязкость, поверхностное натяжение, гравитация и скорость извлечения. На этапе центрифугирования важны центробежные и вязкостные силы, скорость вращения и свойства жидкости. По этой причине скорость нельзя рассматривать отдельно от состава и геометрии деталей: чрезмерное вращение может снять слишком много материала или ухудшить равномерность.
На практике цикл включает подготовку деталей и корзины, погружение, удаление избытка вращением, а затем сушку или отверждение покрытия. Конкретная последовательность и режимы зависят от применяемого состава и требований к детали. Универсальных параметров для всех изделий нет: технологический процесс подбирают под геометрию, массу, материал, состояние поверхности и назначение покрытия.
Какие параметры определяют качество покрытия
Покрытие должно соответствовать функции детали: снижать трение и износ, помогать при приработке или сборке, обеспечивать долговременное смазывание либо защищать от коррозии.
От задачи зависит, какие свойства важнее при подборе состава и какие показатели проверять после нанесения. Для твердосмазочной системы оценивают не только способность снижать сопротивление скольжению, но и адгезию к основанию, когезию слоя и совместимость с материалами пары трения.
В процессе окунания с центрифугированием технологу важно контролировать связанные параметры, а не настраивать каждый изолированно:
Время погружения определяет, сколько времени детали находятся в составе.
Вязкость и другие свойства материала влияют на формирование пленки и ее стекание.
Скорость и длительность вращения задают интенсивность удаления избытка покрытия.
Масса загрузки и размер корзины влияют на условия обработки партии.
Геометрия деталей и расположение полостей или отверстий определяют, где может задерживаться состав.
Толщину слоя нельзя объяснить только концентрацией состава. На нее также влияют вязкость, поверхностное натяжение, скорость извлечения и вращения, а также условия сушки и окружающая среда. Поэтому визуальное впечатление о количестве материала на поверхности не заменяет проверку на деталях и модельных образцах, если качество покрытия задается функциональными требованиями.
Для стабильной работы полезно связывать режим с конкретной конфигурацией загрузки. Изменение массы партии, размера корзины или положения деталей может изменить результат даже при прежних настройках оборудования. Если после корректировки режима покрытие стало менее равномерным, следует проверить не только скорость вращения, но и вязкость состава, время погружения и распределение деталей в корзине. Такой подход помогает отделить влияние технологии от влияния самого материала.
Покрытие кольцевых деталей методом окунания
Кольцевые и цилиндрические детали относятся к типам изделий, для которых рассматривают нанесение погружением с последующим центрифугированием.
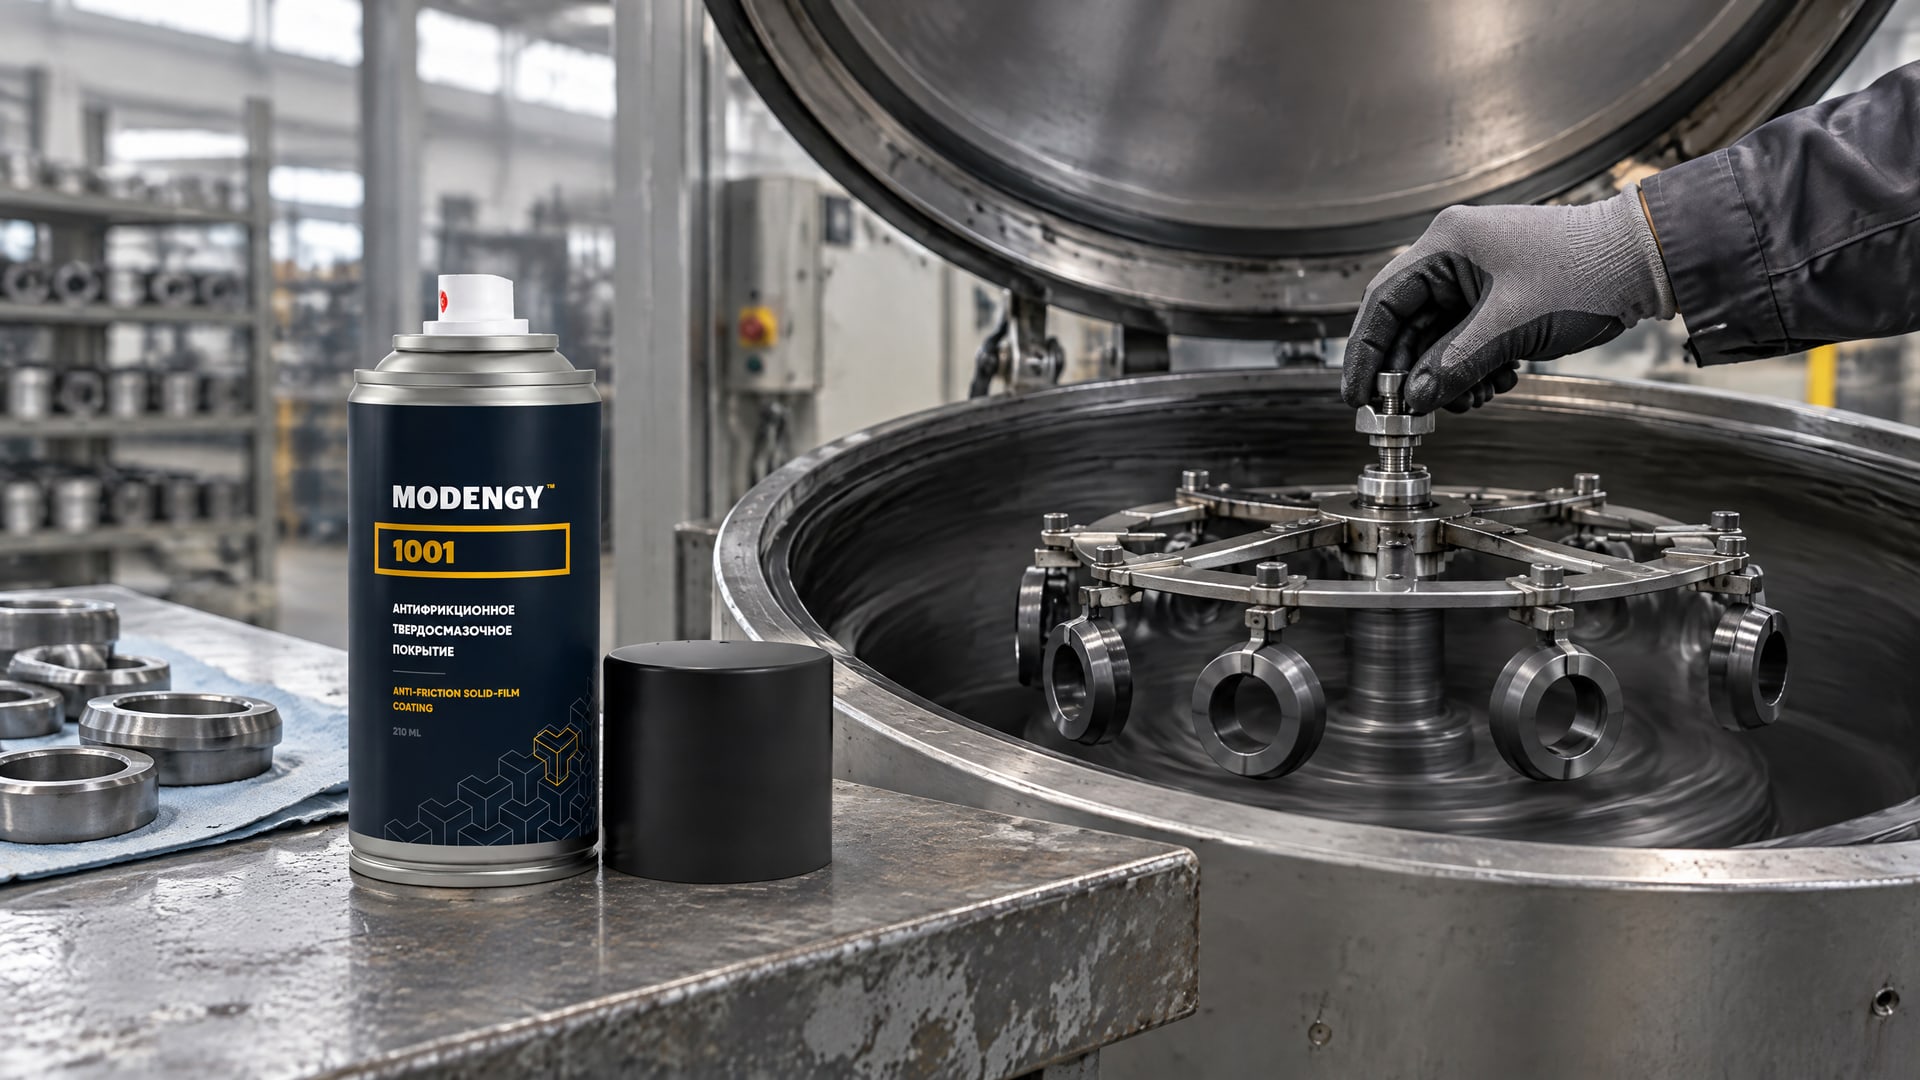
Метод удобен тем, что после контакта с составом вращение помогает удалить его избыток. Но результат зависит от формы кольца, наличия отверстий и полостей, массы изделия и того, как детали размещены в корзине. Если материал задерживается в отдельных участках, слой может получиться неравномерным.
Перед подбором режима важно определить, какие поверхности должны получить покрытие и какие требования предъявляются к ним в эксплуатации. Для деталей пары трения имеют значение нагрузка, тип движения, рабочая среда, температура и число циклов. Отдельно учитывают материалы контактирующих поверхностей: совместимость покрытия с парой трения входит в число критериев выбора твердой смазки.
Проблема может проявиться не только на этапе нанесения. Если покрытие плохо удерживается на основании, его функциональность снижается; если слой распределяется неравномерно, отдельные участки могут работать иначе, чем остальная поверхность. При фреттинге и холодном пуске требования к покрытию определяются режимом контакта, а не только формой детали. Поэтому геометрию, подготовку поверхности и свойства покрытия оценивают совместно.
Для таких задач в подборе твердосмазочного покрытия рассматривают MODENGY 1001: в описании продукта отмечены высокая адгезия и долговечность покрытия. Применимость состава к конкретным кольцам и режиму окунания нужно соотнести с материалом основания, условиями эксплуатации и технологией нанесения, а затем подтвердить испытаниями.
Подбор твердосмазочного покрытия и подготовка поверхности
Подбор начинают с назначения покрытия.
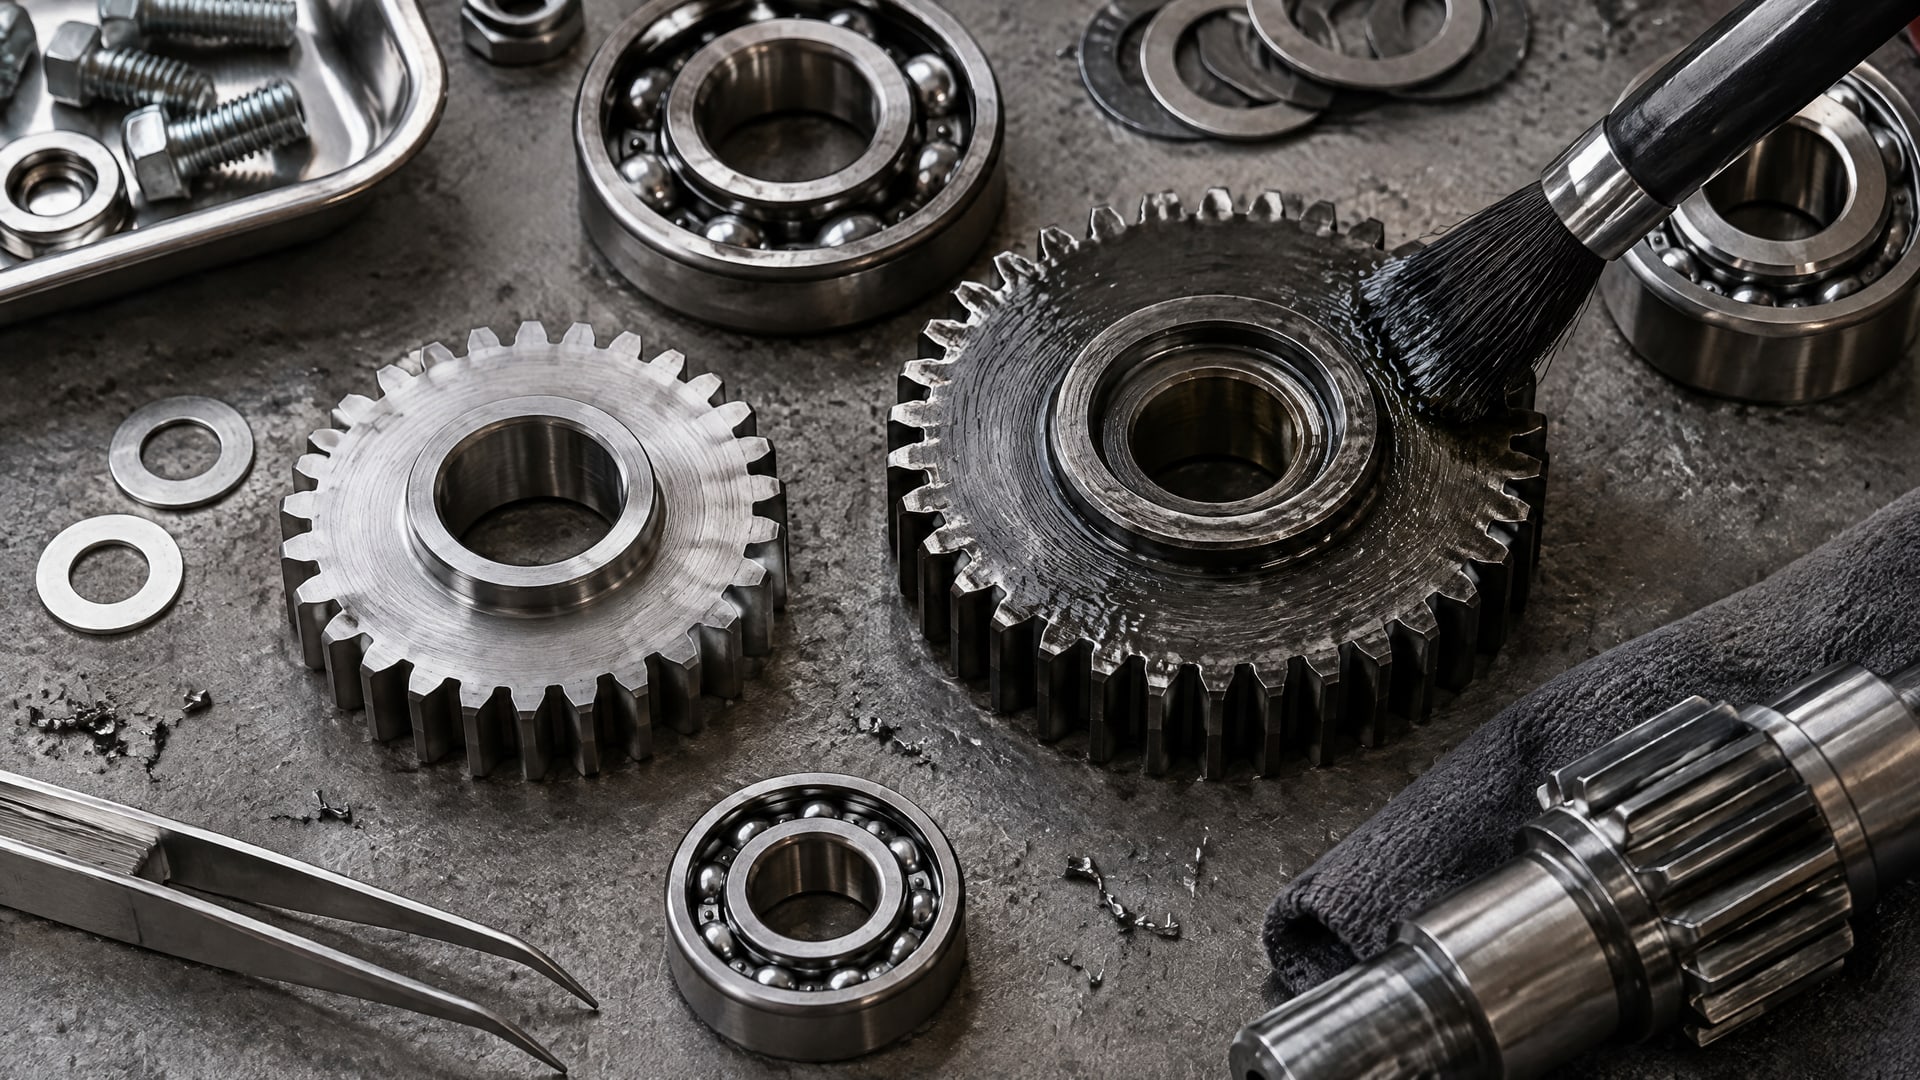
Твердые смазки используют для приработки, сборки, длительного смазывания, защиты от коррозии и снижения износа. Они применяются и тогда, когда жидкие смазки не подходят. Диапазон применения широк: в материалах по твердым смазкам указаны условия от криогенных температур до примерно 700 °C, а также среды от влажного воздуха до сверхвысокого вакуума. Эти ориентиры не означают, что любой состав подходит для всего диапазона: характеристики конкретного покрытия нужно сопоставлять с реальной задачей.
При выборе учитывают условия работы детали и свойства системы покрытия:
Рабочую температуру и окружающую среду.
Материалы контактирующих поверхностей и тип движения.
Нагрузку и число циклов.
Требуемые адгезию к основанию и когезию слоя.
Термическую и окислительную стойкость, летучесть, химическую реактивность и температуру плавления.
Подготовка поверхности напрямую влияет на срок службы и работоспособность антифрикционного покрытия. Если состояние основания нестабильно, одинаковый режим нанесения не гарантирует одинаковый результат. Поэтому перед обработкой важно определить состояние поверхности и подготовить детали в соответствии с требованиями выбранной системы. Конкретный способ подготовки нельзя назначить без учета материала детали и свойств покрытия.
При подборе также учитывают, как покрытие будет наноситься и отверждаться. Состав, подходящий по условиям трения, должен быть совместим с технологией окунания и центрифугирования, а режим сушки или нагрева не должен противоречить ограничениям детали. Для инженерной оценки полезно заранее сформулировать требования к испытаниям компонентов, модельным проверкам, статистическому контролю процесса и документации. Универсального состава или единого режима для всех деталей нет.
Способы отверждения покрытий после нанесения
После нанесения покрытию требуется сушка или отверждение.
Для тонкопленочных и антифрикционных материалов рассматривают воздушную сушку, контролируемую сушку и нагрев с термоотверждением. Подходящий вариант зависит от химии состава и тепловой чувствительности детали. Поэтому способ отверждения выбирают вместе с покрытием и технологией нанесения, а не после завершения настройки процесса.
Для окунания с центрифугированием важно учитывать, что состояние пленки после удаления избытка материала еще не подтверждает готовность детали к эксплуатации. Покрытие должно пройти предусмотренный для него этап сушки или отверждения. Если условия этого этапа отличаются от требуемых, свойства готового слоя могут не соответствовать ожиданиям, даже когда детали визуально покрыты равномерно.
Рабочий процесс целесообразно описать как связку операций: подготовка поверхности, погружение, центрифугирование, сушка или термоотверждение, контроль результата. При переходе от пробной обработки к серийному процессу фиксируют параметры, которые влияют на слой: состав и его вязкость, время погружения, массу загрузки, размер корзины, скорость и длительность вращения, а также условия отверждения. Так проще выявить причину отклонений при изменении партии или состояния деталей.
Если изделие чувствительно к нагреву, это ограничение должно учитываться при выборе покрытия и способа его отверждения. Аналогично, если материал требует контролируемой сушки, одного визуального осмотра после извлечения из корзины недостаточно. Режим должен подтверждаться испытаниями и наблюдением за результатом на деталях, а не только переноситься с другой геометрии или другой загрузки.
Контроль процесса и типичные ошибки
Качество нанесения оценивают не только по внешнему виду.
Для выбора покрытия и процесса учитывают испытания компонентов, модельные испытания, статистический контроль процесса и документацию. Такой подход помогает проверить, выполняет ли покрытие свою функцию в заданной паре трения и условиях эксплуатации. Конкретные методы контроля зависят от требований к детали и системе покрытия; универсальный нормативный набор для самого процесса окунания с центрифугированием в рассматриваемых материалах не задан.
Распространенная ошибка - считать, что увеличение скорости вращения автоматически улучшит результат. Скорость влияет на удаление избытка, но ее действие связано с вязкостью, временем вращения, геометрией деталей и загрузкой корзины. Слишком интенсивное вращение может привести к избыточному снятию материала или ухудшить равномерность слоя. Настраивать скорость следует в связке с остальными параметрами, проверяя результат на обработанных деталях.
Еще одна ошибка - пытаться перенести режим с одной детали на другую без проверки. Даже при одинаковом составе форма, масса, полости и расположение отверстий меняют условия стекания и удаления излишка. Не менее рискованно подбирать покрытие только по температуре или только по назначению. Для надежного выбора нужны сведения о среде, нагрузке, движении, материалах пары трения и подготовке основания.
Перед запуском серийной обработки полезно согласовать критерии приемки и порядок подтверждения результата. Проверку проводят на деталях или модельных образцах, представляющих реальную геометрию и условия процесса. Если обнаружено отклонение, сначала сопоставляют настройки вращения, вязкость состава, время погружения, загрузку корзины и этап отверждения. Это позволяет корректировать технологию по наблюдаемым причинам, а не менять несколько параметров наугад.
Часто задаваемые вопросы
Подходит ли окунание с центрифугированием для кольцевых деталей?
Да, метод рассматривают для цилиндрических и кольцевых деталей, а также для небольших изделий. При подборе процесса оценивают форму кольца, его массу, отверстия и полости, а также расположение деталей в корзине. Эти особенности влияют на равномерность слоя и удаление избытка состава после погружения.
От чего зависит толщина покрытия при центрифугировании?
Толщина зависит от свойств состава, включая вязкость и поверхностное натяжение, а также от времени погружения, скорости извлечения и вращения, массы загрузки и геометрии деталей. На результат влияют и условия сушки. Поэтому регулировка только одного параметра не гарантирует нужную толщину или равномерность покрытия.
Какие способы отверждения покрытий применяют после нанесения?
В зависимости от состава используют воздушную сушку, контролируемую сушку или нагрев с термоотверждением. Выбор зависит от химии покрытия и тепловой чувствительности детали. Режим отверждения согласуют с технологией нанесения заранее, а готовность слоя подтверждают контролем, соответствующим требованиям к конкретной детали.
Можно ли наносить твердосмазочное покрытие без подготовки поверхности?
Для антифрикционных покрытий подготовка поверхности влияет на срок службы и работоспособность слоя, поэтому пропускать этот этап без проверки нельзя. Способ подготовки выбирают с учетом материала детали и требований покрытия. После этого результат оценивают на обработанных деталях или модельных образцах, а не только визуально.
Заключение
Окунание с центрифугированием подходит для обработки мелких, цилиндрических и кольцевых деталей, если геометрия, загрузка и свойства состава позволяют получить равномерный слой. Ключ к стабильному результату - совместно подобрать время погружения, вязкость, режим вращения и отверждение, подготовить поверхность и проверить покрытие по требованиям конкретной задачи.
Следующий шаг - собрать чертеж детали, данные о материале основания, паре трения и условиях эксплуатации, затем определить требования к покрытию и пробной обработке. По результатам испытаний можно уточнить состав, загрузку корзины и режим процесса до запуска серийного нанесения.