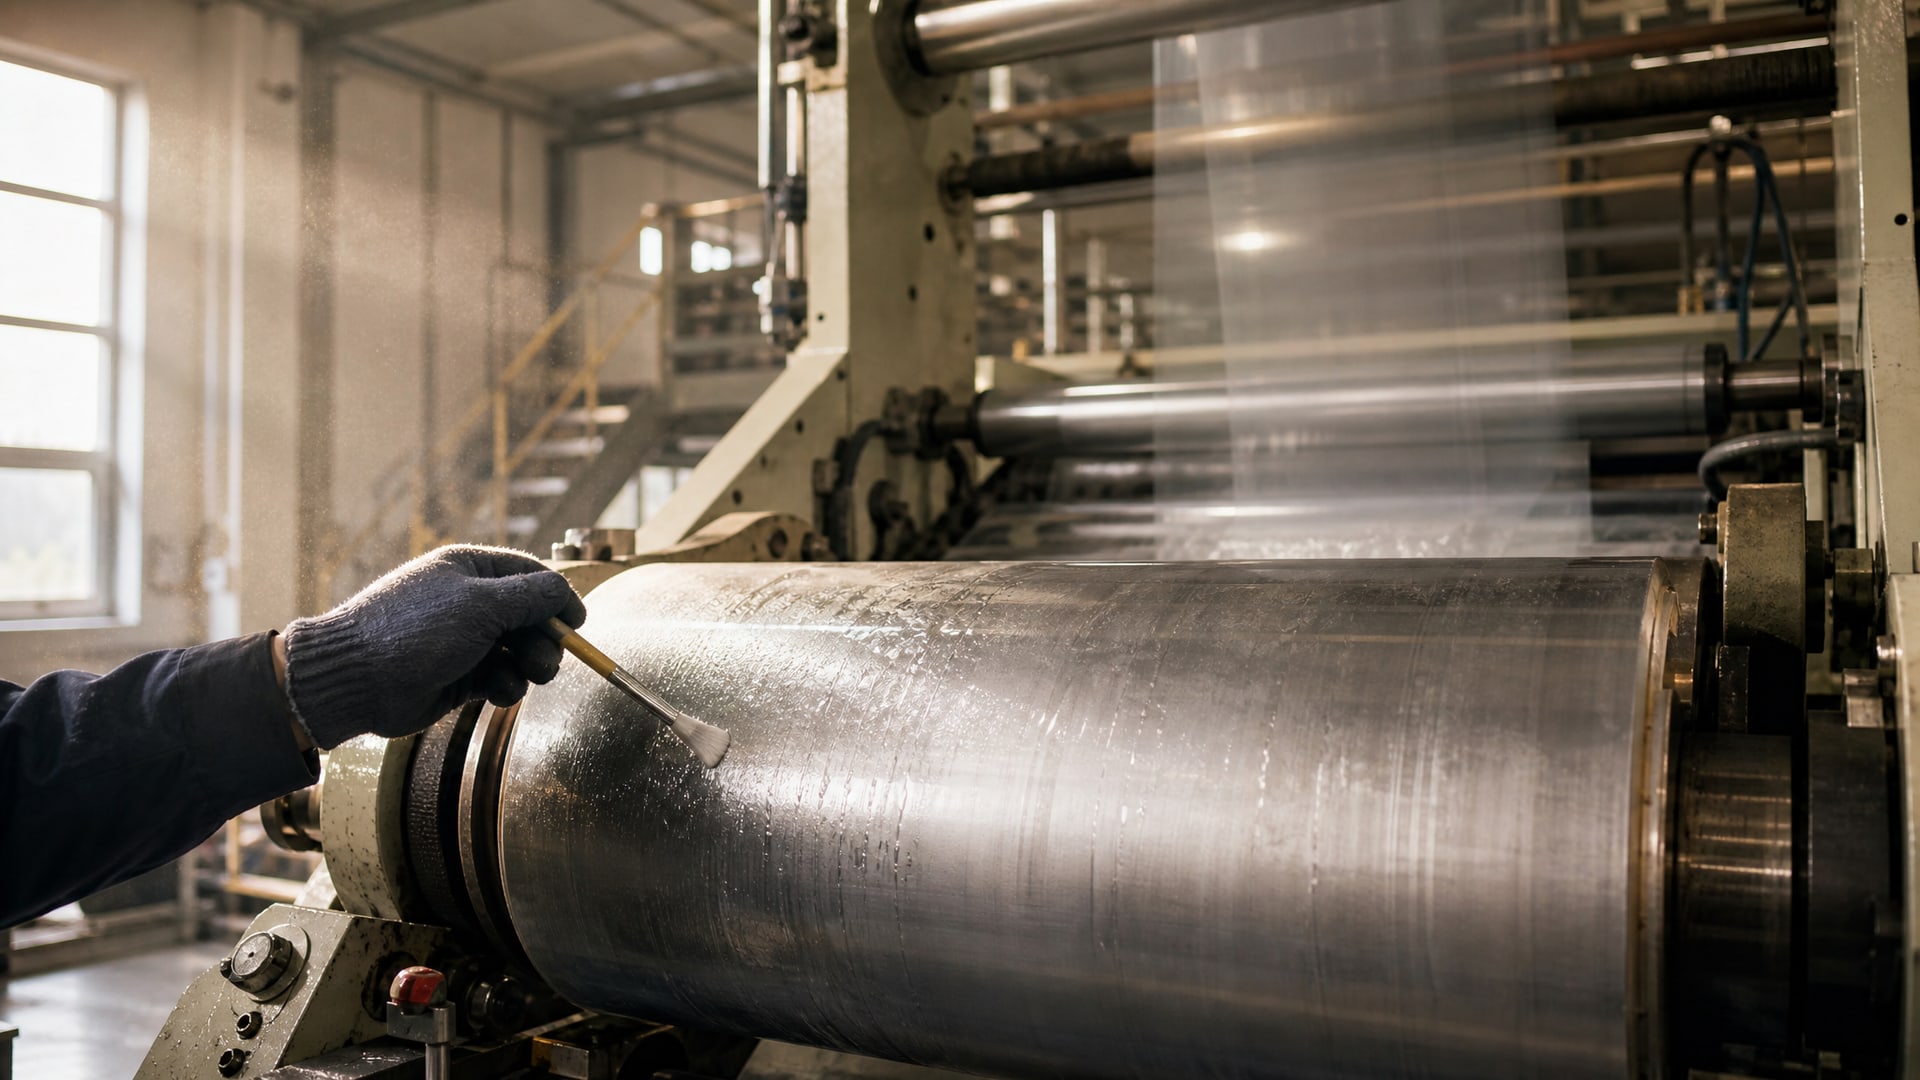
Налипание полимерной пленки на разогретые детали оборудования - типичная проблема при полимеризации, экструзии и термической обработке. Результат: простой линии, брак продукции, затрудненная разборка узлов. Стандартные смазочные материалы и обычные покрытия здесь не работают: при температурах выше 150–200 °C они либо испаряются, либо теряют адгезию к подложке, либо сами становятся липкой поверхностью. Решение - специализированное антифрикционное покрытие высокотемпературное, способное сохранять антиадгезионные свойства и прочность сцепления с металлом даже после многократных циклов нагрева и охлаждения.
Статья рассчитана на технических специалистов, инженеров и закупщиков, которые подбирают защиту для горячих узлов печей, формующего оборудования, разверток и направляющих. Вы узнаете, по каким стандартам оценивают качество высокотемпературных покрытий, какие температурные пределы реальны, и как отличить рабочее решение от маркетингового обещания.
Природа проблемы налипания и роль температуры
Налипание возникает, когда горячая или размягченная полимерная пленка вступает в прямой контакт с металлической деталью, которая нагрета выше температуры размягчения пленки.
В этот момент полимер «прилипает» к поверхности из-за высокой поверхностной энергии металла и адгезионных сил. Проблема усугубляется, если поверхность окислена, шероховата или покрыта обычной смазкой: последняя под действием температуры либо теряет текучесть, либо поглощается полимером.
Стандартные промышленные смазки и минеральные масла при температурах 200–300 °C окисляются и испаряются в течение минут. Воск и парафин плавятся. Обычные полиэфирные или эпоксидные покрытия начинают размягчаться уже при 150–180 °C. В результате деталь остается без защиты именно в критический момент, когда налипание наиболее вероятно.
Решение состоит в том, чтобы создать на поверхности детали стойкий, низкоэнергетический слой, который отталкивает расплав или размягченный полимер и сохраняет свои свойства при циклических нагревах. Такой слой должен быть одновременно механически прочным (чтобы не отслаивался при охлаждении), химически инертным (чтобы не вступал в реакцию с полимером) и термостойким (чтобы не разрушался или не менял структуру при температурах процесса).
Стандарты и методы оценки адгезии высокотемпературных покрытий
Качество антифрикционного покрытия нельзя оценить только по внешнему виду или рекламным описаниям.
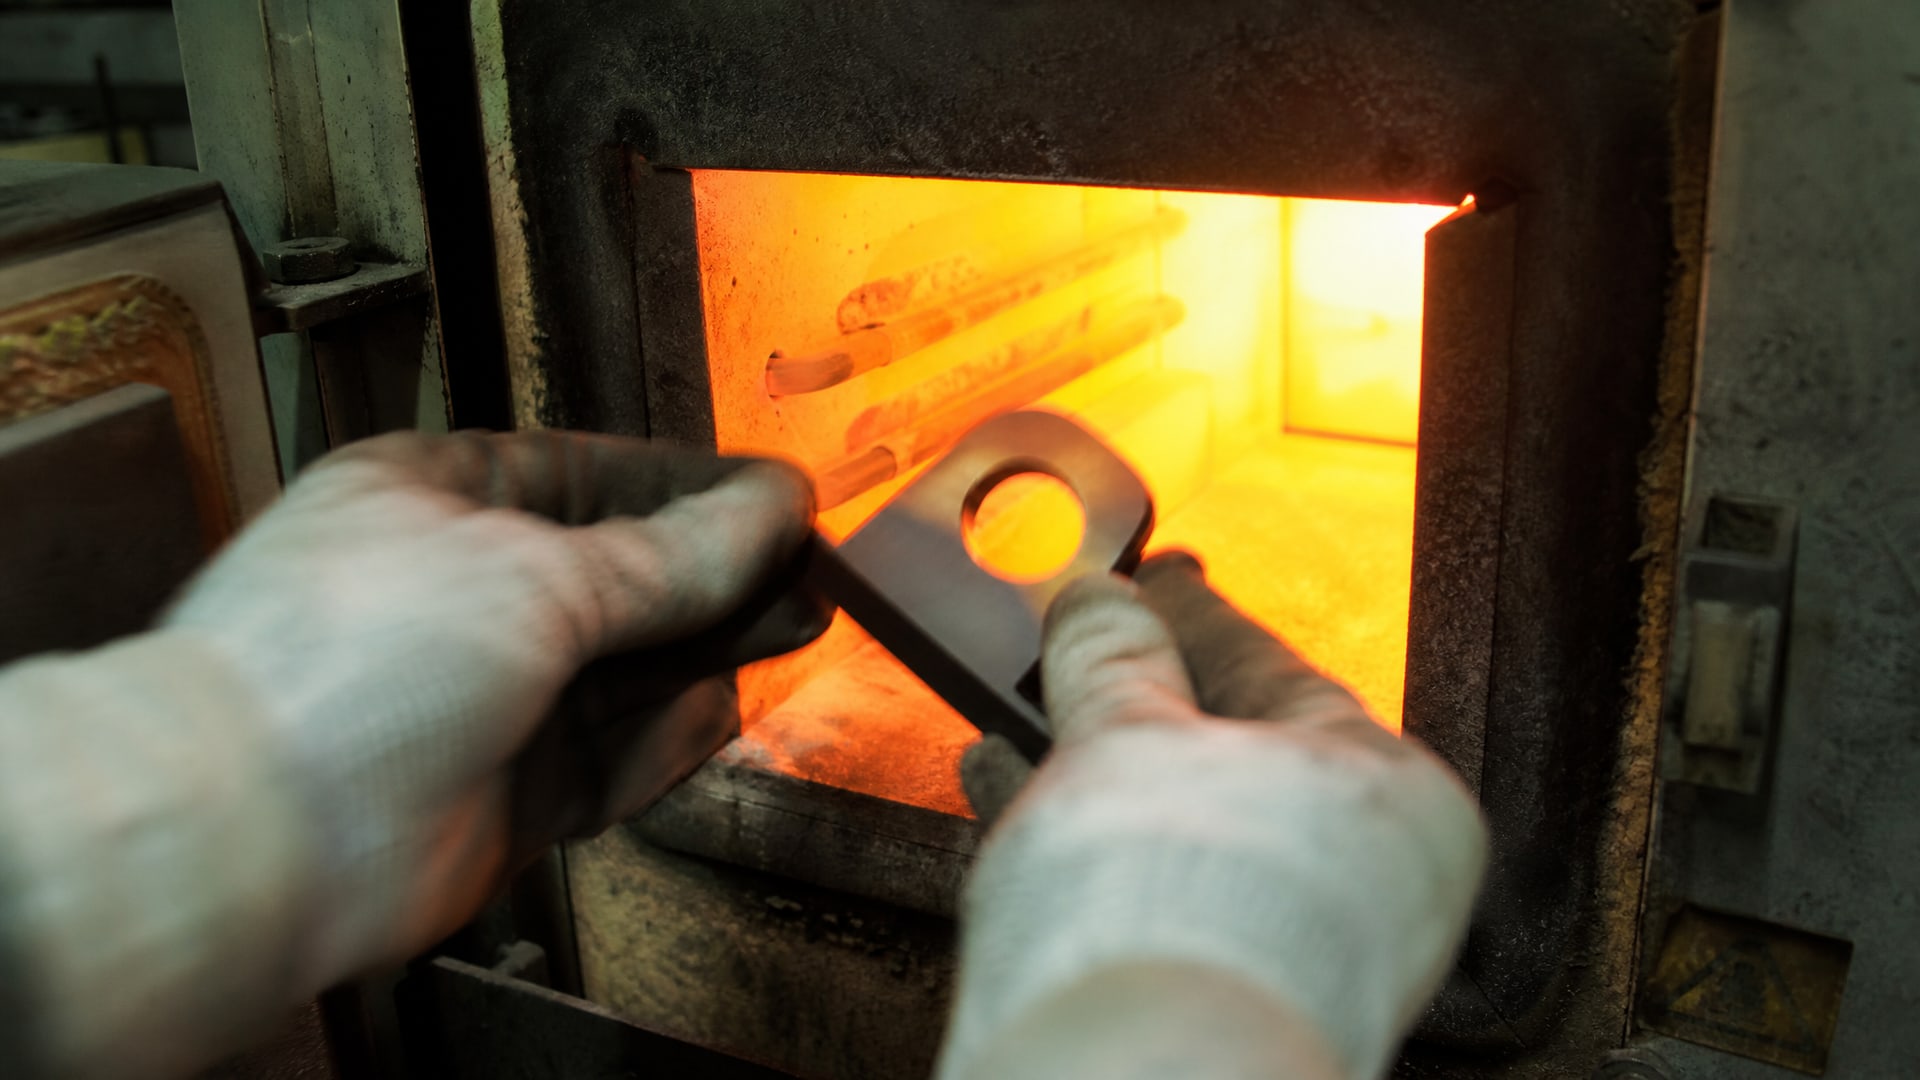
Промышленная практика опирается на три ключевых метода испытаний, каждый из которых раскрывает разные аспекты надежности.
Тепловой удар (ISO 2819:2017)
Метод воспроизводит реальные условия: образец с покрытием нагревают в печи до температуры, затем резко охлаждают в воде комнатной температуры. В стандарте ISO 2819:2017 указаны типовые температуры для разных пар «материал основы / тип покрытия»:
Стальная основа с олово: 150 °C
Сталь с хромом, никелем или оловом-никелем: 300 °C
Алюминий и его сплавы: 220 °C
После охлаждения поверхность проверяют на предмет вздутия, отслаивания, шелушения или растрескивания. Для высокотемпературных покрытий, работающих на горячих деталях печей, тест нужно проводить при температуре не ниже рабочей температуры детали. Если образец прошел испытание без дефектов, адгезия считается достаточной для использования в циклических нагревах.
Испытание царапанием (ISO 20502:2005)
Метод царапания алмазным индентором показывает, насколько прочно покрытие сцеплено с основой. Индентор движется по поверхности с нарастающей нагрузкой; момент, когда покрытие начинает отслаиваться или скол расширяется, фиксируется как критическая нагрузка. Стандарт ISO 20502:2005 применим к покрытиям толщиной от 50 мкм до 1000 мкм и выше. Хотя метод первоначально разработан для керамических систем, его успешно используют и для оценки адгезии фторполимерных и прочих высокотемпературных слоев. Результат дает числовое значение, которое можно сравнивать между образцами и партиями.
Классификация адгезии (ISO 19207:2016)
ISO 19207:2016 описывает методы классификации прочности сцепления термонапыленных покрытий (металлических, керамических, керметных) при комнатной температуре. Хотя стандарт первоначально ориентирован на термонапыление, его подходы применимы и к другим системам. Результат выражается через индекс адгезии (adhesion index), который позволяет ранжировать покрытия по надежности и сравнивать предложения разных производителей на единой шкале.
Комбинация этих трех методов (тепловой удар, царапание и классификация адгезии) дает полную картину: адгезия к основе, ее устойчивость к циклическому нагреву и механическая прочность слоя.
Температурные пределы фторполимерных и специальных покрытий
Фторполимерные (ПТФЭ) покрытия - наиболее распространенное решение для защиты от налипания полимерных пленок благодаря низкой поверхностной энергии и химической инертности.
Типичные рабочие диапазоны
Согласно техдокументации производителей высокотемпературных фторполимерных систем, непрерывная работа возможна до 260 °C; кратковременно (при достаточной вентиляции и без окисления материала в кислородной среде) допускаются пики до 288 °C. При температурах выше этого диапазона скорость окисления полимера возрастает экспоненциально, и срок службы покрытия сокращается с месяцев до недель или дней.
Для сравнения:
| Тип покрытия | Непрерывная работа | Кратковременный режим | Примечание |
|---|
| Стандартное ПТФЭ | до 260 °C | до 288 °C | Требует вентиляции при верхнем пределе |
| Специальные фторполимерные системы | до 300 °C и выше | до 350 °C | Требуют подтверждения производителем |
| Системы на основе дисульфида молибдена | до 180 °C | до 220 °C | Другой механизм антиадгезии; используются в отдельных нишах |
Таблица показывает, что выбор типа покрытия напрямую зависит от температуры детали. Если деталь работает при 250 °C, стандартное ПТФЭ-покрытие подойдет. Если требуется 350 °C, стандарт уже неприменим.
Проблема с производительскими обещаниями
Многие поставщики указывают температурный диапазон без уточнения условий: вентиляция, атмосфера (окислительная или инертная), продолжительность. Фраза «работает до 400 °C» на практике может означать, что покрытие не развалится за несколько часов в печи, но потеряет антиадгезионные свойства намного раньше. Поэтому при выборе материала следует требовать протоколы испытаний адгезии и теплового удара при именно вашей температуре, а не полагаться на паспортный диапазон.
Причины отслаивания и потери адгезии при нагреве
Даже правильно подобранное и качественно нанесенное покрытие может отслоиться при циклических нагревах, если не учтены несколько ключевых факторов.
Различие коэффициентов теплового расширения
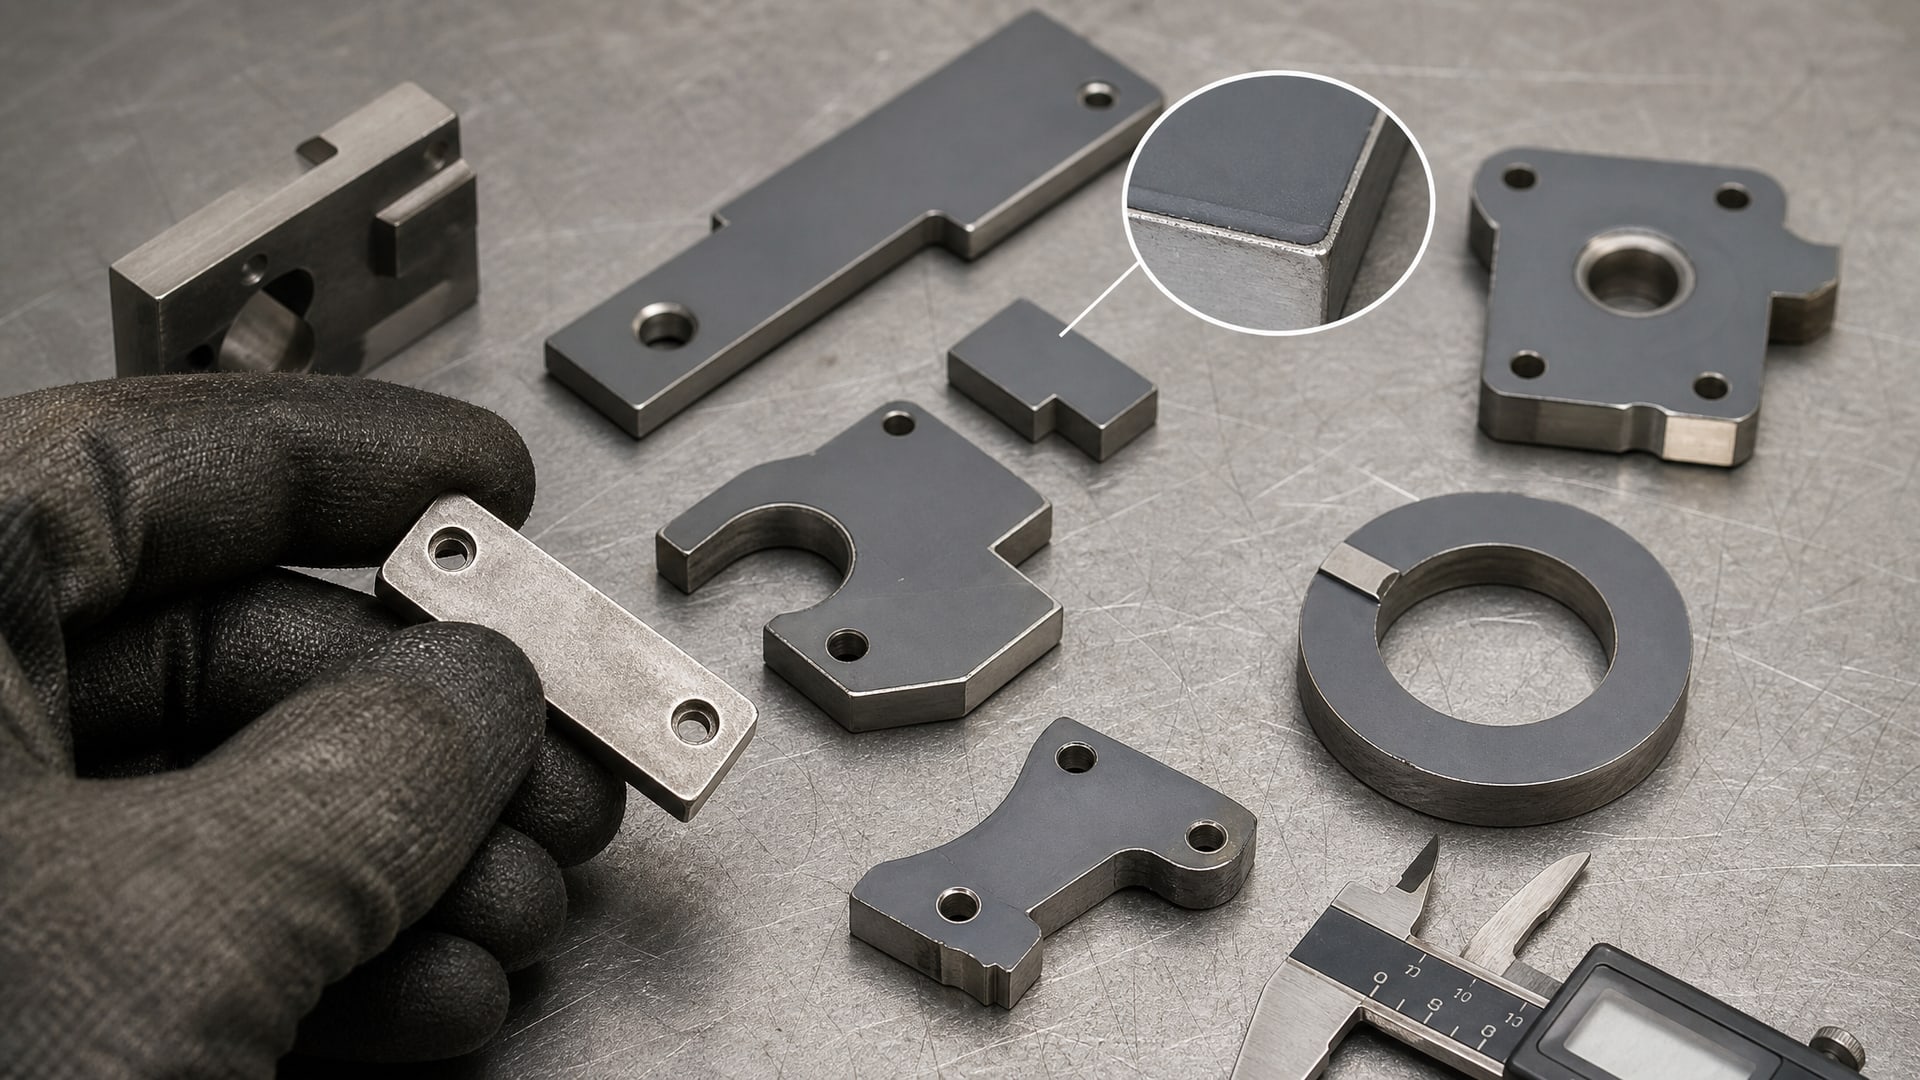
Металлическая подложка (например, сталь) и полимерное покрытие имеют разные коэффициенты линейного расширения. При нагреве металл расширяется быстрее, чем полимер, создавая внутренние напряжения. При охлаждении напряжения могут привести к отслаиванию или образованию микротрещин в слое. Для стали коэффициент теплового расширения около 12–14 × 10⁻⁶ °C⁻¹; для большинства полимеров 20–50 × 10⁻⁶ °C⁻¹ в зависимости от типа. Правильная подготовка поверхности (зачистка, удаление оксидов, праймирование) компенсирует часть этого эффекта за счет более прочного сцепления.
Загрязнение и окисление подложки
Если перед нанесением покрытия поверхность недостаточно очищена от масла, окалины, ржавчины или старого покрытия, адгезия исходно будет низкой. При нагреве остатки загрязнений испаряются или расширяются, создавая пузырьки между слоями. Стандартное требование: очистка до класса Sa 2,5 (по ISO 12944) или эквивалентная подготовка.
Неравномерность толщины
Тонкие участки покрытия испытывают более высокие локальные напряжения и отслаиваются первыми. Толстые участки могут проявить недостаточную адгезию из-за собственного веса и внутренних напряжений в слое. Оптимальная толщина обычно в диапазоне 25–100 мкм в зависимости от типа покрытия; при этом равномерность важнее максимальной толщины.
Технологический процесс нанесения и его влияние на качество
Антифрикционное высокотемпературное покрытие наносят несколькими методами, каждый из которых влияет на конечное качество.
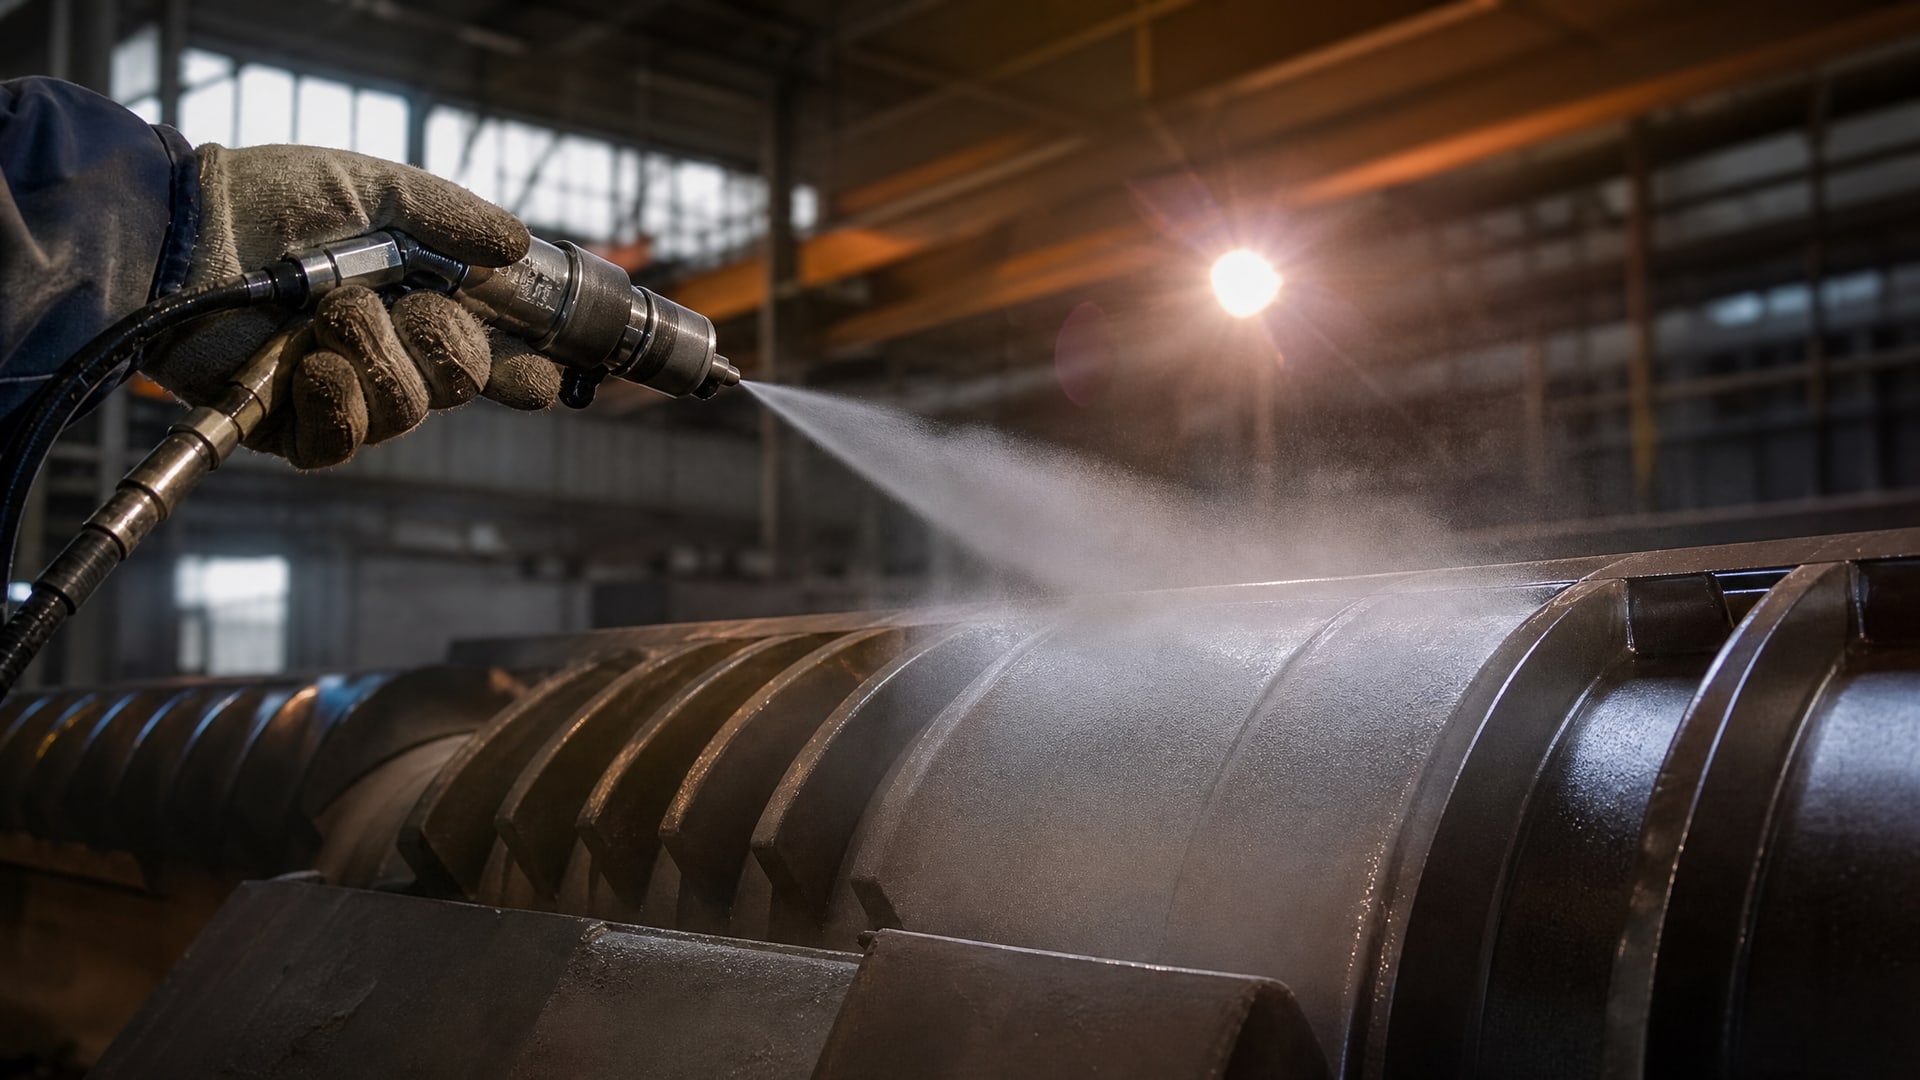
Методы нанесения
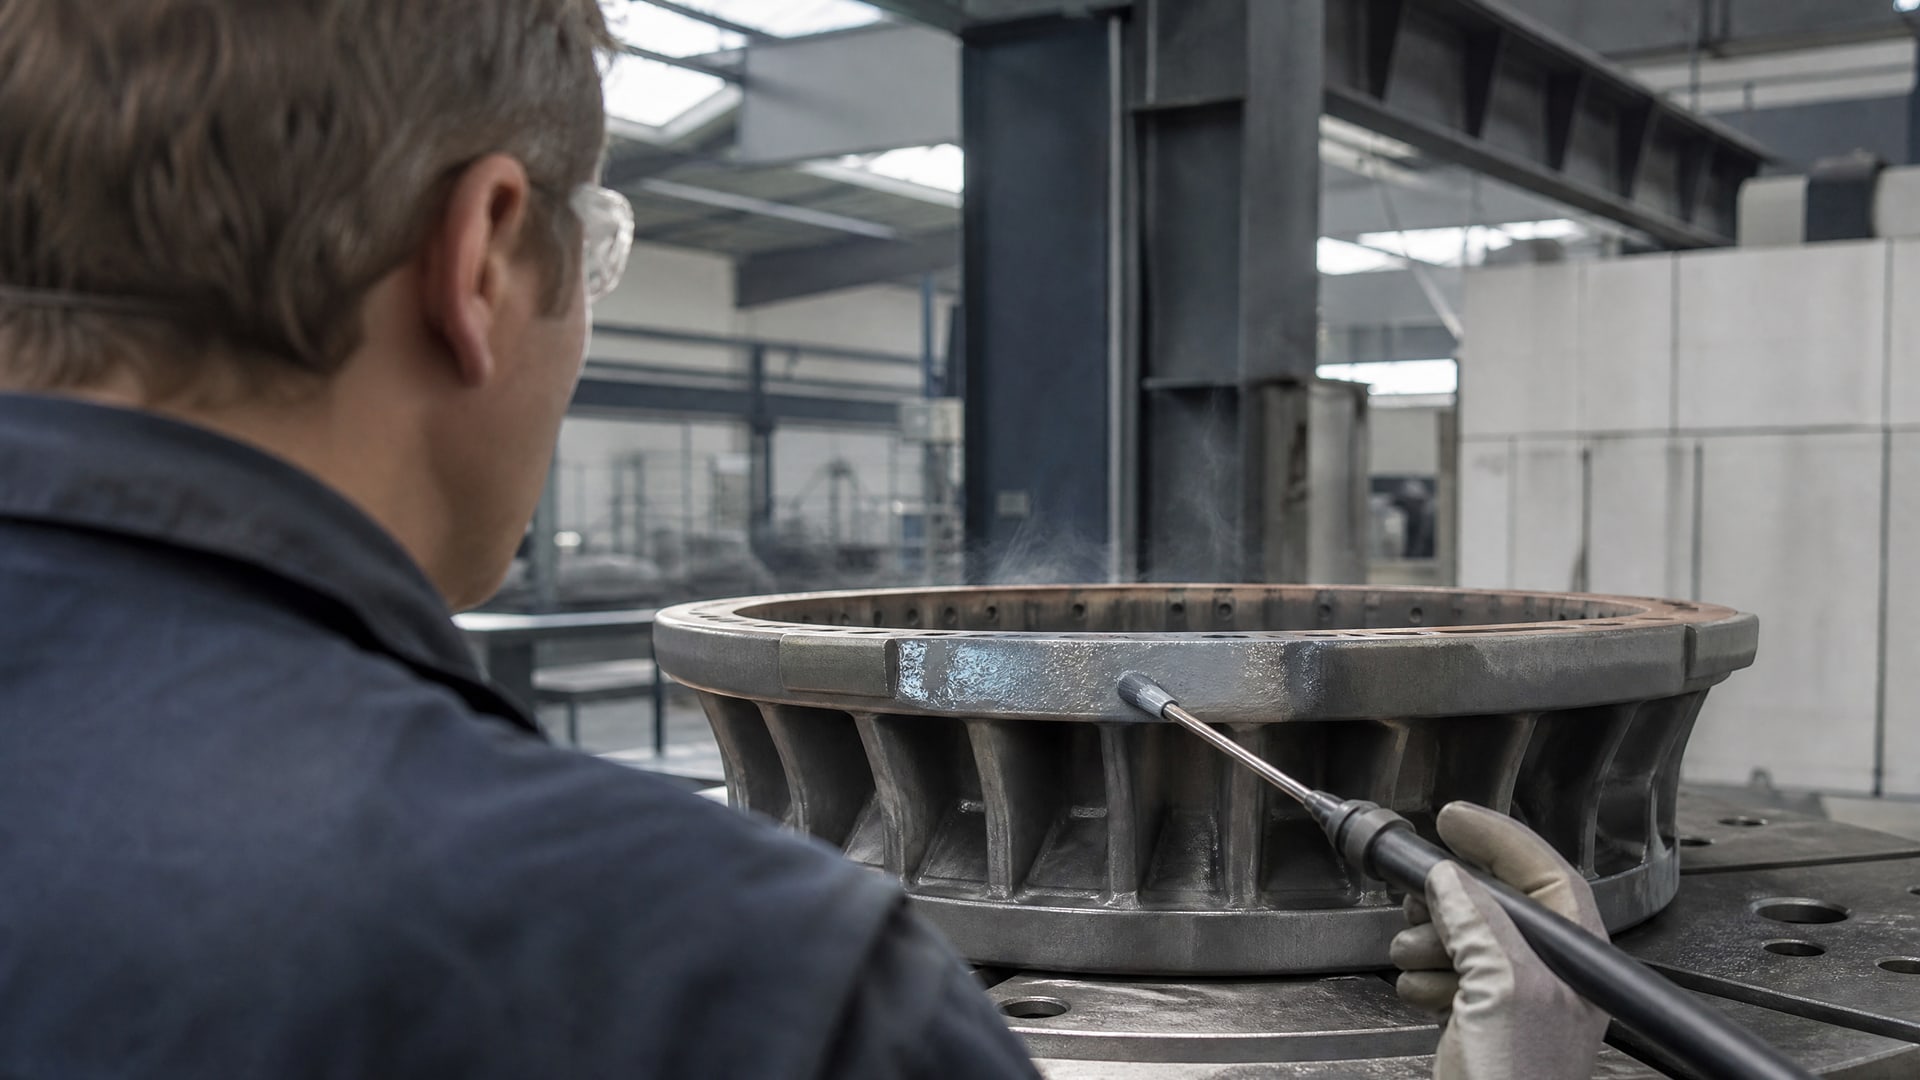
Распыление (аэрозольное и промышленное): самый доступный метод для разовых и небольших партий; требует проветриваемого помещения и защиты. Качество зависит от расстояния до поверхности, угла и скорости движения распылителя.
Окунание: подходит для деталей сложной формы; гарантирует равномерное покрытие, но требует прокалки слоя в печи для удаления растворителя и отверждения.
Напыление высокого давления: используется на промышленных линиях; дает толстые и очень прочные слои, но требует специализированного оборудования.
Независимо от метода критичны три этапа: подготовка поверхности (зачистка, удаление оксидов), нанесение (равномерная толщина) и отверждение (высокотемпературная обработка в печи в соответствии с рекомендациями производителя).
Отверждение при температуре
После нанесения покрытие нужно высушить и отвердить. Для фторполимерных систем это обычно означает постепенный нагрев в печи до 300–350 °C, выдержку и охлаждение. Ускоренное охлаждение может привести к растрескиванию и последующему отслаиванию. Протокол отверждения должен быть согласован с производителем покрытия и проверен на пробных образцах перед полномасштабным применением.
На линиях фасовки и упаковки, где детали работают при температурах 150–200 °C, используют быстрые методы нанесения непосредственно перед сборкой - например, антифрикционные покрытия MODENGY на основе ПТФЭ наносят аэрозолем и дают высохнуть при комнатной температуре или в мягком нагреве; это сокращает время подготовки и обеспечивает надежную защиту от налипания в режиме полимеризации.
Диагностика и контроль качества на производстве
Проверка качества нанесенного покрытия должна быть многоуровневой и опираться на стандартные методы.
Визуальный контроль и базовые тесты
Внешний вид: покрытие должно быть гладким, равномерным, без потеков, пузырей и трещин. Цвет обычно черный, коричневый или серый в зависимости от типа.
Тест на стирание: легкое поглаживание пальцем или мягкой тканью не должно оставлять следов на поверхности.
Тест на адгезию ногтем: ноготь не должен поддевать покрытие при легком царапании под углом 45°. Если слой легко отслаивается - это признак плохой адгезии.
Лабораторные испытания перед массовым использованием
Перед введением нового покрытия в производство рекомендуется изготовить 5–10 пробных образцов, применить к ним тепловой удар (ISO 2819:2017) при вашей рабочей температуре и проверить результат. Если образцы прошли без отслоений и вздутия, можно переходить к опытной партии реальных деталей. Если есть сомнения в качестве партии, всегда полезно провести экспресс-тест царапанием на случайно отобранных образцах.
Мониторинг в процессе эксплуатации
На линии следят за появлением налипания, отслоений покрытия и увеличением количества брака. Если налипание возобновилось спустя время, это может указывать на механический износ покрытия (истирание) или на превышение рабочей температуры. Необходимо вернуться к исходным условиям: измерить реальную температуру детали (если возможно, термопарой или пирометром), переоценить выбор материала и, при необходимости, увеличить частоту переполировки или замены покрытия.
Часто задаваемые вопросы
Почему обычная смазка не защищает от налипания полимерной пленки на горячую деталь?
Минеральные масла и пластичные смазки теряют текучесть выше 150–180 °C и окисляются. При нагреве выше 200 °C они испаряются в течение минут, оставляя деталь без защиты. Высокотемпературное покрытие остается на месте и продолжает работать благодаря химической стойкости полимера и прочной адгезии к подложке.
Какую толщину покрытия нужно наносить?
Оптимальная толщина для антифрикционных покрытий -25–100 мкм (0,025–0,1 мм) в зависимости от типа системы. Толщина сверх 150 мкм может привести к внутренним напряжениям и отслаиванию при нагреве. Главное не максимальная толщина, а ее равномерность.
Может ли одно и то же покрытие применяться при 150 °C и при 300 °C?
Нет. Выбор покрытия критически зависит от температуры. Покрытие, рассчитанное на 260 °C, при 350 °C начнет быстро окисляться и потеряет антиадгезионные свойства за несколько часов работы. Всегда подбирайте материал с учетом вашей реальной температуры и проверяйте на пробных образцах.
Как отличить качественное покрытие от подделки при покупке?
Требуйте протоколы испытаний адгезии по ISO 2819:2017 и ISO 20502:2005, сертификаты соответствия, информацию о том, при какой температуре и в каких условиях проводились испытания. Фраза только «не прилипает» или «работает до 500 °C» без деталей - повод для осторожности.
Нужно ли переносить покрытие, если оно начало отслаиваться?
Если отслоения незначительные (менее 5% поверхности), иногда можно очистить от слущих кусков и перенанести локально. Если отслоения обширные, лучше полностью зачистить деталь до металла и нанести покрытие заново. Попытка нанести новый слой поверх отслоившегося приведет только к повторному отказу.
Заключение
Налипание полимерных пленок на разогретые детали - проблема решаемая, но требующая системного подхода. Просто низкий коэффициент трения или слово «антипригарное» недостаточны; нужно сочетание трех качеств: выраженная антиадгезия (низкая поверхностная энергия), термостойкость при вашей рабочей температуре и надежная адгезия покрытия к подложке.
При выборе материала опирайтесь на стандарты ISO 2819:2017 (тепловой удар), ISO 20502:2005 (царапание) и ISO 19207:2016 (классификация адгезии). Требуйте протоколы испытаний при вашей конкретной температуре, а не только паспортные диапазоны. Убедитесь, что подготовка поверхности выполнена правильно (очистка до класса Sa 2,5 и выше), нанесение равномерно, отверждение проведено по рекомендациям производителя. Одного испытания пробных образцов теплового удара часто достаточно, чтобы уверенно переходить к серийному использованию и избежать сбоев на линии.