Антифрикционные покрытия помогают уменьшить трение в узлах трубопроводной арматуры, а значит, снизить крутящий момент и нагрузку на привод. Но эффект зависит от конструкции клапана, пары трения, давления, рабочей среды и состояния поверхностей: сам факт нанесения покрытия не гарантирует заданного снижения момента.
Статья полезна инженерам, техническим специалистам и закупщикам, которые подбирают покрытие для крупногабаритной арматуры. Разберем, где оно влияет на момент, какие свойства проверять при выборе и как контролировать толщину и качество нанесения.
Как антифрикционные покрытия снижают крутящий момент больших диаметров
В трубопроводной арматуре момент привода зависит в том числе от трения в подвижных и контактирующих узлах.
Когда покрытие снижает сопротивление скольжению, приводу требуется меньше усилия для перемещения запорного элемента. Для крупных клапанов это важно при подборе привода и оценке нагрузок во время открытия и закрытия.
В отраслевом материале описано снижение момента страгивания на 30-40% для шаровых клапанов диаметром 2 дюйма. Результат получен во внутреннем испытании OEM при сравнении с твердым покрытием. Это ориентир для конкретной конструкции и условий теста, а не нормативное значение для всей арматуры. Переносить его на крутящий момент больших диаметров без испытаний нельзя.
На фактический результат влияют геометрия клапана, тип пары трения, давление, свойства среды, подготовка поверхности и стабильность покрытия при циклировании. Поэтому при оценке снижения момента рассматривают не только исходное значение коэффициента трения, но и его изменение в работе. Для инженера важно знать, сохраняется ли заданная характеристика после открытий и закрытий, а для снабженца - сопоставить эти требования с условиями эксплуатации и ресурсом узла.
Покрытие не заменяет расчет привода. Сначала определяют размер клапана, серию и перепад давления, затем рассчитывают требуемый момент и учитывают запас привода. После этого можно оценить, какой эффект даст снижение трения и будет ли он значим для выбранного оборудования. Такой порядок помогает избежать ситуации, когда привод подбирают по ожидаемому, но не подтвержденному снижению момента.
Как выбрать антифрикционное покрытие для арматуры
Выбор начинают с условий работы, а не с одного показателя в каталоге.
Необходимо учесть рабочую среду, температуру и давление, наличие абразивных загрязнений, частоту циклов, возможность повторного обслуживания и требования к сухой сборке. Если повторное нанесение жидкой смазки затруднено или нежелательно, сухопленочное решение может быть уместным.
В материалах по покрытиям для клапанов упоминаются системы на основе MoS2 и PTFE со связующими, рассчитанные на высокие контактные давления. Для отдельных применений в арматуре приводится ориентир контактных напряжений около 2 500 МПа. Это характеристика конкретного инженерного примера, а не универсальная нагрузка для всех покрытий и узлов. Подходящий состав выбирают с учетом фактической нагрузки и материала деталей.
Низкий коэффициент трения сам по себе не подтверждает пригодность покрытия. Вместе с ним оценивают износостойкость, адгезию - сцепление пленки с поверхностью, коррозионную и химическую стойкость, а также совместимость с седлом, шаром, штоком и уплотнениями. Для арматуры, которая работает в загрязненной среде, важно проверить и поведение покрытия при циклах открытия и закрытия.
Перед выбором полезно составить перечень требований к узлу:
условия контакта и материалы пары трения;
давление и характер нагрузки на поверхности;
состав рабочей среды и наличие абразивных частиц;
частота циклов и периодичность обслуживания;
способ нанесения и требования к подготовке поверхности;
допустимые изменения размеров и посадок после покрытия.
Такой перечень позволяет сравнивать решения по работе в конкретном узле, а не по одному рекламному параметру. Для закупщика он также упрощает сверку технических требований с документацией на материал и технологию нанесения.
Толщина и контроль нанесения твердосмазочного покрытия
Для большинства несущих применений типичная толщина сухой пленки составляет 10-20 мкм.
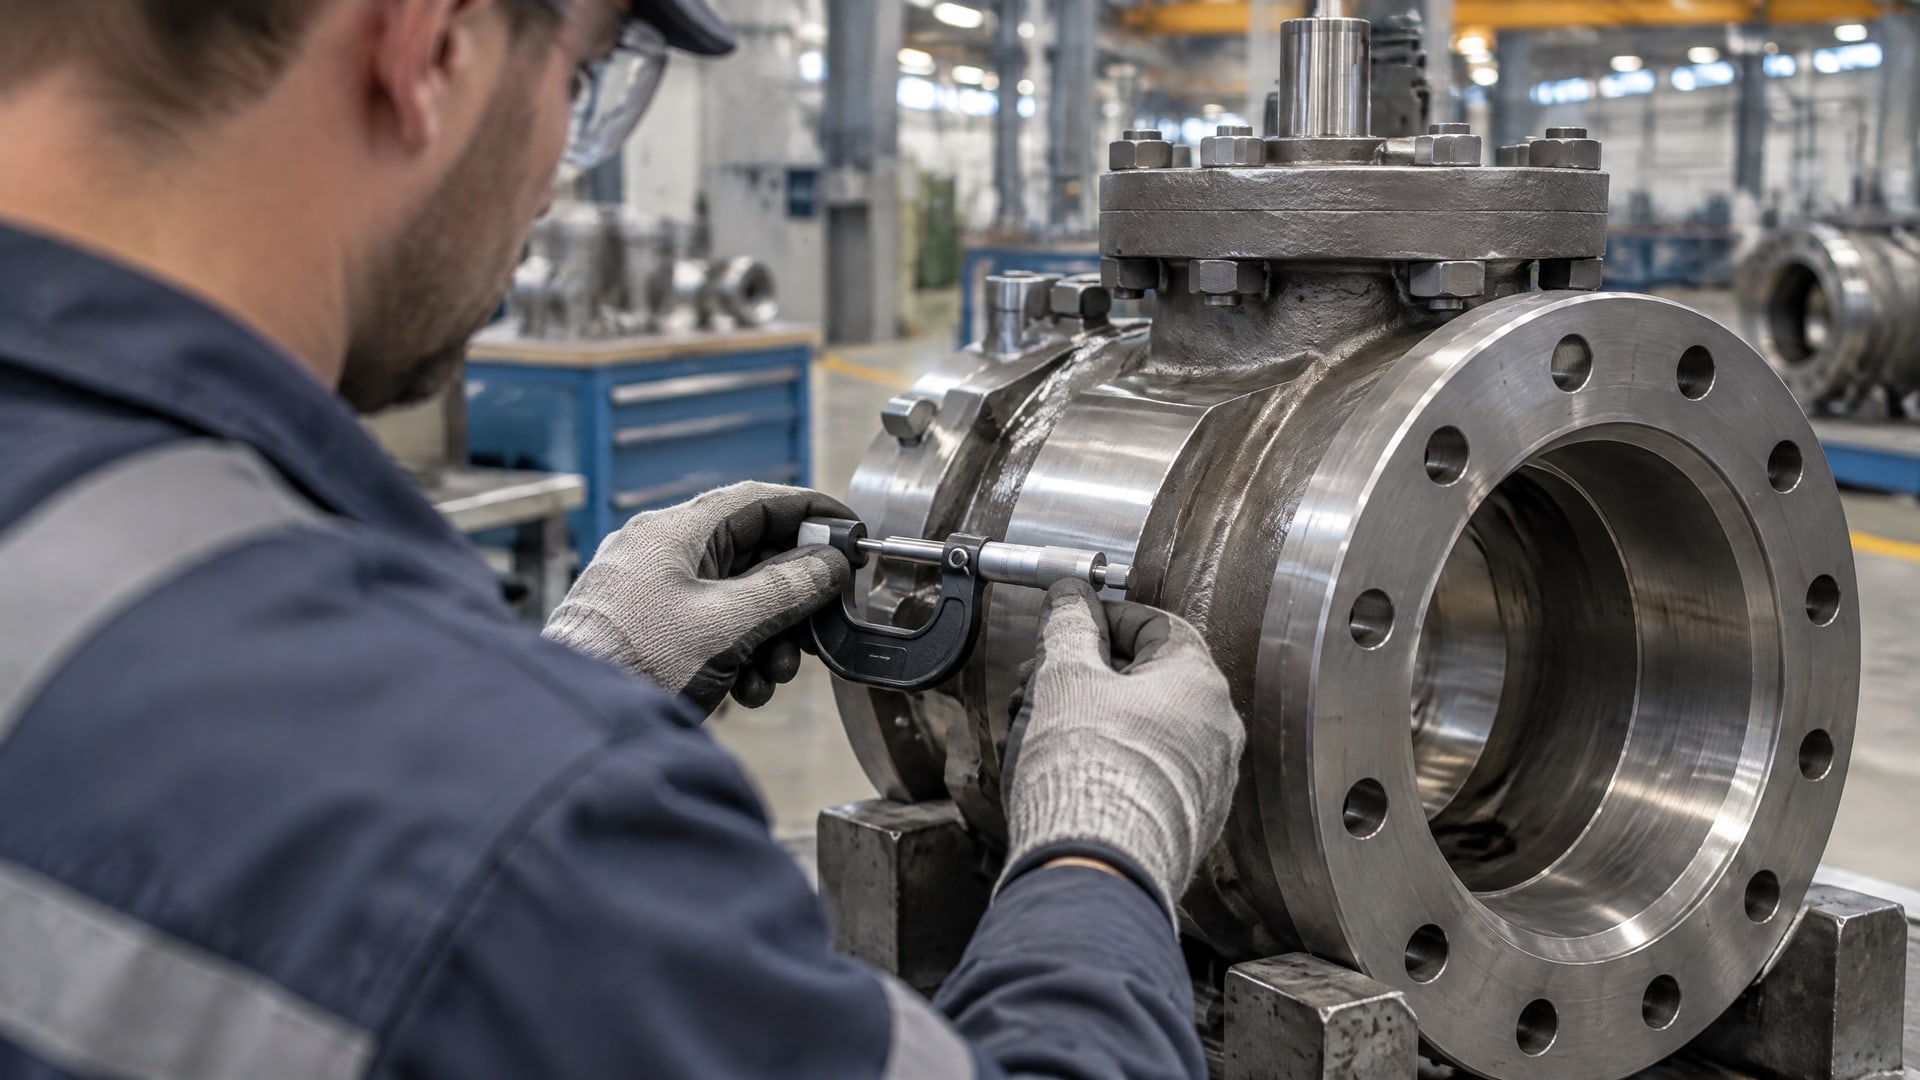
Толщину выбирают не по принципу «чем больше, тем надежнее»: избыточное покрытие может повлиять на посадку деталей, допуски и повторяемость момента. Поэтому значение задают с учетом конструкции узла и технологии нанесения.
Контроль толщины в практике ведут методами ISO 2178 и ASTM B499. Выбор метода зависит от материала основы и параметров покрытия. При приемке важно оценивать не только среднее значение, но и равномерность нанесения на рабочих поверхностях, поскольку локальные отклонения могут влиять на контакт и работу пары трения.
Подготовка поверхности и соблюдение технологии нанесения влияют на адгезию и износостойкость. Даже подходящий состав не даст предсказуемого результата, если поверхность подготовлена неправильно или слой нанесен неравномерно. Поэтому в техническом задании целесообразно фиксировать требования к подготовке, толщине пленки, методу контроля и приемочным испытаниям.
Для арматуры важна и сохранность геометрии деталей после обработки. До нанесения покрытия проверяют посадочные размеры и допуски, а после - соответствие фактической толщины заданным значениям. При необходимости это сопоставляют с результатами измерения момента на собранном узле. Такой подход связывает контроль покрытия с эксплуатационной задачей, а не только с формальным выполнением технологии.
Применение покрытия при вымывании смазки, фреттинге и холодном пуске
В эксплуатации жидкая смазка может вымываться рабочей средой или требовать регулярного обновления.
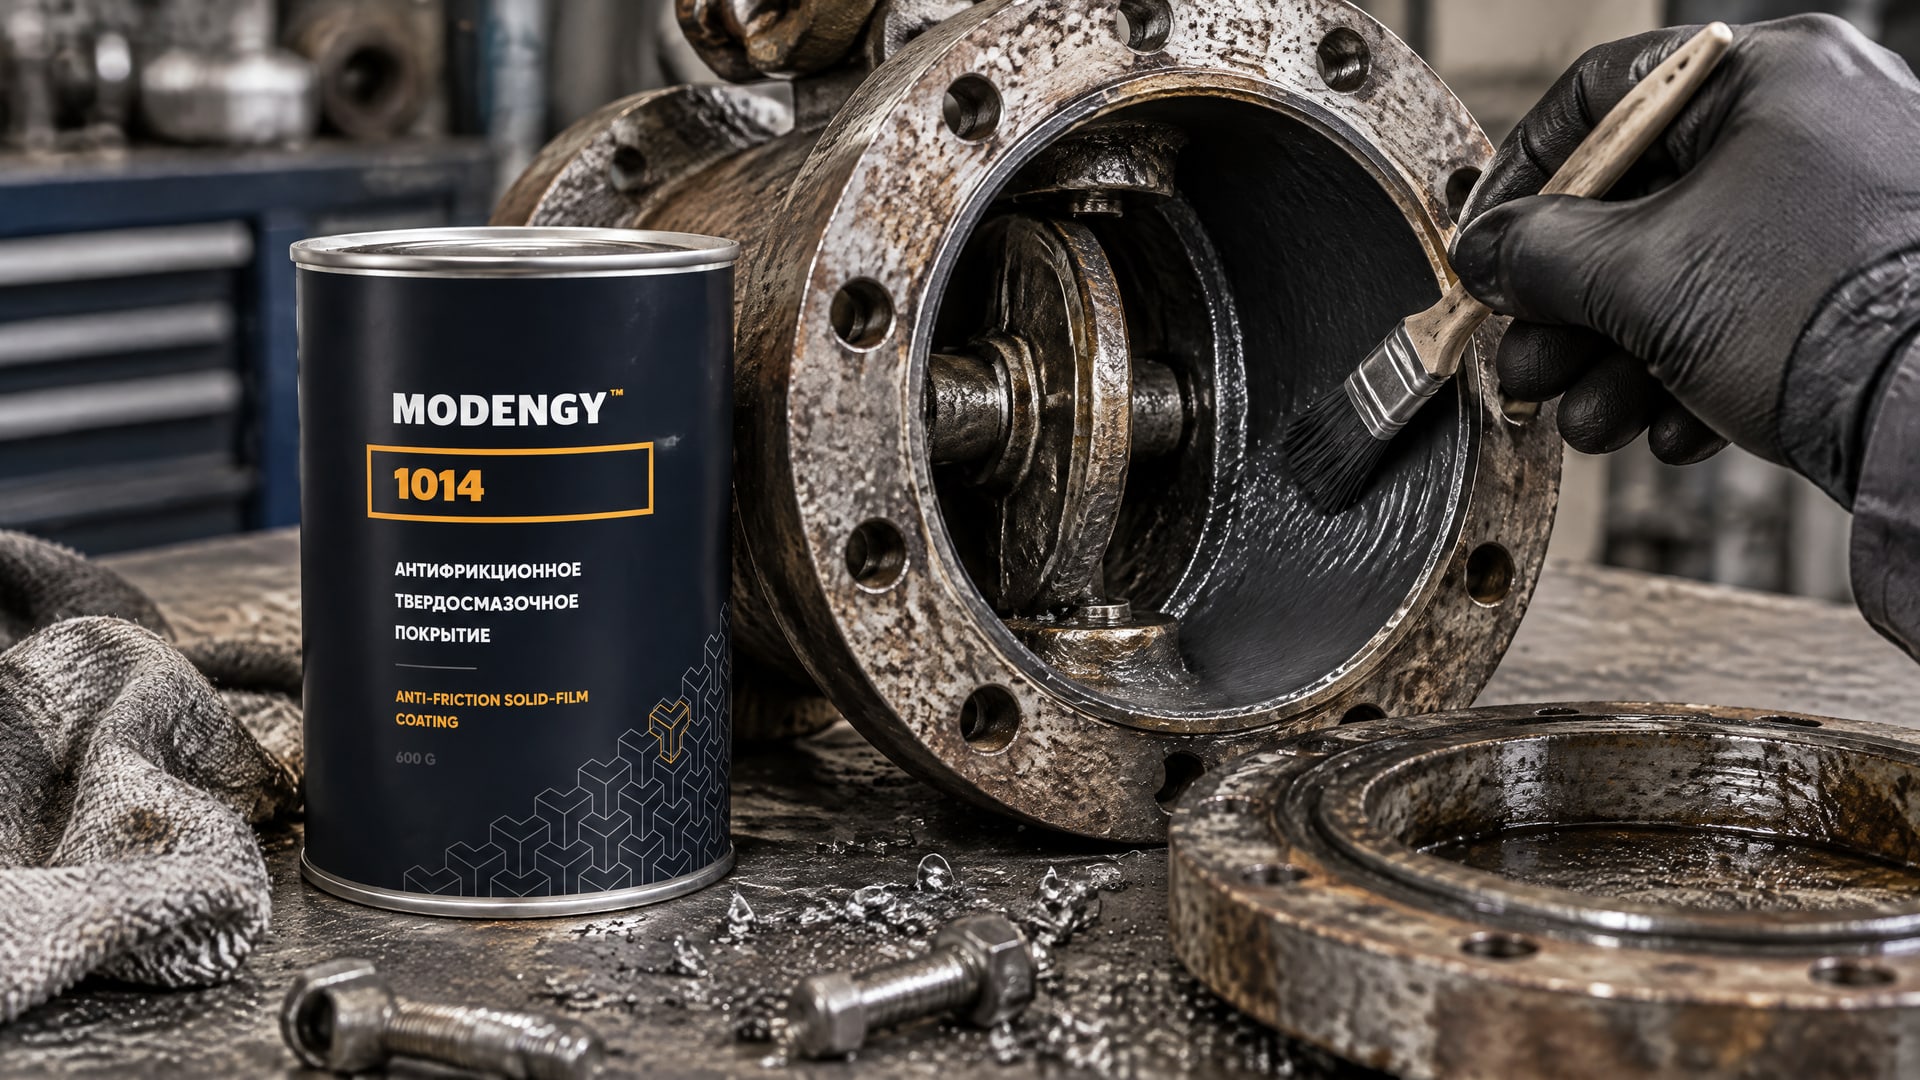
В условиях ограниченного обслуживания это усложняет поддержание стабильного трения. При фреттинге, то есть повреждении поверхностей при малых повторяющихся перемещениях, дополнительно оценивают износ и устойчивость покрытия. Во время холодного пуска также важно, чтобы узел сохранял требуемую подвижность без опоры только на периодическое обслуживание.
Для таких задач рассматривают сухие твердосмазочные покрытия: они формируют тонкую смазывающую пленку и могут применяться там, где повторное смазывание затруднено или нежелательно. При этом совместимость с материалами седла, шара, штока и уплотнений проверяют для конкретного клапана. Одновременно оценивают химическую стойкость к рабочей среде и влияние технологии нанесения на геометрию деталей.
В этой задаче используют MODENGY 1014 - антифрикционное твердосмазочное покрытие, разработанное для химических насосов и трубопроводной арматуры. Его рассматривают как вариант для узла, где нужно уменьшить трение, но окончательный выбор сверяют с условиями эксплуатации, материалами деталей и требованиями к приводу.
При испытаниях важно отслеживать не только момент в начале работы, но и его изменение при циклировании. Сухие покрытия рассматривают для сред, где трудно поддерживать жидкую смазку, а стабильность трения проверяют на узле с учетом загрязнения и режима обслуживания. Количество циклов испытаний и критерии приемки задают для конкретного оборудования, поскольку универсальных значений для всех клапанов нет.
Стандарты и проверка результата на трубопроводной арматуре
Для трубопроводной арматуры в отраслевых материалах упоминаются API 6D, ГОСТ 21345-2005, СТО Газпром 2-4.1-212-2008 и СТ ЦКБА 052-2008.
Эти документы относятся к арматуре и применяются в рамках требований к конкретному изделию. Само наличие ссылки на стандарт не подтверждает, что покрытие подходит для заданной пары трения или среды.
API RP 5L2 и ISO 15741 относятся к внутренним покрытиям труб, снижающим трение при транспортировке. Это смежные документы: их не следует представлять как прямые стандарты на антифрикционные покрытия для деталей арматуры. Требования к клапану и покрытию нужно устанавливать отдельно, с учетом конструкции, условий эксплуатации и документации на технологию нанесения.
Линейка антифрикционных покрытий MODENGY ориентирована на снижение трения и защиту деталей от износа. При подборе конкретного решения инженер сопоставляет параметры покрытия с материалами узла, нагрузкой, средой и способом нанесения. Закупщику важно сверить технические требования и документы на выбранный материал, не подменяя такую проверку названием линейки или общим описанием назначения.
Практическая оценка включает несколько этапов:
расчет крутящего момента и проверку запаса привода;
подтверждение совместимости покрытия с материалами деталей и уплотнений;
контроль толщины, в том числе методами ISO 2178 или ASTM B499;
проверку момента и износа после циклов открытия и закрытия;
оценку коррозионной и химической стойкости для рабочей среды.
Внутреннее испытание показывает, что снижение момента возможно, но не задает универсального процента для крупногабаритной арматуры. Поэтому результат подтверждают на узле или испытательном образце, максимально близком к рабочей конструкции.
Часто задаваемые вопросы
Как антифрикционное покрытие влияет на крутящий момент клапана?
Покрытие уменьшает трение в контактирующих узлах, поэтому приводу может требоваться меньше усилия для перемещения запорного элемента. Фактический эффект зависит от конструкции клапана, пары трения, давления, среды, подготовки поверхности и режима циклирования. Его подтверждают расчетом и испытаниями, а не только паспортным значением коэффициента трения.
Какая толщина антифрикционного покрытия нужна для арматуры?
Для большинства несущих применений типичная толщина сухой пленки составляет 10-20 мкм. Это ориентир, а не универсальное значение для любой детали. Фактическую толщину выбирают с учетом конструкции, посадок, допусков и технологии нанесения, а затем контролируют методами ISO 2178 или ASTM B499.
Гарантирует ли покрытие снижение момента на 30-40%?
Нет. Снижение на 30-40% описано для шарового клапана диаметром 2 дюйма во внутреннем испытании при сравнении с твердым покрытием. Этот результат нельзя автоматически переносить на клапаны других размеров и конструкций. Для конкретной арматуры эффект проверяют при сопоставимых условиях и с учетом характеристик привода.
Какие стандарты учитывать при подборе покрытия для трубопроводной арматуры?
В материалах по арматуре упоминаются API 6D, ГОСТ 21345-2005, СТО Газпром 2-4.1-212-2008 и СТ ЦКБА 052-2008. API RP 5L2 и ISO 15741 относятся к внутренним покрытиям труб и являются смежными документами, а не прямыми стандартами на покрытие деталей клапана.
Заключение
Антифрикционные покрытия помогают снизить трение в трубопроводной арматуре и уменьшить требуемый крутящий момент, но величина эффекта зависит от конструкции, материалов и условий эксплуатации. Для выбора оценивают рабочую среду, нагрузку, циклирование, совместимость деталей, толщину и качество нанесения; затем подтверждают результат испытанием узла.
Следующий шаг - определить исходный момент и требования к приводу, описать условия работы клапана и подготовить техническое задание на покрытие с критериями контроля и испытаний. Это позволит оценить снижение момента для конкретной арматуры, не опираясь на результаты, полученные для других конструкций.