Выбор между антифрикционным покрытием и анаэробным фиксатором резьбы зависит от задачи соединения. Если при сборке нужны контролируемый момент затяжки и повторяемый натяг, применяют антифрикционное покрытие. Если резьбу нужно защитить от самоотвинчивания при вибрации, используют стопорящее решение, в том числе анаэробный состав.
Статья поможет инженерам и техническим специалистам разделить эти задачи, а закупщикам - определить, какие характеристики и результаты испытаний запросить при подборе материала. Разберем, как работают покрытия, чем отличаются фиксаторы по удерживающей способности и почему цвет состава не заменяет данные испытаний.
В чем разница между антифрикционным покрытием и стопорением
Антифрикционное покрытие и фиксатор решают противоположные задачи.
Первое снижает трение в резьбе, чтобы обеспечить более предсказуемую сборку и контролировать момент затяжки. Второе создает сопротивление проворачиванию, помогая удерживать соединение от самоотвинчивания.
Снижение трения меняет условия сборки крепежа. Поэтому при подборе покрытия важно учитывать не только материал, но и параметры затяжки, а также требуемое усилие зажима. ISO 16047 описывает испытания резьбовых соединений по моменту затяжки и усилию зажима для болтов, винтов, шпилек и гаек с метрической резьбой M3-M39. Это позволяет оценивать поведение соединения, а не ориентироваться только на свойства покрытия в отдельности.
Фрикционные и стопорящие решения, напротив, увеличивают сопротивление проворачиванию. Анаэробный фиксатор резьбы - однокомпонентный состав на основе акрилатного связующего. Он отверждается в зазоре резьбы при отсутствии кислорода и контакте с металлом. Такой принцип действия отличает его от покрытия, которое снижает трение на поверхности крепежа.
Важно не приписывать одному материалу сразу обе функции. Антифрикционное покрытие может облегчить сборку, но само по себе не обеспечивает стопорение от вибрации. Если требуется защита от самоотвинчивания, нужно отдельно предусмотреть удержание резьбы и проверить его в условиях, близких к рабочим.
Когда резьбе нужно скольжение
Антифрикционные покрытия резьбы применяют, когда важны легкое проворачивание крепежа, предсказуемый момент затяжки и повторяемость натяга.
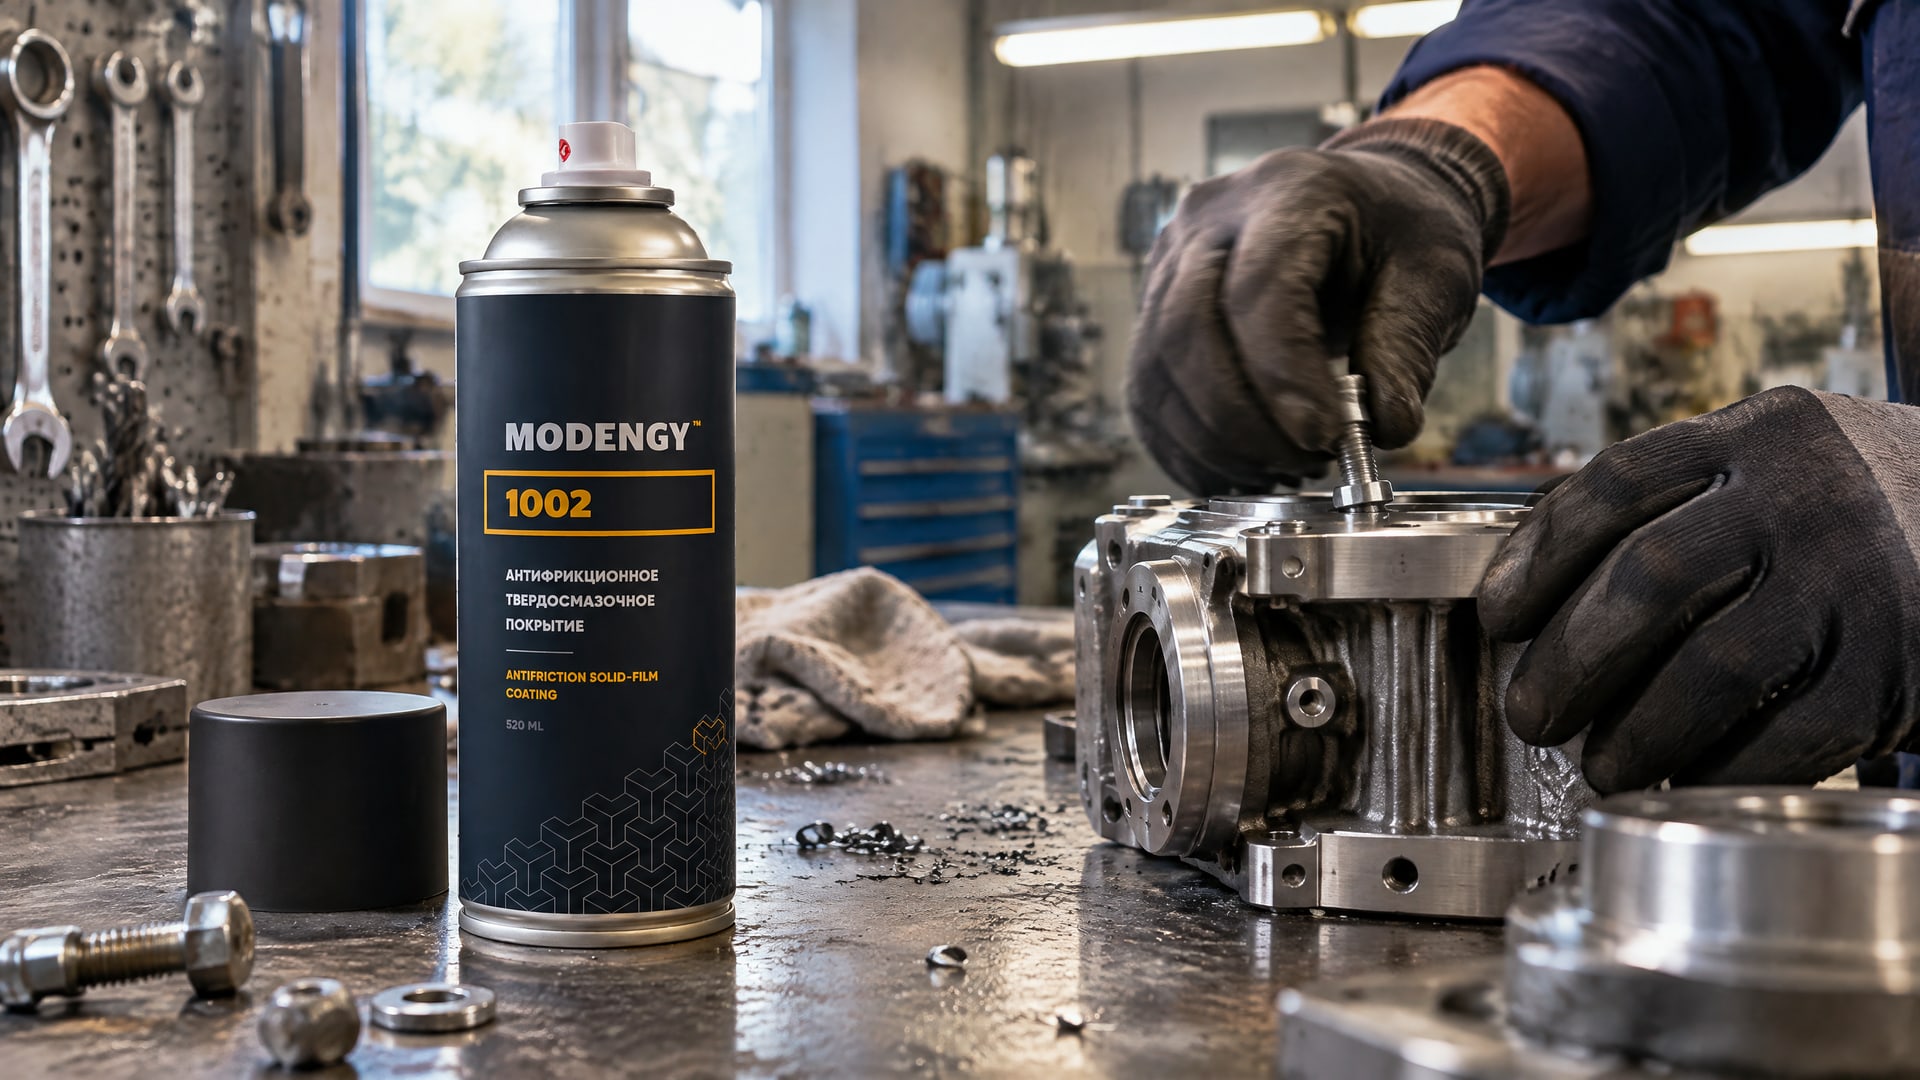
Это актуально для соединений, где параметры сборки должны быть контролируемыми. Покрытие при этом не следует считать самостоятельным средством защиты от вибрационного самоотвинчивания.
При подборе нужно проверить, как покрытие влияет на соотношение момента затяжки и усилия зажима. Для этого используют ISO 16047. Стандарт рассматривает крепеж с метрической резьбой M3-M39, поэтому его методика помогает сопоставлять результаты испытаний для болтов, винтов, шпилек и гаек в соответствующем диапазоне размеров.
Если задача состоит в том, чтобы резьба легче скользила и не заедала при сборке, в производственной практике применяют антифрикционное покрытие MODENGY 1002. При выборе все равно сверяются с параметрами конкретного соединения: требуемым моментом, материалом пары и условиями эксплуатации. Если крепеж одновременно подвержен вибрации, отдельно оценивают необходимость стопорения.
Формулировка «покрытие крепежа для высокого давления» сама по себе недостаточна для выбора. Давление не заменяет данных о трении, моменте затяжки и усилии зажима. Инженеру важно сопоставить условия эксплуатации с назначением материала и результатами испытаний резьбового соединения, а снабженцу - запросить документацию, позволяющую сравнить решения по одинаковым параметрам.
Когда нужно стопорение резьбы
Если соединение может самоотвинчиваться из-за вибрации, ударных нагрузок или других воздействий, нужно выбирать стопорящее решение.
В таких условиях антифрикционный слой не обеспечивает требуемую фиксацию: его функция состоит в снижении трения. Для химической фиксации применяют анаэробный состав, если конструкция и геометрия резьбы допускают такое решение.
Удерживающую способность фиксирующих составов оценивают по ISO 10964. Методика предусматривает измерение двух параметров: момента срыва, то есть начального откручивания, и момента дальнейшего проворачивания после срыва. Эти показатели дают больше информации о фиксации, чем одно значение момента затяжки.
Для динамической проверки соединений при поперечной вибрации используют ISO 16130:2015 и DIN 65151. В таких испытаниях контролируют остаточную силу зажима по циклам. Это важно, поскольку статический момент срыва сам по себе не описывает поведение соединения при длительном вибрационном воздействии.
Анаэробный фиксатор резьбы не работает одинаково на любых деталях. Результат зависит от материала, зазора, температуры и условий отверждения. При выборе стоит уточнить, соответствуют ли условия испытания реальному соединению, а не переносить результаты на крепеж другого размера или из другой пары материалов без проверки.
Как выбрать разъемный фиксатор и не полагаться на цвет
Для разъемного соединения, которое нужно обслуживать без нагрева и повреждения резьбы, подбирают состав с меньшим моментом срыва.
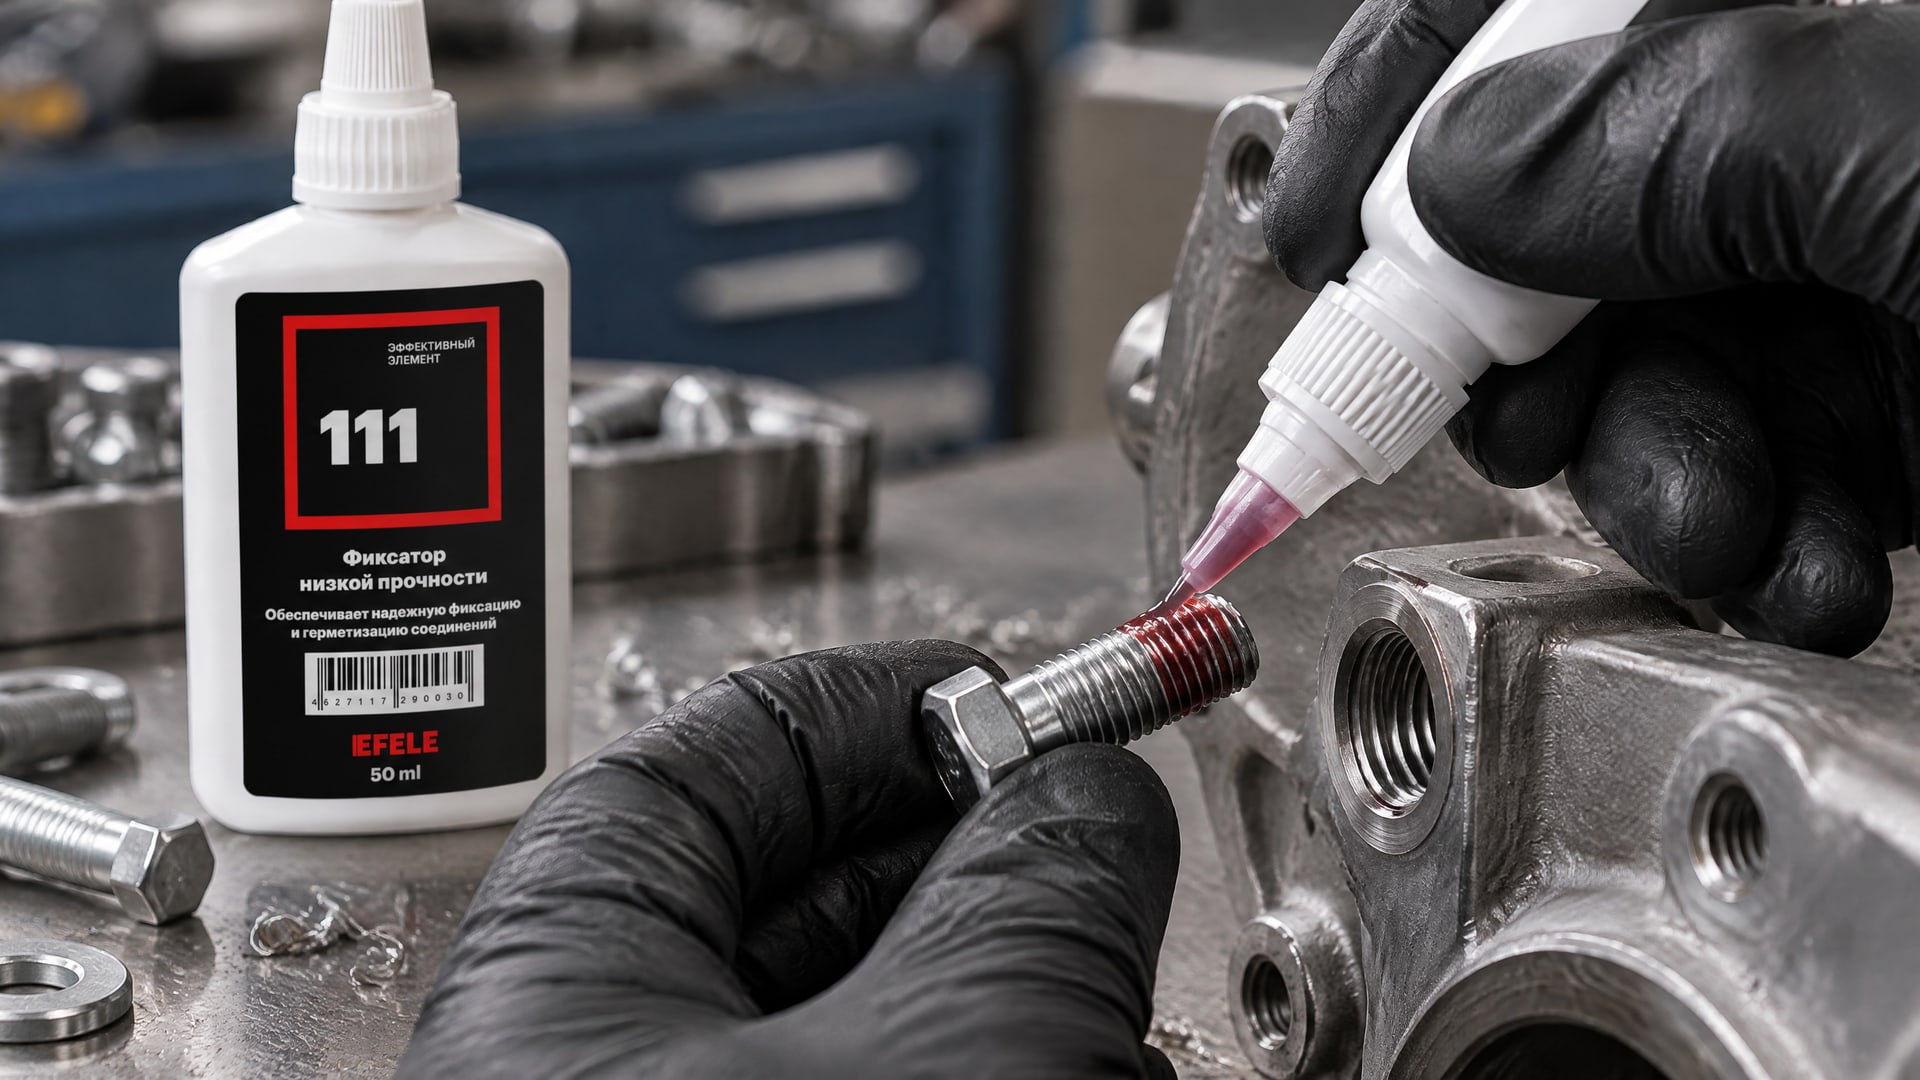
Это не означает, что подойдет любой фиксатор с обозначением «разъемный»: ориентироваться нужно на испытанные характеристики по ISO 10964 и паспортные данные конкретного материала.
Когда соединение требуется зафиксировать, но сохранить возможность последующей разборки, чрезмерное удержание усложняет обслуживание. В этой ситуации используют фиксатор подходящего уровня прочности. Для таких разъемных резьбовых соединений применяют анаэробный фиксатор низкой прочности EFELE 111. Его выбор следует соотносить с материалом деталей, размером резьбы и ожидаемыми условиями эксплуатации.
Цвет не служит универсальной шкалой прочности. В частности, обозначение «синий» само по себе не подтверждает, что состав подойдет для конкретного соединения. Чтобы сравнить анаэробный фиксатор резьбы синий и другие варианты, нужны результаты испытаний и техническая документация, а не только цветовая маркировка.
При оценке разъемности учитывают оба показателя ISO 10964: момент начального откручивания и момент дальнейшего проворачивания. Для сопоставления результатов также проверяют условия измерения: размер резьбы, материал деталей, время отверждения, температуру и тип нагрузки. Без этой информации сравнение цифр из разных испытаний может привести к ошибочному выбору.
Как сопоставить испытания и условия эксплуатации
Результаты испытаний имеют смысл только вместе с условиями их проведения.
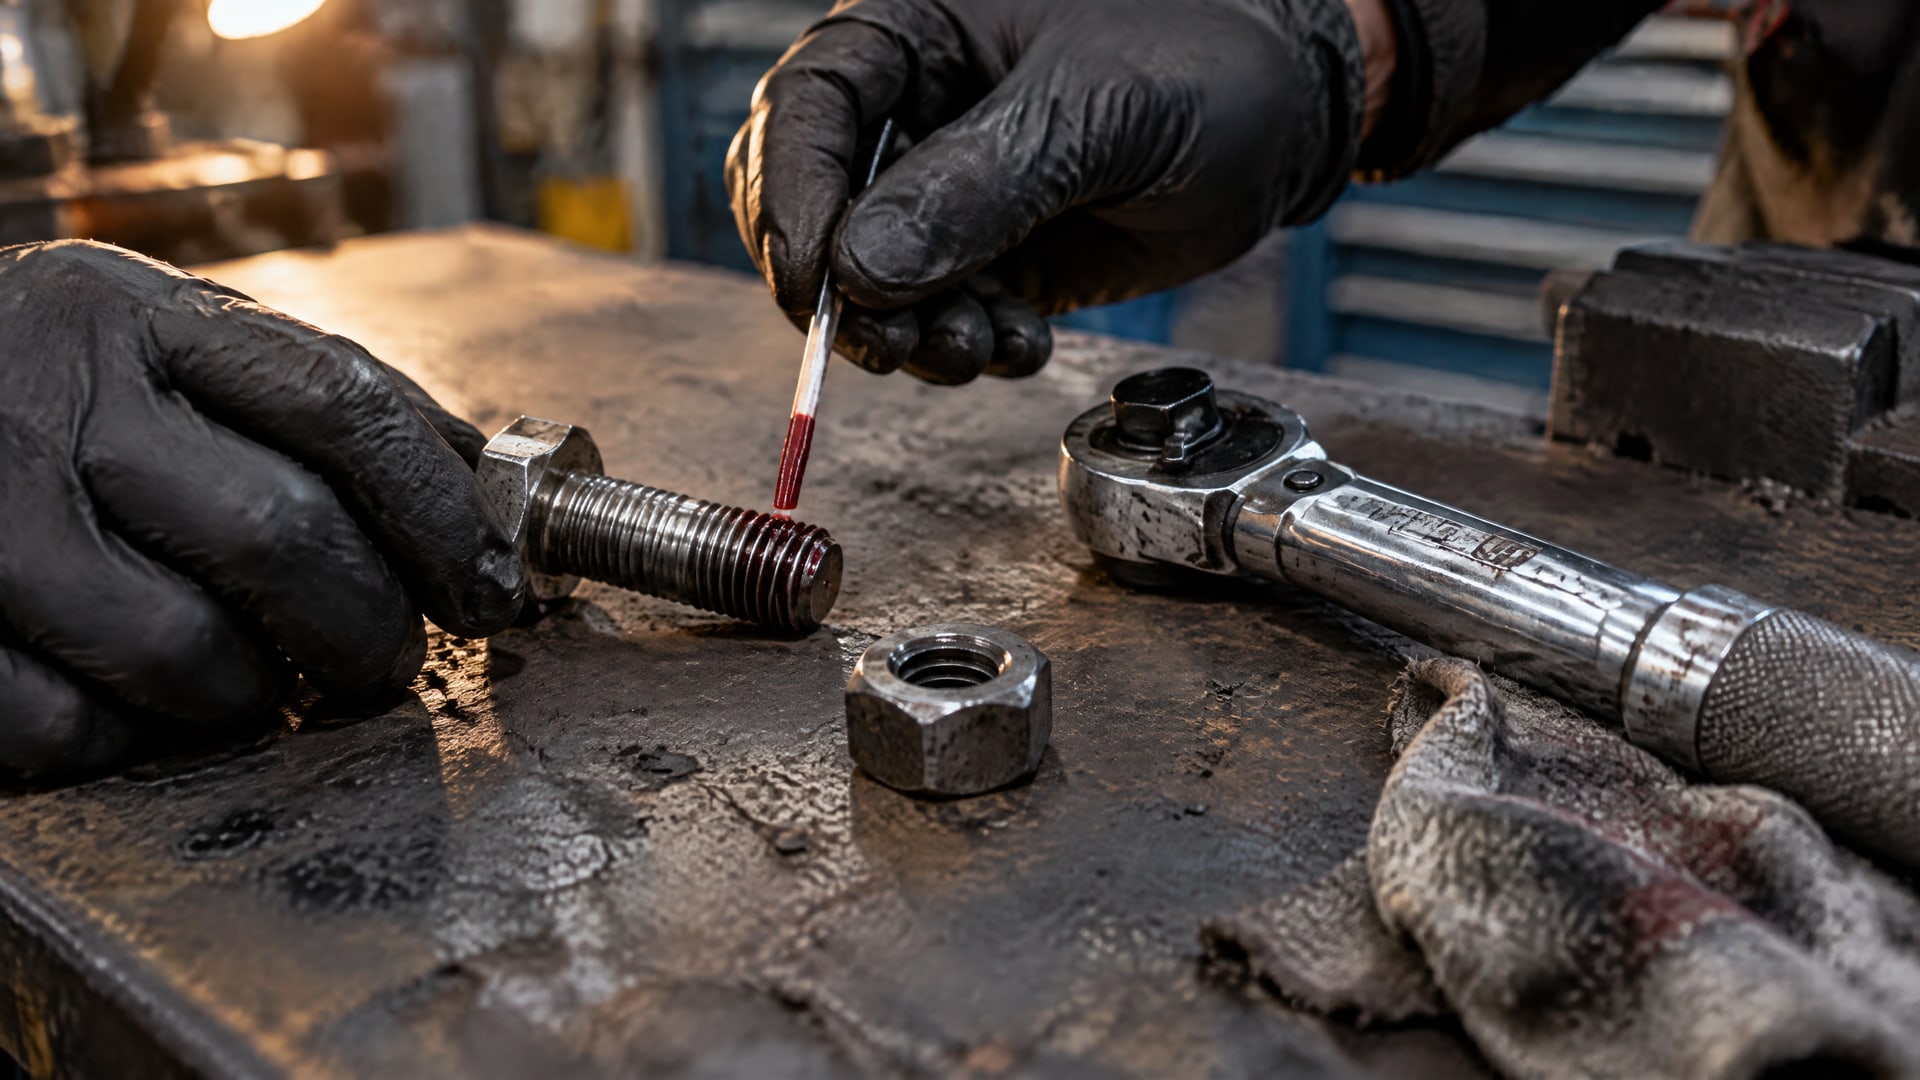
Для болтового соединения существенны материал деталей, размер резьбы, время отверждения, температура и тип нагрузки. Если эти параметры отличаются от условий в узле, результаты нужно интерпретировать осторожно.
Для анаэробных материалов используют несколько методов. ISO 10964 помогает оценить моменты срыва и дальнейшего проворачивания. ISO 10123 предназначен для оценки прочности на сдвиг методом «штифт-муфта». ISO 16047 рассматривает момент затяжки и усилие зажима. Эти испытания измеряют разные характеристики, поэтому одно не заменяет другое.
Для оценки поведения при вибрации применяют ISO 16130:2015 и DIN 65151. Их динамические методики дополняют статическую оценку удерживающей способности и помогают проверить сохранение силы зажима при поперечной вибрации. Если узел работает под динамической нагрузкой, сравнения только по моменту затяжки недостаточно.
При анализе документации полезно уточнить время отверждения. В материалах по выбору фиксирующих составов первичное схватывание обычно указывают в диапазоне 17-25 минут, а полное отверждение на активных металлах при комнатной температуре часто достигается примерно за 24 часа. Это ориентиры для оценки процесса, а не универсальные сроки для любого состава и соединения: итоговые значения сверяют с документацией конкретного материала.
Как принять решение для резьбового соединения
Сначала определяют, какое поведение требуется от соединения.
Если ключевая задача - уменьшить трение и получить контролируемый момент затяжки, рассматривают антифрикционное покрытие. Если нужно повысить сопротивление самоотвинчиванию, выбирают стопорящее решение и проверяют его по результатам испытаний.
Затем оценивают требования к обслуживанию. Для соединения, которое предстоит разбирать, важен момент срыва. Если узел подвергается вибрации, дополнительно учитывают результаты динамических испытаний и сохранение силы зажима. Так можно избежать ситуации, когда состав хорошо выглядит по одному статическому показателю, но не соответствует условиям работы узла.
Для сравнения вариантов закупщику или инженеру стоит запросить:
данные по ISO 10964, включая момент срыва и момент дальнейшего проворачивания;
информацию об испытаниях по ISO 16047, если важны момент затяжки и усилие зажима;
результаты проверки на сдвиг по ISO 10123, когда эта характеристика значима для соединения;
результаты динамических испытаний по ISO 16130:2015 или DIN 65151 для вибронагруженного узла;
условия испытаний: материал деталей, размер резьбы, время отверждения, температуру и тип нагрузки.
Механическое стопорение также остается вариантом: в российской практике применяют пружинные шайбы по ГОСТ 6402-70 и самостопорящиеся гайки по ГОСТ ISO 2320-2015. Выбор между механическим и химическим решением зависит от конструкции и требований к обслуживанию. Сравнивать стоит не названия решений, а их соответствие условиям конкретного соединения.
Часто задаваемые вопросы
Чем антифрикционное покрытие отличается от фиксатора резьбы?
Антифрикционное покрытие уменьшает трение и помогает контролировать затяжку. Фиксатор повышает сопротивление проворачиванию и применяется для защиты от самоотвинчивания. Поэтому антифрикционное покрытие не заменяет стопорение в вибронагруженном соединении: материалы выполняют разные функции.
Подходит ли синий анаэробный фиксатор для любого разъемного соединения?
Нет. Цвет не является универсальным показателем прочности или разъемности. Для выбора проверяют паспортные данные и результаты испытаний по ISO 10964, прежде всего момент срыва и момент дальнейшего проворачивания. Также учитывают размер резьбы, материалы деталей и условия отверждения.
Какой стандарт используют для оценки удерживающей способности фиксатора?
Для оценки удерживающей способности анаэробных составов применяют ISO 10964. Он предусматривает измерение момента начального откручивания и момента, необходимого для дальнейшего проворачивания после срыва. При сравнении результатов важно учитывать условия испытаний, включая материал пары и размер резьбы.
Достаточно ли момента затяжки, чтобы оценить защиту резьбы от вибрации?
Нет. Момент затяжки не показывает полностью, как соединение поведет себя при динамическом воздействии. Удержание оценивают по ISO 10964, а для вибрационной проверки рассматривают ISO 16130:2015 или DIN 65151, где контролируют остаточную силу зажима по циклам.
Сколько времени отверждается анаэробный фиксатор резьбы?
В материалах по выбору составов первичное схватывание обычно занимает 17-25 минут. Полное отверждение на активных металлах при комнатной температуре часто достигается примерно за 24 часа. Эти значения не универсальны: точный режим зависит от состава и условий соединения, поэтому его сверяют с технической документацией.
Заключение
Антифрикционное покрытие выбирают, когда резьбе нужно скольжение, а сборке - контролируемый момент затяжки. Если соединению требуется защита от самоотвинчивания, рассматривают анаэробный фиксатор или другое стопорящее решение. Для разъемного узла важен подходящий момент срыва, а для вибронагруженного - подтверждение поведения при динамических испытаниях.
Практический следующий шаг - определить требования к затяжке, вибростойкости и обслуживанию, затем запросить результаты испытаний и сопоставить условия измерений с реальным узлом. Так выбор будет опираться на функцию материала и параметры соединения, а не на цвет или общее обозначение продукта.