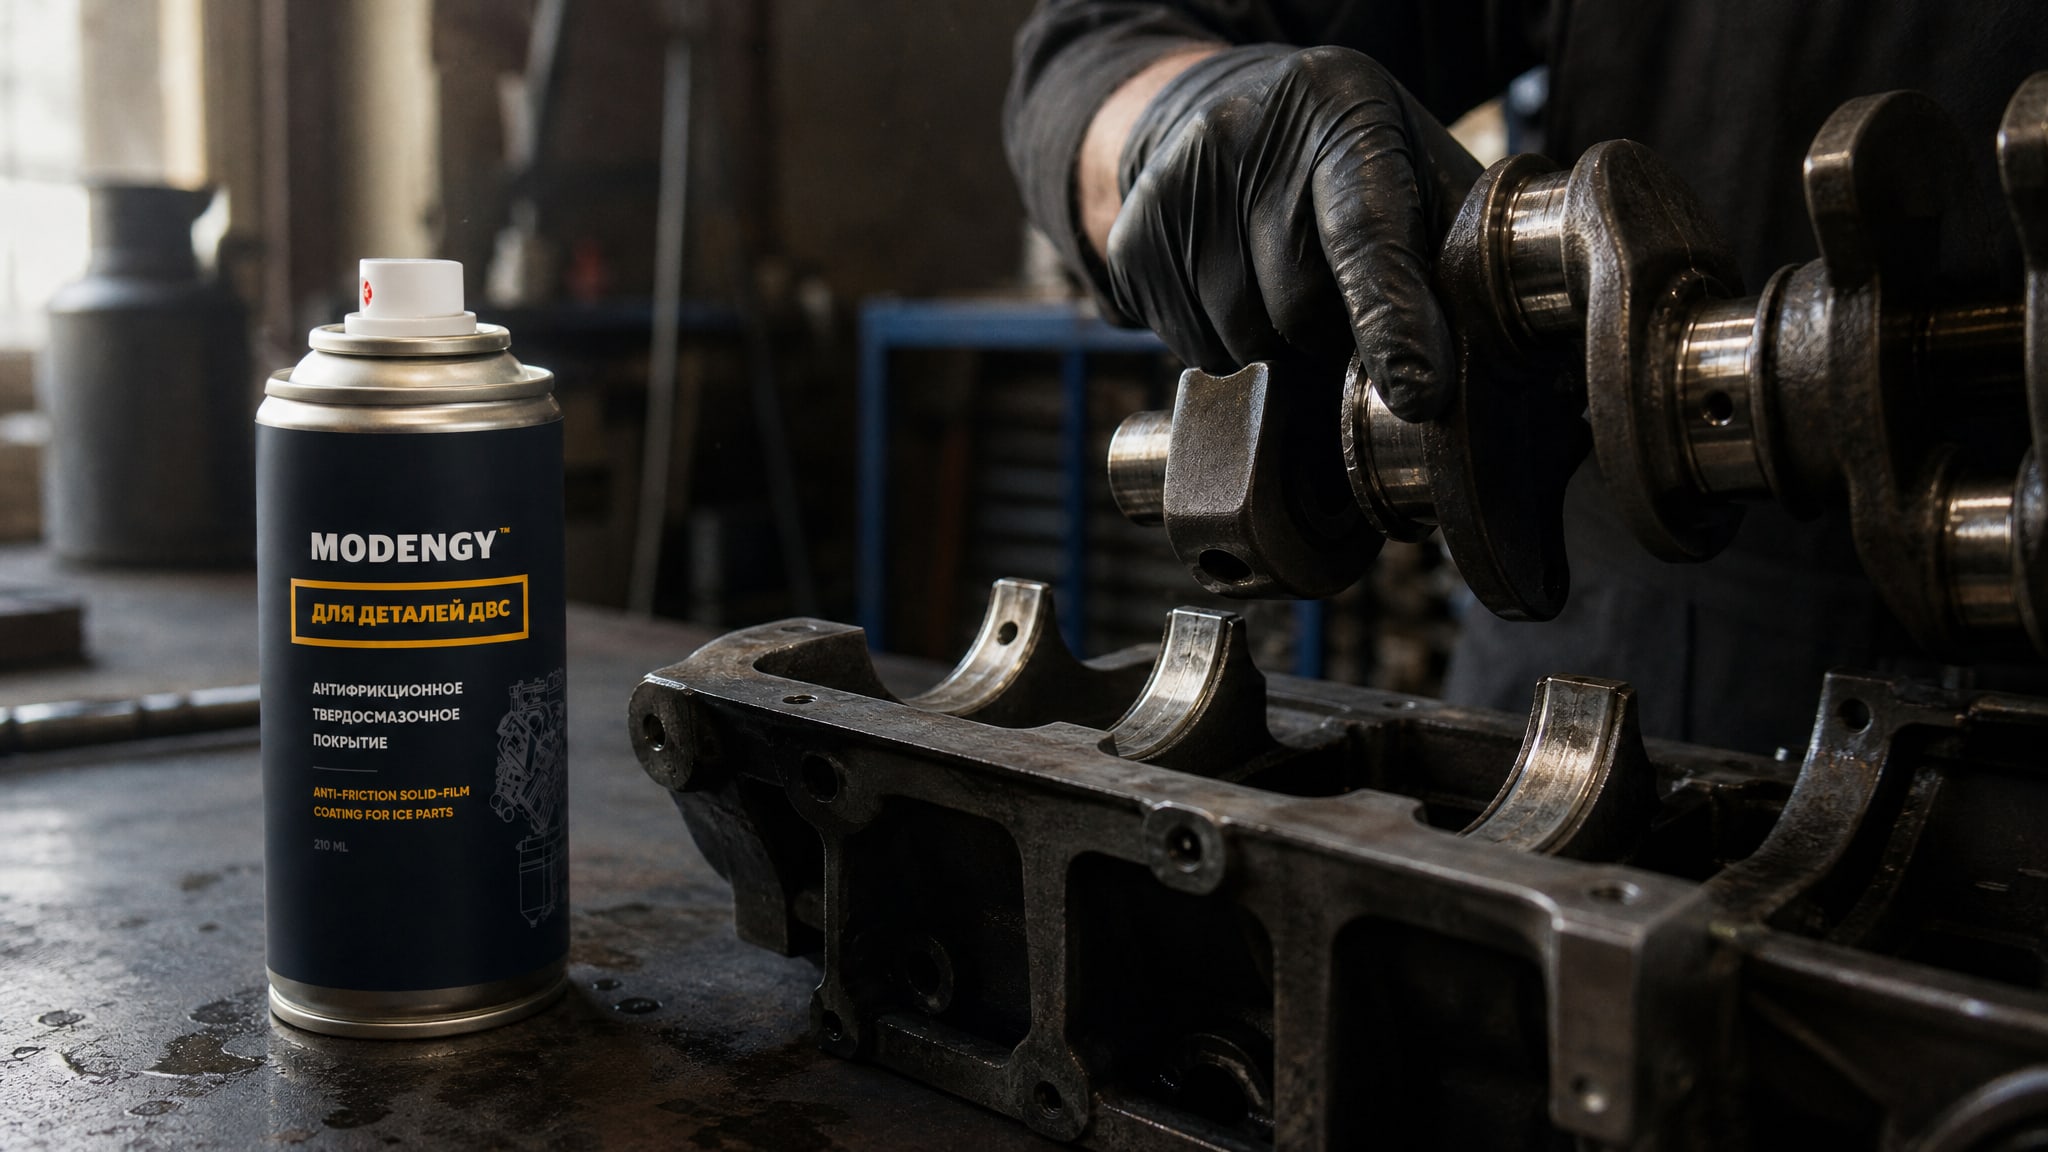
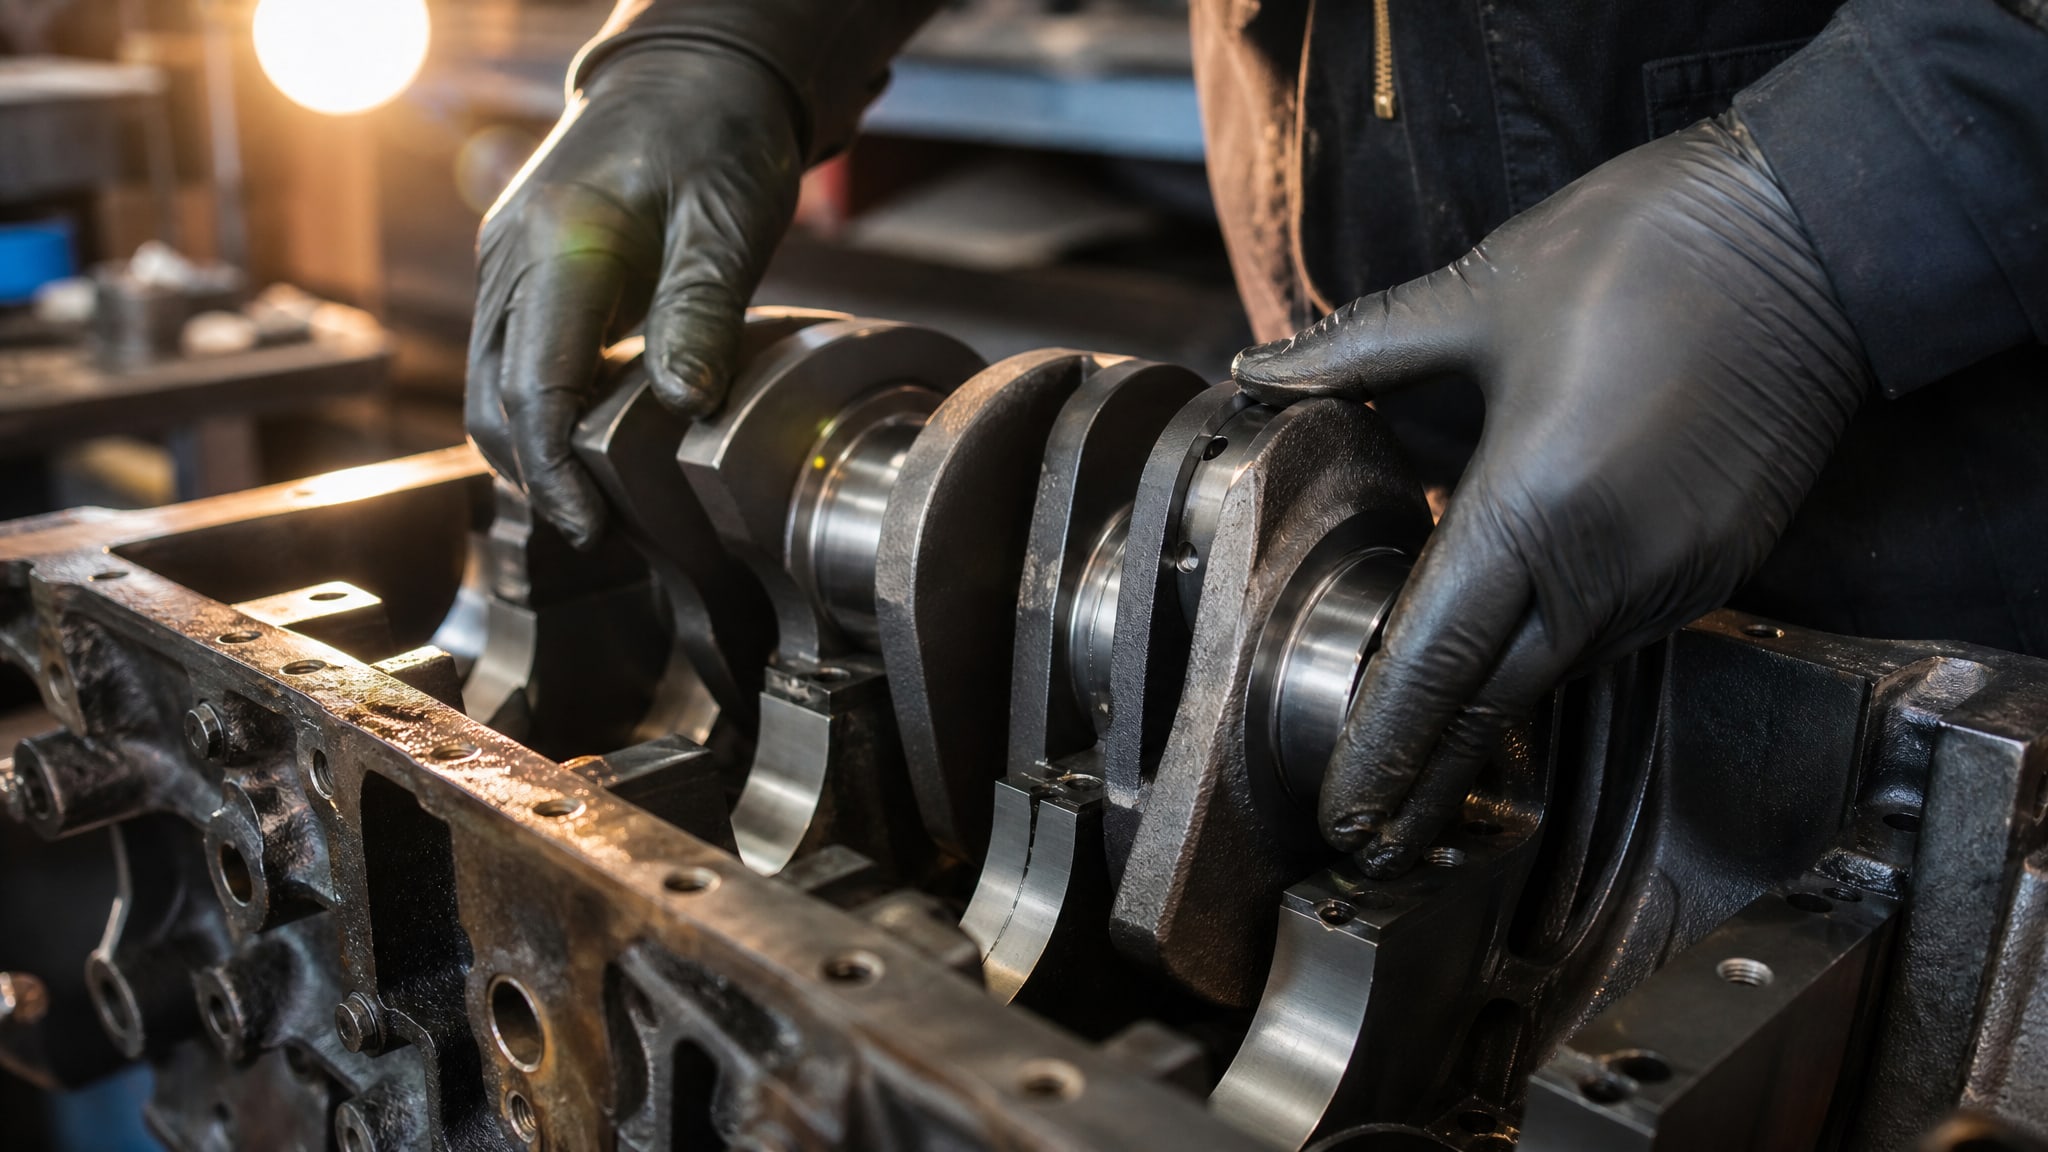
Коленчатый вал - один из наиболее нагруженных элементов двигателя. Узел трения между коленвалом и втулкой подвергается циклическим напряжениям, высоким температурам и давлениям, особенно при холодном пуске и длительной работе под нагрузкой. Защита этой пары от износа, задиров и преждевременного разрушения определяет ресурс двигателя и его надежность.
Антифрикционные покрытия решают эту задачу за счет снижения коэффициента трения и создания стойкого слоя, который предотвращает прямой контакт материалов. Однако выбор покрытия требует понимания его свойств, соответствия нормативной базе и параметров контроля. В этой статье рассмотрены ключевые стандарты, технические требования и практические критерии подбора антифрикционного покрытия для работы в узле коленвал-втулка.
Назначение и принцип работы антифрикционных покрытий в узле коленвал-втулка
Узел коленвал-втулка работает в режиме скольжения с периодическим изменением давления.
Втулка (подшипник скольжения) воспринимает нагрузку от газовых сил и инерционных эффектов, передаваемых через коленвал. При этом поверхность коленвала должна обладать достаточной твердостью, чтобы не проминаться, и вместе с тем иметь низкий коэффициент трения для снижения потерь и тепловыделения.
Антифрикционное покрытие выполняет три главные функции:
Снижение коэффициента трения между материалом коленвала и материалом втулки, что уменьшает потери энергии и температурный прирост.
Защита от задиров и микрозадираний, которые возникают при нарушении масляной пленки или при холодном пуске, когда вязкость масла максимальна.
Улучшение приработки новой пары трения путем формирования равномерного слоя, который предотвращает локальные контакты и микронеровности.
Согласно ГОСТ 26802-86, антифрикционные порошковые материалы на основе железа предназначены именно для деталей узлов трения машин и механизмов. Это означает, что материал, наносимый на коленвал, должен входить в одну из марок, установленных этим стандартом, и проверяться по методикам, указанным в ГОСТ 9.302-88.
Стандартная база и контроль качества покрытия
Качество антифрикционного покрытия обеспечивается соблюдением двух групп стандартов: стандартов на материал и стандартов на методы контроля.
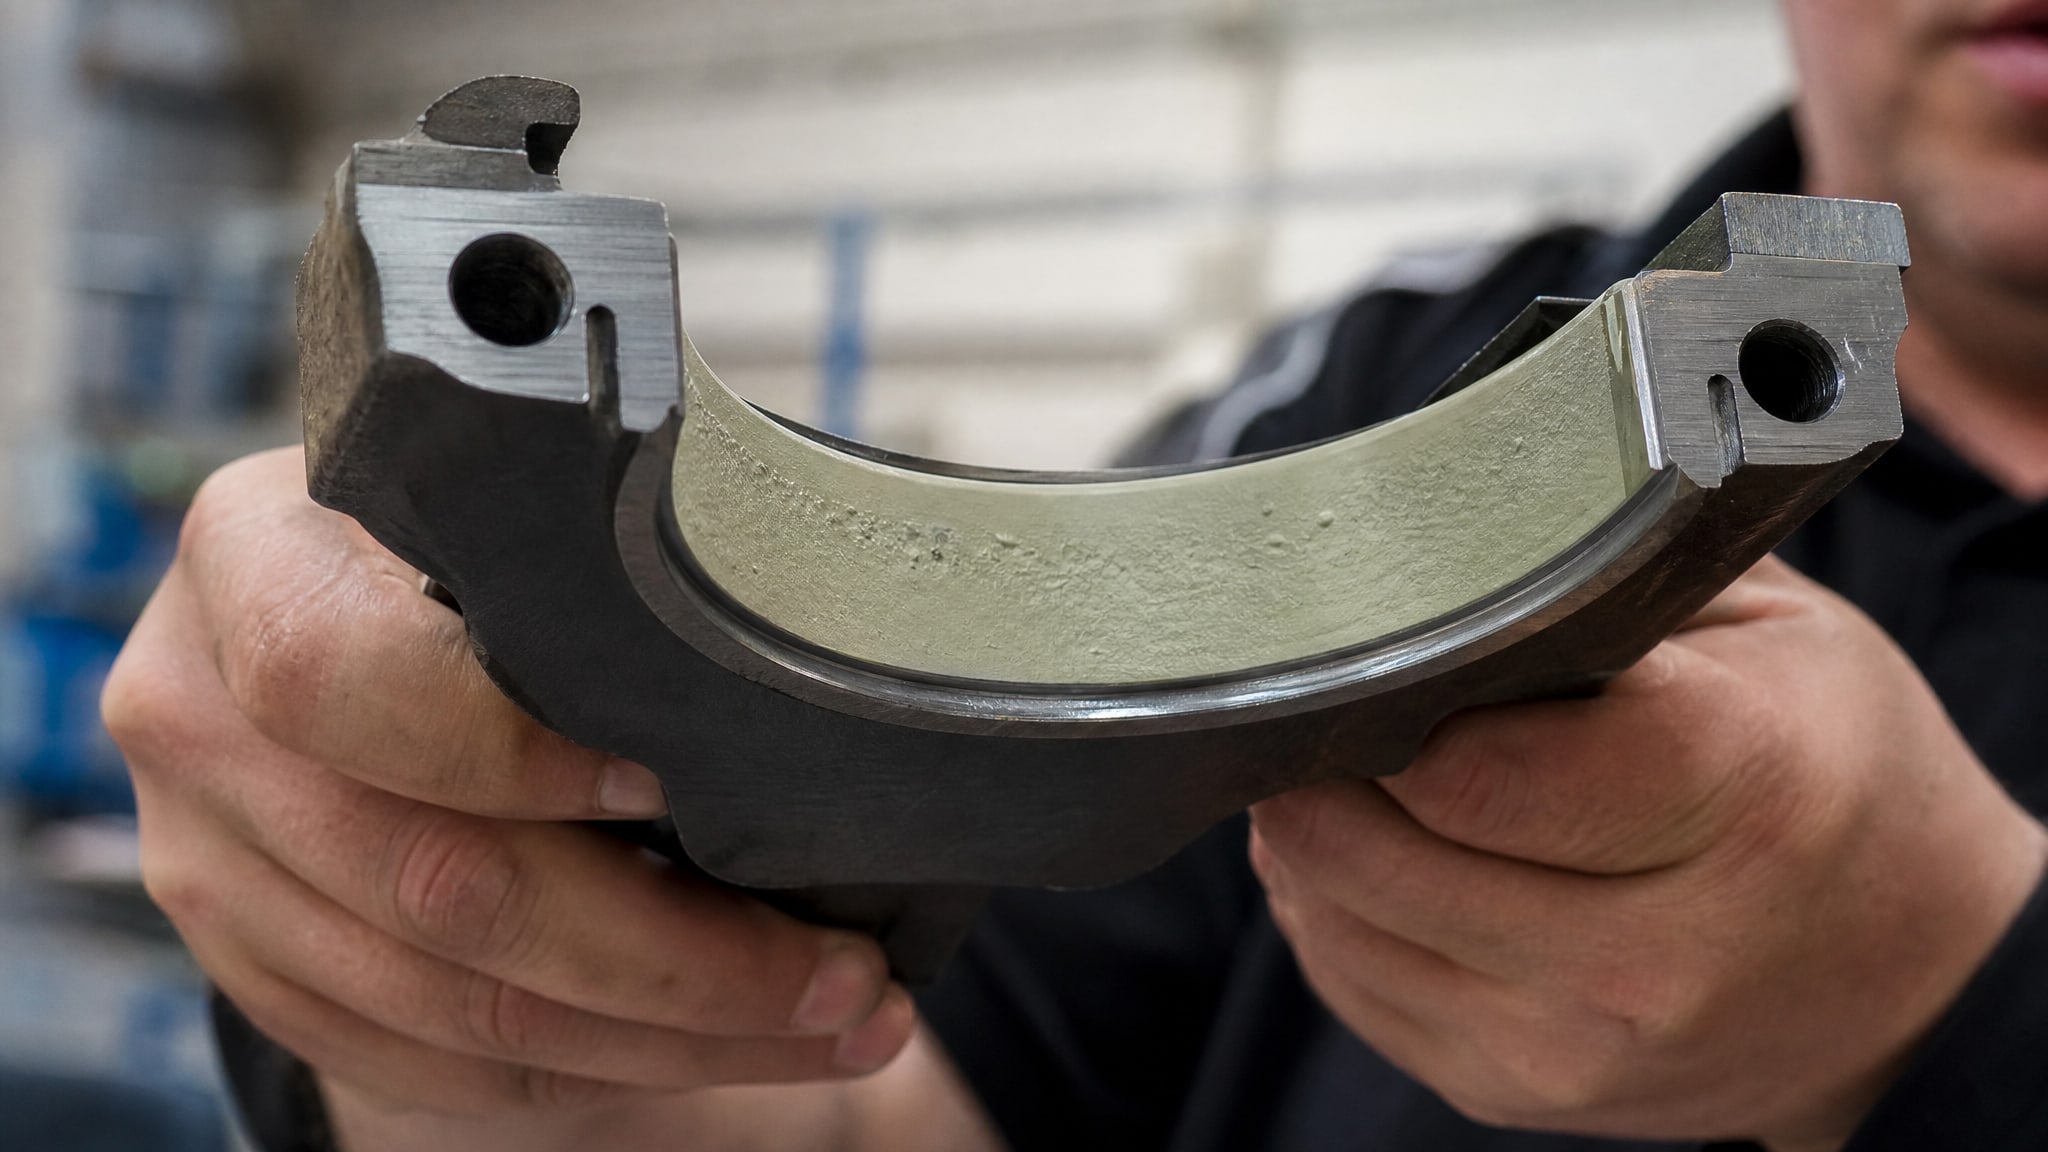
Стандарты на материалы
ГОСТ 26802-86 устанавливает марки антифрикционных порошковых материалов на основе железа. Этот документ определяет:
Классификацию материалов по структуре и составу.
Требования к содержанию примесей и легирующих элементов.
Свойства материала в исходном состоянии (до термообработки).
Важное уточнение: ГОСТ 26802-86 не распространяется на материалы, прошедшие термообработку. Если процесс предусматривает термическую обработку коленвала после нанесения покрытия (закалку, отпуск), необходимо проверить, сохраняет ли покрытие свои свойства при таких температурах.
ГОСТ 26802-86 имеет ссылку на ИСО 5755/1, что позволяет сопоставлять отечественные марки с зарубежными аналогами при поиске альтернативных поставщиков или при импорте комплектующих.
Методы контроля покрытия
ГОСТ 9.302-88 устанавливает методы контроля покрытий, получаемых электрохимическим, химическим и горячим способами. Для антифрикционных покрытий на коленвале контроль включает:
Измерение толщины слоя - согласно ISO 1463, ISO 2178, ISO 2360. Толщина должна быть равномерна по всей поверхности коленвала, особенно в рабочих зонах подшипников скольжения.
Проверка целостности и сплошности - согласно ISO 3497 и ISO 4516. Дефекты, трещины или отслаивания недопустимы, так как могут привести к локальному контакту и задиру.
Оценка адгезии - согласно ISO 4624. Покрытие должно прочно удерживаться на основе при циклических нагрузках.
Эти методы входят в состав технологической документации и должны применяться на каждой партии изделий.
Подготовка поверхности и шероховатость
Шероховатость поверхности коленвала перед нанесением покрытия определяет качество его нанесения и долговечность всей пары трения.
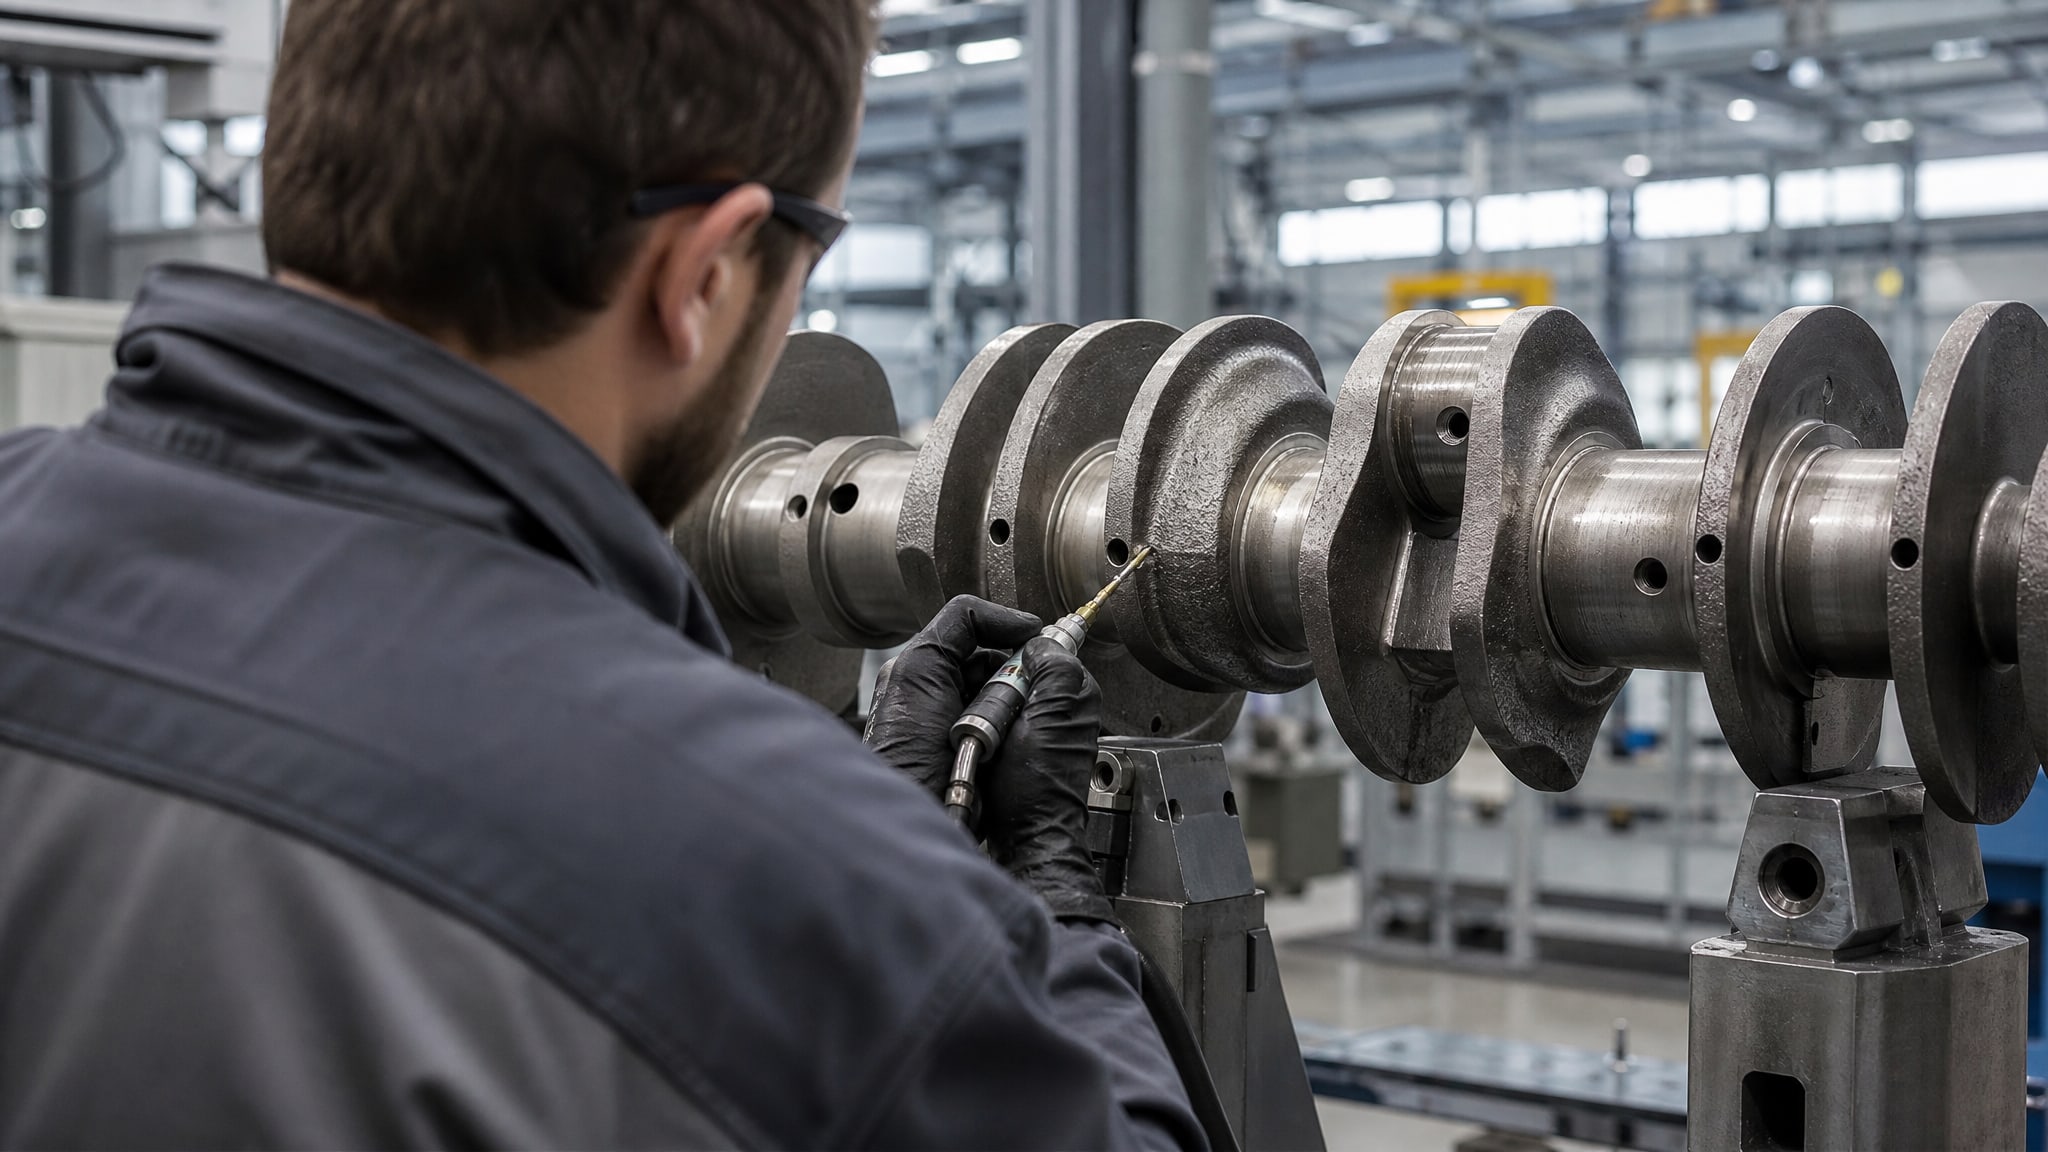
Требуемый класс шероховатости
Для большинства антифрикционных покрытий практический диапазон - Ra 0,4–0,8 мкм. Значение Ra 0,8 мкм типично приводится в технической документации как стандартный уровень подготовки перед нанесением твердосмазочного слоя. В российской практике это соответствует классу чистоты по ГОСТ 2789-73, а в международной системе описывается через ISO 4287 и ISO 1302.
Слишком грубая поверхность (Ra > 1,2 мкм) приводит к неравномерному нанесению покрытия, образованию пор и микропустот, через которые может просочиться абразивная пыль и попасть в зазор подшипника. Слишком гладкая поверхность (Ra < 0,4 мкм) может привести к проблемам приработки: покрытие и материал втулки будут контактировать по микронеровностям, что замедлит образование смазочного слоя.
Методы обработки перед нанесением
Типовой процесс подготовки включает:
Шлифование или полирование поверхности коленвала до требуемой шероховатости.
Промывку и дегазацию в ультразвуковой ванне для удаления пыли, масла и газовых включений.
Сушку в сушильной камере или на воздухе в зависимости от технологии нанесения покрытия.
При необходимости - пассивацию поверхности для улучшения адгезии.
Качество подготовки проверяется с помощью профилометра (измеритель шероховатости), который должен быть откалиброван в соответствии с ГОСТ 2.309-73 и ISO 21920.
Антифрикционные покрытия для узлов ДВС: практический выбор
Выбор конкретного антифрикционного покрытия зависит от условий работы коленвала и требований проекта.
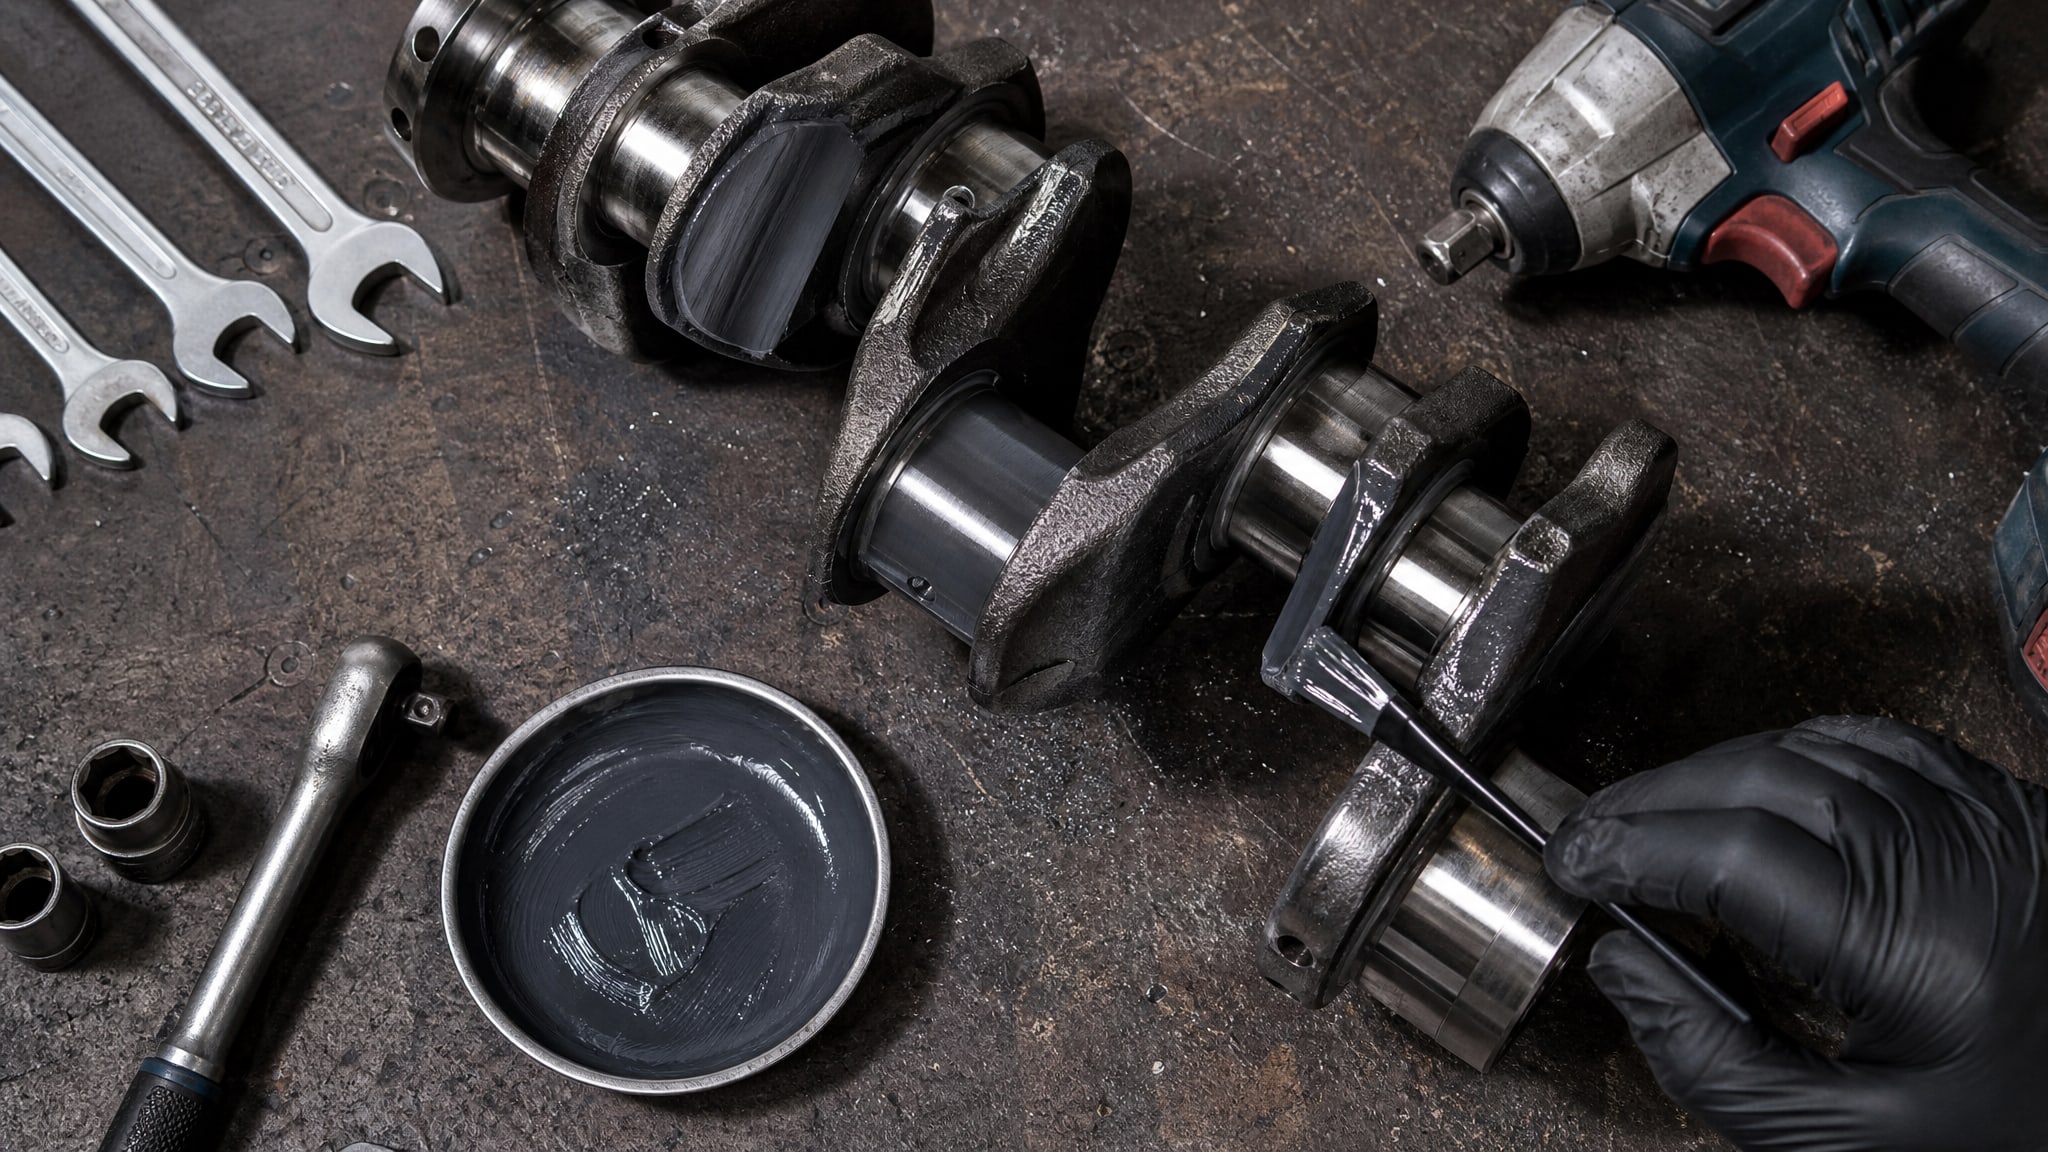
Основные факторы:
Нагрузка в узле трения - определяет толщину и твердость покрытия. Для коленвала в дизелях нагрузка выше, чем в бензиновых двигателях, поэтому может потребоваться более толстый слой.
Температурный режим - коленвал нагревается циркулирующим маслом. Для двигателей с высокой тепловой нагрузкой нужны покрытия с повышенной теплостойкостью.
Тип смазочного материала - минеральное масло, синтетика или гидравлическое масло требуют разных покрытий. Некоторые композиции могут быть несовместимы с определенными типами масел.
Режим смазки - гидродинамический (полная масляная пленка), смешанный или граничный. На режим влияет вязкость масла, температура, частота вращения.
Допуски на основной материал - если коленвал изготовлен из легированной стали, покрытие должно быть совместимо с ее составом и обработкой.
В условиях высоких нагрузок и температур, характерных для дизельных двигателей и авиационных ДВС, а также при необходимости предотвращения задиров и закусываний в узлах трения коленвал-втулка, применяют антифрикционные твердосмазочные покрытия. Такие покрытия обеспечивают долговечность и надежность благодаря комбинации механической прочности слоя и его низкого коэффициента трения. Они работают особенно эффективно при холодном пуске, когда масло еще не прогрелось и его вязкость максимальна, что снижает риск вымывания масляной пленки и контакта металл-металл.
Замена гальванического покрытия антифрикционным: переход на новый стандарт
Многие производители переходят с цинкирования или никелирования коленвала на антифрикционные покрытия по нескольким причинам.
Причины замены
Снижение трения - гальванические покрытия (хром, никель, цинк) обладают высоким коэффициентом трения и требуют дополнительной смазки. Антифрикционные покрытия изначально имеют низкий коэффициент трения (0,05–0,15 в зависимости от материала).
Улучшение экологичности - отказ от цинкирования снижает объемы гальванических ванн и вредных выбросов.
Надежность при экстремальных условиях - антифрикционные покрытия лучше работают при тяжелых нагрузках и температурных перепадах.
Ресурс двигателя - снижение износа подшипников продлевает межремонтный ресурс.
Критерии проверки совместимости
При переходе на антифрикционное покрытие необходимо убедиться в:
Совместимости с материалом основы - если коленвал из обычной углеродистой стали, втулка из латуни или бронзы, новое покрытие не должно вызывать гальванической коррозии на границе раздела.
Соответствии тепловому циклу - если коленвал подвергается закалке после нанесения покрытия, необходимо убедиться, что покрытие сохранит свои свойства при температуре закалки.
Совместимости со сборочным процессом - если используются специальные монтажные смазки, они не должны реагировать с новым покрытием.
Проверке с маслом двигателя - провести лабораторные испытания на несколько циклов нагрева-охлаждения в используемом масле.
ГОСТ 26802-86 и ГОСТ 9.302-88 задают требования, но их применение требует согласованности с конструкторской документацией проекта.
Применение в узлах трения авиадвигателей
Авиадвигатели предъявляют еще более высокие требования к антифрикционным покрытиям коленвала и втулки.
Особые условия авиационных ДВС
Резкие перепады температур - при наборе высоты температура масла может резко упасть, а при взлете и наборе мощности резко возрасти. Покрытие должно сохранять эластичность и адгезию во всем диапазоне.
Виброустойчивость - авиадвигатели работают с повышенными вибрационными нагрузками, вибрация может привести к микросдвигам и отслаиванию покрытия.
Надежность без прерывания полета - отказ двигателя невозможен, поэтому ресурс и стабильность критичны.
Ограничения на массу и материалы - авиация требует минимизации веса, поэтому толстые гальванические слои часто заменяют на более тонкие, но более функциональные антифрикционные покрытия.
Для авиационных двигателей применяют те же стандарты (ГОСТ 26802-86, ГОСТ 9.302-88) и соответствующие им ISO-методы, однако добавляются требования по допускам на адгезию (часто ужесточенные) и расширенный диапазон испытаний на температурные циклы.
Часто задаваемые вопросы
Какая минимальная толщина антифрикционного покрытия для коленвала?
Минимальная толщина зависит от типа материала и метода нанесения. Для порошковых материалов это обычно 50–150 мкм. ГОСТ 9.302-88 требует измерения толщины по методу ISO 1463 или ISO 2178. Слишком тонкое покрытие может разрушиться под нагрузкой, слишком толстое снижает точность детали и может отслоиться. Точное значение задает технологическая карта проекта.
Можно ли наносить антифрикционное покрытие на уже использованный коленвал?
Возможно, если коленвал не имеет микротрещин и его поверхность может быть правильно подготовлена (шлифовка до Ra 0,4–0,8 мкм, промывка). Однако если коленвал был в эксплуатации, необходимо провести дефектоскопию. Если есть следы задиров или коррозии, они должны быть обработаны до подготовки. Для критичных узлов (авиадвигатели) обычно используют только новые коленчатые валы.
Какой коэффициент трения у антифрикционного покрытия в узле коленвал-втулка?
Типичные значения составляют 0,05–0,15 в зависимости от материала покрытия, материала втулки, типа масла и режима смазки. Точное значение определяется испытаниями на трибометре в условиях, максимально приближенных к условиям работы. Это необходимо учитывать при расчете тепловыделения и мощности двигателя.
Требуется ли специальная промывка двигателя после замены обычного коленвала на коленвал с антифрикционным покрытием?
Обычной промывки масляной системы достаточно. Антифрикционные покрытия не выделяют вредных веществ в масло. Однако важно использовать масло, совместимое с выбранным покрытием. При переходе на новое покрытие рекомендуется более частая замена масла и фильтра на первые 50–100 часов работы, пока происходит приработка.
Какие методы контроля качества нужно применять после нанесения покрытия?
Контроль включает: измерение толщины по ISO 1463 или ISO 2178, проверку целостности по ISO 3497, оценку адгезии по ISO 4624, визуальный осмотр на наличие трещин и отслаиваний. Все эти методы установлены в ГОСТ 9.302-88 и связанных с ним ISO-стандартах. Каждый метод должен быть отражен в производственной документации и сертификате качества.
Заключение
Антифрикционные покрытия на коленвале - это не просто защита от коррозии, а функциональный слой, который снижает трение, предотвращает задиры и обеспечивает надежность узла трения. Выбор покрытия требует учета условий работы, соответствия стандартам ГОСТ 26802-86 и ГОСТ 9.302-88, правильной подготовки поверхности (Ra 0,4–0,8 мкм) и обязательного контроля качества нанесения.
Переход с традиционной гальваники на антифрикционное покрытие - это замена не только материала, но и принципа работы пары трения. Для правильной реализации такого перехода необходимо убедиться в совместимости с материалом втулки, тепловым циклом обработки и используемым маслом. В ответственных узлах, таких как авиационные двигатели, применяется расширенная нормативная база и более строгие допуски на адгезию и температурную стойкость. При выборе поставщика рекомендуется проверить, проводит ли он лабораторные испытания согласно методикам ГОСТ 9.302-88 и ISO-стандартам, и запросить сертификат качества с указанием толщины, адгезии и результатов контроля целостности слоя.