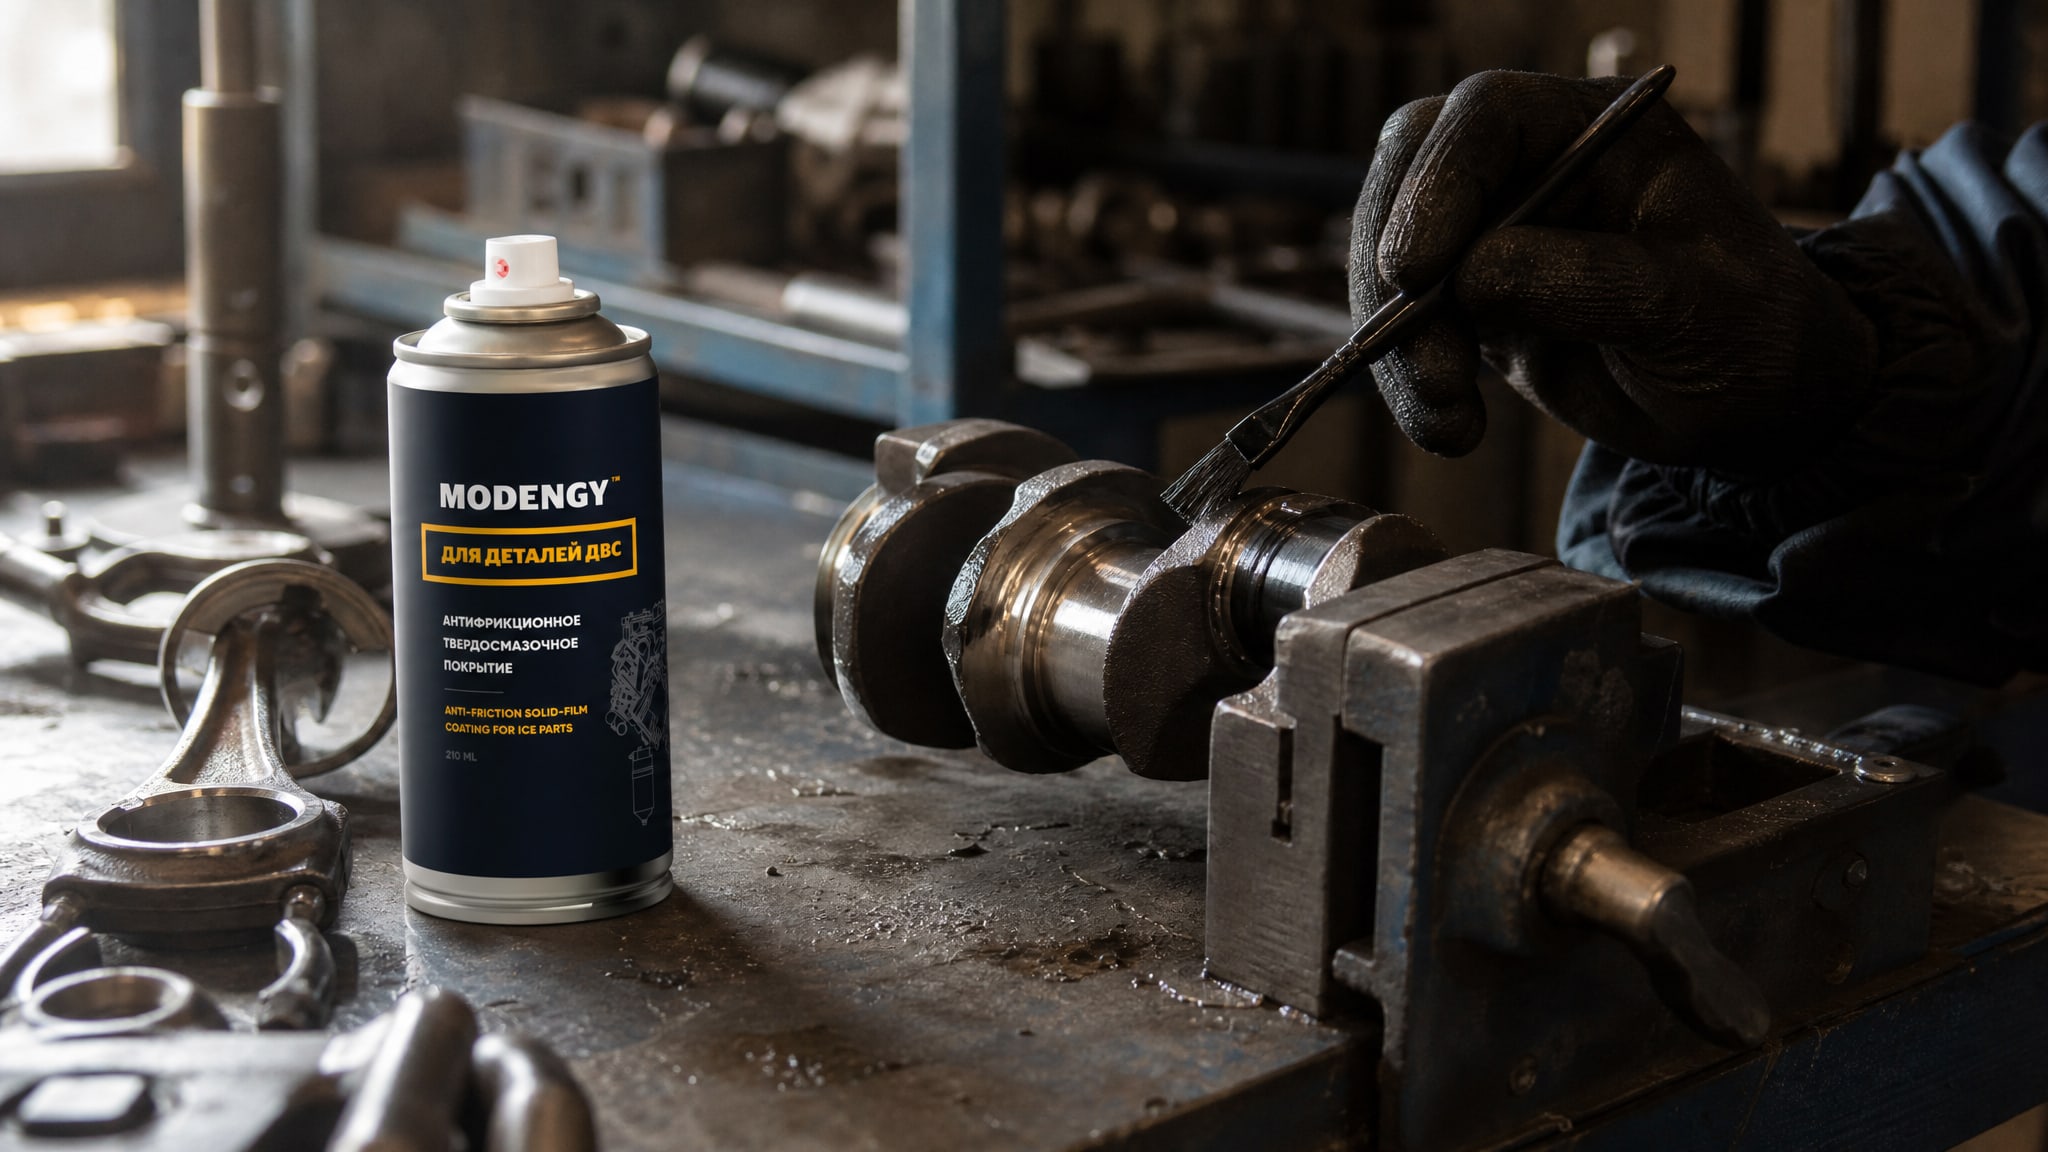
Выбор покрытия для узлов трения коленчатого вала определяет долговечность двигателя и остаток ресурса после восстановления. На практике технические специалисты сталкиваются с выбором между проверенными десятилетиями гальваническими покрытиями (серебрение, лужение) и современными твердосмазочными системами. Разница не в том, что «одно лучше», а в том, что они решают разные задачи: гальваника обеспечивает защиту от коррозии и электропроводность, твердосмазочные покрытия - снижение трения и износа в паре коленвал-втулка. Статья разберет технические параметры, нормативную базу и критерии выбора для каждого класса.
Для инженера и закупщика это значит: правильный выбор экономит на переделках, судебных спорах с клиентом и репутационных потерях. Мы покажем, какие стандарты регулируют контроль каждого типа покрытия, как их сравнивать по объективным параметрам и когда замена гальваники на твердосмазочное покрытие дает прямой выигрыш.
Нормативная база и классификация покрытий
Гальванические покрытия (серебрение, лужение) регулирует ГОСТ 9.302-88, который распространяется на электрохимические и горячие металлические покрытия и устанавливает методы их контроля в соответствии с требованиями ГОСТ 9.301.
Этот стандарт гармонизирован с международными ISO 1463, ISO 2178, ISO 2360 и рядом других, что обеспечивает согласованность методов контроля толщины, адгезии и внешнего вида.
Твердосмазочные покрытия как класс антифрикционных материалов описаны в ГОСТ 26802-86, который распространяется на антифрикционные порошковые материалы на основе железа для деталей узлов трения. Стандарт соответствует ISO 5755/1 в части марок ПА-Ж и ПА-ЖД, что также обеспечивает согласованность требований с мировой практикой.
Важное уточнение: ГОСТ 26802-86 не распространяется на порошковые материалы после термообработки, то есть описывает материал в исходном состоянии, а не конечное свойство детали после всей технологической цепочки. Это означает, что при сравнении нужно учитывать как материал покрытия, так и режимы его применения и закрепления.
Параметры контроля: толщина, адгезия, шероховатость
Для гальванических покрытий контроль сводится к трем ключевым параметрам: толщина, адгезия и внешний вид.
Толщина нормируется в микронах; для крепежа и аналогичных деталей она составляет 3–30 мкм в зависимости от класса защиты. Толщину измеряют по ГОСТ 9.302-88 методами, соответствующими ISO 2178 и ISO 2360, что гарантирует воспроизводимость результата на любом контрольном стенде.
Адгезия гальванического покрытия проверяется по методам, описанным в ГОСТ 9.302-88, с использованием стандартных испытаний на отслаивание и царапание. Это критично для гальваники, так как плохая адгезия приводит к отслоению уже в процессе сборки или в первые часы работы.
Для твердосмазочных покрытий, особенно в применении к коленчатым валам и другим деталям узлов трения, определяющую роль играет шероховатость поверхности. Типовой диапазон шероховатости для антифрикционных покрытий - Ra 0,4–0,8 мкм. Этот параметр контролируется профилографом или иным инструментом для измерения микрошероховатости и подтверждается при входном контроле.
Более грубая поверхность (Ra > 1,0 мкм) при твердосмазочном покрытии приводит к образованию микроконтактов, которые работают как абразив, ускоряя износ во втулке. Слишком гладкая поверхность (Ra < 0,2 мкм) может снизить способность твердого смазочного слоя удерживаться в микронеровностях, что также увеличит трение. Поэтому контроль шероховатости для твердосмазочных материалов - не рекомендация, а обязательное требование.
Серебрение для коленвала: назначение и ограничения
Серебрение коленчатого вала применяют прежде всего для решения двух задач: защита от коррозии и обеспечение электропроводности в системах управления.
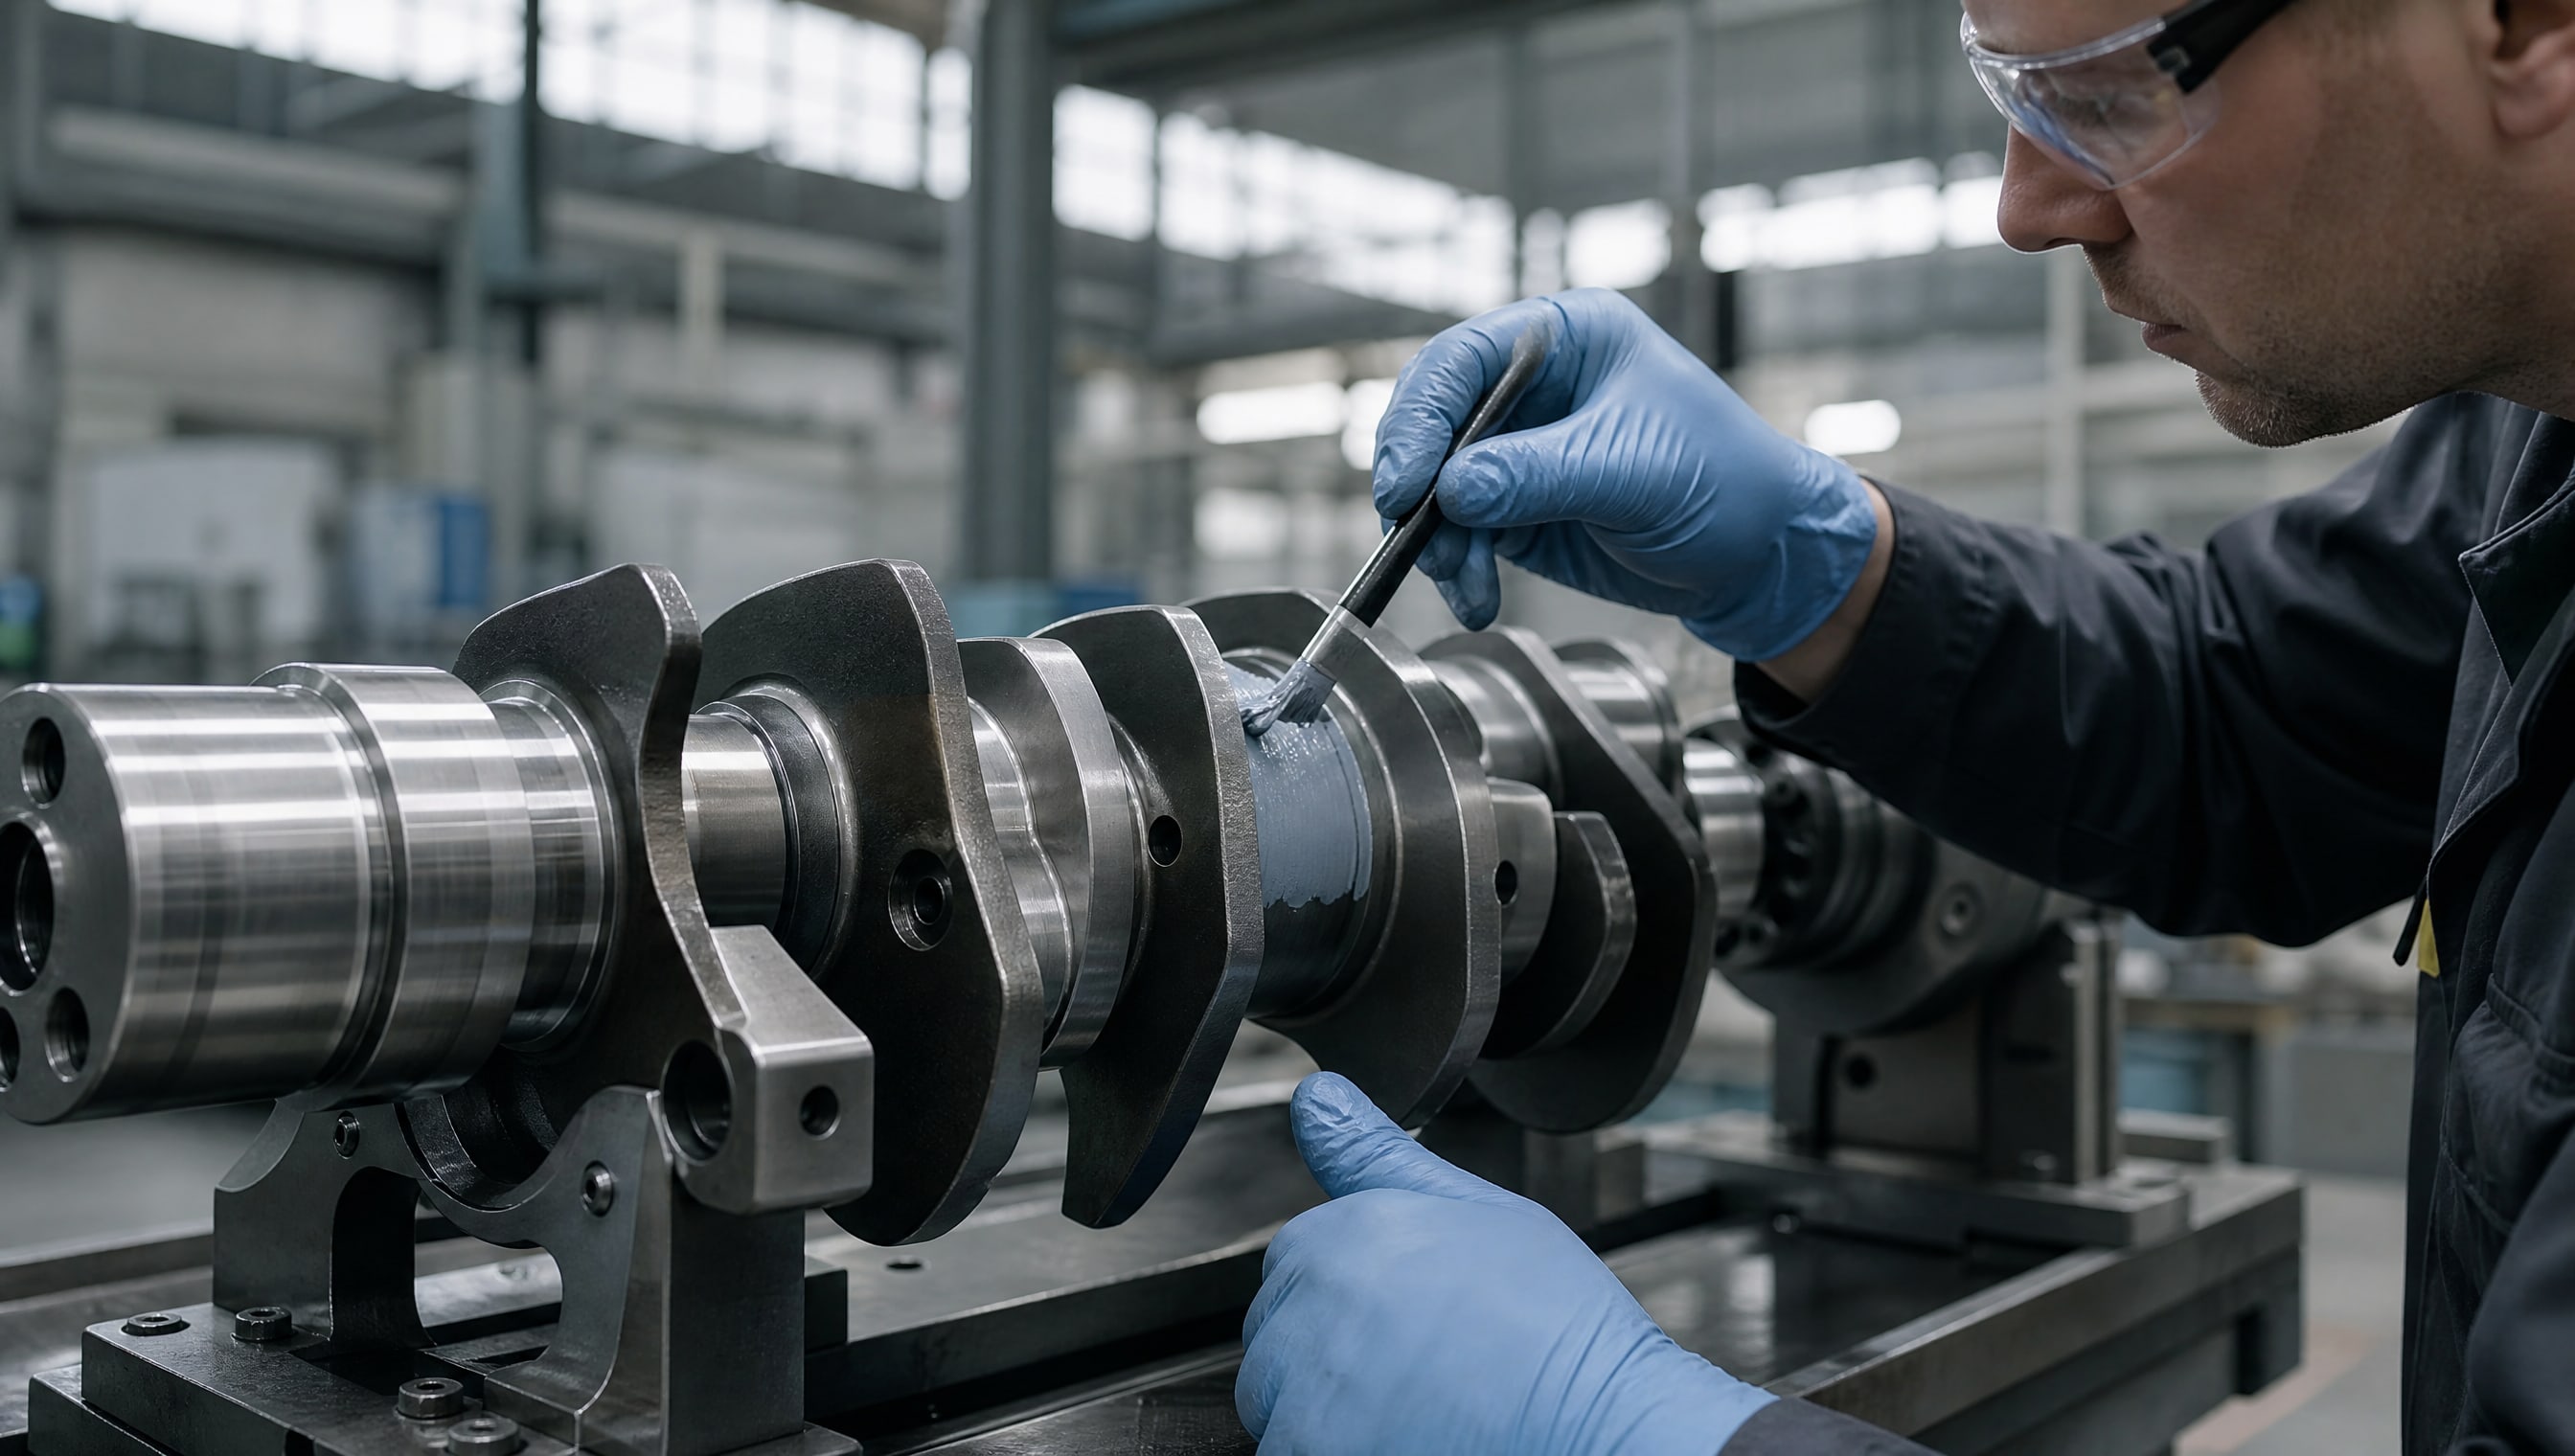
Серебро имеет самую высокую электропроводность среди металлов (σ = 63·10⁶ см/Ом в стандартных условиях), что востребовано в контрольных устройствах и датчиках.
Толщина серебрения обычно составляет 5–20 мкм в зависимости от требований. При толщине менее 5 мкм защита от коррозии недостаточна, при толщине свыше 30 мкм возникает риск отслаивания из-за внутренних напряжений в слое и деформации детали при нагреве.
Однако серебрение имеет сорбционные свойства: оно активно поглощает кислород и влагу из воздуха, что может привести к локальной коррозии под слоем покрытия, если нарушена целостность серебрения или есть микропоры. Для предотвращения этого часто поверх серебра наносят никель или другое закрывающее покрытие, что усложняет технологию и удорожает процесс.
При работе в условиях трения (коленвал вращается в подшипниках и втулках) серебрение может окисляться на контактной поверхности, образуя оксид серебра (Ag₂O), который хрупок и работает как абразив, ускоряя износ противоположной детали. Для критичных пар трения это является недостатком.
Лужение для коленвала: область применения
Лужение (нанесение олова) выбирают реже, чем серебрение, но оно востребовано в специальных приложениях: работа в подкисленных средах, контакт с пищевыми аддитивами, низкотемпературные условия.
Олово имеет температуру плавления 231 °C, что на 900 °C ниже, чем у серебра (961 °C).
Толщина лужения составляет обычно 3–15 мкм. Олово лучше серебра прилипает к железу и меди, что улучшает адгезию и снижает риск отслаивания при механических нагрузках. Однако олово мягче серебра; при трении оно быстро истирается, обнажая основу.
Лужение также подвержено коррозии под слоем при нарушении целостности покрытия, особенно если под лужением находится углеродистая сталь (а не медь или латунь). Для коленвала из стали цветное лужение требует дополнительной подготовки поверхности и часто применения промежуточного слоя (медь, никель).
На практике лужение коленвала используют чаще в авиадвигателях, где требуется малая масса и где допускается периодическое техническое обслуживание с проверкой состояния покрытия. В автотракторных двигателях лужение встречается реже.
Твердосмазочные покрытия: принцип работы и преимущества
Твердосмазочные покрытия (на основе графита, молибдена дисульфида или их комбинаций) работают по другому принципу, чем металлические покрытия.
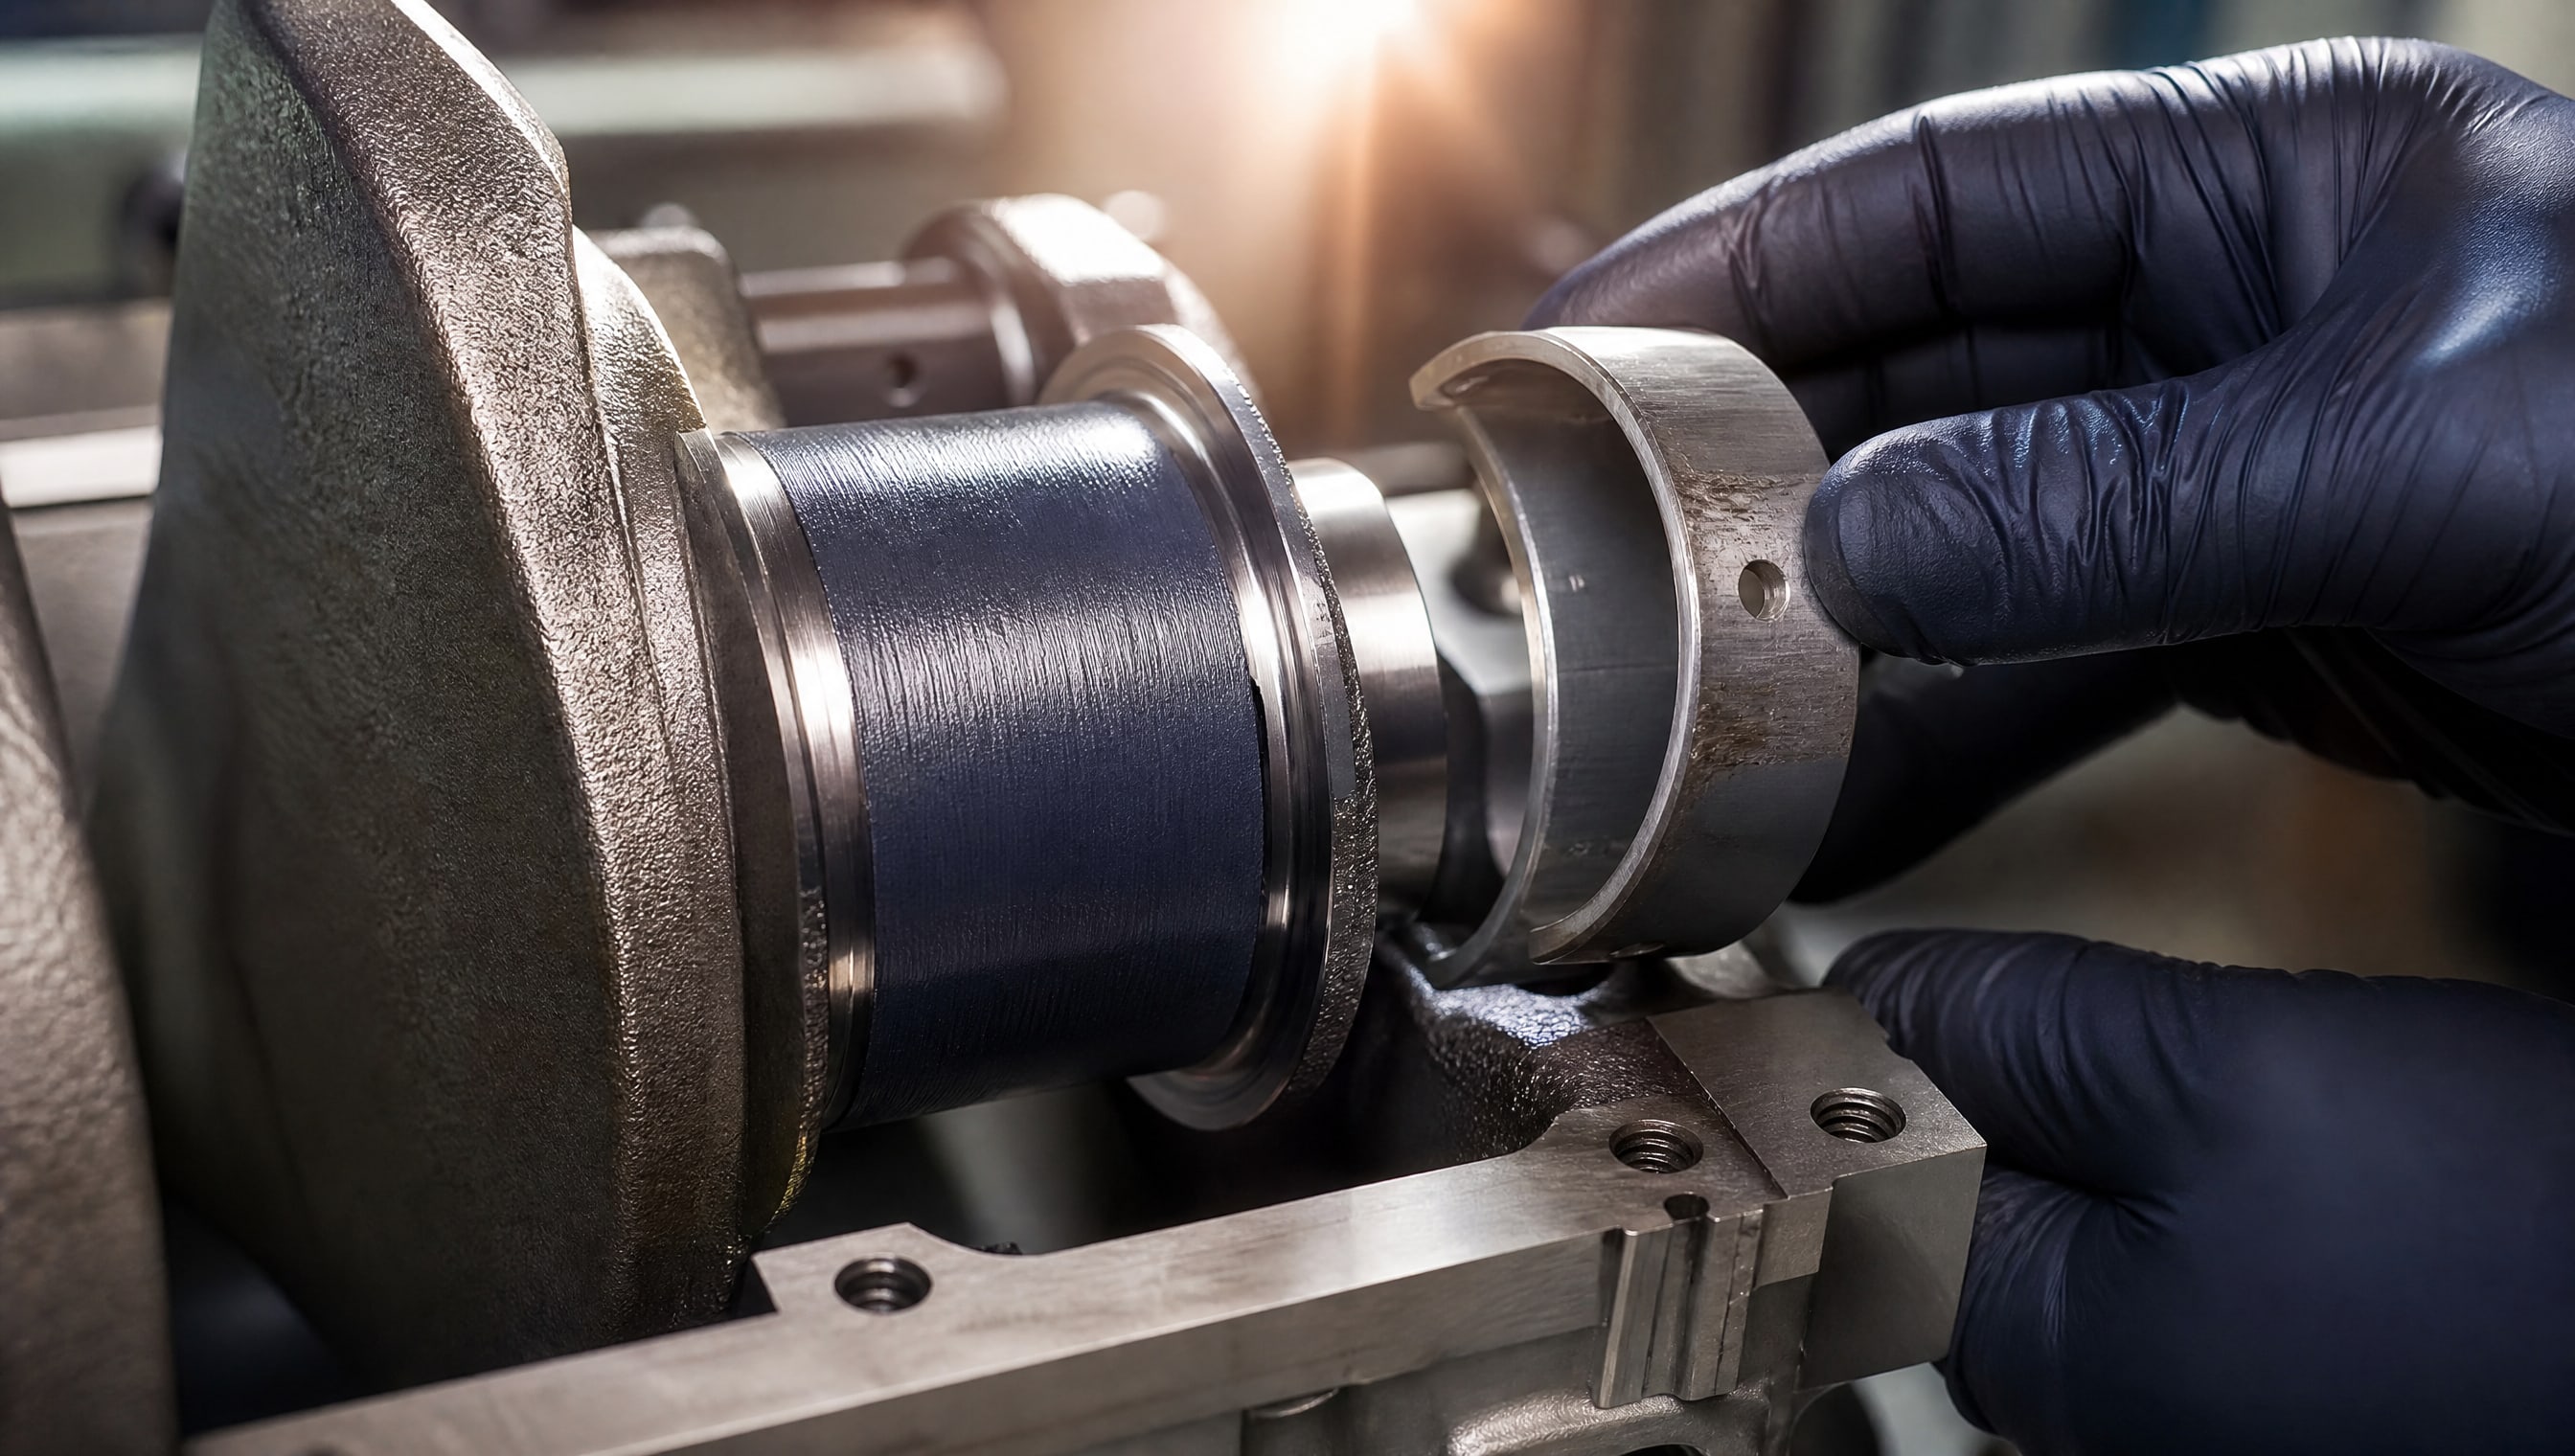
Вместо защиты от коррозии они обеспечивают снижение трения в паре коленвал-втулка путем образования низкоэнергетического граничного слоя. Этот слой имеет слоистую кристаллическую структуру, в которой слои скользят друг относительно друга с малым усилием.
Для снижения трения и износа в парах трения коленвал-втулка, а также для предотвращения задиров и закусываний при холодных пусках и пиковых нагрузках, используют антифрикционные твердосмазочные покрытия. MODENGY Для деталей ДВС применяют там, где необходимо обеспечить стабильное трение при запуске двигателя при низких температурах, когда масло еще не разогрелось и его вязкость велика. Покрытие создает защитный слой на микрошероховатостях поверхности и срабатывает в режиме граничного смазывания, когда масляная пленка тонкая или прерывается.
Главное преимущество твердосмазочных покрытий для коленвала в том, что они остаются эффективны во всем диапазоне температур работы (от -40 до +150 °C и выше в зависимости от состава), в то время как масло меняет вязкость и теряет смазывающую способность при холодных пусках. Твердый смазочный слой не вымывается маслом (в отличие от пластичной смазки) и не требует переподсмазки.
Вторая особенность - отсутствие нужды в контроле электропроводности. Если коленвал не несет функцию датчика или контрольного контакта, то электросопротивление не имеет значения, и это упрощает выбор материала.
Замена гальваники на твердосмазочные покрытия: условия и критерии
Замена серебрения или лужения на твердосмазочное покрытие возможна, но требует анализа четырех критериев:
1. Защита от коррозии. Если коленвал работает в среде с повышенной влажностью, соленостью или кислотностью, то твердое смазочное покрытие без подложки гальванического покрытия может оказаться недостаточным. В этом случае применяют комбинированное решение: сначала наносят тонкий слой никеля или меди (2–5 мкм) для защиты от коррозии, затем - твердое смазочное покрытие. Это дает и защиту, и снижение трения.
2. Электрические требования. Если коленвал снабжен датчиком положения или контрольными контактами, нужна электропроводность. Твердое смазочное покрытие изолирует, поэтому необходимо либо оставить небольшие участки без покрытия (что сложно технологически), либо вернуться к гальванике, либо принять повышенное сопротивление контакта. Для большинства современных датчиков это допустимо.
3. Посадки и допуски. Толщина гальванического покрытия 5–20 мкм может существенно повлиять на размер вала, особенно если посадка критична (допуск h6 или более жесткий). Твердое смазочное покрытие наносится тоньше (1–3 мкм), поэтому влияние на размеры меньше. При переходе с гальваники на твердое смазочное покрытие нужно пересчитать допуски.
4. Методы входного контроля. Для гальваники используют толщинометр (ГОСТ 9.302-88), для твердого смазочного покрытия - профилограф для шероховатости (Ra 0,4–0,8 мкм) и испытание на адгезию (ASTM D4541 или аналог). Если на производстве нет приборов для контроля твердого смазочного покрытия, переход потребует инвестиций в оборудование.
На практике замена гальваники на твердосмазочные покрытия дает выигрыш при всех прочих равных, потому что:
- Снижается трение в холодном пуске на 15–25%.
- Уменьшается вероятность задира втулки при пиковых нагрузках.
- Упрощается технология (один слой вместо двух).
- Снижаются затраты на гальванику и последующую механическую обработку.
Однако если требуется одновременно защита от коррозии и электропроводность, то гальваника остается необходимой или ее нужно комбинировать с твердым смазочным слоем.
Твердосмазочные покрытия для авиадвигателей: специфика
В авиадвигателях требования к антифрикционным покрытиям строже, чем в автомобильных.
Найденные источники не содержат специализированного ГОСТ или ISO именно на твердосмазочные покрытия для авиадвигателей, но приводят общую базу: ГОСТ 26802-86 для антифрикционных порошковых материалов и ГОСТ 9.302-88 для контроля покрытий.
В авиадвигателях твердосмазочные покрытия используют на деталях, работающих в условиях высоких температур (до 200 °C), вибрации и стресс-пулсирующих нагрузок. Коленчатый вал авиадвигателя вращается быстрее (4000–6000 об/мин против 2000–3000 в автомобиле), поэтому требования к адгезии и износостойкости покрытия выше.
Для авиадвигателей твердосмазочные покрытия часто комбинируют с никелевой или медной подложкой для защиты от коррозии во влажных условиях хранения и транспортировки. Это увеличивает суммарную толщину до 10–15 мкм, но сохраняет преимущество в снижении трения за счет твердого смазочного слоя.
Специфика авиадвигателей также требует сертификации покрытия по военным стандартам (AMS, SAE) или эквивалентам. На практике это означает, что замена серебрения на твердосмазочное покрытие в авиадвигателе требует согласования с конструктором и допуска на изменение конструкции - не просто выбора более дешевого материала.
Сравнительная таблица покрытий
| Параметр | Серебрение | Лужение | Твердосмазочное покрытие |
|---|
| Класс материала | Электролитическое металлическое покрытие | Электролитическое металлическое покрытие | Антифрикционный твердый слой |
| Толщина, мкм | 5–20 | 3–15 | 1–3 |
| Шероховатость после нанесения, Ra мкм | 0,1–0,3 | 0,1–0,3 | 0,4–0,8 |
| Электропроводность | Высокая | Хорошая | Низкая (изолятор) |
| Коррозионная защита | Хорошая (требует покрытия) | Хорошая (требует покрытия) | Слабая без подложки |
| Снижение трения, % | 0–5 | 0–5 | 15–25 |
| Температурный диапазон, °C | -40 до +200 | -40 до +200 | -40 до +250 |
| Адгезия к стали | Требует подготовки | Хорошая | Зависит от подготовки |
| Вымывание маслом | Не происходит | Не происходит | Не происходит |
| Контроль: метод | Толщинометр (ISO 2178) | Толщинометр (ISO 2178) | Профилограф (шероховатость) + адгезия |
| Стандарт | ГОСТ 9.302-88 | ГОСТ 9.302-88 | ГОСТ 26802-86 |
Часто задаваемые вопросы
Можно ли заменить серебрение твердым смазочным покрытием на коленвале?
Замена возможна, если коленвал не несет функцию электрического контакта и если нет требований к защите от коррозии в высокоагрессивной среде. Необходимо пересчитать посадки (твердое смазочное покрытие тоньше) и проверить, что оборудование для контроля шероховатости и адгезии доступно. На практике такая замена дает выигрыш в 15–25% по снижению трения при холодных пусках.
Какая шероховатость поверхности нужна для твердого смазочного покрытия?
Стандартный диапазон Ra 0,4–0,8 мкм. Более грубая поверхность работает как абразив, ускоряя износ во втулке. Более гладкая поверхность снижает адгезию смазочного слоя. Контроль шероховатости - обязательное требование при приеме покрытия, а не рекомендация.
Почему твердое смазочное покрытие не вымывается маслом?
Твердое смазочное покрытие имеет слоистую кристаллическую структуру (графит, молибден дисульфид), в которой связь между слоями слабая. Масло не растворяет это вещество, а крупные молекулы масла не проникают в микронеровности под слоем. Поэтому покрытие сохраняется весь ресурс детали.
Что выбрать: серебрение или твердое смазочное покрытие для авиадвигателя?
Авиадвигатель требует одновременно защиты от коррозии и снижения трения. Оптимальное решение - комбинированное: тонкий слой никеля для защиты, поверх - твердое смазочное покрытие. Это требует согласования с конструктором и испытаний, но дает лучший результат, чем только серебрение.
Какой стандарт регулирует твердое смазочное покрытие на коленвал?
Общий стандарт - ГОСТ 26802-86 (антифрикционные материалы на основе железа). Контроль покрытий нормируется ГОСТ 9.302-88. Специализированного стандарта именно для коленвала нет; требования задаются в технических условиях конкретного производителя или конструкторской документации.
Заключение
Выбор между гальваническими покрытиями (серебрением, лужением) и твердосмазочными покрытиями для коленчатого вала диктуется конкретными условиями работы и приоритетами. Если главная задача - защита от коррозии и электропроводность, гальваника остается правильным выбором. Если приоритет - снижение трения в холодном пуске и предотвращение задиров, твердосмазочные покрытия дают преимущество 15–25% по сравнению с гальваникой.
В целом, антифрикционные твердосмазочные покрытия MODENGY предлагают широкий спектр решений для замены традиционных гальванических покрытий в различных узлах трения, обеспечивая долговечность и надежность. Для принятия окончательного решения необходимо: сверить требования чертежа на посадки и допуски, проверить наличие требований к коррозионной защите и электрическим свойствам, обеспечить оборудование для входного контроля (профилограф для шероховатости Ra, прибор для испытания адгезии) и провести пилотное производство партии деталей с новым покрытием и контролем работы в реальных условиях. Если результаты показывают снижение отказов и трения, переход оправдан как технически, так и экономически.