Коленчатый вал работает в паре со втулками (вкладышами) подшипников скольжения - режим, где качество смазочного слоя прямо влияет на долговечность и экономику мотора. Недостаток масла при холодном пуске, временная потеря герметичности, вибрация и задиры делают узел уязвимым. Антифрикционные покрытия для этой пары решают задачу иначе, чем традиционная гальваника: они не просто повышают твердость, но снижают трение именно в граничных режимах, когда масляная пленка разрывается или отсутствует совсем.
В статье разбираем, какие типы покрытий применяют на коленвалах и втулках, на какие режимы работы они рассчитаны, и как их выбирают инженеры авиационного и автомобильного производства. Материал полезен закупщикам, конструкторам и специалистам по смазке, которые ищут альтернативу гальванике или хотят усилить защиту критичного узла.
Почему коленвал-втулка нуждается в антифрикционной защите
Узел коленвал-втулка (пара скольжения на основе подшипниковой втулки) работает при давлениях в десятки мегапаскалей и температурах, которые колеблются от холодного пуска до +100…+120 °C при полной нагрузке.
Классическая схема: коленвал (сталь или ковкий чугун) входит во втулку из белого металла или композита, между ними движется масляная пленка толщиной доли микрона.
Проблемы возникают при трех сценариях. Во-первых, холодный пуск: вязкость масла максимальна, скорость проворачивания двигателя минимальна, и вместо гидродинамической смазки узел работает в граничном режиме - металл по металлу с тончайшим слоем масла. Во-вторых, вибрация и микроскольжение (фреттинг) при остановке и старте - здесь возникают микрозадиры, которые со временем растут. В-третьих, аварийное снижение давления масла или его вымывание из зоны контакта из-за конструктивных особенностей или увеличенного износа пленки.
Каждый из этих режимов грозит адгезионным износом, задиром и выкрашиванием вкладыша. Гальванический хром хорошо защищает от абразивного износа, но при граничной смазке не дает преимущества по трению - наоборот, часто имеет высокий коэффициент трения именно в этом режиме. Антифрикционные покрытия нужны как усиливающий слой, который работает там, где масло уже не может.
Типы антифрикционных покрытий для коленвал-втулочных пар
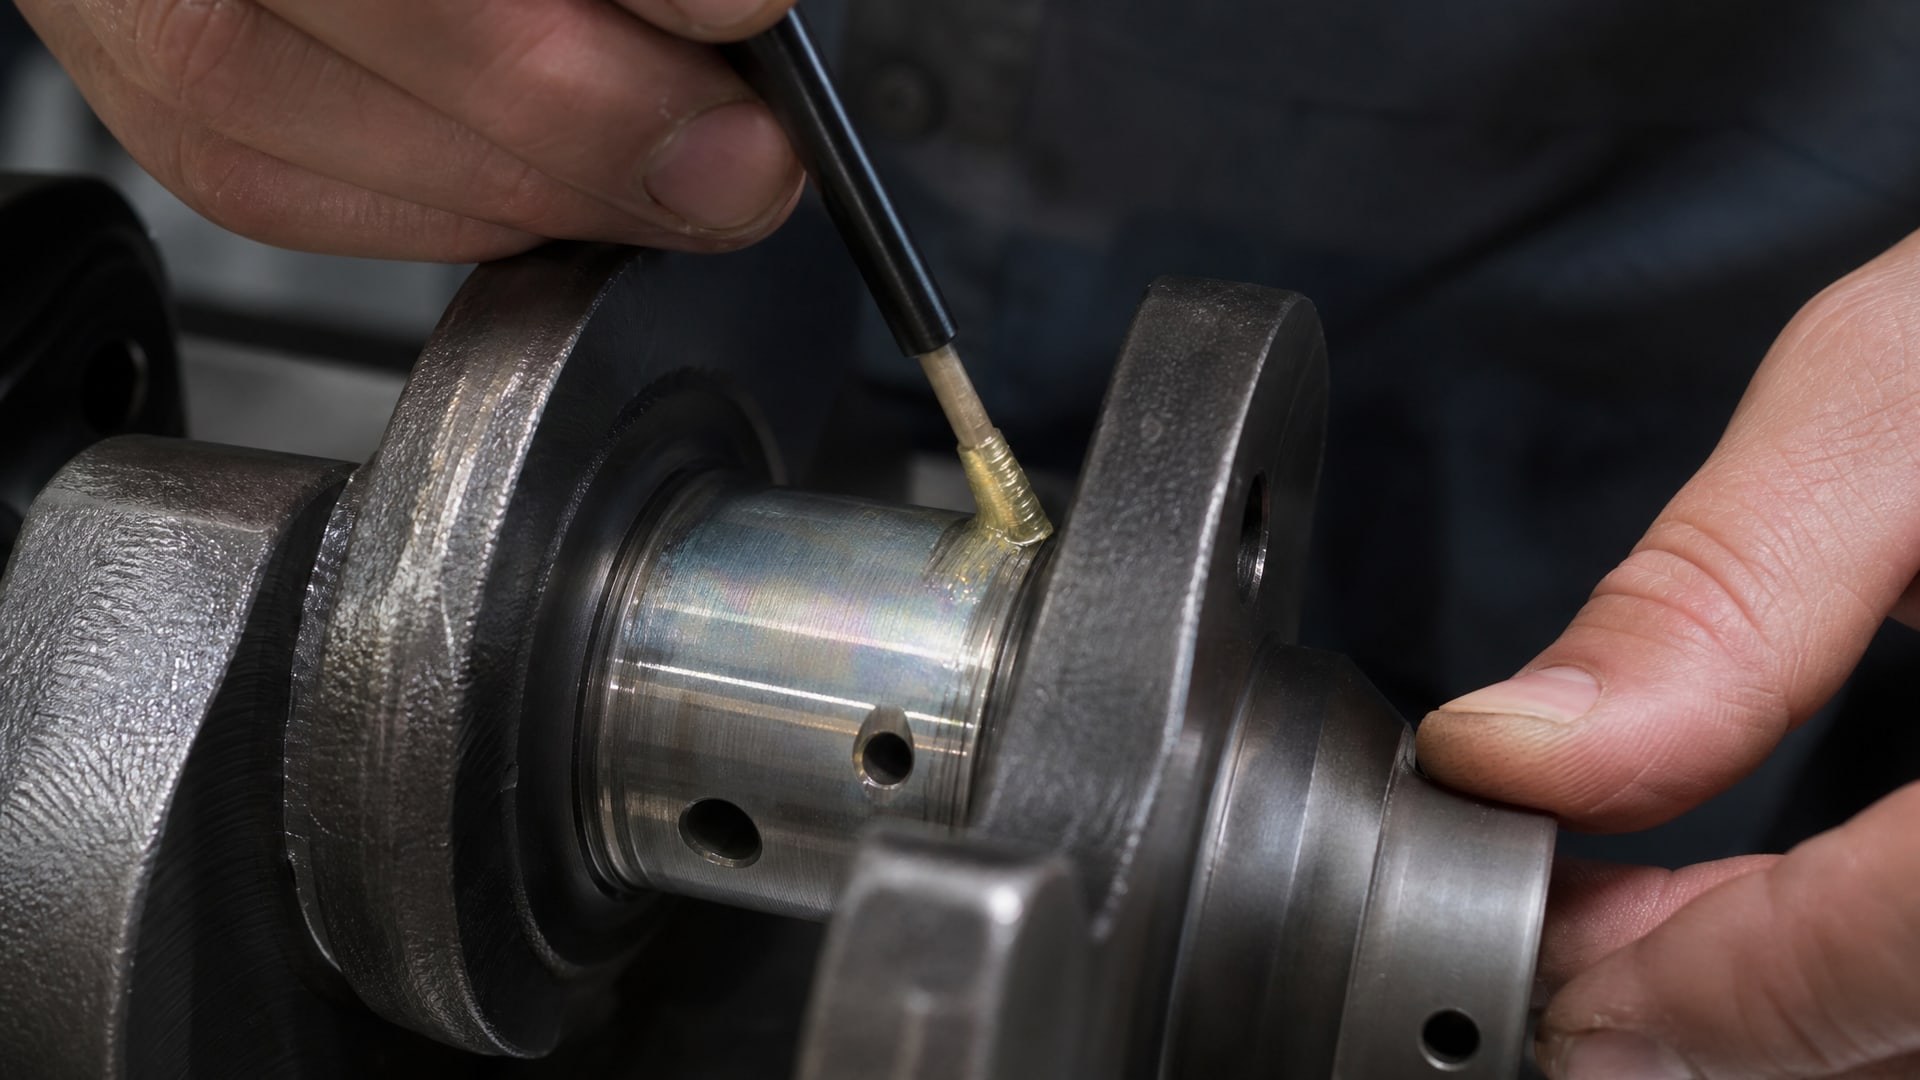
Тонкие полимерные покрытия на основе лаков
Толщина 3–5 мкм из полисилоксанов и фторсодержащих смол хорошо работают для среднегруженных пар и особенно важны при граничной смазке и после простоя. Такие покрытия создают дополнительный «буферный» слой, в котором молекулы углеводородов держатся крепче, чем на голой стали. Коэффициент трения остается низким (в пределах 0,12–0,16) даже при разрыве масляной пленки.
Преимущества: простота нанесения, совместимость с любыми минеральными и синтетическими маслами, отсутствие необходимости в высокотемпературном отверждении, хорошая адгезия к основе. Ограничение: при очень высоких нагрузках они могут местно нарушаться (микровыкрашивание), поэтому применяют скорее в режимах до 300–400 МПа пикового давления.
Твердосмазочные покрытия с графитом и MoS₂
Это термоотверждаемые композиты: основа (обычно эпоксид или полиимид) содержит твердые смазочные частицы графита (что дает смазку и электропроводность) и дисульфида молибдена (MoS₂ обладает слоистой структурой и снижает коэффициент трения до 0,08–0,12). Отверждение проходит при 220 °C, рабочий диапазон -70…+310 °C.
Такие покрытия работают в режиме граничной смазки и даже сухого трения: при полной потере масла графит и MoS₂ продолжают образовывать мономолекулярные слои на поверхности, хотя коэффициент трения слегка растет. На коленвале это означает, что даже при аварийной потере смазки вал получает до 15–20 секунд без катастрофического роста тепловыделения - время, необходимое для срабатывания датчика давления или ручного выключения.
Ограничение: требуют отверждения при 220 °C, что критично для многих модификаций коленвалов со сложной геометрией (риск деформации или изменения остаточных напряжений). К тому же при температурах выше 310 °C эффективность твердой смазки падает.
PVD и CVD покрытия (DLC, TiN, TiAlN, CrN)
Это тонкие (1–10 мкм) твердые нитридные и углеродистые слои, наносимые в вакууме без прогрева детали. DLC (diamond-like carbon) имеет коэффициент трения 0,08–0,15 при граничной смазке, TiN -0,25–0,35 (выше, но очень тверд и долговечен). В авиационных двигателях такие покрытия часто наносят на обе поверхности пары - и на сам вал, и на втулку.
Преимущества: экстремальная твердость (микротвердость DLC до 3000 HV), поэтому они выдерживают пиковые давления 1500+ МПа без локального выкрашивания; низкий коэффициент трения даже при сухом контакте; температурная стабильность без особых отверждений (наносятся при комнатной температуре или слегка повышенной). Минусы: дорогие, требуют специального оборудования (ионно-плазменное осаждение), нужна жесткая очистка перед нанесением, не всегда совместимы с хрупкими основами (можно вызвать отслоение на концентраторах напряжения).
Пористые композитные покрытия с твердыми смазками
Экспериментальное и специализированное решение: покрытие с пористостью около 16% и примесью стеклоуглеродных волокон (30 мас.%) или аналогичных матриц. Пористость работает как микрорезервуар масла: при первых оборотах мотора масло заполняет эти поры, а при граничной смазке масло медленно выходит из пор и поддерживает жидкостную пленку дольше, чем гладкое покрытие.
В лабораторных испытаниях такие покрытия предотвращали заедание при давлениях до 8 МПа в режиме имитации аварийной потери смазки. Коэффициент трения снижался до 0,1. Применение: авиационные двигатели высокой степени ответственности, но до сих пор остается нишевым решением; массово на серийных коленвалах не встречается.
Режимы работы и выбор покрытия
Главный принцип: одно и то же покрытие по-разному ведет себя в полнопленочном, граничном и сухом режимах смазки.
Нельзя выбирать покрытие только по названию - нужно определить, в каких режимах вал проведет большую часть работы.
Полнопленочная смазка
Условие: вязкое масло, частота вращения выше критической, давление масла в системе в норме. Масляная пленка толще, чем высота микровершин поверхности, металл не касается металла. В этом режиме антифрикционное покрытие дает минимальный выигрыш: оно находится под толстым маслом и не контактирует с втулкой. Даже DLC в полнопленочном режиме не снижает трение так сильно, как в граничном.
Однако, если вал покрыт полимерным лаком или твердой смазкой, то пленка остается чуть более устойчивой к механическим возмущениям (микровибрациям), и коэффициент трения падает на 5–10 % за счет иной геометрии микровершин. На авиадвигателях это может дать экономию топлива в 0,5–1 %.
Граничная смазка
Режим холодного пуска, переходные режимы, избыточные нагрузки. Масляная пленка прерывистая или разорванная на микроучастках, локальное давление может быть выше среднего в 5–10 раз. Здесь антифрикционное покрытие работает на полную мощность: коэффициент трения падает с 0,25–0,35 (гладкая сталь) до 0,08–0,15 (DLC, полимер с фторидом, MoS₂). Выигрыш по трению -60–70 %, выигрыш по нагреву узла - еще больше.
Полимерные лаки здесь удерживают тонкую адсорбционную пленку; твердые смазки (MoS₂, графит) образуют мономолекулярные слои; PVD-покрытия имеют низкую поверхностную энергию и хорошо удерживают остаток масла даже при разрыве пленки.
Сухой запуск после простоя
Коленвал неподвижен, давление масла в системе еще не наросло, а вал уже начал вращаться. Первые секунды - чистое металлическое трение. Если покрытие имеет собственный смазывающий слой (графит, MoS₂) или очень низкий коэффициент трения (DLC 0,08–0,12), то вал медленнее нагревается и риск задира минимален. Полимерные лаки без твердой смазки в этом сценарии менее эффективны: они не имеют собственной смазочной способности, только адсорбируют молекулы остаточного масла.
На авиадвигателях сухой запуск практически исключен (система перед пуском заполнена маслом), но на наземных моторах, особенно в холодном климате или после длительного хранения, это критичный сценарий.
Замена традиционной гальваники: переход на твердосмазочные покрытия
Хромовая гальваника долгие годы была стандартом для коленвалов: она твердая (микротвердость 800–1200 HV), стойка к усталости и износу.
Но у нее есть недостатки: коэффициент трения в граничной смазке остается высоким (0,25–0,35), хром требует многоэтапной подготовки и сложного контроля качества, а при наличии микротрещин под гальванику проникает коррозия.
Переход на PVD-покрытия (TiN, CrN, DLC) дает ряд преимуществ:
- Коэффициент трения в граничной смазке ниже в 2–3 раза.
- Нет риска подпокрытийной коррозии (сплошной слой без микротрещин).
- Нанесение происходит без электролиза, без водородного охрупчивания, часто без прогрева изделия.
- Толщина слоя контролируется точнее: 2–5 мкм против 10–50 мкм у гальваники.
Минус: PVD-процесс дороже гальваники в 3–5 раз. Поэтому переход происходит постепенно: сначала на высоконагруженных авиадвигателях, затем на крупнотоннажном автомобильном производстве, где экономия топлива компенсирует дополнительные затраты на покрытие.
Твердосмазочные покрытия типа MoS₂/графит занимают промежуточное место по цене между гальваникой и PVD, но требуют более внимательного подбора: нужно проверить совместимость отверждения с материалом вала, убедиться, что температура 220 °C не вызовет остаточной деформации или релаксации напряжений.
Применение в авиадвигателях: высокие требования и специальные решения
Авиационные двигатели ставят рекорд по жесткости требований.
Пиковое давление в подшипниках скольжения может достигать 1000+ МПа, температура масла у стенок узла - +150…+180 °C, а ресурс мотора -10 000–30 000 часов без капремонта. Одновременно авиационные моторы работают при переменных нагрузках (взлет, крейсерский полет, спуск), с частыми циклами старт-стоп, в условиях возможного масляного голодания при потере герметичности.
В авиадвигателях практикуют наносить PVD-покрытие не только на сам вал, но и на основание втулки или белый металл вкладыша. Это двойная страховка: если вал выступает, его покрытие защищает; если втулка движется относительно опорной поверхности, на нее также наносят TiN или DLC. Такая комбинация снижает общий коэффициент трения пары на 40–50 %.
Для антифрикционного твердосмазочного покрытия в авиадвигателях нужны испытания на:
- Адгезию к основе (тест отслоения шлифовкой, ASTM C1624 или аналог).
- Совместимость с авиационным маслом (нет деградации, растворения, изменения толщины покрытия за 1000 часов контакта).
- Коэффициент трения при граничной смазке: обычно требуется ≤ 0,15.
- Износостойкость в циклическом нагружении (калиптометр, ASTM G133 или ASTM G65).
Для профилактики микрозадиров особое внимание уделяют вибрационному режиму: вал совершает микроколебания с частотой 100–1000 Гц при амплитуде доли микрона, что вызывает фреттинг. DLC и пористые композиты здесь показывают лучший результат, чем обычная гальваника.
Часто задаваемые вопросы
Может ли антифрикционное покрытие полностью заменить масляную смазку?
Нет. Покрытие страхует узел при граничной смазке, аварийной потере масла или холодном пуске. При нормальной работе двигателя основная смазка - масло, а покрытие работает лишь в локальных микроучастках разрыва пленки. Задача покрытия - предотвратить задир и заедание в этих микромоментах, а не заменить гидродинамическую смазку.
Какое покрытие выбрать, если коленвал уже работал без покрытия, и нет опыта?
Начните с полимерного лака на основе полисилоксана или фторсодержащей смолы (толщина 3–5 мкм). Это дешево, просто в нанесении, совместимо с любым маслом и не требует высокотемпературного отверждения. Если мотор проработает без рекламаций, можно переходить на более сложные решения (MoS₂/графит или PVD). Для авиадвигателей и высоконагруженного производства сразу выбирайте PVD или твердосмазочное покрытие.
Влияет ли толщина покрытия на его эффективность?
Да, но не прямолинейно. Полимерные лаки оптимальны при 3–5 мкм; тоньше - не работают, толще - могут отслаиваться. PVD-покрытия остаются эффективными в диапазоне 2–10 мкм. Сверх 10 мкм эффект насыщается и растет риск отслоения. Твердосмазочные покрытия нужны 20–40 мкм, чтобы обеспечить достаточное количество смазочного материала.
Нужно ли переносить допуски при нанесении антифрикционного покрытия?
Да, в большинстве случаев. Если требуемый диаметр вала 40 мм с допуском -0,025 мм, а покрытие добавляет 5 мкм, то фактический диаметр станет 40,005 мм - обычно за допуск выходит. Перед разработкой технологии нанесения согласуйте с конструктором: либо уменьшите размер вала перед покрытием, либо после нанесения шлифуйте до финального размера (но это дорого и может повредить покрытие на краях).
Совместимо ли твердосмазочное покрытие с синтетическим маслом и топливом?
Да, при условии предварительного испытания. Графит и MoS₂ инертны к стандартным авиационным маслам (SAE 5W-30, 15W-40) и топливам (керосину Jet A-1). Однако некоторые премиум-синтетики с высоким содержанием присадок или очень щелочные дизельные масла могут взаимодействовать с полимерной основой покрытия. Требуется 500–1000-часовое испытание совместимости перед внедрением.
Заключение
Антифрикционные покрытия для узла коленвал-втулка - это не роскошь и не модный тренд, а рациональное решение для защиты критичного узла при граничной смазке, холодном пуске и аварийных сценариях. Выбор типа покрытия (полимерный лак, твердосмазочный слой с MoS₂ или DLC) зависит от режима работы двигателя, температурного диапазона, требуемого ресурса и бюджета.
На производстве коленвалов переход от традиционной гальваники на PVD или твердосмазочные покрытия идет постепенно, начиная с авиадвигателей и высоконагруженного сегмента. Закупщик, выбирающий поставщика услуг покрытия или оценивающий коленвал с антифрикционной защитой, должен потребовать данные испытаний адгезии, совместимости с маслом, коэффициента трения при граничной смазке и износостойкости - иначе риск скрытого дефекта высок. Для узлов с вероятностью дефицита смазки (авиадвигатели, форсированные мотоциклетные двигатели, высокооборотные спортивные агрегаты) антифрикционное покрытие - обязательный компонент стратегии надежности.
Снижение трения в граничных режимах и предотвращение задиров при аварийной потере масла обеспечивают более предсказуемую работу узла и снижают риск выхода из строя. Для конструкторов и инженеров это означает возможность работать с более жесткими допусками и повышать ресурс узла без утяжеления конструкции. Первый шаг - согласовать с поставщиком услуги покрытия характеристики вашего узла (материал вала, втулки, нагрузки, температуры, масло) и запросить данные испытаний, подтверждающие эффективность в ваших условиях.